Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8957
Документ 38166
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1070-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
ФИНИШНАЯ СВАРКА ОТЛИВОК ИЗ АЛЮМИНИЯ И АЛЮМИНИЕВЫХ СПЛАВОВ
Specification and qualification of welding procedures for metallic materials. Welding procedure test. Part 4. Finishing welding of aluminum castings
Дата введения 1 ноября 2026 года
Предисловие
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1070-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 15614-4:2005 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедур сварки. Часть 4. Финишная сварка отливок из алюминия и алюминиевых сплавов» (ISO 15614-4:2005 «Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 4: Finishing welding of aluminum castings», IDT).
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Описание международных стандартов, касающихся технических требований и аттестации процедур сварки, приведено в ИСО 15607:2019, приложение А.
Проверка процедуры сварки плавлением представлена в ГОСТ Р ИСО 15614-13, а сварки трением в ИСО 15620.
Серия стандартов ИСО 15614 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки»:
- часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов;
- часть 2. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 3. Сварка нелегированного и низколегированного чугуна плавлением;
- часть 4. Финишная сварка отливок из алюминия и алюминиевых сплавов;
- часть 5. Дуговая сварка титана, циркония и их сплавов;
- часть 6. Дуговая сварка меди и ее сплавов;
- часть 7. Наплавка;
- часть 8. Сварка труб с трубной доской;
- часть 9. Подводная гипербарическая мокрая сварка;
- часть 10. Гипербарическая сухая сварка;
- часть 11. Электронно-лучевая и лазерная сварка;
- часть 12. Точечная, шовная и рельефная сварка;
- часть 13. Контактная стыковая сварка сопротивлением и оплавлением;
- часть 14. Лазерно-дуговая гибридная сварка сталей, никеля и никелевых сплавов.
1 Область применения
Настоящий стандарт является одним из серии стандартов, указанных в ИСО 15607:2003, приложение А.
В настоящем стандарте определяется порядок аттестации процедуры финишной сварки отливок из алюминия и алюминиевых сплавов с помощью проверок процедуры сварки. Настоящий стандарт не применяется к ремонтной сварке. <1>
<1> Положения настоящего стандарта применяются в отношении продукции (товаров, работ, услуг), для которой устанавливаются требования безопасности в области использования атомной энергии, а также в отношении процессов и иных объектов стандартизации, связанных с такой продукцией в части, не противоречащей законодательству в области использования атомной энергии.
Для сварки соединений применяется ИСО 15614-2.
Дуговая сварка отливок из алюминия и алюминиевых сплавов осуществляется с помощью следующих процессов, определенных в ИСО 4063:
131 Сварка дуговая проволокой сплошного сечения в инертном газе;
141 Сварка дуговая вольфрамовым электродом в инертном газе с присадочным материалом сплошного сечения;
Другие процессы сварки плавлением применяются по согласованию.
Защитными газами, используемыми в этих процессах, являются:
| - аргон | ИСО 14175 I1; |
|---|---|
| - гелий | ИСО 14175 I2; |
| - смесь аргона и гелия | ИСО 14175 I3. |
Другие защитные газы применяются по согласованию.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
EN 571-1 <1> Non-destructive testing — Penetrant testing — Part 1: General principles (Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования)
<1> EN 571-1 замена на ISO 3452-1:2021.
ISO 4063, Welding, brazing, soldering and cutting — Nomenclature of processes and reference numbers (Сварка, пайка высоко- и низкотемпературная, резка. Перечень и условные номера процессов)
ISO 6947, Welding and allied processes — Welding positions (Сварка и родственные процессы. Положения при сварке)
ISO 9017, Destructive tests on welds in metallic materials — Fracture test (Испытания разрушающие сварных швов металлических материалов. Испытание на излом)
ISO 10042, Welding — Arc-welded joints in aluminium and its alloys — Quality levels for imperfections (Сварка. Сварные соединения алюминия и его сплавов, полученные дуговой сваркой. Уровни качества для дефектов)
ISO 14175, Welding consumables — Gases and gas mixtures for fusion welding and allied processes (Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов)
ISO 15607:2003, Specification and qualification of welding procedures for metallic materials — General rules (Технические требования и аттестация процедур сварки металлических материалов. Общие правила)
ISO/TR 15608, Welding — Grouping system for metallic materials (Сварка. Система группирования металлических материалов)
ISO 15609-1, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 1: Arc welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 1. Дуговая сварка)
ISO 15614-2:2005, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 2: Arc welding of aluminium and its alloys (Технические требования и аттестация процесса сварки металлических материалов. Испытание сварочного процесса. Часть 2. Дуговая сварка алюминия и его сплавов)
ISO 17635, Non-destructive testing of welds — General rules for metallic materials (Контроль неразрушающий сварных соединений. Общие правила для металлических материалов)
ISO 17636 <2>, Non-destructive testing of welds — Radiographic testing — Part 1: X- and gamma-ray techniques with film (Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки)
<2> ISO 17636 заменен на ISO 17636-1:2022.
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных соединений. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17639, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов
3 Термины и определения
В настоящем стандарте применены термины по ИСО 15607, а также следующий термин с соответствующим определением:
3.1 производственная сварка (production welding): Любые сварочные работы, выполняемые при изготовлении продукции до ее окончательной сдачи конечному потребителю.
3.1.1 сварка соединения (joint welding): Производственная сварка, используемая для соединения компонентов вместе в единое целое.
Примечание - Сюда входит сварка литых или кованых деталей, а также комбинация литых и кованых материалов.
3.1.2 финишная сварка (finishing welding): Производственная сварка, выполняемая с целью удаления литейных дефектов и отверстий для обеспечения требуемого качества отливок.
4 Предварительные технические требования к процедуре сварки (pWPS)
Предварительные технические требования к процедуре сварки должны быть подготовлены в соответствии с ИСО 15609-1.
5 Проверка процедуры сварки
Подготовку и проверку контрольных образцов, аналогичных типам сварных соединений, используемых в процессе производства, должны соответствовать разделам 6 и 7.
Аттестацию сварщика выполняют только путем сварки контрольных образцов в соответствии с разделом 6.
6 Контрольные образцы
6.1 Общие положения
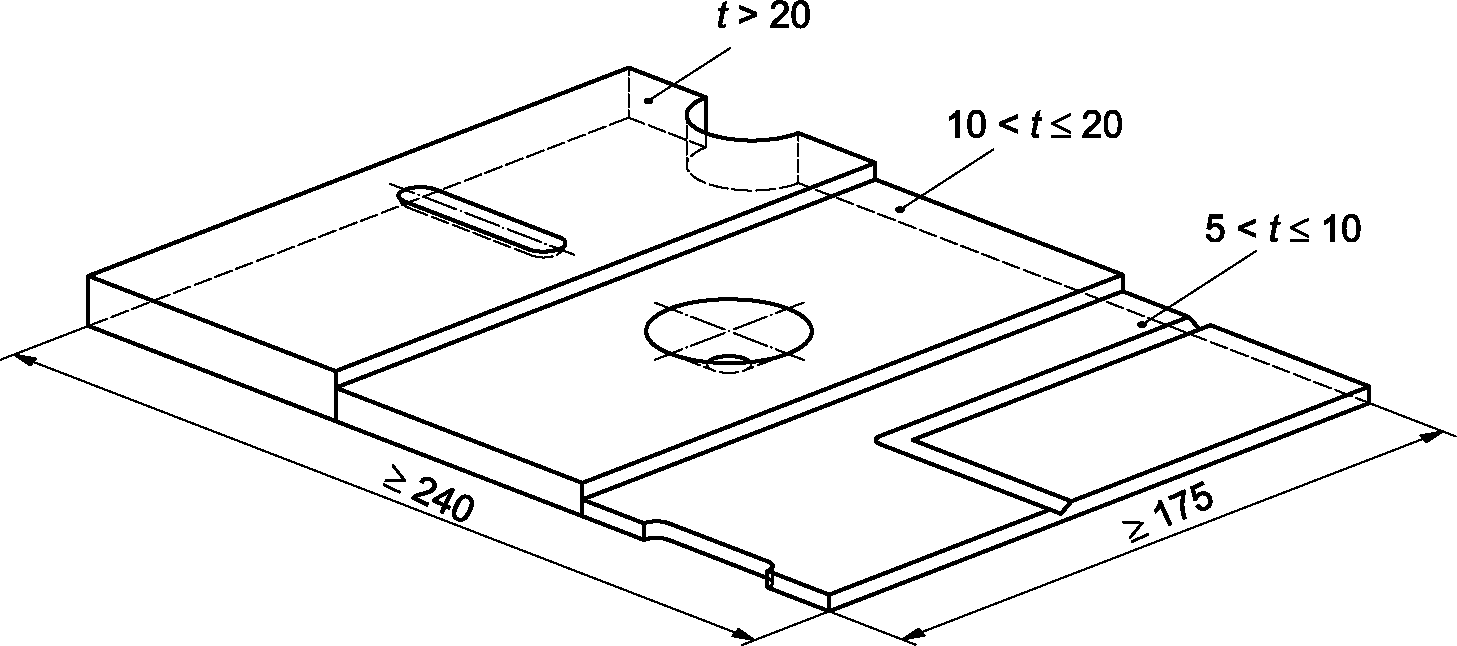
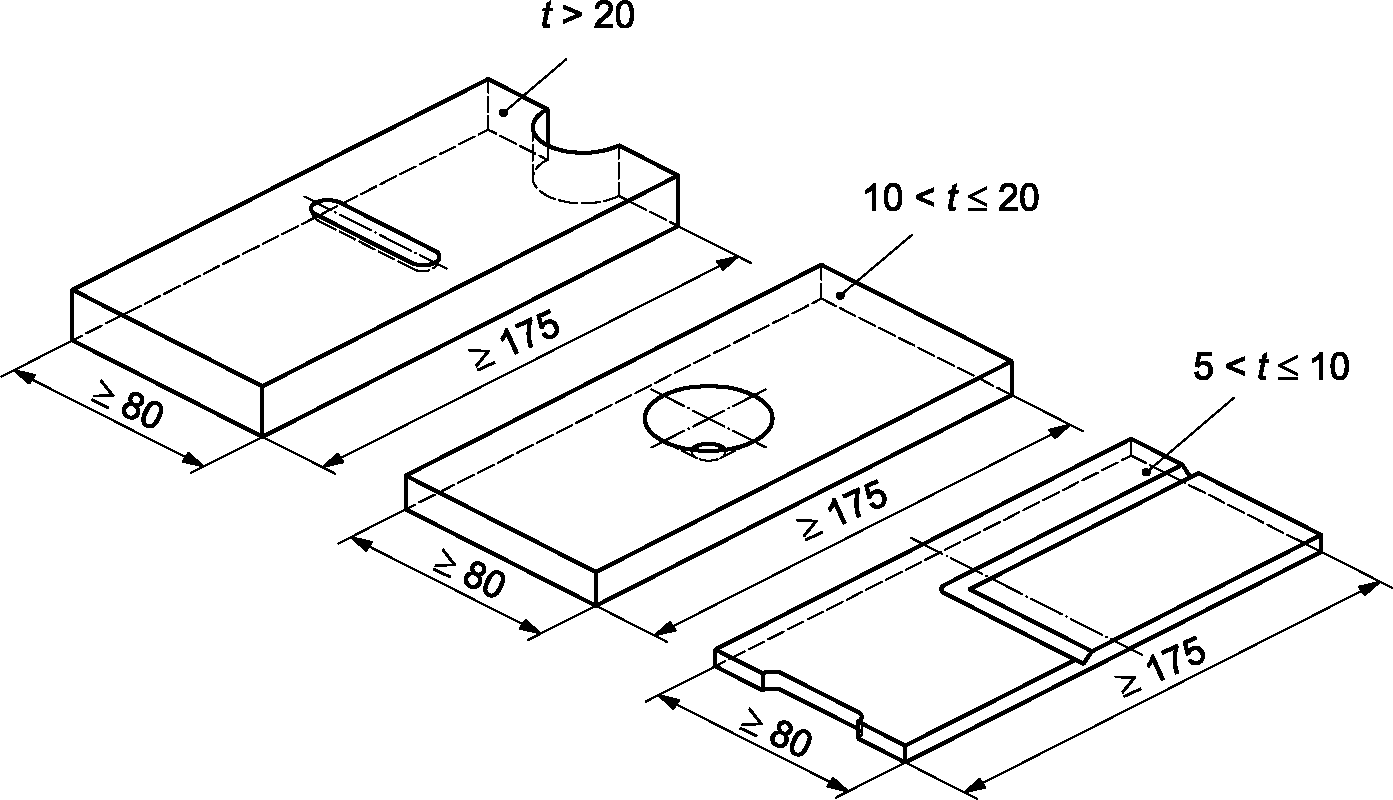
Контрольные образцы должны быть отлиты в виде единичного образца в соответствии с рисунком 1 или трех отдельных образцов в соответствии с рисунком 2, либо могут быть получены из серийной отливки, имеющей те же характеристики, что и приведенные на рисунке 1 или 2 (паз, отверстие и канавка). Допускается механическая обработка контрольных образцов.
6.2 Формы и размеры контрольных образцов
Форма и минимальные размеры контрольных образцов должны соответствовать указанным на рисунках 1 и 2.
Рисунок 1 — Комбинированный контрольный образец с пазом, отверстием и канавкой
Рисунок 2 — Единичный образец с пазом, отверстием и канавкой
6.3 Сварка контрольных образцов
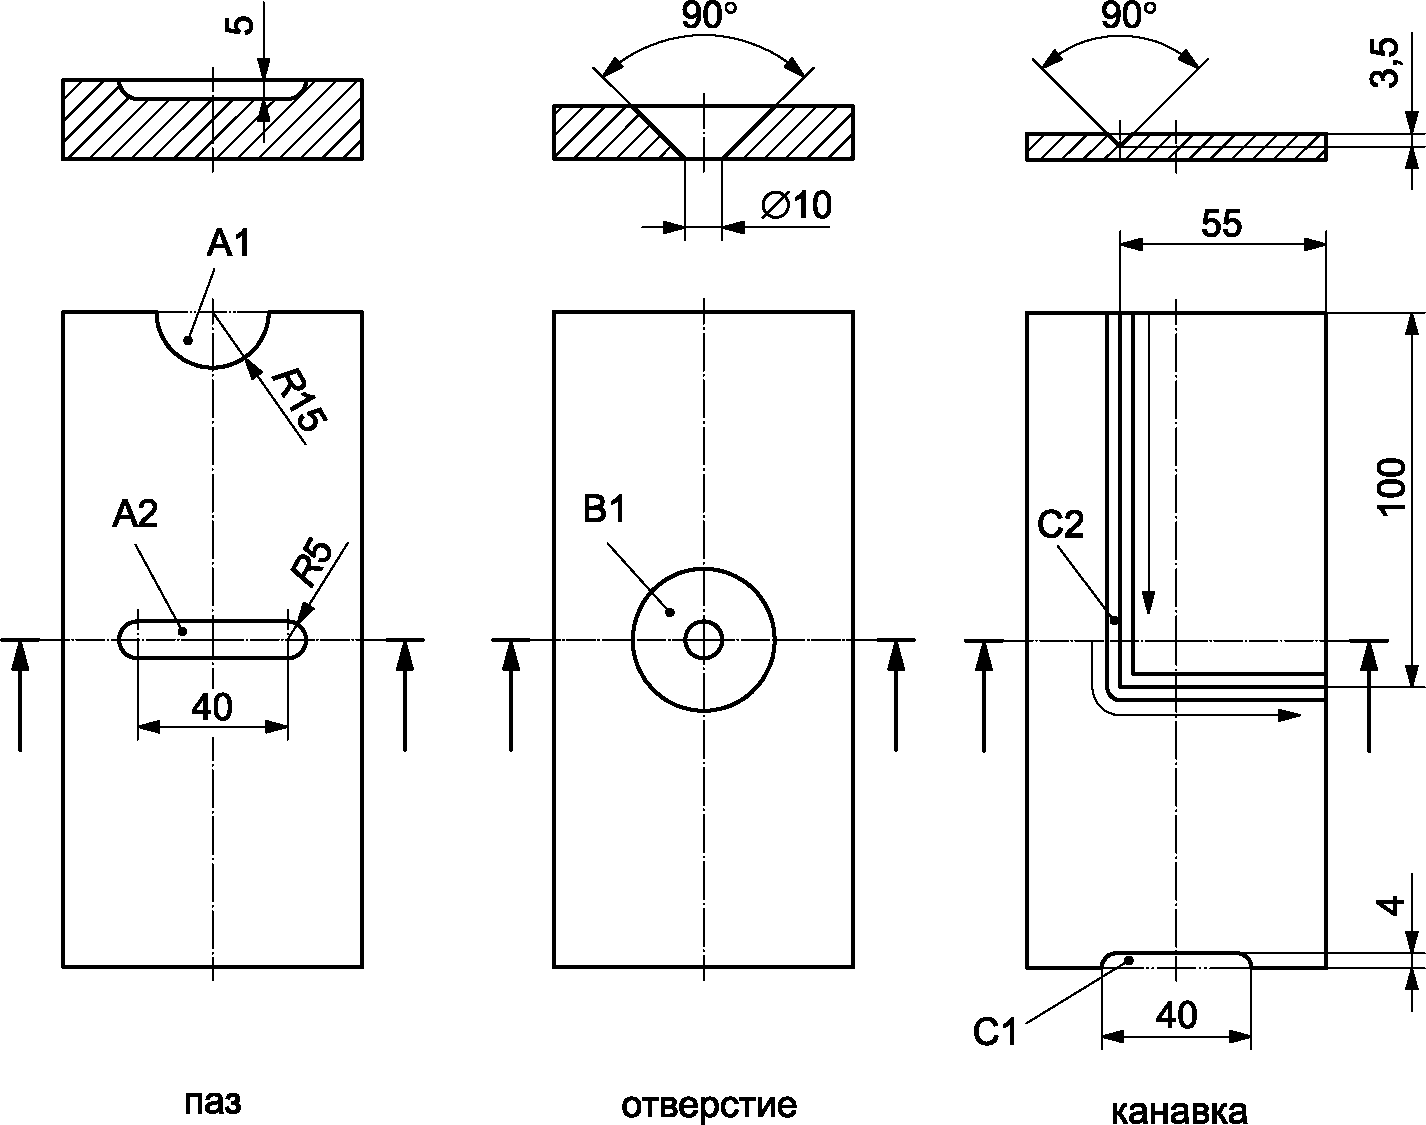
Подготовку и сварку контрольных образцов необходимо проводить в соответствии с pWPS и в условиях, аналогичных тем, которые применяют при производстве. Сварку следует выполнять, как показано на рисунке 3. В каждом случае требуется одно прерывание и возобновление сварки.
A1 — показывает заполнение паза. Сварку контрольного образца необходимо выполнять в положении «вертикально снизу вверх» PF или «нижнем» положении PA в соответствии с ИСО 6947. Подрезы и несплавления являются недопустимыми дефектами;
A2 — показывает заполнение паза. Сварку контрольного образца необходимо выполнять в положении PA. Трещины, усадочные раковины, кратерные трещины, подрезы и несплавления являются недопустимыми дефектами;
B1 — показывает заполнение отверстия. Сварку контрольного образца необходимо выполнять в «нижнем» положении PA, в котором заполняется отверстие в отливке. Как правило используют подкладку. Включения и непровары являются недопустимыми дефектами;
C1 — показывает производственную сварку ребра. Сварку контрольного образца необходимо выполнять в положении «вертикально снизу вверх» PF или «нижнем» положении PA. Подрезы на углу и несплавления являются недопустимыми дефектами;
C2 — сварку следует выполнять в направлении, показанном на рисунке. Требуется одно прерывание и возобновление сварки. Контрольный образец должен быть сварен в «нижнем» положении PA. Подрезы, трещины в кратерах и несплавления являются недопустимыми дефектами
<1> Исправлено, ошибка оригинала.
Рисунок 3 — Размеры контрольных образцов и расположения сварных швов для проверки процедуры сварки финишных сварных швов
7 Контроль и испытания
7.1 Объем контроля и испытаний
Испытания контрольного образца выполняют следующим образом:
- визуальный контроль в соответствии с 7.2;
- проникающий (капиллярный) контроль в соответствии с 7.2;
- радиографический контроль в соответствии с 7.2;
- испытание на излом в соответствии с 7.3.1;
- исследование микроструктуры в соответствии с 7.3.2.
7.2 Неразрушающий контроль
Неразрушающий контроль, указанный в 7.1, проводят в соответствии со следующими стандартами:
- визуальный контроль в соответствии с ИСО 17637;
- проникающий (капиллярный) контроль в соответствии с ЕН 571-1;
- радиографический контроль в соответствии с ИСО 17636.
7.3 Разрушающий контроль
7.3.1 Испытание на излом
7.3.1.1 Метод
Испытания на излом проводят в соответствии с ИСО 9017 с использованием образцов для испытаний, подготовленных в соответствии с 7.3.1.2.
7.3.1.2 Подготовка контрольных образцов
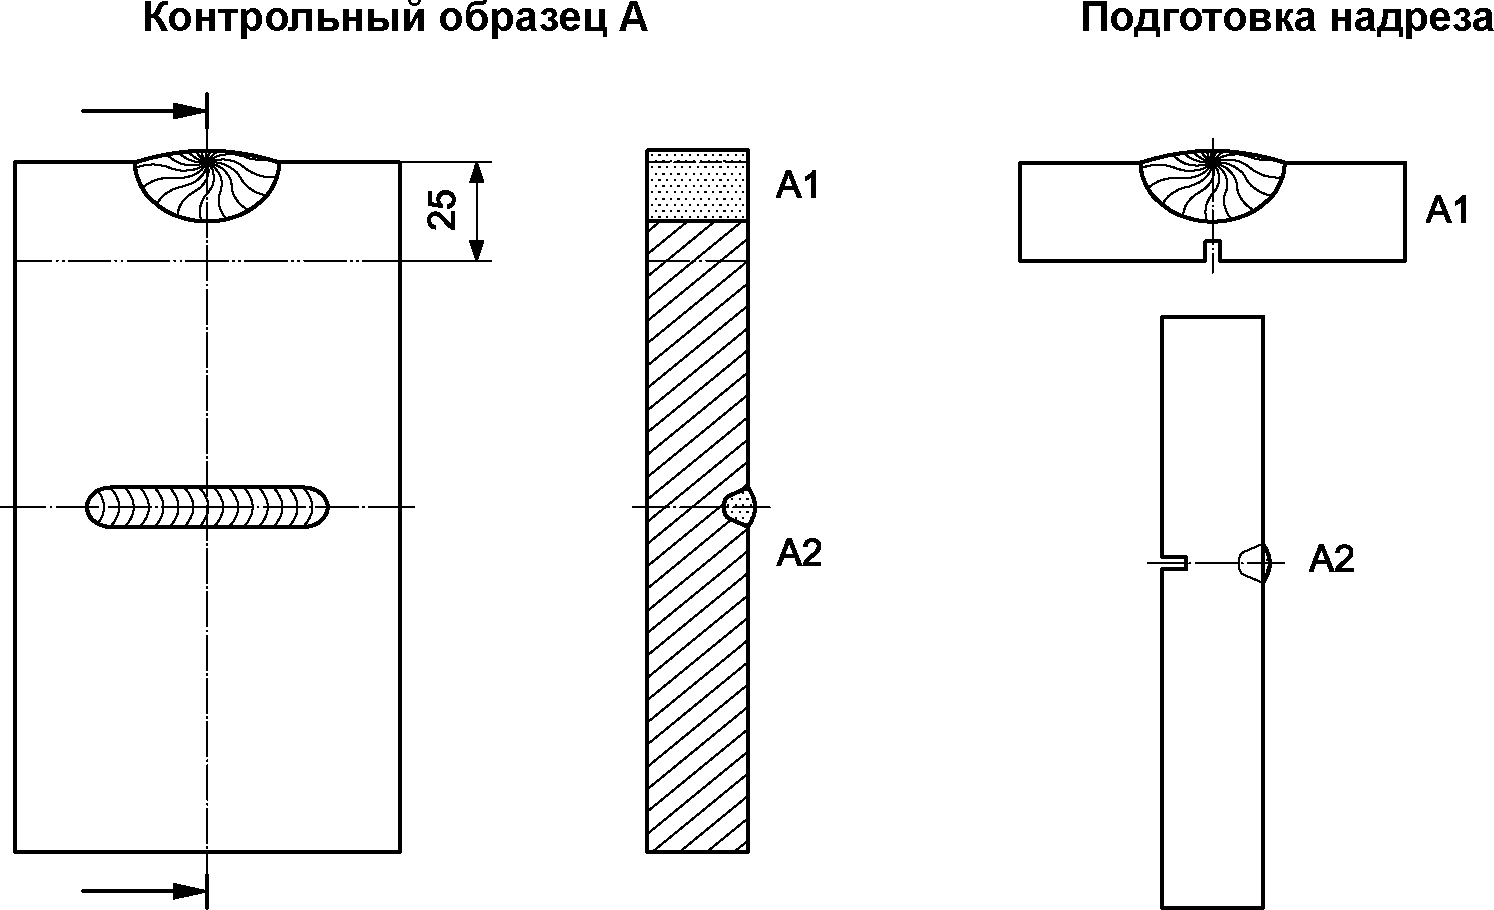
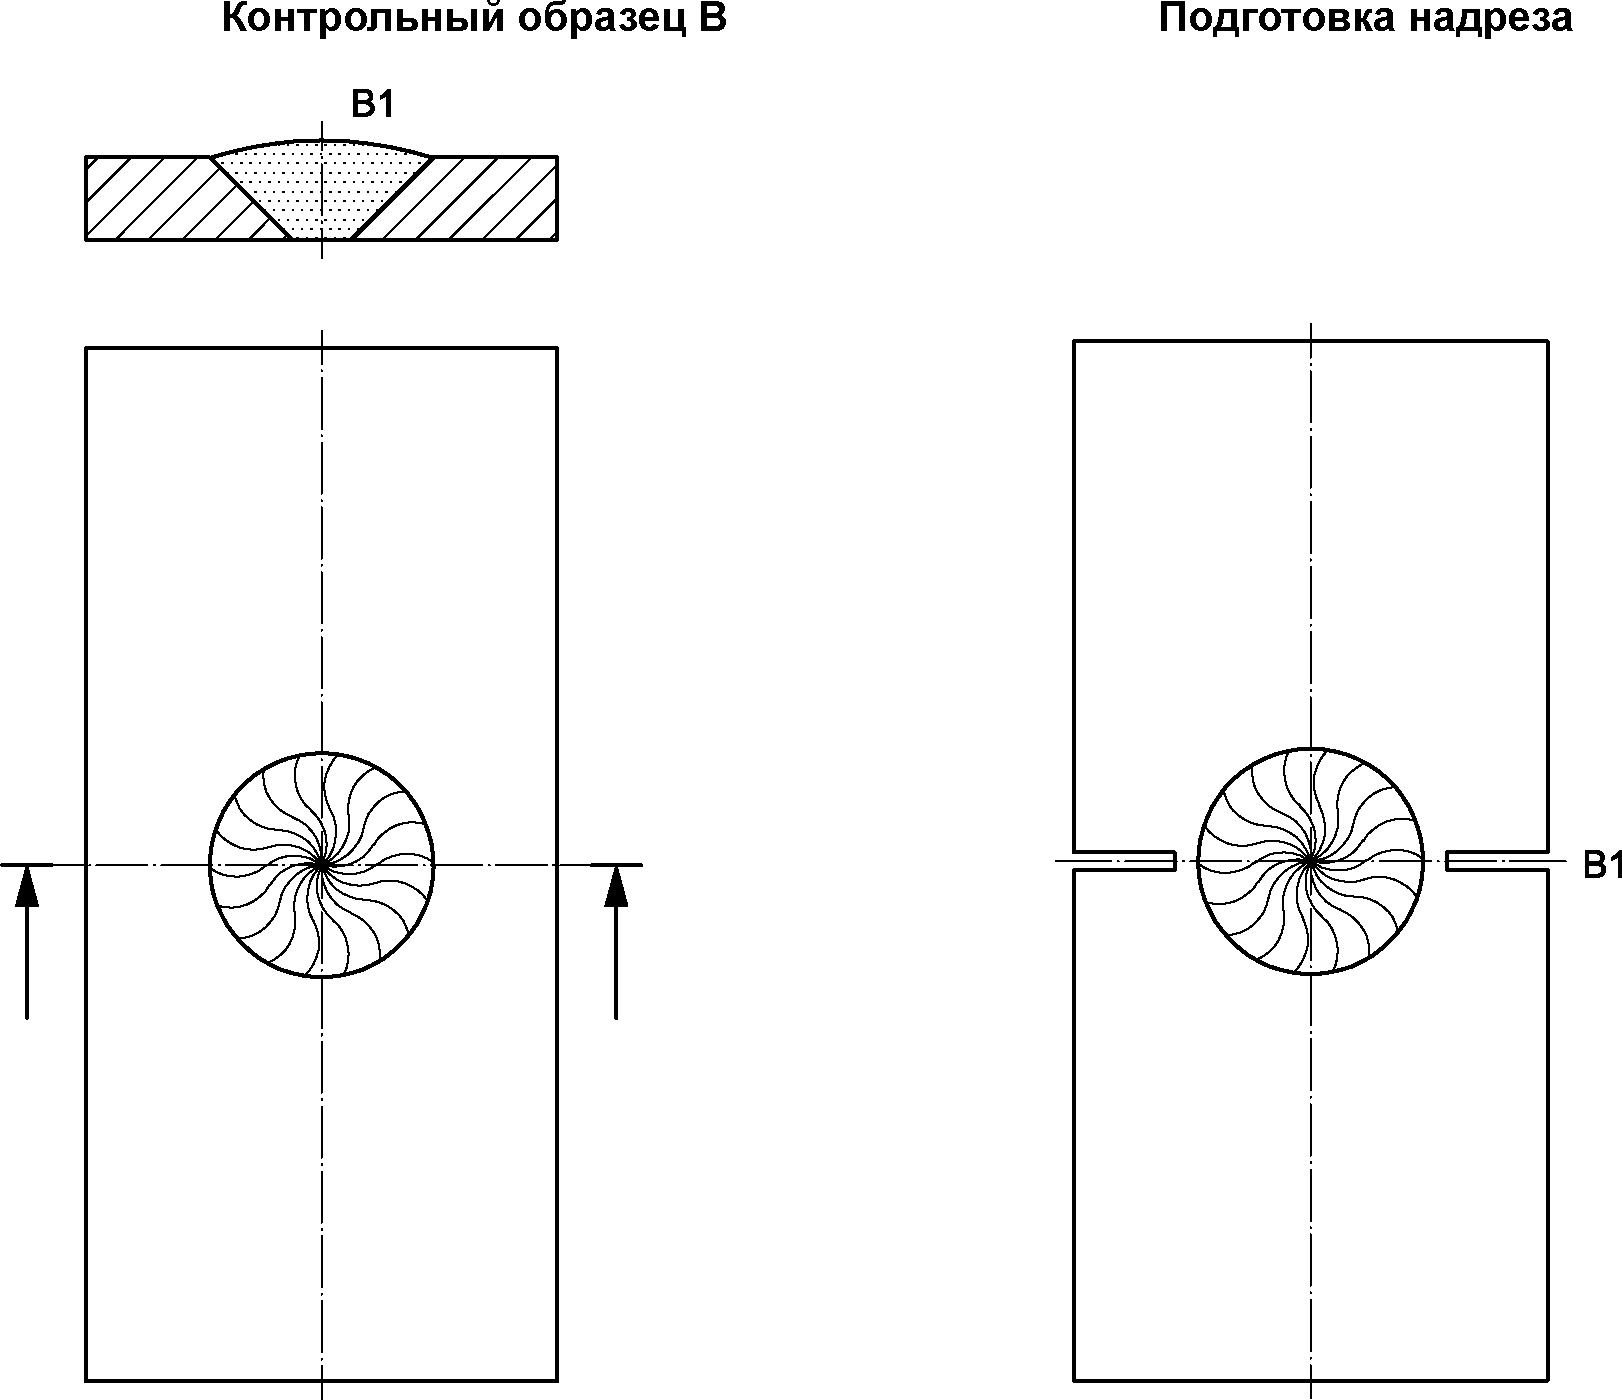
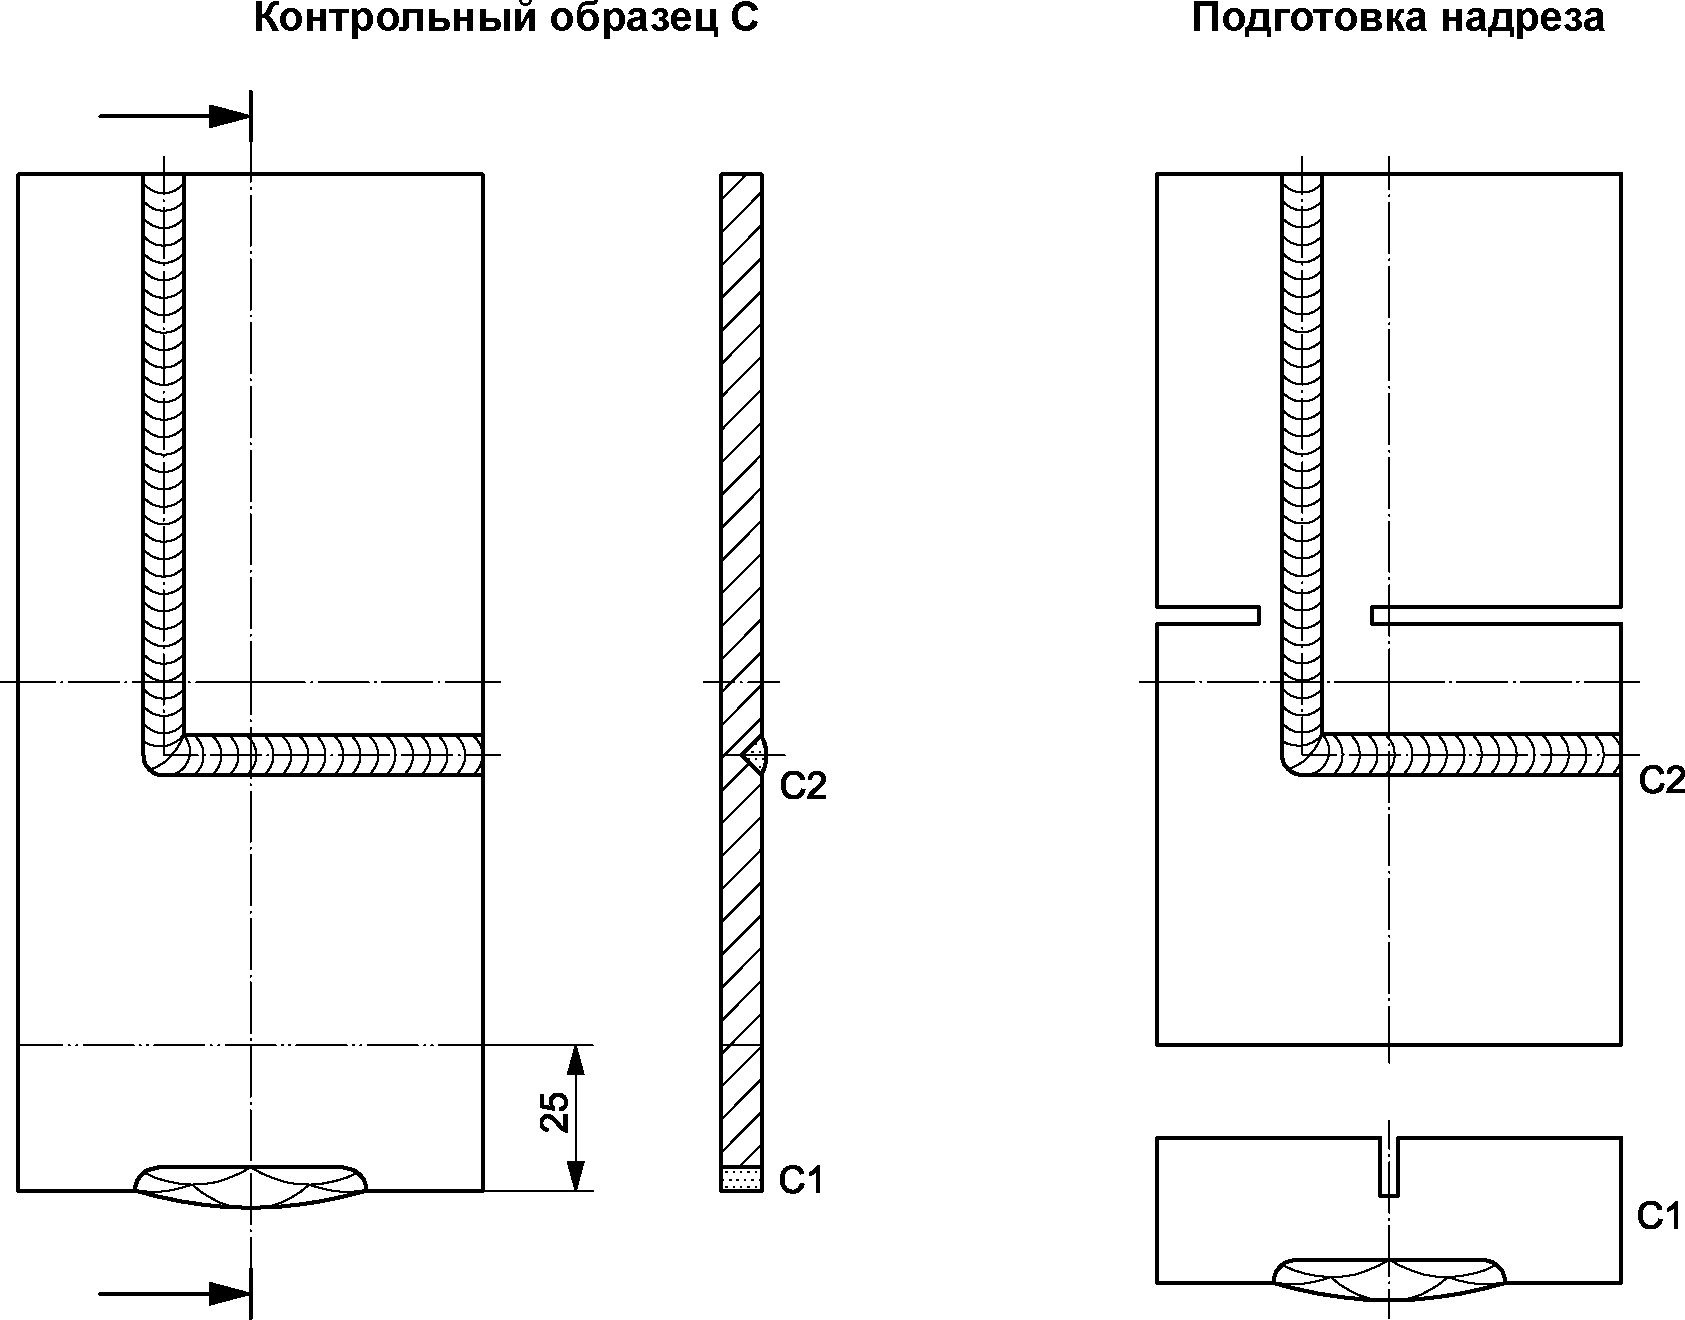
Подготовку образцов для испытания на излом выполняют в соответствии с рисунками 4 a) — 4 c). Для того, чтобы убедиться, что излом происходит в наплавленном металле, рекомендуется сделать надрезы на образцах для испытаний в соответствии с рисунками. В противном случае контрольные образцы должны быть испытаны в соответствии с ИСО 9017.
A1 — показывает заполнение паза. Сварку контрольного образца необходимо выполнять в положении «вертикально снизу вверх» PF или «нижнем» положении PA. Подрезы и несплавления являются недопустимыми дефектами;
A2 — показывает заполнение паза. Сварку контрольного образца необходимо выполнять в «нижнем» положении PA. Трещины, усадочные раковины, кратерные трещины, подрезы и несплавления являются недопустимыми дефектами
a) Подготовка контрольного образца A
B1 — показывает заполнение отверстия. Сварку контрольного образца необходимо выполнять в «нижнем» положении PA, в котором заполняется отверстие в отливке. Как правило используется подкладка. Включения и непровары являются недопустимыми дефектами
b) Подготовка контрольного образца B
C1 — показывает производственную сварку ребра. Сварку контрольного образца необходимо выполнять в положении «вертикально снизу вверх» PF или «нижнем» положении PA. Подрезы на углу и несплавления являются недопустимыми дефектами;
C2 — сварку необходимо выполнять в направлении, показанном на рисунке. Требуется одно прерывание и возобновление сварки. Контрольный образец должен быть сварен в «нижнем» положении PA. Подрезы, трещины в кратерах и несплавления являются недопустимыми дефектами
c) Подготовка контрольного образца C
Рисунок 4 — Подготовка контрольных образцов
7.3.2 Исследование микроструктуры
Исследование микроструктуры выполняют в соответствии с ИСО 17639.
7.4 Уровни приемки
Допустимые дефекты сварки должны соответствовать ИСО 10042, уровень C, но для элементов, работающих под давлением, следует использовать уровень B в соответствии с ИСО 10042. В зависимости от применяемого стандарта или проектных технических требований могут быть заданы другие уровни приемки. Соотношение между уровнями качества, предусмотренными ИСО 10042, и уровнями приемки различных методов неразрушающего контроля приведено в ИСО 17635.
7.5 Повторное испытание
Если контрольный образец не соответствует каким-либо требованиям к неразрушающему контролю, указанным в 7.2, или к разрушающим испытаниям, указанным в 7.3, должен быть сварен дополнительный контрольный образец и подвергнут тем же видам контроля/испытаний. Если этот дополнительный контрольный образец не соответствует какому-либо из применяемых требований, то pWPS, без внесения в них соответствующих изменений, следует рассматривать, как не соответствующие требованиям данной части настоящего стандарта.
8 Область аттестации
8.1 Общие положения
Для соответствия положениям настоящего стандарта должно быть выполнено каждое условие, указанное в разделе.
Для изменений, выходящих за пределы указанных областей аттестации, требуется выполнить новую проверку процедуры сварки.
8.2 Относящееся к производителю
Аттестация pWPS, полученная производителем в результате проверки процедуры сварки в соответствии с настоящим стандартом, действительна для сварки в цехе или на площадках под таким же техническим контролем и контролем качества производителя.
8.3 Аттестация, связанная с основным материалом
8.3.1 Группировка основного материала
Чтобы свести к минимуму количество испытаний при сварке, отливки из алюминия и алюминиевых сплавов группируются в соответствии с ISO/TR 15608.
Для каждого основного материала или комбинации основных материалов, не охваченных системой группирования, должна быть выполнена отдельная аттестация процедуры сварки.
Несъемная подкладка считается основным материалом.
8.3.2 Толщина основного материала
8.3.2.1 Общие положения
t — толщина материала контрольного образца.
8.3.2.2 Область аттестации
Аттестация проверки процедуры сварки на материале толщиной t включает аттестацию по толщине в диапазонах, указанных в ИСО 15614-2:2005, таблица 5.
Если элементы уже прошли термообработку и/или механическую обработку, минимальная толщина t >= 3 мм.
8.4 Общее для всех процедур сварки
8.5 Конкретно для процессов
9 Протокол аттестации процедуры сварки (WPQR)
WPQR представляет собой отчет о результатах оценки каждого контрольного образца, включая повторные испытания. Соответствующие пункты технических требований к процедуре сварки (WPS), перечисленные в ИСО 15609-1, должны быть включены в WPQR вместе с подробной информацией о любых характеристиках, не соответствующих требованиям раздела 7. Если не обнаружено никаких не соответствующих характеристик или неприемлемых результатов испытаний, должен быть подготовлен WPQR с подробным описанием процедуры сварки и результатов испытаний образца. Протокол должен быть подписан и датирован экспертом или экспертным органом.
Форма WPQR должна использоваться для описания процедуры сварки и регистрации результатов испытаний, чтобы обеспечить единообразное представление и облегчить оценку данных.
Форма WPQR приведена в приложении А.
Форма протокола аттестации процедур сварки (WPQR)
Аттестация процедуры сварки. Протокол испытания
Процедура сварки производителя: _______ Эксперт или экспертный орган: _____
Рег. N ________________________________ Рег. N ____________________________
Производитель: ____________________________________________________________
Адрес: ____________________________________________________________________
Нормы и правила/стандарт на аттестацию ____________________________________
Дата проведения сварки: ___________________________________________________
Процесс сварки: ___________________________________________________________
Тип соединения: ___________________________________________________________
Основной материал: ________________________________________________________
Материал/толщина (мм): ____________________________________________________
Наружный диаметр (мм): ____________________________________________________
Присадочный материал: _____________________________________________________
Защитный газ: _____________________________________________________________
Род сварочного тока: ______________________________________________________
Положение сварного шва: ___________________________________________________
Предварительный подогрев: _________________________________________________
Термообработка после сварки и/или старение: _______________________________
Другая информация: ________________________________________________________
Подтверждено,  что  контрольные  сварные  швы  были подготовлены, сварены и
испытаны   удовлетворительно   в   соответствии   с   требованиями  норм  и
правил/стандартов на испытания.
______________________    ____________  ___________________________________
    Местоположение        Дата издания     Эксперт или экспертный орган
Протокол испытаний сварного соединения
Место проведения: _________________________ Эксперт или экспертный орган: _____________
Процедура сварки производителя ____________
Рег. N: ___________________________________
WPQR N: ___________________________________ Метод подготовки и очистки: _______________
Обозначение основного материала:
Производитель: ____________________________ Толщина основного материала (мм): _________
ФИО сварщика: _____________________________
Процесс сварки: ___________________________
Тип соединения: ___________________________ Наружный диаметр (мм): ____________________
Положение при сварке ______________________
Эскиз с информацией о подготовке сварного шва <2>
| Тип соединения | Последовательность сварки |
|---|---|
| Проход | Процесс сварки | Размер присадочного металла | Ток А | Напряжение В | Род тока/полярность | Скорость подачи сварочной проволоки | Скорость сварки <1> | Погонная энергия <2> |
|---|---|---|---|---|---|---|---|---|
Обозначение присадочного металла и Другая информация <2> _________________ торговое наименование: ____________ в том числе:
Прокалка или просушка:              Поперечные колебания
_____________________               (максимальная ширина валика):
_______________________________________
Газ/     защитный: ______           Осцилляция (амплитуда тока,
флюс:                               частота, время задержки):
_______________________________________
         для защиты обратной        Параметры импульсной сварки: __________
         стороны: _________         _______________________________________
Расход   защитного:                 Расстояние контактный наконечник/изделие:
газа ____________                   _______________________________________
Параметры плазменной сварки: __________
Тип/размер вольфрамового электрода: Угол наклона сварочной горелки: _______
Описание разделки под обратную сторону сварного шва/подкладки: ____________
Температура предварительного подогрева: ___________________________________
Межслойная температура: ___________________________________________________
Послесварочная термообработка и/или старение: _____________________________
Время, температура, метод: ________________________________________________
Скорости нагрева и охлаждения <2> _________________________________________
Производитель                     Эксперт или экспертный орган
________________________________  _________________________________________
      Имя, дата и подпись                   Имя, дата и подпись
Процедура сварки производителя     Эксперт или экспертный орган
Рег. N: ______________________     Рег. N: ____________________
Другие испытания: _________________________________________________________
Примечания: _______________________________________________________________
Испытания выполнены в соответствии с требованиями:
Лабораторный отчет N: _______________________________
Результаты испытаний:           приемлемо      неприемлемо

Испытание проведено в присутствии:          Эксперт или экспертный орган
                                        _______________________________
                                        ФИО, дата и подпись
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> Действует ГОСТ Р ИСО 3452-1-2011 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования», идентичный ISO 3452-1:2008, действовавшему взамен EN 571-1.
<2> Действует ГОСТ ISO 17636-1-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки», идентичный ISO 17636-1:2013, действовавшему взамен ISO 17636.
| УДК 621.791.65:006.354 | ОКС 25.160.10 |
| Ключевые слова: проверка процедуры сварки, финишная сварка, отливки из алюминия и алюминиевых сплавов | |
Иллюстрации
☐☐☐☐☐☐☐☐☐☐☐☐