Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8897
Документ 38106
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 28 октября 2025 г. № 1286-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОЕДИНЕНИЯ ПРИ ПОМОЩИ СВАРКИ УЛЬТРАЗВУКОМ. ОБЩИЕ ТРЕБОВАНИЯ И МЕТОДЫ ИСПЫТАНИЙ
Solderless connections. Part 9. Ultrasonically welded connections. General requirements and test methods
(IEC 60352-9:2024, Solderless connections — Part 9: Ultrasonically welded connections — General requirements, test methods and practical guidance, MOD)
ГОСТ Р 72182.9-2025 (МЭК 60352-9:2024)
Дата введения 1 июня 2026 года
Предисловие
1 ПОДГОТОВЛЕН Акционерным обществом «Диэлектрические кабельные системы» (АО «ДКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 331 «Низковольтная коммутационная аппаратура и комплектные устройства распределения, защиты, управления и сигнализации»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 28 октября 2025 г. № 1286-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту МЭК 60352-9:2024 «Соединения без пайки. Часть 9. Соединения, сваренные под ультразвуком. Общие требования, методы испытаний и практическое руководство» (IEC 60352-9:2024 «Solderless connections — Part 9: Ultrasonically welded connections — General requirements, test methods and practical guidance», MOD) путем изменения нормативных и библиографических ссылок, которые выделены в тексте курсивом.
Международный стандарт разработан подкомитетом 48B «Соединители» Технического комитета ТК 48 «Электромеханические компоненты и механические конструкции для электронного оборудования» Международной электротехнической комиссии (МЭК).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2012 (пункт 3.5).
Сведения о соответствии ссылочных национальных и межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном стандарте, приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт распространяется на соединения, сваренные с помощью ультразвуковой сварки, и содержит требования, испытания и практическое руководство.
Ультразвуковая сварка — это разновидность холодной сварки трением, которая набирает популярность во многих отраслях промышленности. При этом типе сварки применяют ультразвуковую вибрацию для соединения материалов друг с другом, создавая прочное и надежное соединение. Международная организация по стандартизации (ISO) определила ультразвуковую сварку как процесс, соответствующий ГОСТ Р ИСО 4063.
Процесс ультразвуковой сварки основан на использовании высокочастотных ультразвуковых волн, в результате чего в месте соединения образуется тепло. Для данного специального метода сварки не требуется высокая температура, поэтому такой способ соединения двух материалов считают одним из наиболее дешевых.
Кроме того, он требует меньшего количества операций, чем традиционные методы, что означает, что его можно выполнить быстро и с минимальными затратами ресурсов.
Ультразвуковая сварка существует уже несколько десятилетий, но только недавно получила более широкое распространение благодаря технологическому прогрессу и ее низкой стоимости. Ее можно использовать на различных материалах, включая пластмассы, каучуки, металлы, текстиль и композиты. Благодаря своей точности и прочным связям, которые создаются при этом методе, ультразвуковая сварка стала чрезвычайно популярной в таких производственных процессах, как автомобилестроение, электронная промышленность, производство мебели и даже при производстве медицинских изделий.
В настоящем стандарте описана система классификации продукции в соответствии с предполагаемым конечным назначением изделия. Выделяют классы A, B и C. Изделия класса A предназначены для общего назначения и включают потребительские товары, некоторые компьютеры и компьютерную периферию, а также аппаратное обеспечение, подходящее для приложений, где основным требованием является функциональность готовой сборки. Изделия класса B — это специализированные электронные устройства для обслуживания, обеспечивающие высокую производительность и длительный срок службы. Наконец, изделия класса C отличаются высокой производительностью и не имеют простоев оборудования; сюда входят системы жизнеобеспечения и другие критически важные системы. Изготовитель или потребитель соединений, сваренных ультразвуковой сваркой, должен определить класс, к которому относится изделие.
В настоящем стандарте изложены требования к испытаниям соединений, сваренных ультразвуком, которые используются в изделиях классов A, B и C. Указаны группы испытаний P0 — P11, а по требованию изготовителя и потребителя доступны дополнительные группы испытаний P9 и P12.
Представлены три программы испытаний — A (базовая), B (промежуточная) и C (расширенная), основанные на конкретном выборе групп испытаний, каждая из которых подтверждает соответствие минимальным требованиям для каждого определенного класса изделия.
1 Область применения
Настоящий стандарт распространяется на соединения при помощи сварки ультразвуком и содержит требования, испытания и практическое руководство.
Настоящий стандарт распространяется на соединения при помощи сварки ультразвуком из многопроволочных или гибких жил (классы 2, 5 или 6 согласно ГОСТ 22483), изготовленные из меди, медного сплава, алюминия или алюминиевого сплава.
Для этих сварных соединений металл-металл необходимо использовать токопроводящие жилы с номинальным сечением от 0,08 до 160,00 мм2, а в случае применения пучка токопроводящих жил номинальное сечение не должно превышать 200,00 мм2.
Минимальное номинальное сечение жил, изготовленных из алюминия или алюминиевого сплава, составляет 2,50 мм2.
В настоящий стандарт включена информация о материалах, производственном опыте и процедурах испытания для обеспечения электрически стабильных соединений в заданных условиях окружающей среды.
Целью настоящего стандарта является достижение сопоставимых результатов при использовании устройства для ультразвуковой сварки с аналогичными характеристиками и техническими характеристиками, установленными изготовителем.
Примечание - На рисунках настоящего стандарта представлены примеры возможных решений для соединений прямоугольной формы, выполненных ультразвуковой сваркой, но не ограничиваются ими.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 22483 (IEC 60228:2004) Жилы токопроводящие для кабелей, проводов и шнуров
ГОСТ 28203 (МЭК 68-2-6-82) Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытания. Испытание Fc и руководство: Вибрация (синусоидальная)
ГОСТ 28216 (МЭК 68-2-30-82) Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытания. Испытание Db и руководство: влажное тепло, циклическое (12 + 12-часовой цикл)
ГОСТ 28381 (МЭК 512-1-84, МЭК 512-2-85, МЭК 512-3-76, МЭК 512-4-76, МЭК 512-5-77, МЭК 512-6-84, МЭК 512-7-78, МЭК 512-8-84, МЭК 512-9-77) Электромеханические компоненты для электронной аппаратуры. Основные методы испытаний и измерений
ГОСТ 30630.2.1 Методы испытаний на стойкость к климатическим внешним воздействующим факторам машин, приборов и других технических изделий. Испытания на устойчивость к воздействию температуры
ГОСТ 31602.1 (IEC 60999-1:1999) Соединительные устройства. Требования безопасности к контактным зажимам. Часть 1. Требования к винтовым и безвинтовым контактным зажимам для соединения медных проводников с номинальным сечением от 0,2 до 35 мм2
ГОСТ IEC 60050-581 Международный электротехнический словарь. Часть 581. Электромеханические компоненты для электронного оборудования
ГОСТ Р 51801 Общие требования к машинам, приборам и другим техническим изделиям в части стойкости к воздействию агрессивных и других специальных сред
ГОСТ Р МЭК 60068-2-30 Испытания на воздействие внешних факторов. Часть 2-30. Испытания. Испытание Db: Влажное тепло, циклическое (12 ч + 12-часовой цикл)
ГОСТ Р ИСО 4063 Сварка, пайка высоко- и низкотемпературная, резка. Перечень и условные номера процессов
ГОСТ Р ИСО 22514-2 Статистические методы. Управление процессами. Часть 2. Оценка пригодности и воспроизводимости процесса на основе модели его изменения во времени
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ IEC 60050-581 и ГОСТ 28381, а также следующие термины с соответствующими определениями:
3.2 машина ультразвуковой сварки (ultrasonic welding machine — ultrasonic welding system): Система для ультразвуковой сварки, состоящая из ультразвукового преобразователя, сонотрода и, при необходимости, электрических и механических устройств для управления установкой.
Примечание - На рисунке 1 показана конструкция установки для ультразвуковой сварки, специально сконструированная для сваривания токопроводящих жил.
1 — генератор-соединение; 2 — преобразователь; 3 — генератор высокого напряжения; 4 — область сварки; 5 — наковальня; 6 — ползун; 7 — сонотрод
Рисунок 1 — Установка для ультразвуковой сварки, сконструированная для сваривания не менее двух токопроводящих жил
3.3 ультразвуковой генератор (ultrasonic generator): Источник, генерирующий высокочастотную электрическую энергию для ультразвуковых преобразователей.
3.4 ультразвуковой преобразователь (ultrasonic converter): Устройство, которое преобразует электрическую энергию ультразвуковой частоты в механические колебания.
3.5 сонотрод (sonotrode): Компонент, передающий ультразвуковые колебания напрямую на свариваемые детали.
3.6 виброусилитель (vibration booster): Промежуточный элемент между преобразователем и сонотродом, усиливающий ультразвуковые колебания.
3.7 опорная плита; плита наковальни (surface plate; anvil plate): Неподвижная стенка, расположенная под наковальней или сбоку от нее и отделенная от сонотрода определенным зазором для предотвращения контакта и возможного повреждения инструментов.
Примечание - Опорная плита или плита наковальни предусмотрены только в сварочном аппарате для стыковой сварки, который является разновидностью машины ультразвуковой сварки.
3.8 ультразвуковой ползун (ultrasonic side slider): Устройство для регулировки высоты сварного шва.
Примечание - Ультразвуковой ползун — это устройство, которое используют для регулирования ширины сварного шва, которое расположено либо над сонотродом, либо над наковальней в зависимости от типа установки ультразвуковой сварки.
3.9 наковальня (anvil): Компонент установки ультразвуковой сварки, расположенный на противоположной стороне горна и образующий одну из стен для области ультразвуковой сварки.
3.10 область ультразвуковой сварки (ultrasonic welding room): Специальная область применения, предназначенная для установки материалов и компонентов для сваривания вместе.
3.11 длина спайки ультразвуковой сваркой (ultrasonically welded splice length): Специфическая зона сонотрода, характерная для данной системы, служащая для определения длины сварного шва.
A — длина спайки; B — длина выступа провода после спайки; C — расстояние между изоляцией и спайкой; D — длина накладки термоусадки на изоляцию провода
Рисунок 2 — Спайка ультразвуковой сваркой двух токопроводящих жил, защищенных термоусадкой
3.12 ширина шва ультразвуковой сварки (ultrasonic weld width): Величина, определяемая с помощью неподвижных инструментов в станке для сварки, которые образуют область ультразвуковой сварки.
Рисунок 3 — Вид сверху на изолированную токопроводящую жилу в наконечнике после ультразвуковой сварки
3.13 высота шва ультразвуковой сварки (ultrasonic weld height): Высота сварочного материала (т.е. проволок).
1 — высота, включая дно наконечника; 2 — высота шва; 3 — ширина измерительного прибора; 4 — измерительный прибор
Рисунок 4 — Вид сбоку на изолированную токопроводящую жилу в наконечнике после ультразвуковой сварки
3.14 односторонняя ультразвуковая сварка (ultrasonically welded end compaction): Жила, проволоки которой сварены вместе на одном неизолированном конце.
Рисунок 5 — Односторонняя ультразвуковая сварка
3.15 коэффициент ультразвукового уплотнения (ultrasonic compaction ratio): Отношение номинального сечения сваренных токопроводящих жил к номинальному сечению суммы всех свариваемых проволок.
3.16 пучок для ультразвуковой сварки (ultrasonic weld package): Сварное соединение проволок друг с другом или в соединении с компонентами в зависимости от длины и ширины пучка.
3.17 двустороннее сваривание ультразвуковой сваркой (ultrasonically welded splice connection; inline splice): Пучок, состоящий из двух или более сваренных вместе токопроводящих жил, концы которых направлены в разные стороны.
3.18 одностороннее сваривание ультразвуковой сваркой (ultrasonically welded end splice): Способ надежного соединения вместе двух или более токопроводящих жил, концы которых направлены в одну сторону.
Рисунок 6 — Одностороннее сваривание, полученное сваркой ультразвуком
4 Информация о проводах и наконечниках
4.1 Материалы жил
Для ультразвуковой сварки обычно используют многопроволочные (класс 2), гибкие (класс 5) и с гибкостью более, чем гибкость жил класса 5 (класс 6), жилы (в соответствии с ГОСТ 22483).
Максимальное номинальное сечение медной токопроводящей жилы в пучке не должно выходить за пределы от 0,08 до 200,00 мм2. Номинальное сечение жил, изготовленных из алюминия или алюминиевого сплава, не должно быть менее 2,05 мм2. Исходя из опыта при размерах меньше указанных эти материалы могут быть небезопасны.
Изоляция токопроводящей жилы должна иметь определенное расстояние до сварного шва, чтобы тепло в процессе сварки не изменяло физические свойства изоляции.
В процессе ультразвуковой сварки важно помнить, что температура изоляции токопроводящей жилы не должна достигать точки воспламенения материала. Допускаются единичные точки плавления или незначительное плавление изоляции, если это не влияет на ее функции.
Необходимо испытать пригодность материалов токопроводящих жил и наконечников к свариванию (например, сварить ультразвуком два конца одной и той же токопроводящей жилы друг с другом и провести испытание на разрыв в соответствии с 7.3.3. Для наконечников с наибольшим и наименьшим номинальным сечением проводят испытание на усилие отсоединения в соответствии с 7.3.5).
4.2 Покрытие поверхности токопроводящей жилы
Как правило, используют неизолированные токопроводящие жилы.
Токопроводящие жилы с покрытием из олова не применяют. Остальные покрытия необходимо испытать перед применением.
5 Требования к ультразвуковой сварке
5.1 Примеры соединений при помощи сварки ультразвуком
Примеры соединений при помощи сварки ультразвуком, на которые распространяется настоящий стандарт, представлены на рисунках 1 — 16.
1 — зона сварки; 2 — герметичная трубка
Рисунок 7 — Зона сварки для двух зачищенных токопроводящих жил в термический усадке герметичной трубки для изоляции
Рисунок 8 — Односторонняя ультразвуковая сварка
Рисунок 9 — Одностороннее сваривание ультразвуковой сваркой
Рисунок 10 — Двустороннее сваривание ультразвуковой сваркой медно-алюминиевое
Рисунок 11 — Двустороннее сваривание ультразвуковой сваркой медно-медное
Рисунок 12 — Пример 1 ультразвуковой сварки на наконечнике
Рисунок 13 — Пример 2 ультразвуковой сварки на наконечнике
Рисунок 14 — Пример 3 ультразвуковой сварки на наконечнике
Рисунок 15 — Пример 4 ультразвуковой сварки на наконечнике
Рисунок 16 — Пример сваривания на наконечнике нескольких токопроводящих жил
5.2 Общие требования
Материалы свариваемых токопроводящих жил должны удовлетворять следующим требованиям к конструкции.
Необходимо использовать только свариваемые токопроводящие жилы.
Многие изготовители предоставляют информацию о свариваемости токопроводящих жил (или по запросу). В случае, если изготовитель не предоставляет такой информации, проводят испытания: испытание на разрыв, описанное в 7.3.3. Две токопроводящие жилы сваривают вместе. Значения, полученные в ходе испытаний трех образцов, должны удовлетворять значениям согласно таблицам 9 и 10.
Такие идеальные условия, как хранение обрезанных или зачищенных токопроводящих жил при температуре от плюс 15 °C до плюс 35 °C и относительной влажности воздуха 75%, сложно соблюдать на практике. Чтобы продлить срок службы проводниковой продукции, даже если не всегда получается соблюдать эти требования, следует проводить испытания для проверки функциональности. Это поможет обеспечить надежность проводниковой продукции, несмотря на условия окружающей среды.
В процессе сварки могут вызвать серьезную проблему частицы посторонних предметов. Их образуют многие источники: производственный процесс изготовителя проводов, окружающая среда или даже ненадлежащее обращение перед сваркой. Чтобы минимизировать загрязнение в области сварки, важно по возможности удалить все посторонние частицы. К сожалению, это не всегда возможно из-за присущей способности изолированных токопроводящих жил переносить частицы в зону сварки. Остатки изоляции, присутствующие на токопроводящей жиле, могут загрязнить область, если их не удалить. В таких случаях следует рассмотреть решение, позволяющее свести к минимуму риск повреждения, вызванного этими загрязнениями.
Не допускается наличие трещин или разломов в свариваемом пучке.
Отпечаток инструмента на поверхности свариваемого пучка должен четко идентифицироваться.
Чтобы снизить вероятность отказа при ультразвуковой сварке, необходимо обеспечивать в процессе резки и зачистки изолированных токопроводящих жил отсутствие пропущенных, незакрепленных, сдавленных или выступающих проволок. К сожалению, хоть это и установлено в теории, на практике невозможно достичь и гарантировать оптимальные результаты. В результате проведения ультразвуковой сварки металл подвергают деформации, которая может привести к появлению следов на отдельных проволоках за пределами зоны сварки. Хотя это неизбежный фактор, следует приложить усилия, чтобы свести к минимуму возможные поломки или срезание проволок.
Следует избегать использование любых смазочных материалов или других внешних воздействий.
При сваривании токопроводящих жил с большим номинальным сечением необходимо установить их со стороны сонотрода (в большинстве устройств для сварки — снизу, в аппаратах для сварки с наконечниками — как правило, сверху).
Поставляемые токопроводящие жилы должны соответствовать требованиям технической документации изготовителя и не должны быть скрученными, переделанными или измененными любым другим способом вручную или с помощью станка.
Все проволоки токопроводящей жилы должны полностью располагаться в зоне сварки по всей длине.
Токопроводящие жилы следует вставлять асимметрично, поскольку симметрично сваренные токопроводящие жилы имеют меньшую прочность на разрыв.
Необходимо соблюдать конструктивные размеры, защиту от механического разрыва (для многожильных соединений) и требования к изоляции.
После проведения ультразвуковой сварки необходимо провести внешний осмотр пучка.
5.3 Влияние длины провода на сварной шов на другом конце соединения с наконечником
При ультразвуковой сварке токопроводящих жил, у которых уже есть наконечник на другом конце (см. рисунок 17), часть ультразвукового импульса, передающаяся вдоль токопроводящей жилы, может вызвать потенциальные проблемы с функциональностью/качеством имеющегося наконечника.
Вероятность таких изменений в наконечнике возрастает по мере того, как:
- укорачивается токопроводящая жила;
- увеличивается общее номинальное сечение приваренного наконечника.
1 — свариваемый пучок; 2 — наконечник; 3 — длина токопроводящей жилы
Рисунок 17 — Схема длины токопроводящей жилы между наконечником и свариваемым пучком
Рекомендуется проверить длину, указанную изготовителем контактной части, прежде чем выбрать минимальную длину токопроводящей жилы между первым и вторым сварными швами, так как при длине менее 400 мм может наблюдаться воздействие ультразвука на наконечники (см. рисунок 17).
Обязательно используйте подходящий инструмент для проверки на наличие дефектов на противоположном конце токопроводящей жилы. Это может включать в себя использование увеличительного стекла или микроскопа, так как некоторые виды повреждений могут быть незаметны без увеличения.
5.4 Требования к конструкции
Красные стрелки на рисунке 18 иллюстрируют направление распространения ультразвука, а не движение сонотрода или направление силы. Ультразвуковая энергия передается через сонотрод 1 и, как видно, распространяется наружу в виде цилиндрической формы, воздействуя на поверхности 2 с зазором 3 и без зазора 4 в области сварки 5.
1 — сонотрод; 2 — поверхности; 3 — поверхности с зазором; 4 — поверхности без зазора; 5 — область сварки
Рисунок 18 — Поперечный разрез процесса распространения ультразвука через сонотрод в области сварки по неподвижным поверхностям с зазором между инструментами и без него
На рисунке 19 показано поперечное сечение, рекомендуемое для асимметричного размещения отдельных токопроводящих жил над сонотродом 5 в области сварки, токопроводящие жилы большого 1, среднего 2, маленького 3, наименьшего размера 4.
1 — жилы большого сечения; 2 — жилы среднего сечения; 3 — жилы маленького сечения; 4 — жилы наименьшего сечения; 5 — сонотрод
Рисунок 19 — Поперечный разрез рекомендуемого асимметричного расположения отдельных токопроводящих жил над сонотродом в области сварки
На рисунке 20 показано поперечное сечение, альтернативный вариант рекомендуемого размещения отдельных токопроводящих жил над сонотродом 5 в области сварки: токопроводящие жилы с большим 1, средним 2, маленьким 3 и наименьшим размером проволок.
1 — жилы большого сечения; 2 — жилы среднего сечения; 3 — жилы маленького сечения; 4 — жилы наименьшего сечения; 5 — сонотрод
Рисунок 20 — Альтернативный вид поперечного разреза рекомендуемого асимметричного расположения для отдельных жил над сонотродом
В таблице 1 приведены эмпирические значения, которые могут быть использованы в качестве рекомендуемых для применения, показанного на рисунке 21.
Рекомендуемые значения для пучков, сваренных ультразвуком
1 В точке A необходимо использовать термоусадочную трубку или не менее 2,5 слоев клейкой ленты (изоленты).
2 В точке B необходимо использовать не менее 2,5 слоев клейкой ленты (изоленты).
3 Клейкую ленту (изоленту) используют только для применения в сухих местах.
Рисунок 21 — Меры по изоляции двустороннего сваривания между одной токопроводящей жилой и несколькими
Эти значения не рассматривают как требования. Таблица служит руководством для принятия решений, но для более конкретных применений могут потребоваться дальнейшие исследования и анализ.
5.5 Механическая и электрическая защита сваренного пучка
Сваренный пучок необходимо изолировать пригодными материалами в соответствии с требованиями к конструкции.
Для обеспечения оптимальной безопасности сварные швы следует защитить защитной оболочкой, усилие отслаивания которой должно составлять не менее 80 Н. Для проволок размером менее 0,35 мм2 следует дополнительно обмотать их клейкой лентой (изолентой), см. рисунки 21 — 23.
1 В точке A необходимо использовать термоусадочную трубку или не менее 2,5 слоев клейкой ленты (изоленты).
2 В точке B необходимо использовать не менее 2,5 слоев клейкой ленты (изоленты).
3 Клейкую ленту (изоленту) используют только для применения в сухих местах.
Рисунок 22 — Меры по изоляции двустороннего сваривания между несколькими кабелями с обеих сторон
1 В точке A необходимо использовать термоусадочную трубку или не менее 2,5 слоев клейкой ленты (изоленты).
2 В точке B необходимо использовать не менее 2,5 слоев клейкой ленты (изоленты).
3 Клейкую ленту (изоленту) используют только для применения в сухих местах.
Рисунок 23 — Меры по изоляции для одностороннего сваривания нескольких токопроводящих жил (герметизированный конец)
5.6 Требования к конструкции кабельных изделий
Рекомендуется сваривать не более чем 20 изолированных жил в одном свариваемом кабеле, потому что при серийном производстве оператор не может обрабатывать более восьми жил в одном свариваемом кабеле.
Рекомендуется, чтобы номинальное сечение сваривания было наименьшим в соответствии с таблицей 2. Это обеспечивает теоретический минимум в 9% надежности при обнаружении пропущенных жил и потенциально может снижаться до 5%. Однако толщина сварного шва 5 мм2 затрудняет обнаружение проволоки толщиной 0,35 мм2, что является пределом возможностей современных технологий.
Конструкция многожильных кабелей и проводов
| Количество жил в кабеле | Наименьшее сечение токопроводящей жилы, мм2 |
|---|---|
| До 5 | 0,35 |
| Св. 5 до 10 | 0,50 |
| Св. 10 до 15 | 0,75 |
| Св. 15 до 20 | 1,00 |
| Св. 20 до 30 | 1,50 |
| Св. 30 до 50 | 2,50 |
Если сваривание не соответствует вышеуказанным условиям, его разделяют на несколько свариваний.
Для соединения токопроводящих жил используется максимальное номинальное сечение, которое соответствует условиям сваривания, с учетом допустимой токовой нагрузки на эту токопроводящую жилу.
Рекомендуется, чтобы места соединения располагались на расстоянии не менее 50 мм друг от друга во избежание влияния друг на друга.
5.7 Степень уплотнения соединений, сваренных ультразвуковой сваркой
В качестве основного критерия рекомендуют использовать измерения усилия на разрыв, измерение степени уплотнения следует проводить только после сварки. Все проволоки отдельных токопроводящих жил должны быть деформированы и соединены друг с другом.
Коэффициент уплотнения V должен быть в пределах от 95% до 120%, а для токопроводящих жил из алюминия и алюминиевых сплавов — от 60% до 115%. На рисунке 24 схематично показано поперечное сечение сваренной ультразвуком медной жилы с высокой степенью уплотнения 95% [см. рисунок 24 а)], сбалансированной 107% [см. рисунок 24 б)] и слабой 120% [см. рисунок 24 в)].
| а) | б) | в) |
Рисунок 24 — Схема расположения коэффициента уплотнения медной жилы от высокой к слабой степени
На рисунке 25 показана токопроводящая жила до и после сварки с указанием высоты сварочного шва 1, ширины сварочного шва 2, проволоки 3, диаметра проволоки 4 и номинального сечения A5 5.
1 — высота сварного шва; 2 — ширина сварного шва; 3 — проволока; 4 — диаметр проволоки; 5 — площадь поперечного сечения проводника
Рисунок 25 — Токопроводящая жила до и после сварки
Расчет площади проводника A5 должен проводиться в соответствии с формулой (1) или методом расчета через вес
d4 — диаметр каждой проволоки.
Расчет площади поперечного сечения AUS после ультразвуковой сварки по формуле
Расчет коэффициента уплотнения VUS проводят по формуле
где VUS — коэффициент уплотнения, %;
AUS — площадь поперечного сечения сварочного шва;
6 Образцы
6.1 Общие положения
Если для испытания требуется сборка, образцы должны быть установлены с использованием обычной технологии сборки, если иное не указано в технической документации изделия.
Перед испытанием необходимо подготовить требуемые типы образцов в указанном количестве.
6.2 Образцы типа A1 или A2
Для электрических измерений рекомендуется использовать образцы типов A1 и A2 (см. рисунки 26 и 27) длиной 200 мм. Для механических испытаний длина может быть выбрана произвольно, при условии, что все провода в группе имеют одинаковую длину; это должно быть указано в протоколе испытаний. Все провода должны быть идентичными; не рекомендуется смешивать различные типы.
1 — тип изолированной токопроводящей жилы
1 — 4 - типы изолированных токопроводящих жил
Для достижения оптимального электрического соединения у образцов A1 или A2 следует подготовить зачищенные концы путем уплотнения, сварки, пайки, обжима или с использованием другого подходящего метода.
6.3 Образцы типа B1 или B2
Образец сваривания типа B1 или B2 состоит как минимум из двух токопроводящих жил (1 и 2, максимальное количество жил — 20, см. 5.6).
Образцы типа B1 или B2, токопроводящие жилы 1, 2, 3, 4 (и последующие, максимальное количество — 20 жил).
Для электрических измерений рекомендуется использовать образцы типов B1 и B2 (см. рисунки 28 и 29) длиной 200 мм. Для механических испытаний длина может быть выбрана произвольно, при условии, что все токопроводящие жилы в группе имеют одинаковую длину; это должно быть указано в протоколе испытаний. Все токопроводящие жилы должны быть идентичными; не рекомендуется смешивать различные типы.
1 — тип изолированной токопроводящей жилы 1; 2 — тип изолированной токопроводящей жилы 2; A — длина сваривания ультразвуковой сваркой
Рисунок 28 — Образец типа B1, двустороннее сваривание двух токопроводящих жил типов 1 и 2
1 — 4 - типы изолированных токопроводящих жил; A — длина сваривания ультразвуковой сваркой
Для достижения оптимального электрического соединения у образцов B1 или B2 зачищенные концы необходимо уплотнить, сварить, спаять, обжать или использовать другой подходящий метод.
6.4 Образец типа C
Образец типа C состоит, по меньшей мере, из двух изолированных токопроводящих жил (3 и 4, максимальное количество жил: 20, см. 5.6), одностороннее сваривание.
Образец типа C одностороннего сваривания X, тип: 1, 2, 3, 4 (и далее, максимальное количество — 20 жил).
Для электрических измерений рекомендуется использовать образцы длиной 200 мм (см. рисунок 30). Для механических испытаний длина может быть выбрана произвольно при условии, что все токопроводящие жилы в группе имеют одинаковую длину; это должно быть указано в протоколе испытаний. Все токопроводящие жилы должны быть идентичными; не рекомендуется смешивать различные типы.
3, 4 — типы изолированных токопроводящих жил; X — одностороннее сваривание; A — длина сваривания ультразвуковой сваркой
Рисунок 30 — Образец типа C — одностороннее сваривание изолированных токопроводящих жил 3 и 4
Для достижения оптимального электрического соединения у образцов зачищенные концы необходимо уплотнить, сварить, спаять, обжать или использовать другой подходящий метод.
6.5 Образец типа D
Образец типа D (см. рисунок 31) представляет собой сварное соединение токопроводящей жилы с наконечником.
A — длина сваривания ультразвуковой сваркой
Рисунок 31 — Образец типа D — соединение токопроводящей жилы с наконечником
Для механических испытаний длина может быть выбрана произвольно, при условии, что все токопроводящие жилы в группе имеют одинаковую длину; это должно быть указано в протоколе испытаний. Все токопроводящие жилы должны быть идентичными; не рекомендуется смешивать различные типы.
Для достижения оптимального электрического соединения у образцов зачищенные концы необходимо уплотнить, сварить, спаять, обжать или использовать другой подходящий метод.
7 Испытания
7.1 Общая информация об испытаниях
7.1.1 Общие условия проведения квалификационных испытаний продукции
Все испытания необходимо проводить в соответствии с общими условиями испытаний, изложенными в ГОСТ 28381. Условия: температура от 15 °C до 35 °C, относительная влажность от 25% до 75% и атмосферное давление от 86 до 106 кПа. В протоколе испытаний также должны быть указаны температура и относительная влажность, которые были измерены во время испытания.
7.1.2 Предварительная выдержка
Сваренные соединения необходимо предварительно выдержать перед проведением испытаний в стандартных условиях в течение 24 часов в соответствии с ГОСТ 28381.
7.1.3 Восстановление
Период для восстановления образца после выдержки в стандартных условиях для проведения испытаний составляет 1 — 2 часа.
7.2 Визуально-оптический контроль с проверкой размеров
7.2.1 Общие положения
Испытания проводят в соответствии с ГОСТ 28381 (испытание 1a или 1b).
7.2.2 Средства увеличения (визуально-оптический контроль)
Визуальный контроль является важной частью обеспечения качества компонентов. В таблице 3 приведены рекомендации по оптическому увеличению, которые следует использовать при выборе соответствующего испытательного оборудования для данной задачи. Следует учитывать возможности всех измерительных приборов, которые могут быть использованы перед началом визуального контроля, а также приборы должны быть откалиброваны и поверяться. Это поможет обеспечить точные результаты и качественный визуальный контроль.
Рекомендации по увеличению для визуального контроля
7.2.3 Визуальный контроль процесса сварки ультразвуком
Все образцы визуально осматривают в соответствии с ГОСТ 28381 (испытание 1a).
Размеры проверяют в соответствии с ГОСТ 28381 (испытание 1b).
Используют образцы типа B1, B2 или C.
Внешний осмотр включает в себя также измерение указанных размеров (см. 7.2.3) и расчет степени уплотнения ультразвукового шва в соответствии с 5.7 (см. также рисунки 23 и 24), а также в соответствии с формулами (1), (2) и (3).
Внешний осмотр каждого сваривания (одностороннего или двустороннего) выполняют в соответствии с инструкциями, приведенными в таблицах 4 и 5.
Пример правильных односторонних и двусторонних свариваний
| Одностороннее сваривание | Двустороннее сваривание | Комментарий |
|---|---|---|
| Правильный сварочный шов |
Примеры характерных ошибок для одностороннего и двустороннего сваривания
7.2.4 Внешний осмотр токопроводящей жилы, сваренной ультразвуком с наконечником
Все образцы визуально осматривают в соответствии с ГОСТ 28381 (испытание 1a).
Размеры проверяют в соответствии с ГОСТ 28381 (испытание 1b).
Все требования должны быть проверены в соответствии с технической документацией изготовителя наконечников.
Внешний осмотр включает в себя измерение указанных размеров (см. 7.2.3) и расчет коэффициента уплотнения высоты 2 ультразвукового сварного шва, показанного на рисунке 32, в соответствии с 5.7, рисунками 24 и 25, а также формулами (1), (2) и (3).
1 — высота, включая сплавленный наконечник; 2 — высота сварочного соединения; 3 — ширина измерительного инструмента; 4 — измерительный инструмент
Рисунок 32 — Измерение высоты ультразвукового сварного шва
Высота сварного шва (см. рисунок 32, 2) в настоящем стандарте обозначается только для свариваемого материала (т.е. проволоки). Во многих технических условиях к применению указывается высота сварного шва (см. рисунок 32, 1) вместе с толщиной наконечника. Это объясняется тем, что проще точно измерить высоту сварки с помощью штангенциркуля (см. рисунок 32, 4) или микрометра. Чтобы оба прибора соответствовали поставленной задаче, их измерительные инструменты (см. рисунок 32, 3) должны быть больше расстояния между наивысшими точками для проведения точных измерений. См. также рисунок 33.
Рисунок 33 — Измерение высоты сварочного шва
В дополнение к этим требованиям применяют примечания таблиц 6 и 7.
Допустимые состояния токопроводящей жилы, сваренной ультразвуком на наконечнике
Недопустимые характеристики токопроводящей жилы, сваренной ультразвуком на наконечнике
7.3 Механические испытания
7.3.1 Испытание на изгиб двустороннего сваривания
Используют образцы типа B1 или B2.
На рисунке 34 схематично показано испытание на изгиб для одной 1, второй 2 токопроводящих жил, крепления 3 и точки воздействия 4.
1, 2 — токопроводящие жилы; 3 — крепление; 4 — точка воздействия
Рисунок 34 — Схематическая иллюстрация установки для испытания на изгиб
Сваривание находится в фиксированном положении и не может быть смещено. Его верхнюю токопроводящую жилу дважды сгибают под углом 90°, затем возвращают в исходное положение с точкой срабатывания на расстоянии 30 мм от сваривания.
Должны соблюдаться следующие требования:
- ни одна проволока не должна обрываться в зоне перехода к сварочному соединению;
- ни одна проволока не должна вылезти из пучка.
7.3.2 Испытание на изгиб сваренной ультразвуком токопроводящей жилы с наконечником
Использует образцы типа D. Испытание проводят для номинального сечения до 35 мм2 включительно.
На рисунке 35 показана схема испытания на изгиб с пучком для сварки 1, креплением 2, изолированной токопроводящей жилой 3, наконечником 4 и точкой воздействия 5.
1 — пучок для сварки; 2 — крепление; 3 — изолированная токопроводящая жила; 4 — наконечник; 5 — точка воздействия
Рисунок 35 — Схематическая иллюстрация установки для испытания на изгиб с наконечником
Наконечник закреплен и неподвижен. Токопроводящую жилу дважды сгибают под углом 90°, затем возвращают в исходное положение в точку на расстоянии 30 мм от наконечника.
Должны соблюдаться следующие требования:
- ни одна проволока не должна обрываться в зоне перехода к сварочному соединению;
- ни одна проволока не должна вылезти из пучка.
7.3.3 Испытание на разрыв после сваривания
Испытание на разрыв проводят на установке в соответствии с рисунком 36.
1 — сваривание; 2 — крепление; 3 — токопроводящая жила типа 1; 4 — токопроводящая жила типа 2
Рисунок 36 — Установка для испытания на разрыв
При каждом типе сваривания следует проверять наименьшее номинальное сечение токопроводящей жилы (см. также таблицы 4 и 5).
Скорость разрыва: (50 +/- 5) мм/мин.
Следует выбирать место сваривания токопроводящей жилы, где проволоки лежали на поверхности пучка со стороны наковальни.
Номинальное сечение второй токопроводящей жилы должно быть больше номинального сечения испытуемой токопроводящей жилы; при необходимости несколько токопроводящих жил объединяют и закрепляют.
Недостающие значения в таблицах (-) необходимо изучить и согласовать между потребителем и изготовителем.
Значения испытаний на разрыв для номинального сечения, превышающие значения, указанные в таблицах 8 и 9, должны быть определены путем испытаний, поскольку из-за большего номинального сечения не всегда удается достичь требуемого усилия на разрыв. Может произойти резкое отслаивание без видимого усилия на разрыв.
Значения усилия на разрыв для медных токопроводящих жил после сваривания ультразвуком
Значения усилия на разрыв для токопроводящих жил из алюминия и алюминиевых сплавов после сваривания ультразвуком
7.3.4 Испытания на разрыв пучка, сваренного на наконечнике
Испытания проводят, используя установку, показанную на рисунке 37.
Примечание - Боковые крепления выступают на 1,0 мм с каждой стороны наконечника.
1 — пучок, сваренный ультразвуком; 2 — токопроводящая жила; 3 — наконечник; 4 — крепления
Рисунок 37 — Установка для испытания на разрыв
Используют образцы типа D. Испытание проводят для номинального сечения до 35 мм2 включительно. Однако при больших номинальных сечениях невозможно гарантировать достоверные результаты испытания на разрыв, потому что сваренный пучок необходимо испытывать полностью, а не частями.
Испытание проводят со скоростью (50 +/- 5) мм/мин. Значения усилия на разрыв для медных и токопроводящих жил из алюминия и алюминиевых сплавов приведены в таблицах 10 и 11.
Значения усилия на разрыв для медных токопроводящих жил, сваренных с наконечником с помощью ультразвуковой сварки
Значения усилия на разрыв для токопроводящих жил из алюминия и алюминиевых сплавов, сваренных с наконечником с помощью ультразвуковой сварки
7.3.5 Испытание на разрыв соединений, сваренных ультразвуком
Испытание проводят в соответствии с ГОСТ 28381 (испытание 16d) с использованием установки, показанной на рисунке 38.
1 — сваривание; 2 — крепления; 3 — токопроводящая жила типа 1; 4 — токопроводящая жила типа 2; 5 — ось растяжения
Рисунок 38 — Испытательная установка для испытания усилия на разрыв
Используют образцы типа B1 или B2.
Для проверки достигнутой прочности соединения методом ультразвуковой сварки «двустороннее сваривание» испытывают на разрыв.
При фиксации токопроводящих жил необходимо убедиться, что обе зафиксированные токопроводящие жилы выровнены таким образом, чтобы изгибающий момент не влиял на результат измерения.
Аналогичным образом линия осевой симметрии места сваривания должна проходить параллельно зафиксированным токопроводящим жилам. Для каждого типа соединения необходимо проверить номинальное сечение каждой токопроводящей жилы.
Испытание проводят со скоростью (50 +/- 5) мм/мин. Значения усилия на разрыв для медных и токопроводящих жил из алюминия и алюминиевых сплавов приведены в таблицах 12 и 13.
Значения усилия на разрыв для сваренных ультразвуковой сваркой медных токопроводящих жил
Значения усилия на разрыв для сваривания ультразвуковой сваркой токопроводящих жил из алюминия и алюминиевых сплавов
7.3.6 Испытание на разрыв для сварного соединения токопроводящей жилы с наконечником
Испытание проводят в соответствии с ГОСТ 28381 (испытание 16d) с использованием установки, показанной на рисунке 38. Используют образцы типа D.
1 — пучок сварки; 2 — крепления; 3 — токопроводящая жила; 4 — наконечник; 5 — держатель наконечника
Рисунок 39 — Установка для испытания на разрыв сварных швов токопроводящих жил с наконечником
Испытание проводят со скоростью (50 +/- 5) мм/мин. Значения усилия на разрыв для медных и токопроводящих жил из алюминия и алюминиевых сплавов приведены в таблицах 14 и 16. В таблицах 15 и 17 приведена ширина пучка и соответствующее номинальное сечение для медных и токопроводящих жил из алюминия и алюминиевых сплавов.
Значения усилия на разрыв для сваренных ультразвуковой сваркой медных токопроводящих жил с наконечником
Зависимость ширины пучка медных токопроводящих жил от номинального сечения (рекомендованные)
Значение усилия на разрыв для сваренных ультразвуком токопроводящих жил из алюминия и алюминиевых сплавов с наконечником
Зависимость ширины пучка токопроводящих жил из алюминия и алюминиевых сплавов от номинального сечения (рекомендованные)
7.3.7 Испытание на воздействие вибрацией на соединение, полученное сваркой ультразвуком
Испытание проводят в соответствии с ГОСТ 28381 (испытание 6d) с использованием установки, показанной на рисунке 40, и условий испытания, приведенных в таблице 18.
Используют образцы типа B1 или B2.
1 — соединение; 2 — держатели; 3 — расстояние между двумя держателями; 4 — вибрационный стол
Рисунок 40 — Испытательная установка для испытания на воздействие вибрации на соединенные токопроводящие жилы
Параметры испытания на воздействие вибрации (синусоидальное) на соединение, полученное сваркой ультразвуком
Испытание на нарушение контакта должно проводиться во время испытания на вибрацию в соответствии с ГОСТ 28381 (испытание 2e). Максимальная продолжительность прерывания контакта составляет 1 мкс, если в технической документации на изделие не указано иное. Продолжительность испытания на воздействие вибрацией составляет 2, 4 или 8 ч и определяется в зависимости от типа.
Степень воздействия проводимых испытаний и количество испытываемых элементов должны быть указаны в технической документации.
7.3.8 Испытание на воздействие вибрацией на сваренные ультразвуком токопроводящие жилы с наконечником
Испытание проводят в соответствии с ГОСТ 28381 (испытание 6d) и ГОСТ 28203 (испытание Fc), используя установку, показанную на рисунке 41.
1 — пучок для ультразвуковой сварки; 2 — места крепления на вибрационном столе; 3 — токопроводящая жила; 4 — наконечник; 5 — вибрационный стол; 6 — расстояние между креплениями; 7 — длина испытываемого провода с контрконтактным соединителем
Рисунок 41 — Установка для испытания на воздействие вибрации на пучок для ультразвуковой сварки
Испытание проводят с образцами типа D.
Во время испытания на воздействие вибрации измеряют нарушение контакта токопроводящей жилы с наконечником в соответствии с ГОСТ 28381 (испытание 2e).
Продолжительность испытания на воздействие вибрацией составляет 2, 4 или 8 ч в соответствии с технической документацией на изделие.
7.3.9 Испытание усилием уплотнения на одностороннее сваривание
Испытание проводят в соответствии с ГОСТ 28381 (испытание 6d), ГОСТ 31602.1 и требованиями к испытаниям, приведенными в таблице 19.
Требования к испытаниям на одностороннее сваривание
Для проверки прочности наконечников на сжатие должны применяться требования соответствующих стандартов.
Примечание - При изготовлении низковольтных комплектных устройств в местах ввода-вывода обычно используют одностороннее сваривание, т.е. токопроводящие жилы, сваренные ультразвуком вместе, в качестве замены для односторонних соединений, например, обжимных наконечников.
Используют образцы типов A1 или A2. Примеры правильно уплотненных токопроводящих жил приведены на рисунках 42 — 45. См. также рисунок 46.
Рисунок 42 — Одностороннее сваривание одной токопроводящей жилы из алюминия и алюминиевых сплавов (одностороннее уплотнение)
Рисунок 43 — Одностороннее сваривание одной медной токопроводящей жилы малого номинального сечения (одностороннее уплотнение)
Рисунок 44 — Одностороннее сваривание одной медной токопроводящей жилы среднего номинального сечения (одностороннее уплотнение)
Рисунок 45 — Одностороннее сваривание одной медной токопроводящей жилы большого номинального сечения (одностороннее уплотнение)
М 2,0; М 2,5; М 3,0; М 3,5; М 4,0; М 5,0; М 6,0 — испытательные наконечники; W — ширина зажимного устройства
Рисунок 46 — Пример испытательных зажимных устройств для различных размеров
Требования к испытаниям для номинальных сечений, не указанных в таблице, должны определяться в соответствии с материалами и согласовываться между изготовителем и потребителем.
Значения для испытаний наконечников приведены в [1], таблицы 4, 5 и 7.
Усилие на разрыв должно действовать без толчков в направлении оси не менее 1 мин.
Токопроводящая жила должна быть подсоединена и отсоединена два раза (без затягивания винтов).
Металлические испытательные контакты должны быть как минимум в 1,5 — 2 раза шире ширины места соединения образца, подлежащего испытанию.
Во время и после испытания сварной шов не должен разрушаться.
7.4 Проверка изображений с помощью микросекционных разрезов
Анализ микросекционных разрезов необходим для подтверждения требований к свариваниям. См. рисунки 47 — 49.
Рисунок 47 — Пример 1 допустимого микросекционного разреза медных жил, сваренных ультразвуком
Рисунок 48 — Пример 2 допустимого микросекционного разреза медных жил, сваренных ультразвуком
Рисунок 49 — Пример 3 допустимого микросекционного разреза медных жил, сваренных ультразвуком
Разрез должен быть сделан примерно посередине пучка.
Оценку проводят в соответствии с требованиями 5.7.
Смежные пустоты не должны быть обнаружены.
Все жилы должны быть механически соединены с другими окружающими жилами. Примеры хорошо сваренных проволок приведены на рисунках 47 — 49.
7.5 Электрические испытания
7.5.1 Падение напряжения (сопротивления) на двустороннем или одностороннем сваривании
Для этого испытания должны использоваться образцы типов B1, B2 или C и образцы типа A1 или A2. На рисунке 50 показана схема измерения, а на рисунке 51 — эталонные токопроводящие жилы типа 1 и типа 2.
Рисунок 50 — Установка для измерения в месте сваривания (от 2 до 20 проводов)
Рисунок 51 — Измерения эталонных токопроводящих жил типов 1 и 2
Испытание на сопротивление должно проводиться в соответствии с ГОСТ 28381 (испытание 2a или 2b). В технической документации изделия должны быть установлены минимальные требования.
Плотность тока 1 А/мм2 должна быть установлена в зависимости от наименьшего номинального сечения сваривания.
Падение напряжения , мВ, для контактного сопротивления сварного шва без учета влияния проволоки рассчитывают по формуле
где U1 — напряжение эталонной токопроводящей жилы типа 1, мВ;
U2 — напряжение эталонной токопроводящей жилы типа 1, мВ;
U3 — напряжение в месте сваривания, мВ.
Расчет сопротивления RUS, мОм, проводят по формуле
Падение напряжения между не должно превышать 0,5 мВ до нагрузки и 1,5 мВ после выдержки под нагрузкой.
Температурный диапазон для этих испытаний должен быть определен заранее.
7.5.2 Падение напряжения на соединении токопроводящей жилы с наконечником (сопротивление)
Для этого испытания используют образцы типов D и A.
Испытание на сопротивление передаче проводят в соответствии с ГОСТ 28381 (испытание 2a или 2b), используя испытательную установку, показанную на рисунках 52 и 53. В технической документации изделия должны быть установлены минимальные требования.
A и B — точки измерения, U1 — падение напряжения между точками измерения A и B
Рисунок 52 — Установка для измерения падения напряжения сваренного соединения токопроводящей жилы с наконечником
C и D — точки измерения; U2 — падение напряжения между точками измерения C и D; 1 — токопроводящая жила
Рисунок 53 — Измерение падения напряжения с несколькими эталонными жилами
Испытательный ток измеряется в А/мм2.
Падение напряжения , мВ, для контактного сопротивления сварного шва без учета влияния проволоки проводят по формуле
Расчет сопротивления RUS, мОм, в сварном соединении проводят по формуле
Вычитая напряжение U2 на эталонном проводе из напряжения U1 на измеряемом образце, вы можете получить падение напряжения , как показано в формуле (6). Падение напряжения не должно превышать 0,5 мВ до нагрузки и 1,5 мВ после выдержки под нагрузкой.
Диапазон температур для этих испытаний должен быть определен заранее.
7.5.3 Токонесущая способность
Испытания проводят в соответствии с ГОСТ 28381 (испытание 5b), а установка в соответствии с рисунками 54 и 55.
Испытывают образцы типов B1 или B2, C или D.
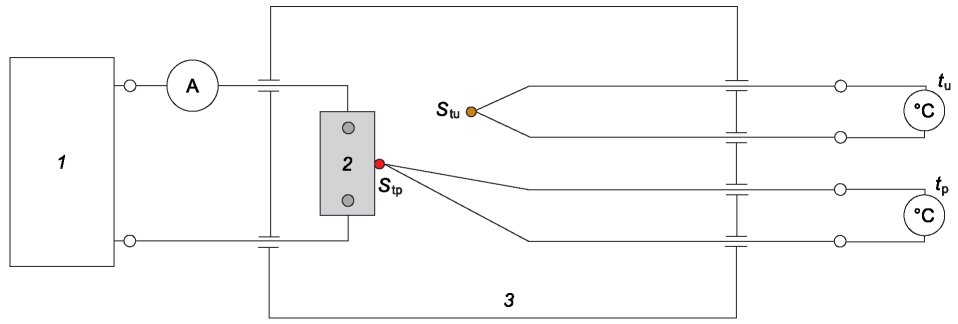
1 — источник постоянного тока; 2 — испытуемое соединение; 3 — температурная камера; Stp — датчик температуры, установленный на испытуемом соединении; Stu — датчик температуры окружающей среды
Рисунок 54 — Установка для измерения повышения температуры при токовой нагрузке
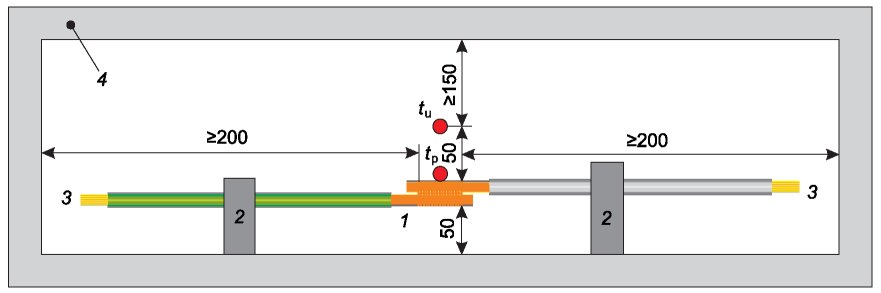
1 — образец; 2 — крепления; 3 — соединитель источника постоянного тока; 4 — испытательная комната
Рисунок 55 — Температурная камера с открывающимся клапаном для измерения токонесущей нагрузки
- для определения среднего значения необходимо использовать не менее трех образцов для трех измерений;
- испытательное напряжение: переменный ток (в зависимости от типа) частотой от 50 до 60 Гц или постоянный ток с обратной полярностью;
- паузы между измерениями не более 5 мин, изменение температуры более 2 К;
- определение комнатной температуры tr;
- конечная температура te — комнатная температура tr + n, К (значение увеличения температуры n зависит от типа провода. Например, максимально допустимая рабочая температура провода минус температура в помещении);
- поддержание конечной температуры в течение 1 часа;
- максимально допустимый рабочий ток Ib (понижающий), вычисляемый по формуле
Величина повышения температуры должна определяться в зависимости от типа (например, 30 К).
Длину проволоки L для образцов выбирают в зависимости от номинального сечения токопроводящей жилы S:
0,5 <= S < 5,0 мм2: L = 500 мм;
7.5.4 Сопротивление изоляции
Для этого испытания используют образцы типов B1 или B2, C или D.
Это испытание должно проводиться в соответствии с ГОСТ 28381 (испытание 3a).
Если в технической документации не указано никаких технических условий, применяются следующие диапазоны испытаний:
Значение необходимо считывать, когда оно будет стабильным, по крайней мере, в течение 60 с.
Метод A: Каждое сварное соединение должно быть проверено на соответствие всем другим сварным соединениям и, если применимо, на наличие PE (защитного заземления).
Сопротивление изоляции должно составлять не менее 200 МОм.
7.5.5 Защита от напряжения
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытания проводят в соответствии с ГОСТ 28381 (испытание 4a).
Испытательные напряжения: 500 В, 1000 В, 1500 В переменного тока (Ueff при 50 — 60 Гц); см. таблицу 20.
Испытательные напряжения для проверки на устойчивость к напряжению
Максимально допустимый ток утечки — 2 мА.
Применение напряжения: каждое соединение должно быть подключено к любому другому соединению и к PE.
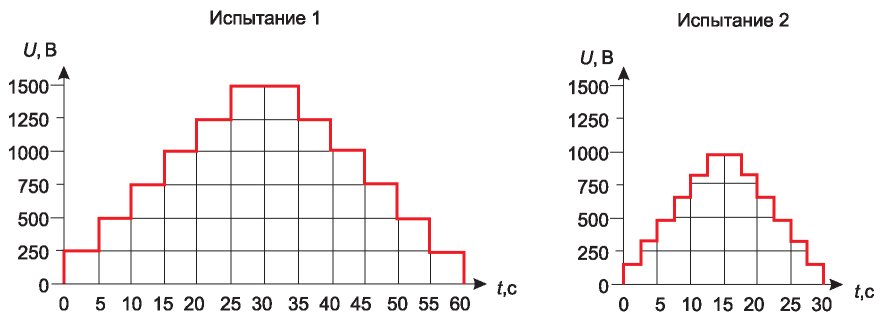
Первое испытание: время — 60 с, применение постепенно увеличивают каждые 5 с (в 5 раз), затем удерживают в течение 10 с и затем каждые 5 с (в 5 раз) снижают до нуля, как показано на рисунке 56.
1 Испытание 1 — максимальное испытательное напряжение 85%, соответствующее самому слабому компоненту.
2 Испытание 2 — при необходимости, только 65% от значения испытания 1.
Рисунок 56 — Схема испытания диэлектрика на устойчивость к напряжению (проверка на устойчивость к напряжению)
В случае поломки испытание прекращают и считают невыполненным.
Если требуется повторное испытание, применяется следующее.
Повторное испытание: напряжение и время снижают (максимум на 65% от испытательного напряжения, время 30 с).
Испытательное напряжение должно составлять не более 85% от максимально допустимого испытательного напряжения для самого слабого компонента в сборке.
Примечание - Если в условиях эксплуатации проводятся испытания на стойкость диэлектрика к пробою (испытание повышенным напряжением), последовательность и параметры испытаний определяют на основании информации, представленной в технической документации на конкретный тип.
8 Климатические испытания
8.1 Общая информация о климатических испытаниях
При испытаниях должны использоваться следующие температурные пределы:
Верхний предел допускается изменять в сторону уменьшения в зависимости от типа применяемой изоляции токопроводящей жилы.
Нижний предел допускается увеличивать в сторону положительных значений при эксплуатации соединений в устройствах, эксплуатируемых при положительных температурах.
8.2 Быстрая смена температуры
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11d) и ГОСТ 30630.2.1 (испытание Na). Если в текстах данных стандартов есть ссылки на другие стандарты, то их требования также необходимо выполнить.
Применяют следующие параметры:
- нижняя температура TA — нижний предел температуры +/- 2 К;
- наивысшая температура TB — верхний предел температуры +/- 2 К;
- время выдержки t1 — 30 мин;
- количество циклов — 5;
- скорость подачи воздуха — не более 0,5 м/с;
- время перемещения в камеру — не более 3 мин;
- предварительная подготовка и восстановление — по 1 ч каждая;
- общее время испытания — не более 7,5 ч.
Примечание - Данное испытание не предназначено для проверки свойств изоляции токопроводящей жилы или внешней изоляции предварительно изолированных обжимных наконечников.
8.3 Сухое тепло
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11i) и ГОСТ 30630.2.1 (испытание Bb). Если в текстах данных стандартов есть ссылки на другие стандарты, то их требования также необходимо выполнить.
Применяют следующие параметры:
- испытательная температура TB — верхний предел температуры +/- 2 К;
- продолжительность испытания — 96 часов.
Для промежуточных измерений на испытуемый объект подают испытательное напряжение.
Примечание - Данное испытание не предназначено для проверки свойств изоляции токопроводящей жилы или внешней изоляции предварительно изолированных обжимных наконечников.
8.4 Холод
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11j) и ГОСТ 30630.2.1 (испытание Ab). Если в текстах данных стандартов есть ссылки на другие стандарты, то их требования также необходимо выполнить.
Применяют следующие параметры:
- пониженная температура TA — нижний предел температуры +/- 3 К;
- время выдержки t1 — 2 ч/16 ч/72 ч/96 ч (в зависимости от типа);
- скорость подачи воздуха — не более 0,5 м/с;
- предварительная подготовка и восстановление — по 1 ч каждая;
- общее время испытания — минимум 5,5 ч/максимум 99,5 ч.
Примечание - Данное испытание не предназначено для проверки свойств изоляции токопроводящей жилы.
8.5 Влажное тепло
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11m) и ГОСТ Р МЭК 60068-2-30, ГОСТ 28216 (испытание Db). Если в текстах данных стандартов есть ссылки на другие стандарты, то их требования также необходимо выполнить.
Применяют следующие параметры:
- наивысшая температура — плюс 55 °C;
- время выдержки t1 — 12 ч + 12 ч = 24 ч;
- предварительная подготовка и восстановление — по 1 ч каждая;
- измерение температуры — 3 ч каждый;
- общее время испытания — 36 ч.
Примечание - Данное испытание не предназначено для проверки свойств изоляции токопроводящей жилы.
8.6 Последовательность климатических испытаний
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11a). Если в текстах этих стандартов есть ссылки на другие стандарты, то требования этих стандартов также должны быть выполнены.
Применяют следующие параметры:
- этап 1: сухое тепло — температура испытания: верхний предел температуры;
- этап 2: влажное тепло — наивысшая температура испытания: плюс 55 °C;
- этап 3: холод — температура испытания: нижний предел температуры;
- этап 4: (низкое давление воздуха, техническая документация изделия);
- влажное тепло, циклическое — наивысшая температура испытания: плюс 55 °C.
Количество циклов — 6 варианта 1 или 2 (необходимо выбрать).
Общее время испытания — 12 дней.
Примечание - Данное испытание не предназначено для проверки свойств изоляции токопроводящей жилы.
8.7 Коррозия, промышленная атмосфера
Для этого испытания используют образцы типов B1 или B2, C или D.
Испытание проводят в соответствии с ГОСТ 28381 (испытание 11g), см. также [2] (испытание Ke). Если в текстах этих стандартов есть ссылки на другие стандарты, то требования этих стандартов также должны быть выполнены.
Применяют следующие параметры:
- требование к испытанию приведено в [2] (испытание Ke);
- применяемый метод — Метод 1;
- продолжительность испытания — 10 дней;
- газы — H2S и SO2;
- температура — (25 +/- 1) °C;
- относительная влажность — (75 +/- 3)%;
- изменение объема в час — от 3 до 10;
- увеличение массы медных пластинок, мг/дм2/день — от 1 до 2.
После внешнего осмотра, а также до и после этого испытания на коррозию необходимо измерить переходное сопротивление.
9 Классификация по классам изделия
9.1 Общие положения
Введение в классификацию изделий позволяет потребителю выбирать требования к качеству изделия в соответствии с конкретной областью применения для конечного потребителя.
В настоящем стандарте признается, что электрическое и электронное оборудование классифицируют в соответствии с его предполагаемым использованием в качестве конечного изделия.
Изготовитель или потребитель сваренных ультразвуком соединений и, следовательно, изготовитель наконечников, которые, как считается, используют эту технологию соединения, несут ответственность за определение класса, к которому относится конечное изделие, в котором, как предполагается, они будут установлены.
9.2 Класс изделия A <1>
<1> Классы и методы определения и соответствия им приведены в серии стандартов ГОСТ Р МЭК 61192 под общим наименованием «Печатные узлы. Требования к качеству».
Этот класс охватывает электротехнические и электронные изделия общего назначения. Он включает в себя потребительские товары, компьютеры и компьютерную периферию бытового и аналогичного применения, а также аппаратное обеспечение, подходящее для приложений, где основным требованием является функциональность готовой сборки.
9.3 Класс изделия B <1>
К этому классу относят электрические и электронные изделия для специальных применений, где высокая производительность, длительный срок службы и бесперебойное обслуживание желательны, но не обязательны. Например, средства связи, сложные офисные машины и оборудование. Как правило, среда конечного использования не приводит к сбоям.
9.4 Класс изделия C <1>
<1> Классы и методы определения и соответствия им приведены в серии стандартов ГОСТ Р МЭК 61192 под общим наименованием «Печатные узлы. Требования к качеству».
К этому классу относят электрические и электронные сборочные изделия, для которых постоянная работоспособность или производительность по требованию обязательна. Недопустимы простои оборудования; допускается, что среда конечного использования необычайно суровая, а оборудование функционирует по мере необходимости. Например, системы жизнеобеспечения и другие критически важные системы.
10 Программа испытаний
10.1 Программа испытаний A (класс изделия A, см. 9.2)
Программа испытаний состоит из групп испытаний P0 и P1 (см. таблицы 21 и 22) и представляет минимальные требования к испытаниям для соединения, сваренного ультразвуком, которые, как считается, используются в классах изделия A.
Количество испытываемых образцов — 6 шт. для каждого типа образцов, общее количество — 6 шт.
Группа испытаний P0. Общий осмотр
Группа испытаний P1. Испытание на изгиб
На этапе испытания P0.2 также проверяют степень уплотнения соединения, сваренного ультразвуковой сваркой.
Если в технической документации компонента, содержащего наконечник для соединений, сваренных ультразвуком, содержатся требования о проведении испытания на деформацию наконечников после сварки, то проверку проводят в соответствии с ГОСТ 28381 (испытание 16g).
Испытание 16g охватывает контактную деформацию после обжима и в некоторых случаях требует корректировки, поскольку включает измерения, которые не могут быть непосредственно применены к соединениям, сваренным ультразвуком, которые в основном имеют прямоугольное поперечное сечение (например, измерение контактного износа не применимо).
Для группы испытаний P1, указанной в таблице 22, используют те же образцы, что и для группы испытаний P0.
Испытание на изгиб применяют либо к двусторонним свариваниям (см. 7.3.1), либо к сваренным ультразвуком проводам на наконечнике (см. 7.3.2).
10.2 Программа испытаний B (класс изделий B, см. 9.3)
10.2.1 Общие положения
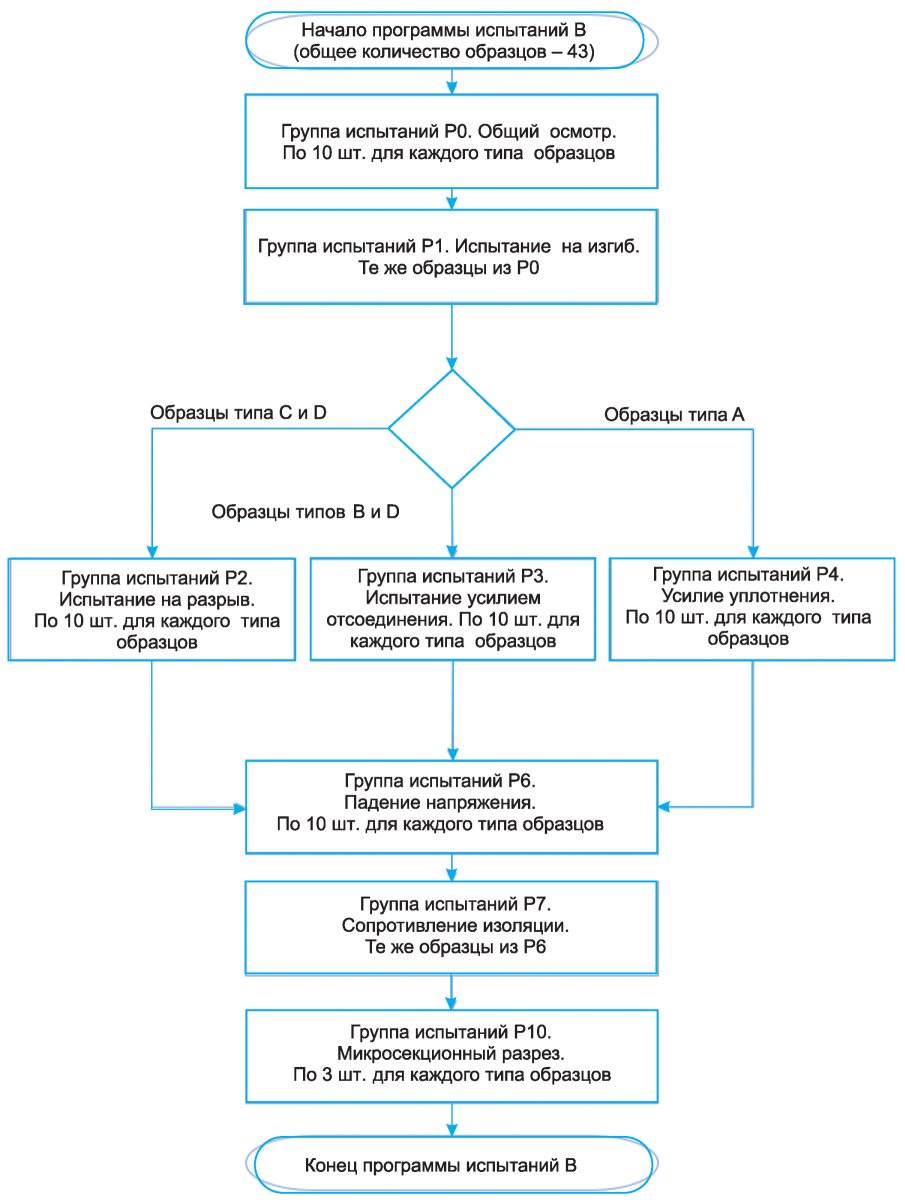
Программа испытаний, состоящая из групп испытаний P0, P1, P2, P3, P4, P6, P7 и P10 (см. таблицы 23 — 25), содержит минимальные требования к испытаниям соединений, сваренных ультразвуком, которые, как считается, используются в изделиях класса B.
Если для определенного типа продукции требуются дополнительные испытания, их можно выбрать из программы испытаний C (например, группы испытаний P5, и/или P8, и/или P10) или из раздела 12 (предусматривающего дополнительные необязательные группы испытаний P9 и P12).
Общее количество образцов — 43.
Количество образцов — 10 шт. каждого типа образцов.
На этапе испытания P0.2 также проверяют степень уплотнения сварного шва.
Если техническая документации изделия для компонента, содержащего приваренные наконечники, требует проведения испытания на деформацию наконечника после сварки, то проверку проводят в соответствии с ГОСТ 28381 (испытание 16g).
Испытание 16g охватывает деформацию контакта после обжима и может потребовать корректировки, поскольку включает измерения, которые не могут быть непосредственно применены к соединениям, сваренным ультразвуком, которые в основном имеют прямоугольное поперечное сечение (например, измерение биения контакта не применимо).
10.2.2 Механические испытания программы испытаний B
Для группы испытаний P1 используют те же образцы, которые использовались в испытательной группе P0.
Испытание на изгиб применяют либо к двусторонним свариваниям (см. 7.3.1), либо к сваренным ультразвуком проводам на наконечнике (см. 7.3.2).
В зависимости от требований, содержащихся в технической документации на изделие, проводят группы испытаний P2, или P3, или P5.
Количество образцов — по 10 шт. на каждый тип образца.
Группа испытаний P2. Испытание на разрыв
| Фаза испытания | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|
| P2.1 | Испытание на разрыв, двустороннее сваривание | 7.3.3 | B или C |
| P2.2 | Испытание на разрыв, на наконечнике | 7.3.4 | D |
Количество образцов — по 10 шт. на каждый тип образца.
Группа испытаний P3. Испытание усилием отсоединения
Количество образцов — по 10 шт. на каждый тип образца.
Группа испытаний P4. Усилие уплотнения при одностороннем сваривании однопроволочной жилы
10.2.3 Электрические испытания программы испытаний B
Количество образцов — 10 шт. каждого типа образцов. Фазы испытаний представлены в таблицах 26, 27 и 28.
Группа испытаний P6. Падение напряжение (сопротивление)
Этап испытания P6.1 или P6.2 должен быть предусмотрен в технической документации на изделие (образцы типов B1 или B2, C или D, в зависимости от требований).
Для группы испытаний P7 используют те же образцы, что и для группы P6.
Группа испытаний P7. Сопротивление изоляции
| Фаза испытания | Обозначение стандарта | Испытание | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|---|---|
| P7.1 | ГОСТ 28381 | 3a | Сопротивление изоляции | 7.5.4 | B, C, D |
10.2.4 Микросекционные испытания по программе испытаний B
Количество образцов — по 3 шт. на каждый тип образца.
Группа испытаний P10. Микросекционный разрез
| Фаза испытания | Обозначение стандарта | Испытание | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|---|---|
| P10.1 | ГОСТ 9.302 | - | Микросекционный разрез | 7.4 | B, C, D |
10.3 Программа испытаний C (класс изделий C, см. 9.4)
10.3.1 Общие положения
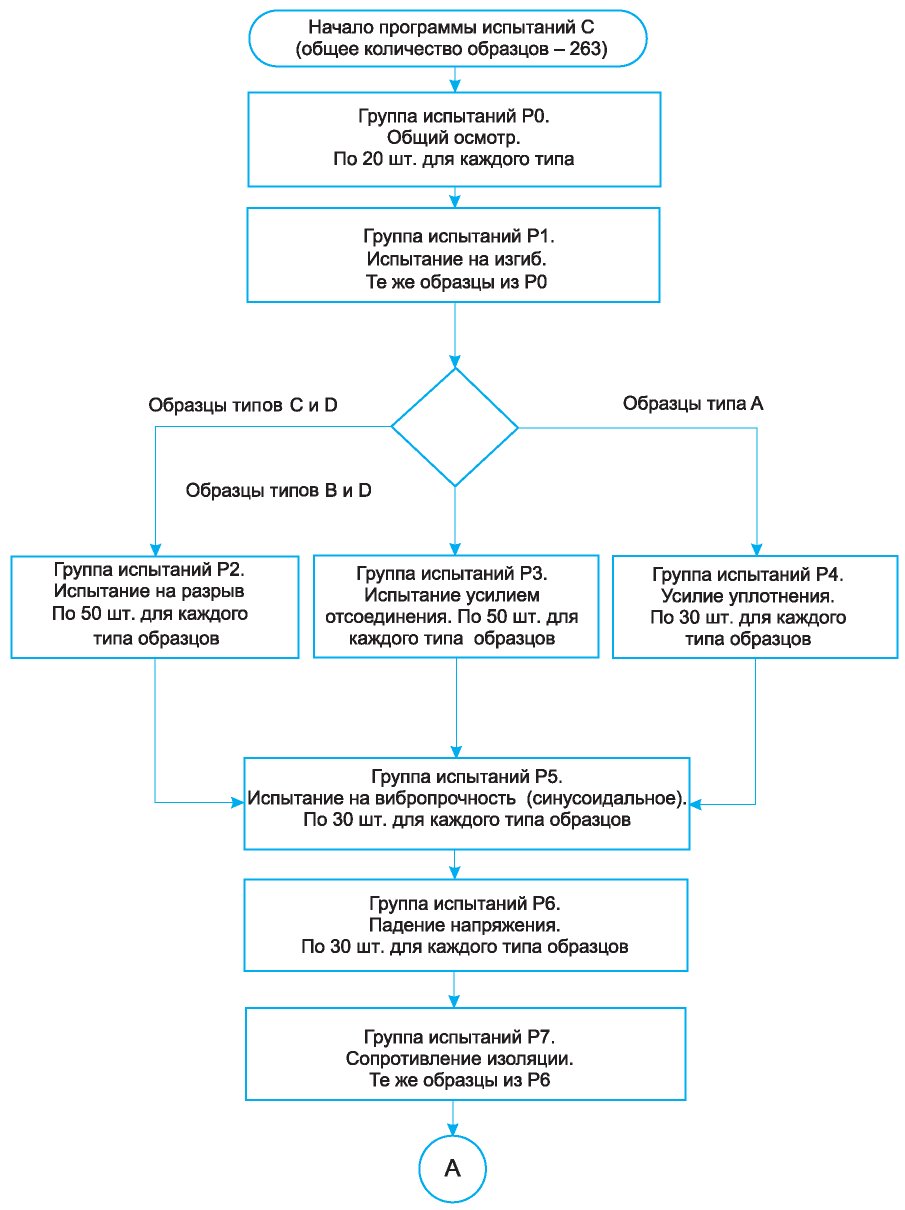
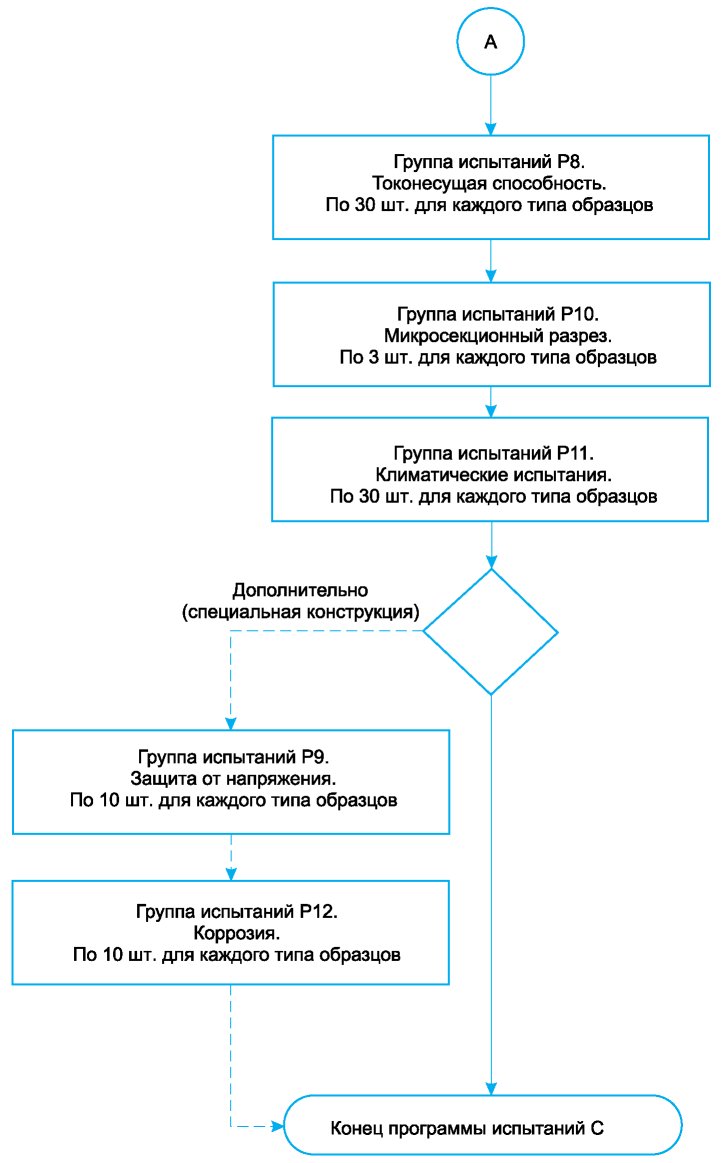
Данная программа испытаний, которая также является расширенной программой испытаний, состоящая из групп испытаний P0, P1, P2, P3, P4, P5, P6, P7, P8, P10 и P11 (см. таблицы 29 — 36), содержит минимальные требования к испытаниям сваренных ультразвуком соединений, которые, как считается, используют для класса изделия C.
Кроме того, если используются материалы, отличные от указанных в настоящем стандарте (не медные и токопроводящие жилы из алюминия и алюминиевых сплавов), соединения, сваренные ультразвуком, которые, как считается, используются в изделиях класса A или B, также должны быть испытаны в соответствии с настоящей программой испытаний.
Если требуются дополнительные испытания, согласованные между изготовителем и потребителем для конкретного типа изделия, они могут быть выбраны в соответствии с разделом 11 (с указанием дополнительных необязательных групп испытаний P9 и P12).
Общее количество образцов — 213 (B или C), 263 (D).
Количество образцов — 20 шт. каждого типа образцов.
Группа испытаний P0. Общий осмотр
На этапе испытаний P0.2 также должны быть проверены степень уплотнения и степень сжатия соединения, сваренного ультразвуковой сваркой.
Если в технической документации на изделие для компонента, содержащего приваренный наконечник, содержится требование о проведении испытания на деформацию наконечника после сварки, то необходимо провести данное испытание в соответствии с ГОСТ 28381 (испытание 16g).
Испытание 16g содержит информацию о контактной деформации после обжима и в некоторых случаях должно быть адаптировано следующим образом: оно включает измерения, которые непосредственно неприменимы к соединениям, сваренным ультразвуком, которые в основном имеют прямоугольное поперечное сечение (например, измерение контактного износа практически неприменимо).
Испытание на изгиб проводят либо к двусторонним свариваниям (см. 7.3.1), либо к сваренным ультразвуком токопроводящим жилам с наконечником (см. 7.3.2).
10.3.2 Механические испытания в соответствии с программой испытаний C
В зависимости от изделия должны быть выполнены испытания P2, P3 или P5 (для наконечников P2 и P3). Группы испытаний P2 и P3 должны соответствовать индексу эффективности процесса Cpk, равному 1,67, в соответствии с ГОСТ Р ИСО 22514-2.
Количество испытываемых образцов — 50 шт. каждого типа.
Группа испытаний P2. Испытания на разрыв
| Фаза испытания | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|
| P2.1 | Испытание на разрыв, двустороннее сваривание | 7.3.3 | B или C |
| P2.2 | Испытание на разрыв, на наконечнике | 7.3.4 | D |
Количество испытываемых образцов — 50 шт. каждого типа.
Группа испытаний P3. Испытания усилием отсоединения
Количество испытываемых образцов — 30 шт. каждого типа.
Группа испытаний P4. Усилие уплотнения при одностороннем сращивании однопроволочной жилы
Количество испытываемых образцов — 30 шт. каждого типа.
Группа испытаний P5. Испытание на вибропрочность (синусоидальное)
10.3.3 Электрические испытания в соответствии с программой испытаний C
Количество испытываемых образцов — 30 шт. каждого типа.
Группа испытаний P6. Падение напряжение (сопротивление)
Этапы испытаний P6.1 или P6.2 должны быть указаны для выполнения в технической документации (образцы типов B1 или B2, C или D, в зависимости от требований).
Испытывают в группе испытаний P7 те же образцы, что и в P6.
Группа испытаний P7. Сопротивление изоляции
| Фаза испытания | Обозначение стандарта | Испытание | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|---|---|
| P7.1 | ГОСТ 28381 | 3a | Сопротивление изоляции | 7.5.4 | B, C, D |
Количество испытываемых образцов — 30 шт. каждого типа.
Группа испытаний P8. Токонесущая способность
| Фаза испытания | Обозначение стандарта | Испытание | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|---|---|
| P8.1 | ГОСТ 28381 | 5b | Снижение токонесущей способности | 7.5.3 | B, C, D |
10.3.4 Микросекционные испытания программы испытаний C
Количество образцов — 3 шт. каждого типа образцов (см. таблицу 37).
Группа испытаний P10. Микросекционный разрез
| Фаза испытания | Обозначение стандарта | Испытание | Название испытания | Структурный элемент настоящего стандарта | Тип образца |
|---|---|---|---|---|---|
| P10.1 | ГОСТ 9.302 | - | Микросекционный разрез | 7.4 | B, C, D |
10.3.5 Климатические испытания для программы испытаний C
Количество испытываемых образцов — 30 шт. каждого типа, условия — в соответствии с таблицей 38.
Группа испытаний P11. Климатические испытания
Этапы испытаний P11.1 или P11.2 должны быть указаны для выполнения в технической документации (образцы типов B1 или B2, C или D, в зависимости от требований).
Этапы испытаний P11.9 или P11.10 должны быть указаны для выполнения в технической документации (образцы типов B1 или B2, C или D, в зависимости от требований).
11 Дополнительно применяемые группы испытаний (при необходимости)
11.1 Испытание сухим теплом и защита от напряжения
Испытания проводят в соответствии с таблицей 39.
Количество испытываемых образцов — 10 шт. каждого типа.
Группа испытаний P9. Защита от напряжения
Фазы испытаний P9.1/P9.5 или P9.2/P9.6 должны быть указаны для выполнения в технической документации (образцы типов B1 или B2, C или D, в зависимости от требований).
11.2 Коррозия
Испытания и измерения в соответствии с 8.7 и таблицей 40.
Количество испытываемых образцов — 10 шт. каждого типа.
Группа испытаний P12. Коррозия
Группа испытаний P12, если это указано в технической документации на изделие.
Фазы испытаний P12.1/P12.5 или P12.2/P12.6 должны быть указаны для выполнения в технической документации (образцы типов B1 или B2, C или D, в зависимости от требований).
12 Технологические карты
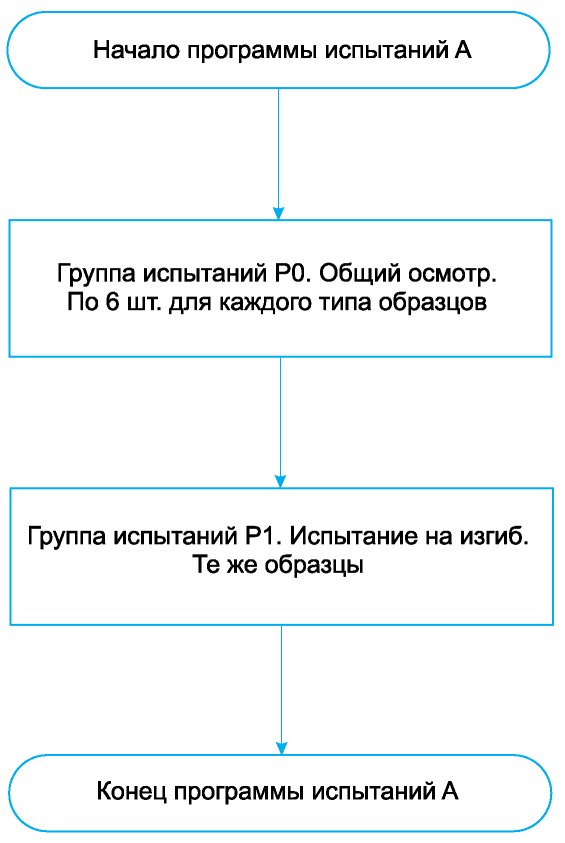
Рисунки 57 — 60 описывают технологические карты для программ испытаний A, B и C.
Рисунок 57 — Программа испытаний A
Рисунок 58 — Программа испытаний B
Рисунок 59 — Программа испытаний C, часть 1
Рисунок 60 — Программа испытаний C, часть 2
A.1 Система сварки ультразвуком
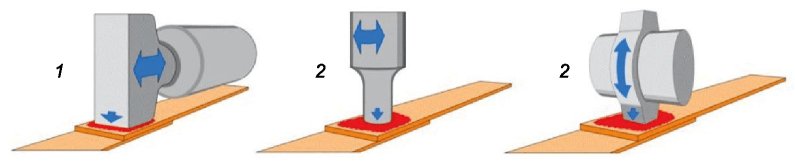
Ультразвуковая сварка металлов — это процесс, в котором используются механические колебания с небольшой амплитудой и частотой в ультразвуковом диапазоне, а также статическое давление для соединения материалов при температурах ниже их точки плавления. В результате этого процесса возникают упругомеханические колебания с частотой от 15 до 35 кГц. Ультразвуковую сварку используют для соединения металлов, стекла и других материалов с помощью ультразвука, что позволяет создать прочное соединение и металлургически чистое соединение с исключительными физическими свойствами без термической нагрузки на компоненты. Типичные области применения: высоковольтные соединения токопроводящих жил, сборные шины, разъемы аккумуляторных батарей, соединительные клеммы, штекерные контакты и сваривание многопроволочных токопроводящих жил. Система для ультразвуковой сварки включает в себя ультразвуковой генератор, преобразователь, сонотрод и соответствующие электрические и механические компоненты. Существует два вида ультразвуковых сварочных процессов, которые могут быть использованы: продольная сварка с использованием продольных волн и сварка на кручение с использованием поперечных волн по двум различным осям мощностью от 500 Вт до 13 кВт.
На рисунке A.1 показаны примеры двух видов ультразвуковой сварки:
1 — продольная; 2 — сварка на кручение
Рисунок A.1 — Ультразвуковая сварка
Системы ультразвуковой сварки обеспечивают регулируемую скорость трения до 2,0 м/с и регулируемое контактное давление до 30 Н/мм2. Машина ультразвуковой сварки задает давление для пневмоцилиндра, который перемещает сонотрод, в результате чего он прижимается к металлу сварного шва с усилием, обычно составляющим до 8000 Н. Величина контактного давления зависит от размера области на раструбе сонотрода, а на дисплее системы управления станка можно увидеть кривую изменения усилия с течением времени после завершения сварки.
Для ультразвуковой сварки необходимо учитывать несколько ключевых параметров, таких как амплитуда движения инструмента (сонотрода), контактное давление между сонотродом и наковальней (опорой), передаваемая энергия (электрическая энергия от генератора в Вт·с) и траектория (относительная и абсолютная). Два основных режима сварки, энергетический и управляемый по траектории, влияют на то, какие параметры необходимы для сварки и какие результаты будут получены. Кроме того, при настройке станка с новым сонотродом необходимо измерить амплитуду его колебаний для обеспечения точности.
A.2 Условия хранения и обработки
Защита провода от сваривания должна быть снята непосредственно перед обработкой, а наконечники необходимо хранить, и транспортировать проволоку следует на катушке в защитной упаковке. Перед сваркой важно учитывать возраст проводов, а также факторы окружающей среды, такие как температура и ограничения по сроку хранения. Высокие температуры и более длительный срок хранения могут снизить свариваемость.
Примечание - Более подробная информация приведена в [3], 5.2.
При обработке и хранении изделий важно соблюдать требования ГОСТ Р 51801 к условиям окружающей среды. Необходимо дать время наконечникам и проводам для адаптации к окружающей среде, убедиться, что на поверхностях нет конденсата. Температура изделий не должна отличаться более чем на 5 К от температуры рабочей среды и должна быть выше 5 °C. Не следует прикасаться к месту сварки наконечника или зачищенных токопроводящих жил, а также во избежание образования заусенцев или острых кромок при отрезании токонесущей жилы необходимо следить за тем, чтобы избежать образования заусенцев. Если избежать этого не удается, необходимо следить, чтобы во время или после сварки не были повреждены жилы.
A.3.1 Общие требования к технологическому инструменту
Все сварочные процессы должны выполняться и контролироваться в соответствии с инструкциями изготовителя. Используемая технология должна обеспечивать стабильные и надежные результаты сварки в течение всего срока службы. Кроме того, соседние станки или технологические процессы не должны иметь негативного влияния на результаты сварки, например скачки напряжения или силиконовые брызги для смазки.
Изготовитель жгутов несет ответственность за то, чтобы сварочная технология и инструменты, используемые в производственных и подготовительных зонах, соответствовали требованиям, регулярно контролировались и содержались в чистоте. Для инструментов, требующих калибровки или регулировки, следует разработать подробные инструкции по работе и планы технического обслуживания. Также следует документировать отчеты о калибровке и функциональных испытаниях. Необходима объективная документация, подтверждающая надежность при замене инструментов. Процесс сварки должен быть интегрирован в ультразвуковую систему, которая непрерывно контролирует все необходимые параметры для выявления ошибок, исключая возможность отключения оператором. Неисправные детали должны быть отсортированы, а перегрев инструмента можно предотвратить с помощью ограничения времени цикла или дополнительных методов охлаждения. Наконец, входящий контроль партий материала на свариваемость является необходимым условием эффективного контроля технологического процесса.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ НАЦИОНАЛЬНЫХ И МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
БИБЛИОГРАФИЯ
| УДК 621.315.682:006.354 | ОКС 29.120.20 |
| Ключевые слова: непаяные соединения, соединения без пайки, ультразвуковая сварка, сваривания, наконечники, одностороннее сваривание, двустороннее сваривание | |
Иллюстрации
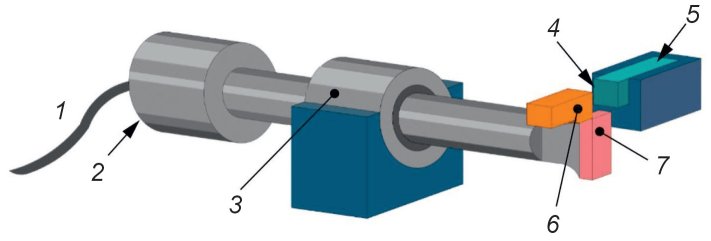
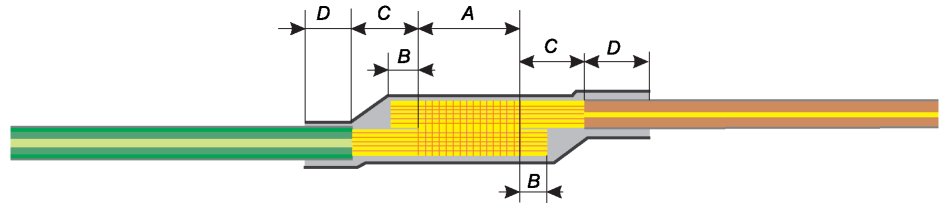
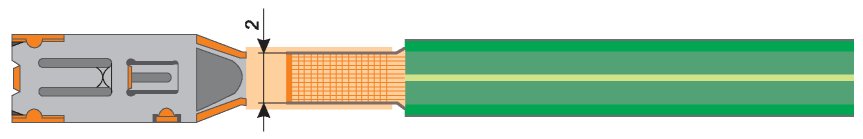
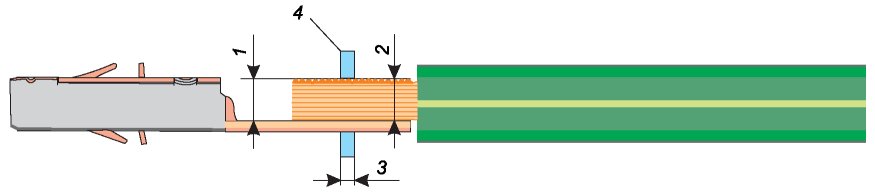
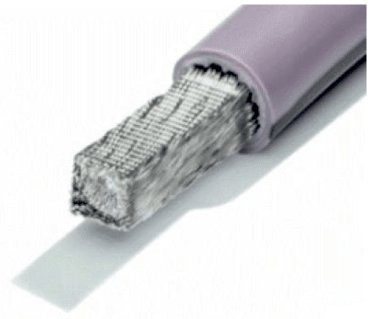
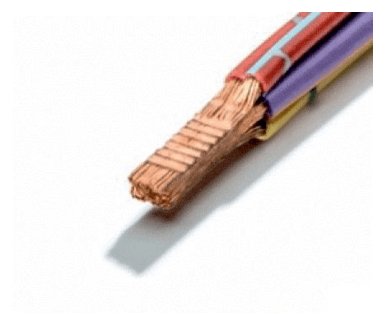
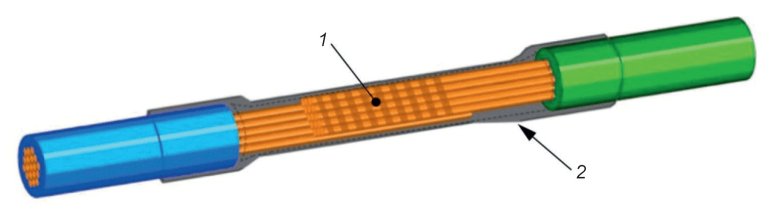
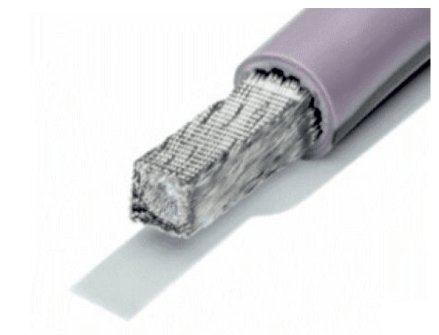
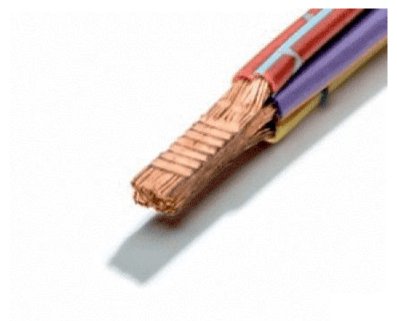
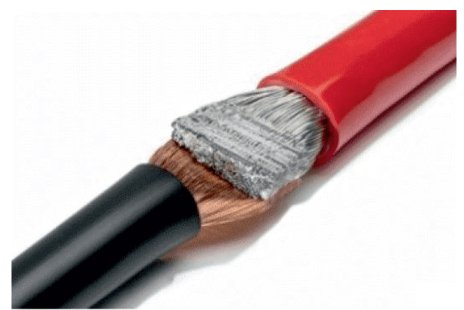
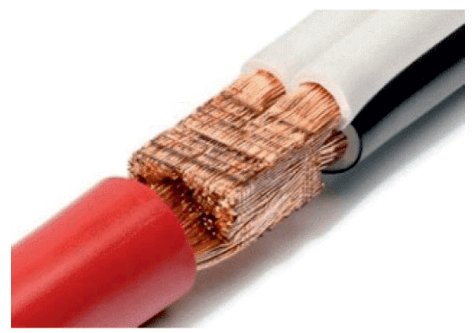
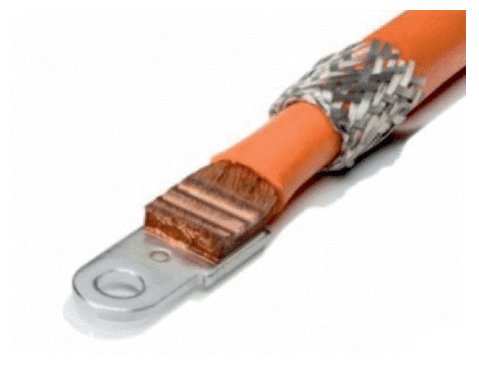
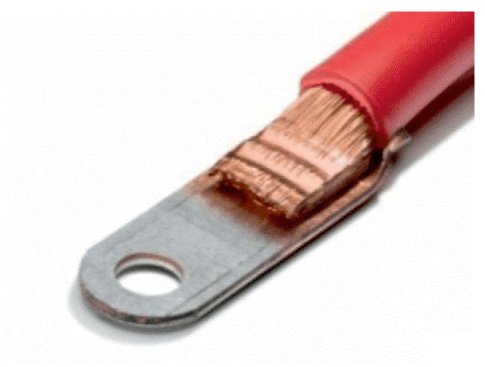
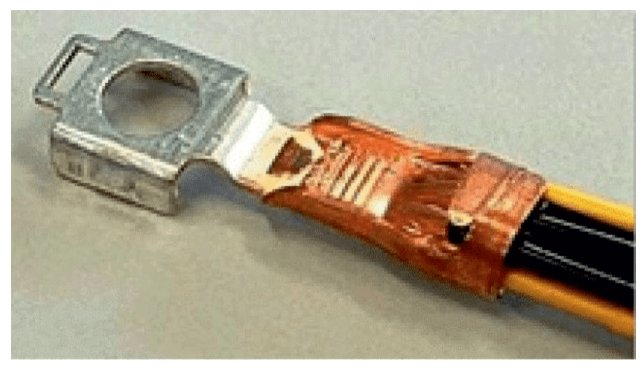
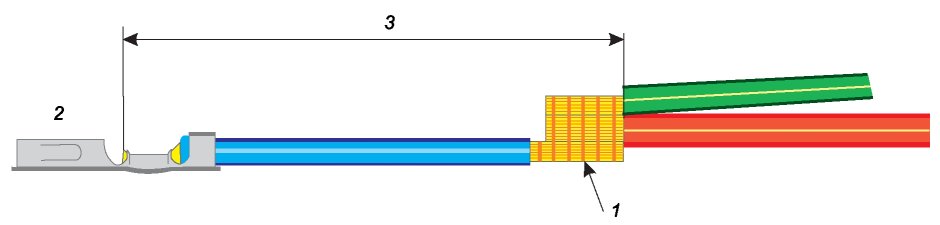
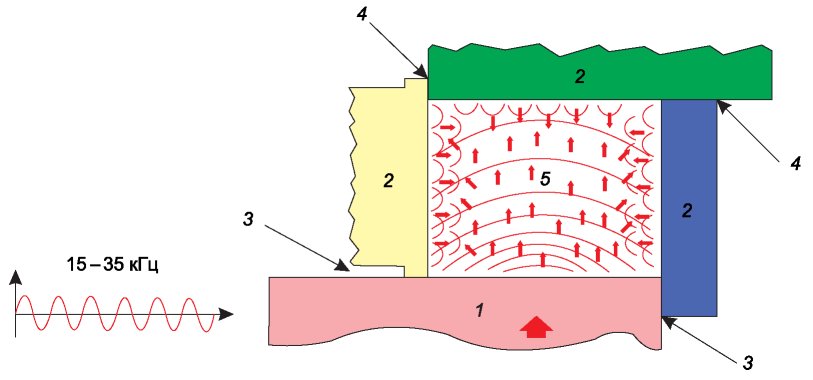
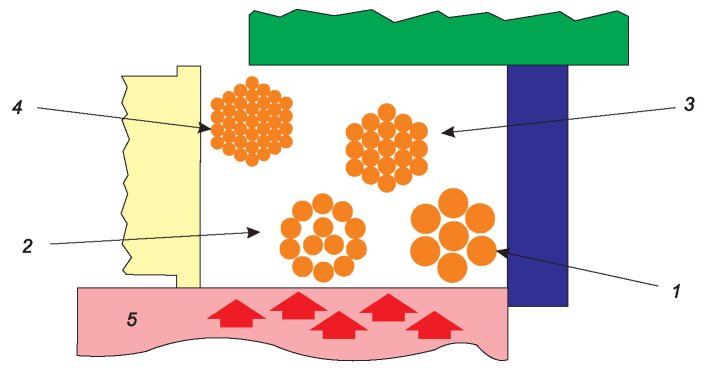
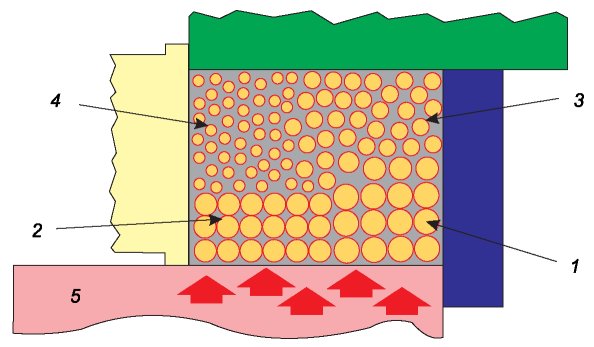
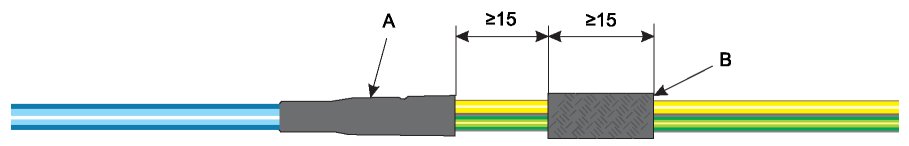
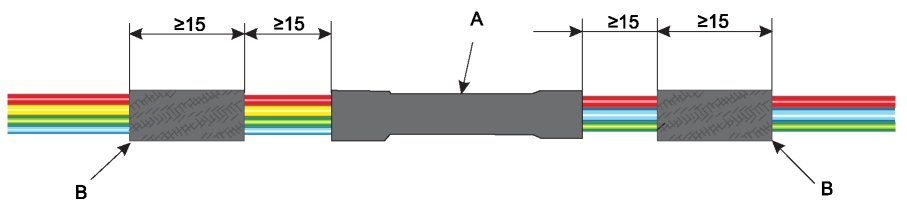
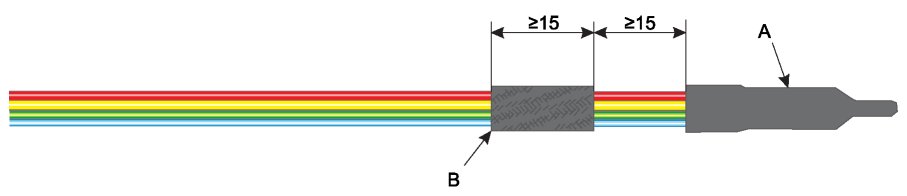
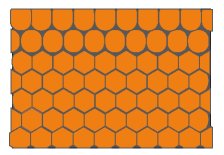
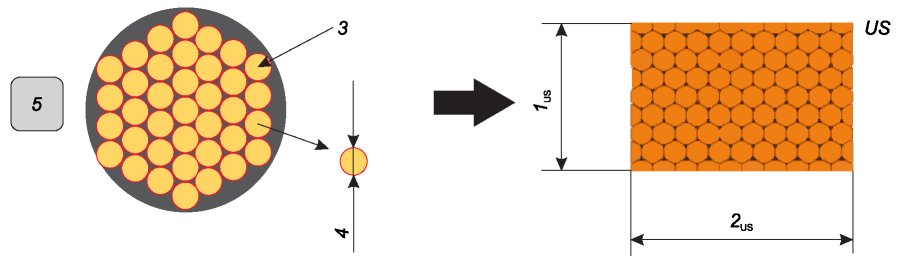
A_{5} = \frac{n_{3}d_{4}^{2}\pi}{4} ,
V_{US} = \frac{A_{US}}{A_{5}} \cdot 100,

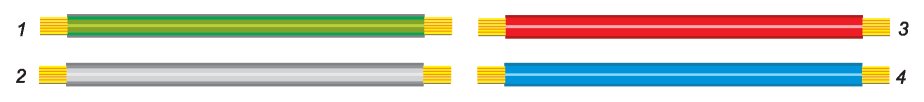
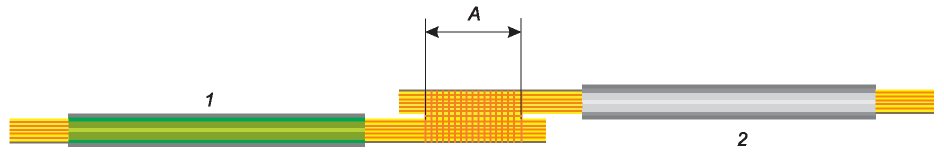
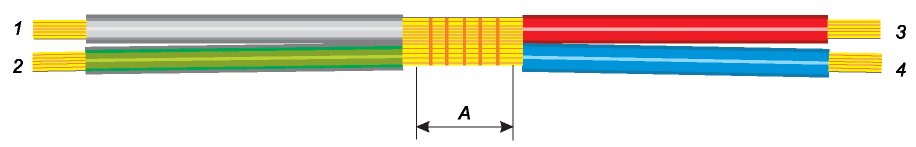
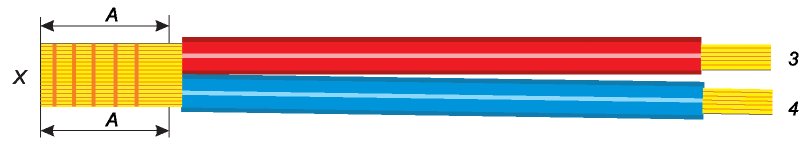
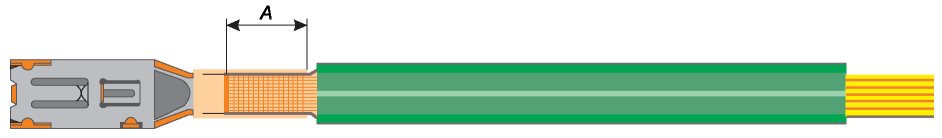
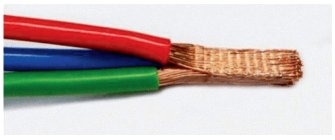
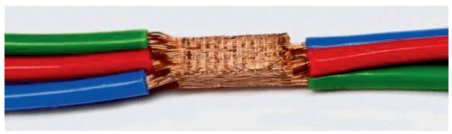
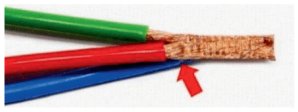
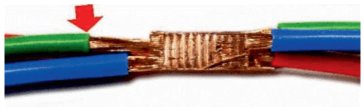
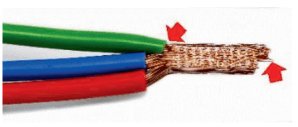
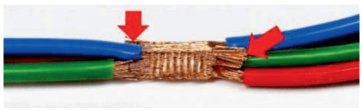
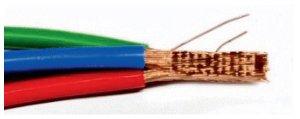
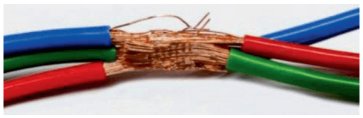
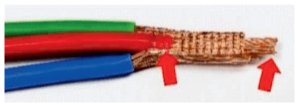
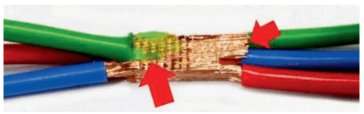
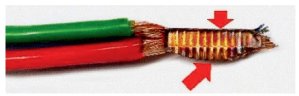
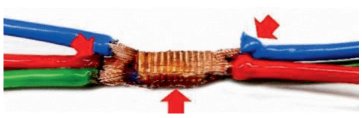
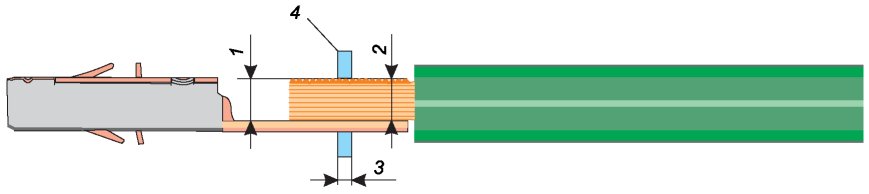
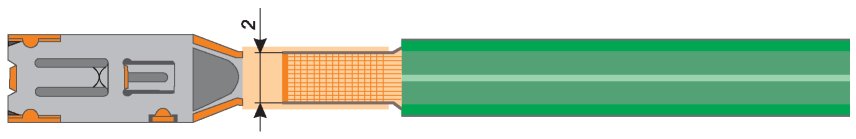
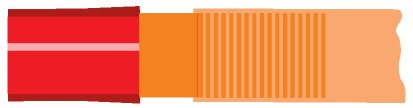
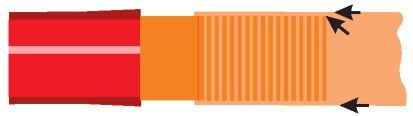
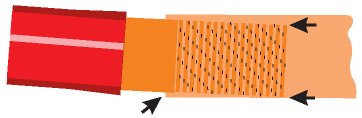
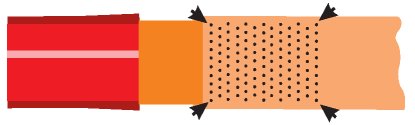
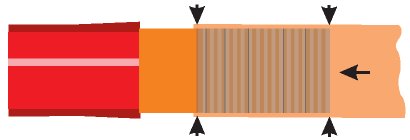
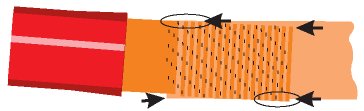
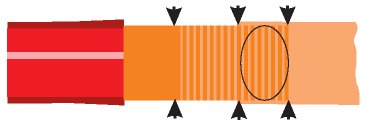
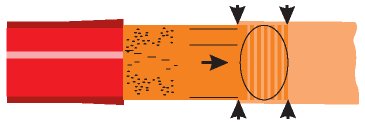
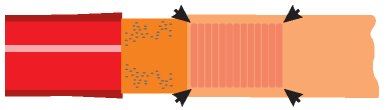
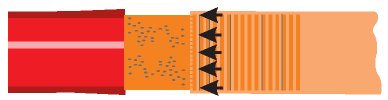
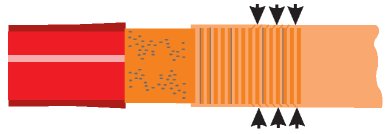
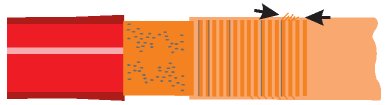
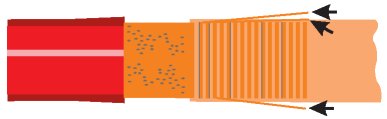
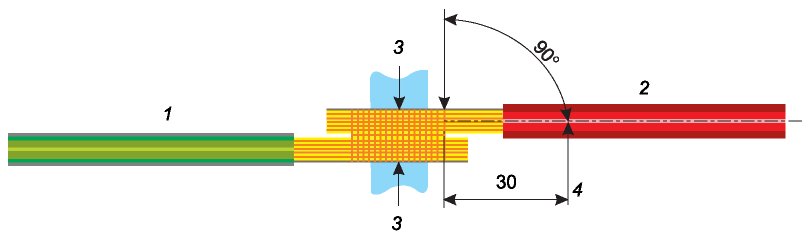
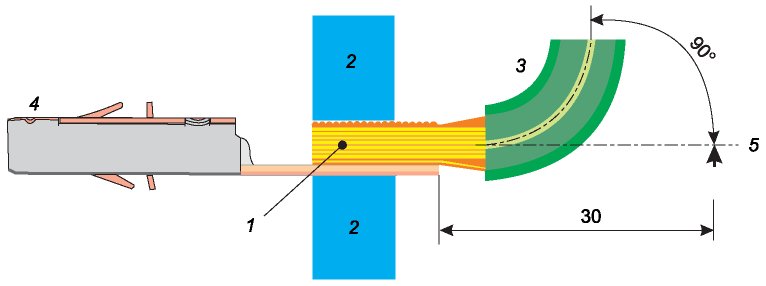
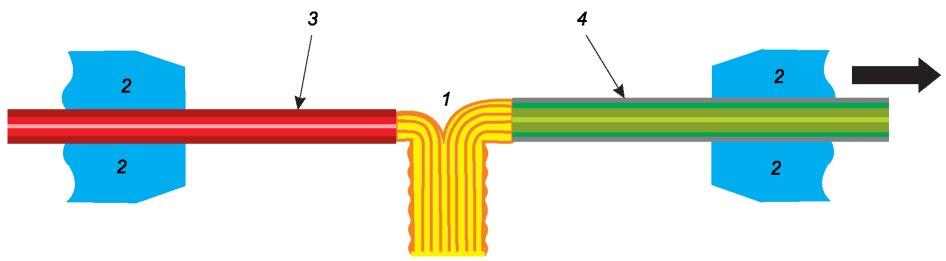
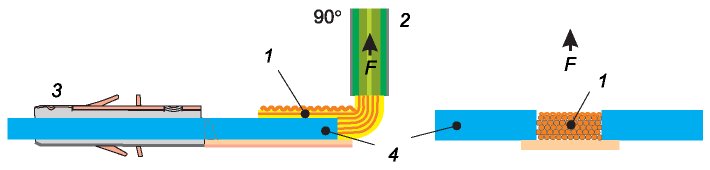
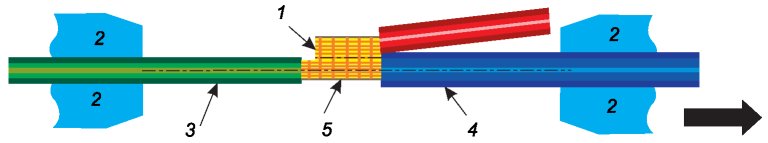
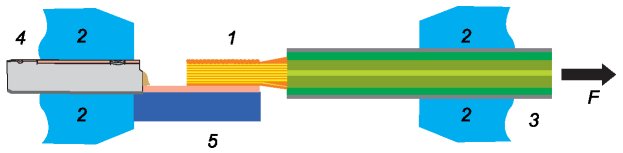
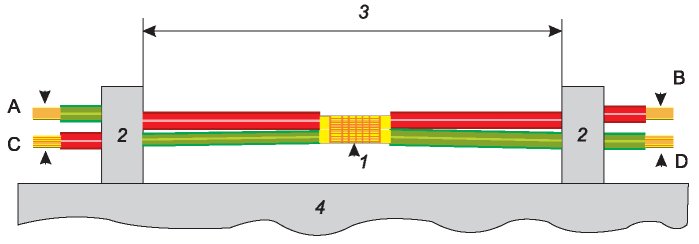
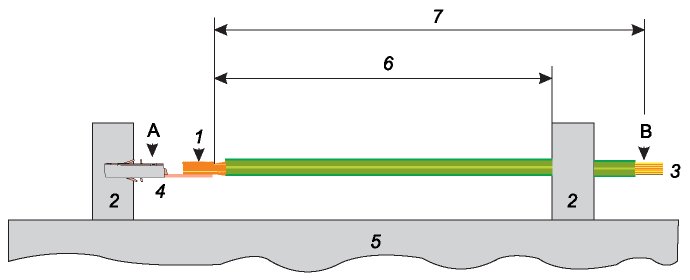
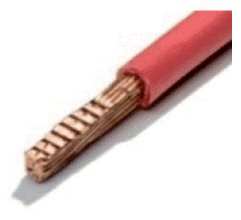
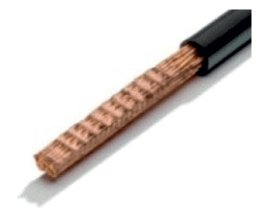
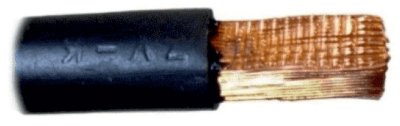
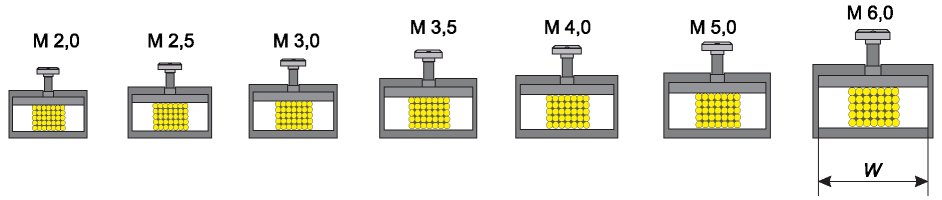
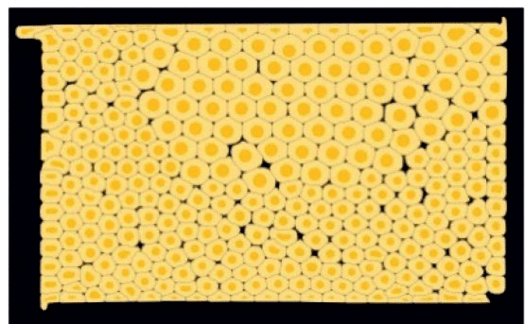
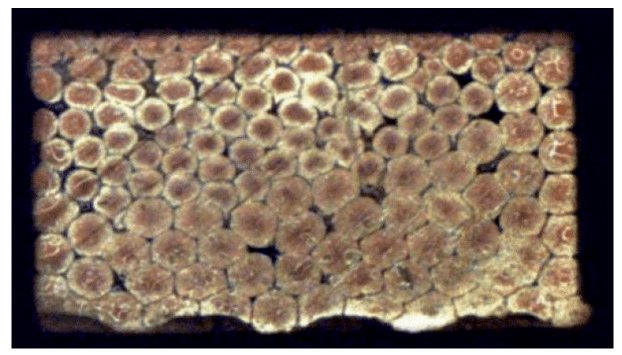
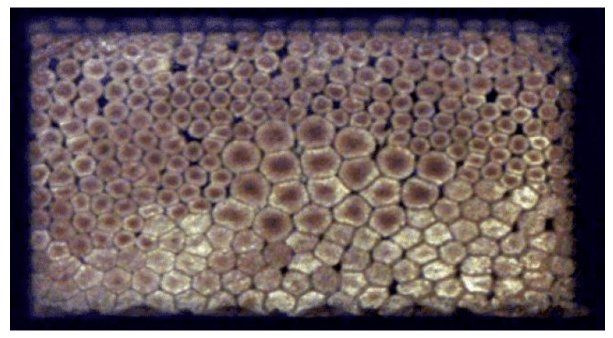
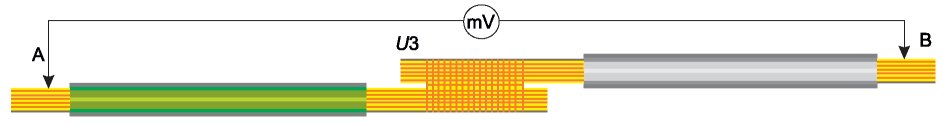
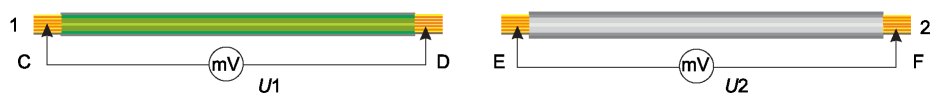
\Delta U
\Delta U = U3 - (U1 + U2),
R_{US} = \frac{\Delta U}{I} ,
\Delta U
\Delta U
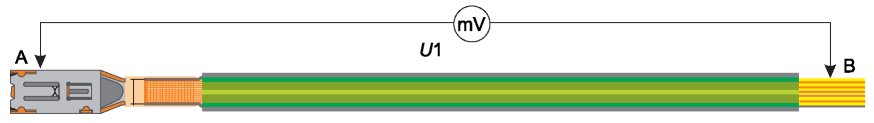
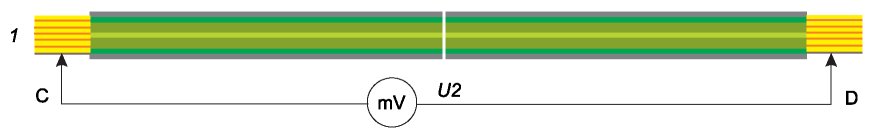
\Delta U
\Delta U = U1 - U2,
R_{US} = \frac{\Delta U}{I} ,
\Delta U
\Delta U
\Delta U