Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8887
Документ 38096
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 55143-2012"]:::rst
  n1["ГОСТ ISO 3834-6-2026"]:::doc
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1057-ст
ТРЕБОВАНИЯ К КАЧЕСТВУ СВАРКИ ПЛАВЛЕНИЕМ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
РУКОВОДСТВО ПО ВНЕДРЕНИЮ СЕРИИ СТАНДАРТОВ ISO 3834
Quality requirements for fusion welding of metallic materials. Part 6. Guidelines on implementing the ISO 3834 series
Дата введения 15 октября 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 31 июля 2026 г. № 199-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1057-ст межгосударственный стандарт ГОСТ ISO 3834-6-2026 введен в действие в качестве национального стандарта Российской Федерации с 15 октября 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3834-6:2024 «Требования к качеству сварки плавлением металлических материалов. Часть 6. Руководство по внедрению серии стандартов ISO 3834» («Quality requirements for fusion welding of metallic materials — Part 6: Guidelines on implementing the ISO 3834 series», IDT).
Международный стандарт разработан подкомитетом SC 10 «Управление качеством в области сварки» Технического комитета ISO/TC 44 «Сварка и родственные процессы» Международной организации по стандартизации (ISO)
7 Настоящий стандарт подготовлен на основе применения ГОСТ Р 55143-2012 <*>
<*> Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1057-ст ГОСТ Р 55143-2012 отменен с 15 октября 2026 г.
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Серия стандартов ISO 3834 состоит из следующих частей, под общим наименованием «Требования к качеству сварки плавлением металлических материалов»:
- часть 1. Критерии выбора соответствующего уровня требований к качеству;
- часть 2. Всесторонние требования к качеству;
- часть 3. Стандартные требования к качеству;
- часть 4. Элементарные требования к качеству;
- часть 5. Документы для подтверждения соответствия требованиям к качеству ISO 3834-2, ISO 3834-3 или ISO 3834-4;
- часть 6. Руководство по внедрению серии стандартов ISO 3834.
1 Область применения
Настоящий стандарт содержит указания по выполнению требований, изложенных в других частях серии стандартов ISO 3834. Настоящий стандарт предназначен для того, чтобы помочь пользователям выбрать соответствующую часть серии стандартов ISO 3834. Предполагается, что пользователи стандарта знакомы с серией стандартов ISO 3834.
Настоящий стандарт не содержит дополнительных требований к изложенным в стандартах ISO 3834-1 — ISO 3834-5.
2 Нормативные ссылки
В настоящем стандарте нормативные ссылки отсутствуют.
3 Термины и определения
В настоящем стандарте термины и определения отсутствуют.
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Сокращения
В настоящем стандарте применены следующие сокращения:
PWHT — термообработка после сварки;
pWPS — предварительные технические требования к процедуре сварки;
WPQR — протокол аттестации процедуры сварки;
WPS — технические требования к процедуре сварки.
5 Применение серии стандартов ISO 3834
5.1 Общие положения
ISO 3834-1 устанавливает критерии для выбора и применения серии стандартов ISO 3834. Представленные ниже подразделы устанавливают различные способы, с помощью которых производитель может выбрать или обязан применять отдельные части серии стандартов ISO 3834.
5.2 Стандарты на продукцию
Если в стандартах на продукцию предусмотрен контроль сварки плавлением, то для организации сварочного производства следует применять серию стандартов ISO 3834.
5.3 Заказчики и потребители
Заказчики и потребители сварной продукции могут устанавливать в контракте требование о подтверждении производителем соответствия требованиям части ISO 3834.
5.4 Системы менеджмента качества по ISO 9001
ISO 9001 не содержит специальных требований к сварочным работам, поэтому допускается применять ISO 3834-2, ISO 3834-3 и ISO 3834-4.
5.5 Системы менеджмента качества, отличные от ISO 9001
Для сварочных работ с системами управления качеством, отличными от ISO 9001, которые не содержат конкретных требований к сварочным работам, могут применяться ISO 3834-2, ISO 3834-3 и ISO 3834-4.
5.6 Производители
Если производители намерены подтвердить свою компетенцию при выполнении сварки плавлением, они могут применять соответствующую часть серии стандартов ISO 3834.
6 Введение требований серии стандартов ISO 3834 в стандарты на продукцию
Важной группой пользователей серии стандартов ISO 3834 являются комитеты по стандартизации, которые разрабатывают стандарты на продукцию на международном, региональном и национальном уровнях. ISO 3834-2, ISO 3834-3 и ISO 3834-4 устанавливают уровни требований к качеству сварки плавлением. Комитеты, разрабатывающие стандарты на продукцию, должны выбирать часть или части ISO 3834, которые содержат соответствующие требования к качеству изготавливаемой продукции, с учетом критериев, установленных ISO 3834-1. Каждая часть ISO 3834 содержит полный комплекс требований к качеству. Дополнительные требования к качеству сварки могут быть установлены при наличии веских оснований. В случае сомнений в необходимости установления или устанавливаемых дополнительных требованиях рекомендуется консультация с ISO/TC 44/SC 10.
Если продукция изготавливается с применением сварки, комитет по стандартизации может указать применяемые в производстве документы или выбрать их из перечня документов ISO, перечисленных в ISO 3834-5. Комитет также должен определить соответствующий стандарт или стандарты, устанавливающие требования к качеству. Если в документах ISO 3834-5 содержатся уровни качества, например для аттестации процедуры сварки, комитету по стандартизации достаточно выбрать наиболее приемлемый. Разработка таблиц, связывающих части ISO 3834 с требованиями (с учетом или без учета иных стандартов по качеству, таких как ISO 9001), отличными от приведенных в ISO 3834, не рекомендуется.
7 Применение документов совместно с серией стандартов ISO 3834
Полное соответствие ISO 3834-2, ISO 3834-3 и ISO 3834-4 может быть достигнуто применением документов, приведенных в ISO 3834-5, либо применением иных документов, содержащих эквивалентные технические условия.
Стандарты, не содержащие эквивалентные технические условия, применяют, если на них есть ссылки в применяемых производителем стандартах на продукцию.
Стандарты на продукцию, соблюдение которых подтверждено успешными результатами эксплуатации, могут применяться производителем совместно с ISO 3834. Если производитель обосновывает свое соответствие части ISO 3834 стандартами на продукцию, то ответственность за применение стандартов, независимо от того, имеются ли на них ссылки или их требования включены в стандарт на продукцию, лежит на производителе. В случае применения стандартов, отличных от документов ISO, приведенных в ISO 3834-5, ответственность за подтверждение эквивалентности технических условий лежит на производителе. Сертификаты, выданные по результатам оценки независимым органом по сертификации, или декларации соответствия производителя любой части ISO 3834 должны содержать применяемые производителем документы и содержать или ссылаться на доказательства технической эквивалентности, если применяется.
8 Документация и системы качества
8.1 Документация
Любая система контроля нуждается в документации, термин «документация» включает в себя ряд различных типов документов, таких как процедуры, отчеты, инструкции и сертификаты (см. таблицу 1).
ISO 3834-2, ISO 3834-3 и ISO 3834-4 требуют оформления определенных документов. В приложении A даны примеры документов, которые могут использоваться производителями.
Примеры различных документов по сварке
8.2 Система менеджмента качества
Серия стандартов ISO 3834 не требует обязательного применения системы менеджмента качества. ISO 3834-1 определяет элементы, которые могут учитываться как дополнение к серии ISO 3834 при внедрении системы менеджмента качества. Наиболее важным из них является контроль документации, производитель должен внедрить процедуру контроля документов, обеспечивающую:
b) идентификацию пользователей документов;
c) наличие актуальных версий документов в местах их применения;
d) изъятие из пользования недействующих документов;
e) архивирование записей для обеспечения их сохранности и возможности повторного обращения к ним;
f) сохранность документов от уничтожения без оснований.
Некоторые отчеты, создаваемые как часть этой системы, должны периодически актуализироваться. К ним относятся отчеты о калибровке/валидации и аттестации сварщиков.
Производители, внедрившие систему менеджмента качества по ISO 9001, должны иметь документированную систему, включающую элементы, содержащиеся в ISO 3834-1.
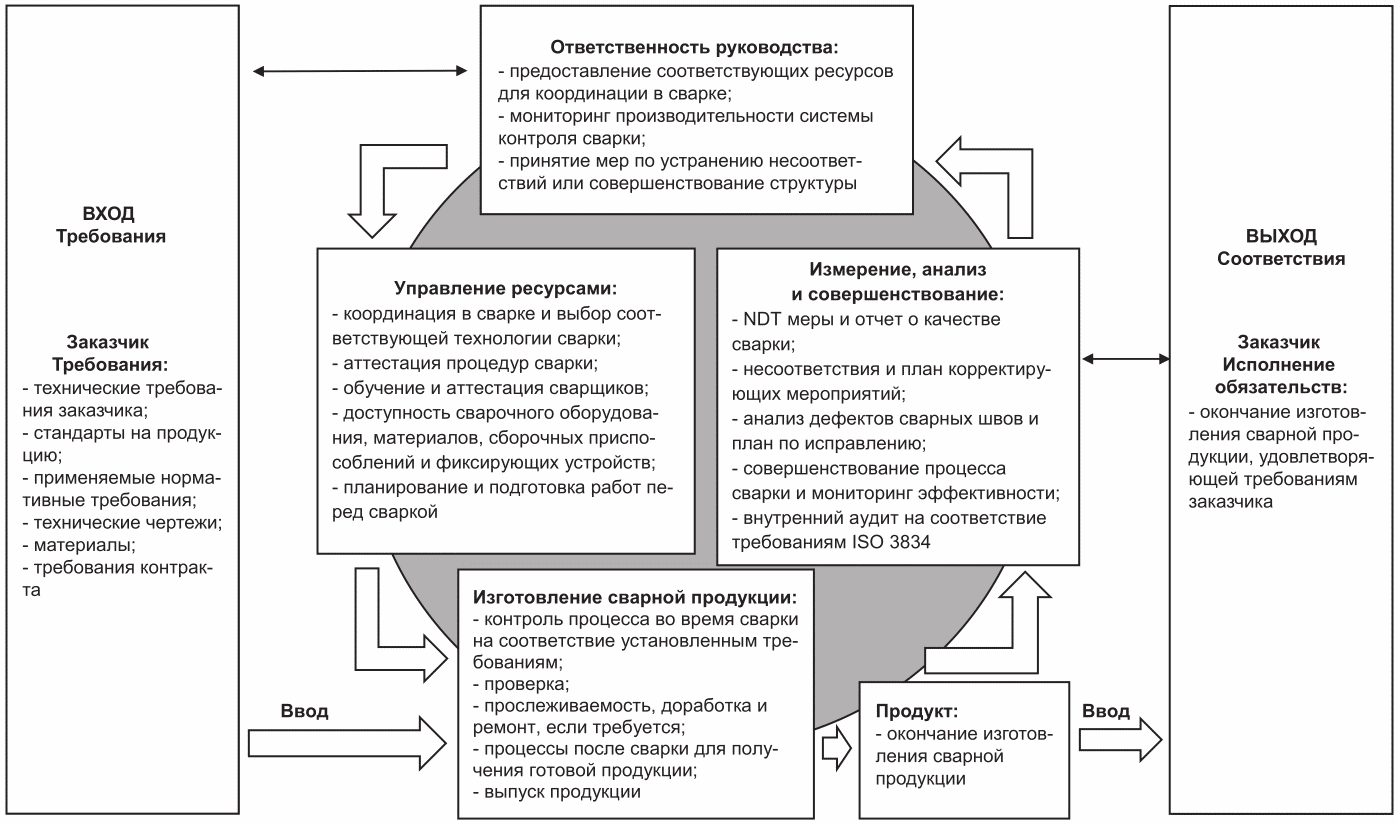
Эффективность системы контроля сварочного производства в большой степени зависит от участия в нем руководства предприятия и его роли при проведении контроля и от действий при выявлении слабых мест. Проведение анализа со стороны руководства и внутреннего аудита обеспечивает участие руководства в системе контроля сварочного производства, позволяет осуществлять контроль и принимать меры по устранению выявленных несоответствий. На рисунке 1 показана модель системы контроля сварочного производства, содержащая перечень действий, направленных на обеспечение эффективности системы контроля сварочного производства.
Рисунок 1 — Модель системы контроля сварочного производства
9 Выбор уровня требований к качеству
Серия стандартов ISO 3834 устанавливает три уровня требований к качеству, которые могут быть включены в стандарты на продукцию, своды правил и контракты, или быть выбраны производителем. Уровень требований выбирают в зависимости от вида изготавливаемой продукции, условий ее эксплуатации, номенклатуры и области применения. В ISO 3834-1 установлено, что стандарт может применяться в различных производственных условиях. При выборе уровня требований руководствуются следующими критериями:
a) объемом и степенью ответственности критически важной для безопасности продукции;
c) номенклатурой изготавливаемой продукции;
d) номенклатурой применяемых материалов;
e) риском возникновения дефектов, связанных с металлургическими процессами;
f) степенью влияния дефектов производства (например линейные и угловые смещения, деформации, дефекты сварного шва) на эксплуатационные характеристики продукции.
В стандартах на продукцию, требующих подтверждения соответствия ISO 3834, выделяют две критические области при выборе уровня требований к качеству: степень ответственности продукции и наличие динамических нагрузок в процессе эксплуатации.
Стандартный уровень требований к качеству подходит для широкого диапазона продукции, к которой предъявляются обычные требования по безопасности и которая может подвергаться динамической нагрузке. Такая продукция изготавливается из обычных материалов с известной свариваемостью и документированием мер, применяемых для обеспечения механических характеристик и предотвращения дефектов. К продукции, имеющей ограниченные требования к безопасности и подвергающейся умеренным статическим нагрузкам с минимальными динамическими составляющими, как правило, предъявляется элементарный уровень требований к качеству.
Если предъявляются высокие требования к безопасности продукции, работающей при высоких статических и динамических нагрузках, и изготовленной из материалов, используемых для высоконагруженных конструкций, следует устанавливать всесторонний уровень требований к качеству. При изготовлении новых видов продукции, применении новых технологических процессов сварки также устанавливают всесторонний уровень требований к качеству вместо стандартного.
Невозможно установить соответствие между определенными частями ISO 3834 и конкретными видами продукции. Это обусловлено различной сложностью конструктивного исполнения, применяемыми материалами и сложностью процессов производства для различных видов продукции. Ответственность за выбор соответствующего уровня требований возлагается на технические комитеты по стандартизации, разрабатывающие стандарты на продукцию, потребителей или производителей конкретных видов или группы продукции.
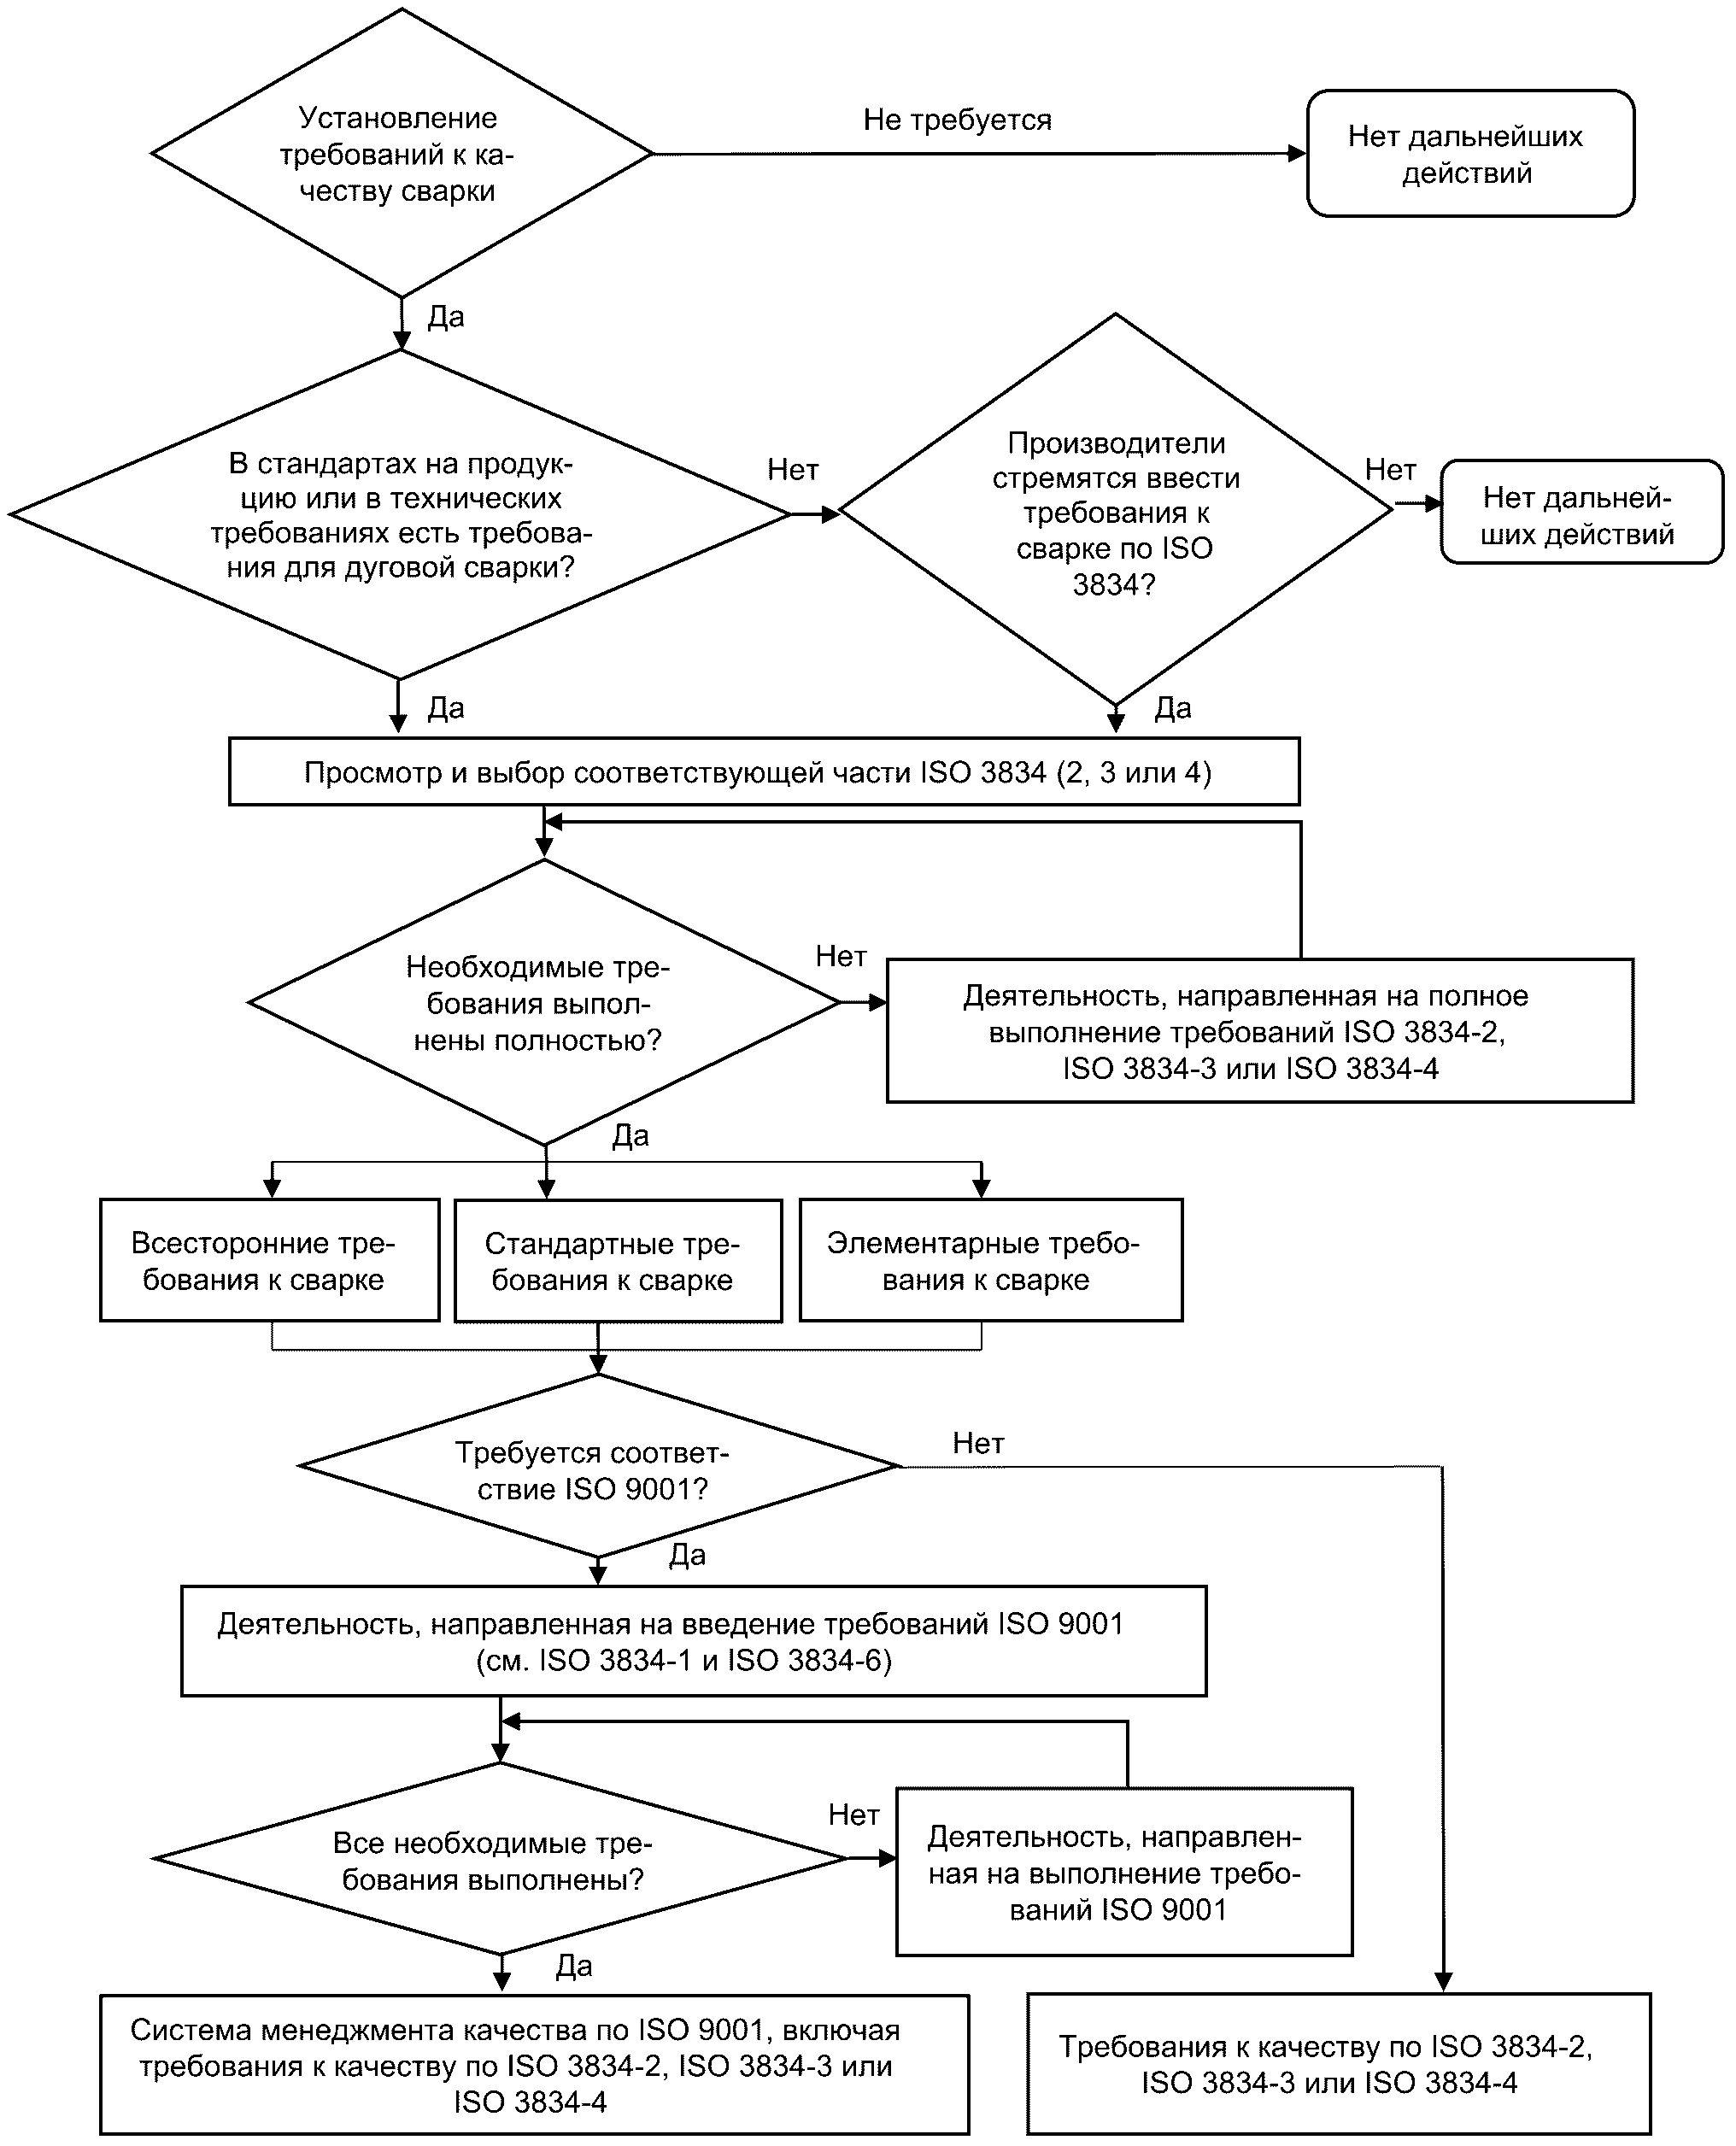
Последовательность действий при установлении требований к качеству сварки приведена на рисунке 2.
Рисунок 2 — Схема действий при установлении требований к качеству сварки
В ISO 3834-1 указано, что если подтверждено соответствие сварочного производства определенному уровню качества, то производство соответствует и более низким уровням качества. Производитель, который подтвердил соответствие ISO 3834-2, соответствует также ISO 3834-3 и ISO 3834-4. Это имеет значение для производителя, выпускающего большую номенклатуру продукции, часть которой может соответствовать всесторонним требованиям к качеству, а другая — стандартным или элементарным требованиям к качеству. Производитель может применять всесторонние требования к качеству продукции, к которой применим этот уровень и стандартный или элементарный уровень требований к качеству для иной продукции.
10 Внедрение в производство
10.1 Общее руководство по внедрению
10.1.1 Общие принципы
Серия стандартов ISO 3834 устанавливает требования к различным видам деятельности, в частности:
a) к общему контролю производителем процесса сварки как специального процесса;
b) производственным технологическим инструкциям (например, инструкции технологического процесса сварки для ISO 3834-2 и ISO 3834-3);
c) подтверждению компетенции персонала, его профессиональной подготовке, опыту и навыкам (например, аттестация сварщиков).
Каждый вид деятельности далее рассматривается подробно. Следующие положения относятся к организации производителя, интеграции с ISO 9001 и конкретным элементам контроля.
10.1.2 Внедрение
Многие производители применяют требования к процедурам, производственным инструкциям, к документированию компетентности персонала, его профессиональной подготовке, опыту и навыкам. Для таких производителей применение серии ISO 3834 не приводит к большим изменениям или затратам. Для некоторых производителей могут потребоваться значительные действия по одной или нескольким из следующих причин:
a) внедрение ISO 3834 совпадает с переходом к применению новых национальных или международных стандартов на продукцию, который может потребовать проведения аттестационных испытаний сварщиков и процедур сварки, обучения или приема на работу координаторов сварки для создания базы знаний для различных видов изготавливаемой продукции;
b) требование заказчиков подтверждения производителями соответствия ISO 3834, которые ранее применяли иные требования;
c) наличие национальных или региональных требований подтверждения соответствия производителей ISO 3834 в определенных секторах промышленности для получения одобрения на применение продукции в этой стране или регионе. Такие требования могут включать существенные изменения по сравнению с прежней практикой.
Если такие действия необходимы, следует отметить, что серия стандартов ISO 3834 отражает хорошую практику изготовления продукции, для которой сварка является важным производственным процессом. Соответствие части ISO 3834 дает уверенность производителю и заказчику, что продукция будет изготовлена надлежащим образом. Продукция не подвергнется преждевременному разрушению в процессе эксплуатации из-за производственных дефектов, при условии соответствующего технического контроля и обслуживания.
10.1.3 Контроль сварки
Сварка является специальным процессом и последствия некачественной сварки могут быть критичными, поэтому необходимо обеспечить соответствующий контроль, чтобы гарантировать, что сварка выполнена надлежащим образом и требуемые проверки изготавливаемой продукции проведены полностью. Этот контроль и его объекты включают:
b) проверку умений персонала, выполняющего сварку;
c) доступность, исправность и техническое обслуживание оборудования;
d) определение требований к продукции;
e) условия выполнения субподрядных работ;
f) уровень производственного планирования;
g) хранение и обращение с основными металлами и сварочными материалами;
h) операции контроля и его проведение;
i) идентификацию и прослеживаемость продукции и выполняемых работ;
j) устранение несоответствий продукции;
k) объем и хранение записей о качестве.
Средства контроля должны определять:
- предмет контроля;
- методы контроля (при необходимости путем ссылки на одну или несколько процедур или стандартов);
- распределение задач и обязанностей в системе контроля;
- представление и документирование отдельных аспектов системы контроля.
10.1.4 Производственный процесс
10.1.4.1 Техническая документация
Серия стандартов ISO 3834 определяет перечень технических инструкций, процедур, технических требований и отчетов для обеспечения эффективности системы контроля сварки. Виды производственной деятельности, требующие наличия технической документации, приведены в ISO 3834-1. Если деятельность выходит за пределы указанной, например термическая обработка после сварки PWHT, допускается не включать ее в систему контроля.
Примеры документации, применяемой производителем в системе контроля, приведены в приложении A.
10.1.4.2 Аттестация процедуры сварки
Технические требования и аттестация процедур сварки приведены в сериях стандартов ISO 15607 и ISO 15609 и содержат пять общих методов, основывающихся:
a) на испытанных сварочных материалах (ISO 15610);
b) опыте ранее выполненной сварки (ISO 15611);
c) стандартных сварочных процедурах (ISO 15612);
d) предпроизводственном испытании сварки (ISO 15613);
e) проверке процедуры сварки (ISO 15614).
Если в стандарте на продукцию не установлен применяемый метод (ISO 15610 — ISO 15614), то он должен быть согласован в условиях контракта.
При проверке процедуры сварки (проверка процедуры сварки или предпроизводственное испытание) результаты вносят в протокол аттестации процедуры сварки WPQR. Рекомендуемые этапы аттестации процедуры сварки приведены в таблице 2.
Рекомендуемые этапы аттестации процедуры сварки
10.1.4.3 Другие процессы
Принципы аттестации других производственных процессов в значительной мере сопоставимы с аттестацией технологических процессов сварки. Общие методы, указанные в 10.1.4.2, могут применяться для других производственных процессов, связанных со сварочным производством.
Примеры документации для других процессов:
a) неразрушающий контроль: NDT сварных швов, как правило, установлен в стандартах на продукцию, обычная практика представляет собой использование стандартных методик контроля для применяемого метода NDT, подготовленного на основе соответствующих стандартов по NDT. Протокол неразрушающего контроля должен содержать подробные результаты контроля и оценку сварного шва. Протокол, как правило, содержит данные о критических параметрах NDT, использованных при контроле;
b) термическая обработка после сварки: необходимо наличие технологического процесса PWHT и протокола с параметрами режима термической обработки. Требования к качеству термообработки содержатся в ISO 17663;
c) термическая резка: утвержденный технологический процесс для термической резки, как правило, не требуется, так как решающую роль играют навыки и квалификация оператора. Он может потребоваться в таких случаях, как резка чувствительного к нагреву материала, для которой имеется ограниченный практический опыт, или если имеет место риск появления зон повышенной твердости на кромке реза, которые могут оказать отрицательное воздействие на конечный продукт.
10.2 Организация
Термин «производитель» применяется для организации, которая берет на себя ответственность за координацию в сварке. Как правило, контроль сварочного производства в пределах одной организации выполняется группой людей под контролем группы координаторов сварки (как установлено в ISO 14731). Некоторые типичные ситуации представлены в таблице 3, которая поясняет общие принципы.
Технические требования к процедуре сварки, аттестованные, например, в соответствии со стандартами серии ISO 15614 на одном предприятии, могут применяться на различных предприятиях того же производителя, если производителем осуществляется система контроля по ISO 3834, включая тот же персонал по координации в сварке.
Если субподрядчик не соответствует какой-либо части ISO 3834, производитель должен гарантировать выполнение соответствующих требований для каждого отдельного контракта.
11 Пояснения к отдельным разделам серии стандартов ISO 3834
11.1 Обзор требований и технический обзор
Производитель должен показать возможность соблюдения требований соответствующей части ISO 3834, например предоставлением комплексного контрольного перечня технических требований или посредством документированного протокола заседания по контракту или совещания по техническим требованиям. Указанное требование нельзя рассматривать как исчерпывающее; необходимо учитывать условия, относящиеся к конкретному контракту или к конструктивным требованиям.
Задача состоит в том, чтобы гарантировать, что производитель правильно понимает технические требования и продукция может быть изготовлена в соответствии с контрактом.
Для выполнения установленных требований должна быть предусмотрена координация в сварке в соответствии с ISO 14731.
11.2 Передача на субподряд
Производитель должен гарантировать, что любые связанные со сваркой работы, которые передаются на субподряд, включая сварку, NDT, контроль, термообработку, техническое обслуживание оборудования и калибровку, соответствуют техническим требованиям контракта и утверждаются координатором сварки с обязанностями в этой области.
Субподрядчики, которые выполняют сварку или оказывают вспомогательные услуги, могут соответствовать уровню требований по ISO 3834 как у производителя или более высокому. В зависимости от условий передачи на субподряд оказываемых услуг или изготавливаемой продукции допустим более низкий уровень.
Не всегда возможна передача на субподряд организациям, которые соответствуют какому-либо уровню по ISO 3834. Производитель несет ответственность за то, что сварка или связанные с ней процессы правильно контролируются в соответствии с ISO 3834. При этом может потребоваться проведение аудита субподрядчиков, участие в аттестации сварщиков и технических требований к процедуре сварки. Если производитель имеет соответствующие WPS, целесообразно предложить их субподрядчику и контролировать их применение. Возможна организация приемки продукции совместно с представителем производителя. Субподрядчики, оказывающие сопутствующие услуги, такие как PWHT, NDT или контроль, также могут быть подвержены аудиту. Более обширные проверка и контроль могут потребоваться в случае выявления при первичном аудите значительных несоответствий.
Если требованиями контракта или правилами установлена необходимость соответствия конкретной части ISO 3834, субподрядчики должны соответствовать требуемому или более высокому уровню. Если требуется соответствие ISO 3834-2 или ISO 3834-3, то к выполнению работ может быть привлечен субподрядчик, соответствующий требованиям ISO 3834-4 для изготовления простых сварных конструкций. Это может потребовать согласования с потребителем или уполномоченным органом.
Если требования по применению части ISO 3834 не применяются, производитель должен по собственной инициативе обеспечить соответствие субподрядчиков соответствующей части ISO 3834 или принятие мер, обеспечивающих соответствующий контроль выполняемой работы.
11.3 Координация в сварке
11.3.1 Общие положения
Координация в сварке согласно ISO 14731 рассматривается как управление и выполнение производственных и технических мероприятий по контролю сварки. Координация в сварке, как правило, выполняется различными категориями персонала, многие из которых не относятся к сварочному технологическому персоналу. Необходимо выделить следующее:
a) крупные предприятия, выполняющие крупные и сложные сварочные работы, как правило, имеют ряд работников, которые заняты только контролем сварки. Эти работники занимают штатные должности инженера по сварке или технолога по сварке и являются координаторами сварки;
b) на малых предприятиях аналогичные обязанности могут быть возложены на лиц, занимающих иные должности, например на начальника производства, бригадира, и выполняющих иные задачи в дополнение к координации в сварке (неполный рабочий день координатора сварки);
c) некоторые виды деятельности по координации в сварке, обычно связанные с хранением и обращением сварочных материалов, а также обслуживанием и калибровкой оборудования, могут быть возложены на лиц, занимающих должности, не имеющие отношения к сварке. Такие лица, как правило, имеют квалификацию только для решения некоторых специальных задач по координации в сварке;
d) некоторые производители возлагают ответственность за часть детального планирования на сварщиков или сварщиков-операторов. В таких случаях производитель должен гарантировать, что сварщики и сварщики-операторы обладают необходимыми знаниями и компетенцией;
e) контроль работ по контролю и испытаниям, которые также относятся к координации в сварке, как правило выполняют лица, занимающие должности контролера сварки, инженера по неразрушающему контролю или менеджера по качеству. На малых предприятиях эти работы могут быть возложены на другой персонал.
11.3.2 Координатор сварки
ISO 3834-2 и ISO 3834-3 требуют применения ISO 14731, который устанавливает требования к персоналу, контролирующему сварку, и является важным стандартом. В рамках системы работы по контролю, например контроль обслуживания сварочного оборудования, осуществляются одним или несколькими лицами, как правило, нанятыми работодателем или работающими по договору с производителем. Серия стандартов ISO 3834 содержит требования к каждому элементу контроля сварки. При распределении задач и обязанностей по координации в сварке производитель должен:
a) установить отдельные элементы контроля и подготовить перечни задач и обязанностей с указанием ответственных;
b) проверить все перечисленные задачи и обязанности, чтобы установить, что все действия, содержащиеся в ISO 14731, были включены в систему контроля и надлежащим образом поручены лицу или лицам;
c) установить критерии компетенции с точки зрения квалификации, опыта и обучения для каждой позиции координатора сварки;
d) гарантировать, что компетенция лиц, назначенных координаторами сварки с точки зрения опыта, обучения и/или квалификации, соответствует назначенным задачам.
Квалификация координатора сварки определяется задачами и обязанностями, установленными производителем в его организационной структуре.
ISO 14731 использует термин «координатор сварки» для обозначения лица или лиц, имеющих достаточный уровень технических знаний в области сварки для вида производимой продукции. Все производители должны назначить не менее одного координатора сварки. Координатор сварки, назначенный производителем, должен иметь компетенцию принимать решения и подписывать документы, которые влияют на качество продукции. Координатор сварки несет ответственность за контроль сварочных работ и принятие мер в случае, если сварка не была выполнена качественно.
11.3.3 Персонал по контролю сварки
Контроль сварки является одной из задач координации в сварке, определенных в ISO 14731. Требование ISO 14731 заключается в том, что персонал, выполняющий задачи контроля, должен быть соответствующим образом обучен и компетентен для выполнения поставленных задач. Может потребоваться соответствующая квалификация для контроля сварки (например, на базовом, специальном или всестороннем уровне).
11.3.4 Персонал по неразрушающему контролю
Согласно ISO 3834-5 персонал, выполняющий неразрушающий контроль, отличный от визуального контроля, должен соответствовать ISO 9712, если иное не указано или не согласовано.
11.3.5 Соотношение между уровнями качества ISO 14731 и серией стандартов ISO 3834
ISO 14731 определяет три уровня компетенции персонала по координации в сварке:
Серия стандартов ISO 3834 устанавливает три уровня требований к качеству сварки. Три уровня в соответствии с серией стандартов ISO 3834 и три уровня в соответствии с ISO 14731 коррелируются для некоторых, но не для всех, требований.
На корреляцию могут влиять следующие четыре фактора:
- техническая сложность сварочных операций, в частности свариваемость основных металлов;
- сложность сварочного оборудования (оборудование с цифровым управлением и сварочные роботы могут требовать большего контроля производства, чем при ручной дуговой сварке);
- объем производства (массовое производство требует детального планирования и контроля производства для минимизации затрат на производство);
- уровень качества сварки (высокий уровень контроля поверхности и объема и жесткие критерии приемки требуют строгого контроля во избежание излишнего ремонта или брака).
Таблица 4 показывает связь между серией стандартов ISO 3834 и ISO 14731, где имеет значение только один из четырех факторов. Многие производители должны учитывать более одного фактора, при указании опыта и квалификации координатора(ов) сварки. Таблица иллюстрирует принципы, которым необходимо следовать. Рекомендуется, чтобы координаторы сварки имели соответствующий производственный опыт.
Взаимосвязь между серией стандартов ISO 3834 и ISO 14731
В некоторых стандартах на продукцию указано, что должен быть установлен уровень знаний, требуемый для координатора сварки. В этих случаях эти требования должны быть выполнены производителем. ISO 14731 позволяет передавать контроль за сваркой на субподряд, но ответственность за соответствие ISO 14731 несет производитель.
11.4 Оборудование
Серия стандартов ISO 3834 требует составления перечня ключевого оборудования и установок и поддержания его актуальности. Оборудование и установки подлежат контролю, чтобы гарантировать их пригодность для применения при производстве соответствующей продукции.
Планируется, что производителем будет внедрена система для идентификации, контроля, обслуживания и калибровки (если применима) всего производственного оборудования, включая назначение лиц, ответственных за эти действия, и подробное описание мер по предотвращению использования в производстве неисправного оборудования.
11.5 Сварочные работы
Производители посредством планов и иных документов (чертежей, инструкций, технических требований) должны показать, как может достигаться и поддерживаться соблюдение требований для комплексного производства, NDT и иных сопряженных видов деятельности.
11.6 Хранение основных металлов
Производитель должен создать систему для хранения основных металлов вне зависимости от того, закуплены они или предоставлены заказчиком, включая элементы, которые включают в конечный продукт. Предполагают, что методы и система будут указаны.
11.7 Калибровка и валидация
Калибровка и валидация являются часто используемыми терминами, но не всегда они подробно истолковываются. Принципы по сварке содержатся в ISO 17662.
Калибровка представляет собой процесс периодической проверки элемента оборудования по измерительным эталонам, точность которых определена относительно соответствия истинным результатам измерений, что позволяет определить точность испытываемого прибора с заданным уровнем погрешности.
Валидация измерительного устройства представляет собой процесс подтверждения того, что отдельный результат измерения является удовлетворительным. Это может достигаться применением калиброванного прибора или измерительного эталона, чтобы показать, что испытуемый прибор при испытании обеспечивает удовлетворительный результат, базируясь на настройках и показаниях приборов.
Калибровка сварочного оборудования, как правило, требуется тогда, когда качество и стабильность сварных швов зависят от точной и повторяемой настройки параметров, таких как сила тока, напряжение, скорость сварки, расход газа или характеристики импульса. Если источник тока не имеет калиброванных приборов для измерения силы тока и напряжения, то производитель должен иметь калиброванный прибор, который может использоваться для подтверждения сварочных параметров (сила тока и напряжение) соответствия требованиям WPS или рабочей инструкции.
В подвергаемое калибровке и валидации оборудование включают оборудование для термообработки после сварки PWHT и контроля условий хранений электродов, но оборудование для контроля и испытаний, такое как оборудование для неразрушающего контроля и устройства для испытания давлением, к нему не относят. Как правило, контрольно-испытательное измерительное оборудование всегда калибруется.
Как правило, калибровка и валидация требуются для приборов измерения температуры, например для термообработки, для средств неразрушающего контроля, приборов и устройств для испытания давлением. Некоторые измерительные приборы для измерения размеров, например раздвижные штангенциркули, микрометры, должны калиброваться, если сам продукт требует этого уровня точности.
Клещевой амперметр, который используется для проверки силы сварочного тока в кабеле, в тех случаях применения, когда сила тока настраивается в соответствии с дефинированными установочными заданными параметрами или с помощью амперметра в приборе, должен подвергаться валидации, чтобы показать, что индикации устройства являются удовлетворительными. В иных случаях, когда клещевой амперметр используется как индикация для настройки силы тока на приборе по инструкции по сварке, клещевой амперметр должен быть верифицирован, чтобы гарантировать, что достигнут необходимый уровень силы тока. В этом случае проверка точности индикаций прибора не проводится. В данном случае верификация не соответствует процессу калибровки или валидации, это только удостоверение того, что заданный уровень силы тока достигнут.
При новых сварочных процессах и новых источниках сварочного тока, например при ручной электродуговой сварке импульсным током, трудно или невозможно контролировать вышеперечисленное без точных измерительных приборов и достаточно точных инструментов. Механизированные сварочные операции нуждаются в точном контроле подвода тепла и обуславливают необходимость в точных инструментах.
Производитель должен регламентировать и регистрировать приборы, подлежащие калибровке, и хранить документы этих калибровок.
11.8 Маркировка и прослеживаемость
Серия стандартов ISO 3834 не всегда требует маркировки и прослеживаемости. Если производитель заключил контракт или стоит перед заключением контракта, при котором требуется прослеживаемость, должна быть внедрены соответствующие процедуры.
Эти процедуры не должны иметь путаницы с содержанием контрактов, в которых не требуется прослеживаемости.
Если требуется прослеживаемость сварочных материалов, ожидается, что различные партии, которые применяются при сварке, будут зарегистрированы. Не требуется регистрировать расположение различных партий допущенных сварочных материалов при многослойных соединениях.
12 Оценка и сертификация
Серия стандартов ISO 3834 не требует оценки или сертификации. Производитель может под свою ответственность заявлять о соответствии какой-либо части ISO 3834. В качестве элемента этого заявления производитель должен подробно назвать нормы, которые применялись при реализации контроля. Если это документы ISO, перечисленные в ISO 3834-5, достаточно простой ссылки на ISO 3834-5. Это может быть обычным применением ISO 3834. Серия стандартов ISO 3834 может использоваться для того, чтобы оценить производителя со стороны заказчика (вторая сторона) или со стороны органа по сертификации (третья сторона).
ПРИМЕРЫ ДОКУМЕНТОВ ДЛЯ КОНТРОЛЯ ДЕЯТЕЛЬНОСТИ, СВЯЗАННОЙ СО СВАРКОЙ
Таблица A.1 содержит документы, которые могут использоваться производителем для контроля деятельности, связанной со сваркой.
Номера относятся к соответствующим разделам в соответствующих частях серии стандартов ISO 3834.
Примеры документов для контроля деятельности, связанной со сваркой
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.01 | IDT |
| Ключевые слова: требования к качеству, сварка плавлением, металлические материалы, руководство по внедрению | ||
Иллюстрации