Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8871
Документ 38080
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2026 г. № 728-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К ЛАЗЕРНО-ДУГОВОЙ ГИБРИДНОЙ СВАРКЕ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
Welding and allied processes. Specification for laser-arc hybrid welding for metallic materials
(ISO 23493:2020, Welding and allied processes — Process specification for laser-arc hybrid welding for metallic materials, MOD)
ГОСТ Р 72779-2026 (ИСО 23493:2020)
Дата введения 1 января 2027 года
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «ВПГ Лазеруан» (ООО «ВПГ Лазеруан»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2026 г. № 728-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 23493:2020 «Сварка и родственные процессы. Технические требования к процессу лазерно-дуговой гибридной сварки металлических материалов» (ISO 23493:2020 «Welding and allied processes — Process specification for laser-arc hybrid welding for metallic materials», MOD) путем включения дополнительных положений, фраз, слов, ссылок, показателей, их значений и/или внесения изменений по отношению к тексту применяемого международного стандарта, которые выделены курсивом. Объяснения причин внесения этих технических отклонений приведены в дополнительном приложении ДА.
Положения сварочного инструмента для лазерно-дуговой гибридной сварки углеродистых сталей приведены в дополнительном приложении ДБ.
Рекомендации по подготовке соединений для лазерно-дуговой гибридной сварки углеродистых сталей приведены в дополнительном приложении ДВ.
Рекомендуемые параметры лазерно-дуговой гибридной сварки углеродистых сталей приведены в дополнительном приложении ДГ.
Сведения о соответствии ссылочных национальных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в дополнительном приложении ДД.
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2012 (пункт 3.5)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Настоящий стандарт устанавливает требования к оборудованию и квалификации сварщика-оператора, необходимой для выполнения гибридной лазерно-дуговой сварки, требования к сварочным материалам, используемым в данном процессе. Кроме того, стандарт устанавливает рекомендации по подготовке стыковых, угловых, фланцевых, тавровых и нахлесточных соединений, а также положения при сварке и требования к сварочным материалам, используемым в данном процессе.
Настоящий стандарт содержит рекомендации по настройке оборудования, разработке технических требований к процедуре сварки, подготовке заготовок перед сваркой, а также контролю и испытаниям сварных швов.
Настоящий стандарт распространяется на лазерно-дуговую гибридную сварку сталей, алюминия и его сплавов.
Настоящий стандарт не применяется для гибридных процессов, в которых лазерная сварка сочетается с другими процессами сварки, не использующими электрическую дугу в качестве источника тепла.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 2246 Проволока стальная сварочная. Технические условия
ГОСТ EN 1011-6 Сварка. Рекомендации по сварке металлических материалов. Часть 6. Лазерная сварка
ГОСТ IEC 60825-1 Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования
ГОСТ IEC 60825-4 Безопасность лазерной аппаратуры. Часть 4. Средства защиты от лазерного излучения
ГОСТ ISO 9692-1 Сварка и родственные процессы. Типы подготовки соединений. Часть 1. Сварка ручная дуговая плавящимся электродом, сварка дуговая плавящимся электродом в защитном газе, сварка газовая, сварка дуговая вольфрамовым электродом в инертном газе и сварка лучевая сталей
ГОСТ ISO 9692-3 Сварка и родственные процессы. Типы подготовки соединений. Часть 3. Сварка дуговая в инертном газе плавящимся и вольфрамовым электродом алюминия и его сплавов
ГОСТ ISO 12932 Сварка. Гибридная лазерно-дуговая сварка сталей, никеля и никелевых сплавов. Уровни качества для дефектов
ГОСТ ISO 13849-1 Безопасность оборудования. Элементы систем управления, связанные с безопасностью. Часть 1. Общие принципы конструирования
ГОСТ ISO 14341 Материалы сварочные. Проволоки и наплавленный металл дуговой сварки плавящимся электродом в защитном газе нелегированных и мелкозернистых сталей. Классификация
ГОСТ ISO 15609-6-2016 Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 6. Лазерно-дуговая гибридная сварка
ГОСТ Р 71028 Оптика и фотоника. Оборудование на базе волоконных лазеров. Требования лазерной безопасности
ГОСТ Р ИСО 2553 Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения
ГОСТ Р ИСО 4063 Сварка, пайка высоко- и низкотемпературная, резка. Перечень и условные номера процессов
ГОСТ Р ИСО 6947 Сварка и родственные процессы. Положения при сварке
ГОСТ Р ИСО 11553-1 Безопасность машин и механизмов. Станки для лазерной обработки. Часть 1. Общие требования безопасности при работе с лазерами
ГОСТ Р ИСО 14175 Материалы сварочные. Газы и газовые смеси для сварки плавлением и родственных процессов
ГОСТ Р ИСО 14732-2022 Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов
ГОСТ Р ИСО 15607 Технические требования и аттестация процедур сварки металлических материалов. Общие правила
ГОСТ Р ИСО 15613 Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственном испытании сварки
ГОСТ Р МЭК 62061 Безопасность оборудования. Функциональная безопасность систем управления электрических, электронных и программируемых электронных, связанных с безопасностью
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ Р ИСО 15607 и ГОСТ Р 71028 (см. также [1]), а также следующие термины с соответствующими определениями:
3.1 лазерно-дуговая гибридная сварка; ЛДГС: Сварка, при которой в одной сварочной ванне используются одновременно лазерный пучок и электрическая дуга.
2 В соответствии с ГОСТ Р ИСО 4063 номер процесса — 52 + 13.
3.2 двухсторонняя лазерно-дуговая гибридная сварка; ЛДГС 2х: Лазерно-дуговая гибридная сварка, которая выполняется с двух сторон изделия, при которой в одной сварочной ванне используются одновременно два лазерных пучка и две электрические дуги.
Примечание - См. рисунки ДБ.4, ДБ.5.
3.3 лазерно-дуговая гибридная сварка с дополнительной электрической дугой; ЛДГС+Д: Лазерно-дуговая гибридная сварка, при которой в одной сварочной ванне используются один лазерный пучок и две электрические дуги, одна из электрических дуг находится на обратной стороне сварного соединения.
2 Применяются две сварочные проволоки, подключенные к двум раздельным механизмам подачи.
3 ЛДГС+Д применяется для формирования сквозного таврового сварного соединения.
3.4 лазерно-дуговая гибридная сварка «Тандем»; ЛДГС Тд: Лазерно-дуговая гибридная сварка, при которой в одной сварочной ванне используются одновременно две электрические дуги по обе стороны от одного лазерного пучка с одной стороны изделия.
2 Применяются две сварочные проволоки, подключенные к двум раздельным механизмам подачи.
3.5 двухсторонняя лазерно-дуговая гибридная сварка «Тандем»; ЛДГС Тд 2х: Лазерно-дуговая гибридная сварка «Тандем», которая выполняется одновременно с двух сторон изделия.
2 Используются два лазерных пучка и четыре электрические дуги в одной сварочной ванне.
3.6 сварочный инструмент для лазерно-дуговой гибридной сварки; сварочный инструмент ЛДГС: Устройства, включающие сварочную горелку и оптическую головку лазера для применения при лазерно-дуговой гибридной сварке.
Условия окружающей среды, требования по обеспечению безопасной эксплуатации оборудования и средств защиты при ЛДГС должны соответствовать требованиям ГОСТ Р ИСО 11553-1, ГОСТ ISO 13849-1, ГОСТ Р МЭК 62061, ГОСТ IEC 60825-1, ГОСТ IEC 60825-4, ГОСТ Р 71028.
Сварщик-оператор должен пройти необходимое обучение и иметь соответствующее образование, быть компетентным в своей работе. Оператор автоматизированного процесса ЛДГС должен быть аттестован по одному из методов, указанных в ГОСТ Р ИСО 14732-2022 (раздел 4), относящихся к автоматической сварке, а именно:
а) аттестация, основанная на испытании процедуры сварки (см. [1]);
б) аттестация, основанная на предпроизводственном испытании сварки в соответствии с ГОСТ Р ИСО 15613, ГОСТ ISO 15609-6;
в) аттестация, основанная на производственном испытании или испытании производственного образца.
Любой метод аттестации должен быть дополнен проверкой функциональных знаний сварочного модуля в соответствии с ГОСТ Р ИСО 14732-2022 (приложение A).
Кроме того, любой метод аттестации может быть дополнен проверкой знаний сварщика-оператора, касающихся технологий сварки в соответствии с ГОСТ Р ИСО 14732-2022 (приложение B).
6 Оборудование для лазерно-дуговой гибридной сварки
Оборудование для ЛДГС в основном включает в себя источник лазерного излучения, систему доставки излучения, сварочный источник питания и сварочный инструмент ЛДГС, высокоточный манипулятор, зажимное устройство, устройство слежения за швом, механизм подачи проволоки и т.д.
Состав оборудования для ЛДГС может быть изменен и зависит от варианта процесса ЛДГС и конкретной технологической задачи.
Оборудование, необходимое для выполнения ЛДГС, также может включать следующие устройства (но не ограничиваться ими):
а) защитный кожух от лазерного излучения;
б) источник лазерного излучения с оптическим кабелем;
в) систему охлаждения источника лазерного излучения и систему охлаждения оптической головки;
г) сварочный источник питания;
д) систему доставки излучения (например, оптический кабель);
е) механизм подачи сварочной проволоки (при использовании присадочной проволоки);
ж) оптическое устройство для фокусировки пучка (оптическая головка для ЛДГС с выбранной оптической схемой), а также защитное стекло оптической линзы (с соответствующим антибликовым покрытием), устройство подачи поперечной струи для защиты оптических элементов: верхний «кросс-джет» и нижний «кросс-джет» (см. 6.1);
и) сварочную горелку (сварочную горелку с датчиком столкновения или сварочную горелку «Тандем» с датчиком столкновения);
к) систему охлаждения горелки (при необходимости);
л) сварочный кабель (кабель с клеммой заземления), соединительные шланг-пакеты;
м) оборудование для установки соответствующих положений оптики для фокусировки лазерного пучка и горелки для дуговой сварки (например, кронштейны и крепежи для горелки);
н) систему подачи защитного газа к сварочной ванне (обычно через систему подачи проволоки к горелке для дуговой сварки) и, в случае сварки с полным проплавлением, к корню шва;
п) автоматическое устройство для манипулирования, например робот;
р) устройства управления оборудованием/системой (опционально — устройства отслеживания шва, и/или контроля шва, и/или контроля, и/или управления процессом сварки, триангуляционный лазерный датчик слежения).
В целях обеспечения или контроля качества необходимо проведение регулярного планового технического обслуживания и настройки всего оборудования независимо от любого другого контроля до, во время или после сварки.
Оборудование должно эксплуатироваться в соответствии с рекомендациями производителя.
6.1 Деформация и загрязнение оптических линз могут привести к смещению фокуса относительно шва, что может вызвать уменьшение глубины проплавления и снижение качества шва. Для предотвращения воздействия последствий сварочного процесса (искр, паров и брызг) на защитные стекла оптических линз необходимо обеспечить воздушную защиту поперечной струей воздуха или газа. Для этого должны использоваться два типа устройств:
а) верхний «кросс-джет» — устройство для использования поперечной струи воздуха (в соответствии с ГОСТ EN 1011-6), расположенное в оптической головке и обеспечивающее высокоскоростной воздушный барьер, предотвращающий попадание продуктов горения и брызг на защитное стекло оптической линзы, что снижает вероятность деформации и загрязнение линз;
б) нижний «кросс-джет» — устройство для использования поперечной струи воздуха (в соответствии с ГОСТ EN 1011-6), расположенное на расстоянии 80 — 100 мм от сварочной ванны и обеспечивающее высокоскоростной воздушный барьер для сдува паро-плазменного факела, что способствует увеличению глубины проплавления.
Примечание - Параметры (давление, расход) должны устанавливаться в соответствии с рекомендациями производителя оборудования и/или техническими требованиями к процедуре сварки (WPS).
6.2 ЛДГС 2х предполагает использование двух источников лазерного излучения (двух оптических головок) и двух сварочных источников питания (двух сварочных горелок).
6.3 ЛДГС+Д предполагает использование одного источника лазерного излучения (одной оптической головки) и двух сварочных источников питания (двух сварочных горелок), каждый из которых оснащен механизмом подачи проволоки.
6.4 ЛДГС Тд предполагает использование одного источника лазерного излучения (одной оптической головки) и двух независимых сварочных источников питания, каждый из которых оснащен механизмом подачи проволоки. Два плавящихся электрода независимо друг от друга подаются в одну сварочную ванну посредством двух раздельных сварочных горелок или одной общей сварочной горелки с подачей двух изолированных проволок (горелки «Тандем») с одной стороны сварного соединения.
Защитный газ, используемый для ЛДГС, должен соответствовать требованиям ГОСТ Р ИСО 14175. Рекомендуемые компоненты и расход защитного газа приведены в таблице 1.
Рекомендации по выбору и расходу защитного газа
8 Конструкция и подготовка соединения
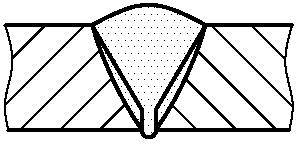
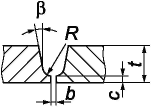
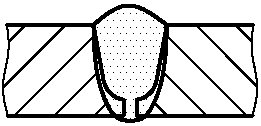
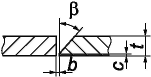
Как правило, глубина проплавления сварного соединения, выполненного за один проход ЛДГС, значительно превосходит аналогичный показатель при применении только дуговой сварки. Это зависит от таких факторов, как примененные параметры лазерного излучения, скорость сварки, положение при сварке и т.д. Кроме того, допуск величины зазоров для ЛДГС меньше, чем для дуговой сварки. В связи с этим при проектировании разделки кромок и величины зазора для этого процесса необходимо учитывать как способность лазерного излучения к глубокому проплавлению, так и его ограниченную способность к сплавлению кромок при зазоре.
Специальные типы подготовки кромок показали свою эффективность в практическом применении.
Типы подготовки соединений должны соответствовать требованиям ГОСТ ISO 9692-1 для сталей и ГОСТ ISO 9692-3 для алюминия и алюминиевых сплавов. Для стальных конструкций целесообразно использовать присадочные материалы с меньшей прочностью, учитывая высокую скорость охлаждения и уменьшенную ширину сварного шва, характерные для ЛДГС.
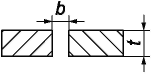
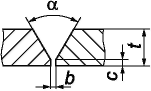
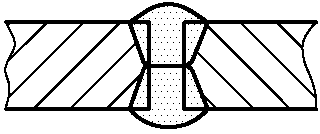
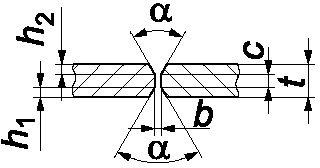
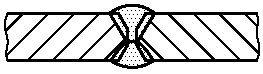
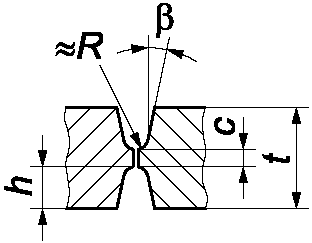
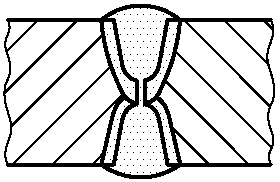
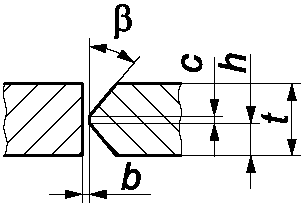
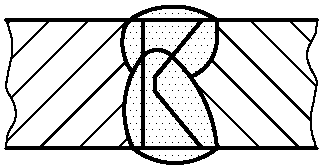
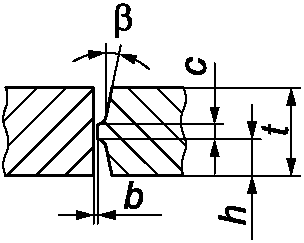
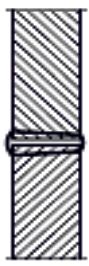
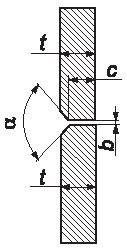
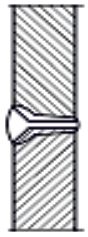
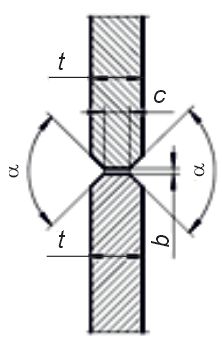
Подготовка стыковых соединений для ЛДГС приведена в таблице 2 (для односторонней сварки) и в таблице 3 (для двухсторонней сварки). Подготовка угловых и фланцевых соединений для ЛДГС приведена в таблице 4.
Подготовка стыковых соединений для односторонней сварки
Подготовка стыковых соединений для двухсторонней сварки
Подготовка угловых и фланцевых соединений для сварки
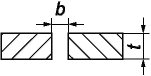
Подготовку кромок для стыковых соединений следует выполнять механическим способом (механическая обработка) или высокоточными методами резки (например, лазерной, гидроабразивной или плазменной) при условии обеспечения необходимой точности размеров по длине и углу реза, соответствующей допуску величины зазоров при ЛДГС. Ориентировочно рекомендуемый максимальный допуск величины зазора в стыковом соединении составляет порядка 5% — 10% толщины материала (или, в случае более толстых материалов, 5% — 10% высоты притупления кромок) в зависимости от типа свариваемого материала, положения при сварке и требуемого качества шва.
Линейное смещение свариваемых кромок стыковых соединений допускается до 10% от толщины материала, но не более 2 мм.
Максимальный допуск величины зазора в стыковом соединении при сварке материала толщиной от 12 мм должен составлять не более 0,3 мм в положении PA (по ГОСТ Р ИСО 6947), так как при сквозном проплавлении сварочная ванна вытекает или образуются крупные провисания металла.
Положения сварочного инструмента при ЛДГС углеродистых сталей приведены в приложении ДБ. Рекомендации по подготовке соединений для ЛДГС углеродистых сталей приведены в приложении ДВ.
Сварочная проволока должна выбираться согласно физико-механическим свойствам основного металла и соответствовать требованиям ГОСТ 2246 и ГОСТ ISO 14341 (см. также [2] — [4]).
10.1 Подготовка заготовки
10.1.1 Контроль состояния заготовки
Перед сборкой должны быть проведены необходимые проверки состояния заготовок, включая выявление возможных дефектов материала, несоответствий подготовки кромок, а также недопустимых отклонений в подготовке поверхностей — таких, как заусенцы, повышенная шероховатость или царапины на стыкуемых поверхностях.
Если перед сваркой требуется выполнить предварительный подогрев заготовок, необходимо убедиться, что он выполнен согласно WPS.
10.1.2 Очистка перед сваркой
Для предотвращения образования дефектов сварного шва, таких как пористость и неметаллические включения, необходимо провести очистку зоны сварки и прилегающих участков (как указано в WPS), обеспечив удаление ржавчины, оксидной пленки или окалины, загрязнений от масел, технологических жидкостей и других органических веществ, а также заусенцев, образовавшихся в процессе подготовки.
Очистка перед сваркой имеет большое значение для алюминия и его сплавов, поскольку она помогает предотвратить образование недопустимого уровня пористости металла шва. Оксидная пленка на кромках и вблизи нее должна быть удалена в сухих условиях, а заготовки после очистки должны храниться в сухом и чистом состоянии до начала сварки, которую необходимо провести в течение 24 ч.
Также необходимо проверить и при необходимости очистить поверхности других материалов, используемых в процессе сварки (сварочная проволока, расходная подложка и т.д.).
10.2 Сборка и фиксация
Необходимо поместить свариваемые заготовки в крепление и обеспечить достаточный захват для надежной фиксации заготовок в требуемом положении и предотвращения их перемещения во время сварки. Проверяют качество сборки стыка (величину зазора и линейное смещение свариваемых кромок), чтобы убедиться в соответствии требованиям, установленным в WPS. При необходимости выполняют дополнительную очистку зоны стыка заготовок.
10.3 Проверка состояния оборудования
Перед началом сварки необходимо проверить оборудование, указанное в разделе 6, чтобы убедиться в его готовности к работе и в соответствии настройки требованиям для каждого конкретного элемента оборудования, установленным в WPS. Особое внимание следует уделить следующим параметрам:
- настройкам лазерного источника: рекомендуется проводить отдельные, независимые измерения выходной мощности лазерного излучения до начала, периодически в процессе и после завершения сварки;
- настройкам сварочного источника питания: настройкам механизма подачи проволоки (если используется), а также положению и наклону проволоки и сварочной горелки по отношению к положению лазерного пучка, положению свариваемого соединения, заготовкам и направлению сварки.
- положение фокуса лазерного пучка относительно стыка, а также угол его наклона относительно заготовок и направления сварки;
- состояние сварочной горелки, системы охлаждения (при наличии), правильность подключения обратного токового провода (токоотвода);
- состояние и настройки системы подачи защитного газа (давление и поток защитного газа) в сварочную ванну и (при необходимости) на корень шва (дополнительно осуществляют проверку триангуляционного датчика, отслеживание шва и/или контроль процесса сварки и/или настройки устройства управления, если используются);
- настройки сварочных параметров и настройки параметров лазерного излучения;
- состояние оптического кабеля, наличие повреждений в местах подключения к оптической головке;
- настройки автоматического или роботизированного оборудования;
- давление в воздушной системе очистки защитных стекол оптических линз (устройства «верхний и нижний „кросс-джет“);»
- состояние и чистоту защитного стекла линзы оптической головки.
Допускается приступать к сварке только после подтверждения надлежащего состояния оборудования, как указано выше.
11 Конструкция сварочного инструмента
Для ЛДГС следует использовать сварочную горелку параксиального типа.
Конструкция сварочной горелки должна учитывать оптические параметры лазерного излучения (положение фокуса, используемое во время сварки, фокусное расстояние фокусирующей линзы и т.д.), конструктивные размеры и параметры горелки для дуговой сварки (размер, используемый вылет электрода, водоохлаждаемое сопло и т.д.), взаимное расположение и наклон лазерного пучка и горелки для дуговой сварки относительного друг друга, требования к защите дуги и сварочной ванны, а также дополнительные требования к подаче защитного газа, предназначенного для подавления плазмы или факела, возникающего над сварной ванной во время лазерной сварки.
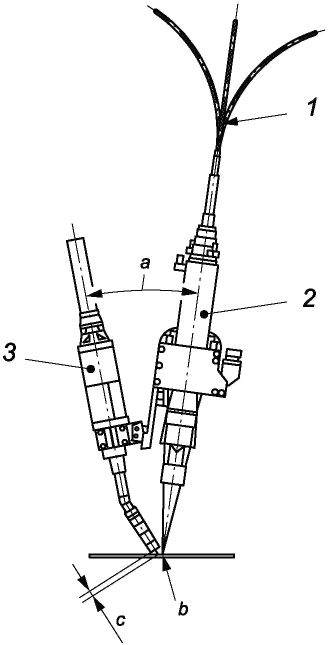
Далее приведены примеры наиболее важных параметров процесса сварки.
<*> В примерах 1 и 4 модификация выделена подчеркиванием сплошной горизонтальной линией.
1 Расстояние между #лазерным пучком на поверхности и местом касания проволоки# — это расстояние от центра лазерного пятна на поверхности заготовки до центра точки, где проволока касалась бы этой поверхности, если бы она не была расплавлена. Расстояние может быть как регулируемым, так и фиксированным, в соответствии с необходимыми требованиями.
2 Фокусное расстояние — это расстояние вдоль оси пучка от центра фокусирующей линзы лазерного пучка до точки, в которой пучок проходит через положение минимального диаметра пучка (диаметр перетяжки пучка). Для ЛДГС следует использовать фокусирующие линзы с большим фокусным расстоянием (например, более 300 мм) во избежание быстрого загрязнения защитного стекла оптической линзы парами и брызгами металла.
3 Угол между лазерным пучком и осью сварочной горелки является важным конструктивным фактором и обычно устанавливается в диапазоне от 30° до 45°, в зависимости от требований к процессу сварки.
4 Вылет проволоки определяется как расстояние вдоль оси проволоки от места выхода проволоки из контактного наконечника до места ее касания поверхности заготовки, если бы дуга не расплавила ее. При ЛДГС расстояние вылета проволоки #устанавливается в соответствии с рекомендациями производителя оборудования и требованиями WPS и,# как правило, находится в диапазоне от 12 до 22 мм.
5 Для подавления плазменного облака или факела, образующегося над ключевой дырой, следует использовать дополнительную подачу вспомогательного газа через боковое сопло (на рисунке 1 не показано).
6 Сварочная ванна и формируемый шов защищаются от окисления с помощью потока газа, подаваемого через горелку для дуговой сварки, и/или через дополнительные параллельные устройства воздушной защиты.
1 — оптический кабель; 2 — сварочная лазерная головка; 3 — сварочная горелка; a — угол между лазерным пучком и сварочной горелкой; b — расстояние между лазерным пучком и местом касания проволоки; c — вылет проволоки
Рисунок 1 — Устройство сварочного инструмента ЛДГС (эскиз)
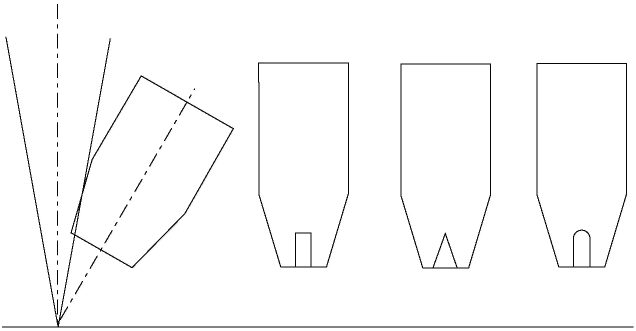
Допускается сделать вырез в газовом сопле сварочной горелки для уменьшения расстояния между лазерным пучком и сварочной проволокой (см. рисунок 2). Глубина выреза определяется в зависимости от угла наклона оси сварочной горелки к оптической оси лазерного пучка.
Рисунок 2 — Эскиз выреза в газовом сопле сварочной горелки
12 Технические требования к процедуре сварки и аттестации
Параметры ЛДГС должны соответствовать требованиям ГОСТ ISO 15609-6 и быть аттестованы (см. [1]).
Основными параметрами ЛДГС являются: положение фокуса лазерного пучка относительно поверхности заготовки, скорость сварки, мощность лазерного излучения, сварочный ток, напряжение дуги, режим переноса капли электродного металла в дуге, расход защитного газа и т.д.
Лазерный пучок не обязательно фокусируется именно на поверхности заготовки, так как это может значительно увеличить количество брызг. Используются небольшие расфокусировки, отрицательные (внутрь заготовки) или положительные (над заготовкой) смещения положения фокуса пучка, в зависимости от специфики выполняемой сварки. Эти смещения составляют до половины толщины пластины и зависят от глубины фокуса лазерного пучка, фокусного расстояния фокусирующей линзы и параметра качества пучка.
При сварке материалов с высокой отражательной способностью лазерный пучок должен быть наклонен на 5° — 10° от нормали к отражающей поверхности, так как это позволит избежать обратного отражения и непреднамеренного повреждения оборудования.
Рекомендуемые параметры ЛДГС сталей и алюминиевых сплавов приведены в таблицах 5 — 8. Рекомендуемые параметры ЛДГС углеродистых сталей приведены в приложении ДГ. Мощность лазерного излучения следует определять в зависимости от номинальной мощности используемого лазерного оборудования, толщины заготовки, типа подготовки соединения, величины расфокусировки и скорости сварки. Сварочный ток и напряжение дуги должны быть выбраны в зависимости от глубины проплавления, заполняемости разделки и усиления шва.
Рекомендуемые параметры ЛДГС стыковых соединений (сталь, однопроходная)
Рекомендуемые параметры ЛДГС стыковых соединений (сталь, многопроходная)
Рекомендуемые параметры ЛДГС стыковых соединений (алюминиевый сплав)
Рекомендуемые параметры ЛДГС угловых и фланцевых соединений сталей
Пример технических требований к процедуре ЛДГС (WPS) приведен в ГОСТ ISO 15609-6-2016 (приложение А).
Требования к удельной энергии сварки для разных материалов различаются. Соответственно, необходимо регулировать такие параметры, как мощность лазерного излучения, скорость сварки, сварочный ток и напряжение дуги.
14 Контроль качества и приемка сварного шва
Контроль качества сварного шва должен проводиться с помощью методов неразрушающего контроля, а затем должны быть проведены испытания разрушающими методами (см. [1]). Минимальные критерии приемки для установленных испытаний указаны в ГОСТ ISO 12932 (см. также [1]).
15 Определение и оценка свойств сварного шва
Свойства сварного шва должны определяться разрушающими методами (см. [1]). Минимальные критерии приемки для установленных испытаний свойств сварного шва см. в [1].
ПЕРЕЧЕНЬ ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ, ВНЕСЕННЫХ В СОДЕРЖАНИЕ НАЦИОНАЛЬНОГО СТАНДАРТА ПРИ ЕГО МОДИФИКАЦИИ ПО ОТНОШЕНИЮ К ПРИМЕНЕННОМУ МЕЖДУНАРОДНОМУ СТАНДАРТУ ИСО 23493:2020
Перечень технических отклонений от международного стандарта
ПОЛОЖЕНИЯ СВАРОЧНОГО ИНСТРУМЕНТА ПРИ ЛАЗЕРНО-ДУГОВОЙ ГИБРИДНОЙ СВАРКЕ УГЛЕРОДИСТЫХ СТАЛЕЙ
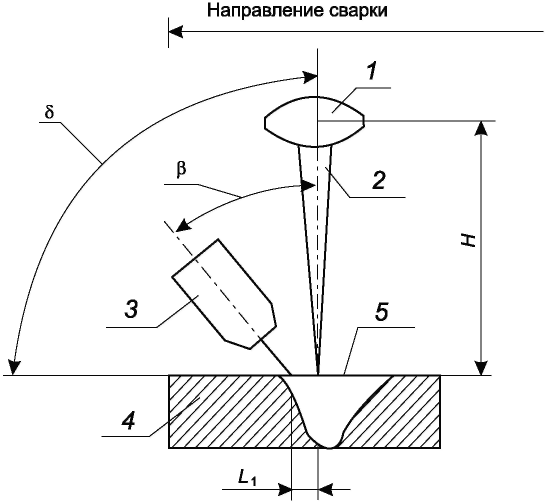
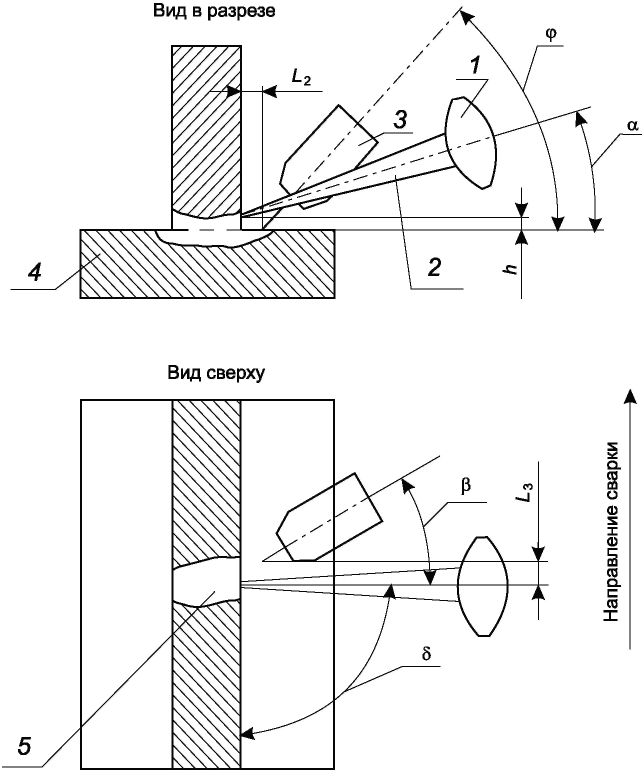
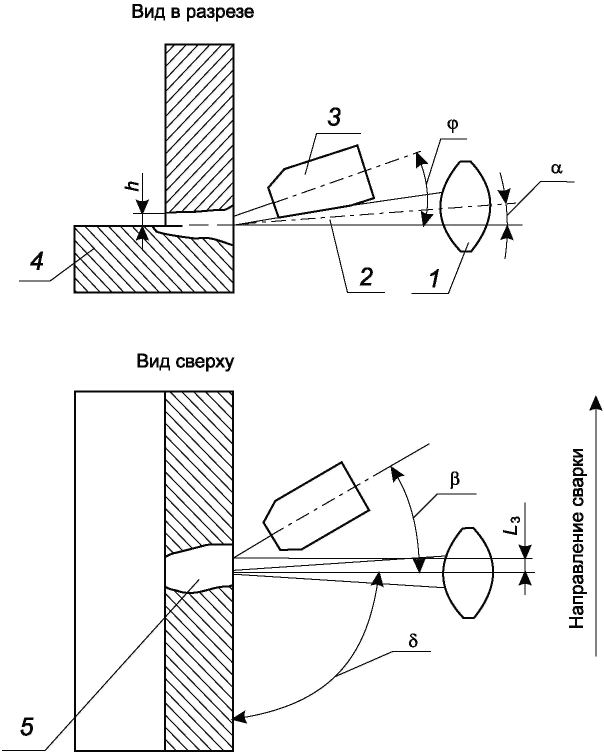
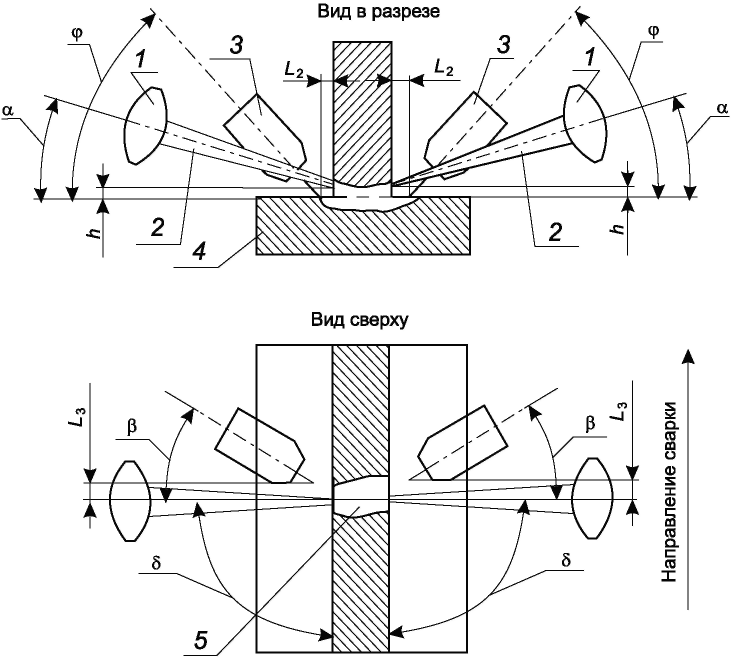
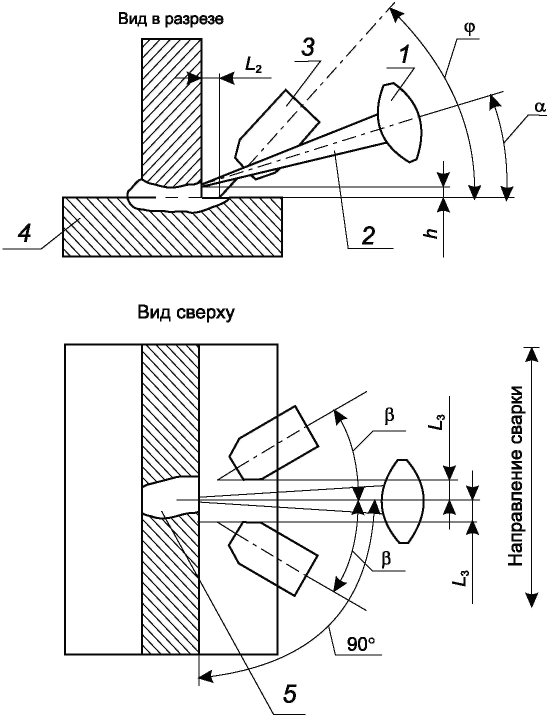
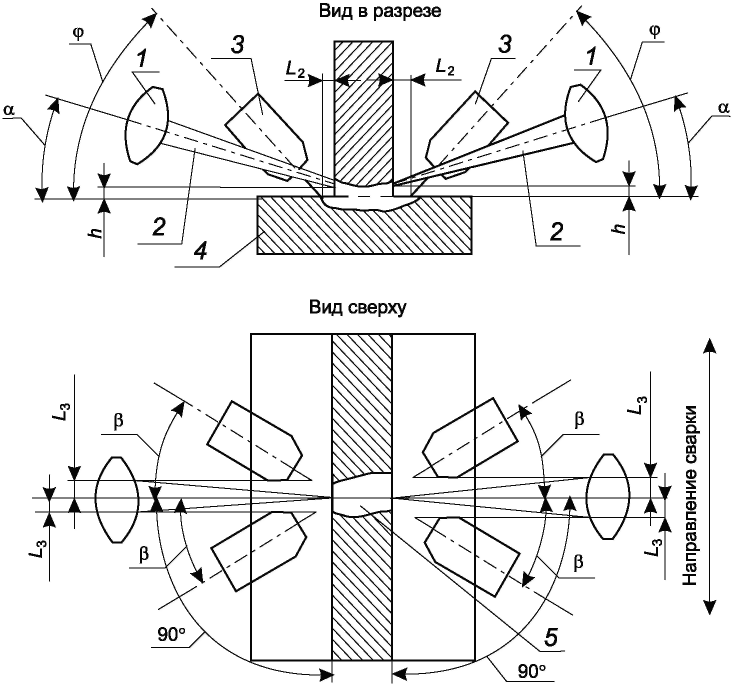
Примеры положений при сварке стыковых, тавровых и угловых соединений приведены на рисунках ДБ.1 - ДБ.9.
Примечание - Положения при сварке даны в соответствии с ГОСТ Р ИСО 6947.
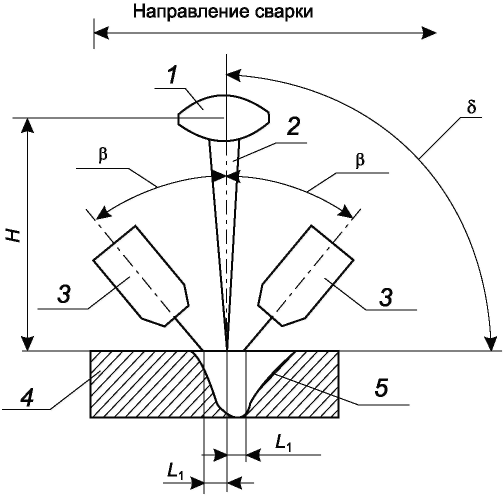
ДБ.1 Лазерно-дуговая гибридная сварка
1 - фокусирующая линза; 2 - лазерный пучок; 3 - сварочная горелка MIG-MAG; 4 - свариваемое изделие; 5 - сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой; L1 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; H — фокусное расстояние
Рисунок ДБ.1 — Нижнее положение стыкового соединения (PA) при ЛДГС
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой;  - угол между горизонтальной
поверхностью и сварочной горелкой;  - угол между
вертикальной поверхностью и лазерным пучком; L2 — расстояние между вертикальной поверхностью и осью сварочной проволоки; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка
Рисунок ДБ.2 — Горизонтальное положение таврового соединения (PB) при ЛДГС
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой;  - угол между горизонтальной
поверхностью и сварочной горелкой;  - угол между
вертикальной поверхностью и лазерным пучком; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка
Рисунок ДБ.3 — Горизонтальное положение углового соединения (PB) при ЛДГС
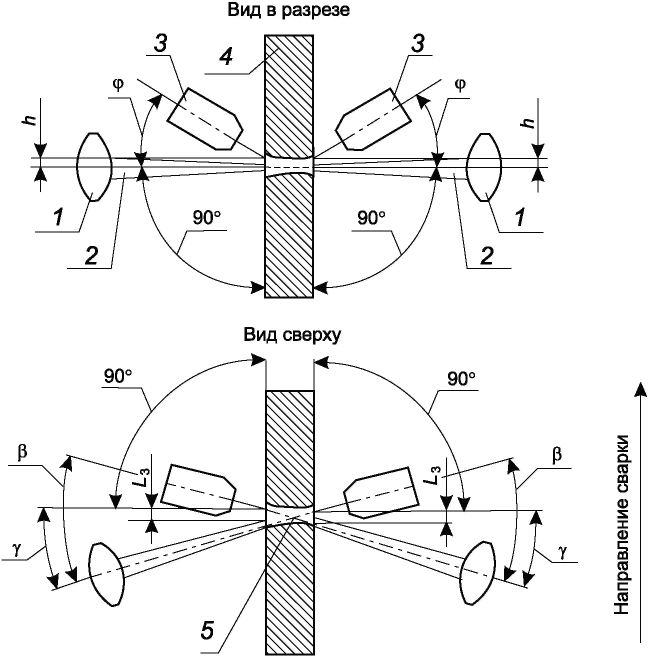
ДБ.2 Двухсторонняя лазерно-дуговая гибридная сварка
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой;  - угол между горизонтальной
поверхностью и сварочной горелкой;  - угол между
вертикальной поверхностью и лазерным пучком; L2 — расстояние между вертикальной поверхностью и осью сварочной проволоки; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка
Рисунок ДБ.4 — Горизонтальное положение таврового соединения (PB) при ЛДГС 2х
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и сварочной горелкой;  - угол между лазерным пучком
и сварочной горелкой;  - угол наклона лазерного пучка
относительно перпендикуляра к вертикальной поверхности; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от горизонтальной плоскости стыкового соединения до лазерного пучка
Рисунок ДБ.5 — Горизонтальное положение стыкового соединения (PC) при ЛДГС 2х
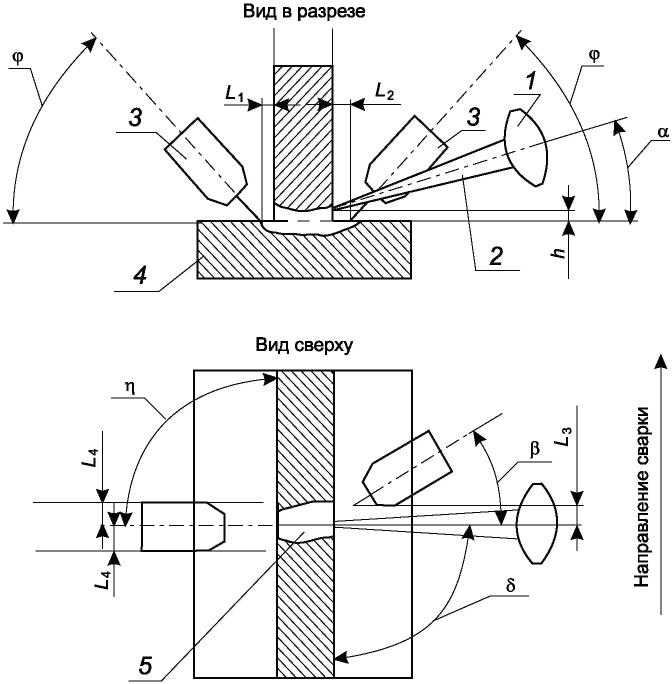
ДБ.3 Лазерно-дуговая гибридная сварка с дополнительной дугой
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между горизонтальной
поверхностью и сварочной горелкой;  - угол между
лазерным пучком и сварочной горелкой;  - угол между
вертикальной поверхностью и лазерным пучком; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; L4 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка; — угол между вертикальной поверхностью и осью сварочной горелки (угол поворота)
Рисунок ДБ.6 — Горизонтальное положение таврового соединения (PB) при ЛДГС+Д
ДБ.4 Лазерно-дуговая гибридная сварка «Тандем»
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой; L1 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; H — фокусное расстояние
Рисунок ДБ.7 — Нижнее положение стыкового соединения (PA) при ЛДГС Тд
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой;  - угол между горизонтальной
поверхностью и сварочной горелкой; L2 — расстояние между вертикальной поверхностью и осью сварочной проволоки; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка
Рисунок ДБ.8 — Горизонтальное положение таврового соединения (PB) при ЛДГС Тд
ДБ.5 Двухсторонняя лазерно-дуговая гибридная сварка «Тандем»
1 — фокусирующая линза; 2 — лазерный пучок; 3 — сварочная горелка MIG-MAG; 4 — свариваемое изделие; 5 — сварочная
ванна;  - угол между горизонтальной поверхностью
и лазерным пучком;  - угол между лазерным пучком
и сварочной горелкой;  - угол между горизонтальной
поверхностью и сварочной горелкой; L2 — расстояние между вертикальной поверхностью и осью сварочной проволоки; L3 — расстояние между местами пересечений осей сварочной горелки и лазерного пучка в горизонтальной плоскости; h — расстояние от нижнего пояса до лазерного пучка
Рисунок ДБ.9 — Горизонтальное положение таврового соединения (PB) при ЛДГС Тд 2х
Значения параметров при настройке сварочного инструмента ЛДГС
| Обозначение | Расстояние, мм | Угол наклона, град |
|---|---|---|
| - | ||
| - | 10 — 45 | |
| - | 0 +/- 30 | |
| - | 90 +/- 30 | |
| - | 45 +/- 15 | |
| - | 90 +/- 45 | |
| h | 1,0 — 3,0 в положении PB 0 +/- 1,0 в положении PC |
- |
| L1 | 2 — 6 | - |
| L2 | 1 — 3 | - |
| L3 | 2 — 6 | - |
ПОДГОТОВКА СОЕДИНЕНИЙ ДЛЯ ЛАЗЕРНО-ДУГОВОЙ ГИБРИДНОЙ СВАРКИ УГЛЕРОДИСТЫХ СТАЛЕЙ
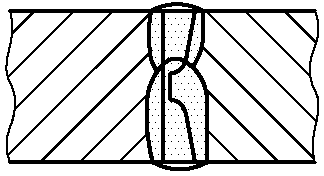
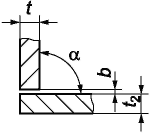
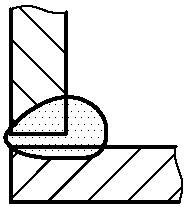
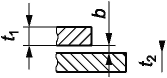
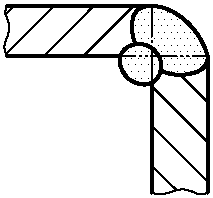
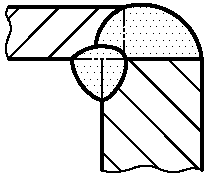
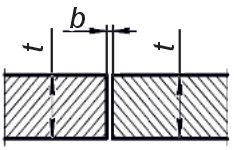
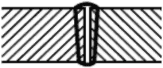
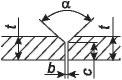
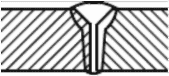
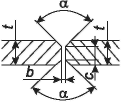
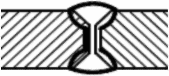
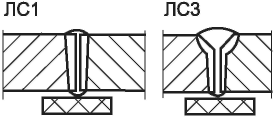
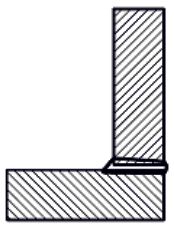
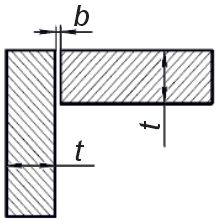
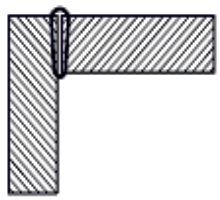
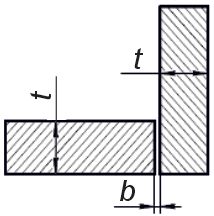
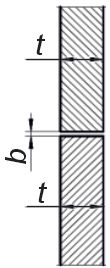
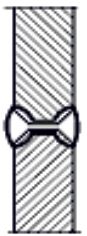
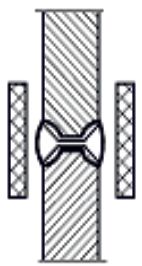
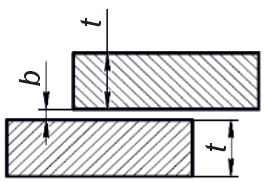
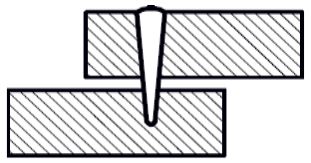
Рекомендации по подготовке соединений для ЛДГС углеродистых сталей приведены в таблицах ДВ.1 — ДВ.5.
Подготовка стыковых соединений и применимость ЛДГС
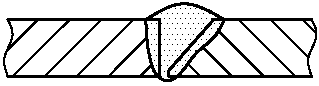
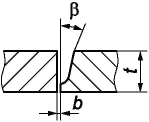
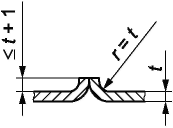
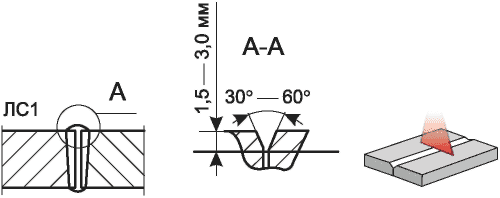
Для стыковых соединений без разделки кромок (ЛС 1) в целях повышения качества функционирования триангуляционного лазерного датчика слежения допускается выполнять скос кромок малой величины [см. рисунок ДВ.1 б)].
| а) Использование флюсовой и медно-флюсовой подкладки | б) Специальная разделка стыкового соединения для датчика слежения |
Рисунок ДВ.1 — Подготовка сварных соединений и применимость ЛДГС для стыковых соединений
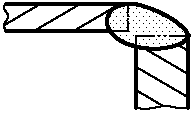
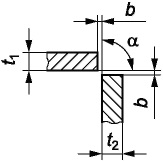
Подготовка угловых соединений и применимость ЛДГС
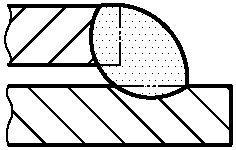
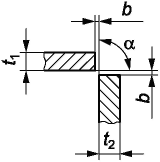
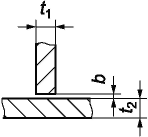
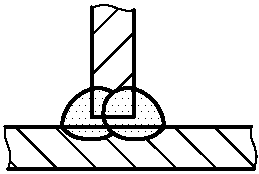
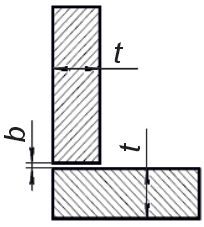
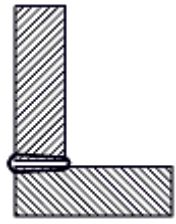
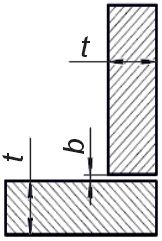
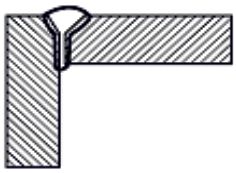
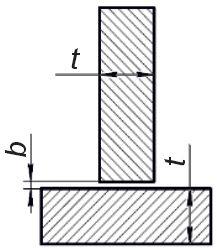
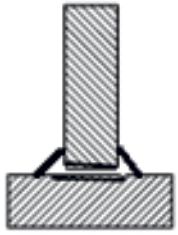
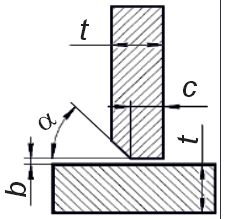
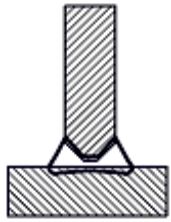
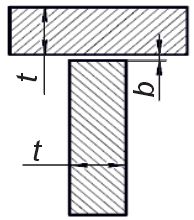
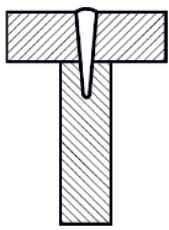
Подготовка тавровых соединений и применимость ЛДГС
Подготовка стыковых соединений в положении PC (горизонтальное) и применимость ЛДГС
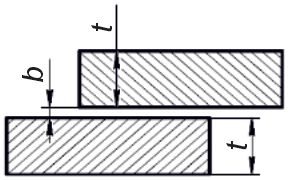
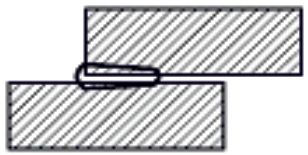
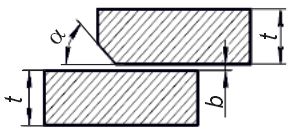
Подготовка нахлесточных соединений и применимость ЛДГС
РЕКОМЕНДУЕМЫЕ ПАРАМЕТРЫ ЛАЗЕРНО-ДУГОВОЙ ГИБРИДНОЙ СВАРКИ УГЛЕРОДИСТЫХ СТАЛЕЙ
Рекомендуемые параметры ЛДГС углеродистых сталей приведены в таблицах ДГ.1 — ДГ.5.
Рекомендуемые параметры ЛДГС стыковых соединений (углеродистая сталь)
Рекомендуемые параметры ЛДГС угловых соединений (углеродистая сталь)
Рекомендуемые параметры ЛДГС тавровых соединений (углеродистая сталь)
Рекомендуемые параметры ЛДГС горизонтальных соединений (углеродистая сталь)
Рекомендуемые параметры ЛДГС нахлесточных соединений (углеродистая сталь)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ НАЦИОНАЛЬНЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
<1> Заменен на ISO 14732:2025.
<2> Заменен на ISO 15607:2019.
Иллюстрации
\alpha
\beta


3^{\circ} \leq \alpha \leq 20^{\circ}
30^{\circ} \leq \alpha \leq 45^{\circ}
30^{\circ} \leq \alpha \leq 45^{\circ}
45^{\circ} \leq \alpha \leq 60^{\circ}

8^{\circ} \leq \beta \leq 12^{\circ}

15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}

15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
\alpha
\beta


30^{\circ} \leq \alpha \leq 45^{\circ}
45^{\circ} \leq \alpha \leq 60^{\circ}

8^{\circ} \leq \beta \leq 12^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}

30^{\circ} \leq \beta \leq 45^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}

30^{\circ} \leq \beta \leq 45^{\circ}
15^{\circ} \leq \beta \leq 30^{\circ}
\alpha
\beta

70^{\circ} \leq \alpha \leq 100^{\circ}


60^{\circ} \leq \alpha \leq 120^{\circ}

70^{\circ} \leq \alpha \leq 100^{\circ}
60^{\circ} \leq \alpha \leq 120^{\circ}


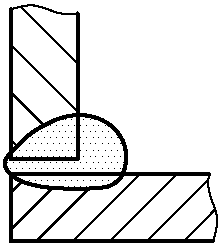
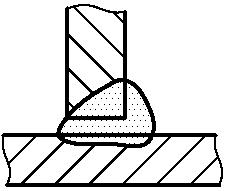
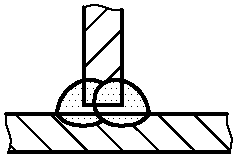
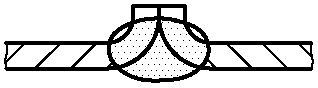
\delta
\beta
\alpha
\beta
\varphi
\delta
\alpha
\beta
\varphi
\delta
\alpha
\beta
\varphi
\delta
\varphi
\beta
\gamma
\alpha
\varphi
\beta
\delta
\eta
\delta
\beta
\alpha
\beta
\varphi
\alpha
\beta
\varphi
\alpha
\beta
\gamma
\delta
\varphi
\eta
\alpha


30^{\circ} \leq \alpha \leq 60^{\circ}

30^{\circ} \leq \alpha \leq 60^{\circ}
30^{\circ} \leq \alpha \leq 60^{\circ}
\alpha




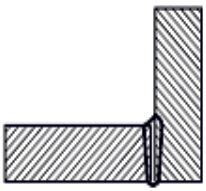
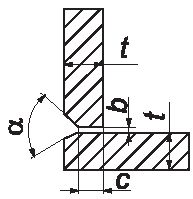

30^{\circ} \leq \alpha \leq 60^{\circ}
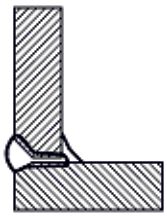
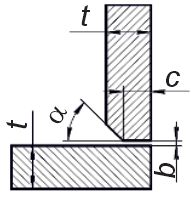

15^{\circ} \leq \alpha \leq 45^{\circ}
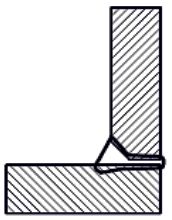
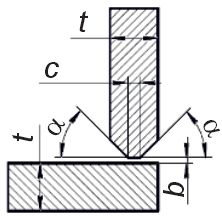

15^{\circ} \leq \alpha \leq 45^{\circ}
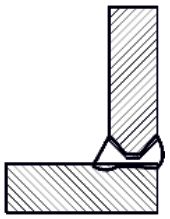
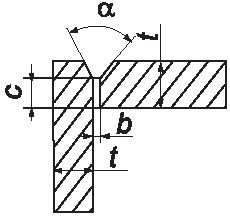

30^{\circ} \leq \alpha \leq 60^{\circ}
\alpha


15^{\circ} \leq \alpha \leq 45^{\circ}
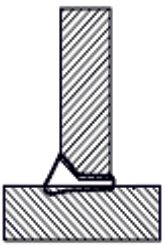
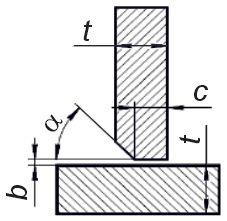

15^{\circ} \leq \alpha \leq 45^{\circ}
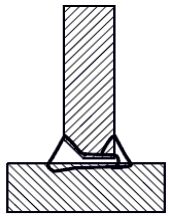
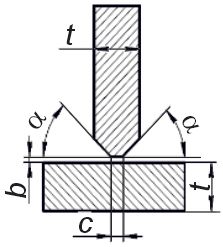

15^{\circ} \leq \alpha \leq 45^{\circ}

\alpha


30^{\circ} \leq \alpha \leq 60^{\circ}

30^{\circ} \leq \alpha \leq 60^{\circ}

30^{\circ} \leq \alpha \leq 60^{\circ}
\alpha



15^{\circ} \leq \alpha \leq 45^{\circ}