Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8865
Документ 38074
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 15140-69"]:::rst
  n1["ГОСТ 15140-78"]:::rst
  n2["ГОСТ 15140-2026"]:::doc
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 7 августа 2026 г. № 913-ст
Coating materials. Methods for determining adhesion
Дата введения 1 октября 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Обществом с ограниченной ответственностью Производственное объединение «Химтэк-Яр» (ООО ПО «Химтэк-Яр»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 195 «Материалы и покрытия лакокрасочные»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 июля 2026 г. № 199-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 7 августа 2026 г. № 913-ст межгосударственный стандарт ГОСТ 15140-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 октября 2026 г.
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт распространяется на лакокрасочные материалы (ЛКМ) и устанавливает методы определения адгезии лакокрасочных покрытий к металлическим поверхностям:
Допускается методом параллельных надрезов определять адгезию лакокрасочных покрытий на неметаллических поверхностях.
Данные методы определения адгезии применимы к лакокрасочным покрытиям и системам покрытий. Методы определяют устойчивость покрытий к отслаиванию от окрашиваемой поверхности и/или между слоями.
Методы решетчатых надрезов с обратным ударом и параллельных надрезов неприменимы при толщине покрытия более 200 мкм, а также не предназначены для определения адгезии на текстурированных (шероховатых) покрытиях из-за неточности результатов испытаний.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 111 Стекло листовое бесцветное. Технические условия
ГОСТ 618 Фольга алюминиевая для технических целей. Технические условия
ГОСТ 2768 Ацетон технический. Технические условия
ГОСТ 4765-2024 Материалы лакокрасочные. Метод определения прочности покрытия при ударе
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 5638 Фольга медная рулонная для технических целей. Технические условия
ГОСТ 8481 Ткани авиационные из стеклянных крученых комплексных нитей. Технические условия
ГОСТ 8832 Материалы лакокрасочные. Методы получения лакокрасочного покрытия для испытания
ГОСТ 9980.2 (ISO 1513:2010, ISO 15528:2013) Материалы лакокрасочные и сырье для них. Отбор проб, контроль и подготовка образцов для испытаний
ГОСТ 16523 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 28246.1 Материалы и покрытия лакокрасочные. Термины и определения. Часть 1. Материалы лакокрасочные
ГОСТ 28246.2 Материалы и покрытия лакокрасочные. Термины и определения. Часть 2. Покрытия лакокрасочные
ГОСТ 29317 (ИСО 3270-84) Материалы лакокрасочные и сырье для них. Температуры и влажности для кондиционирования и испытания
ГОСТ 31149-2014 (ISO 2409:2013) Материалы лакокрасочные. Определение адгезии методом решетчатого надреза
ГОСТ 31993-2024 (ISO 2808:2019) Материалы лакокрасочные. Определение толщины покрытия
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 28246.1 и ГОСТ 28246.2, а также следующий термин с соответствующим определением:
| адгезия: Явление взаимодействия на границе раздела между твердой поверхностью и другими материалами за счет межмолекулярных сил. [ГОСТ 28246.2-2025, статья 18] |
|---|
4 Метод отслаивания
4.1 Сущность метода
Сущность метода заключается в определении прочности при отслаивании гибкой пластинки от армированного авиационной тканью покрытия и измерении необходимого для этого усилия.
4.2 Аппаратура и материалы
4.2.1 Машина разрывная с максимальной нагрузкой не менее 30 Н (3 кгс), с погрешностью измерения нагрузки не более 1%, позволяющая проводить отсчет усилия отслаивания и скорости движения подвижного зажима.
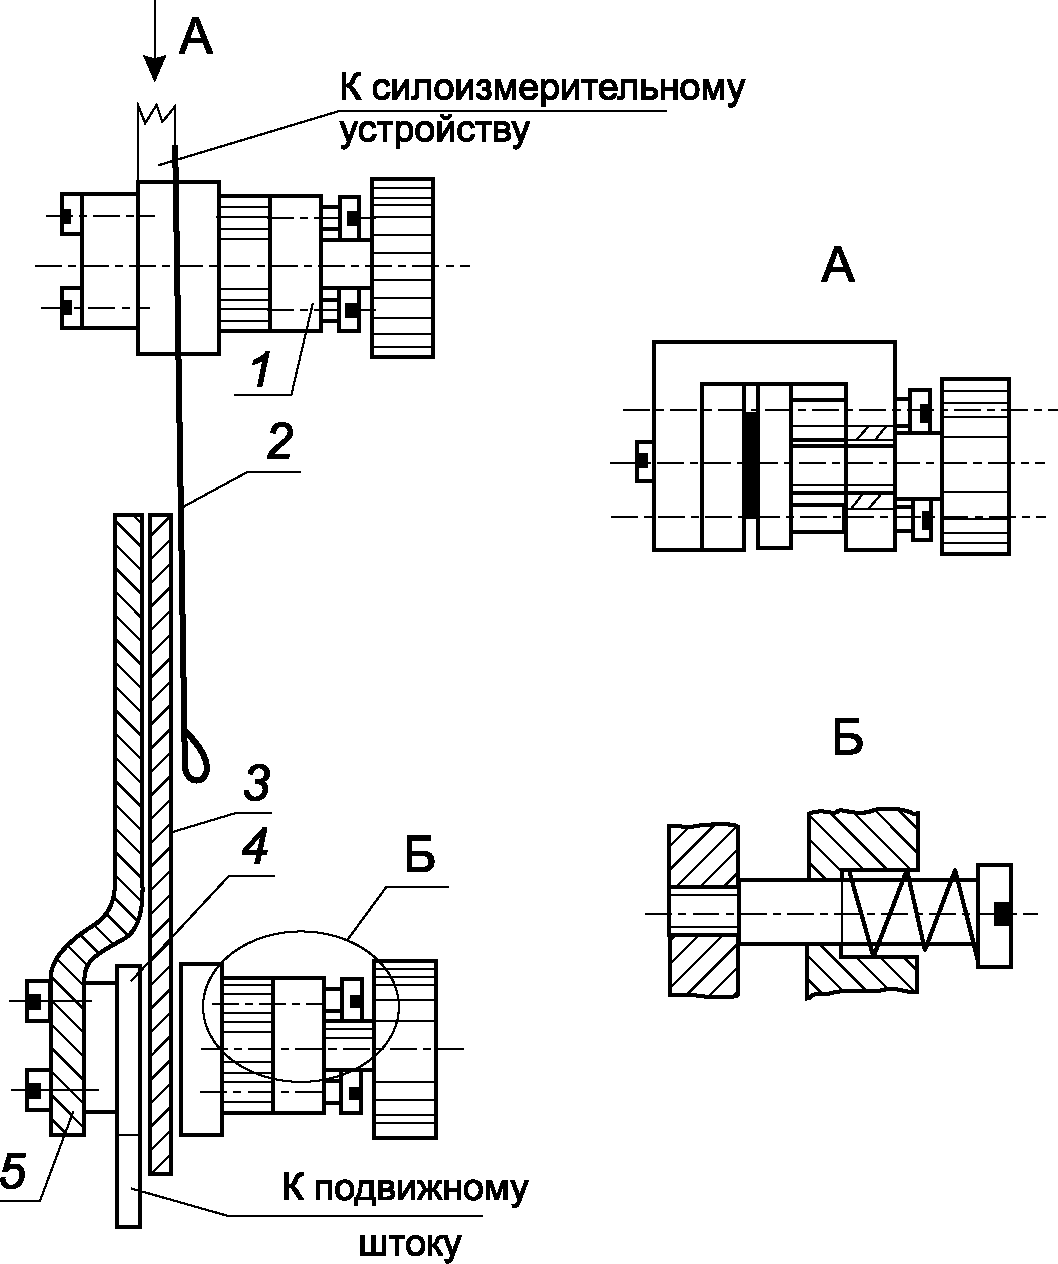
4.2.2 Приспособление для сохранения постоянного угла отслаивания (схема устройства приведена на рисунке 1) прикрепляется к нижнему зажиму разрывной машины.
1 — неподвижный зажим; 2 — фольга; 3 — лакокрасочное покрытие, армированное авиационной тканью; 4 — подвижный зажим; 5 — направляющая планка
Рисунок 1 — Приспособление для сохранения постоянного угла отслаивания
4.2.3 Прибор для определения толщины покрытия по ГОСТ 31993 или иному документу, действующему на территории государства, принявшего стандарт.
4.2.4 Фольга алюминиевая рулонная для технических целей по ГОСТ 618 толщиной от 0,045 до 0,050 мм из алюминия марок АД1 или АД0 по ГОСТ 4784.
4.2.5 Фольга медная рулонная для технических целей по ГОСТ 5638 с номинальной толщиной 0,05 мм из меди марок М1 или М2 по ГОСТ 859.
4.2.6 Авиационная ткань марки А-2 по ГОСТ 8481 толщиной 0,06 мм.
4.2.7 Линейка металлическая для нарезания полос.
4.2.8 Лезвие бритвенное или ножницы.
4.2.9 Кисть волосяная плоская, мягкая, шириной не менее 10 мм, длина волос не менее 15 мм.
4.2.10 Пластинки размером 90 x 120 мм из листового стекла марки М4 толщиной (2,00 +/- 0,20) мм по ГОСТ 111.
4.2.11 Ацетон технический по ГОСТ 2768.
4.3 Отбор проб
Пробу лакокрасочного материала для испытаний отбирают по ГОСТ 9980.2.
Параметры нанесения (рабочая вязкость, метод нанесения, рекомендуемые толщины и количество слоев), время и условия сушки/отверждения лакокрасочного материала и выдержки окрашенных пластинок осуществляют в соответствии с требованиями, указанными в документе предприятия-изготовителя на лакокрасочный материал.
4.4 Подготовка к испытанию
Пластинки по 4.2.10 перед нанесением лакокрасочного материала должны быть подготовлены в соответствии с ГОСТ 8832 и/или документом предприятия-изготовителя на лакокрасочный материал.
Фольгу натягивают на стеклянную пластинку, выравнивают и обезжиривают ватным тампоном, смоченным в ацетоне.
Алюминиевую фольгу применяют для лакокрасочных материалов, отверждаемых при температуре не выше 300 °C, а медную фольгу — для материалов, отверждаемых при температуре не выше 180 °C.
Лакокрасочный материал наносят тонким слоем на фольгу любым методом и сушат. После этого наносят второй слой, на который сразу накладывают авиационную ткань, обезжиренную ацетоном и высушенную, плотно прижимают ее к фольге. Затем лакокрасочный материал кистью наносят на авиационную ткань, полностью смачивая ее, удаляя все неровности и пузыри. Образец высушивают.
Толщина покрытия с авиационной тканью после сушки должна быть не менее 70 мкм. Высушенный образец снимают со стеклянной пластины и разрезают вдоль на 8 — 10 полосок размером 60 x 10 мм каждая. Полоски, расположенные по краям образца, в дальнейшей процедуре испытаний не учитывают, а на остальных вручную отслаивают фольгу от покрытия с авиационной тканью на длину, несколько превышающую половину общей длины полоски (примерно 35 мм), и отгибают фольгу на 180°.
Допускается определять адгезию покрытия без армирования авиационной тканью при большой толщине и низкой эластичности покрытий.
Перед проведением испытания образцы выдерживают при температуре и влажности в соответствии с ГОСТ 29317 после холодной сушки в течение 48 ч, после горячей сушки — не менее 3 ч, если иное не оговорено между заинтересованными сторонами.
Затем измеряют толщину высушенного покрытия в микрометрах любым способом по ГОСТ 31993 или иному документу, принятому на территории государства, применяющего настоящий стандарт, не менее чем на трех участках поверхности испытуемого образца, при этом расхождение в результатах измерения толщины покрытия не должно превышать 10% от величины среднего арифметического значения результатов параллельных испытаний.
4.5 Проведение испытания
Испытание проводят при температуре и влажности в соответствии с ГОСТ 29317. Допускается по согласованию между заинтересованными сторонами проводить испытания при других условиях.
Полоску, полученную по 4.4, закрепляют на разрывной машине так, чтобы отогнутый край фольги был зажат в неподвижном зажиме, а покрытие с авиационной тканью — в подвижном зажиме. Часть нерасслоенного образца должна быть прижата к направляющей планке (см. рисунок 1).
Образец расслаивают при скорости движения подвижного зажима от 0,0010 до 0,0012 м/с (от 60 до 72 мм/мин) и угле расслаивания 180°.
Фиксируют максимальное усилие отслаивания Pмакс и минимальное усилие отслаивания Pмин, Н.
4.6 Обработка результатов
По результатам испытания восьми — десяти определений вычисляют максимальное среднее усилие отслаивания Pмакс.ср и минимальное среднее усилие отслаивания Pмин.ср. Допускаемые расхождения между определениями не должны превышать 10%.
Прочность при отслаивании Aп, Н/м, вычисляют по формуле
Pмакс.ср — максимальное среднее усилие отслаивания, Н;
Pмин.ср — минимальное среднее усилие отслаивания, Н.
5 Метод решетчатых надрезов с обратным ударом
5.1 Сущность метода
Сущность метода заключается в нанесении на высушенное лакокрасочное покрытие решетчатых надрезов и визуальной оценке состояния решетки покрытия после ударного воздействия, оказываемого на обратную сторону пластины в месте нанесения решетки. Метод предназначен для определения адгезии высокоэластичных покрытий.
5.2 Аппаратура и материалы
5.2.1 Прибор для определения прочности покрытия при ударе — по ГОСТ 4765.
5.2.2 Пластинки из листовой стали марки 08кп или 08пс размером 70 x 150 мм и толщиной от 0,8 до 1,0 мм по ГОСТ 16523 или других материалов, если это предусмотрено в документации предприятия-изготовителя на лакокрасочный материал.
5.2.3 Режущий инструмент. Режущая часть инструмента должна делать разрез V-образной формы через всю толщину покрытия, и режущие кромки должны быть хорошо заточены. В качестве режущего инструмента может использоваться лезвие бритвенное в держателе любого типа; одно- или многолезвиевый нож с углом заточки режущей части 20° — 30° и кромкой лезвия толщиной 0,05 — 0,10 мм.
Режущий инструмент по ГОСТ 31149-2014 (подраздел 3.2).
5.2.4 Линейка металлическая или шаблон с пазами, расположенными на расстоянии 1, 2 или 3 мм друг от друга. Шаблоны по ГОСТ 31149-2014 (подраздел 3.3).
5.2.5 Прибор для определения толщины покрытия по ГОСТ 31993 или иному документу, действующему на территории государства, принявшего стандарт.
5.2.6 Лупа с 2,5 — 4-кратным увеличением.
5.3 Отбор проб — по 4.3.
5.4 Подготовка к испытанию
Пластинки по 5.2.2 перед нанесением лакокрасочного материала должны быть подготовлены в соответствии с ГОСТ 8832 и/или документом предприятия-изготовителя на лакокрасочный материал.
Для проведения испытания готовят не менее двух образцов.
Параметры нанесения лакокрасочного материала в соответствии с 4.3.
Перед проведением испытания образцы выдерживают при температуре и влажности в соответствии с ГОСТ 29317 после холодной сушки в течение 48 ч, после горячей сушки — не менее 3 ч, если иное не оговорено между заинтересованными сторонами.
Затем измеряют толщину высушенного покрытия в микрометрах любым способом по ГОСТ 31993-2024 (раздел 5) или иному документу, принятому на территории государства, принявшего настоящий стандарт, не менее чем на трех участках поверхности испытуемого образца, при этом расхождение в результатах измерения толщины покрытия не должно превышать 10% от величины среднего арифметического значения результатов параллельных измерений.
Перед проведением испытания проводят проверку режущего инструмента при помощи лупы. Инструмент необходимо заточить или заменить при износе режущей кромки до 0,1 мм или при наличии мелких зазубрин и затупления.
5.5 Проведение испытания
Испытания проводят на двух образцах и не менее чем на трех участках поверхности каждого образца при условиях, указанных в 5.4, если в документации предприятия-изготовителя на испытуемый лакокрасочный материал нет других указаний.
На каждом испытуемом участке поверхности образца на расстоянии от края не менее 10 мм наносят режущим инструментом по линейке или шаблону с равномерной скоростью не менее шести параллельных надрезов до окрашиваемой поверхности длиной не менее 20 мм на расстоянии 1, 2 или 3 мм друг от друга. Режущий инструмент держат перпендикулярно к поверхности испытуемого образца. Аналогичным образом делают надрезы в перпендикулярном направлении. В результате на покрытии образуется решетка из квадратов одинакового размера.
Расстояние между соседними решетками должно быть не менее 20 мм.
Размер единичного квадрата решетки должен быть указан в нормативно-технической документации на испытуемый лакокрасочный материал. При отсутствии таких указаний на покрытия толщиной менее 60 мкм наносят решетку с единичным квадратом размером 1 x 1 мм, на покрытия толщиной от 61 до 120 мкм — 2 x 2 мм, на покрытия толщиной от 121 до 250 мкм — 3 x 3 мм.
Все надрезы должны доходить до окрашиваемой поверхности, контроль осуществляется при помощи лупы.
После нанесения решетчатых надрезов образец окрашенной поверхностью помещают на наковальню прибора таким образом, чтобы участок с решетчатыми надрезами был расположен под бойком покрытием вниз. Затем производят ударное воздействие на образец.
Испытание проводят по ГОСТ 4765-2024 (раздел 7) до установления высоты, при которой ударное воздействие не вызывает отслаивания решетки. При нормированном показателе груз устанавливают на заданную высоту.
5.6 Обработка результатов
Адгезию оценивают величиной прочности при обратном ударе в сантиметрах [см. ГОСТ 4765-2024 (раздел 8)], который выдерживает покрытие без отслаивания надрезанных квадратов в решетке, что соответствует баллу 0 по ГОСТ 31149-2014 (таблица 1).
6 Метод параллельных надрезов
6.1 Сущность метода
Сущность метода заключается в нанесении на высушенное лакокрасочное покрытие параллельных надрезов и визуальной оценке состояния покрытия по трехбалльной шкале.
6.2 Аппаратура и материалы
Аппаратура и материалы — по 5.2.
Допускается определять адгезию на пластинках из других материалов (например, из пластика), если это предусмотрено в документации предприятия-изготовителя на лакокрасочный материал.
Прозрачная липкая лента с адгезионной прочностью от 2,4 до 4,0 Н/см, шириной не менее 10 мм.
6.3 Подготовка к испытанию
Подготовку пластинок и нанесение испытуемого лакокрасочного материала на подготовленные пластинки проводят по 5.4.
6.4 Проведение испытания
Адгезию с применением липкой ленты определяют на двух параллельных образцах и не менее чем на трех участках каждого образца. На каждом участке поверхности образца на расстоянии от края пластины не менее 10 мм делают не менее пяти параллельных надрезов длиной не менее 20 мм до окрашиваемой поверхности на расстоянии 1, 2 или 3 мм друг от друга с помощью режущего инструмента по 5.2.3. При толщине покрытия менее 60 мкм — 1 мм, от 61 до 120 мкм — 2 мм, от 121 до 200 мкм — 3 мм друг от друга.
Расстояние между параллельными надрезами должно быть указано в документации предприятия-изготовителя на испытуемый лакокрасочный материал.
Перпендикулярно надрезам накладывают полоску липкой ленты размером 10 x 100 мм и плотно ее прижимают, оставляя один конец полоски неприклеенным.
Быстрым движением ленту отрывают перпендикулярно от покрытия.
Адгезию по методу параллельных надрезов оценивают по трехбалльной шкале в соответствии с таблицей 1.
6.5 Обработка результатов
За результат испытания принимают значение адгезии в баллах, соответствующее большинству совпадающих значений, определенных на всех испытуемых участках поверхности двух образцов; при этом расхождение между значениями не должно превышать 1 балл.
При расхождении значений адгезий, превышающем 1 балл, испытание повторяют на том же количестве образцов и принимают среднее округленное значение, полученное по четырем образцам, за окончательный результат.
При равной повторяемости двух значений адгезию оценивают по большему значению.
7 Прецизионность
В настоящее время отсутствуют данные, относящиеся к значениям предела повторяемости r и предела воспроизводимости R для методов определения адгезии:
8 Протокол испытаний
Протокол испытаний должен содержать:
а) наименование метода определения адгезии (метод отслаивания; метод решетчатых надрезов с обратным ударом; метод параллельных надрезов);
б) все сведения, необходимые для идентификации лакокрасочного материала;
в) ссылку на настоящий стандарт;
г) условия проведения испытаний (температура в помещении, относительная влажность);
д) подробное описание подготовки пластинок для испытания:
-
условия сушки/отверждения лакокрасочного материала и условия выдержки покрытия (если необходимо) перед испытанием;
-
толщину лакокрасочного покрытия и количество слоев, метод измерения толщины покрытия и указание, является ли покрытие однослойным или многослойным;
е) тип используемого режущего инструмента и метод нанесения надрезов (ручной или механический);
ж) детали метода удаления отслоившегося покрытия (липкая лента);
к) любые отклонения от стандартной процедуры;
л) любые особенности, наблюдаемые во время проведения испытаний;
| УДК 667.63:620.179.4:006.354 | МКС 87.040 |
| Ключевые слова: лакокрасочные материалы, лакокрасочные покрытия, методы определения адгезии | |
Иллюстрации
\text{А}_{\text{п}} = \frac{\text{Р}_{\text{макс}.\text{ср}} + \text{Р}_{\text{мин}.\text{ср}}}{2\text{а}} ,