---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-8849"
---
## Без названия
# Документ 37991
Утверждено и введено в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 июля 2026 г. N 842-ст
**ИЗМЕНЕНИЕ N 1 ГОСТ Р 71408-2024**
**"СВАРКА ТЕРМОПЛАСТОВ. ПРОЦЕДУРЫ СВАРКИ ЗАКЛАДНЫМИ**
**НАГРЕВАТЕЛЯМИ ПОЛИЭТИЛЕНОВЫХ ТРУБ И СОЕДИНИТЕЛЬНЫХ ДЕТАЛЕЙ"**
**ОКС 25.160.10**
23.040
93.025
93.030
Дата введения
17 августа 2026 года
Введение. Первый абзац. Исключить слова: "или фасонных частей".
Раздел 2. Исключить ссылки:
"ГОСТ 18599 Трубы напорные из полиэтилена. Технические условия
ГОСТ ISO 13954 Трубы и фитинги из пластмасс. Испытание на отслаивание при отрыве полиэтиленовых (ПЭ) узлов сварных соединений с закладными нагревателями номинального наружного диаметра 90 мм и более
ГОСТ ISO 13956 Трубы и фитинги из пластмасс. Испытание на отслаивание полиэтиленовых (ПЭ) седловых сварных соединений. Оценка пластичности поверхности сплавления узла сварного соединения при раздире
ГОСТ Р 58121.1 (ИСО 4437-1:2014) Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 1. Общие положения";
заменить ссылки: "ГОСТ Р 54792-2011" на "ГОСТ Р 54792-2024";
"ГОСТ Р 70628.2" на "ГОСТ Р 70628.2 (ИСО 4427-2:2019)";
"ГОСТ Р 70628.3" на "ГОСТ Р 70628.3 (ИСО 4427-3:2019)";
"ГОСТ Р ИСО 11413" на "ГОСТ ISO 11413";
"ГОСТ Р ИСО 12176-2" на "ГОСТ ISO 12176-2";
"ГОСТ Р ИСО 12176-3" на "ГОСТ ISO 12176-3";
"ГОСТ Р ИСО 12176-4" на "ГОСТ ISO 12176-4";
"ГОСТ Р ИСО 13950" на "ГОСТ ISO 13950"; заменить слова: "сваркой с закладными нагревателями" на "сваркой закладными нагревателями";
"СП 48.13330.2019 Организация строительства" на "СП 48.13330 "СНиП 12-01-2004 Организация строительства";
"СП 246.1325800.2016 Положение об авторском надзоре за строительством зданий и сооружений" на "СП 246.1325800 Положение об авторском надзоре при строительстве, реконструкции и капитальном ремонте объектов капитального строительства";
ГОСТ Р 55142. Заменить слова: "Испытания сварных соединений листов и труб из термопластов" на "Соединения сварные листов и труб из термопластов";
дополнить ссылками:
"ГОСТ Р 56155 Сварка термопластов. Экструзионная сварка труб, деталей трубопроводов и листов
ГОСТ Р 71352 Сварка термопластов. Присадочные материалы для сварки полимерных материалов. Общие требования
ГОСТ Р 71931.1 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль
ГОСТ Р 71931.2 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 2. Радиографический (рентгеновский) контроль
ГОСТ Р 71931.3 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 3. Ультразвуковой контроль";
*примечание* дополнить словами: "Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов".
Раздел 3. Пункт 3.2. Заменить сокращение: "dn" на "dn".
Раздел 4. Пункт 4.2. Исключить ссылку: "ГОСТ 18599";
заменить слова: "полиэтиленовых труб" на "полиэтиленовых труб <*>";
дополнить сноской <*>:
---
"<*> Ввиду наличия складских запасов труб, изготовленных по ГОСТ 18599-2001 (отменен на территории Российской Федерации), и действующих трубопроводов, построенных с использованием данных труб, сварка закладными нагревателями применима для указанных труб".
Пункт 4.5. Заменить ссылки: "ГОСТ Р ИСО 12176-2" на "ГОСТ ISO 12176-2", "ГОСТ Р ИСО 13950" на "ГОСТ ISO 13950".
Пункт 4.8. Заменить ссылку: "ГОСТ Р ИСО 12176-4" на "ГОСТ ISO 12176-4".
Пункт 4.10. Заменить ссылку: "ГОСТ Р ИСО 12176-3" на "ГОСТ ISO 12176-3".
Пункт 4.12. Первый абзац. Заменить ссылку: "ГОСТ Р 54792-2011 (таблица 3, за исключением строки 2.2)" на "ГОСТ Р 54792-2024 (таблица 5)";
заменить сокращение: "dn" на "dn";
второй абзац. Заменить ссылку: "ГОСТ Р ИСО 11413" на "ГОСТ ISO 11413".
Раздел 5. Пункт 5.1.20. Заменить ссылку: "по ГОСТ Р 54792-2011 (таблица 3, кроме строки 2.2)" на "по ГОСТ Р 71931.1, ГОСТ Р 54792-2024 (таблица 5)".
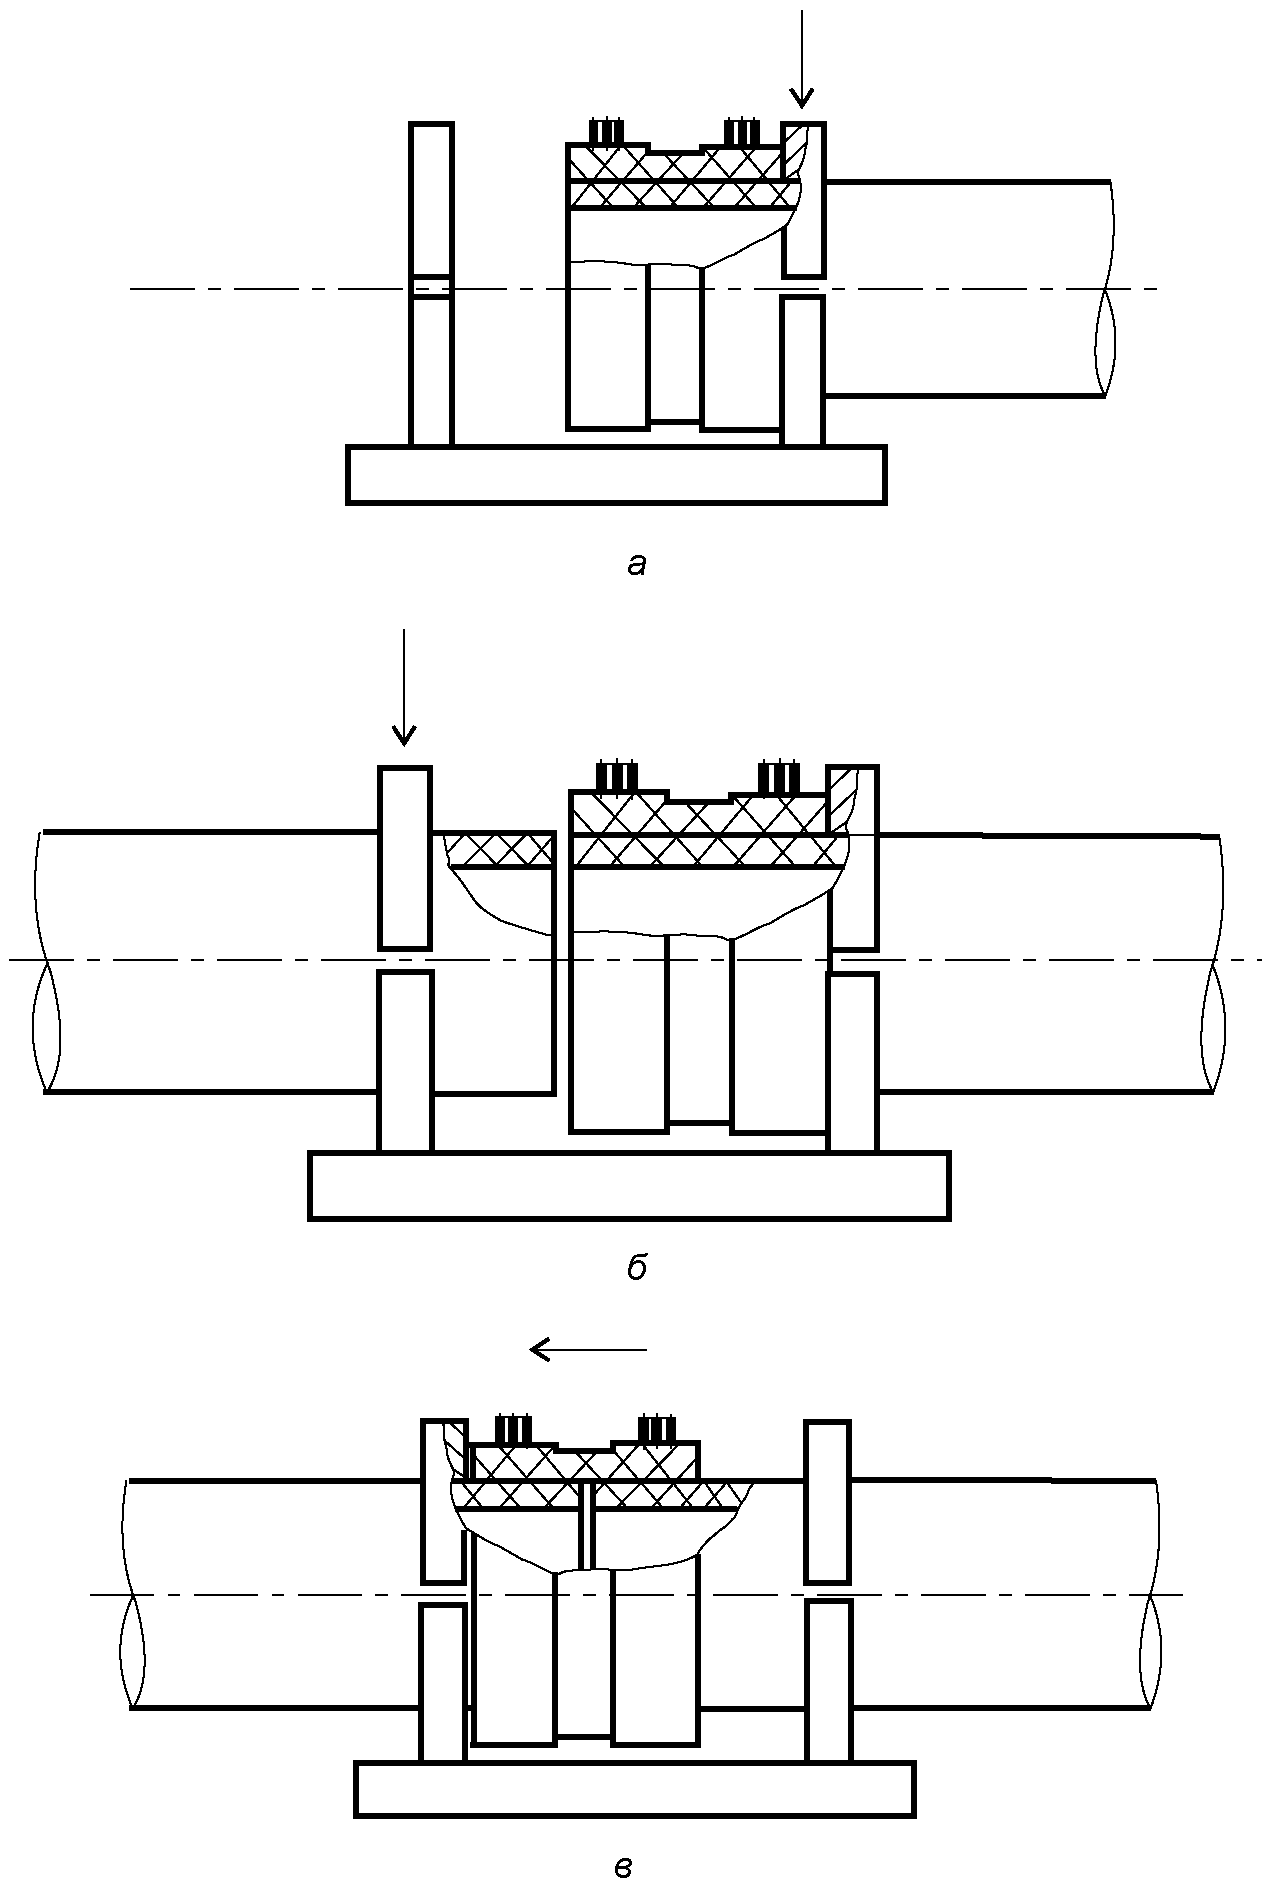
Пункт 5.2.17. Рисунки 2, а, 2, б и 2, в изложить в новой редакции:
"
".
Пункт 5.2.23. Заменить ссылку: "ГОСТ Р 54792-2011 (таблица 3). ГОСТ Р 59398-2021 (таблица 3)" на "ГОСТ Р 54792-2024 (таблица 5) и ГОСТ Р 59398-2021 (таблица 3)".
Подраздел 5.4 дополнить пунктами 5.4.15 - 5.4.21:
"5.4.15 Для усиления сварного соединения труб допускается применять внутреннюю муфту-ленту с ЗН, которая представляет собой полимерную ленту с закрепленными на ней двумя рядами ЗН. Длину внутренней муфты-ленты с ЗН выбирают равной внутреннему периметру сварного соединения.
5.4.16 Внутреннюю муфту-ленту с ЗН устанавливают по центру сварного соединения труб после его полного остывания на расстоянии 250 мм от внутреннего зазора между трубами. Допускается смещение муфты-ленты с ЗН от внутреннего зазора между трубами на 20 мм в каждую сторону. Место установки муфты-ленты с ЗН предварительно очищают и обезжиривают.
5.4.17 Внутреннюю муфту-ленту с ЗН следует завести с торца трубы, затем расправить и поддержать сверху подручными средствами. Допускается заводить муфту-ленту с ЗН в свернутом цилиндрическом виде, передвигая ее к месту установки. Затем ее следует разжать до упора. Торцевые края муфты-ленты с ЗН необходимо раздвинуть, фиксируя зазор между ними. Продольные края муфты-ленты с ЗН на расстоянии 30 - 40 мм от края следует закреплять с помощью двух распорных колец, которые устанавливают посередине. Усилие разжатия распорных колец при установке не регламентируется.
5.4.18 Количество и порядок работы сварочных аппаратов для приварки внутренней муфты-ленты с ЗН к поверхности труб должны быть установлены в нормативной документации ее производителя.
5.4.19 Распорные кольца демонтируют после полного остывания приваренной внутренней муфты-ленты с ЗН и после окончания фиксации ее краев с помощью ручного экструдера. Фиксация проводится для повышения прочностных характеристик смонтированного трубопровода.
5.4.20 Края внутренней муфты-ленты с ЗН фиксируют по всему ее периметру с двух сторон экструзионной сваркой по ГОСТ Р 56155 с применением присадочного прутка по ГОСТ Р 71352. Сварные швы, полученные в результате экструзионной сварки, должны быть ровными, с равномерным распределением расплава. Трещины, поры и расслоения не допускаются.
5.4.21 После завершения работ по приварке внутренней муфты-ленты с ЗН сварное соединение маркируют, данные заносят в исполнительную документацию на трубопровод".
Раздел 6. Пункты 6.1.1 и 6.1.4. Заменить ссылку: "ГОСТ Р ИСО 12176-2" на "ГОСТ ISO 12176-2".
Раздел 7. Пункт 7.2.1. Заменить ссылки: "СП 48.13330.2019" на "СП 48.13330"; "СП 246.1325800.2016" на "СП 246.1325800".
Пункт 7.3.2 дополнить абзацем:
"Допускается проводить контроль сварных соединений с ЗН радиографическим (рентгеновским) методом по ГОСТ Р 71931.2 и ультразвуковым методом по ГОСТ Р 71931.3".
Пункт 7.3.4 изложить в новой редакции:
"7.3.4 Испытания сварных соединений с ЗН полиэтиленовых трубопроводов проводят по ГОСТ Р 55142. Контрольный образец сварного соединения с ЗН для проведения испытаний рекомендуется подготавливать по ГОСТ ISO 11413".
---
## Иллюстрации