Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8768
Документ 36895
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 500-58"]:::rst
  n1["ГОСТ 19281-73"]:::rst
  n2["ГОСТ 19282-73"]:::rst
  n3["ГОСТ 19281-89"]:::doc
  click n3 "https://bukva.ai/docs/gost-19281-89" "ГОСТ 19281-89. Государственный стандарт Союза ССР. Прокат из стали повышенной прочности. Общие технические условия (утв. Постановлением Госстандарта СССР от 28.09.1989 N 2972)"
  n4["ГОСТ 19281-2014"]:::doc
  n5["ГОСТ 19281-2025"]:::notEnt
  n4 --> n5
  n3 --> n4
  n1 --> n3
  n2 --> n3
  n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2025 г. № 1628-ст
High strength rolled steel. General specification
77.140.60
Дата введения 1 декабря 2026 года с правом досрочного применения
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Центральный научно-исследовательский институт черной металлургии им. И.П. Бардина» (ФГУП «ЦНИИчермет им. И.П. Бардина»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 120 «Чугун, сталь, прокат»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 28 ноября 2025 г. № 191-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 4 декабря 2025 г. № 1628-ст межгосударственный стандарт ГОСТ 19281-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 декабря 2026 г. с правом досрочного применения
6 В настоящий стандарт разработчик не включил положения, связанные с использованием принадлежащих ему объектов патентного права, в том числе описания изобретений, полезных моделей и образцов, не использовал в стандарте собственные патенты, а также известные ему патенты третьих лиц
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Настоящий стандарт распространяется на прокат горячекатаный толстолистовой, широкополосный универсальный, сортовой, фасонный и гнутые профили повышенной прочности (далее — продукция), применяемые в конструкциях общего назначения со сварными, клепаными и болтовыми соединениями.
В части требований к химическому составу настоящий стандарт распространяется на слитки, блюмы, слябы, катаные, кованые и непрерывнолитые заготовки, тонколистовой прокат, поковки и штамповки, а также на продукцию из стали марок 07ГФБ, 07ГФБ-1, 08ХМФчЮА, 09ГСФЮ, 09Г2ФБ, 09Г2ФБ-1, 10Г2ФБЮ, 10Г2ФБЮ-1, 12ГСБЮ, 12ГСБЮ-1, 13ХФЮ, 17Г1С-У-1 и 20ФЮ.
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 82 Прокат стальной горячекатаный широкополосный универсальный. Сортамент
ГОСТ 103 Прокат сортовой стальной горячекатаный полосовой. Сортамент
ГОСТ 535 Прокат сортовой и фасонный из стали углеродистой обыкновенного качества. Общие технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 2590 Прокат сортовой стальной горячекатаный круглый. Сортамент
ГОСТ 2591 Прокат сортовой стальной горячекатаный квадратный. Сортамент
ГОСТ 2879 Прокат сортовой стальной горячекатаный шестигранный. Сортамент
ГОСТ 5267.1 Швеллеры. Сортамент
ГОСТ 5267.2 Профиль зетовый. Сортамент
ГОСТ 5267.3 Профиль зетовый для хребтовой балки. Сортамент
ГОСТ 5267.4 Профиль для верхней обвязки. Сортамент
ГОСТ 5267.5 Профиль двутавровый № 19 для хребтовой балки. Сортамент
ГОСТ 5267.6 Профиль вагонной стойки. Сортамент
ГОСТ 5267.7 Профиль верхнего листа поперечной балки рамы полувагона. Сортамент
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 7268 Сталь. Метод определения склонности к механическому старению по испытанию на ударный изгиб
ГОСТ 7511 Профили стальные для оконных и фонарных переплетов и оконных панелей промышленных зданий. Технические условия
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 7565 (ИСО 377-2-89) Чугун, сталь и сплавы. Метод отбора проб для определения химического состава
ГОСТ 7566 Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение
ГОСТ 8240 Швеллеры стальные горячекатаные. Сортамент
ГОСТ 8278 Швеллеры стальные гнутые равнополочные. Сортамент
ГОСТ 8281 Швеллеры стальные гнутые неравнополочные. Сортамент
ГОСТ 8282 Профили стальные гнутые С-образные равнополочные. Сортамент
ГОСТ 8283 Профили стальные гнутые корытные равнополочные. Сортамент
ГОСТ 8509 Уголки стальные горячекатаные равнополочные. Сортамент
ГОСТ 8510 Уголки стальные горячекатаные неравнополочные. Сортамент
ГОСТ 9234 Профили стальные гнутые листовые с трапециевидным гофром. Сортамент
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9651 (ИСО 783-89) Металлы. Методы испытаний на растяжение при повышенных температурах
ГОСТ 10243 Сталь. Методы испытаний и оценки макроструктуры
ГОСТ 10551 Профили стальные гнутые гофрированные. Сортамент
ГОСТ 11474 Профили стальные гнутые. Технические условия
ГОСТ 12344 Стали легированные и высоколегированные. Методы определения углерода
ГОСТ 12345 (ИСО 671-82, ИСО 4935-89) Стали легированные и высоколегированные. Методы определения серы
ГОСТ 12346 (ИСО 439-82, ИСО 4829-1-86) Стали легированные и высоколегированные. Методы определения кремния
ГОСТ 12347 Стали легированные и высоколегированные. Методы определения фосфора
ГОСТ 12348 (ИСО 629-82) Стали легированные и высоколегированные. Методы определения марганца
ГОСТ 12350 Стали легированные и высоколегированные. Методы определения хрома
ГОСТ 12351 (ИСО 4942:1988, ИСО 9647:1989) Стали легированные и высоколегированные. Методы определения ванадия
ГОСТ 12352 Стали легированные и высоколегированные. Методы определения никеля
ГОСТ 12354 Стали легированные и высоколегированные. Методы определения молибдена
ГОСТ 12355 Стали легированные и высоколегированные. Методы определения меди
ГОСТ 12356 Стали легированные и высоколегированные. Методы определения титана
ГОСТ 12357 Стали легированные и высоколегированные. Методы определения алюминия
ГОСТ 12358 Стали легированные и высоколегированные. Методы определения мышьяка
ГОСТ 12359 (ИСО 4945-77) Стали углеродистые, легированные и высоколегированные. Методы определения азота
ГОСТ 12360 Стали легированные и высоколегированные. Методы определения бора
ГОСТ 12361 Стали легированные и высоколегированные. Методы определения ниобия
ГОСТ 12364 Стали легированные и высоколегированные. Методы определения церия
ГОСТ 13229 Профили стальные гнутые зетовые. Сортамент
ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб
ГОСТ 14635 Профили стальные гнутые специальные для вагоностроения. Сортамент
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 17745 Стали и сплавы. Методы определения газов
ГОСТ 18895 Сталь. Метод фотоэлектрического спектрального анализа
ГОСТ 19425 Балки двутавровые и швеллеры стальные специальные. Сортамент
ГОСТ 19771 Уголки стальные гнутые равнополочные. Сортамент
ГОСТ 19772 Уголки стальные гнутые неравнополочные. Сортамент
ГОСТ 19903 Прокат листовой горячекатаный. Сортамент
ГОСТ 21014 Металлопродукция из стали и сплавов. Дефекты поверхности. Термины и определения
ГОСТ 21026 Швеллеры стальные горячекатаные с отогнутой полкой для вагонеток. Сортамент
ГОСТ 21120 Прутки и заготовки круглого и прямоугольного сечения. Методы ультразвуковой дефектоскопии
ГОСТ 22536.0 Сталь углеродистая и чугун нелегированный. Общие требования к методам анализа
ГОСТ 22536.1 Сталь углеродистая и чугун нелегированный. Методы определения общего углерода и графита
ГОСТ 22536.2 Сталь углеродистая и чугун нелегированный. Методы определения серы
ГОСТ 22536.3 Сталь углеродистая и чугун нелегированный. Методы определения фосфора
ГОСТ 22536.4 Сталь углеродистая и чугун нелегированный. Методы определения кремния
ГОСТ 22536.5 (ИСО 629-82) Сталь углеродистая и чугун нелегированный. Методы определения марганца
ГОСТ 22536.6 Сталь углеродистая и чугун нелегированный. Методы определения мышьяка
ГОСТ 22536.7 Сталь углеродистая и чугун нелегированный. Методы определения хрома
ГОСТ 22536.8 Сталь углеродистая и чугун нелегированный. Методы определения меди
ГОСТ 22536.9 Сталь углеродистая и чугун нелегированный. Методы определения никеля
ГОСТ 22536.10 Сталь углеродистая и чугун нелегированный. Методы определения алюминия
ГОСТ 22536.11 Сталь углеродистая и чугун нелегированный. Методы определения титана
ГОСТ 22536.12 Сталь углеродистая и чугун нелегированный. Методы определения ванадия
ГОСТ 22536.14 Сталь углеродистая и чугун нелегированный. Метод определения циркония
ГОСТ 22727 Прокат листовой. Методы ультразвукового контроля
ГОСТ 25577 Профили стальные гнутые замкнутые сварные квадратные и прямоугольные. Технические условия
ГОСТ 26877 Металлопродукция. Методы измерений отклонений формы
ГОСТ 27772-2021 Прокат для строительных стальных конструкций. Общие технические условия
ГОСТ 27809 Чугун и сталь. Методы спектрографического анализа
ГОСТ 28033 Сталь. Метод рентгенофлюоресцентного анализа
ГОСТ 28473 Чугун, сталь, ферросплавы, хром, марганец металлические. Общие требования к методам анализа
ГОСТ 28870 Сталь. Методы испытания на растяжение толстолистового проката в направлении толщины
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
ГОСТ 34951 (EN 10020:2000) Сталь. Определение и классификация по химическому составу и классам качества
ГОСТ 35087 Двутавры стальные горячекатаные. Технические условия
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ 21014, ГОСТ 33439, ГОСТ 34951, а также следующие термины с соответствующими определениями:
3.1 сортовой прокат: Изделия, у которых касательная в любой точке контура поперечного сечения данное сечение не пересекает; поперечное сечение остается одинаковым по всей длине для проката:
- круглого — сечением в форме круга;
- квадратного — сечением в форме квадрата;
- шестигранного — сечением в форме шестигранника;
- полосового — с прямоугольным поперечным сечением, прокатанного с четырех сторон.
3.2 толстолистовой прокат: Плоский прокат толщиной 3,0 мм и более, с обрезными или необрезными (катаными) продольными кромками, поставляемый в листах и рулонах, в том числе полученных продольной и/или поперечной резкой.
3.3 широкополосный универсальный прокат: Плоский прокат с необрезными (катаными) продольными кромками, прокатываемый с четырех сторон или в прямоугольном калибре и поставляемый в листах.
3.4 фасонный прокат: Изделия, у которых касательная хотя бы в одной точке контура поперечного сечения данное сечение пересекает (уголок, швеллер, двутавр, профили специального назначения).
3.5 гнутые профили: Профили различных поперечных сечений, изготовляемые на профилегибочных станах из горячекатаного проката, имеющие поперечное сечение, одинаковое по всей длине.
Примечание - Допускается применение следующих терминов для проката:
- «толстолистовой прокат в листах и широкополосный универсальный прокат» листы;
- «толстолистовой прокат в рулонах» рулоны;
- «сортовой прокат (кроме полосового)» прутки, мотки;
- «сортовой полосовой прокат» полосы;
- «фасонный прокат и гнутые профили» профили.
3.6 состояние поставки: Комплекс физико-механических свойств готовой продукции на момент отгрузки заказчику, сформированных в технологическом процессе ее производства.
3.7 горячекатаный прокат (без термической обработки): Прокат, полученный в результате горячей пластической деформации и последующего охлаждения на спокойном воздухе.
3.8.1 нормализация: Термическая обработка, при которой происходит процесс нагрева проката до температуры выше Ac3, выдержка и последующее охлаждение его на спокойном воздухе.
Примечание - Ac3 — температура точки фазового превращения, при которой заканчивается превращение феррита в аустенит при нагревании.
3.8.3 закалка с отдельного нагрева: Процесс термической обработки проката после прокатки, заключающийся в отдельном нагреве проката до температуры выше критической (Ac3 — для доэвтектоидной стали и Ac1 — для заэвтектоидной стали) в термических печах, выдержке и последующем охлаждении со скоростью, превышающей критическую.
закалка с прокатного нагрева: Процесс термической обработки проката, при котором прокатка выполняется при температуре выше Ar3 или Ar1 с последующим ускоренным охлаждением до температуры ниже температуры завершения превращения или до заданной температуры.
[ГОСТ 27772-2021, пункт 3.1.19]
Примечание - Ar1 — температура точки фазового превращения, при которой заканчивается превращение аустенита в перлит; Ar3 — температура точки фазового превращения, при которой начинается превращение аустенита в феррит.
3.9 нормализующая прокатка: Технологический процесс прокатки, при котором деформация на конечной стадии происходит в заданном интервале температур, что позволяет получить продукцию в состоянии, аналогичном нормализованному, в результате чего она имеет механические свойства, схожие с механическими свойствами после нормализации.
3.10 контролируемая прокатка: Технологический процесс прокатки, включающий регламентацию температурно-временных параметров нагрева заготовки, температурно-деформационных параметров деформации во время прокатки, при этом деформация осуществляется в несколько стадий и окончание деформации возможно как в двухфазной области, так и в нижней части однофазной области, с допустимостью применения ускоренного охлаждения и/или отпуска.
3.12 зона катаной кромки: Узкая необрезанная грань проката в состоянии «как прокатано», шириной, не выводящей широкую грань толстолистового и широкополосного универсального проката за номинальный размер.
3.13 остаточный химический элемент: Химический элемент, добавленный не преднамеренно, а попавший в плавку из шихтовых материалов, огнеупоров или воздуха.
3.14 хладостойкое исполнение; ХЛ: Климатическое исполнение для эксплуатации в районах с холодным климатом в соответствии с ГОСТ 15150.
3.15 атмосферостойкая сталь: Сталь с улучшенной стойкостью к атмосферной коррозии, в которую добавлено определенное количество легирующих элементов, таких как фосфор P, медь Cu, хром Cr, никель Ni, молибден Mo, цирконий Zr, и/или других элементов для повышения ее стойкости к атмосферной коррозии путем образования защитного оксидного слоя на основном металле под воздействием погодных условий.
Примечание - Свойства атмосферостойкости стали подтверждают проведением испытаний по методикам, согласованным между изготовителем и заказчиком.
3.16 композиция химического состава: Вариант исполнения химического состава для стали марок, для которых в таблице 7 не ограничен нижний предел по массовой доле углерода и (или) марганца и (или) кремния.
Примечание - Обозначения данных марок стали в таблице 7 дополнены цифрой 1, отделенной от обозначения марки дефисом.
3.17 микролегирование: Введение в сталь (чаще всего совмещаемое с раскислением и дегазацией стали) отдельных элементов или их соединений, при этом фактическая массовая доля каждого элемента не превышает указанную в ГОСТ 34951.
3.18 модифицирование: Введение добавок в расплав для измельчения зерна и дендритной структуры, придания дисперсной сферической формы избыточным фазам, улучшения механических свойств.
Примечание - Модифицирование отличается от микролегирования тем, что его введение ограничено из-за малой растворимости или летучести, либо неэффективно, либо вредно, в то время как увеличение добавки при микролегировании приводит к обычному легированию.
3.19 механическое старение: Процесс искусственного старения в соответствии с ГОСТ 7268.
3.20 универсальная аттестация продукции по результатам испытаний на ударный изгиб: Гарантия соответствия норм ударной вязкости требованиям на ударный изгиб для заказанных категорий продукции, указанных в 8.11.1, на основании испытаний KCV-20 или KCV-40 в пределах одного вида продукции, одной плавки, одной толщины, одного режима прокатки, одного состояния поставки.
4.1 Прокат классифицируют:
-
265; 295; 315; 325; 345; 355; 375; 390; 390П <1>; 440; 460; 500; 550; 600; 620; 650; 700 с обозначением по настоящему стандарту, где цифры означают установленное настоящим стандартом минимальное значение предела текучести в ньютонах на квадратный миллиметр (Н/мм2), П — повышенная огнестойкость стали,
-
S235; S275; S355 с обозначением (см. [1]), где буква S означает «конструкционная сталь», цифры — минимальное значение предела текучести в ньютонах на квадратный миллиметр (Н/мм2), для проката диаметром до 16,0 мм включительно;
г) по требованиям к химическому составу стали:
-
с химическим составом, ограниченным верхним пределом, с целью исключения превышения прочностных характеристик проката, предусмотренных классом прочности,
-
с химическим составом, установленным для марки стали (композиции), гарантирующим обеспечение комплекса свойств для класса прочности;
-
после нормализации с прокатного нагрева (после нормализующей прокатки) (НП),
-
после закалки с отдельного нагрева с последующим отпуском (ЗОН+О),
-
после закалки с прокатного нагрева с последующим отпуском (ЗПН+О),
- после контролируемой прокатки с ускоренным охлаждением;
- после контролируемой прокатки с последующим отпуском;
- после контролируемой прокатки с ускоренным охлаждением и последующим отпуском;
е) по категориям поставки в зависимости от нормируемых характеристик механических свойств при испытании на ударный изгиб — от 1 до 20.
<1> Обозначение класса прочности установлено в соответствии с действующей документацией на поставку толстолистового проката и соответствующим СП 16.13330.2017 «СНиП II-23-81 Стальные конструкции».
4.2 По форме, размерам и предельным отклонениям по форме и размерам продукция должна соответствовать требованиям:
- круглый в прутках и мотках — ГОСТ 2590;
- квадратный в прутках и мотках — ГОСТ 2591;
- шестигранный в прутках и мотках — ГОСТ 2879;
- полосовой — ГОСТ 103;
б) толстолистовой прокат — ГОСТ 19903;
в) широкополосный универсальный прокат — ГОСТ 82;
- равнополочные уголки — ГОСТ 8509;
- неравнополочные уголки — ГОСТ 8510;
- швеллеры — ГОСТ 8240, ГОСТ 19425, ГОСТ 21026;
- двутавры — ГОСТ 19425, ГОСТ 35087;
- профили специального назначения — ГОСТ 5267.1 — ГОСТ 5267.7;
д) гнутые профили — ГОСТ 7511, ГОСТ 8278, ГОСТ 8281, ГОСТ 8282, ГОСТ 8283, ГОСТ 9234, ГОСТ 10551, ГОСТ 13229, ГОСТ 14635, ГОСТ 19771, ГОСТ 19772, ГОСТ 25577.
Примечание - По согласованию изготовителя с заказчиком допускается изготовление продукции с требованиями к сортаменту по другим стандартам или с другими требованиями, которые дополнительно оговаривают при оформлении заказа.
5 Требования, указываемые в заказе
5.1 Заказчик должен указать в заказе изготовителю все требования, необходимые для поставки продукции, в соответствии с положениями настоящего стандарта.
5.2 Основные требования, указываемые при оформлении заказа:
в) вид проката (лист, рулон, пруток, моток, полоса, профиль);
г) обозначение проката (для гнутых профилей и фасонного проката);
д) класс точности (при наличии) и вид длины (при наличии) (для сортового и фасонного проката);
е) заказываемая длина (для сортового проката в прутках и фасонного проката);
-
толщина, ширина, внутренний и наружный диаметр — для рулонов,
-
диаметр, сторона квадрата, диаметр вписанного круга или толщина и ширина (для полосы) — для сортового проката,
-
размеры по сечению или номер профиля и номер стандарта на сортамент — для фасонного проката и гнутых профилей;
к) категория поставки продукции по 4.1 е).
Примечание - При отсутствии требования к испытанию на ударный изгиб поставку продукции осуществляют без указания категории;
л) марка стали (при необходимости);
м) дополнительные требования (при необходимости), в том числе назначение продукции (в случае производства труб или продукции, предназначенной для объектов использования атомной энергии).
Дополнительные требования согласовывают между изготовителем и заказчиком перед приемкой заказа. Заказчик может также указать требуемое состояние поставки. При отсутствии указания состояние поставки определяет изготовитель;
н) обозначение настоящего стандарта.
5.3 Примеры условных обозначений продукции при заказе приведены в приложении А.
6.1 Характеристики продукции базового исполнения
6.1.1 Химический состав стали по плавочному анализу ковшовой пробы для продукции классов прочности 265, 295, 315, 325, 345, 355, 375, 390 и 440 должен соответствовать нормам, указанным в таблице 1.
Химический состав стали по по плавочному анализу ковшовой пробы ковшовой пробы
6.1.1.1 Массовая доля мышьяка в стали для всех классов прочности не должна превышать 0,08%.
6.1.1.2 Для обеспечения требуемого уровня свойств допускается применять модифицирование стали кальцием и/или редкоземельными металлами: празеодимом Pr, церием Ce, лантаном La, неодимом Nd, самарием Sm, гадолинием Gd или другими элементами из расчета введения в сталь не более 0,02% кальция и 0,05% редкоземельных элементов. В документе о качестве указывают расчетное значение или фактическую массовую долю введенных элементов по анализу ковшовой пробы.
6.1.1.3 В продукции допускаются отклонения по массовой доле элементов от норм, приведенных в таблице 1, в соответствии с таблицей 8, кроме отклонений по массовой доле азота. Отклонение по массовой доле азота допускается только для продукции классов прочности 265, 295, 315, 325.
6.1.2 Перечень рекомендуемых марок стали для различных видов и классов прочности продукции приведен в приложении Б.
6.1.3 Продукцию изготовляют в состоянии в соответствии с классификацией, приведенной в 4.1 д).
Состояние поставки, если оно не оговорено в заказе, определяет и указывает в документе о качестве изготовитель.
Примечание - Допускается подвергать сортовой и фасонный прокат противофлокенной обработке — выдержке при определенной температуре и последующему замедленному охлаждению.
При обеспечении требуемого уровня механических свойств по настоящему стандарту изготовителю допускается заменять нормализацию с отдельного нагрева (Н) на нормализацию с прокатного нагрева (НП) и наоборот. Фактическое состояние поставки указывают в документе о качестве.
6.1.4 Качество поверхности толстолистового и широкополосного универсального проката должно соответствовать требованиям 6.1.4.1 — 6.1.4.9.
6.1.4.1 На поверхности широких граней (кроме поверхности в зоне катаных кромок) не должно быть рванин, сквозных разрывов, раскатанных пригара и корочки, а также пузырей-вздутий, гармошки, трещин, плен, раскатанных загрязнений и вкатанной окалины, а для листов и рулонов, применяемых для труб общего назначения, — также раковин глубиной более 0,20 мм.
6.1.4.2 Устранение недопустимых дефектов поверхности проводят пологой зачисткой. Полученные при зачистке углубления должны иметь плавные переходы с отношением ширины зачистки к ее глубине не менее 5:1. Зачистку проводят абразивным инструментом или способами, не вызывающими изменение свойств проката.
Глубина зачистки дефектов поверхности не должна выводить размер проката за предельное минусовое отклонение по толщине.
6.1.4.3 При совпадении мест зачистки на обеих сторонах проката суммарная глубина зачисток не должна выводить размер проката за предельное минусовое отклонение по толщине.
Общая площадь зачищенной поверхности проката с обеих сторон не должна превышать 20% площади листа с обеих сторон.
6.1.4.4 При удалении дефектов поверхности проката зачисткой, за исключением листов и рулонов, применяемых для производства труб общего назначения, допускается уменьшение толщины сверх минусового предельного отклонения:
- на 5% номинальной толщины — для листов номинальной толщиной до 60,0 мм включительно;
- 3 мм — для листов номинальной толщиной более 60,0 мм.
При этом площадь отдельного зачищенного участка поверхности проката не должна быть более 100 см2, суммарная площадь всех зачищенных сверх минусового предельного отклонения по толщине участков на одном листе не более 2% его площади.
6.1.4.5 Зачищенная поверхность не должна иметь рисок, видимых без применения увеличительных приборов, на границе зоны зачистки не должно быть уступов.
Допускаются без удаления местные (площадью не более 100 см2) дефекты (рябизна, риски, отпечатки), суммарной площадью с обеих сторон проката не превышающие 10% площади листа (с обеих сторон) и по своей глубине (высоте) не выводящие размер проката за предельные отклонения по толщине.
На поверхности допускается тонкий слой окалины, не препятствующий выявлению дефектов поверхности.
6.1.4.6 На поверхности проката в зоне катаных кромок не должно быть расслоений, рванин, трещин, плен, загрязнений, вкатанной окалины, волосовин и рисок, выводящих прокат за минимальные размеры по толщине и пузырей-вздутий, выводящих прокат за максимальные размеры по толщине.
Глубина дефектов на катаных кромках не должна превышать половины предельного отклонения по ширине и не выводить ширину проката за номинальный размер.
6.1.4.7 На обрезных боковых и торцевых кромках толстолистового проката и на торцах широкополосного универсального проката не должно быть расслоений, трещин, зазубрин и рванин, а также заусенцев высотой более 2 мм.
6.1.4.8 Смятие и подгиб кромок после обрезки не должны выводить толстолистовой прокат в листах за предельные отклонения от плоскостности по ГОСТ 19903.
6.1.4.9 Толстолистовой прокат в рулонах не должен иметь:
- загнутых более чем на 90° кромок;
- скрученных и смятых концов;
- концов неполной ширины, длина которых превышает ширину проката.
6.1.5 Качество поверхности и торцов сортового и фасонного проката должно соответствовать требованиям ГОСТ 535, гнутых профилей — ГОСТ 11474.
6.1.6 Заварка и заделка дефектов на поверхности граней и кромках толстолистового, широкополосного универсального, сортового полосового и фасонного проката не допускается.
6.1.6.1 По согласованию изготовителя с заказчиком для двутавров, уголков и швеллеров классов прочности 265, 295, 315, 325, 345, 355, кроме продукции, предназначенной для объектов использования атомной энергии, при превышении глубины зачистки (вырубки) дефектов допускается восстановление поверхности профиля с помощью наплавки в соответствии с технологической документацией изготовителя.
Наплавку проводят после полного удаления дефекта пологой зачисткой (вырубкой) с обеспечением плавных переходов (без резких изменений контура). Глубина вырубки (зачистки), перед наплавкой, не должна превышать 30% номинальной толщины элемента профиля. Суммарная площадь восстановленной наплавкой поверхности должна составлять не более 2% площади поверхности профиля.
Наплавленный металл должен выступать над поверхностью проката не менее чем на 1,5 мм. Далее полученный выступ зачищают, выравнивая с поверхностью проката.
На наплавленном металле трещины, пористость и другие дефекты не допускаются.
Поверхность двутавров, уголков и швеллеров, восстановленная наплавкой, должна быть обведена несмываемой красной краской.
6.1.7 Механические свойства при испытании на растяжение должны соответствовать:
- для сортового (круглого, квадратного, шестигранного, полосового), фасонного проката — нормам, указанным в таблице 2;
- толстолистового, широкополосного универсального проката и гнутых профилей — нормам, указанным в таблице 3.
Механические свойства при испытании на растяжение сортового и фасонного проката
Механические свойства при испытании на растяжение толстолистового, широкополосного универсального проката и гнутых профилей
6.1.8 Продукция должна выдерживать испытание на изгиб на 180° на оправке диаметром, равным двум толщинам образца. В месте изгиба не должно быть надрывов и трещин, видимых без применения увеличительных приборов.
Допускается не проводить испытание продукции на изгиб при условии гарантии изготовителем удовлетворительных результатов испытаний у потребителя.
6.1.9 Продукция с испытанием на ударный изгиб в соответствии с категориями поставки, указанными в таблице 4 (если в заказе указана категория).
<*> Для толстолистового, широкополосного универсального проката и гнутых профилей.
Примечание - По согласованию изготовителя с заказчиком прокат любой категории может быть заказан с дополнительным испытанием на ударный изгиб при температуре, указанной в настоящей таблице. Нормы ударной вязкости в этом случае могут быть гарантированы универсальной аттестацией продукции.
6.1.10 Ударная вязкость должна соответствовать:
- для сортового и фасонного проката — нормам, указанным в таблице 5;
- толстолистового, широкополосного универсального проката и гнутых профилей — нормам, указанным в таблице 6.
Ударная вязкость сортового и фасонного проката
1 Знак «+» означает, что определение ударной вязкости в соответствии с заказанной категорией по таблице 4 проводят для набора статистических данных, результаты контроля указывают в документе о качестве.
2 Знак «-» означает, что ударную вязкость не нормируют, но определяют по требованию потребителя, указанному в заказе.
3 Допускается снижение норм ударной вязкости на одном образце: KCU — на 15%, KCV — на 30%, при этом среднее значение результатов испытаний должно быть не ниже норм, указанных в таблице 6.
6.2 Характеристики продукции, устанавливаемые по требованию заказчика
6.2.1 Продукция из стали с химическим составом в зависимости от марки стали и композиции.
6.2.1.1 Химический состав стали по плавочному анализу ковшовой пробы должен соответствовать нормам, приведенным в таблице 7.
В готовой продукции допускаются отклонения по массовой доле элементов от норм, приведенных в таблице 7, в соответствии с таблицей 8.
Химический состав стали по плавочному анализу ковшовой пробы
Предельные отклонения по химическому составу в готовой продукции
6.2.1.2 Продукция с гарантией свариваемости (ГС).
- технологией изготовления и соблюдением требований по химическому составу с учетом предельных отклонений в готовой продукции;
- ограничением величины углеродного эквивалента Cэкв, которая не должна превышать, %:
а) 0,43 — для классов прочности 265, 295, 315, 325;
б) 0,46 — для классов прочности 345, 355, 375;
в) 0,48 — для класса прочности 390;
г) 0,51 — для класса прочности 440.
Для проката классов прочности 345, 375, 390 из стали марки 10ХСНД без микролегирования (Ti + B) и 15ХСНД допускается величина углеродного эквивалента Cэкв не более 0,51%.
Для проката классов прочности 345 и 390 из стали марки 14ХГНДЦ величина углеродного эквивалента Cэкв — не более 0,54%.
6.2.1.3 Продукция классов прочности 265, 295, 315, 325, 345, 355, 375, 390 и 440 с указанием соответствующей марки стали, имеющей в обозначении букву Д, с повышенной стойкостью против атмосферной коррозии.
Повышенная стойкость против атмосферной коррозии гарантируется химическим составом стали и технологией изготовления.
Примечание - Прокат класса прочности 295, из стали марки 09Г2Д, 09Г2Д-1 изготовляют толщиной до 32,0 мм включительно.
6.2.1.4 Механические свойства при испытании на растяжение должны соответствовать:
- для сортового и фасонного проката — требованиям таблицы 9;
- толстолистового, широкополосного универсального проката и гнутых профилей — требованиям таблицы 10.
Механические свойства при испытании на растяжение сортового и фасонного проката
Механические свойства при испытании на растяжение толстолистового, широкополосного универсального проката и гнутых профилей
1 Знак «+» означает, что ударную вязкость не нормируют, определение ударной вязкости в соответствии с заказанной категорией по таблице 4 проводят для набора статистических данных. Результаты контроля указывают в документе о качестве.
2 Для круглого проката испытание на ударный изгиб проводят, начиная с диаметра 12,0 мм и более.
3 Допускается снижение норм ударной вязкости на одном образце: KCU — на 15%, KCV — на 30%, при этом среднее значение результатов испытаний должно быть не ниже норм, указанных в таблице 11.
4 В случае, если марка стали приведена в таблице 9 для определенного класса прочности определенного диапазона размеров проката по сечению, а в таблице 11 для того же класса прочности того же диапазона размеров проката по сечению данная марка отсутствует, то нормы ударной вязкости (при их наличии) или требования по набору данных или факультативности должны соответствовать таблице 11 для того же класса прочности того же диапазона размеров проката по сечению, если не согласовано иное.
Ударная вязкость толстолистового, широкополосного универсального проката и гнутых профилей
6.2.2 Продукция из стали с массовой долей серы от 0,020% до 0,040%.
6.2.3 Продукция из стали с массовой долей серы не более 0,005%, фосфора — не более 0,010%.
6.2.4 Толстолистовой прокат с ограничением минусового предельного отклонения по толщине. При этом сумма предельных отклонений должна соответствовать сумме предельных отклонений для заказываемой толщины и точности изготовления по ГОСТ 19903.
6.2.5 Продукция для изделий в хладостойком исполнении (ХЛ) с испытанием на ударный изгиб (KCU и/или KCV) при температуре минус 40 °C и ниже после термической обработки или контролируемой прокатки с ускоренным охлаждением, контролируемой прокатки с последующим отпуском, указываемых в заказе.
6.2.6 Продукция классов прочности 390 и 440 с ограничением верхнего предела временного сопротивления значениями, не более чем на 180 Н/мм2 превышающими указанные в таблицах 2, 3, 9 и 10.
6.2.7 Продукция с регламентированным верхним пределом текучести, который оговаривают в заказе.
6.2.8 Толстолистовой прокат в рулонах с диапазоном свойств по пределу текучести одного рулона не более 50 Н/мм2. Допускается данное требование гарантировать технологией изготовления без проведения испытаний.
6.2.9 Толстолистовой прокат в рулонах с диапазоном свойств по пределу текучести одного рулона не более 70 Н/мм2. Допускается данное требование гарантировать технологией изготовления без проведения испытаний.
6.2.10 Продукция из стали с нормированной величиной действительного зерна (НЗ) в пределах номеров 5 — 8 по ГОСТ 5639.
6.2.11 Толстолистовой прокат толщиной 20,0 мм и более с гарантированными свойствами в направлении толщины проката с группами качества по ГОСТ 28870 (см. также [2]), которые оговаривают в заказе.
6.2.12 Продукция с обеспечением вероятности нормативных значений предела текучести, временного сопротивления и относительного удлинения не ниже 0,95 в соответствии с ГОСТ 27772-2021 (приложение А).
Примечание - Требования по 6.2.2 — 6.2.4, 6.2.6 — 6.2.12 в заказе указывают в виде ссылки на соответствующий пункт.
6.3 Дополнительные требования
Дополнительные требования к продукции, согласовываемые между изготовителем и заказчиком, приведены в приложениях В и Г.
В заказе дополнительные требования по В.1 — В.30 указывают, используя ссылку на соответствующий номер пункта приложения В, в котором изложено требование.
6.4 Маркировка и упаковка
6.4.1 Маркировка и упаковка горячекатаного проката и гнутых профилей — в соответствии с ГОСТ 7566.
6.4.2 Торцы двутавров, уголков и швеллеров, поверхность которых была восстановлена наплавкой, дополнительно маркируют несмываемой желтой краской.
7.1 Правила приемки продукции — по ГОСТ 7566 с дополнениями, перечисленными далее.
7.2 Продукцию принимают партиями.
Партия должна состоять из продукции:
- одного класса прочности;
- одного вида;
- одного профиля (для фасонных профилей);
- одной толщины (одного диаметра) или одного диапазона по толщине (диаметру) для продукции, подвергаемой термической обработке с отдельного нагрева. Диапазон толщин (диаметров) для объединения в партию определяет изготовитель;
- одной марки стали (если применимо);
- одного состояния поставки;
- одного режима термической обработки.
Масса партии не должна превышать 350 т.
Партия продукции, из стали определенной марки и разливаемой в слитки, должна состоять, кроме того, из одной плавки-ковша.
Для продукции, произведенной из непрерывнолитой заготовки, допускается формировать партию из нескольких плавок, при этом по ковшовому анализу плавок разность массовой доли элементов не должна превышать: по C — 0,04%, по Mn — 0,15%.
Разность массовых долей C и Mn гарантируется технологией изготовления без проведения испытаний.
При формировании партии из нескольких плавок аттестацию продукции статистическими методами контроля данной партии не проводят.
7.3 Каждую партию продукции сопровождают документом о качестве, оформленным в соответствии с ГОСТ 7566 (см. также [3]). В документе о качестве дополнительно указывают:
а) массовую долю всех нормируемых химических элементов по плавочному анализу ковшовой пробы или анализу готовой продукции с соответствующей отметкой — «в готовой продукции» (если контроль проводился);
б) для испытаний на изгиб на 180° — сведения о выполнении испытаний на изгиб с отметкой «уд» или словами «изгиб на 180° гарантируется»;
в) для продукции, прошедшей универсальную аттестацию по результатам испытаний на ударный изгиб:
-
фактические результаты контроля KCV-20 или KCV-40 в зависимости от класса прочности и категории поставки;
-
гарантируемую норму ударной вязкости для заказанных категорий;
г) для двутавров, уголков и швеллеров — отметку о восстановлении поверхности наплавкой, если она проводилась.
7.3.1 Для проката, принимаемого с характеристиками, устанавливаемыми потребителем в соответствии с 6.2 или с дополнительными требованиями, указанными в приложении В, в документе о качестве дополнительно указывают результаты испытаний по заказываемым показателям (характеристикам).
7.3.2 Для продукции с гарантией свариваемости указывают обозначение ГС и величину углеродного эквивалента.
7.4 Для проверки качества продукции от партии отбирают:
- для химического анализа — одну ковшовую пробу от плавки. Отбор проб для химического анализа, в том числе в готовой продукции, — по ГОСТ 7565.
Допускается в документ о качестве химический состав по плавочному анализу переносить из документа о качестве изготовителя заготовки и не проводить контроль в поставляемом прокате;
- для контроля размеров и отклонения формы — 10% продукции, но не менее пяти штук прутков (полос, мотков, профилей, листов) и не менее двух рулонов;
- для контроля качества поверхности, требований к кромкам и торцам (в части расслоений) — 10% прутков (полос, мотков, профилей), но не менее пяти штук, и каждый лист, рулон;
- для ультразвукового контроля (УЗК) внутренних дефектов (если проводится) — каждую единицу продукции;
- для контроля качества по другим показателям — два прутка (мотка, профиля), два листа, две полосы, один рулон.
При объединении продукции в одну партию для термической обработки для контроля отбирают единицы продукции максимального сечения.
Если партия продукции в соответствии с заказом состоит из одной единицы продукции, то эта единица является контрольной.
7.5 При получении неудовлетворительных результатов испытаний по какому-либо из показателей повторные испытания проводят в соответствии с ГОСТ 7566.
Допускается подвергать прокат повторной термической обработке (если она проводилась), при этом испытание считается первичным с определением всех характеристик.
Для партии продукции, состоящей из одной единицы, удвоенное количество проб отбирают от той же единицы продукции.
7.6 При получении неудовлетворительных результатов плавочного анализа ковшовой пробы химический состав стали может быть аттестован по анализу готовой продукции. При этом в документе о качестве указывают результаты двух анализов.
8.1 Химический состав стали определяют по ГОСТ 22536.0 — ГОСТ 22536.12, ГОСТ 22536.14, ГОСТ 27809, ГОСТ 12344 — ГОСТ 12348, ГОСТ 12350 — ГОСТ 12352, ГОСТ 12354 — ГОСТ 12361, ГОСТ 12364, ГОСТ 17745, ГОСТ 18895, ГОСТ 28033, ГОСТ 28473. Допускается применение других методов анализа, обеспечивающих необходимую точность измерения. При возникновении разногласий в оценке химического состава продукции анализ проводят по указанным стандартам.
8.2 Углеродный эквивалент Cэкв, %, вычисляют по формуле
где C, Mn, Si, Cr, Ni, Cu, V, Nb, Mo, P — массовые доли углерода, марганца, кремния, хрома, никеля, меди, ванадия, ниобия, молибдена, фосфора по ковшовой пробе или в готовом прокате.
Параметр стойкости против растрескивания при сварке Pcm, %, для стали марки 10ХСНД при микролегировании в сочетании титана с бором (Ti + B) рассчитывают по формуле
где C, Si, Mn, Cu, Ni, Cr, Mo, V, B — массовые доли углерода, кремния, марганца, меди, никеля, хрома, молибдена, ванадия, бора по ковшовой пробе или в готовом прокате.
8.3 Азотный эквивалент Nэкв, %, вычисляют по формуле
Nэкв = 0,8(0,52·Al + 0,29·Ti + 0,27·V + 0,15·Nb), (3)
где Al, Ti, V, Nb — массовые доли алюминия, титана, ванадия и ниобия по ковшовой пробе.
8.4 Контроль качества поверхности толстолистового и широкополосного универсального проката проводят визуально без применения увеличительных приборов. Качество поверхности и кромок проката в рулонах проверяют по внешнему (наружному) витку или на пробе, отбираемой от смотанного рулона. Контроль размеров и отклонений от формы проводят:
Контроль качества поверхности, размеров и отклонений от формы проводят:
По согласованию изготовителя с заказчиком допускается контроль качества поверхности, размеров и отклонений от формы фасонного проката не проводить, а гарантировать обеспечение указанных показателей технологией изготовления.
Контроль качества восстановленной наплавкой поверхности двутавров, уголков и швеллеров проводят в соответствии с технологической документацией изготовителя.
По согласованию изготовителя с заказчиком проводят УЗК наплавленной поверхности и прилегающих частей основного металла.
Описание дефектов поверхности — по ГОСТ 21014. Методы измерений отклонения формы — по ГОСТ 26877.
8.5 Расслоение проката при резке контролируют осмотром кромок и торцов без применения увеличительных приборов.
При необходимости качество металла на кромках толстолистового и широкополосного универсального проката проверяют снятием стружки, при этом раздвоение стружки служит признаком несплошности металла.
8.6 Ультразвуковой контроль сплошности толстолистового проката проводят в соответствии с ГОСТ 22727 или по технической документации изготовителя.
8.7 Ультразвуковой контроль внутренних дефектов сортового проката проводят в соответствии с ГОСТ 21120 или по технической документации изготовителя.
8.8 Отбор проб для механических и технологических испытаний проката проводят по ГОСТ 7564 (в состоянии поставки). Из сортового, фасонного и широкополосного универсального проката образцы вырезают вдоль направления прокатки, из толстолистового проката — поперек направления прокатки, а по требованию заказчика — вдоль направления прокатки, кроме испытаний на ударный изгиб на образцах с острым надрезом (KCV). Для испытаний на ударный изгиб (KCV) образцы отбирают вдоль направления прокатки.
Допускается по согласованию заказчика с изготовителем пробы на ударный изгиб (KCV) отбирать поперек направления прокатки.
Для сортового проката диаметром или стороной квадрата более 120,0 мм допускается механические свойства определять на образцах, вырезанных из перекованных или прокатанных заготовок сечением от 90,0 до 100,0 мм. Нормы механических свойств в этом случае должны соответствовать нормам, указанным в таблицах 2, 5, 9 и 11.
Качество гнутых профилей контролируют на заготовке.
8.9 От каждой контрольной единицы продукции отбирают:
- для испытания на растяжение — по одному образцу;
- испытания на ударный изгиб и на ударный изгиб после механического старения — по два образца для соответствующих условий испытаний;
- испытания на растяжение в направлении толщины — по три образца;
- испытания на изгиб — по одному образцу;
- контроля величины зерна — по одному образцу;
- проверки макроструктуры — один темплет.
8.10 Испытание на растяжение проводят по ГОСТ 1497 на пропорциональных плоских или цилиндрических образцах с начальной расчетной длиной . Тип образца указывают в документе о качестве.
Для сортового проката диаметром (стороной квадрата, диаметром вписанного круга) до 25,0 мм включительно испытание допускается проводить на натурных образцах (без механической обработки).
Контроль временного сопротивления наплавленной поверхности двутавров, уголков и швеллеров допускается не проводить, а гарантировать соответствие нормам, указанным в таблицах 2 и 9.
8.11 Испытание на ударный изгиб продукции номинальной толщиной от 5,0 до 10,0 мм проводят по ГОСТ 9454 на образцах типа 2 или 3 (KCU) или типа 12 или 13 (KCV). Для продукции толщиной 10,0 мм и более испытание на ударный изгиб проводят по ГОСТ 9454 на образцах типа 1 (KCU) или типа 11 (KCV), при этом для сортового круглого, шестигранного и квадратного проката диаметром (диаметром вписанного круга, стороной квадрата) от 12,0 до 16,0 мм включительно испытания на ударный изгиб проводят на образцах типа 3 (KCU) или типа 13 (KCV) по ГОСТ 9454.
Испытание на ударный изгиб фасонного проката толщиной от 3,0 до 4,0 мм, толстолистового проката толщиной от 3,0 до 5,0 мм, прокатанного с минусовым предельным отклонением, проводят на образцах шириной, равной фактической толщине проката.
Испытание на ударный изгиб проката толщиной 10,0 мм, прокатанного с минусовым предельным отклонением, допускается проводить на образцах шириной, равной фактической толщине проката.
8.11.1 Универсальная аттестация продукции по результатам испытаний на ударный изгиб.
Для продукции классов прочности 265, 295, 315, 325 выполнение изготовителем установленной в таблицах 5, 6, 11 и 12 обязательной нормы ударной вязкости KCV-20 гарантирует соответствие продукции нормам, приведенным для категорий 1, 7, 8, 10, а по согласованию изготовителя с заказчиком — для категорий 2, 3, 11, 12, 16, без проведения испытаний по данным категориям.
Для продукции классов прочности 345, 355, 375, 390, 440 выполнение изготовителем установленной в таблицах 5, 6, 11 и 12 обязательной нормы ударной вязкости KCV-40 гарантирует соответствие продукции нормам, приведенным для категорий 1 — 3, 7 — 12, 16, а по согласованию изготовителя с заказчиком — для категорий 4 — 6, 13 — 15, 17 — 19, а также для продукции классов прочности 265, 295, 315, 325 категорий 1 — 3, 10 — 12, без проведения испытаний по данным категориям.
8.12 Испытание на ударный изгиб после механического старения проводят по ГОСТ 7268. Типы образцов в зависимости от толщины продукции должны соответствовать принятым в 8.11.
8.13 Испытания при повышенных температурах проводят по ГОСТ 9651.
8.14 Испытание продукции на изгиб проводят по ГОСТ 14019.
8.15 Испытание проката на растяжение в направлении толщины проводят по ГОСТ 28870 (см. также [2]).
8.16 Контроль величины действительного зерна проводят по ГОСТ 5639.
8.17 Контроль макроструктуры продукции проводят без применения увеличительных приборов в соответствии с ГОСТ 10243 на протравленных темплетах и/или в изломе, при этом контроль макроструктуры толстолистового проката проводят в полном поперечном сечении на продольных изломах или на протравленных темплетах (продольных или поперечных).
Оценку качества макроструктуры продукции проводят по ГОСТ 10243, а для изготовленной из непрерывнолитой заготовки в части дефектов:
- центральная пористость и подусадочная (осевая) ликвация — по ГОСТ 10243 <1>;
- ликвационные полоски и трещины и краевое точечное загрязнение — по нормативным документам, согласованным в установленном порядке <1>.
<1> В Российской Федерации действует ГОСТ Р 28228-2018 «Заготовка стальная непрерывнолитая. Методы контроля и оценки макроструктуры».
Допускается применять методы УЗК и другие неразрушающие методы контроля, согласованные в установленном порядке.
Примечание - Для проката толщиной менее 40 мм контроль проводят в промежуточной заготовке от плавки.
8.18 Оценку заданной вероятности нормативных значений предела текучести, временного сопротивления и относительного удлинения по 6.2.12 проводят по методике ГОСТ 27772-2021 (приложение А).
8.19 Для контроля механических свойств продукции при испытании на растяжение, ударный изгиб и ударный изгиб после механического старения допускается применение неразрушающих и статистических методов контроля в соответствии с требованиями стандартов на статистические методы контроля или другими нормативными документами в области стандартизации, утвержденными в установленном порядке.
8.20 Изготовитель гарантирует при этом соответствие выпускаемой продукции требованиям настоящего стандарта. При разногласиях в оценке качества и при периодических проверках качества проката применяют методы контроля, предусмотренные в 8.10 — 8.12.
8.21 По требованию заказчика механические испытания и испытания на изгиб для проката, поставляемого в горячекатаном состоянии (без термической обработки), проводят на термически обработанных образцах или на образцах, изготовленных из термически обработанных заготовок. Тип образцов, размер сечения заготовок для термической обработки и режим термической обработки образцов или заготовок согласовывают при оформлении заказа.
9 Транспортирование и хранение
Транспортирование и хранение проката — по ГОСТ 7566, гнутых профилей — по ГОСТ 11474.
10 Требования безопасности и охраны окружающей среды
Продукция пожаро- и взрывобезопасна, нетоксична и не требует специальных мер при транспортировании, хранении и переработке.
Изготовитель гарантирует соответствие продукции требованиям настоящего стандарта при соблюдении условий транспортирования и хранения.
ПРИМЕРЫ УСЛОВНЫХ ОБОЗНАЧЕНИЙ ПРОДУКЦИИ ПРИ ОФОРМЛЕНИИ ЗАКАЗА
А.1 Прокат фасонный горячекатаный, швеллер, мерной длины (МД), номер 20 с параллельными гранями полок (П) по ГОСТ 8240-97, класса прочности 315, в горячекатаном состоянии (ГК):
А.2 Прокат фасонный горячекатаный, двутавр балочный, немерной длины (НД), номера профиля 30Б1 по ГОСТ 35087-2024, класса прочности 345, в горячекатаном состоянии (ГК):
А.3 Прокат фасонный горячекатаный, уголок неравнополочный, обычной точности прокатки (В), размерами 63 x 40 x 4 мм по ГОСТ 8510-86, класса прочности 345, в горячекатаном состоянии (ГК):
А.4 Прокат сортовой, круглый, в прутках, обточенный (ОБТ), обычной точности прокатки (В1), класса кривизны IV, кратной мерной длины (КД), диаметром 50 мм по ГОСТ 2590-2006, класса прочности 390, с качеством поверхности группы 3ГП по ГОСТ 535-2005, с фаской с двух сторон (Ф2), с УЗК внутренних дефектов, после закалки с отдельного нагрева с последующим отпуском (ЗОН+О):
А.5 Прокат сортовой, квадратный, в прутках, обычной точности прокатки (В1), класса кривизны III, немерной длины (НД), со стороной квадрата 50 мм по ГОСТ 2591-2006, класса прочности 325, категории 2, в горячекатаном состоянии (ГК):
А.6 Прокат сортовой, круглый, в мотках (НМД), обычной точности прокатки (В1), диаметром 10 мм по ГОСТ 2590-2006, класса прочности 345, категории 9, с качеством поверхности группы 2ГП по ГОСТ 535-2005, в горячекатаном состоянии (ГК):
А.7 Прокат толстолистовой, повышенной точности изготовления (А), высокой плоскостности (ПВ), с обрезной кромкой (О), размерами 8 x 1100 x 5000 мм по ГОСТ 19903-2015, класса прочности 390, категории 3, из стали марки 10ХСНД с массовой долей серы в соответствии с 6.2.2, нормализованный (Н):
А.8 Прокат толстолистовой, обычной точности изготовления (Б), нормальной плоскостности (ПН), с необрезной кромкой (НО), размерами 16 x 1200 x 6000 мм по ГОСТ 19903-2015, класса прочности 325, категории 12, из стали марки 16ГС-1, с гарантией свариваемости (ГС), с очисткой от окалины травлением (Т), в горячекатаном состоянии (ГК):
А.9 Прокат толстолистовой, обычной точности изготовления (Б) с ограничением минусового предельного отклонения по толщине (с учетом 6.2.4), нормальной плоскостности (ПН), с необрезной кромкой (НО), размерами 16 x 1200 x 6000 мм по ГОСТ 19903-2015, класса прочности 325, категории 12, из стали марки 16ГС-1, с гарантией свариваемости (ГС), в горячекатаном состоянии (ГК):
А.10 Прокат сортовой круглый, в прутках, обычной точности прокатки (В1), класса кривизны IV, мерной длины (МД), диаметром 20 мм по ГОСТ 2590-2006, класса качества S275J0, с качеством поверхности группы 2ГП по ГОСТ 535-2005, в горячекатаном состоянии (ГК), с дополнительными требованиями в соответствии с В.1:
А.11 Прокат толстолистовой, обычной точности изготовления (Б), нормальной плоскостности (ПН), с необрезной кромкой (НО), размерами 16 x 1200 x 6000 мм по ГОСТ 19903-2015, класса прочности 325, категории 2, с дополнительным испытанием KCV0, с очисткой от окалины травлением (Т), в горячекатаном состоянии (ГК):
А.12 Прокат толстолистовой, повышенной точности прокатки (А), высокой плоскостности (ПВ), с обрезной кромкой (О), размерами 8 x 1100 x 5000 мм по ГОСТ 19903-2015, класса прочности 390, категории 8, из стали марки 10ХСНД с микролегированием титаном и бором (Ti + B), после отжига (ОТ):
А.13 Прокат толстолистовой, обычной точности изготовления (Б), нормальной плоскостности (ПН), с необрезной кромкой (НО), размерами 16 x 1200 x 6000 мм по ГОСТ 19903-2015, класса прочности 325, категории 12, из стали марки 16ГС, с гарантией свариваемости (ГС), с очисткой от окалины травлением (Т), в горячекатаном состоянии (ГК), для объектов использования атомной энергии (АЭ):
А.14 Прокат толстолистовой, обычной точности изготовления (Б), нормальной плоскостности (ПН), с обрезной кромкой (О), размерами 8 x 1400 x 6000 мм по ГОСТ 19903-2015, класса прочности 345, категории 12, из стали марки 09Г2С с массовой долей кремния (0,20 — 0,80)%, с гарантией свариваемости (ГС), после контролируемой прокатки (КП), для труб:
А.15 Прокат толстолистовой, обычной точности изготовления (Б), высокой плоскостности (ПВ), с обрезной кромкой (О), размерами 8 x 1400 x 6000 мм по ГОСТ 19903-2015, класса прочности 345, категории 18, из стали марки 14ХГНДЦ с массовой долей углерода не более 0,18%, циркония — не более 0,10%, с гарантией свариваемости (ГС), после закалки с отдельного нагрева с последующим отпуском (ЗОН+О):
ПЕРЕЧЕНЬ МАРОК СТАЛИ ДЛЯ ПРОДУКЦИИ РАЗЛИЧНЫХ ВИДОВ И КЛАССОВ ПРОЧНОСТИ
Марки стали для сортового (круглого, квадратного, шестигранного и полосового), фасонного проката приведены в таблице Б.1, для толстолистового, широкополосного универсального проката и гнутых профилей — в таблице Б.2.
Марки стали для сортового (круглого, квадратного, шестигранного и полосового) и фасонного проката
Марки стали для толстолистового, широкополосного универсального проката и гнутых профилей
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ К ПРОДУКЦИИ
В.1 Круглый сортовой прокат групп и классов качества S235JR, S235J0, S235J2, S275JR, S275J0, S275J2, S355JR, S355J0, S355J2
В.1.1 Химический состав стали по плавочному анализу ковшовой пробы должен соответствовать нормам, указанным в таблице В.1.
Химический состав стали по плавочному анализу ковшовой пробы
В.1.2 Углеродный эквивалент должен соответствовать нормам, указанным в таблице В.2.
В.1.3 Механические свойства проката должны соответствовать:
- при испытании на растяжение — нормам, указанным в таблице В.3;
- при испытании на ударный изгиб — нормам, указанным в таблице В.4.
Механические свойства проката при испытании на растяжение
Механические свойства проката при испытании на ударный изгиб
В.2 Толстолистовой прокат классов прочности 460, 500, 550, 600, 620, 650, 700
В.2.1 Химический состав по плавочному анализу ковшовой пробы и углеродный эквивалент стали должны соответствовать приведенным в таблице В.5.
Химический состав по плавочному анализу ковшовой пробы стали и углеродный эквивалент
В.2.2 Механические свойства проката при испытании на растяжение и условия испытания на изгиб должны соответствовать указанным в таблице В.6, ударная вязкость — указанной в таблице В.7.
Механические свойства при испытании на растяжение и условия испытания на изгиб
В.3 Продукция с химическим составом по таблице 7 с исключением кремния, как легирующего элемента, и введением титана, ниобия и ванадия с массовой долей не более 0,06% каждого при их суммарной массовой доле не более 0,15% при условии выполнения всех требований стандарта.
Настоящий пункт не распространяется на продукцию, поставляемую с факультативными нормами ударной вязкости.
В.4 Сортовой и фасонный прокат классов прочности 460 и 500 из стали с химическим составом, аналогичным используемому для толстолистового проката в таблице В.5. Нормы механических свойств при испытании на растяжение и ударный изгиб согласовывают между изготовителем и заказчиком.
В.5 Толстолистовой прокат толщиной от 10,0 до 40,0 мм из легированной стали марки 16Х2ГСБ классов прочности 500 и 600
В.5.1 Химический состав стали по плавочному анализу ковшовой пробы должен соответствовать нормам, указанным в таблице В.8.
Химический состав стали по плавочному анализу ковшовой пробы
В.5.2 Прокат поставляют после закалки с отпуском. Допускается поставка листов в нормализованном (Н) или горячекатаном состоянии (ГК).
В.5.3 Механические свойства проката при испытании на растяжение и ударный изгиб в состоянии поставки должны соответствовать нормам, указанным в таблице В.9.
В.5.4 Прокат классов прочности 500 и 600 должен выдерживать испытание на изгиб на 120° с применением оправки диаметром, равным трем толщинам проката, без надрывов и трещин, видимых без применения увеличительных приборов.
В.6 Круглый сортовой прокат в прутках с предварительной механической обработкой без регламентации шероховатости поверхности (ОБТ).
В.7 Круглый сортовой прокат в прутках с фаской с одной (Ф1) или с двух сторон (Ф2). Размеры фаски не регламентируются.
В.8 Прокат с очисткой от окалины:
При отсутствии в заказе способа очистки от окалины его выбирает изготовитель и указывает в документе о качестве.
Прокат, очищенный от окалины методом травления, должен быть смазан с обеих сторон смазкой, предохраняющей от коррозии. Количество смазки на поверхности проката не нормируется.
С согласия потребителя допускается поставка проката без промасливания, при этом на поверхности проката допускаются пятна ржавчины и царапины, обусловленные отсутствием слоя смазки.
В.9 Сортовой прокат с зачисткой заусенцев с одной стороны без смятия концов (УЗ1) или с зачисткой заусенцев с двух сторон без смятия концов (УЗ2). Для удаления заусенцев допускается снятие фаски. Размер фаски не регламентируется. «Чашечка» и «остатки чашечки» не допускаются.
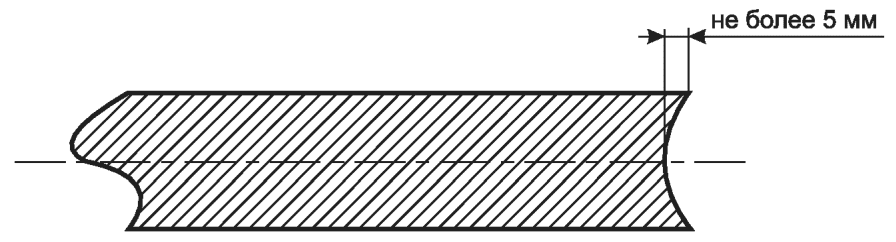
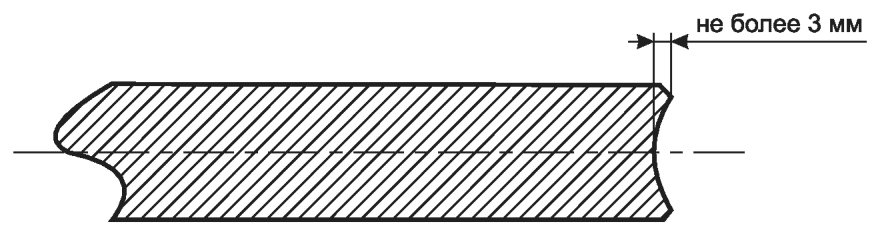
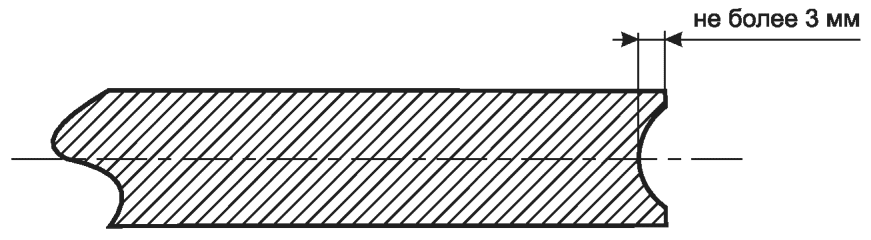
В.10 Сортовой прокат без заусенцев и смятых концов (УЗ3). При этом «чашечка» или остатки «чашечки» на прокате с предварительной механической обработкой не являются браковочным признаком. Вид «чашечки» и остатков «чашечки» приведен в приложении Г.
В.11 Толстолистовой прокат с УЗК сплошности.
Класс сплошности устанавливают по согласованию изготовителя с заказчиком в соответствии с ГОСТ 22727. Контроль прикромочных зон проводят по требованию заказчика.
В.12 Сортовой прокат в прутках размером 30 мм и более с УЗК внутренних дефектов. Группу качества устанавливают по согласованию изготовителя с заказчиком в соответствии с ГОСТ 21120.
В.13 Сортовой прокат в отожженном состоянии (ОТ) или после высокого отпуска (ВО). При этом механические свойства не регламентируют, но контролируют и результаты заносят в документ о качестве.
В.14 Прокат из стали марок, приведенных в таблицах Б.1 и Б.2, классов прочности и размеров, отличных от приведенных в них, при условии обеспечения требуемых механических свойств при испытании на растяжение и ударный изгиб.
В.15 Сортовой прокат без заусенцев с одной стороны и без смятия концов (БЗ1). Прокат сортовой без заусенцев с двух сторон и без смятия концов (БЗ2). Для удаления заусенцев допускается снятие фаски. Размер фаски не регламентируется.
В.16 Прокат в листах, широкополосный универсальный прокат и гнутые профили категорий 16 — 19, указанных в таблице 4, с нормированием ударной вязкости KCU >= 70 Дж/см2.
В.17 Толстолистовой прокат в листах и рулонах, широкополосный универсальный прокат из стали марки 10ХСНД с дополнительными требованиями:
а) с ограничением массовой доли молибдена не более 0,08%;
б) с микролегированием в сочетании титана с бором из расчета получения в стали массовой доли титана не более 0,04%, бора — не более 0,0050%. При этом предельное отклонение по массовой доле бора в готовом прокате не должно превышать +0,0005%.
Свариваемость проката из стали марки 10ХСНД при микролегировании в сочетании титана с бором (титан + бор) в дополнение к требованиям 6.2.1.2 обеспечивается параметром стойкости против растрескивания при сварке Pcm, который должен быть не более 0,30%.
В.18 Продукция из стали марок 09Г2, 09Г2-1, 09Г2С, 09Г2С-1, 10ХСНД и 15ХСНД с массовой долей алюминия в пределах от 0,015% до 0,050%. Предельные отклонения по алюминию — в соответствии с таблицей 8.
В.19 Толстолистовой прокат из стали марки 09Г2С, предназначенный для изготовления труб, с массовой долей кремния в пределах от 0,20% до 0,80%.
В.20 Фасонный и толстолистовой прокат из стали марки 14ХГНДЦ с массовой долей углерода не более 0,18%, кремния — от 0,20% до 0,60%, хрома — от 0,50% до 1,10%, циркония — не более 0,010%, ванадия — не более 0,13%, ниобия Nb — не более 0,09%, при этом суммарная массовая доля (Ti + V + Nb) — не более 0,15%.
В.21 Толстолистовой прокат в листах и рулонах, широкополосный универсальный прокат из стали марки 10Г2ФБЮ с массовой долей углерода от 0,05% до 0,13%, марганца — от 1,50% до 1,80%, ванадия — от 0,03% до 0,12%.
В.22 Толстолистовой прокат в листах и рулонах, широкополосный универсальный прокат с гарантией свариваемости (ГС) классов прочности 265, 295, 315, 325 из стали марки 09Г2С с величиной углеродного эквивалента не более 0,46%.
В.23 Прокат категории поставки 20 из стали марок 09Г2С и 09Г2С-1 с нормами KCV-60, Дж/см2, не менее, для проката толщиной:
В.24 Прокат с гарантией свариваемости (ГС) с другими, относительно указанных в 6.2.1.2, величинами углеродного эквивалента Cэкв, но не более 0,51%.
В.25 Сортовой и фасонный прокат с гарантией свариваемости (ГС) класса прочности 265 без контроля величины углеродного эквивалента и классов прочности 295, 315 и 325 с величиной углеродного эквивалента не более 0,46%.
В.26 Круглый сортовой прокат, произведенный из непрерывнолитой заготовки, с контролем макроструктуры (КМС1). Макроструктура проката не должна иметь трещин, расслоений, пузырей, корочек, инородных металлических и шлаковых включений, флокенов.
В.27 Круглый сортовой прокат диаметром от 40,0 до 180,0 мм включительно, произведенный из непрерывнолитой заготовки, с нормированной в баллах макроструктурой (КМС2) — в соответствии с требованиями таблицы В.10.
В.28 Толстолистовой прокат с контролем макроструктуры (КМС3). Макроструктура проката не должна иметь видимых без применения увеличительных приборов расслоений, трещин, скоплений раскатанных пузырей, шлаковых включений, флокенов. Допускаются отдельные раскатанные пузыри длиной не более 15 мм.
В.29 Прокат толстолистовой толщиной от 3,0 до 40,0 мм из огнестойкой стали, предназначенной для изготовления проката класса прочности 390П
В.29.1 Химический состав стали по плавочному анализу ковшовой пробы, предназначенной для проката класса прочности 390П, а также углеродный эквивалент, должны соответствовать нормам, указанным в таблице В.11.
Химический состав стали по плавочному анализу ковшовой пробы, предназначенной для проката класса прочности 390П, и углеродный эквивалент
В.29.2 Механические свойства проката при испытании на растяжение и ударный изгиб в состоянии поставки должны соответствовать нормам, указанным в таблице В.12.
Предел текучести при температуре 600 °C должен быть не менее 230 Н/мм2, временное сопротивление — не менее 280 Н/мм2.
В.29.3 Для обеспечения требуемых свойств листового проката допускается применение термической обработки, контролируемой прокатки (КП) и контролируемой прокатки с ускоренным охлаждением. Состояние поставки определяет изготовитель и указывает в документе о качестве. Режимы термической обработки определяет изготовитель проката.
В.30 Прокат классов прочности 265, 295, 315, 325, 345, 355, 375, 390, 440 и прокат из стали марок 09Г2С и 12Г2Ф (при поставке проката с указанием марки стали) классов прочности 265, 295, 315, 325, 345, 355, 375, 390, 440, предназначенный для дальнейшего горячего цинкования, с массовой долей согласно заказываемым категориям A, B, C, D:
- A — кремния (Si) не более 0,03%, при этом Si + 2,5P <= 0,09%;
- B — кремния (Si): от 0,14% до 0,25%;
- C — кремния (Si): от 0,04% до 0,14%;
- D — кремния (Si): от 0,25% до 0,35%.
ТРЕБОВАНИЯ К КОНЦАМ ПРЕДВАРИТЕЛЬНО ОБТОЧЕННОГО СОРТОВОГО ПРОКАТА ПРИ УДАЛЕНИИ ЗАУСЕНЦЕВ И СМЯТЫХ КОНЦОВ
Г.1.1 «чашечка»: Дефект на торце правленых прутков в виде чашечки, который образуется при правке за счет сдвиговых деформаций, а также за счет завальцовки заусенца, образующегося при резке проката в зависимости от толщины (диаметра) проката, может заканчиваться в приповерхностном слое или продолжаться до центра проката.
Г.1.2 остатки «чашечки»: Дефект на торце проката, оставшийся после удаления фаской или торцовкой основной части «чашечки».
Примечание - См. рисунки Г.2 и Г.3.
Иллюстрации
(\gamma \rightarrow \alpha)
(\gamma + \alpha)
(\gamma)
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
+ 20_{- 10}^{+ 15}
+ 20_{- 10}^{+ 15}
+ 20_{- 10}^{+ 15}
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
+ 20_{- 10}^{+ 15}
+ 20_{- 10}^{+ 15}
C_{\text{экв}} = \text{С } + \frac{Mn}{6} + \frac{Si}{24} + \frac{Cr}{5} + \frac{Ni}{40} + \frac{Cu}{13} + \frac{V + Nb}{14} + \frac{Mo}{4} + \frac{P}{2} ,
P_{cm} = C + \frac{Si}{30} + \frac{Mn}{20} + \frac{Cu}{20} + \frac{Ni}{60} + \frac{Cr}{20} + \frac{Mo}{15} + \frac{V}{10} + 5B,
l_{0} = 5,65 \sqrt{F_{0}}
\text{Ш веллер} \frac{\text{МД } - 20\text{П ГОСТ }8240 - 97}{315 - \text{ГК ГОСТ}19281 - 2025}
\text{Двутавр} \frac{\text{НД } - 30\text{Б}1\text{ГОСТ }35087 - 2024}{345 - \text{ГК ГОСТ}19281 - 2025}
\text{Уголок} \frac{\text{В } - 63 \times 40 \times 4\text{ГОСТ }8510 - 86}{345 - \text{ГК ГОСТ}19281 - 2025}
\text{Круг} \frac{\text{ОБТ } - \text{В}1 - IV - \text{КД } - 50\text{ГОСТ }2590 - 2006}{390 - 3\text{ГП } - \text{Ф}2 - \text{УЗК } - \text{ЗОН } + \text{О ГОСТ}19281 - 2025}
\text{Квадрат} \frac{\text{В}1 - III - \text{НД } - 50\text{ГОСТ }2591 - 2006}{325 - 2 - \text{ГК ГОСТ}19281 - 2025}
\text{Круг} \frac{\text{В}1 - \text{НМД } - 10\text{ГОСТ }2590 - 2006}{345 - 9 - 2\text{ГП } - \text{ГК ГОСТ}19281 - 2025}
\text{Лист} \frac{\text{А } - \text{ПВ } - \text{О } - 8 \times 1100 \times 5000\text{ГОСТ}19903 - 2015}{390 - 3 - 10\text{ХСНД } - \text{Н ГОСТ}19281 - 2025}
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{НО } - 16 \times 1200 \times 6000\text{ГОСТ}19903 - 2015}{325 - 12 - 16\text{ГС} - 1 - \text{ГС } - \text{Т } - \text{ГК ГОСТ}19281 - 2025}
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{НО } - 16 \times 1200 \times 6000\text{ГОСТ}19903 - 2015}{325 - 12 - 16\text{ГС} - 1 - \text{ГС } - \text{ГК ГОСТ}19281 - 2025}
\text{Круг} \frac{\text{В}1 - IV - \text{МД } - 20\text{ГОСТ }2590 - 2006}{S275J0 - 2\text{ГП } - \text{ГК ГОСТ}19281 - 2025}
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{НО } - 16 \times 1200 \times 6000\text{ГОСТ}19903 - 2015}{325 - 2 - KCV^{0} - T - \text{ГК ГОСТ}19281 - 2025}
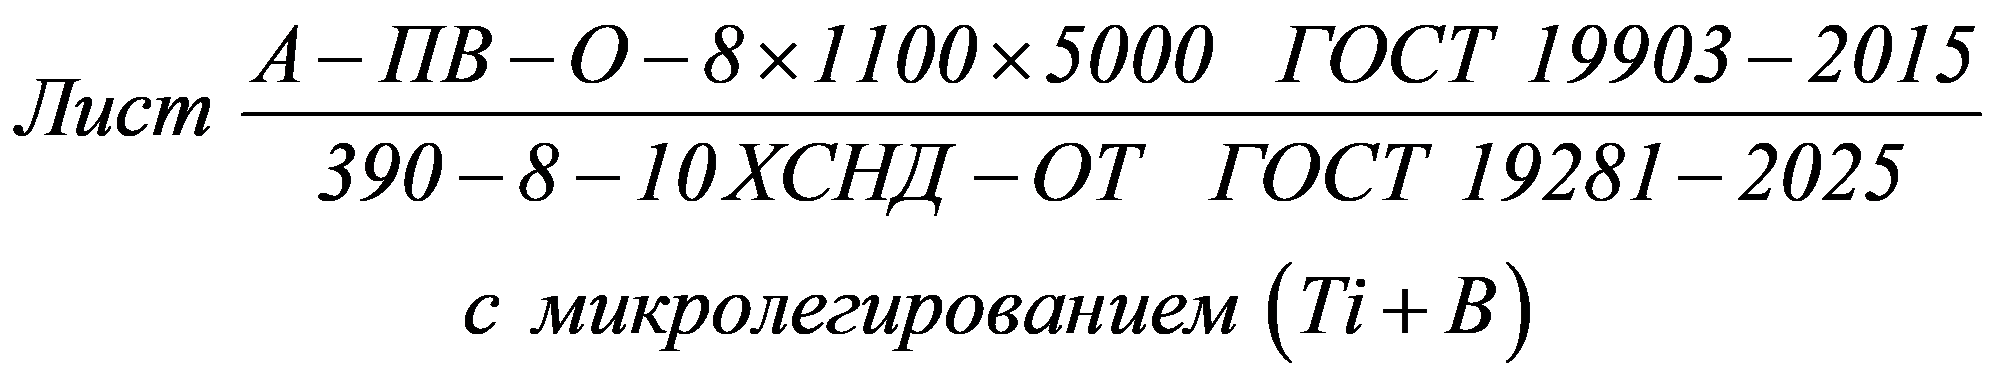
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{НО } - 16 \times 1200 \times 6000\text{ГОСТ}19903 - 2015}{325 - 12 - 16\text{ГС } - \text{ГС } - \text{Т } - \text{ГК ГОСТ}19281 - 2025} \text{дляАЭ}
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{О } - 8 \times 1400 \times 6000\text{ГОСТ}19903 - 2015}{345 - 12 - 09\text{Г}2\text{С } - \text{ГС } - \text{КП ГОСТ}19281 - 2025} \text{длятруб}
\text{Лист} \frac{\text{Б } - \text{ПН } - \text{О } - 8 \times 1400 \times 6000\text{ГОСТ}19903 - 2015}{345 - 18 - 14\text{ХГНДЦ } - \text{ГС } - \text{ЗОН } + \text{О ГОСТ}19281 - 2025}
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
\sigma_{\text{т}}
\sigma_{\text{в}}
\delta_{5}
+ 20_{- 10}^{+ 15}
\sigma_{\text{в}}
\sigma_{\text{т}}
\delta_{5}
\sigma_{\text{в}}
\sigma_{\text{т}}
\delta_{5}
+ 20_{- 10}^{+ 15}
\sigma_{\text{т}}
\sigma_{\text{в}}