Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8767
Документ 36873
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 5817-2009"]:::rst
  n1["ГОСТ Р ИСО 5817-2021"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-iso-5817-2021" "ГОСТ Р ИСО 5817-2021. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые."
  n2["ГОСТ ISO 5817-2025"]:::doc
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1614-ст
СВАРНЫЕ СОЕДИНЕНИЯ ИЗ СТАЛИ, НИКЕЛЯ, ТИТАНА И ИХ СПЛАВОВ, ПОЛУЧЕННЫЕ СВАРКОЙ ПЛАВЛЕНИЕМ (ИСКЛЮЧАЯ ЛУЧЕВЫЕ СПОСОБЫ СВАРКИ)
Welding. Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded). Quality levels
(ISO 5817:2023, Welding — Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded) — Quality levels for imperfections, IDT)
25.160.40
Дата введения 1 января 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1614-ст межгосударственный стандарт ГОСТ ISO 5817-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 5817:2023 «Сварка. Сварные соединения из стали, никеля, титана и их сплавов, полученные сваркой плавлением (исключая лучевые способы сварки). Уровни качества по дефектам» [«Welding — Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded) — Quality levels for imperfections», IDT].
Международный стандарт разработан подкомитетом SC 10 «Управление качеством в области сварки» Технического комитета ISO/TC 44 «Сварка и родственные процессы» Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для увязки с наименованиями, принятыми в существующем комплексе межгосударственных стандартов.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
7 Настоящий стандарт подготовлен на основе применения ГОСТ Р ИСО 5817-2021 <1>
<1> Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1614-ст ГОСТ Р ИСО 5817-2021 отменен с 1 января 2026 г.
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Настоящий стандарт рекомендуется применять при разработке стандартов на продукцию. Стандарт содержит упрощенную выборку дефектов сварки плавлением на основе обозначений, приведенных в ISO 6520-1.
Некоторые виды дефектов, описанных в ISO 6520-1, использованы напрямую, другие сгруппированы.
Целью стандарта является определение размеров типичных дефектов, которые могут возникать при обычном производстве. Настоящий стандарт рекомендуется использовать в рамках системы качества при выполнении сварных соединений. Стандарт устанавливает три группы размеров, по которым можно сделать выбор для конкретной задачи. Уровень качества, необходимый в каждом отдельном случае, определяют по стандарту на продукцию или ответственным производителем, потребителем и/или другими заинтересованными сторонами. Уровень качества определяют до начала производства, предпочтительно на стадии запроса или заказа. Для конкретных задач могут быть установлены дополнительные требования.
Если на сварные швы впоследствии будет нанесено защитное покрытие, грунтовка или краска, для достижения требований ISO 8501-3, то может потребоваться более тщательная обработка после сварки или финишная обработка поверхности.
Уровни качества, приведенные в настоящем стандарте, представляют собой основные справочные данные, а не относятся к конкретной задаче. Эти уровни относятся к типам сварных соединений в процессе производства, а не к самому изделию или узлу. Поэтому к отдельным сварным соединениям одного и того же изделия или узла могут применяться различные уровни качества.
Основные положения настоящего стандарта не оценивают годность конструкции.
Для конкретного сварного соединения пределы размеров всех дефектов можно охватить путем задания одного уровня качества. В некоторых случаях может потребоваться установление различных уровней качества в отношении различных дефектов одного и того же сварного соединения.
При выборе уровня качества следует учитывать аспекты проектирования, последующую обработку (например, поверхности), режим нагрузок (например, статический, динамический), условия эксплуатации (например, температуру, условия окружающей среды) и последствия аварий. Экономические факторы также важны и рекомендуется учитывать не только стоимость сварки, но и стоимость контроля, испытаний и ремонта.
Хотя настоящий стандарт включает типы дефектов, относящихся к процессам сварки плавлением, приведенным в разделе 1, необходимо учитывать только те, которые применимы к рассматриваемому процессу и последующему применению продукции.
Дефекты приводятся согласно их фактическим размерам, а их обнаружение и оценка могут потребовать применения одного или нескольких методов неразрушающего контроля. Обнаружение и определение размеров дефекта зависит от методов контроля и объема испытаний, установленных стандартом на применение продукции или договором. В настоящем стандарте не рассматриваются методы, используемые для обнаружения дефектов. ISO 17635 устанавливает взаимосвязь между уровнем качества и уровнем приемки для различных методов неразрушающего контроля.
Настоящий стандарт применим к визуальному контролю сварных швов и не содержит подробностей о рекомендуемых методах обнаружения и определения размеров неразрушающими методами. Следует учитывать трудности при использовании пределов для установления соответствующих критериев, применяемых к методам неразрушающего контроля, таких как ультразвуковой, радиографический, вихретоковый контроль, контроль проникающими веществами, магнитопорошковая дефектоскопия, и может потребоваться введение дополнительных требований к контролю, исследованиям и испытаниям.
Значения, приведенные для дефектов, касаются сварных швов, получаемых с помощью установившейся практики сварки. Требования к меньшим (более строгим) значениям, как, например, для уровня качества B, могут включать дополнительные технологические процессы, например, шлифовку, обработку TIG.
1 Область применения
Настоящий стандарт устанавливает, в зависимости от дефектов, уровни качества сварных соединений, полученных сваркой плавлением (исключая лучевую сварку), для всех марок сталей, никеля, титана и их сплавов. Он применяется для материалов толщиной 0,5 мм и более. Стандарт применяется для стыковых сварных швов с полным проплавлением и всех видов угловых швов. Его положения также применимы к стыковым сварным швам с частичным проплавлением.
Уровни качества для стальных сварных соединений, полученных лучевыми способами сварки, изложены в ISO 13919-1.
Для широкого применения стандарта в сварочном производстве установлены три уровня качества. Они обозначены буквами B, C и D. Уровень качества B соответствует самым высоким требованиям к готовому сварному шву.
Рассматриваются несколько видов нагрузок, например, статическая, тепловая, коррозионная, нагрузка от давления. Дополнительные указания по усталостным нагрузкам приведены в приложении B.
Уровни качества относятся к производству и к качеству изготовления.
Настоящий стандарт применяется:
a) к нелегированным и легированным сталям;
b) к никелю и никелевым сплавам;
c) к титану и титановым сплавам;
d) к ручной, механизированной и автоматической сварке;
e) ко всем положениям при сварке;
f) ко всем типам сварных швов, например, стыковым, угловым и соединениям патрубков;
g) к процессам сварки и их группам согласно ISO 4063:
- 11 — сварка дуговая плавящимся электродом без защитного газа;
- 12 — сварка дуговая под флюсом;
- 13 — сварка дуговая плавящимся электродом в защитном газе;
- 14 — сварка дуговая неплавящимся вольфрамовым электродом в защитном газе;
- 15 — сварка дуговая плазменная;
- 31 — сварка газокислородная (только для сталей).
В настоящем стандарте не рассматриваются металлургические характеристики сварного соединения, например, размер зерна и твердость.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO 25901 (all parts), Welding and allied processes — Vocabulary [Сварка и родственные процессы. Словарь (все части)].
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 уровень качества (quality level): Описание качества сварного шва на основе типа, размера и количества обнаруженных дефектов.
3.2 короткий дефект (short imperfection) (сварные швы длиной 100 мм и более): Дефект, общая длина которого не более 25 мм на 100 мм сварного шва, содержащего наибольшее количество дефектов.
3.3 короткий дефект (short imperfection) (сварные швы длиной менее 100 мм): Дефект, общая длина которого не более 25% длины сварного шва.
3.4 систематический дефект (systematic imperfection): Дефект, который многократно распределен по длине контролируемого сварного шва, при этом размер одиночного дефекта находится в установленных пределах.
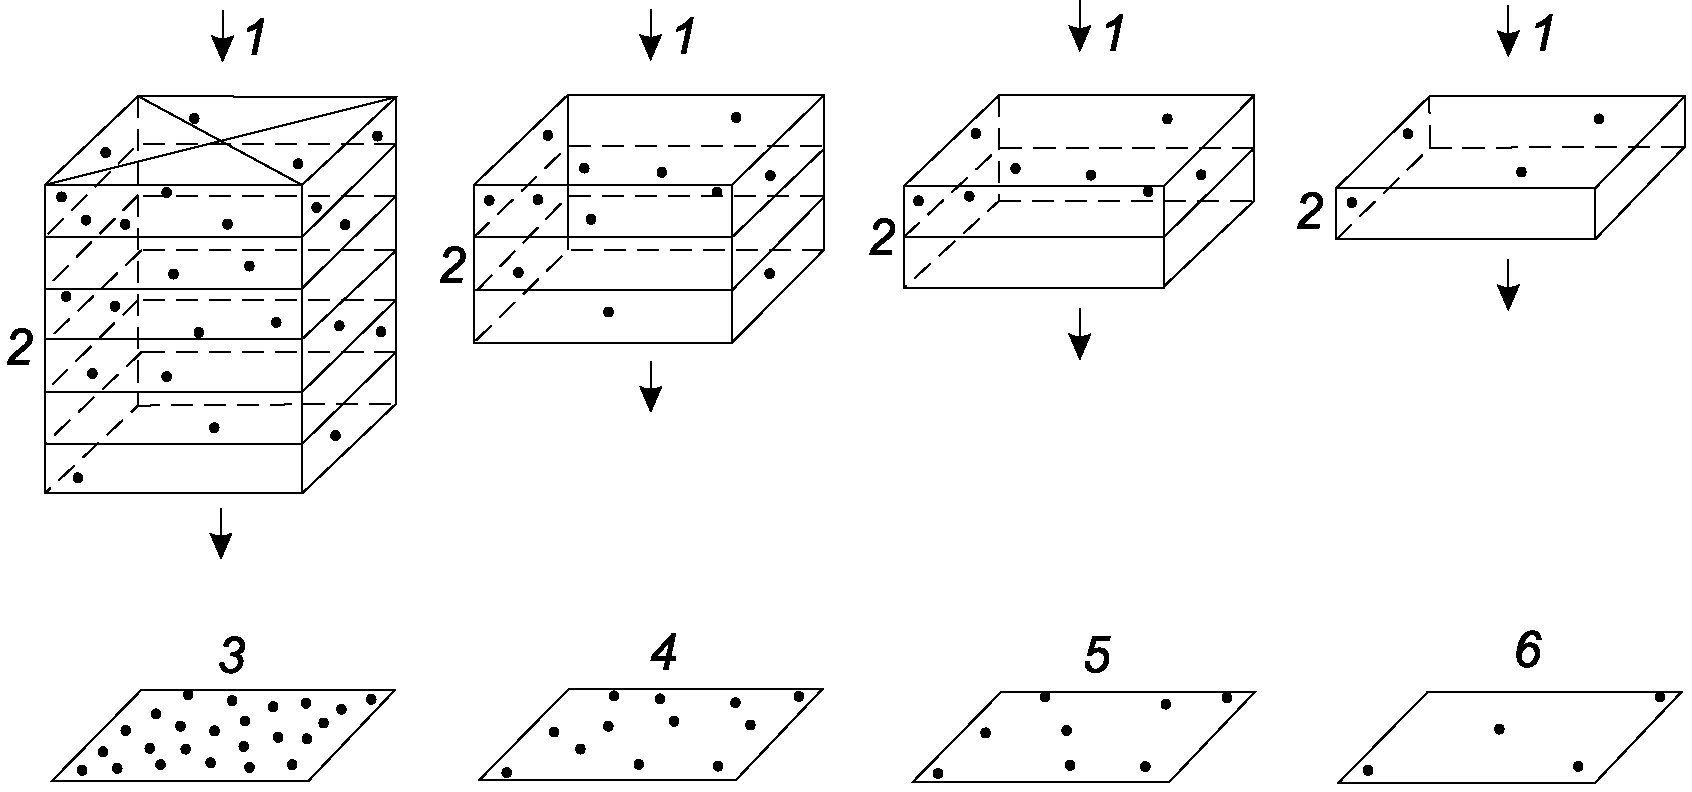
3.5 площадь проекции (projected area): Площадь, на которой дефекты, распределенные по объему контролируемого сварного шва, отображаются в двух измерениях.
Примечание 1 — В отличие от площади поперечного сечения, распространение дефектов на площади проекции зависит от толщины сварного шва, при радиографическом исследовании (см. рисунок 1).
1 — направление рентгеновского излучения; 2 — четыре поры на единицу объема; 3 — шестислойная толщина; 4 — трехслойная толщина; 5 — двухслойная толщина; 6 — однослойная толщина
Рисунок 1 — Радиографические снимки образцов с идентичным распределением пор на единицу объема
3.6 площадь поперечного сечения (cross-sectional area): Площадь, которую следует рассматривать после разрушения или разреза.
3.7 плавный переход (smooth transition): Ровная поверхность без резкого перехода между валиком сварного шва и основным материалом или соседним(и) валиком(ами).
3.8 класс усталости FATx (fatigue class): Классификационная ссылка на кривую S-N.
Примечание 1 — x - диапазон напряжений, МПа, при 2·106 циклов.
Примечание 2 — Усталостные свойства описываются S-N кривой (кривая напряжение — количество циклов).
Примечание 3 — См. приложение B.
4 Обозначения
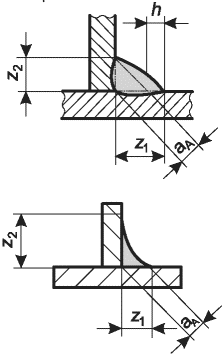
a — номинальная толщина углового шва (см. ISO 2553);
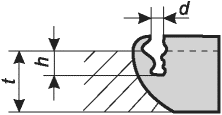
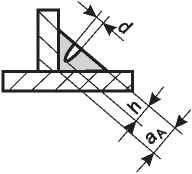
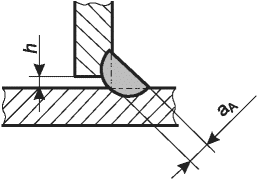
aA — фактическая толщина шва (толщина шва готового сварного соединения) (см. ISO/TR 25901-1);
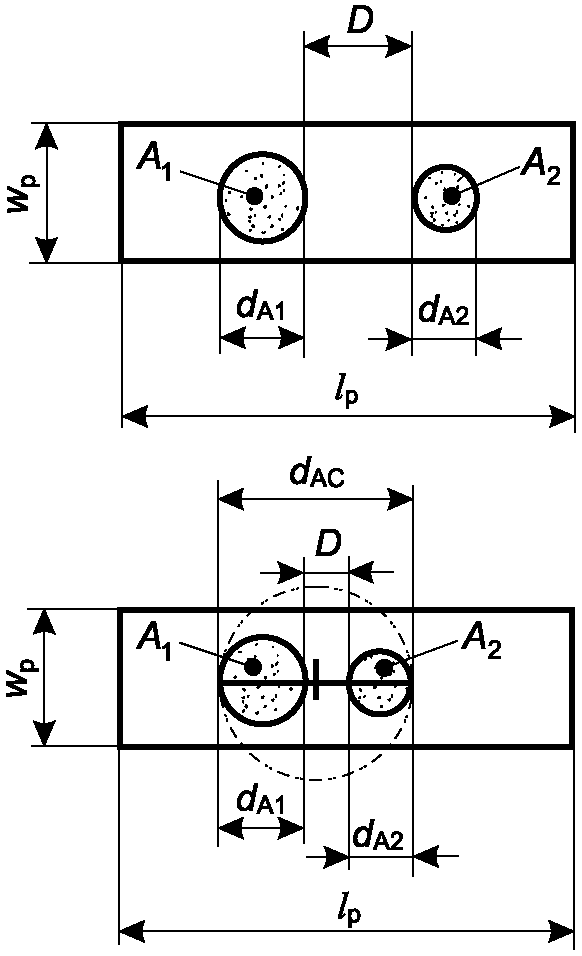
A — область, окружающая газовую пору;
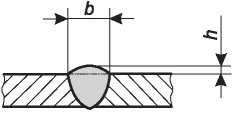
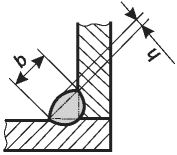
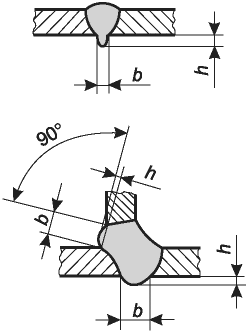
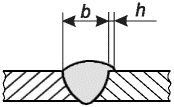
b — ширина выпуклости сварного шва;
dA — диаметр области, окружающей газовую пору;
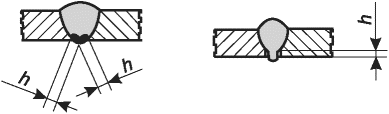
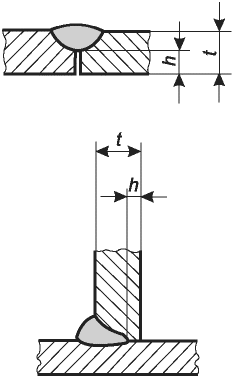
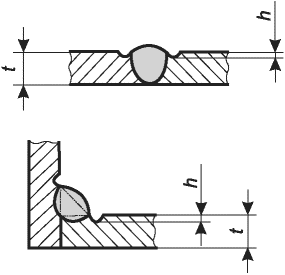
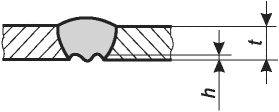
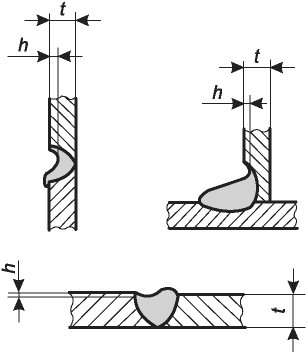
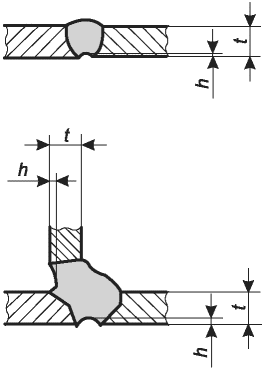
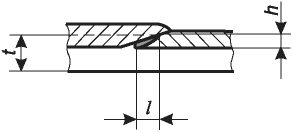
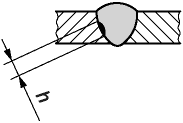
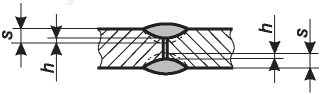
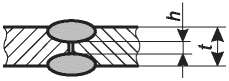
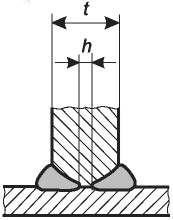
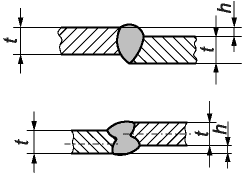
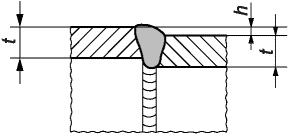
h — высота или ширина дефекта;
i — проплавление углового шва;
l — длина дефекта в продольном направлении сварного шва;
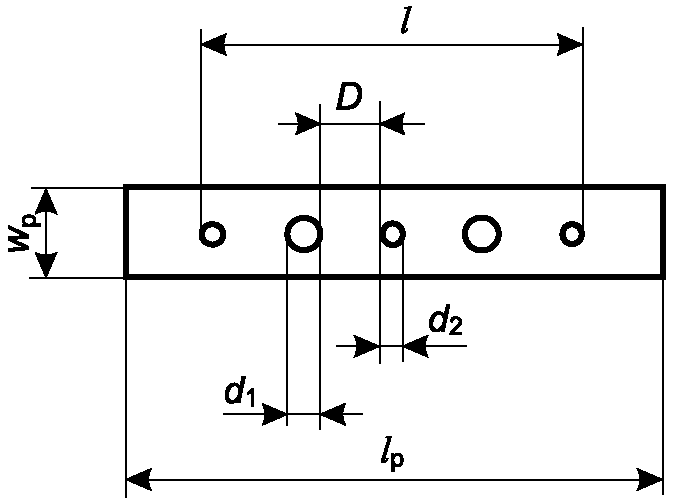
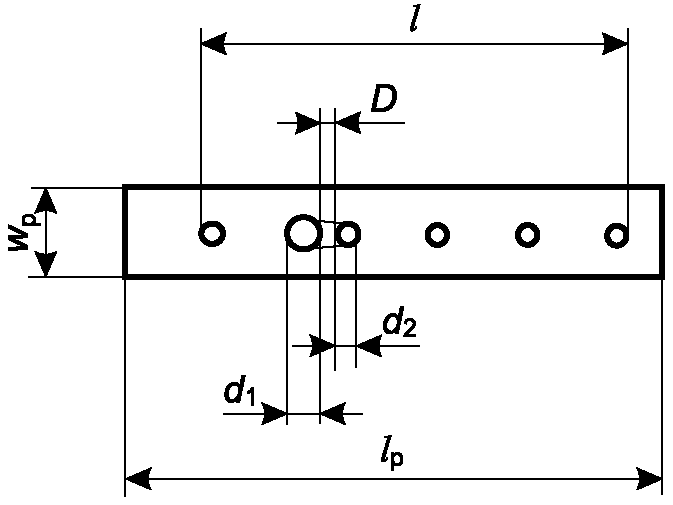
lp — длина проекции или поперечного сечения;
s — номинальная толщина стыкового сварного шва;
t — толщина стенки или полки (номинальный размер);
wp — ширина сварного шва или ширина или высота площади поперечного сечения;
z — катет углового шва (см. ISO 2553);
5 Оценка дефектов
Ограничения на дефекты согласно ISO 6520-1 приведены в таблице 1.
Если для выявления дефектов применяется исследование макроструктуры, то учитывают только те дефекты, которые могут быть выявлены не более чем десятикратным увеличением. Исключением являются микроскопические несплавления (см. таблицу 1, 1.5) и микротрещины (см. таблицу 1, 2.2).
Систематические дефекты допускаются только для уровня качества D при условии выполнения прочих требований таблицы 1.
Сварное соединение следует оценивать отдельно по каждому виду дефектов (см. таблицу 1, 1.1 — 3.2).
В случае наличия дефектов различного вида в каком-либо поперечном сечении сварного соединения требуется отдельное рассмотрение (см. множественные дефекты в таблице 1, 4.1).
Ограничения на множественные дефекты применимы в случаях, когда требования к одиночным дефектам не превышены.
Любые два соседних дефекта, расположенные на расстоянии менее чем больший размер меньшего дефекта, рассматривают как одиночный дефект.
ПРИМЕРЫ ОПРЕДЕЛЕНИЯ ПРОЦЕНТА ПОРИСТОСТИ
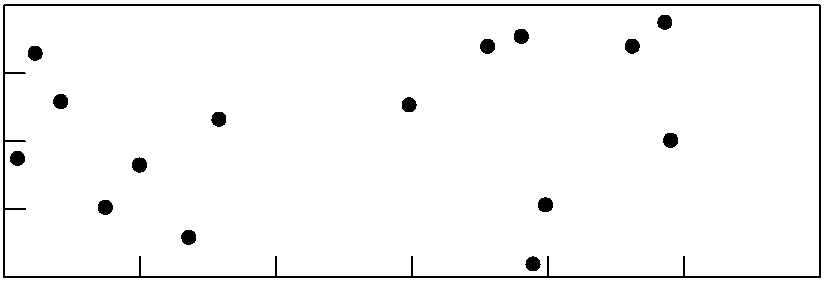
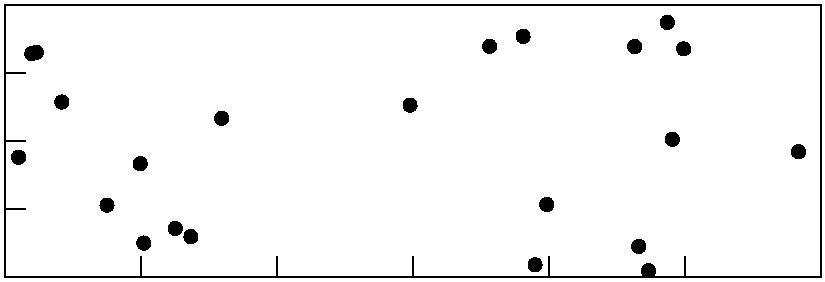
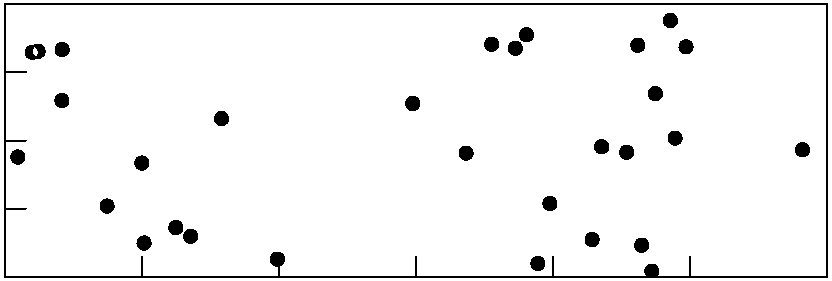
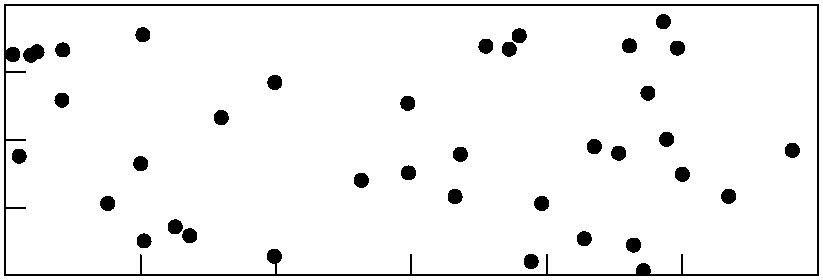
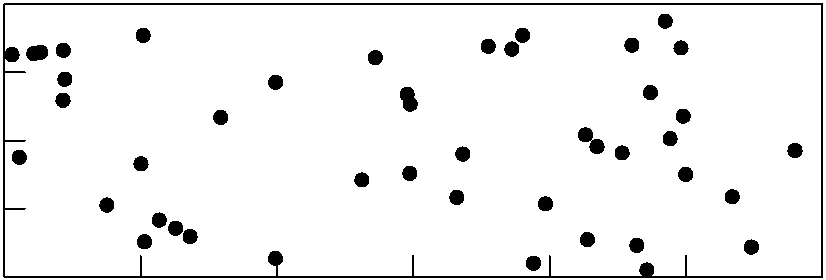
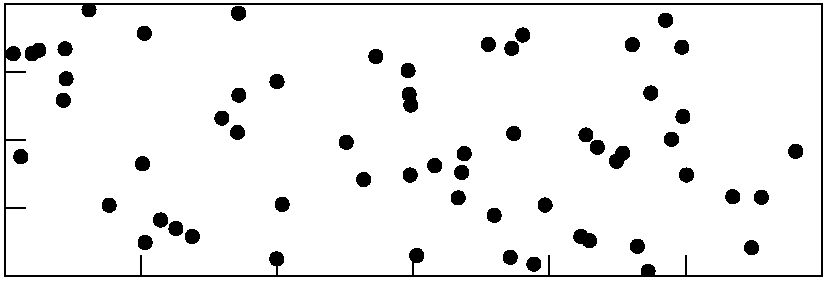
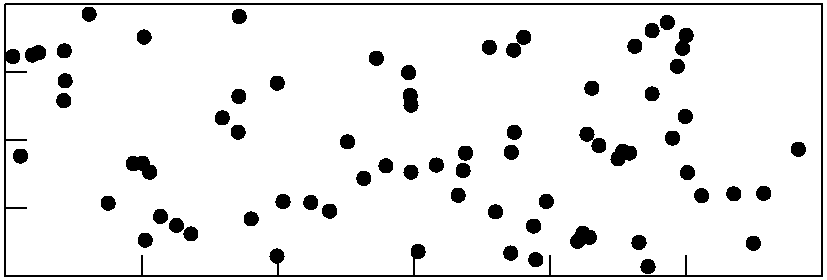
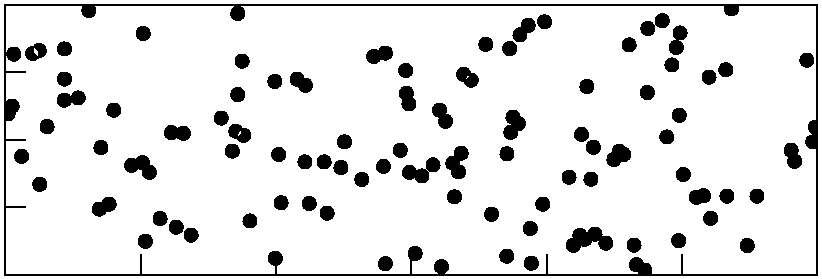
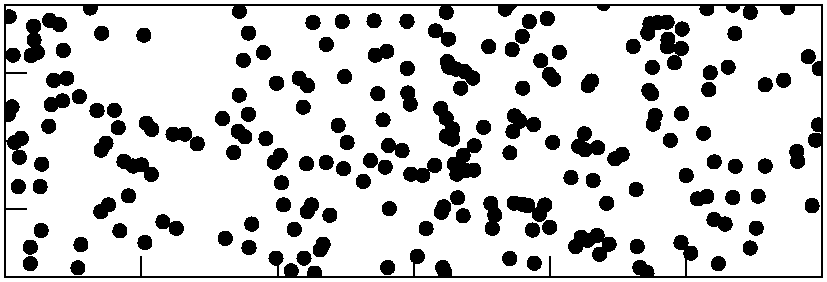
Рисунки A.1 — A.9 иллюстрируют различную степень пористости. Они предназначены для оценки пористости на площадях проекций (радиографических) или на площадях поперечного сечения.
Рисунок A.1 — 1% поверхности, 15 пор, d = 1 мм
Рисунок A.2 — 1,5% поверхности, 23 поры, d = 1 мм
Рисунок A.3 — 2% поверхности, 30 пор, d = 1 мм
Рисунок A.4 — 2,5% поверхности, 38 пор, d = 1 мм
Рисунок A.5 — 3% поверхности, 45 пор, d = 1 мм
Рисунок A.6 — 4% поверхности, 61 пора, d = 1 мм
Рисунок A.7 — 5% поверхности, 76 пор, d = 1 мм
Рисунок A.8 — 8% поверхности, 122 поры, d = 1 мм
Рисунок A.9 — 16% поверхности, 244 поры, d = 1 мм
ДОПОЛНИТЕЛЬНЫЕ КРИТЕРИИ ДЛЯ СВАРНЫХ ШВОВ СТАЛЕЙ, ПОДВЕРЖЕННЫХ УСТАЛОСТИ
В этом приложении приведены дополнительные требования соответствия уровням классов усталости (FAT — fatigue class).
Для некоторых областей применения обозначения относятся к среднему значению минус два стандартных отклонения, что соответствует вероятности работоспособности 97,7%. Для вероятности сохранения 95% работоспособности двухсторонних швов при достоверном среднем значении в 75% (односторонних 87,5%, иногда 95%), учитывая обычный разброс усталостных испытаний, разница по нагрузке должна составлять менее 2%, которой можно пренебречь.
Для сварных швов, подверженных усталостной нагрузке, таблица 1 должна быть дополнена дополнительными требованиями в соответствии с B.2 — B.5.
Дополнительные требования к уровням качества B и C состоят в том, чтобы скорректировать допустимость дефектов для FAT 90 до уровня качества B, обозначив B90, и FAT 63 для уровня качества C, обозначив C63.
Уровень качества B125, соответствующий FAT 125, представлен дополнительными требованиями к уровню B для некоторых дефектов. Уровень B125, как правило, не достижим при сварке.
Угловые швы исключены из уровня B125.
Приложение B не применимо к уровню D.
Дополнительные требования не применяются к уровню D.
Примечание - Уровень C63 охватывает FAT 63 и ниже, уровень B90 — FAT 90 и ниже, а уровень B125 — FAT 125 и ниже.
Таблица B.1 содержит дополнительные требования к уровням C и B для сварных швов, подверженных усталостной нагрузке. В столбце для уровня B125 представлены дополнительные требования для уровня B. Если ограничения не представлены, требования уровня B125 соответствуют требованиям уровня B.
Для плавного перехода в таблице 1 применяется радиус перехода в соответствии с 1.12 таблица B.1.
B.4 Стыковые и угловые швы с неполным проплавлением
Для стыковых и угловых швов с неполным проплавлением условием допустимости дефектов для соответствующего уровня качества, является выполнение требования по расчетной величине глубины проплавления.
Примечание - Если величина глубины проплавления не достигнута, условия допустимости дефектов можно не принимать во внимание, поскольку ресурс по усталостной прочности будет определяться величиной конструктивного непровара.
Чтобы показать, что требование к качеству включает в себя требования приложения B, обозначение уровней B и C дополнено классом усталости FAT.
Пример 3 — ГОСТ ISO 5817-B125.
Дополнительные требования к таблице 1 для сварных швов сталей, подверженным усталостной нагрузке
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> В Российской Федерации действуют ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», ГОСТ Р 58905-2020/ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы», ГОСТ Р 58906-2020/ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка».
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.10 25.160.40 | IDT |
| Ключевые слова: уровни качества; дефекты при сварке; сварные соединения из стали, никеля, титана и их сплавов | ||
[!TIP] См. сравнение с ранее регулировавшим вопрос документом в MS-Word.
Иллюстрации
\alpha
\beta
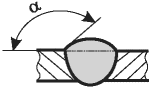
\alpha \geq 90^{\circ}
\alpha \geq 110^{\circ}
\alpha \geq 150^{\circ}
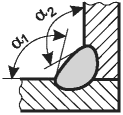
\alpha_{1} \geq \alpha
\alpha_{2} \geq \alpha
\alpha \geq 90^{\circ}
\alpha \geq 100^{\circ}
\alpha \geq 110^{\circ}
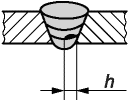
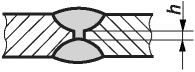
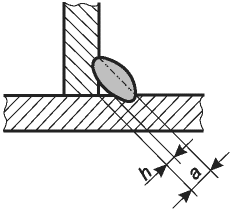
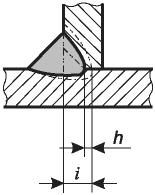
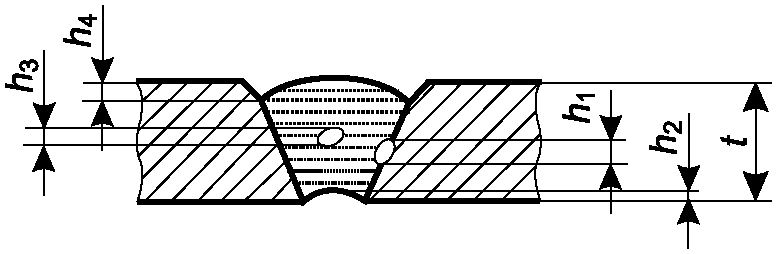
h_{1} + h_{2} + h_{3} + h_{4} = \sum h
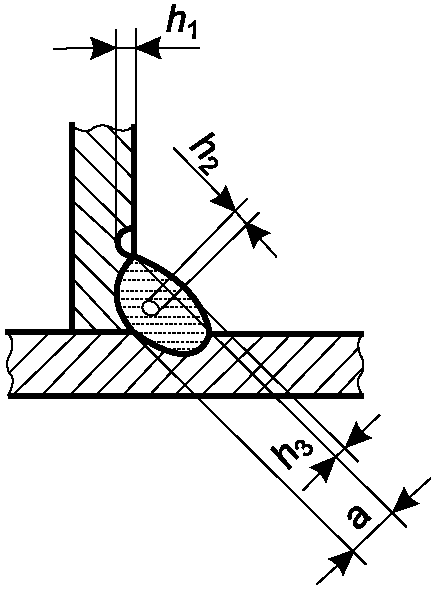
h_{1} + h_{2} + h_{3} = \sum h
\sum h \leq 0,4t
\sum h \leq 0,3t
\sum h \leq 0,2t
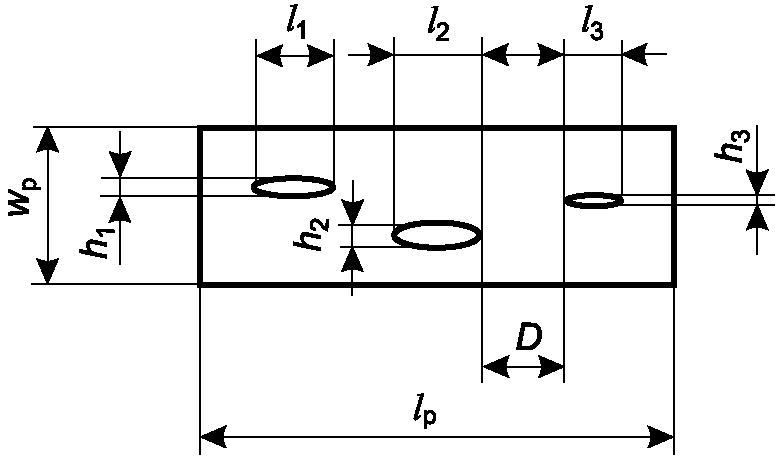
h_{1} \times l_{1} + h_{2} \times l_{2} + h_{3} \times l_{3} = \sum h \times l
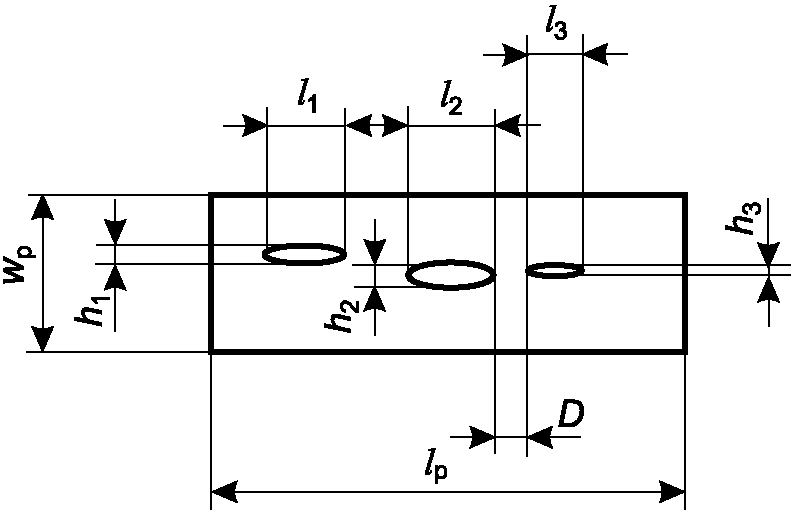
h_{1} \times l_{1} + h_{2} \times l_{2} + (\frac{h_{2} + h_{3}}{2}) \times D + h_{3} \times l_{3} = \sum h \times l
\sum h \times l
\sum h \times l \leq 16\%
\sum h \times l \leq 8\%
\sum h \times l \leq 4\%
\beta \leq 2^{\circ}
\beta \leq 1^{\circ}
\beta \leq 1^{\circ}
DüsseldorfLinkö - pings