Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8744
Документ 36641
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 13919-2-2017"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-iso-13919-2-2017" "ГОСТ ISO 13919-2-2017. Межгосударственный стандарт. Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровня качества для дефектов. Часть "
  n1["ГОСТ ISO 13919-2-2025"]:::doc
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1615-ст
СОЕДИНЕНИЯ, ПОЛУЧЕННЫЕ ЭЛЕКТРОННО-ЛУЧЕВОЙ И ЛАЗЕРНОЙ СВАРКОЙ
ТРЕБОВАНИЯ И РЕКОМЕНДАЦИИ ПО УРОВНЯМ КАЧЕСТВА
АЛЮМИНИЙ, МАГНИЙ И ИХ СПЛАВЫ И ЧИСТАЯ МЕДЬ
Electron and laser-beam welded joints. Requirements and recommendations on quality levels. Part 2. Aluminium, magnesium and their alloys and pure copper
(ISO 13919-2:2021, Electron and laser-beam welded joints — Requirements and recommendations on quality levels for imperfections — Part 2: Aluminium, magnesium and their alloys and pure copper, IDT)
25.160.40
Дата введения 1 января 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 сентября 2025 г. № 189-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 декабря 2025 г. № 1615-ст межгосударственный стандарт ГОСТ ISO 13919-2-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 13919-2:2021 «Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества для дефектов. Часть 2. Алюминий, магний и их сплавы и чистая медь» («Electron and laser-beam welded joints — Requirements and recommendations on quality levels for imperfections — Part 2: Aluminium, magnesium and their alloys and pure copper», IDT).
Международный стандарт разработан подкомитетом SC 10 «Управление качеством в области сварки» Технического комитета ISO/TC 44 «Сварка и родственные процессы» Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для увязки с наименованиями, принятыми в существующем комплексе межгосударственных стандартов.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
6 ВЗАМЕН ГОСТ ISO 13919-2-2017
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
ISO 13919 состоит из следующих частей под общим наименованием «Соединения, полученные электронно-лучевой и лазерной сваркой. Требования и рекомендации по уровням качества для дефектов»:
Настоящий стандарт рекомендуется применять в качестве справочного материала при разработке стандартов на продукцию. Стандарт содержит упрощенную выборку дефектов электронно-лучевой и лазерной сварки на основе обозначений, приведенных в ISO 6520-1.
Некоторые виды дефектов, описанных в ISO 6520-1, использованы напрямую, другие сгруппированы. Использована система обозначений по ISO 6520-1.
Уровни качества представляют собой основные справочные данные и не относятся к конкретной задаче. Эти уровни относятся к типам сварных соединений в процессе производства, а не к изделию или узлу. К отдельным сварным соединениям одного и того же изделия или узла могут применятся различные уровни качества.
Для конкретного сварного соединения пределы размеров всех дефектов можно задать одним уровнем качества. В некоторых случаях может потребоваться установление различных уровней качества в отношении различных дефектов одного и того же сварного соединения.
При выборе уровня качества следует учитывать аспекты проектирования, последующую обработку (например, поверхности), режим нагрузок (например, статический, динамический), условия эксплуатации (например, температуру, условия окружающей среды) и последствия аварий. Экономические факторы также важны и рекомендуется учитывать не только стоимость сварки, но и стоимость контроля, испытаний и ремонта.
Настоящий стандарт содержит типы дефектов, относящихся к процессам лучевой сварки, указанным в области применения, но необходимо учитывать только те, которые применимы к рассматриваемому процессу и последующему применению продукции.
Дефекты приводятся согласно их фактическим размерам, их выявление и оценка могут потребовать применения одного или нескольких методов неразрушающего контроля. Выявление и определение размеров дефекта зависит от методов контроля и объема испытаний, установленных стандартом на продукцию или договором.
Значения, приведенные для дефектов, касаются сварных швов, получаемых с помощью установившейся практики сварки. Более строгие требования, например для уровня качества B, могут включать дополнительные технологические операции, например, шлифовку, полировку.
1 Область применения
В настоящем стандарте приведены требования по уровням дефектов сварных соединений алюминия, магния и их сплавов и чистой меди, выполненных электронно-лучевой и лазерной сваркой. Для оценки качества широкого диапазона сварных соединений представлены три уровня качества. Уровни относятся к качеству производства, а не к пригодности изделия.
Настоящий стандарт применяется к электронно-лучевой и лазерной сварке:
- алюминия и его сплавов;
- магния и его сплавов;
- чистой меди (например, Cu-ETP1 CW003A, Cu-ETP CW004A, Cu-FRHC CW005A, Cu-FRTP CW006A, Cu-OF1 CW007A, Cu-OF CW008A, Cu-OFE CW009A, Cu-PHC CW020A, Cu-HCP CW021A, Cu-PHCE CW022A, Cu-DLP CW023A, Cu-DHP CW024A) <1>;
- всех типов сварных швов, выполненных с присадочной проволокой или без нее;
- материалов толщиной не менее 0,5 мм.
<1> В ГОСТ 859-2014 «Медь. Марки» приведено соответствие обозначений марок меди по ГОСТ 859-2014 обозначениям по международной и европейской системам.
При наличии в сварном соединении значительных отклонений от геометрической формы и размеров, указанных в настоящем стандарте, необходимо определить степень применения настоящего стандарта.
Примечание - Для кольцевых сварных швов, например для зоны заварки кратера, может быть установлен более низкий уровень качества.
В настоящем стандарте не рассматриваются металлургические характеристики сварного соединения, например, размер зерна, твердость, водородное растрескивание (для чистой меди).
Настоящий стандарт применим к визуальному контролю сварных швов и не содержит рекомендуемых методов выявления или определения размеров иными неразрушающими методами. Существуют вопросы в применении допусков на дефекты для установления соответствующих критериев, применимых к методам неразрушающего контроля, таким как ультразвуковой, радиографический контроль и контроль проникающими веществами, что может потребовать дополнительных требований к контролю, исследованиям и испытаниям.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO 10042, Welding — Arc-welded joints in aluminium and its alloys — Quality levels for imperfections (Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества по дефектам)
3 Термины и определения
В настоящем стандарте термины и определения отсутствуют.
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Обозначения
В настоящем стандарте применены следующие обозначения:
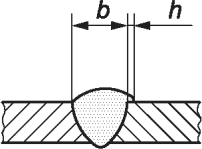
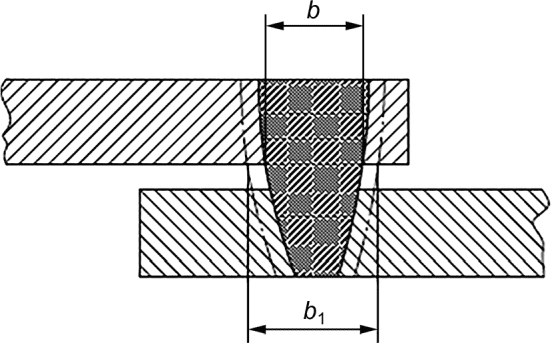
b1 — требуемая ширина сварного шва;
d — максимальный размер дефекта (поры, полости);
f — площадь проекции пор или полостей;
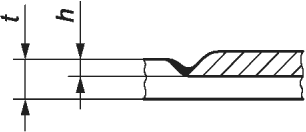
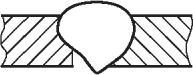
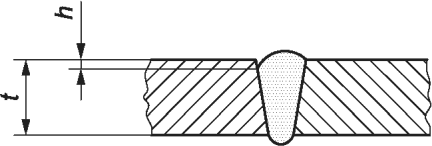
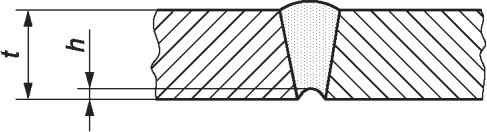
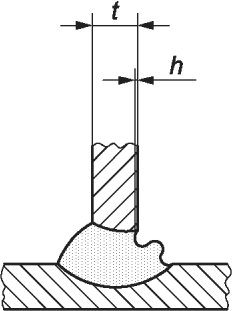
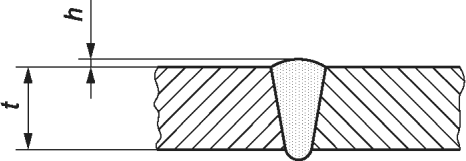
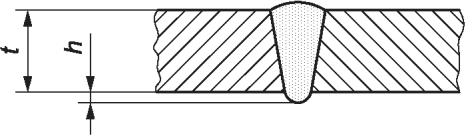
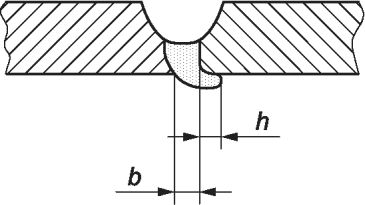
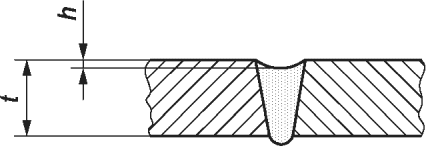
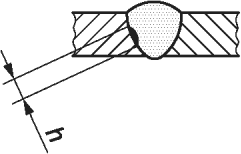
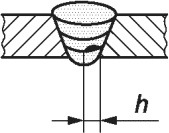
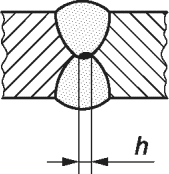
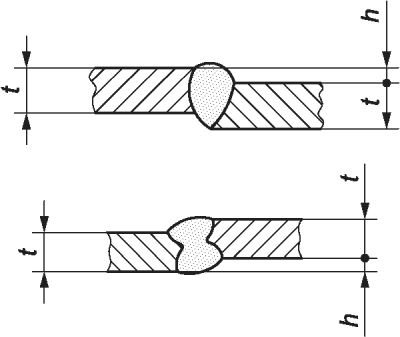
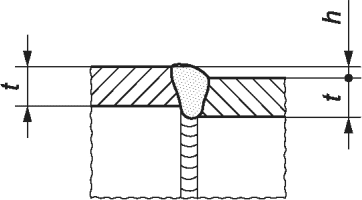
h — размер дефекта (высота, ширина);
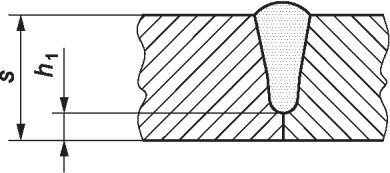
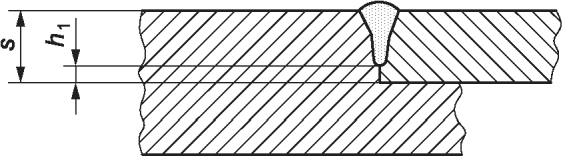
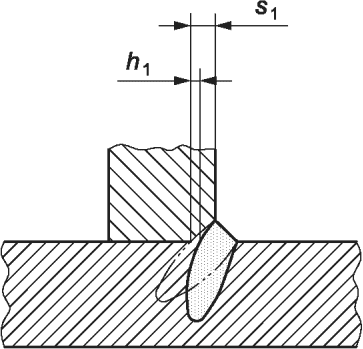
h1 — отклонение от глубины проплавления;
l — длина дефекта (измеренная в направлении максимального размера);
L — длина оцениваемого участка сварного шва (длина контролируемого участка сварного шва);
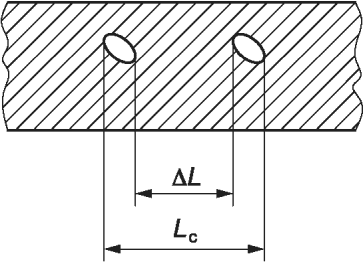
Lс — длина участка локализованной пористости (длина сварного шва, подверженная пористости);
s1 — глубина проплавления в Т-образном соединении;
t — толщина свариваемых деталей;
5 Оценка сварных швов
Ограничения на дефекты приведены в таблице 1. Данные ограничения применяют к готовому сварному шву, их допускается применять на промежуточной стадии изготовления.
Если для выявления дефектов используют метод, отличный от исследования макроструктуры, то учитывают только те дефекты, которые можно обнаружить при десятикратном увеличении. Трещины (см. таблицу 1, № 1.1, 1.2, 2.1 и 2.2) и микронесплавления (см. таблицу 1, № 1.5 и 2.7) исключают.
Сварное соединение оценивают отдельно по каждому виду дефектов.
Любые два соседних дефекта, расположенные на расстоянии менее, чем больший размер меньшего дефекта, рассматривают как одиночный дефект.
Для соединений, выполненных из основных материалов разной толщины, оценку дефектов производят по толщине наиболее тонкого основного материала. Для сварных швов, выполненных в параллельных и нахлесточных соединениях, оценка дефектов основывается на сумме толщин основных материалов для сварных швов с полным проплавлением и на расчетном проплавлении для сварных швов с частичным проплавлением.
В приложении A приведены примеры определения процента пористости, в приложении B — дополнительная информация по применению настоящего стандарта.
ПРИМЕРЫ ОПРЕДЕЛЕНИЯ ПРОЦЕНТА ПОРИСТОСТИ
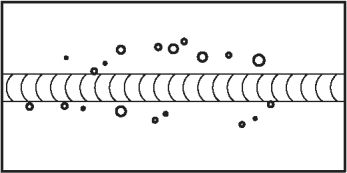
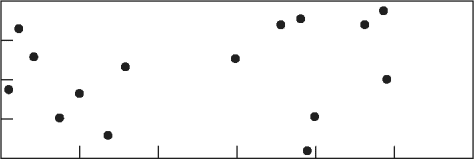
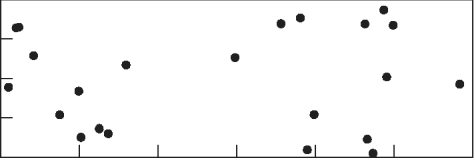
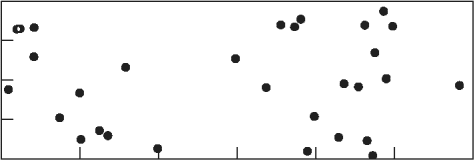
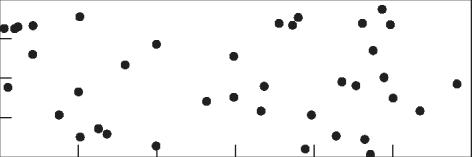
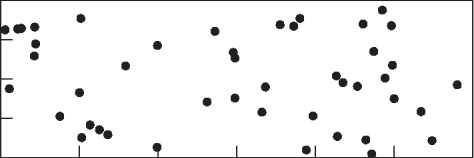
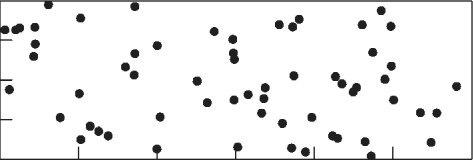
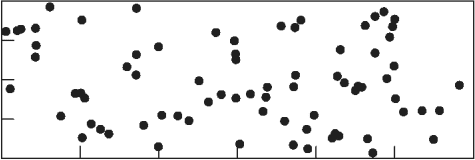
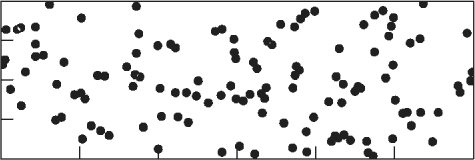
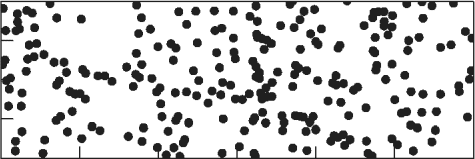
Рисунки A.1 — A.9 иллюстрируют различную степень пористости. Они предназначены для оценки пористости на площадях проекций (радиографических) или на площадях поперечного сечения.
Рисунок A.1 — Процент пористости на поверхности: 1%, 15 пор, d = 1 мм
Рисунок A.2 — Процент пористости на поверхности: 1,5%, 23 поры, d = 1 мм
Рисунок A.3 — Процент пористости на поверхности: 2%, 30 пор, d = 1 мм
Рисунок A.4 — Процент пористости на поверхности: 2,5%, 38 пор, d = 1 мм
Рисунок A.5 — Процент пористости на поверхности: 3%, 45 пор, d = 1 мм
Рисунок A.6 — Процент пористости на поверхности: 4%, 61 пора, d = 1 мм
Рисунок A.7 — Процент пористости на поверхности: 5%, 76 пор, d = 1 мм
Рисунок A.8 — Процент пористости на поверхности: 8%, 122 поры, d = 1 мм
Рисунок A.9 — Процент пористости на поверхности: 16%, 244 поры, d = 1 мм
ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ ПО ПРИМЕНЕНИЮ НАСТОЯЩЕГО СТАНДАРТА
Различные изделия производят для разного применения, но с одинаковыми требованиями. К одинаковым деталям, изготавливаемым на различных производствах, должны применяться одинаковые требования для гарантии того, что работы проводятся в соответствии с одинаковыми требованиями. Применение настоящего стандарта является одной из основ системы обеспечения качества при производстве сварных конструкций.
Существует теоретическая возможность наложения отдельных дефектов. В этом случае сумма всех допустимых отклонений должна ограничиваться установленными значениями для различных уровней качества. Величина единичного дефекта может превышать величину , например в случае единичной поры.
Настоящий стандарт может быть применен со стандартами для уровней приемки при контроле неразрушающими методами.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> В Российской Федерации действует ГОСТ Р ИСО 10042-2022 «Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества».
БИБЛИОГРАФИЯ
Иллюстрации
\Delta L
\beta
\Delta L
\Delta L \leq 0,25 \cdot s
\Delta L \leq 0,5 \cdot s
\Delta L \leq 0,5 \cdot s
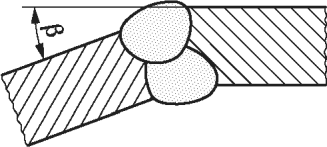
\beta \leq 6^{\circ}
\beta \leq 4^{\circ}
\beta \leq 2^{\circ}
\sum h
DüsseldorffürSchweißen