Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-7412
Документ 27105
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 8 ноября 2013 г. № 1451-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ШПИЛЬКИ И КЕРАМИЧЕСКИЕ КОЛЬЦА ДЛЯ СВАРКИ
Studs and ceramic ferrules for stud welding
ISO 13918:2008 Welding — Studs and ceramic ferrules for arc stud welding (MOD)
ГОСТ Р 55738-2013 (ИСО 13918:2008)
Дата введения 1 января 2015 года
Предисловие
1 ПОДГОТОВЛЕН Обществом с ограниченной ответственностью «Научно-производственный центр мостов» (ООО «НПЦ мостов») на основе собственного аутентичного перевода на русский язык международного стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 229 «Крепежные изделия»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 8 ноября 2013 г. № 1451-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 13918:2008 «Сварка — Шпильки и керамические кольца для сварки шпилек» («Welding — Studs and ceramic ferrules for arc stud welding») путем изменения его структуры и внесения технических отклонений, объяснение которых приведено во введении к настоящему стандарту.
Сравнение структуры настоящего стандарта со структурой международного стандарта приведено в дополнительном приложении ДД.
Сведения о соответствии ссылочных национальных и межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в приложении ДГ
Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (gost.ru)
Введение
В настоящий стандарт включены следующие дополнительные по отношению к требованиям международного стандарта ИСО 13918:2008 требования, отражающие потребности национальной экономики Российской Федерации и особенности изложения национальных стандартов Российской Федерации (в соответствии с ГОСТ Р 1.5-2004), а именно: изменен порядок изложения разделов стандарта и приведены:
- нормативные ссылки на национальные стандарты;
- конструктивные требования к головке шпилек типа SD;
- требования по хладостойкости для шпилек типа SD, эксплуатируемых в умеренно холодных климатических условиях и (или) под воздействием динамических нагрузок;
- требования к защитным покрытиям шпилек;
- требования к керамическим кольцам;
- правила приемки шпилек и керамических колец;
- методы контроля шпилек и керамических колец;
- маркировка упаковки шпилек и керамических колец;
- правила оформления документов о качестве шпилек и керамических колец.
Указанные дополнительные требования включены в разделы 2, 3, 5, 6, 7, 9, 11, 12, 14 и приложение ДА настоящего стандарта на основании требований ГОСТ Р 1.5 к содержанию стандартов на продукцию, при этом модифицированные разделы выделены вертикальной полужирной линией, расположенной слева от измененного текста, замененный текст приведен в приложении ДБ.
В настоящий стандарт не включены положения:
- 7.2.1 примененного международного стандарта, которые преждевременно применять в национальной стандартизации в связи с тем, что директивы ЕС не используются в национальном законодательстве РФ;
- 7.2.3, которые нецелесообразно применять в национальной стандартизации в связи с тем, что они допускают неконтролируемое потребителем уменьшение объема приемочных испытаний.
Текст, не включенный в стандарт, приведен в приложении ДВ.
Сведения о соответствии ссылочных национальных и межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в приложении ДГ.
Сравнение структуры национального стандарта и стандарта ИСО 13918 приведено в приложении ДД.
1 Область применения
Настоящий стандарт распространяется на металлические привариваемые шпильки различного назначения и керамические кольца для их сварки и устанавливает:
- технические требования к шпилькам и керамическим кольцам для дуговой сварки шпилек;
- размеры, материалы, механические свойства, объемы и методы контроля и критерии оценки соответствия.
В таблице 1 приведена классификация шпилек и керамических колец по способам сварки и конструктивному исполнению, а также их обозначения, используемые в стандарте.
Типы шпилек и обозначения для шпилек и керамических колец
2 Нормативные ссылки
В документе использованы ссылки на следующие стандарты. При ссылке на стандарты с указанием года его принятия используют только указанное издание. При ссылке на стандарт без указания года его принятия используют последнее издание этого документа (со всеми поправками).
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячно издаваемого информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется принять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
| 3 Термины и определения |
|---|
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 контролируемая партия: Совокупность изделий одной производственной партии или ее части (одного вида, класса точности, класса прочности и размера, изготовленных из металла одной плавки в одинаковых условиях в одно время или последовательно), представленных изготовителем для приемки в одно время.
3.2 производственная партия: Совокупность изделий с одинаковым обозначением, включающим класс точности, класс прочности и размер, изготовленных из прутка, проволоки, стержня или плоского проката одной плавки, с применением одинаковых или подобных операций, выполняемых одновременно или последовательно, с одинаковой термической обработкой и (или) процессом нанесения покрытия, если таковое применяется.
1 Одинаковая термическая обработка или процесс нанесения покрытия означает:
- для непрерывных процессов — одинаковый цикл обработки без каких-либо изменений параметров процесса;
- для прерывистых процессов — одинаковый цикл обработки для последовательных одинаковых загрузок (партий).
2 Производственная партия может быть разделена на ряд партий запуска для проведения обработки, а затем снова собрана в ту же производственную партию.
4 Обозначения
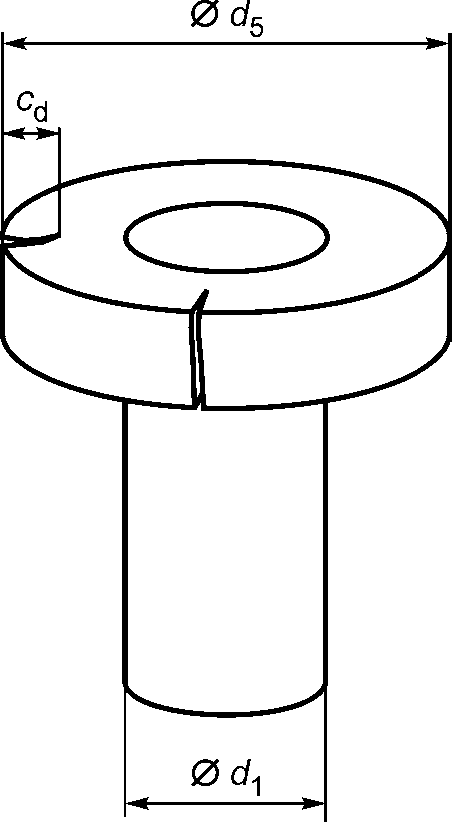
cd — глубина трещины в головке
d2 — диаметр шпильки в зоне сварки
d3 — диаметр кольцевого валика
d5 — диаметр головки шпильки-упора
D6 — диаметр внутренней резьбы
D7 — номинальный диаметр отверстия керамического кольца
d8 — наружный диаметр верхней части керамического кольца
d9 — наружный диаметр основания керамического кольца
h2 — высота керамического кольца
h3 — высота головки шпильки-упора
h5 — высота свободной от резьбы части шпилек типа PS и PT
l1 — длина шпильки (исключая алюминиевый шарик или расплавляемый наконечник)
l2 — номинальная длина приваренной шпильки
l3 — длина расплавляемого наконечника
y — длина свободной от резьбы части шпилек типа PD и RD
5 Требования
5.1 Информация для заказа
При заказе изготовитель должен получить следующую информацию:
- ссылку на этот национальный стандарт;
- количество поставляемых изделий;
- обозначение готовых изделий;
- другие требования по согласованию с покупателем (например, хладостойкость).
5.2 Опасные вещества
Материалы, используемые в изделиях, не должны выделять опасных веществ сверх предельно допустимых норм, разрешенных в соответствующих национальных стандартах.
5.3 Требования к изделиям
5.3.1 Размеры, допуски на размеры, форму и положение шпилек
5.3.1.1 Общие требования
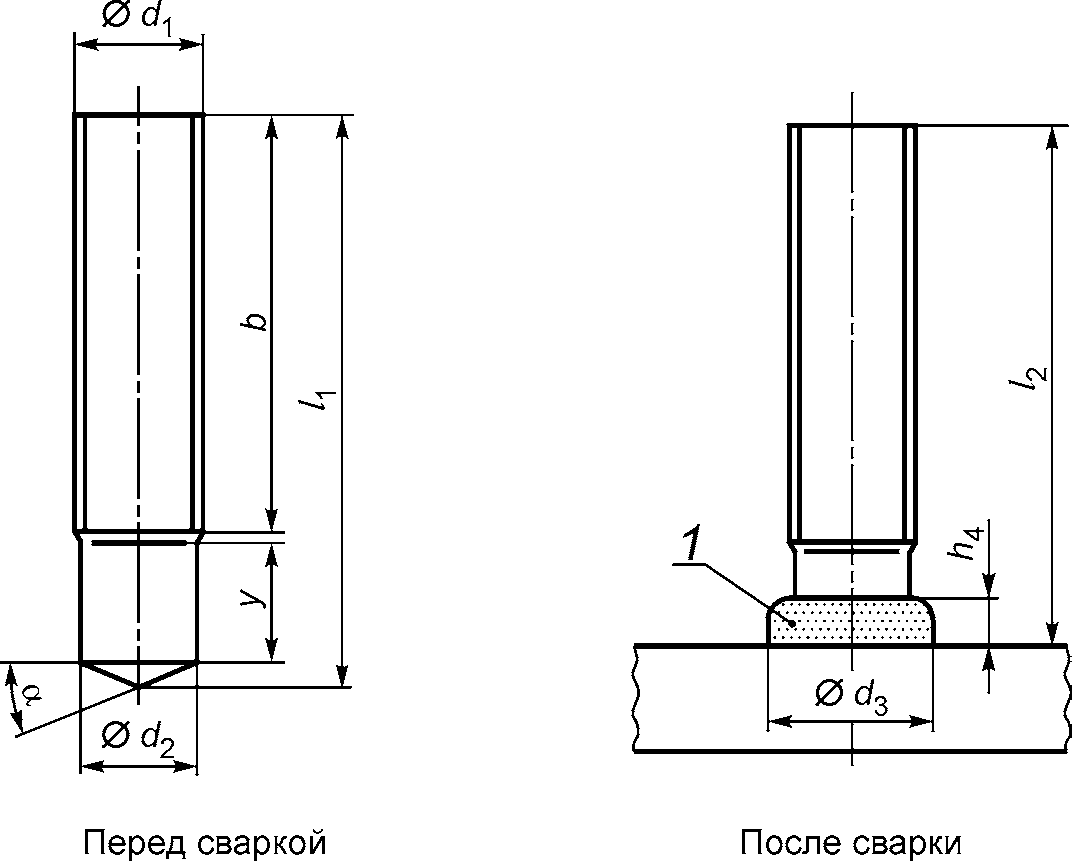
5.3.1.2 Шпилька с резьбой (PD)
Рисунок 1 — Шпилька с резьбой (PD)
| d1 | М6 | М8 | М10 | М12 | М16 | М20 | М24 |
|---|---|---|---|---|---|---|---|
| d2 | 5,35 | 7,19 | 9,03 | 10,86 | 14,6 | 18,38 | 22,05 |
| d3 | 8,5 | 10 | 12,5 | 15,5 | 19,5 | 24,5 | 30 |
| h4 | 3,5 | 3,5 | 4 | 4,5 | 6 | 7 | 10 |
| 22,5° | 22,5° | 22,5° | 22,5° | 22,5° | 22,5° | 22,5° |
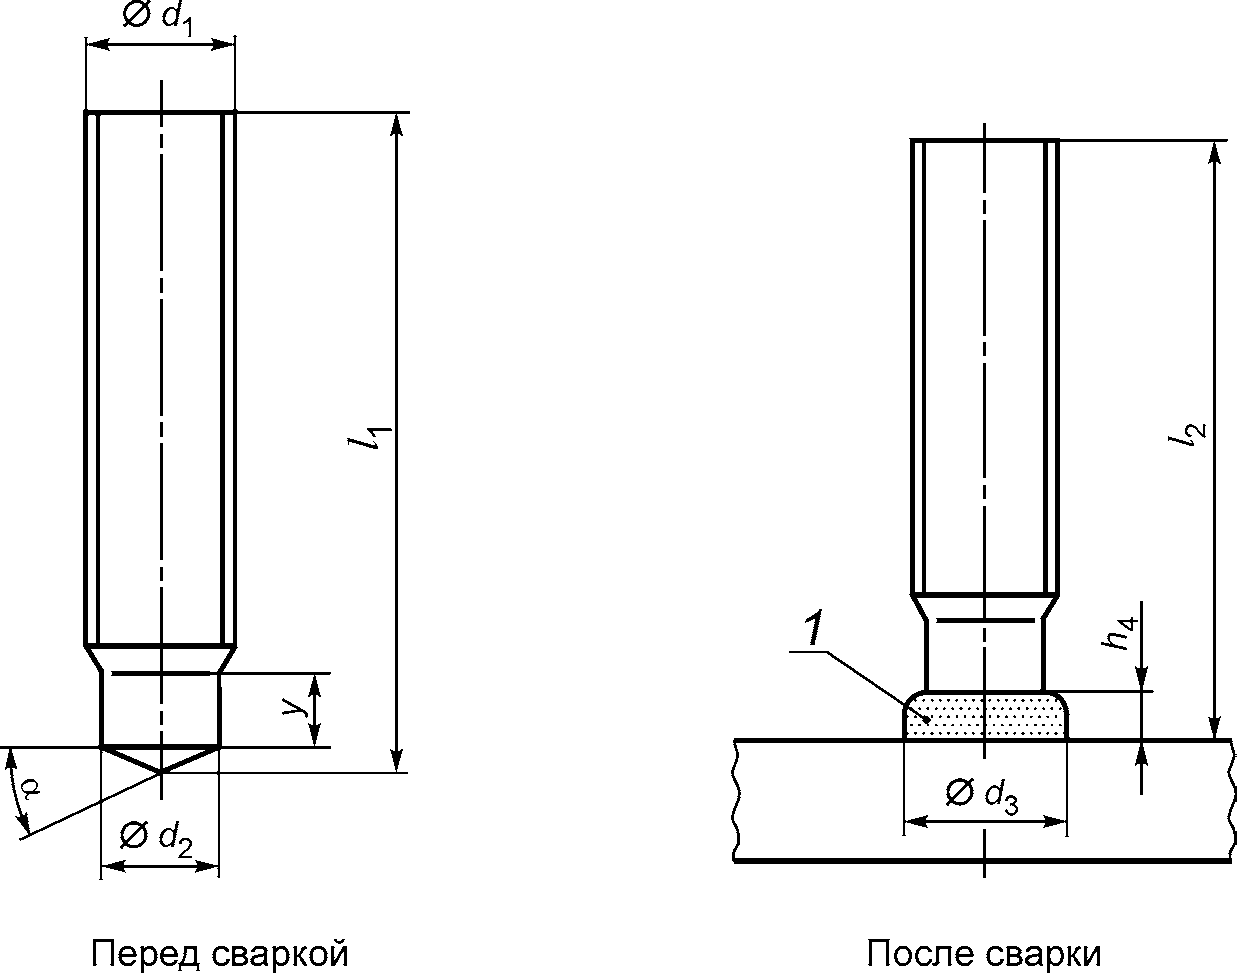
5.3.1.3 Шпилька с резьбой с редуцированным стержнем (RD)
Рисунок 2 — Шпилька с резьбой с редуцированным стержнем (RD)
Размеры шпильки с резьбой с редуцированным стержнем (RD) для 15 mm <= l2 <= 100 mm
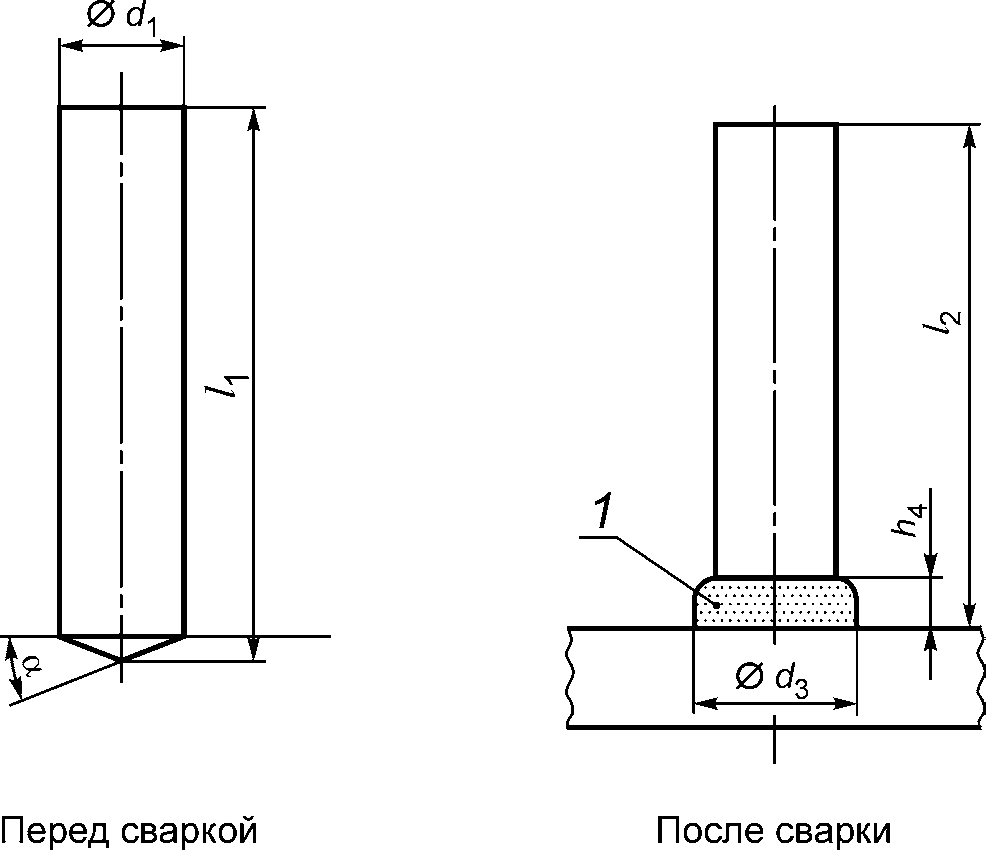
5.3.1.4 Шпилька без резьбы (UD)
Рисунок 3 — Шпилька без резьбы (UD)
Размеры шпильки без резьбы для l2 >= 20 мм (UD)
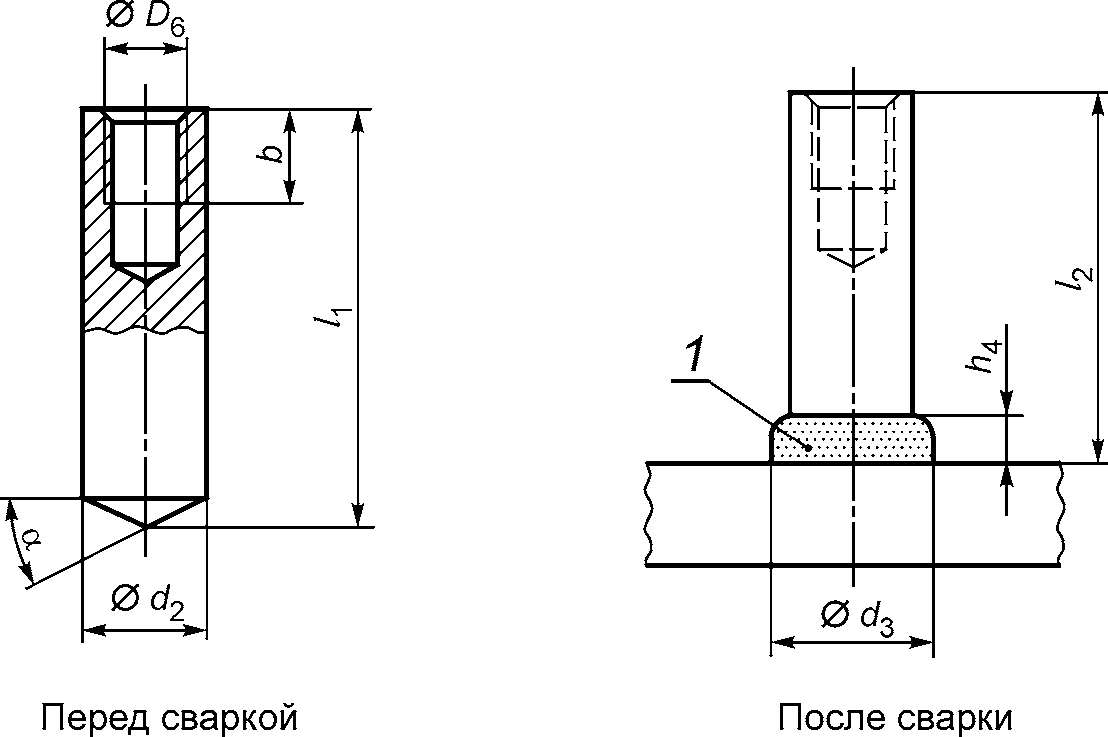
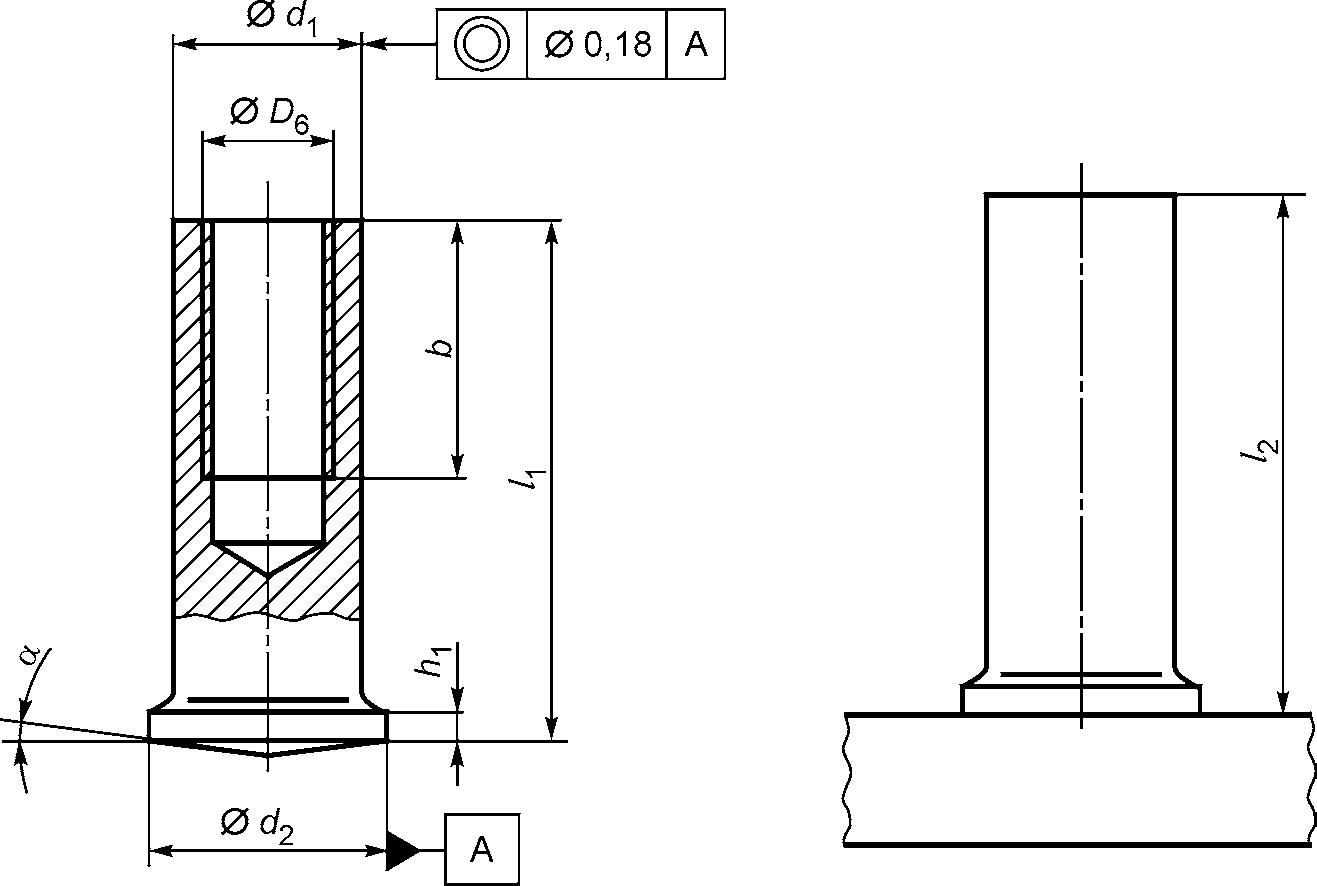
5.3.1.5 Шпилька с внутренней резьбой (ID)
Рисунок 4 — Шпилька с внутренней резьбой (ID)
Шпилька с внутренней резьбой (ID)
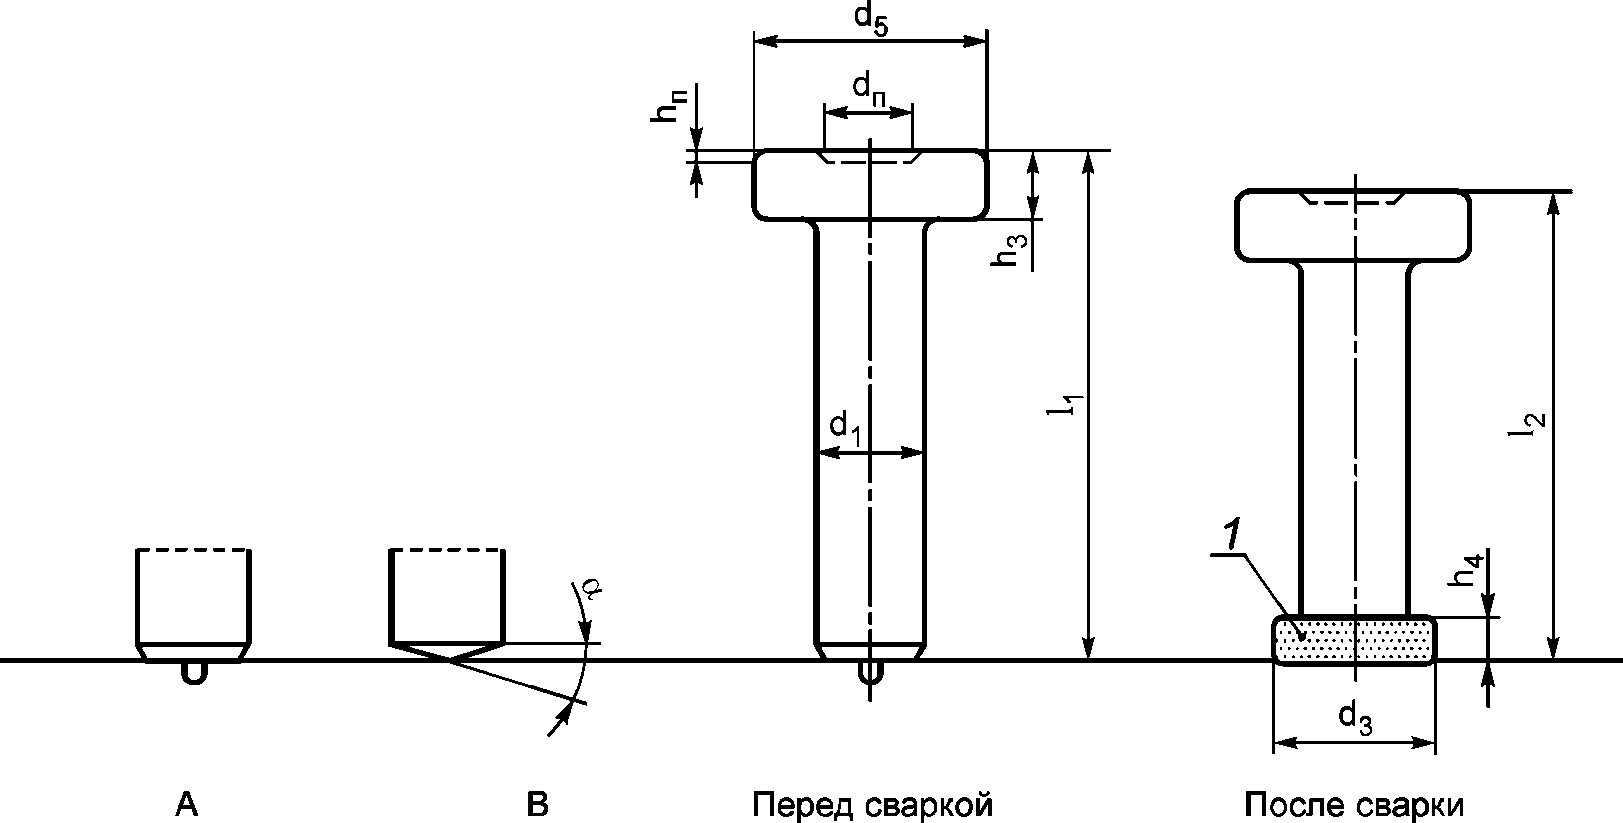
5.3.1.6 Шпилька-упор (SD)
1 — кольцевой валик; A — форма торца A (пример); B — форма торца B (пример)
5.3.1.7 Шпилька с резьбой с фланцем (PS)
l2 (длина после сварки) зависит от l1 и энергии сварки
Рисунок 6 — Шпилька с резьбой с фланцем (PS)
Размеры шпильки с резьбой с фланцем (PS)
В миллиметрах
5.3.1.8 Шпилька без резьбы (US)
l2 (длина после сварки) зависит от l1 и энергии сварки
Рисунок 6 — Шпилька без резьбы (US)
Размеры шпильки без резьбы (US)
В миллиметрах
5.3.1.9 Шпилька с внутренней резьбой (IS)
l2 (длина после сварки) зависит от l1 и режимов сварки. Глубина отверстия по усмотрению производителя
Рисунок 8 — Шпилька с внутренней резьбой (IS)
Размеры шпилек с внутренней резьбой (IS)
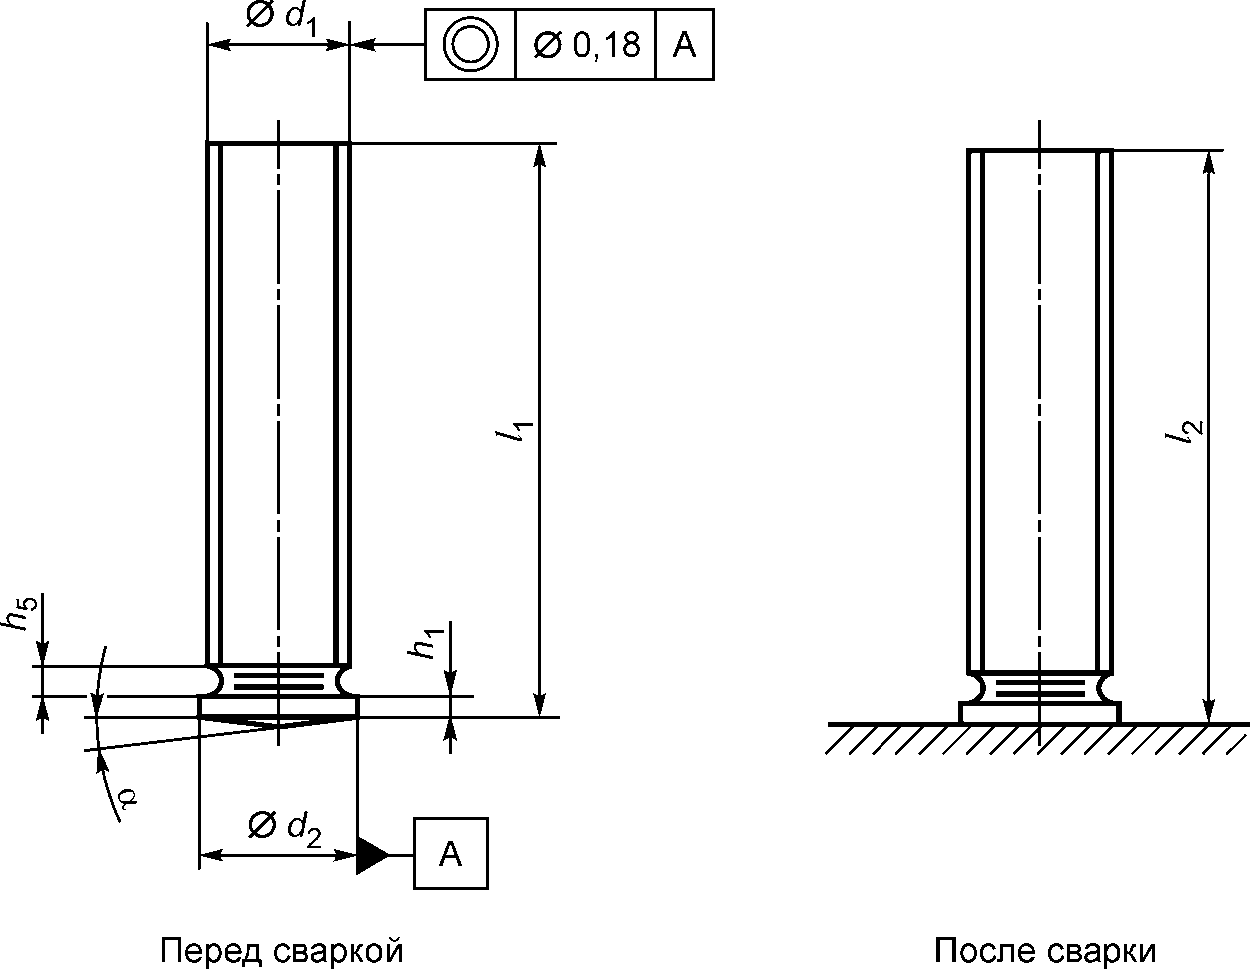
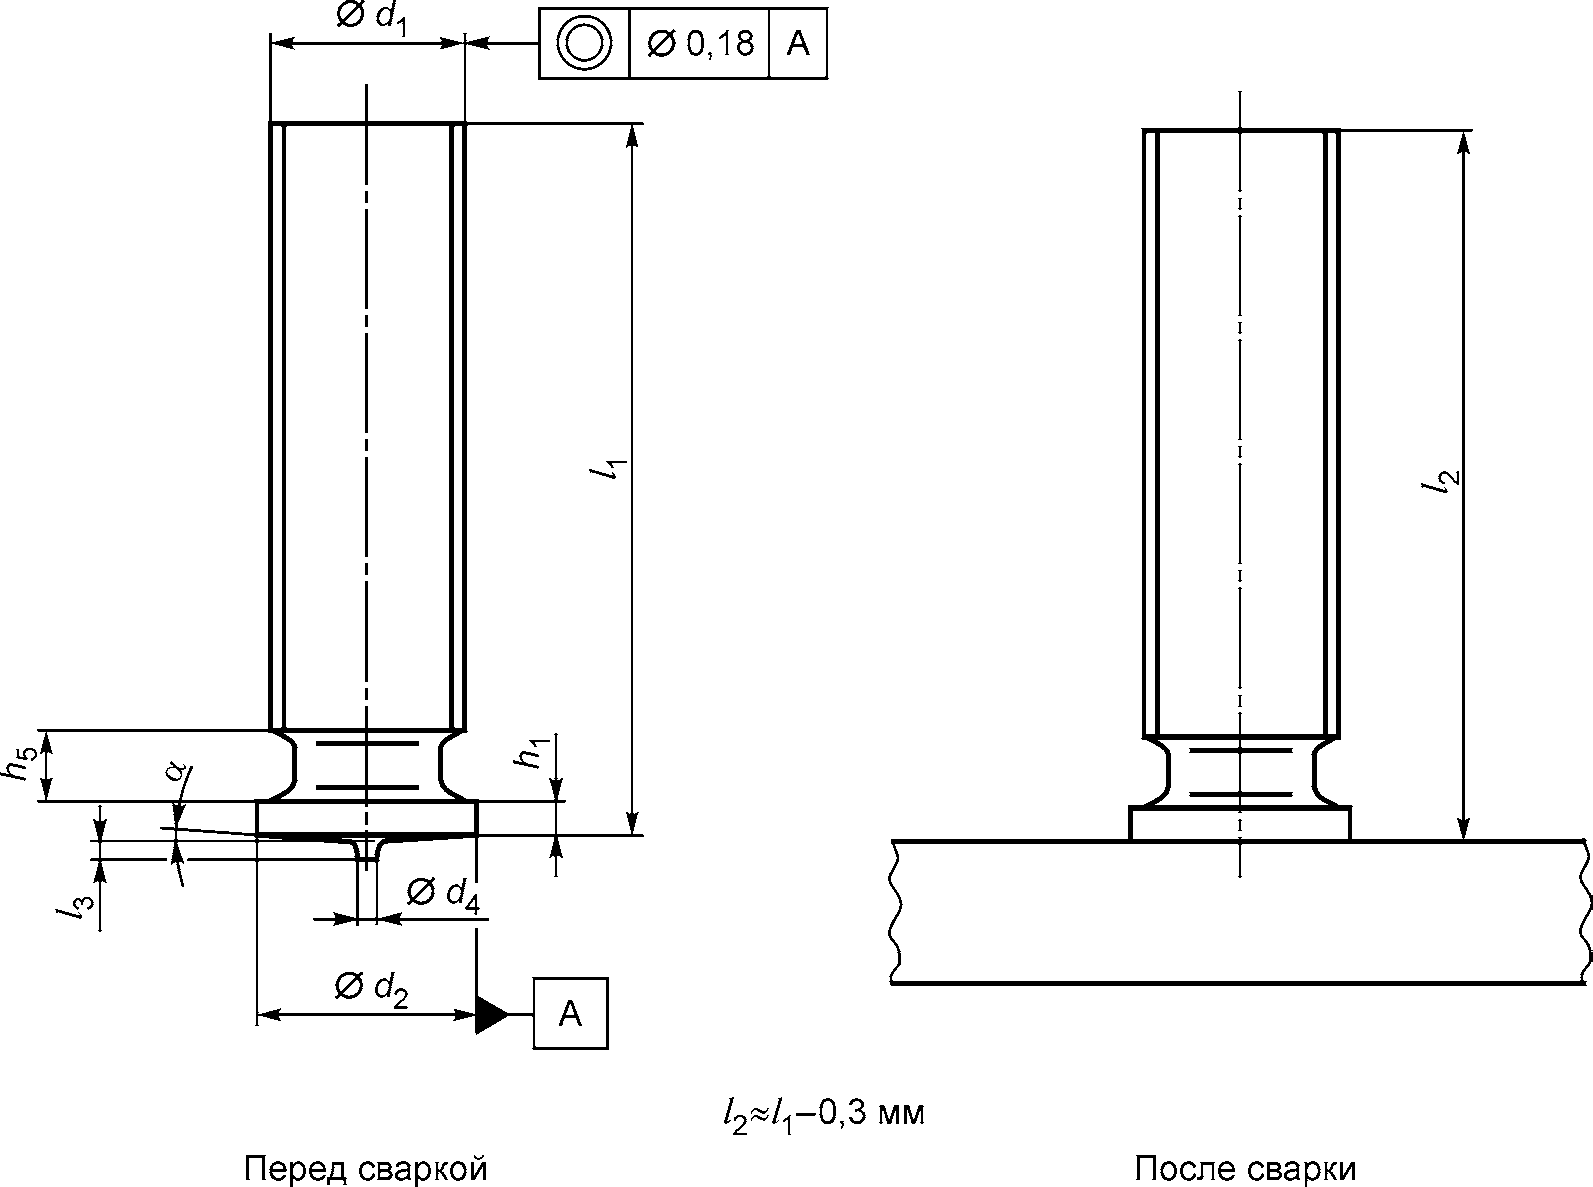
5.3.1.10 Шпилька с резьбой (PT)
Рисунок 9 — Шпилька с резьбой (PT)
Размеры шпильки с резьбой (PT)
В миллиметрах
| d1 | l1 = l2 | d2 +/- 0,2 | d4 +/- 0,08 | l3 +/- 0,05 | max h5 | h1 | |
| М3 | 6 8 10 12 16 20 | 4,5 | 0,60 | 0,55 | 0,6 | 0,7 — 1,4 | 3° |
| М4 | 8 10 12 16 20 25 | 5,5 | 0,65 | ||||
| М5 | 10 12 16 20 25 30 | 6,5 | 0,75 | 0,80 | 1,0 | ||
| М6 | 7,5 | ||||||
| М8 | 12 16 20 25 30 | 9 | 0,85 | 1,5 | 0,8 — 1,4 |
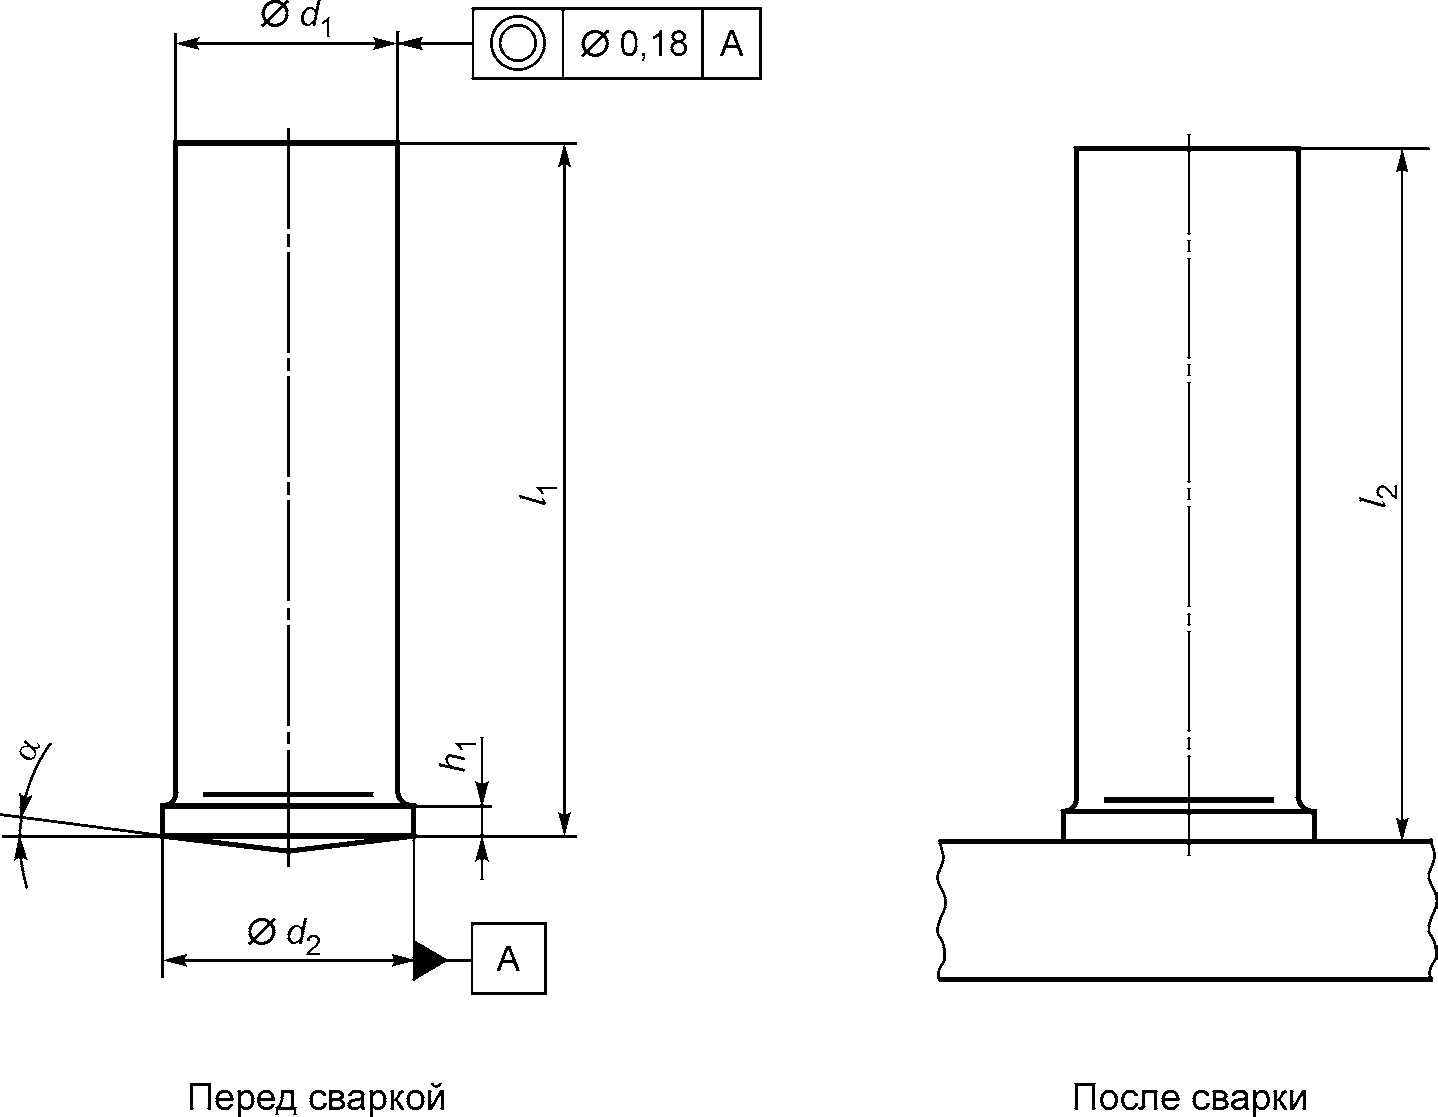
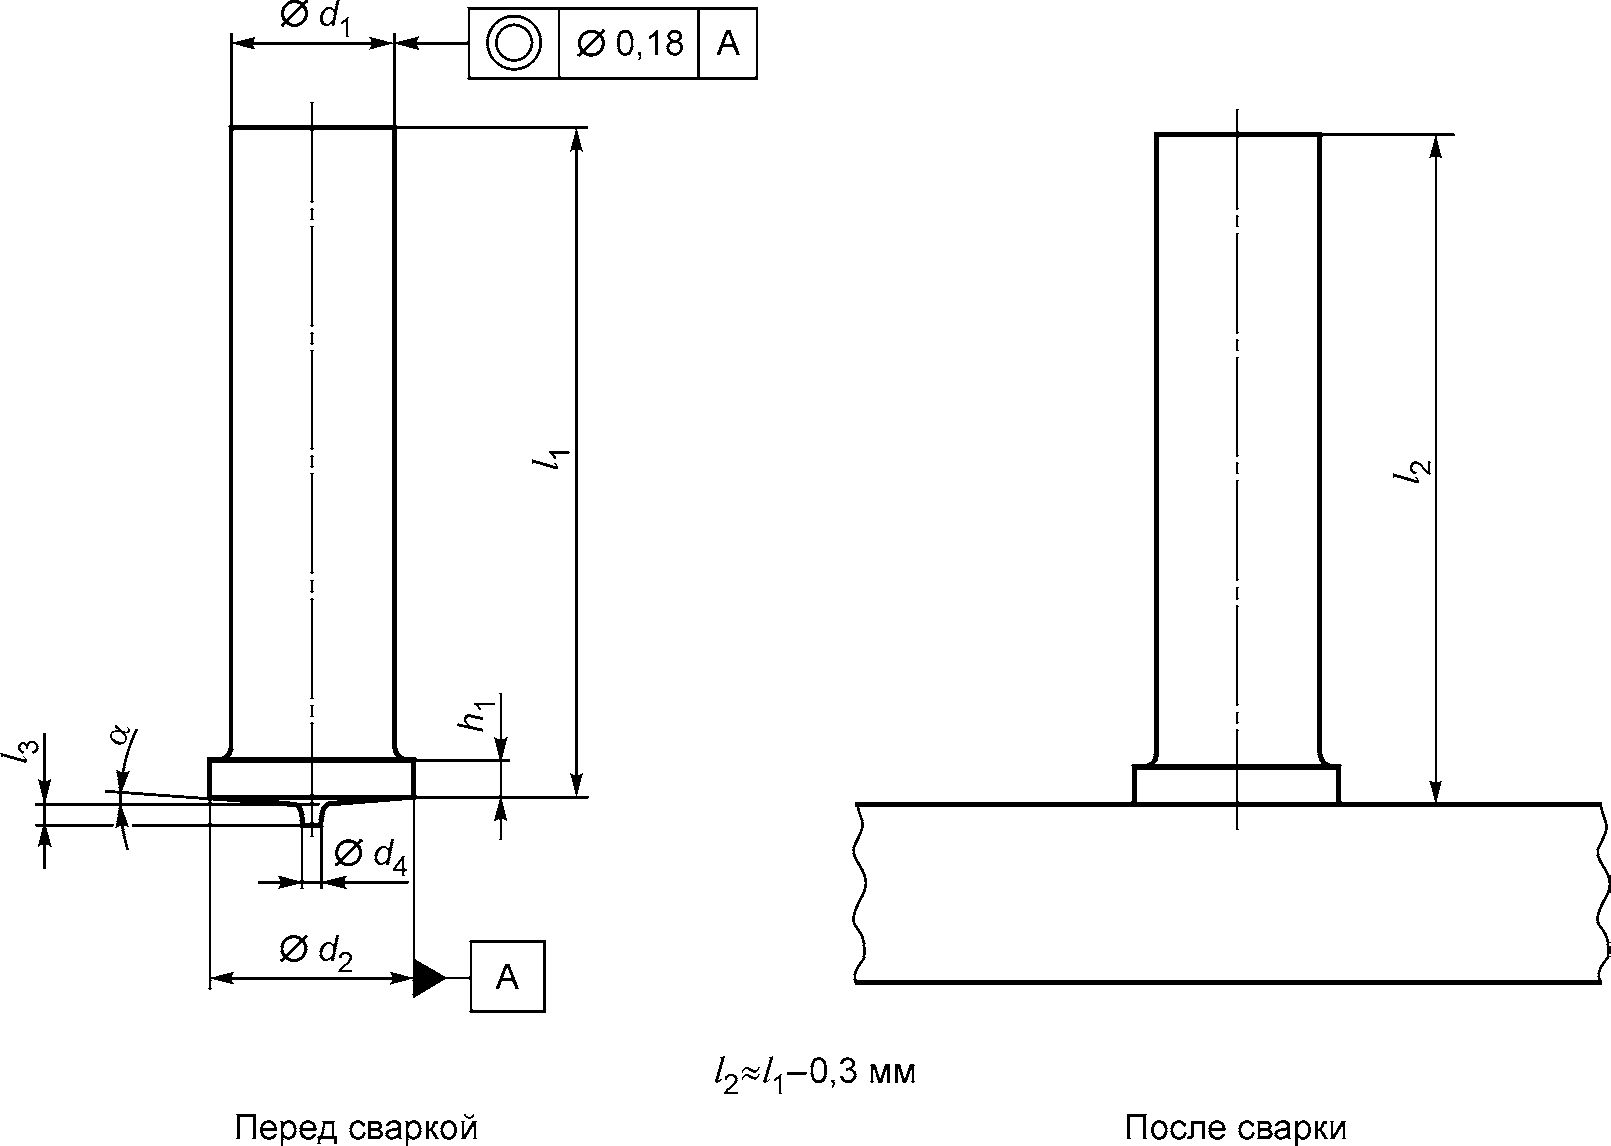
5.3.1.11 Шпилька без резьбы (UT)
Рисунок 10 — Шпилька без резьбы (UT)
Размеры шпильки без резьбы (UT)
В миллиметрах
| d1 +/- 0,1 | l1 = l2 | d2 +/- 0,2 | d4 +/- 0,08 | l3 +/- 0,05 | h1 | |
| 3 | 8 10 12 16 20 | 4,5 | 0,60 | 0,55 | 0,7 — 1,4 | 3° |
| 4 | 5,5 | 0,65 | ||||
| 5 | 12 16 20 25 | 6,5 | 0,75 | 0,80 | ||
| 6 | 7,5 | |||||
| 7,1 | 16 20 25 | 9 | 0,85 | 0,8 — 1,4 |
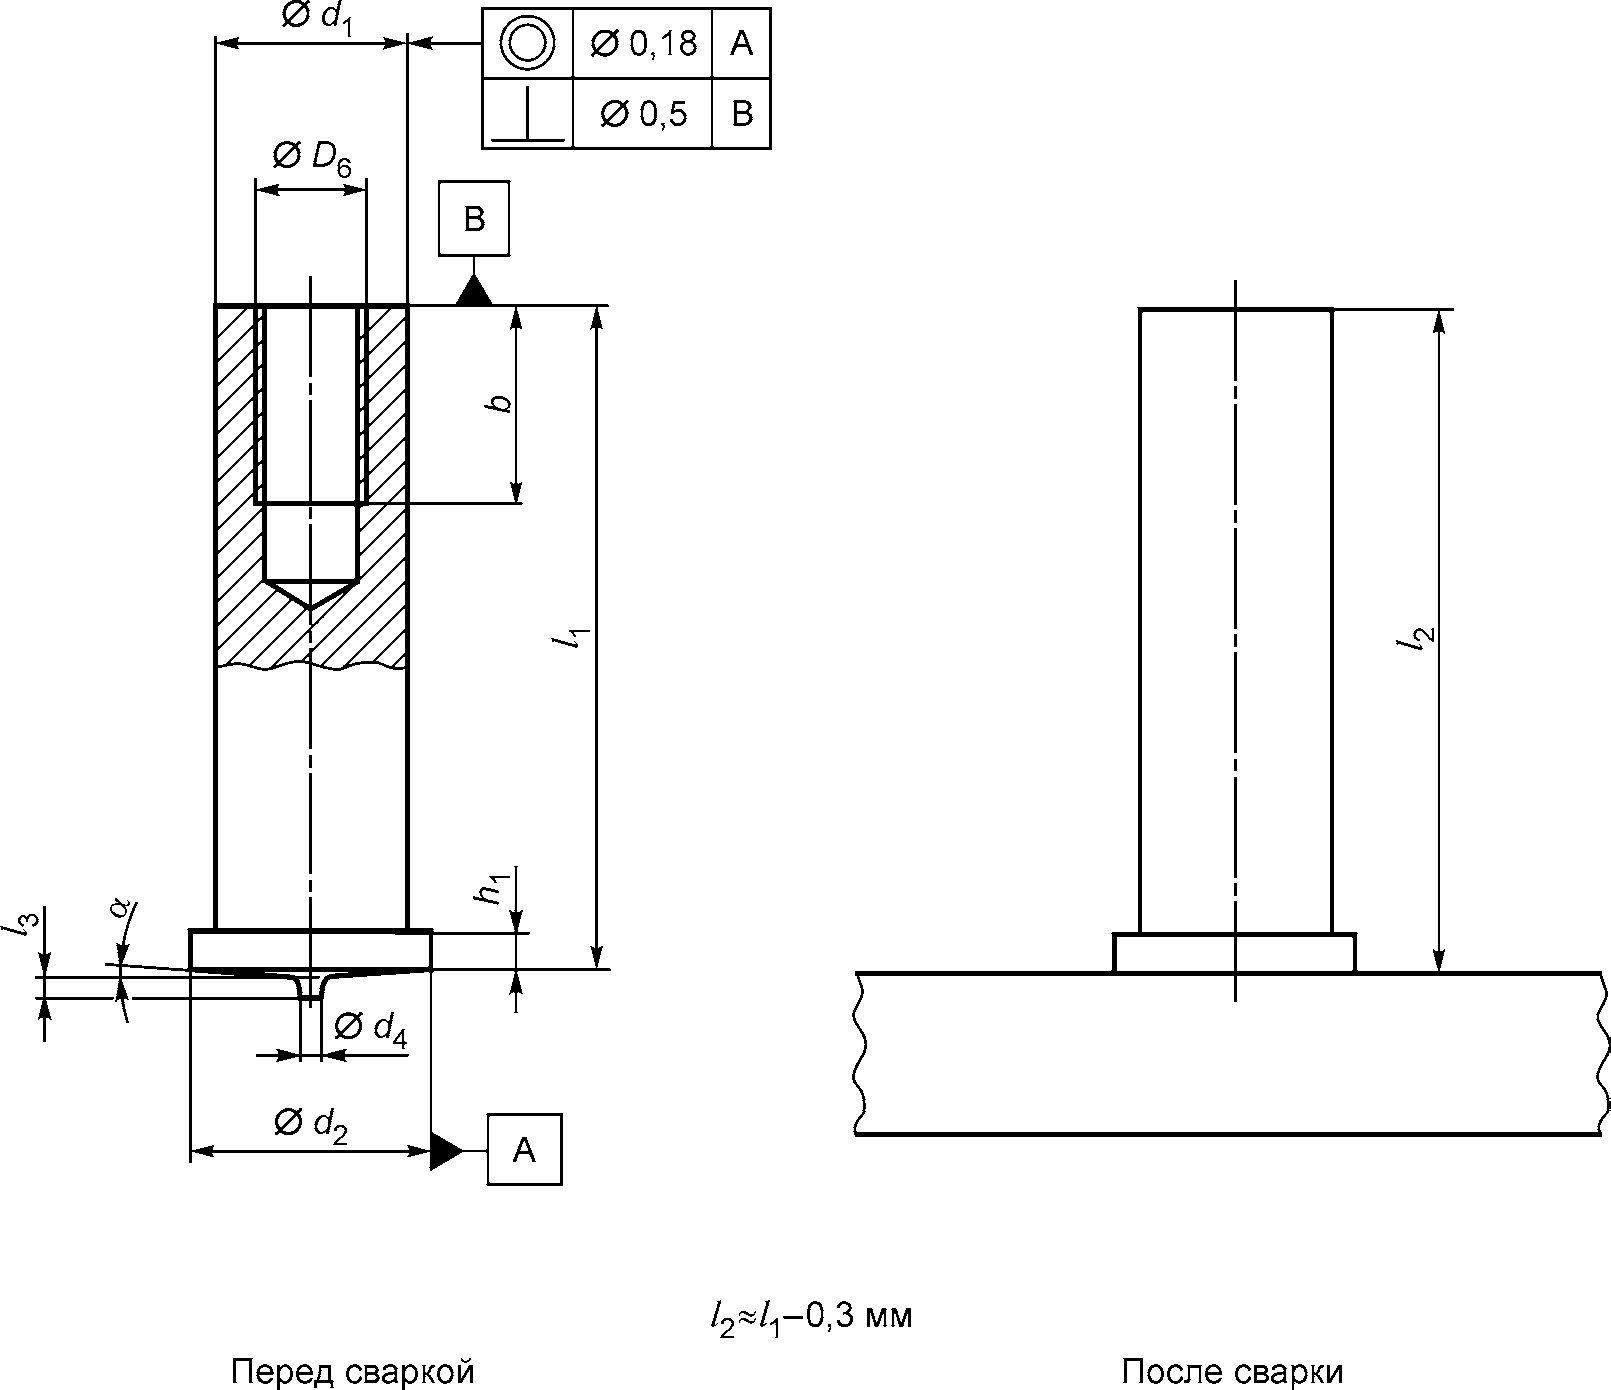
5.3.1.12 Шпилька с внутренней резьбой (IT)
Рисунок 11 — Шпилька с внутренней резьбой (IT)
Глубина отверстия определяется производителем.
Размеры шпильки с внутренней резьбой (IT)
В миллиметрах
| d1 +/- 0,1 | D6 | l1 = l2 | b | d2 +/- 0,2 | d4 +/- 0,08 | l3 +/- 0,05 | h1 | |
| 5 | М3 | 10 12 16 20 25 | 5 | 6,5 | 0,75 | 0,80 | 0,7 — 1,4 | 3° |
| 6 | М4 | 6 | 7,5 | |||||
| 7,1 | М5 | 7,5 | 9 | 0,85 | 0,8 — 1,4 |
5.3.2 Размеры, допуски на размеры, форму и положение керамических колец
5.3.2.1 Общие требования
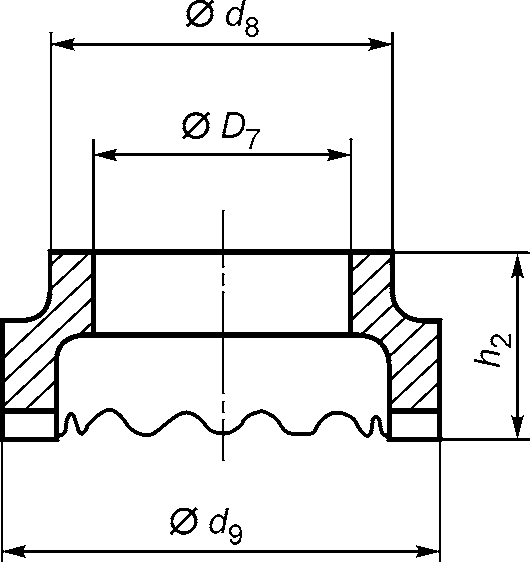
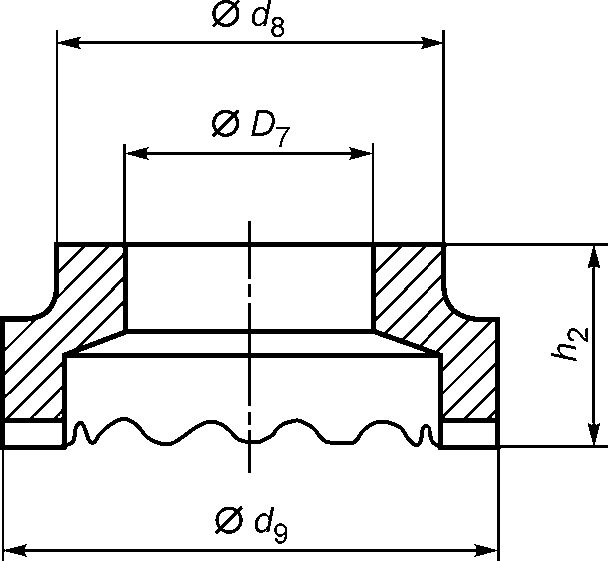
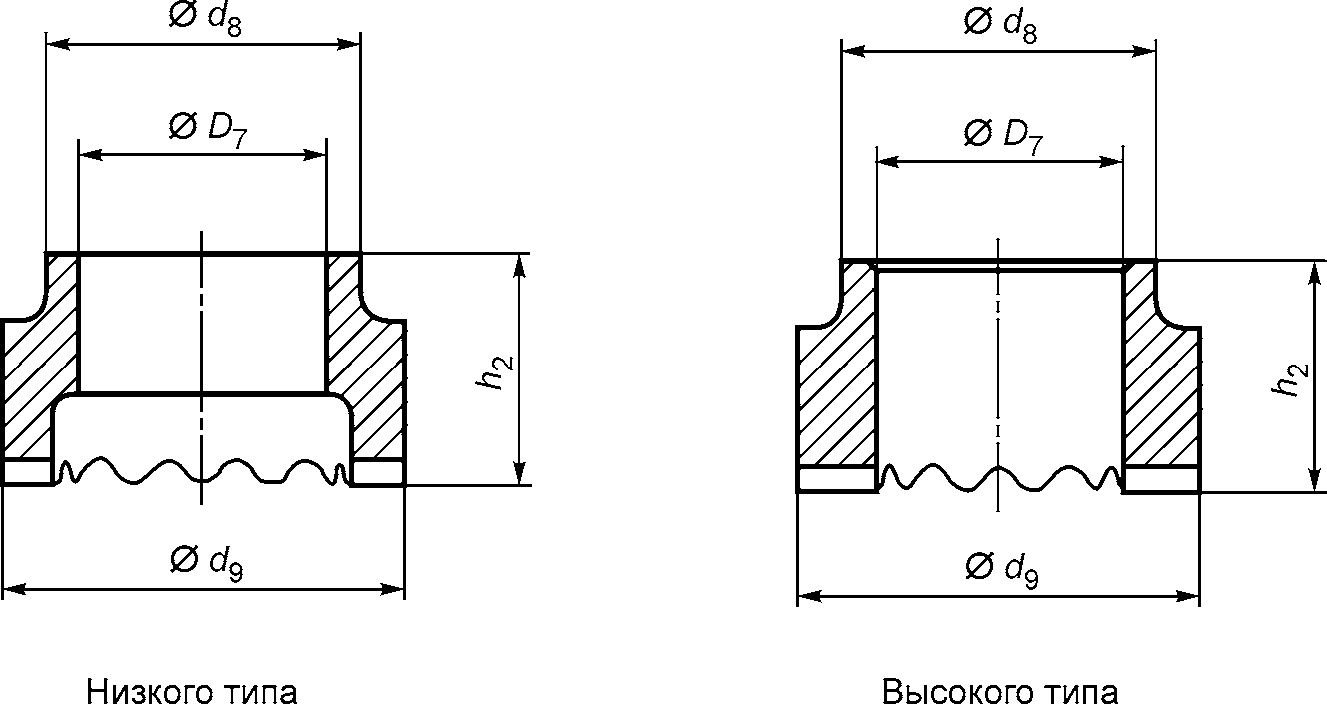
Диаметр D7 имеет важное значение для качества сварки. Изменения других размеров не ухудшают качество сварки (рисунки 12 — 14 и таблицы 13 — 15).
5.3.2.2 Керамическое кольцо для шпильки с резьбой (PF)
Рисунок 12 — Керамическое кольцо для шпильки с резьбой (PF)
Размеры керамического кольца для шпильки с резьбой (PF)
5.3.2.3 Керамическое кольцо для шпильки без резьбы и для шпильки-упора (UF)
Рисунок 13 — Керамическое кольцо для шпильки без резьбы и для шпильки-упора (UF)
Размеры керамического кольца для шпильки без резьбы и для шпильки-упора (UF)
5.3.2.4 Керамическое кольцо для шпильки с резьбой с редуцированным стержнем (RF)
Рисунок 14 — Керамическое кольцо для шпильки с резьбой с редуцированным стержнем (RF)
Размеры керамического кольца для шпильки с резьбой с редуцированным стержнем (RF)
5.3.3 Материалы и механические свойства шпилек
5.3.3.1 Общие требования
5.3.3.2 Прочность на сдвиг
Потребитель рассчитывает прочность на сдвиг по результатам испытания на растяжение по минимальному значению временного сопротивления шпилек.
5.3.3.4 Свариваемость
Для изготовления шпилек должны использоваться пригодные для сварки материалы.
Шпильки из углеродистой стали пригодны для сварки при содержании углерода менее 0,20%. Автоматная сталь непригодна для сварки из-за большого содержания серы. Следует использовать раскисленные стали.
Шпильки из аустенитной нержавеющей стали, как правило, пригодны для сварки. Шпильки из автоматной стали, как правило, непригодны для сварки.
5.3.5 Материалы и свойства керамических колец
5.3.5.1 Общие требования
5.3.6 Дефекты изготовления
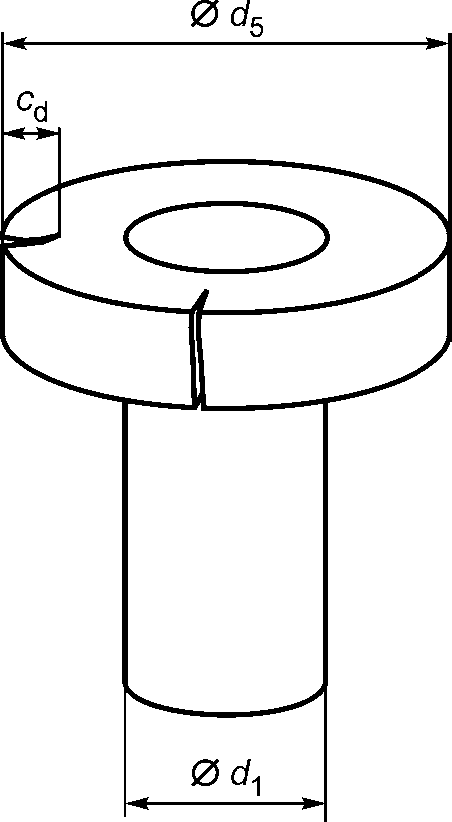
где cd — глубина трещины в головке;
Рисунок 15 — Допустимые трещины в головке упора
| 5.3.6.2 На поверхности керамических колец не допускаются трещины, сколы, вмятины, наплывы материала, обнаруживаемые визуально. |
|---|
5.4 Срок службы
Срок службы шпилек зависит от их использования и внешнего воздействия, которому они подвергаются. Механические свойства шпилек, соответствующих требованиям настоящего стандарта, обеспечивают экономически обоснованный срок службы.
6 Оценка соответствия
6.1 Общие положения
6.2 Предварительное испытание
6.3 Производственный контроль продукции
6.3.1 Общие положения
Изготовитель должен разработать, документально оформить и поддерживать систему производственного контроля продукции для того, чтобы продукция на рынке соответствовала заявленным техническим характеристикам.
Система производственного контроля продукции должна состоять из письменных инструкций, регулярных проверок и испытаний и (или) оценки, а также показателей, используемых для контроля исходных материалов и компонентов, оборудования, производственного процесса и изделий.
Вышеуказанным требованиям будет соответствовать система производственного контроля продукции, отвечающая требованиям ИСО 9001 и ориентированная на производство конкретного изделия в соответствии с требованиями настоящего стандарта.
Результаты проверок, испытаний или оценки, требующих принятия мер, должны быть зарегистрированы, как и все принятые меры. Меры, которые следует применять, когда контрольные значения или критерии не соблюдены, должны быть зафиксированы и сохранены в течение периода, определенного в процедурах производственного контроля продукции изготовителя.
6.3.2 Персонал
Должны быть определены ответственность, полномочия и отношения между персоналом, который руководит, выполняет или проверяет работу, влияющую на соответствие продукции стандарту. Это относится, в частности, к персоналу, который должен принимать меры по предупреждению возникновения несоответствия, меры в случае возникновения несоответствия, а также выяснять и регистрировать причины возникновения несоответствия.
6.3.3 Оборудование
Все измерительное и испытательное оборудование должно быть откалибровано или поверено, а также должно регулярно поверяться в соответствии с периодичностью и критериями, изложенными в инструкциях.
Все оборудование, используемое в производственном процессе, следует регулярно проверять и обслуживать, чтобы его эксплуатация, износ или отказ не нарушили производственного процесса.
Выполненные проверки и техническое обслуживание должны быть отражены в документации изготовителя, предусмотренной инструкциями, а записи сохранены в течение периода, определенного в инструкциях системы производственного контроля продукции изготовителя.
6.3.4 Разработка технологии
Система производственного контроля должна документально отражать различные этапы в производстве изделий, определять процедуру контроля, а также лиц, ответственных за все стадии производства.
Следует хранить отчет о результатах всех проверок, а также информацию об изменениях, выполненных в процессе разработки технологии изготовления. Отчет должен быть достаточно детализирован и точен, чтобы продемонстрировать, что все стадии разработки технологии и все проверки были выполнены удовлетворительно.
6.3.5 Сырье
На поступающее сырье должны быть сертификаты, содержащие его характеристики в объеме, предусмотренном для приемочного контроля оценки его соответствия стандартам.
6.3.6 Операционный контроль
Изготовитель должен предусмотреть и осуществлять в процессе производства операционный контроль.
6.3.7 Испытание и оценка продукции
Изготовитель должен установить порядок производственного контроля, чтобы гарантировать, что отклонения характеристик изделия соответствуют значениям, установленным на предварительных испытаниях.
Контролируемые характеристики, методы их проверки, количество и периодичность испытаний приведены в таблице 19.
Контролируемые характеристики шпилек и керамических колец, методы их проверки, количество и периодичность испытаний
Изготовитель должен документально оформлять результаты указанных выше испытаний. В этих документах должна содержаться, по крайней мере, следующая информация:
- идентификация продукта и перечень испытаний;
- дата отбора проб и испытаний;
- примененные методы испытаний;
- результаты испытаний.
6.3.8 Отслеживание и маркировка
Изделия должны быть опознаваемыми и отслеживаемыми в процессе производства. Изготовитель должен иметь инструкции, гарантирующие регулярную проверку операций присвоения кодов отслеживаемости и (или) маркировки.
6.3.9 Некондиционная продукция
У изготовителя должны быть инструкции, определяющие порядок действий с некондиционной продукцией. Каждый случай появления некондиционной продукции должен быть своевременно документально оформлен, и эти документы должны храниться в течение периода, определенного в инструкциях изготовителя.
6.3.10 Транспортирование, хранение, упаковка
Изготовитель должен иметь инструкции по транспортированию изделий и условиям их хранения, предотвращающим их повреждение.
6.4 Приемочный контроль
Характеристики шпилек, методы испытаний и ссылочные стандарты на них
8 Документация о результатах испытаний
Результаты испытаний на всех стадиях контроля должны быть занесены в протоколы испытаний для каждой контролируемой партии. Протоколы должны содержать результаты для всех образцов по всем видам испытаний и должны сохраняться не менее десяти лет после продажи партии продукции, к которой относятся данные испытания.
9 Маркировка
9.1 Шпильки
9.2 Керамические кольца
10 Обозначение
10.1 Шпильки
Обозначение шпилек должно содержать следующую информацию:
Пример 1 — Шпилька с резьбой М12 (PD), изготовленная из стали класса прочности 4.8, номинальной длиной l2 = 40 мм, обозначается следующим образом:
| Шпилька ГОСТ Р 55738-2013 — PD М12 x 40 — 4.8 |
|---|
Пример 2 — Шпилька без резьбы (UD), изготовленная из стали класса прочности 4.8, номинальным диаметром d1 = 14 мм и номинальной длиной l2 = 40 мм, обозначается следующим образом:
| Шпилька ГОСТ Р 55738-2013 — UD 12 x 40 — 4.8 |
|---|
Пример 3 — Шпилька — упор тип 1 (SD1), изготовленная из малоуглеродистой стали типа 1, номинальным диаметром d1 = 16 мм и номинальной длиной l2 = 75 мм, с формой торца A, обозначается следующим образом:
| Шпилька ГОСТ Р 55738-2013 — SD1 — 16 x 75 — A |
|---|
Пример 4 — Шпилька с резьбой с фланцем (PS) М4, изготовленная из стали класса прочности 4.8, номинальной длиной l2 = 20 мм, омедненная, обозначается следующим образом:
| Шпилька ГОСТ Р 55738-2013 — PS М4 x 20 — 4.8 — М08 |
|---|
Пример 5 — Шпилька с внутренней резьбой (IT), изготовленная из алюминия EN AW-AlMg3 по ЕН 573-3 (АМг3 по ГОСТ 4784), номинальным диаметром d1 = 5 мм, с диаметром резьбы d2 = М3 и номинальной длиной l2 = 20 мм, обозначается следующим образом:
| Шпилька ГОСТ Р 55738-2013 — IT 5 x М3 x 20 — АМг3 |
|---|
10.2 Керамические кольца
Обозначение для колец должно содержать следующую информацию:
Пример - Керамическое кольцо PF 10 для резьбовой шпильки номинальным диаметром d1 = 10 мм обозначается следующим образом:
| Керамическое кольцо ГОСТ Р 55738-2013 — PF 10 |
|---|
11 Упаковка, транспортирование, хранение
Масса резьбовых шпилек с редуцированным стержнем (RD)
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ К ШПИЛЬКАМ И КОЛЬЦАМ, УСТАНАВЛИВАЕМЫЕ В СТАНДАРТАХ И ТЕХНИЧЕСКИХ УСЛОВИЯХ НА ДАННЫЕ ИЗДЕЛИЯ
Данные требования являются дополнительными относительно требований международного стандарта ИСО 13918 и приведены для учета основополагающих стандартов, действующих в Российской Федерации и устанавливающих требования к механическим свойствам и критериям качества шпилек и керамических колец, порядок формирования контролируемой партии, к процедуре, методам и объемам испытаний при изготовлении изделий, а также требования к документам о качестве на изделия.
В таблице 1, содержащей обозначения шпилек в зависимости от способа сварки, наименование сварочных процессов принято по ГОСТ Р ИСО 857-1.
Ссылки на международные стандарты, не применяемые в Российской Федерации, заменены ссылками на национальные и межгосударственные стандарты. В отдельных случаях наравне со ссылками на национальные стандарты сохранены ссылки на международные стандарты, что упрощает работу иностранных производителей.
ДА.3.1 Контролируемая партия — определение «контролируемой партии» изменено таким образом, чтобы повторить в нем всем признаки, объединяющие изделия в «производственную партию».
ДА.3.2 Производственная партия — определение соответствует ГОСТ Р ИСО 16426.
ДА.3.3 Опытно-промышленная партия — определение соответствует ГОСТ Р 15.000.
ДА.5.3.1 Размеры, допуски на размеры, форму и положение шпилек
В данном пункте объединены положения п. 9.1 пп. 11.1, 11.2 ИСО 13918. Это позволило сосредоточить в одном месте все требования к шпилькам.
В пп. 5.3.1.1 включено дополнительное требование к шпилькам типа SD (см. сноску 7), заключающееся в обязательном образовании на головке шпилек площадки для установки пьезоэлектрического преобразователя, обеспечивающей его центрирование относительно оси шпильки, что необходимо для обеспечения достоверности ультразвукового контроля сварного шва после приварки. Даны размеры этой площадки.
ДА.5.3.1.3 Шпилька с резьбой с редуцированным стержнем (RD)
В стандарте ИСО 13918 длина шпильки l1 приведена косвенно через длину шпильки l2, после приварки шпильки к изделию. При этом стандарт содержит номенклатуру шпилек RD. Поскольку данный стандарт устанавливает размеры изделий при их изготовлении, то косвенное задание длины изготовленной шпильки заменено прямым указанием длины l1, контролируемой в процессе изготовления и приемочного контроля.
В стандарте ИСО 13918 длина шпильки l1 приведена косвенно через длину шпильки l2, после приварки шпильки к изделию. При этом стандарт содержит номенклатуру шпилек SD. Поскольку данный стандарт устанавливает размеры изделий при изготовлении, то косвенное задание длины изготовленной шпильки заменено прямым указанием длины l1, контролируемой в процессе изготовления и приемочного контроля.
ДА.5.3.2 Размеры, допуски на размеры, форму и положение керамических колец
В ИСО 13918 отсутствует прямое указание размеров (диаметр и высота) камеры в нижней части керамических колец PF, UF и RF, в которой формируется кольцевой валик сварного шва. Эти размеры даны косвенно на рисунках и в таблицах для шпилек PD, RD, UD, ID и SD по форме кольцевого валика шва после приварки шпилек. Такой способ задания конструктивных размеров не дает возможности выполнить приемочный контроль и быть уверенным в качественном формировании сварного шва. Для упрощения приемки изделий и их входного контроля изготовитель должен нормировать этот размер в своей производственной документации и сообщать его потребителю в документе о качестве на керамические кольца.
ДА.5.3.3 Материалы и механические свойства шпилек
-
Для шпилек SD1 и SD2 уточнены ограничительные требования к содержанию химических элементов, что соответствует группе 1 по ISO/TR 15608, который не действует в Российской Федерации. Требования к химическому составу и механическим свойствам металла шпилек должны соответствовать межгосударственному стандарту ГОСТ 19281 (для шпилек SD1 и SD2), а также другим национальным и межгосударственным стандартам, указанным в таблице 16. Для обеспечения международной интеграции в таблице 16 сохранены марки зарубежных материалов и ссылки на международные стандарты. При отсутствии российских аналогов зарубежных материалов выбор отечественных материалов осуществляется по химическому составу.
-
Добавлены требования по хладостойкости металла шпилек типа SD1, применяемых в конструкциях, испытывающих динамические воздействия и эксплуатируемых в климатических зонах с умеренно холодным климатом по ГОСТ 15150, например в сталежелезобетонных конструкциях транспортных сооружений.
Добавлены требования по обеспечению хладостойкости металла шпилек типа PD, RD, UD, SD, применяемых в конструкциях, испытывающих динамические воздействия и эксплуатируемых в климатических зонах с умеренно холодным климатом по ГОСТ 15150. Требования по хладостойкости определяются требованиями нормативной документации на использование шпилек в различных конструкциях и должны быть указаны в заказе.
Добавлены требования, которые должны учитываться при выборе покрытий. Требования направлены на то, чтобы исключить влияние покрытий:
- на возбуждение дуги при сварке;
- на образование в сварном шве внутренних дефектов, снижающих прочность сварного соединения;
- на хладостойкость металла шва и склонность шва к замедленному хрупкому разрушению под воздействием наводораживания шва при металлургических реакциях с участием покрытия при сварке.
Покрытия должны соответствовать ГОСТ 9.306.
ДА.5.3.5 Материалы и свойства керамических колец
В ИСО 13918 отсутствуют требования к материалу керамических колец. Дополнительные требования описывают несколько видов керамики, пригодной для изготовления керамических колец. В новом подразделе не даются указания по химическому составу керамики, поскольку выбор остается за производителем.
ДА.5.3.5.2 Физико-механические характеристики
В таблице 17 изложены требования к физико-механическим свойствам керамических колец, которые контролируют на стадии подготовки керамических колец для запуска в производство.
В перечень физико-механических характеристик внесены показатели, по которым в соответствии с ГОСТ 28874 осуществляется классификация огнеупорной керамики, а также технологический показатель (термостойкость), определяющий допустимое количество циклов прокалки керамических колец перед сваркой:
Численные критерии приняты по результатам испытаний керамических колец европейских производителей, а также приняты аналогичными характеристикам керамических формирующих подкладок для дуговой сварки.
Дефекты поверхности шпилек должны соответствовать ГОСТ Р ИСО 6157-1. Впервые изложены требования к поверхностным дефектам керамических колец.
Исключено допускаемое в ИСО 13918 объединение изделий в группы, в которых без проверки принимаются одинаковые свойства для всех изделий. В ИСО 13918 не перечислены объединительные признаки, по которым изделия можно объединять в группы. ГОСТ Р 15.201-2000 такое объединение в группы не допускает.
ДА.6.2 Предварительное испытание
Из текста ИСО 13918 изъяты правила, позволяющие сокращать объем предварительных испытаний. Изложены все показатели, требующие проверки на стадии постановки изделий на производство. Количество образцов для испытаний принято: для шпилек по ГОСТ Р ИСО 2859-1-2007 (уровень контроля S — 2), для керамических колец по ГОСТ 8179-98.
Требования по оценке свариваемости сформулированы в соответствии с ГОСТ 29273-92 (ИСО 581-80). Дано уточнение о том, что проверку свариваемости проводят перед началом производства шпилек или изделий с применением шпилек путем оценки соответствия свойств сварных соединений требованиям к свойствам металла шпилек (см. таблицу 16).
ДА.6.3 Производственный контроль продукции
ДА.6.3.7 Испытание и оценка продукции
В таблицу 19 внесены следующие изменения:
- дополнен перечень контролируемых параметров для шпилек;
- введен перечень контролируемых параметров для керамических колец;
- увеличен объем производственных испытаний шпилек и керамических колец.
В отличие от ИСО 13918, приемочный контроль по завершении изготовления производственной партии изделий признан обязательным этапом приемки в соответствии с ИСО 9001.
Приемочный контроль шпилек и керамических колец осуществляется в соответствии с ГОСТ Р ИСО 3269 и ГОСТ Р ИСО 2859.1.
ДА.6.4.3 Контролируемые параметры
В стандарте изложен перечень контролируемых параметров для шпилек и керамических колец.
ДА.7.1.1 Контроль размеров шпилек и состояние поверхности
Визуальный осмотр и оценка дефектов поверхности шпилек проводится в соответствии с ГОСТ Р ИСО 6157-1.
ДА.7.1.2 Механические испытания
Механические испытания следует проводить в соответствии с национальными и межгосударственными стандартами, указанными в таблице 22.
Приведены требования по типам образцов для испытания металла шпилек разного диаметра на растяжение по ГОСТ 1497 и по определению прочности металла по измеренным значениям твердости по ГОСТ 2999.
Указано, что прочность на сдвиг рассчитывает потребитель по результатам испытания на растяжение по минимальному значению временного сопротивления шпилек, указанным в документе о качестве.
Приведены требования по типам образов и температурам испытания на хладостойкость по ГОСТ 9454 шпилек типа PD, RD, UD и SD диаметром >= 12 мм (>= М12).
Приведены требования по подготовке керамических колец к испытаниям
ДА.7.2.2 Контроль размеров и состояние поверхности
Контроль размеров и состояние поверхности керамических колец выполняют в соответствии с ГОСТ 30762-2001.
ДА.7.2.3 Контроль физико-механических свойств
-
Огнеупорность керамики для колец определяют по ГОСТ Р 53788.
-
Испытание на термостойкость проводят по ГОСТ 473.5 при температуре T = 350 °C.
-
Приведена методика определения предела прочности керамического кольца при сжатии по ГОСТ 4071.1-94 (ИСО 10059-1).
Изложен перечень информации для маркировки тары со шпильками и керамическими кольцами.
Текст раздела изложен по ИСО 13918 с изменением обозначения покрытий и материалов в части ссылок на национальные стандарты.
ДА.11 Упаковка, транспортирование, хранение
В разделе даны ссылки на ГОСТ 18160, регламентирующий порядок упаковки, транспортирования и хранения для крепежных изделий, а также на ГОСТ 24717, регламентирующий порядок упаковки, транспортирования и хранения для керамических изделий. Кроме этого дана ссылка на ГОСТ 15150, определяющий климатические условия хранения.
В разделе регламентируется оформление документа о качестве на каждую принятую партию шпилек или керамических колец. Установлено требование указывать в документе о качестве результаты испытания всех образцов по всем выполненным видам испытаний.
РАЗДЕЛЫ МЕЖДУНАРОДНОГО СТАНДАРТА ИСО 13918:2008, КОТОРЫЕ ПРИМЕНЕНЫ В НАСТОЯЩЕМ СТАНДАРТЕ С МОДИФИКАЦИЕЙ ИХ СОДЕРЖАНИЯ ДЛЯ УЧЕТА ОСОБЕННОСТЕЙ НАЦИОНАЛЬНОЙ СТАНДАРТИЗАЦИИ
В документе использованы ссылки на следующие стандарты. При ссылке на стандарт с указанием года его принятия используют только указанное издание. При ссылке на стандарт без указания года его принятия используют последнее издание этого документа (со всеми поправками).
В этом документе применяются термины и определения, принятые в ИСО 14555, а также:
3.1 контролируемая партия: Совокупность изделий, отобранных для проведения испытаний, одного обозначения и типоразмера, из материала одного химического состава, изготовленных по одной технологии.
3.2 производственная партия: Совокупность изделий одного обозначения, включающего тип шпильки, размер, марку материала и класс прочности, изготовленных из стержня, проволоки, прутка или плоской заготовки одной плавки, обработанных последовательно по одной технологии, термической обработке и (или) процессу нанесения покрытия, если таковые имеются.
Примечание - Одинаковая термическая обработка или процесс нанесения покрытия означает:
- для непрерывного процесса — одинаковый цикл обработки без изменения режимов;
- для прерывистого процесса — одинаковый цикл обработки для идентичных последовательных групп (партий).
Производственная партия может быть разделена для обработки на несколько частей, после чего снова собрана в ту же самую производственную партию.
5.3 Требования к изделиям
5.3.1 Размеры, допуски на размеры, форму и положение
Размеры, допуски на размеры, форму и положение должны соответствовать требованиям, приведенным в главе 9.
Для резьбовых шпилек с защитными покрытиями контроль размеров должен производиться до нанесения покрытия (п. 5.3.1 MOD п. 5.3.1).
5.3.2 Покрытие
Если не указано иное, шпильки типа PC, US, IS, PT, UT, IT класса прочности 4.8 должны поставляться с гальваническим медным покрытием (C1E) (п. 5.3.4 MOD п. 5.3.2).
5.3.3 Материалы и механические свойства
5.3.3.1 Общие требования
Материалы, указанные в таблице 2, применяют при соблюдении требований п. 5.3.4.
Механические свойства шпилек должны соответствовать требованиям таблицы 2 (п. 5.3.3 MOD п. 5.3.3).
Материалы и механические свойства шпилек
(п. 5.3.3 MOD п. 5.3.3)
6 Испытания для проверки соответствия
6.1 Общие положения
Оценку соответствия проводят согласно п. 6.2 — 6.5.
6.2 Контроль содержания опасных веществ
Выделение опасных веществ может быть косвенно оценено путем контроля содержания веществ в используемых материалах.
6.3 Контроль размеров шпилек
Размеры шпилек, приведенные в таблицах 6 — 16, контролируют стандартными калибрами или измерительным оборудованием с точностью <= 10% величины допускаемого отклонения.
6.4 Контроль механических характеристики шпилек
Механические характеристики шпилек контролируют в соответствии с таблицей 3.
Механические свойства шпилек для испытаний
Испытанию на растяжение подвергают изделия в натуральную величину. Однако, если размеры шпилек не позволяют испытывать их в натуральную величину, испытания могут быть проведены на заготовках их исходного материала при условии, что механические свойства, соответствующие свойствам данной партии шпилек, не изменяются в процессе производства.
Если провести испытание на растяжение невозможно, то для ферритных материалов измеряют твердость, определяя таким образом временное сопротивление в соответствии с ИСО 4964. Следует принимать во внимание изменение свойств металла после штамповки, особенно на поверхности изделий. Для шпилек, изготовленных холодной штамповкой, определяют среднее значение твердости по результатам измерения не менее чем в трех контрольных точках, расположенных по всему поперечному сечению изделия. Среднее значение твердости должно соответствовать временному сопротивлению, которое не должно быть меньше временного сопротивления, указанного в таблице 3. В остальных случаях проверяют механические свойства исходного проката.
Перевод значений твердости в значения временного сопротивления установлен в ИСО/ТР 10108 (п. 7 MOD п. 6.1 — 6.4).
6.5 Свариваемость
Материал считают свариваемым, если может быть разработана технология сварки для данного материала (см. ИСО 14555) (п. 6.2.5 MOD п. 6.5).
7.2.1 Общие положения
Предварительное испытание — комплекс испытаний или других процедур, определяющих характеристики опытных образцов данного изделия.
Предварительное испытание должно быть выполнено для подтверждения соответствия изделия настоящему международному стандарту перед его поставкой на рынок, в случае:
- начала производства нового типа шпильки или материала;
- в начале использования новой или измененной технологии изготовления.
Для изделий, подвергавшихся предварительному испытанию в соответствии с настоящим международным стандартом, испытание может быть сокращено:
- если установлено, что технические характеристики изделия по сравнению с ранее испытанными изделиями не изменились,
- в соответствии с правилами для группировки изделий и (или) прямым применением или применением путем экстраполяции результатов испытаний.
Примечание - Шпильки, маркированные CE в соответствии с основными требованиями директив ЕС, могут быть признаны имеющими рабочие характеристики, отвечающие маркировке CE, хотя это не снимает обязанности производителя шпилек следить за соблюдением технологии изготовления и соответствием технических характеристик проекту (п. 6.1 — 6.2 MOD п. 7.2.1).
7.3.7 Испытание продукции и оценка
Изготовитель должен установить порядок производственного контроля, чтобы гарантировать, что отклонения характеристик изделия соответствуют значениям, установленным при первичных испытаниях.
Характеристики и методы их проверки приведены в таблице 5.
Минимальное количество образцов для испытания продукции и оценки при производственном контроле продукции (FPC)
7.2.4 Отбор проб, испытание и критерии соответствия
7.2.4.1 Отбор проб
Предварительное испытание должно быть выполнено на образцах продукции, являющихся представителями изготовленного типа изделий.
7.2.4.2 Испытание и критерии соответствия
Количество шпилек для испытаний определяется согласно таблице 4. Все отобранные образцы должны пройти испытания.
Результаты всех стандартных испытаний должны быть зарегистрированы и храниться изготовителем в течение не менее десяти лет после того, как изделия, к которым относятся стандартные испытания, будут проданы.
Количество образцов для первичных испытаний
9.1 Общие положения
Номинальные размеры шпилек приведены в таблицах 6 — 16. Допускаются отклонения от стандарта формы шпильки, габаритов или размеров при условии, что привариваемая часть шпильки соответствует требованиям таблиц.
Длина после сварки, l2, является расчетным значением. При надлежащем контроле сварки можно получить отклонения длины, l2, в пределах +/- 1 мм. В особых условиях, например при приварке шпильки через настил, l2 может постоянно отличаться от номинальной величины.
Форма центральной части на торце шпильки диаметром d1/3 для шпилек типа UD, SD (d2/3 для шпилек типа PD, RD, ID) принимается по усмотрению изготовителя. Торец шпильки по усмотрению изготовителя может быть оснащен в качестве флюса запрессованным алюминиевым шариком (например, плоский в центре диаметром не более 0,5d1).
Размеры кольцевого валика, приведенные на рисунках 1 — 5, ориентировочно могут быть получены при положении сварки PA в соответствии с ISO 6947. Кольцевые валики, показанные на рисунках 1 — 5, могут отличаться размером и формой.
Неуказанные детали определяются по усмотрению изготовителя. Это применяется ко всем изменениям формы шпильки вне зоны сварки, например внутренние отверстия и кольцевые пазы, при условии, что это не влияет на процесс сварки.
Если в настоящем стандарте не указаны допускаемые отклонения на специальные размеры — допуски на размеры, форму и положение должны соответствовать классу точности A по ИСО 4759-1 (пп. 5.3.1 MOD п. 9.1).
11.1 Шпильки с резьбой (PD), шпильки без резьбы (UD), шпильки с резьбой с редуцированным стержнем (RD)
Конец шпильки поставляется с флюсом в форме запрессованного алюминиевого шарика или напыления алюминия, что не относится к шпилькам из нержавеющей стали и шпилькам диаметром <= 10 мм, привариваемым с применением инертных газов.
11.2 Упоры (SD)
Форма конца шпильки может быть выбрана производителем. Конец шпильки поставляется с флюсом в форме запрессованного алюминиевого шарика или напыления алюминия.
Изготовленные шпильки не должны иметь дефектов, которые могут повлиять на применение шпилек.
Трещины в головке допускаются, но их размеры не должны превышать значений, указанных на рисунке 15.
cd — глубина трещины в головке; d1 - номинальный диаметр; d5 — диаметр головки
Рисунок 15 — Допустимые трещины в головке шпильки (пп. 5.3.6 MOD п. 11)
12.1 Основные положения
Методы и объемы приемочного контроля должны быть согласованы при размещении заказа. Если требуется специальный сертификат на материал (например, 3.1 в соответствии с EN 10204:2004 или более подробная информация), должны быть выполнены испытания по 12.2 — 12.4.
12.2 Химический анализ
Химический анализ может проводиться на поставляемом изделии или на сырье. Следует использовать стандарты, указанные в таблице 2.
12.3 Механические испытания
Механические свойства шпилек, изготовленных согласно таблице 2, определяются для каждой контролируемой партии с одинаковыми типоразмерами шпилек. Испытания должны проводиться в соответствии с п. 6.4.
Количество образцов в выборке должно соответствовать таблице 20.
Надрез при ударных испытаниях не может быть выполнен холодной штамповкой, поскольку это значительно изменяет результаты.
12.4 Количество образцов (размер выборки)
Размер выборки должен соответствовать таблице 20.
| Количество изделий в контролируемой партии | Размер выборки <а> |
| <= 8000 | 2 |
| 8000 — 35000 | 3 |
| > 35000 | 5 |
| <а> Все образцы в выборке должны соответствовать требованиям таблицы 2. | |
14.1 Шпильки
Обозначение шпилек должно содержать следующую информацию:
Пример 1 — Шпилька с резьбой М12 (PD), изготовленная из стали класса прочности 4.8 длиной l2 = 40 мм, обозначается следующим образом:
Шпилька ИСО 13918:2007 — PD М12 x 40 — 4.8
Пример 2 — Шпилька без резьбы (UD), изготовленная из стали класса прочности 4.8 диаметром d1 = 14 мм и длиной l2 = 40 мм, обозначается следующим образом:
Шпилька ИСО 13918:2007 — UD 12 x 40 — 4.8
Пример 3 — Шпилька-упор тип 1 (SD1), изготовленная из малоуглеродистой стали типа 1, диаметром d1 = 16 мм и длиной l2 = 75 мм, с формой торца A, обозначается следующим образом:
Шпилька ИСО 13918:2007 — SD1 — 16 x 75 — A
Пример 4 — Шпилька с резьбой с фланцем (PS) М4, изготовленная из стали класса прочности 4.8, длиной l2 = 20 мм, омедненная, обозначается следующим образом:
Шпилька ИСО 13918:2007 — PS М4 x 20 — 4.8 — C1E
Пример 5 — Шпилька с внутренней резьбой (IT), изготовленная из алюминия EN AW-AlMg3, диаметром d1 = 5 mm, d2 = М3 и длиной l2 = 20 mm, обозначается следующим образом:
Шпилька ИСО 13918:2007 — IT 5 x М3 x 20 — AlMg3
14.2 Керамические кольца
Обозначение для колец должно содержать следующую информацию:
Пример - Керамическое кольцо PF 10 для резьбовой шпильки обозначается следующим образом:
Керамическое кольцо ИСО 13918:2007 — PF 10
ТЕКСТ РАЗДЕЛОВ МЕЖДУНАРОДНОГО СТАНДАРТА ИСО 13918:2008, НЕ ВКЛЮЧЕННЫХ В НАСТОЯЩИЙ СТАНДАРТ В СВЯЗИ С НЕЦЕЛЕСООБРАЗНОСТЬЮ ИХ ПРИМЕНЕНИЯ В НАЦИОНАЛЬНОЙ СТАНДАРТИЗАЦИИ
7.2.1 Общие положения
Для изделий, для которых уже было проведено предварительное испытание в соответствии с настоящим международным стандартом, испытание может быть сокращено:
- если установлено, что технические характеристики изделия по сравнению с ранее испытанными изделиями не изменились,
- в соответствии с правилами для группировки изделий, и (или) прямым применением, или применением путем экстраполяции результатов испытаний.
Примечание - Шпильки, маркированные CE в соответствии с основными требованиями директив ЕС, могут быть признаны имеющими рабочие характеристики, отвечающие маркировке CE, хотя это не снимает обязанности производителя шпилек следить за соблюдением технологии изготовления и соответствием технических характеристик проекту.
7.2.3 Использование результатов ранее выполненных испытаний
Могут быть приняты во внимание испытания, ранее выполненные для тех же самых изделий в соответствии с условиями данного международного стандарта (те же характеристики, методы испытаний, процедура отбора проб, система оценки соответствия и т.д.).
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ НАЦИОНАЛЬНЫХ И МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
СОПОСТАВЛЕНИЕ СТРУКТУРЫ НАСТОЯЩЕГО СТАНДАРТА СО СТРУКТУРОЙ ПРИМЕНЕННОГО В НЕМ МЕЖДУНАРОДНОГО СТАНДАРТА
Указанное в таблице ДД.1 изменение структуры национального стандарта Российской Федерации относительно структуры примененного международного стандарта обусловлено приведением в соответствие с требованиями, установленными в ГОСТ Р 1.5 и ГОСТ 1.5.
Иллюстрации
\alpha
\alpha \pm 2,5^{\circ}
\alpha \pm 2,5^{\circ}
\alpha \pm 2,5^{\circ}
\alpha \pm 2,5^{\circ}
\alpha \pm 2,5^{\circ}
\alpha \pm 1^{\circ}
\alpha
\alpha \pm 1^{\circ}
\alpha
\alpha \pm 1^{\circ}
\alpha
\alpha \pm 1^{\circ}
\alpha \pm 1^{\circ}
\alpha \pm 1^{\circ}
\sigma_{0,2}
F = 0,25\pi(d_{9}^{2} - d_{3}^{2})(\text{мм}^{2})
\sigma_{0,2}