Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-7304
Документ 26401
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 11871-66*"]:::rst
  n1["ГОСТ 11871-73*"]:::rst
  n2["ГОСТ 11871-80*"]:::rst
  n3["ГОСТ 11871-88"]:::doc
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Дата введения 1 января 1989 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 20.05.88 № 1395
3. Стандарт полностью соответствует СТ СЭВ 5957-87
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
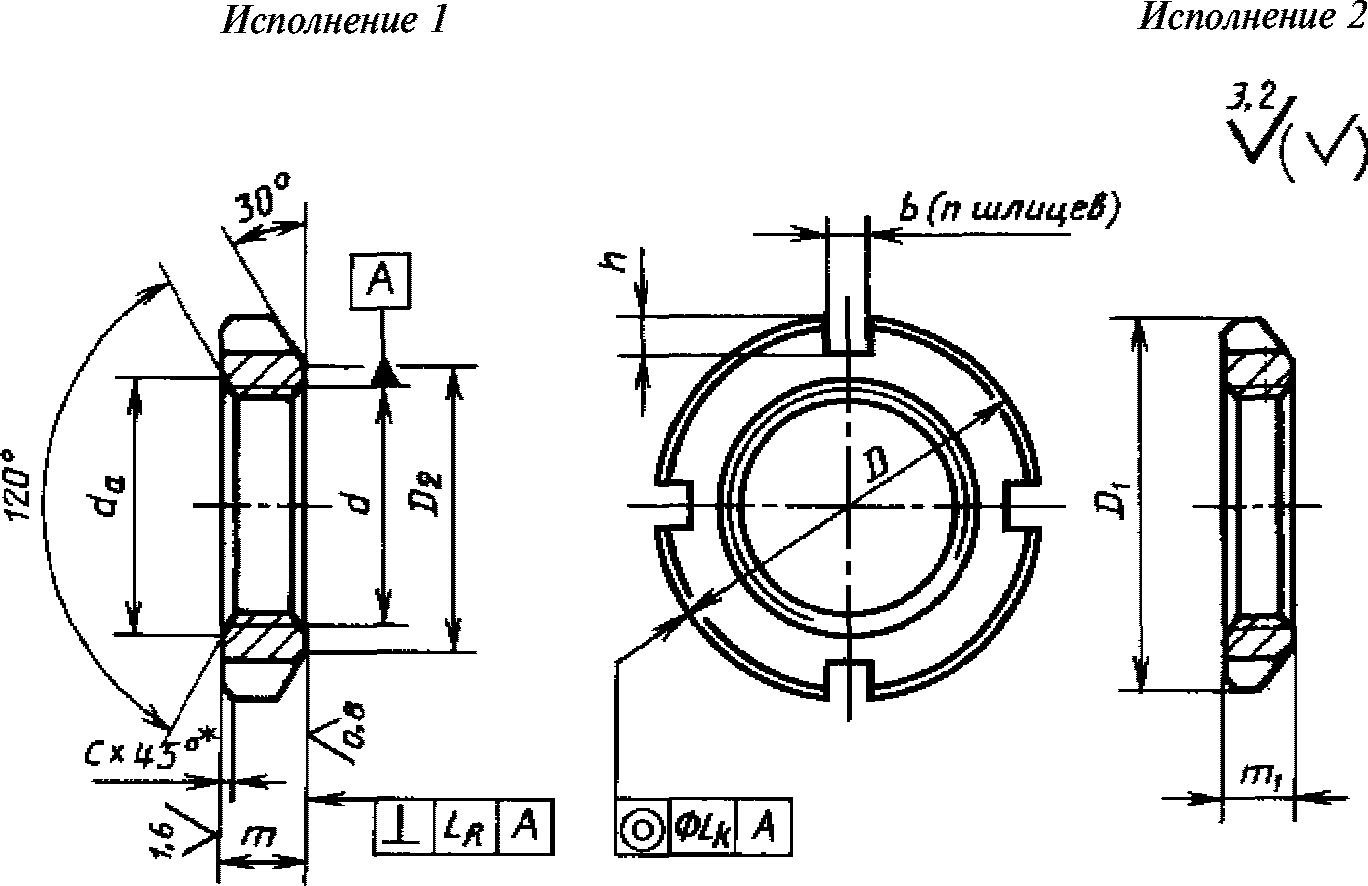
Настоящий стандарт распространяется на круглые шлицевые гайки с номинальным диаметром резьбы от 6 до 200 мм.
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1. Допускается по соглашению между изготовителем и потребителем изготовлять гайки М45 — М125 с 4 шлицами.
2. Гайки с размерами, указанными в скобках, применять не рекомендуется.
Пример условного обозначения гайки исполнения 1, с диаметрами резьбы d = 16 мм, с мелким шагом резьбы 1,5 мм с полем допуска резьбы 6H, из стали марки 35, с химическим окисным покрытием, пропитанным маслом:
Гайка М16·1,5-6H.05.05 ГОСТ 11871-88
То же, из латуни Л63, без покрытия:
Гайка М16·1,5-6H.32 ГОСТ 11871-88
То же, исполнения 2, с цинковым покрытием толщиной 9 мкм, хроматированным:
Гайка 2 М16·1,5-6H.019 ГОСТ 11871-88
1.2 Резьба — по ГОСТ 24705.
1.3 Теоретическая масса стальных гаек указана в приложении 1.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1 Поле допуска резьбы — 6H по ГОСТ 16093.
2.2. Поля допусков размеров и допуски расположения поверхностей должны соответствовать указанным в табл. 2.
| Обозначение размера или допуска | Поле допуска или допуск |
|---|---|
| D; D1 | h12 |
| D2 | h14 |
| m; m1 | h14 |
| b | H14 |
| h | H14 |
| LR | По 9-й степени точности ГОСТ 24643 |
| Lк | По 11-й степени точности ГОСТ 24643 |
Допускается по соглашению между изготовителем и потребителем изготовлять гайки с допуском перпендикулярности опорной поверхности к оси резьбы LR — по 11-й степени точности и шероховатостью поверхностей Ra: 1,6; 3,2; 6,3 вместо Ra: 0,8; 1,6; 3,2 — соответственно.
2.4. Гайки должны изготовляться с покрытиями: цинковым хроматированным; кадмиевым хроматированным; окисным, пропитанным маслом; фосфатным пропитанным маслом или без покрытия. Выбор покрытия для определенного материала — по ГОСТ 9.303. Технические требования к покрытиям — по ГОСТ 9.301.
Условное обозначение покрытий — цифровое по ГОСТ 1759.0.
2.5. Твердость поверхностей шлицев гаек — не менее 372HV или 38HRCэ. Глубина закаленного слоя — не менее 1 мм.
По согласованию между изготовителем и потребителем допускается изготовлять гайки без термообработки.
2.6 Дефекты поверхности гаек — по ГОСТ 1759.3.
3. ПРИЕМКА
Правила приемки гаек — по ГОСТ 17769.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Контроль внешнего вида гаек должен проводиться визуально без применения увеличительных приборов в помещении с освещенностью не менее 300 лк. Допускается в спорных случаях применять лупу с 2,5 — 3-кратным увеличением.
4.2. Контроль размеров и допусков расположения поверхностей — по ГОСТ 1759.1.
4.3. Твердость термически обработанных гаек следует определять по ГОСТ 2999 или по ГОСТ 9013. Арбитражным является измерение твердости по ГОСТ 2999.
4.4. Шероховатость поверхности следует проверять путем сравнения с образцами шероховатости по ГОСТ 9378.
Допускается контролировать шероховатость поверхностей приборами.
Шероховатость резьбы проверяется на боковых поверхностях профиля.
4.5 Контроль дефектов — по ГОСТ 1759.3.
4.6 Контроль покрытий — по ГОСТ 9.302.
4.7. Допускаемые осевые нагрузки для гаек исполнения 1 из стали 35 с номинальным диаметром резьбы до 48 мм приведены в приложении 2.
5. УПАКОВКА И МАРКИРОВКА
Упаковка гаек и маркировка тары — по ГОСТ 18160.
Примечание. Для определения массы гаек, изготовленных из латуни, значения массы, указанные в таблице, должны быть умножены на коэффициент 1,080.
Иллюстрации
\pm \frac{\text{АТ}16}{2}