---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-7249"
---
## Без названия
# Документ 25920
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 21797-76"]:::rst
n1["ГОСТ 21797-2014"]:::doc
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 17 февраля 2015 г. N 88-ст
МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ
ШАЙБЫ ПРУЖИННЫЕ ДВУХВИТКОВЫЕ ДЛЯ ЖЕЛЕЗНОДОРОЖНОГО ПУТИ
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
**Two-turn spring wasaers for railway track. Specifications**
**ГОСТ 21797-2014**
**МКС 45.080**
**Дата введения**
**1 июля 2015 года**
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2-2009 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
Сведения о стандарте
1 Разработан Федеральным государственным бюджетным образовательным учреждением высшего профессионального образования "Петербургский государственный университет путей сообщения Императора Александра I" (ФГБОУ ВПО "ПГУПС")
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 524 "Железнодорожный транспорт"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 5 декабря 2014 г. N 46-2014)
За принятие стандарта проголосовали:
| Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| Азербайджан | AZ | Азстандарт |
| Армения | AM | Минэкономики Республики Армения |
| Беларусь | BY | Госстандарт Республики Беларусь |
| Грузия | GE | Грузстандарт |
| Казахстан | KZ | Госстандарт Республики Казахстан |
| Киргизия | KG | Кыргызстандарт |
| Молдова | MD | Молдова-Стандарт |
| Россия | RU | Росстандарт |
| Таджикистан | TJ | Таджикстандарт |
| Туркменистан | TM | Главгосслужба "Туркменстандартлары" |
| Узбекистан | UZ | Узстандарт |
| Украина | UA | Госпотребстандарт Украины |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 17 февраля 2015 г. N 88-ст межгосударственный стандарт ГОСТ 21797-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2015 года.
5 ВЗАМЕН ГОСТ 21797-76
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
*1. Область применения*
1.1 Настоящий стандарт распространяется на пружинные двухвитковые шайбы класса точности C по ГОСТ 1759.1 <*> (далее - шайбы), предназначенные для применения с болтами диаметром 22 мм и шурупами диаметром 24 мм в конструкциях промежуточных рельсовых скреплений верхнего строения пути железных дорог.
---
<*> В Российской Федерации действует ГОСТ Р ИСО 4759-1-2009 "Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C".
*2. Нормативные ссылки*
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 9.014-78 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
> *(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.303 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
> *(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
ГОСТ 9.307-89 Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 1759.1-82 Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей
*ГОСТ 5378-88 Угломеры с нониусом. Технические условия*
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 14959-79 Прокат из рессорно-пружинной углеродистой и легированной стали. Технические условия
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
**ГОСТ 17769-83 (ИСО 3269-99) Изделия крепежные. Правила приемки**
ГОСТ 18160-72 Изделия крепежные. Упаковка. Маркировка. Транспортирование и хранение
ГОСТ 18321-73 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
> *(ссылка введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю "Национальные стандарты", составленному по состоянию на 1 января текущего года, и по соответствующим информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
**3. Термины и определения**
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 водородное охрупчивание: Процесс, ведущий к понижению вязкости или пластичности металла вследствие поглощения водорода;
3.2 владелец инфраструктуры железнодорожного транспорта: Юридическое лицо или индивидуальный предприниматель, имеющие инфраструктуру железнодорожного транспорта общего пользования на праве собственности или ином праве и оказывающие услуги по ее использованию на основании договора.
4.
Конструкция и размеры
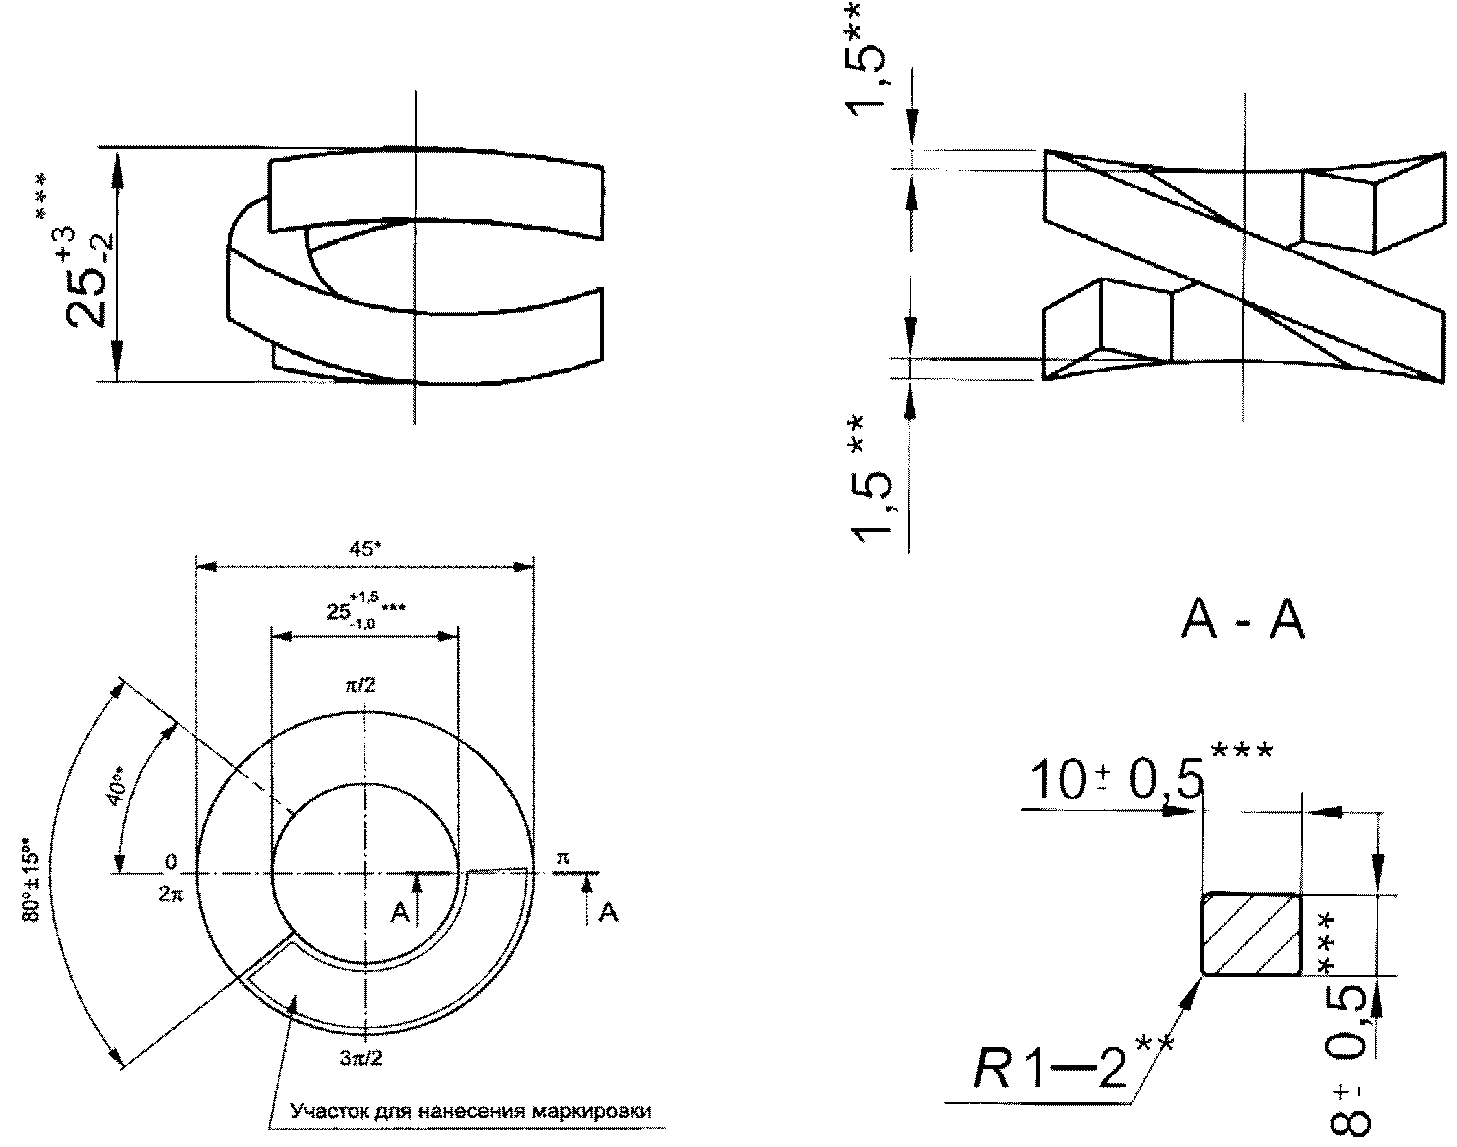
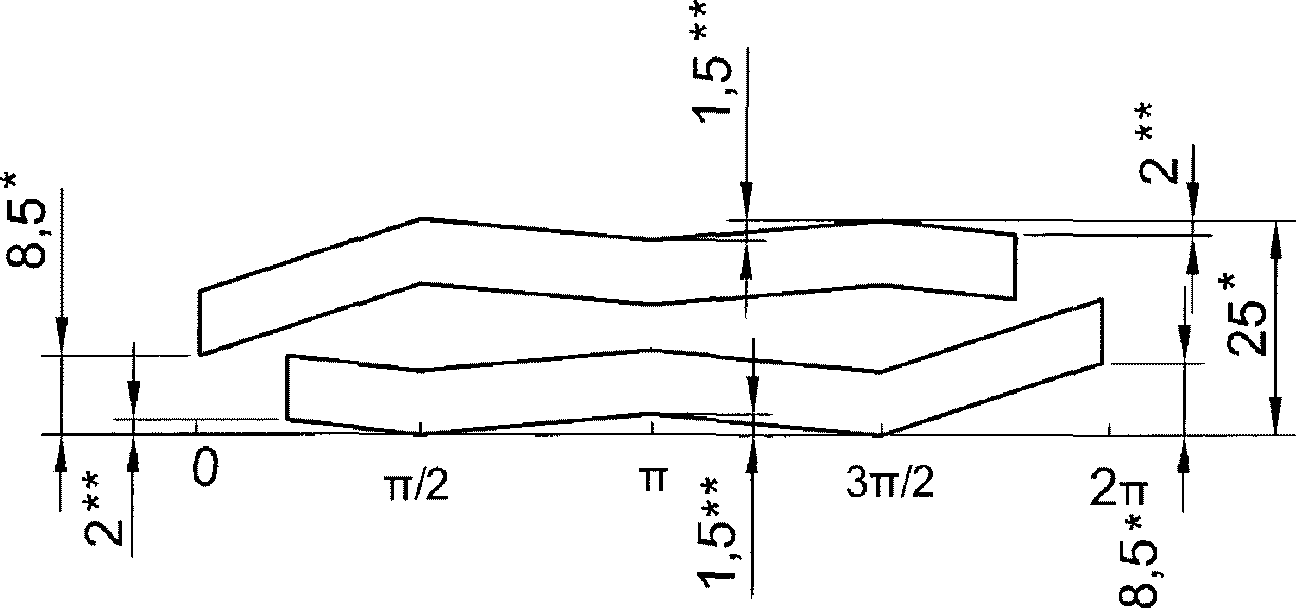
4.1 Конструкция и размеры шайб должны соответствовать указанным на рисунке 1.
*Развернутое положение для построения инструмента*
(в ред. Изменений N 1, введенного в действие
Приказом Росстандарта от 09.07.2020 N 357-ст)
---
<*> Размеры для справок.
<**> Размеры обеспечиваются инструментом.
<***> Размеры, в том числе подлежащие контролю при подтверждении минимально необходимых требований безопасности.
Пример условного обозначения шайбы из стали марки 60С2А, без защитного покрытия:
Шайба двухвитковая 25 ГОСТ 21797-2014
То же, покрытие цинковое с хроматированием толщиной 12 мкм:
Шайба двухвитковая 25.01.12 ГОСТ 21797-2014
То же, из стали марки 60С2:
Шайба двухвитковая 25.60С2.01.12 ГОСТ 21797-2014
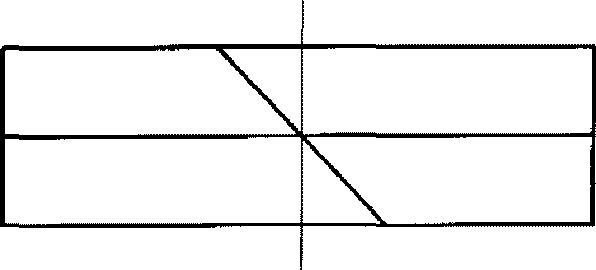
Примечание - Условное графическое обозначение шайбы в конструкторской документации должно соответствовать рисунку 2.
Рисунок 2 - Условное графическое обозначение шайбы
5.
Технические требования
#### 5.1 Основные характеристики, требования к материалам
5.1.1 Шайбы следует изготовлять из стали марок 60С2А, 40С2А, 40С2 по ГОСТ 14959 или другому документу по стандартизации, обеспечивающему требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
Допускается изготовление шайб из других марок стали, обеспечивающих требуемые свойства готовой продукции, определенные в 5.1.2, 5.1.4.
> *(п. 5.1.1 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
##### 5.1.2 Термообработанные шайбы должны иметь твердость 41,5 - 51,0 HRC.
5.1.3 Каждая шайба после термической обработки должна быть подвергнута трехкратному обжатию до высоты (18,0 +/- 0,5) мм.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
*После трехкратного обжатия высота шайб должна быть в пределах, указанных на рисунке 1.*
5.1.4 При контрольной проверке пружинящих свойств шайб на длительный зажим высота шайбы (после выдержки трехкратно обжатых шайб в сжатом состоянии не менее 24 ч) не должна уменьшаться более чем на 1,5 мм.
За исходную принимают высоту шайб после трехкратного обжатия.
5.1.5 После трехкратного обжатия (см. 5.1.3) и контрольной проверки пружинных свойств (см. 5.1.4) шайбы не должны иметь изломов и трещин.
5.1.6 Наружный диаметр шайбы в сжатом состоянии не должен превышать 49,5 мм.
5.1.7 На поверхности шайб не должно быть плен, трещин, раковин, расслоений и закатов. Наличие окалины на поверхности шайб и скрученность (пропеллерность витков) браковочными признаками не являются.
5.1.8 На поверхности шайб допускаются следы от подающего, навивочного и спрессовывающего инструмента в виде вмятин и задиров глубиной не более 0,5 мм и шириной до 5 мм.
5.1.9 На поверхности обрезанных концов допускаются сколы металла глубиной не более 1,5 мм и заусенцы высотой не более 1,5 мм.
5.1.10 Шайбы изготавливают без защитного покрытия. По требованию владельца инфраструктуры железнодорожного транспорта/заказчика шайбы могут иметь цинковое с хроматированием покрытие по ГОСТ 9.303. Требования к покрытию - по ГОСТ 9.301. Допускается применять другие виды защитных покрытий по ГОСТ 9.303, а также защитные термодиффузионные покрытия <1>, покрытия по ГОСТ 9.307 или иной нормативной документации, утвержденной в установленном порядке.
> *(п. 5.1.10 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
---
<1> В Российской Федерации действует ГОСТ Р 9.316-2006 "Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля".
> *(сноска введена Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
##### 5.1.11 Теоретическая масса 1000 шайб - 120 кг.
#### 5.2 Маркировка
На каждой шайбе на участке, указанном на рисунке 1, должна быть нанесена маркировка, выполненная выпуклыми или углубленными знаками и содержащая условное обозначение предприятия-изготовителя и год изготовления (две последние арабские цифры).
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
Размеры знаков маркировки должны быть визуально опознаваемыми без применения увеличительных приборов.
#### 5.3 Упаковка
5.3.1 Маркировка тары и упаковка шайб - по ГОСТ 18160. Допускается упаковка шайб в специализированные мягкие контейнеры из полипропиленовой ткани.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
##### 5.3.2 Допускается упаковывать шайбы в тару массой нетто до 2,5 т.
*6. Правила приемки*
#### 6.1 Категории испытаний
##### 6.1.1 Для контроля соответствия шайб требованиям настоящего стандарта проводят испытания:
**- приемо-сдаточные;**
**- типовые.**
6.1.2 Приемку шайб проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемо-сдаточных испытаний.
Приемо-сдаточные испытания проводят по ГОСТ 15.309. Шайбы, принятые службой технического контроля предприятия-изготовителя, предъявляют для приемочного контроля представителю заказчика по требованию.
Результаты приемки шайб хранят на предприятии-изготовителе не менее трех лет с момента их изготовления.
6.1.3 В целях подтверждения соответствия испытания шайб по 4.1, 5.1.3, 5.1.4, 5.1.6 (размеры), 5.1.5, 5.1.7 - 5.1.9 (качество поверхности), 5.1.2 (механические свойства), 5.1.10 (защитное покрытие), 5.2 (маркировка) проводят на не менее чем пяти образцах шайб, отобранных методом "вслепую" согласно ГОСТ 18321-73 (подраздел 3.4) из партии, принятой ОТК.
> *(п. 6.1.3 введен Изменением N 1, введенным в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
#### 6.2 Приемо-сдаточные испытания
6.2.1 Приемо-сдаточные испытания шайб проводят партиями. Партией считаются шайбы, изготовленные из одной марки стали, термоупрочненных по одному режиму, объемом не более 50000 шт. Правила приемки и размер партии - по ГОСТ 17769 <*> для изделий класса точности C.
---
*<*> В Российской Федерации действует ГОСТ Р ИСО 3269-2009 "Изделия крепежные. Приемочный контроль".*
##### 6.2.2 Отгружаемые партии шайб следует сопровождать паспортом качества, в котором указаны:
- наименование или товарный знак предприятия-изготовителя и его адрес;
- номер партии;
- количество шайб и масса партии;
- результаты механических испытаний.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
Допускается внесение в паспорт качества дополнительной информации, не противоречащей требованиям настоящего стандарта.
Паспорт качества должен быть подписан представителями службы технического контроля.
6.2.3 Показатели и порядок проведения приемо-сдаточных испытаний приведены в таблице 1.
*Таблица 1*
Показатели и порядок проведения приемо-сдаточных испытаний
| Контролируемый параметр | Подраздел, пункт стандарта, содержащие требования, которые проверяют при приемо-сдаточных испытаниях | Метод контроля |
| --- | --- | --- |
| 1 Размеры | 4.1, 5.1.3, 5.1.4, 5.1.6 | 7.1, 7.3, 7.5 |
| 2 Качество поверхности | 5.1.5, 5.1.7 - 5.1.9 | 7.2 |
| 3 Механические свойства | 5.1.2 | 7.4 |
| 4 Защитное покрытие | 5.1.10 | 7.6 |
| 5 Маркировка | 5.2 | 7.7 |
#### 6.3 Типовые испытания
6.3.1 Типовые испытания проводят в случае изменения технологического процесса изготовления шайб, а также в случае изменения применяемых материалов.
6.3.2 Порядок проведения типовых испытаний и оценка результатов по ГОСТ 15.309 (приложение А).
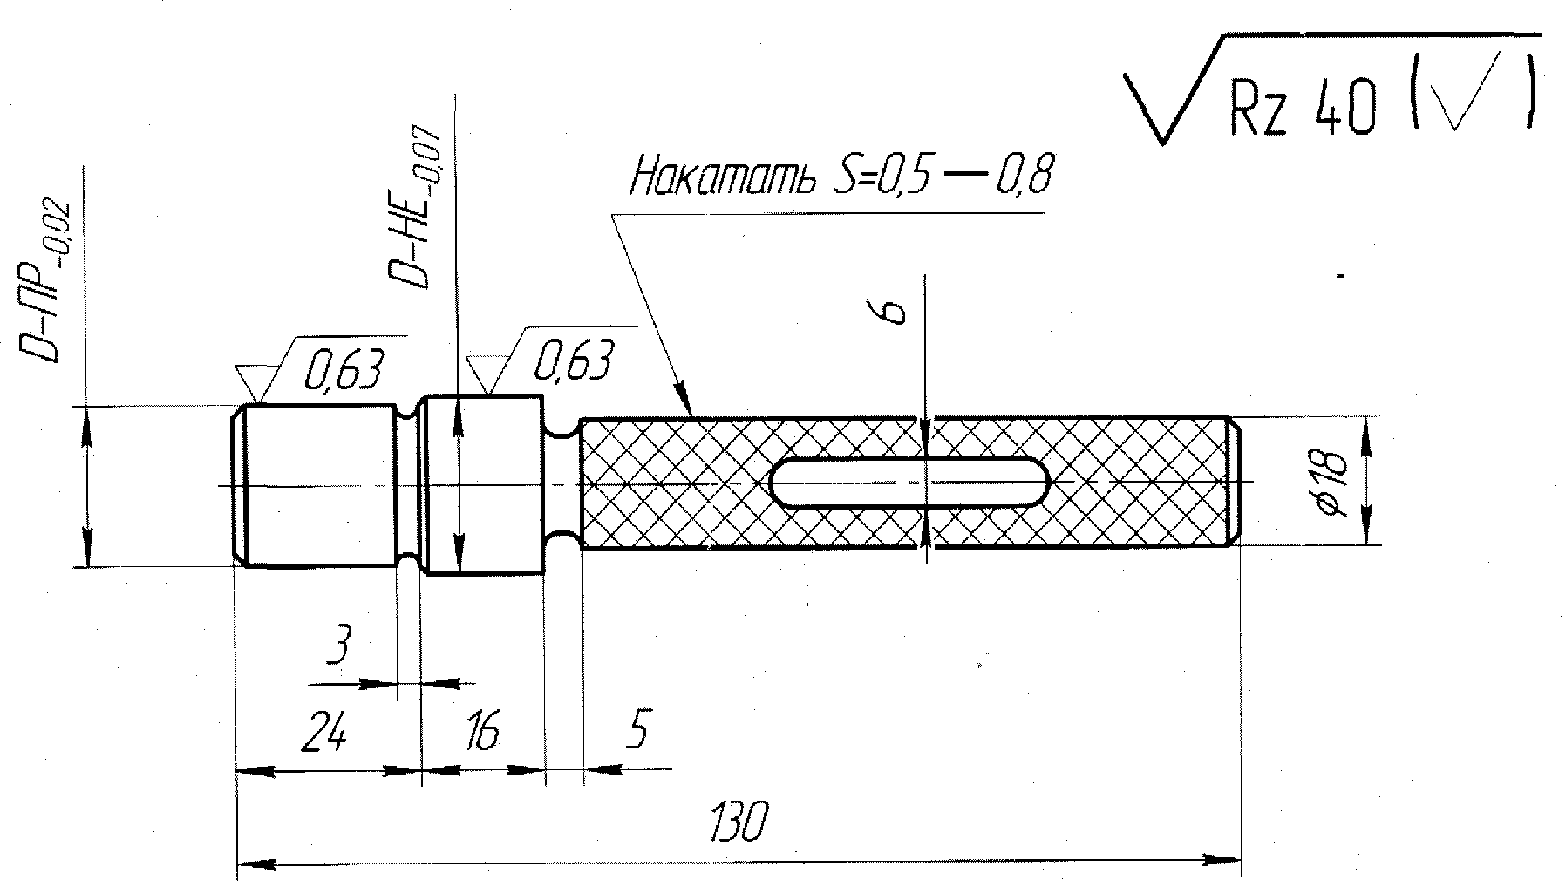
7.1 Проверку размеров шайб (см. 4.1, 5.1.3, 5.1.4, 5.1.6) проводят с помощью штангенциркуля типа ШЦ-II по ГОСТ 166, угломера типа 2 по ГОСТ 5378 или другими средствами измерений, обеспечивающими требуемую точность измерения, или предельными калибрами. Конструкция и размеры предельных калибров приведены в приложении А.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
7.2 Качество поверхности шайб (см. 5.1.5, 5.1.7 - 5.1.9) проверяют визуально без применения увеличительных приборов.
7.3 При проверке наружного диаметра (см. 5.1.6) шайбы сжимают до высоты 20 мм с допусками от минус 1,0 до 1,0 мм.
7.4 Твердость шайб (см. 5.1.2) проверяют по ГОСТ 9013 после удаления поверхностного слоя в месте измерения на глубину не менее 0,2 мм.
7.5 Для испытания на длительный зажим (см. 5.1.4) шайбы в количестве 5 шт., отделенные друг от друга плоскими шайбами, надевают на стержень болта диаметром не менее 16 мм и сжимают до высоты (18,7 +/- 0,2) мм. В таком состоянии шайбы фиксируют и выдерживают не менее 24 ч.
Допускается проводить испытание каждой шайбы отдельно.
7.6 Контроль качества защитного покрытия (см. 5.1.10) - по ГОСТ 9.302. Контроль остаточной (водородной) хрупкости (водородного охрупчивания) шайб (см. 5.10), возникающей в процессе нанесения покрытия - по ГОСТ 9.307-89 <*>.
---
<*> В Российской Федерации действует ГОСТ Р 9.316-2006 "Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля".
7.7 Контроль нанесенной маркировки (см. 5.2) проводят визуально без применения увеличительных приборов.
7.8 Исключен с 01.09.2020. - Изменение N 1, введенное в действие Приказом Росстандарта от 09.07.2020 N 357-ст.
**8. Транспортирование и хранение**
#### 8.1 Транспортирование шайб без упаковки не допускается.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
8.2 Шайбы без защитного покрытия по требованию владельца инфраструктуры/заказчика перед упаковыванием подвергают консервации по ГОСТ 9.014 на срок, обеспечивающий защиту от коррозии не менее одного года.
> *(п. 8.2 в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
8.3 Условия хранения шайб без защитного покрытия - 6 по ГОСТ 15150, шайб с защитным покрытием - 8 по ГОСТ 15150.
**9. Гарантии изготовителя**
Гарантийный срок эксплуатации не менее 300 млн тонн брутто пропущенного груза, но не более 10 лет со дня укладки в путь.
> *(в ред. Изменения N 1, введенного в действие Приказом Росстандарта от 09.07.2020 N 357-ст)*
**Приложение А**
**(рекомендуемое)**
1 Неуказанные фаски 1 x 45°.
2 Маркировать D-ПР и D-НЕ.
3 Термообработать от 59 до 63 HRC.
4 Сталь марки ХВГ или У10.
| D-ПР | D-НЕ |
| Номинальный внутренний диаметр шайб | Предельное отклонение |
| 25 | +1,5
-1,0 | 24,00 | 26,5 |
Рисунок А.1 - Калибр для проверки внутреннего диаметра шайб
Примечания
1 Неуказанные фаски 1,5 x 45°, неуказанные радиусы R 1 - 3 мм.
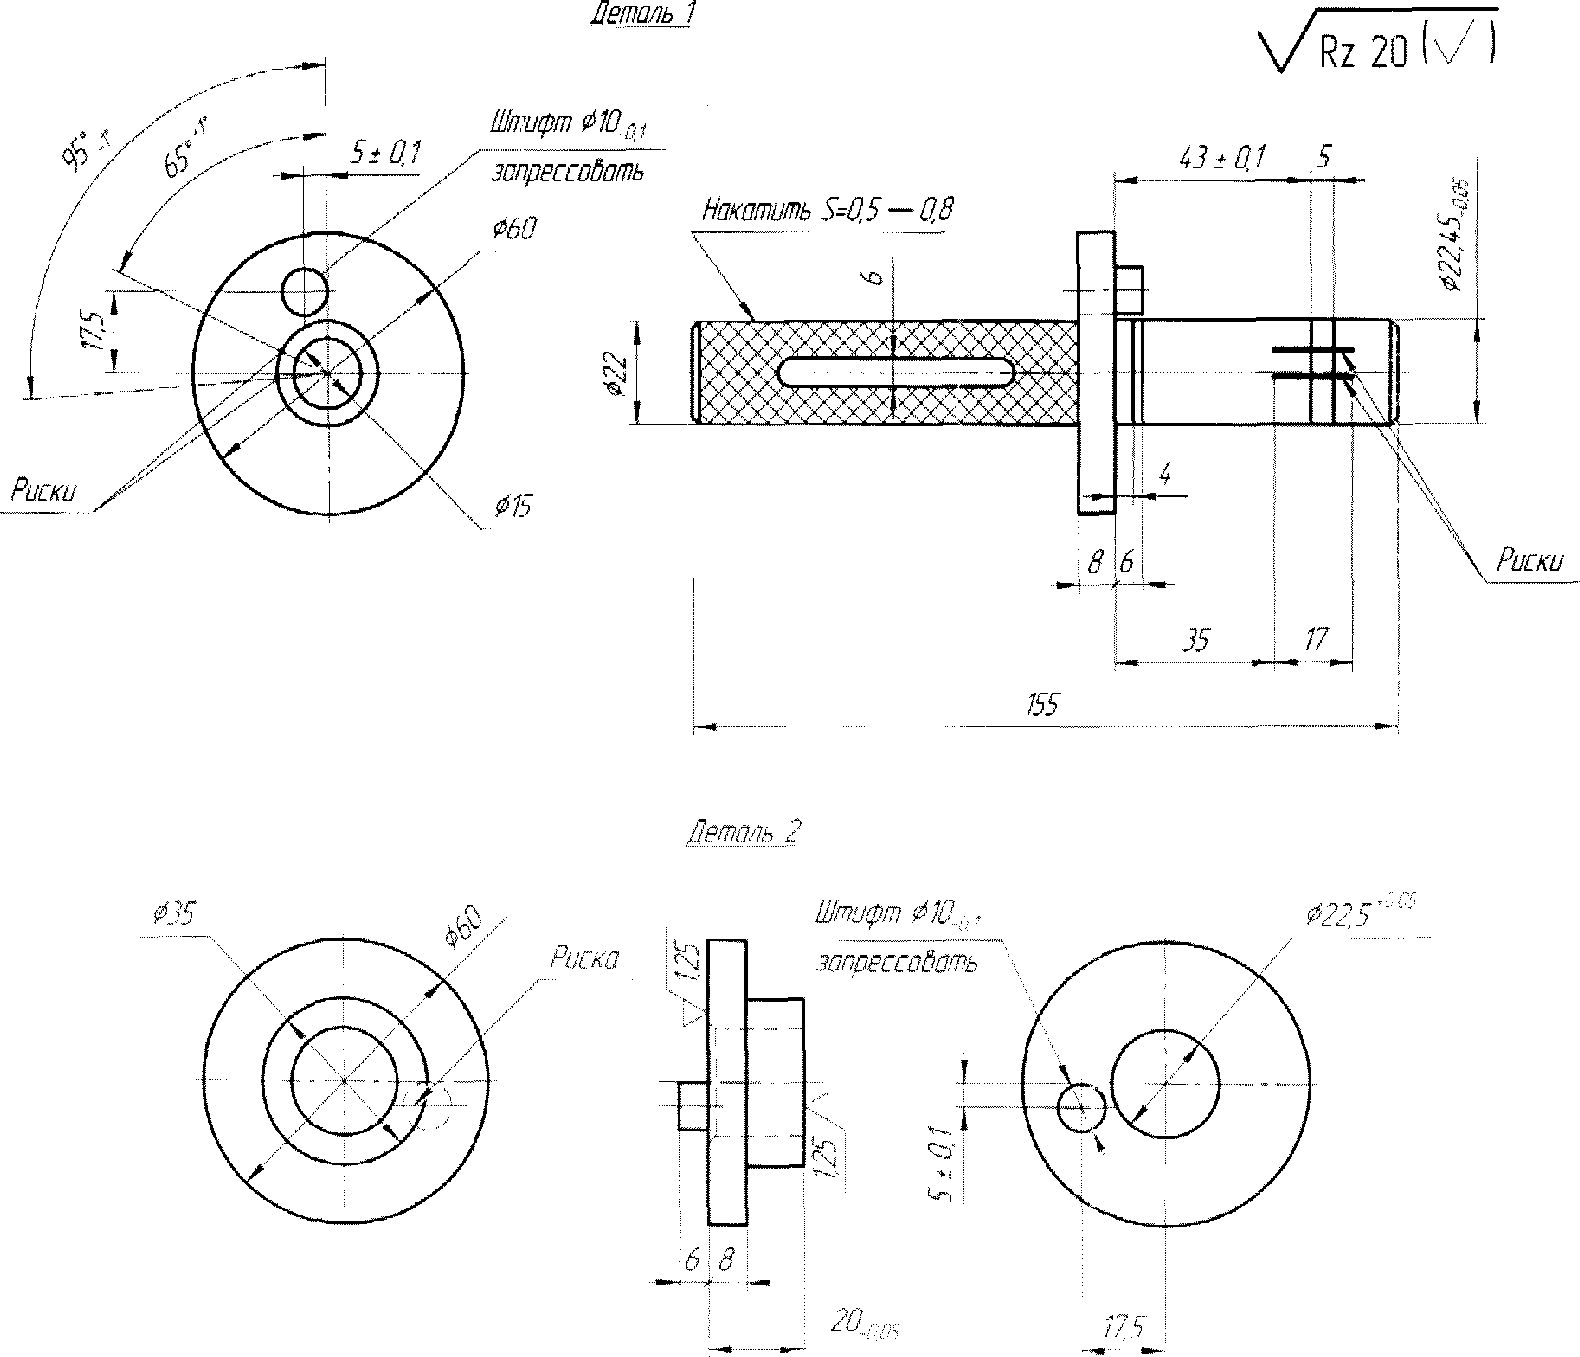
2 Маркировать размер шайбы (8 x 10) и риски 95° и 65°.
3 Осевые линии А и Б должны совпадать с образующей штифта.
4 Термообработать от 56 до 59 HRC.
5 Сталь марки ХВГ или У10.
Рисунок А.2 - Приспособление для проверки
высоты шайб и угла развода концов
Примечания
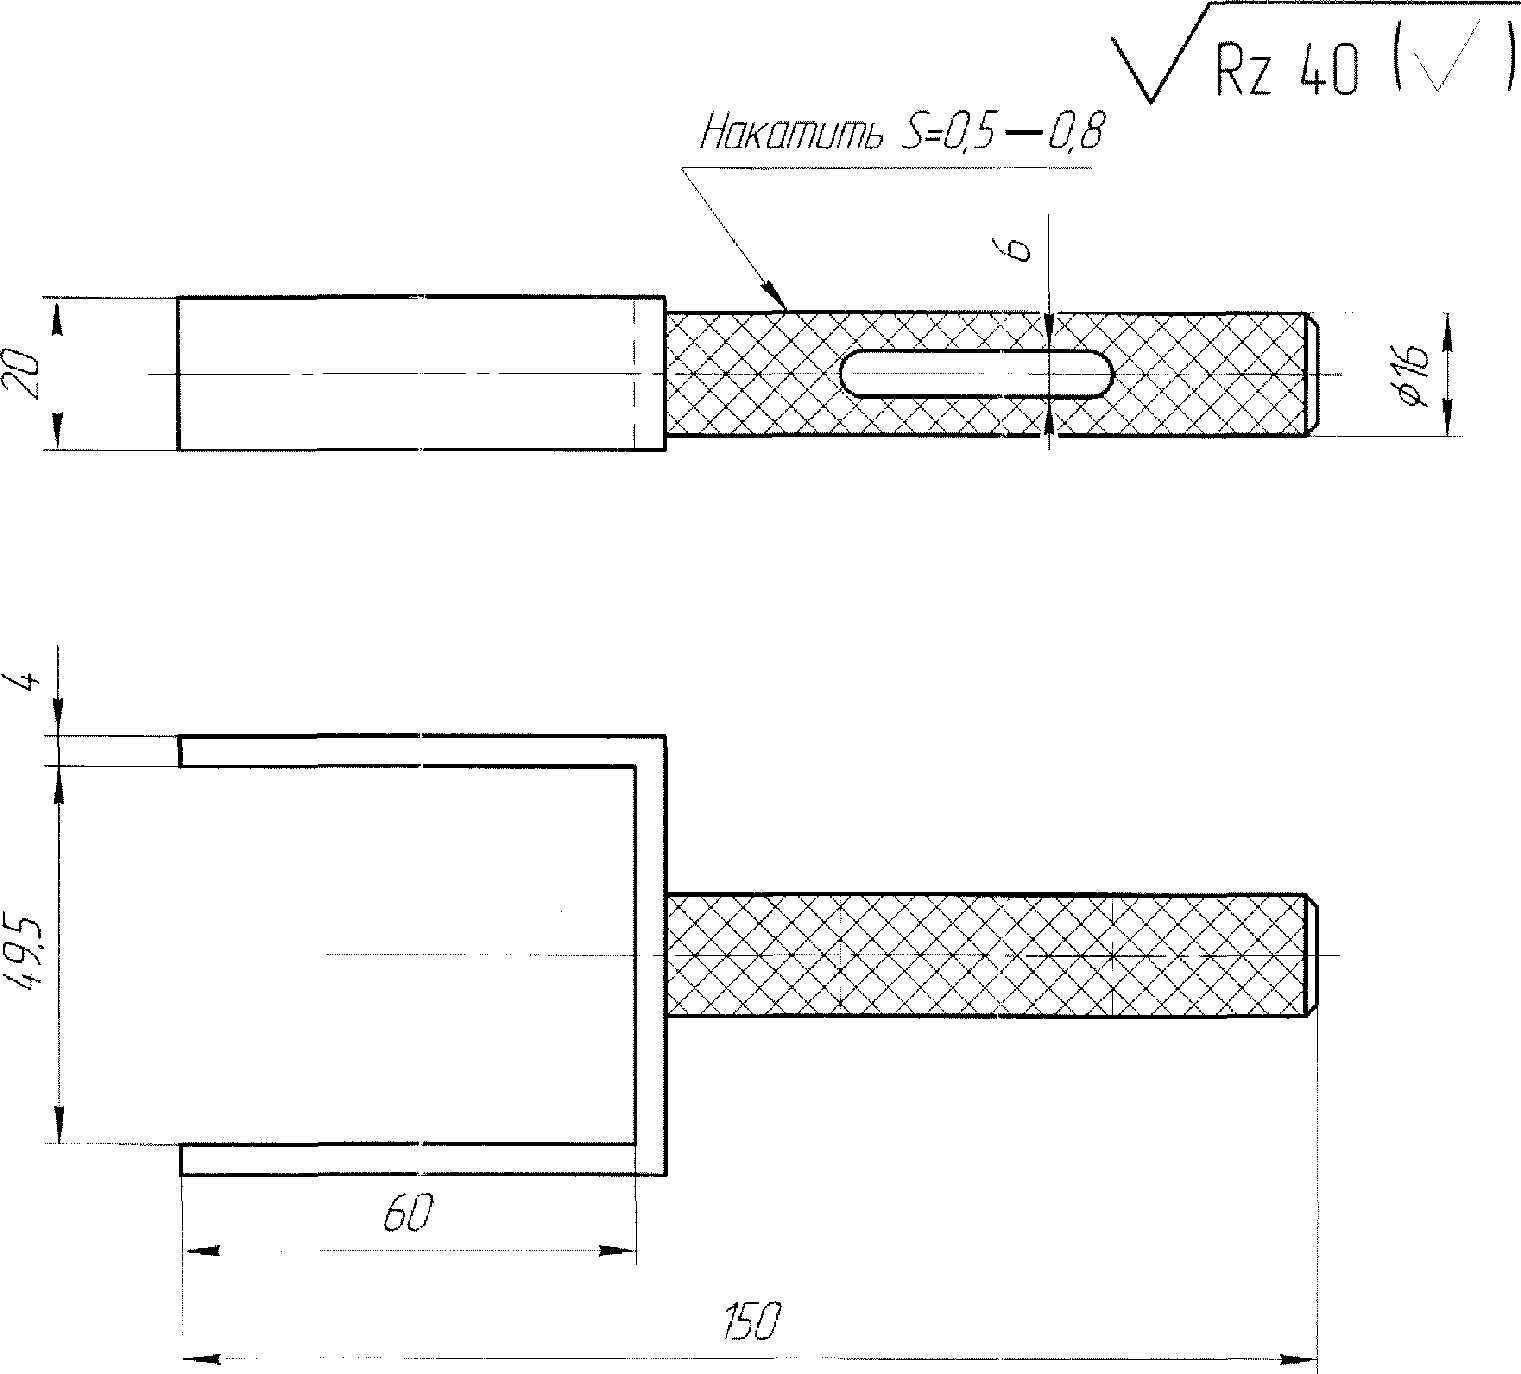
1 Неуказанные фаски 1 x 45°.
2 Термообработать от 59 до 63 HRC.
3 Сталь марки ХВГ или У10.
Рисунок А.3 - Калибр для проверки наружного диаметра шайб
---
## Иллюстрации