Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-6574
Документ 20495
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 6725-53"]:::rst
  n1["ГОСТ 1623-61"]:::rst
  n2["ГОСТ 10532-63"]:::rst
  n3["ГОСТ 11952-66"]:::rst
  n4["ГОСТ 11953-66"]:::rst
  n5["ГОСТ 18107-72*"]:::rst
  n6["ГОСТ 24997-81"]:::rst
  n7["ГОСТ 24997-2004"]:::doc
  n6 --> n7
  n4 --> n6
  n5 --> n6
  n0 --> n5
  n3 --> n5
  n2 --> n5
  n1 --> n5
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 2 марта 2005 г. № 37-ст
КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ
Gauges for metric thread. Tolerances
ISO 1502:1996 ISO general-purpose metric screw threads — Gauges and gauging (MOD)
ГОСТ 24997-2004 (ИСО 1502:1996)
Дата введения 1 июля 2005 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения», ГОСТ 1.2-97 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Порядок разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Открытым акционерным обществом «Научно-исследовательский и конструкторский институт средств измерения в машиностроении» (ОАО «НИИизмерения»)
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 25 от 26 мая 2004 г.)
4 Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 1502:1996 «Резьбы ИСО метрические общего назначения. Калибры и измерения» (ISO 1502:1996 «ISO general-purpose metric screw threads — Gauges and gauging»)
При этом дополнительные положения, учитывающие потребности национальной экономики указанных выше государств и особенности межгосударственной стандартизации, выделены курсивом
5 Приказом Федерального агентства по техническому регулированию и метрологии от 2 марта 2005 г. № 37-ст межгосударственный стандарт ГОСТ 24997-2004 введен в действие непосредственно в качестве национального стандарта Российской Федерации с 1 июля 2005 г.
Информация о введении в действие (прекращении действия) настоящего стандарта публикуется в указателе «Национальные стандарты».
Информация об изменениях к настоящему стандарту публикуется в указателе «Национальные стандарты», а текст этих изменений — в информационных указателях «Национальные стандарты». В случае пересмотра или отмены настоящего стандарта соответствующая информация будет опубликована в информационном указателе «Национальные стандарты»
1. Область применения
Настоящий стандарт распространяется на резьбовые и гладкие калибры для метрической резьбы с профилем по ГОСТ 9150, диаметрами и шагами по ГОСТ 8724 и ГОСТ 16967, основными размерами по ГОСТ 24705 и ГОСТ 24706 и допусками по ГОСТ 16093, ГОСТ 4608, ГОСТ 24834 и ГОСТ 11709.
Виды калибров, их наименования, условные обозначения и правила применения калибров — по ГОСТ 24939, технические условия — по ГОСТ 2016.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 2016-86 Калибры резьбовые. Технические условия
ГОСТ 4608-81 Основные нормы взаимозаменяемости. Резьба метрическая. Посадки с натягом
ГОСТ 8724-2002 (ИСО 261-98) Основные нормы взаимозаменяемости. Резьба метрическая. Диаметры и шаги
ГОСТ 9150-2002 (ИСО 68-1-98) Основные нормы взаимозаменяемости. Резьба метрическая. Профиль
ГОСТ 11709-81 Основные нормы взаимозаменяемости. Резьба метрическая для деталей из пластмасс
ГОСТ 16093-2004 Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 16967-81 Основные нормы взаимозаменяемости. Резьба метрическая для приборостроения. Диаметры и шаги
ГОСТ 24705-2004 Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 24706-81 Основные нормы взаимозаменяемости. Резьба метрическая для приборостроения. Основные размеры
ГОСТ 24834-81 Основные нормы взаимозаменяемости. Резьба метрическая. Переходные посадки
ГОСТ 24939-81 Калибры для цилиндрических резьб. Виды
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов по указателю «Национальные стандарты», составленному по состоянию на 1 января текущего года, и по соответствующим информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться замененным (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Обозначения
3.1 В настоящем стандарте приняты следующие обозначения:
b1 - ширина канавки резьбового калибра-кольца или ролика с полным профилем резьбы;
b2 - ширина канавки резьбового калибра-пробки с полным профилем резьбы;
b3 - ширина канавки резьбового калибра-пробки, калибра-кольца или ролика с укороченным профилем резьбы;
d — номинальный наружный диаметр наружной резьбы;
d1 — номинальный внутренний диаметр наружной резьбы;
d2 — номинальный средний диаметр наружной резьбы;
D — номинальный наружный диаметр внутренней резьбы;
D1 — номинальный внутренний диаметр внутренней резьбы;
D2 — номинальный средний диаметр внутренней резьбы;
EI — нижнее отклонение диаметров внутренней резьбы;
es — верхнее отклонение диаметров наружной резьбы;
F1 — расстояние между линией среднего диаметра и вершиной укороченного профиля резьбы;
F2 — расстояние между линией среднего диаметра и концом прямого участка резьбы в направлении впадины резьбы;
F3 — высота укороченного профиля резьбы калибра;
H — высота исходного треугольника профиля резьбы;
H1 — допуск диаметра гладкого калибра-пробки для внутренней резьбы;
H2 — допуск диаметра гладкого калибра-кольца или размера гладкого калибра-скобы для наружной резьбы;
HP — допуск размера гладкого контрольного калибра-пробки для контроля нового или износа гладкого калибра-кольца или калибра-скобы;
m — расстояние между серединой поля допуска TR проходного и непроходного резьбовых калибров-колец и серединой поля допуска TCP резьбового контрольного проходного калибра-пробки;
Nk — среднее значение длины свинчивания № по ГОСТ 16093;
r1 — радиус закругления впадины профиля резьбового проходного и непроходного калибров-колец или роликов резьбового проходного и непроходного калибров-скоб;
r2 — радиус закругления впадины профиля резьбового проходного и непроходного калибров-пробок;
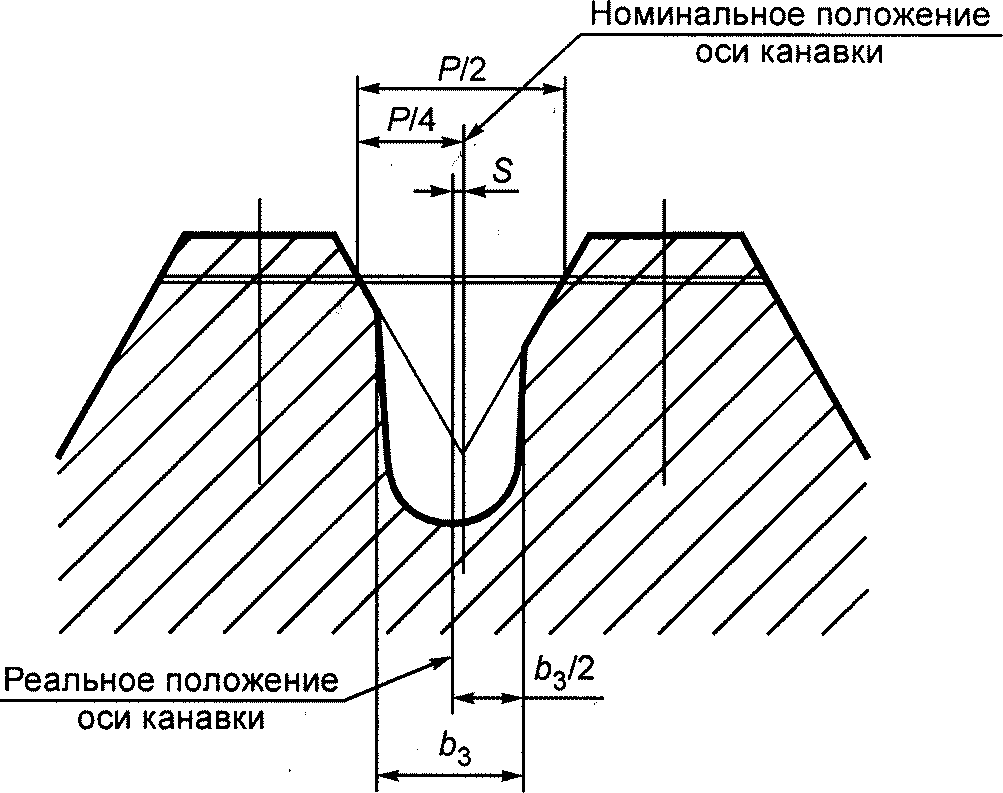
S — отклонение от симметричности ширины канавки b3 относительно оси профиля резьбы;
TCP — допуск среднего диаметра резьбового контрольного проходного и непроходного калибров-пробок, резьбового калибра-пробки для контроля износа, установочного и сортировочного калибров-пробок;
Td — допуск наружного диаметра наружной резьбы;
Td2 — допуск среднего диаметра наружной резьбы;
TD1 — допуск внутреннего диаметра внутренней резьбы;
TD2 — допуск среднего диаметра внутренней резьбы;
TP — допуск шага резьбы калибра;
TPL — допуск наружного и среднего диаметра резьбового проходного и непроходного калибров-пробок;
TR — допуск внутреннего и среднего диаметра резьбового проходного и непроходного калибров-колец
- допуск угла наклона каждой боковой стороны профиля резьбы калибра с полным профилем;
- допуск угла наклона каждой боковой стороны профиля резьбы калибра с укороченным профилем;
WGO — среднедопустимый износ резьбовых проходных калибров-пробок и калибров-колец;
WNG — среднедопустимый износ резьбовых непроходных калибров-пробок и калибров-колец;
Z1 — расстояние от середины поля допуска H1 гладкого проходного калибра-пробки до проходного (нижнего) предела внутреннего диаметра внутренней резьбы (среднедопустимый износ гладкого проходного калибра-пробки);
Z2 — расстояние от середины поля допуска H2 гладкого проходного калибра-кольца или калибра-скобы до проходного (верхнего) предела наружного диаметра наружной резьбы;
ZPL — расстояние от середины поля допуска TPL резьбового проходного калибра-пробки до проходного (нижнего) предела среднего диаметра внутренней резьбы;
ZR — расстояние от середины поля допуска TR резьбового проходного калибра-кольца до проходного (верхнего) предела среднего диаметра наружной резьбы.
4. Профиль резьбы калибров
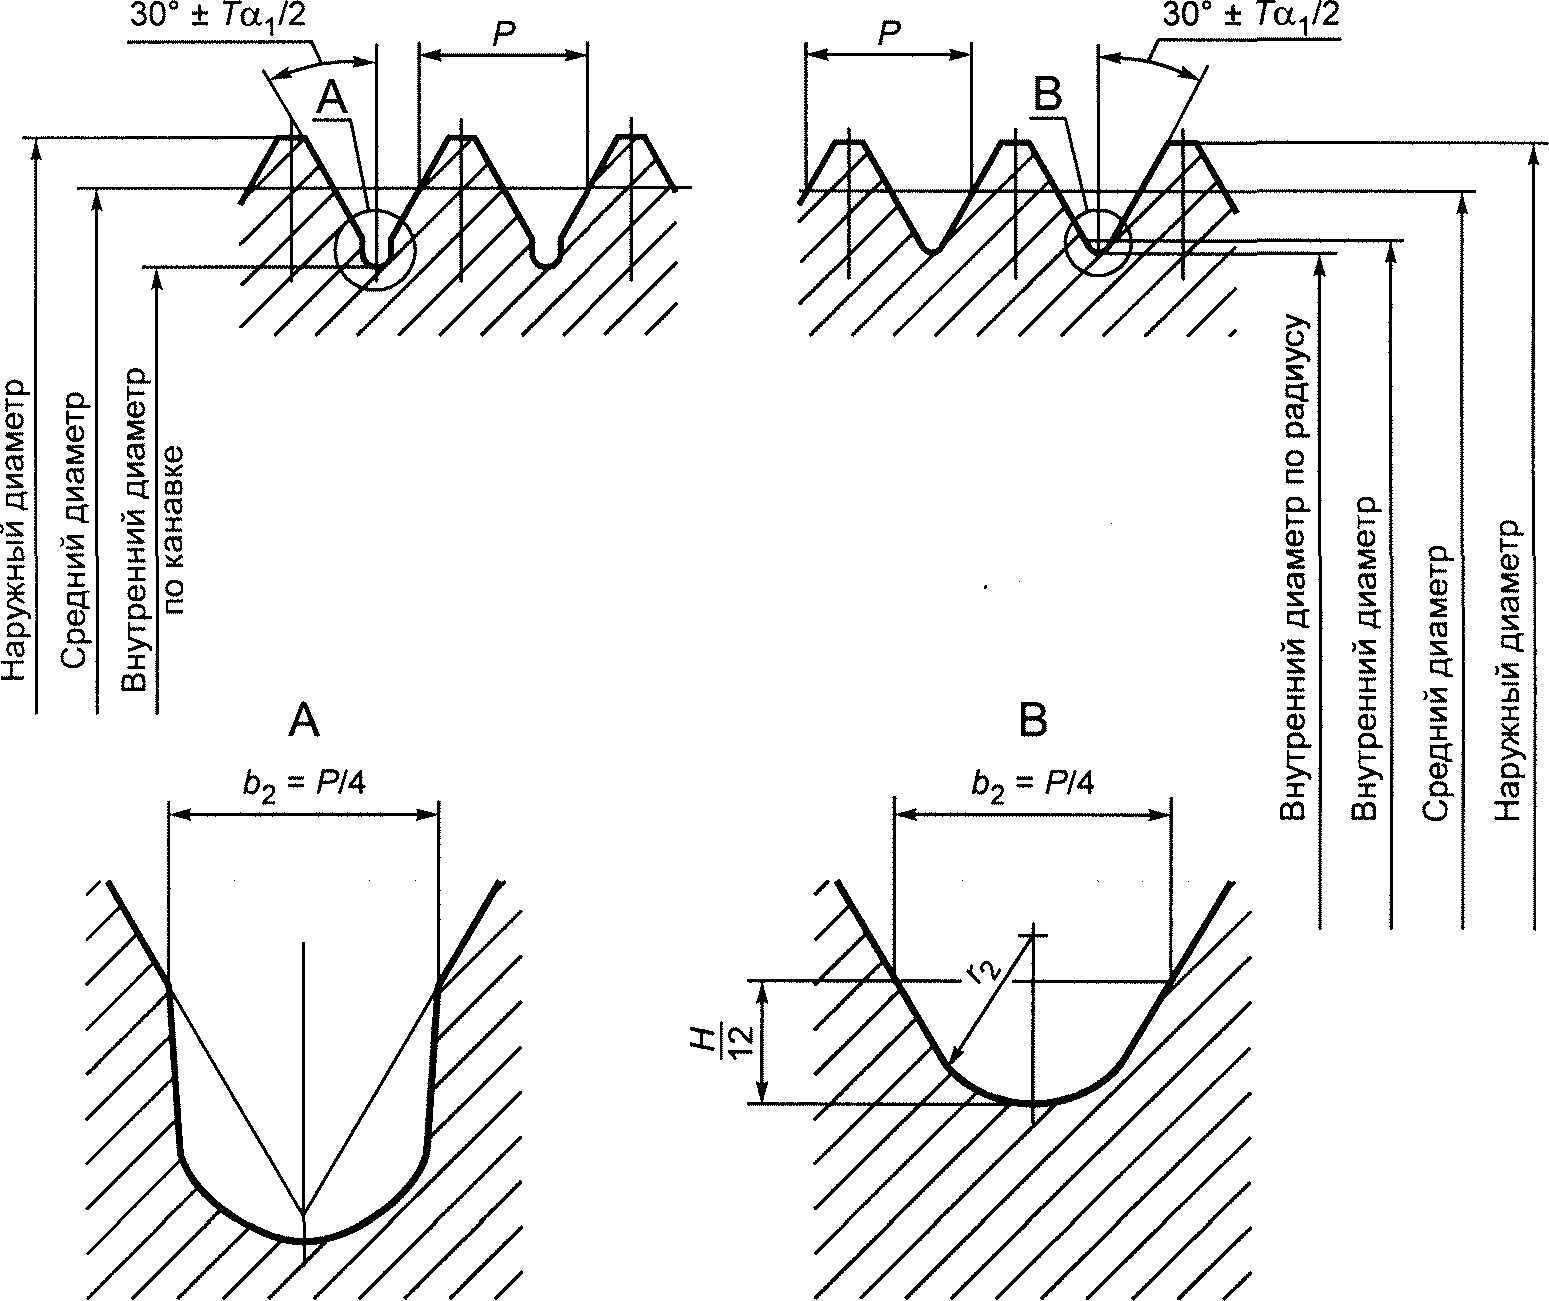
4.1 Полный профиль резьбы, приведенный на рисунке 1, должны иметь калибры-пробки видов (по ГОСТ 24939); КПР-ПР (2); У-ПР (5); У-ПР (8); У-НЕ (10); КНЕ-ПР (12); КНЕ-НЕ (13); У-НЕ (15); КИ-НЕ (16); ПР (21); КПР-ПР (28); КПР-НЕ (29); К-И (30); У-СР (31); У-СР1 (32) и У-СР2 (33).
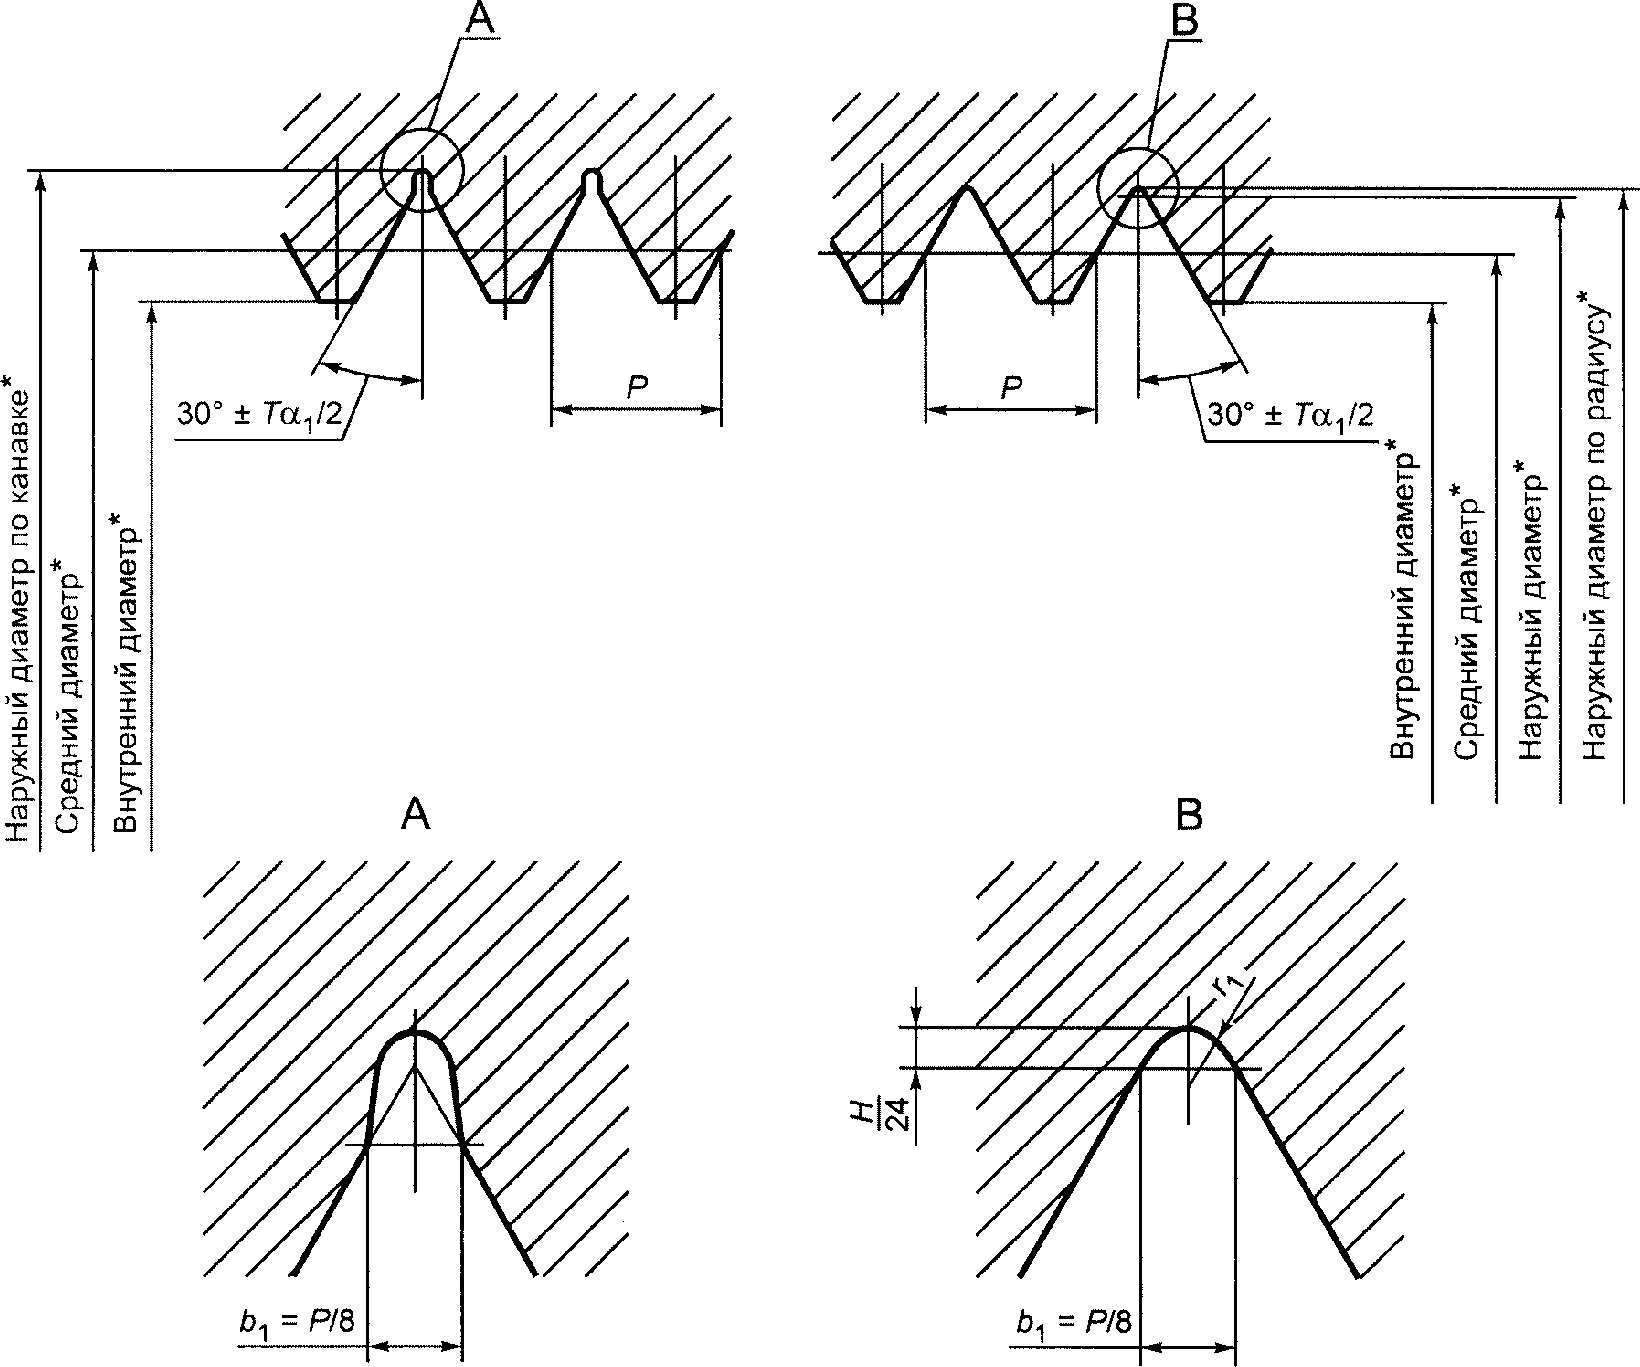
4.2 Полный профиль резьбы, приведенный на рисунке 2, должны иметь калибры-кольца видов ПР (1); ПР (4) и калибр-скоба вида ПР (7).
<*> Не относится к калибру-скобе ПР (7).
4.3 Полный профиль резьбы калибров должен выполняться с канавками b1 (рисунок 2) у калибров-колец и b2 (рисунок 1) — у калибров-пробок или с радиусами r1 и r2 соответственно. Радиусы должны сопрягаться по касательной с боковыми сторонами профиля резьбы. Форма канавок — произвольная (по усмотрению изготовителя).
Размеры b1, b2, r1 и r2 должны соответствовать указанным в таблице 1.
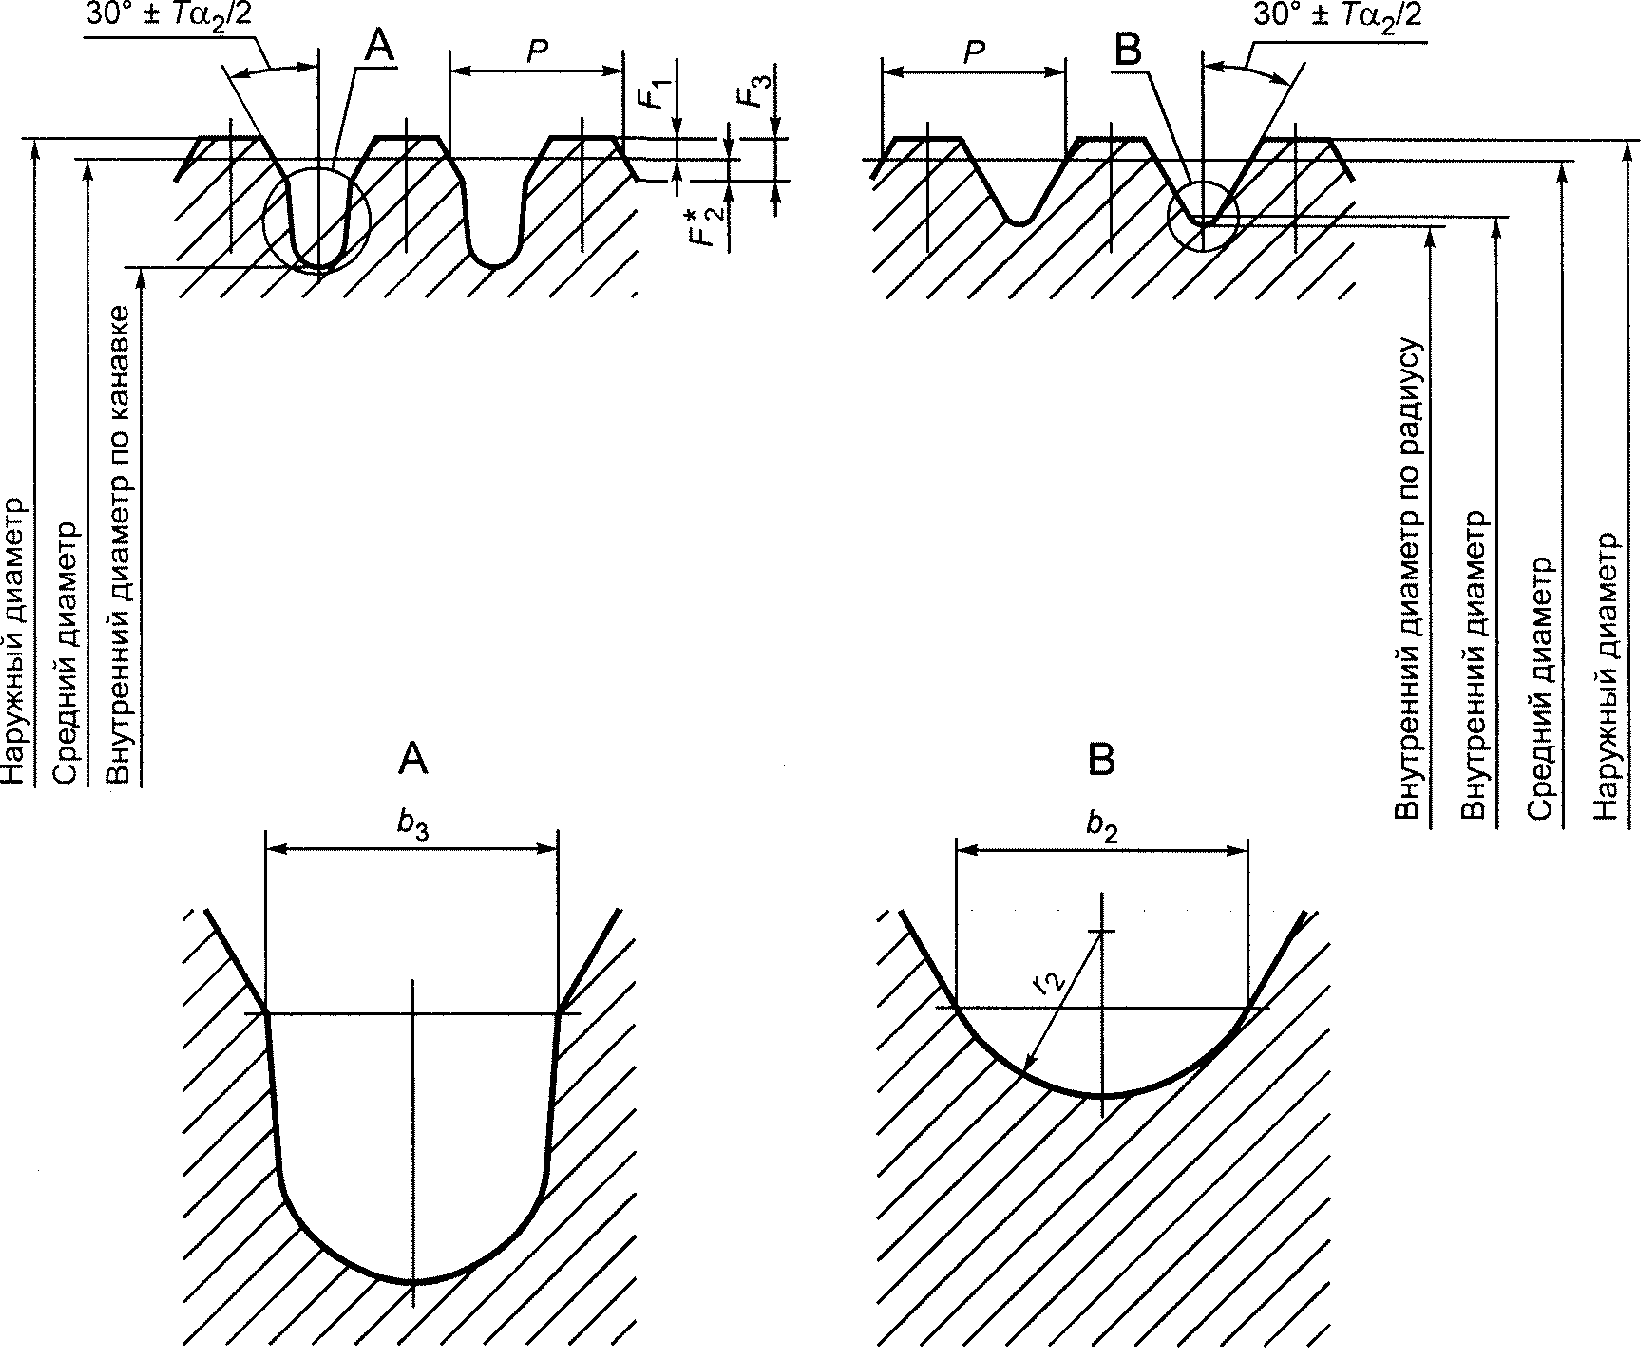
4.4 Укороченный профиль резьбы, приведенный на рисунке 3, должны иметь калибры-пробки видов КПР-НЕ (3); К-И (6); НЕ (22); ПР (34); СР (35); СР1 (36) и СР2 (37).
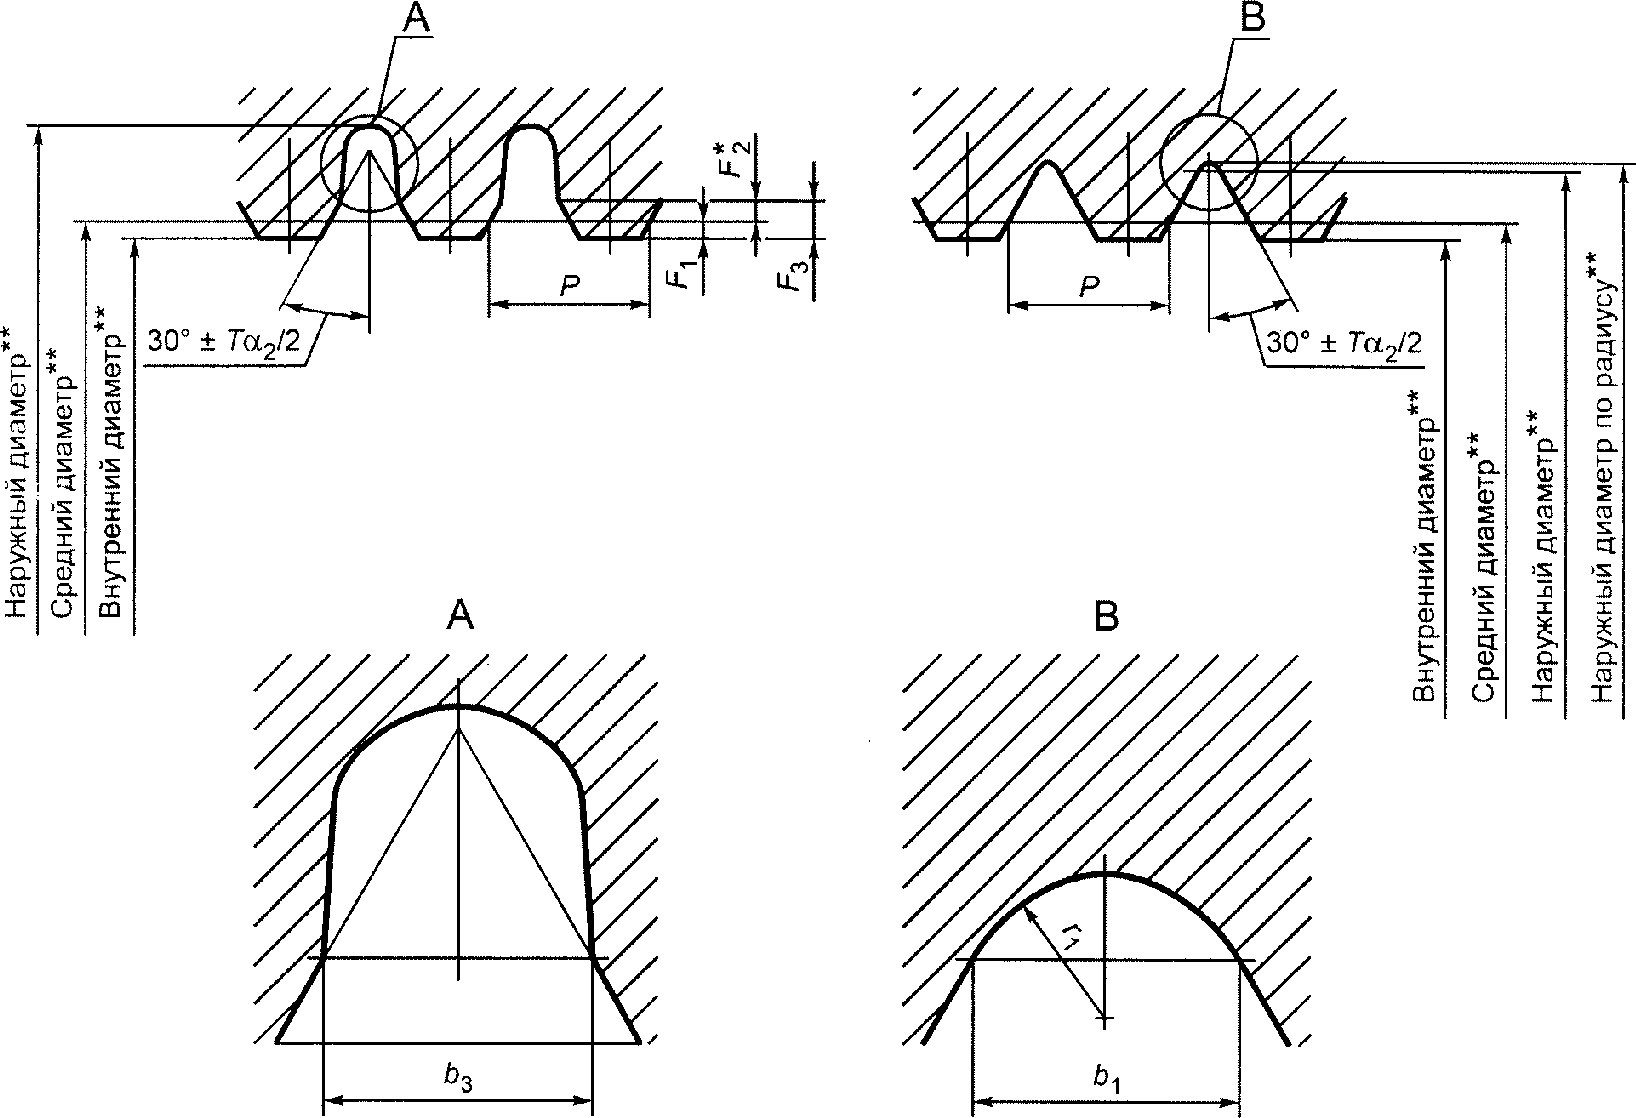
4.5 Укороченный профиль резьбы, приведенный на рисунке 4, должны иметь калибры-кольца видов НЕ (11); НЕ (14); ПР (27) и калибры-скобы — НЕ (9) и ПР (26).
<**> Не относится к калибру-скобе НЕ (9).
4.6 Укороченный профиль резьбы калибров должен выполняться с канавкой b3 и размерами F1, F2 и F3, показанными на рисунках 3 и 4 и в таблице 2, или может выполняться с радиусом r1 у калибров-колец и r2 у калибров-пробок с размерами, указанными в таблице 1.
Радиусы должны сопрягаться по касательной с боковыми сторонами профиля резьбы. Форма канавок — произвольная (по усмотрению изготовителя).
Радиус r2 допускается выполнять у калибров-пробок с шагом до 1 мм и с радиусом r1 — у калибров-колец с шагом до 1,25 мм.
F1 служит для расчета наружного диаметра калибров-пробок и внутреннего диаметра калибров-колец с укороченным профилем и непосредственному контролю не подлежит.
Размер F3 введен для упрощенного контроля профиля резьбы.
4.7 Отклонение от симметричности S канавки b3 (рисунок 5) не должно быть более предельного отклонения размера b3, приведенного в таблице 2. Предельное отклонение ширины канавки b3 может быть увеличено на 2 (S-X), если действительное смещение X меньше, чем допуск на смещение S.
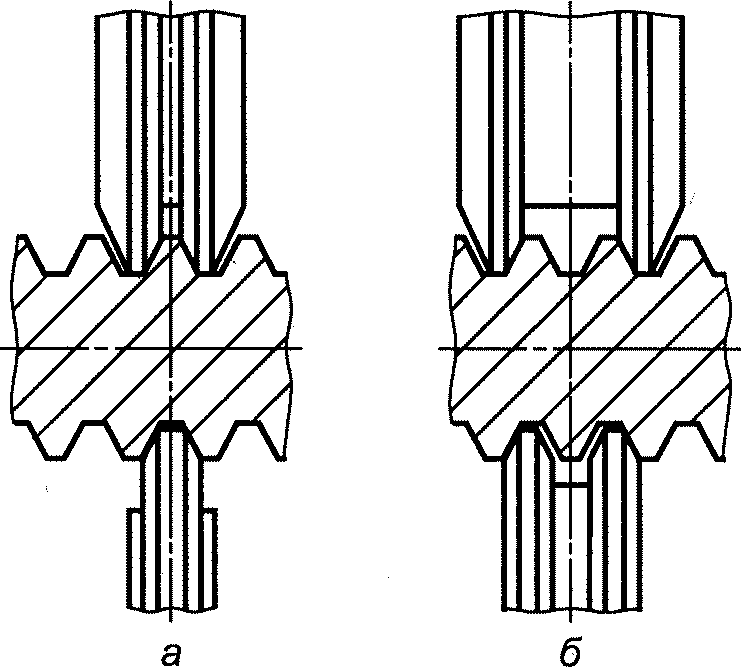
4.8 Профиль ролика калибров-скоб НЕ (9) и ПР (26) должен быть выполнен так, чтобы он соприкасался только с двумя соседними боковыми сторонами контролируемой резьбы (рисунок 6 а). Для резьбы с шагом до 0,5 мм контакт между роликом и резьбой должен происходить на расстоянии не более 3P (рисунок 6 б).
4.9 Длина резьбы рабочей части резьбовых калибров должна быть не менее указанных в таблице 3.
4.10 Значения длин рабочей части гладких калибров для контроля наружного диаметра наружной резьбы и внутреннего диаметра внутренней резьбы приведены в таблице 4.
| Обозначение калибра | Длина рабочей части, мм, не менее | |
| ПР (17) | 3P (для калибра-скобы) | 0,8Nk (для калибра-кольца) |
| НЕ (18) | 3P | - |
| К-ПР (19) | ||
| К-НЕ (20) | ||
| ПР (23) | - | 0,8Nk |
| НЕ (24) | 3P | - |
| К-И (25) | ||
5. Допуски резьбовых калибров
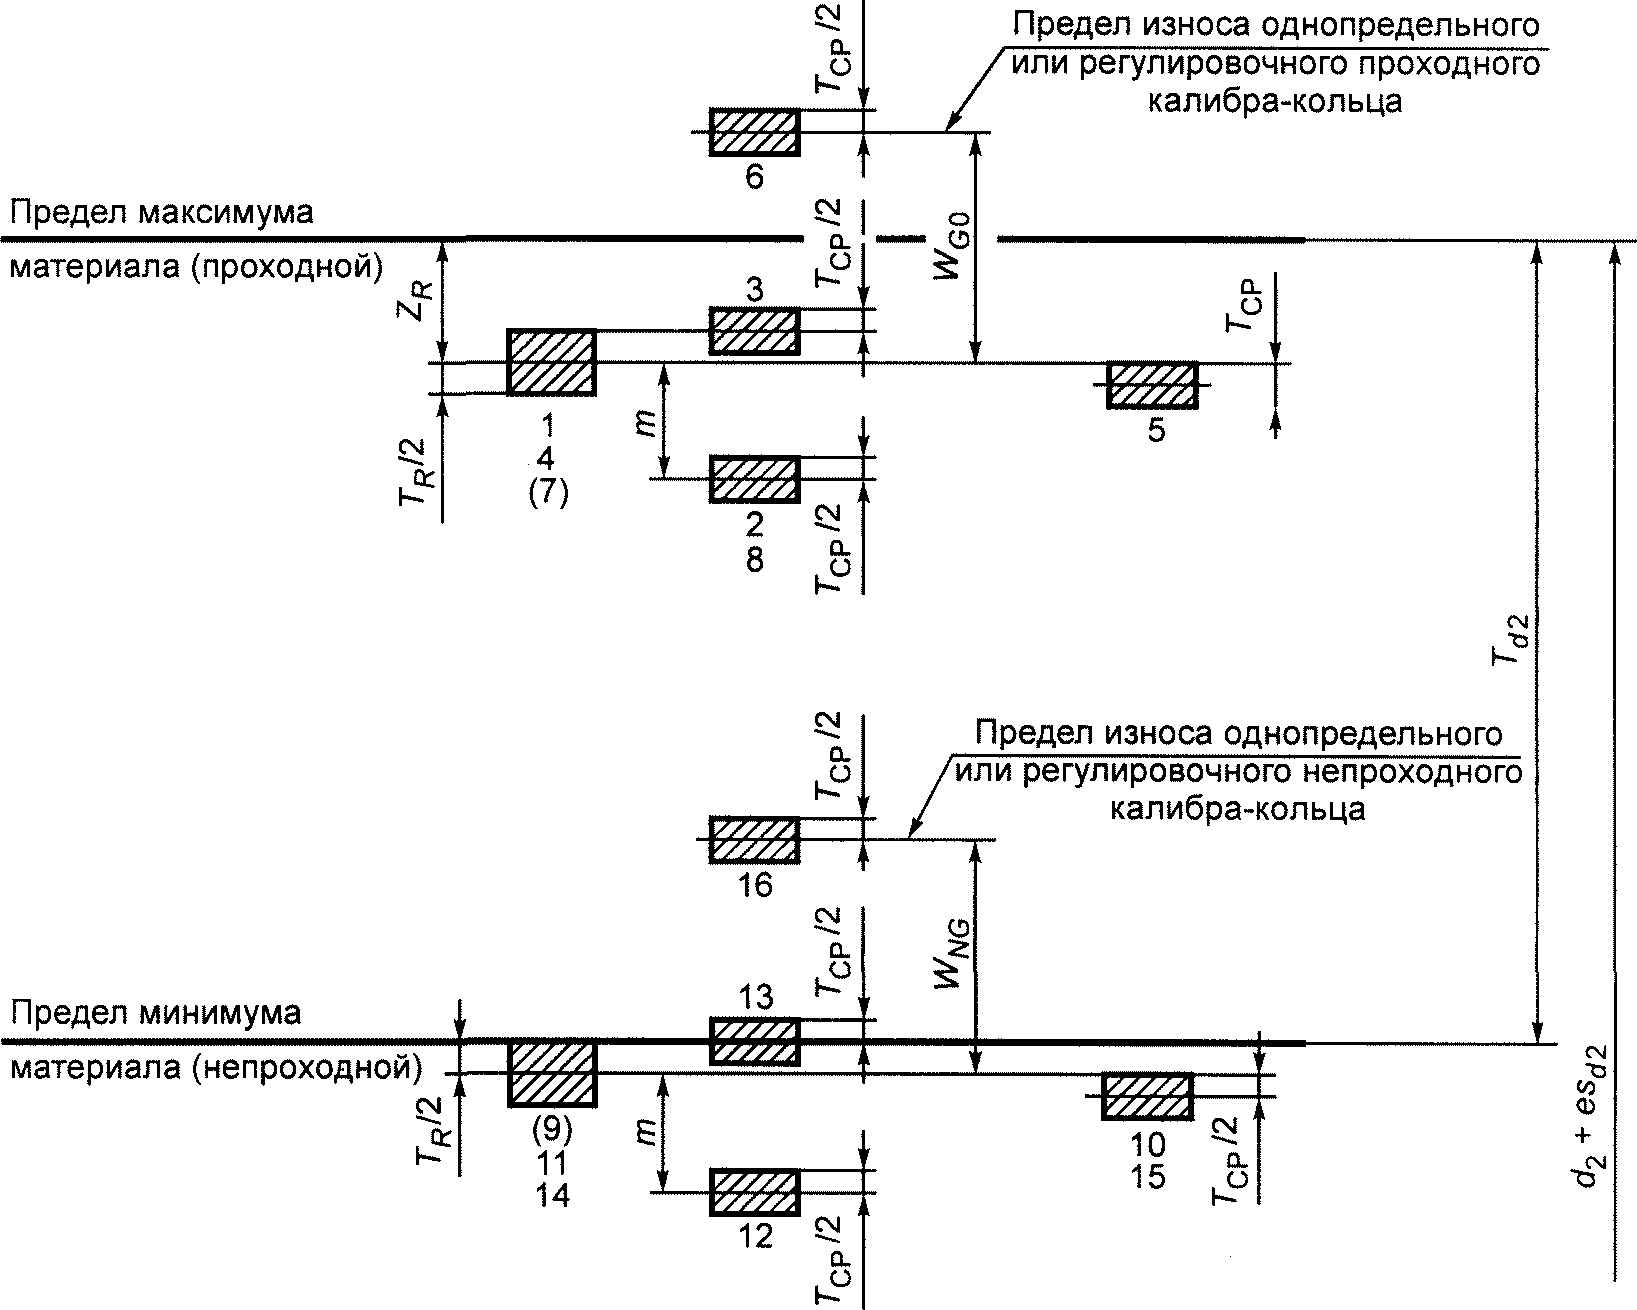
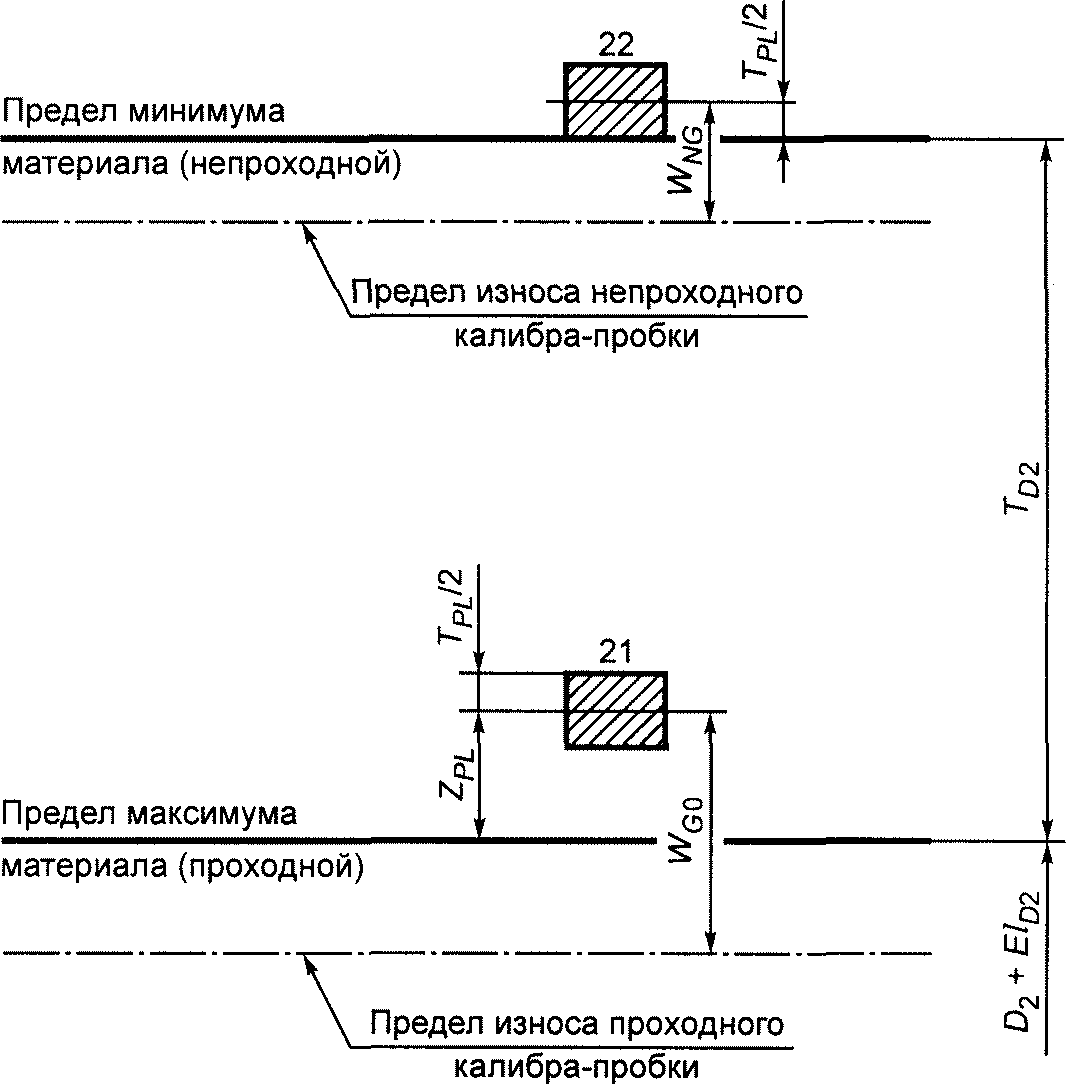
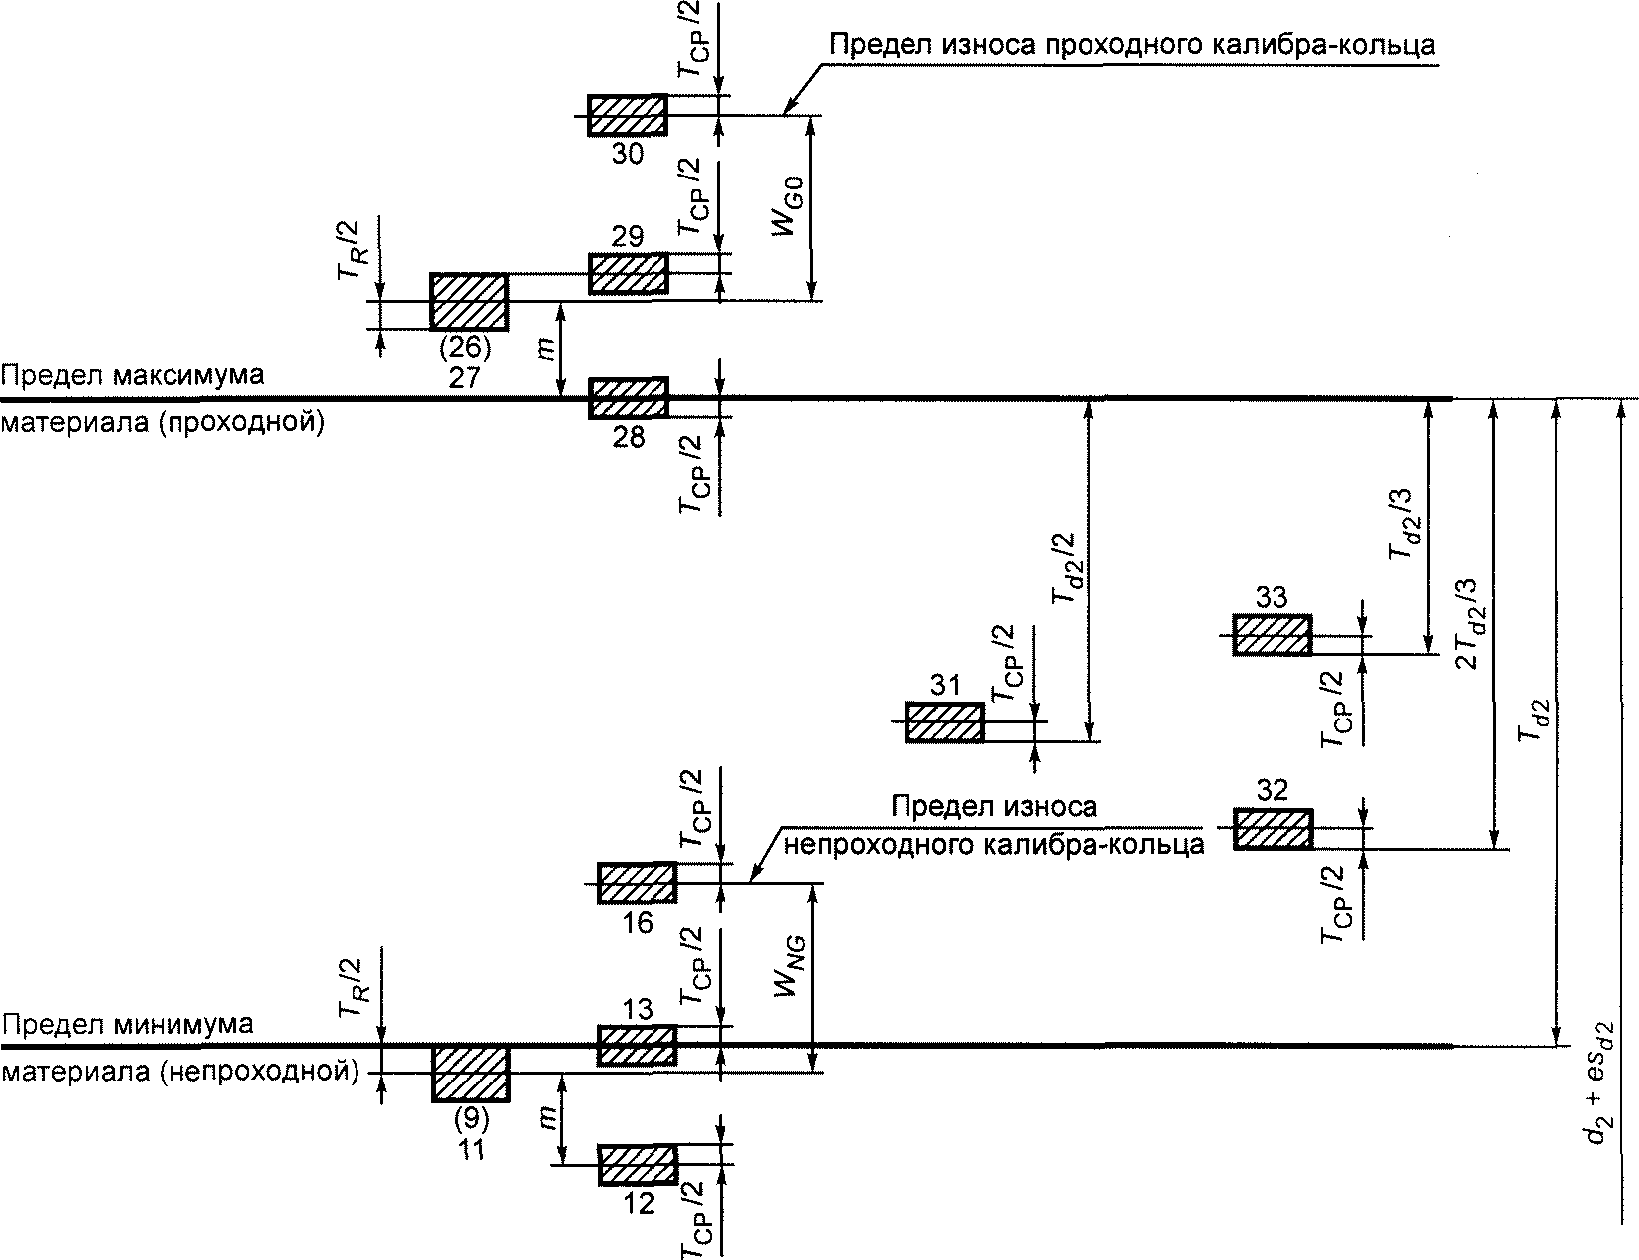
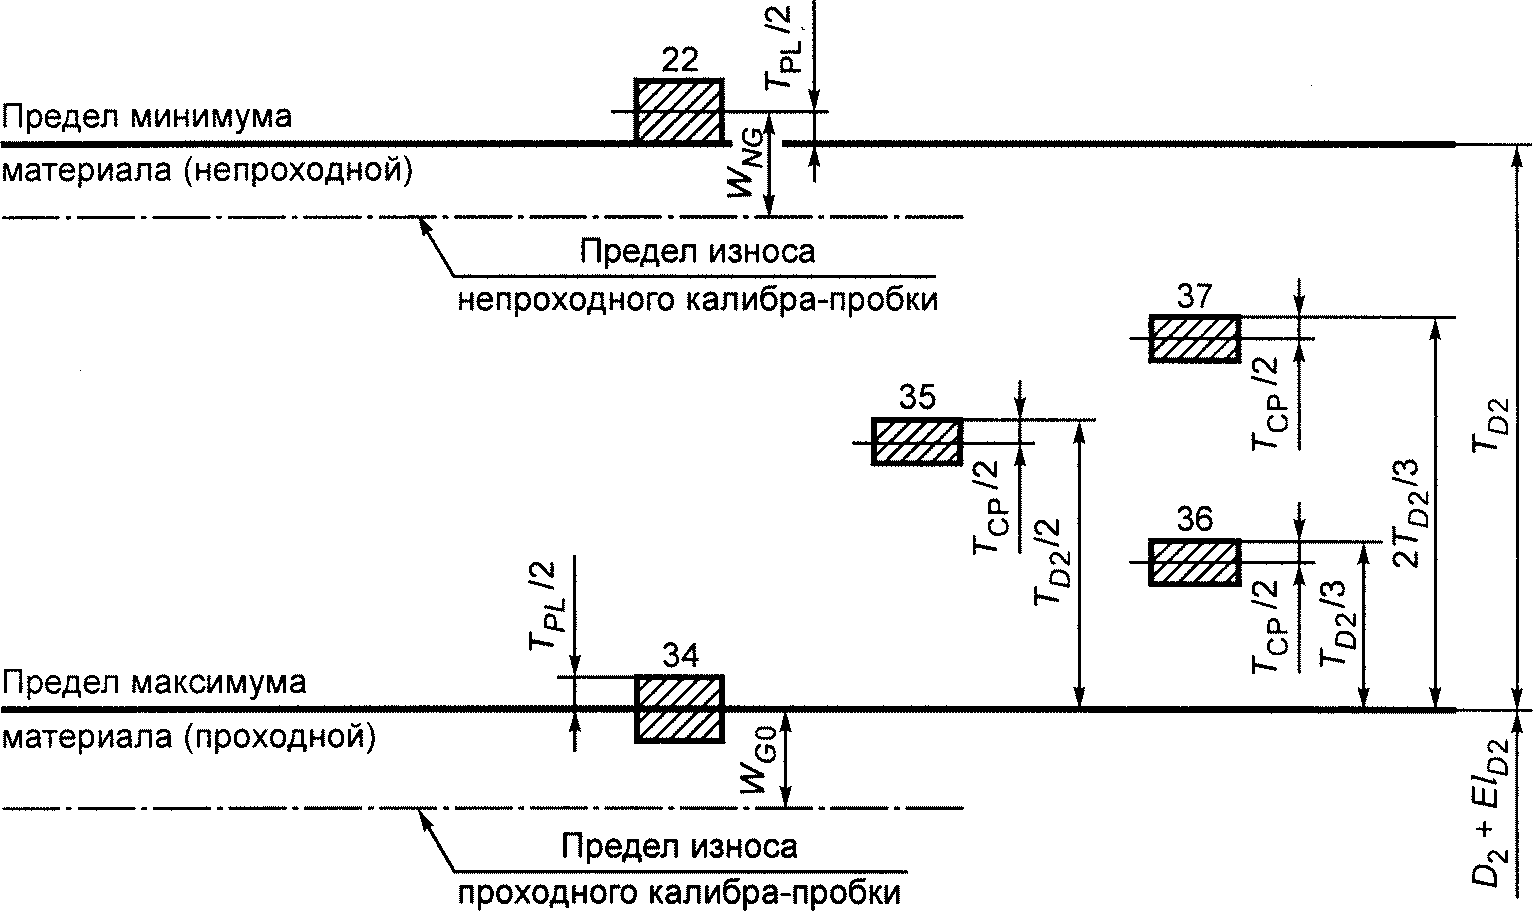
5.1 Схемы расположения полей допусков среднего диаметра калибров для контроля наружной резьбы по ГОСТ 4608 (без сортировки на группы), ГОСТ 16093, ГОСТ 11709 и ГОСТ 24834 приведены на рисунке 7, внутренней резьбы — на рисунке 8.
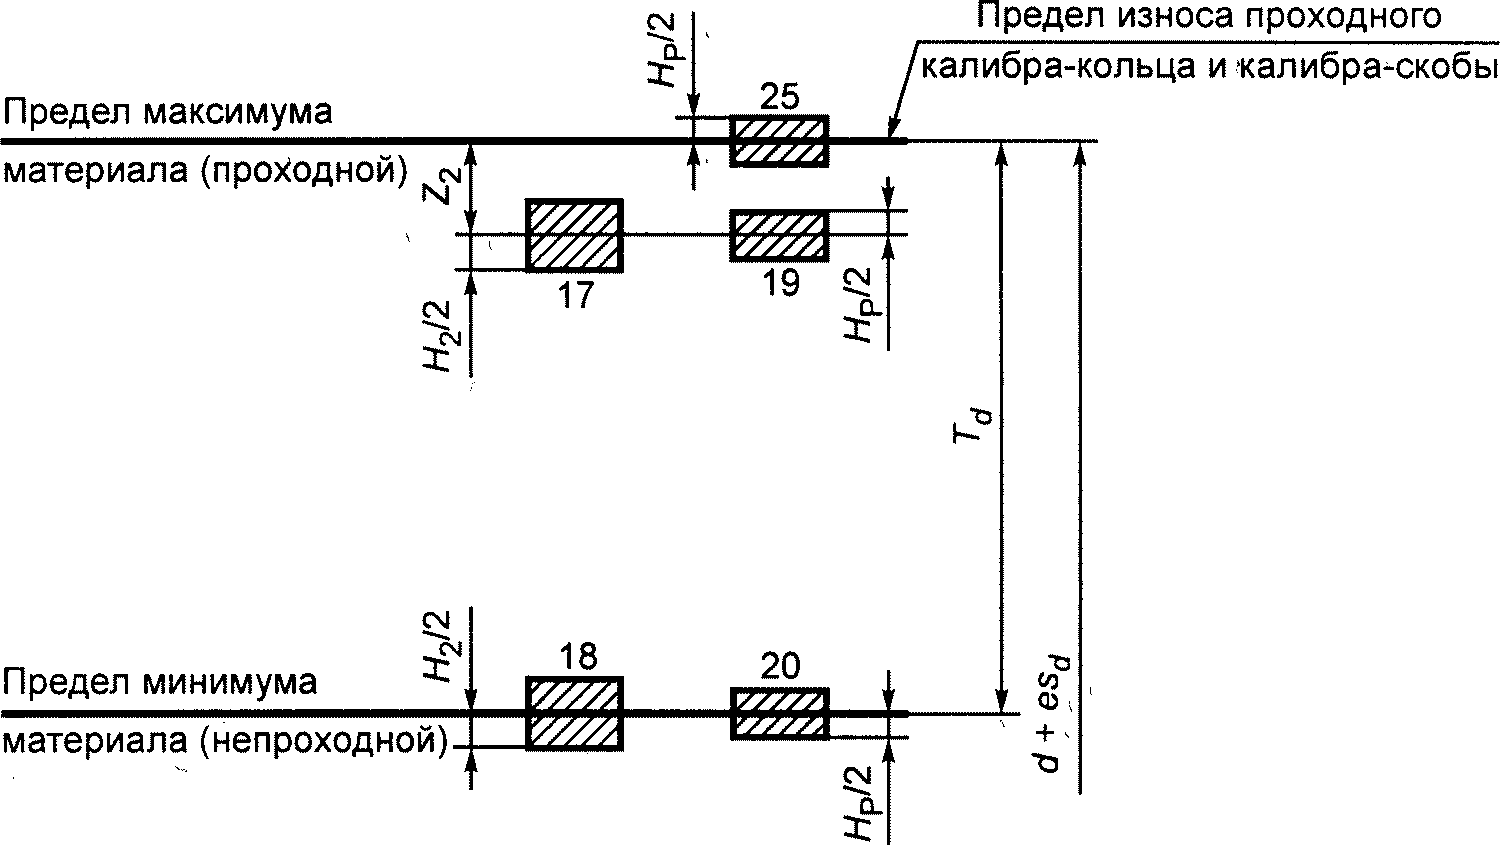
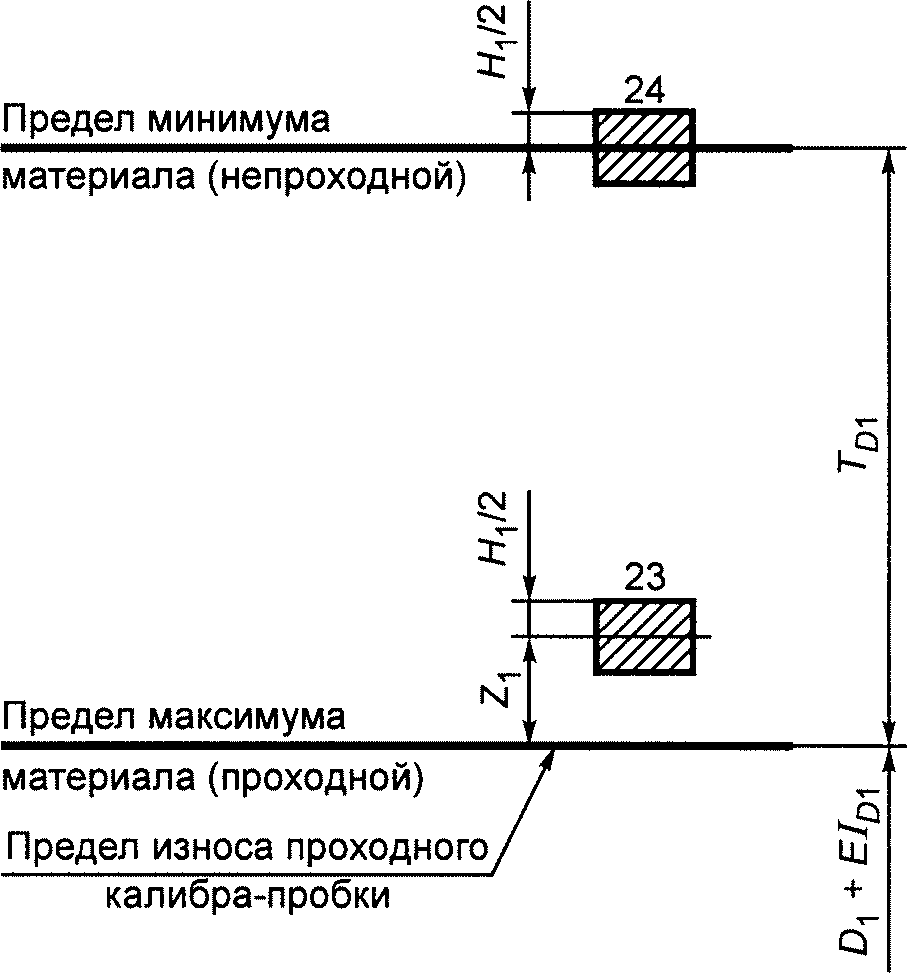
1 Цифры у полей допусков на рисунках 7 — 12 обозначают номера калибров.
2 Поля допусков для калибров 7, 9 и 26 являются справочными и показаны условно.
5.2 Схемы расположения полей допусков среднего диаметра калибров для контроля наружной резьбы по ГОСТ 4608 с сортировкой на группы должны соответствовать показанному на рисунке 9, внутренней резьбы — на рисунке 10.
5.3 Допуски и величины, определяющие положение полей допусков и предел износа резьбовых калибров, приведены в таблице 5.
5.4 С целью ограничения числа проходных калибров для одного и того же размера резьбы с одинаковым основным отклонением среднего диаметра рекомендуется изготовлять их для резьбы:
4-й и 5-й степеней точности — по 4-й степени точности;
6-й, 7-й и 8-й степеней точности — по 6-й степени точности;
9-й и 10-й степеней точности — по 9-й степени точности.
В обоснованных случаях для контроля резьбы 9-й и 10-й степеней точности допускается применять проходные калибры, изготовленные по 6-й степени точности.
5.5 Предельные отклонения угла наклона боковой стороны профиля резьбы калибров приведены в таблице 6.
5.6 Допуски шага резьбы калибров приведены в таблице 7.
6. Допуски гладких калибров
6.1 Схема расположения полей допусков гладких калибров для контроля наружного диаметра наружной резьбы показана на рисунке 11, внутренней резьбы — на рисунке 12.
6.2 Допуски и величины, определяющие положение полей допусков и предел износа гладких калибров для контроля наружной резьбы, приведены в таблице 8, внутренней резьбы — в таблице 9.
| Td | H2/2 | HP/2 | Z2 |
|---|---|---|---|
| До 85 | 4 | 1 | 8 |
| Св. 85 « 140» | 5 | 1,5 | 20 |
| « 140 » 335 | 8 | 2 | 38 |
| Св. 335 до 850 | 15 | 3 | 54 |
| « 850 » 1180 | 21 | 4 | 60 |
| TD1 | H1/2 | Z1 |
|---|---|---|
| До 100 | 4 | 9 |
| Св. 100 « 180» | 5 | 22 |
| « 180 » 375 | 8 | 38 |
| « 375 » 710 | 13 | 52 |
| « 710 » 1600 | 23 | 65 |
7. Формулы расчета предельных размеров калибров
7.1 Размеры диаметров резьбы калибров для контроля наружной резьбы по ГОСТ 4608 (без сортировки на группы), ГОСТ 11709, ГОСТ 16093 и ГОСТ 24834 должны определяться по формулам, приведенным в таблице 10, внутренней резьбы — в таблице 11.
7.2 Размеры диаметров резьбы калибров для контроля наружной резьбы по ГОСТ 4608 с сортировкой на группы должны определяться по формулам, приведенным в таблице 12, внутренней резьбы — в таблице 13.
7.3 Размеры диаметров гладких калибров для контроля наружного диаметра наружной резьбы должны определяться по формулам, приведенным в таблице 14, для контроля внутреннего диаметра внутренней резьбы — в таблице 15.
РАСЧЕТ РАЗМЕРОВ ЭЛЕМЕНТОВ ДЕЙСТВИТЕЛЬНОГО ПРОФИЛЯ РЕЗЬБЫ РЕЗЬБОВЫХ КАЛИБРОВ
А.1 Размеры b1, мм, и r1, мм, действительного профиля резьбы калибров ПР (1), ПР (4), ПР (7), НЕ (9), НЕ (11), НЕ (14), ПР (26) и ПР (27) рассчитывают по формуле
b1 = [H — (Dk — D2k)] tg 30°; r1 = b1 tg 30°,
где Dk — наружный диаметр резьбовых калибров, мм;
D2k — средний диаметр резьбовых калибров, мм.
Примечание - Значения Dk рассчитывают в соответствии с А.5. D2k рассчитывают по формулам, приведенным в таблицах 10 и 12.
А.2 Значения размеров b2 и r2 действительного профиля резьбы калибров КПР-ПР (2), У-ПР (8), КНЕ-ПР (12), КНЕ-НЕ (13), КПР-ПР (28), КПР-НЕ (29), К-И (30), У-СР (31), У-СР1 (32) и У-СР2 (33) — по таблице 1.
А.3 Размеры b2, мм, и r2, мм, действительного профиля резьбы калибров КПР-НЕ (3), У-ПР (5), К-И (6), У-НЕ (10), У-НЕ (15), КИ-НЕ (16), ПР (21), НЕ (22), ПР (34), СР (35), СР1 (36) и СР2 (37) рассчитывают по формуле
b2 = [H — (d2k — d1k)] tg 30°; r2 = b2 tg 30°,
где d2k - средний диаметр резьбовых калибров, мм;
d1k — внутренний диаметр резьбовых калибров, мм.
Примечание - d2k рассчитывают по формулам, приведенным в таблицах 10 — 13; d1k рассчитывают в соответствии с А.6.
А.4 Если значения b1, r1, b2 и r2 меньше или равняются нулю, то калибр может быть изготовлен с наименьшей достижимой канавкой.
Примечание - Размеры b1, b2, r1 и r2 являются исходными для проектирования резьбообразующего инструмента и не подлежат обязательному контролю.
А.5 Для расчета наружного диаметра резьбы калибров (рисунки 2 и 4) из значений наружного диаметра по радиусам, рассчитанным по формулам таблиц 10 и 12, следует вычесть значение .
А.6 Для расчета внутреннего диаметра резьбы калибров (рисунки 1 и 3) к значениям внутреннего диаметра по радиусам, рассчитанным по формулам таблиц 10 — 13, следует прибавить значение .
СООТВЕТСТВИЕ ССЫЛОЧНЫХ МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ (РЕГИОНАЛЬНЫМ) СТАНДАРТАМ
Иллюстрации
T_{\alpha 1/2}
T_{\alpha 2/2}
T_{\alpha 1/2}
T_{\alpha 2/2}
T_{\alpha 1/2}
T_{\alpha 2/2}
d + es_{d} + T_{PL} + \frac{H}{12}
d_{1} + es_{d1} - Z_{R} - m - \frac{H}{6}
d_{2} + es_{d2} - Z_{R} + \frac{T_{R}}{2} + 2F_{1}
d_{2} + es_{d2} - Z_{R} + \frac{T_{R}}{2}
d_{1} + es_{d1} - \frac{T_{R}}{2} - \frac{H}{6}
d + es_{d} + T_{PL} + \frac{H}{12}
d_{2} + es_{d2} - Z_{R} + \frac{T_{CP}}{2}
d_{1} + es_{d1} - \frac{T_{R}}{2} - \frac{H}{6}
d_{1} + es_{d1} - \frac{T_{R}}{2} - \frac{H}{6}
d_{1} + es_{d1} - Z_{R} - m - \frac{H}{6}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} - \frac{T_{CP}}{2}
d_{1} + es_{d1} - T_{d2} - \frac{T_{R}}{2} - m - \frac{H}{6}
d + es_{d} + T_{PL} + \frac{H}{12}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} - 2F_{1}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} - m
d_{1} + es_{d1} - T_{d2} - \frac{T_{R}}{2} - m - \frac{H}{6}
d_{1} + es_{d1} - T_{d2} - \frac{H}{6}
d + es_{d} + T_{PL} + \frac{H}{12}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} - 2F_{1}
d + es_{d} - T_{d2} - \frac{T_{R}}{2}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} - \frac{T_{CP}}{2}
d_{1} + es_{d1} - T_{d2} - \frac{H}{6}
d + es_{d} - T_{d2} - \frac{T_{R}}{2} + W_{NG}
d_{2} + es_{d2} - T_{d2} - \frac{T_{R}}{2} + W_{NG}
d_{1} + es_{d1} - T_{d2} - \frac{H}{6}
бульшим\frac{H}{12}
\frac{H}{6} - r_{2}
D_{1} + EI_{D1} - \frac{H}{6}
D_{2} + EI_{D2} + T_{D2} + \frac{T_{PL}}{2} + 2F_{1}
D_{2} + EI_{D2} + T_{D2} + \frac{T_{PL}}{2}
D_{2} + EI_{D2} + T_{D2} + \frac{T_{PL}}{2} - W_{NG}
D_{1} + EI_{D1} - \frac{H}{6}
\frac{H}{12}
\frac{H}{6}
d + es_{d} + T_{PL} + \frac{H}{12}
d_{1} + es_{d1} - \frac{H}{6}
d_{2} + es_{d2} + m + \frac{T_{R}}{2}
d_{1} + es_{d1} + m + \frac{T_{R}}{2} - \frac{H}{6}
d + es_{d} - T_{d2} - \frac{T_{R}}{2} + W_{GO}
d_{1} + es_{d1} + m + W_{GO} - \frac{H}{6}
d + es_{d} - \frac{T_{d2}}{2}
d_{2} + es_{d2} - \frac{T_{d2}}{2} + \frac{T_{CP}}{2}
d_{1} + es_{d1} - \frac{T_{d2}}{2} + \frac{T_{CP}}{2} - \frac{H}{6}
d + es_{d} - \frac{2T_{d2}}{3}
d_{2} + es_{d2} - \frac{2T_{d2}}{3} + \frac{T_{CP}}{2}
d_{1} + es_{d1} - \frac{2T_{d2}}{3} + \frac{T_{CP}}{2} - \frac{H}{6}
d + es_{d2} - \frac{T_{d2}}{3}
d_{2} + es_{d2} - \frac{T_{d2}}{3} + \frac{T_{CP}}{2}
d_{1} + es_{d1} - \frac{T_{d2}}{3} + \frac{T_{CP}}{2} - \frac{H}{6}
\frac{H}{12}
\frac{H}{6}
D_{1} + EI_{D1} - \frac{H}{6}
D_{2} + EI_{D2} + \frac{T_{D2}}{2} - \frac{T_{CP}}{2} + 2F_{1}
D_{2} + EI_{D2} + \frac{T_{D2}}{2} - \frac{T_{CP}}{2}
D_{1} + EI_{D1} - \frac{H}{6}
D_{2} + EI_{D2} + \frac{T_{D2}}{3} - \frac{T_{CP}}{2} + 2F_{1}
D_{2} + EI_{D2} + \frac{T_{D2}}{3} - \frac{T_{CP}}{2}
D_{1} + EI_{D1} - \frac{H}{6}
D_{2} + EI_{D2} + \frac{2T_{D2}}{3} - \frac{T_{CP}}{2} + 2F_{1}
D_{2} + EI_{D2} + \frac{2T_{D2}}{3} - \frac{T_{CP}}{2}
D_{1} + EI_{D1} - \frac{H}{6}
\frac{H}{6}
\frac{H}{12}
\frac{H}{6}