Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-6525
Документ 20099
Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 24 ноября 1975 г. № 3570
НОЖНИЦЫ РУЧНЫЕ ДЛЯ РЕЗКИ МЕТАЛЛА
Hand metal cutting shears. Specifications
Дата введения 1 января 1978 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 24.11.75 № 3570
4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Настоящий стандарт распространяется на одношарнирные ножницы длиной от 200 до 400 мм для резки листового и полосового металла, изготовляемые для нужд народного хозяйства и экспорта.
(Измененная редакция, Изм. № 1).
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
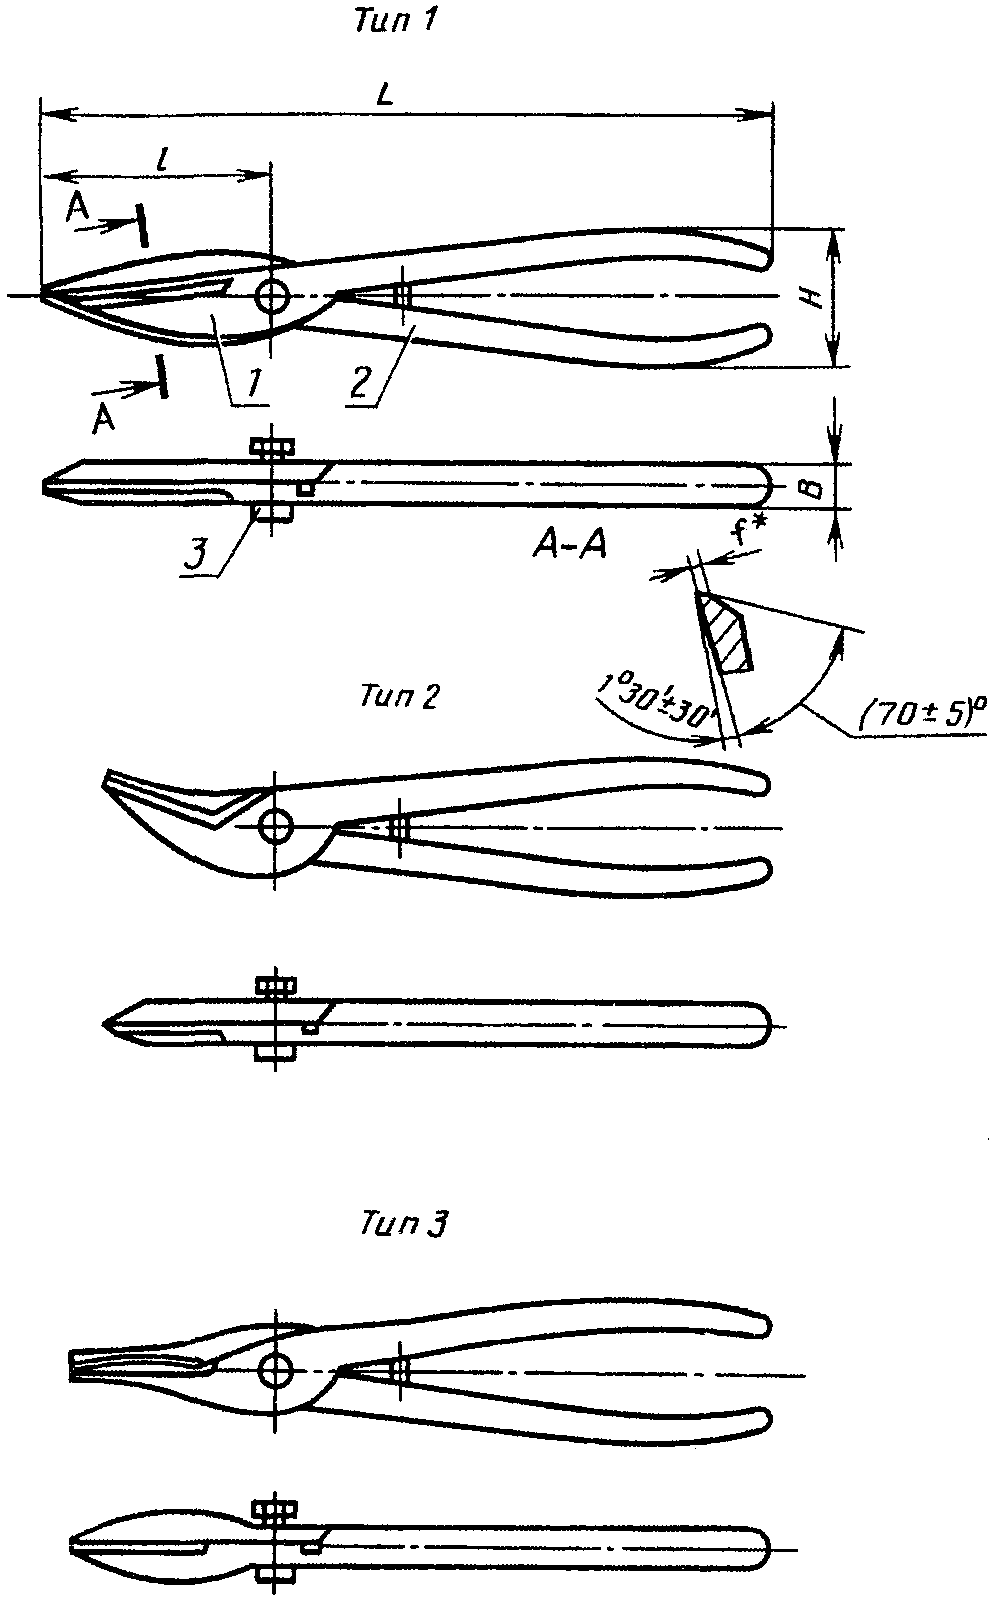
1.1 Ножницы должны изготовляться трех типов:
1.2. Ножницы всех типов должны изготовляться в леворежущем исполнении (нижнее лезвие расположено слева), а по заказу потребителей и в праворежущем исполнении (нижнее лезвие расположено справа).
1.3. Основные размеры ножниц должны соответствовать указанным на чертеже и в табл. 1.
1 — левый рычаг; 2 — правый рычаг; 3 — ось
1. Чертеж не определяет конструкцию ножниц.
2. Допускается изготавливать ножницы с пружиной.
4. Размеры L и H даны без учета изоляционных, декоративных, лакокрасочных, резиновых, пластмассовых и других полимерных покрытий рукояток.
Пример условного обозначения леворежущих ножниц типа 2, длиной L = 250 мм с покрытием КД 21 хр:
Ножницы 2809-0012 КД 21 хр ГОСТ 7210-75
Ножницы 2809-0011 КД 21 хр ГОСТ 7210-75
(Измененная редакция, Изм. № 1, 2).
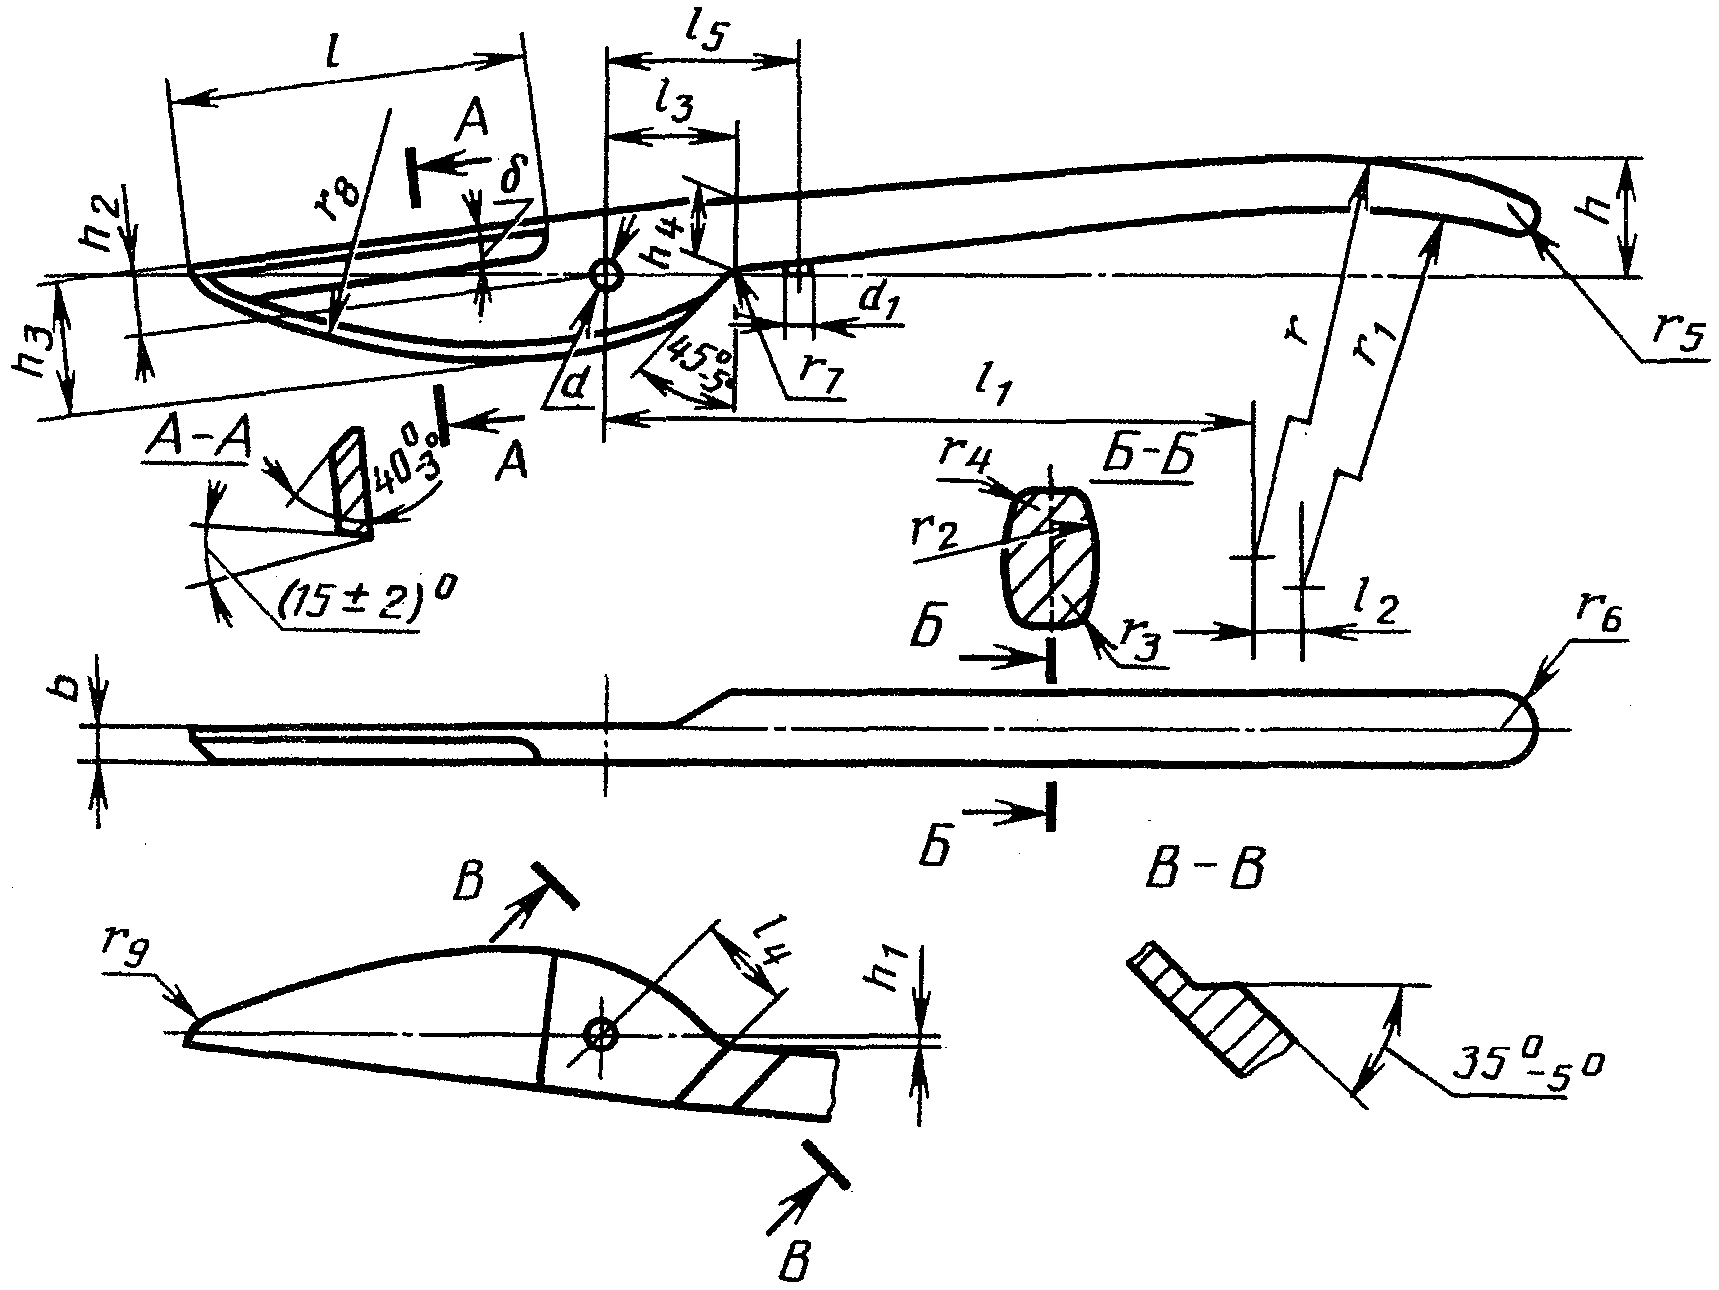
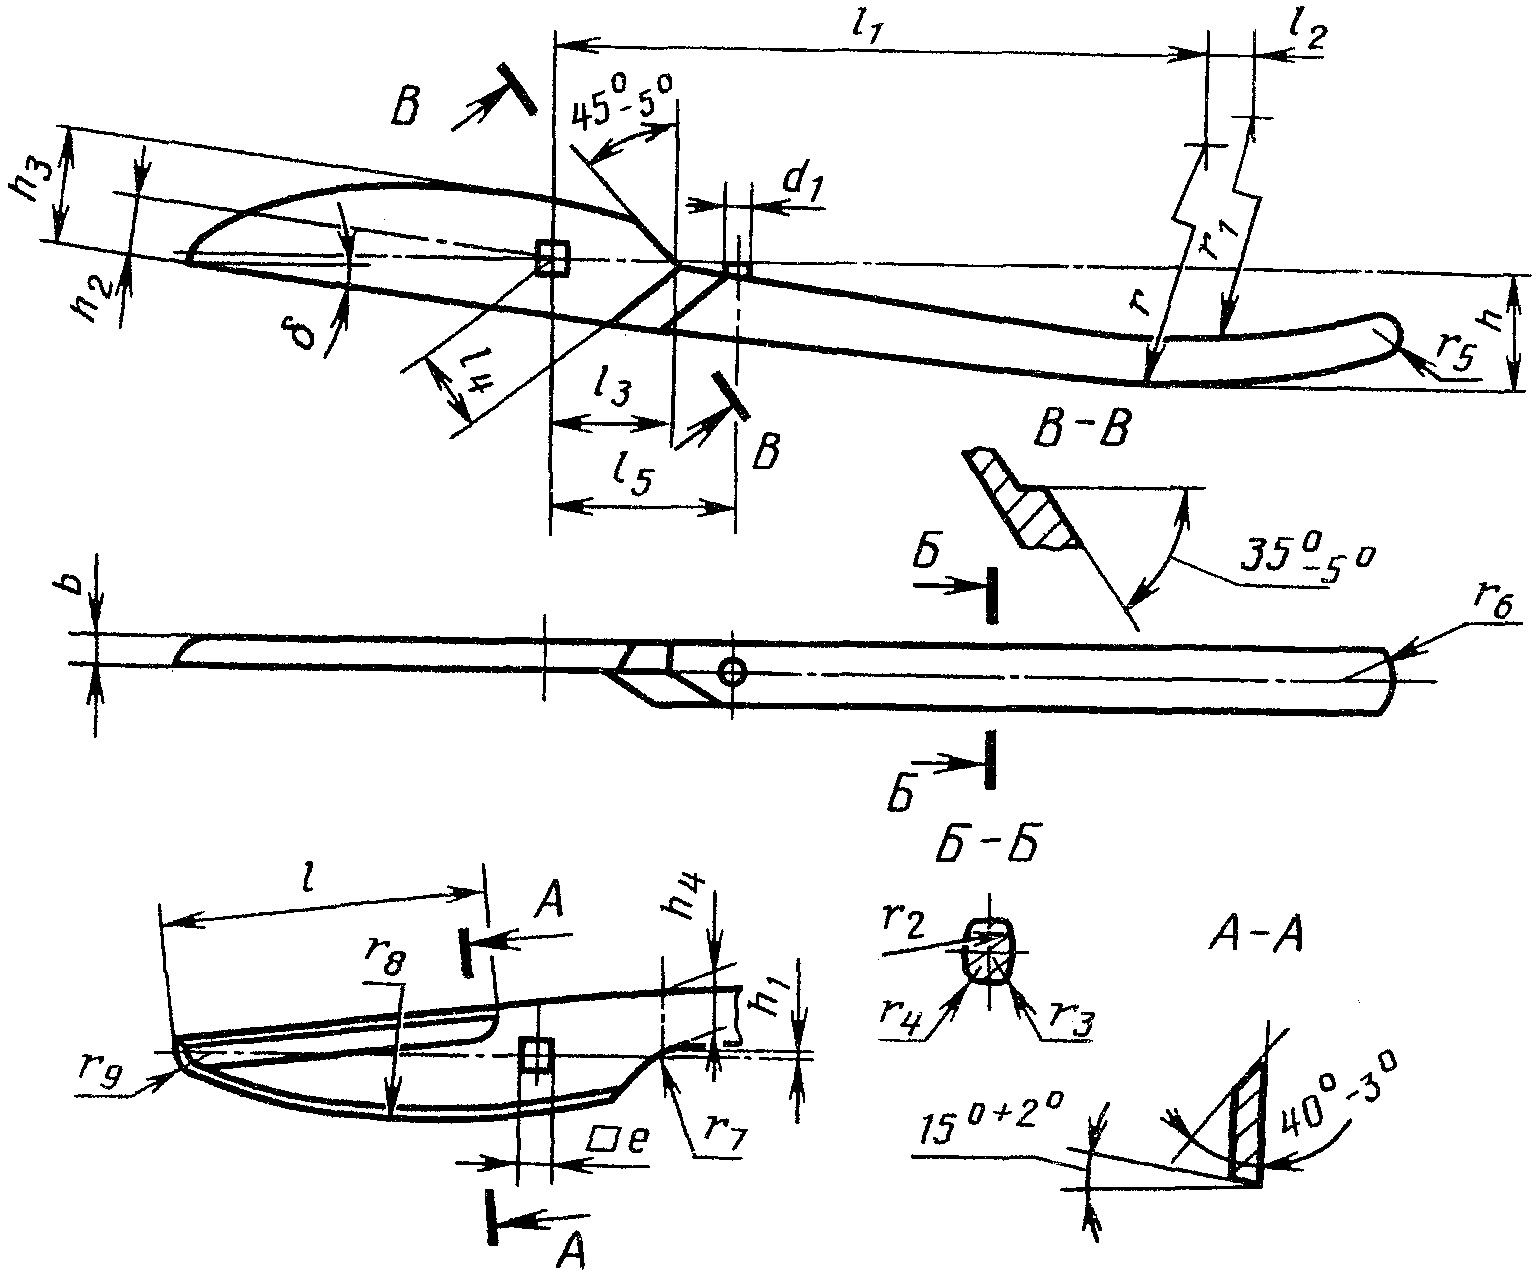
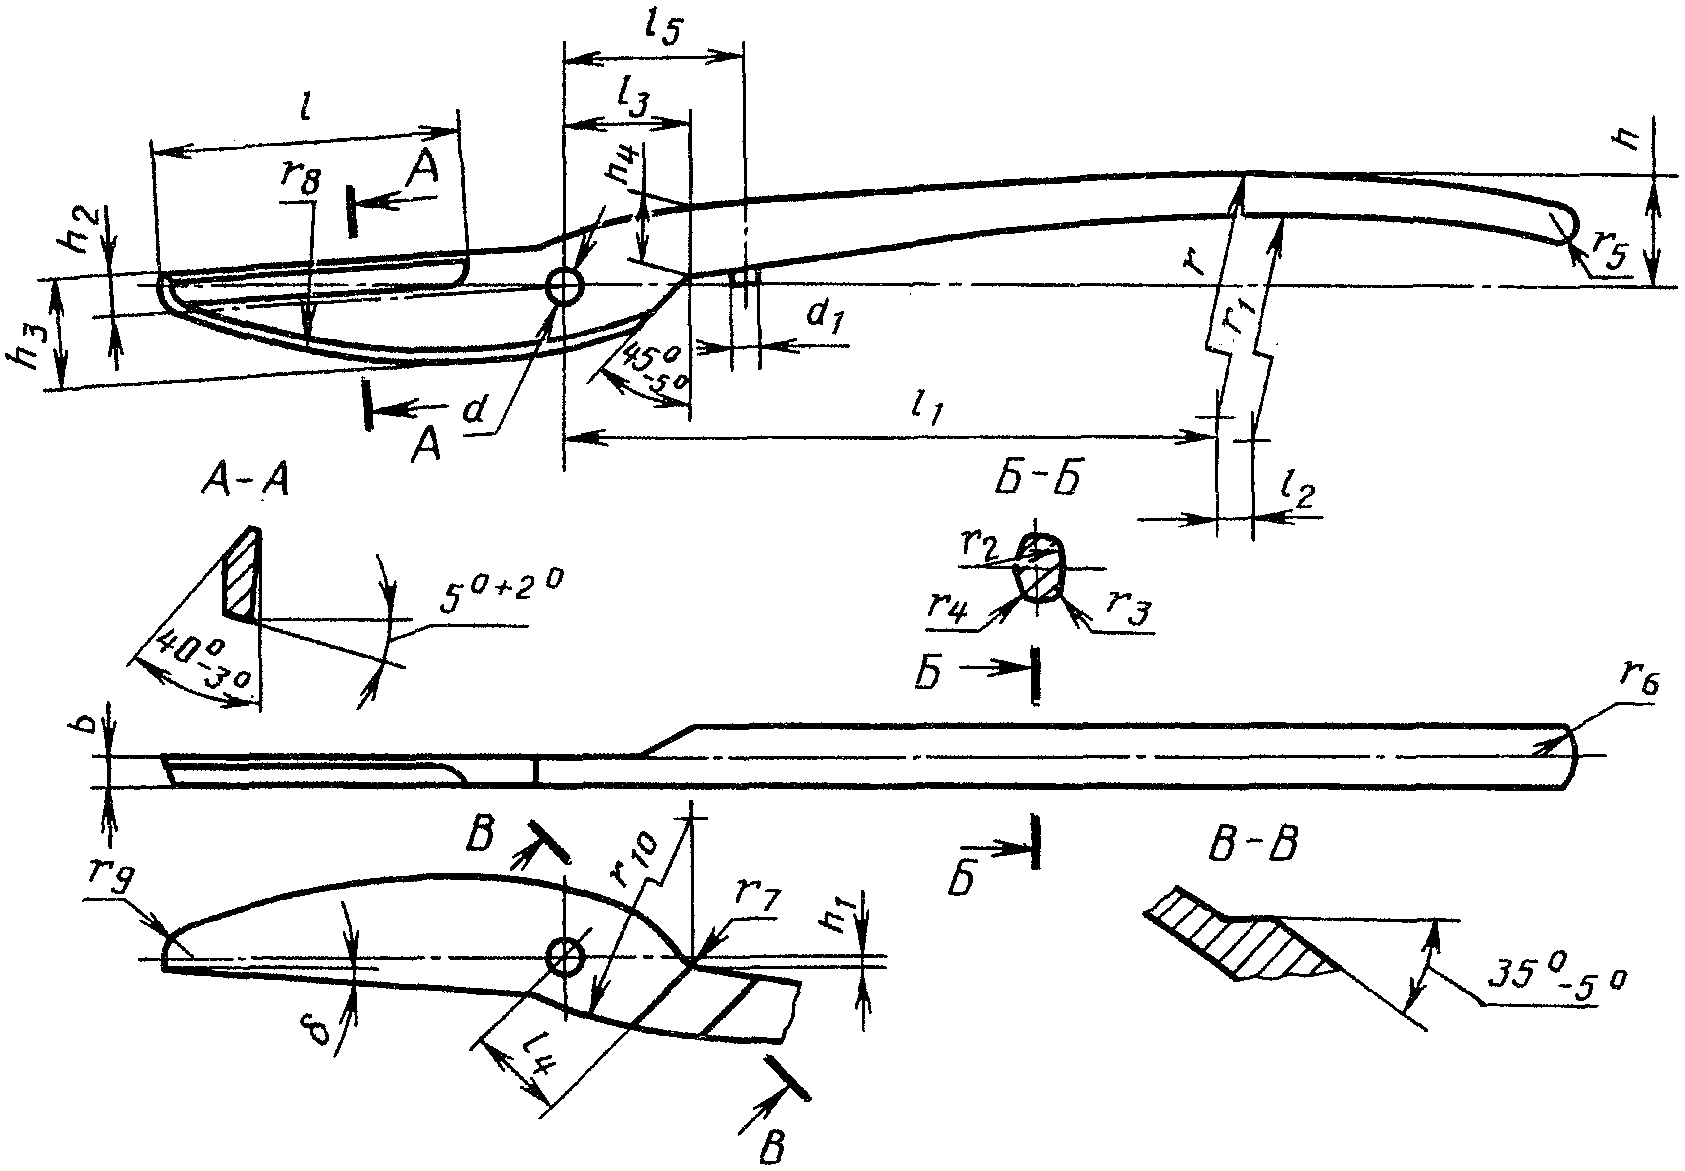
1.4 Размеры деталей ножниц (леворежущих) указаны в приложении.
(Измененная редакция, Изм. № 2).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Ножницы должны изготовляться в соответствии с требованиями настоящего стандарта по чертежам и образцам-эталонам, утвержденным в установленном порядке.
Ножницы должны быть изготовлены из стали марок У7 и У7А по ГОСТ 1435 или из стали марки 8ХФ по ГОСТ 5950, ось — из стали марки 35 по ГОСТ 1050.
Допускается изготовление деталей из сталей других марок с физико-механическими свойствами в термообработанном состоянии не ниже, чем у перечисленных сталей.
2.2. Режущие элементы ножниц должны иметь твердость 57,5 ... 61,5 HRCэ.
2.3. Соединение рычагов ножниц в шарнире не должно иметь перекосов и должно обеспечивать плотное прилегание соприкасающихся поверхностей, при этом ножницы должны открываться и закрываться плавно, без заеданий, при усилии, прилагаемом в зоне охвата рукояток, не более 20 (2) Н (кгс) для ножниц длиной 200 и 250 мм и 30 (3) Н (кгс) для ножниц длиной 320 и 400 мм.
2.1 — 2.3. (Измененная редакция, Изм. № 2).
2.4. По мере смыкания ножниц должен обеспечиваться контакт режущих кромок в зоне резки при ее перемещении по всей длине режущей части, для чего внутренние поверхности лезвий должны иметь изогнутость относительно плоскости резки левого лезвия — вправо, а правого лезвия — влево.
2.5. Режущие кромки ножниц должны быть остро заточены. Ножницы должны резать любым участком режущих кромок.
2.6. Разница в размере l обоих рычагов у одних ножниц не должна быть более 0,5 мм, а в размере L — l - не более 2 мм.
2.7. В закрытых до упора ножницах лезвия должны взаимно перекрываться, причем перекрытие на концах лезвий должно быть:
1,0 — 2,5 мм у ножниц длиной 200 мм и 250 мм, 1,0 — 3,0 мм у ножниц длиной 320 мм и 2,0 — 4,0 мм у ножниц длиной 400 мм.
2.9 Параметр шероховатости Ra поверхности ножниц по ГОСТ 2789 должен быть не более, мкм:
ленточек с наружной стороны лезвий режущих элементов, наружных
поверхностей рукояток............................................. 6,3
наружных и внутренних поверхностей лезвий режущих элементов....... 3,2
внутренних поверхностей рукояток................................. 12,5.
(Измененная редакция, изм. № 2).
2.11. Ножницы должны иметь одно из защитно-декоративных покрытий, указанных в табл. 2.
Внешний вид ножниц для экспорта должен соответствовать образцу-эталону, согласованному с внешнеторговой организацией.
1. Допускается по согласованию с потребителем применять другие защитно-декоративные металлические и неметаллические покрытия по ГОСТ 9.306 и ГОСТ 9.032, не уступающие указанным в табл. 2.
2. Ножницы, выпускаемые для продажи через розничную торговую сеть, должны иметь защитно-декоративные покрытия по 2 — 4 группе условий эксплуатации по ГОСТ 9.303.
3. Допускается по согласованию с торгующими организациями применять защитно-декоративные покрытия 1 группы эксплуатации. При применении окисного покрытия допускается осветление наружных поверхностей концов лезвий ножниц.
(Измененная редакция, Изм. № 1, 2).
2.12. Надежность ножниц определяется установленной наработкой, выраженной длиной реза. Длина реза должна быть не менее 20 м для ножниц длиной до 250 мм и не менее 25 м для ножниц длиной св. 250 мм — до первой переточки при условиях испытаний по п. 4.6.
Критерием предельного состояния является усилие св. 500 Н, прикладываемое к рукояткам ножниц.
2.13 На поверхности рукояток ножниц должны быть четко нанесены:
товарный знак предприятия-изготовителя,
обозначение ножниц (последние четыре цифры),
Маркировка изолирующих рукояток — по ГОСТ 11516.
2.14 Остальные требования к маркировке и упаковке — по ГОСТ 18088.
2.15. Технические требования к изолирующим чехлам и изолирующим покрытиям — по ГОСТ 11516.
2.12 — 2.15. (Введены дополнительно, Изм. № 2).
3. ПРИЕМКА
3.1 Правила приемки ножниц — по ГОСТ 26810.
3.2. Испытания на надежность должны проводиться один раз в три года не менее чем на трех ножницах одного типоразмера длиной до 250 мм и св. 250 мм.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры ножниц проверяют универсальными и специальными средствами измерений.
4.2 Твердость режущей части ножниц определяют по ГОСТ 9013.
4.3. Шероховатость поверхностей ножниц проверяют сравнением с образцами шероховатости по ГОСТ 9378 или профилометрами.
4.4. Качество гальванических покрытий проверяют по ГОСТ 9.302, лакокрасочных покрытий — по ГОСТ 9.032.
4.5. Работоспособность ножниц проверяют по плавности хода раскрытия. Для этого один из элементов ножниц закрепляют и прикладывают нагрузку по п. 2.3 к свободной рукоятке на расстоянии 30 мм от ее конца.
4.6. Работоспособность ножниц испытывают резкой полосы холоднотянутой листовой стали марки Ст3сп обыкновенного качества по ГОСТ 19904 и ГОСТ 16523. Толщина листа должна соответствовать требованиям табл. 3. Ширина листа 75 мм. Резка должна проводиться всей длиной режущей части ножниц. Суммарная длина реза должна быть не менее 750 мм. Расстояние между торцами отрезаемых от листа полос не более 10 мм. На поверхности разрезаемого металла, предназначенного для испытания, не допускается наличие ржавчины, песка и других загрязнений, влияющих на работоспособность ножниц.
| Длина ножниц | Толщина листа для ножниц типа | |
| 1 | 2 и 3 | |
| 200 | 0,5 | - |
| 250 | 0,6 | 0,5 |
| 320 | 1,0 | 0,8 |
| 400 | 1,5 | - |
4.7. Торцы разрезанного листа должны быть без зазубрин, участков смятия и изгиба металла.
4.8. До испытания по п. 4.5 и после него ножницами должен быть разрезан лист офсетной бумаги по ГОСТ 9094, толщиной 0,1 мм. Длина реза должна быть не менее 300 мм. Резка должна производиться всей длиной режущей части ножниц, при этом не должны происходить смятие или разрыв листа.
4.9. Условия испытания ножниц на надежность (п. 2.12) должны соответствовать п. 4.6.
При этом результаты испытаний считаются удовлетворительными, если каждые из контролируемых ножниц не достигнут предельного состояния.
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 Транспортирование и хранение ножниц — по ГОСТ 18088.
Разд. 3 — 5. (Измененная редакция, Изм. № 2).
6. ТЕХНИКА БЕЗОПАСНОСТИ
6.1. Изготовление ножниц с упором на концы загнутых ручек не допускается.
6.2. При работе ножницами не допускается применение вспомогательных рычагов для удлинения ручек или резка с ударами по лезвиям или ручкам.
7. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
7.1. Предприятие-изготовитель должно гарантировать соответствие ножниц требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации и хранения.
7.2. Гарантийный срок — 6 мес со дня продажи через розничную торговую сеть, а для внерыночного потребления — со дня получения потребителем.
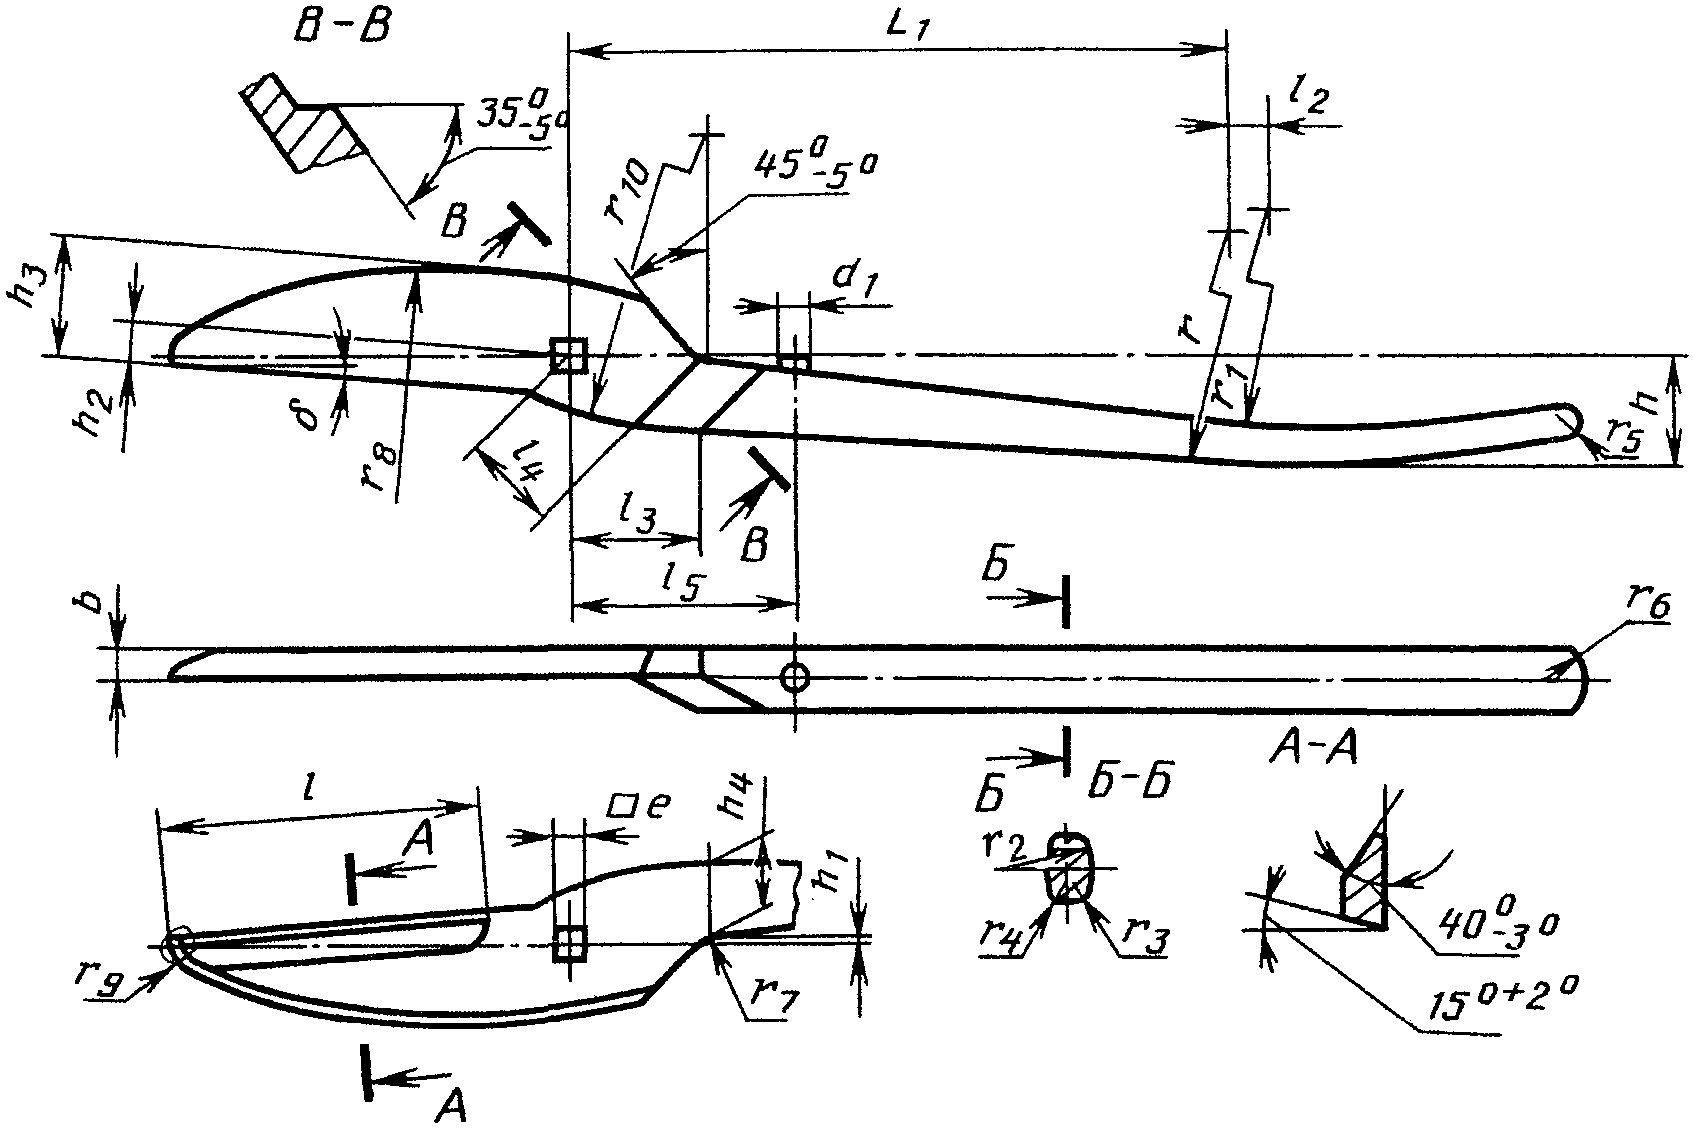
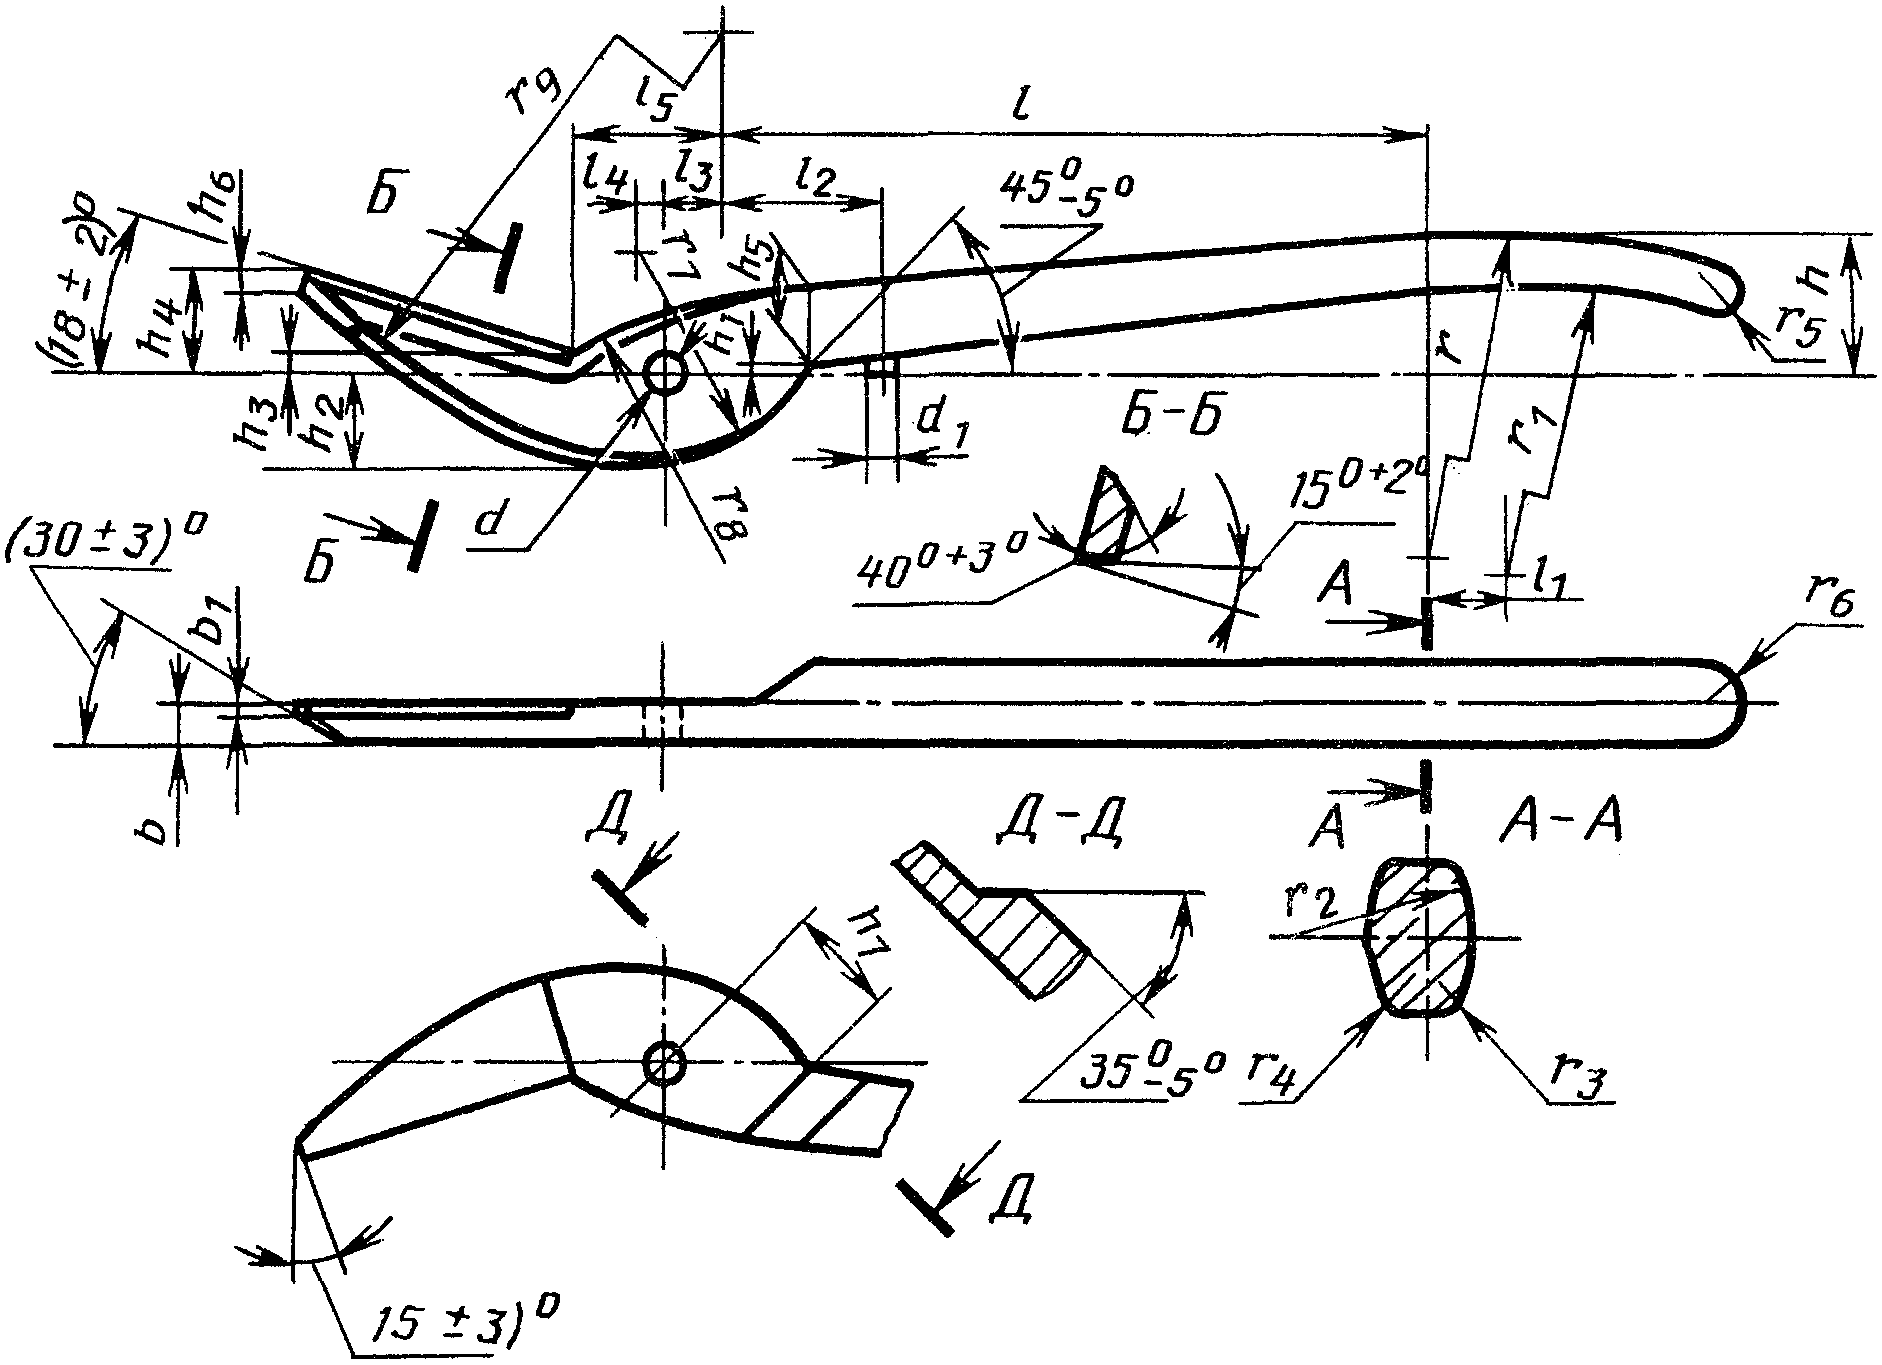
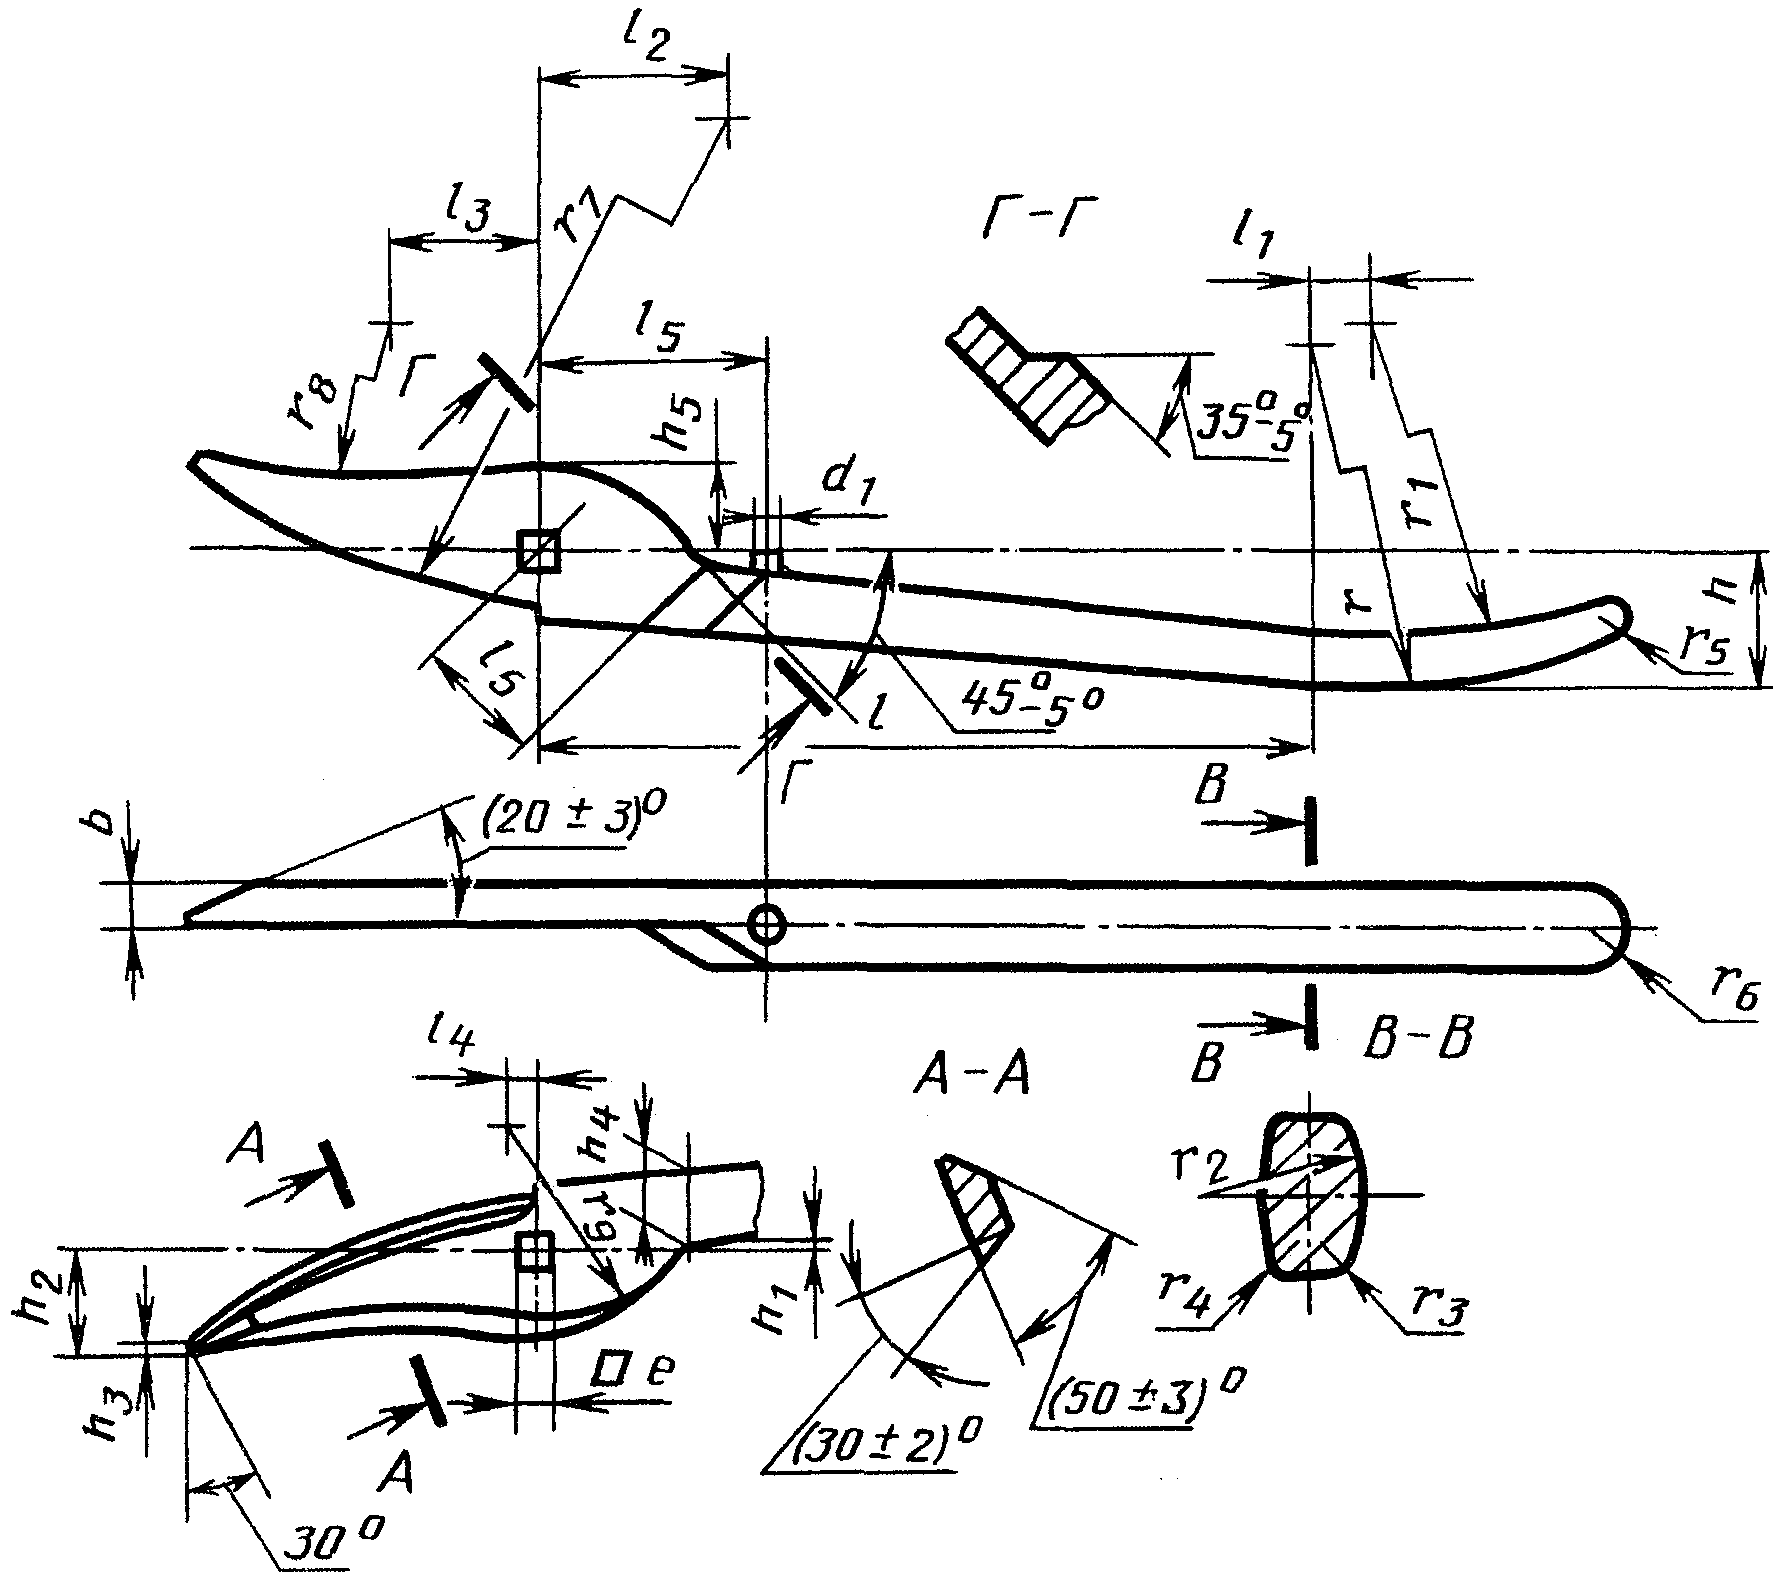
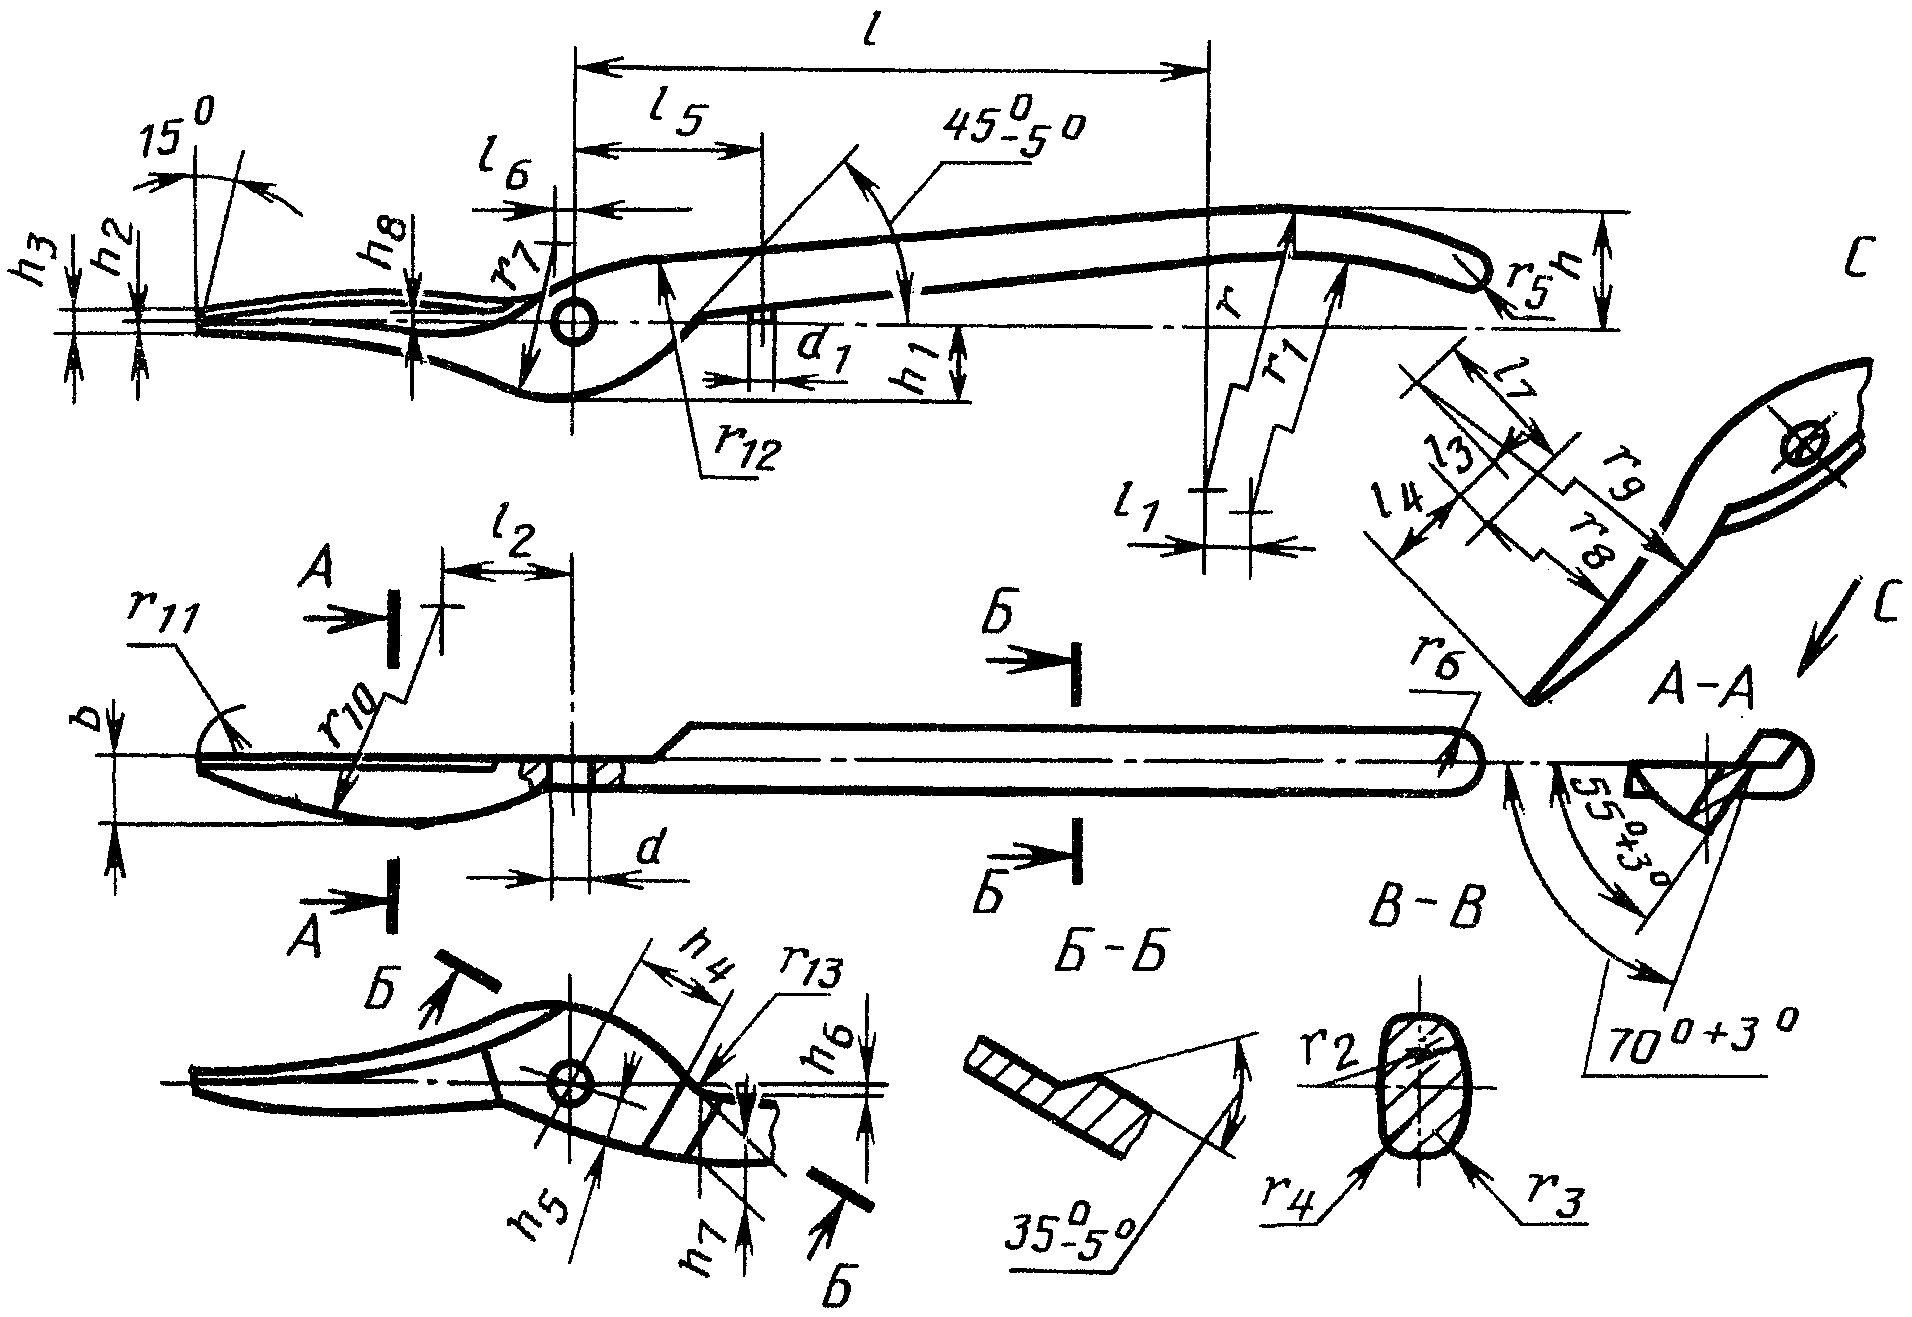
КОНСТРУКЦИЯ И ОСНОВНЫЕ РАЗМЕРЫ ДЕТАЛЕЙ НОЖНИЦ ДЛЯ РЕЗКИ МЕТАЛЛА
Ножницы типа 1 леворежущие
Поз. 1. Рычаг левый для ножниц длиной L = 200 и 250 мм (черт. 1, табл. 1)
Поз. 1. Рычаг правый для ножниц длиной L = 200 и 250 мм (черт. 2, табл. 1)
Поз. 2. Рычаг левый для ножниц длиной L = 320 и 400 мм (черт. 3, табл. 1)
Поз. 2. Рычаг правый для ножниц длиной L = 320 и 400 мм (черт. 4, табл. 1)
| Длина ножниц L | h | h1 | h2 | h3 | h4 | l | l1 | l2 | l3 | l4 | l5 | r | r1 |
| 200 | 20,0 | 1,0 | 9 | 20 | 10 | 50 | 100 | 7 | 20 | 17 | 26 | 179 | 172 |
| 250 | 1,5 | 22 | 12 | 56 | 130 | 8 | 24 | 22 | 34 | 220 | 212 | ||
| 320 | 22,5 | 2,0 | 24 | 15 | 71 | 154 | 28 | 27 | 52 | 252 | 242 | ||
| 400 | 25,0 | 3,0 | 26 | 17 | 90 | 200 | 36 | 34 | 63 | 343 | 332 |
| Длина ножниц L | r2 | r3 | r4 | r5 | r6 | r7 | r8 | r9 | r10 | b | d | e | d1 | |
| H11 | ||||||||||||||
| 200 | 9 | 2,0 | 1,0 | 2,5 | 5 | 8 | 90 | 5,0 | - | 5 | 7,0 | 6 | 5 | 6°30' |
| 250 | 12 | 2,5 | 1,5 | 3,0 | 6 | 10 | 120 | 5,5 | - | 6 | ||||
| 320 | 15 | 3,0 | 2,0 | 3,5 | 7 | 13 | 155 | 6,0 | 70 | 7 | 8,5 | 7 | 6 | 5° |
| 400 | 19 | 4,0 | 3,0 | 4,0 | 8 | 16 | 190 | 7,0 | 70 | 8 | 8 | 4° | ||
Примечание. Неуказанные предельные отклонения линейных размеров — .
Ножницы типа 2 леворежущие
Поз. 1. Рычаг левый для ножниц длиной L = 250 и 320 мм (черт. 5, табл. 2)
Поз. 2. Рычаг правый для ножниц длиной L = 250 и 320 мм (черт. 6, табл. 3)
| Длина ножниц L | h | h1 | h2 | h3 | h4 | h5 | h6 | h7 | b | b1 | r | r1 | r2 | r3 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 20,0 | 1,5 | 14 | 3 | 15 | 15 | 4 | 18 | 6 | 1,5 | 220 | 212 | 12 | 2,5 |
| 320 | 22,5 | 2,0 | 19 | 4 | 23 | 22 | 5 | 21 | 7 | 2,0 | 252 | 242 | 15 | 3,0 |
| Длина ножниц L | r4 | r5 | r6 | r7 | r8 | r9 | l | l1 | l2 | l3 | l4 | l5 | d H11 | d1 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 1,5 | 3 | 6 | 30 | 80 | 90 | 130 | 8 | 34 | 8 | 4 | 14 | 7,0 | 5 |
| 320 | 2,0 | 4 | 7 | 34 | 82 | 110 | 150 | 8 | 42 | 11 | 4 | 12 | 8,5 | 6 |
Примечание. Неуказанные предельные отклонения размеров — .
| Длина ножниц L | h | h1 | h2 | h3 | h4 | h5 | l | l1 | l2 | l3 | l4 | l5 | b | r |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 20,0 | 1,5 | 15 | 2 | 13 | 13 | 130 | 8 | 30 | 24 | 5 | 22 | 6 | 220 |
| 320 | 22,5 | 1,5 | 23 | 3 | 15 | 17 | 150 | 8 | 27 | 20 | 5 | 27 | 7 | 252 |
| Длина ножниц L | r1 | r2 | r3 | r4 | r5 | r6 | r7 | r8 | r9 | e H11 |
d1 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 213 | 12 | 2,5 | 1,5 | 3 | 6 | 152 | 160 | 33 | 6 | 5 |
| 320 | 242 | 15 | 3,0 | 2,0 | 4 | 7 | 155 | 154 | 37 | 7 | 6 |
Примечание. Неуказанные предельные отклонения размеров — .
Ножницы типа 3 леворежущие
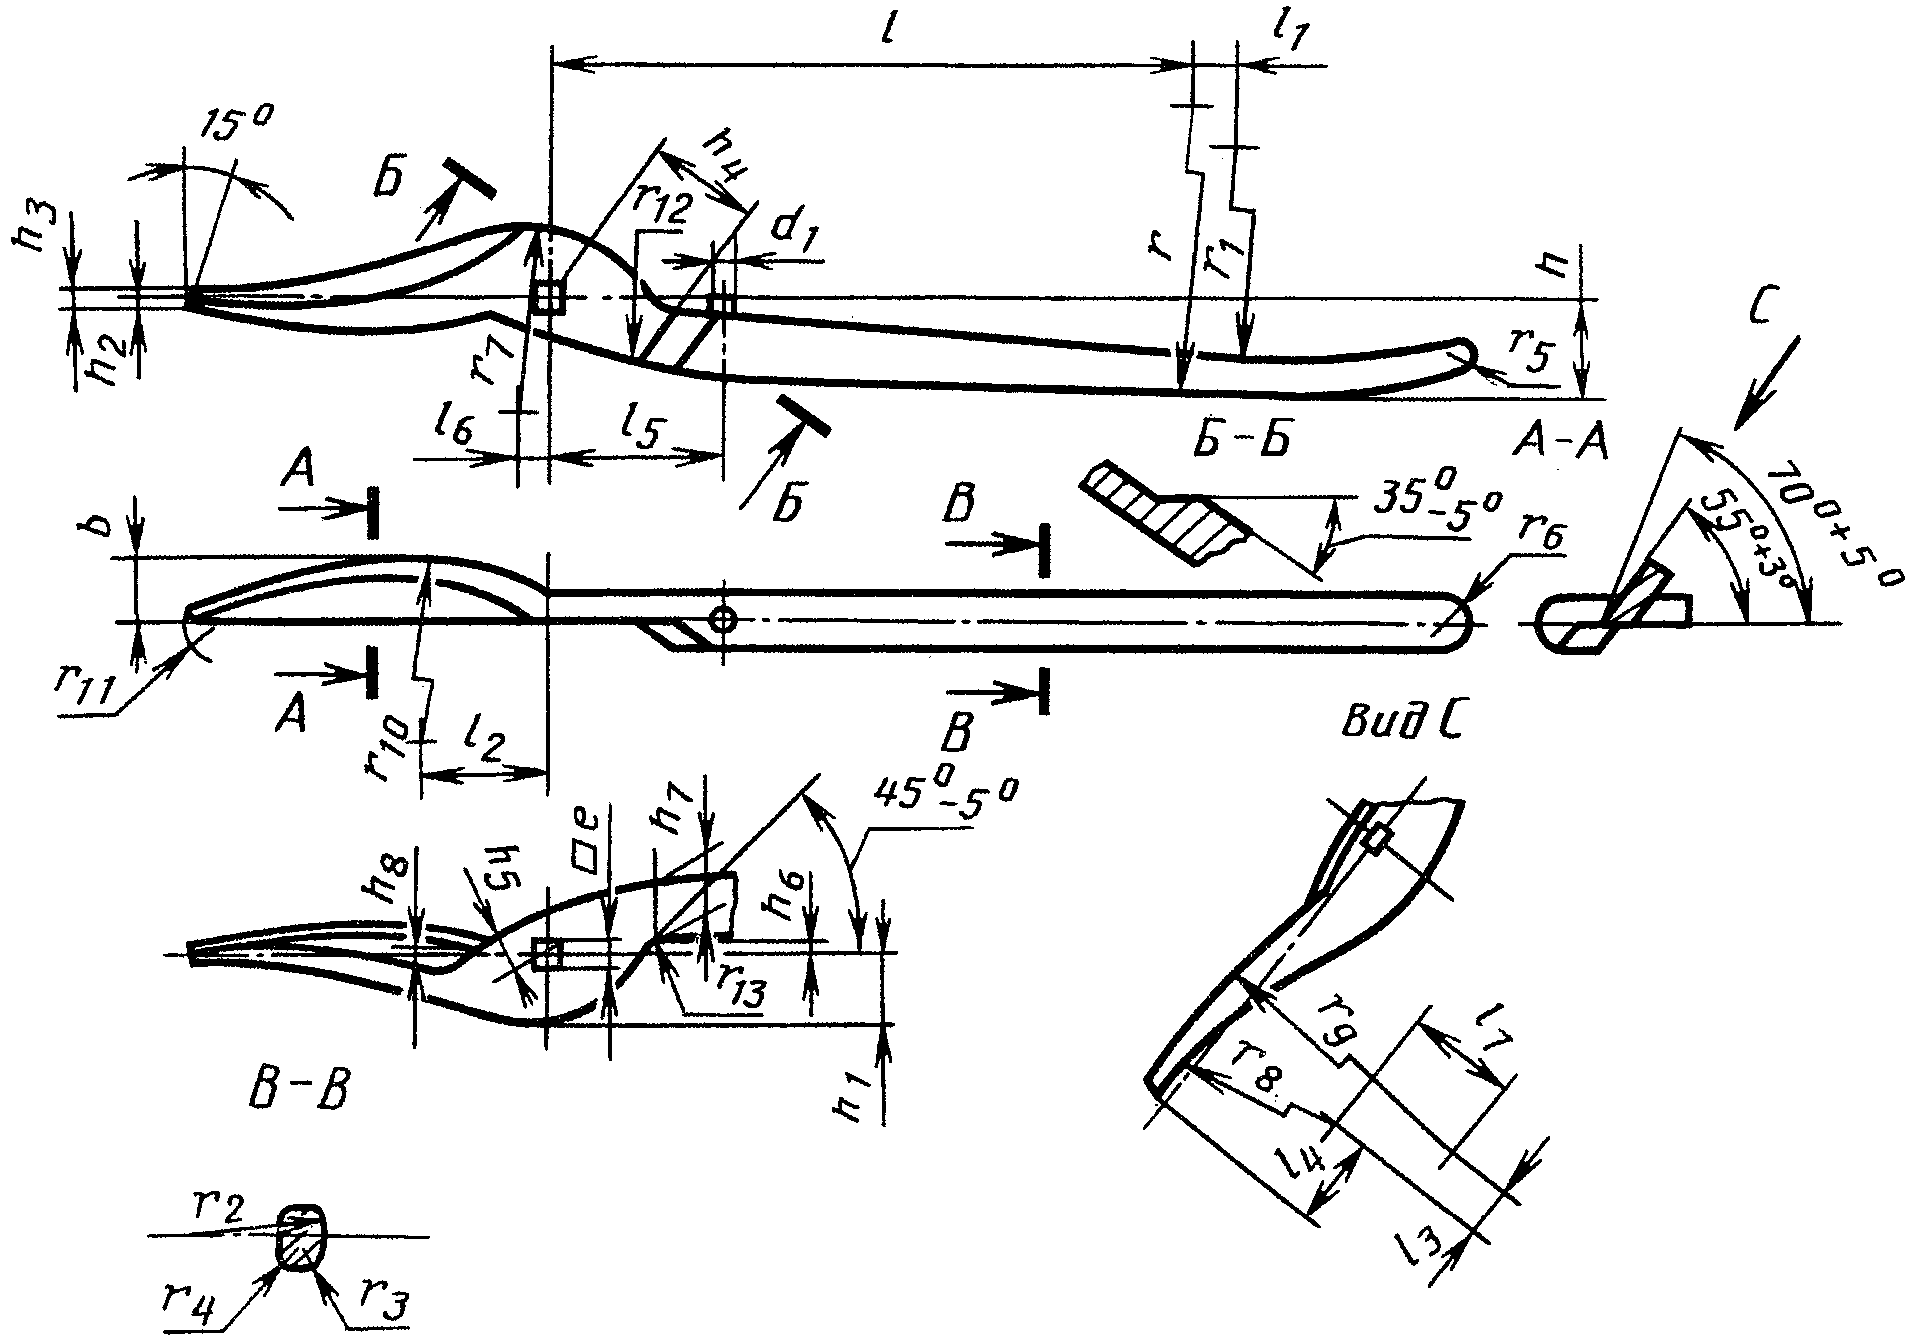
Поз. 1. Рычаг левый для ножниц длиной L = 250 и 320 мм (черт. 7, табл. 4)
Поз. 2 Рычаг правый для ножниц длиной L = 250 и 320 мм (черт. 8, табл. 4)
| Длина ножниц L | h | h1 | h2 | h3 | b | h4 | h5 | h6 | h7 | h8 | d H11 |
d1 | l | l1 | l2 | l3 | l4 | l5 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 20,0 | 13 | 1,5 | 3 | 12 | 22 | 7 | 1,5 | 12 | 3 | 7,0 | 5 | 130 | 8 | 25 | 9 | 20 | 34 |
| 320 | 22,5 | 15 | 2,0 | 4 | 16 | 27 | 7 | 2,0 | 15 | 3 | 8,5 | 6 | 150 | 8 | 35 | 12 | 25 | 42 |
| Длина ножниц L | l6 | l7 | r | r1 | r2 | r3 | r4 | r5 | r6 | r7 | r8 | r9 | r10 | r11 | r12 | r13 | e H11 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 250 | 4 | 43 | 220 | 212 | 12 | 2,5 | 1,5 | 3 | 6 | 24 | 190 | 180 | 84 | 6 | 30 | 10 | 6 |
| 320 | 4 | 54 | 252 | 242 | 15 | 3,0 | 2,0 | 4 | 7 | 32 | 220 | 180 | 125 | 6 | 30 | 13 | 7 |
Примечание. Неуказанные предельные отклонения размеров — .
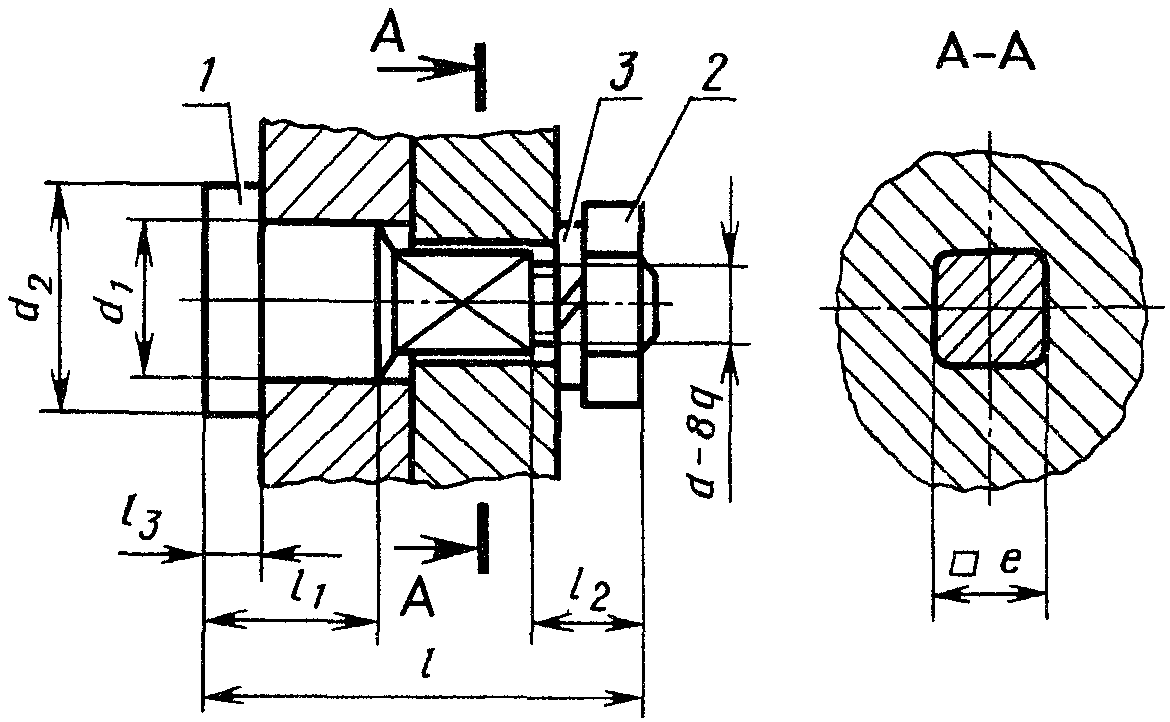
Поз. 3. Узел оси шарнира (черт. 9, табл. 5)
| Длина ножниц L | Поз. 1 Ось | Поз. 2 Гайка ГОСТ 5916-70 | Поз. 3 Шайба пружинная ГОСТ 6402-70 | |||||||
| l | l1 | l2 | l3 | e h15 | d <*> | d1 d11 | d2 | |||
| 200 | 18 | 4 | 6 | 3 | 6 | М5 | 7 | 11 | М5.5 | 5.65Г.02 |
| 250 | 21 | 5 | 7 | 4 | ||||||
| 320 | 25 | 6 | 8 | 5 | 7 | М6 | 8,5 | 13 | М6.5 | 6.65Г02 |
| 400 | 28 | 7 | 9 | 6 | ||||||
<*> Предельные отклонения резьбы — по ГОСТ 16093.
Примечание. Неуказанные предельные отклонения размеров — по h14.
Иллюстрации
\pm \frac{IT15}{2}
\pm \frac{IT15}{2}
\delta \pm 30\prime
\pm \frac{IT16}{2}
\pm \frac{IT15}{2}
\pm \frac{IT16}{2}
\pm \frac{IT15}{2}
\pm \frac{IT16}{2}
\pm \frac{IT15}{2}
\pm \frac{IT16}{2}
\pm \frac{IT15}{2}