---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-6361"
---
## Без названия
# Документ 18717
Утверждаю
Заместитель Министра
**П.Д.ГРИГОРЬЕВ**
20 марта 1985 года
**РУКОВОДЯЩИЙ НОРМАТИВНЫЙ ДОКУМЕНТ**
**ИНСТРУКЦИЯ**
**ПО КОНТРОЛЮ СВАРНЫХ СОЕДИНЕНИЙ, НЕДОСТУПНЫХ ДЛЯ ПРОВЕДЕНИЯ**
**РАДИОГРАФИЧЕСКОГО И УЛЬТРАЗВУКОВОГО КОНТРОЛЯ**
РД 26-11-01-85
Группа В09
с 1 июля 1985 года
Письмом Министерства от 20 марта 1985 г. N 11-5-15 срок введения установлен с 01.07.1985.
Введен впервые.
Настоящая инструкция является руководством по контролю качества сварных соединений, недоступных для проведения радиографического и ультразвукового контроля, изготовляемых на предприятиях химического и нефтяного машиностроения и других смежных отраслей промышленности в соответствии с требованиями ОСТ 26-291-<...>.
Инструкция устанавливает методы контроля вышеуказанных сварных соединений, последовательность и объемы их применения и является обязательным документом для всех организаций и предприятий, занимающихся разработкой, изготовлением и контролем качества сварных соединений.
### 1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Недоступными считаются сварные соединения, для которых проведение радиографического контроля по ГОСТ 7512-82, ОСТ 26-11-03-84 и ультразвукового по ГОСТ 14782-76, ОСТ 26-2044-83 невозможно из-за ограниченного доступа к участку размещения рентгеновской пленки или источника излучения, отсутствия зоны для сканирования ультразвукового преобразователя, а также из-за других конструктивных особенностей изделия, не позволяющих эффективно проводить неразрушающий контроль, в частности, при наличии конструктивного зазора, затрудняющего расшифровку результатов контроля.
К недоступным для УЗД относятся также сварные соединения с крупнозернистой структурой металла шва в соответствии с ОСТ 26-2079-80 и инструкцией РДИ 26-01-128-80, при которой проведение ультразвукового контроля затрудняется наличием структурных помех, соизмеримых с уровнем эхо-сигналов от дефектов, а проведение радиографического контроля невозможно или неэффективно.
1.2. Сварные соединения с конструктивным зазором допускаются в случаях, предусмотренных ОСТ 26-291-<...>.
1.3. Работы по сварке соединений, недоступных для радиографического и ультразвукового контроля, должны выполняться сварщиками, имеющими квалификацию не ниже 4 разряда, систематически и качественно выполняющие однотипные швы, при этом сварка производится под наблюдением мастера и представителя ОТК.
### 2. ПРИМЕНЯЕМЫЕ МЕТОДЫ КОНТРОЛЯ
Для оценки качества сварных соединений, недоступных для проведения радиографического и ультразвукового контроля, могут применяться следующие методы контроля:
внешний осмотр и измерения до и после сварки;
визуальный послойный контроль;
магнитопорошковая дефектоскопия;
цветная дефектоскопия;
гидравлический метод с люминесцентным индикаторным покрытием.
2.1. При внешнем осмотре проверяется соответствие требованиям нормативно-технической документации, подготовка кромок и сборка соединения под сварку, а именно:
величина притупления кромок;
угол разделки кромок;
шероховатость поверхности обработки кромок;
величина и равномерность зазора.
2.2. Визуальный послойный контроль сварных швов производится с целью определения качества шва и предупреждения возможности выполнения шва с нарушением технических требований по глубине проплавления свариваемых кромок и сплошности металла шва.
2.2.1. Визуальный послойный контроль позволяет выявить в каждом слое после его зачистки следующие наружные дефекты: трещины, непровары (несплавления), свищи, поры, шлаковые включения, подрезы, наплывы, прожоги, незаплавленные кратеры, смещение и увод свариваемых кромок.
2.2.2. Глубина проплавления оценивается косвенно при осмотре первого (корневого) валика шва по его размерам и характеру формирования в соответствии с требованиями технологического процесса.
2.3. Магнитопорошковый и цветной методы контроля сварных соединений производятся с целью выявления в сварных швах поверхностных и подповерхностных дефектов.
2.3.1. Магнитопорошковый метод контроля позволяет выявить в металле шва дефекты типа трещин, непроваров (несплавлений), пор, шлаковых включений на глубине не более 2 мм.
2.3.2. Контроль методом цветной дефектоскопии позволяет выявить выходящие на поверхность невидимые невооруженным глазом или слабо видимые дефекты типа трещин, свищей, пор, непроваров (несплавлений), подрезов, шлаковых включений и другие несплошности.
2.3.3. Магнитопорошковый и цветной методы контроля сварных соединений осуществляются в соответствии с ОСТ 26-01-84-78, инструкцией И 26-7-74.
2.4. Контроль сварных соединений гидравлическим методом с люминесцентным индикаторным покрытием производится с целью выявления в сварных швах сквозных дефектов типа прожогов, трещин, свищей, пор и непроваров (несплавлений).
2.4.1. Гидравлический метод с люминесцентным индикаторным покрытием осуществляется в процессе гидроиспытания в соответствии с РТМ 26-370-80 и инструкцией ВНИИПТхимнефтеаппаратуры "Контроль сварной аппаратуры на прочность и герметичность жидкостными методами с применением люминофоров".
2.4.2. При необходимости проведения контроля герметичности после испытания на прочность контроль герметичности может проводиться любым другим методом по РТМ 26-370-80, предусмотренным ГОСТ 3242-79, обеспечивающим соответствующую (требуемую) чувствительность.
2.5. Контроль исправленных дефектных участков производится внешним осмотром, послойным визуальным контролем, магнитопорошковой или цветной дефектоскопией и гидравлическим испытанием.
### 3. ОБЪЕМ КОНТРОЛЯ
3.1. Каждый недоступный для проведения радиографического и ультразвукового контроля сварной шов должен подвергаться 100% контролю следующими методами в зависимости от группы аппаратов по ОСТ 26-291-79 (см. таблицу).
**ИСПОЛЬЗУЕМЫЕ МЕТОДЫ КОНТРОЛЯ В ЗАВИСИМОСТИ**
**ОТ ГРУППЫ СОСУДОВ И АППАРАТОВ**
| Группа аппаратов по ОСТ 26-291-79 |
| 1, 2 | 3, 4 | 5а, 5б |
| Внешний осмотр | Внешний осмотр | Внешний осмотр |
| Визуальный послойный контроль | Визуальный послойный контроль | Визуальный послойный контроль |
| Магнитопорошковая или цветная дефектоскопия | Цветная или магнитопорошковая дефектоскопия | |
| Гидравлический метод с люминесцентным индикаторным покрытием | | |
Для сосудов и аппаратов 1 и 2 групп:
внешним осмотром;
визуальным послойным контролем;
магнитопорошковым или цветным контролем;
гидравлическим методом с люминесцентным индикаторным покрытием или заменяющим его по чувствительности методом согласно РТМ 26-370-80.
Для сосудов и аппаратов 3 и 4 групп:
внешним осмотром;
визуальным послойным контролем;
цветной дефектоскопией или магнитопорошковой дефектоскопией, которые могут быть заменены гидравлическим методом с люминесцентным индикаторным покрытием или заменяющим его по чувствительности согласно РТМ 26-370-80.
Для сосудов и аппаратов групп 5а и 5б:
внешним осмотром;
визуальным послойным контролем.
3.2. Обязательному 100% контролю цветным или магнитопорошковым методами подвергаются сварные швы, недоступные для проведения радиографического и ультразвукового контроля сосудов всех групп, склонные к образованию трещин при сварке.
Необходимость проведения цветного или магнитопорошкового контроля сварных швов, склонных к трещинообразованию, указывается в конструкторской документации в соответствии с перечнем, приведенным в Приложении 1.
3.3. Для многопроходных швов сварных соединений допускается замена гидравлического метода с люминесцентным индикаторным покрытием на визуальный послойный контроль с цветной дефектоскопией каждого слоя.
3.4. Для сварных соединений всех групп сосудов и аппаратов с полным проплавлением шва, недоступных для проведения радиографического контроля, но конструктивные особенности которых позволяют проводить ультразвуковую дефектоскопию корневой части шва хотя бы с одной стороны шва, гидравлический метод с люминесцентным индикаторным покрытием может быть заменен ультразвуковым контролем корневой части шва. Ультразвуковой контроль в этом случае проводится в соответствии с ОСТ 26-2044-83 или отраслевой инструкции РДИ 26-123-80 для сварных соединений аустенитного и аустенитно-ферритного классов.
3.5. Сварные соединения штуцеров внутренним диаметром менее 100 мм подвергаются внешнему осмотру и измерениям, гидравлическим испытаниям, цветной или магнитопорошковой дефектоскопией - для сталей, склонных к образованию трещин при сварке в сварном шве и околошовной зоне (Приложение 1).
3.6. Для случая укрепления отверстия накладными кольцами контроль герметичности сварных швов приварки колец к корпусу аппарата и к патрубку штуцера производится пневматическим испытанием при давлении в соответствии с требованиями ОСТ 26-291-79. Для сталей, склонных к трещинообразованию, сварные швы приварки накладок проверяются, кроме того, цветной дефектоскопией.
При таком методе контроля проверка на герметичность указанных сварных соединений гидравлическим методом с люминесцентным индикаторным покрытием не производится.
3.7. Контроль герметичности сварных швов приварки труб к трубной решетке аппарата осуществляется одним из методов, предусмотренных РТМ 26-370-80, а для сталей, склонных к образованию трещин, - также и цветным методом.
3.8. Методы контроля качества сварных соединений, недоступных для радиографии и ультразвуковой дефектоскопии, устанавливаются конструкторской организацией - разработчиком технического проекта, согласовываются заводом-изготовителем, указываются в рабочих чертежах и схемах контроля.
### 4. ОЦЕНКА КАЧЕСТВА СВАРНЫХ СОЕДИНЕНИЙ И ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ КОНТРОЛЯ
4.1. Оценку качества сварных соединений, недоступных радиографическому и ультразвуковому контролю, по результатам контроля производят в соответствии с требованиями "Правил устройства и безопасной эксплуатации сосудов и аппаратов, работающих под давлением" Госгортехнадзора СССР, ОСТ 26-291-79.
4.2. На основании результатов контроля дается заключение о годности сварного шва по двухбалльной оценке - "годен" или "негоден".
4.3. Результаты контроля регистрируются в журнале контроля, в протоколе или заключении, к которому прикладывается схема расположения сварных соединений изделия. На схеме контроля (см. рекомендуемое Приложение 2) указываются сварные соединения, проконтролированные в соответствии с данной инструкцией.
4.4. В журнале контроля указываются сварные швы, проконтролированные каждым методом, их общая длина, результаты контроля, характеристика дефектов и заключение о годности шва (см. рекомендуемое Приложение 3).
4.5. Заключение и схема контроля прикладываются к паспорту на изделие, а журнал контроля хранится как документ в зависимости от назначения и вида использования аппарата в течение расчетного срока службы.
4.6. Участки сварных швов, признанные "негодными" по результатам контроля, отмечаются на изделии и подлежат исправлению и повторному контролю, о чем производится запись в журнале контроля.
4.7. Устранение выявленных недопустимых дефектов производится по разработанной заводом-изготовителем технологии.
4.8. Проконтролированные сварные участки маркируются клеймом дефектоскописта при проведении цветного или магнитопорошкового методов, гидравлического метода с люминесцентным индикаторным покрытием и работника ОТК для внешнего осмотра, визуального послойного контроля.
4.9. Порядок маркировки определяется ГОСТ 25017-81 и техническими условиями на конкретное изделие.
### 5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. При проведении работ по визуальному послойному контролю сварных соединений и по контролю вскрытием необходимо руководствоваться требованиями ГОСТ 12.3.004.75 и действующей отраслевой нормативно-технической документацией на сварку.
5.2. При контроле сварных швов магнитопорошковым, цветным и гидравлическим с люминесцентным индикаторным покрытием методами возможно воздействие следующих опасных и вредных производственных факторов:
опасность поражения электрическим током;
вредное воздействие паров растворителей;
воздействие высокого уровня шумов;
вредное воздействие ультрафиолетового излучения на глаза оператора.
5.3. Электробезопасность обеспечивается выполнением требований "Правил технической эксплуатации электроустановок потребителей и правил техники безопасности при эксплуатации электроустановок потребителей", утвержденных Госэнергонадзором СССР 12.04.1969 и согласованных с ВЦСПС 09.04.1969, а также ГОСТ 12.2.007.0-75 и ГОСТ 12.2.007.3-75.
5.4. При проведении работ по магнитопорошковому контролю необходимо руководствоваться требованиями безопасности, изложенными в ГОСТ 21105-75 и ОСТ 26-01-84-78, а при контроле цветным методом соответственно - в ГОСТ 18442-80 и отраслевой инструкции И 26-7-74.
5.5. При проведении контроля герметичности жидкостными методами необходимо руководствоваться требованиями "Правил по технике безопасности при работе на стендах для гидравлического оборудования, выпускаемого заводами химического и нефтяного машиностроения", утвержденными Минхиммашем 07.12.1976, а при контроле герметичности газовыми методами - требованиями РДП 26-52-81.
5.6. К работе по проведению контроля методами, предусмотренными настоящей инструкцией, допускаются лица, прошедшие обучение по "Программе подготовки операторов-дефектоскопистов", получившие соответствующие удостоверения, прошедшие инструктаж по технике безопасности с записью в журнале, имеющие удостоверение о проверке знаний "ПТБ электроустановок потребителей и ПТБ при эксплуатации установок потребителей", а также производственных инструкций предприятия.
5.7. Перед включением электрооборудования дефектоскопист должен убедиться в наличии надежного заземления. Заземление должно соответствовать требованиям ГОСТ 12.1030-81.
5.8. В шумных цехах необходимо использовать индивидуальные средства защиты (антифоны по ГОСТ 12.4.051-78). Уровни шума, создаваемого на рабочем месте оператора, не должны превышать допустимых по ГОСТ 12.1003-76.
5.9. При проведении работ по контролю герметичности руководствоваться требованиями раздела 6 РТМ 26-370-80 и РДП 26-52-81 и "Правилами по технике безопасности при работе на стендах для гидравлических испытаний оборудования, выпускаемого заводами химического и нефтяного машиностроения".
5.10. Для защиты глаз от ультрафиолетовых лучей при осмотре соединений и процессе их контроля методом люминесцентной дефектоскопии необходимо пользоваться защитными очками со стеклами типа ЖС-4 или щитками из соответствующего стекла.
5.11. Все работы с применением растворителей, проникающих жидкостей и проявляющих красок должны выполняться на рабочих местах, имеющих приточно-вытяжную вентиляцию с трехкратным обменом воздуха в течение одного часа, при этом работающий должен находиться в потоке поступающего воздуха.
5.12. Лица, допущенные к проведению работ по контролю сварных соединений неразрушающими методами, должны подвергаться обязательному предварительному и периодическому (1 раз в год) медицинскому осмотру для проверки состояния здоровья и отсутствия противопоказаний к работе в соответствии с Приказом МЗ СССР N 400 от 30.05.1969.
Зам. директора
**П.Ф.СЕРБ**
Начальник НИООС
**В.В.ДЮКИН**
Начальник центральной
лаборатории, руководитель темы
**Н.В.ХИМЧЕНКО**
Начальник сектора
**В.А.БОБРОВ**
Ведущий инженер,
ответственный исполнитель
**А.Г.АРТЕМОВ**
Соисполнители:
ВНИИПТхимнефтеаппаратуры
Зам. директора
**А.Г.ЛАМЗИН**
телетайпограмма от 25.12.1984 N 117484/6
Начальник отдела
**А.М.ЕРЕМИН**
ПО "Уралхиммаш"
Гл. инженер Н.К.ГЛОБИН
письмо от 24.12.1984 N 35/137
Начальник отдела
**В.Ф.АНДРЮШЕНКО**
Согласовано:
Техническое управление
Начальник
**А.М.ВАСИЛЬЕВ**
Главный технолог
**Е.А.АФАНАСЕНКО**
Всесоюзное промышленное
объединение
Начальник
**В.А.ЧЕРНОВ**
Всесоюзное промышленное
объединение
Начальник
**В.В.ПЛЫШЕВСКИЙ**
Госгортехнадзор СССР
письмо от 20.03.1985 N 06-20/117/252
Заместитель председателя
**В.М.ЗУБЕНКО**
**СТАЛИ, СКЛОННЫЕ К ОБРАЗОВАНИЮ ТРЕЩИН ПРИ СВАРКЕ**
**В СВАРНОМ ШВЕ И ОКОЛОШОВНОЙ ЗОНЕ**
1. Низкоуглеродистые и низколегированные:
16ГС, 09Г2С, 17ГС, 10Г2С1, 20К - при ручной сварке деталей толщиной более 36 мм;
14Х2ГМР, 16Г2АФ, 15Г2СФ, 10ХСНД - при ручной сварке или толщине более 10 мм.
2. Теплостойкие хромомолибденовые и хромистые: 12ХМ, 15ХМ, 12МХ, 12Х1МФ, 1Х2М1, 15Х5, 15Х5МУ, 15Х5ВФ, 12Х8ВФ, Х9М, Х8.
3. Аустенитные коррозионно-стойкие стали и сплавы без ферритной фазы: 02Х8Н22С6, 03Х19АГ3Н10, 03Х2ГН21М4ГБ, 03Х17Н14М3, 08Х17Н15М3Г, 08Х18Н12Б, 10Х14Г14Н4Т, 06ХН28МДТ, 03ХН28МДТ, ХН32Т, ХН78Т - при толщине 10 мм и более.
4. Высокохромистые ферритные коррозионно-стойкие:
08Х13, 08Х17Т, 15Х25Т - при толщине более 10 мм; 20Х13.
5. Двухслойные коррозионно-стойкие стали - переходной шов (термин определен РТМ 26-168-81).
Примечание: В соединениях элементов разной толщины склонность к трещинам определяется элементом большей толщины.
Начальник отдела НИИхиммаш
**А.Л.БЕЛИНКИЙ**
Начальник сектора
**В.И.ЛОГВИНОВ**
Приложение 2
Рекомендуемое
**ФОРМА ЖУРНАЛА**
**КОНТРОЛЯ КАЧЕСТВА СВАРНЫХ СОЕДИНЕНИЙ**
Заказчик ____________
ЖУРНАЛ
контроля качества сварных соединений
Объем контроля ____________________________________________________________
Материал __________________________________________________________________
Вид контроля ______________________________________________________________
| Маркировка | Оценка качества шва | Примечание |
| После контроля | После исправления дефектов повторного контроля |
| | | |
Приложение ______________________
Начальник лаборатории _______________ Личная подпись Расшифровка подписи
Испытание проводил __________________ Личная подпись Расшифровка подписи
Приложение 3
Рекомендуемое
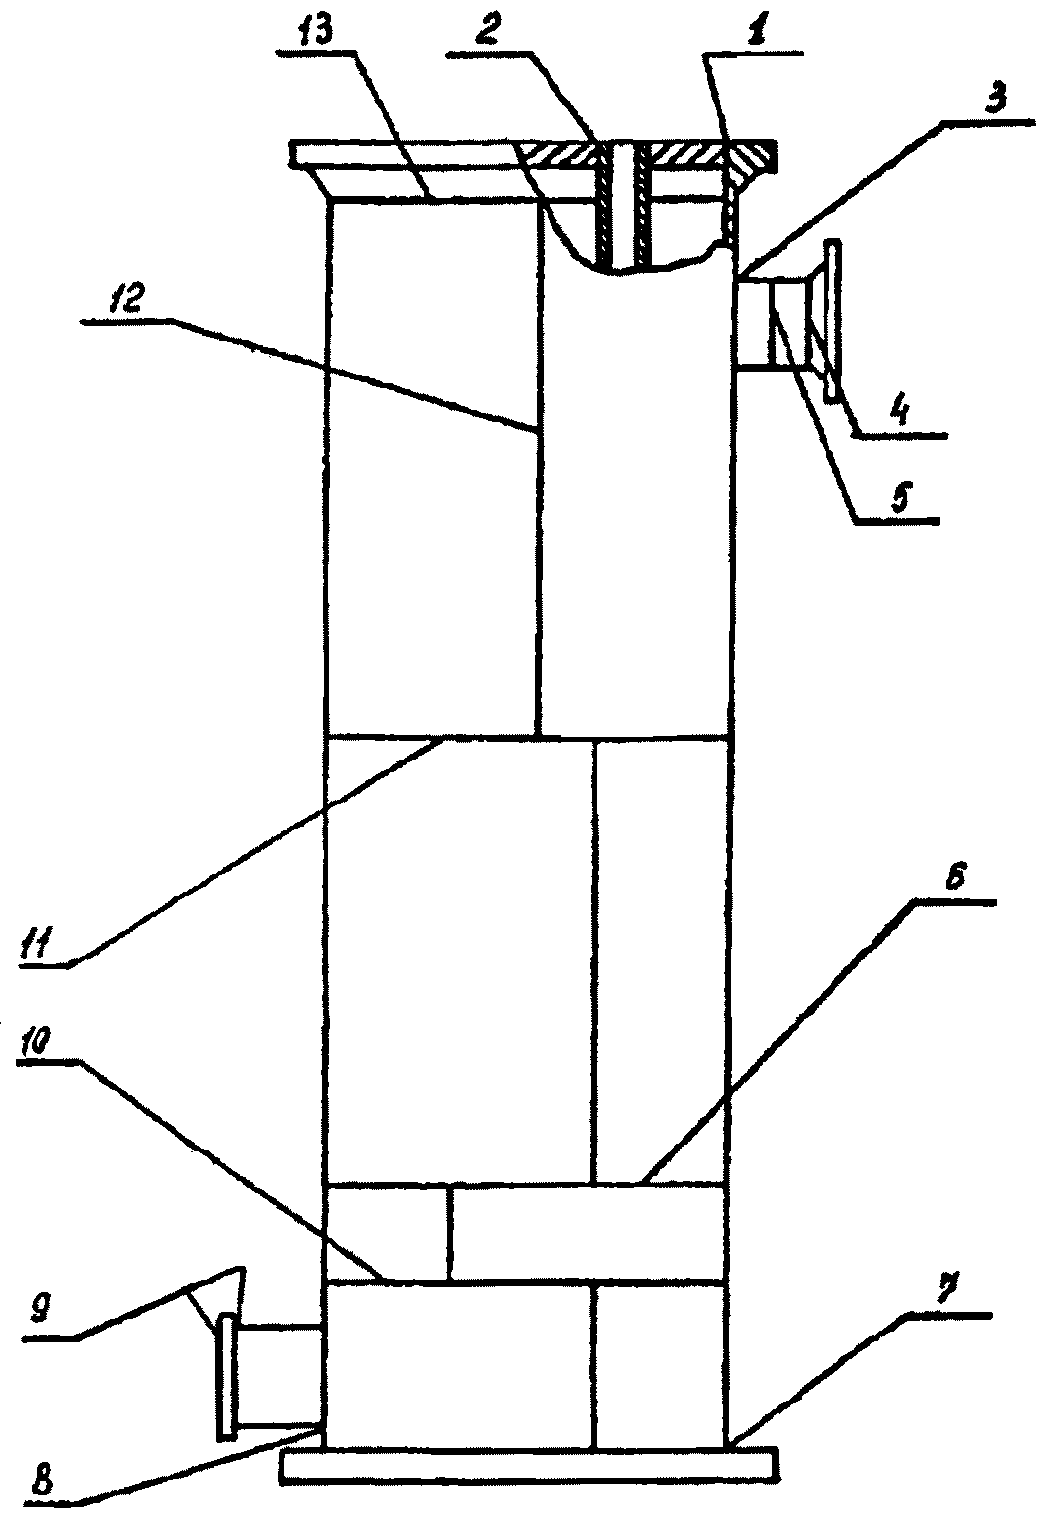
**СХЕМА РАСПОЛОЖЕНИЯ СВАРНЫХ ШВОВ И МЕТОДЫ ИХ КОНТРОЛЯ**
**(КАРТА КОНТРОЛЯ)**
*Пример* оформления
карты контроля
**УТВЕРЖДАЮ:**
Главный инженер
_____________________
"__" ________ 19__ г.
| Методы контроля сварных швов | Номер сварного шва |
| 1 <*> | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 |
| Внешний осмотр и измерение | + | + | + | + | + | + | + | + | + | + | + | + | + |
| Визуальный послойный контроль | | | | | | | + | + | + | | + | | |
| Рентгенотелевизионный контроль с УЗД | | | | | | | | | | + | | | |
| Радиографический контроль | | | | + | + | | | | | | | | + |
| УЗД | | | + | | | + | | | | | | + | |
| Магнитопорошковый контроль | | | | | | | | | + | | | | |
| Цветная дефектоскопия | + | + | | | | | + | + | | | + | | |
| Гидравлический с люминесцентным индикаторным покрытием | + | | | | | | + | | + | | + | | |
| Гидроиспытания | | + | + | + | + | + | | + | | + | | + | + |
| Перечень сварных швов |
| Доступных радиографии и УЗД | Недоступных радиографии и УЗД |
| N 3 <*>, 4, 5, 6, 10, <...>, 13 | N 1, 2, 7, 8 <**>, 9, 11 |
Примечание.
1. На все сварные соединения конкретного аппарата указываются вид разделки кромок и исполнение сварных швов (полный провар, конструктивный зазор).
2 <*>. Для штуцеров внутренним диаметром более 100 мм.
3 <**>. Для штуцеров внутренним диаметром менее 100 мм.
4.
Методы контроля сварного шва 11 предусмотрены для случая <...> шва.
**СОГЛАСОВАНО:**
Начальник ОТК
Начальник ЦЗЛ
Главный технолог
---
## Иллюстрации