---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-6202"
---
## Без названия
# Документ 16946
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 16233-70"]:::rst
n1["ГОСТ 20430-75*"]:::rst
n2["ГОСТ 8747-83"]:::rst
n3["ГОСТ 16233-77"]:::rst
n4["ГОСТ 20430-84"]:::rst
n5["ГОСТ 8747-88"]:::rst
click n5 "https://bukva.ai/docs/gost-8747-88" "ГОСТ 8747-88. Изделия асбестоцементные листовые. Методы испытаний (утв. Постановлением Госстроя СССР от 08.09.1988 N 185)"
n6["ГОСТ 30301-95"]:::doc
click n6 "https://bukva.ai/docs/gost-30301-95" "ГОСТ 30301-95. Изделия асбестоцементные. Правила приемки (введен в действие Постановлением Минстроя РФ от 14.07.1995 N 18-67)"
n7["ГОСТ 30340-95"]:::rst
click n7 "https://bukva.ai/docs/gost-30340-95" "ГОСТ 30340-95. Листы асбестоцементные волнистые. Технические условия (введен в действие Постановлением Минстроя РФ от 22.02.1996 N 18-12)"
n8["ГОСТ 30340-2012"]:::doc
n6 --> n8
n5 --> n8
n7 --> n8
n2 --> n5
n4 --> n7
n3 --> n7
n0 --> n3
n1 --> n4
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 21 марта 2013 г. N 28-ст
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**ЛИСТЫ ХРИЗОТИЛЦЕМЕНТНЫЕ ВОЛНИСТЫЕ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Corrugated chrysotile cement sheets. Specifications
**ГОСТ 30340-2012**
Группа Ж14
**ОКП 57 8100**
Дата введения
1 июля 2013 года
### Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2-2009 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены".
### Сведения о стандарте
1. Разработан Научно-исследовательским и проектно-конструкторским институтом асбестовой промышленности (ОАО "НИИпроектасбест"), Некоммерческой организацией "Хризотиловая ассоциация".
2. Внесен Техническим комитетом по стандартизации ТК 465 "Строительство".
3. Принят Межгосударственной научно-технической комиссией по стандартизации, техническому нормированию и оценке соответствия в строительстве (приложение В к протоколу от 4 июня 2012 г. N 40).
За принятие стандарта проголосовали:
| Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа государственного управления строительством |
| --- | --- | --- |
| Азербайджан | AZ | Азстандарт |
| Беларусь | BY | Министерство архитектуры и строительства |
| Казахстан | KZ | Агентство по делам строительства и жилищно-коммунального хозяйства |
| Киргизия | KG | Госстрой |
| Молдова | MD | Министерство строительства и регионального развития |
| Российская Федерация | RU | Министерство регионального развития |
| Таджикистан | TJ | Агентство по строительству и архитектуре при Правительстве |
| Узбекистан | UZ | Госархитектстрой |
| Украина | UA | Министерство регионального развития, строительства и жилищно-коммунального хозяйства |
4. Приказом Федерального агентства по техническому регулированию и метрологии от 21 марта 2013 г. N 28-ст межгосударственный стандарт ГОСТ 30340-2012 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2013 г.
5. Взамен ГОСТ 30340-95, ГОСТ 8747-88 в части методов испытаний волнистых листов, ГОСТ 30301-95 в части правил приемки волнистых листов.
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра или отмены настоящего стандарта соответствующая информация будет опубликована в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
### 1. Область применения
Настоящий стандарт распространяется на волнистые хризотилцементные листы (далее - листы) и фасонные детали (далее - детали), предназначенные для устройства чердачных и бесчердачных кровель и ограждающих конструкций жилых, общественных, сельскохозяйственных и производственных зданий и сооружений.
Настоящий стандарт устанавливает требования к листам и деталям по внешнему виду, размерам, физико-механическим характеристикам, а также правила приемки, методы испытаний.
*Примечание.* В настоящем стандарте приведены методы определения несущей способности волнистых хризотилцементных листов (см. Приложение А) и водопоглощения (см. Приложение Б), применяемых как дополнительные характеристики волнистых листов в зависимости от области их применения.
### 2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 12.1.005-88 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 162-90 Штангенглубиномеры. Технические условия
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427-75 Линейки измерительные металлические. Технические условия
ГОСТ 2405-88 Манометры, вакуумметры, мановакуумметры, напоромеры, тягомеры и тягонапоромеры. Общие технические условия
ГОСТ 3282-74 Проволока стальная низкоуглеродистая общего назначения. Технические условия
ГОСТ 3560-73 Лента стальная упаковочная. Технические условия
ГОСТ 3749-77 Угольники поверочные 90°. Технические условия
ГОСТ 6139-2003 Песок для испытаний цемента. Технические условия
ГОСТ 7502-98 Рулетки измерительные металлические. Технические условия
ГОСТ 10198-91 Ящики деревянные для грузов массой св. 200 до 20000 кг. Общие технические условия
ГОСТ 11358-89 Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 14192-96 Маркировка грузов
ГОСТ 15846-2002 Продукция, отправляемая в районы Крайнего Севера и приравненные к ним местности. Упаковка, маркировка, транспортирование и хранение
ГОСТ 24104-2001 <*> Весы лабораторные. Общие технические требования
---
<*> В Российской Федерации действует ГОСТ Р 53228-2008.
ГОСТ 25336-82 Посуда и оборудование лабораторные стеклянные. Типы, основные параметры и размеры
ГОСТ 28498-90 Термометры жидкостные стеклянные. Общие технические требования. Методы испытаний
ГОСТ 30108-94 Материалы и изделия строительные. Определение удельной эффективной активности естественных радионуклидов
ГОСТ 30244-94 Материалы строительные. Методы испытаний на горючесть
ГОСТ 30893.1-2002 Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
*Примечание.* При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
### 3. Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1. Хризотил: волокнистый минерал класса силикатов, группы серпентина, щелочестойкий, нерастворимый в воде и химически инертный.
3.2. Хризотилцемент: композиционный материал, сформованный на основе цемента и хризотила.
3.3. Лист волнистый хризотилцементный: изделие с повторяющимися выпуклыми и вогнутыми участками с прямыми продольными образующими.
3.4. Лицевая поверхность листа: поверхность листа, не имеющая отпечатков технического сукна.
3.5. Обратная (нелицевая) поверхность листа: поверхность листа, имеющая отпечатки технического сукна или сетки.
#### 3.6 Профиль листа: геометрическая форма поперечного сечения листа.
3.7. Волна листа: часть хризотилцементного волнистого листа, ограниченная образующими, отстоящими друг от друга на величину, равную шагу волны.
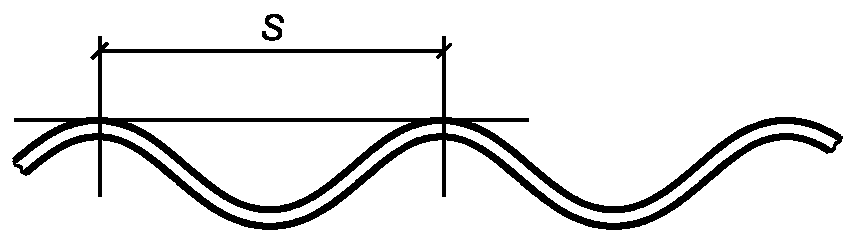
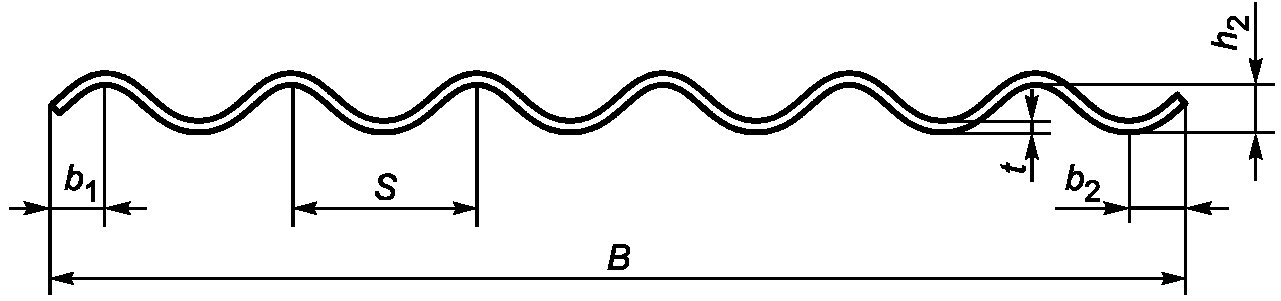
3.8. Шаг волны листа: расстояние между двумя ближайшими образующими лицевой поверхности волнистого листа, имеющими общую касательную (см. рисунок 1).
Рисунок 1. Шаг волны листа
3.9. Высота волны листа: расстояние от плоскости, касательной к двум соседним вершинам волн, до наиболее удаленной образующей лицевой поверхности впадины, находящейся между этими вершинами.
3.10. Кромка листа: линия пересечения поверхности листа с одной из смежных поверхностей.
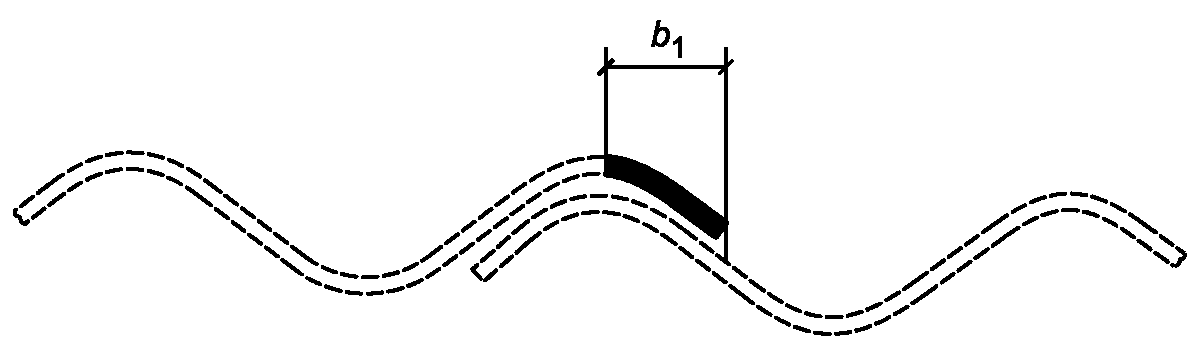
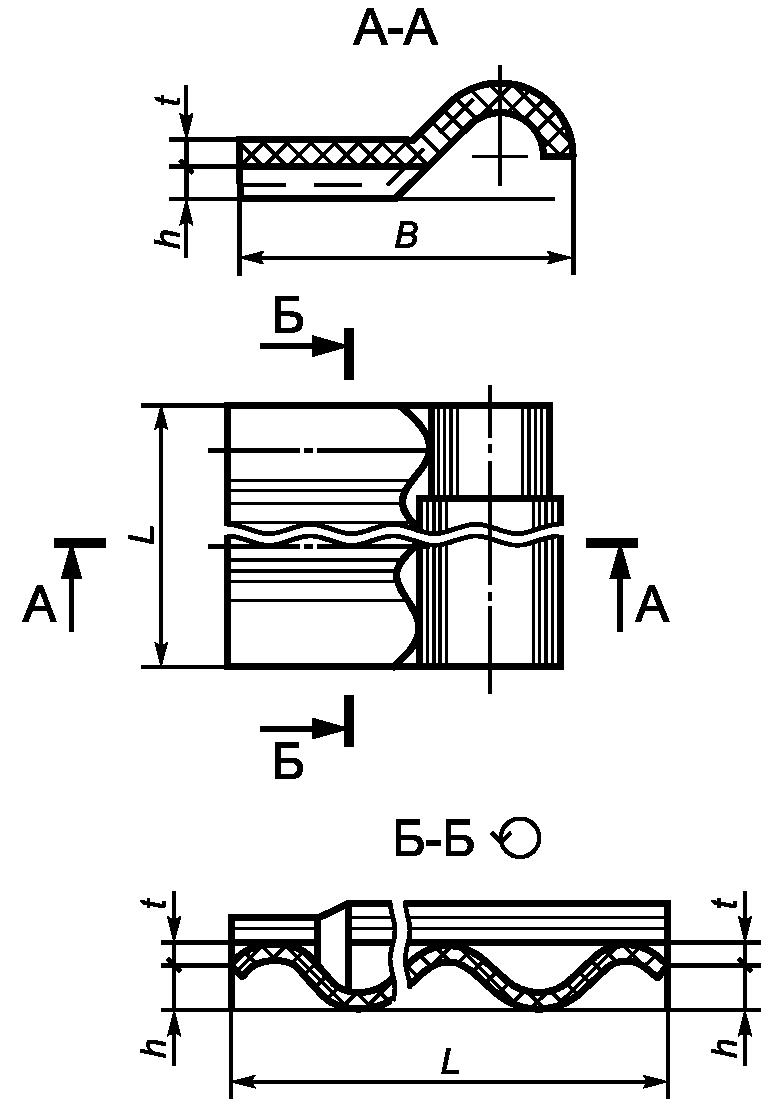
3.11. Перекрывающая кромка волнистого листа: часть листа между продольной кромкой и ближайшей к ней вершиной волны, которая при устройстве стыка перекрывает другой лист (см. рисунок 2).
Рисунок 2. Перекрывающая кромка листа
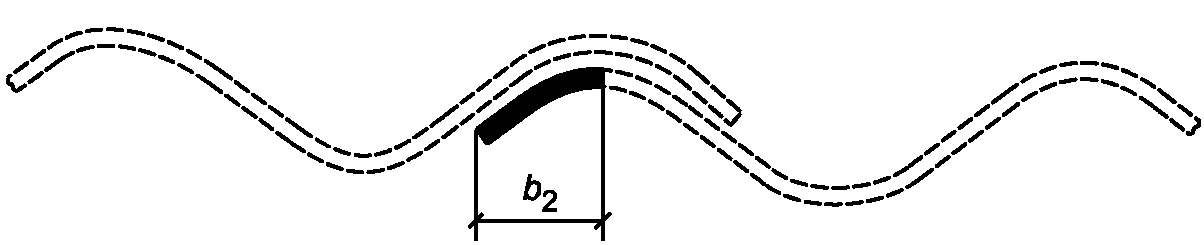
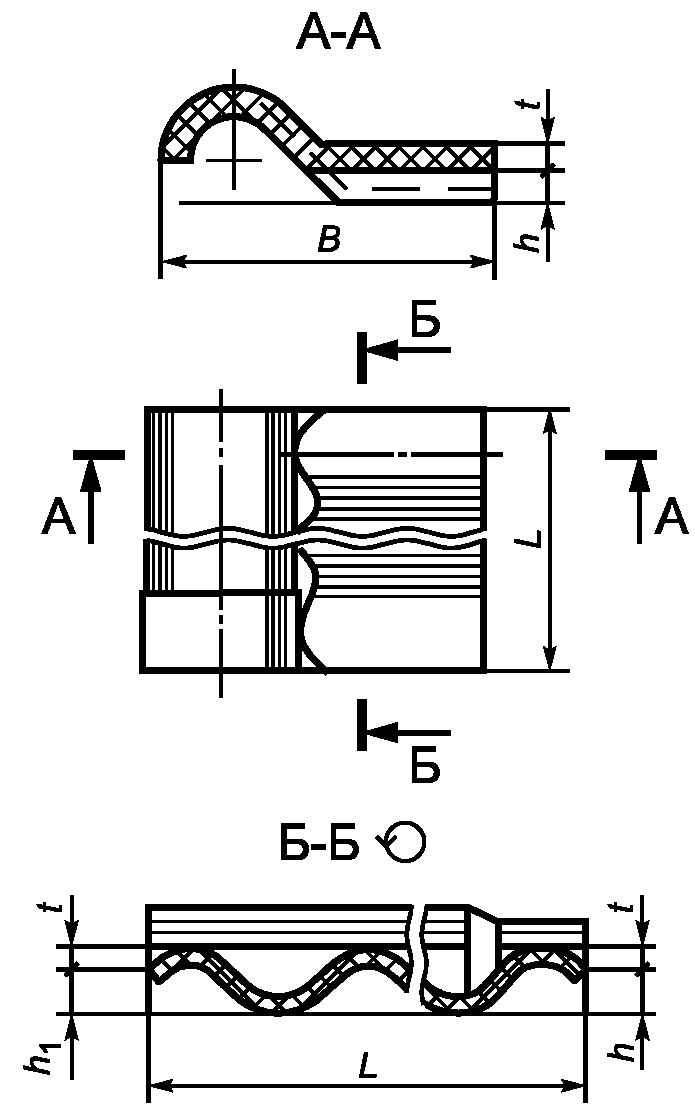
3.12. Перекрываемая кромка волнистого листа: часть листа между продольной кромкой и ближайшей к ней вершиной волны, которая при устройстве стыка полностью или частично перекрывается другим листом (см. рисунок 3).
Рисунок 3. Перекрываемая кромка листа
3.13. Фасонная (доборная) деталь: хризотилцементное изделие сложной формы, предназначенное для устройства сопряжений в кровле.
3.14. Морозостойкость листа: способность листа выдерживать в насыщенном водой состоянии нормативное число циклов попеременного замораживания и оттаивания без признаков расслоения.
3.15. Водонепроницаемость листа: способность листа препятствовать сквозному проникновению воды при установленных нормативных параметрах времени и давления.
3.16. Сдир: дефект, заключающийся в отсутствии части наружного слоя со стороны лицевой поверхности листа.
#### 3.17 Щербина: неровность в виде небольшого углубления.
3.18. Поверхностный разрыв: разрыв поверхностного слоя изделия с его лицевой стороны.
#### 3.19 Расслоение: разделение изделия на слои параллельно поверхности.
3.20. Откол: дефект, образовавшийся из-за отламывания или откалывания кромки листа.
#### 3.21 Объем партии: число единиц продукции, составляющих партию.
3.22. Выборка: единицы продукции, отобранные из контролируемой партии или потока продукции для контроля и принятия решения о соответствии установленным требованиям.
#### 3.23 Объем выборки: число единиц продукции, составляющих выборку.
3.24. Выборочный контроль: контроль, при котором решение о контролируемой совокупности или процессе принимают по результатам проверки одной или нескольких выборок.
3.25. Браковочное число: минимальное число дефектных единиц продукции в выборке или число дефектов, приходящихся на сто единиц продукции, являющееся критерием для забракования партии продукции.
3.26. Дефект: каждое отдельное несоответствие продукции установленным требованиям.
#### 3.27 Дефектное изделие: изделие, имеющее хотя бы один дефект.
3.28. Малозначительный дефект: дефект, который существенно не влияет на использование продукции по назначению и ее долговечность.
3.29. Приемосдаточные испытания: контрольные испытания продукции при приемочном контроле.
3.30. Периодические испытания: контрольные испытания продукции, проводимые в объемах и в сроки, установленные нормативными или техническими документами, с целью контроля стабильности качества продукции и возможности продолжения ее выпуска.
3.31. Приемочный контроль: контроль продукции, по результатам которого принимается решение о ее пригодности к поставкам и (или) использованию.
3.32. Инспекционный контроль: контроль, осуществляемый специально уполномоченными лицами, с целью проверки эффективности ранее выполненного контроля.
### 4. Виды, основные параметры и размеры
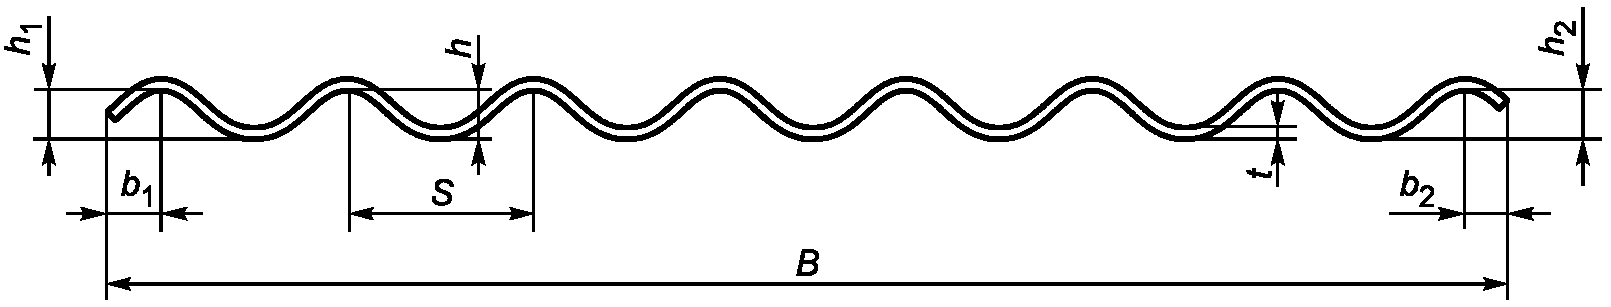
4.1. По форме поперечного сечения (профилю, см. рисунки 4 и 5) листы изготавливают двух видов, определяемых высотой и шагом волны: 40/150 с симметричными и 51/177 с асимметричными кромками, где в числителе указана высота, в знаменателе - шаг волны в миллиметрах.
B - ширина; S - шаг волны; t - толщина; h - высота волны;
- высота перекрывающей волны; - высота перекрываемой
волны; - ширина перекрывающей кромки;
- ширина перекрываемой кромки
Рисунок 4. Профиль листа 40/150 с симметричными кромками
B - ширина; S - шаг волны; t - толщина; h - высота волны;
- ширина перекрывающей кромки;
- ширина перекрываемой кромки
Рисунок 5. Профиль листа 51/177 с асимметричными кромками
4.2. Размеры листов приведены в таблице 1. Предельные отклонения от размеров не должны превышать значений, указанных в таблице 1.
Таблица 1
| Наименование размера | Номинальный размер листов профиля 40/150 | Предельное отклонение размеров листов профиля 40/150 | Номинальный размер листов профиля 51/177 | Предельное отклонение размеров листов профиля 51/177 |
| Длина <*> L | 1750 | +/- 15 | 625
1250
1500
1750
5000 | +/- 10 |
| Ширина <*> B | пятиволнового листа | - | +10
-5 | 920 | +10
-5 |
| шестиволнового листа | 1097 |
| семиволнового листа | 980 | - |
| восьмиволнового листа | 1130 |
| Толщина t | 4,7 | +/- 0,2 | - | - |
| 5,2 | +/- 0,2 | 5,2 | +/- 0,3 |
| 5,8 | +1,0
-0,3 | 6,0 | +/- 0,5 |
| Высота волны | рядовой h | 40 | +4
-3 | 51 | +/- 3 |
| перекрывающей | 40 | +4
-5 | - | - |
| перекрываемой | 32 | +4
-6 |
| Ширина | перекрывающей кромки <**> | 43 | - | 64 | - |
| перекрываемой кромки <**> | 37 | - | 60 | - |
| Шаг волны <**> S | 150 | 177 |
<*> Допускается по согласованию с заказчиком изготовление листов другой длины и ширины. Предельные отклонения должны соответствовать указанным в таблице.
<**> Величина справочная, браковочным признаком не является. |
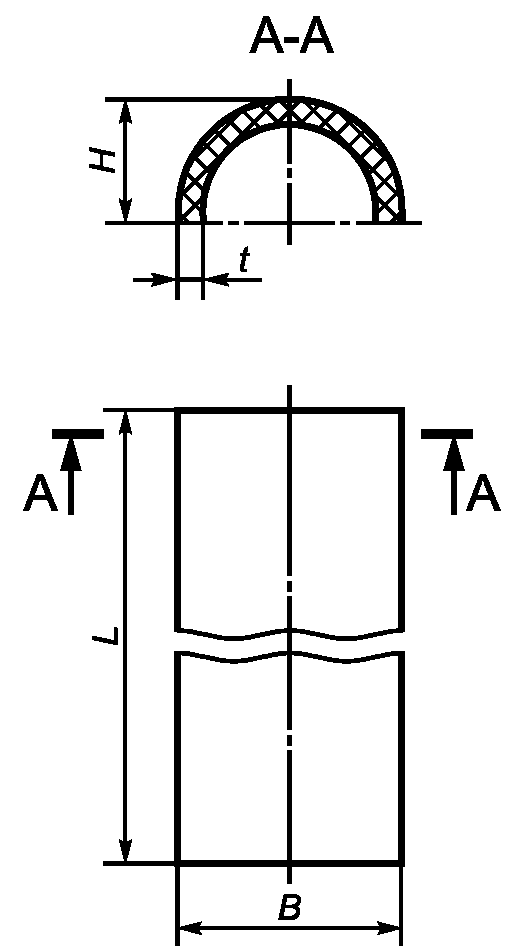
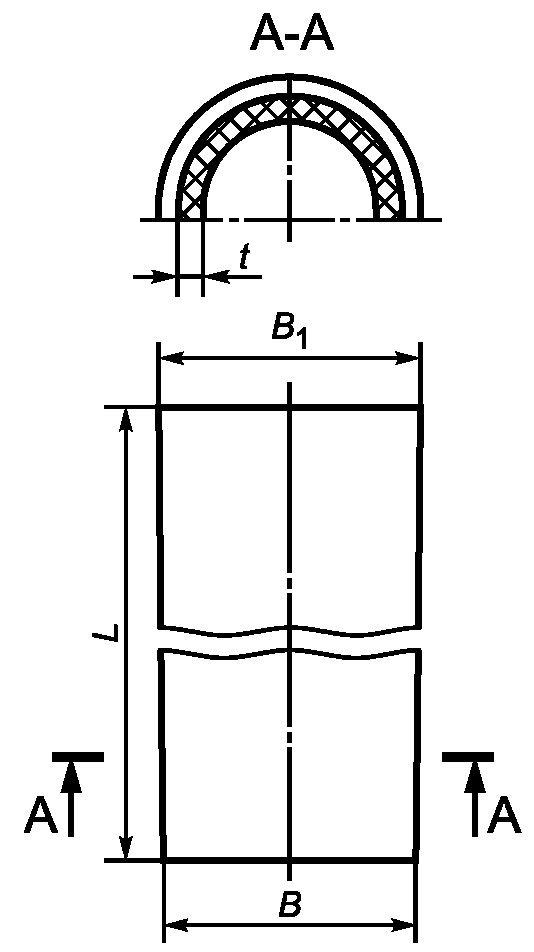
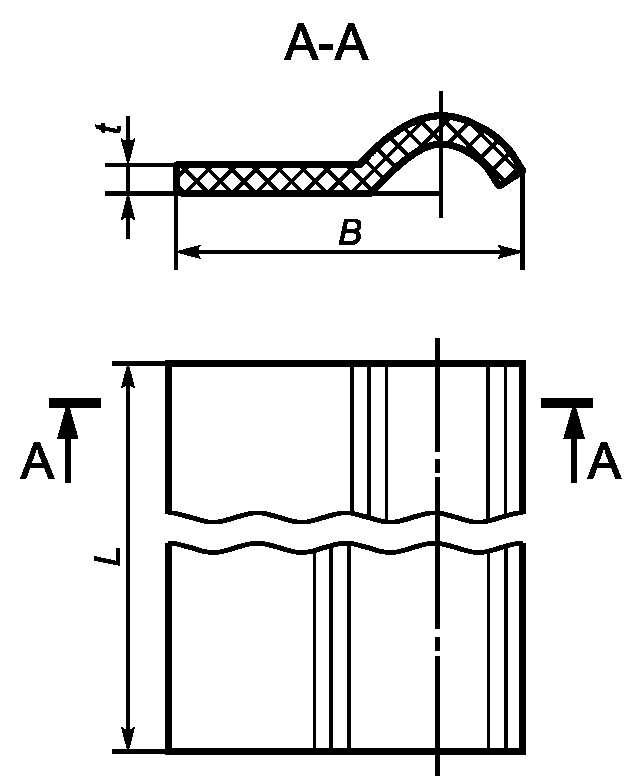
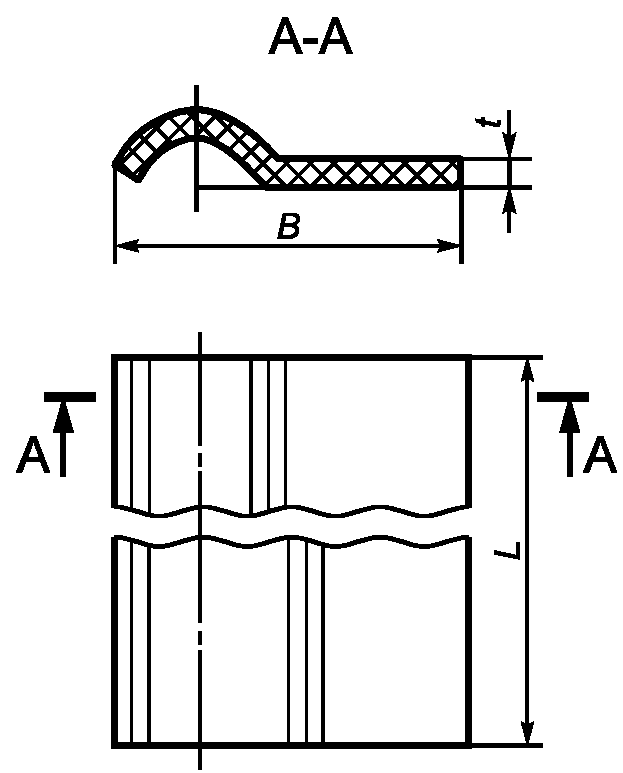
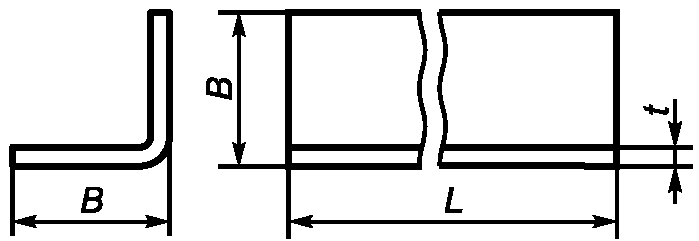
4.3. Сокращенные обозначения деталей приведены в таблице 2, форма деталей - на рисунках 6 - 10.
Таблица 2
Сокращенное обозначение деталей
| Наименование детали | Сокращенное обозначение детали к листам профиля |
| 40/150 | 51/177 |
| Коньковая деталь перекрываемая | КД-40/150-1 | КД-51/177-1 |
| Коньковая деталь перекрывающая | КД-40/150-2 | КД-51/177-2 |
| Арочная коньковая | АК |
| Упрощенная коньковая деталь перекрываемая | УКД-1 |
| Упрощенная коньковая деталь перекрывающая | УКД-2 |
| Равнобокая угловая деталь | РУ |
| Лотковая деталь | ЛД |
| Примечание. По согласованию с заказчиком могут изготавливаться детали других форм, например: ендова (ДЕ), доска подшивная (ДП), доска фронтонная (ДФ). |
б) Перекрывающая деталь
Рисунок 6. Коньковые детали
б) Конусовидная деталь
Рисунок 7. Арочные коньковые детали
б) Перекрывающая деталь
Рисунок 8. Упрощенные коньковые детали
Рисунок 9. Равнобокая угловая деталь
Рисунок 10. Лотковая деталь
4.4. Основные размеры деталей должны соответствовать указанным в таблице 3.
Таблица 3
Основные размеры деталей
В миллиметрах
| Сокращенное обозначение детали | Длина L +/- 10 | Ширина <*> B +/- 10 | Высота H +/- 5 | Толщина t + 1,0/-0,3 | Высота рядовой волны h +/- 3 | Высота перекрывающей волны |
| КД-40/150-1 | 1120
1130 | 380 | - | 5,0
5,8
7,5 | 40 | 46 |
| КД-40/150-2 | 385 |
| КД-51/177-1 | 1097 | 405 | 6,0 | 45 | 44 |
| КД-51/177-2 | 410 |
| АК | 600
750 | 214 (228) | 5,8 | - | - |
| 750 | 310 (330) |
| АК | 1097 | 170 | 85 | 6,0 | - | - |
| 230 | 115 |
| УКД-1 | 1097
1130
1230 | 330
335
340
370
380
425 | 57
75 | 5,0
5,8
6,0 |
| УКД-2 | 64
78 |
| РУ | 1750 | 300
405 | - |
| 1310 | 70 - 400 |
| ЛД | 1750 | 405 |
| <*> Для детали АК в скобках приведена ширина . |
| Примечание. По согласованию с заказчиком детали могут изготавливаться других размеров. |
4.5. Листы и лотковые детали должны иметь прямоугольную форму в плане. Отклонение от прямоугольности не должно быть более 15 мм.
4.6. Продольные кромки листов, лотковых и равнобоких угловых деталей должны быть прямолинейными. Отклонение от прямолинейности не должно быть более 10 мм.
#### 4.7 Справочная масса листов и деталей приведена в Приложении В.
#### 4.8 Условное обозначение листов должно включать в себя:
- обозначение профиля листа;
- размеры (длину и ширину), мм;
- толщину, мм;
- обозначение настоящего стандарта.
*Пример* условного обозначения восьмиволнового листа профиля 40/150, длиной 1750 мм, шириной 1130 мм, толщиной 5,8 мм:
40/150-8-1750 x 1130 x 5,8 ГОСТ 30340-2012.
То же, шестиволнового листа профиля 51/177, длиной 1750 мм, шириной 1097 мм, толщиной 6,0 мм:
51/177-6-1750 x 1097 x 6,0 ГОСТ 30340-2012.
4.9. Условное обозначение деталей должно включать в себя сокращенное обозначение детали и обозначение настоящего стандарта.
*Пример* условного обозначения коньковой перекрывающей детали к листам профиля 40/150:
**КД-40/150-2 ГОСТ 30340-2012.**
### 5. Технические требования
#### 5.1. Характеристики листов
Листы и детали должны изготавливаться в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному предприятием-изготовителем.
##### 5.1.1 Внешний вид
5.1.1.1. Листы и детали не должны иметь отколов, пробоин, сквозных трещин и расслоений.
Допускаются следующие малозначительные дефекты:
- отдельные сдиры протяженностью в любом направлении не более 100 мм;
- отдельные щербины с одной стороны листа (детали) размером не более 15 мм в направлении, перпендикулярном кромке изделия. Общая величина щербин, измеренная вдоль кромки изделия, не должна превышать 60 мм;
- отдельные поверхностные разрывы (см. 3.18) длиной не более 100 мм и шириной 2 мм;
- шероховатость и отпечатки от технологических металлических прокладок;
- отдельные неровности (выпуклости, углубления) длиной и шириной не более 35 мм, высотой (глубиной) не более 1 мм.
Суммарное число малозначительных дефектов на одном листе (детали) в любой комбинации должно быть не более трех, а число листов (деталей) с такими дефектами в выборке должно быть не более одной трети ее объема.
###### 5.1.1.2 Листы и детали могут выпускаться неокрашенными и окрашенными.
5.1.1.3. Цвет окрашенных листов и деталей и интенсивность их окраски должны соответствовать образцам-эталонам, утвержденным предприятием-изготовителем, или каталогам.
5.1.1.4. Поверхность листов и деталей должна быть равномерно окрашенной, без высолов и пятен, видимых на расстоянии 10 м.
5.1.1.5. Окрашенная поверхность листов и деталей должна быть устойчива к истиранию. Прочность цветного покрытия, измеряемая количеством израсходованного при истирании кварцевого песка, должна быть не менее 3 кг.
5.1.2. Физико-механические показатели листов и деталей должны соответствовать указанным в таблице 4.
Таблица 4
Физико-механические показатели листов и деталей
| Наименование показателя | Значение |
| для листов профиля толщиной, мм | для деталей |
| 40/150 | 51/177 | 40/150 | 51/177 |
| 4,7 | 5,2 | 5,8 | 5,2 | 6,0 |
| Сосредоточенная штамповая нагрузка кН, не менее | 1,5 | - | - | - | - |
| Испытательная планочная нагрузка, кН, не менее | пятиволнового листа | - | - | 4,0 | - | - |
| шестиволнового листа | 4,7 |
| семиволнового листа | 2,6 | - |
| восьмиволнового листа | 3,0 |
| Предел прочности при изгибе, МПа, не менее | 16 |
| Плотность, кг/м3 (г/см3), не менее | 1600 (1,6) | 1550 (1,55) | 1600 (1,6) |
| Ударная вязкость, кДж/м2, не менее | 1,5 | 1,6 | 1,5 | - |
| Водонепроницаемость, ч, не менее | 24 |
Морозостойкость:
- число циклов попеременного замораживания и оттаивания без видимых признаков расслоения; | 25 |
| - остаточная прочность, %, не менее | 90 |
| Примечание. Предел прочности при изгибе деталей АК не нормируется. |
#### 5.2. Требования к сырью и материалам
5.2.1. Сырье и материалы, применяемые для изготовления листов (деталей), должны соответствовать требованиям действующих стандартов и технических условий на них.
5.2.2. При производстве листов и деталей используется хризотил и портландцемент.
5.2.3. Лакокрасочные материалы, применяемые для защитно-декоративного покрытия листов и деталей, должны соответствовать требованиям нормативных документов на лакокрасочные материалы конкретных видов.
5.2.4. Удельная эффективная активность естественных радионуклидов сырья и материалов, применяемых для изготовления листов и деталей, не должна превышать предельных значений, установленных в ГОСТ 30108.
#### 5.3. Маркировка
##### 5.3.1 На лицевую поверхность перекрываемой части листов и деталей должны быть нанесены:
- товарный знак или наименование предприятия-изготовителя;
- обозначение профиля листа (детали);
- толщина листа (детали);
5.3.2. Качество маркировки должно быть таким, чтобы исключалась возможность оспорить ее содержание.
#### 5.4. Упаковка
5.4.1. Листы и детали поставляют в упакованном и неупакованном виде (см. 9.1.2).
5.4.2. В труднодоступные районы, районы Крайнего Севера и приравненные к ним местности, а также, по согласованию с потребителем, листы и детали должны поставляться в упакованном виде или в универсальных крупнотоннажных контейнерах. Тара и упаковка - по ГОСТ 15846.
### 6. Требования безопасности
6.1. Листы и детали не пожаровзрывоопасны, относятся к группе негорючих строительных материалов по ГОСТ 30244.
6.2. Листы и детали нетоксичны и при непосредственном контакте не оказывают вредного воздействия на организм человека.
6.3. При механической обработке (резке, пилении) листов (деталей) возможно выделение хризотилцементной пыли, которая относится к классу опасности IV по ГОСТ 12.1.005. Предельно допустимая концентрация (ПДК) хризотилцементной пыли в воздухе рабочей зоны - не более 6 мг/м3.
При механической обработке листов обязательно применение средств индивидуальной защиты органов дыхания. Стационарные участки обработки листов должны быть оборудованы средствами пылеулавливания с аппаратами для очистки воздуха.
Механическую обработку листов следует выполнять лезвийным режущим инструментом, образующим стружку. Обработка абразивным инструментом не допускается.
6.4. Измерение концентрации хризотилцементной пыли в воздухе рабочей зоны проводят по методикам, утвержденным органами санитарного надзора.
6.5. Утилизацию или ликвидацию отходов, образующихся в процессе производства и обработки листов и деталей, выполняют по методикам, утвержденным органами санитарного надзора.
### 7. Правила приемки
#### 7.1. Общие положения
7.1.1. Приемку изделий проводят партиями. Партия должна состоять из изделий одного вида, изготовленных по одной технологии с применением одинаковых сырьевых материалов.
7.1.2. Объем партии для всех изделий устанавливают в количестве сменной выработки одной технологической линии.
7.1.3. Каждая партия листов и деталей должна быть принята службой технического контроля предприятия-изготовителя в соответствии с требованиями настоящего стандарта.
Штамп службы технического контроля должен быть нанесен не менее чем на 1% листов (деталей) в партии.
7.1.4. При приемочном контроле каждой партии листов и деталей проводят приемосдаточные испытания по следующим показателям:
- внешний вид;
- линейные размеры и форма;
- сосредоточенная штамповая нагрузка или испытательная планочная нагрузка;
- плотность;
- прочность на истирание цветного покрытия (для окрашенных изделий).
7.1.5. При периодических испытаниях листов (деталей) контролю подлежит одна партия изделий с каждой технологической линии.
Периодические испытания проводят по следующим показателям:
- предел прочности при изгибе - не реже одного раза в месяц;
- ударная вязкость - не реже одного раза в месяц;
- морозостойкость - не реже одного раза в квартал;
- водонепроницаемость - не реже одного раза в квартал.
7.1.6. Для проведения предприятием-изготовителем приемосдаточных и периодических испытаний от партии из разных стоп (штабелей) отбирают три листа (детали). При этом из стопы отбирают только один лист или одну деталь.
Допускается отбирать листы в процессе их изготовления равномерно в течение всей смены.
Не следует включать в выборку два верхних и два нижних листа (детали) в стопе.
Отбор листов (деталей) для контроля следует проводить независимо от их предполагаемого качества.
Не допускается выбирать стопы (штабели) или изделия с целью отбора "лучших" или "худших".
Если образец, предназначенный для физико-механических испытаний, вырезанный из отобранного листа, имеет явные механические повреждения (трещины, отколы, пробоины и т.п.), он должен быть изъят и заменен другим образцом.
#### 7.2. Маркировка образцов
7.2.1. Образцы, отобранные для контроля в виде целых изделий (образцы-изделия), или вырезанные из них образцы-фрагменты должны быть промаркированы.
7.2.2. Маркировку следует наносить контрастным цветом, используя принятый у изготовителя способ, обеспечивающий ее сохранность.
7.2.3. Маркировка образцов-изделий должна включать в себя обозначение партии и обозначение изделия.
Маркировка образцов-фрагментов, вырезаемых из образцов-изделий, также должна включать в себя обозначение партии и обозначение образца-изделия, из которого вырезан этот образец-фрагмент. Если для данного вида испытаний из одного образца-изделия вырезают более одного образца-фрагмента, то в маркировку включают дополнительно обозначение этого образца-фрагмента.
#### 7.3. Условия приемки партии
##### 7.3.1 Партию изделий считают соответствующей требованиям настоящего стандарта, если:
а) при контроле по показателям внешнего вида, формы и размеров, сосредоточенной штамповой нагрузки (испытательной планочной нагрузки) и водонепроницаемости каждое изделие, отобранное для контроля, соответствует требованиям, приведенным в 5.1.1 и таблицах 1, 3 и 4;
б) при контроле по показателям предела прочности при изгибе, ударной вязкости, плотности среднеарифметическое значение результатов испытаний соответствует требованиям, приведенным в таблице 4.
Предел прочности при изгибе отдельного образца не должен быть ниже нормативного значения, приведенного в таблице 4, более чем на 10%;
в) при контроле по показателю морозостойкости каждое изделие удовлетворяет требованиям, приведенным в таблице 4, по отсутствию признаков расслоения, а среднеарифметическое значение предела прочности при изгибе подвергавшихся испытанию образцов составляет не менее 90% среднеарифметического значения пределов прочности при изгибе контрольных образцов.
При получении неудовлетворительных результатов контроля хотя бы по одному из показателей, указанных в перечислениях а) и б), переходят на выборочный контроль каждой партии листов по этому показателю по 7.3.2.
7.3.2. Оценку результатов выборочного контроля и принятие решения о приемке партии листов (деталей) по внешнему виду, форме, размерам, сосредоточенной штамповой нагрузке (испытательной планочной нагрузке), пределу прочности при изгибе, водонепроницаемости, ударной вязкости и плотности проводят в соответствии с таблицей 5.
Таблица 5
Критерии оценки качества листов (деталей)
| Объем партии, шт. | Объем выборки, шт. | Первоначальные испытания | Первоначальные испытания плюс повторные испытания |
| | | |
| До 150 | 3 | 0 | 1 | - | - |
| От 151 до 280 | 8 | 0 | 2 | 1 | 2 |
| Св. 281 до 500 | 8 | 0 | 2 | 1 | 2 |
| Св. 501 до 1200 | 8 | 0 | 2 | 1 | 2 |
| Св. 1201 до 3200 | 8 | 0 | 2 | 1 | 2 |
| Св. 3201 до 10000 | 13 | 0 | 3 | 3 | 4 |
| Примечание. - приемочное число; - браковочное число. |
Объем выборки определяют в зависимости от числа изделий в партии.
Если число дефектных изделий равно приемочному числу , то партию считают принятой.
Если число дефектных изделий равно или больше браковочного числа , то партия приемке не подлежит.
Если число дефектных изделий по какому-либо показателю находится между и , то поэтому показателю проводят повторное испытание такого же числа изделий, взятых из этой же партии. В этом случае число дефектных изделий при первоначальных и повторных испытаниях суммируют. Если полученная сумма равна или меньше приемочного числа , то партию считают принятой. Если полученная сумма равна или больше браковочного числа , то партия приемке не подлежит.
Оценку результатов контроля изделий по показателям предела прочности при изгибе, ударной вязкости, плотности и морозостойкости проводят по 7.3.1, перечисления б) и в). Партия приемке не подлежит при получении неудовлетворительных результатов испытаний хотя бы по одному из перечисленных показателей.
7.3.3. Партию окрашенных изделий принимают, если при проведении приемосдаточных испытаний по прочности на истирание цветного покрытия и состоянию окрашенной поверхности каждое изделие, отобранное для контроля, соответствует требованиям настоящего стандарта.
7.3.4. При неудовлетворительных результатах испытаний по любому из показателей, перечисленных в 7.1.5 (кроме морозостойкости), следует перейти на контроль по этому показателю каждой партии изделий.
При получении положительных результатов испытаний десяти следующих друг за другом партий вновь переходят к периодическим испытаниям.
7.3.5. Предприятие-изготовитель может проводить приемосдаточные испытания по показателю испытательной планочной нагрузки вместо сосредоточенной штамповой нагрузки.
7.3.6. При проведении испытаний изделий потребителем и инспекционном контроле следует соблюдать требования, установленные в 7.3.2.
7.3.7. В случае несоответствия партии изделий требованиям настоящего стандарта допускается ее повторное предъявление для приемки после разбраковки или дополнительной выдержки изделий. Условия и сроки выдержки изделий должны быть указаны в технологической документации предприятия-изготовителя.
#### 7.4. Оформление результатов испытаний
7.4.1. Результаты приемосдаточных и периодических испытаний регистрируют в журналах.
Журналы должны включать в себя:
- номер партии;
- объем партии;
- дату изготовления;
- вид листов;
- дату испытания;
- наименование контролируемого показателя;
- результаты контроля;
-
обозначение настоящего стандарта;
Металлическая рулетка с ценой деления не более 1 мм по ГОСТ 7502.
Штангенглубиномер по ГОСТ 162.
Штангенциркуль по ГОСТ 166.
Толщиномер или стенкомер по ГОСТ 11358.
Угольники по ГОСТ 3749 или аналогичные.
Линейка по ГОСТ 427.
Допускается применять нестандартизованные средства измерений, прошедшие метрологическую аттестацию.
Погрешность средств измерений должна быть не более: +/- 0,1 мм - при измерении толщины изделия, +/- 1,0 мм - при измерении других линейных размеров и значений отклонения изделий от заданной формы.
##### 8.3.2 Проведение измерений
Измерения проводят на столе длиной не менее длины контролируемого изделия, шириной, превышающей ширину изделия не менее чем на 300 мм.
При всех измерениях (кроме измерения толщины) и вычислениях среднеарифметического значения получаемые результаты округляют до 1 мм, при измерении толщины - до 0,1 мм.
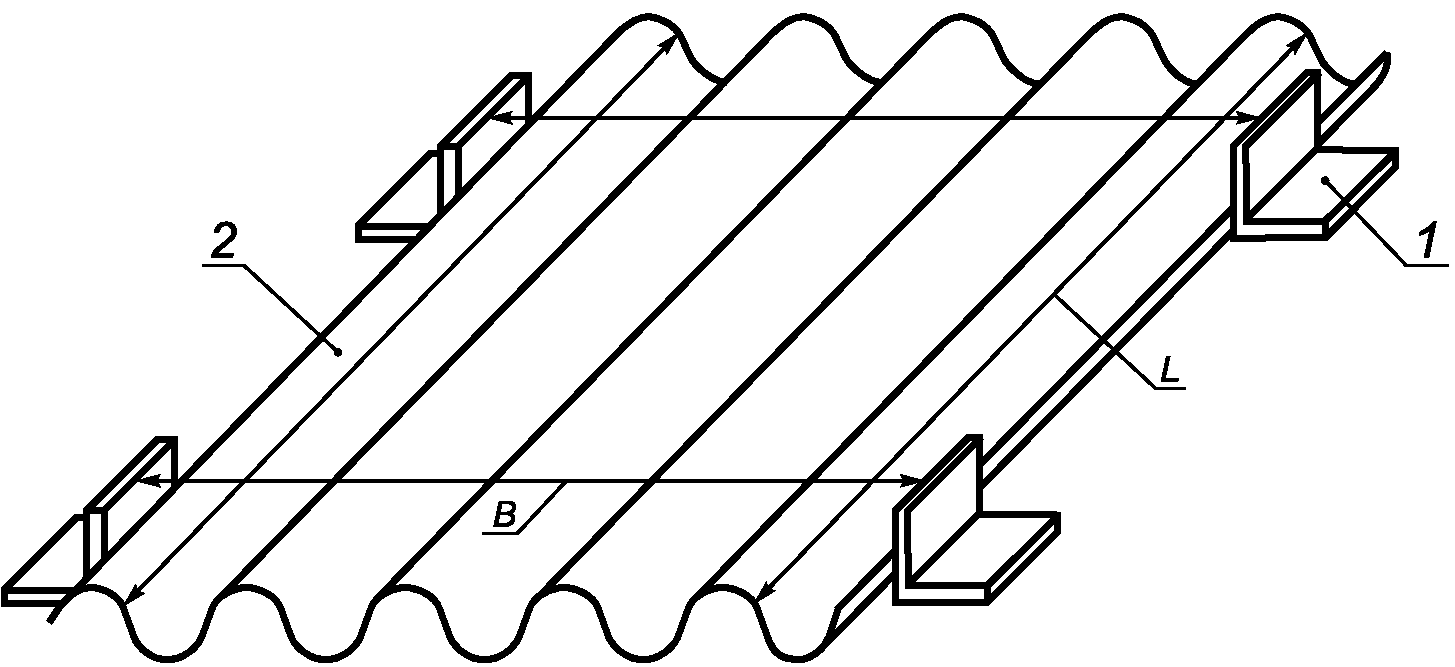
8.3.2.1. Длину листов измеряют рулеткой вдоль обоих крайних гребней по лицевой стороне в соответствии с рисунком 11.
L - длина листа; B - ширина листа;
1 - металлические упоры; 2 - лист
Рисунок 11. Схема измерения размеров листов
Длину коньковых, упрощенных коньковых и арочных деталей измеряют вдоль оси раструбной части, равнобокой угловой детали - вдоль боковой кромки, лотковой детали - вдоль оси детали.
Результат каждого измерения должен быть в пределах допускаемых отклонений.
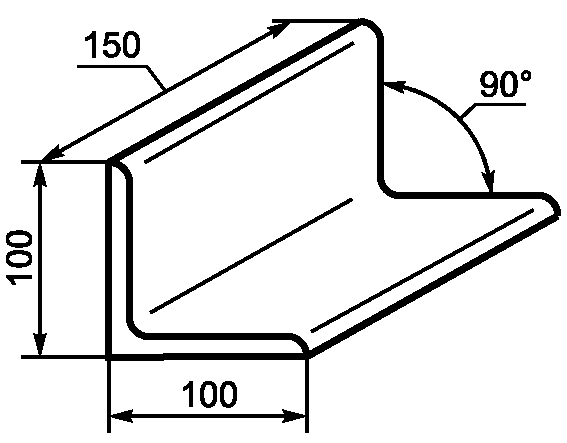
8.3.2.2. Ширину листов измеряют рулеткой по лицевой стороне у обеих торцевых кромок на расстоянии 30 - 50 мм от кромки (см. рисунок 11), используя металлические упоры (см. рисунок 12). На каждом листе проводят два измерения.
Рисунок 12. Металлический упор для измерения длины и ширины
Ширину коньковых и упрощенных коньковых деталей измеряют один раз посередине детали с использованием металлических упоров, ширину равнобокой угловой и лотковой деталей - у обеих торцевых кромок на расстоянии 30 - 50 мм от кромки.
Результат каждого измерения должен быть в пределах допускаемых отклонений.
8.3.2.3. Толщину изделий (листов и деталей) измеряют штангенциркулем, толщиномером или стенкомером посередине каждой из четырех сторон. Место измерения может быть смещено от середины стороны изделия не более чем на 50 мм.
За толщину изделия принимают среднеарифметическое значение результатов четырех измерений.
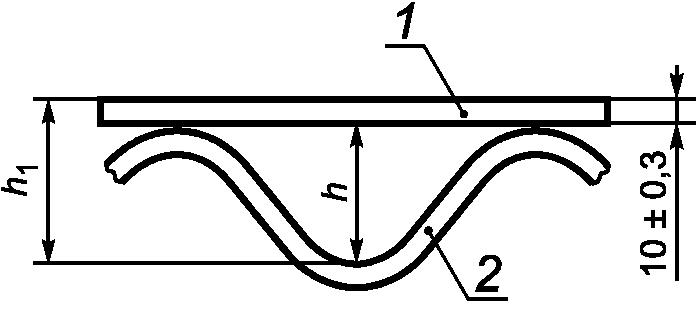
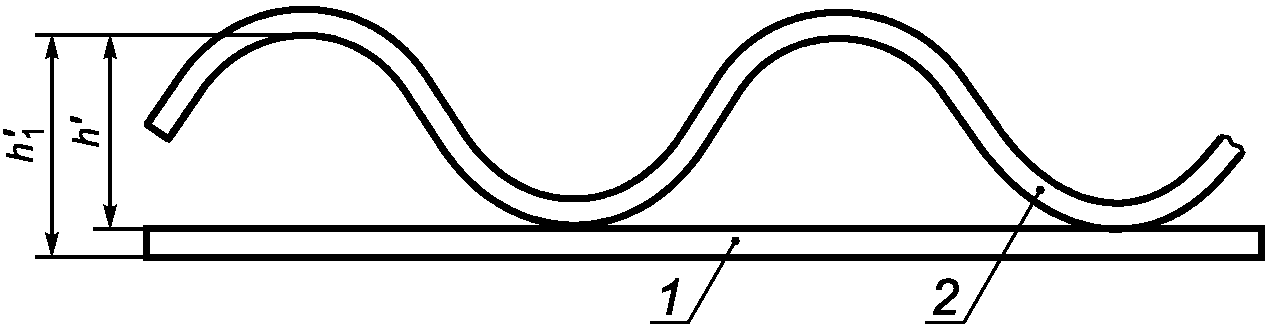
8.3.2.4. Высоту рядовой волны измеряют штангенциркулем типа ШЦ-1 или штангенглубиномером с использованием металлической накладки (см. рисунок 13). Схема измерения приведена на рисунке 14.
S - шаг волны
Рисунок 13. Металлическая накладка для измерения
высоты волны
1 - металлическая накладка; 2 - лист
Рисунок 14. Схема измерения высоты волны
Металлическую накладку помещают на два соседних гребня волн, кроме крайних (перекрывающей и перекрываемой), и штангенциркулем путем выдвижения линейки для измерения глубины (или штангенглубиномером) измеряют расстояние от низшей точки впадины волны до верхней грани накладки .
Измерение высоты каждой волны проводят два раза - по одному измерению у каждого из торцов на расстоянии 50 - 100 мм от кромки.
За высоту рядовой волны h' принимают разность между среднеарифметическим значением результатов двух измерений и толщиной металлической накладки.
Допускается при определении высоты рядовой волны применять вместо металлической накладки линейку, которую при измерении следует прикладывать ребром к поверхности изделия. В этом случае из среднеарифметического значения результатов двух измерений вычитают ширину линейки.
При измерении высоты перекрывающей (перекрываемой) волны используют те же средства, что и при измерении высоты рядовой волны.
Изделие сдвигают в продольном направлении за край стола. Снизу к нему прижимают металлическую накладку в соответствии с рисунком 15, штангенциркулем путем выдвижения линейки для измерения глубины или штангенглубиномером измеряют расстояние от нижней грани металлической накладки до высшей точки нелицевой поверхности изделия .
1 - металлическая накладка; 2 - лист
Рисунок 15. Схема измерения высоты перекрывающей
(перекрываемой) волны
Измерение высоты перекрывающей (перекрываемой) волны проводят два раза - по одному измерению у каждого из торцов изделия.
За высоту перекрывающей (перекрываемой) волны h' принимают разность между среднеарифметическим значением двух измерений и толщиной металлической накладки.
Высоту каждой рядовой волны и перекрывающей волны коньковых деталей измеряют с торцевой стороны волнистой части.
###### 8.3.2.5 Измерение перекрывающей (перекрываемой) кромки
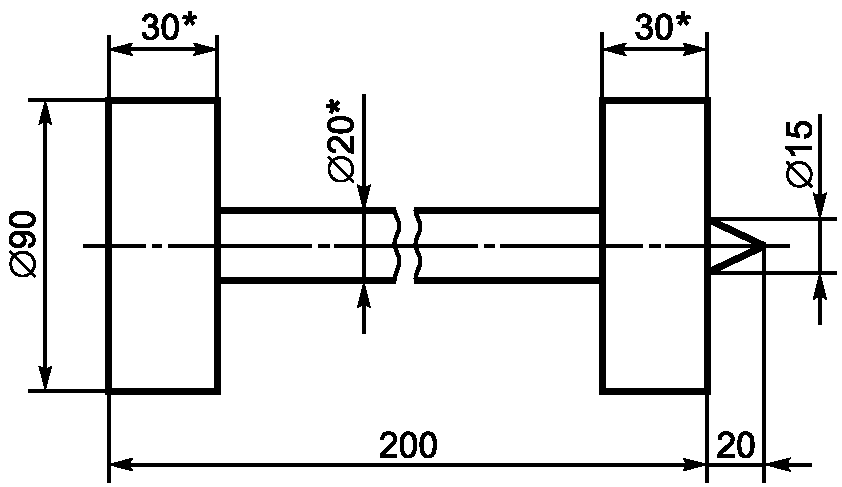
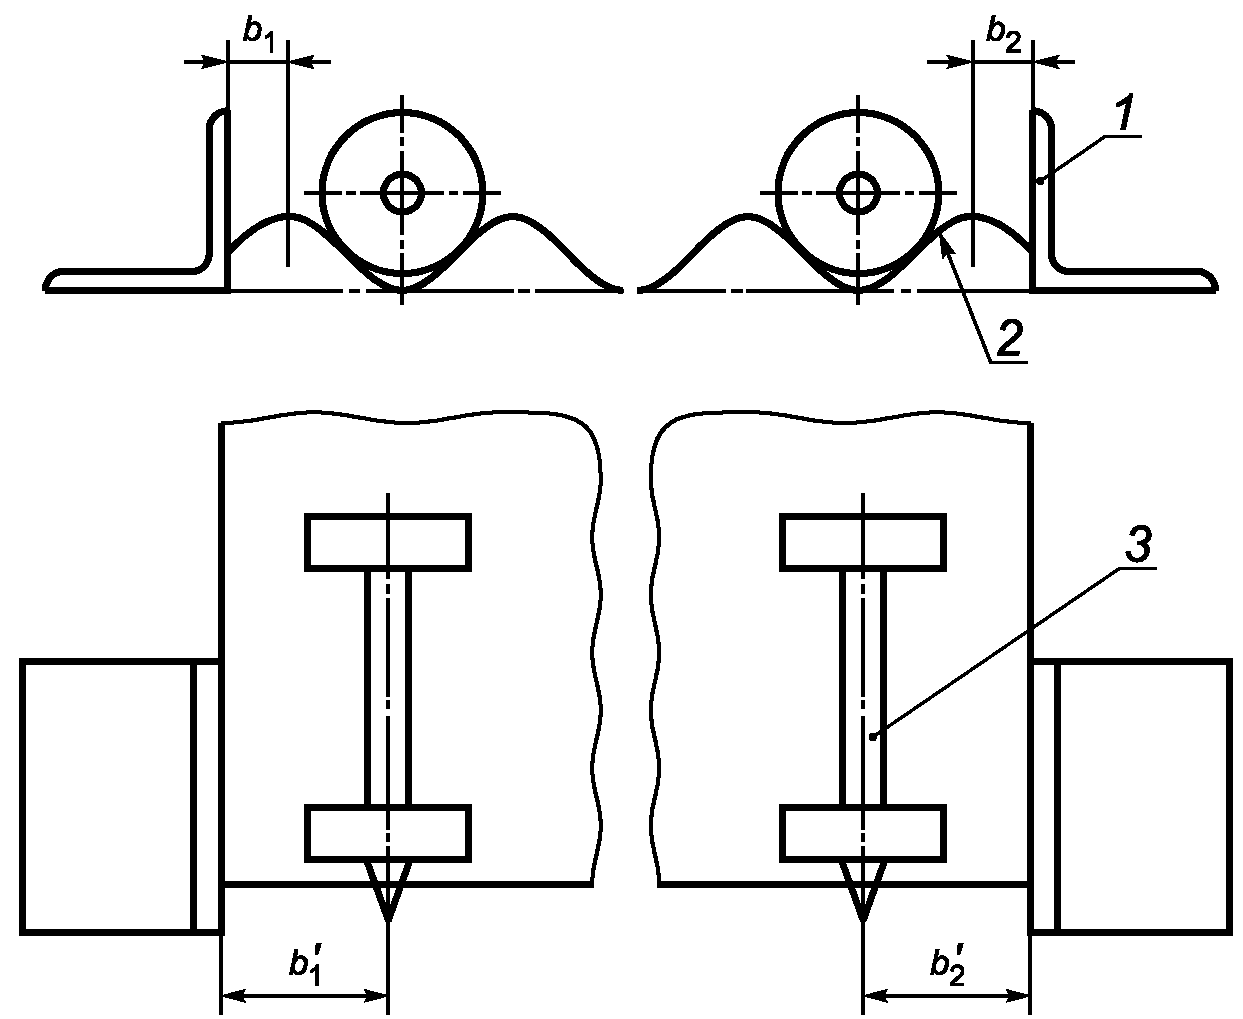
Измерение перекрывающей (перекрываемой) кромки проводят линейкой с использованием металлического упора и металлического цилиндра (см. рисунок 16). Схема измерения приведена на рисунке 17.
---
<*> Размер для справок.
Рисунок 16. Металлический цилиндр для измерения ширины
перекрывающей (перекрываемой) кромки
1 - металлический упор; 2 - лист; 3 - металлический цилиндр
Рисунок 17. Схема измерения ширины перекрывающей
(перекрываемой) кромки
К измеряемой кромке приставляют упор, в ближайшую к ней впадину волны укладывают цилиндр. В направлении торцевой кромки листа измеряют расстояние от острия цилиндра до упора или .
Измерения проводят два раза по одному у каждого из торцов изделия.
За ширину измеряемой кромки или принимают разность между среднеарифметическим значением результатов двух измерений и половиной шага волны, указанного в таблице 1.
8.3.2.6. Отклонение от прямолинейности измеряют линейкой или щупом, используя в качестве прямолинейной базы ребро металлической линейки длиной 1 м.
При измерении линейку длиной 1 м последовательно прикладывают ребром к кромке изделия по всей длине и измеряют наибольший зазор между ребром линейки и кромкой изделия.
За отклонение от прямолинейности изделия принимают наибольшее из измеренных значений.
8.3.2.7. Отклонение от прямоугольности измеряют линейкой или щупом, используя в качестве прямоугольной базы металлический угольник, длина одной стороны которого равна 1 м, а другой - не менее 0,5 м.
Угольник последовательно прикладывают ко всем углам изделия так, чтобы короткая его сторона плотно прилегала к кромке изделия, и измеряют максимальный зазор между стороной угольника длиной 1 м и кромкой изделия. При необходимости допускается зачистка кромок.
За отклонение от прямоугольности изделия принимают наибольшее из измеренных значений.
#### 8.4. Определение предела прочности при изгибе
Сущность метода заключается в разрушении образца целого изделия или его фрагмента сосредоточенной нагрузкой, прикладываемой посередине пролета, по однопролетной схеме.
##### 8.4.1 Средства испытания
Устройство любой конструкции, обеспечивающее приложение нагрузки со скоростью не более 50 Н/с и измерение нагрузки по заданной схеме при испытании образцов и не более 300 Н/с при испытании изделий и имеющее прибор для измерения разрушающей нагрузки с погрешностью не более 5 Н в требуемом диапазоне нагрузок.
Опоры и деталь, передающая нагрузку, в месте соприкосновения с образцом должны иметь цилиндрическую форму радиусом от 5 до 10 мм; длина опор и детали должна быть не менее ширины образца.
Опоры и планка, передающая нагрузку, в месте соприкосновения с изделием должны быть плоскими, длина опор и планки должна превышать ширину изделия не менее чем на 50 мм.
Штангенциркуль по ГОСТ 166.
Штангенглубиномер по ГОСТ 162.
Толщиномер по ГОСТ 11358.
Линейка с ценой деления не более 1 мм по ГОСТ 427.
##### 8.4.2 Подготовка образцов
В качестве образцов применяют целые изделия или вырезанные из них образцы-фрагменты. Образцы-фрагменты следует вырезать следующим образом.
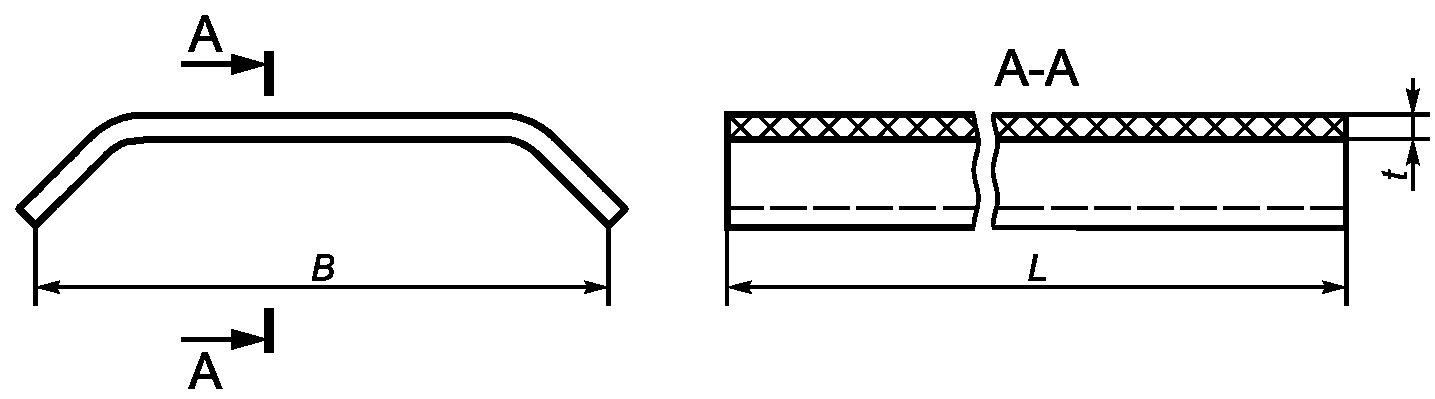
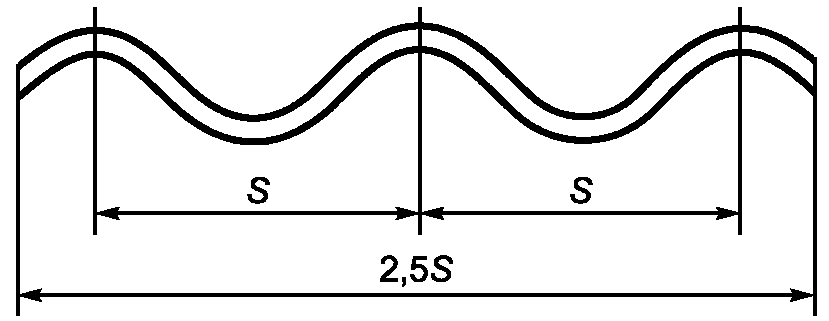
От каждого отобранного для испытания изделия вырезают один образец размерами (200 +/- 5) мм по длине листа и (2,5S +/- 10) мм по ширине листа, где S - шаг волны.
Из волнистой части детали вырезают один образец размерами (180 +/- 5) мм вдоль волны и (2,5S +/- 10) мм поперек волн так, чтобы в середине образца был гребень в соответствии с рисунком 18.
Рисунок 18. Схема образца из волнистой части детали
Из плоской части каждой отобранной для испытания профилированной детали вырезают два образца длиной (220 +/- 5) мм и шириной (100 +/- 5) мм: один образец - вдоль продольной, другой - вдоль торцевой кромки детали на расстоянии не менее 50 мм от кромки.
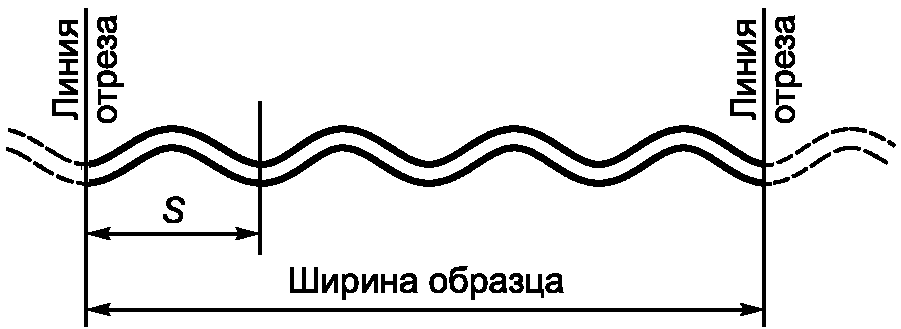
Целые листы перед испытанием обрезают по крайним впадинам в соответствии с рисунком 19.
Рисунок 19. Схема обрезки целых листов перед испытанием
Допускается испытание целых листов без обрезки.
Образцы испытывают в воздушно-сухом состоянии. Перед испытанием образцы выдерживают в помещении лаборатории или цеха не менее 24 ч на расстоянии не менее 10 мм друг от друга.
##### 8.4.3 Проведение испытаний
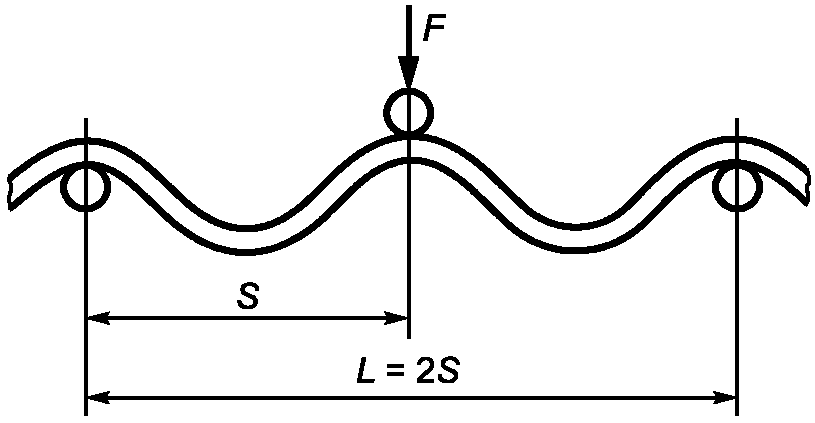
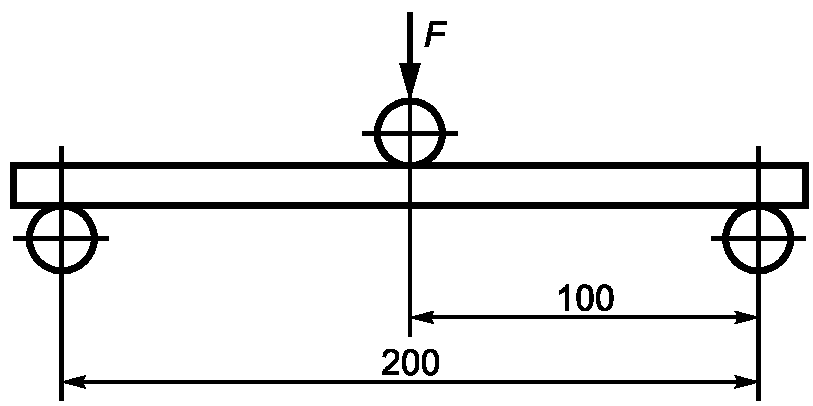
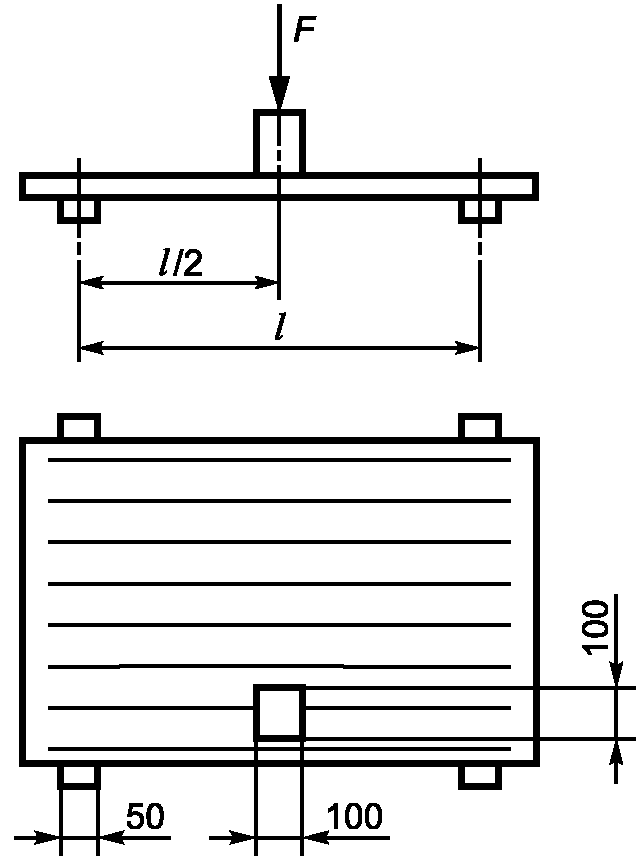
8.4.3.1. Испытания образцов листов и деталей проводят по схеме, приведенной на рисунке 20.
а) Схема испытания на изгиб образцов листов
и волнистой части деталей
б) Схема испытания на изгиб плоской части деталей
Рисунок 20. Схема испытания на изгиб образцов
листов и деталей
Образец укладывают на опоры лицевой поверхностью в сторону детали, передающей нагрузку, и доводят его до разрушения, повышая нагрузку со скоростью не более 50 Н/с. После разрушения образца измеряют его толщину и ширину. Толщину измеряют в трех точках по линии излома. За толщину образца принимают среднеарифметическое значение результатов трех измерений. Ширину измеряют поперек образца вблизи линии излома.
8.4.3.2. Испытание образцов целых листов проводят по схеме, приведенной на рисунке 21.
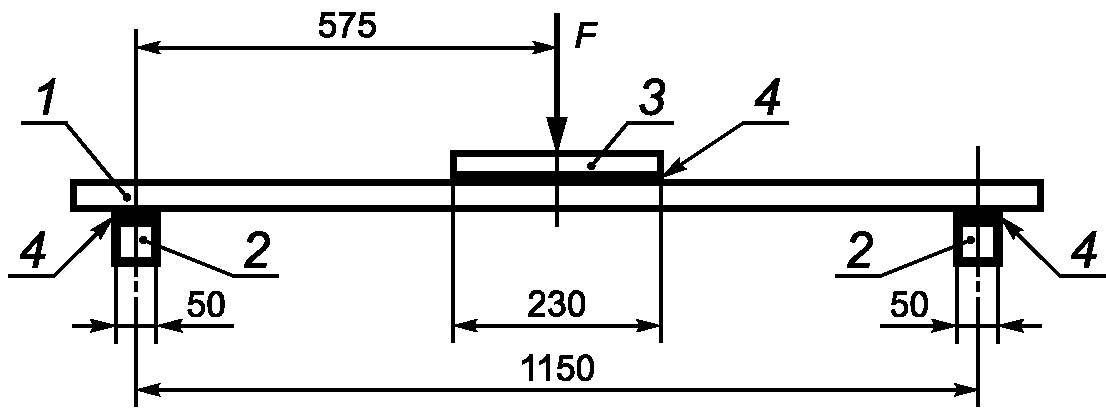
1 - лист; 2 - опора; 3 - планка; 4 - прокладка
Рисунок 21. Схема испытания на изгиб целых листов
Лист укладывают на опоры лицевой поверхностью в сторону планки.
Между опорами и испытуемым листом, а также между планкой и листом допускается помещать мягкие прокладки (из войлока, сукна и т.п.) толщиной от 5 до 10 мм. Испытуемый лист доводят до разрушения и измеряют его толщину, высоту волны и ширину.
Толщину измеряют в трех точках по линии излома. За толщину листа принимают среднеарифметическое значение результатов трех измерений.
Для определения высоты волны на каждом испытанном листе измеряют высоту трех волн вблизи линии излома. За высоту волны принимают среднеарифметическое значение результатов трех измерений.
Ширину измеряют на каждой части листа вблизи линии излома по 8.3.2.2. За ширину принимают среднеарифметическое значение результатов двух измерений.
##### 8.4.4 Обработка результатов
Предел прочности при изгибе , МПа, образцов, испытанных по схеме на рисунке 20, вычисляют по формуле
где F - разрушающая нагрузка, Н;
l - расстояние между осями опор, м;
b - ширина образца, измеренная вблизи линии излома, м;
t - толщина образца, измеренная по линии излома, м;
- коэффициент пересчета Па в МПа.
Результат вычисления округляют до 0,1 МПа.
Предел прочности при изгибе , МПа, целых листов, испытанных по схеме на рисунке 21, вычисляют по формуле
где F - разрушающая нагрузка, Н;
l - расстояние между осями опор, м;
- коэффициент пересчета Па в МПа;
W - момент сопротивления сечения листа, м3, вычисляемый по формуле
где h - высота волны листа, измеренная вблизи линии излома, м;
t - толщина листа, измеренная по линии излома, м;
;
, где S - шаг волны (номинальный размер по таблице 1), м;
;
;
K - коэффициент, учитывающий число волн, работающих на изгиб, и вычисляемый по формуле
где B - ширина листа, м;
S - шаг волны (номинальный размер по таблице 1), м.
Результат вычисления округляют до 0,1 МПа.
За предел прочности при изгибе листов (деталей) в партии принимают среднеарифметическое значение результатов испытаний всех образцов.
#### 8.5. Определение прочности испытательной планочной нагрузкой
Сущность метода заключается в создании изгибающих напряжений в испытуемом листе при повышении нагрузки до нормативного значения, приведенного в таблице 4.
##### 8.5.1 Средства испытания
Устройство любой конструкции, обеспечивающее приложение нагрузки по заданной схеме со скоростью не более 200 Н/с и измерение ее с погрешностью не более +/- 1% измеряемого значения.
##### 8.5.2 Подготовка образцов
Листы перед испытанием выдерживают в течение 24 ч в помещении лаборатории или цеха.
##### 8.5.3 Проведение испытаний
Испытания проводят по схеме, приведенной на рисунке 21.
Лист укладывают на опоры лицевой поверхностью вверх.
Нагрузку доводят до нормативной (см. таблицу 4), выдерживают лист под этой нагрузкой не менее 5 с, после чего нагрузку снимают.
Каждый испытуемый лист должен выдержать нормативную нагрузку без признаков разрушения.
#### 8.6. Определение прочности при сосредоточенной штамповой нагрузке
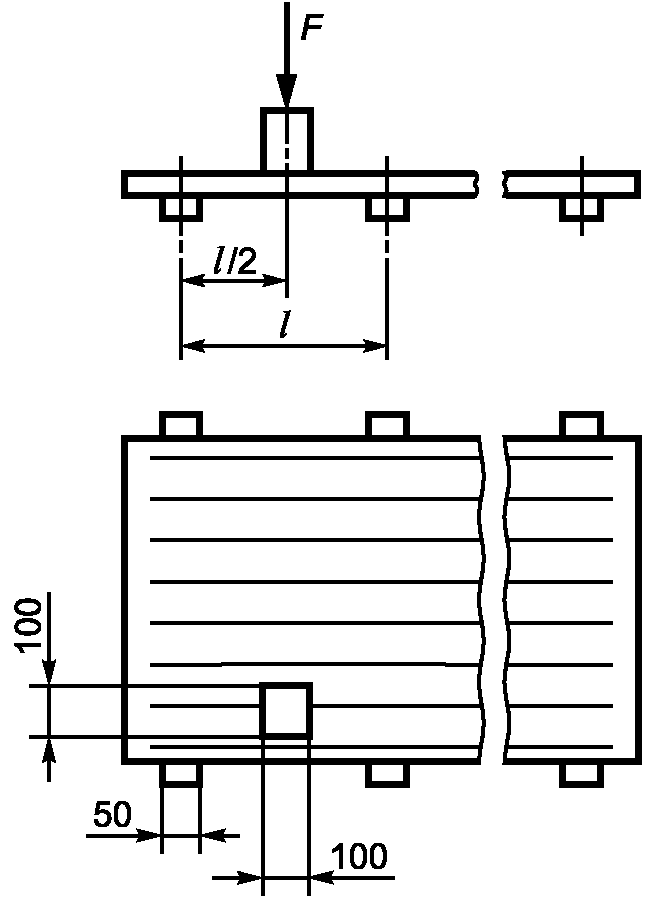
Сущность метода заключается в испытании на изгиб целых листов без разрушения при приложении заданной нормативной нагрузки (см. таблицу 4) к определенному участку листа при помощи штампа по одной из схем (одно- или двухпролетной), приведенных на рисунке 22.
б) Двухпролетная схема
l - расстояние между опорами
Рисунок 22. Схемы испытания целых листов сосредоточенной
штамповой нагрузкой
##### 8.6.1 Средства испытания
Устройство, обеспечивающее приложение нагрузки через деревянный штамп по заданной схеме со скоростью не более 300 Н/с.
##### 8.6.2 Подготовка образцов
Подготовка образцов - по 8.5.2.
##### 8.6.3 Проведение испытаний
Листы длиной 1750 мм испытывают по схеме с двумя пролетами с расстоянием между осевыми линиями опор (750 +/- 5) мм.
Лист укладывают на опоры лицевой поверхностью в сторону приложения нагрузки.
Нагрузку передают через деревянный штамп, приложенный посередине пролета ко второму гребню волны, считая первым гребень перекрываемой волны.
Нагрузку доводят до нормативной, выдерживают лист под этой нагрузкой не менее 5 с, после чего нагрузку снимают.
Каждый испытанный лист должен выдерживать нормативную нагрузку без признаков разрушения.
#### 8.7. Определение ударной вязкости
Сущность метода заключается в разрушении образца падающим маятником.
##### 8.7.1 Средства испытания
Маятниковый копер типа КМ-02 или аналогичный.
Толщиномер по ГОСТ 11358.
Штангенциркуль по ГОСТ 166.
Емкость для воды.
##### 8.7.2 Подготовка образцов
От каждого отобранного для испытания изделия вырезают по два образца на расстоянии не менее 50 мм от торцевой кромки.
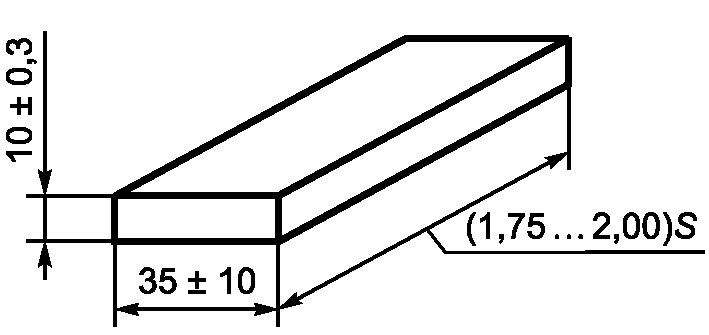
От листов и волнистой части коньковых деталей вырезают по одному образцу из гребня и из впадины волны; размеры образцов: (25 +/- 2) мм вдоль образующей волны и (70 +/- 3) мм - поперек образующей волны.
Из плоской части профилированных деталей вырезают по два образца размерами (70 +/- 3) x (25 +/- 2) мм: один образец вдоль продольной кромки, второй - вдоль поперечной кромки.
Образцы испытывают в водонасыщенном состоянии. Перед испытанием образцы помещают не менее чем на 24 ч в емкость с водой так, чтобы уровень воды был выше образцов не менее чем на 30 мм.
##### 8.7.3 Проведение испытаний
В зависимости от вида испытуемых изделий выбирают маятник необходимой массы и металлические прокладки необходимой толщины по таблице 6.
Параметры оборудования для определения ударной вязкости
| Профиль листов, обозначение детали | Номинальная толщина, мм | Пояс шкалы копра | Толщина металлических прокладок под опорами копра, мм | Предельное отклонение толщины металлических прокладок, мм | Масса маятника, г | Предельное отклонение массы маятника, г |
| 40/150 | 4,7
5,2
5,8 | А | 17 | +/- 0,3 | 163 | +/- 2 |
| 51/177 | 5,2
6,0 | 15 |
| КД | 5,0
5,8 | 9 |
| 7,5 | Б | 17 | 291 |
| АК | 5,0
5,8
6,0 | А | 9 | 163 |
| УКД |
| РУ |
| ЛД |
Маятник закрепляют на оси копра, под опоры устанавливают металлические прокладки.
Образец листа или детали укладывают вогнутой поверхностью в сторону приложения нагрузки на опоры копра, расстояние между которыми должно быть (50 +/- 1) мм.
Маятник копра поднимают в исходное положение (угол зарядки 160°) и удерживают защелкой предохранителя.
Затем маятник опускают и измеряют работу, затраченную на разрушение образца. В месте излома образца измеряют его толщину в двух точках и ширину по прямой вблизи линии излома. За толщину принимают среднеарифметическое значение результатов двух измерений.
##### 8.7.4 Обработка результатов
Ударную вязкость , кДж/м2, вычисляют по формуле
где A - работа, затраченная на разрушение образца, кДж;
b - ширина образца, измеренная вблизи линии излома, м;
t - толщина образца, измеренная по линии излома, м.
За ударную вязкость изделия принимают среднеарифметическое значение результатов испытаний двух образцов, вырезанных из этого изделия.
За ударную вязкость изделий в партии принимают среднеарифметическое значение результатов испытаний всех образцов.
#### 8.8. Определение плотности
Сущность метода заключается в определении массы и объема сухого образца.
##### 8.8.1 Средства испытаний
Сушильный лабораторный вентилируемый шкаф с перфорированными полками, позволяющий автоматически поддерживать температуру в пределах от 105 °C до 110 °C, или электроплитка.
Лабораторные весы с погрешностью не более +/- 0,08 г по ГОСТ 24104.
Термометр по ГОСТ 28498.
Эксикатор по ГОСТ 25336.
##### 8.8.2 Подготовка образцов
Из каждого отобранного для испытания листа (детали) вырезают два образца размерами (50 +/- 5) x (50 +/- 5) мм.
При контроле качества изделий предприятием-изготовителем допускается проводить отбор образцов в процессе производства из поперечных обрезков, образующихся при раскрое полуфабриката. Образцы отбирают через равные промежутки времени по одному из обрезка последовательно в первой и третьей четверти длины обрезка, считая от одного края.
Вырезку образцов проводят, не изменяя их плотности, например вырубкой инструментом в виде полого цилиндра, заточенного с внешней стороны.
Отобранные образцы следует хранить в герметичной емкости или в полиэтиленовом пакете и испытывать одновременно с контролем данной партии изделий по другим показателям.
Результаты испытаний образцов, вырезанных из обрезков, сравнивают не реже одного раза в месяц с результатами испытаний образцов, вырезанных из готовых изделий той же партии, а полученную разность результатов учитывают при последующих испытаниях.
##### 8.8.3 Проведение испытаний
Испытание проводят в следующей последовательности:
- сушка образцов;
- охлаждение образцов;
- взвешивание высушенных образцов на воздухе;
- насыщение образцов водой;
- взвешивание насыщенных водой образцов на воздухе;
- взвешивание насыщенных водой образцов в воде.
Результаты всех взвешиваний округляют до 0,1 г.
Образцы для сушки помещают на полки сушильного шкафа плашмя в один ряд на расстоянии не менее 3 мм между образцами в ряду и от стенок шкафа.
Образцы сушат при температуре от 105 °C до 110 °C не менее 24 ч.
Допускается сушка образцов на электроплитке. На одной плитке следует сушить одновременно не более шести образцов, располагая их плашмя в один ряд. Продолжительность сушки при толщине образцов до 15 мм включительно должна быть не менее 30 мин.
Образцы охлаждают в эксикаторе. После охлаждения высушенные образцы взвешивают и помещают в воду не менее чем на 30 мин, при этом уровень воды должен быть выше образцов не менее чем на 30 мм.
Перед взвешиванием насыщенных водой образцов с их поверхности мягкой тканью удаляют капли воды.
Взвешивание каждого образца должно быть закончено не позднее чем через 5 мин после извлечения его из воды.
Затем образцы взвешивают в воде на лабораторных весах с приспособлением для гидростатического взвешивания.
При взвешивании образец должен быть полностью погружен в воду и не должен касаться стенок сосуда.
##### 8.8.4 Обработка результатов
Плотность , кг/м3 (г/см3), вычисляют по формуле
где m - масса высушенного образца, кг (г);
- масса насыщенного образца, взвешенного на воздухе, кг (г);
- масса насыщенного образца, взвешенного в воде, кг (г);
- плотность воды, принимаемая равной 1000 кг/м3 (1 г/см3).
За значение плотности изделий в партии принимают среднеарифметическое результатов испытаний всех образцов.
#### 8.9. Определение водонепроницаемости
Сущность метода заключается в одностороннем воздействии воды на участок испытуемого изделия (образца) в течение определенного времени.
##### 8.9.1 Средства испытания
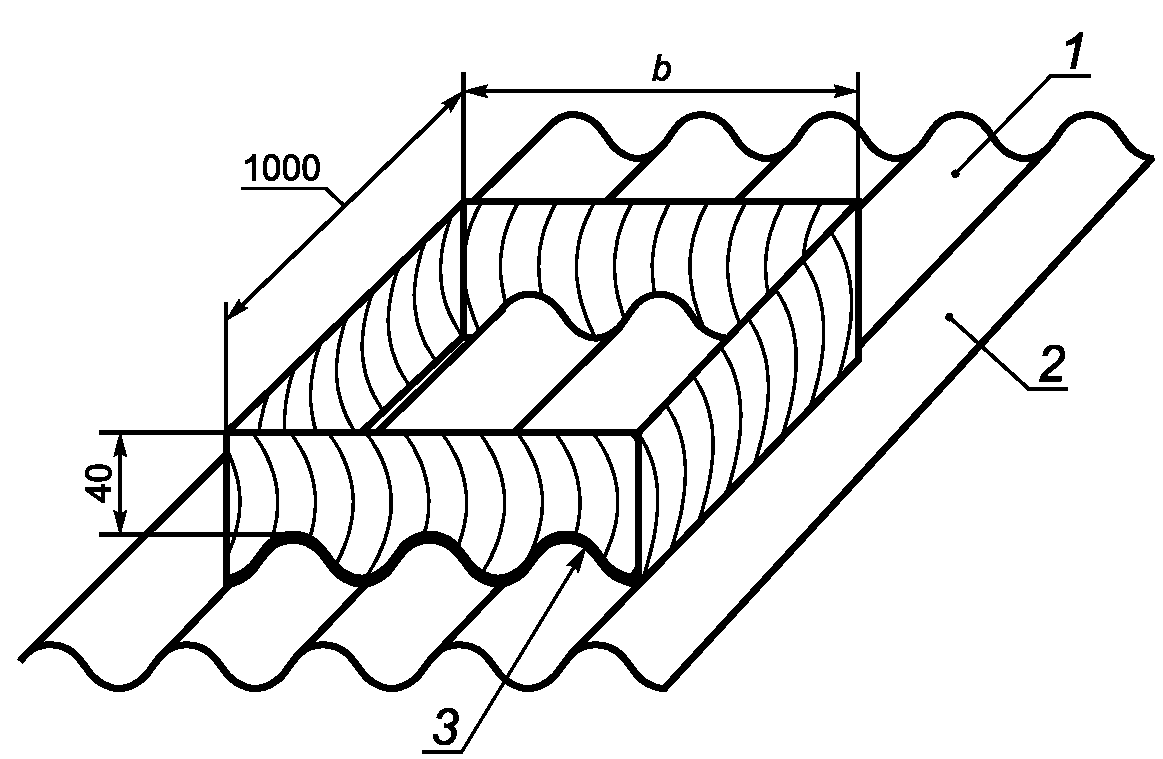
Цилиндрическая трубка внутренним диаметром не менее 35 мм и длиной не менее 300 мм, один из концов которой имеет форму, соответствующую профилю впадины листа (детали), или специальная рама размерами, приведенными на рисунке 23 и в таблице 7.
1 - рама; 2 - лист; 3 - герметизирующий материал
Рисунок 23. Рама для определения водонепроницаемости
Размеры рамы для определения водонепроницаемости
| Высота волны, мм | Ширина рамы b |
| --- | --- |
| 40 | 4 волны |
| 51 | 3 волны |
Штатив для закрепления трубки.
Герметизирующий материал (например, пластилин).
Опоры для установки изделия или образца.
##### 8.9.2 Подготовка образцов
Определение водонепроницаемости проводят на целых листах (деталях).
Допускается определение водонепроницаемости проводить на образцах размером не менее 150 мм по длине листа (детали) и вырезанных так, чтобы во впадине профиля могла разместиться в вертикальном положении цилиндрическая трубка.
Изделия или образцы перед испытанием выдерживают в помещении лаборатории или цеха в течение 24 ч.
##### 8.9.3 Проведение испытаний
Водонепроницаемость целых листов определяют при помощи цилиндрической трубки или специальной рамы, деталей и образцов - при помощи цилиндрической трубки.
Для проведения испытания изделие (образец) укладывают на опоры лицевой поверхностью вверх.
Цилиндрическую трубку при испытании устанавливают на лицевой поверхности изделия во впадине волны и закрепляют в штативе. Зазор между краями трубки и поверхностью изделия (образца) герметизируют. Трубку заполняют водой на высоту (250 +/- 2) мм от поверхности впадины волны.
Специальную раму при испытании устанавливают на лицевой поверхности волнистого листа, герметизируют зазор между рамой и поверхностью листа. Раму заполняют водой так, чтобы уровень воды находился над гребнями волн на (20 +/- 4) мм.
##### 8.9.4 Оценка результатов
При проведении испытания любым из указанных способов по истечении 24 ч осматривают обратную (нелицевую) поверхность изделия (образца) и устанавливают наличие или отсутствие на ней капель воды.
Отсутствие капель воды свидетельствует о водонепроницаемости изделия.
#### 8.10. Определение морозостойкости
Сущность метода заключается в многократном попеременном замораживании и оттаивании насыщенных водой образцов.
##### 8.10.1 Средства испытания
Морозильная камера, обеспечивающая температуру воздуха в камере не выше минус 15 °C.
Набор кассет для размещения в них образцов в вертикальном положении на расстоянии не менее 20 мм друг от друга, обеспечивающих перемещение и установку кассеты одна на другую без каких-либо повреждений образцов.
Штангенциркуль по ГОСТ 166.
Толщиномер по ГОСТ 11358.
Линейка по ГОСТ 427.
Термометр по ГОСТ 28498.
Емкость для воды.
##### 8.10.2 Подготовка образцов
От каждого отобранного для испытания листа (волнистой части профилированной детали) вырезают по два образца по 8.4.2, один из которых предназначен для испытания на морозостойкость (основной образец), другой является контрольным.
##### 8.10.3 Проведение испытаний
Основные образцы, предназначенные для испытания на морозостойкость, помещают в кассеты и все перемещения образцов проводят только в кассетах.
Кассеты с образцами погружают не менее чем на 48 ч в емкость с водой так, чтобы уровень воды был выше образцов не менее чем на 30 мм.
После насыщения водой проводят попеременное замораживание и оттаивание образцов по следующему циклу:
- замораживание не менее 4 ч при температуре не выше минус 15 °C;
- оттаивание не менее 4 ч в воде при температуре не ниже плюс 10 °C.
После проведения установленного числа циклов попеременного замораживания и оттаивания, приведенного в таблице 4, образцы тщательно осматривают и устанавливают наличие расслоений или других повреждений, сравнивая испытанные образцы с контрольными.
Затем основные и контрольные образцы насыщают водой в течение не менее 48 ч и испытывают на прочность при изгибе в соответствии с 8.4.3.
За предел прочности при изгибе основных образцов, подвергавшихся замораживанию и оттаиванию, принимают среднеарифметическое значение результатов испытаний всех основных образцов.
За предел прочности при изгибе контрольных образцов принимают среднеарифметическое значение результатов испытаний всех контрольных образцов.
##### 8.10.4 Обработка результатов
Остаточную прочность в процентах вычисляют как отношение предела прочности при изгибе основных образцов, подвергавшихся замораживанию и оттаиванию, к пределу прочности при изгибе контрольных образцов.
#### 8.11. Определение прочности цветного покрытия на истирание
Сущность метода заключается в воздействии на цветное покрытие изделия нормированного количества песка (см. 5.1.1.5).
##### 8.11.1 Средства испытания
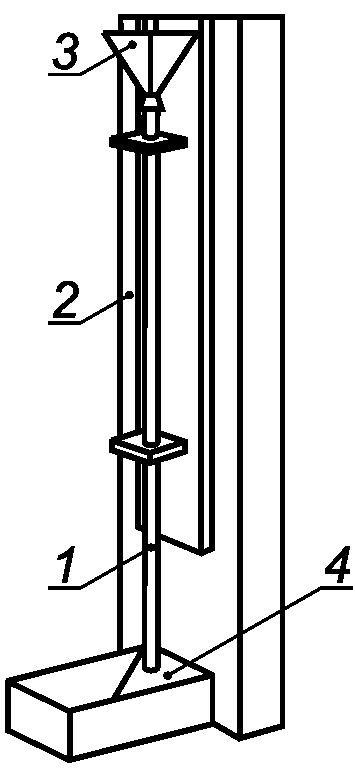
Устройство, состоящее из стеклянной трубки длиной (1800 +/- 1) мм и внутренним диаметром (22 +/- 3) мм, прикрепленной к деревянному штативу, конусообразной воронки, наружный диаметр стержня которой должен быть меньше внутреннего диаметра трубки, и ящика для установки образца и сбора песка в соответствии с рисунком 24.
1 - стеклянная трубка; 2 - штатив;
3 - конусообразная воронка; 4 - ящик
Рисунок 24. Устройство для определения прочности
цветного покрытия на истирание
Песок для испытания цементов по ГОСТ 6139.
##### 8.11.2 Подготовка образцов
От каждого отобранного для испытания окрашенного листа (детали) вырезают по два образца размерами (200 +/- 5) мм по длине и не менее 150 мм по ширине листа (детали).
Образец волнистого листа (детали) должен иметь гребень.
Допускается испытывать половинки образцов, оставшиеся после испытания листов (деталей) на прочность при изгибе.
##### 8.11.3 Проведение испытания
Испытуемый образец устанавливают в ящике под углом 45° +/- 1° к трубке так, чтобы песок из трубки попадал на гребень волны образца; расстояние от центра выходного отверстия трубки до образца должно быть (20 +/- 3) мм.
В воронку, подвешенную над трубкой, непрерывной струей насыпают (3 +/- 0,1) кг песка, который, проходя через стеклянную трубку, попадает на образец.
После испытания на образце не должна быть видна неокрашенная поверхность.
### 9. Транспортирование и хранение
#### 9.1. Транспортирование
9.1.1. Листы и детали перевозят любым видом транспорта с соблюдением правил перевозки грузов, установленных для транспорта конкретного вида, и условий, предохраняющих изделия от механических повреждений.
Размещение и крепление листов (деталей) должно проводиться в соответствии с действующими нормативными документами на погрузку и крепление грузов.
##### 9.1.2 Транспортирование листов и деталей проводят в непакетированном и пакетированном виде, в том числе:
- в деревянных решетчатых ящиках по ГОСТ 10198;
- в транспортных пакетах, сформированных с использованием деревянных подкладок или поддонов. В качестве обвязок применяется проволока по ГОСТ 3282, лента стальная по ГОСТ 3560 или другие средства обвязки, обеспечивающие сохранность груза. Количество обвязок, их сечение, размеры подкладок и поддонов устанавливаются соответствующими нормативными документами;
- в специализированных кассетах.
Допускается по согласованию с потребителем отгрузка листов (деталей) в других средствах пакетирования.
9.1.3. Габаритные размеры пакетов не должны превышать по длине 1950 мм, по ширине 1350 мм, по высоте 1880 мм; масса пакета не должна быть более 5000 кг.
9.1.4. Транспортные пакеты должны быть промаркированы в соответствии с ГОСТ 14192 с указанием основных, дополнительных и информационных надписей, выполненных на самом пакете или ярлыке, надежно прикрепляемом к пакету.
9.1.5. Допускается транспортировать листы стопами на поддонах в непакетированном виде в крытых железнодорожных вагонах, контейнерах или автомобильным транспортом, при этом они должны быть закреплены способом, исключающим их смещение.
При погрузке в крытые железнодорожные вагоны число листов в штабеле должно соответствовать конструкторской документации предприятия-изготовителя.
9.1.6. Погрузка изделий в железнодорожные вагоны и автомобильный транспорт и их разгрузка грузоподъемными механизмами должны проводиться двумя петлевыми текстильными стропами (с распоркой ветвей строп) или специальной траверсой.
Грузозахватные устройства должны иметь защитные приспособления, исключающие повреждение изделий.
#### 9.2. Хранение
9.2.1. Хранение листов и деталей у изготовителя должно осуществляться в соответствии с технологическим регламентом, утвержденным в установленном порядке, с соблюдением требований безопасности и сохранности изделий.
9.2.2. Хранение листов и деталей у потребителя должно осуществляться на горизонтальных площадках в транспортных пакетах либо на поддонах (подкладках) в стопах непакетированных листов.
9.2.3. Транспортные пакеты и стопы непакетированных листов (деталей) на поддонах (подкладках) у потребителя могут быть установлены друг на друга в штабели (не более двух ярусов).
Установка транспортных пакетов или стоп с поддонами (подкладками) друг на друга должна осуществляться в соответствии с требованиями безопасности. При этом общая высота штабеля из транспортных пакетов не должна превышать 3,5 м, из стоп - 2,5 м.
9.2.4. Хранение листов (деталей) с защитно-декоративным покрытием у потребителя должно осуществляться на горизонтальных площадках, защищенных от атмосферных осадков и прямых солнечных лучей.
Транспортные пакеты и непакетированные стопы изделий с защитно-декоративным покрытием при хранении устанавливать друг на друга не допускается.
9.2.5. При погрузочно-разгрузочных, транспортно-складских и других работах не допускаются удары по листам (деталям) и их сбрасывание с любой высоты.
### 10. Указания по применению
10.1. При применении листов и деталей следует руководствоваться нормативными документами и проектной документацией, утвержденными в установленном порядке, а также рекомендациями предприятия-изготовителя.
10.2. Потребитель должен обеспечиваться информацией по безопасному транспортированию, выполнению погрузочно-разгрузочных работ, хранению, обращению при монтаже и в процессе эксплуатации изделий.
10.3. Для крепления листов и деталей рекомендуется применять крепежные элементы из коррозионно-стойкой стали.
Установку крепежных элементов на листах и деталях необходимо проводить в предварительно высверливаемые отверстия, диаметр которых на 2 - 3 мм больше диаметра стержня крепежного элемента.
10.4. При монтаже листов и деталей запрещается воздействие на них ударных нагрузок: пробивка отверстий, обрубка, разрубка и т.п.
### 11. Гарантии изготовителя
Изготовитель гарантирует соответствие листов (деталей) требованиям настоящего стандарта при соблюдении потребителем установленных правил транспортирования, хранения и указаний по применению.
Приложение А
(рекомендуемое)
**МЕТОД ОПРЕДЕЛЕНИЯ НЕСУЩЕЙ СПОСОБНОСТИ**
Сущность метода заключается в разрушении целого листа нагрузкой, прикладываемой посередине пролета по однопролетной схеме.
А.1. Средства испытания
Устройство по 8.5.1.
Опоры и планка по 8.4.1.
Рулетка по ГОСТ 7502.
А.2. Подготовка образцов
Подготовка образцов - по 8.5.2.
А.3. Проведение испытаний
Листы испытывают по схеме, приведенной на рисунке 21. Испытанию подвергают один лист.
Лист укладывают на опоры лицевой поверхностью вверх. Нагрузку на лист передают через планку, установленную поперек листа.
Между опорами и листом, а также между планкой и листом допускается помещать мягкие прокладки из войлока, сукна и т.п. толщиной от 5 до 10 мм.
Лист доводят до разрушения и измеряют разрушающую нагрузку.
Ширину листа измеряют по 8.3.2.2.
А.4. Обработка результатов
Несущую способность листа P, кН/м, вычисляют по формуле
где F - разрушающая нагрузка, кН;
B - ширина листа, м.
Результат вычисления округляют до 0,01 кН/м.
Приложение Б
(рекомендуемое)
**МЕТОД ОПРЕДЕЛЕНИЯ ВОДОПОГЛОЩЕНИЯ**
Сущность метода заключается в определении массы образца изделия в высушенном и водонасыщенном состояниях с последующим их сравнением.
Б.1. Средства испытания
Сушильный лабораторный вентилируемый шкаф с перфорированными полками, позволяющий автоматически поддерживать температуру в пределах от 105 °C до 110 °C, или электроплитка.
Лабораторные технические весы с погрешностью взвешивания не более +/- 0,08 г по ГОСТ 24104.
Термометр по ГОСТ 28498.
Эксикатор по ГОСТ 25336.
Вакуумметр по ГОСТ 2405.
Б.2. Подготовка образцов
Подготовка образцов - по 8.8.2.
Б.3. Проведение испытаний
Испытание проводят в следующей последовательности:
- сушка образцов;
- охлаждение образцов;
- взвешивание высушенных образцов;
- насыщение образцов водой;
- взвешивание насыщенных водой образцов.
Сушку, охлаждение и взвешивание высушенных образцов проводят по 8.8.3.
Насыщение образцов водой проводят по 8.8.3 в течение 24 ч.
Допускается насыщение образцов в кипящей воде или методом вакуумирования.
При насыщении в кипящей воде образцы помещают в сосуд, заполненный водой и снабженный решеткой для обеспечения свободной циркуляции воды между образцами и дном сосуда.
Воду нагревают до кипения и выдерживают образцы в кипящей воде не менее 3 ч, после чего их охлаждают в той же воде до температуры помещения.
При насыщении вакуумированием образцы помещают в камеру, из которой откачивают воздух. Остаточное давление в камере не должно превышать 2 кПа. При этом давлении образцы выдерживают не менее 5 мин, после чего в камеру подают воду. Уровень воды должен быть выше образцов не менее чем на 30 мм. Насыщение образцов в условиях разрежения должно продолжаться не менее 5 мин.
После снятия разрежения образцы до взвешивания должны находиться в воде.
После насыщения образцы взвешивают на лабораторных весах. Перед взвешиванием с поверхности каждого образца мягкой тканью удаляют капли воды.
Взвешивание каждого образца должно быть закончено не позднее чем через 5 мин после извлечения его из воды.
Б.4. Обработка результатов
Водопоглощение W, %, вычисляют по формуле
где m - масса высушенного образца, кг;
- масса образца, насыщенного водой, кг.
Результат вычисления округляют до 1%.
За водопоглощение листов и деталей в партии принимают среднеарифметическое значение результатов испытаний всех образцов.
Приложение В
(справочное)
**СПРАВОЧНАЯ МАССА ЛИСТОВ И ДЕТАЛЕЙ**
| Профиль листа | Толщина листа, мм | Масса, кг |
| 40/150 (семиволновый) | 4,7 | 18,8 |
| 5,2 | 20,8 |
| 5,8 | 23,2 |
| 40/150 (восьмиволновый) | 4,7 | 21,2 |
| 5,2 | 23,4 |
| 5,8 | 26,1 |
| 51/177 (пятиволновый) | 5,2 | 18,0 |
| 6,0 | 20,8 |
| 51/177 (шестиволновый) | 5,2 | 21,6 |
| 6,0 | 25,0 |
| Примечание. Приведенные значения массы получены расчетным путем и являются справочными. При расчете массы листов приняты: длина 1750 мм и влажность 12%. |
| Обозначение детали | Масса детали, кг, при толщине, мм |
| 5,0 | 5,8 | 6,0 | 7,5 |
| КД-40/150-1, КД-40/150-2 | 5,2 | 6,0 | - | 8,0 |
| КД-51/177-1 | - | 5,6 | - |
| КД-51/177-2 | 5,7 |
| АК | - | 2,2 | 2,7 <*> | 3,21 |
| 3,97 <*> | 4,35 |
| УКД-1, УКД-2 | 5,0 | 5,8 | - |
| РУ <**> | - | - | 14,7 |
| ЛД <**> | - | - | 11,4 |
<*> Для деталей длиной 750 мм.
<**> Для деталей длиной 1750 мм. |
| Примечание. Приведенные значения массы получены расчетом и являются справочными. При расчете массы деталей влажность принята равной 12%. |
---
## Иллюстрации
$h_{1}$
$h_{2}$
$b_{1}$
$b_{2}$
$b_{1}$
$b_{2}$
$h_{1}$
$h_{2}$
$b_{1}$
$b_{2}$
$h_{1} \pm 3$
$B_{1}$
$A_{c1}$
$R_{e1}$
$A_{c2}$
$R_{e2}$
$A_{c}$
$R_{e}$
$A_{c1}$
$R_{e1}$
$A_{c1}$
$R_{e1}$
$A_{c2}$
$R_{e2}$
$h_{1}$
$h_{1}\prime$
$b_{1}\prime$
$b_{2}\prime$
$b_{1}$
$b_{2}$
$\sigma_{i}$
$\sigma_{i} = \frac{3F \cdot l}{2b \cdot t^{2}} 10^{- 6}$
$10^{- 6}$
$\sigma_{i}$
$\sigma_{i} = \frac{F \cdot l}{2W} 10^{- 6}$
$10^{- 6}$
$W = \frac{1,219(b_{1} \cdot h_{1}^{3} - b_{2} \cdot h_{2}^{3})}{h + t} K$
$b_{1} = 0,25(S + 2,6t)$
$b_{2} = 0,25(S - 2,6t)$
$h_{1} = 0,5(h + t)$
$h_{2} = 0,5(h - t)$
$K = \frac{B}{S}$
$R_{\text{уд}}$
$R_{\text{уд}} = \frac{A}{b \cdot t}$
$\rho$
$\rho = \frac{m \cdot \rho_{\text{в}}}{m_{1} - m_{2}}$
$m_{1}$
$m_{2}$
$\rho_{\text{в}}$
$P = \frac{F}{B}$
$W = \frac{m_{1} - m}{m} 100$
$m_{1}$