---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-6155"
---
## Без названия
# Документ 16394
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 21105-75"]:::rst
n1["ГОСТ 21105-87"]:::rst
n2["ГОСТ Р 56512-2015"]:::doc
n1 --> n2
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по стандартам
от 23 января 1987 г. N 87
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**КОНТРОЛЬ НЕРАЗРУШАЮЩИЙ**
**МАГНИТОПОРОШКОВЫЙ МЕТОД**
Nondestructive testing.
Method of magnetic particle testing
Группа Т59
**МКС 19 100**
**ОКСТУ 0011**
Дата введения
1 января 1988 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством приборостроения, средств автоматизации и систем управления.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 23.01.87 N 87.
3. Взамен ГОСТ 21105-75.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, приложения |
| --- | --- |
| ГОСТ 3.1102-81 | 1.7 |
| ГОСТ 3.1502-85 | 1.7 |
| ГОСТ 12.0.004-90 | 5.2 |
| ГОСТ 12.1.004-85 | 5.10 |
| ГОСТ 12.1.005-88 | 5.6 |
| ГОСТ 12.1.007-76 | 5.6 |
| ГОСТ 12.1.019-79 | 5.8 |
| ГОСТ 12.1.030-81 | 5.9 |
| ГОСТ 12.2.003-91 | 5.4 |
| ГОСТ 12.2.007.0-75 | 5.8 |
| ГОСТ 12.2.032-78 | 5.5 |
| ГОСТ 12.2.033-78 | 5.5 |
| ГОСТ 12.2.049-80 | 5.4 |
| ГОСТ 12.2.061-81 | 5.5 |
| ГОСТ 12.2.062-81 | 5.5 |
| ГОСТ 12.3.002-75 | 5.1 |
| ГОСТ 12.3.020-80 | 5.3 |
| ГОСТ 12.4.013-85 | 5.19 |
| ГОСТ 12.4.021-75 | 5.6 |
| ГОСТ 12.4.023-84 | 5.12 |
| ГОСТ 12.4.068-79 | 5.11 |
| ГОСТ 1435-99 | Приложение 3 |
| ГОСТ 2789-73 | Приложение 3 |
| ГОСТ 5632-72 | Приложение 3 |
| ГОСТ 9411-91 | 5.19 |
| ГОСТ 18442-80 | 4.6.3 |
| ГОСТ 24450-80 | Вводная часть |
| ТУ 17-08-249-86 | 5.11 |
5. Издание (апрель 2003 г.) с Изменением N 1, утвержденным в сентябре 1989 г. (ИУС 1-90).
Настоящий стандарт распространяется на магнитопорошковый метод неразрушающего контроля деталей, изделий и полуфабрикатов из ферромагнитных материалов с относительной магнитной проницаемостью не менее 40 (далее - объекты контроля).
Термины, применяемые в настоящем стандарте, и их определения по ГОСТ 24450.
Пояснения терминов, применяемых в настоящем стандарте, приведены в Приложении 1.
### 1. ОСНОВНЫЕ ПОЛОЖЕНИЯ
1.1. Магнитопорошковый метод неразрушающего контроля основан на явлении притяжения частиц магнитного порошка магнитными потоками рассеяния, возникающими над дефектами в намагниченных объектах контроля.
Наличие и протяженность индикаторных рисунков, вызванных полями рассеяния дефектов, можно регистрировать визуально или автоматическими устройствами обработки изображения.
1.2. Магнитопорошковый метод предназначен для выявления поверхностных и подповерхностных нарушений сплошности волосовин, трещин различного происхождения, непроваров сварных соединений, флокенов, закатов, надрывов и т.п.
1.3. Магнитопорошковый метод применяют для контроля объектов из ферромагнитных материалов с магнитными свойствами, позволяющими создавать в местах нарушения сплошности магнитные поля рассеяния, достаточные для притяжения частиц магнитного порошка.
Метод может быть использован для контроля объектов с немагнитными покрытиями.
1.4. Чувствительность магнитопорошкового метода определяется магнитными характеристиками материала объекта контроля, его формой, размерами и шероховатостью поверхности, напряженностью намагничивающего поля, местоположением и ориентацией дефектов, взаимным направлением намагничивающего поля и дефекта, свойствами дефектоскопического материала, способом его нанесения на объект контроля, а также способом и условиями регистрации индикаторного рисунка выявляемых дефектов.
1.5. В зависимости от размеров выявляемых дефектов устанавливаются три условных уровня чувствительности, приведенные в табл. 1.
Таблица 1
| Условный уровень чувствительности | Минимальная ширина раскрытия условного дефекта, мкм | Минимальная протяженность условного дефекта, мм |
| --- | --- | --- |
| А Б В | 2,0 10,0 25,0 | 0,5 |
Примечания.
1. Условный уровень чувствительности А достигается при параметре шероховатости контролируемой поверхности Ra <= 2,5 мкм, уровни чувствительности Б и В - при Ra <= 10 мкм.
2. При выявлении подповерхностных дефектов, а также при Ra > 10 мкм чувствительность метода понижается и условный уровень чувствительности не нормируется.
3. При контроле изделий с немагнитными покрытиями с увеличением толщины покрытия чувствительность метода понижается.
(Измененная редакция, Изм. N 1).
1.6. Вид, местоположение и ориентация недопустимых дефектов, а также необходимый уровень чувствительности контроля конкретных изделий устанавливаются в отраслевой нормативно-технической документации на контроль изделий.
1.7. Магнитопорошковый контроль проводится по технологическим картам согласно ГОСТ 3.1102 и ГОСТ 3.1502, в которых указывают: наименование изделия (узла), наименование и номер детали, эскиз детали с указанием габаритных размеров, зону контроля, способ контроля, вид и схему намагничивания, значения намагничивающего тока или напряженности магнитного поля, средства контроля (аппаратуру, дефектоскопические материалы), нормы на отбраковку.
### 2. ТРЕБОВАНИЯ К АППАРАТУРЕ
2.1. При контроле магнитопорошковым методом применяют стационарные, передвижные и переносные дефектоскопы по нормативно-технической документации.
Допускается применять специализированные дефектоскопы, предназначенные для контроля конкретных изделий.
#### 2.2 В зависимости от назначения дефектоскопы включают в себя следующие функциональные устройства:
- блок формирования намагничивающего тока;
- намагничивающие устройства;
- устройство для размагничивания;
- устройство для нанесения дефектоскопических материалов;
- блок автоматического управления технологическими операциями контроля;
- исполнительные устройства для осуществления автоматических операций контроля;
- приборы и устройства для контроля качества дефектоскопических материалов и технологических процессов;
- устройства для осмотра контролируемой поверхности и регистрации дефектов.
2.3. Дефектоскопы должны быть снабжены измерителями намагничивающего тока. Погрешность измерений не должна превышать 10%.
2.4. Дефектоскопы общего назначения должны обеспечивать возможность размагничивания объектов контроля.
2.5. Дефектоскопы, в которых намагничивание изделий осуществляется переменным, выпрямленным или импульсным токами, при контроле способом остаточной намагниченности должны обеспечивать выключение тока в момент времени, при котором значение остаточной индукции составляет не менее 0,9 ее максимального значения для данного материала при выбранном режиме.
2.6. В дефектоскопах при контроле способом остаточной намагниченности не допускается использовать в качестве намагничивающих устройств электромагниты постоянного тока, а также другие устройства, в которых снижение магнитного потока от максимального значения до нуля при намагничивании происходит в течение времени, превышающего 5 мс.
2.7. Устройства для осмотра контролируемой поверхности и регистрации дефектов включают в себя: УФ-облучатели, оптические устройства (лупы; бинокулярные, стереоскопические микроскопы; зеркала; эндоскопы), а также автоматизированные системы отработки изображений.
2.8. Требования к специализированным дефектоскопам устанавливают в отраслевой нормативно-технической документации на контроль конкретных изделий.
### 3. ТРЕБОВАНИЯ К ДЕФЕКТОСКОПИЧЕСКИМ МАТЕРИАЛАМ
3.1. При магнитопорошковом методе контроля применяют магнитные дефектоскопические материалы: порошки, суспензии и магнитогуммированные пасты.
3.2. В зависимости от состояния контролируемой поверхности (ее цвета и шероховатости), магнитных свойств материала и требуемой чувствительности контроля используют магнитные порошки, имеющие естественную окраску, а также цветные и люминесцентные.
3.3. Основные свойства магнитных порошков, влияющих на выявляемость дефектов: дисперсность, магнитные и оптические характеристики.
Качество магнитных порошков оценивают по методикам, приведенным в отраслевой нормативно-технической документации на их поставку.
3.4. Свойства магнитной суспензии, влияющие на выявляемость дефектов, определяются составом, концентрацией и свойствами отдельных ее компонентов.
3.4.1. Концентрация магнитного порошка в суспензии должна составлять (25 +/- 5) г/дм3, а люминесцентного порошка - (4 +/- 1) г/дм3.
При контроле резьбы и объектов с использованием магнитных полей напряженностью >= 100 А/см концентрацию магнитного порошка уменьшают до 5 г/дм3.
В технически обоснованных случаях допускается устанавливать более высокие значения концентрации магнитного порошка в суспензии.
3.4.2. Вязкость дисперсионной среды суспензии не должна превышать при температуре контроля. При вязкости носителя выше в технической документации должно быть указано время стекания основной массы суспензии, после которого допустим осмотр изделия.
3.4.3. Дисперсионная среда суспензий с люминесцентными магнитными порошками не должна ухудшать светоколористических свойств порошка, а ее собственная люминесценция не должна искажать результаты контроля.
3.5. Магнитная суспензия не должна вызывать коррозии контролируемой поверхности.
3.6. Магнитогуммированная паста представляет собой смесь магнитного порошка и затвердевающих органических полимерных веществ.
3.7. Качество готовых дефектоскопических материалов определяют перед проведением контроля на стандартных образцах предприятий, аттестованных в установленном порядке.
### 4. ПОДГОТОВКА И ПРОВЕДЕНИЕ КОНТРОЛЯ
#### 4.1 Магнитопорошковый метод контроля включает технологические операции:
- подготовку к контролю;
-
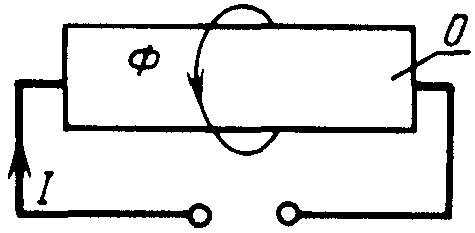
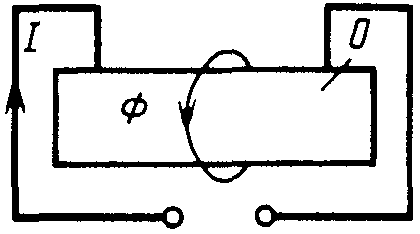
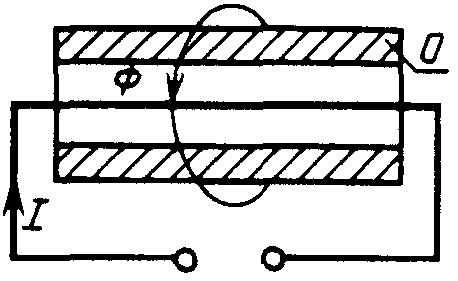
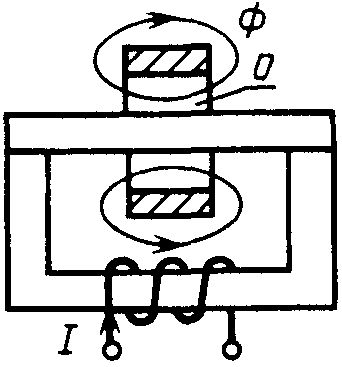
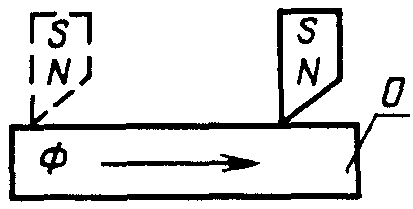
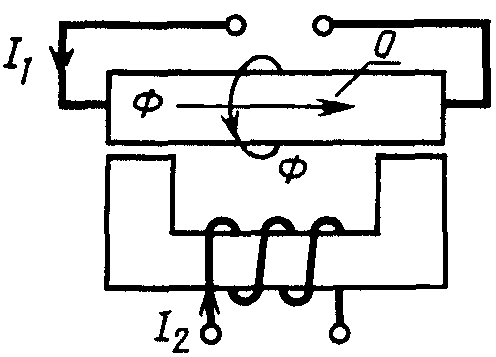
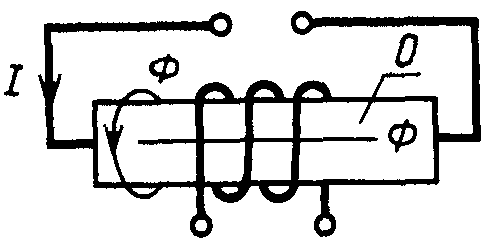
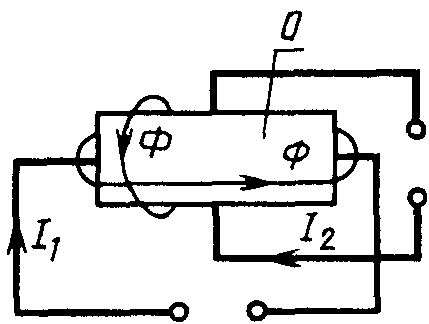
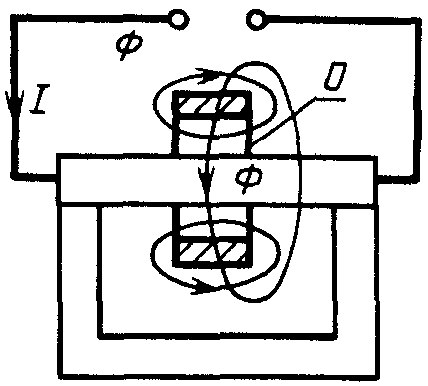
намагничивание объекта контроля;
| Вид намагничивания | Способ намагничивания | Схема намагничивания |
| Циркулярное | Пропусканием тока по всему объекту | |
| Пропусканием тока по части объекта | |
| Пропусканием тока по проводнику, помещенному в сквозное отверстие в объекте | |
| Путем индуцирования тока в объекте | |
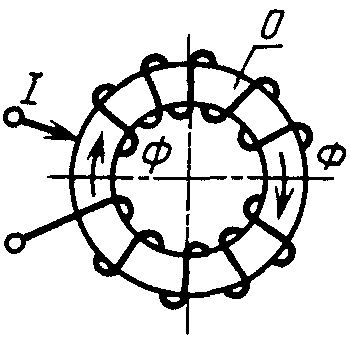
| Пропусканием тока по тороидальной обмотке | |
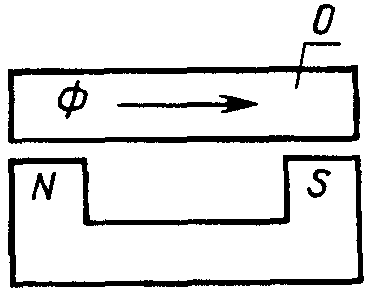
| Продольное (полюсное) | При помощи постоянного магнита | |
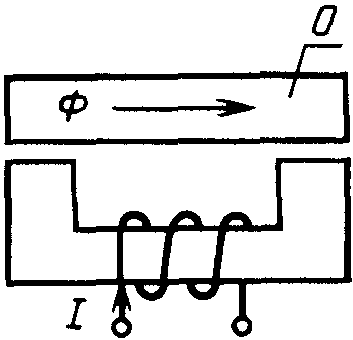
| При помощи электромагнита | |
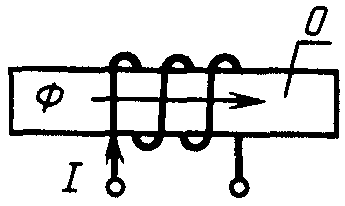
| При помощи соленоида | |
| Перемещением постоянного магнита по объекту | |
| Комбинированное | Пропусканием тока по объекту и при помощи электромагнита | |
| Пропусканием тока по объекту и при помощи соленоида | |
| Пропусканием по объекту двух токов во взаимно перпендикулярных направлениях | |
| Индуцированием тока в объекте и пропусканием тока по проводнику, помещенному в сквозное отверстие в объекте | |
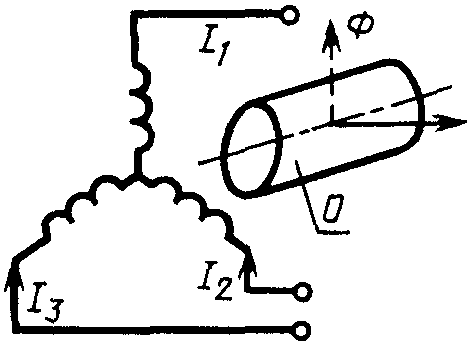
| Во вращающемся магнитном поле | При помощи соленоида вращающегося магнитного поля | |
*Примечание.* Обозначения: О - объект контроля, Ф - магнитный поток, I - электрический ток.
4.4.1. Вид и способ намагничивания выбирают в зависимости от размеров и формы объекта, материала и толщины покрытия, а также от характера и ориентации дефектов, подлежащих выявлению. При этом наилучшее условие выявления дефектов - перпендикулярное направление намагничивающего поля по отношению к направлению ожидаемых дефектов.
При необходимости выявления дефектов различной ориентации применяют намагничивание в двух или трех взаимно перпендикулярных направлениях, комбинированное намагничивание, а также намагничивание во вращающемся магнитном поле.
4.4.2. Напряженность магнитного поля на контролируемом участке поверхности объекта выбирают в зависимости от требуемой чувствительности контроля в соответствии с Приложением 4.
Значения напряженности магнитного поля на поверхности объекта контроля определяют при помощи измерителей напряженности магнитного поля или катушек поля.
4.4.3. При контроле объектов с большим размагничивающим фактором, имеющих отношение длины к эквивалентному диаметру менее 5, следует:
- составлять контролируемые изделия в цепочку, размещая их друг к другу торцевыми поверхностями;
- применять удлинительные наконечники;
- применять переменный намагничивающий ток.
4.4.4. При намагничивании объектов применяют следующие виды электрического тока: постоянный, переменный однофазный и трехфазный, выпрямленный однополупериодный и двухполупериодный, импульсный.
4.4.5. При циркулярном намагничивании объектов, имеющих поперечное сечение простой формы, а также крупногабаритных объектов значение тока определяют в зависимости от требуемой напряженности магнитного поля на контролируемой поверхности, формы и размеров сечения объекта контроля по формулам, приведенным в Приложении 5.
##### 4.4.6 Комбинированное намагничивание применяют при контроле СПП.
При комбинированном намагничивании двумя токами одного вида: переменным синусоидальным или выпрямленным однополупериодным и двухполупериодным, их фазы должны быть сдвинуты относительно друг друга.
4.4.7. Намагничивание во вращающемся магнитном поле применяют при контроле СОН объектов сложной формы, а также объектов с большим размагничивающим фактором, с ограниченной контактной площадью или с нетокопроводящими гальваническими покрытиями.
#### 4.5 Для нанесения магнитного порошка на поверхность объекта применяют способы:
- магнитной суспензии;
- сухого магнитного порошка;
- магнитогуммированной пасты.
4.5.1. Магнитную суспензию наносят на контролируемую поверхность путем полива или погружения объекта в ванну с суспензией, а также аэрозольным способом.
4.5.2. Сухой магнитный порошок наносят на контролируемую поверхность при помощи различных распылителей, погружением объекта в емкость с порошком, а также способом воздушной взвеси.
Способ воздушной взвеси применяют при выявлении подповерхностных дефектов, а также дефектов под слоем немагнитного покрытия толщиной от 100 до 200 мкм.
4.5.3. Магнитогуммированную пасту готовят непосредственно перед применением и наносят на контролируемую поверхность в жидком виде.
Способ магнитогуммированной пасты применяют при контроле внутренних стенок полостей диаметром менее 20 мм при отношении глубины к диаметру 1:10.
4.6. Осмотр контролируемой поверхности и регистрацию индикаторных рисунков выявляемых дефектов проводят визуально или с применением автоматизированных систем обработки изображений.
4.6.1. При визуальном осмотре могут быть использованы различные оптические устройства (лупы, микроскопы, эндоскопы).
Выбираемое увеличение оптического устройства зависит от шероховатости поверхности детали, типа обнаруживаемых дефектов, условий контроля и т.п.
4.6.2. Освещенность контролируемой поверхности при использовании магнитных порошков естественной окраски, а также цветных магнитных порошков должна быть не менее 1000 лк. При этом следует применять комбинированное освещение (общее и местное).
4.6.3. При использовании люминесцентных магнитных порошков осмотр контролируемой поверхности следует проводить при ультрафиолетовом облучении источником с длиной волны 315 - 400 нм. При этом УФ-облученность контролируемой поверхности должна быть не менее 2000 мкВт/см2 (200 отн. ед. по ГОСТ 18442).
4.7. Участок магнитопорошкового контроля должен быть снабжен дефектограммами с видами индикаторных рисунков характерных дефектов, а также стандартным образцом. Стандартный образец должен иметь паспорт и дефектограмму.
4.8. Детали, признанные годными по результатам магнитопорошкового метода контроля, должны быть, при необходимости, размагничены.
Способы размагничивания и проверки степени размагничивания, а также допустимую норму остаточной намагниченности каждого изделия устанавливают в отраслевой нормативно-технической документации на контроль изделий.
4.9. Результаты контроля записывают в журналах, протоколах или перфокартах. Вид и объем записи устанавливают в отраслевой нормативно-технической документации на контроль изделий.
### 5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. Общие требования безопасности к проведению магнитопорошкового контроля - по ГОСТ 12.3.002.
5.2. К проведению магнитопорошкового контроля допускаются дефектоскописты, прошедшие аттестацию в установленном порядке, а также обучение и инструктаж по ГОСТ 12.0.004.
5.3. Участок магнитопорошкового контроля массивных и крупногабаритных объектов должен быть оборудован подъемно-транспортными механизмами и поворотными стендами по ГОСТ 12.3.020.
5.4. Конструкция производственного оборудования должна соответствовать требованиям ГОСТ 12.2.049 и ГОСТ 12.2.003.
5.5. Расположение и организация рабочих мест на участке, оснащение их приспособлениями, необходимыми для безопасного выполнения технологических операций, должны соответствовать требованиям безопасности по ГОСТ 12.2.032, ГОСТ 12.2.033, ГОСТ 12.2.061 и ГОСТ 12.2.062.
5.6. Требования к содержанию вредных веществ, температуре, влажности, подвижности воздуха в рабочей зоне - по ГОСТ 12.1.005 и ГОСТ 12.1.007, требования к вентиляционным системам - по ГОСТ 12.4.021.
5.7. Требования к коэффициенту естественной освещенности (КЕО) и освещенности рабочей зоны, пульсации светового потока, яркости и контрасту - по СНиП II-4-79, утвержденным Госстроем СССР.
5.8. Требования электробезопасности - по ГОСТ 12.2.007.0, ГОСТ 12.1.019, "Правилам устройства электроустановок потребителей" и "Правилам технической эксплуатации электроустановок и правилам техники безопасности при эксплуатации электроустановок потребителей", утвержденным Госэнергонадзором.
5.9. Защитное заземление или зануление дефектоскопов - по ГОСТ 12.1.030.
5.10. При размещении, хранении, транспортировании и использовании дефектоскопических и вспомогательных материалов, отходов производства и объектов, прошедших контроль, следует соблюдать требования к защите от пожаров по ГОСТ 12.1.004.
5.11. Индивидуальные средства защиты должны соответствовать ТУ 17-08-249-86 и ГОСТ 12.4.068.
5.12. При циркулярном намагничивании путем пропускания тока через изделие или проводник, помещенный в сквозное отверстие объекта, следует:
- включать и выключать электрический ток только при надежном электрическом контакте электродов с объектом контроля;
- применять защитные щитки по ГОСТ 12.4.023 для защиты лица от возможного попадания мелких частиц расплавленного свинца.
5.13. Требования к защите от вредного воздействия постоянных магнитных полей соответствуют "Предельно допустимым уровням воздействия постоянных магнитных полей при работе с магнитными устройствами и магнитными материалами" N 1742-77, утвержденным Минздравом СССР.
5.14. Органы управления магнитопорошковых дефектоскопов, создающих постоянные магнитные поля напряженностью более 80 А/см, должны быть вынесены за пределы зоны действия этих полей.
5.15. При контроле способом приложенного поля с циркулярным намагничиванием не допускается применять керосиновую или керосино-масляную суспензию.
5.16. Для приготовления суспензий не допускается использовать керосин температурой вспышки ниже 30 °C.
5.17. Наносить магнитный порошок способом воздушной взвеси следует в камерах с отсасывающими вентиляционными устройствами.
5.18. Требования к защите от ультрафиолетового излучения соответствуют "Гигиеническим требованиям к конструированию и эксплуатации установок с искусственными источниками УФ-излучения для люминесцентного контроля качества промышленных изделий", N 1854, утвержденным Минздравом СССР.
5.19. При осмотре контролируемой поверхности в УФ-излучении, в случае отсутствия в аппарате встроенных устройств, обеспечивающих защиту глаз оператора от вредного воздействия УФ-лучей, следует применять защитные очки по ГОСТ 12.4.013 <*> со стеклами ЖС-4 по ГОСТ 9411 толщиной не менее 2 мм.
---
<*> На территории Российской Федерации действует ГОСТ Р 12.4.013-97.
5.20. Отходы производства в виде отработанных дефектоскопических материалов подлежат утилизации, регенерации, удалению в установленные сборники или уничтожению.
**ПОЯСНЕНИЯ ТЕРМИНОВ, ПРИМЕНЯЕМЫХ В СТАНДАРТЕ**
Условный дефект - поверхностный дефект в форме плоской щели с
параллельными стенками с отношением глубины к
ширине, равным 10, ориентированный
перпендикулярно к направлению магнитного поля
Условный уровень - чувствительность магнитопорошкового контроля,
чувствительности определяемая минимальной шириной и
протяженностью условного дефекта
Дефектограмма - изображение части изделия с индикаторным
рисунком выявленных дефектов, полученное
фотографическим путем, при помощи реплик или
другими способами
Стекание основной массы - состояние, при котором дальнейшее стекание
суспензии суспензии не изменяет картины отложения
порошка над дефектом, в том числе при
повторном включении намагничивающего
устройства
Приложение 2
Рекомендуемое
**ОПРЕДЕЛЕНИЕ СПОСОБА КОНТРОЛЯ**
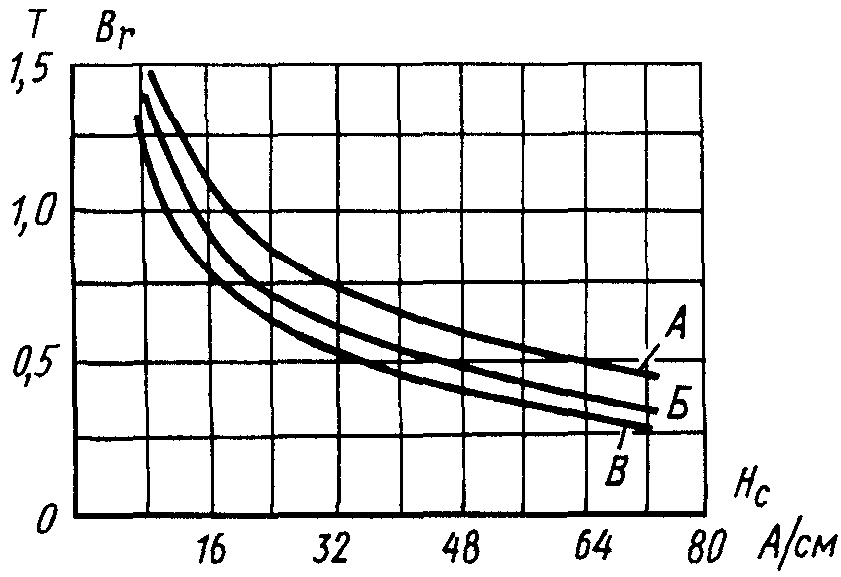
1. По известным магнитным характеристикам (коэрцитивной силе и остаточной индукции ) материала объекта определяют возможность достижения требуемого уровня чувствительности при контроле с использованием СОН.
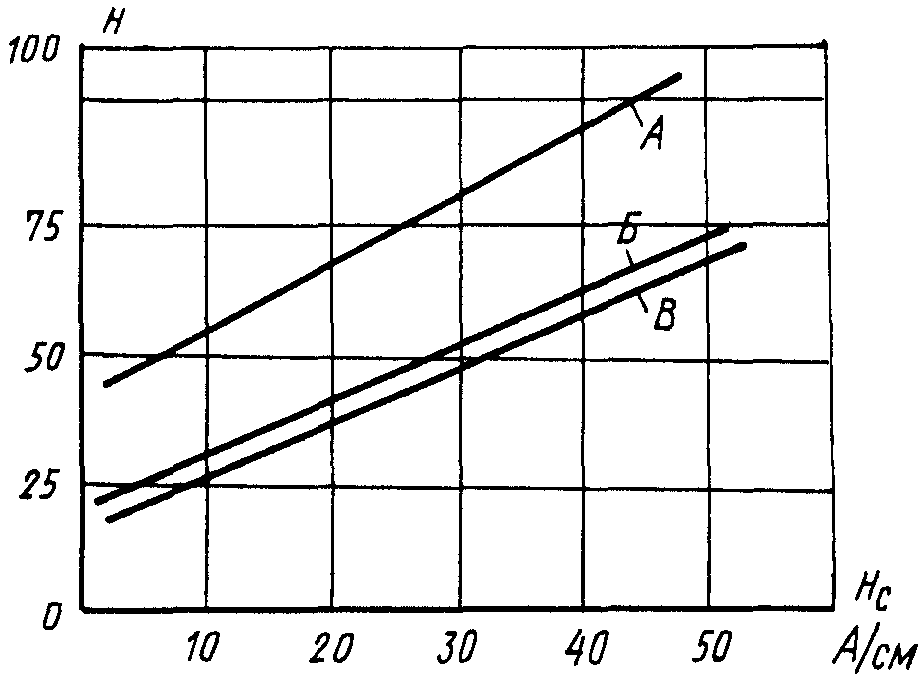
При этом пользуются кривыми, приведенными на чертеже, которые соответствуют условным уровням чувствительности А, Б и В.
Контроль СОН с требуемой чувствительностью возможен в том случае, если остаточная индукция материала при заданном значении коэрцитивной силы равна или больше значения остаточной индукции, определенной по соответствующей кривой.
2. При необходимости проведения контроля с более высоким уровнем чувствительности, чем это позволяет СОН, следует применять СПП.
Рекомендуемое
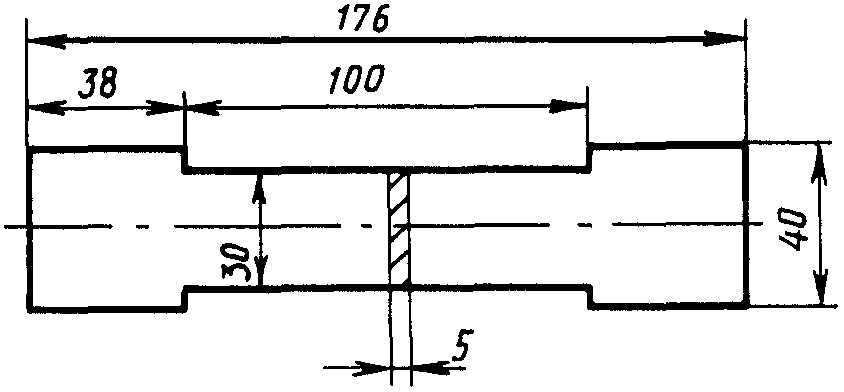
**МЕТОДИКА**
**ИЗГОТОВЛЕНИЯ ОБРАЗЦОВ**
8.
Ширину трещин измеряют на металлографическом микроскопе.
**ОПРЕДЕЛЕНИЕ НАПРЯЖЕННОСТИ МАГНИТНОГО ПОЛЯ**
1. При контроле СОН напряженность магнитного поля определяют по кривым намагничивания материала объекта контроля с учетом необходимости его технического насыщения.
2. При контроле СПП напряженность магнитного поля, необходимую для обеспечения требуемого уровня чувствительности, определяют по коэрцитивной силе материала объекта контроля при помощи кривых, приведенных на чертеже.
Примечания.
1. Значения напряженностей магнитного поля могут быть уточнены экспериментально применительно к контролю конкретных изделий.
2. При контроле СПП отношение нормальной составляющей напряженности магнитного поля к тангенциальной на контролируемом участке поверхности объекта должно быть не более 3.
Приложение 5
Рекомендуемое
**ОПРЕДЕЛЕНИЕ НАМАГНИЧИВАЮЩЕГО ТОКА**
При циркулярном намагничивании максимальное (амплитудное) значение намагничивающего тока I в А для получения заданной напряженности магнитного поля H в А/см определяют по формулам:
- для объектов цилиндрической формы с круглым сечением
- для объектов с прямоугольным сечением
I = 2Ha при a/b >= 10;
I = 2H (a + b) при a/b < 10;
- для участков крупногабаритных объектов
,
где d - диаметр круглого сечения, см;
a и b - длина и ширина прямоугольного сечения, см;
l - расстояние между электродами или длина контролируемого участка, см;
c - ширина контролируемого участка, см.
---
## Иллюстрации
$36 \cdot 10^{- 6}\text{м}^{2}/\text{с }(36\text{сСт})$
$10 \cdot 10^{- 6}\text{м}^{2}/\text{с }(10\text{сСт})$
$\text{Н}_{\text{с}} \geq 10\text{А}/\text{см}$
$\text{Н}_{\text{с}}$
$\text{В}_{1}$
$\text{Н}_{\text{с}}$
$\text{Н}_{n}$
$\text{Н}_{t}$
$I = 1,5H \sqrt{l^{2} + c^{2}}$