---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-6027"
---
## Без названия
# Документ 14924
**МЕТОДИЧЕСКАЯ ДОКУМЕНТАЦИЯ В СТРОИТЕЛЬСТВЕ**
**ПРОЕКТ ПРОИЗВОДСТВА РАБОТ**
**НА МОНТАЖ СТАЛЬНЫХ КОНСТРУКЦИЙ ЗДАНИЙ И СООРУЖЕНИЙ**
**МДС 12-60.2011**
В документе приведен типовой проект производства работ на монтаж стальных конструкций.
В соответствии со структурой и содержанием проекта производства работ по МДС 12-46.2008 приводятся решения по организации и технологии монтажных работ, правила и приемы выполнения технологических операций, нормы и процедуры оценки качества работ, потребность в средствах механизации.
Разработан сотрудниками "Центрального научно-исследовательского и проектно-экспериментального института организации, механизации и технической помощи строительству" (отв. исполнитель - Ю.А. Корытов).
Типовой проект может быть использован непосредственно или послужить основой для составления индивидуальных проектов монтажных работ с учетом местных условий.
Документ предназначен для проектных организаций, разрабатывающих проекты производства работ, и строительно-монтажных организаций, выполняющих работы по монтажу стальных конструкций.
## ВВЕДЕНИЕ
Проект производства работ является основным организационно-технологическим документом на монтаж металлических конструкций, типовыми элементами которых служат колонны, балки и прогоны (фермы).
Проект содержит мероприятия по организации работ с использованием современных средств техники и информации. В проекте предусматриваются прогрессивные технологии монтажных работ с применением высокопроизводительных средств механизации, способствующие улучшению качества, сокращению сроков и себестоимости работ. Проект обеспечивает безопасное производство работ, содержит мероприятия по выполнению требований безопасности в строительстве.
Наличие и использование проектов производства работ во многом предопределяют конкурентоспособность строительной организации.
Проекты используются при лицензировании строительной организации в качестве документов, подтверждающих готовность организации к производству работ, при сертификации системы качества организации и строительной продукции - в статусе нормативных документов предприятия.
Проекты разрабатывают, как правило, проектные и проектно-технологические организации. Располагая квалифицированными кадрами, строительная организация может своими силами разработать проект производства работ. Настоящий документ предназначен для того, чтобы оказать проектной, проектно-технологической и строительной организации помощь в составлении проекта производства работ по монтажу стальных конструкций.
Настоящий документ разработан с учетом рекомендаций МДС 12-46.2008 по составлению проектов производства работ, по составу и содержанию их разделов, а также по изложению и оформлению.
Настоящий проект производства работ является типовым для объектов сельского, промышленного и гражданского строительства, может быть использован при новом строительстве, а также при реконструкции и ремонте существующих зданий и сооружений. После корректировки проект может быть использован непосредственно или послужить основой для составления индивидуального проекта с учетом местных условий.
В документе учтены результаты работ и опыт ЦНИИОМТП и других проектно-технологических институтов в области монтажа стальных конструкций.
## 1. ОБЩИЕ ПОЛОЖЕНИЯ
Проект производства работ на монтаж металлических конструкций разрабатывается на основании исходных данных, предоставляемых заказчиком, и технического задания, прилагаемого к договору.
По настоящему проекту монтаж металлических конструкций осуществляется в основном с применением ручной дуговой сварки.
В проекте приводится краткое описание возводимых металлических конструкций. Так, по настоящему проекту возводится здание в плане Г-образной формы с габаритными размерами 64 x 29 м. Здание двухэтажное с антресолью и подземным этажом под частью здания. Общая площадь здания - 4 тыс. м2, строительный объем - 22 тыс. м3, в том числе подземного этажа - 3 тыс. м3. Верхняя отметка кровли относительно уровня земли - 8 м.
Каркас здания - металлический, из проката стального, двутаврового с параллельными гранями полок: колонны из двутавров N 25 и N 35, балки из двутавров N 60, N 55, N 35 и N 20. Перекрытия - монолитный железобетон по металлическим прогонам.
Сварные швы выполняются электродуговой сваркой, электродами Э-42А, Э-50А, Э-55А.
Проект производства работ следует использовать вместе с рабочими чертежами на металлические конструкции здания.
Схемы привязки монтажного крана разработаны отдельно от генерального плана объекта в части, необходимой для производства монтажа стальных конструкций.
При разработке проекта использованы нормативно-технические документы, основные из которых указаны в разделе 2.
## 2. НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
СНиП 3.03.01-87. Несущие и ограждающие конструкции
СНиП 12-01-2004. Организация строительства
СНиП 12-03-2001. Безопасность труда в строительстве. Часть 1. Общие требования
СНиП 12-04-2002. Безопасность труда в строительстве. Часть 2. Строительное производство
ГОСТ 12.3.003-86. ССБТ. Работы электросварочные. Требования безопасности
ГОСТ 12.4.059-89. ССБТ. Строительство. Ограждения предохранительные инвентарные. Общие технические условия
ГОСТ 5264-80*. Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 23118-99. Конструкции стальные строительные. Общие технические условия
ГОСТ 23407-78. Ограждения инвентарные строительных площадок и участков производства строительно-монтажных работ. Технические условия
СП 12-136-2002. Решения по охране труда и промышленной безопасности в ПОС и ППР
ПБ 10-382-00. Правила устройства и безопасной эксплуатации грузоподъемных кранов
РД-11-06-2007. Методические рекомендации о порядке разработки ППР грузоподъемными машинами и технологических карт погрузочно-разгрузочных работ. Ростехнадзор
МДС 12-41.2008. Монтажная оснастка для временного закрепления сборных элементов возводимых и разбираемых зданий
МДС 12-46.2008. Проект организации строительства, проект организации работ по сносу (демонтажу), проект производства работ. Разработка и оформление.
## 3. ОРГАНИЗАЦИЯ И ТЕХНОЛОГИЯ МОНТАЖА СТАЛЬНЫХ КОНСТРУКЦИЙ
3.1. До начала монтажа стальных конструкций должны быть выполнены согласно Проекту организации строительства данного объекта подготовительные работы, работы по устройству котлована и "нулевого цикла".
3.2. Детали стальных конструкций должны быть изготовлены в соответствии с требованиями стандартов или технических условий на изделия конкретных видов, типов и марок по рабочей документации, утвержденной разработчиком и принятой к производству предприятием-изготовителем.
В соответствии с Проектом организации строительства работы по укрупнению стальных конструкций и подготовке их к монтажу производятся с использованием автомобильного крана типа КС-3577-3 "Ивановец" на площадке складирования и укрупнительной сборки, показанной на Генеральном плане (здесь не приводится). Работы по подготовке конструкций к монтажу осуществляет звено в составе трех монтажников, электросварщика и машиниста крана.
3.3. Монтаж стальных конструкций ведется звеном из пяти рабочих в составе: три монтажника, электросварщик и машинист крана. При этом используется монтажный кран КС-55729 с телескопической стрелой длиной до 30,1 м.
Монтируемые колонны, балки и прогоны (фермы) должны быть размещены заранее в зоне действия крана.
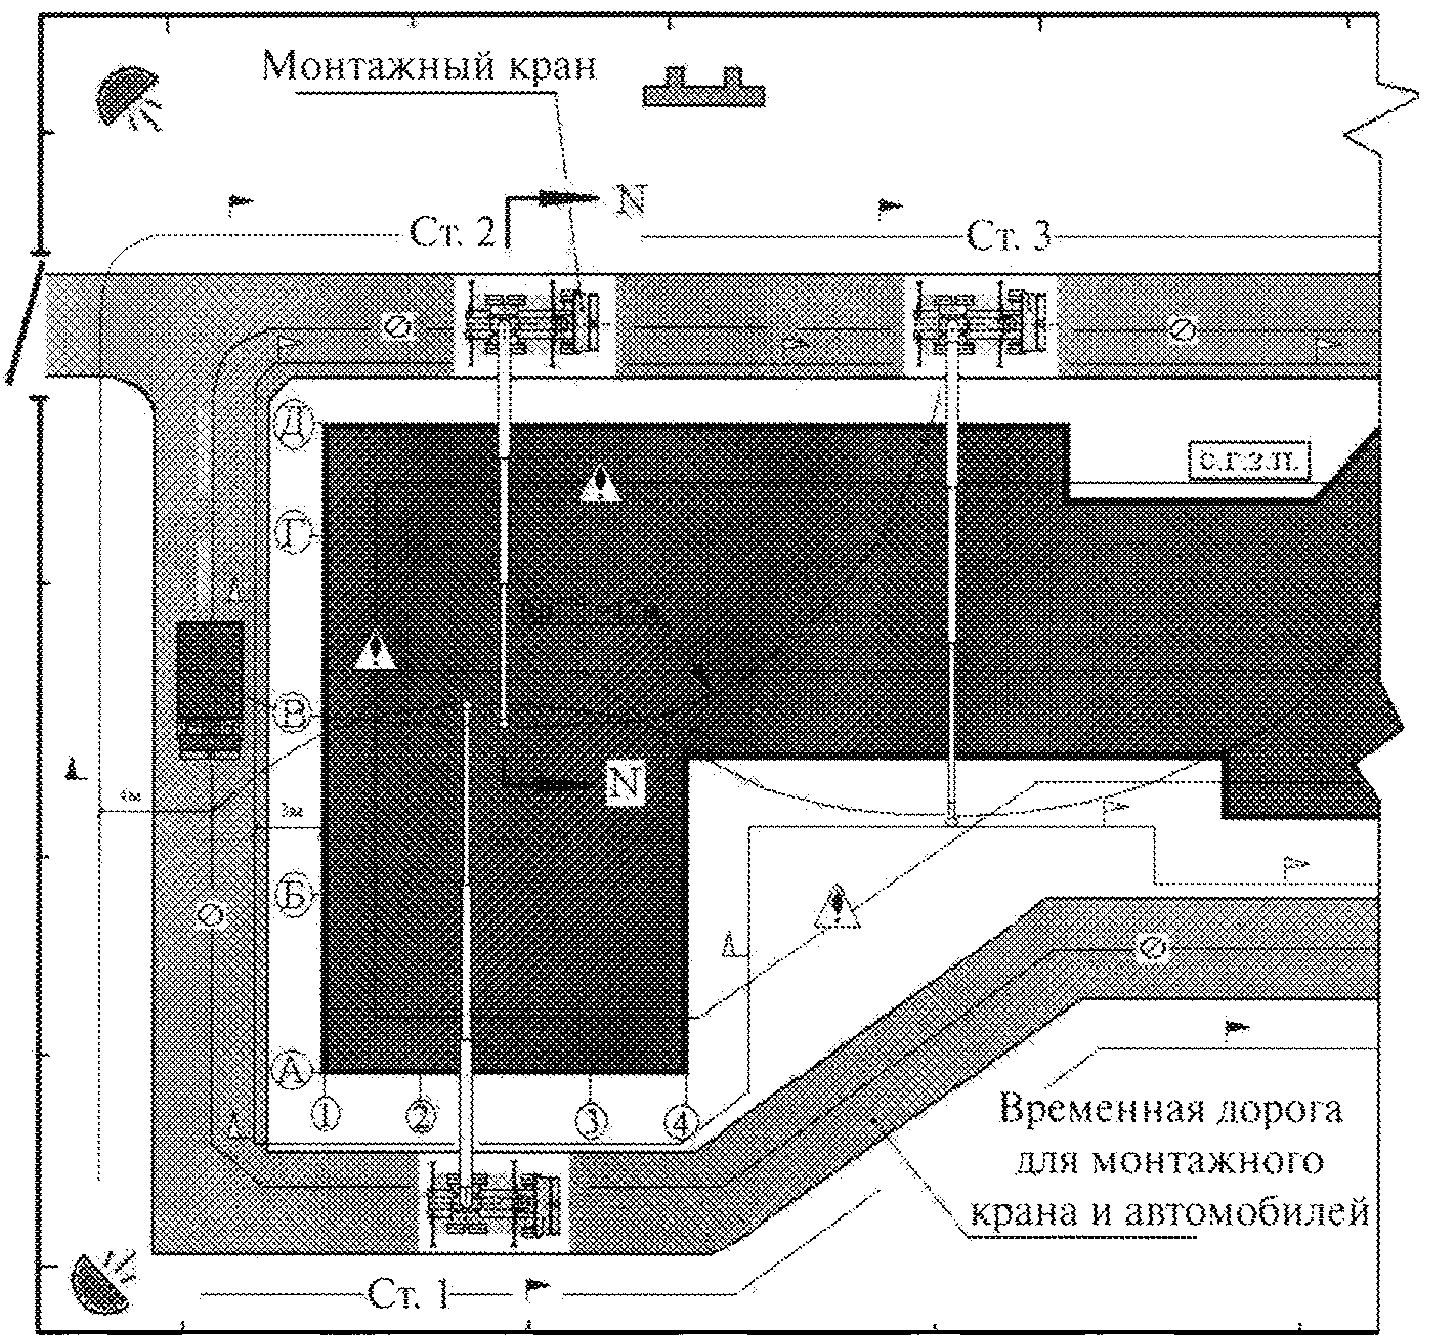
Горизонтальная привязка монтажного крана к строящемуся зданию показана на схеме, фрагмент которой приведен на рисунке 1.
ограждение участка монтажных работ
линии зон действия монтажного крана
линия границы опасной зоны от работы крана
линия границы опасной зоны от здания
линия предупреждения об ограничении зоны действия крана
линия ограничения зоны действия крана
место хранения съемных грузозахватных приспособлений
стенд со схемами строповки и таблицей масс грузов
светильник-прожектор
ворота въездные-выездные
Рисунок 1. Схема горизонтальной привязки
монтажного крана (фрагмент)
На схеме показано, как должен быть организован и оборудован участок монтажных работ. Участок имеет временное ограждение, препятствующее появлению посторонних в зоне работ. По периметру возводимого здания проложена временная дорога для перемещения монтажного крана по часовой стрелке от стоянки Ст. 1 до стоянки Ст. 7. Зоны действия крана на этих семи стоянках обеспечивают монтаж стальных конструкций здания.
На участке работ обозначены линиями опасные зоны: от перемещения груза монтажным краном - на расстоянии 4,0 м от крюка и от возможного падения предметов с высоты здания - на расстоянии 3 м от стены здания. Расчет расстояний опасных зон приведен в разделе 6.
На участке согласно схеме предусмотрены: место хранения съемных грузозахватных приспособлений, место хранения контрольного груза, стенд со схемами строповки и таблицей масс грузов, светильники-прожекторы для освещения рабочих мест и пункт мойки колес крана.
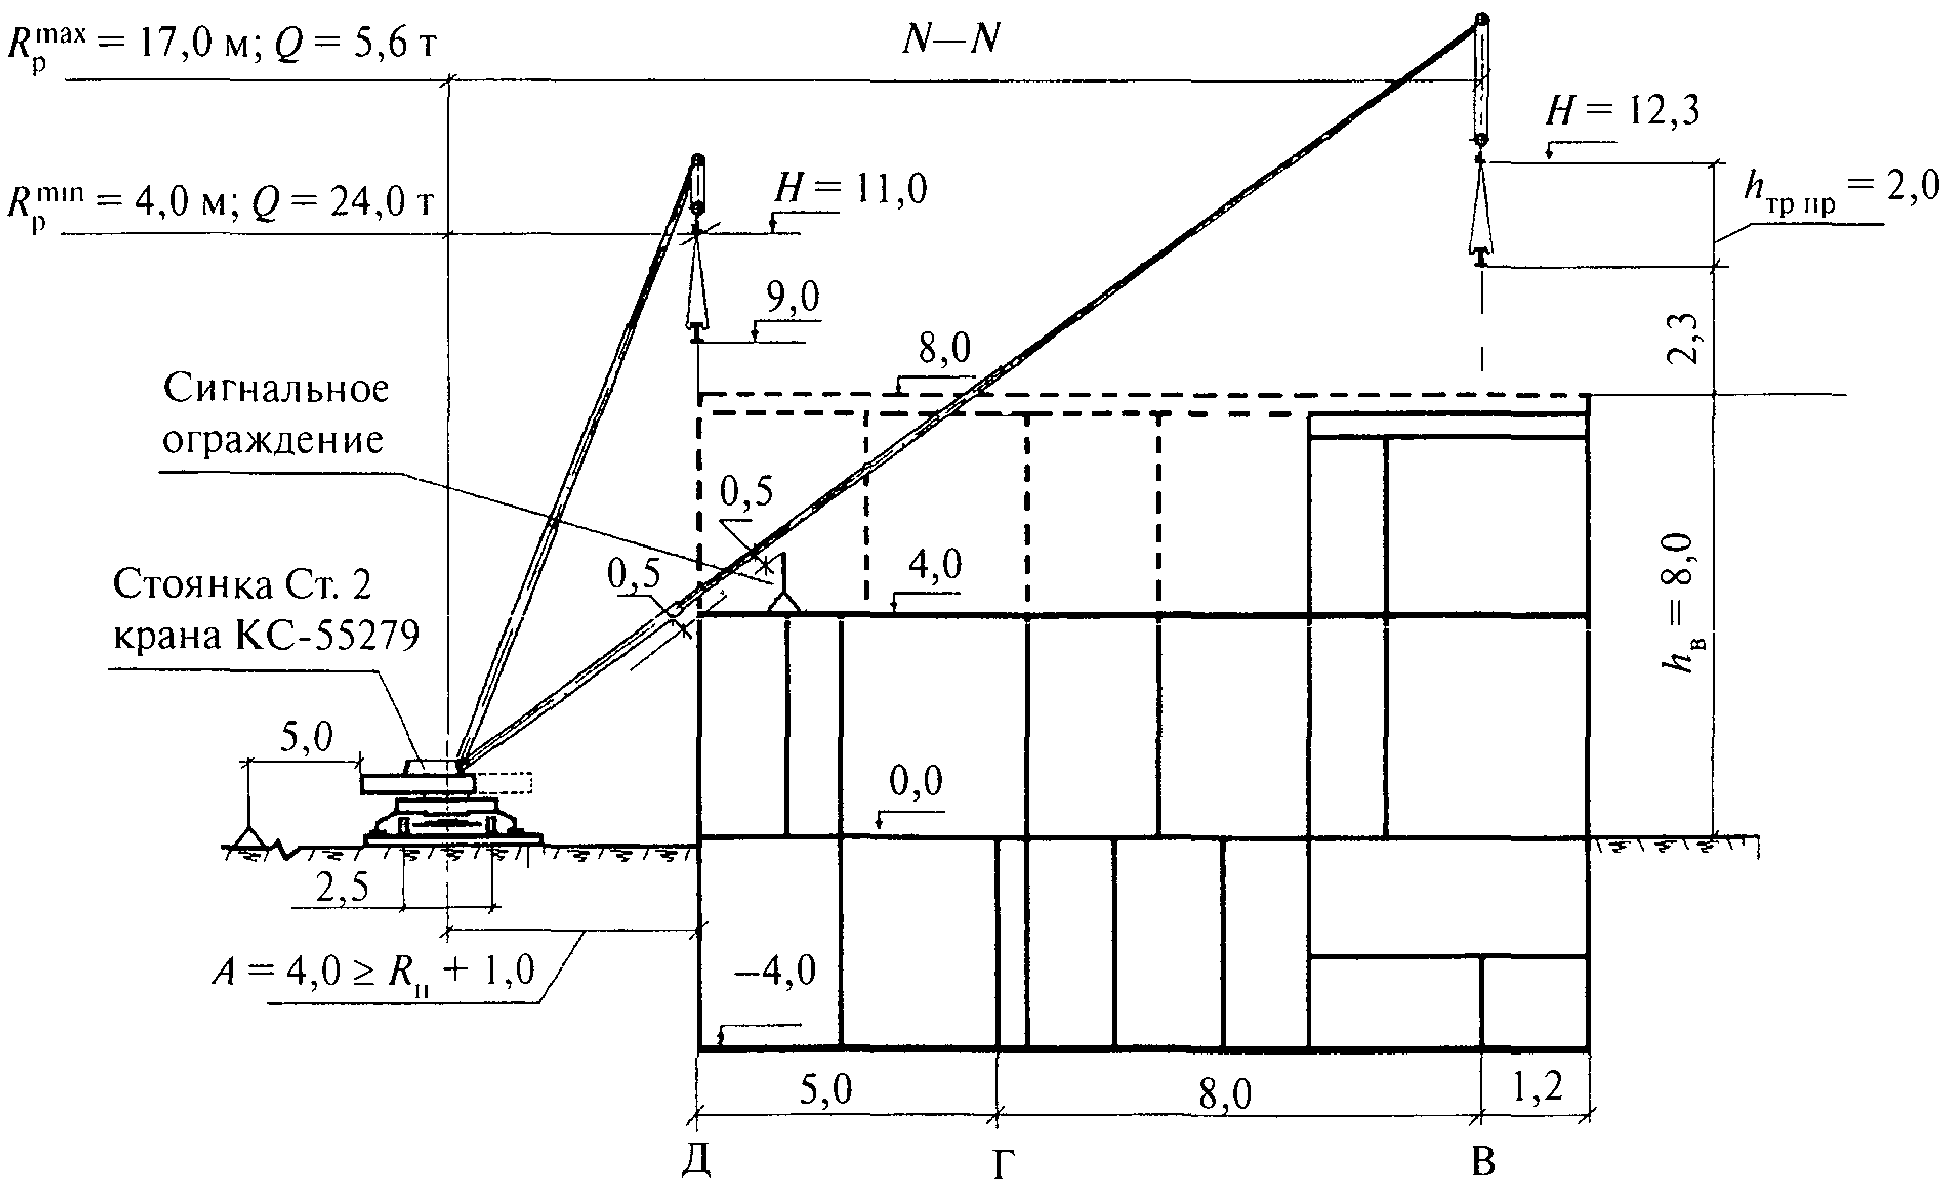
Схема вертикальной привязки монтажного крана к строящемуся зданию показана в сечении N - N на стоянке Ст. 2 (рисунок 2). Расстояние от оси крана до стены здания А = 4 м составляет не меньше наибольшего радиуса поворотной части крана и нормативного габарита приближения 1 м. Минимальные расстояния от стрелы до металлоконструкций здания и до сигнального ограждения при этом соответствуют нормативным - 0,5 м. Опасная зона от перемещения подвижных частей крана принята на расстоянии 5 м.
Рисунок 2. Вертикальная привязка монтажного крана
3.4. Монтажные работы начинают после сдачи-приемки фундаментов - опор колонн здания при наличии акта на скрытые работы. В процессе сдачи-приемки должна быть выполнена инструментальная проверка качества ранее выполненных работ. При проверке должны быть определены положение поперечных и продольных осей фундаментов-опор в плане и высотные отметки опорных поверхностей фундаментов.
3.5. Монтажные работы с использованием крана складываются из следующих операций: подготовка мест установки и крепления колонн и балок; строповка колонн и балок; подъем, наводка и установка их на место крепления; выверка и временное закрепление (если требуется); расстроповка колонн и балок.
Отдельным потоком, используя смонтированный каркас, производят монтаж прогонов (ферм) и встроенных стальных конструкций.
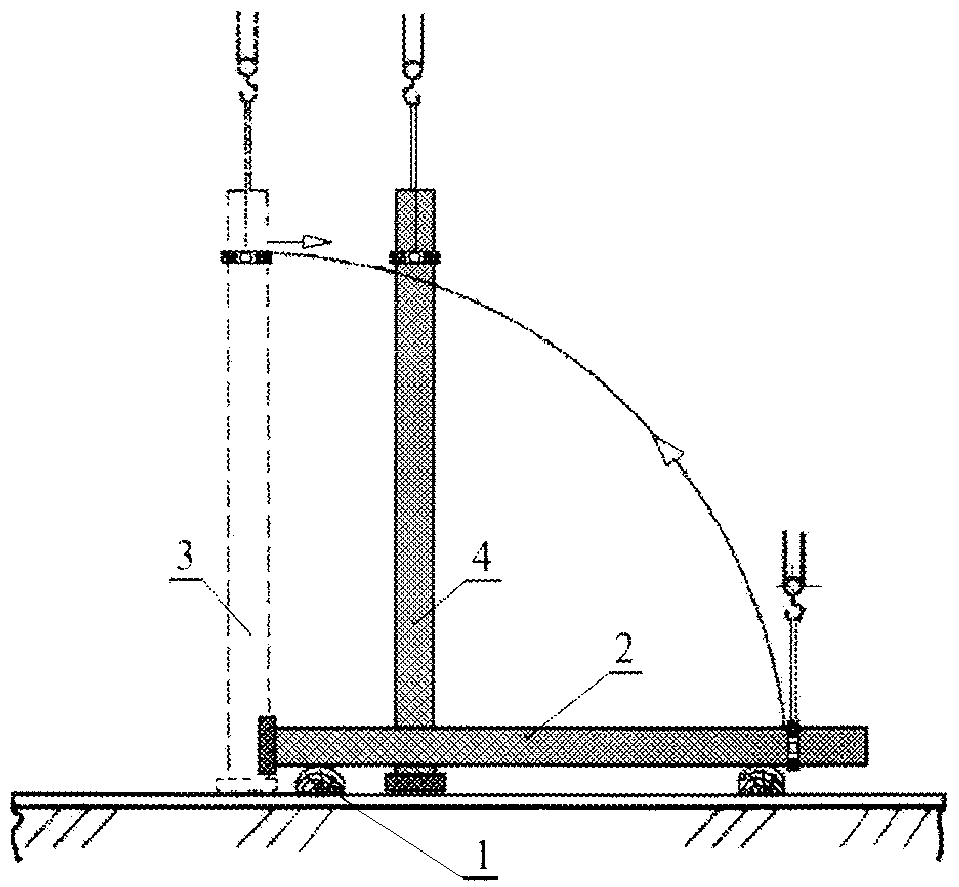
3.6. Один из распространенных способов монтажа колонны показан на рисунке 3. Перед монтажом колонну укладывают на деревянные подкладки (1). Колонну переводят монтажным краном из горизонтального (2) в вертикальное (3), а затем и в проектное положение (4).
Рисунок 3. Монтаж колонны
Наводка колонны в проектное положение производится с минимальной скоростью. Положение колонны выверяют относительно разбивочных осей, проверяют ее вертикальность и высотную отметку. Основные допуски на монтаж колонны приведены в разделе 4.
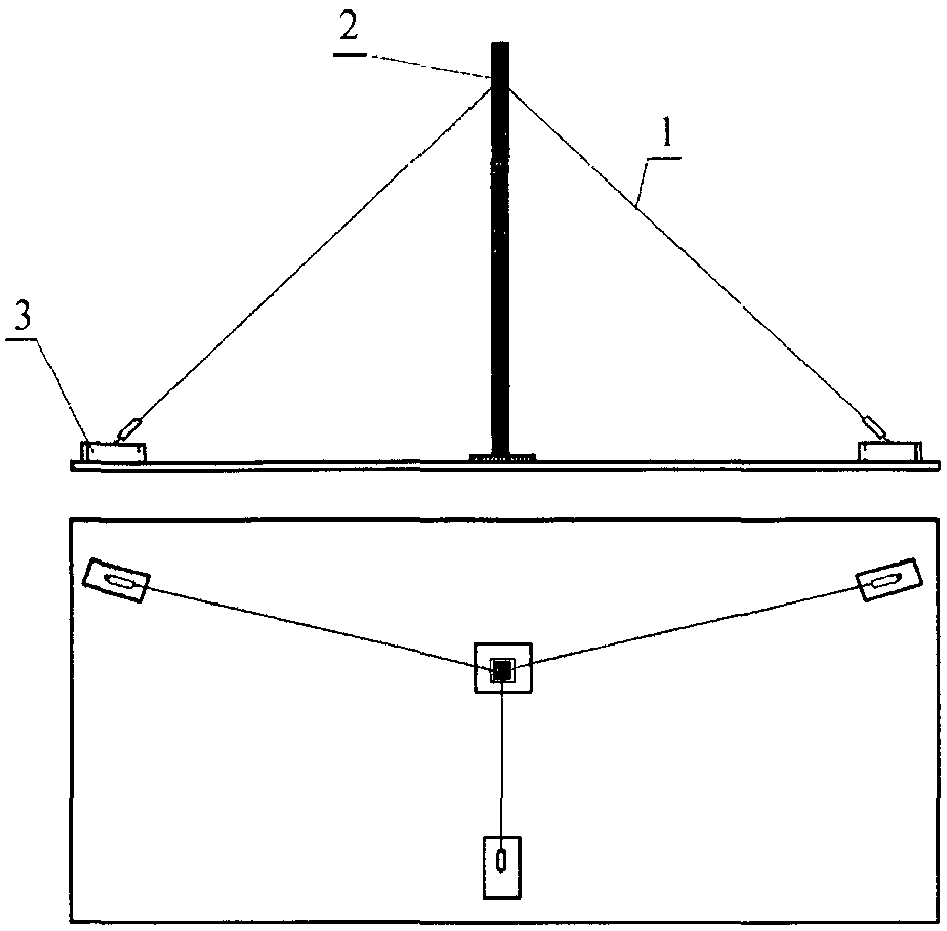
Временное закрепление установленной колонны производят с помощью монтажной оснастки (подкосов, связей, кондукторов и т.п.), типоразмер которой зависит от конструкции колонны. Один из вариантов временного закрепления колонны расчалками показан на рисунке 4. Инвентарная расчалка с натяжным устройством (1) прикреплена к колонне (2) и к ранее смонтированному элементу металлоконструкции (или, например, к инвентарному железобетонному блоку) (3).
Рисунок 4. Временное закрепление колонны
Постоянное закрепление колонн, балок и прогонов производится сваркой согласно проекту.
Стропы могут быть сняты с колонны, балки, прогона после их временного закрепления. Монтажную оснастку снимают после постоянного закрепления стальной конструкции по проекту.
3.7. До начала монтажа балки должны быть смонтированы колонны и подготовлены опорные площадки для установки балки.
К колоннам приставляют инвентарные средства подмащивания с площадками (монтажные лестницы, передвижные подмости, вышки и т.п.). С помощью оттяжек производятся подъем балки и наведение ее в положение, близкое к проектному. После этого монтажники поднимаются на площадки средств подмащивания и устанавливают балку в проектное положение. Строп балки при этом может быть приспущен на 5 - 10 см. Производится сварка конструкций согласно проекту, после чего осуществляют расстроповку балки.
3.8. Способы и средства строповки должны обеспечить установку балок и колонн в проектное положение с первого раза. Строповка производится стропами с замыкающими устройствами на крюках. Неиспользуемые ветви стропа навешивают на соединительное звено. Угол между ветвями стропа не должен превышать 90°. Крюки стропа должны быть направлены от центра тяжести балок и колонн. При строповке балок используют инвентарные прокладки, предотвращающие перетирание каната.
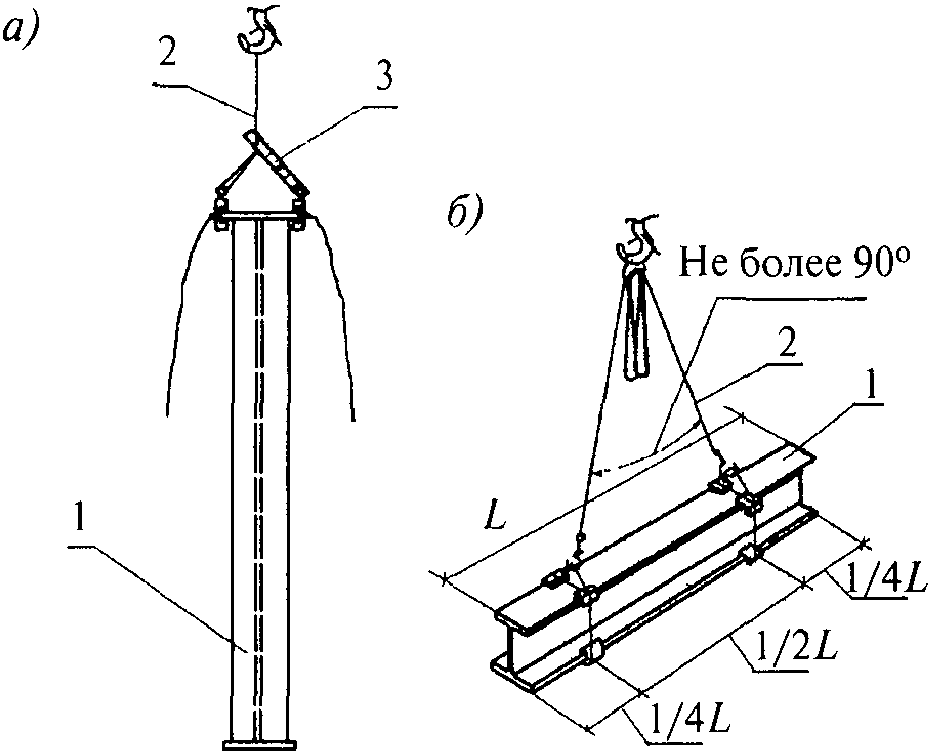
Схемы строповки приведены на рисунке 5.
Рисунок 5. Строповка колонн и балок
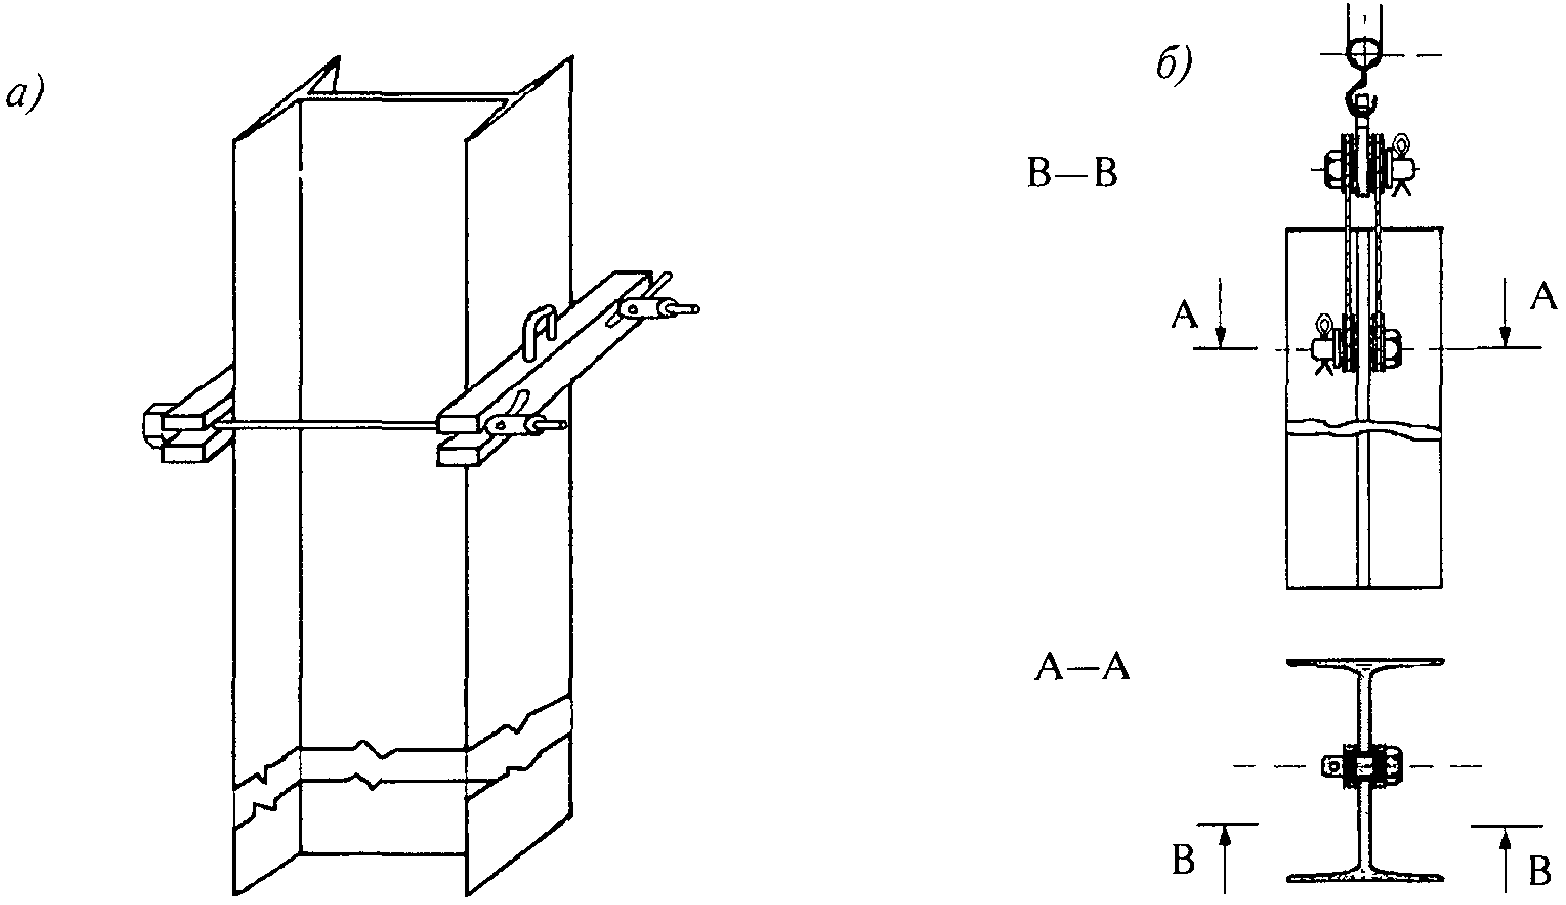
Строповка колонны (1) производится стропом (2) типа 1СК-4,0/2000 по ГОСТ 25573 и клещевым захватом с дистанционным управлением расстроповкой КЗ-3.2 (рисунок 5, а).
Строповка балок (1) производится стропом (2) типа 4СК1-2/2000 по ГОСТ 25573 (рисунок 5, б).
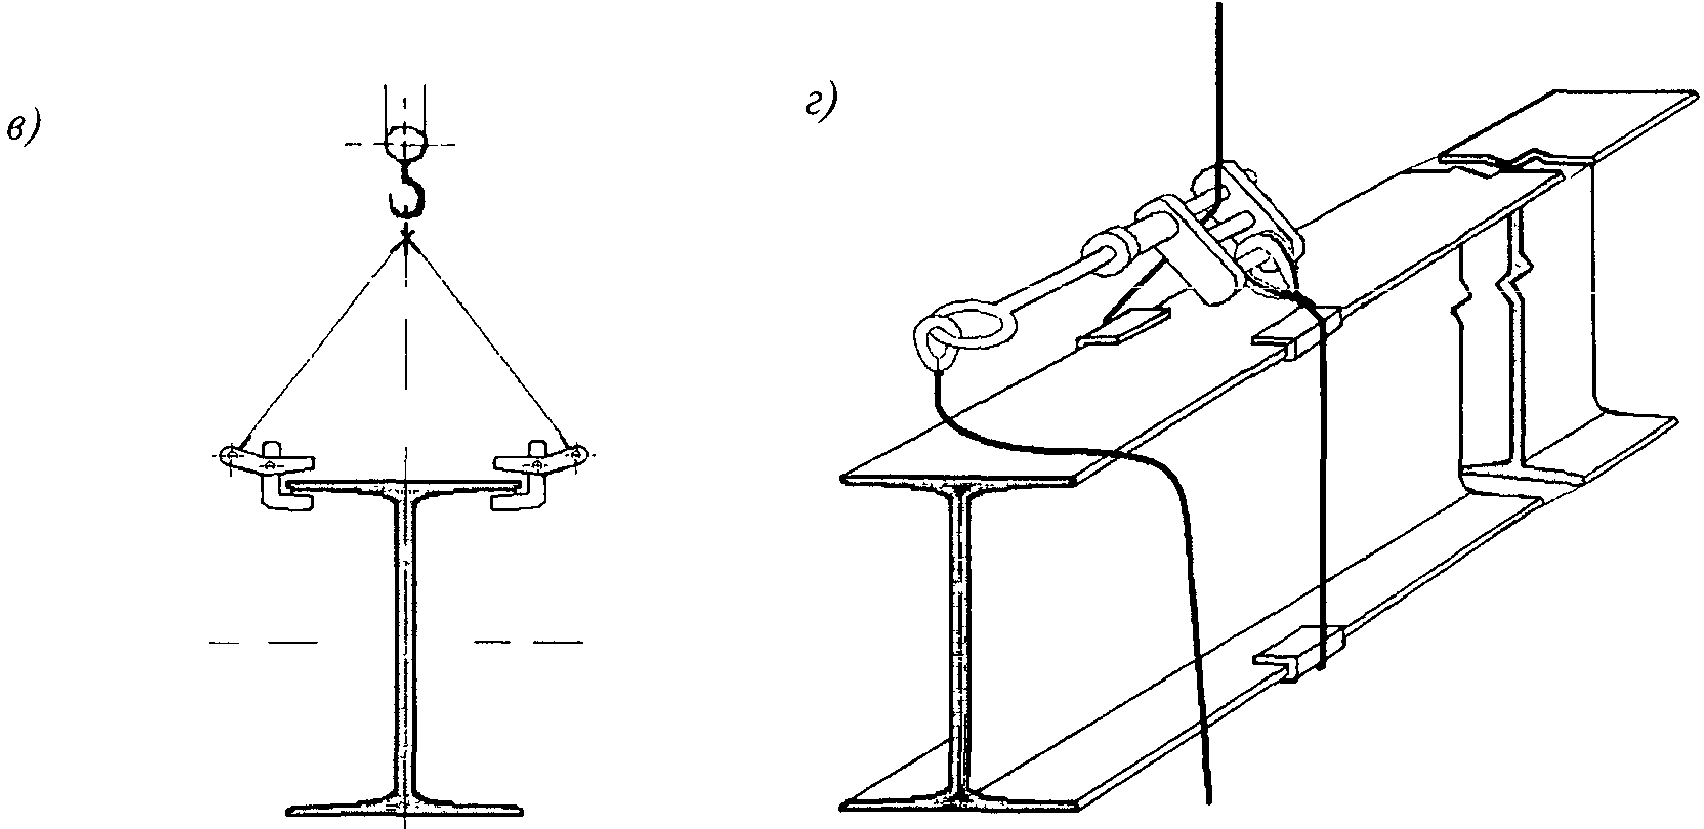
При строповке применяют различные съемные грузозахватные приспособления, типоразмеры которых зависят от конструкции и веса колонн и балок. Захваты для колонн и балок показаны на рисунке 6. Для колонн кроме клещевого захвата (см. рисунок 5, а) могут быть применены фрикционные (см. рисунок 3 и рисунок 6, а), пальцевые со строповочным отверстием в колонне (рисунок 6, б), эксцентриковые и другие захваты. Для балок кроме петлевого захвата (см. рисунок 5, б) могут быть применены, например, рычажные (рисунок 6, в), штырьевые (рисунок 6, г) и другие захваты.
Рисунок 6. Захваты для колонн и балок
Схемы строповки должны быть помещены на стенд, место расположения которого на участке работ указано на рисунке 1.
3.9. При строповке колонн и балок руководствуются сведениями об их массе, о схемах строповки и о соответствующих съемных грузозахватных приспособлениях. Эти сведения применительно к данному проекту приведены в таблице 1.
Таблица 1
Массы грузов, схемы строповки
и грузозахватные приспособления
| Наименование и обозначение грузов | Массы грузов не более, кг | Схемы строповки на рисунке 5 | Съемное грузозахватное приспособление |
| Колонна К1, двутавр N 25 | 752 | Рисунок 5, а | Строп 1СК-4,0/2000 ГОСТ 25573 |
| Колонна К2, двутавр N 35 | 542 | Захват КР-3.2 |
| Балка Б1, двутавр N 60 | 1450 | Рисунок 5, б | Строп 4СК1-2/2000 ГОСТ 25573 |
| Балка Б2, двутавр N 55 | 912 |
| Балка Б3, двутавр N 35 | 369 |
| Балка Б4, двутавр N 20 | 160 |
Таблица масс грузов, схемы строповки и данные о съемных грузозахватных приспособлениях должны быть помещены на упомянутый выше стенд.
Место хранения съемных грузозахватных приспособлений показано на схеме горизонтальной привязки крана (см. рисунок 1).
Перед началом монтажных работ крановщик и стропальщики должны быть ознакомлены под роспись со схемами строповки, с таблицей масс грузов и съемными грузозахватными приспособлениями.
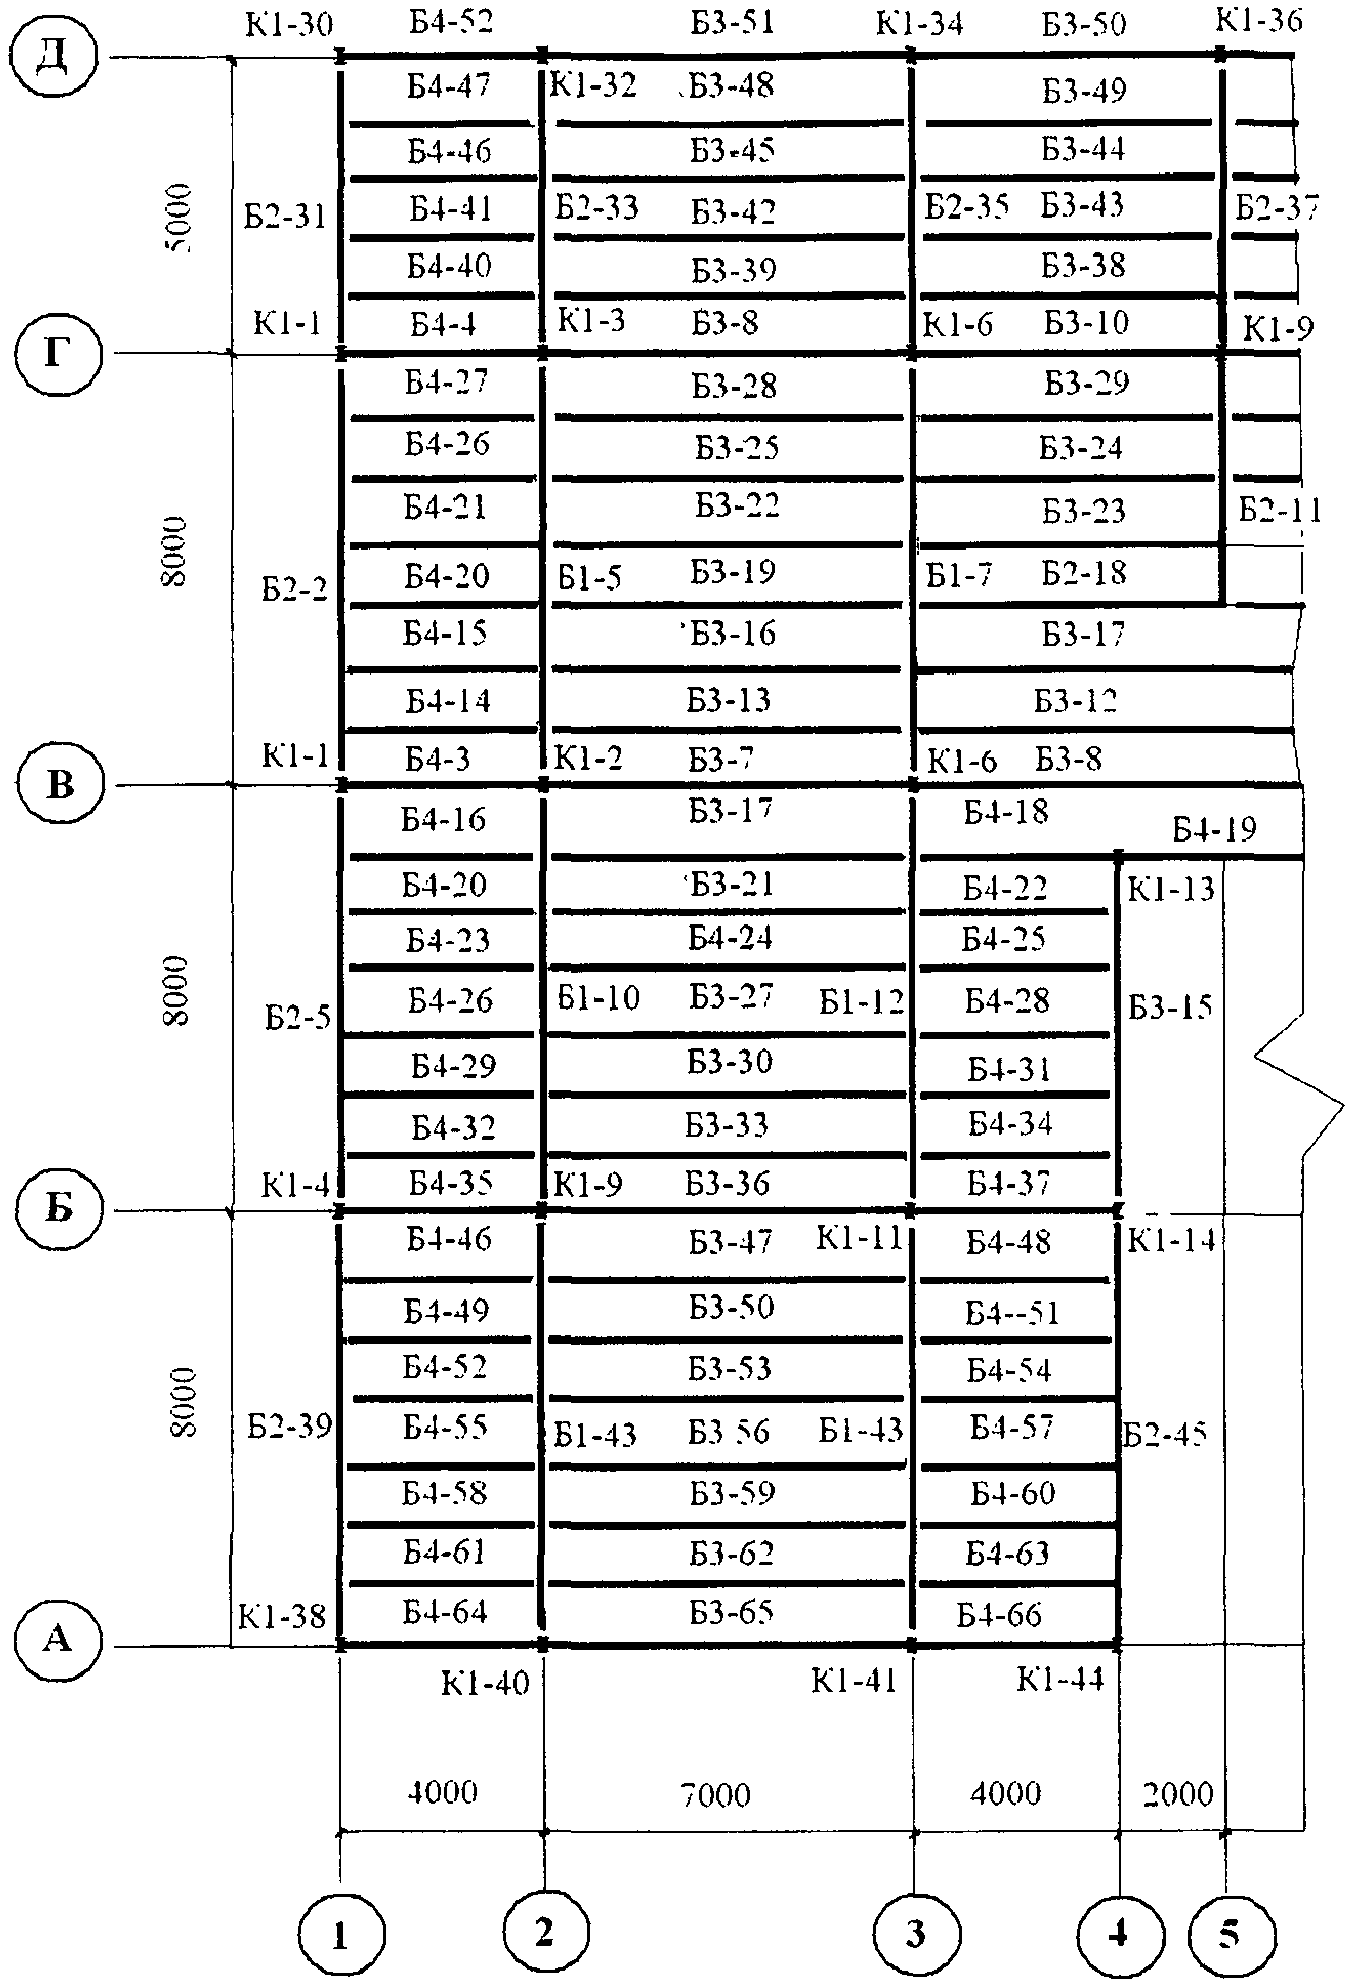
3.10. Монтаж стальных конструкций производят "снизу вверх", по захваткам, методом "на кран". Последовательность монтажа должна обеспечить устойчивость и геометрическую неизменяемость конструкций. Разбивка на захватки и последовательность монтажа колонн и балок указаны в проекте на плане разбивки на отметках 0,0; +4,0; +8,0; +10,0 на листах формата А3 (весь план разбивки на разных отметках здесь не приводится).
Фрагмент плана разбивки в осях А - Д и 1 - 5 на захватки и последовательность монтажа, например на отметке +4,0 м, показаны на рисунке 7.
Рисунок 7. Последовательность монтажа колонн
и балок на отметке 4 м (фрагмент)
Монтаж на первой захватке производится в осях А - В и 1 - 5, на второй - в осях В - Д и 1 - 5. На сетке конструкций в плане последовательность монтажа типоразмеров колонн (К1, К2, К3 и т.д.) и балок (Б1, Б2, Б3 и т.д.) обозначена цифрами. Последовательность монтажа, например на первой захватке первых семи колон и балок, следующая: К1 - 1, К1 - 2, Б4 - 3 (в осях В и 1 - 2), К1 - 4, Б2 - 5 (в осях 1 и Б - В), К1 - 6, Б3 - 7 (в осях В и 2 - 3). Таким же способом устанавливается последовательность монтажа на второй и других захватках.
3.11. Сварочные работы выполняют после проверки правильности монтажа конструкций.
Сварка производится - ручная дуговая, покрытыми электродами типов Э-42А, Э-50А и Э-55А. Размеры швов и кромок - согласно рабочим чертежам на сварочные соединения, валиками сечением не менее 20 - 35 мм2. Следует зачищать места сварки: кромки свариваемых деталей в местах расположения швов и прилегающие к ним поверхности шириной не менее 20 мм необходимо зачищать с удалением ржавчины, жиров, краски, грязи и влаги. Сварку производят при устойчивом режиме: отклонения от заданных значений сварочного тока и напряжения на дуге не должны превышать 5% - 7%.
Электроды подвергают сушке (прокаливанию) в сушильных печах. Число прокаленных электродов на рабочем месте сварщика не должно превышать трех-, четырехчасовой потребности. Электроды следует предохранять от увлажнения - хранить в герметичных пеналах.
Швы соединений деталей толщиной более 20 мм выполняют способами, обеспечивающими уменьшение скорости охлаждения сварного соединения: секционным обратноступенчатым, секционным двойным слоем, каскадом, секционным каскадом.
При двусторонней сварке стыковых, тавровых и угловых соединений с полным проплавлением необходимо перед выполнением шва с обратной стороны удалить его корень до чистого металла.
Применение начальных и выводных планок следует предусматривать по рабочим чертежам сварных соединений. Не допускается возбуждать дугу и выводить кратер на основной металл за пределы шва.
Каждый последующий слой многослойного шва следует выполнять после очистки предыдущего слоя от шлака и брызг металла. Участок шва с трещинами следует исправлять до наложения последующего слоя.
Поверхности сварных швов после окончания сварки очищают от шлака, брызг, наплывов и натеков металла.
Приваренные монтажные приспособления удаляют (газовой резкой с припуском) без повреждения основного металла и ударных воздействий. Места их приварки зачищают механическим способом заподлицо с основным металлом.
Сварочные работы по данному проекту производятся при температуре наружного воздуха не ниже - 20 °C. Силу сварочного тока необходимо при этом повышать пропорционально понижению температуры: при понижении от 0 °C до -10 °C - на 10%, при понижении от -10 °C до -20 °C - еще на 10%. При отрицательной температуре сварочные работы выполняют с соблюдением следующих правил:
особо тщательно заваривают замыкающие участки швов;
удаляют влагу и снег на расстоянии не менее 1 м от места сварки;
просушивают зону сварки, например с помощью пламени горелки.
Около шва сварного соединения, на расстоянии 40 мм от границы шва должен быть проставлен номер клейма сварщика.
## 4. ТРЕБОВАНИЯ К КАЧЕСТВУ И ПРИЕМКА РАБОТ
### 4.1. Контроль качества монтажных работ
##### 4.1.1 Контроль качества монтажных работ включает:
входной контроль конструкций и изделий согласно рабочей документации;
контроль технологических операций;
приемочный контроль.
4.1.2. Входной контроль предусматривает проверку наличия и полноты рабочей проектной и технологической документации, соответствие конструкций и изделий этой документации.
Для контроля должны быть представлены рабочие чертежи, проект организации строительства, проект производства работ, технические паспорта, сертификаты на металлические изделия и конструкции и другие документы, указанные в рабочих чертежах.
4.1.3. Контроль технологических операций осуществляется в процессе их выполнения и предусматривает своевременное измерение параметров, выявление их отклонений (дефектов) и меры по их устранению и предупреждению.
Предельные отклонения параметров смонтированной стальной конструкции приведены в таблице 2.
Таблица 2
Предельные отклонения параметров стальной конструкции
| Параметры | Предельные отклонения параметров, мм | Средства измерений |
| --- | --- | --- |
| Отклонения (от проектных) отметок опорных поверхностей колонн | 5 | Нивелир НЗ, НЗК, 2Н-10КЛ, 2Н-3Л |
| Разность отметок опорных поверхностей колонн | 3 | То же |
| Смещение осей колонн относительно разбивочных осей в опорном сечении, то же - в верхнем сечении | 5 10 | Теодолит 2Т5К, 2Т30 Складной метр типа МСМ-82, МСД-1 |
| Кривизна колонны | 0,0013 расстояния между точками крепления, но не более 15 | Прогибомер типа 6-ПАО Нивелир НЗ, НЗК, 2Н-10КЛ, 2Н-3Л |
| Отметки опорных поверхностей балок, прогонов, ригелей | 10 | Нивелир НЗ, НЗК |
| Смещение балок с осей | 15 | Теодолит 2Т5К, 2Т30 Метр складной МСМ-82; МСД-1 |
| Расстояния между осями балок, ригелей | 15 | Рулетка типа РЗ-10, РЗ-20 |
4.1.4. Приемочный контроль предусматривает измерение и оценку предельных величин отклонений параметров и характеристик стальной конструкции, приведенных в рабочей документации.
Величины отклонений линейных размеров и диагоналей, определяющих точность монтажа несущей металлической конструкции, измеряются геодезическими приборами и рулетками типа РЗ-2, РЗ-10, РЗ-20. Предельные величины этих отклонений не должны превышать значений, приведенных в таблице 3.
Таблица 3
Предельные отклонения размеров стальной конструкции
| Интервалы номинальных размеров конструкций, м | Предельные отклонения линейных размеров (+/-), мм | Предельные отклонения диагоналей (+/-), мм |
| --- | --- | --- |
| От 2,5 до 4,0 " 4,0 " 8,0 " 8,0 " 16,0 " 16,0 " 25,0 " 25,0 " 40,0 | 5 6 8 10 12 | 12 15 20 25 30 |
### 4.2. Контроль качества сварочных работ
Для приемки сварочных работ швы сварных соединений по окончании сварки очищают от шлака, брызг и наплывов металла. Непровары, наплывы, прожоги, трещины всех видов, размеров и расположения, оплавление основного металла не допускаются.
Дефекты сварных швов, которые необходимо учитывать при оценке качества сварочных работ, приведены в таблице 4.
Таблица 4
Допускаемые размеры дефектов сварных швов
| Дефекты | Характеристика дефектов | Допускаемые размеры дефектов |
| --- | --- | --- |
| Газовая полость | Максимальный размер полости | Не более 3 мм |
| Поры | Доля суммарной площади пор Максимальный размер поры | Не более 1% - 4% 2 мм |
| Шлаковые включения | Максимальный размер | 2 мм |
| Непровары | Расстояния между непроварами | Не более 2 мм |
| Зазор между свариваемыми деталями | Максимальный размер | 2 мм |
| Подрезы | Глубина подреза | Не более 1,0 мм |
| Выпуклость | Высота выпуклости: стыковой шов угловой шов | Не более: 5 мм 3 мм |
| Уменьшение катета шва | Разница в катетах (по проекту и по факту) | Не более 1 мм |
| Асимметрия углового шва | Разница в катетах углового шва | Не более 1,5 мм |
| Вогнутость корня шва, утяжка | Глубина утяжки | Не более 0,5 мм |
Сварные швы с выявленными дефектами подлежат исправлению. Исправление сварных швов производится ручной дуговой сваркой, электродами того же типа диаметром 3 или 4 мм.
Наружные дефекты в виде неполномерных швов, подрезов и незаплавленных кратеров заваривают с последующей зачисткой. Участки с поверхностными порами, шлаковыми включениями и несплавлениями предварительно обрабатывают абразивным инструментом на глубину залегания, заваривают и зачищают поверхность шва. Ожоги поверхности основного металла от сварочной дуги зачищают абразивным инструментом (например, наждачным кругом) на глубину 0,5 - 0,7 мм.
При появлении в металле шва трещины необходимо прекратить сварку до установления причины трещинообразования. Сварку разрешается возобновить после устранения трещины и принятия мер по предотвращению образования трещин.
Для устранения трещины следует:
установить расположение, протяженность и глубину трещины;
засверлить сверлом диаметром 5 - 8 мм концы трещины с припуском 15 мм в каждую сторону;
выполнить Y - образную разделку кромок с углом раскрытия 60° - 70°;
заварить разделку кромок электродами диаметром 3 или 4 мм.
Заварку разделки следует выполнить с предварительным подогревом металла до температуры 150 °C - 250 °C, поддерживать ее в процессе сварки и после ее окончания в течение времени из расчета 1,5 - 2 мин на 1 мм толщины металла.
Исправленный сварной шов подлежит контролю ультразвуковой дефектоскопией.
## 5. ПОТРЕБНОСТЬ В СРЕДСТВАХ МЕХАНИЗАЦИИ, ИНСТРУМЕНТЕ И ПРИСПОСОБЛЕНИЯХ
Для монтажа стальных конструкций применяются разнообразные средства механизации и технологической оснастки, инструмент и приспособления. Потребность в основных этих средствах по данному проекту приведена в таблице 5.
Таблица 5
Средства механизации, инструмент и приспособления
для монтажа стальной конструкции
| Наименование, тип, марка, ГОСТ | Основные параметры | Назначение |
| Кран монтажный КС-55729 | Длина стрелы 30,1 м Вылет стрелы 20,5 м Высота крюка 22,5 м Грузоподъемность 1,2 т | Монтажные работы |
| Комплект инструмента для монтажных работ | Состав комплекта: монтажные ломы, молотки, кувалды, зубило, напильник, рулетка, линейка, уровень, угольник |
| Стропы по ГОСТ 25573 | Двухветвевой и четырехветвевой |
| Автомобильный кран КС-3577-3 "Ивановец" | Длина стрелы 14 м Вылет стрелы 10 м Грузоподъемность 2 т | Погрузочноразгрузочные работы |
| Молоток пневматический типа ИП-4119 | Энергия удара 12,5 Дж | Подготовка свариваемых поверхностей |
| Машина ручная шлифовальная типа УШМ-2100 | Диаметр круга 200/125 мм |
| Кромкорез электрический типа ИЭ-6502 | Толщина подготавливаемых кромок 22 мм |
| Электросварочный аппарат типа АС-500 | Сварочный ток 500 А Мощность 30 кВт | Сварочные работы |
| Комплект инструмента для сварочных работ | Состав комплекта: электрододержатели, зубила, молотки, отвертки диэлектрические, плоскогубцы, напильники, щетки из проволоки, метр складной, чертилка, циркуль |
| Вышка рамная ПСП 200 ЦНИИОМТП или ООО "Пресс" | Высота подъема до 12 м | Средства подмащивания |
| Лестницы монтажные приставные типа ЛП-11 | Высота подъема до 10 м |
| Ограждение по ГОСТ 23407 места работ | Высота 1,6 м | Безопасность работ |
## 6. ТЕХНИКА БЕЗОПАСНОСТИ И ОХРАНА ТРУДА
#### 6.1 При организации и выполнении монтажных работ должны выполняться требования нормативных документов:
СНиП 12-03-2001. Безопасность труда в строительстве. Часть 1. Общие требования;
СНиП 12-04-2002. Безопасность труда в строительстве. Часть 2. Строительное производство;
ГОСТ 12.4.011-89. Средства защиты рабочих. Общие требования и классификация.
6.2. Пожарная безопасность на рабочих местах должна быть обеспечена в соответствии с требованиями ППБ 01-03. Правила пожарной безопасности в РФ, утвержденными Главным управлением Государственной противопожарной службы МВД России.
#### 6.3 Электробезопасность на рабочих местах должна быть обеспечена в соответствии с требованиями:
ГОСТ 12.1.030-81. Электробезопасность. Защитное заземление. Зануление;
ПОТ РМ-016-2001 (РД 153-34.0-03.150-00). Межотраслевые правила по охране труда (правила безопасности) при эксплуатации электроустановок.
6.4. На строительной площадке должны быть обозначены знаками безопасности и ограждены опасные зоны, возникающие при работе грузоподъемных кранов.
Для уменьшения опасной зоны перемещение балок, ригелей (ферм) следует производить с использованием страховочных приспособлений (оттяжек) длиной 6 м и диаметром 12 мм, обеспечивающих наименьший габарит и предотвращающих их разворот.
Границы опасных зон показаны на схемах привязки крана (см. рисунки 1 и 2).
6.5. Строительная площадка должна иметь ограждение, рабочие участки (места) должны быть обозначены знаками безопасности и надписями установленной формы в соответствии с требованиями ГОСТ Р 12.4.026.
Ограждения должны удовлетворять требованиям ГОСТ 23407 и ГОСТ 12.4.059.
При работах, выполняемых с помощью средств подмащивания, необходимо выполнять требования ГОСТ 24258.
Рабочие должны быть обеспечены предохранительными поясами по ГОСТ Р 50849 и канатами страховочными по ГОСТ 12.4.107.
6.6. Монтажные работы должны производиться, как правило, в светлое время суток.
Строительная площадка, участки работ, рабочие места, проезды и подходы к ним в темное время суток должны быть освещены в соответствии с требованиями ГОСТ 12.1.046.
#### 6.7 При выполнении монтажных работ с применением крана необходимо соблюдать следующие требования безопасности:
работать по сигналу стропальщика;
подъем, опускание, перемещение монтажных элементов (колонн, балок и т.п.), торможение при всех перемещениях выполнять плавно, без рывков;
монтажные элементы во время перемещения должны быть подняты не менее чем на 0,5 м выше встречающихся на пути предметов;
опускать монтажные элементы необходимо на предназначенные и подготовленные для них места, обеспечивающие устойчивое их положение и легкость извлечения стропов.
6.8. При выполнении сварочных работ необходимо выполнять требования упомянутых СНиП, ГОСТ 12.3.003 и ГОСТ 12.3.036, а также санитарных правил при сварке, наплавке и резке металлов.
---
## Иллюстрации
$R_{\text{п}}$