Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-6000
Документ 14650
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 17199-71*"]:::rst
  click n0 "https://bukva.ai/docs/gost-2-109-73" "ГОСТ 17199-71*. Государственный стандарт Союза ССР. Отвертки слесарно-монтажные. Технические условия (утв. Постановлением Госстандарта СССР от 21.09.1971 N 1623)"
  n1["ГОСТ 17199-88"]:::doc
  click n1 "https://bukva.ai/docs/gost-17199-88" "ГОСТ 17199-88. Межгосударственный стандарт. Отвертки слесарно-монтажные. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 21.07.1988 N 2702)"
  n2["ГОСТ Р 53935-2010"]:::doc
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому
ОТВЕРТКИ СЛЕСАРНО-МОНТАЖНЫЕ ДЛЯ ВИНТОВ И ШУРУПОВ
С КРЕСТООБРАЗНЫМ ШЛИЦЕМ
ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ, МЕТОДЫ КОНТРОЛЯ И ИСПЫТАНИЙ
Screwdrivers for fitting and assembling for recessed screws
and wood screws. General technical requirements,
methods of control and tests
ISO 8764-2:2004
Assembly tools for screws and nuts — Screwdrivers for
cross-recessed head screws — Part 2: General requirements,
lengths of blades and marking of hand-operated screwdrivers
(MOD)
ОКП 39 2660
1 января 2012 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ»)
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 ноября 2010 г. № 417-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 8764-2:2004 «Инструмент крепежный для винтов и гаек. Отвертки под крестообразные шлицы. Часть 2. Общие требования, длина лезвий и маркировка ручных отверток» (ISO 8764-2:2004 «Assembly tools for screws and nuts — Screwdrivers for cross-recessed head screws — Part 2: General requirements, lengths of blades and marking of hand-operated screwdrivers»).
При этом дополнительные положения, учитывающие потребности национальной стандартизации, приведены в разделах 2, 4, 5, 6, 7 и в пунктах 3.1.1 — 3.1.3; 3.2.1 — 3.2.6, 3.2.9 — 3.2.12 и выделены курсивом.
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5)
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1. Область применения
Настоящий стандарт распространяется на слесарно-монтажные отвертки для винтов и шурупов с крестообразным шлицем.
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 52785-2007 (ИСО 8764-1-2004) Отвертки слесарно-монтажные для винтов и шурупов с крестообразным шлицем. Рабочая часть. Размеры
ГОСТ 9.014-78 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.032-74 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ 9.301-86 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.303-84 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
ГОСТ 9.306-85 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения
ГОСТ 1435-99 Прутки, полосы и мотки из инструментальной нелегированной стали. Общие технические условия
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9359-80 Массы прессовочные карбамидо- и меламиноформальдегидные. Технические условия
ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 10753-86 Шлицы крестообразные для винтов и шурупов. Размеры и методы контроля
ГОСТ 14959-79 Прокат из рессорно-пружинной углеродистой и легированной стали. Технические условия
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19300-86 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 20282-86 Полистирол общего назначения. Технические условия
ГОСТ 26810-86 Инструмент слесарно-монтажный. Правила приемки
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Технические требования
3.1 Основные размеры
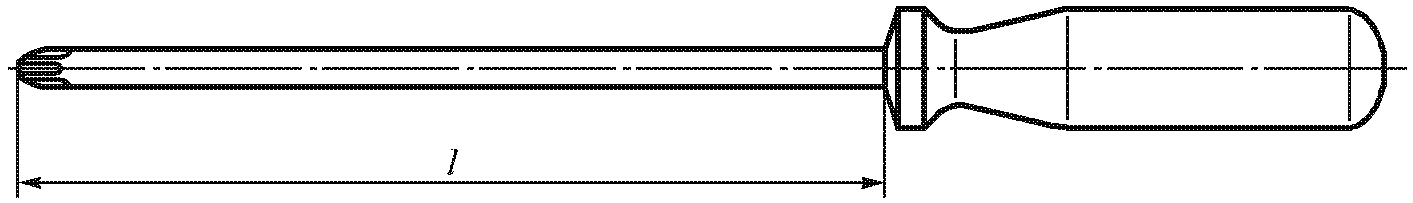
3.1.1 Отвертки следует изготовлять с рабочей частью двух типов:
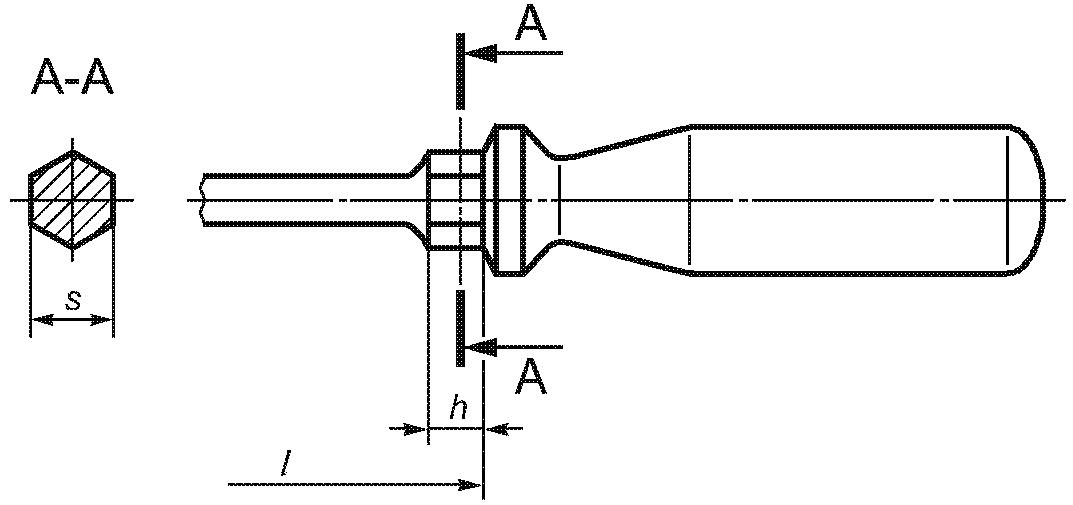
3.1.2 Отвертки следует изготовлять двух исполнений:
- 1 — со стержнем круглого сечения;
- 2 — со стержнем круглого сечения с шестигранным поводком под ключ.
3.1.3 Размеры рабочей части отверток — по ГОСТ Р 52785.
3.1.4 Отвертки следует изготовлять двух серий длин — A и B.
3.1.5. Длины стержней отверток и размеры поводка под ключ должны соответствовать указанным на рисунках 1 и 2 и в таблице 1.
Пример условного обозначения отвертки слесарно-монтажной для винтов и шурупов с крестообразным шлицем типа PH, исполнения 1, с номером рабочей части 2, длиной стержня серии А, группы применения 2, с хромовым покрытием толщиной 1 мкм с подслоем никеля толщиной 12 мкм:
3.2 Характеристики
3.2.1. Стержни отверток следует изготовлять из сталей марок У7 по ГОСТ 1435, 50ХФА по ГОСТ 14959.
Допускается изготовлять стержни отверток из других марок сталей, обеспечивающих прочность отверток в соответствии с требованиями настоящего стандарта.
3.2.2. Рукоятки отверток следует изготовлять из материалов, указанных в таблице 2.
3.2.3. Твердость рабочей части отверток на длине не менее тройного диаметра стержня по ГОСТ Р 52785 должна быть 47 — 52 HRC.
3.2.4. Параметры шероховатости по ГОСТ 2789 поверхностей, образующих крестообразный шлиц, и наружной поверхности стержня должны быть не более Ra 6,3 мкм.
3.2.5. Металлические поверхности отверток должны иметь одно из защитно-декоративных покрытий, указанных в таблице 3.
3.2.6. Технические требования к качеству покрытия — по ГОСТ 9.301 и ГОСТ 9.032.
3.2.7. Отвертки должны иметь прочность, определяемую испытательным крутящим моментом, указанным в таблице 4.
3.2.8 Маркировка
- товарный знак предприятия-изготовителя;
- маркировка типа рабочей части — PH или PZ;
- номер рабочей части.
3.2.9. Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.2.10 Внутренняя упаковка по ГОСТ 9.014 — ВУ-1, ВУ-2, ВУ-3 и ВУ-7.
3.2.11 Остальные требования к упаковке — по ГОСТ 18088.
3.2.12. При эксплуатации отвертки не допускается использовать как рычаги.
4. Правила приемки
Приемка отверток — по ГОСТ 26810.
5. Методы контроля и испытаний
5.1. Размеры рабочих концов отверток следует проверять специальными и универсальными средствами измерений.
5.2. Крестообразную рабочую часть отверток следует проверять комплексными калибрами по ГОСТ Р 52785.
5.3. Контроль внешнего вида защитно-декоративных покрытий — по ГОСТ 9.302 и ГОСТ 9.032.
Толщину покрытия следует проверять по ГОСТ 9.301.
5.4 Контроль твердости — по ГОСТ 9013.
5.5. Шероховатость поверхностей отверток следует проверять сравнением с образцами шероховатости по ГОСТ 9378 или с контрольными образцами, имеющими параметры шероховатости поверхностей не более указанных в 3.2.4, или с помощью профилометра по ГОСТ 19300.
5.6. Прочность отверток следует проверять установкой их в захвате со вставкой для соответствующих рабочих частей с последующим нагружением крутящим моментом, указанным в таблице 4.
Прикладываемая нагрузка должна исключать изгибающий момент на отвертке. Нагрузку следует увеличивать постепенно до крутящего момента, указанного в таблице 4.
Твердость вставок должна быть не менее 65 HRC.
После испытаний отвертка не должна иметь остаточной деформации, трещин и других повреждений. Рукоятка и стержень не должны иметь взаимного проворачивания.
Примечание - Допускается повреждение защитно-декоративного покрытия на рабочей части в местах контакта с захватом.
5.7. Пластмассовые рукоятки отверток должны выдерживать трехкратный удар при падении с высоты 1,5 м на горизонтальную каменную или бетонную плиту без появления на рукоятке трещин, сколов и ослабления соединения рукоятки со стержнем.
Отвертки с рукоятками из фенопластов допускается не испытывать на удар.
6. Транспортирование и хранение
6.1 Транспортирование и хранение — по ГОСТ 18088.
7. Гарантии изготовителя
7.1. Изготовитель гарантирует соответствие отверток требованиям настоящего стандарта при соблюдении условий применения и хранения, установленных настоящим стандартом.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ НАЦИОНАЛЬНЫХ И МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ ССЫЛОЧНЫМ МЕЖДУНАРОДНЫМ СТАНДАРТАМ, ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ МЕЖДУНАРОДНОМ СТАНДАРТЕ
Иллюстрации