---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5970"
---
## Без названия
# Документ 14322
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 1561-75"]:::doc
n1["ГОСТ Р 52400-2005"]:::rst
click n1 "https://bukva.ai/docs/standart-gost-17014-71" "ГОСТ Р 52400-2005. Национальный стандарт Российской Федерации. Резервуары воздушные для тормозов вагонов железных дорог. Общие технические условия (утв. и введен в действие Приказо"
n2["ГОСТ 35006-2023"]:::doc
click n2 "https://bukva.ai/docs/normativy-term-2001-minstroy-rossii-ministerstvo-163" "ГОСТ 35006-2023. Межгосударственный стандарт. Резервуары воздушные тормозных систем железнодорожных вагонов. Общие технические условия (введен в действие Приказом Росстандарта от 1"
n0 --> n1
n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 23 июля 1975 г. N 1894
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**
**РЕЗЕРВУАРЫ ВОЗДУШНЫЕ ДЛЯ АВТОТОРМОЗОВ ВАГОНОВ ЖЕЛЕЗНЫХ ДОРОГ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Air reservoirs for railway car automatic brakes.
Specifications
**ГОСТ 1561-75**
Группа Д56
Взамен
**ГОСТ 1561-65**
Постановлением Государственного комитета стандартов Совета Министров СССР от 23 июля 1975 г. N 1894 срок действия установлен с 01.01.77 до 01.01.82.
Разработан:
Всесоюзным научно-исследовательским институтом вагоностроения (ВНИИВ):
Зам. директора Ржавинский Б.А.;
Руководитель темы Кузьмич А.Л.;
Исполнитель Никишова Т.Е.
Уральским вагоностроительным заводом:
Гл. инженер Хромов И.В.;
Руководители темы: Кривецкий А.А., Стрижов Е.Т.;
Исполнитель Павлюков Э.А.
Внесен Министерством тяжелого, энергетического и транспортного машиностроения:
Зам. министра Матвеев Е.С.
Подготовлен к утверждению Управлением машиностроения Государственного комитета стандартов Совета Министров СССР и Всесоюзным научно-исследовательским институтом по нормализации в машиностроении (ВНИИНМАШ):
Директор Верченко В.Р.
Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 23 июля 1975 г. N 1894.
Настоящий стандарт распространяется на воздушные резервуары для автоматических тормозов грузовых и пассажирских вагонов, электропоездов, дизель-поездов исполнения У по ГОСТ 15150-69, а также вагонов метрополитена и трамваев.
## 1. ТИПЫ И ОСНОВНЫЕ ПАРАМЕТРЫ
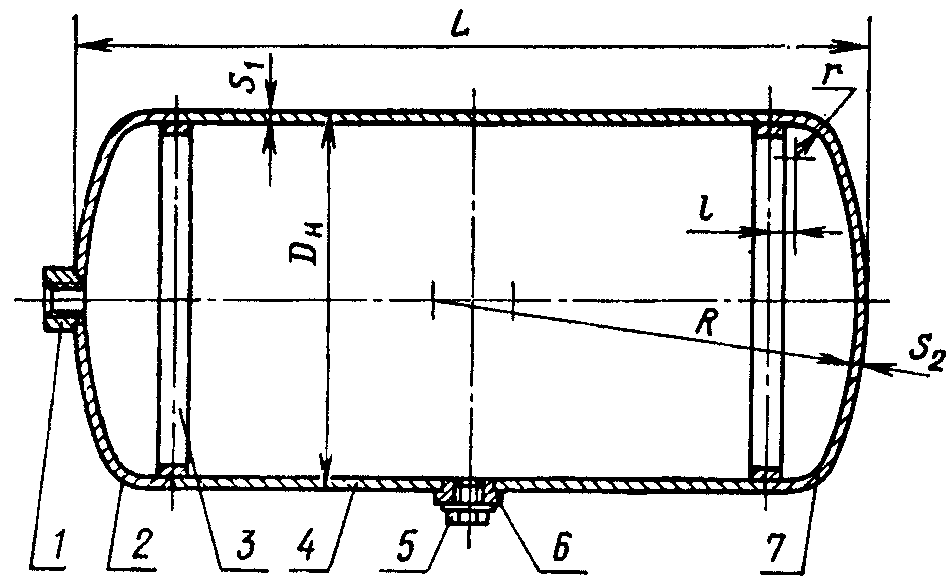
1.1. Типы и основные параметры резервуаров должны соответствовать указанным на чертеже и в таблице.
1 - штуцер днища; 2 - днище с отверстием;
3 - кольцо подкладное; 4 - обечайка; 5 - пробка;
6 - штуцер обечайки; 7 - днище глухое.
| Типоразмеры резервуаров | Расчетное давление, МПа | Вместимость, л | Размеры, мм | Номинальный размер резьбы штуцера, дюймы |
| (кгс/см2) | L | D н | R | S 1 | S 2 | r | t | |
| не менее | обечайки | днища |
| Р7-8 | 0,7 (7) | 8 | 210 | 250 | 300 | 2,5 | 3,0 | 0,1R | 16 | 1/2" | 3/4" |
| Р7-12 | 12 | 300 | 1/2" |
| Р7-24 | 24 | 550 | 1"; 3/4" |
| Р7-38 | 38 | 605 | 300 | 3/4" |
| Р7-55 | 55 | 860 | 1"; 3/4" |
| Р7-78 | 78 | 1210 | |
| Р7-100 | 100 | 1510 | 3/4" |
| Р7-110 | 110 | 1653 | |
| Р7-135 | 135 | 1180 | 400 | |
| Р10-9 | 1,0 (10) | 9,5 | 234 | 250 | 3,9 | 1/2" |
| Р10-20 | 20 | 475 | 3/8" |
| Р10-55 | 55 | 860 | 303 | 3,9 | 3/4" |
| Р10-100 | 100 | 1050 | 358 | 3/4" |
| Р10-170 | 170 | 1362 | 416 | 400 | 4,0 | 5,0 | 24 | 3/4 <*> | 1 1/4"; 3/4"; 1/2" |
| Р10-300 | 300 | 1172 | 610 | 502 | 5,0 | 6,0 | 50 | 1/2"; 1" | 1 1/4" |
---
<*> По заказу потребителя.
Примечания:
1. Допускается увеличение высоты днища за счет уменьшения длины обечайки.
2. Допускается дополнительно устанавливать штуцеры на глухом днище и обечайке по согласованию с потребителем.
3. Допускается применение подкладных планок для продольных сварных соединений.
4. Отклонения фактической вместимости резервуаров от указанной в таблице не должны превышать 3%.
Пример условного обозначения резервуара с расчетным давлением 0,7 МПа (7 кгс/см2) вместимостью 100 л:
Резервуар Р7-100 ГОСТ 1561-75
То же, с расчетным давлением 1,0 МПа (10 кгс/см2):
Резервуар Р10-100 ГОСТ 1561-75
1.2. Штуцеры обечайки и днища резервуара должны иметь трубную резьбу по ГОСТ 6357-73, класс В.
## 2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Резервуары должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
#### 2.2 Детали резервуара должны изготовляться из стали следующих марок:
а) днище, обечайка, подкладные кольца и планка - 10ХНДП по ГОСТ 19281-89; 15 по ГОСТ 1050-74 и ВСт3сп5 по ГОСТ 380-71 при толщине металла 5 мм и более; 10ХНДП по ГОСТ 19281-89, 15 по ГОСТ 1050-74 и ВСт3сп2 по ГОСТ 380-71 при толщине металла от 4 до 5 мм; 4-IV-ВСт3сп или 4-IV-15 по ГОСТ 16523-70 и 10ХНДП при толщине металла 3,9 мм и менее.
> *(в ред. Изменения N 1, введенного в действие Постановлением Госстандарта РФ от 28.12.1999 N 775-ст)*
Допускается применение полуспокойных сталей тех же марок для резервуаров с расчетным давлением 0,7 МПа (7 кгс/см2).
Для резервуаров с расчетным давлением 1,0 МПа (10 кгс/см2) допускается применение полуспокойной стали по согласованию с потребителем.
По согласованию с потребителем допускается применение других материалов.
Для вагонов метрополитена допускается изготовление резервуаров из стали марок 20 по ГОСТ 1577-70 и 5-III-20 по ГОСТ 16523-70;
б) штуцер - из стали марки ВСт3 по ГОСТ 380-71 любой степени раскисления.
Допускается применение стали марок 15, 20 по ГОСТ 1050-74 или 15Л-I, 20Л-I по ГОСТ 977-65;
в) пробка - из стали Ст0, Ст1, Ст2, Ст3 любой группы и способа раскисления по ГОСТ 380-71.
Допускается изготовлять пробки из литой стали марок 15Л-I, 20Л-I, 25Л-I, 40Л-I по ГОСТ 977-65, а также из пластмасс.
2.3. Резьба штуцера и пробки должна быть чистой. Не допускаются нитки с сорванной или неполной резьбой, если их длина превышает 10% общей длины резьбы по винтовой линии.
2.4. Днища резервуара должны быть изготовлены горячей или холодной штамповкой.
Днища должны подвергаться термообработке, если температура окончания штамповки ниже 700 °C.
2.5. На участке малого радиуса отштампованного днища допускается утонение до 10% толщины листа.
2.6. Состояние поверхности обечайки и днища должно отвечать требованиям, установленным стандартами на исходный материал.
Не допускаются дефекты, образующиеся в процессе изготовления обечайки и днища резервуаров, глубиной более 0,2 мм при толщине металла до 5 мм, 0,3 мм при толщине металла свыше 5 мм и выводящие толщину металла за пределы минусового допуска.
Не допускаются надрывы и расслоения металла.
2.7. Гофр цилиндрической части днища не должен превышать 0,5 мм для днища диаметром до 400 мм и 1 мм диаметром более 400 мм.
2.8. Отклонения от правильной геометрической формы резервуара (нецилиндричность, некруглость) допускаются в пределах допуска на диаметр.
2.9. Подготовка деталей к сварке, производство сварочных работ, марки применяемых сварочных материалов должны соответствовать нормативно-технической документации на изготовление сварных конструкций железнодорожных вагонов.
2.10. Продольные и кольцевые швы должны быть выполнены встык электродуговой сваркой по ГОСТ 8713-70 или ГОСТ 14771-69.
2.11. Штуцеры должны быть приварены в центре днища и середине обечайки.
Допускается приваривать штуцер обечайки со смещением от середины на расстоянии не менее 100 мм от продольного и поперечного швов.
2.12. Прочность сварного соединения должна быть не менее прочности основного металла.
Качество применяемых сварочных материалов должно обеспечивать: временное сопротивление металла шва - не менее нижнего предела прочности основного металла, относительное удлинение - не менее 18% и ударную вязкость - не менее 0,8 МДж/м2 (8 кгс x м/см2) при температуре плюс 20 °C и не менее 0,4 МДж/м2 (4 кгс x м/см2) при температуре минус 20 °C.
2.13. При угле изгиба в 100° в сварных соединениях не должно быть трещин.
#### 2.14 Швы резервуаров должны быть плотными.
2.15. Сварка должна производиться сварщиками, прошедшими испытания согласно действующим правилам Госгортехнадзора.
2.16. Наружная поверхность резервуаров должна быть окрашена по ГОСТ 7409-73, ГОСТ 12549-67 и ГОСТ 16303-70.
Перед окраской резервуары должны быть подвергнуты всем видам испытаний и контроля.
2.17. Срок службы резервуаров - 20 лет, для вагонов метрополитена - 31 год. По истечении срока службы резервуаров вагонов метрополитена эксплуатация их должна быть прекращена. Решение о возможности дальнейшей эксплуатации принимается по результатам обследования технического состояния каждого резервуара по согласованной методике.
> *(п. 2.17 в ред. Изменения N 1, введенного в действие Постановлением Госстандарта РФ от 28.12.1999 N 775-ст)*
## 3. ПРАВИЛА ПРИЕМКИ
3.1. Для проверки соответствия резервуаров требованиям настоящего стандарта предприятие-изготовитель должно проводить приемо-сдаточные испытания.
3.2. При приемо-сдаточных испытаниях должны контролироваться внешний вид резервуара на соответствие требованиям пп. 2.3, 2.5 - 2.8, 2.11, 2.16 и качество сварных швов на соответствие требованиям пп. 2.10, 2.12 - 2.14.
#### 3.3 При проверке качества сварных швов должны контролироваться:
а) внешний вид, размеры и наружные дефекты сварных швов;
б) механические свойства;
в) внутренние дефекты;
г) плотность швов.
3.4. Проверке по пп. 3.3 "а", "г" должен подвергаться каждый резервуар, а по п. 3.3 "б" - выборочно от партии резервуаров, устанавливаемой предприятием-изготовителем.
3.5. Проверке по п. 3.3 "в" должен подвергаться каждый резервуар с расчетным давлением 1,0 МПа (10 кгс/см2), а с расчетным давлением 0,7 МПа (7 кгс/см2) - выборочно от партии резервуаров по согласованию с потребителем.
3.6. Результаты проверки и испытания резервуаров должны быть занесены в специальную книгу предприятия-изготовителя.
## 4. МЕТОДЫ ИСПЫТАНИЯ
4.1. Проверка внешнего вида резервуара и размеров сварных швов должна проводиться наружным осмотром и обмером.
#### 4.2 Проверка наружных дефектов сварных швов - по ГОСТ 3242-69.
4.3. Определение механических свойств сварных соединений - по ГОСТ 6996-66.
4.4. Определение внутренних дефектов в швах сварных соединений должно проводиться методом просвечивания проникающими излучениями по ГОСТ 7512-69 или методом ультразвуковой дефектоскопии по ГОСТ 14782-69.
Просвечиванию подлежат продольные и кольцевые швы на протяжении не менее 25% общей длины выполненных стыковых швов испытываемого резервуара.
Допускается, по согласованию с потребителем, уменьшение процента от общей длины сварных швов и количества просвечиваемых резервуаров.
#### 4.5 Плотность швов должна проверяться гидравлическим испытанием.
Гидравлическое испытание резервуара должно проводиться пробным (полуторным расчетным) давлением, под которым он выдерживается в течение 3 мин, резервуаров вместимостью 170 и 300 л - 5 мин.
При испытании должны производиться осмотр резервуара и обстукивание сварных швов деревянным молотком массой 0,5 кг.
Течь, "слезки" и потение при испытаниях не допускаются.
4.6. К каждому резервуару с расчетным давлением 1,0 МПа (10 кгс/см2) должна прикладываться эксплуатационная документация по ГОСТ 2.601-68 (по заказу потребителя).
## 5. МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На глухом днище или обечайке резервуара должны быть нанесены белой масляной краской следующие надписи и знаки:
условный номер или товарный знак предприятия-изготовителя;
обозначение резервуара;
номер резервуара по системе нумерации предприятия-изготовителя;
год и месяц изготовления.
Кроме того, на штуцере обечайки должны быть выбиты: номер резервуара, год и месяц изготовления и условный номер или товарный знак предприятия-изготовителя.
По заказу потребителя на резервуарах с расчетным давлением 1,0 МПа (10 кгс/см2) могут быть указаны другие данные.
5.2. Резервуары после гидравлических испытаний должны быть просушены внутри, отверстия штуцеров должны быть покрыты антикоррозионной смазкой и заглушены пробкой, исключающей попадание ее внутрь.
#### 5.3 Группа условий хранения резервуаров - С по ГОСТ 15150-69.
5.4. При транспортировании резервуары должны быть предохранены от ударов и механических повреждений.
## 6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие резервуаров требованиям настоящего стандарта при условии соблюдения потребителем правил эксплуатации, транспортирования и хранения.
Гарантийный срок устанавливается 5 лет со дня ввода резервуара в эксплуатацию.
---
## Иллюстрации