---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5819"
---

## Без названия

# Документ 11690

> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ

```mermaid
flowchart LR
  n0["ГОСТ 8713-79"]:::doc
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Постановлением Госстандарта СССР

</div>

от 26 декабря 1979 г. N 5047

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**СВАРКА ПОД ФЛЮСОМ. СОЕДИНЕНИЯ СВАРНЫЕ**

<a id="p100004"></a>**ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ**

<a id="p100005"></a>Flux welding. Welded joints.
Main types design elements and dimensions

<div align="center">

<a id="p100006"></a>**ГОСТ 8713-79**

</div>


<a id="p100007"></a>Группа В05

<div align="right">

<a id="p100008"></a>**МКС 25.160.40;**<br>
**ОКП 06 0200 0000**

<a id="p100009"></a>Дата введения

</div>

1 января 1981 года


### <a id="p100010"></a>ИНФОРМАЦИОННЫЕ ДАННЫЕ


<div align="center">

1. <a id="p100011"></a>Разработан Государственным комитетом СССР по стандартам, Академией наук УССР.<br>
2. <a id="p100012"></a>Внесен Государственным комитетом СССР по стандартам.

</div>

3. <a id="p100013"></a>Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 26.12.1979 N 5047.
4. <a id="p100014"></a>Взамен ГОСТ 8713-70.
5. <a id="p100015"></a>Ссылочные нормативно-технические документы


| Обозначение НТД, на который дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 11969-93 ГОСТ 16037-80 | 6 1 |


6. <a id="p100019"></a>Проверен в 1990 г. Ограничение срока действия снято Постановлением Госстандарта СССР от 3 июля 1990 г. N 2074.
7. <a id="p100020"></a>Издание (сентябрь 2005 г.) с Изменениями N 1, 2, 3, утвержденными в августе 1986 г., январе 1989 г., июле 1990 г. (ИУС 11-86, 4-89, 10-90).

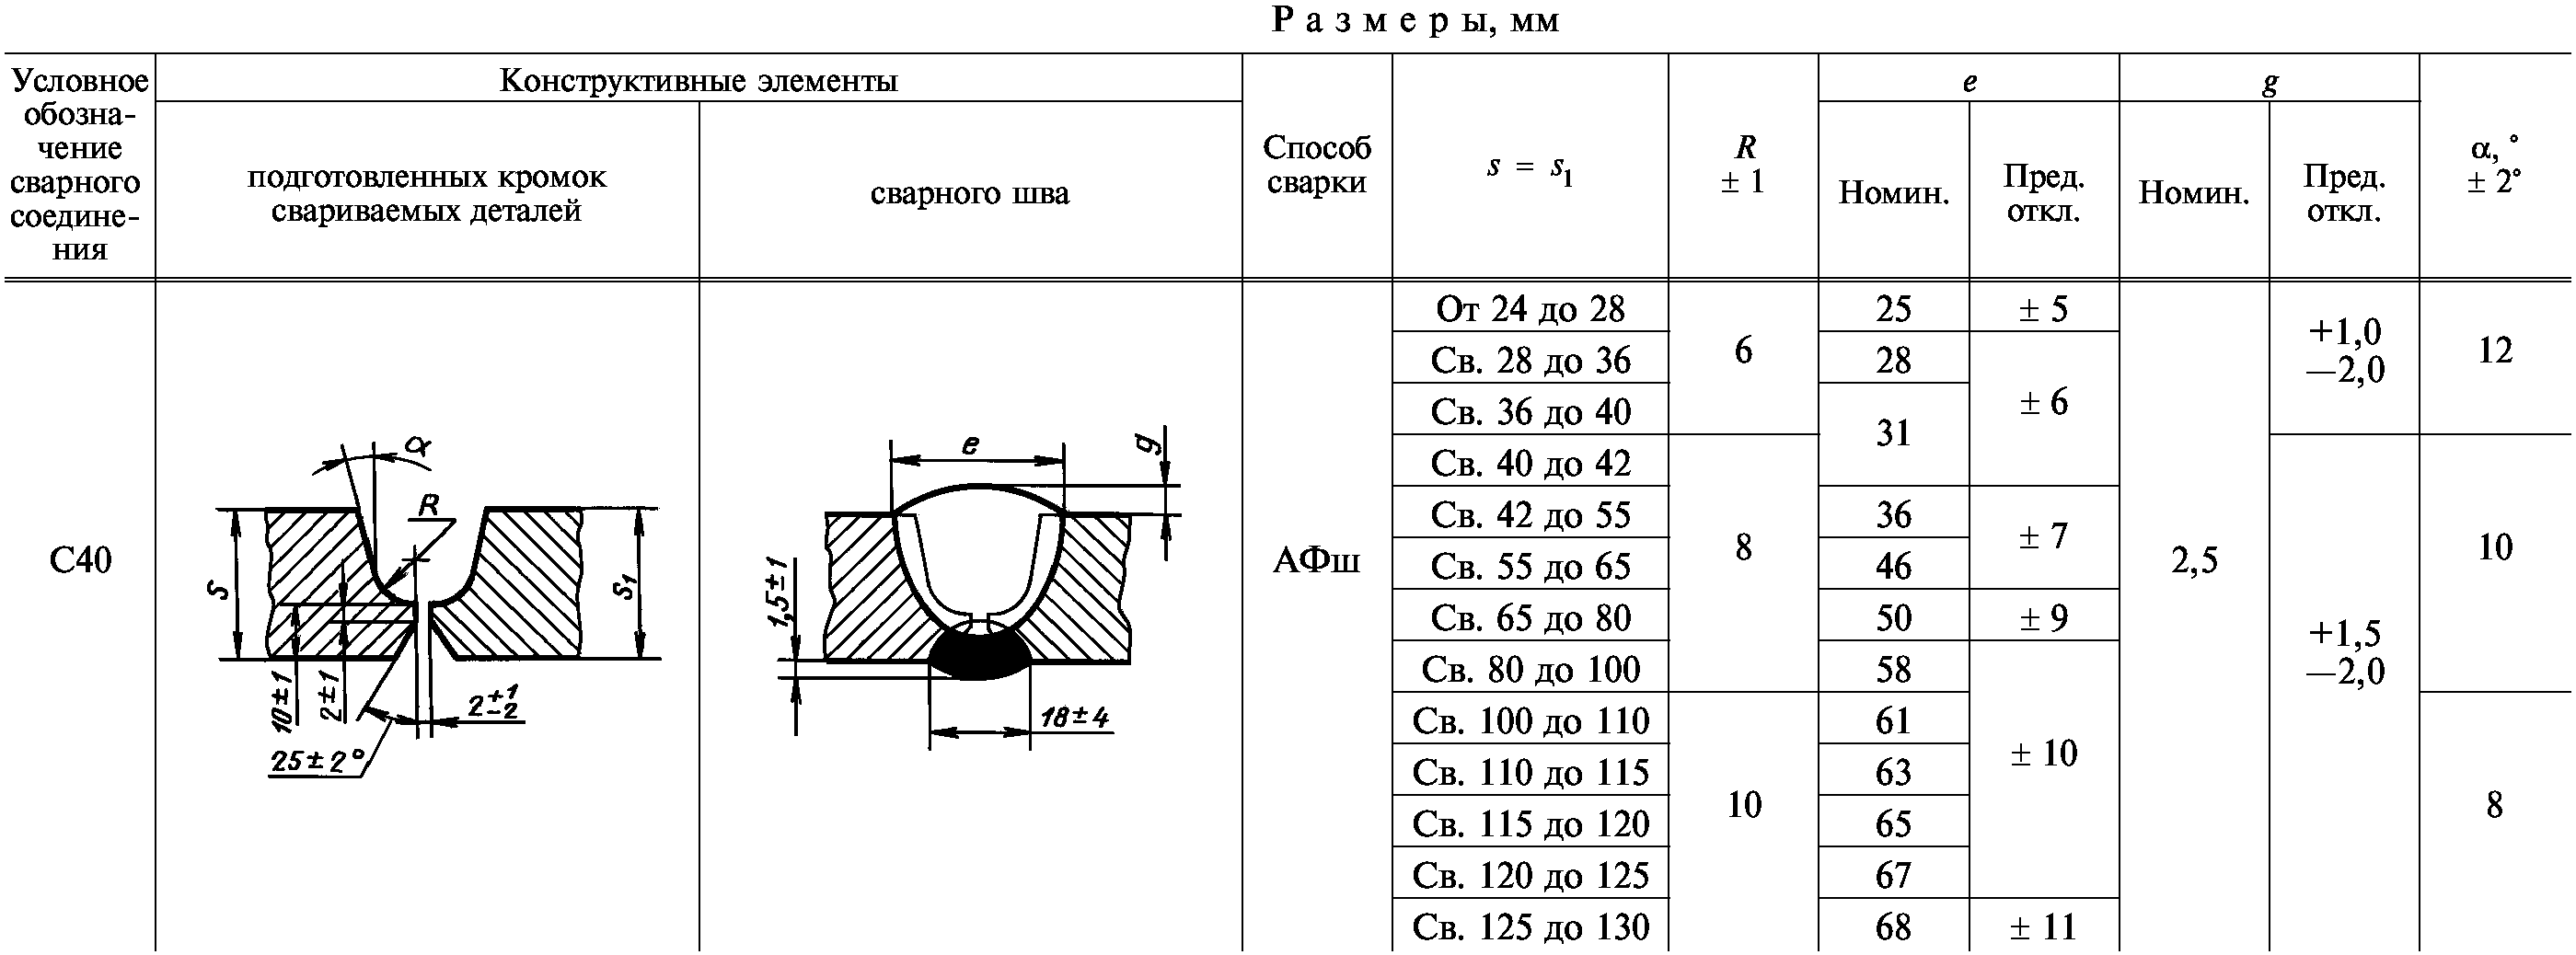
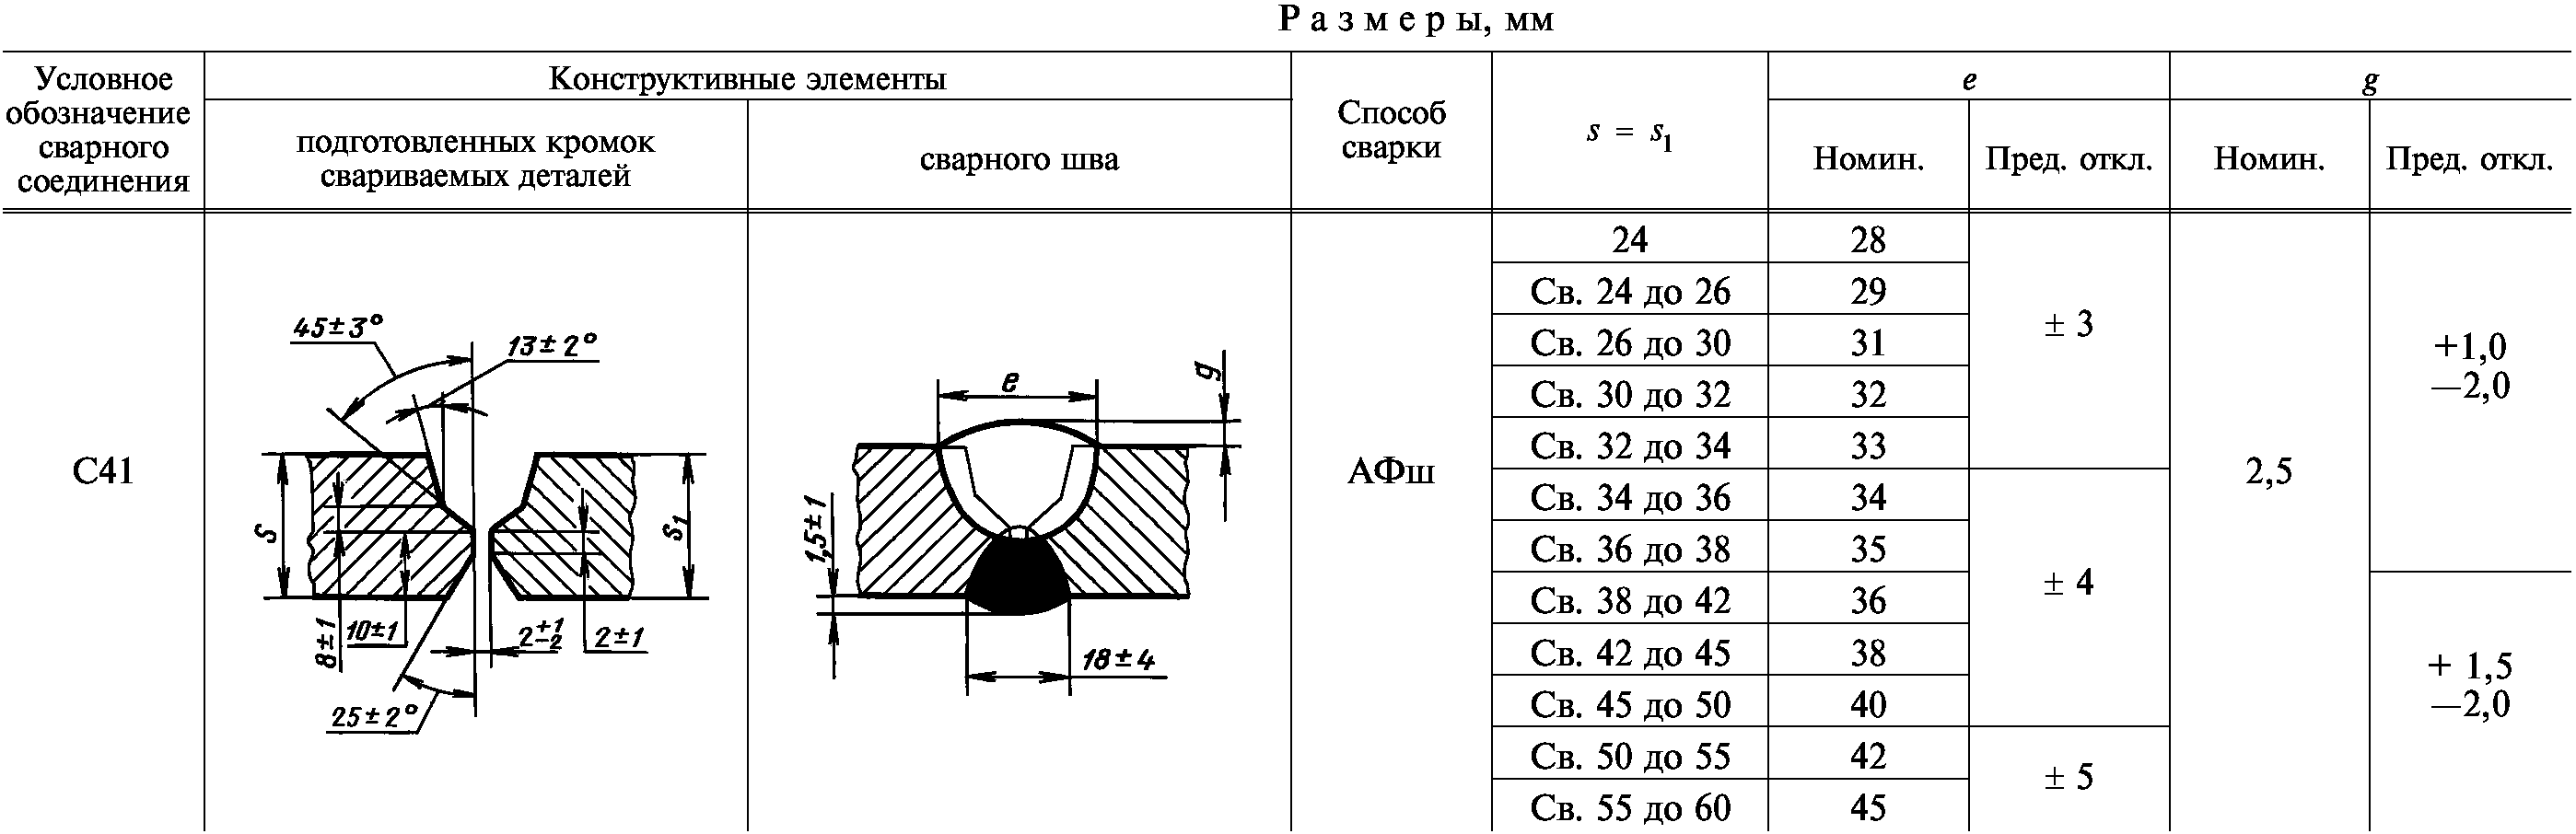
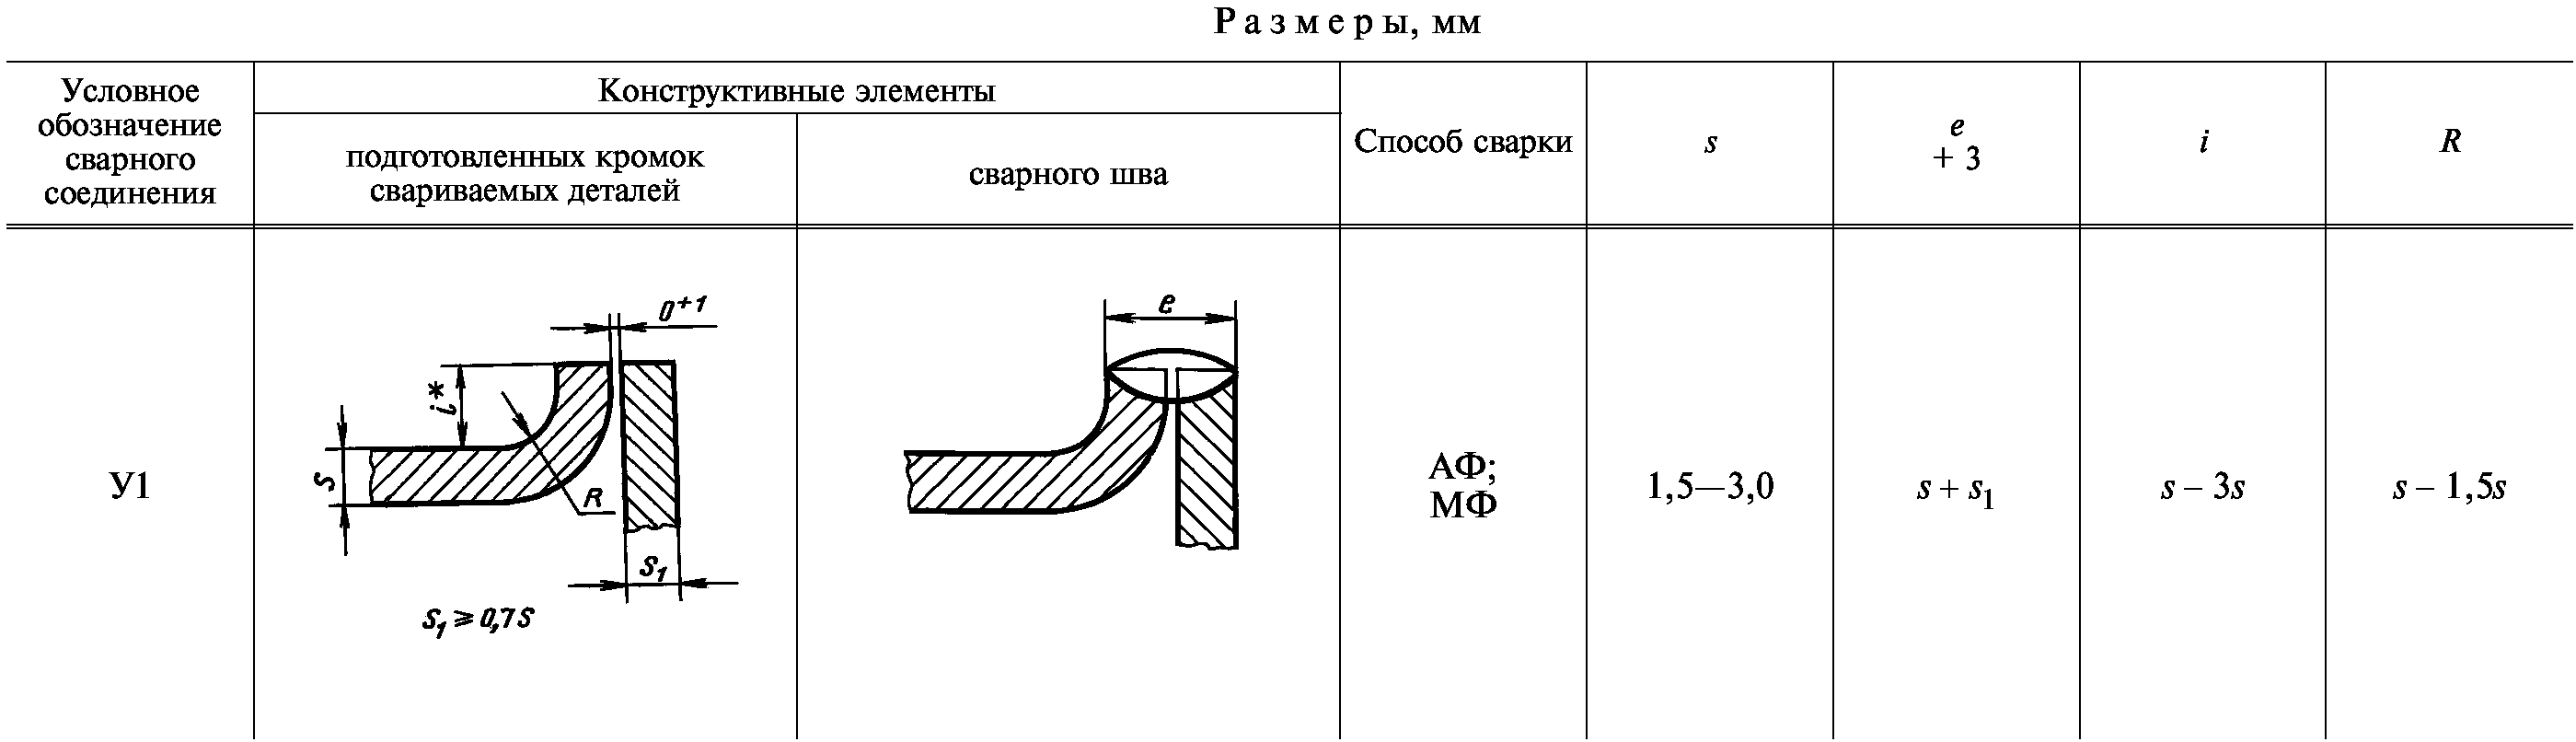
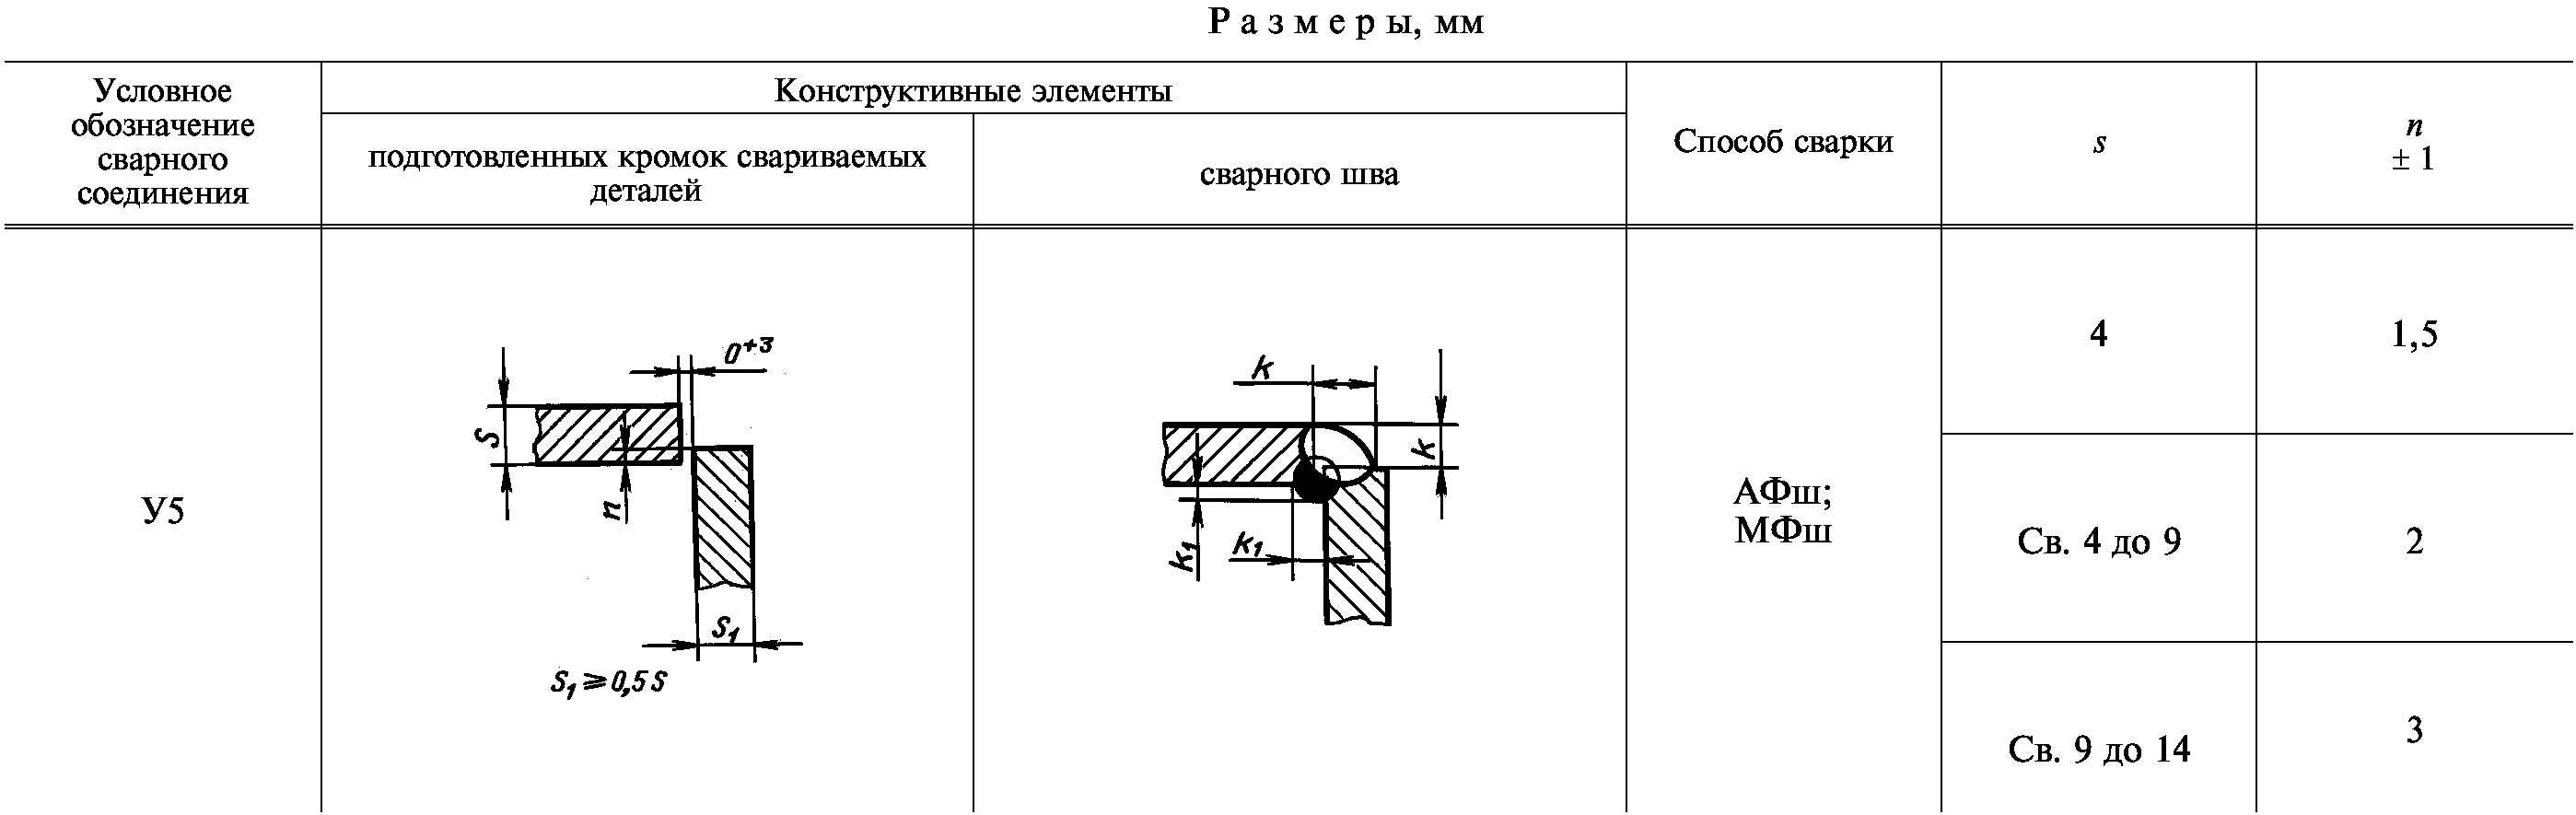
1. <a id="p100021"></a>Настоящий стандарт распространяется на соединения из сталей, а также сплавов на железоникелевой и никелевой основах, выполняемых сваркой под флюсом, и устанавливает основные типы, конструктивные элементы и размеры сварных соединений.
<a id="p100022"></a>Стандарт не распространяется на сварные соединения стальных трубопроводов по ГОСТ 16037.
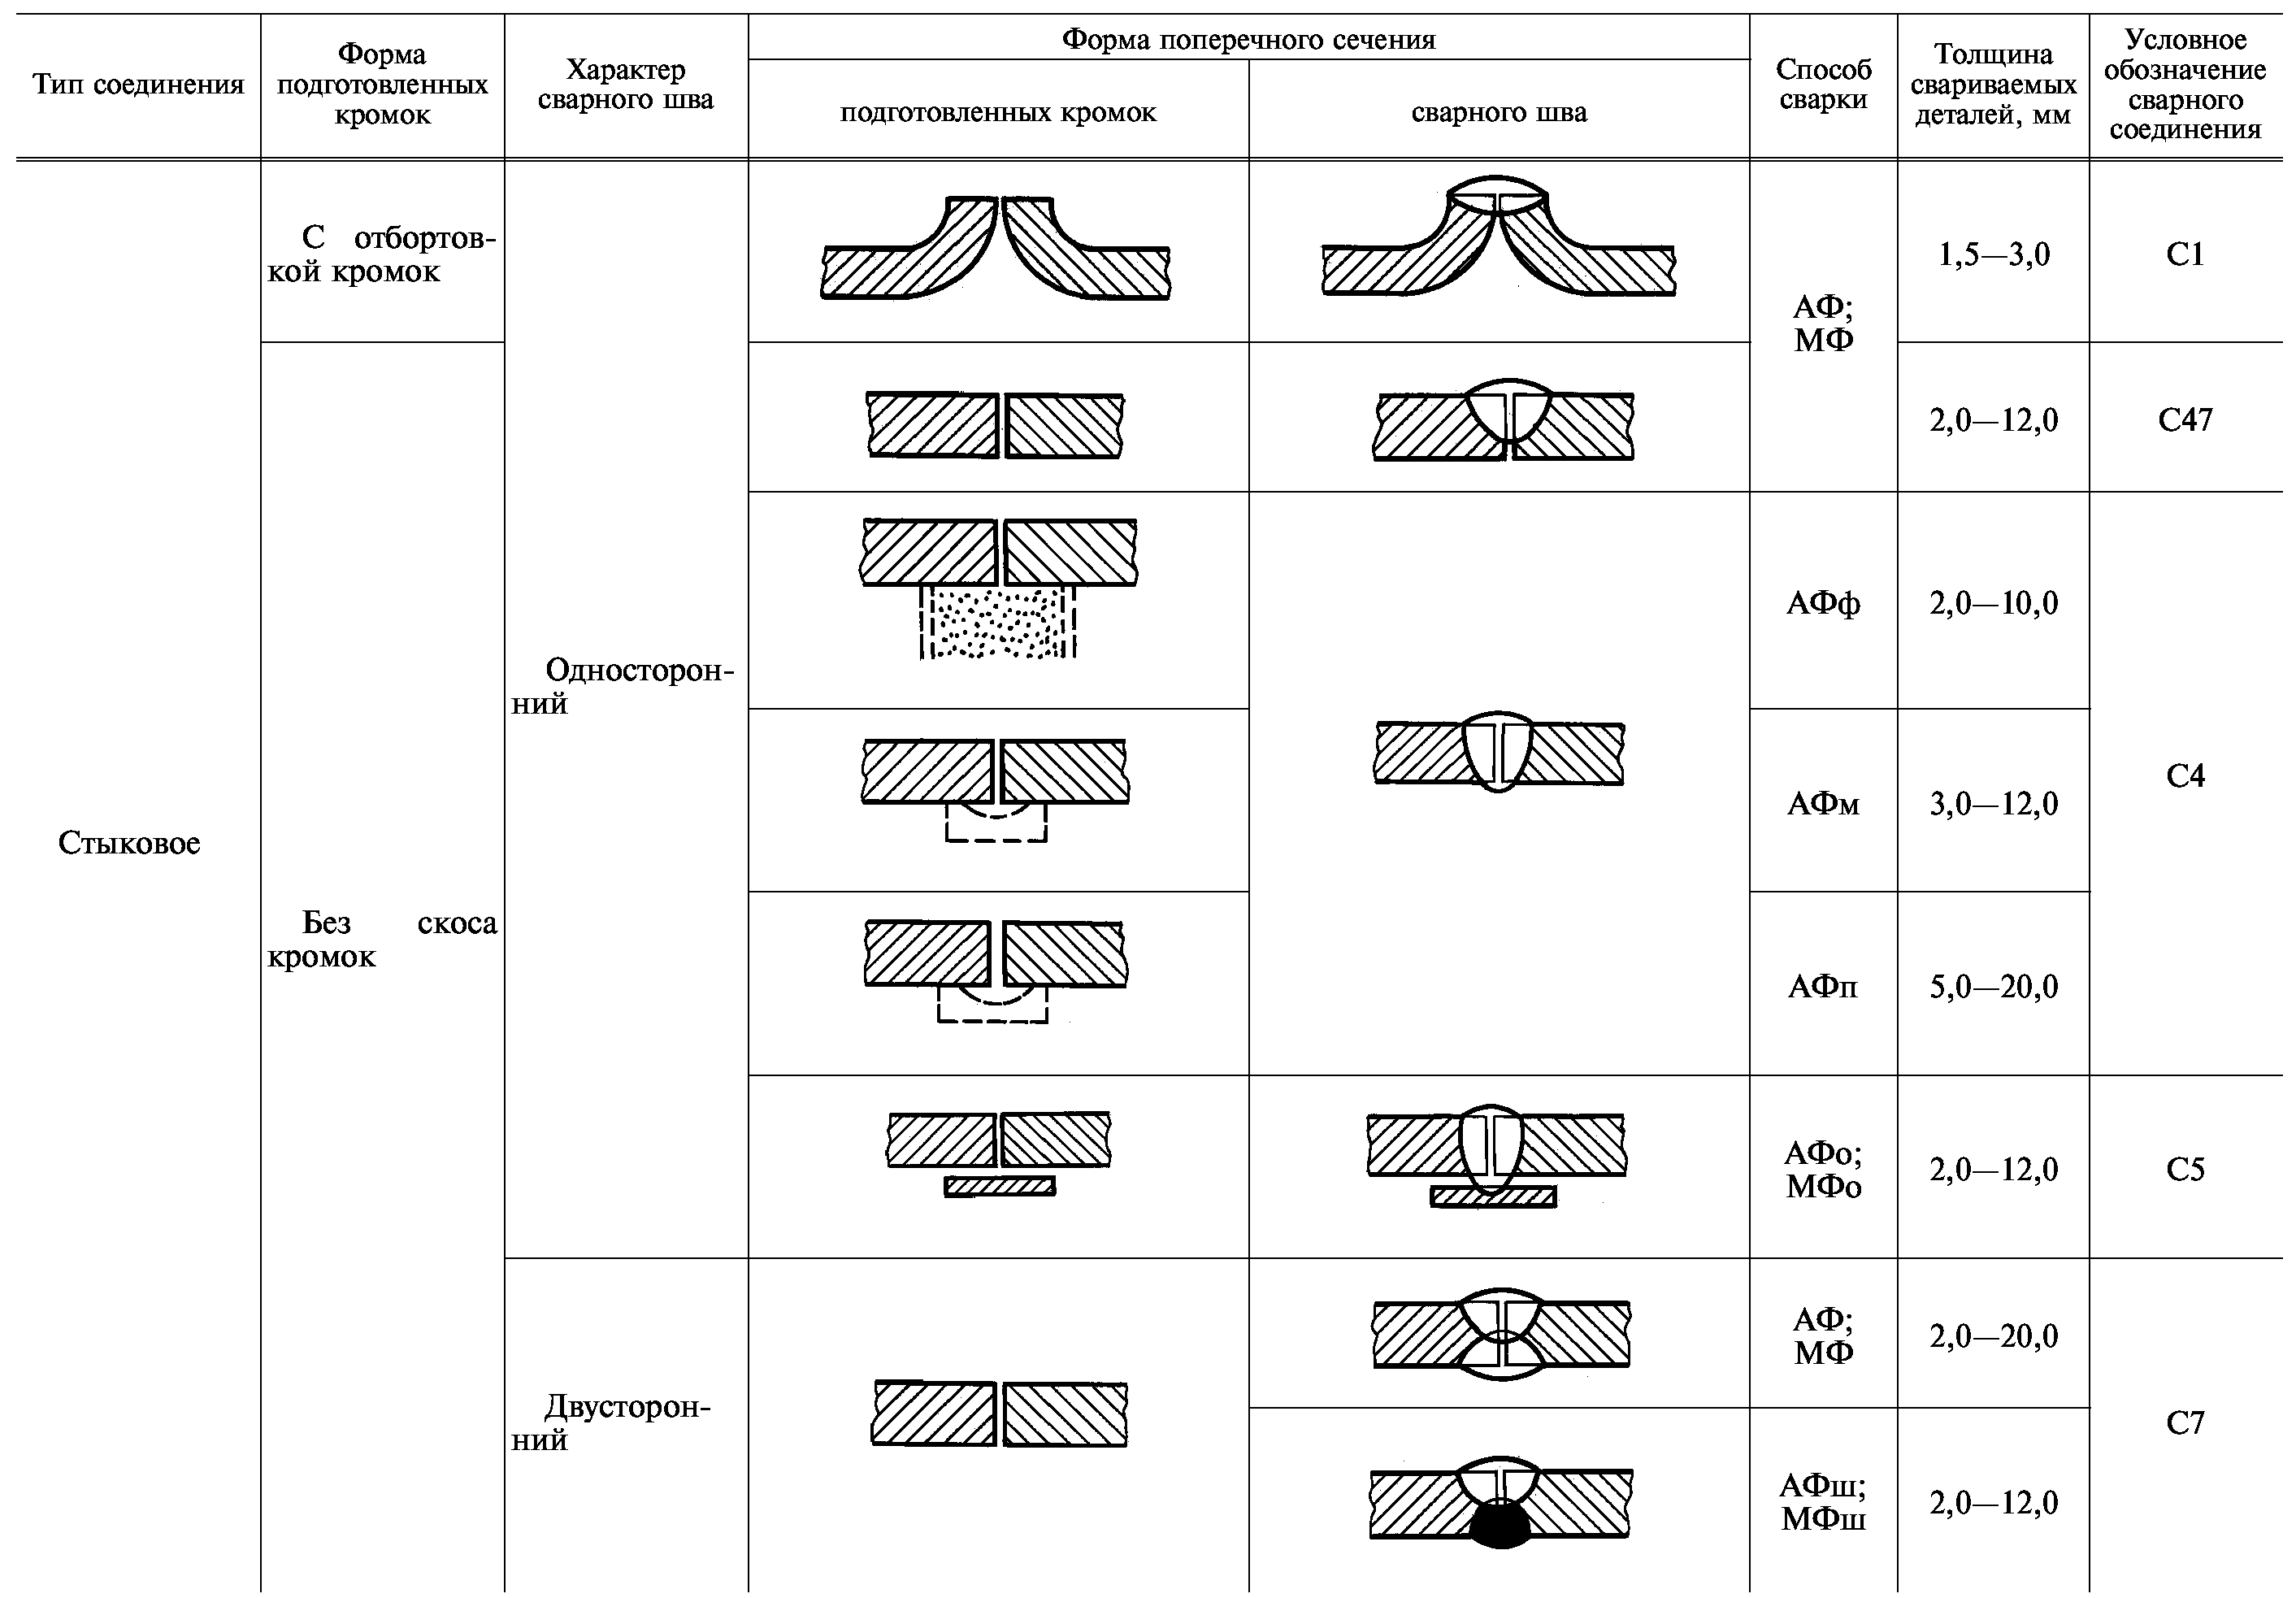
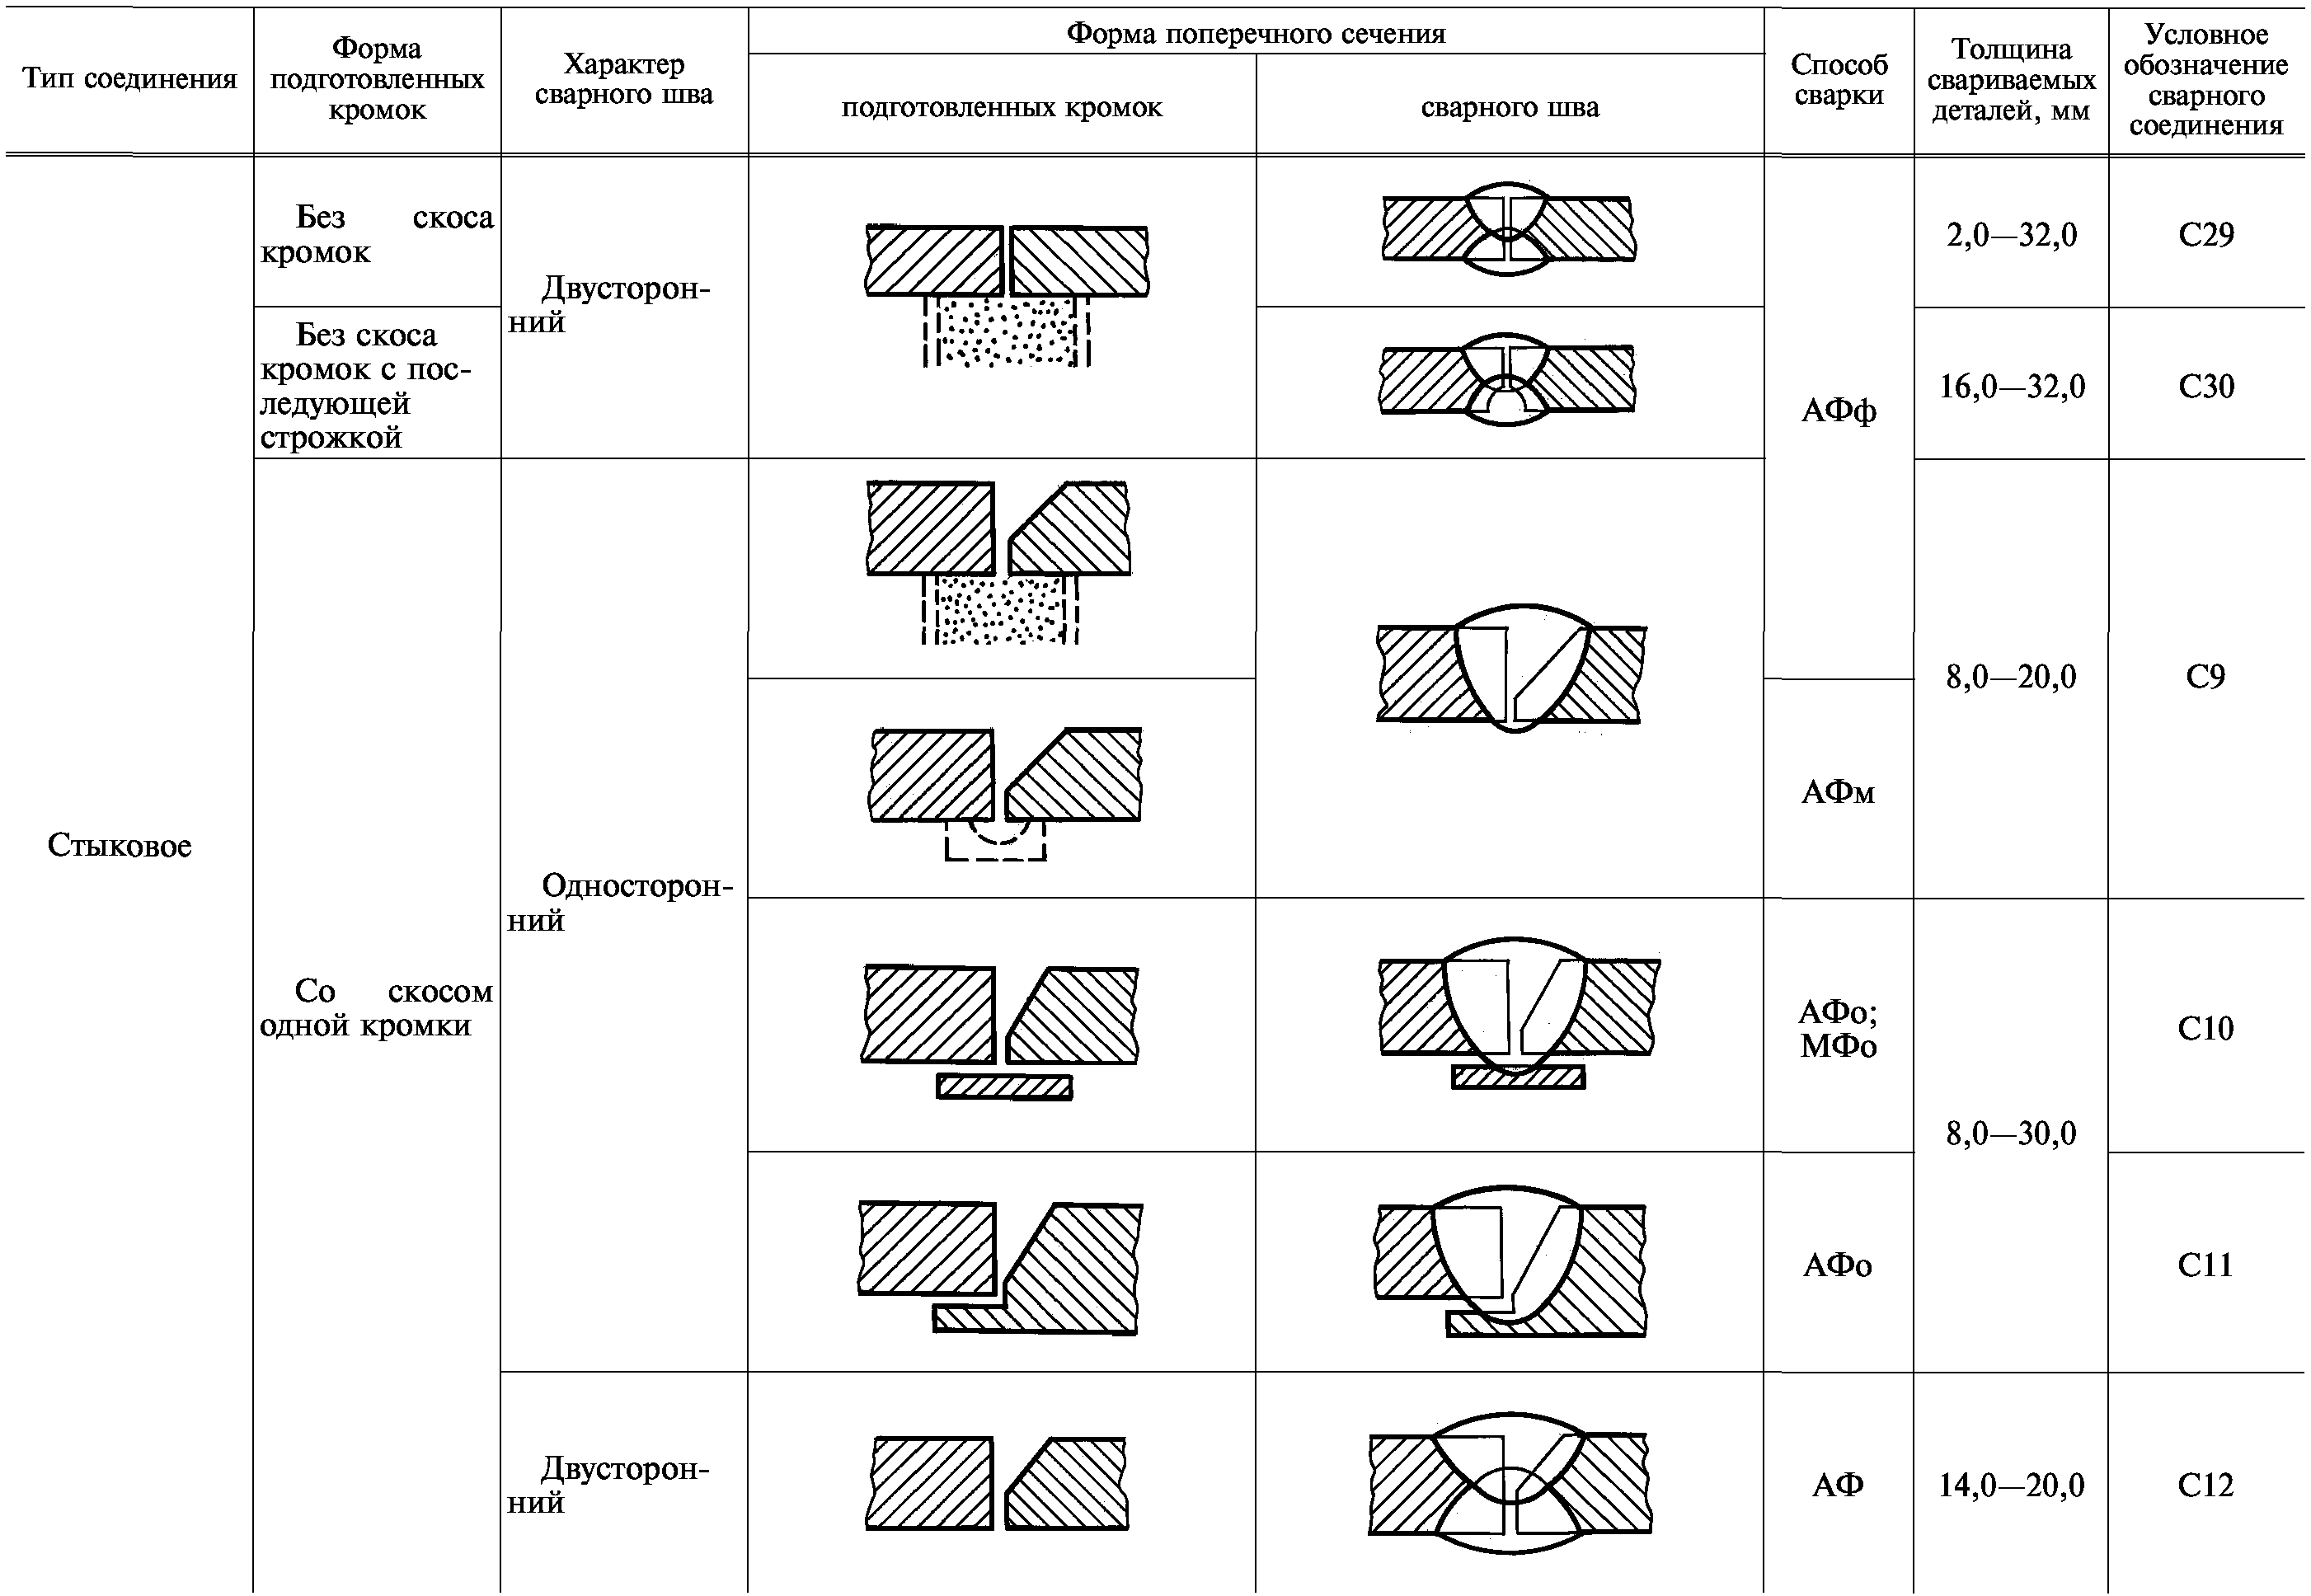
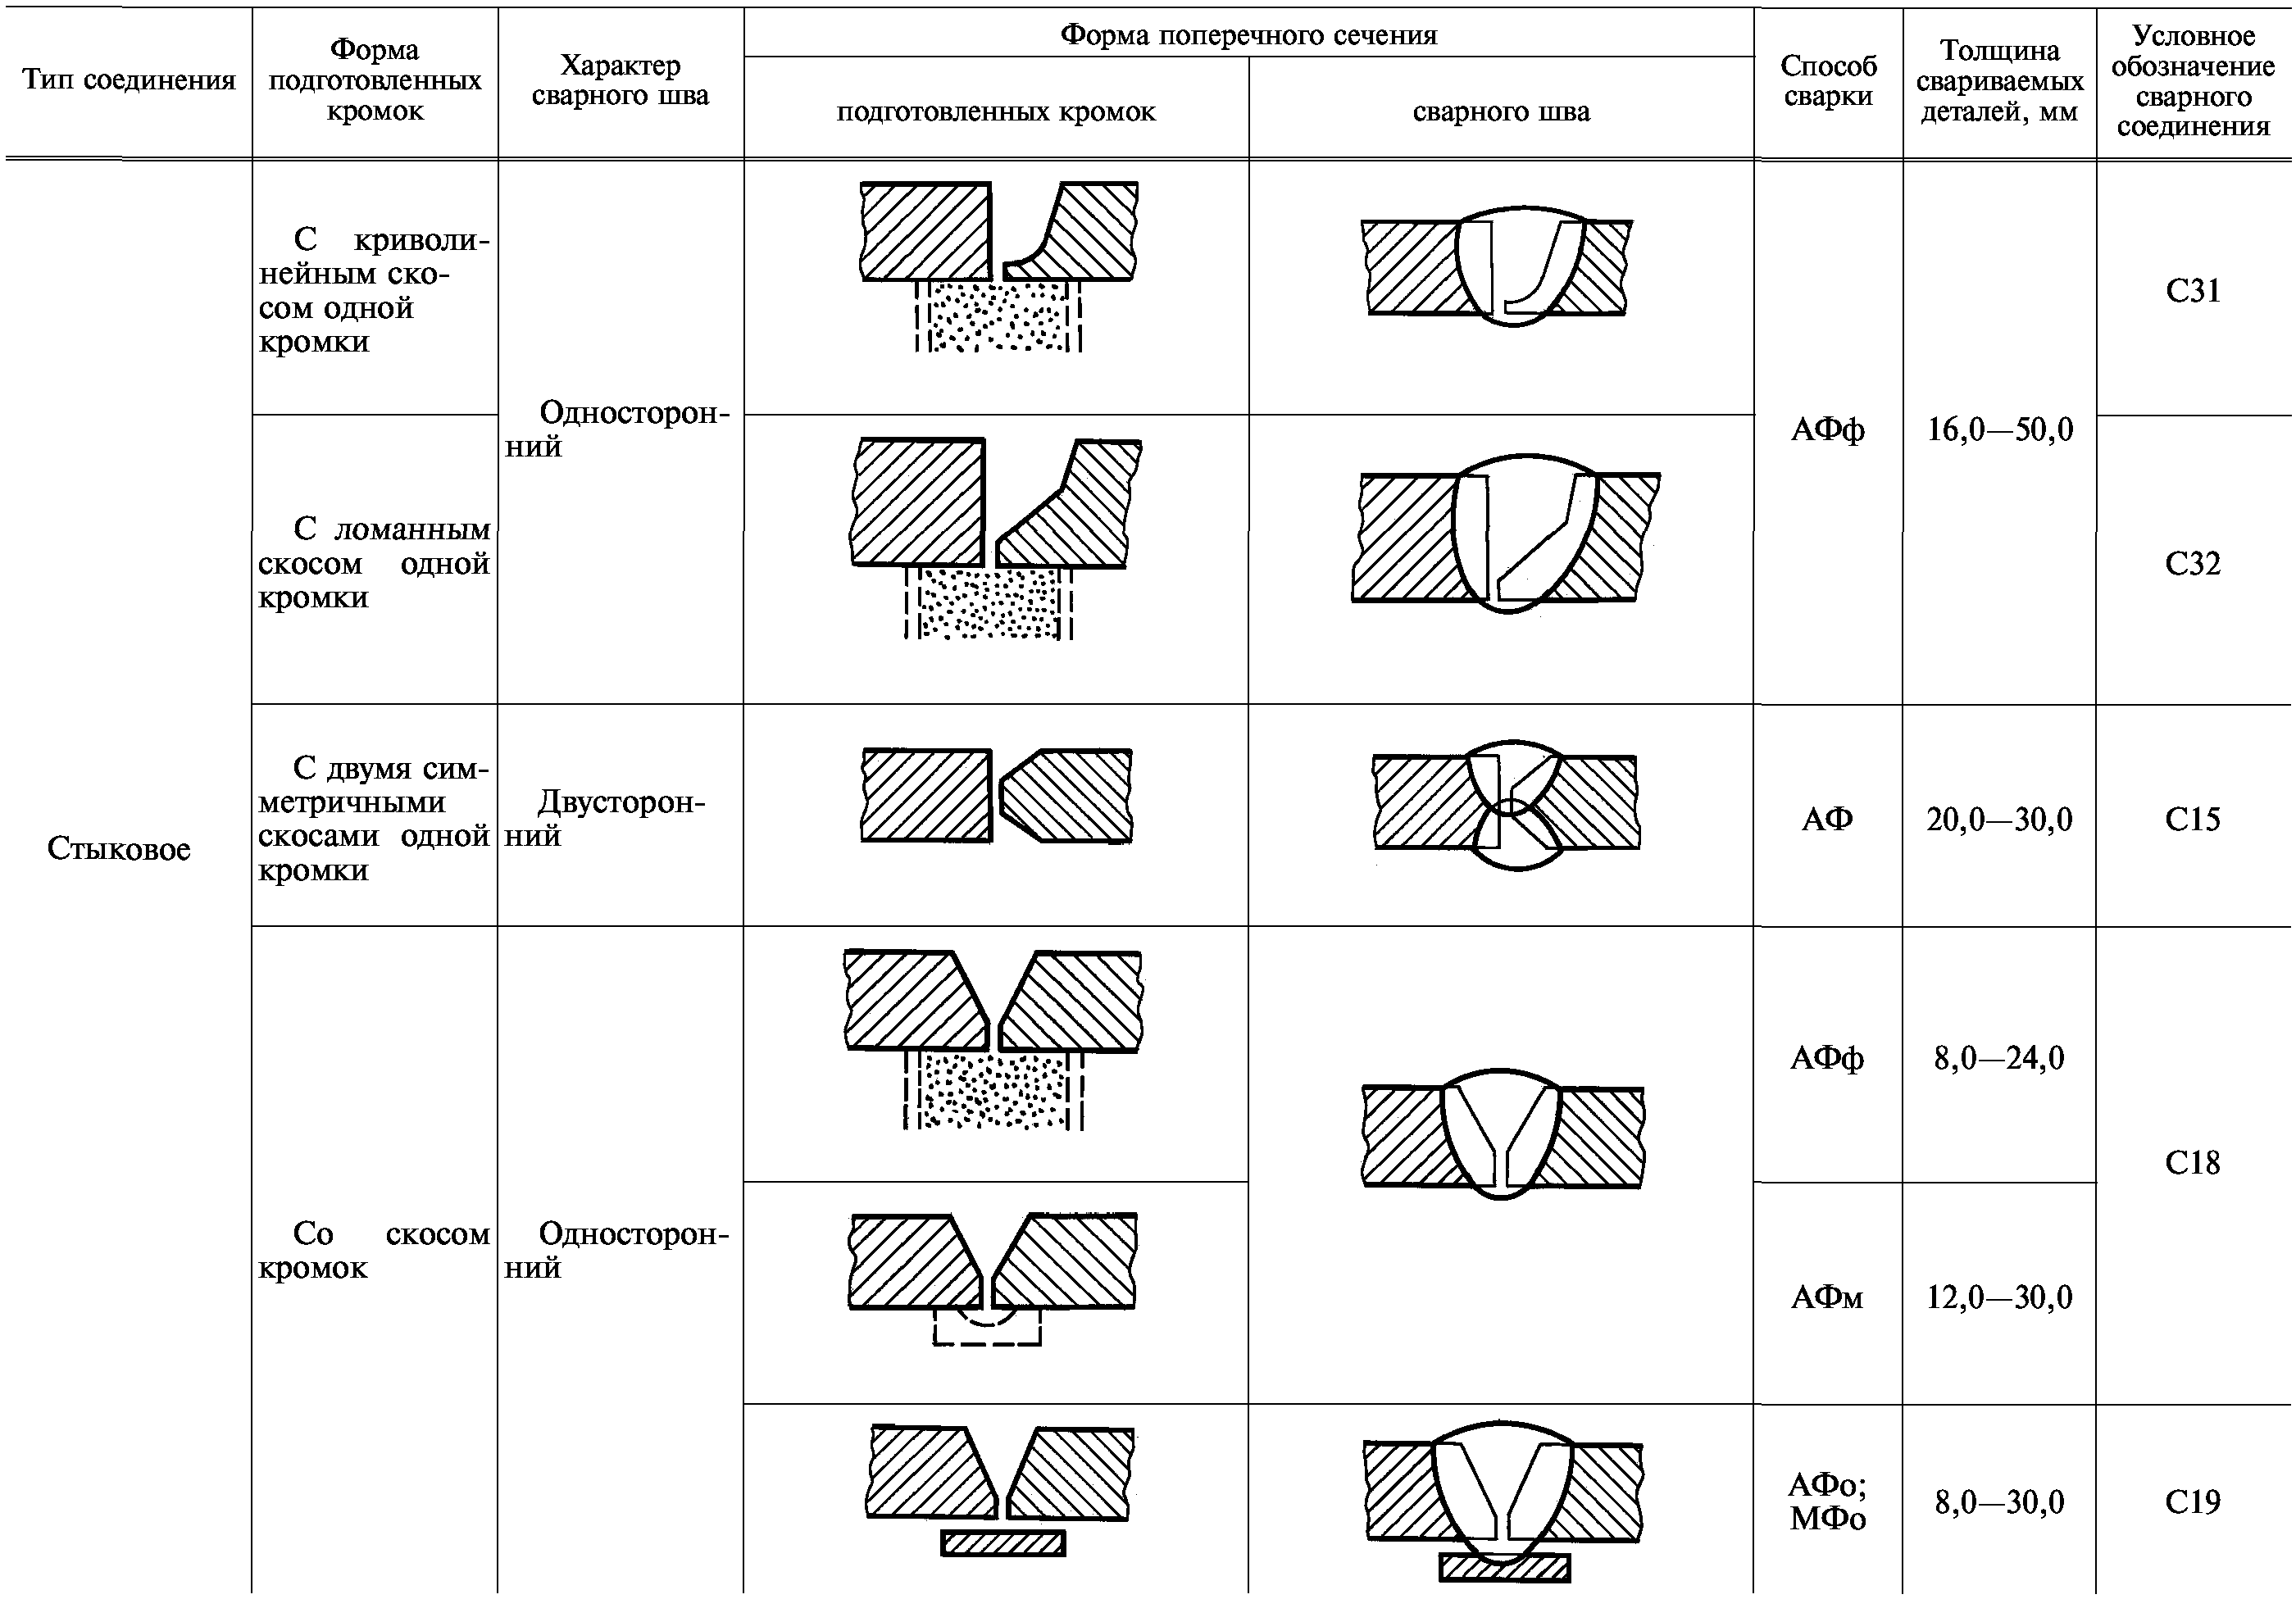
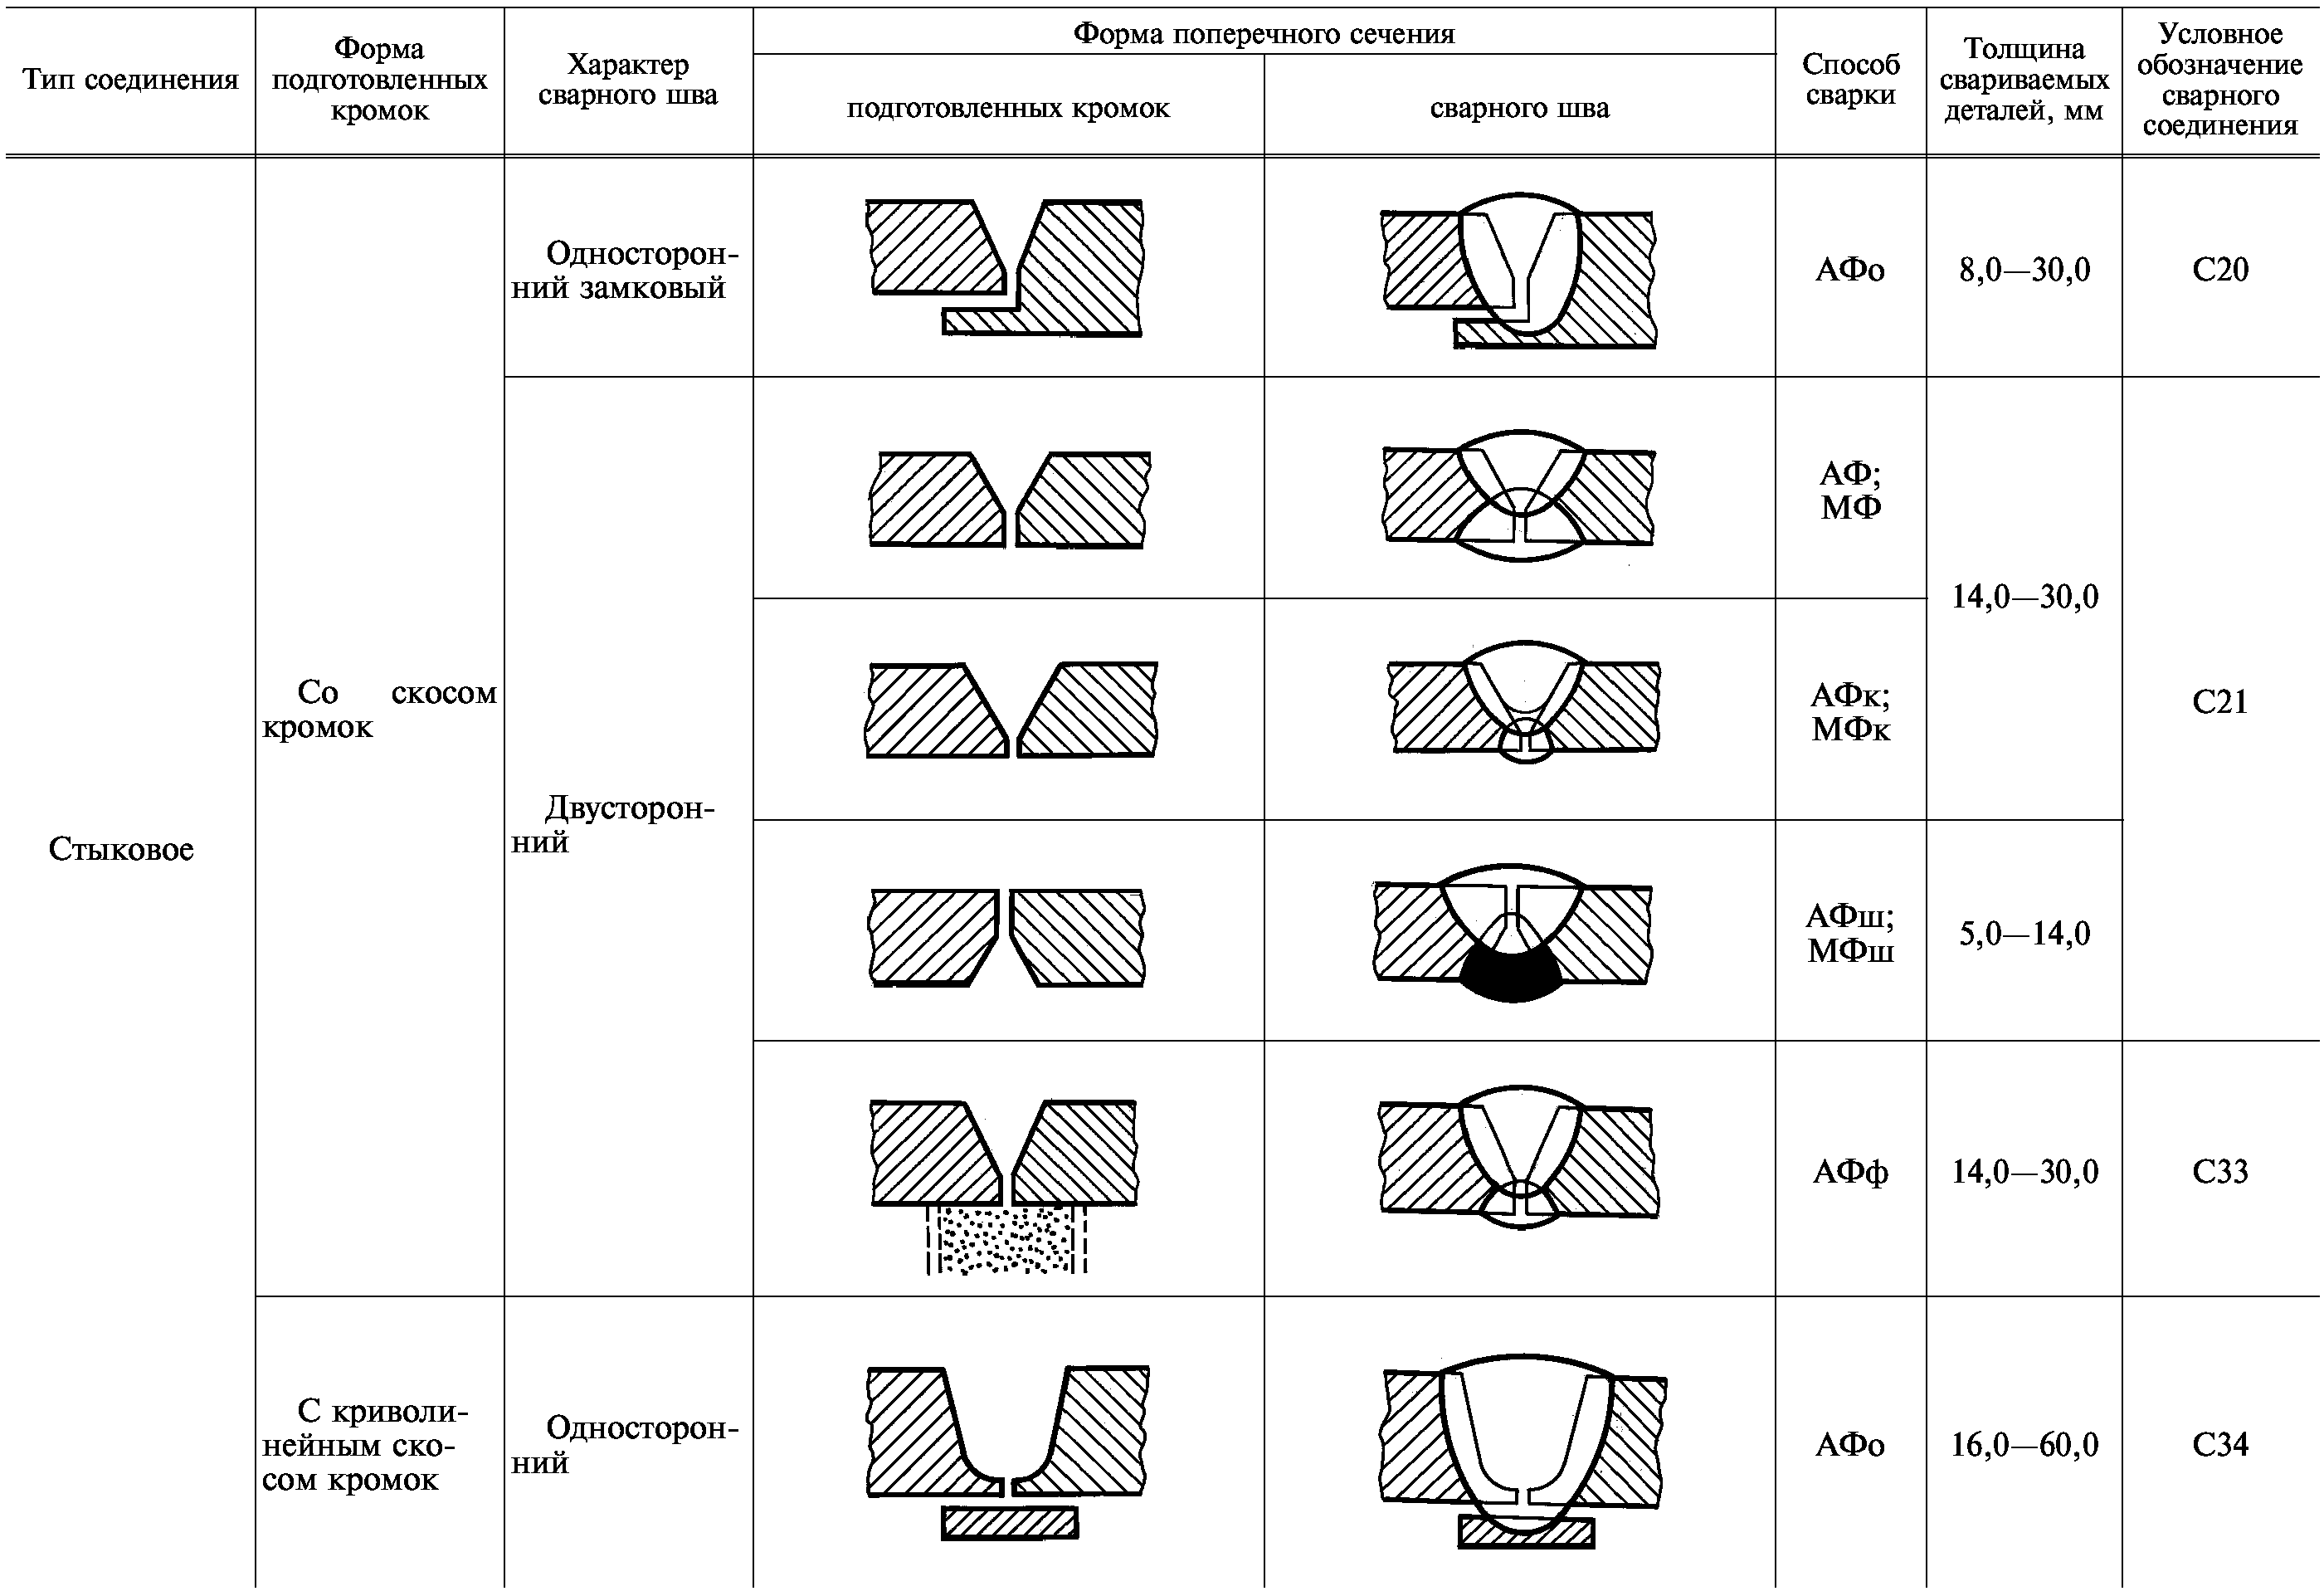
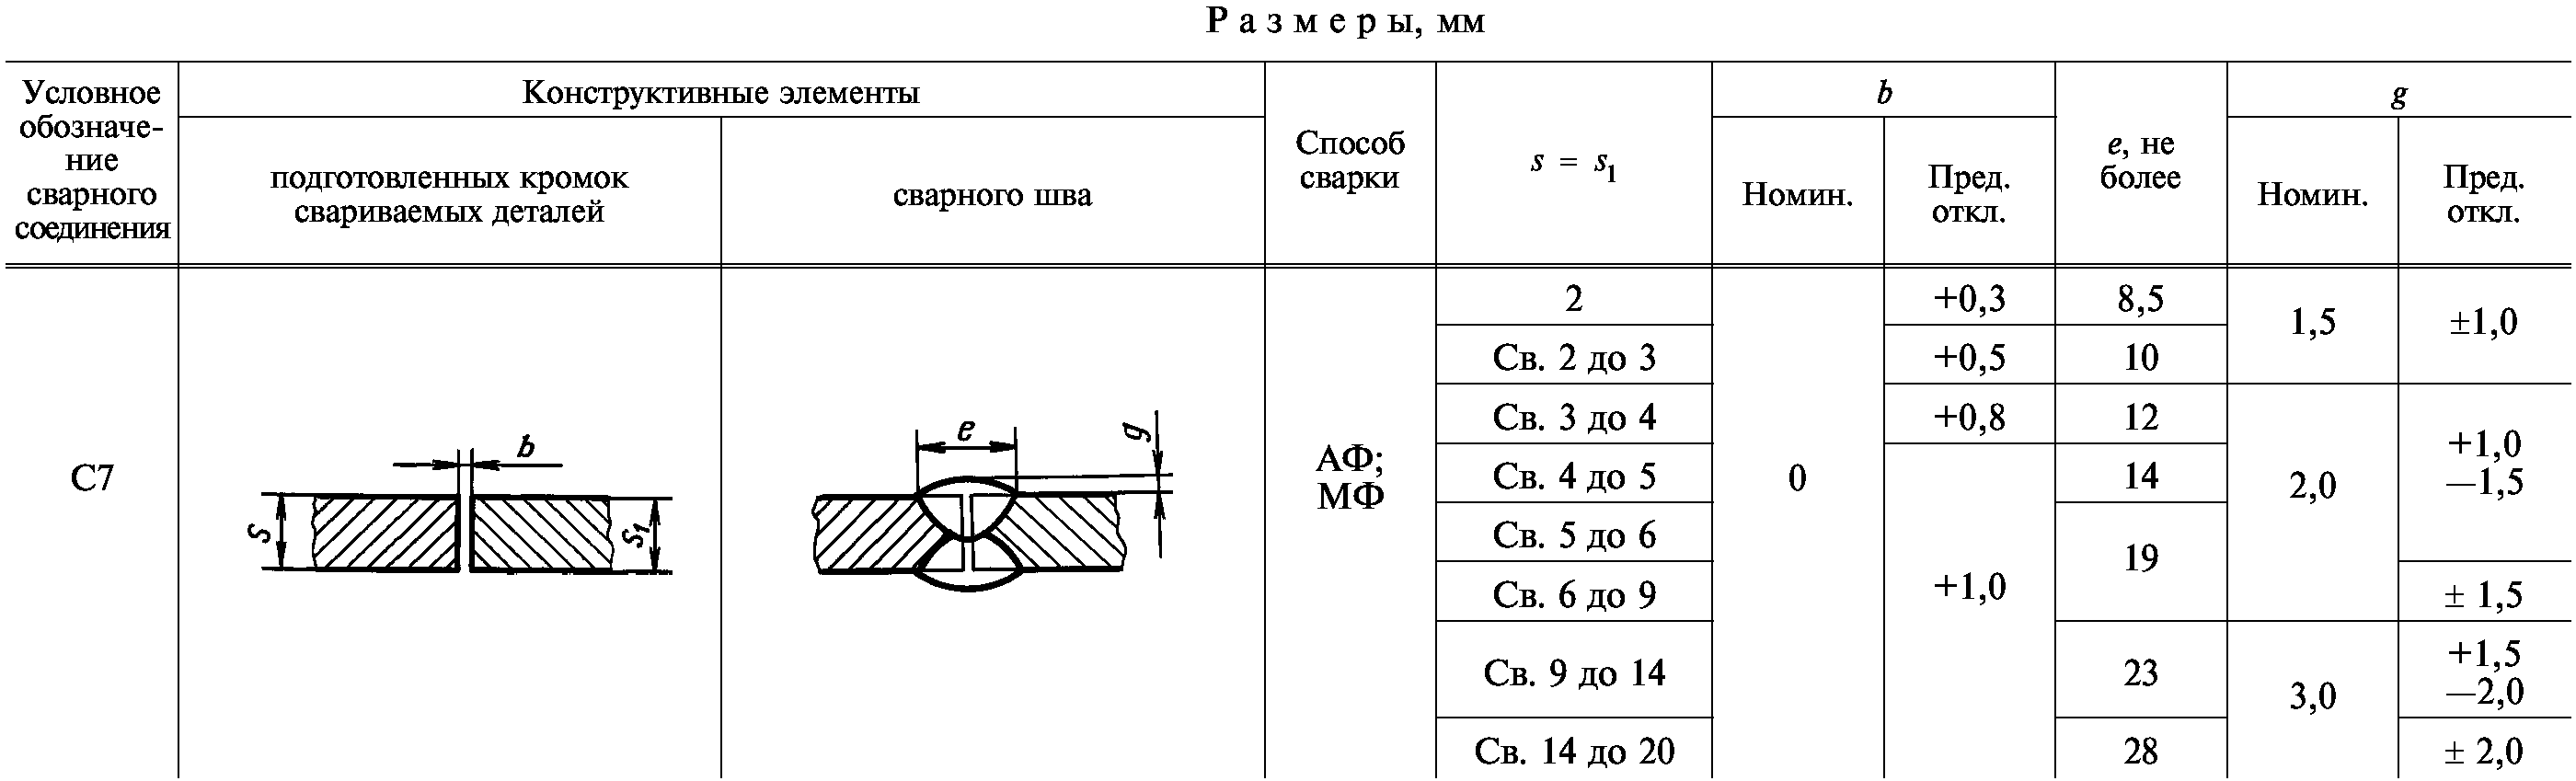
2. <a id="p100023"></a>В стандарте приняты следующие обозначения способов сварки под флюсом:
<a id="p100024"></a>АФ - автоматическая на весу;
<a id="p100025"></a>АФф - автоматическая на флюсовой подушке;
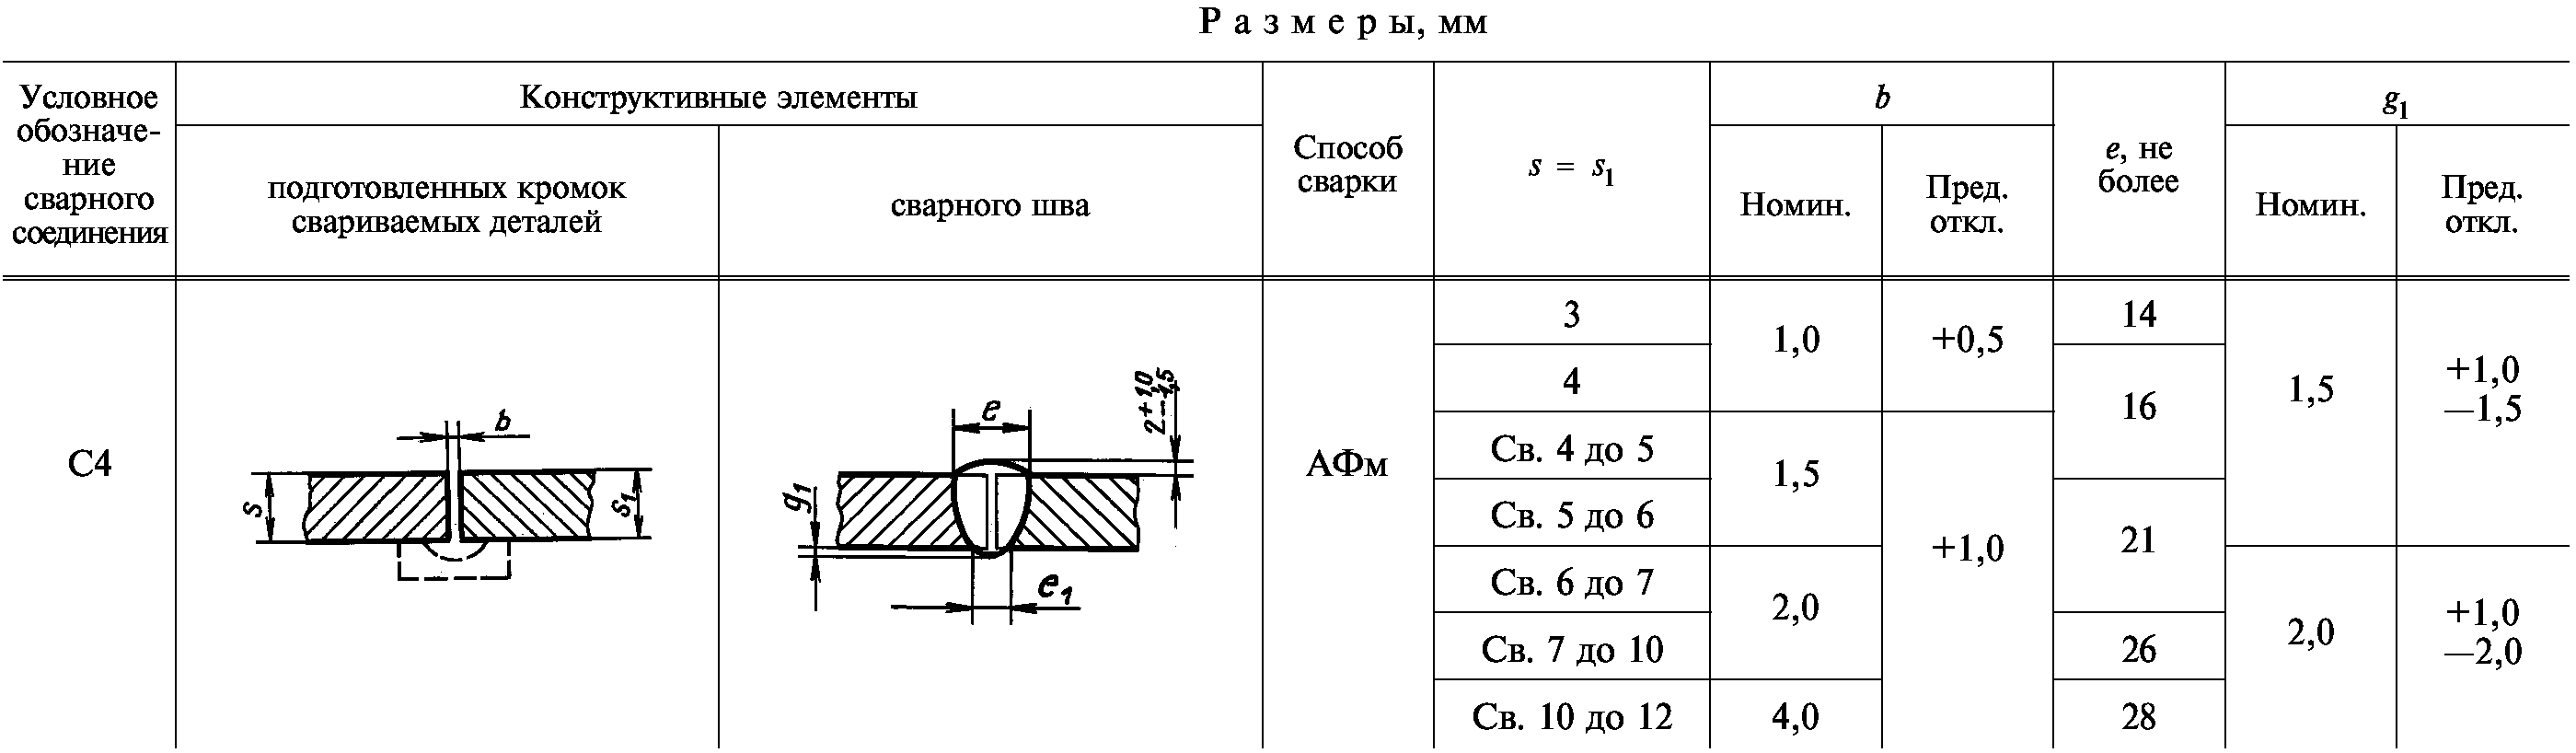
<a id="p100026"></a>АФм - автоматическая на флюсомедной подкладке;
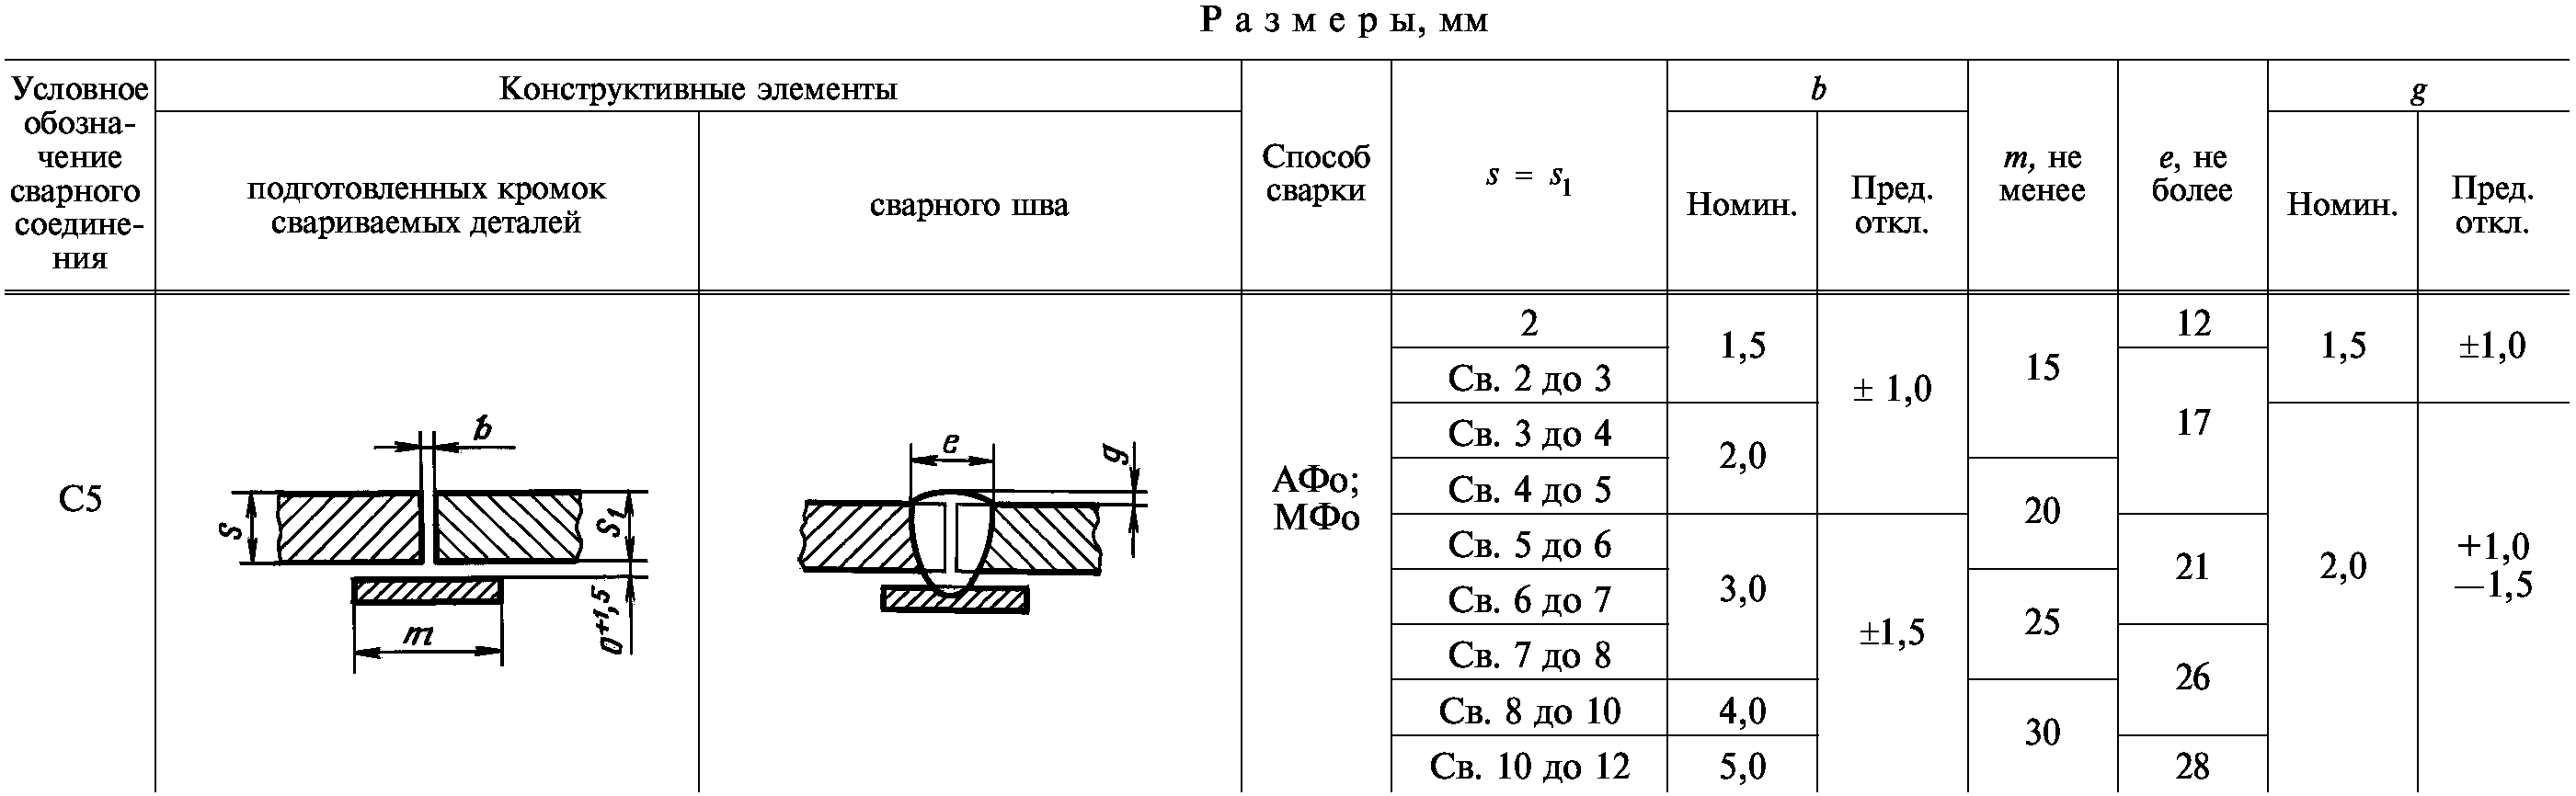
<a id="p100027"></a>АФо - автоматическая на остающейся подкладке;
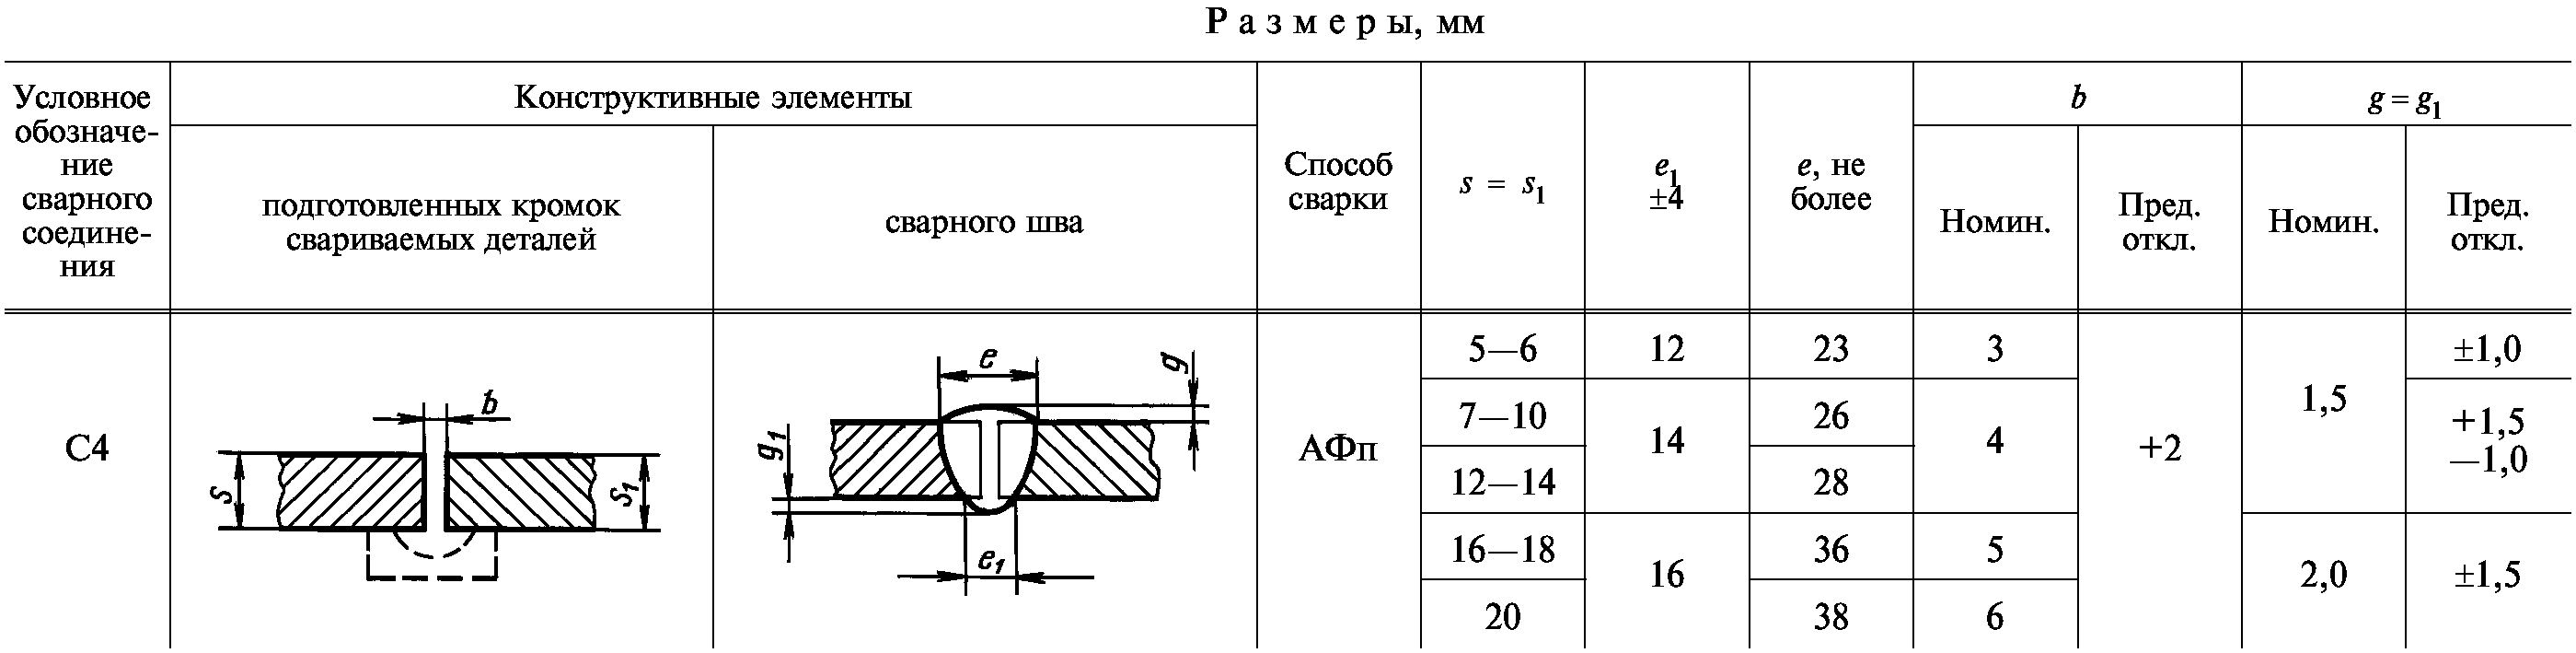
<a id="p100028"></a>АФп - автоматическая на медном ползуне;
<a id="p100029"></a>АФш - автоматическая с предварительным наложением подварочного шва;
<a id="p100030"></a>АФк - автоматическая с предварительной подваркой корня шва;
<a id="p100031"></a>МФ - механизированная на весу;
<a id="p100032"></a>МФо - механизированная на остающейся подкладке;
<a id="p100033"></a>МФш - механизированная с предварительным наложением подварочного шва;
<a id="p100034"></a>МФк - механизированная с предварительной подваркой корня шва.
<a id="p100035"></a>(Измененная редакция, Изм. N 2).
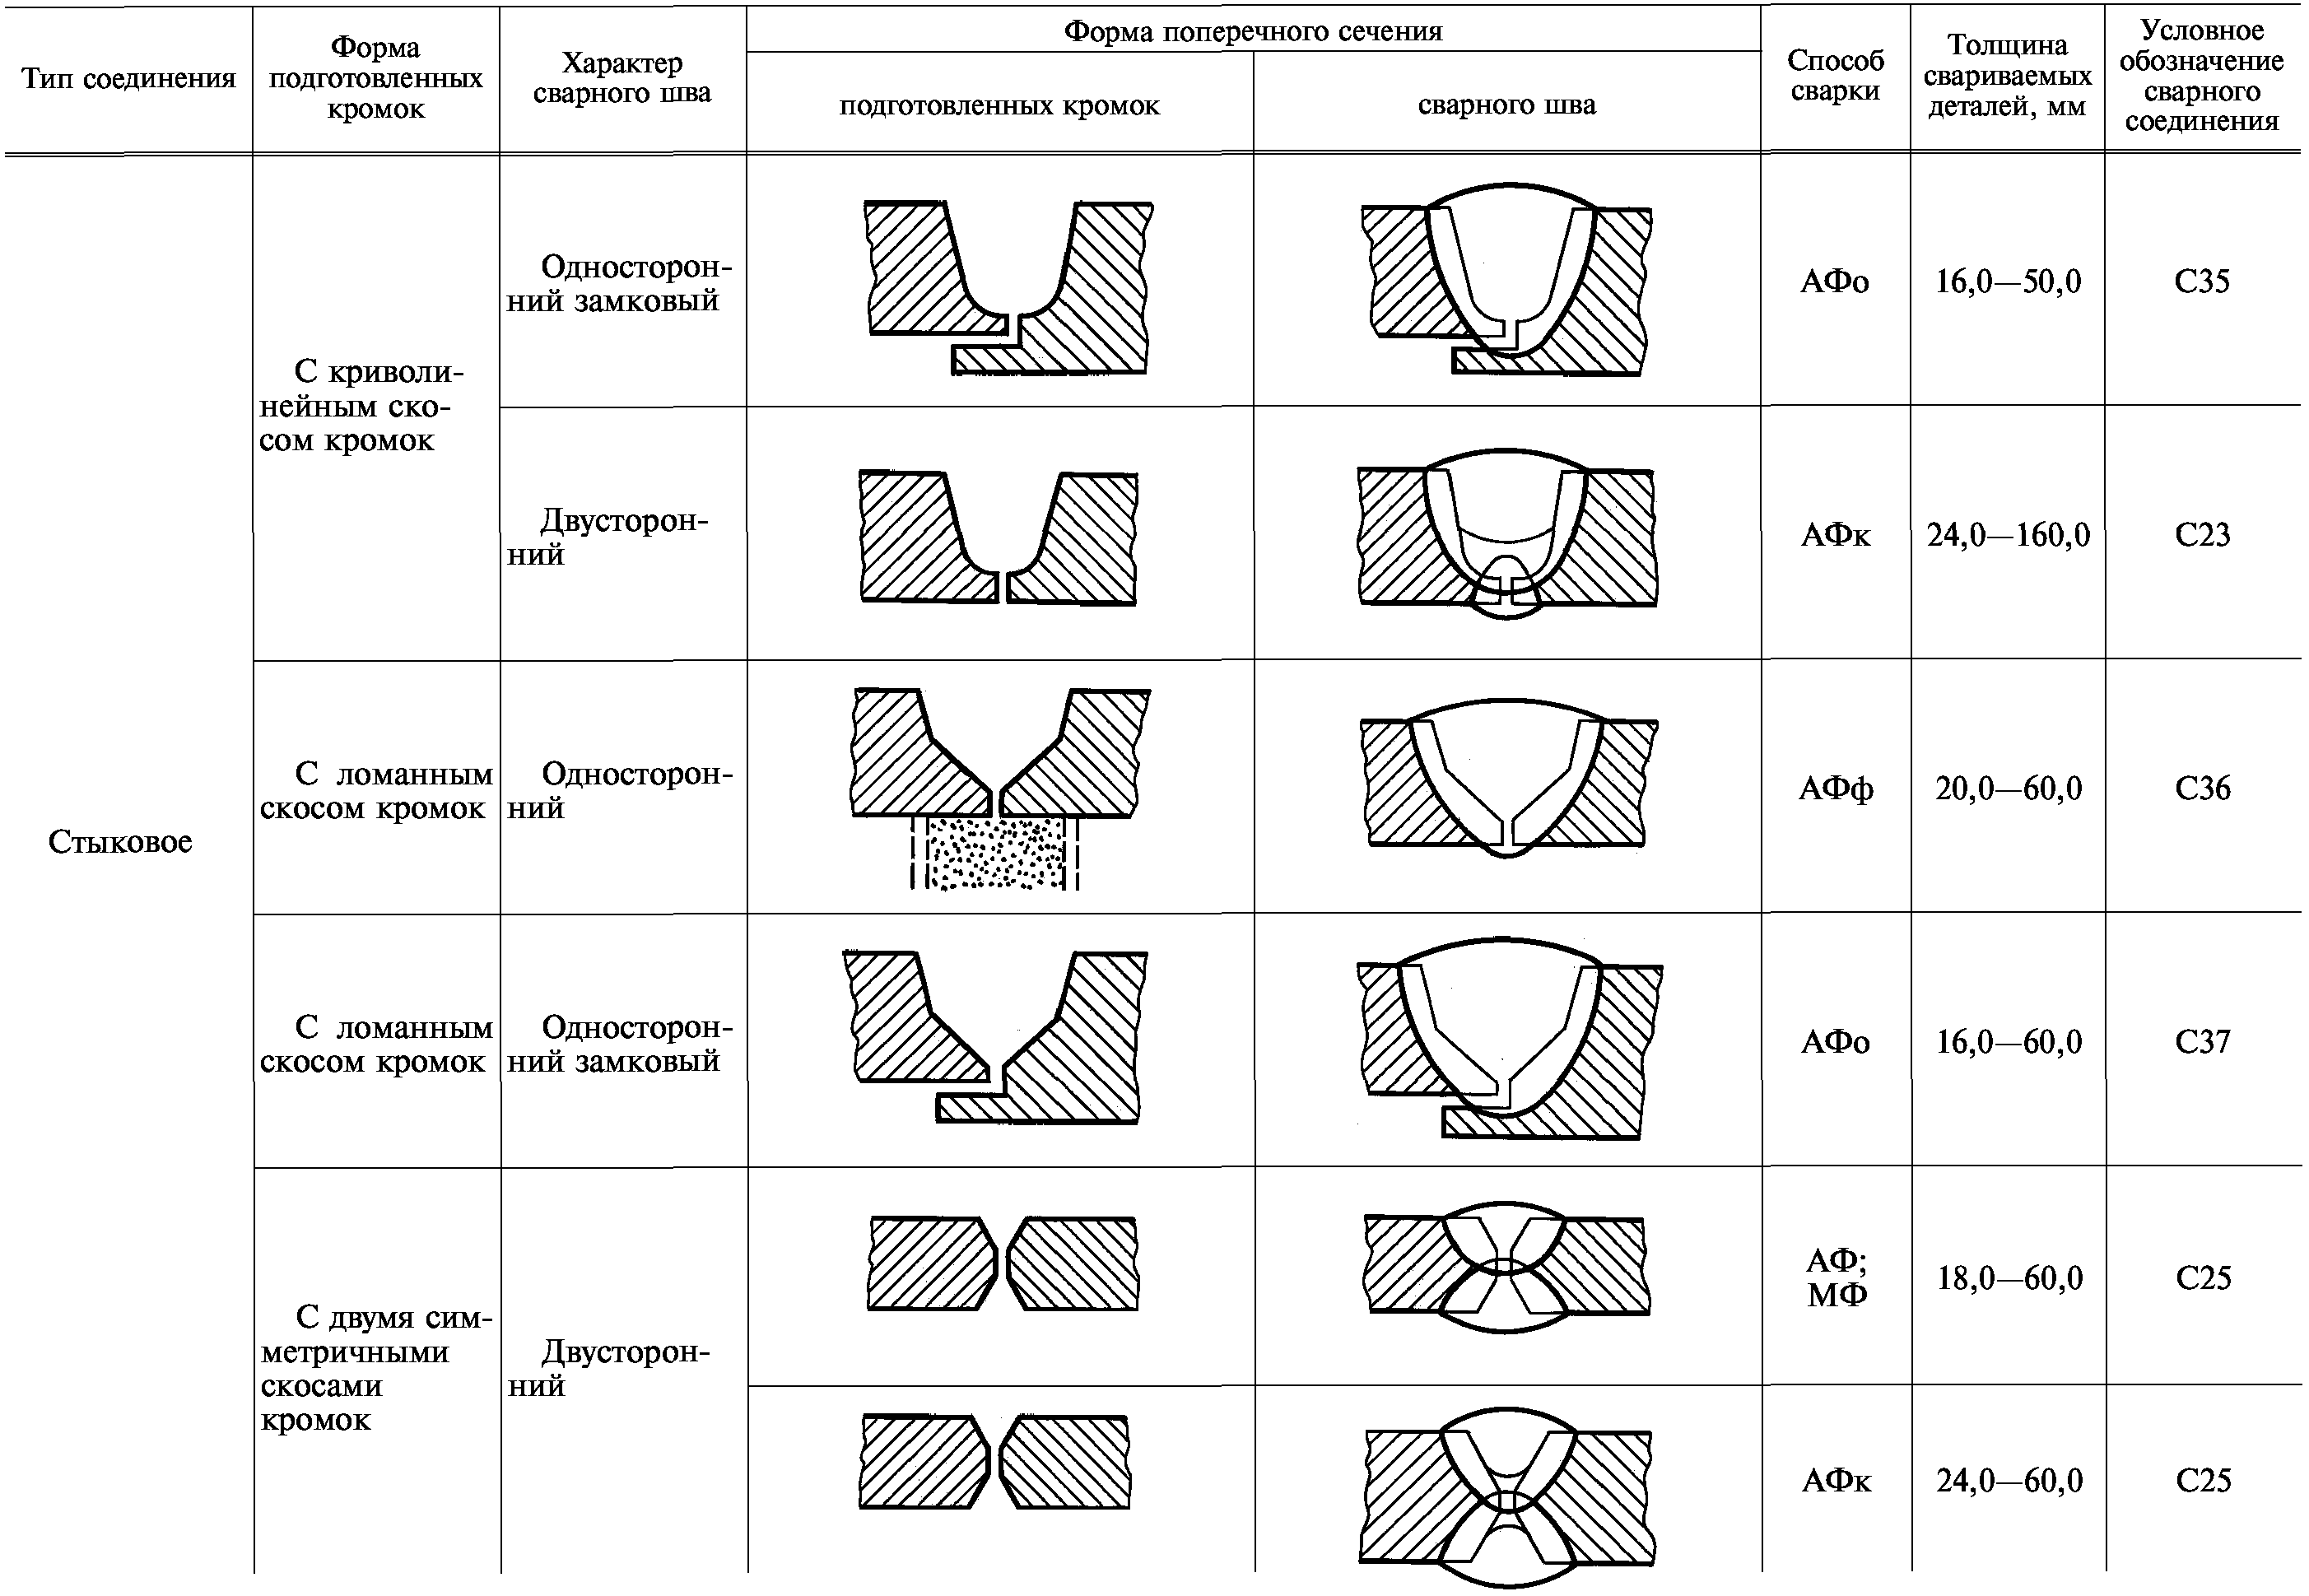
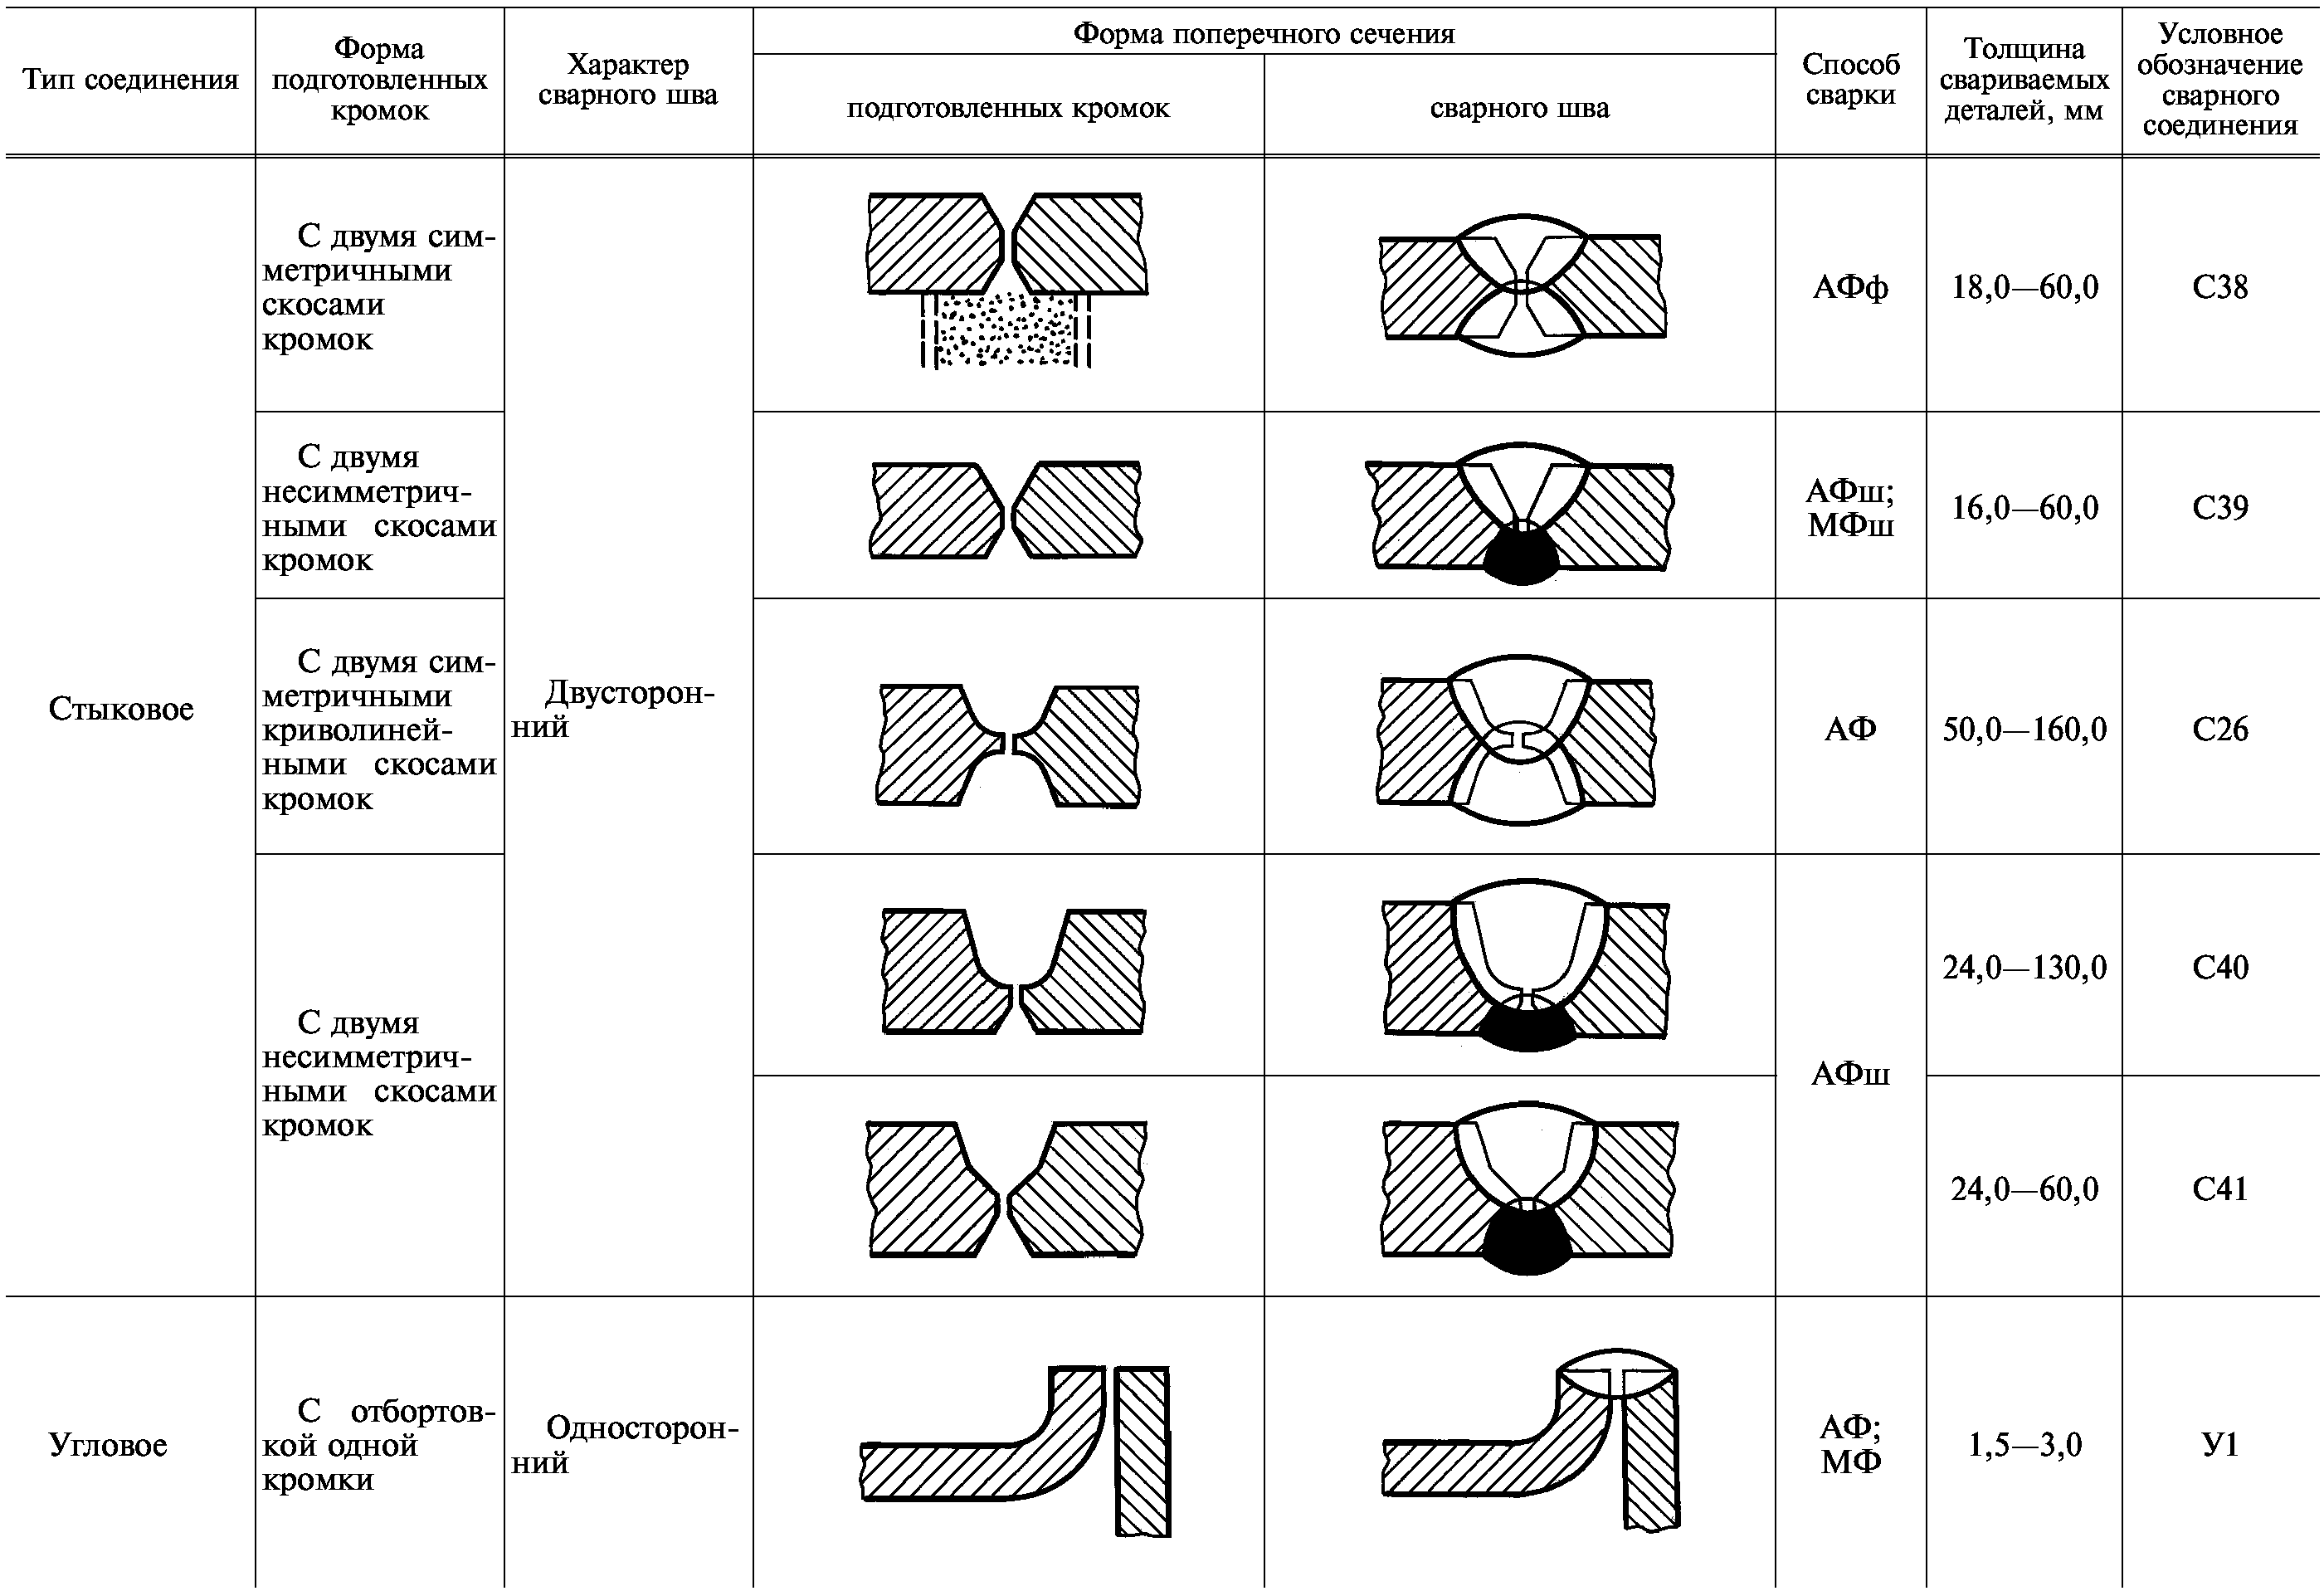
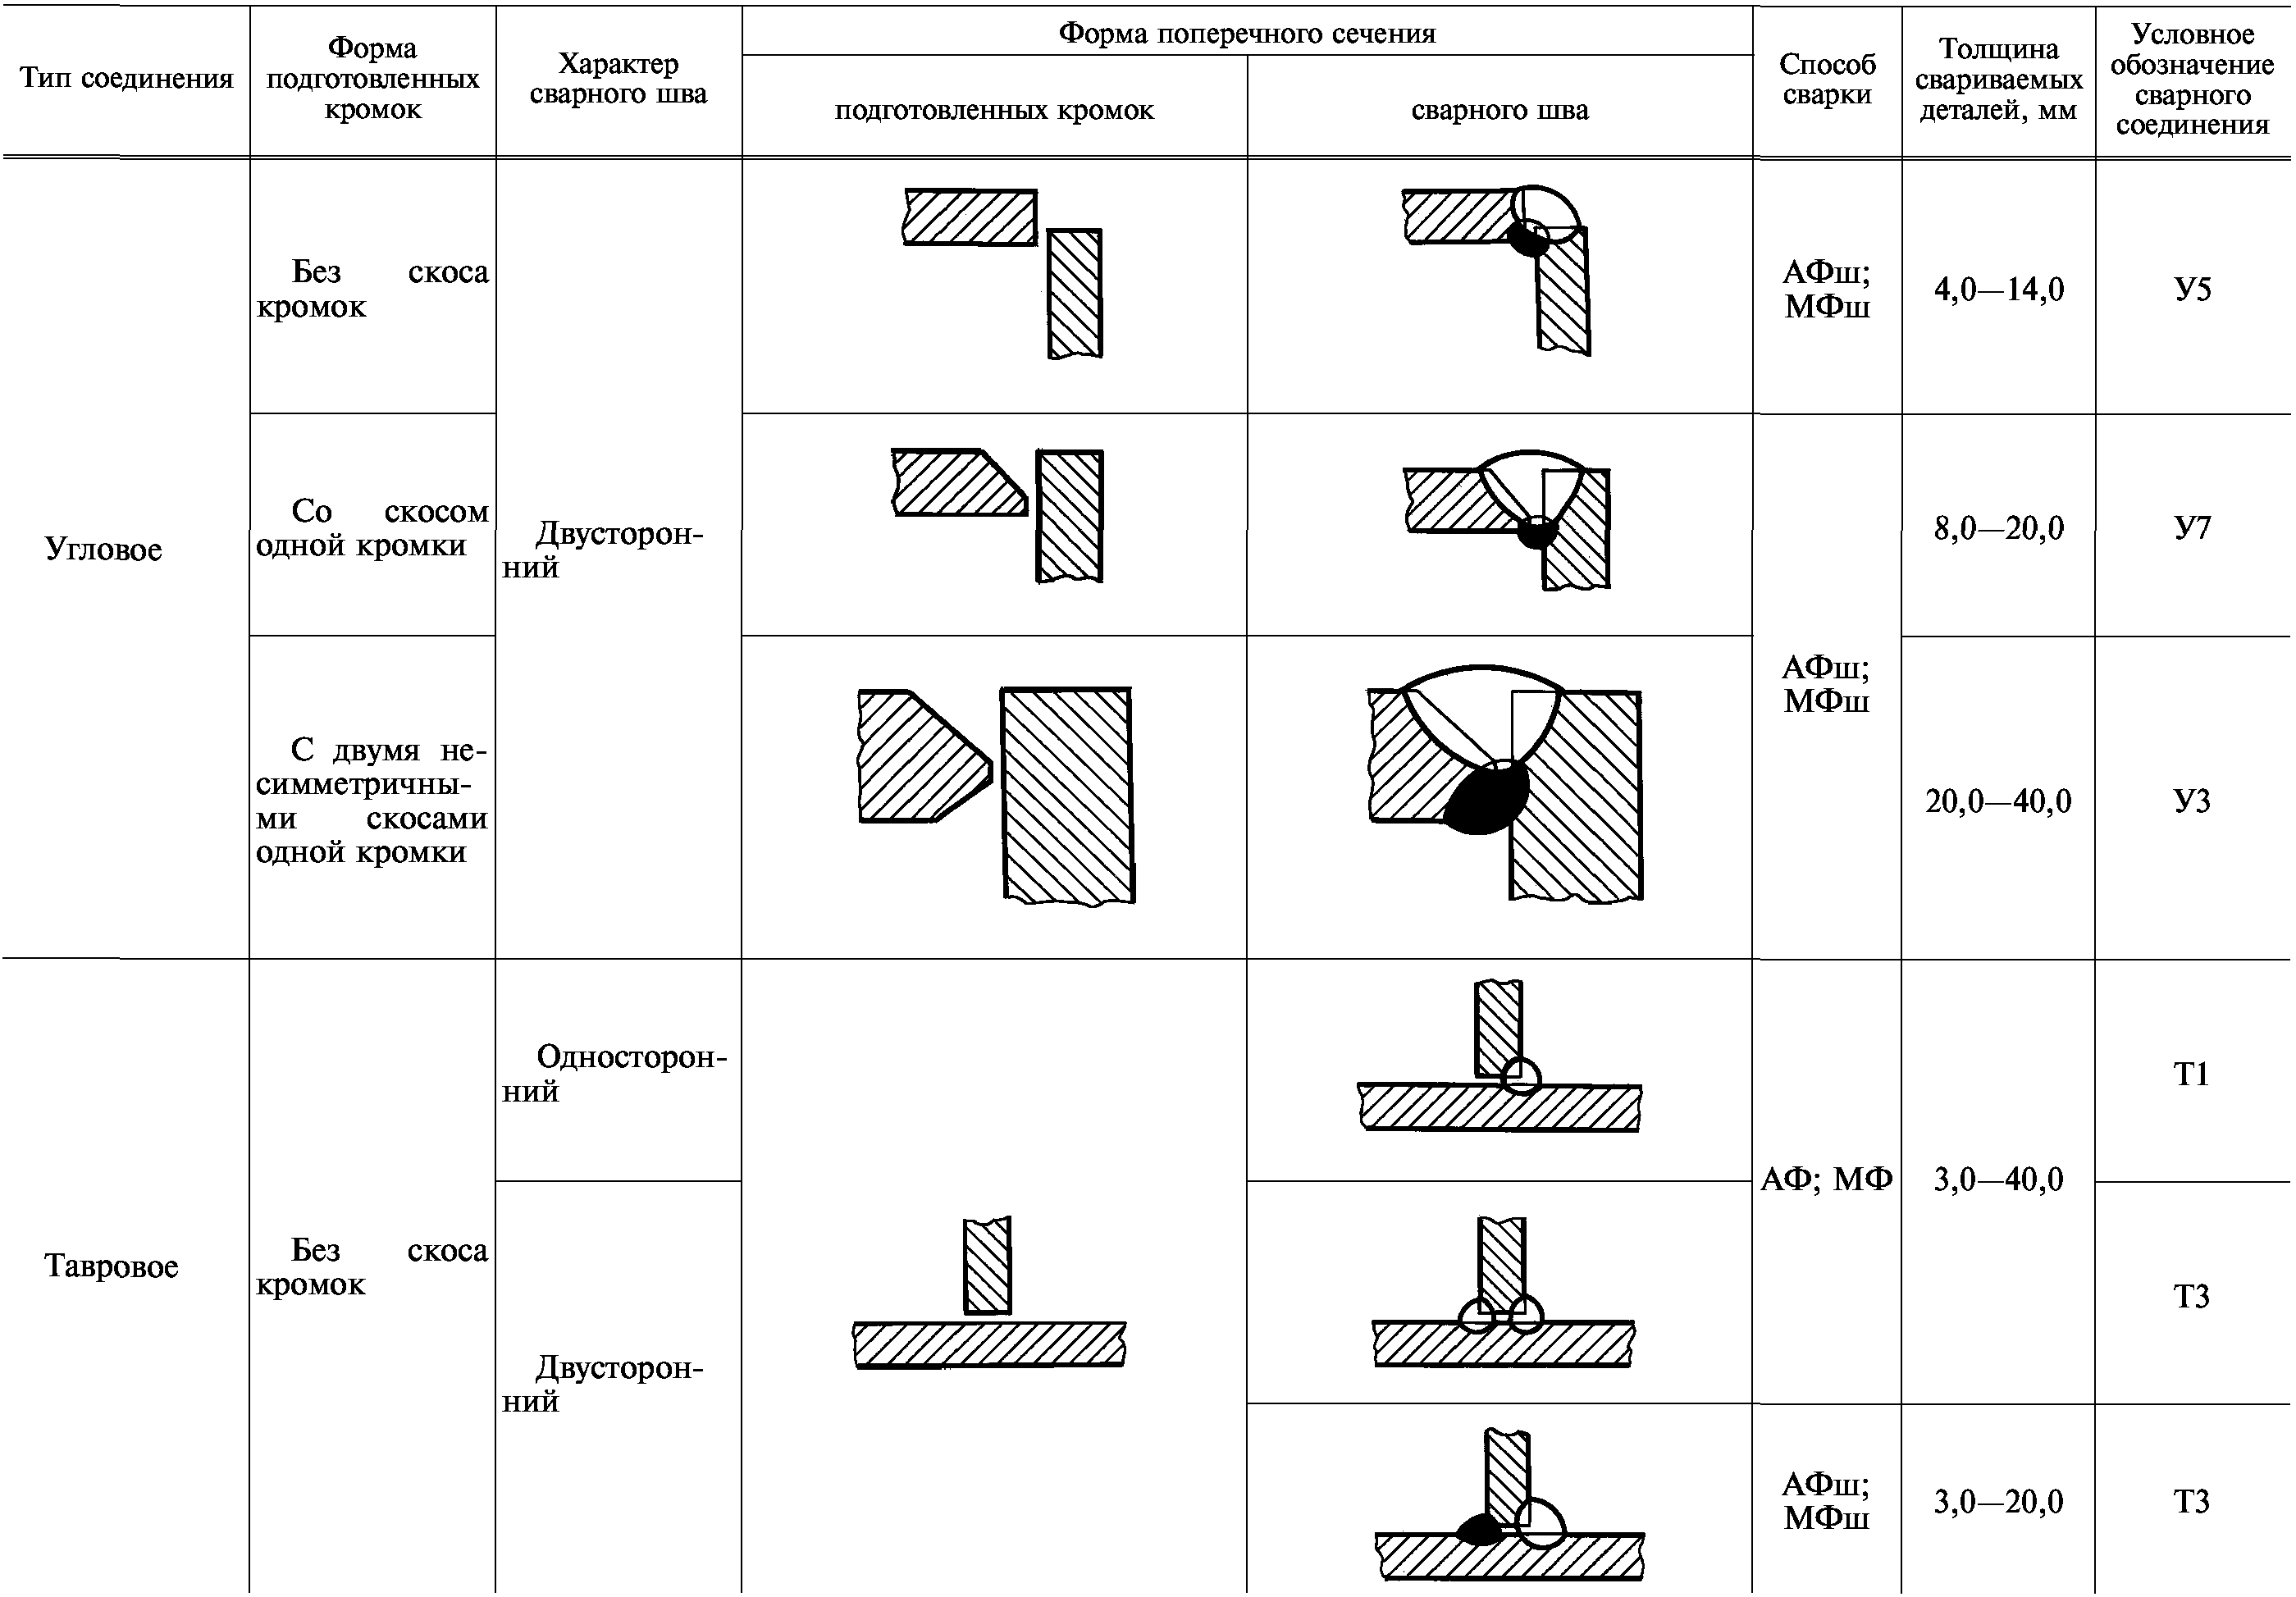
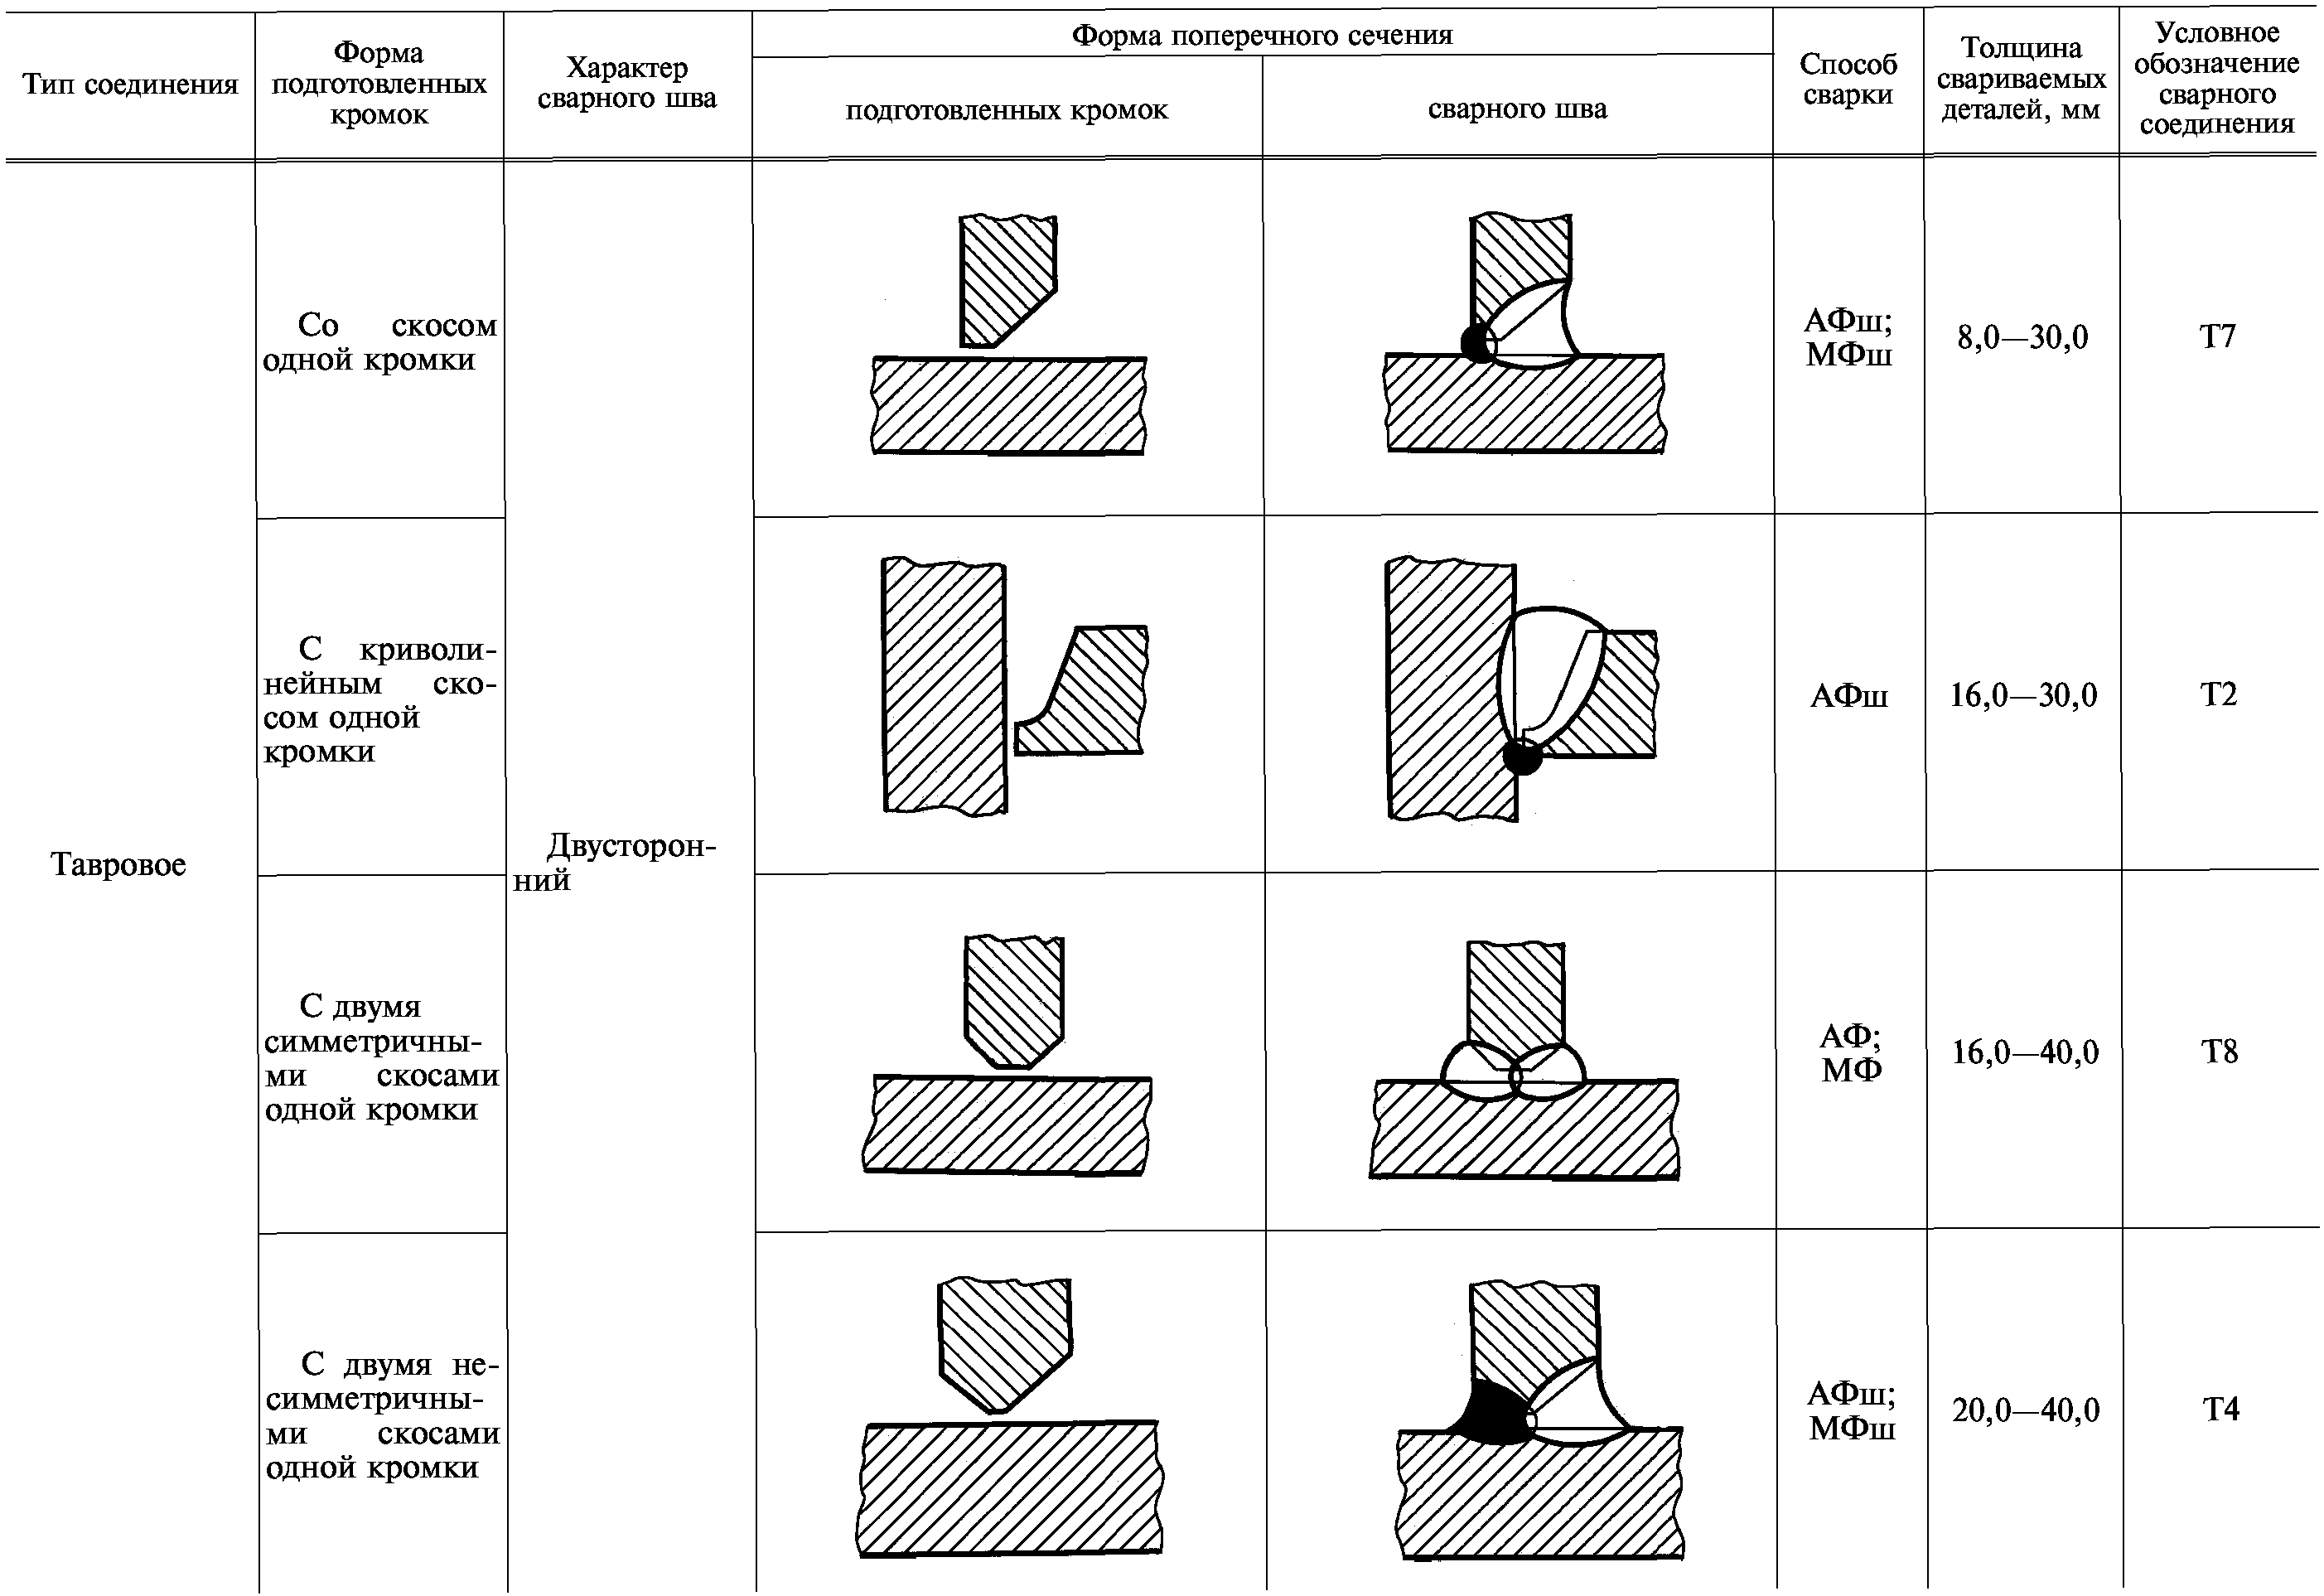
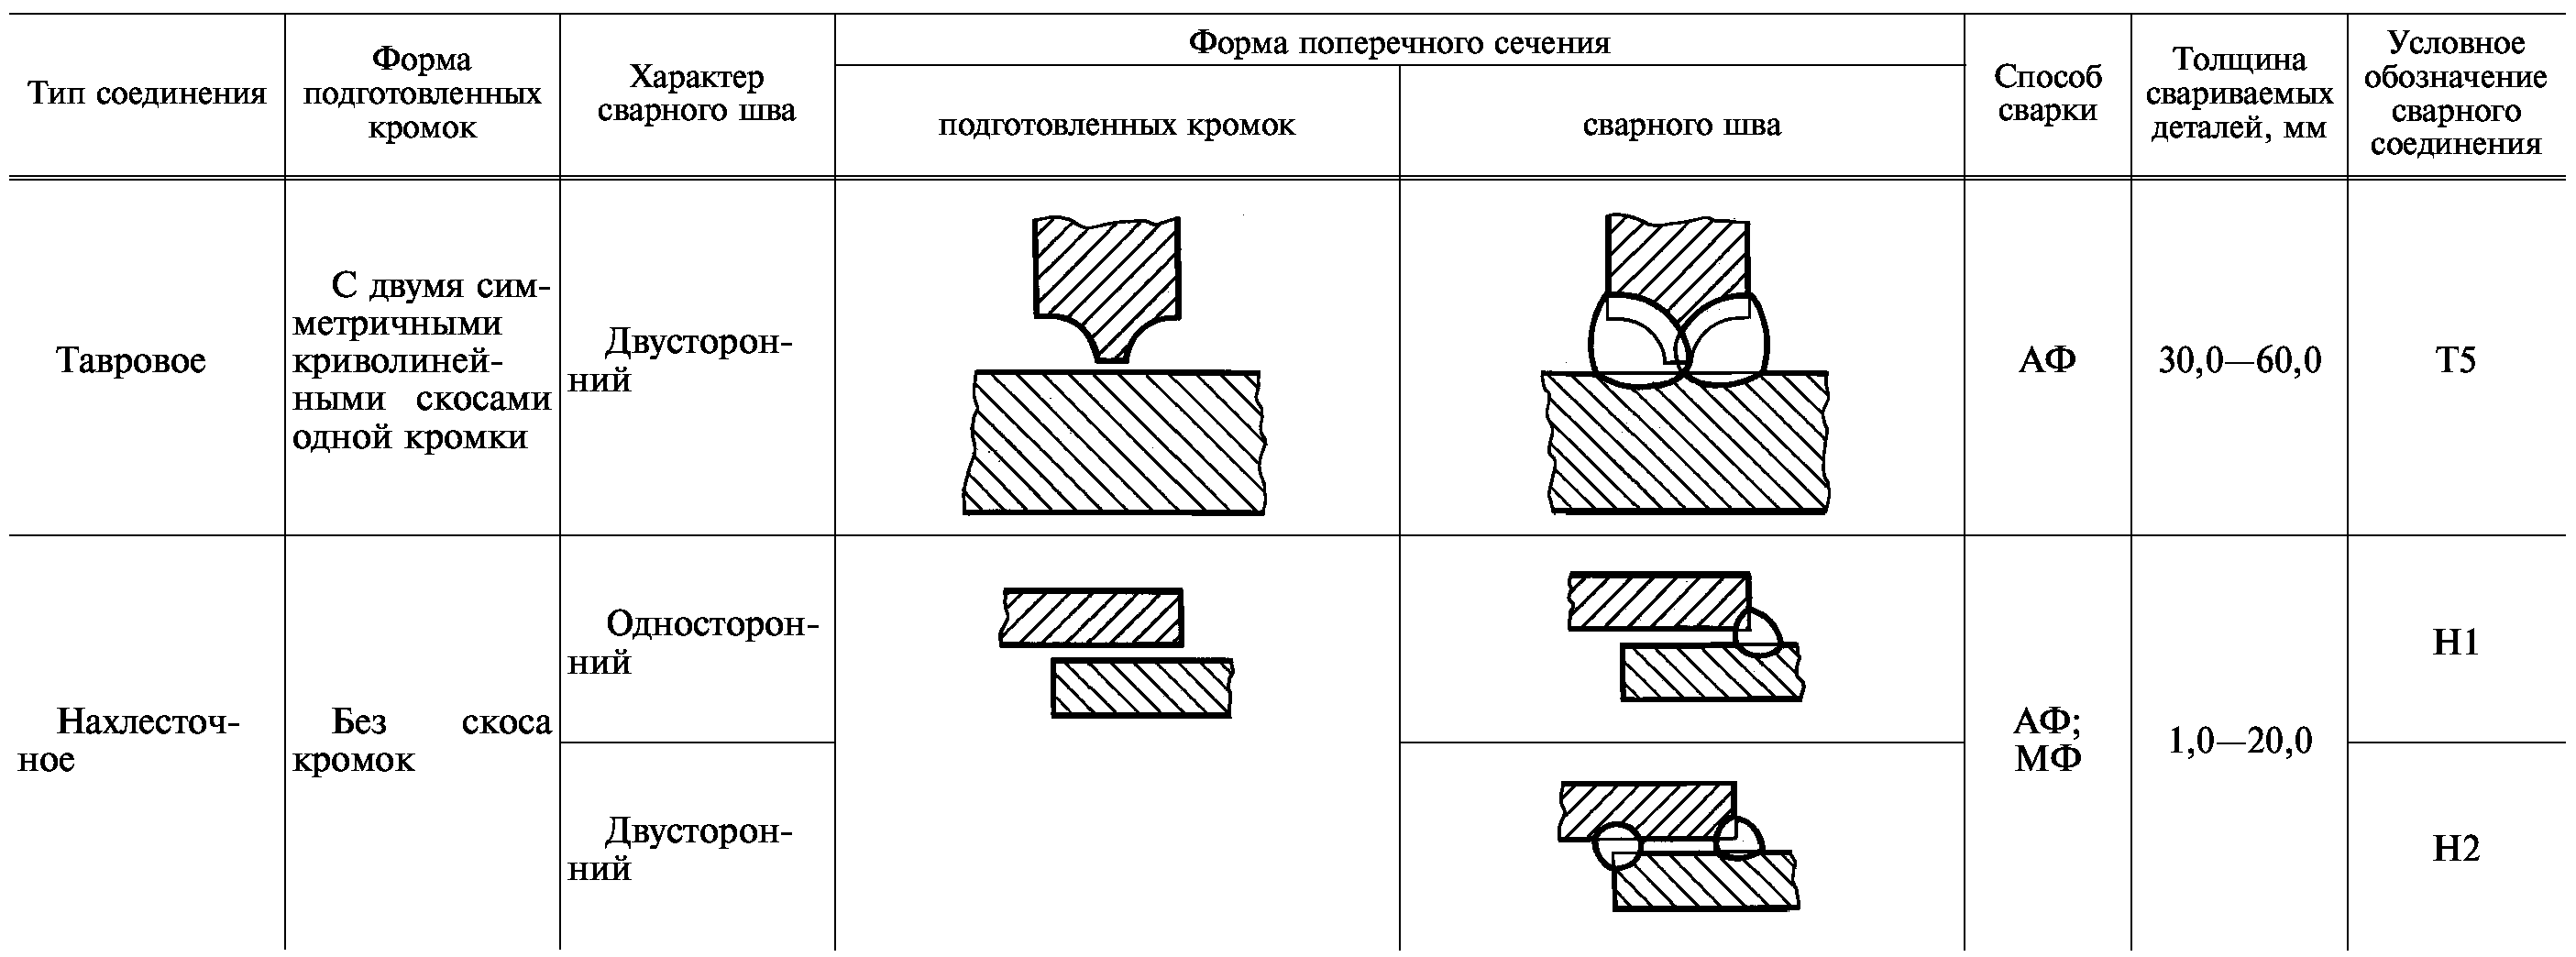
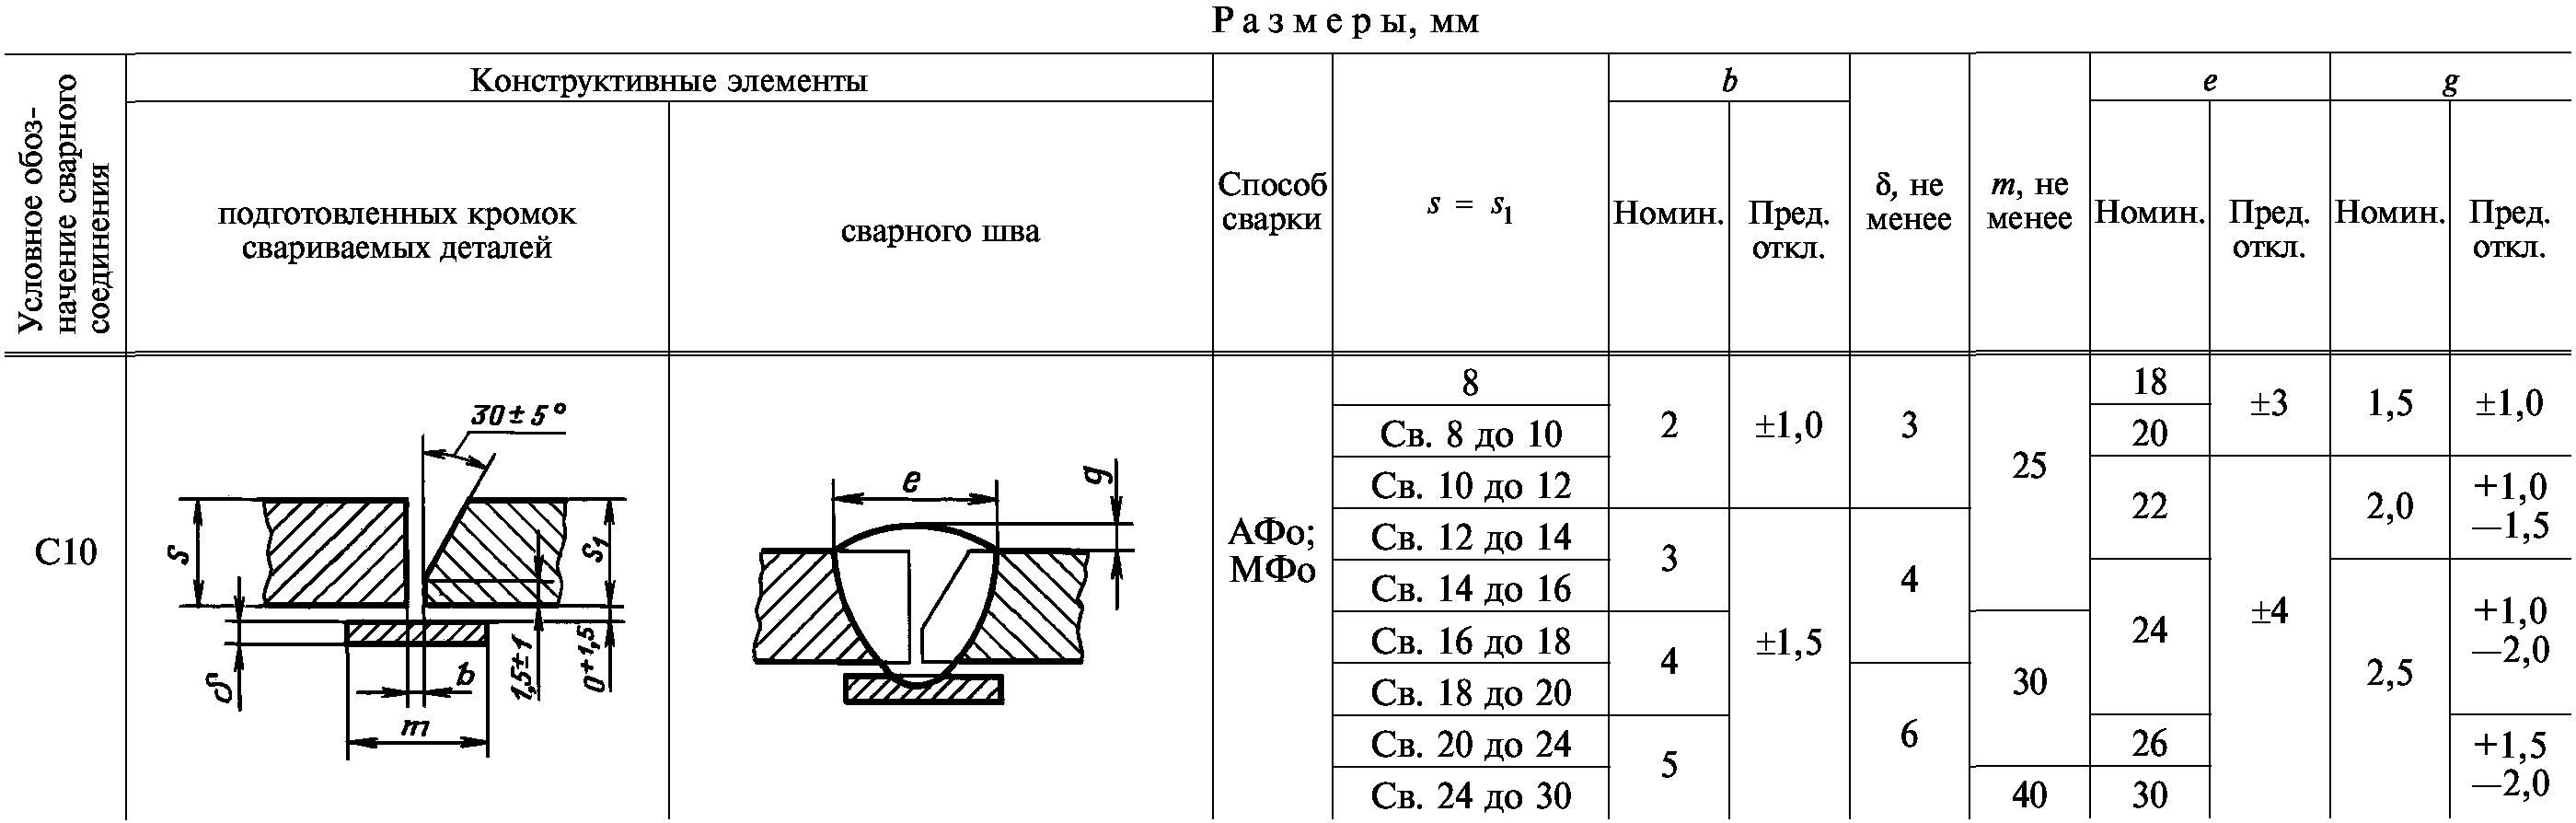
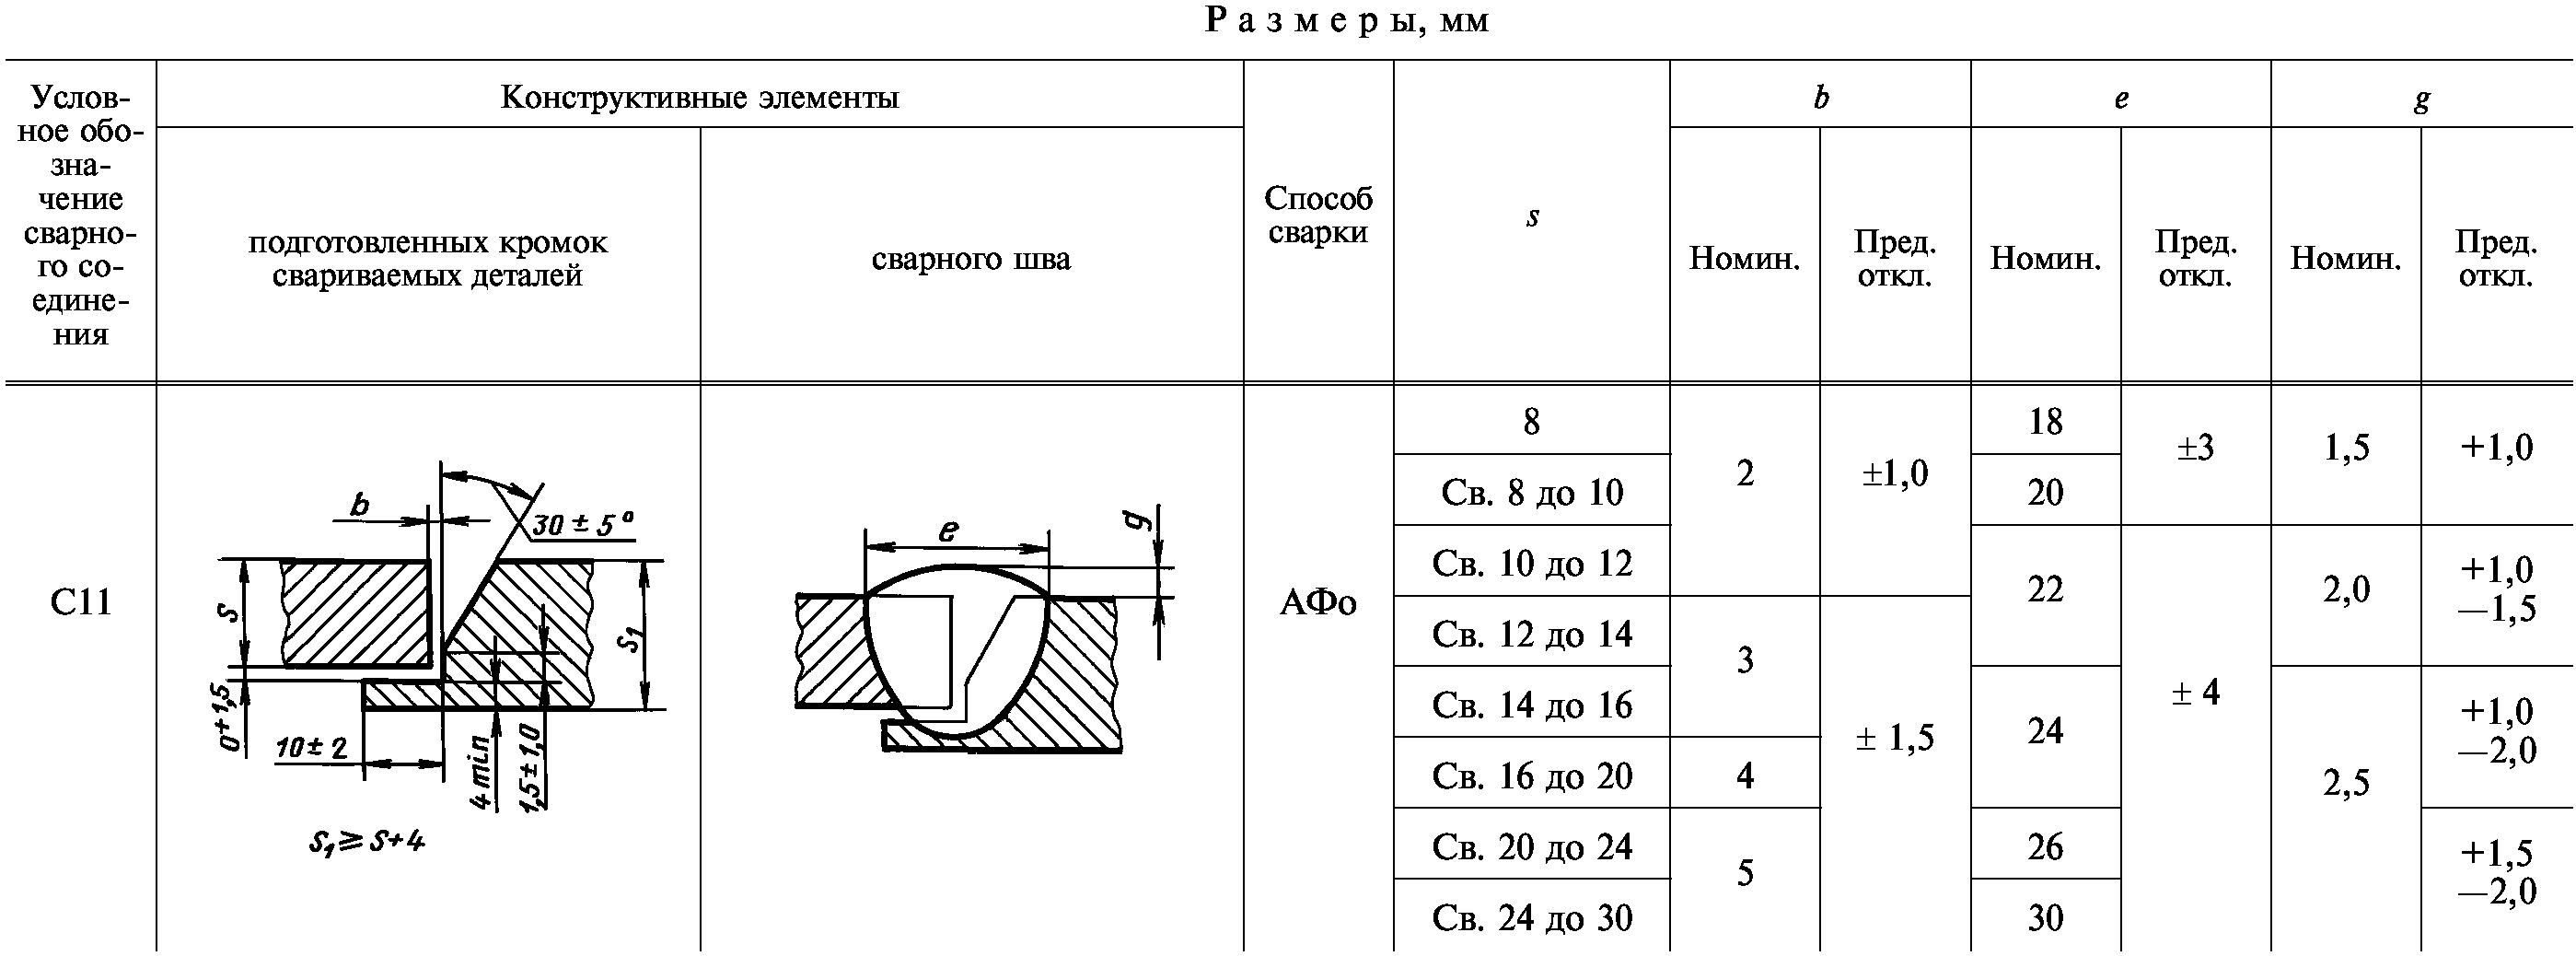
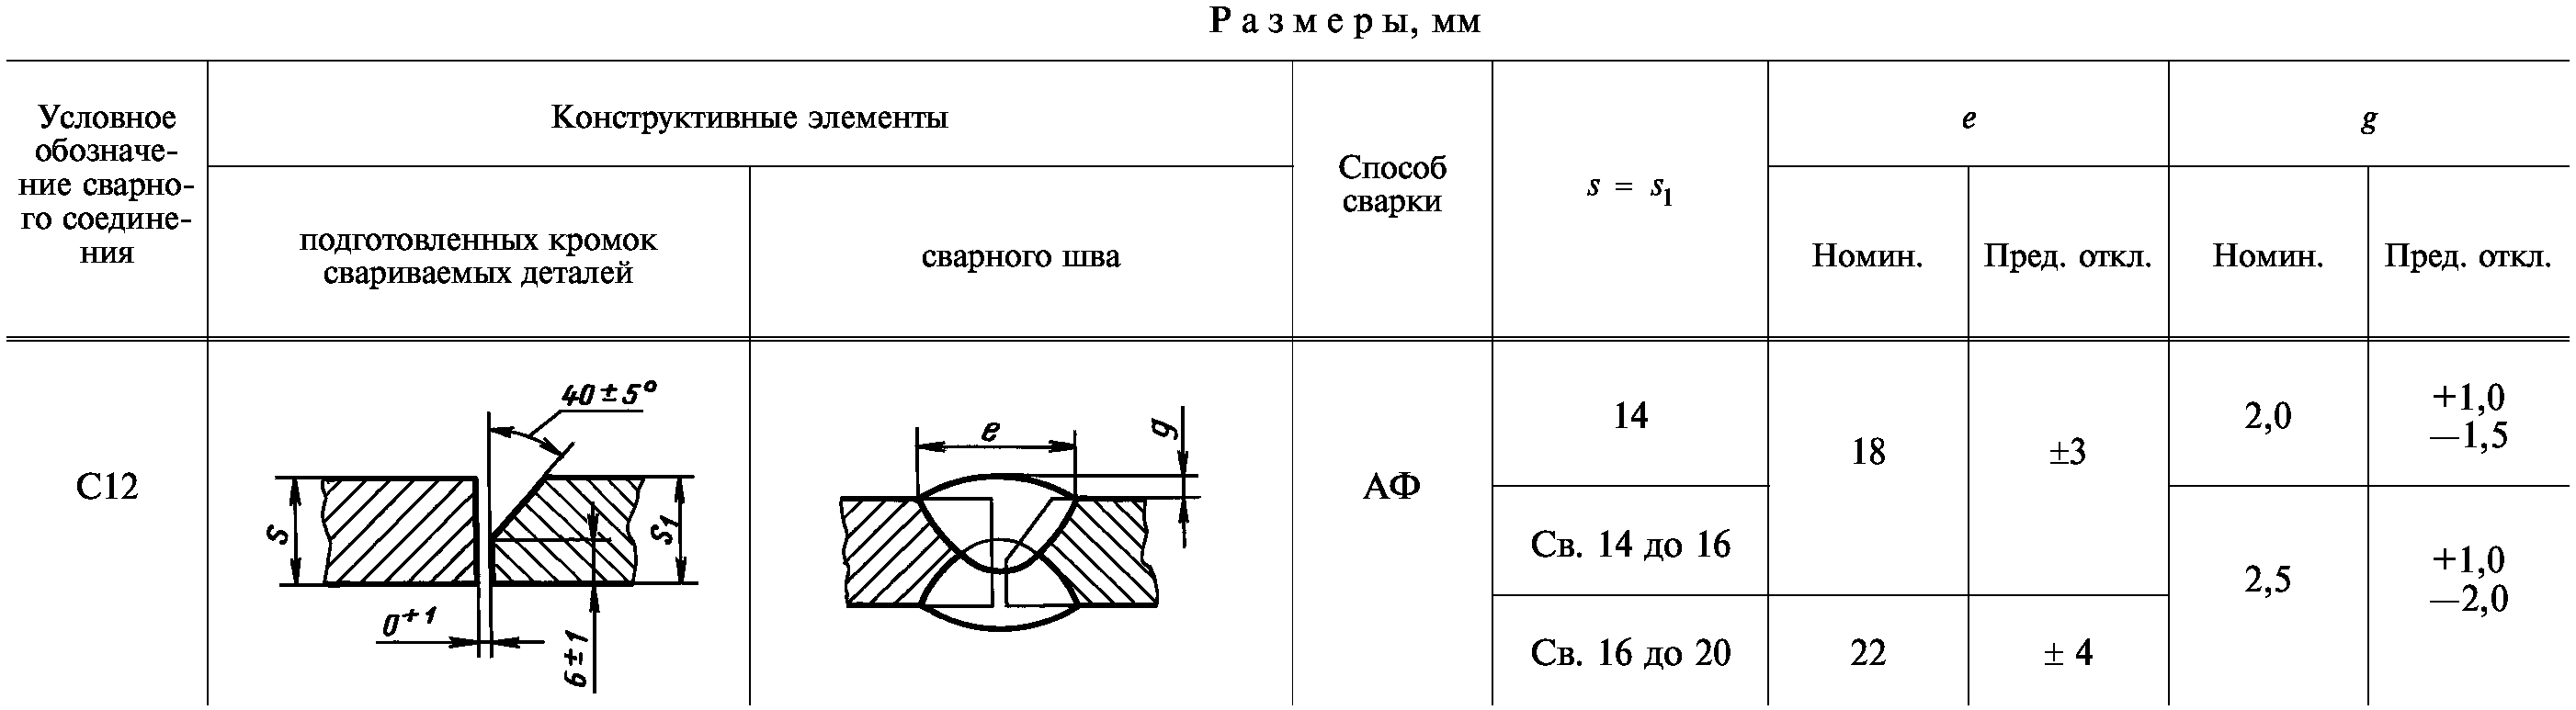
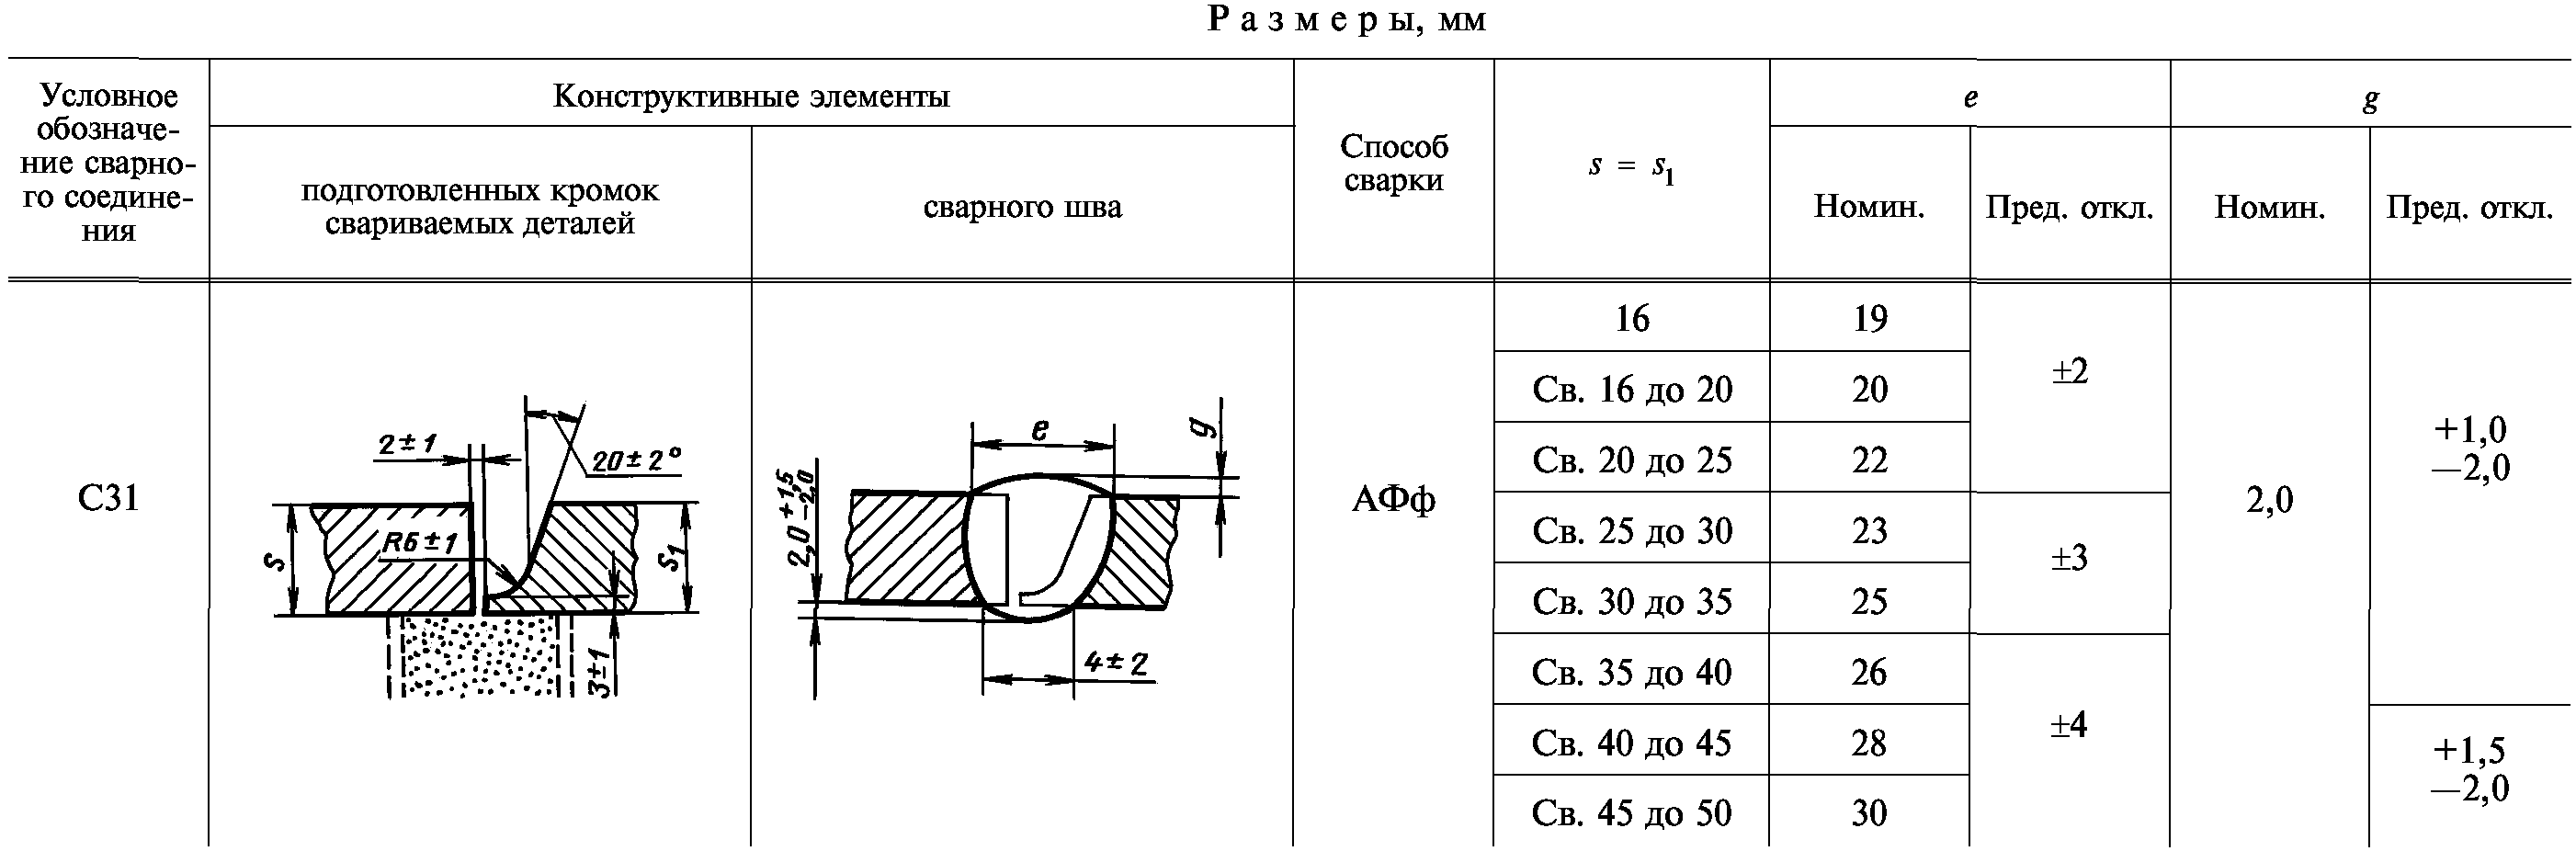
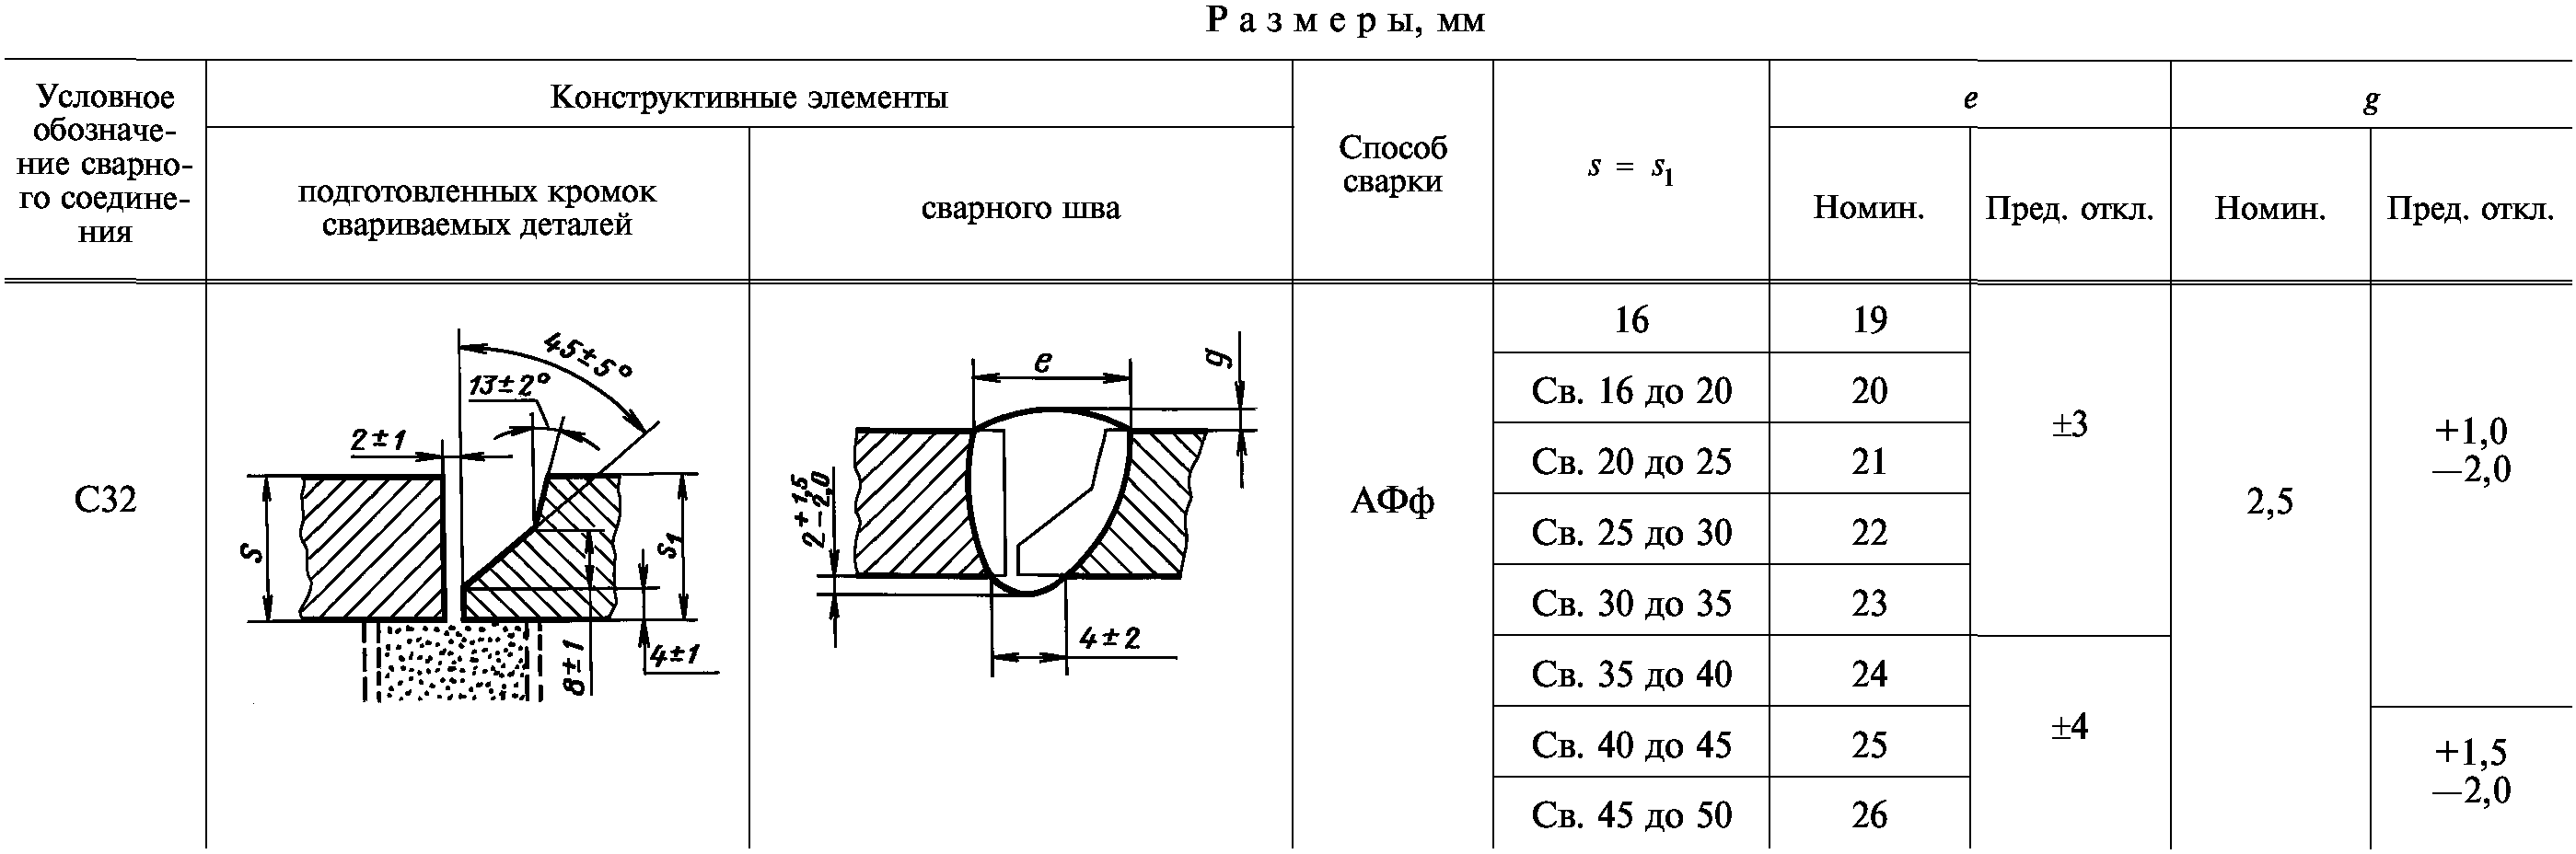
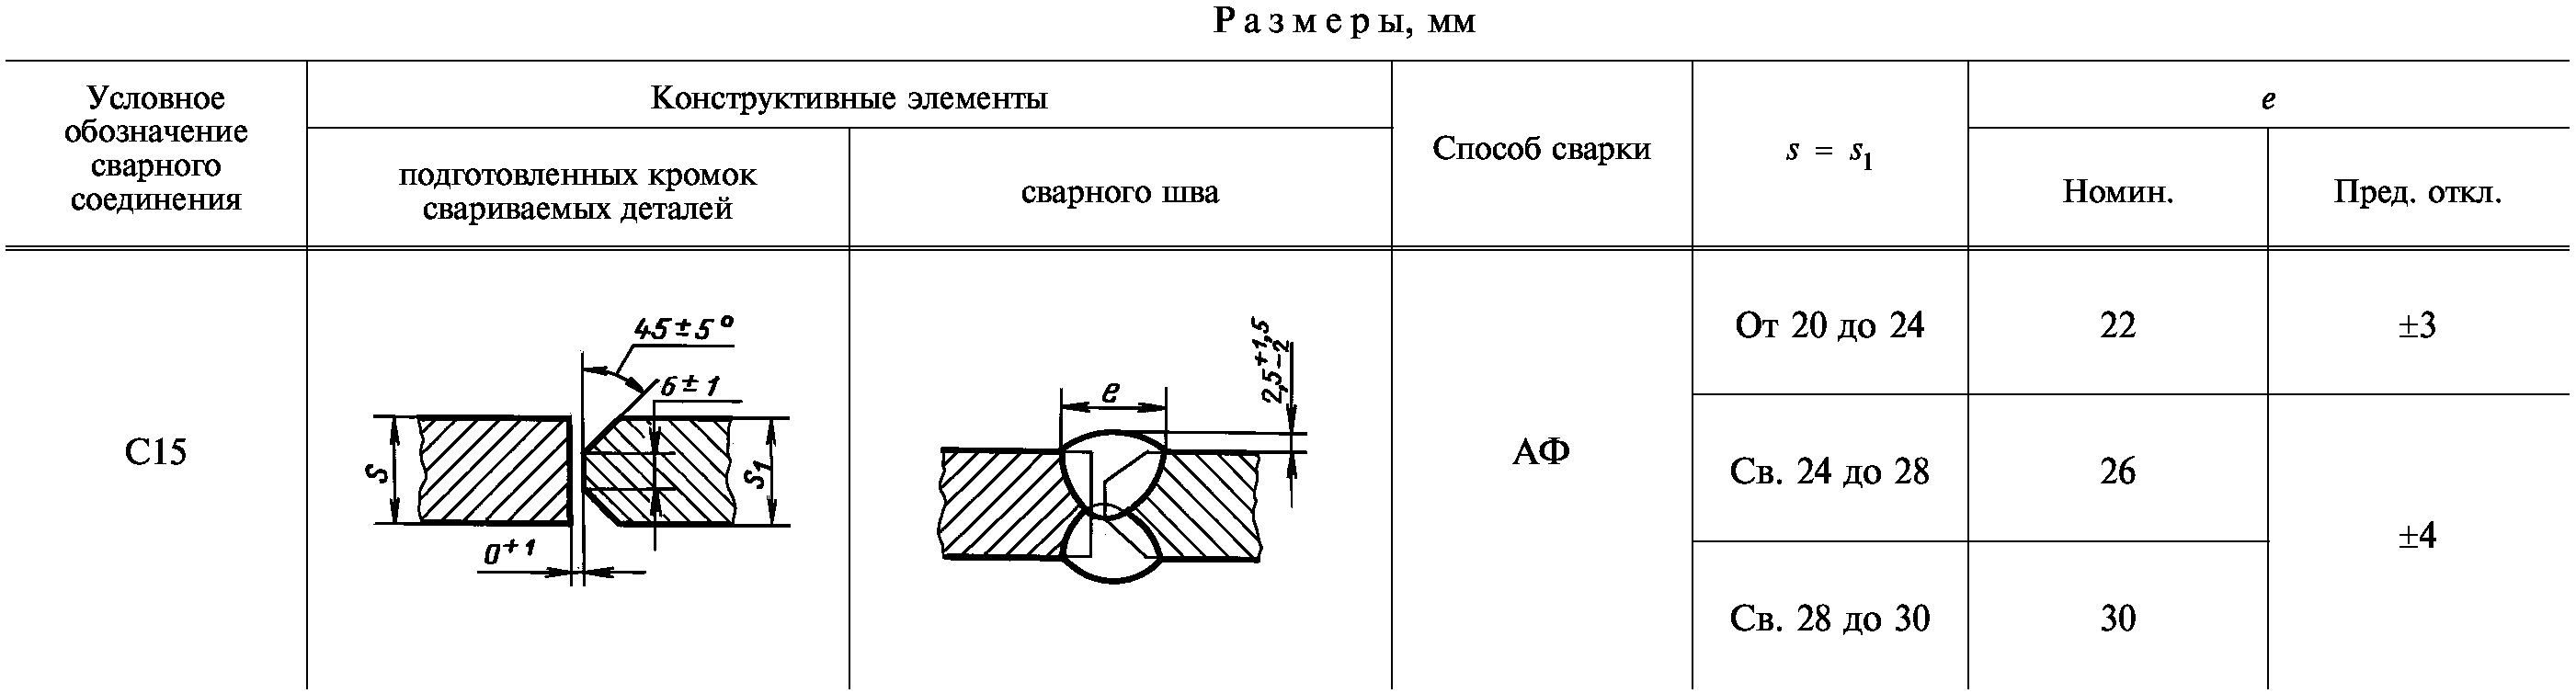
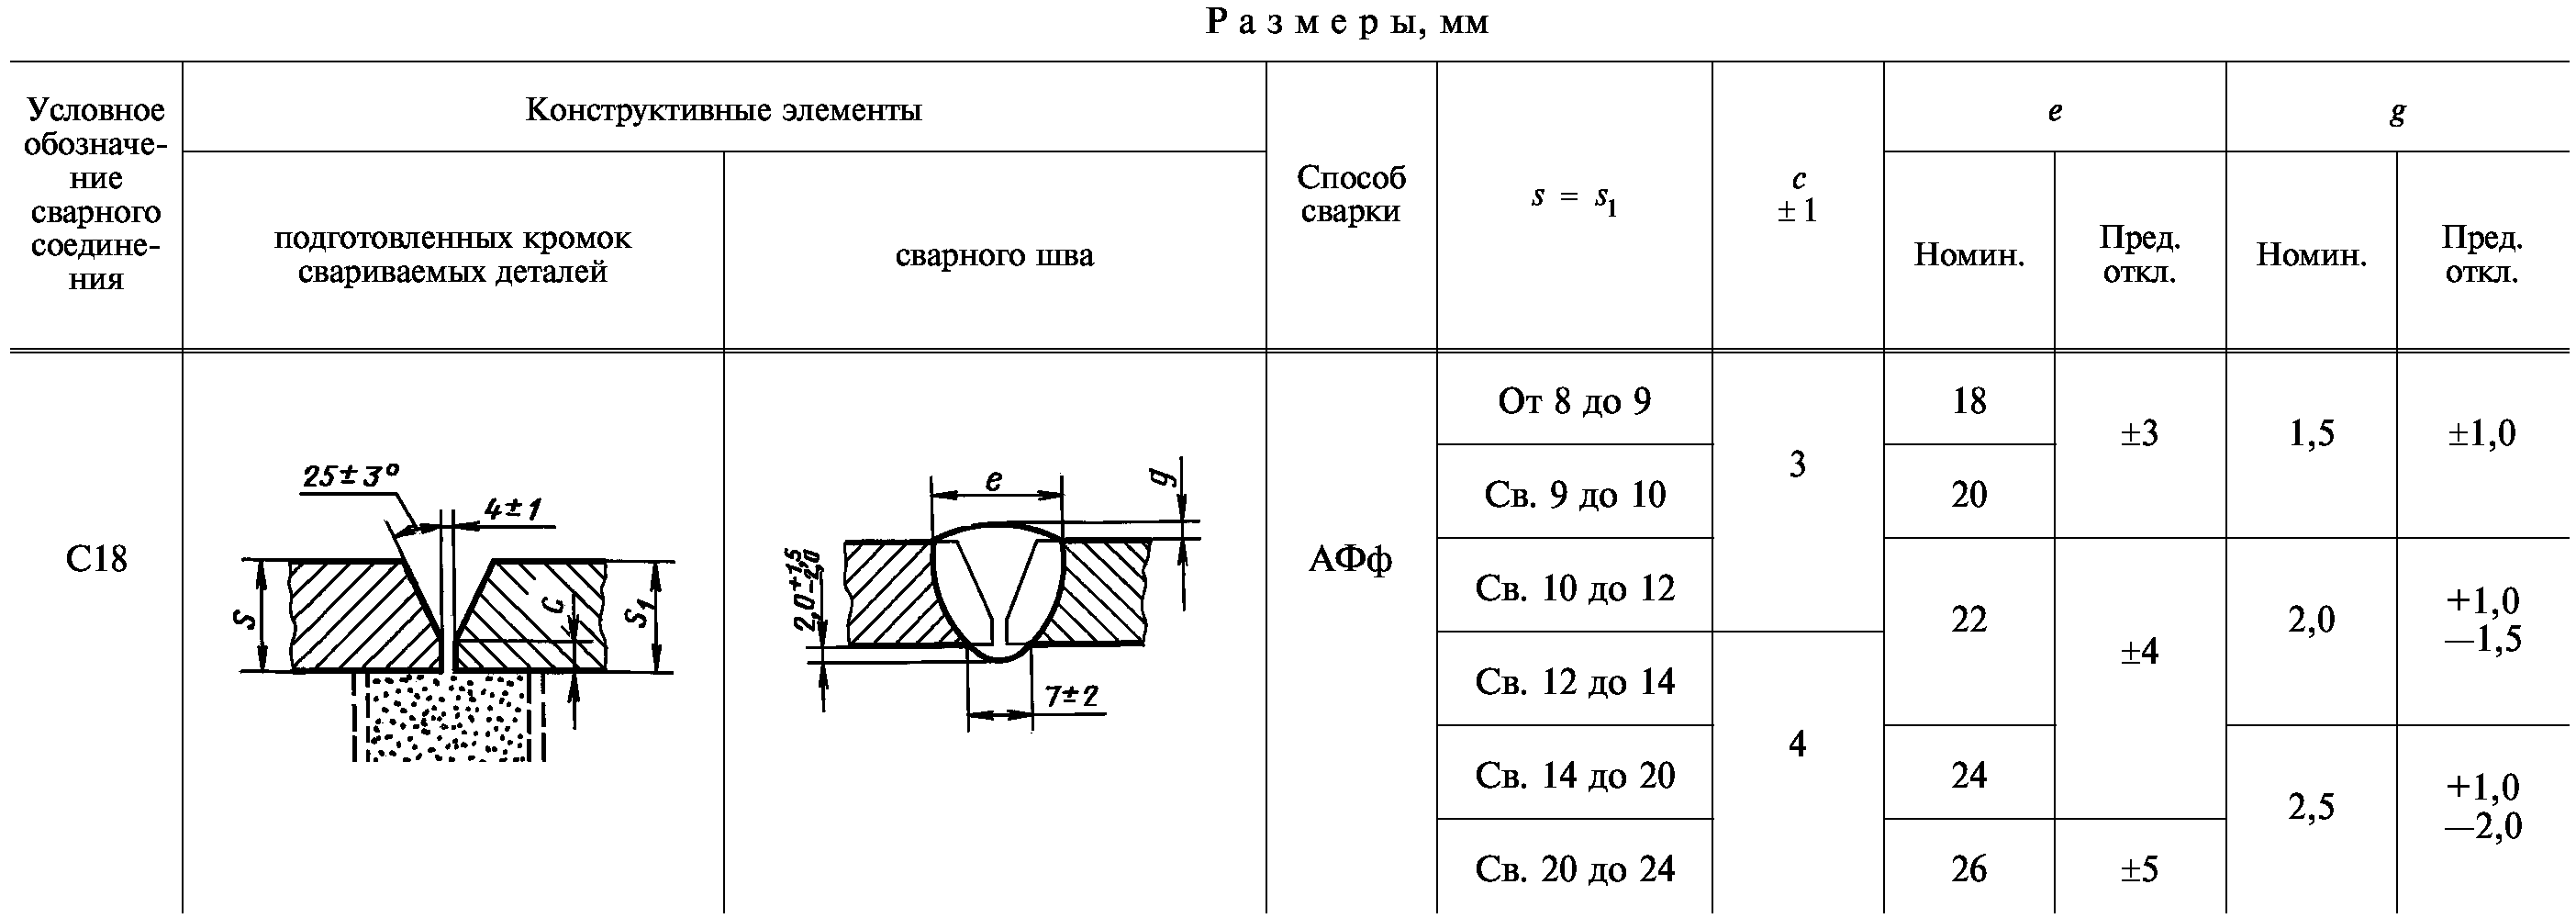
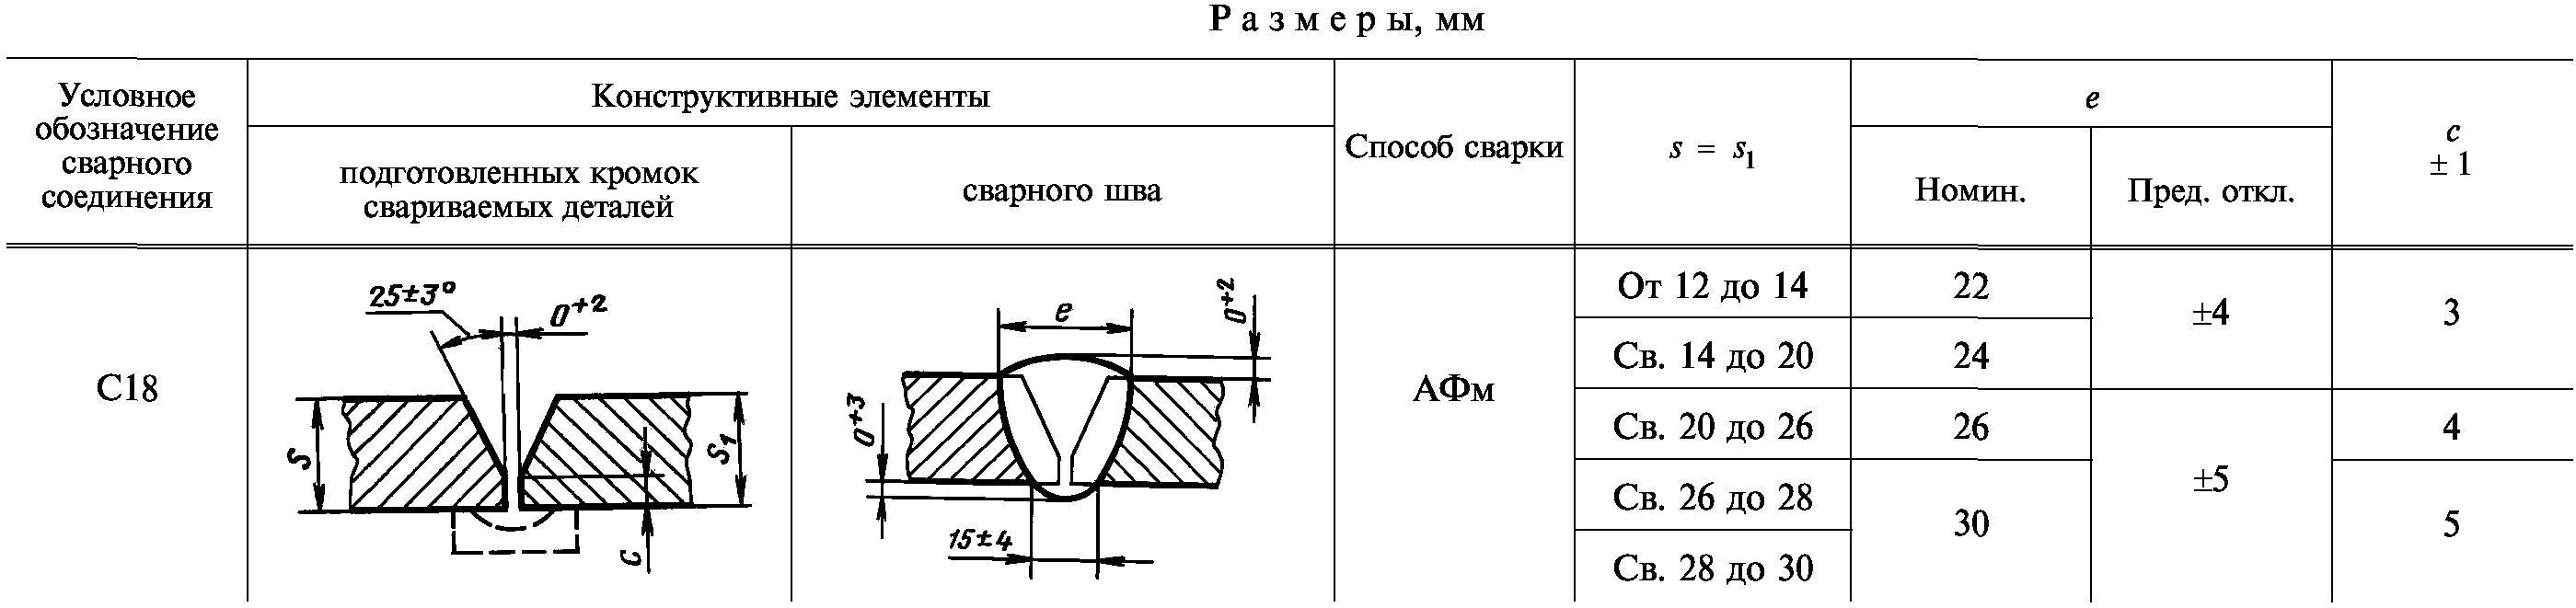
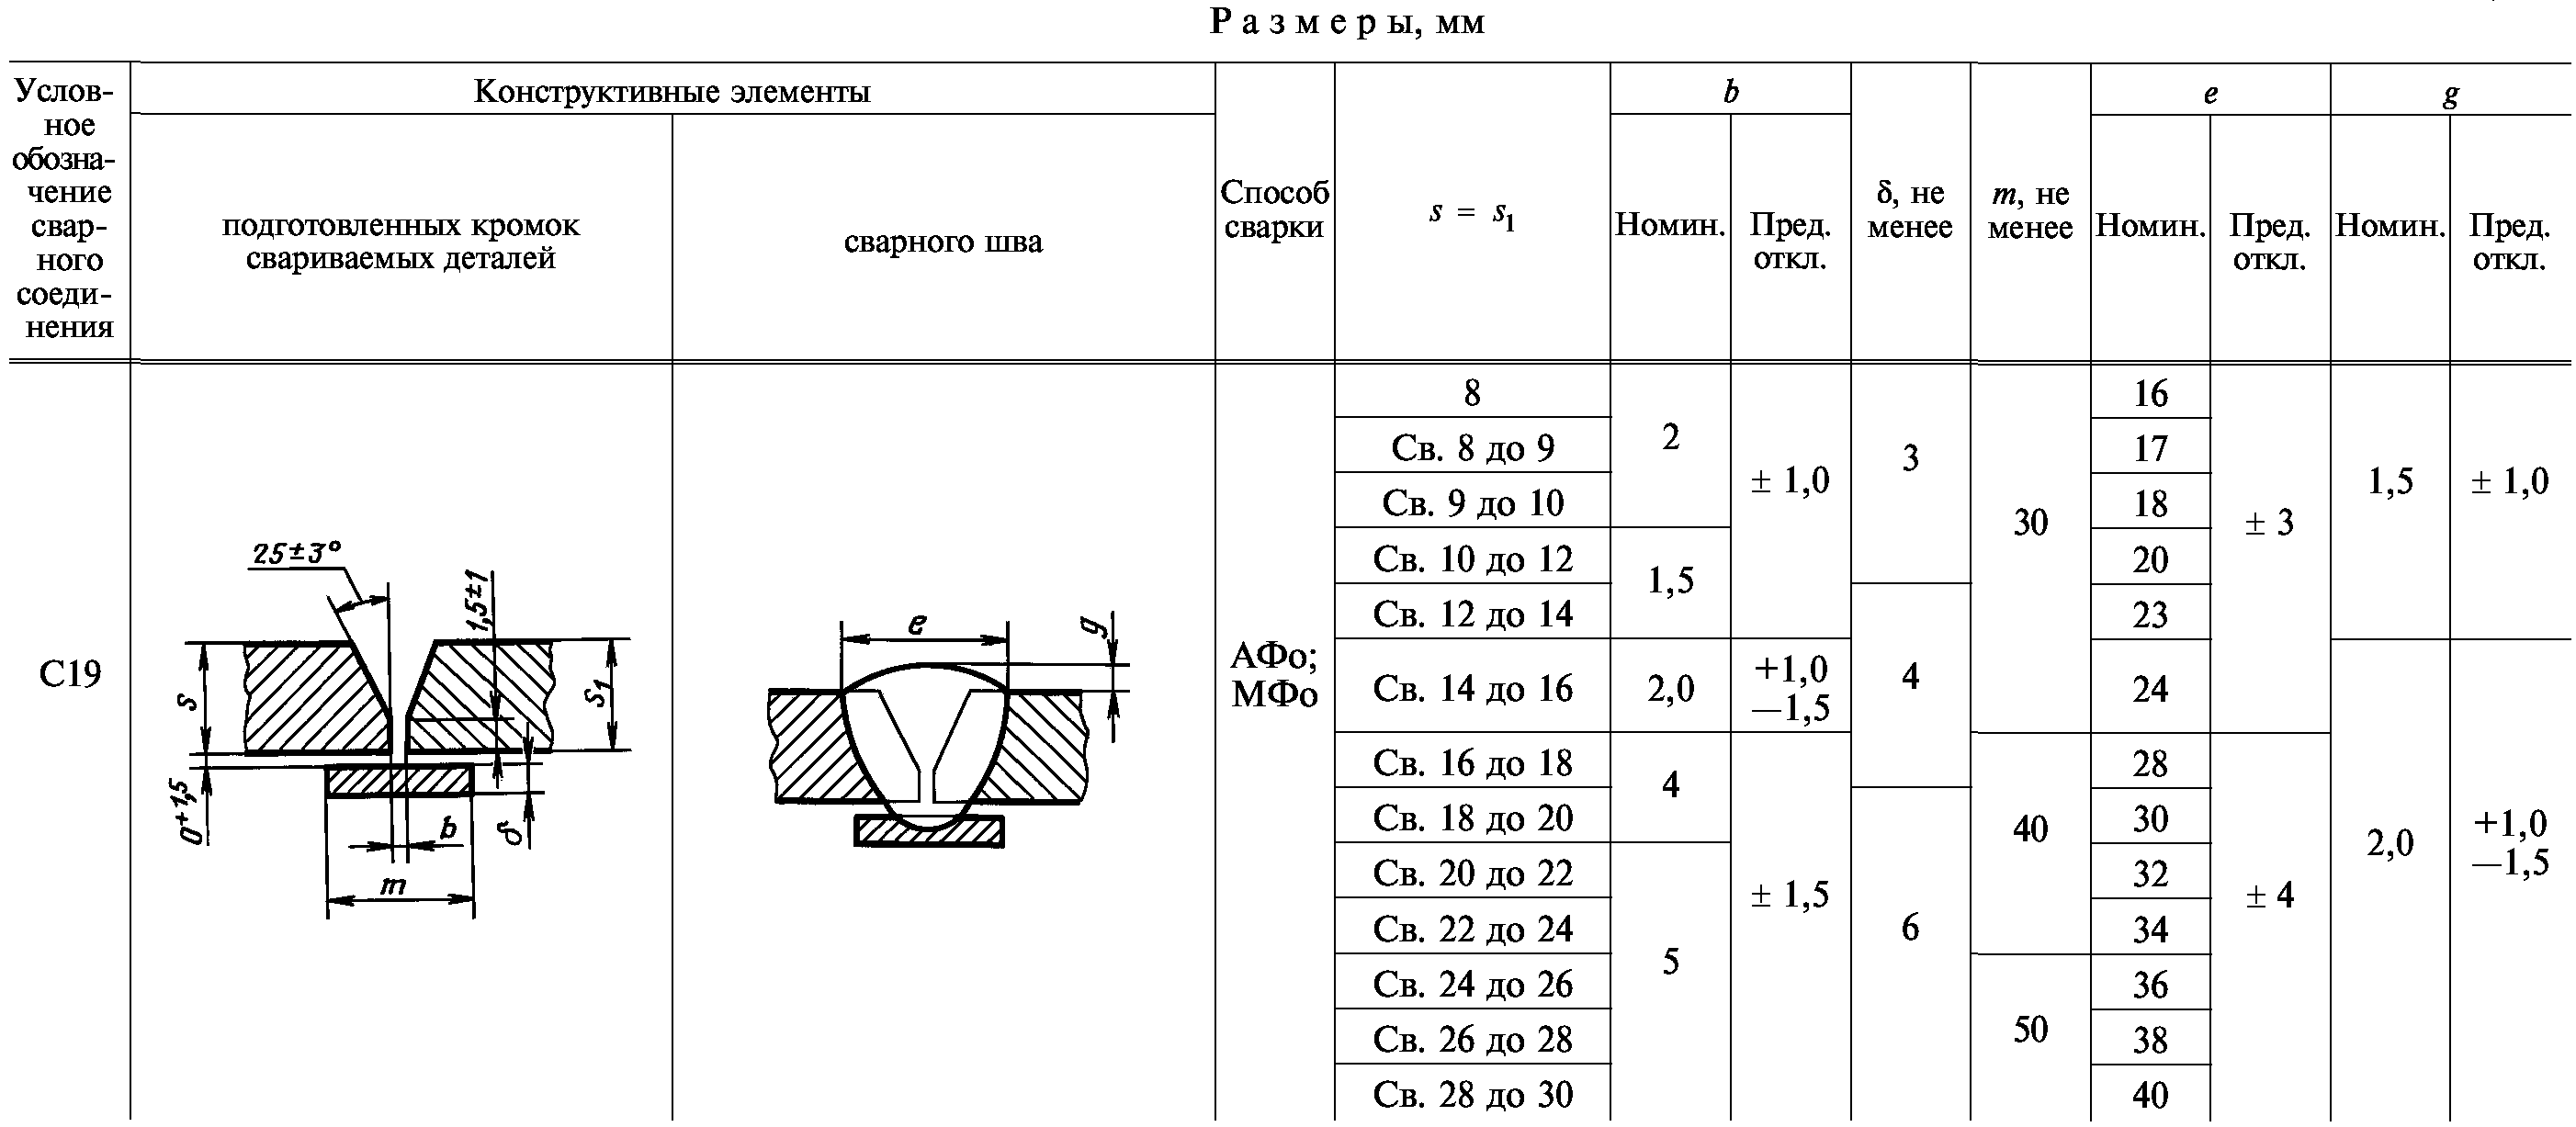
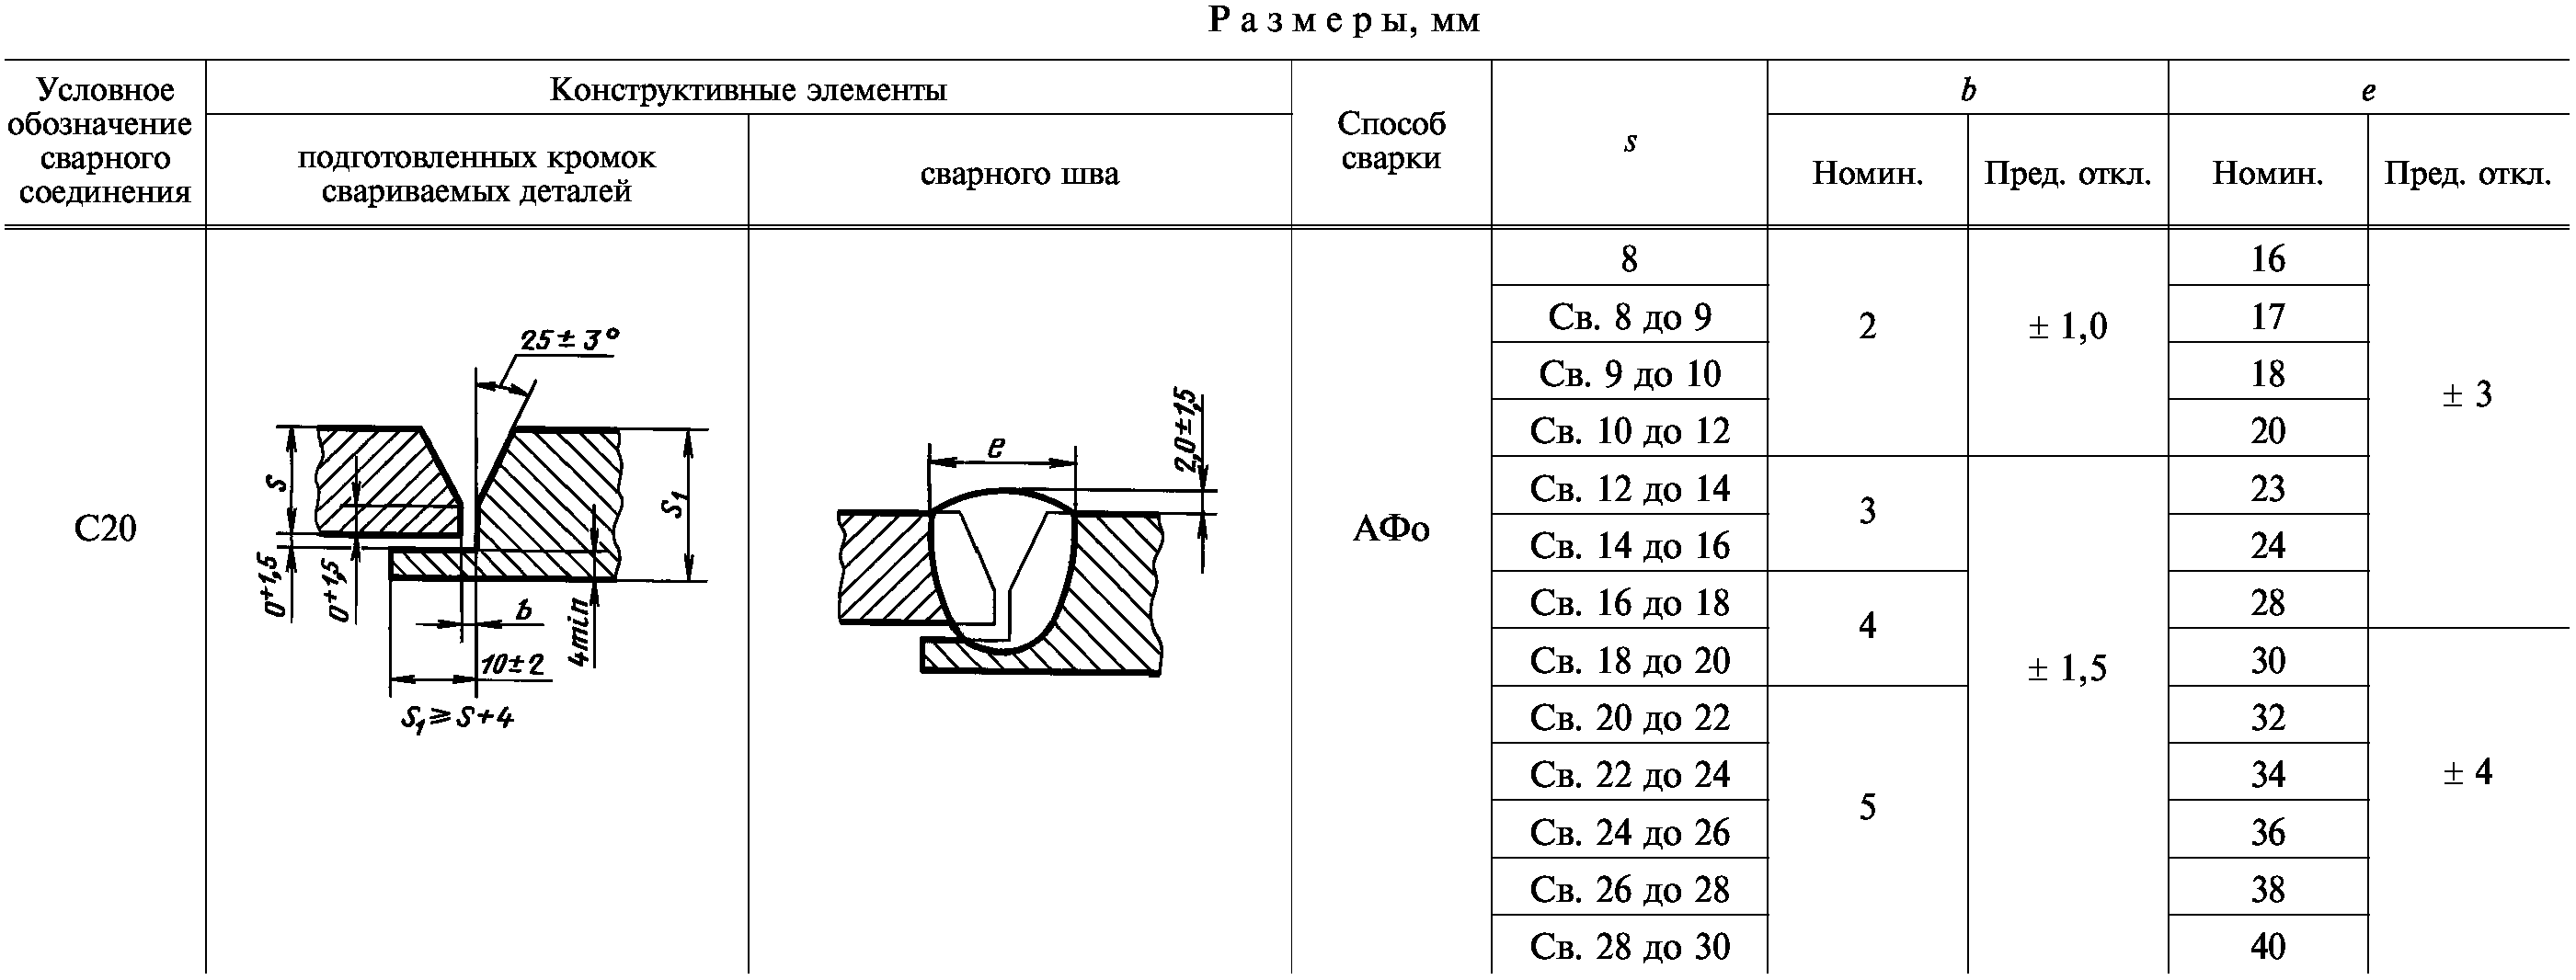
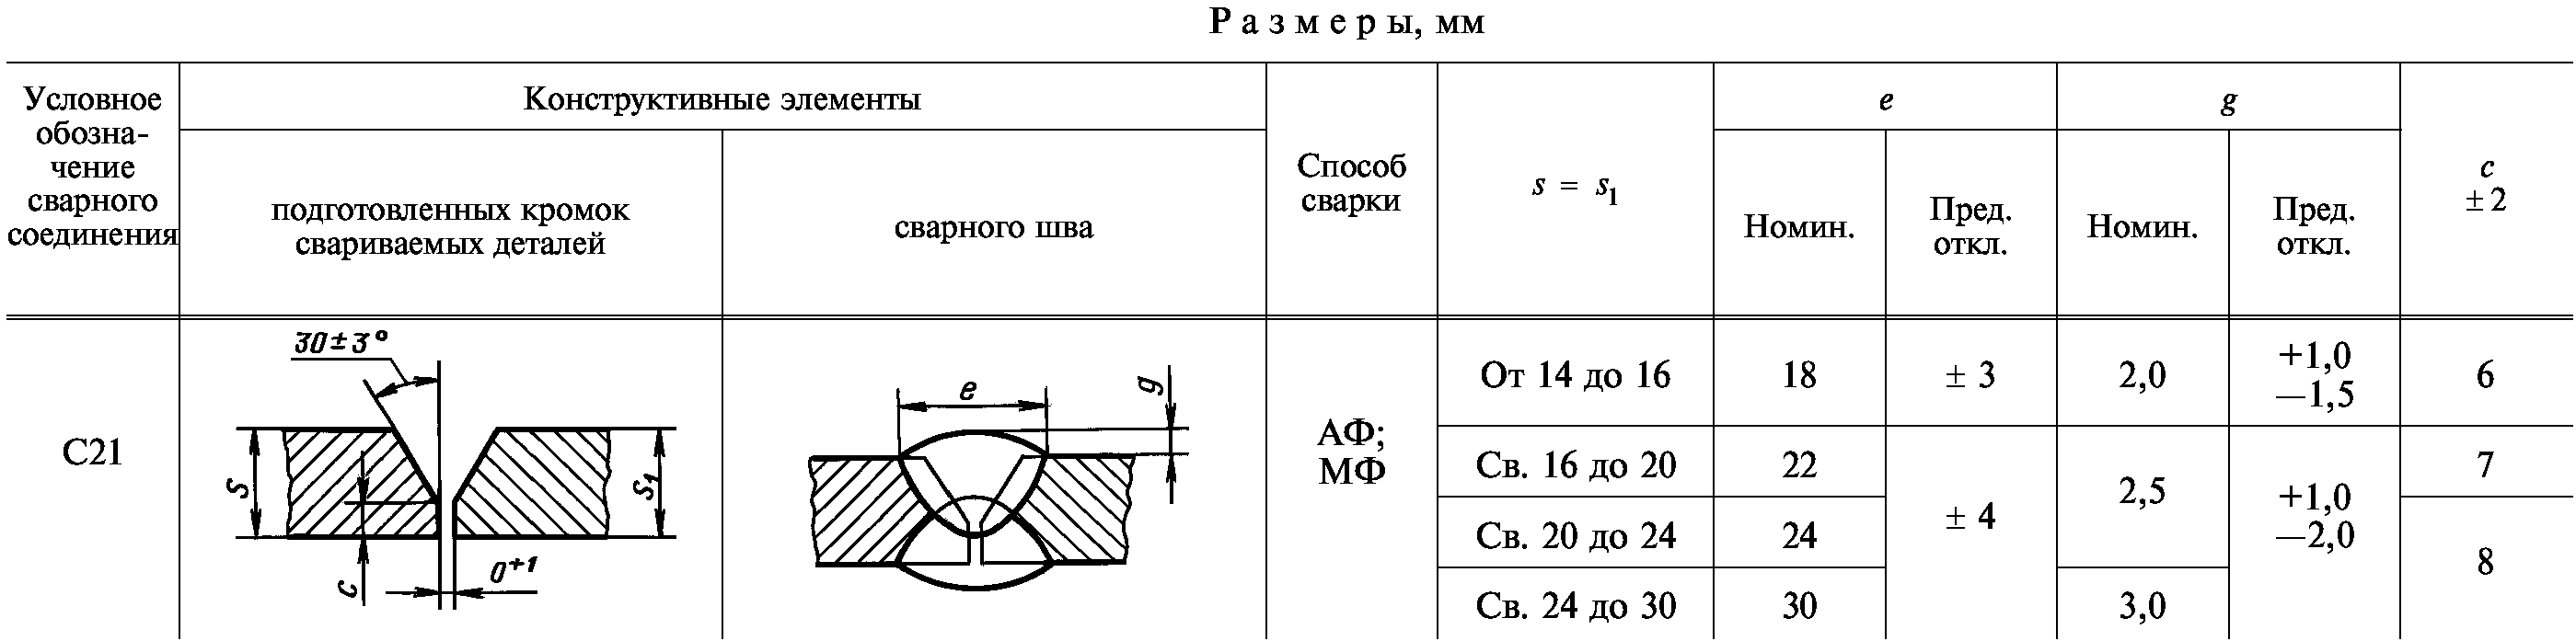
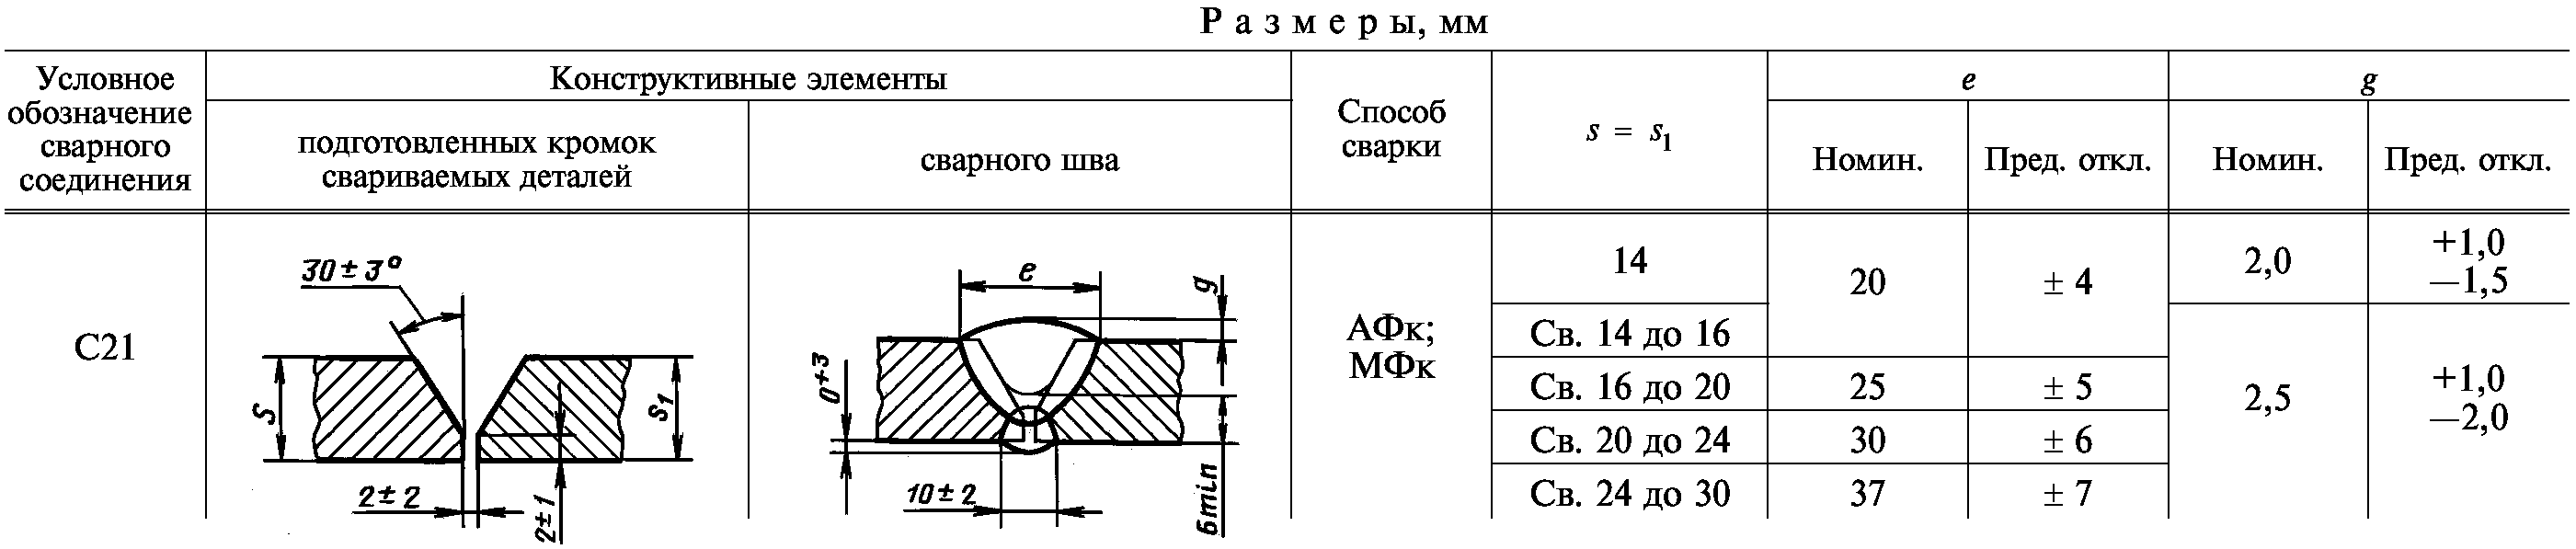
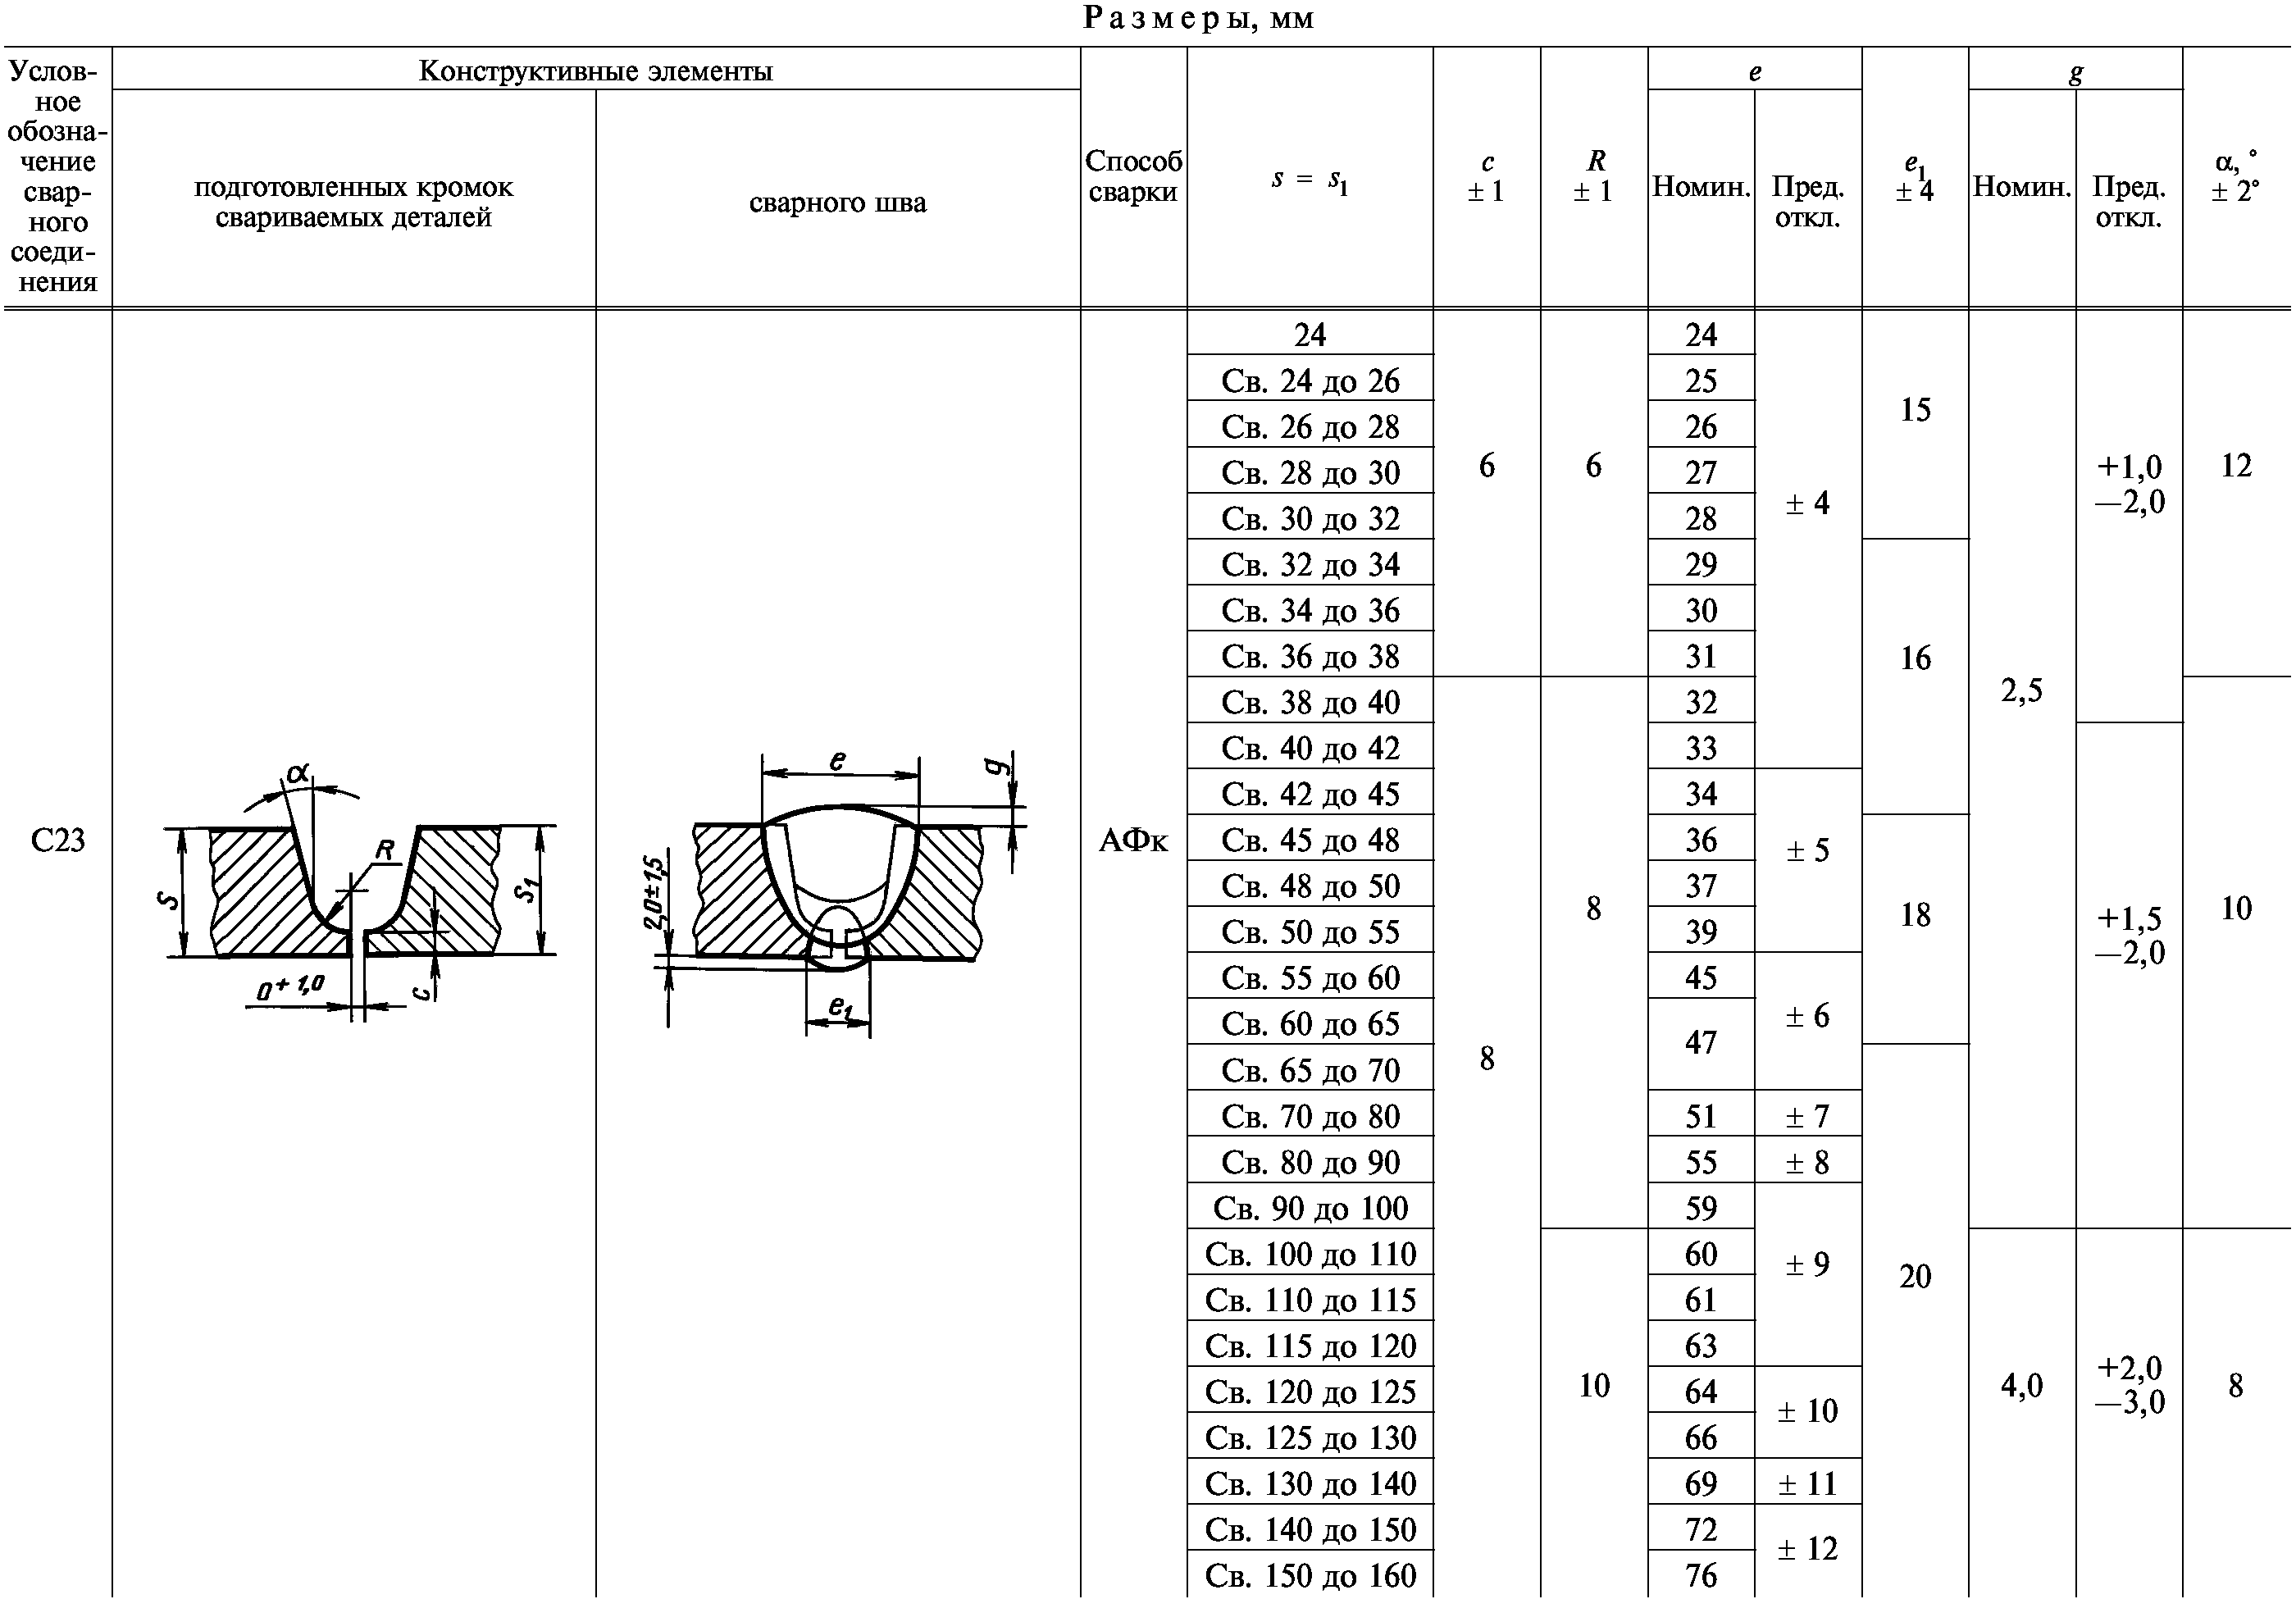
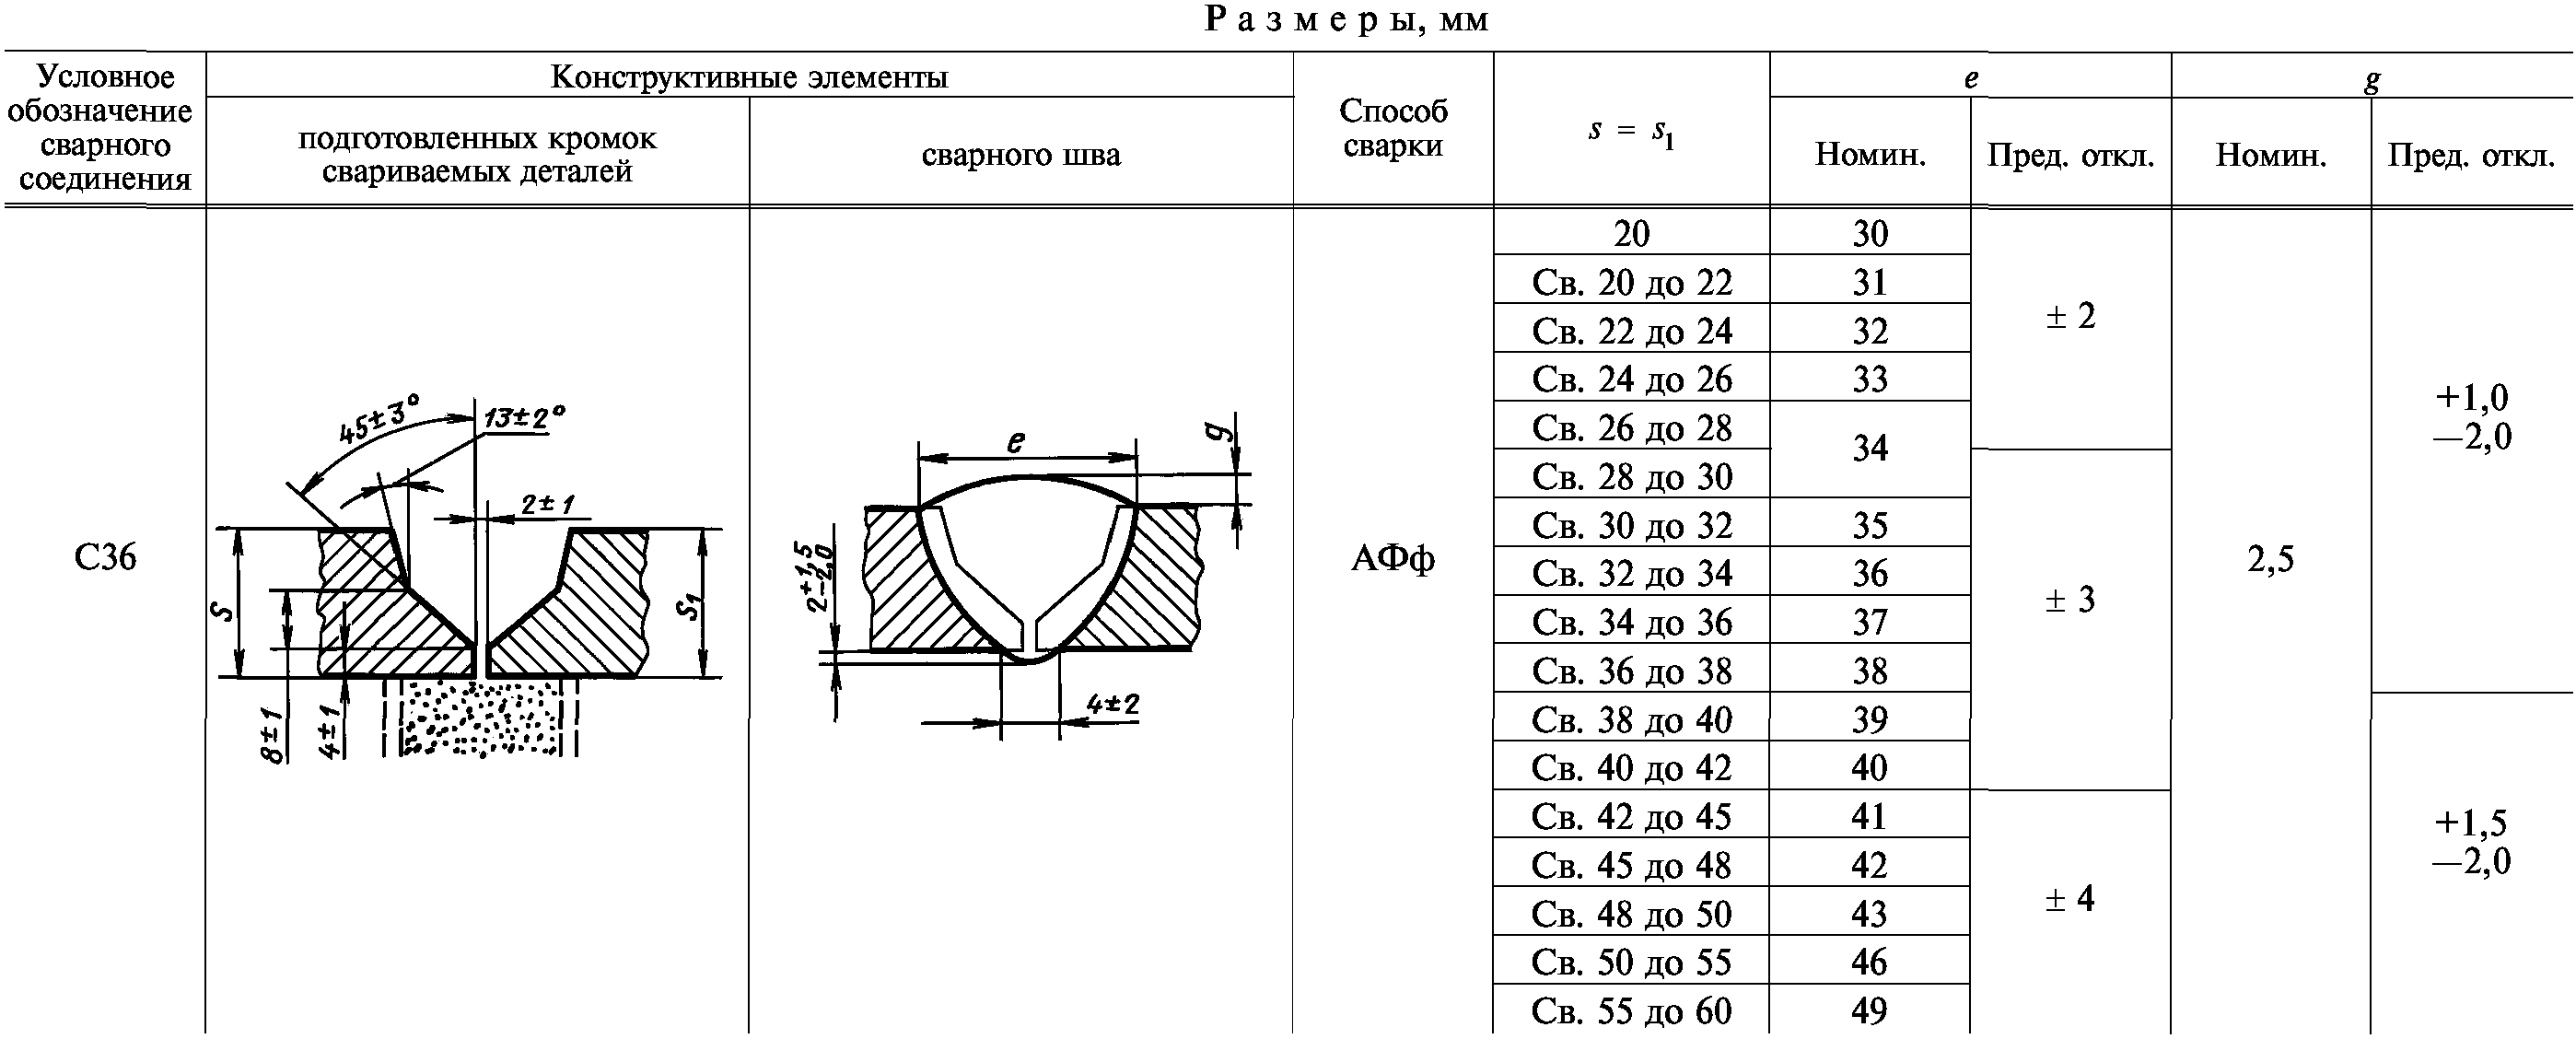
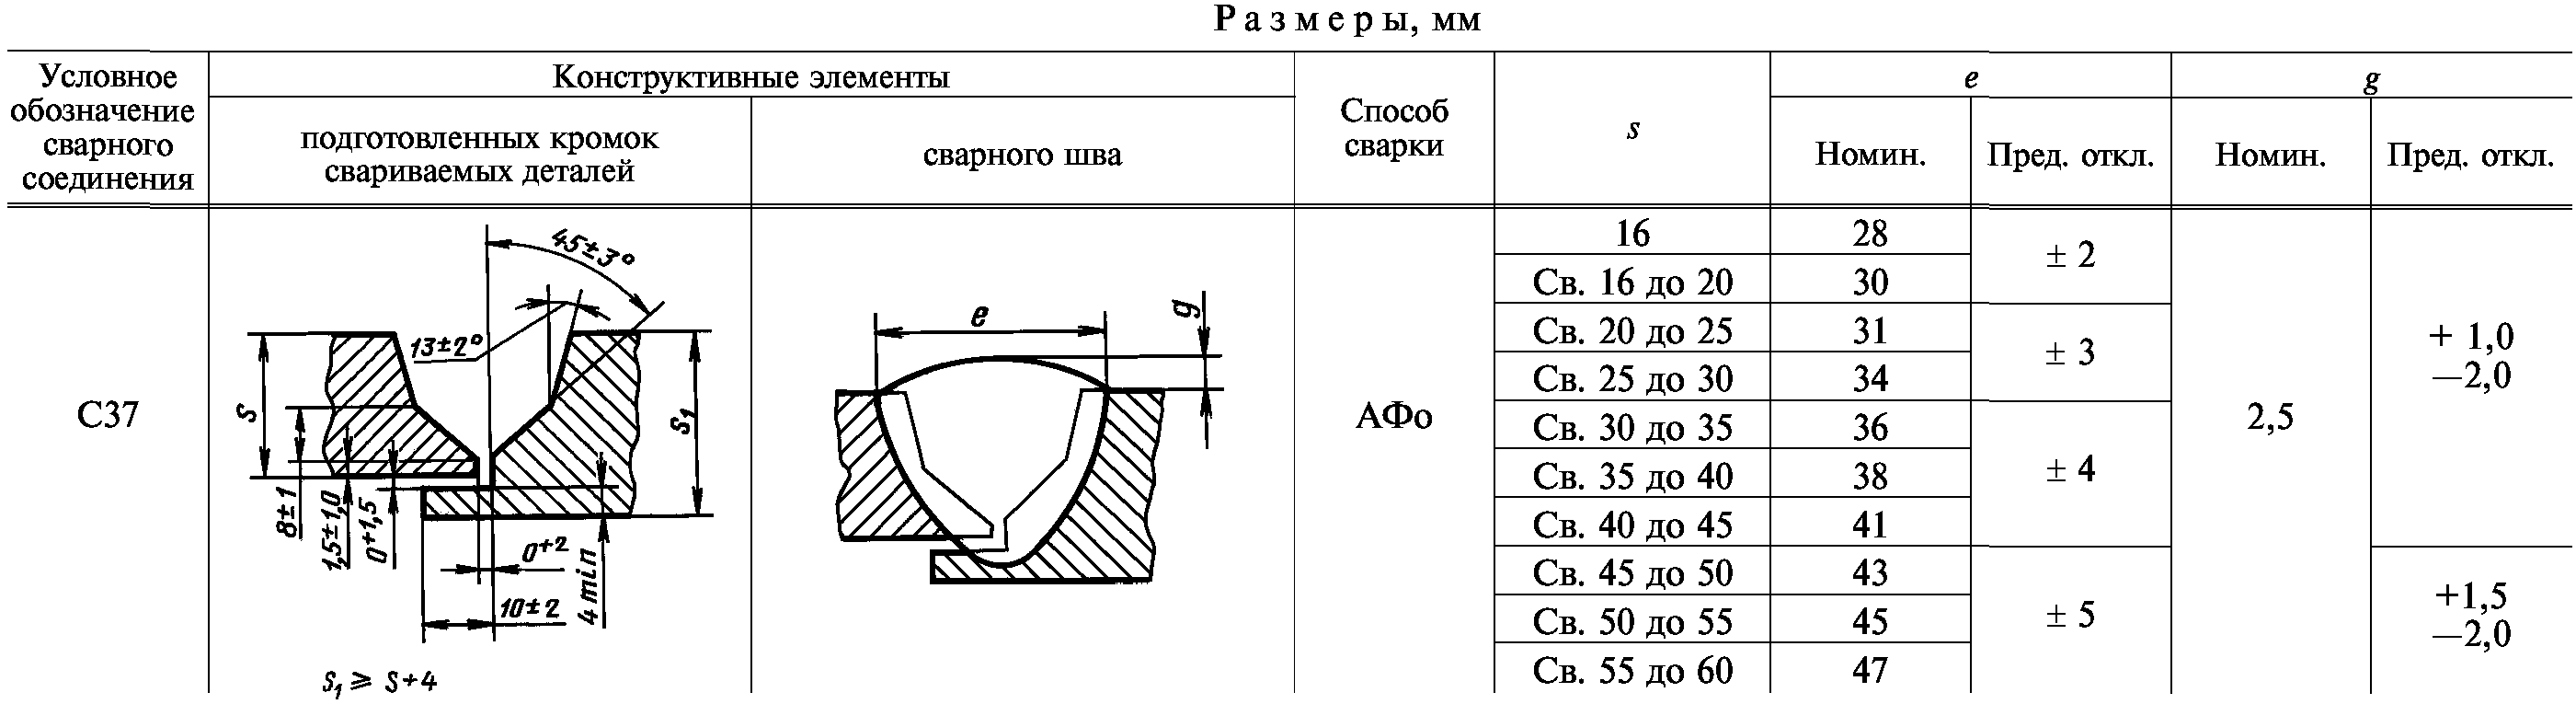
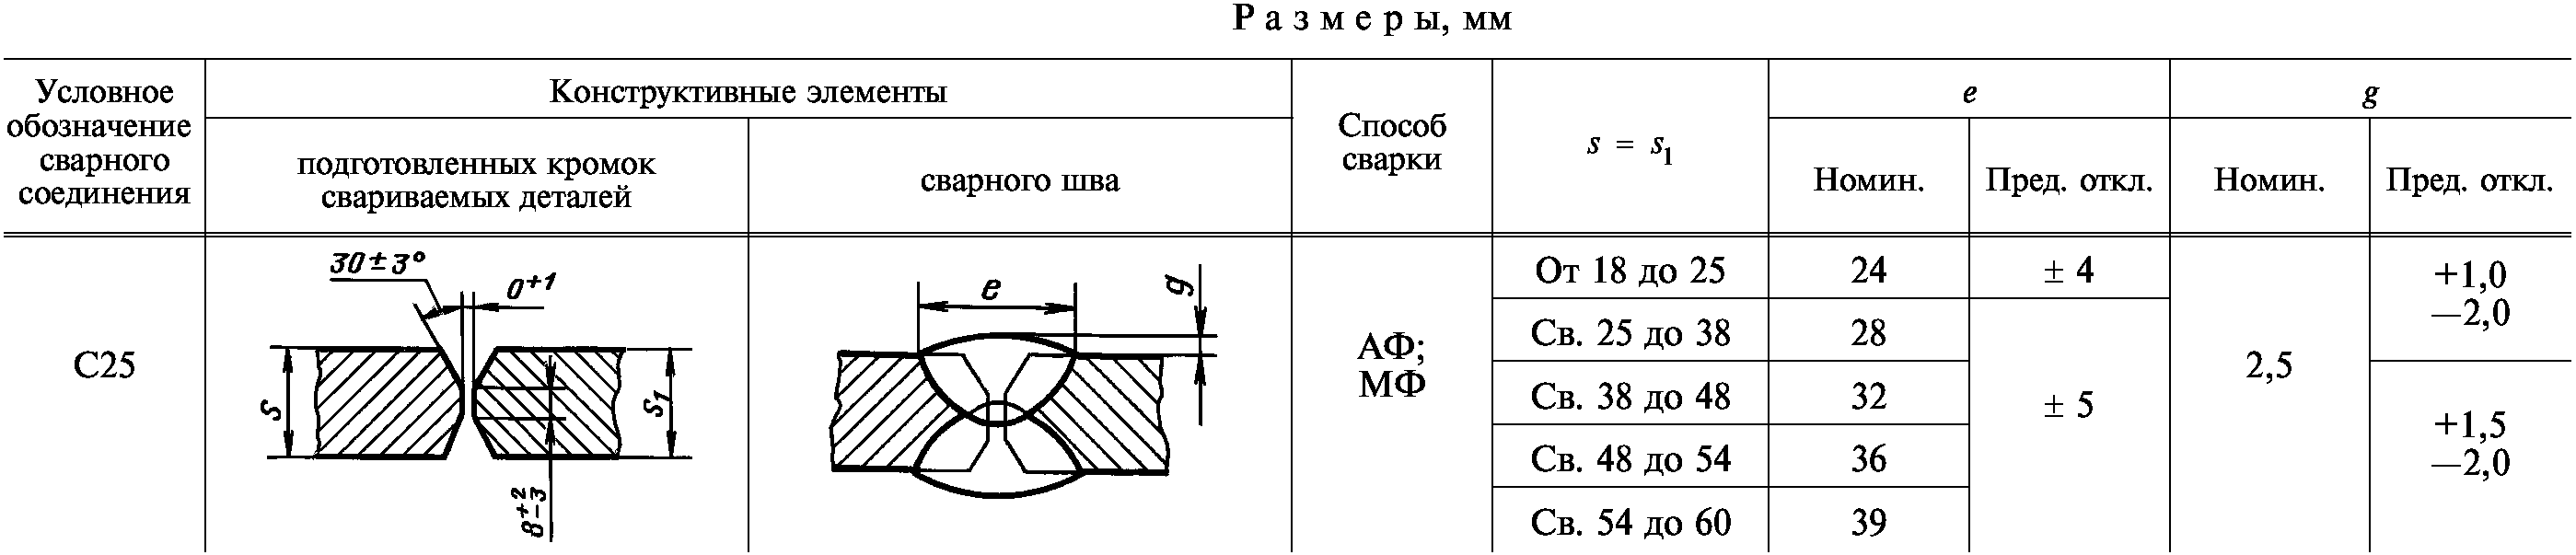
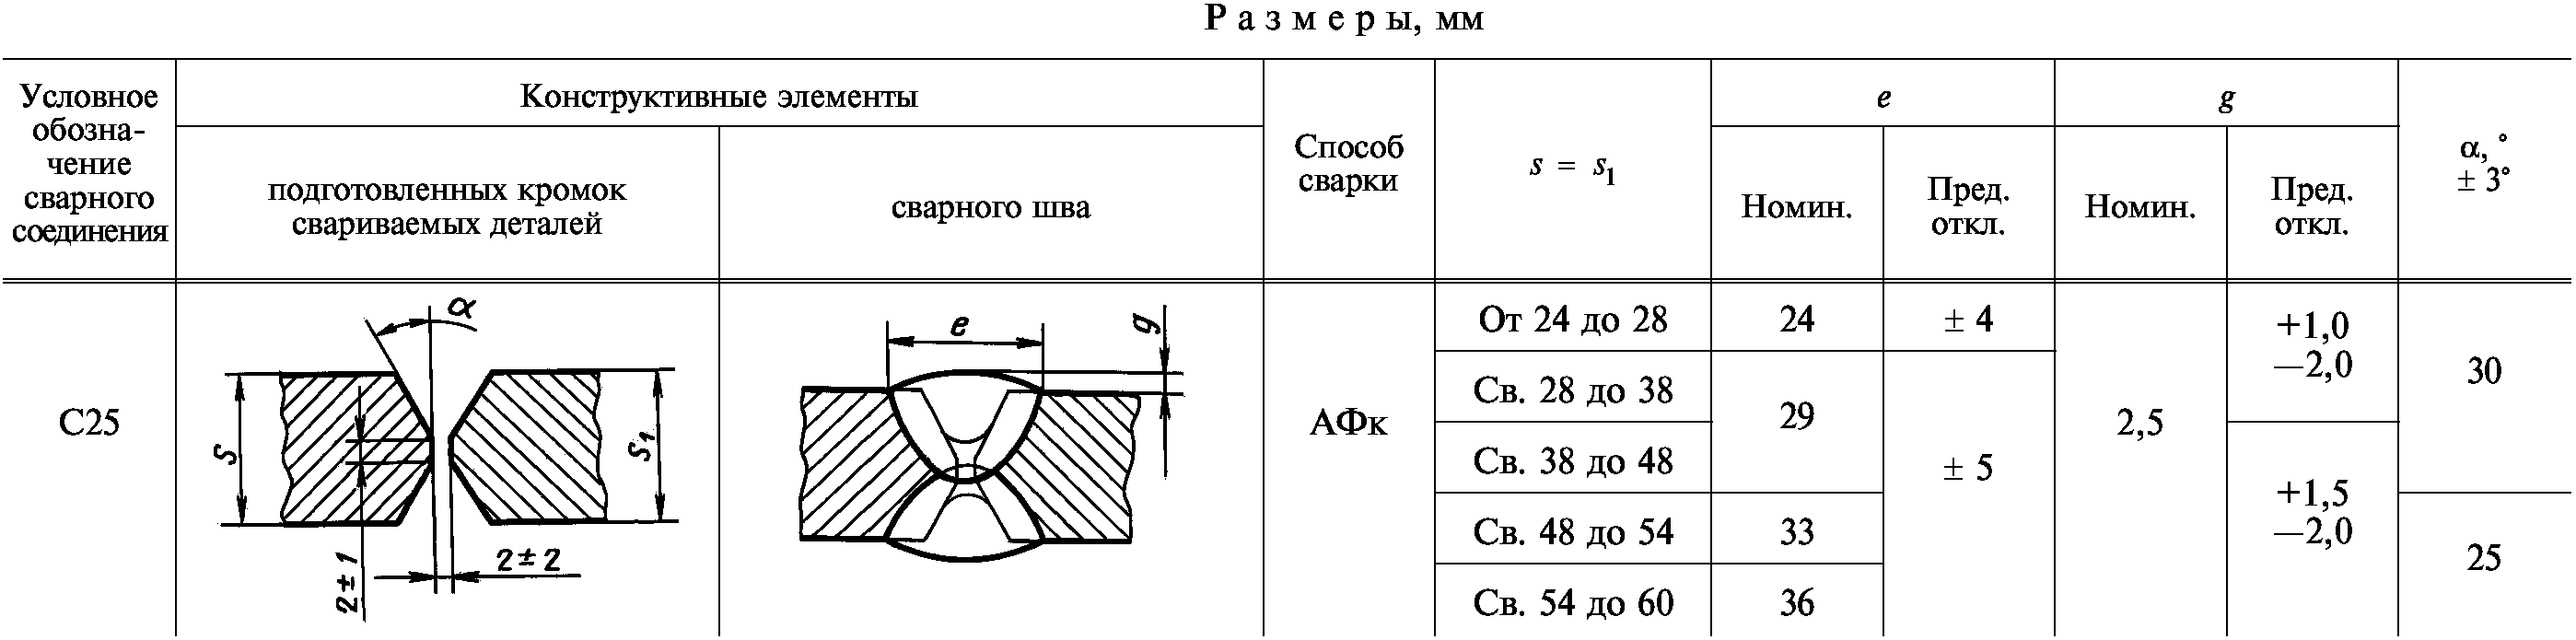
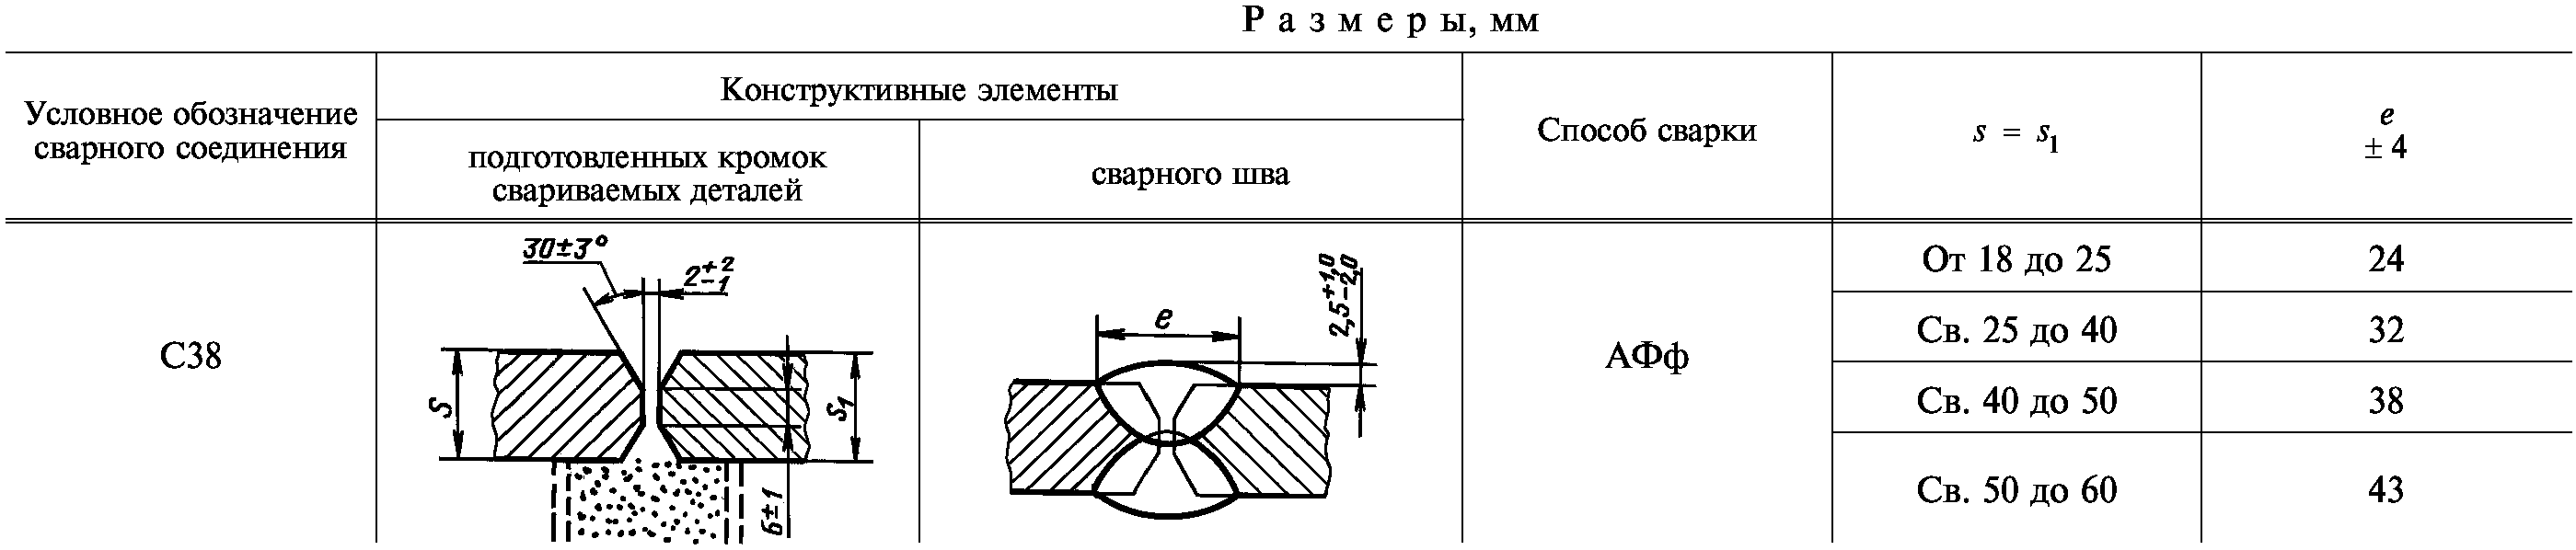
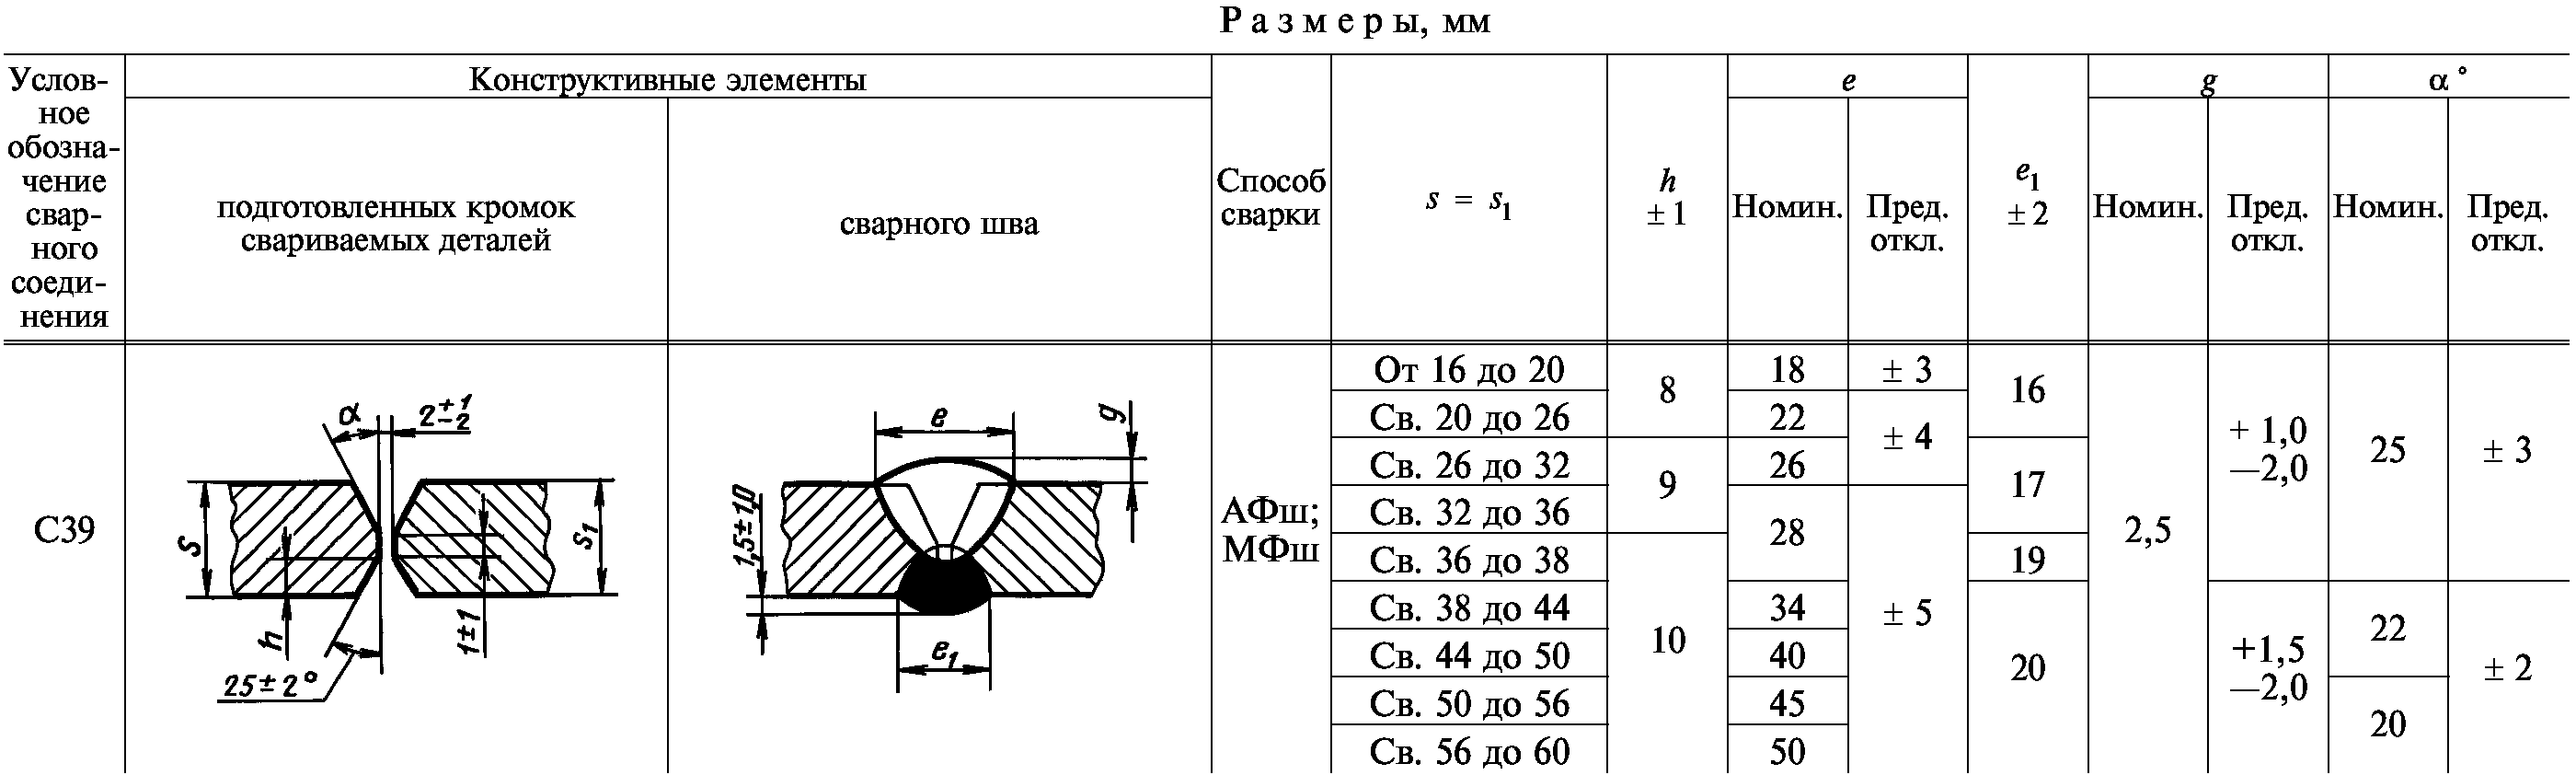
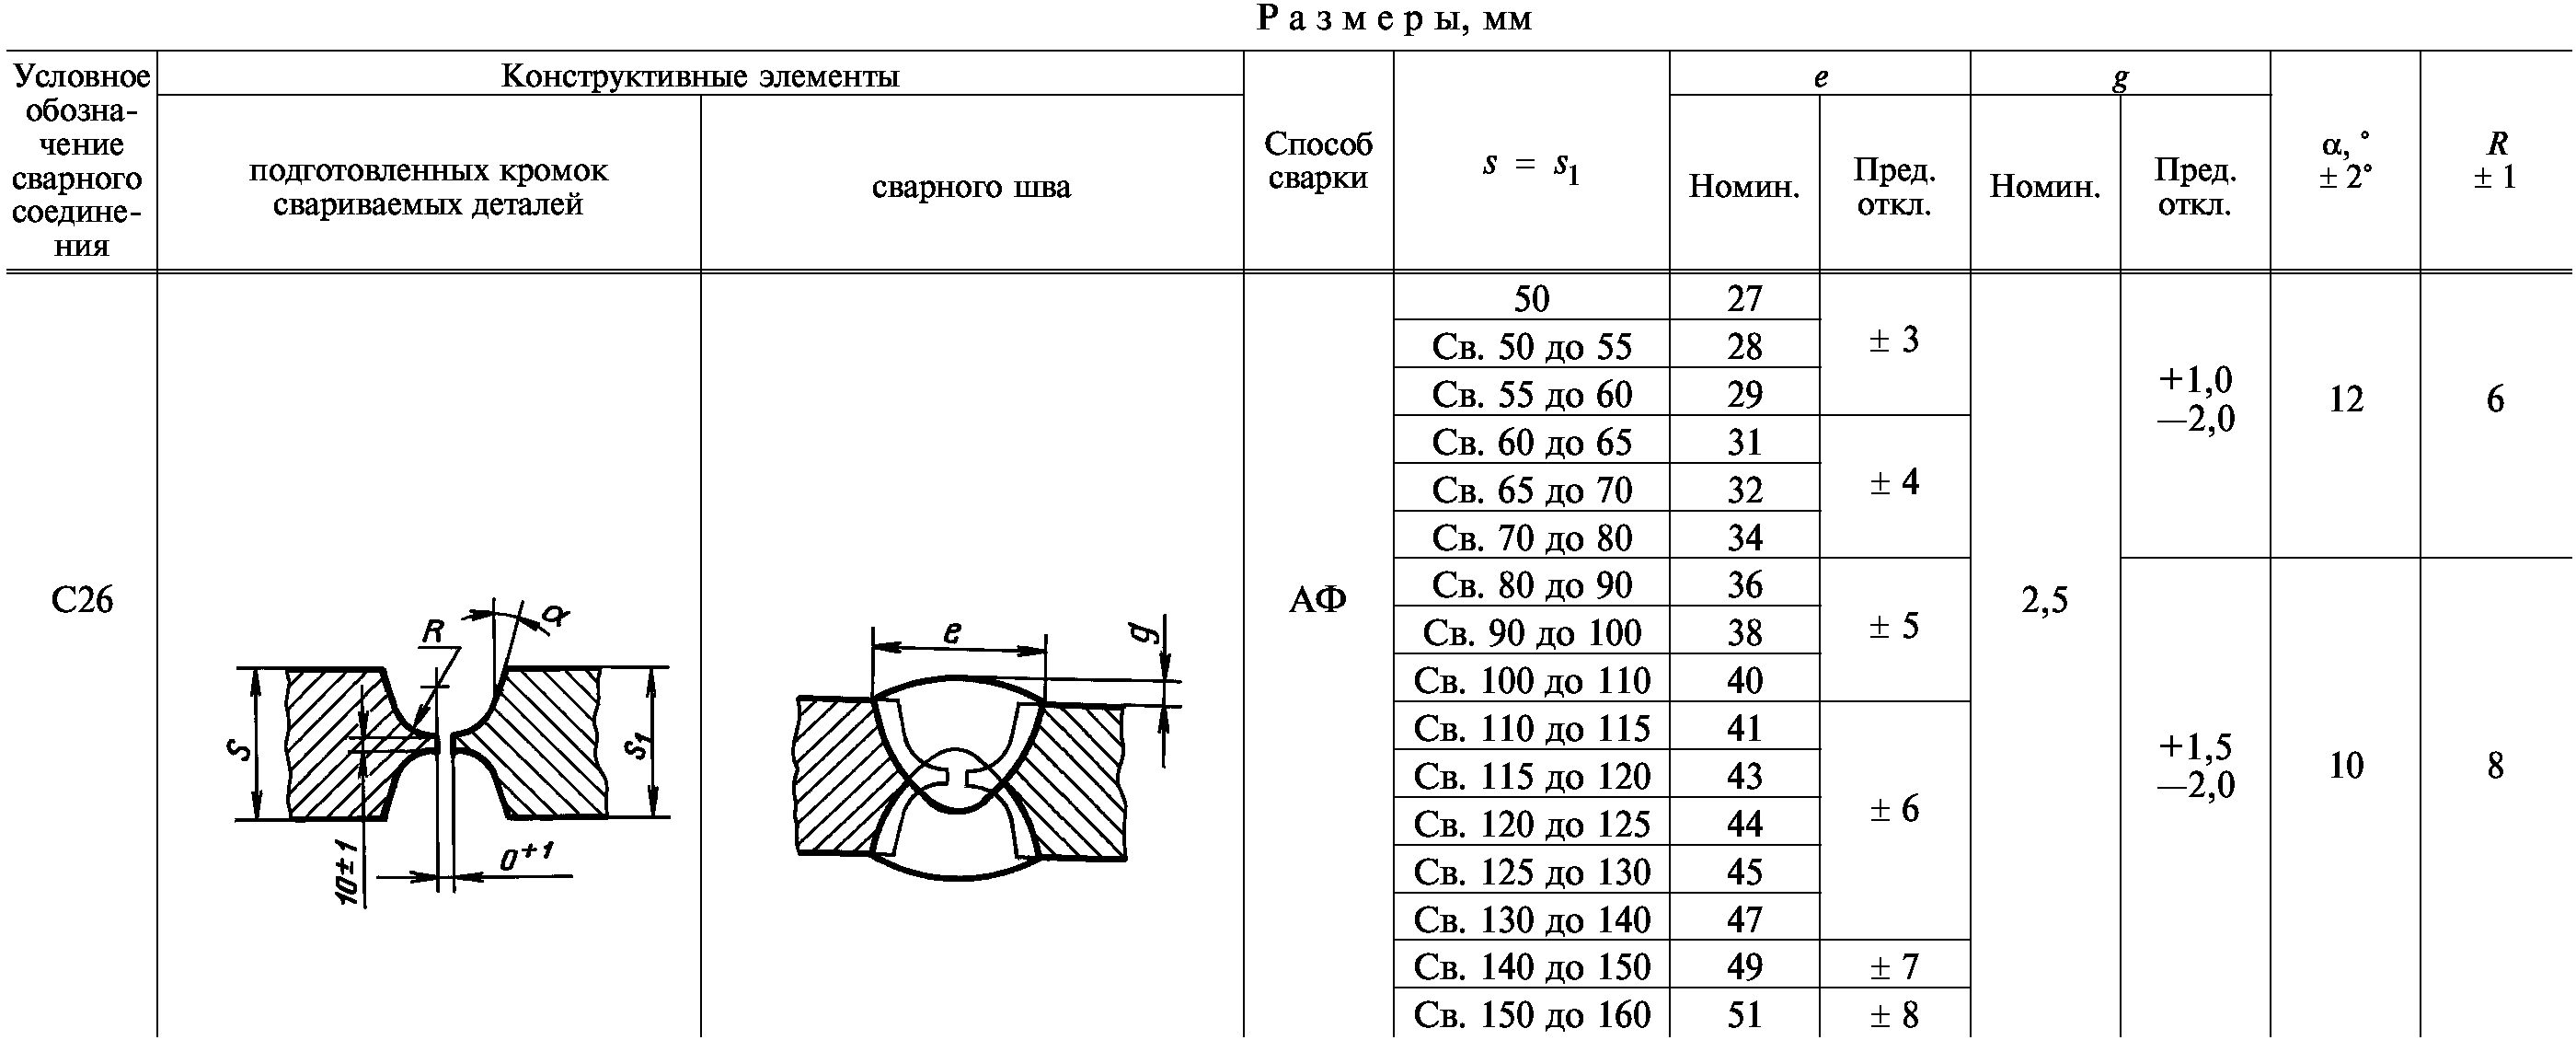
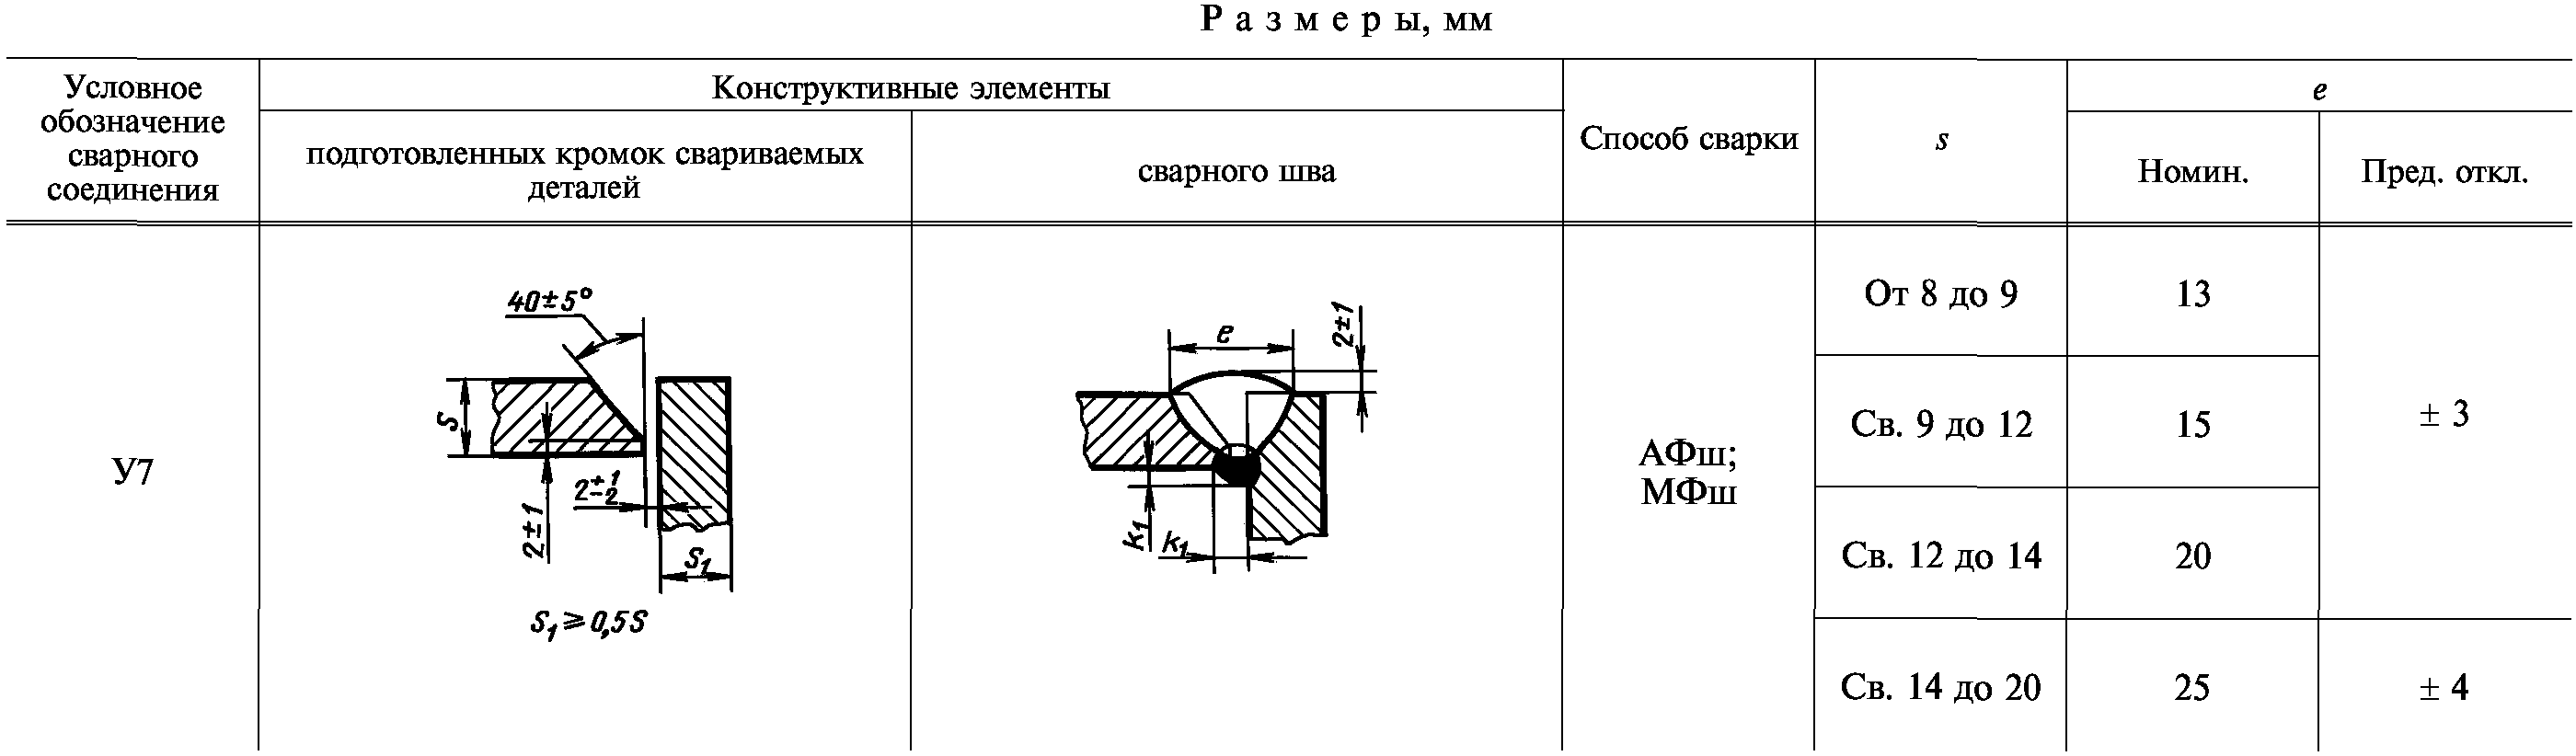
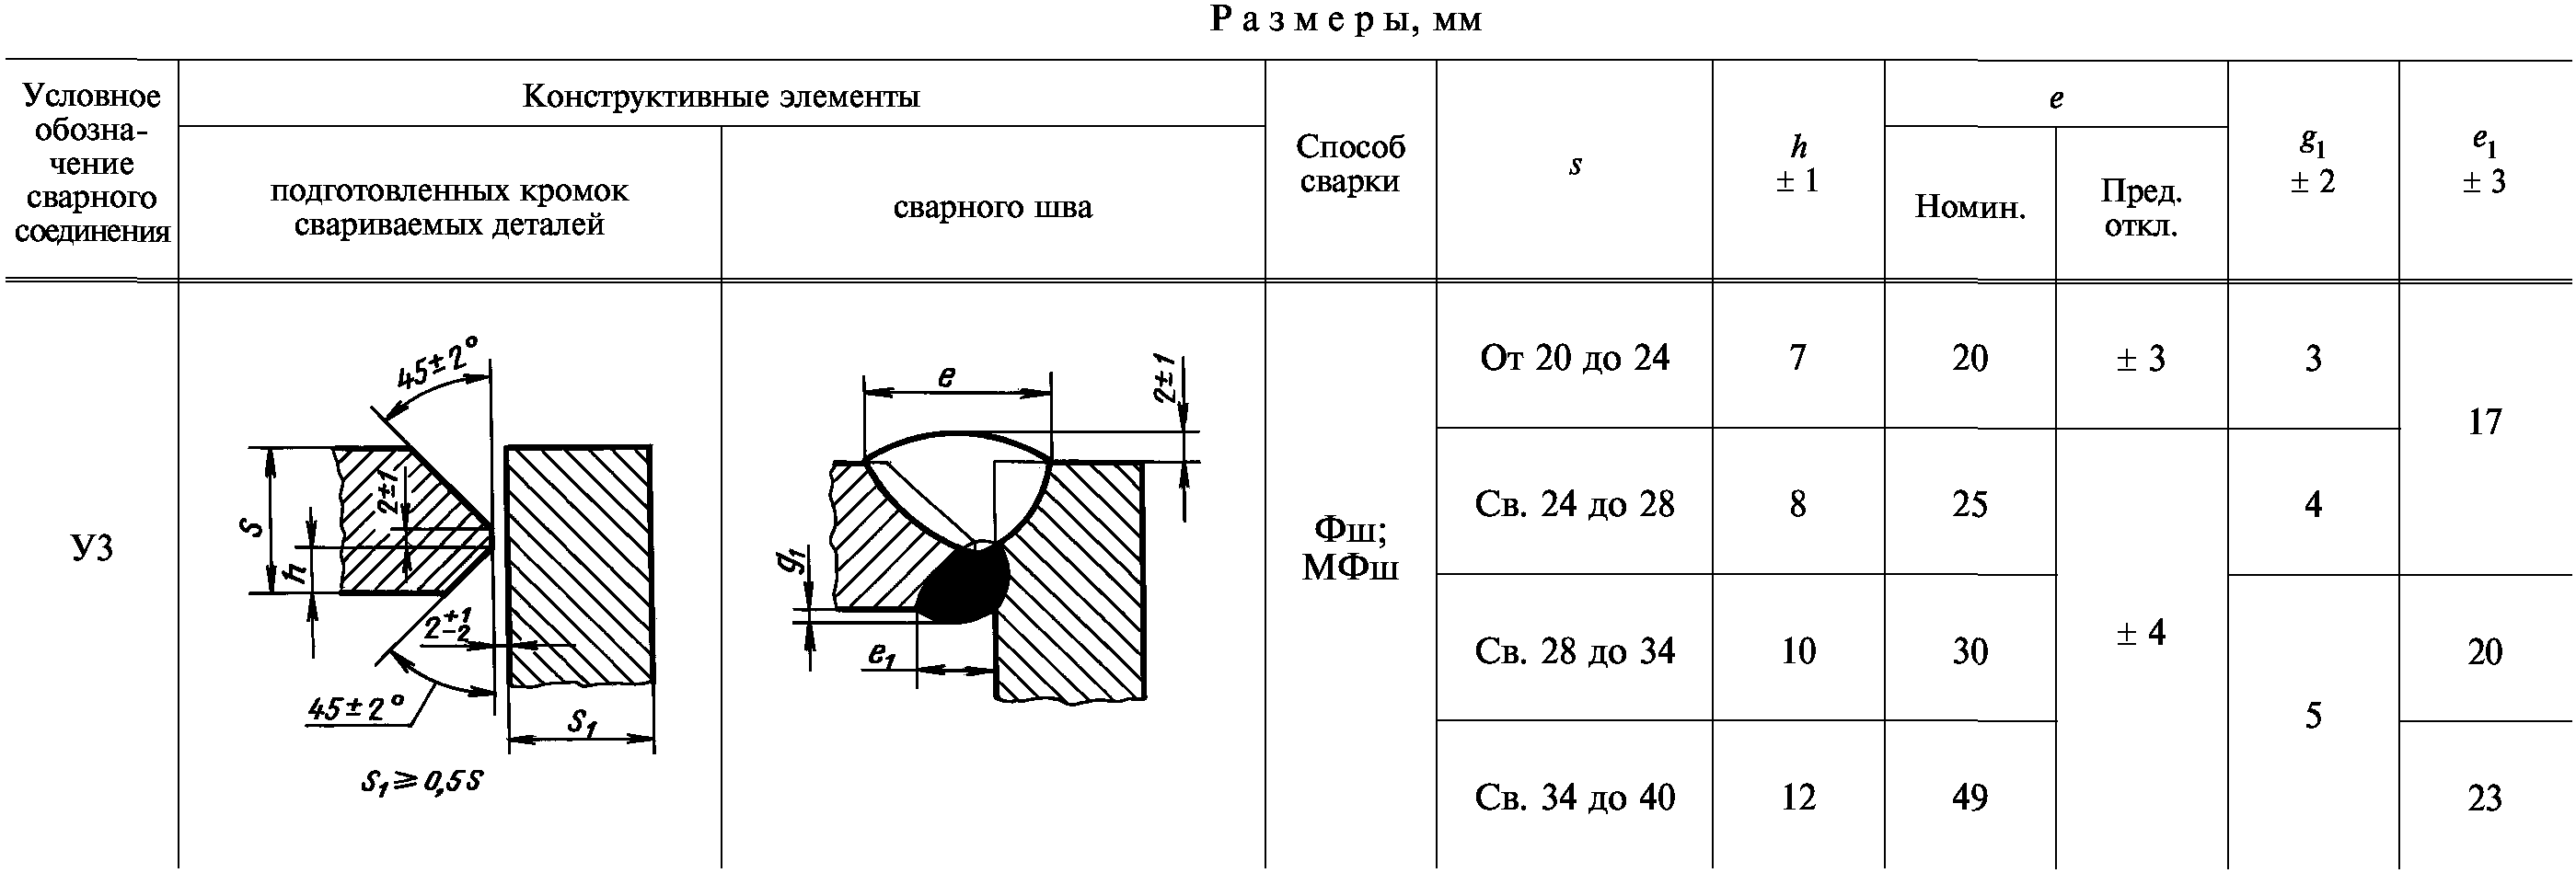
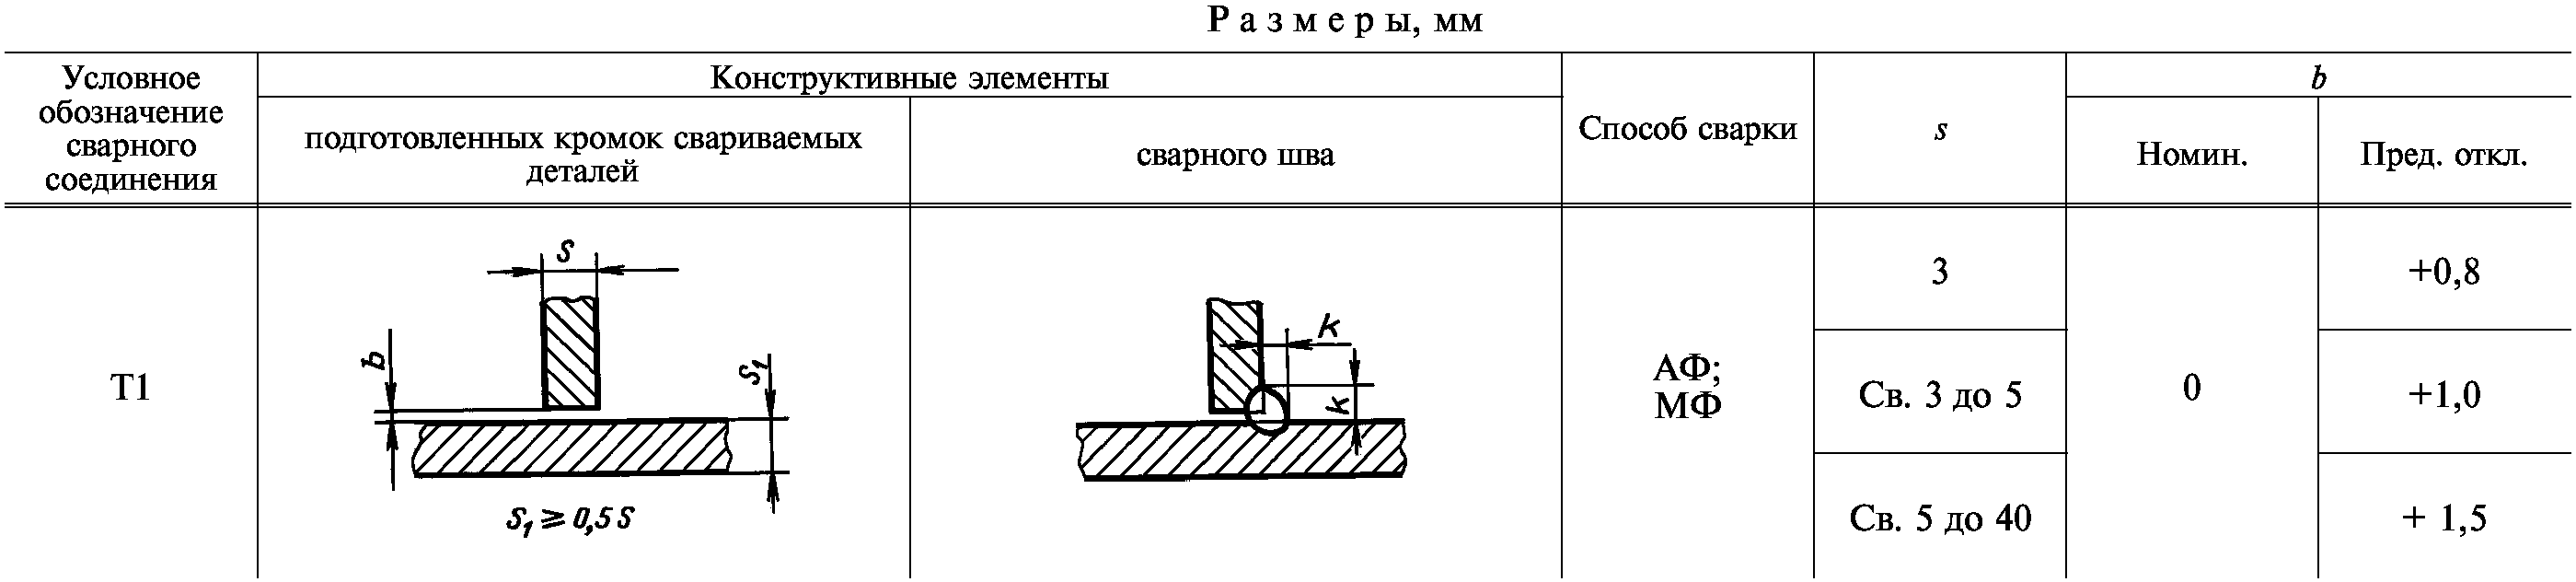
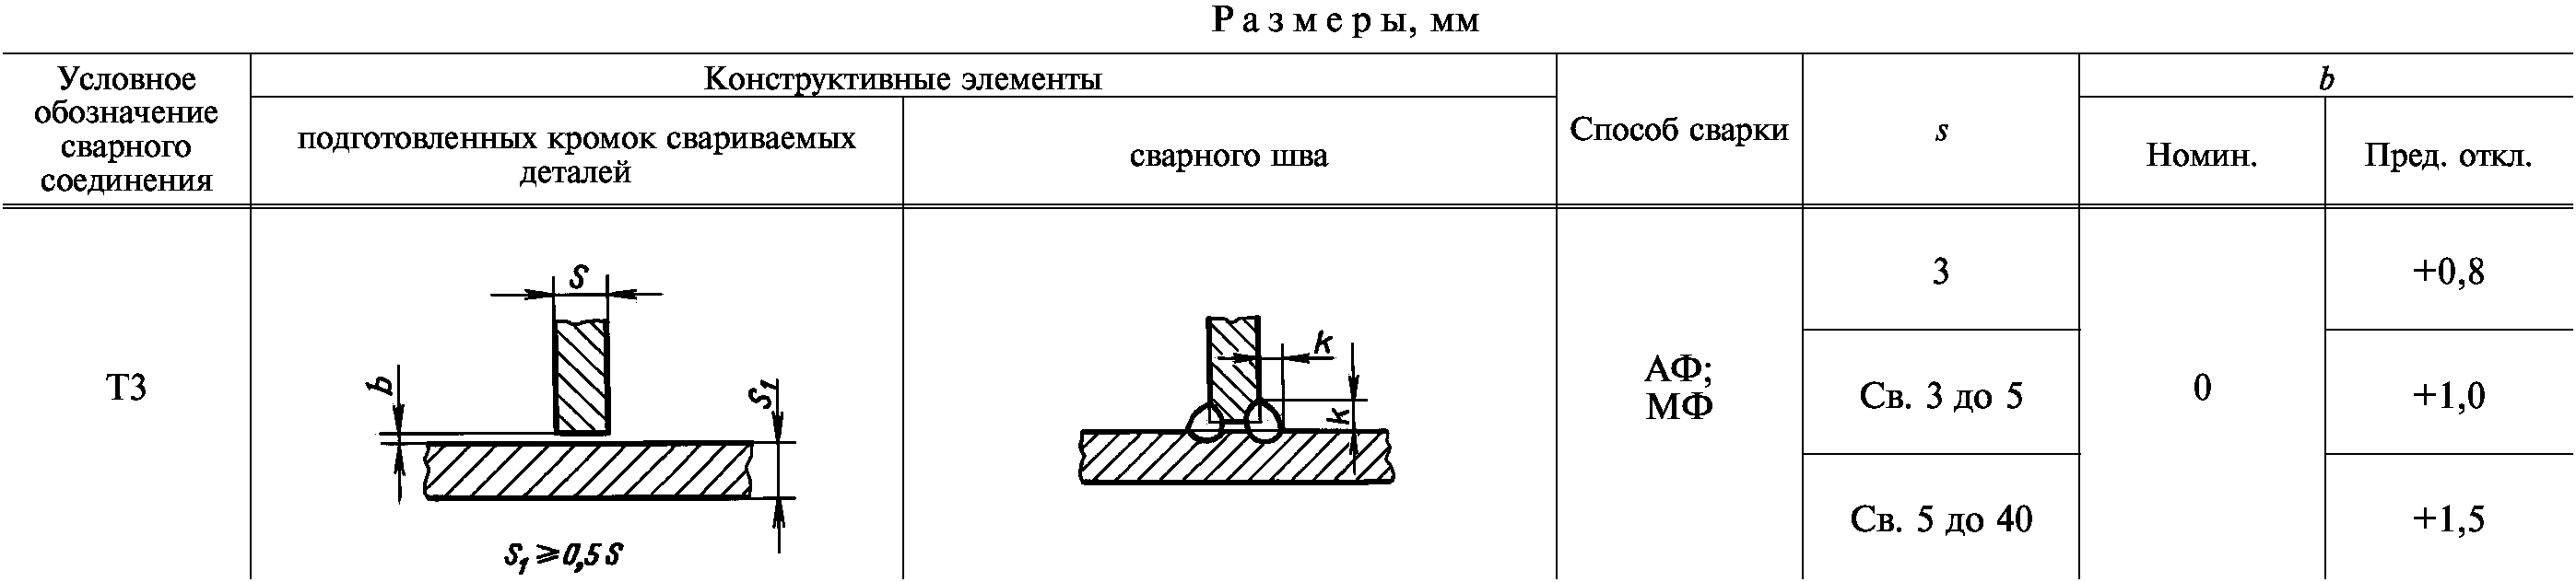
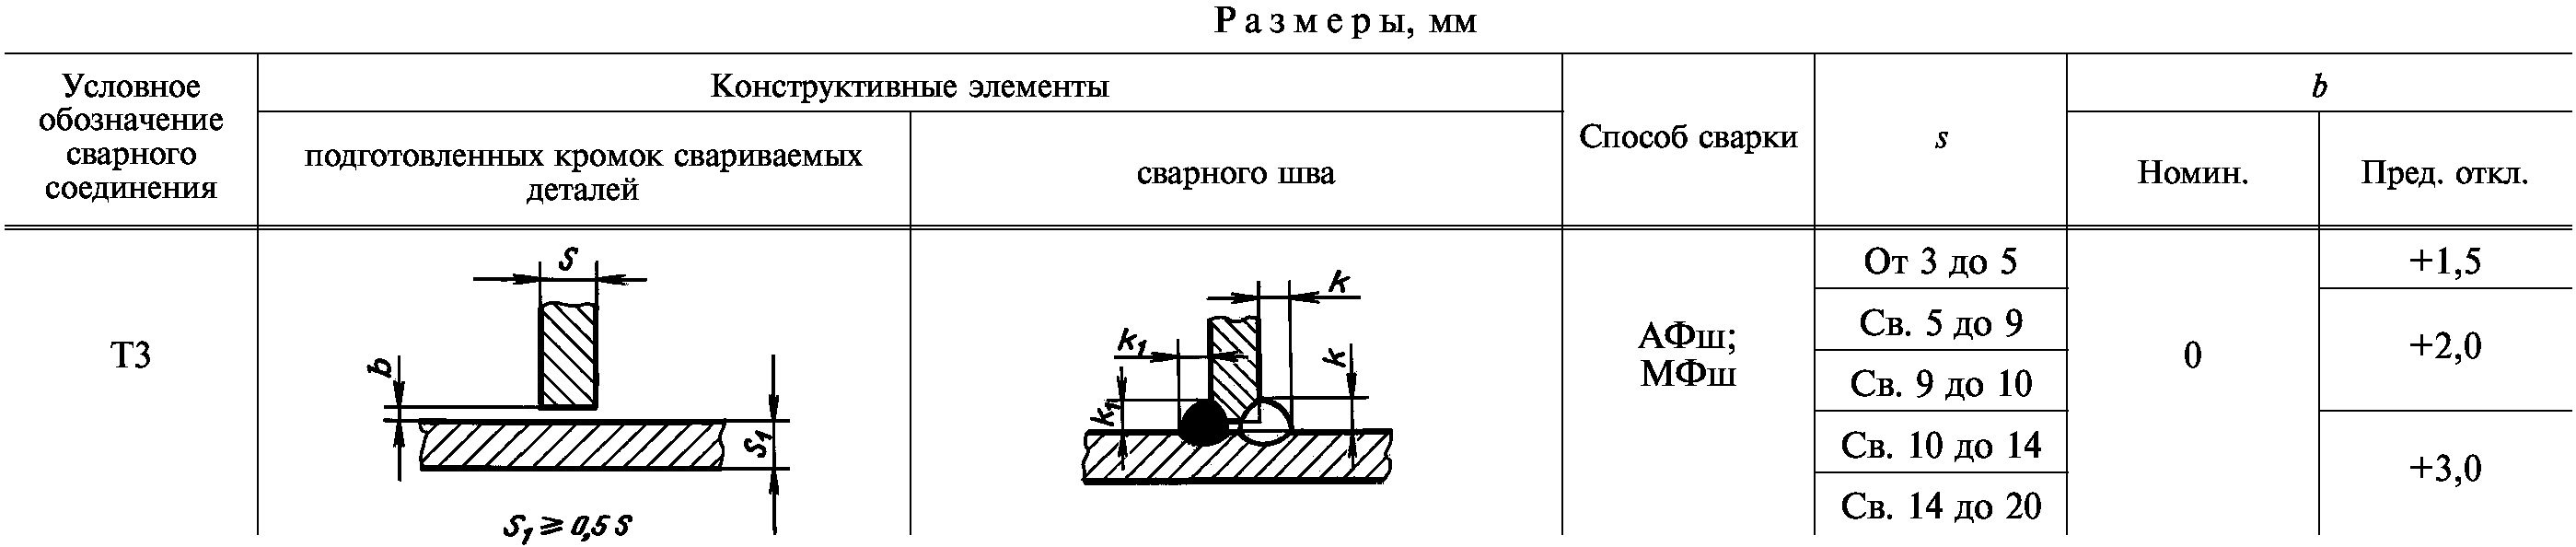
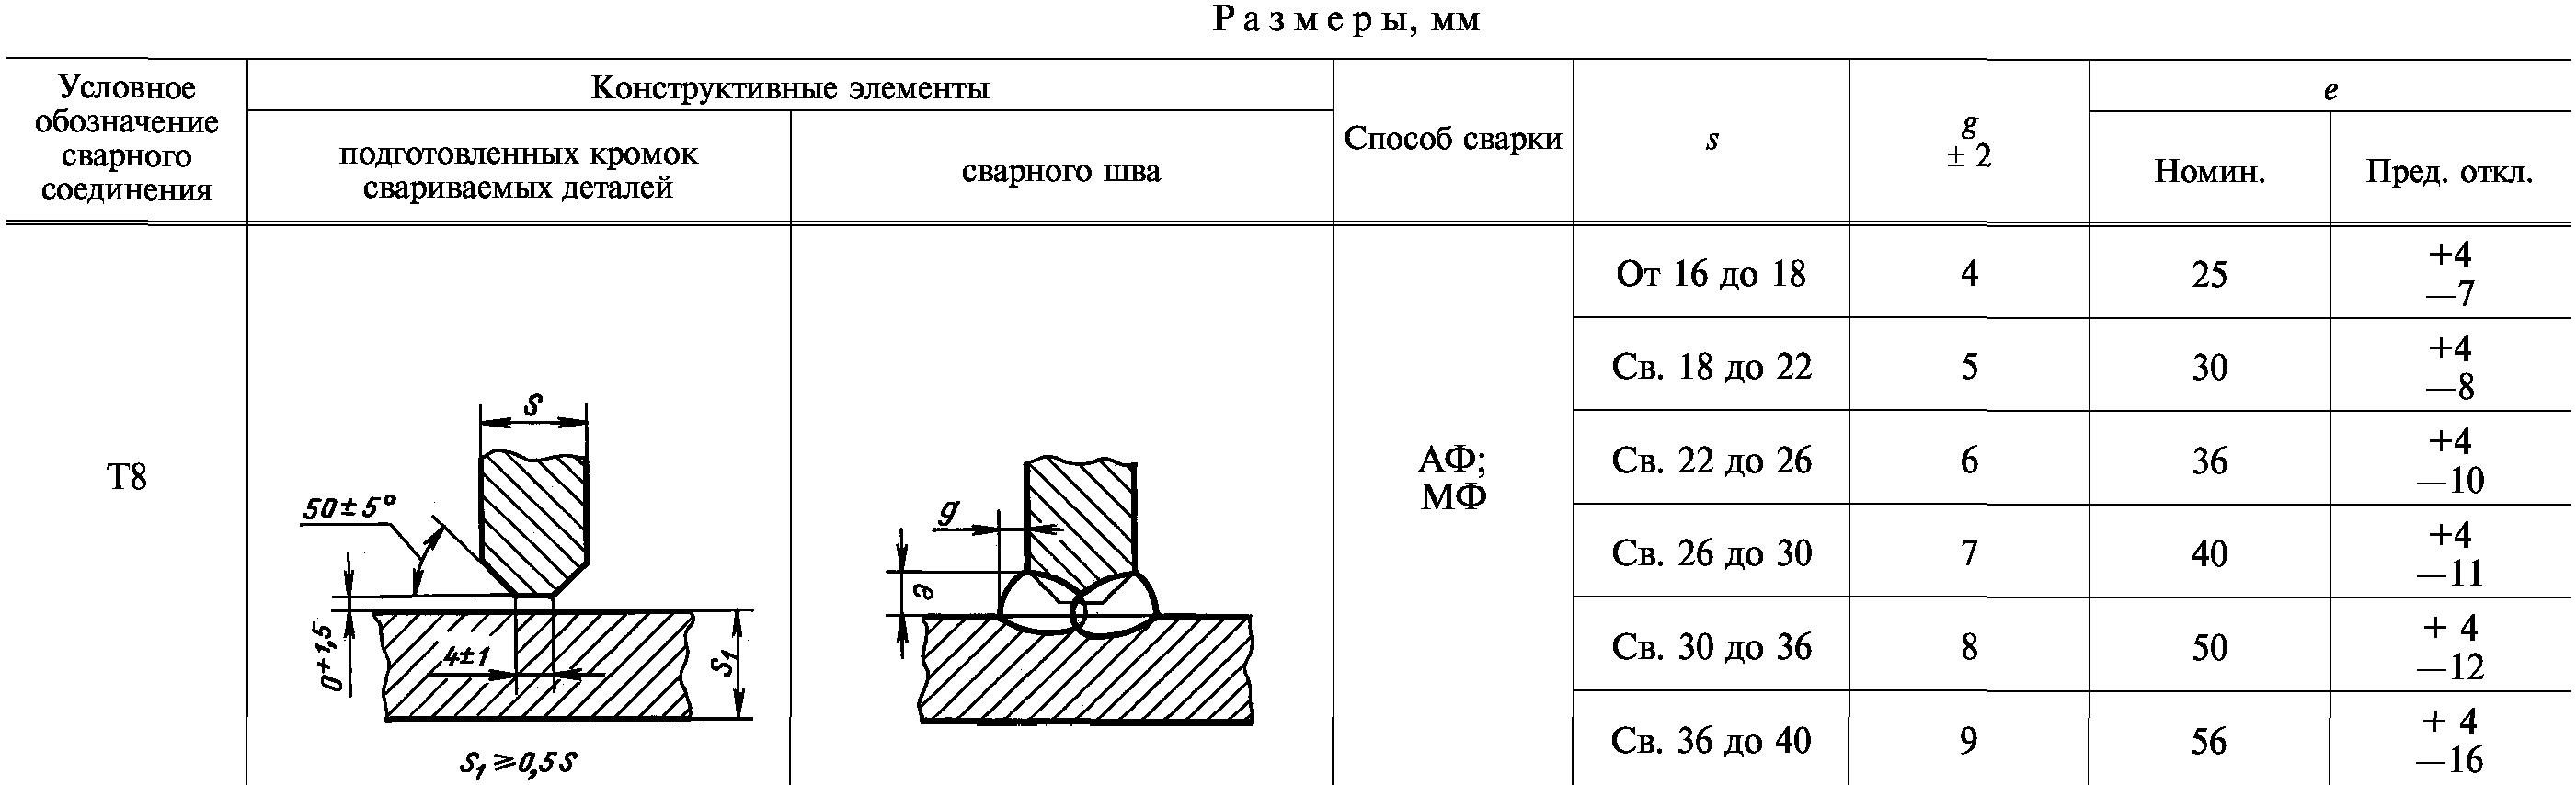
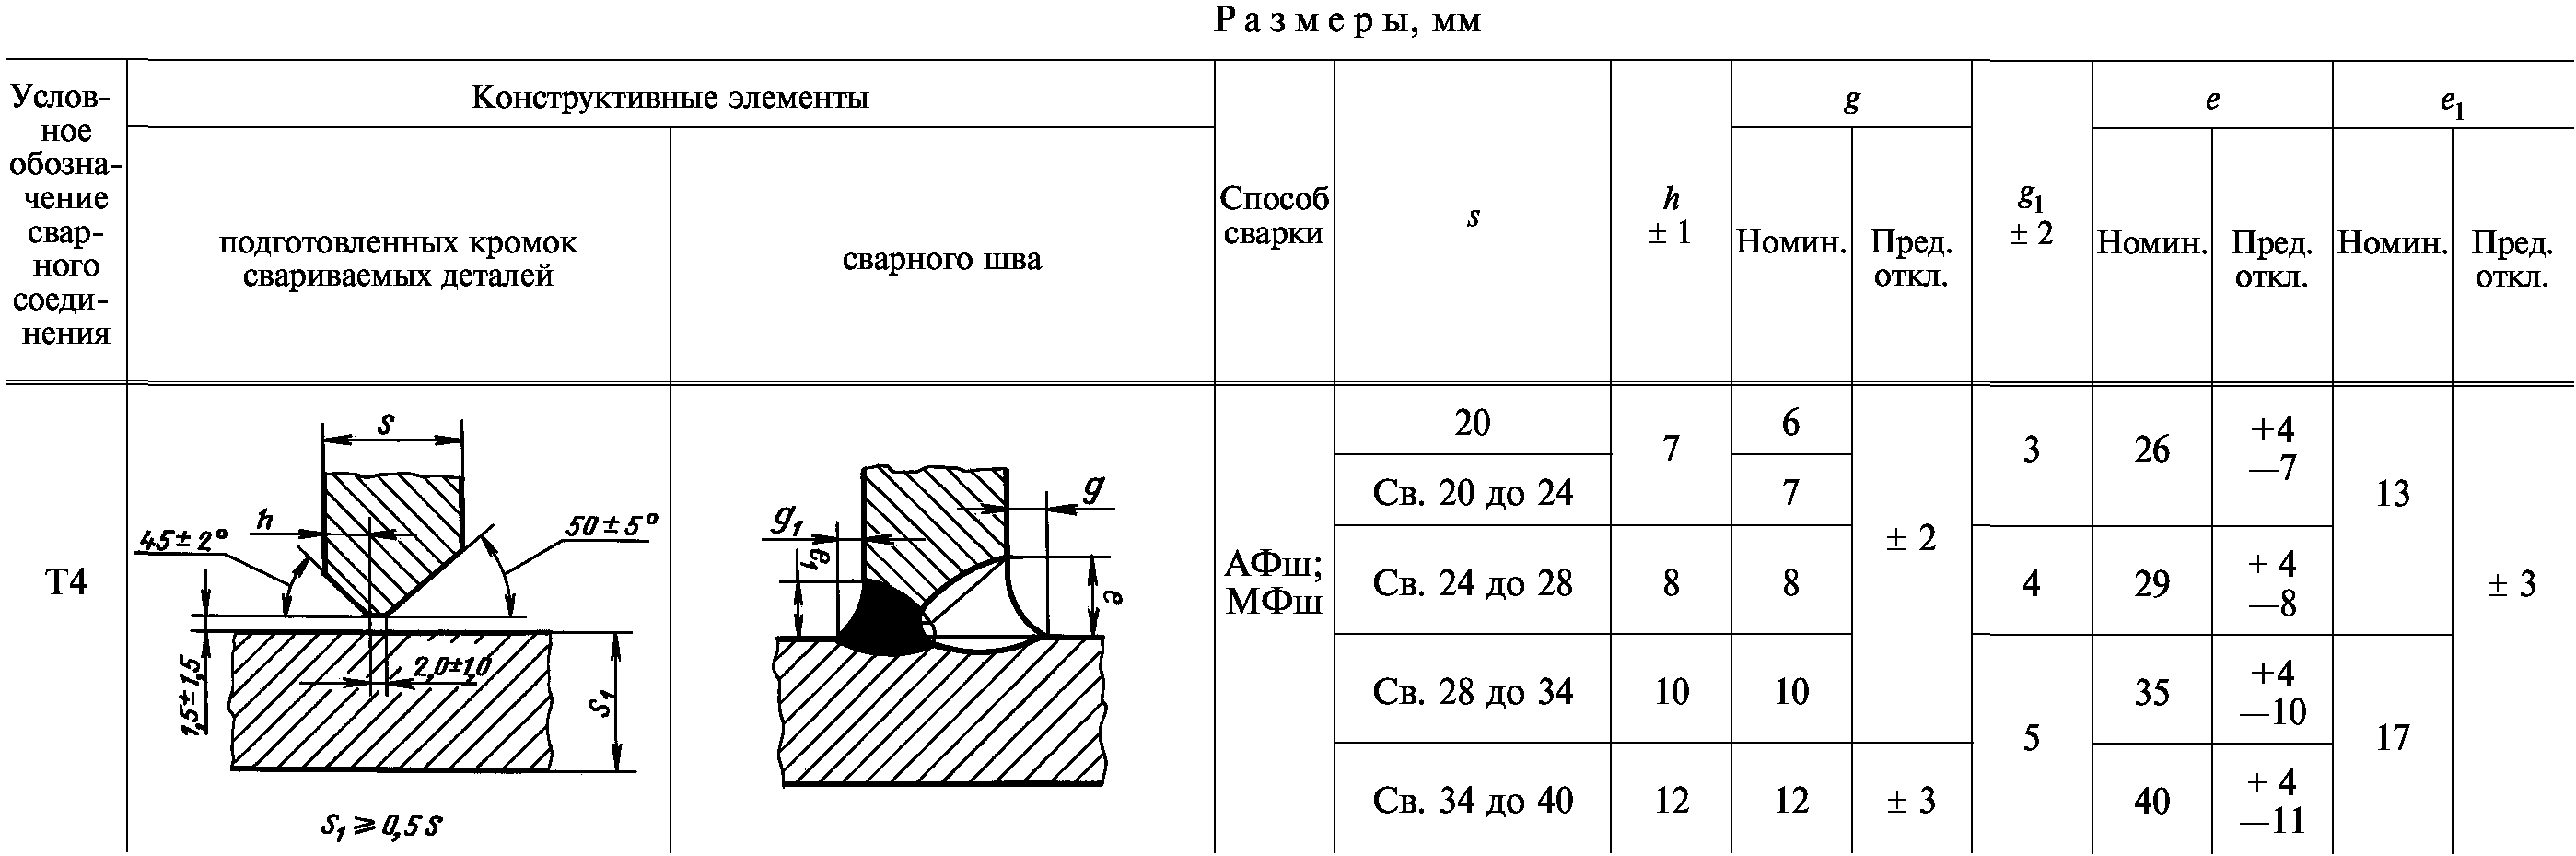
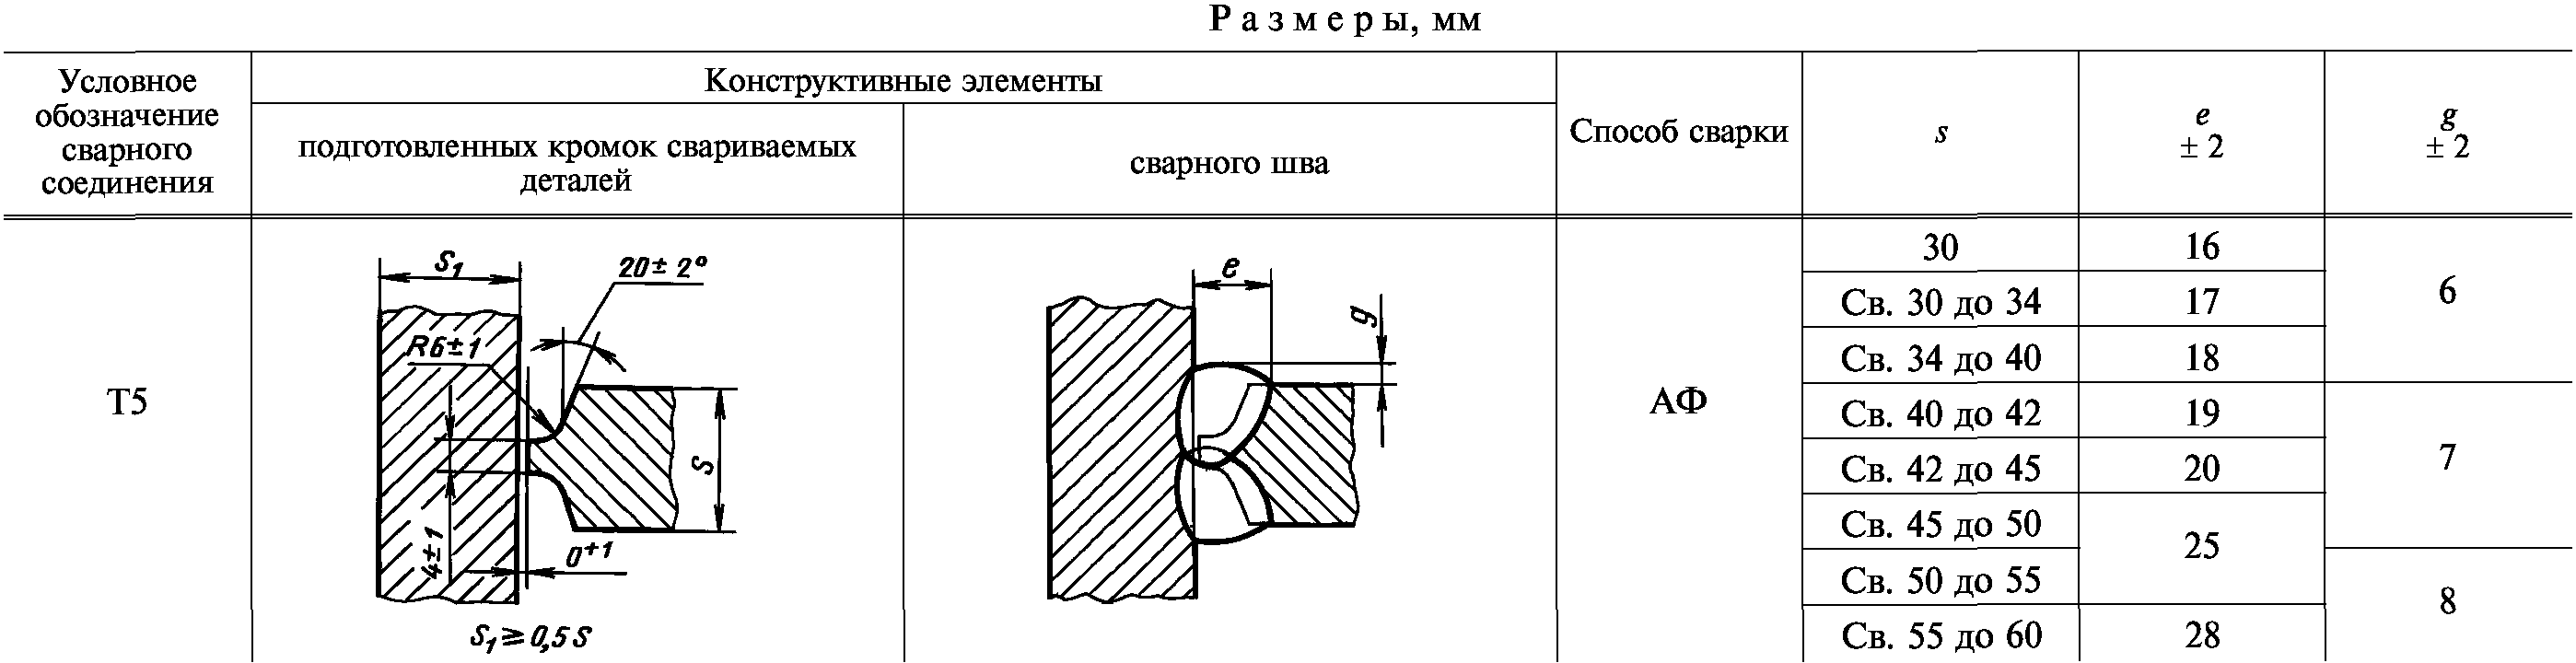
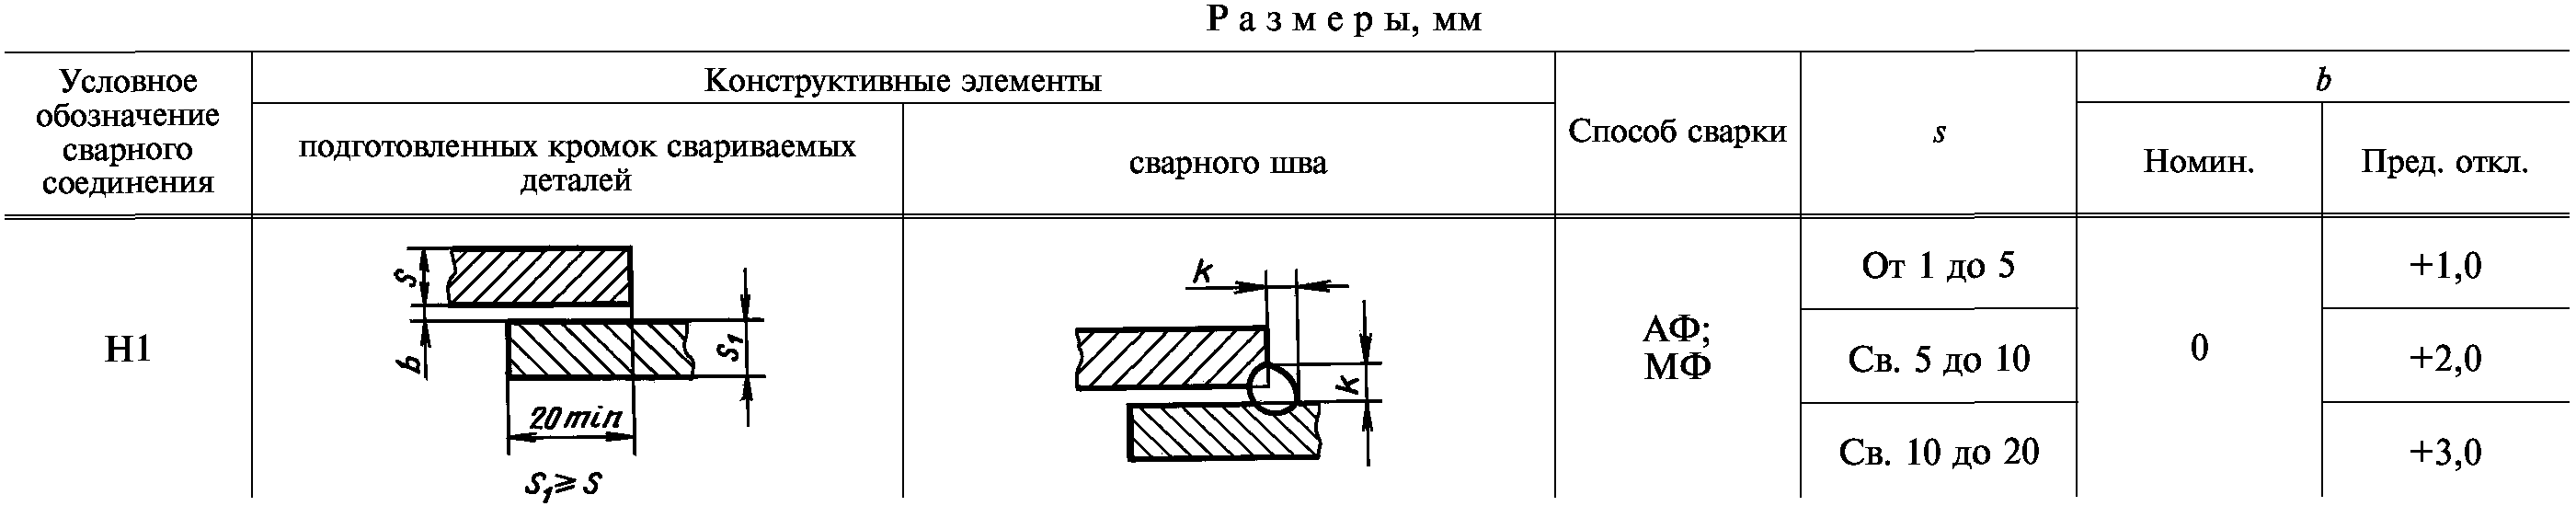
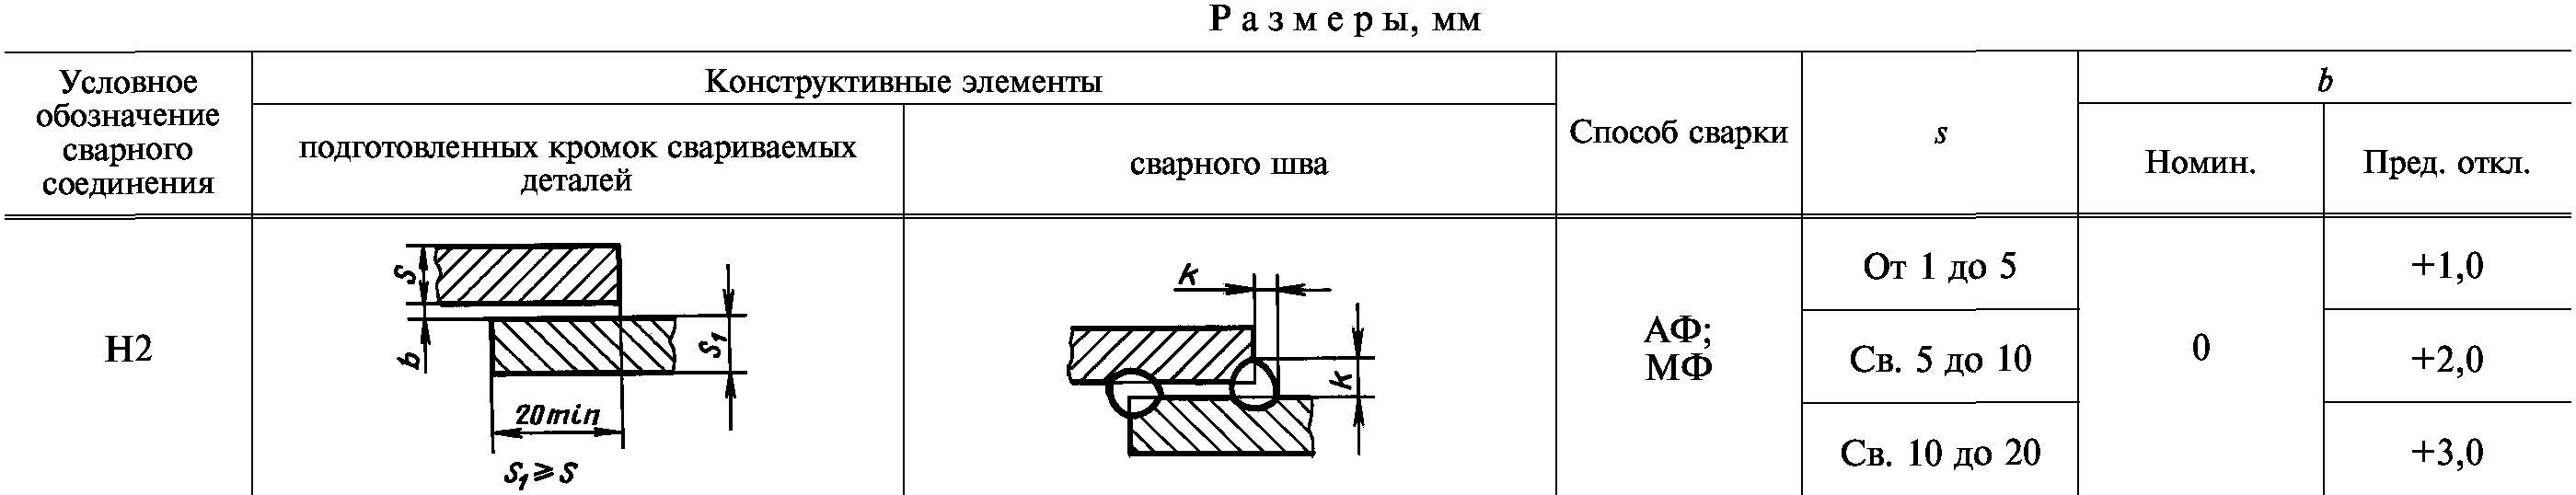
3. <a id="p100036"></a>Основные типы сварных соединений приведены в табл. 1, сечения предварительно наложенных подварочных швов условно зачернены.

<a id="p100037"></a>Таблица 1


<div align="right">

<a id="p100038"></a>Продолжение таблицы 1

</div>


<div align="right">

<a id="p100039"></a>Продолжение таблицы 1

</div>


<a id="p100040"></a>Продолжение таблицы 1


<div align="right">

<a id="p100041"></a>Продолжение таблицы 1

</div>


<a id="p100042"></a>Продолжение таблицы 1


<div align="right">

<a id="p100043"></a>Продолжение таблицы 1

</div>


<a id="p100044"></a>Продолжение таблицы 1


<a id="p100045"></a>Продолжение таблицы 1


<div align="right">

<a id="p100046"></a>(Измененная редакция, Изм. N 2, 3).

</div>


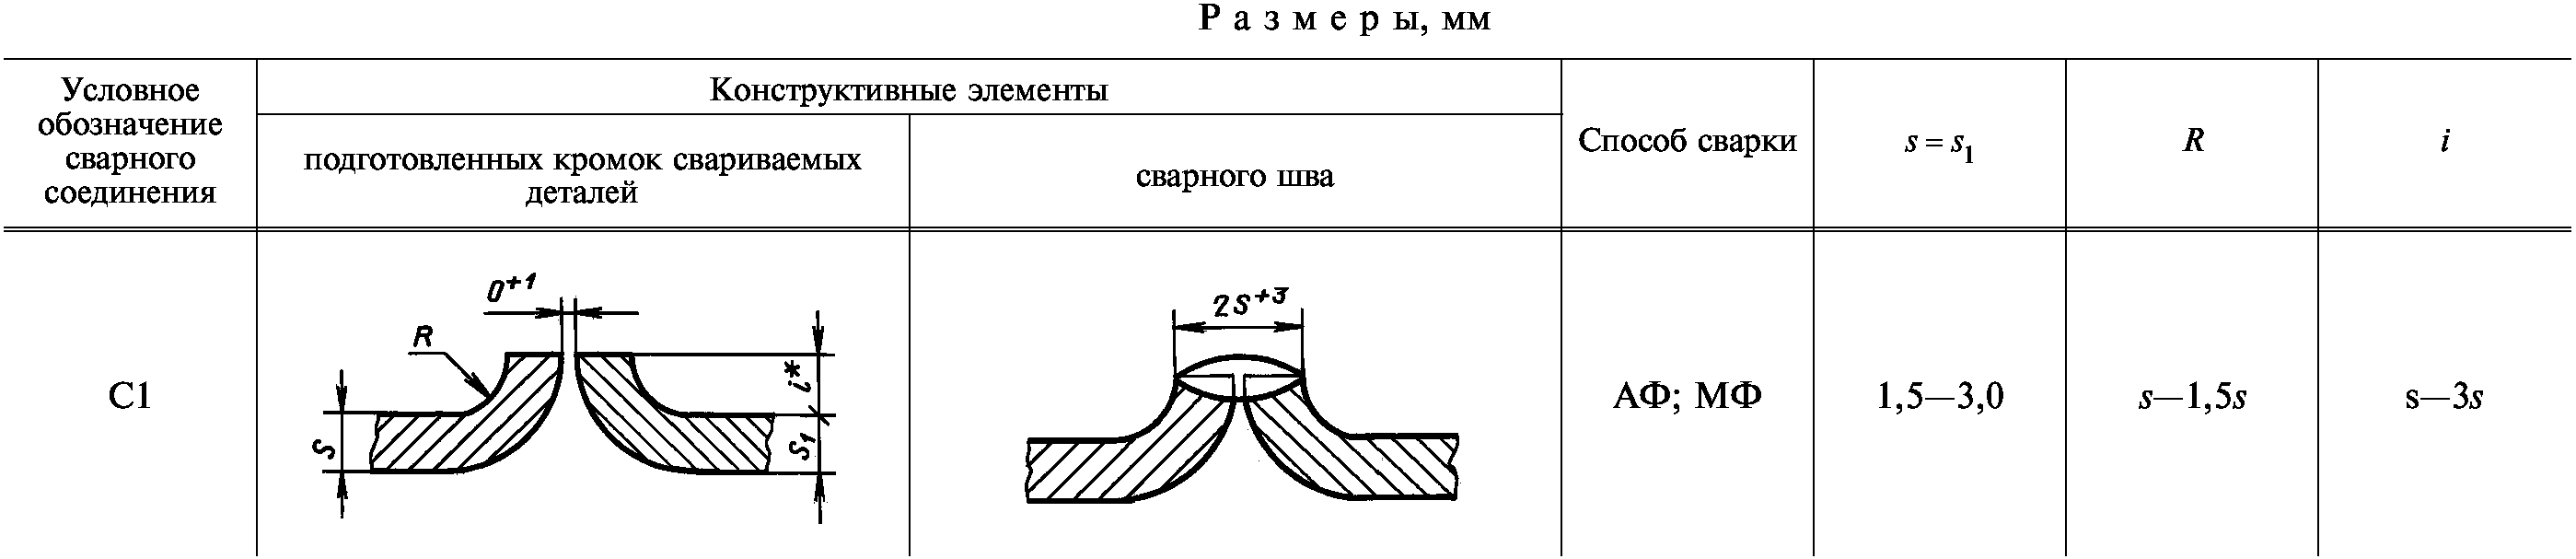
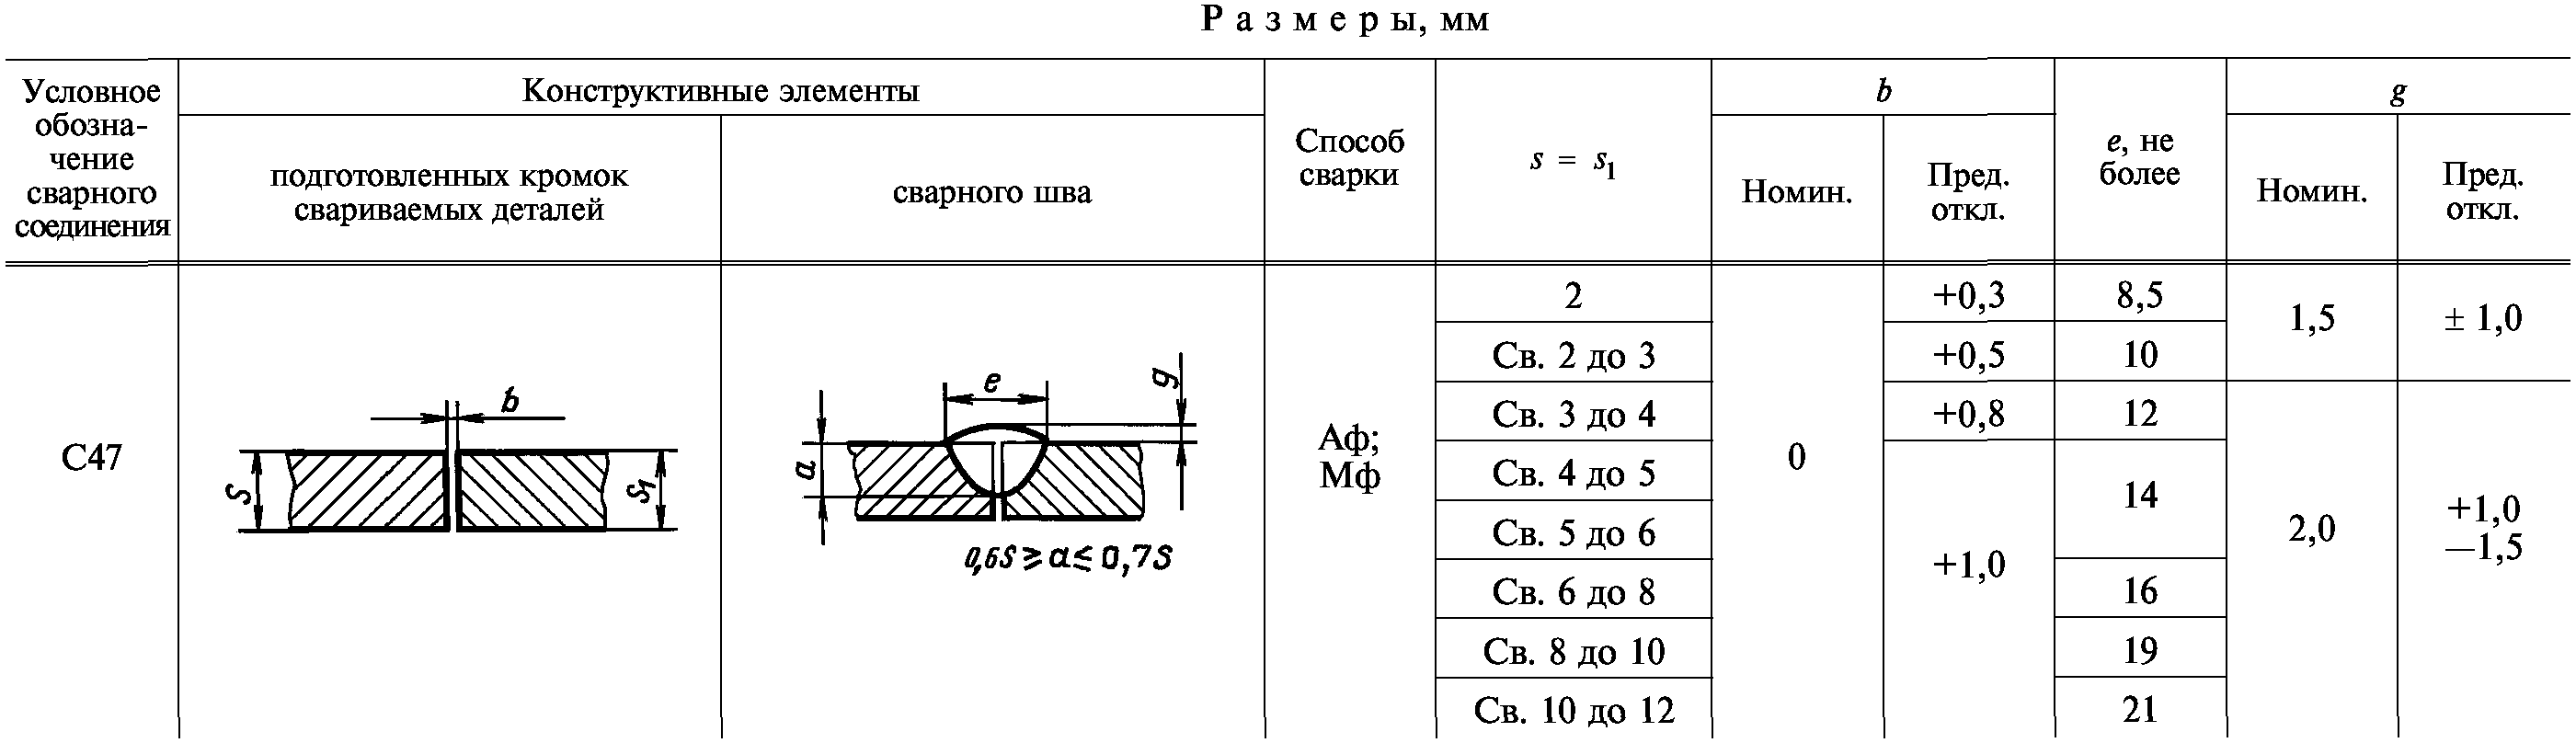
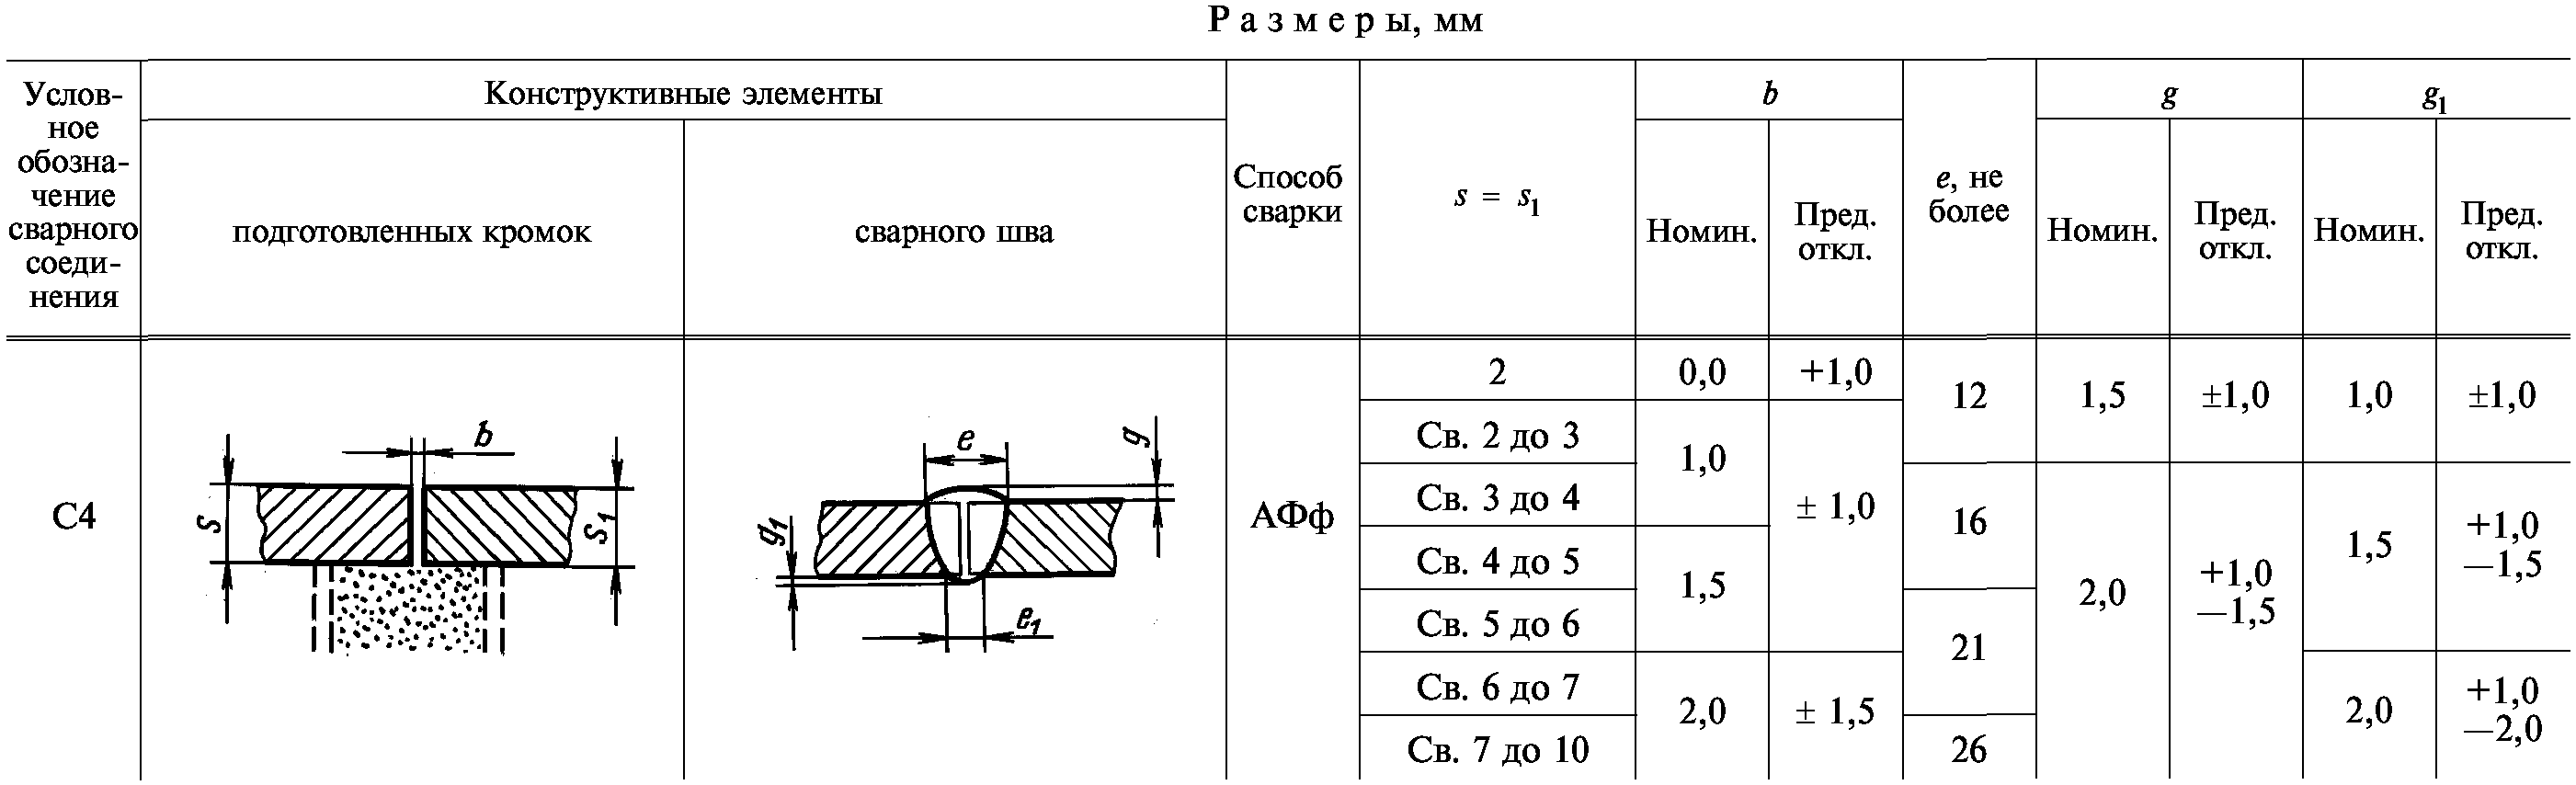
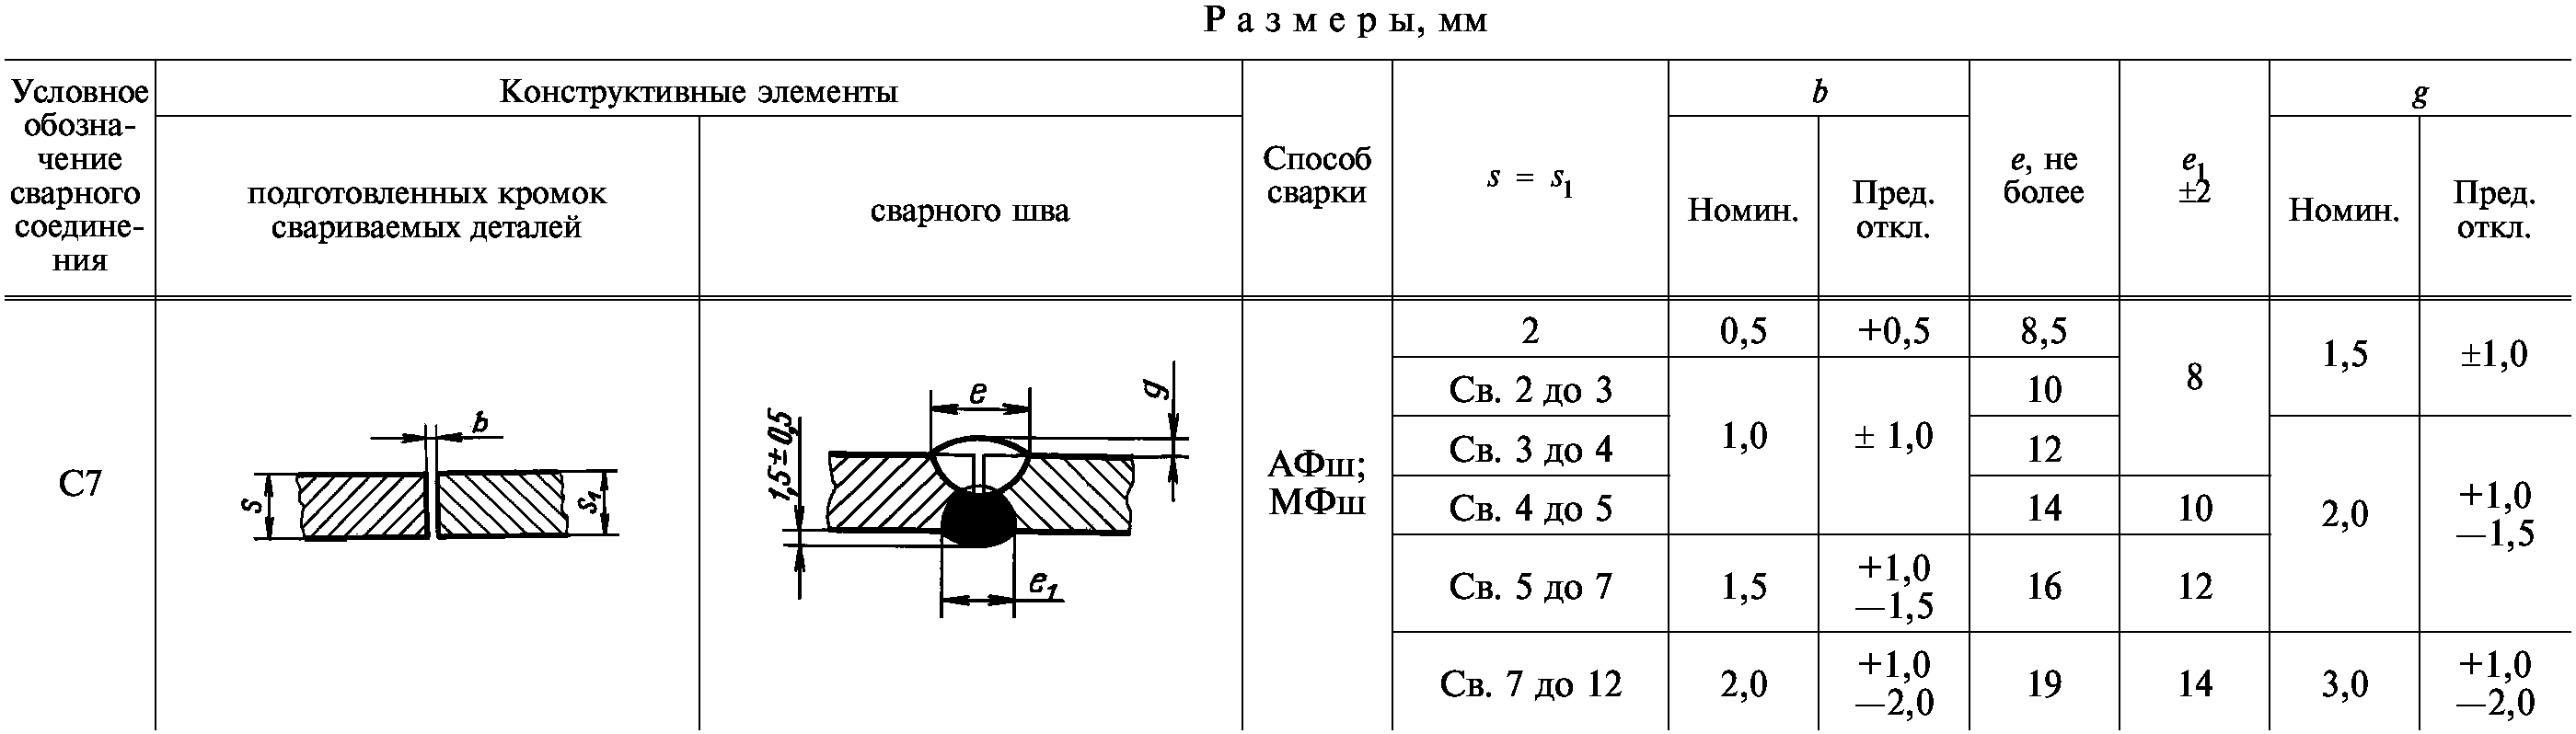
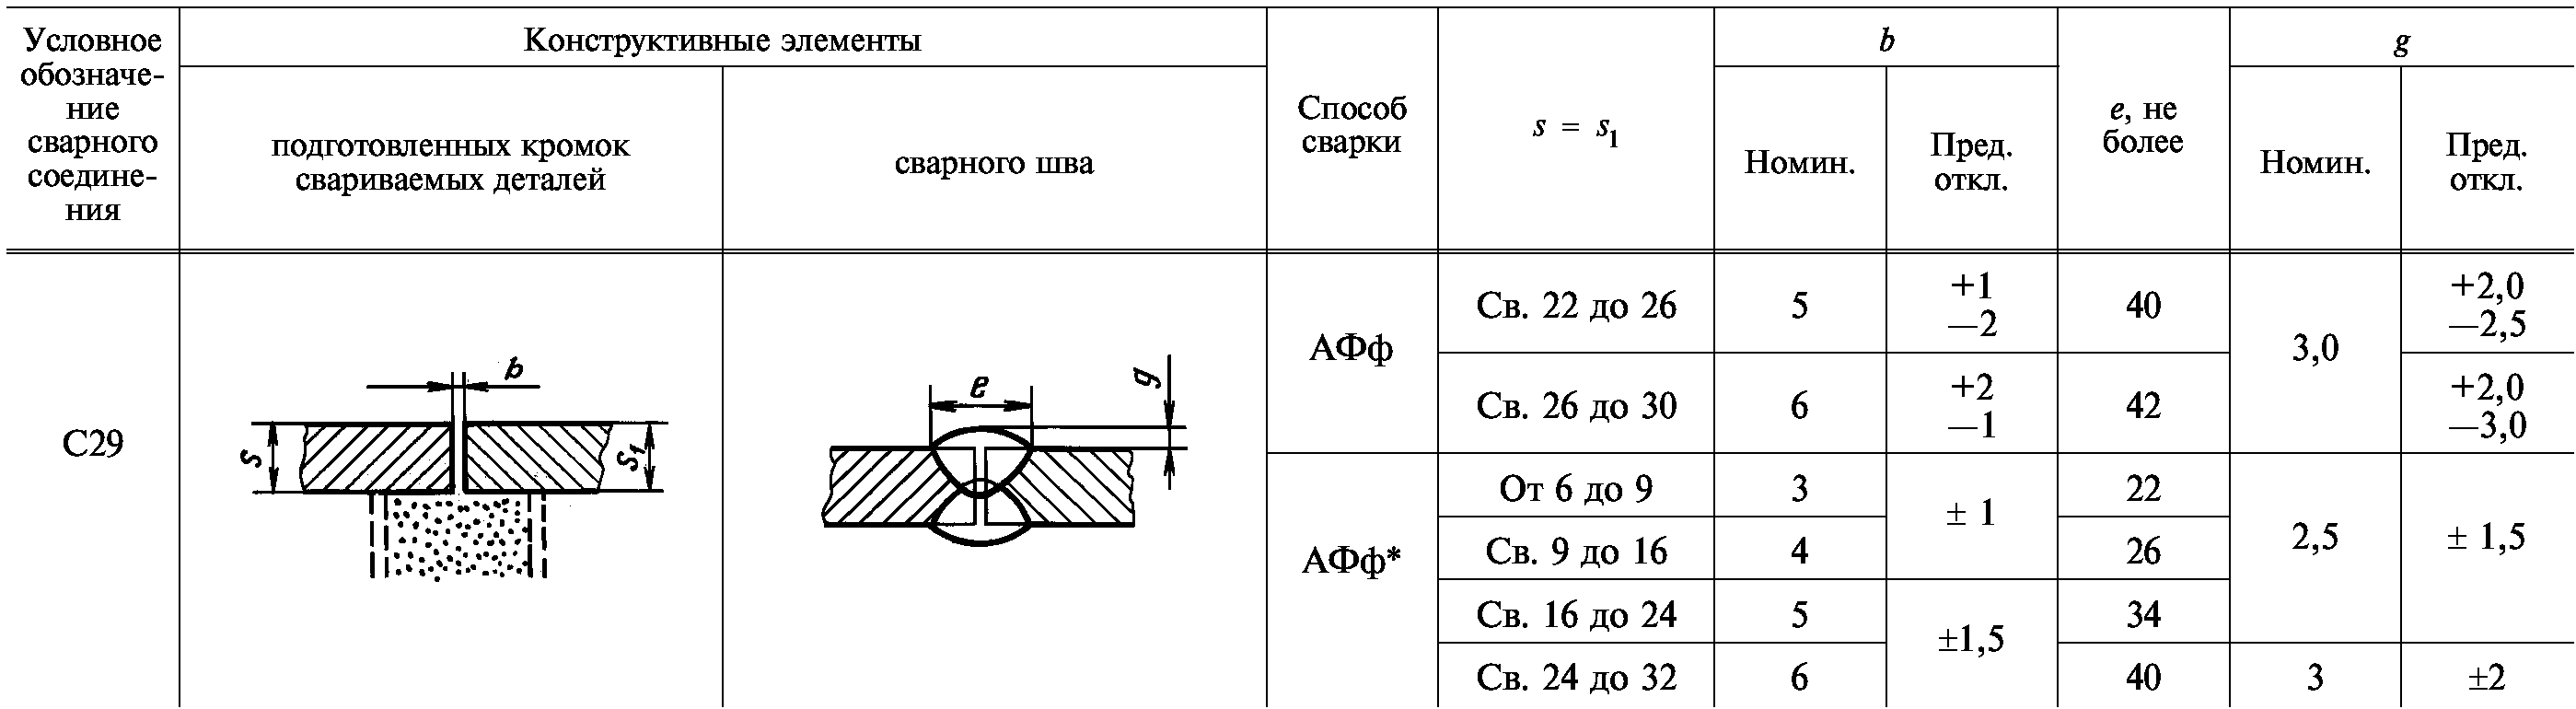
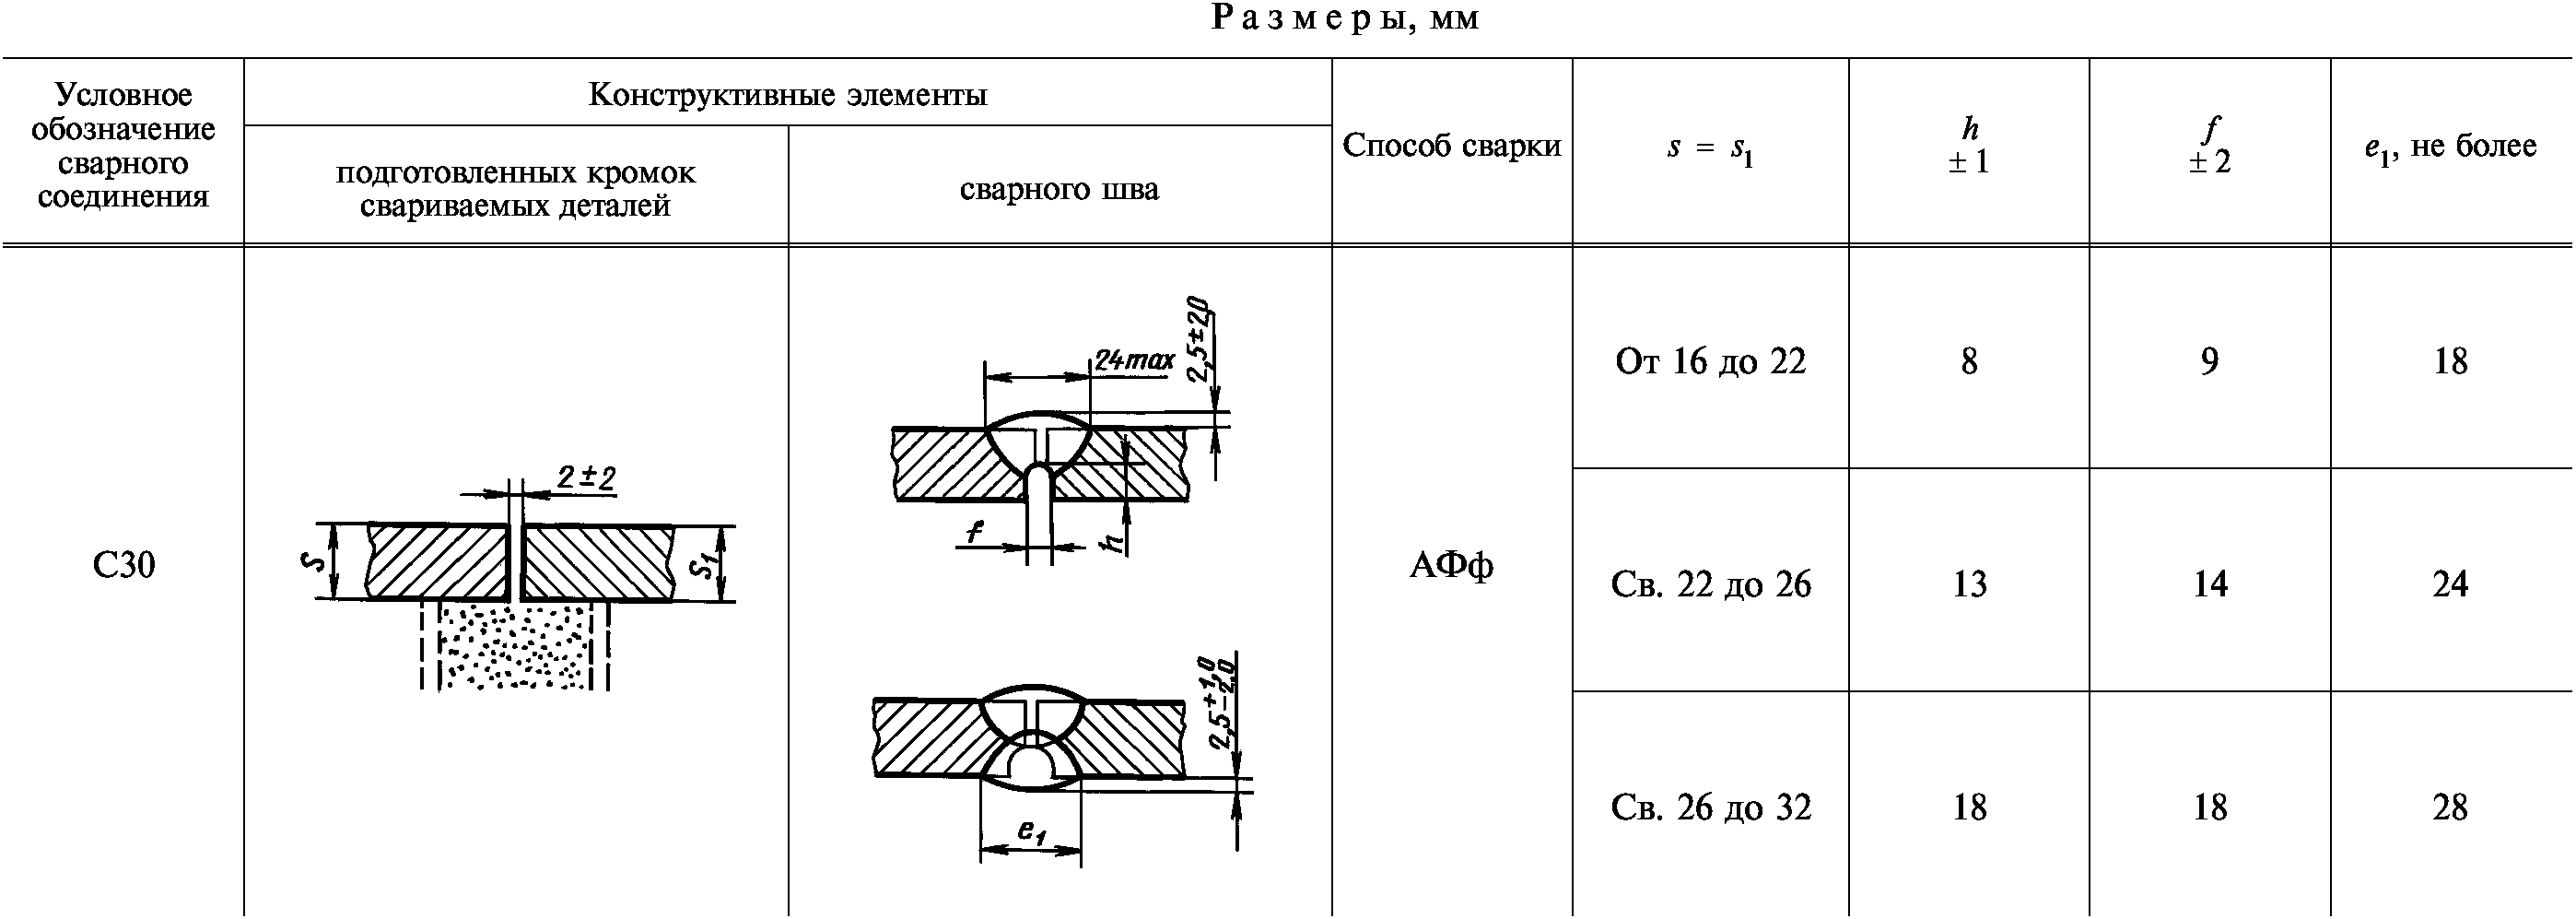
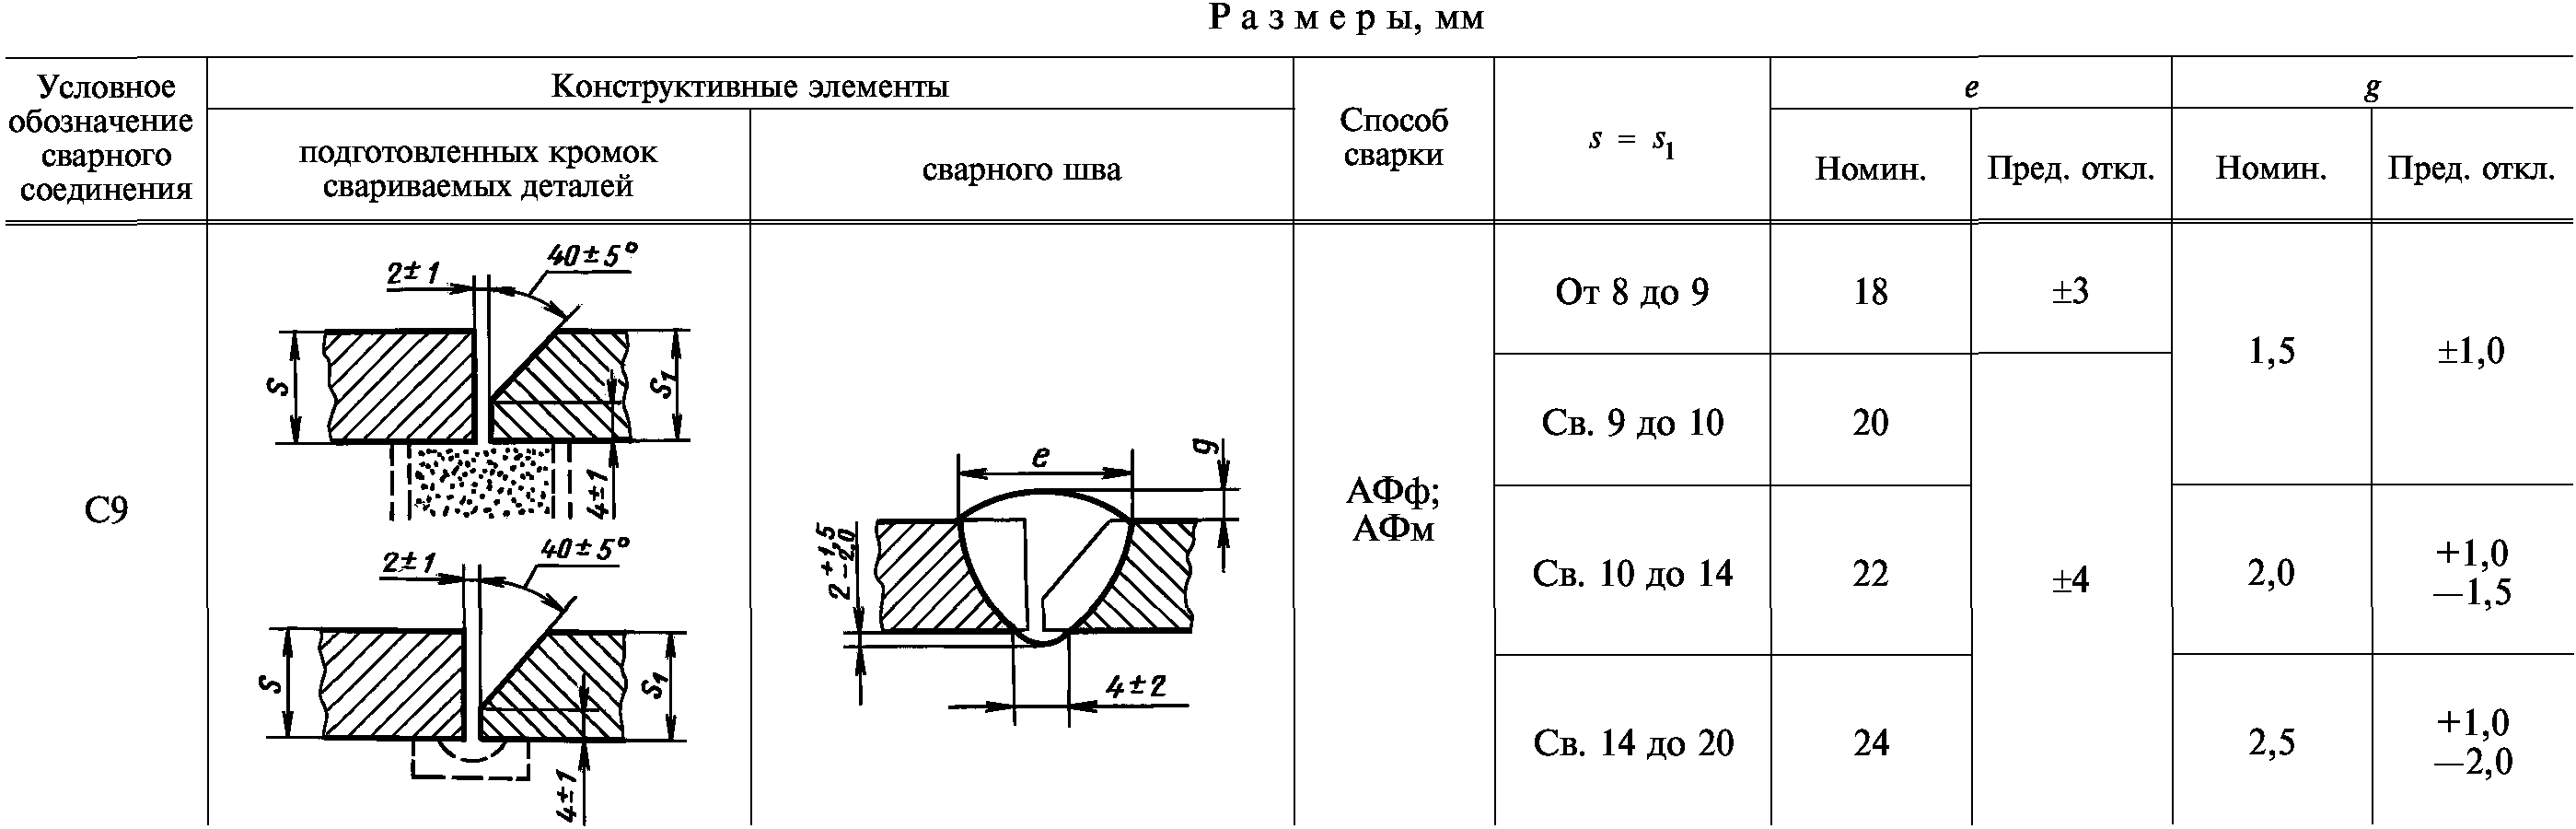
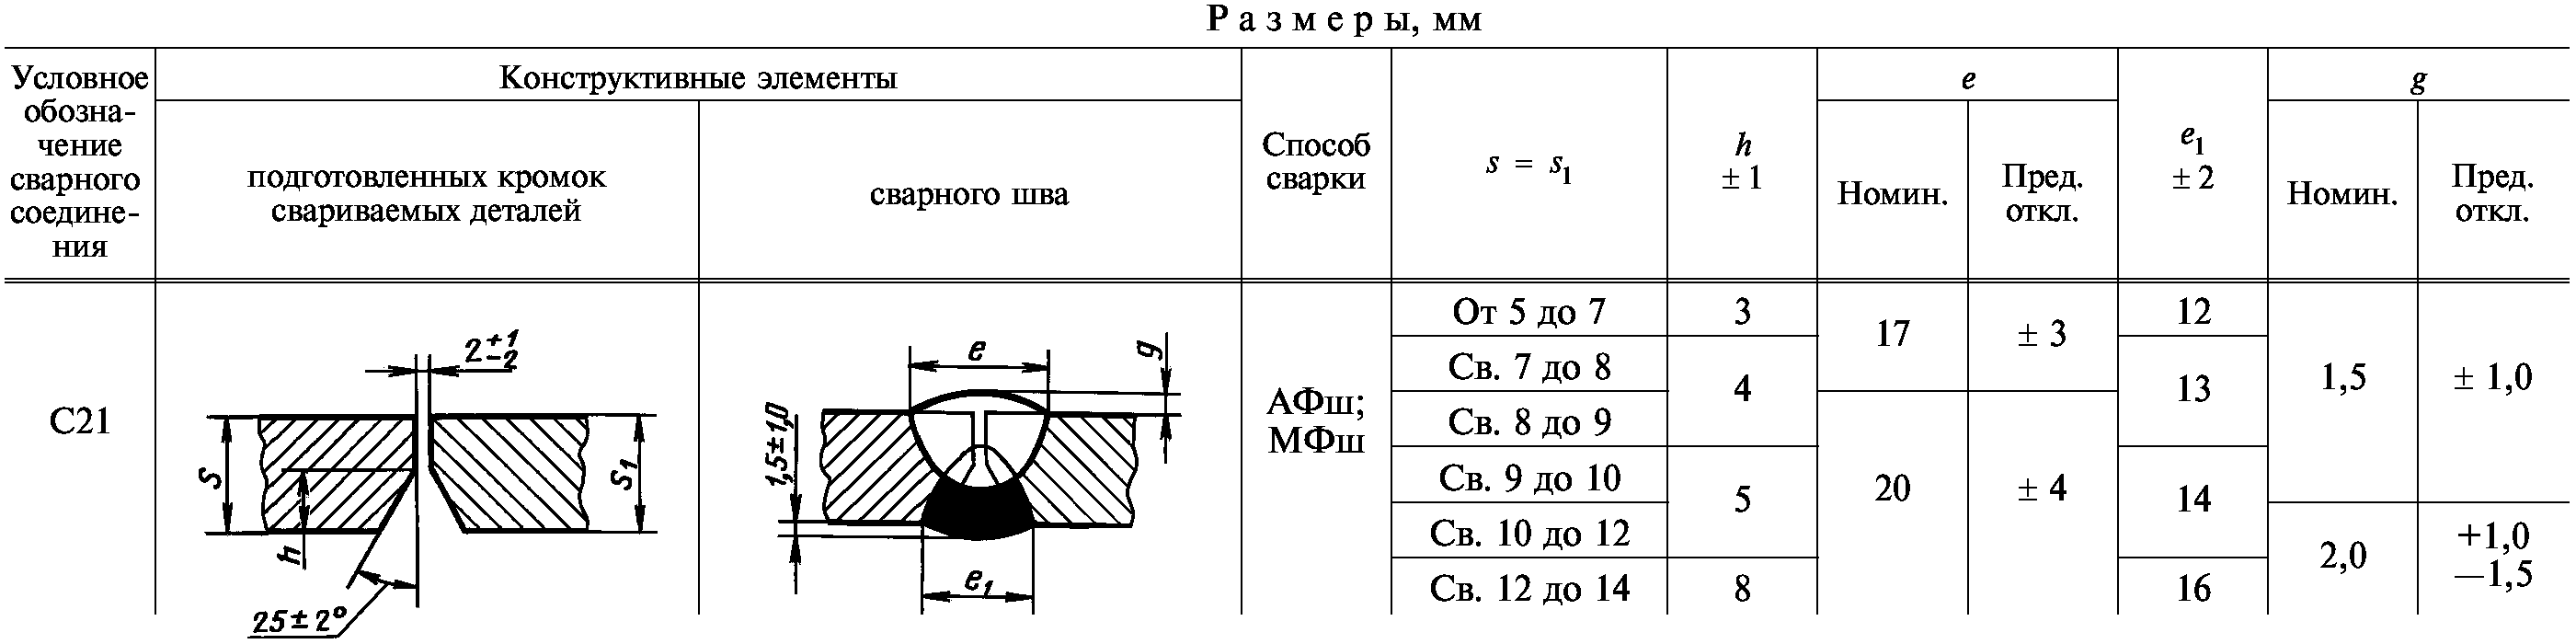
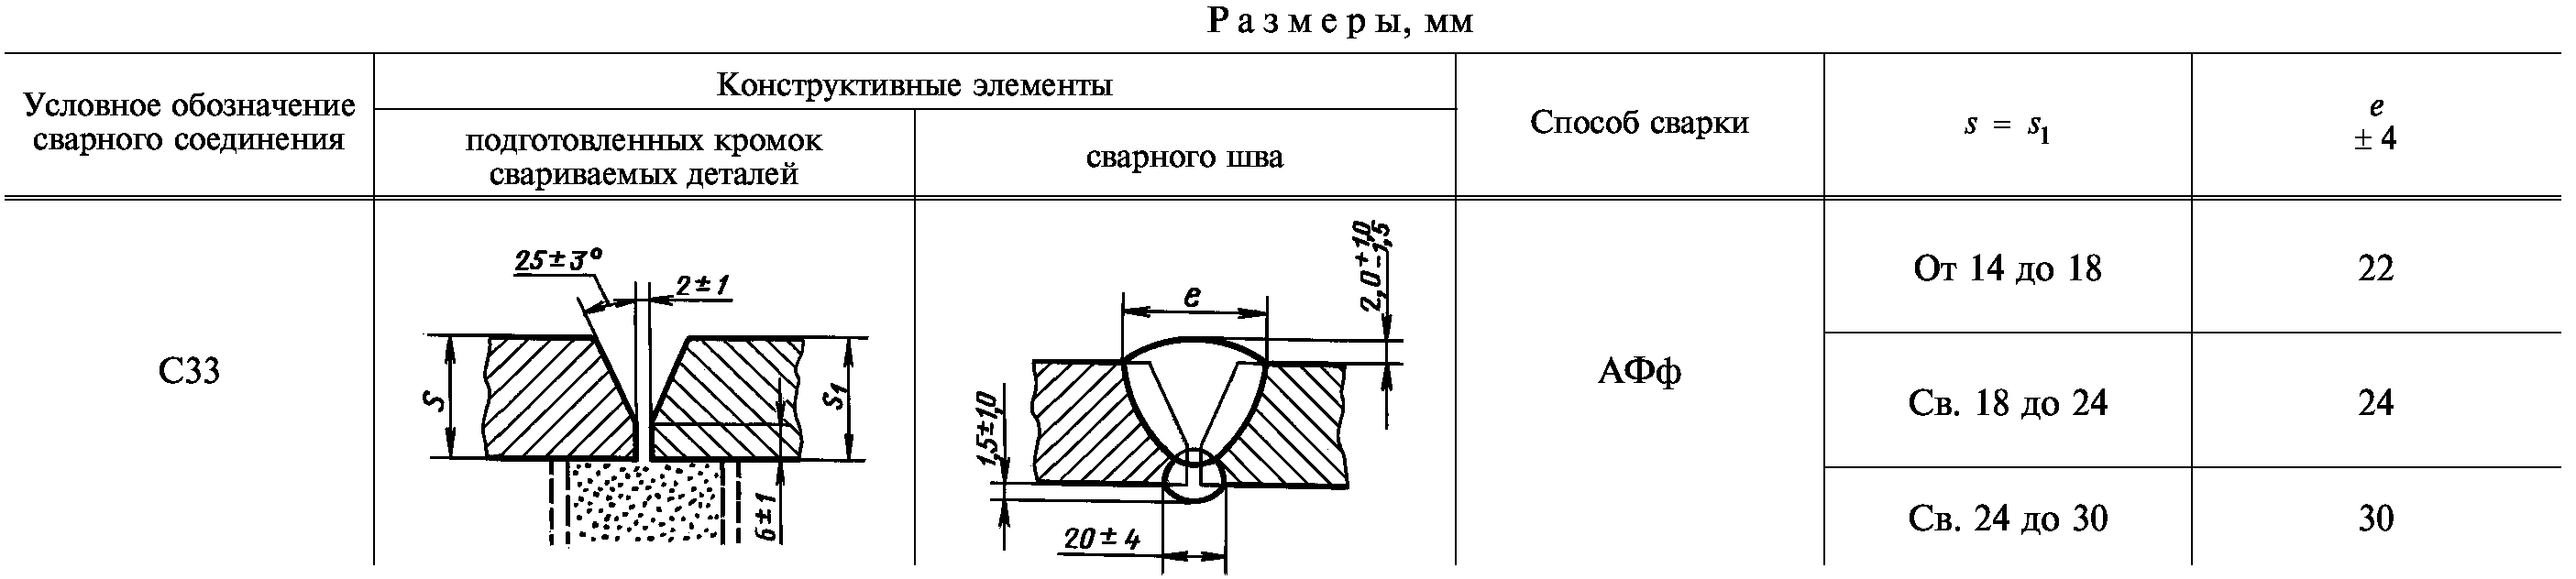
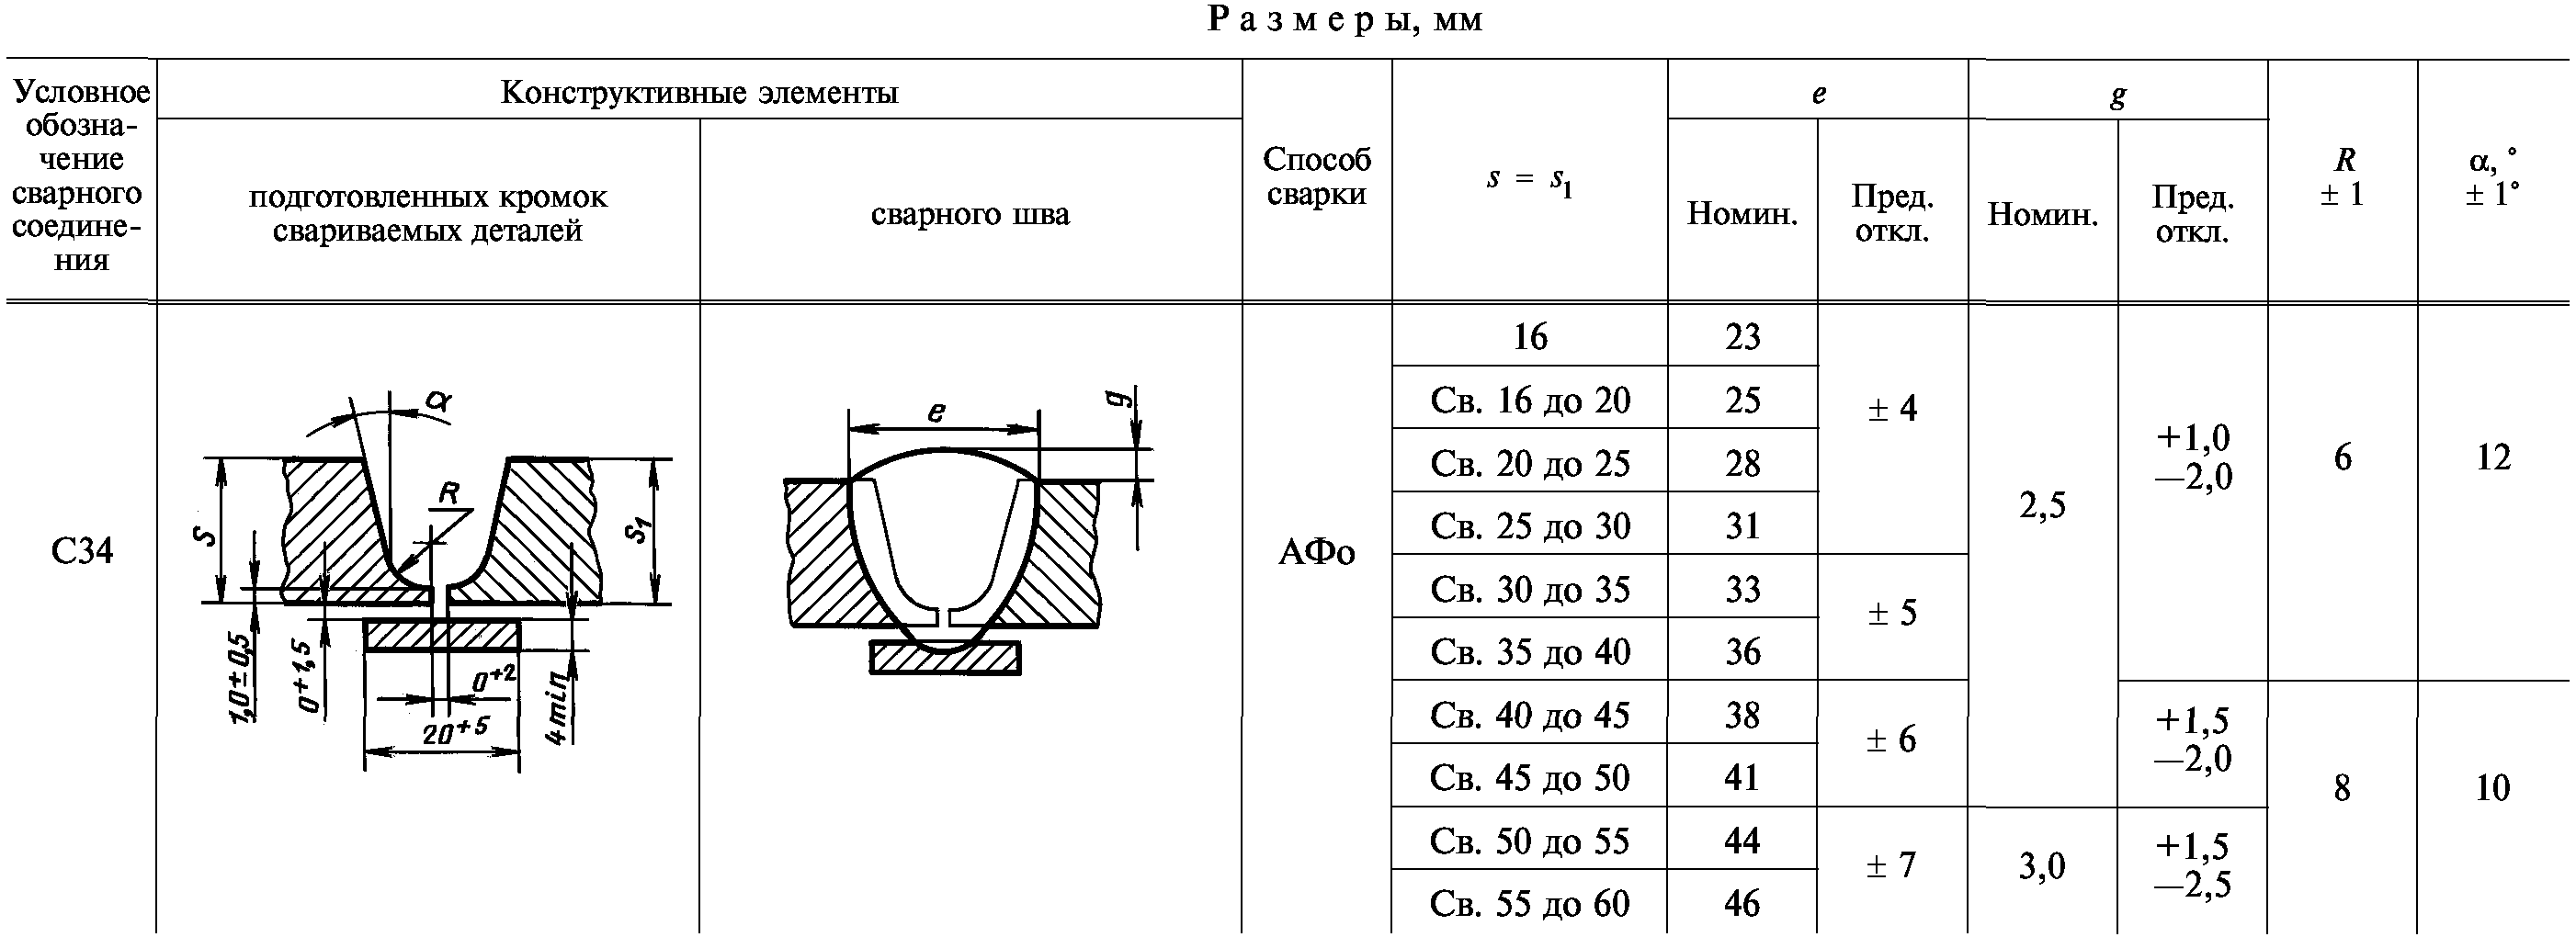
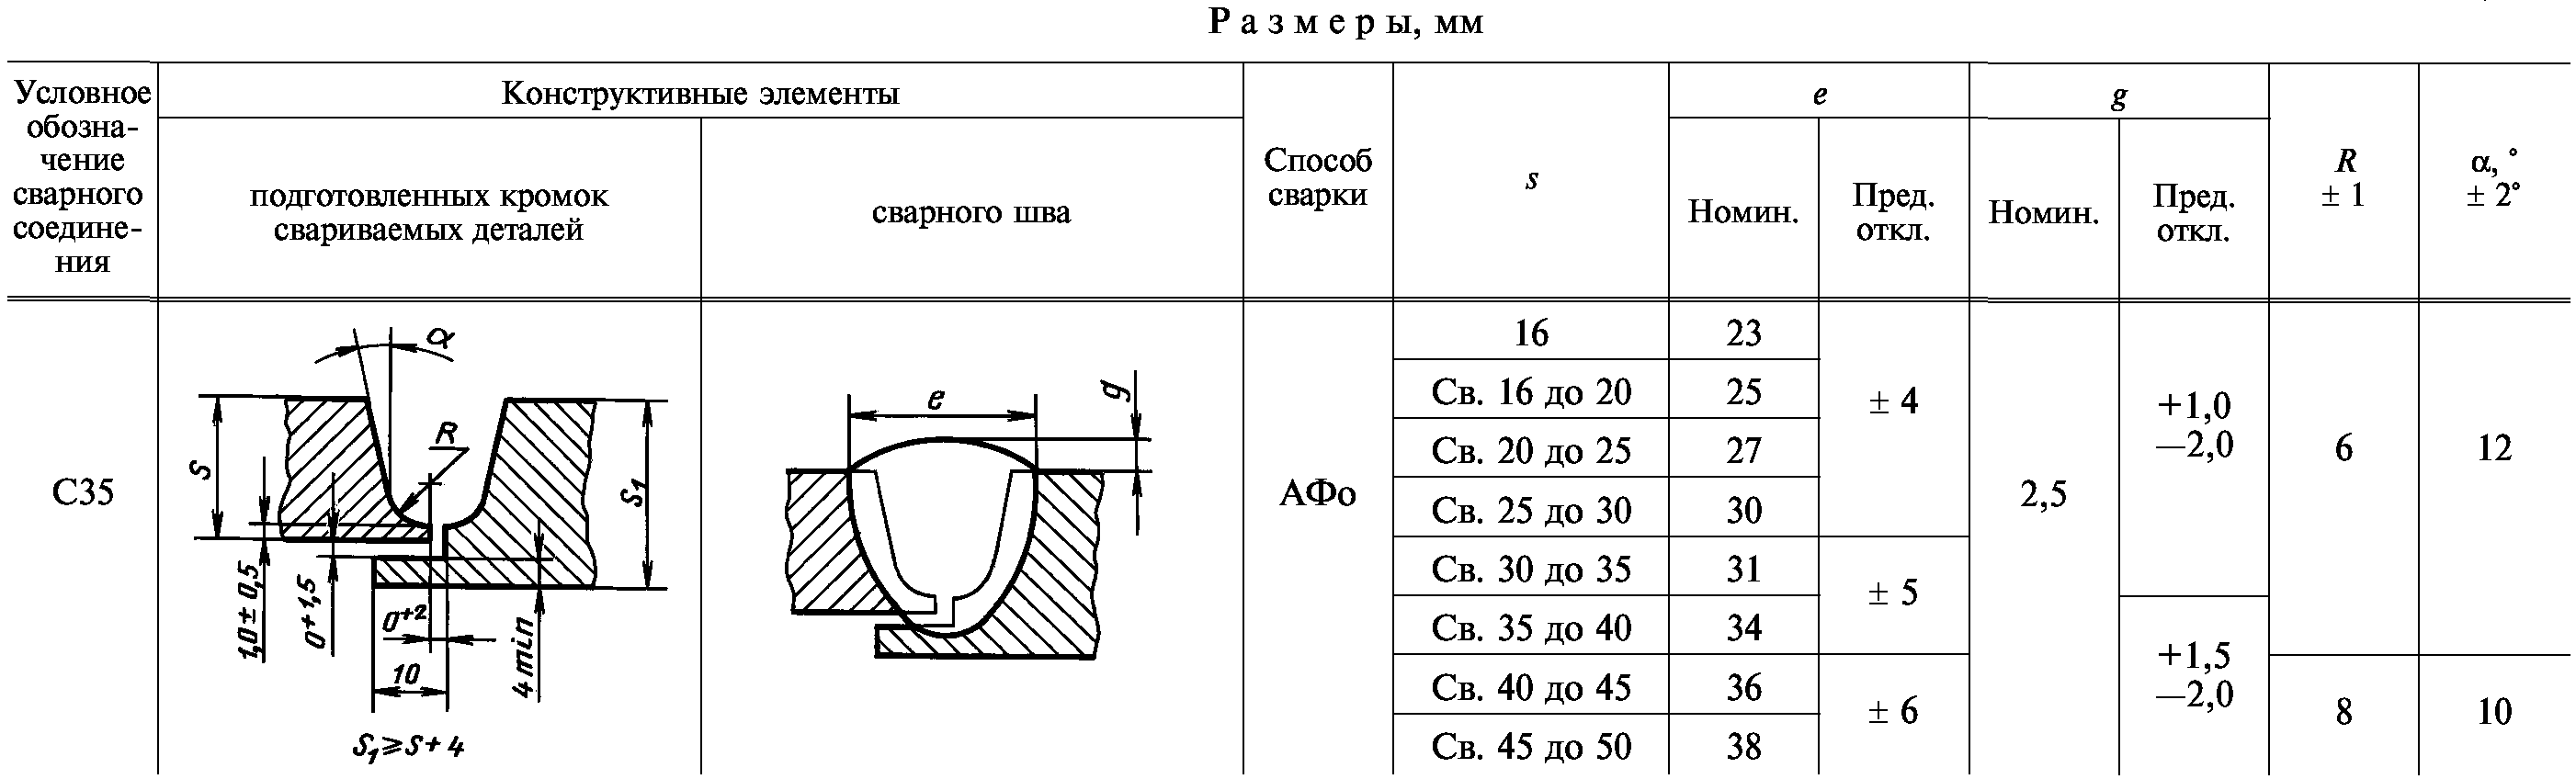
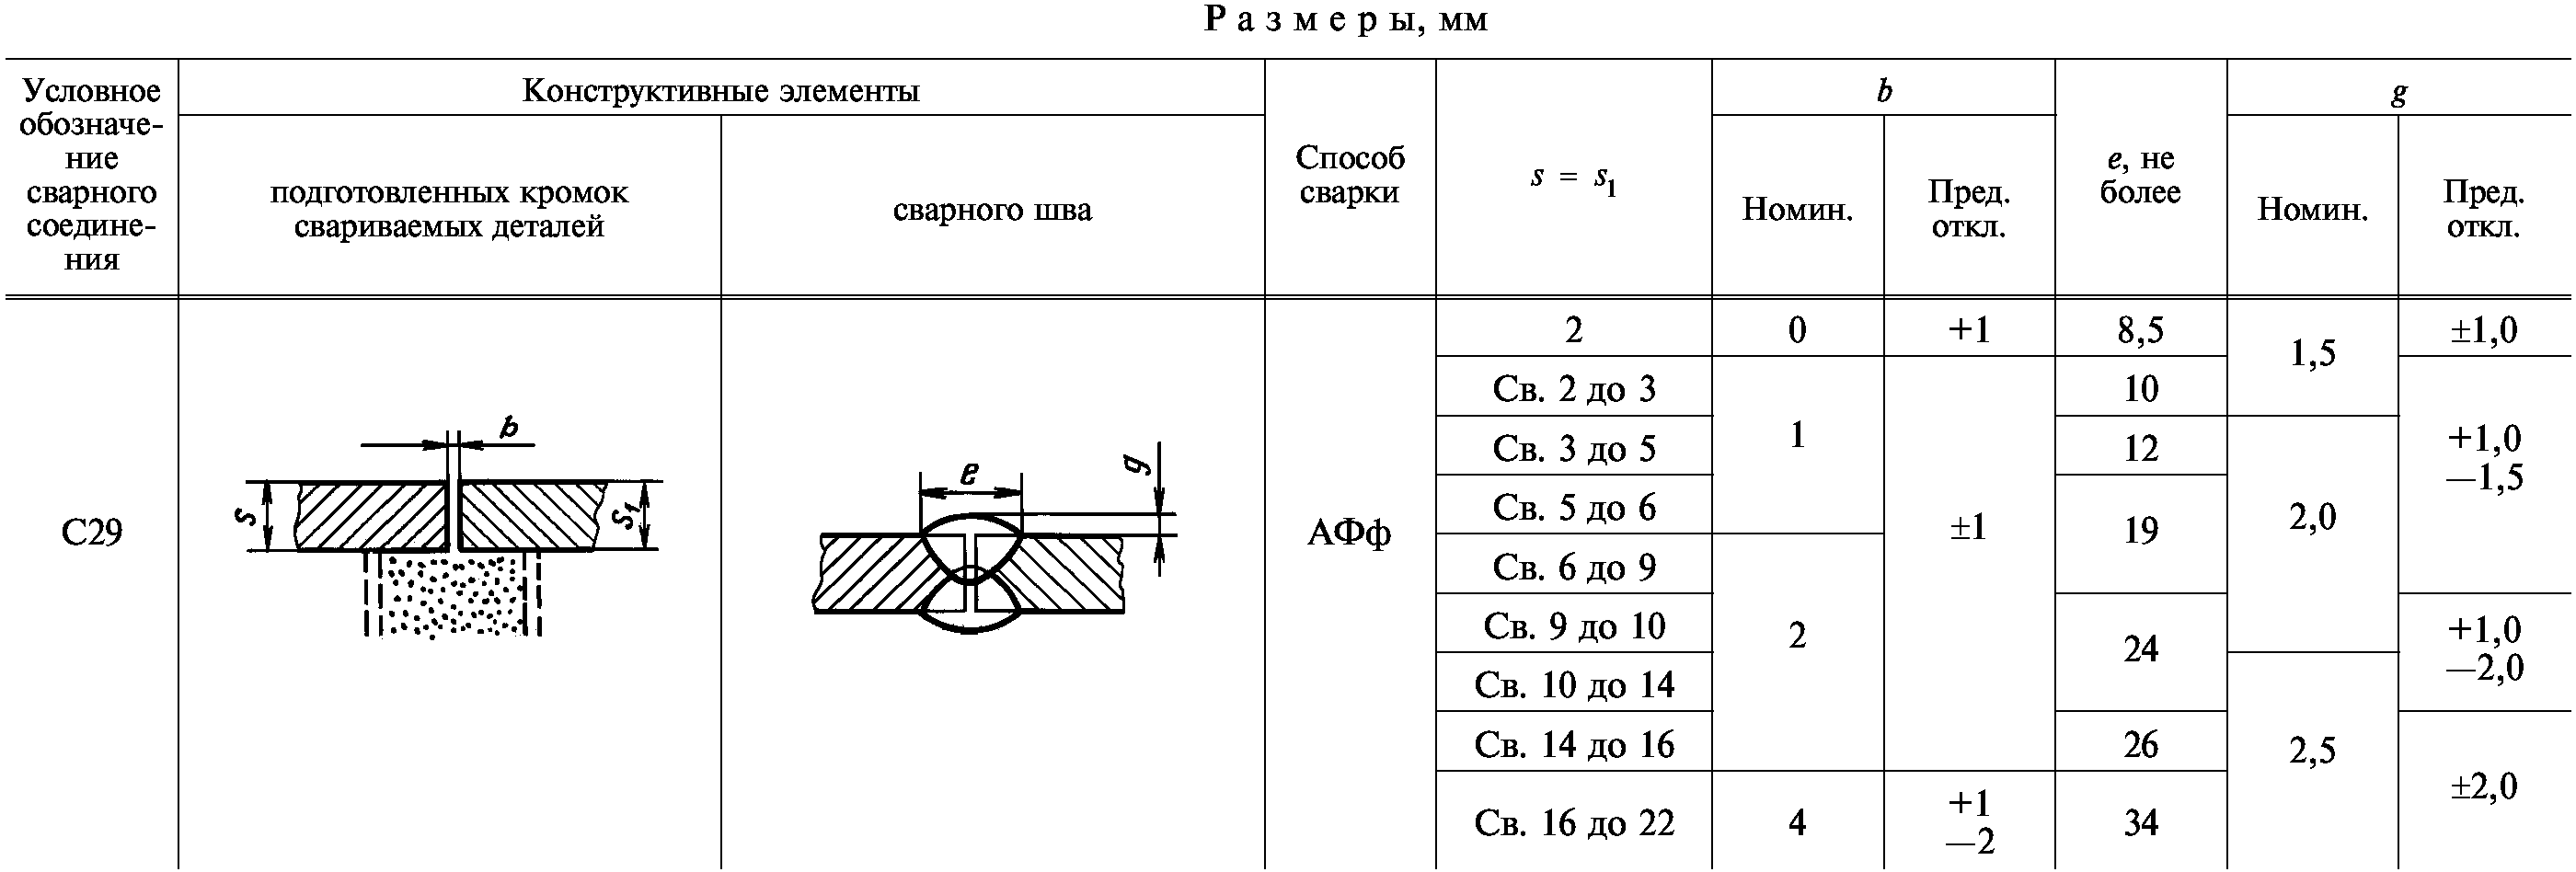
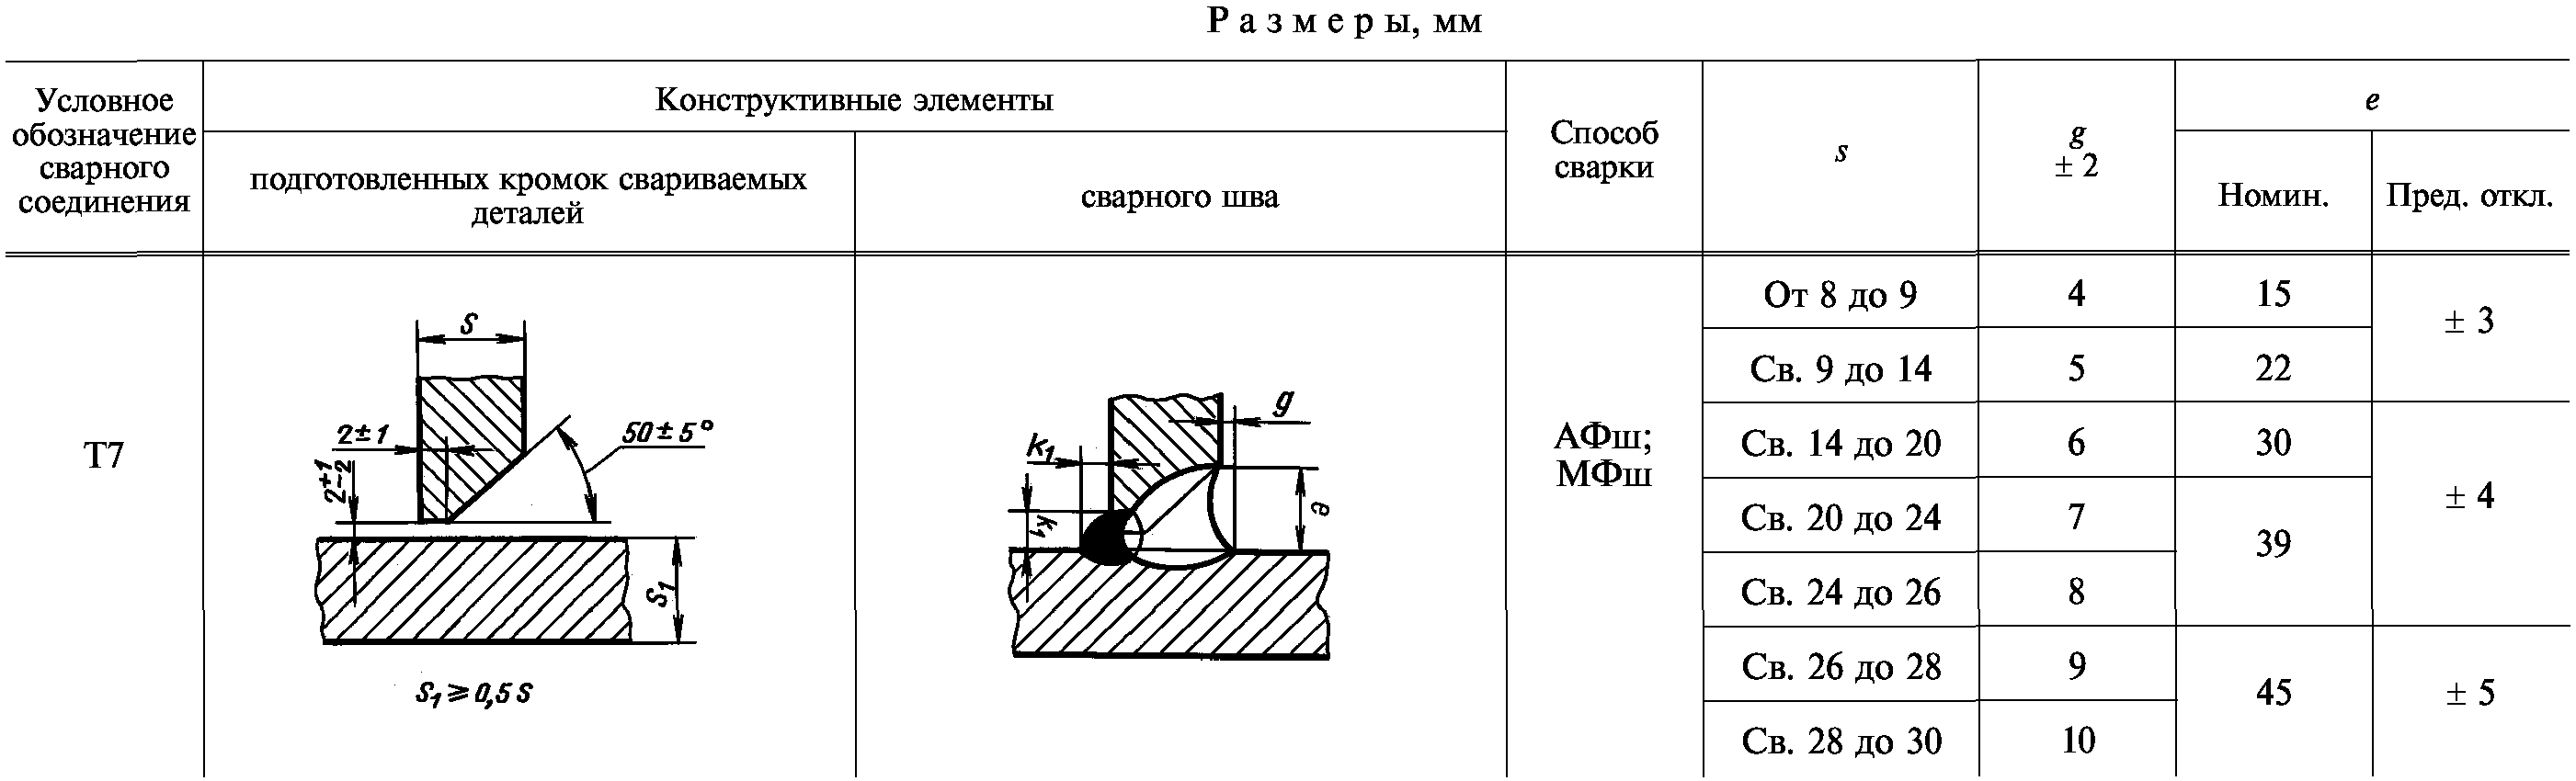
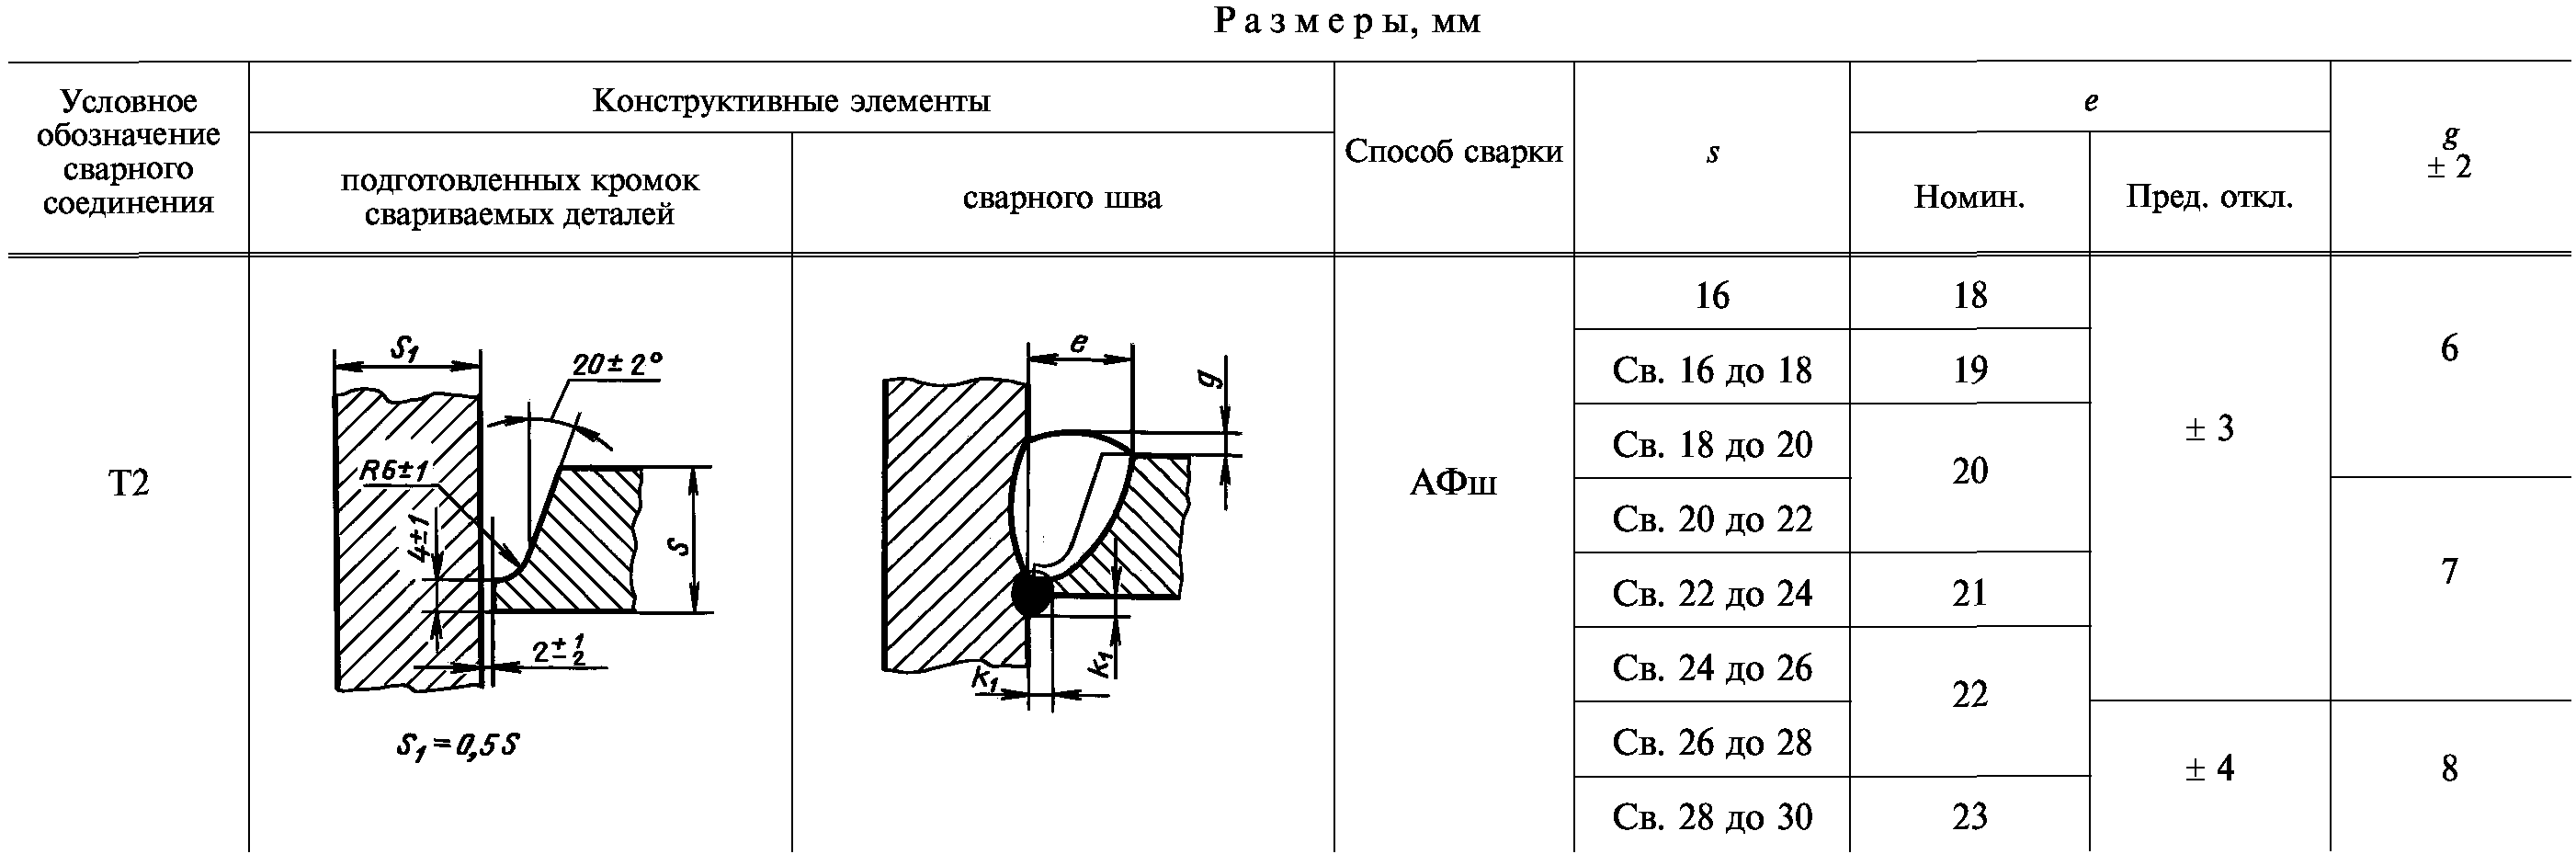
4. <a id="p100047"></a>Конструктивные элементы сварных соединений и их размеры должны соответствовать указанным в  табл. 2 - 52, сечения предварительно наложенных подварочных швов условно зачернены.

<div align="right">

<a id="p100048"></a>Таблица 2

</div>


<a id="p100049"></a>

---

<a id="p100050"></a><*> Размер для справок.

<div align="right">

<a id="p100051"></a>Таблица 3

</div>


<a id="p100052"></a>*Примечание.* Способ сварки МФ для s < 3 мм применять не рекомендуется.

<a id="p100053"></a>Таблица 4


<a id="p100054"></a>*Примечание.* Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение  должно быть от 4 мм до 0,5e.

<a id="p100055"></a>Таблица 5


<a id="p100056"></a>*Примечание.* Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение  должно быть от 4 мм до 0,5e.

<a id="p100057"></a>Таблица 6


<a id="p100058"></a>*Примечание.* Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.

<a id="p100059"></a>Таблица 7


<a id="p100060"></a>*Примечание.* Способ сварки МФо для s > 6 мм применять не рекомендуется. Толщина подкладки должна быть не менее 0,25s, но не менее 1,5 мм.

<a id="p100061"></a>Таблица 8


<a id="p100062"></a>*Примечание.* Способ сварки МФ для s > 6 мм применять не рекомендуется.

<a id="p100063"></a>Таблица 9


<a id="p100064"></a>*Примечание.* Способ сварки МФш для толщин  применять не рекомендуется.

<a id="p100065"></a>Таблица 10


<div align="right">

<a id="p100066"></a>Продолжение табл. 10

</div>


<a id="p100067"></a>

---

<a id="p100068"></a><*> Перед сваркой первого шва зазор на 1/3 толщины основного металла необходимо заполнить флюсом, а затем на оставшиеся 2/3 - крупкой из электродной проволоки, окатышами или другим гранулированным металлом.

<div align="right">

<a id="p100069"></a>Таблица 11

</div>


<a id="p100070"></a>Таблица 12


<a id="p100071"></a>*Примечание.* Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.

<a id="p100072"></a>Таблица 13


<a id="p100073"></a>Таблица 14


<a id="p100074"></a>Таблица 15


<div align="right">

<a id="p100075"></a>Таблица 16

</div>


<a id="p100076"></a>Таблица 17


<div align="right">

<a id="p100077"></a>Таблица 18

</div>


<a id="p100078"></a>Таблица 19


<a id="p100079"></a>Таблица 20


<div align="right">

<a id="p100080"></a>Таблица 21

</div>


<a id="p100081"></a>Таблица 22


<a id="p100082"></a>Таблица 23


<div align="right">

<a id="p100083"></a>*Примечание.* При способе сварки МФ притупление c = 3 +/- 1 мм.

<a id="p100084"></a>Таблица 24

</div>


<div align="right">

<a id="p100085"></a>Таблица 25

</div>


<div align="right">

<a id="p100086"></a>Таблица 26

</div>


<div align="right">

<a id="p100087"></a>Таблица 27

</div>


<div align="right">

<a id="p100088"></a>Таблица 28

</div>


<a id="p100089"></a>Таблица 29


<div align="right">

<a id="p100090"></a>Таблица 30

</div>


<a id="p100091"></a>Таблица 31


<a id="p100092"></a>Таблица 32


<div align="right">

<a id="p100093"></a>*Примечание.* При способе сварки МФ притупление с = 3 +/- 1 мм.

</div>


<a id="p100094"></a>Таблица 33


<a id="p100095"></a>Таблица 34


<div align="right">

<a id="p100096"></a>Таблица 35

</div>


<a id="p100097"></a>Таблица 36


<a id="p100098"></a>Таблица 37


<div align="right">

<a id="p100099"></a>Таблица 38

</div>


<a id="p100100"></a>Таблица 39


<a id="p100101"></a>

---

<a id="p100102"></a><*> Размер для справок.

<div align="right">

<a id="p100103"></a>Таблица 40

</div>


<a id="p100104"></a>Таблица 41


<a id="p100105"></a>Таблица 42


<div align="right">

<a id="p100106"></a>Таблица 43

</div>


<a id="p100107"></a>Таблица 44


<a id="p100108"></a>Таблица 45


<div align="right">

<a id="p100109"></a>Таблица 46

</div>


<div align="right">

<a id="p100110"></a>Таблица 47

</div>


<a id="p100111"></a>Таблица 48


<div align="right">

<a id="p100112"></a>*Примечание.* При способе сварки МФ притупление c = 3 +/- 1 мм.

</div>


<a id="p100113"></a>Таблица 49


<div align="right">

<a id="p100114"></a>Таблица 50

</div>


<a id="p100115"></a>Таблица 51


<a id="p100116"></a>Таблица 52


<a id="p100117"></a>(Измененная редакция, Изм. N 1, 2, 3).

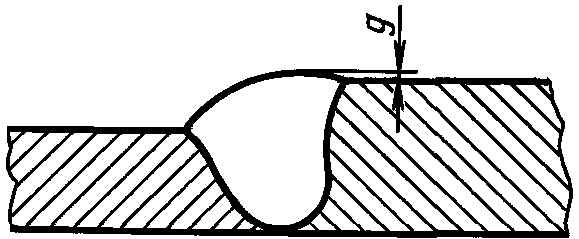
5. <a id="p100118"></a>При сварке кольцевых швов стыковых соединений допускается увеличение выпуклости g,  до 30%.
<a id="p100119"></a>(Измененная редакция, Изм. N 3).
6. <a id="p100120"></a>Сварные соединения T7, T8, T4 следует выполнять в положении "в лодочку" по ГОСТ 11969 <*>. Угловые швы без скоса кромок разрешается выполнять как в нижнем положении, так и в положении "в лодочку" по ГОСТ 11969.

<a id="p100121"></a>

---

<a id="p100122"></a><*> На территории Российской Федерации действует ГОСТ 11969-79.

7. <a id="p100123"></a>Подварочный шов и подварку корня шва разрешается выполнять любым способом дуговой сварки.
8. <a id="p100124"></a>Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений, указанных в табл. 53, должна производиться так же, как деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по большей толщине.

<a id="p100125"></a>Таблица 53

<a id="p100126"></a>                                                                мм

| Толщина тонкой детали | Разность толщин деталей |
| --- | --- |
| От 2 до 4 Св. 4 " 30 " 30 " 40 " 40 | 1 2 4 6 |


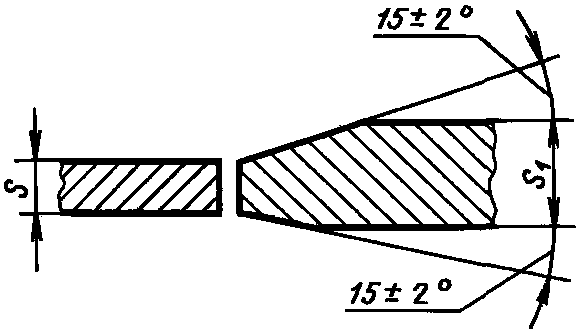
<a id="p100132"></a>Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (черт. 1).


<div align="center">

<a id="p100133"></a>Черт. 1

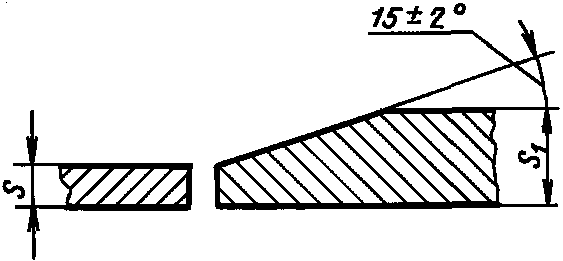
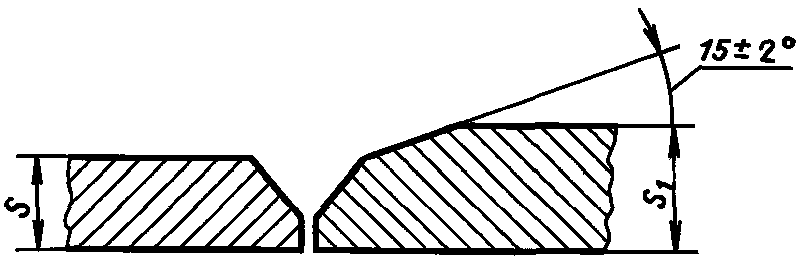
<a id="p100134"></a>При разнице толщины свариваемых деталей свыше значений, указанных в табл. 53, на детали, имеющей большую толщину , должен быть сделан скос с одной или с двух сторон до толщины тонкой детали s, как указано на черт. 2, 3 и 4. При этом конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.

</div>


<div align="center">

<a id="p100135"></a>Черт. 2

</div>


<a id="p100136"></a>Черт. 3


<a id="p100137"></a>Черт. 4

9. <a id="p100138"></a>Размер и предельные отклонения катета углового шва К, К1 должны быть установлены при проектировании. При этом размер катета должен быть не более 3 мм для деталей толщиной до 3 мм включительно и 1,2 толщины более тонкой детали при сварке деталей толщиной свыше 3 мм. Предельные отклонения размера катета угловых швов от номинального значения приведены в Приложении 3.

<div align="center">

<a id="p100139"></a>(Измененная редакция, Изм. N 2).

</div>

10. <a id="p100140"></a>(Исключен, Изм. N 2).
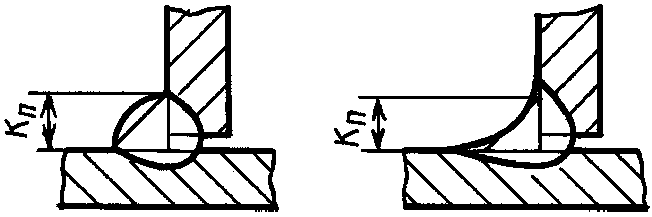
11. <a id="p100141"></a>Допускается выпуклость или вогнутость углового шва до 30% его катета. При этом вогнутость не должна приводить к уменьшению значения катета  (черт. 5), установленного при проектировании.


<a id="p100142"></a>Черт. 5

<a id="p100143"></a>*Примечание.* Катетом  является катет наибольшего прямоугольного треугольника, вписанного во внешнюю часть углового шва. При симметричном шве за катет  принимается любой из равных катетов, при несимметричном шве - меньший.

12. <a id="p100144"></a>Минимальные значения катетов угловых швов приведены в Приложении 1.
13. <a id="p100145"></a>При применении сварки под флюсом взамен ручной дуговой сварки катет углового шва расчетного соединения может быть уменьшен до значений, приведенных в Приложении 2.
14. <a id="p100146"></a>Допускается смещение свариваемых кромок перед сваркой относительно друг друга не более:
<a id="p100147"></a>0,5 мм - для деталей толщиной до 4 мм;
<a id="p100148"></a>1,0 мм - для деталей толщиной 4 - 10 мм;
<a id="p100149"></a>0,1s мм, но не более 3 мм - для деталей толщиной более 10 мм.
15. <a id="p100150"></a>Допускается в местах перекрытия сварных швов и в местах исправления дефектов увеличение размеров швов до 30% номинального значения.
16. <a id="p100151"></a>При подготовке кромок с применением ручного инструмента предельные отклонения угла скоса кромок могут быть увеличены до +/- 5°. При этом соответственно может быть изменена ширина шва, e, .

<div align="right">

<a id="p100152"></a>15, 16. (Введены дополнительно, Изм. N 2).

</div>


## <a id="p100153"></a>Приложение 1

Рекомендуемое

<a id="p100154"></a>                                                                         мм

<table>
<colgroup><col width="19%"><col width="9%"><col width="10%"><col width="9%"><col width="10%"><col width="9%"><col width="10%"><col width="9%"><col width="13%"></colgroup>
<tr><td>Предел текучести свариваемой</td><td colspan="8">Минимальное значение катетов углового шва для свариваемого элемента большей толщины</td></tr>
<tr><td>стали, МПа</td><td>от 3 до 4</td><td>св. 4 до 5</td><td>св. 5 до 10</td><td>св. 10 до 16</td><td>св. 16 до 22</td><td>св. 22 до 32</td><td>св. 32 до 40</td><td>св. 40 до 80</td></tr>
<tr><td>До 400</td><td>3</td><td>3</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td></tr>
<tr><td>Св. 400 до 450</td><td>3</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>10</td></tr>
</table>


<a id="p100159"></a>*Примечание.* Максимальное значение катетов не должно превышать 1,2 толщины более тонкого элемента.

<div align="right">

<a id="p100160"></a>Приложение 1. (Измененная редакция, Изм. N 3).

</div>


## <a id="p100161"></a>Приложение 2

Рекомендуемое

<a id="p100162"></a>                                                                         мм

<a id="p100163"></a>                        Катет углового шва для сварки

<table>
<colgroup><col width="17%"><col width="23%"><col width="23%"><col width="23%"><col width="14%"></colgroup>
<tr><td rowspan="3">ручной дуговой</td><td colspan="4">под флюсом</td></tr>
<tr><td colspan="2">проволокой диаметром от 3 до 5</td><td colspan="2">проволокой диаметром от 1,4 до 2,5</td></tr>
<tr><td>в положении "в лодочку"</td><td>в нижнем положении</td><td>в положении "в лодочку"</td><td>в нижнем положении</td></tr>
<tr><td>4</td><td>3</td><td>3</td><td>3</td><td>3</td></tr>
<tr><td>5</td><td>3</td><td>3</td><td>4</td><td>4</td></tr>
<tr><td>6</td><td>4</td><td>4</td><td>5</td><td>5</td></tr>
<tr><td>7</td><td>5</td><td>5</td><td>6</td><td>6</td></tr>
<tr><td>8</td><td>5</td><td>5</td><td>6</td><td>6</td></tr>
<tr><td>9</td><td>6</td><td>7</td><td>7</td><td>8</td></tr>
<tr><td>10</td><td>6</td><td>8</td><td>8</td><td>9</td></tr>
<tr><td>11</td><td>7</td><td>9</td><td>9</td><td>10</td></tr>
<tr><td>12</td><td>8</td><td>9</td><td>9</td><td>11</td></tr>
<tr><td>13</td><td>8</td><td>10</td><td>11</td><td>13</td></tr>
<tr><td>14</td><td>9</td><td>11</td><td>12</td><td>14</td></tr>
<tr><td>15</td><td>10</td><td>12</td><td>13</td><td>15</td></tr>
<tr><td>16</td><td>10</td><td>13</td><td>14</td><td>16</td></tr>
<tr><td>17</td><td>13</td><td>17</td><td>17</td><td>17</td></tr>
<tr><td>18</td><td>14</td><td>18</td><td>18</td><td>18</td></tr>
<tr><td>19</td><td>15</td><td>19</td><td>19</td><td>19</td></tr>
<tr><td>20</td><td>16</td><td>20</td><td>20</td><td>20</td></tr>
<tr><td>21</td><td>16</td><td>21</td><td>21</td><td>21</td></tr>
<tr><td>22</td><td>17</td><td>22</td><td>22</td><td>22</td></tr>
<tr><td>23</td><td>23</td><td>23</td><td>23</td><td>23</td></tr>
<tr><td>24</td><td>24</td><td>24</td><td>24</td><td>24</td></tr>
<tr><td>25</td><td>25</td><td>25</td><td>25</td><td>25</td></tr>
</table>


## <a id="p100188"></a>Приложение 3

Рекомендуемое


| Номинальный размер катета углового шва | Предельные отклонения размера катета углового шва от номинального значения |
| --- | --- |
| До 5 | +1,0 |
| Св. 5 до 8 | +2,0 |
| Св. 8 до 12 | +2,5 |
| Св. 12 | +3,0 |


<div align="center">

<a id="p100194"></a>Приложение 3. (Введено дополнительно, Изм. N 2).

</div>


<a id="p100195"></a>

---


## Иллюстрации

![](https://i.bukva.ai/0SHO2VDg/img_0.png)

![](https://i.bukva.ai/0SHO2VDg/img_1.png)

![](https://i.bukva.ai/0SHO2VDg/img_2.png)

![](https://i.bukva.ai/0SHO2VDg/img_3.png)

![](https://i.bukva.ai/0SHO2VDg/img_4.png)

![](https://i.bukva.ai/0SHO2VDg/img_5.png)

![](https://i.bukva.ai/0SHO2VDg/img_6.png)

![](https://i.bukva.ai/0SHO2VDg/img_7.png)

![](https://i.bukva.ai/0SHO2VDg/img_8.png)

![](https://i.bukva.ai/0SHO2VDg/img_9.png)

![](https://i.bukva.ai/0SHO2VDg/img_10.png)

![](https://i.bukva.ai/0SHO2VDg/img_11.png)

$e_{1}$

![](https://i.bukva.ai/0SHO2VDg/img_12.png)

$e_{1}$

![](https://i.bukva.ai/0SHO2VDg/img_13.png)

![](https://i.bukva.ai/0SHO2VDg/img_14.png)

![](https://i.bukva.ai/0SHO2VDg/img_15.png)

![](https://i.bukva.ai/0SHO2VDg/img_16.png)

$3\text{мм } \geq s \geq 6\text{мм}$
![](https://i.bukva.ai/0SHO2VDg/img_17.png)

![](https://i.bukva.ai/0SHO2VDg/img_18.png)

![](https://i.bukva.ai/0SHO2VDg/img_19.png)

![](https://i.bukva.ai/0SHO2VDg/img_20.png)

![](https://i.bukva.ai/0SHO2VDg/img_21.png)

![](https://i.bukva.ai/0SHO2VDg/img_22.png)

![](https://i.bukva.ai/0SHO2VDg/img_23.png)

![](https://i.bukva.ai/0SHO2VDg/img_24.png)

![](https://i.bukva.ai/0SHO2VDg/img_25.png)

![](https://i.bukva.ai/0SHO2VDg/img_26.png)

![](https://i.bukva.ai/0SHO2VDg/img_27.png)

![](https://i.bukva.ai/0SHO2VDg/img_28.png)

![](https://i.bukva.ai/0SHO2VDg/img_29.png)

![](https://i.bukva.ai/0SHO2VDg/img_30.png)

![](https://i.bukva.ai/0SHO2VDg/img_31.png)

![](https://i.bukva.ai/0SHO2VDg/img_32.png)

![](https://i.bukva.ai/0SHO2VDg/img_33.png)

![](https://i.bukva.ai/0SHO2VDg/img_34.png)

![](https://i.bukva.ai/0SHO2VDg/img_35.png)

![](https://i.bukva.ai/0SHO2VDg/img_36.png)

![](https://i.bukva.ai/0SHO2VDg/img_37.png)

![](https://i.bukva.ai/0SHO2VDg/img_38.png)

![](https://i.bukva.ai/0SHO2VDg/img_39.png)

![](https://i.bukva.ai/0SHO2VDg/img_40.png)

![](https://i.bukva.ai/0SHO2VDg/img_41.png)

![](https://i.bukva.ai/0SHO2VDg/img_42.png)

![](https://i.bukva.ai/0SHO2VDg/img_43.png)

![](https://i.bukva.ai/0SHO2VDg/img_44.png)

![](https://i.bukva.ai/0SHO2VDg/img_45.png)

![](https://i.bukva.ai/0SHO2VDg/img_46.png)

![](https://i.bukva.ai/0SHO2VDg/img_47.png)

![](https://i.bukva.ai/0SHO2VDg/img_48.png)

![](https://i.bukva.ai/0SHO2VDg/img_49.png)

![](https://i.bukva.ai/0SHO2VDg/img_50.png)

![](https://i.bukva.ai/0SHO2VDg/img_51.png)

![](https://i.bukva.ai/0SHO2VDg/img_52.png)

![](https://i.bukva.ai/0SHO2VDg/img_53.png)

![](https://i.bukva.ai/0SHO2VDg/img_54.png)

![](https://i.bukva.ai/0SHO2VDg/img_55.png)

![](https://i.bukva.ai/0SHO2VDg/img_56.png)

![](https://i.bukva.ai/0SHO2VDg/img_57.png)

![](https://i.bukva.ai/0SHO2VDg/img_58.png)

![](https://i.bukva.ai/0SHO2VDg/img_59.png)

![](https://i.bukva.ai/0SHO2VDg/img_60.png)

$g_{1}$
![](https://i.bukva.ai/0SHO2VDg/img_61.png)

$s_{1}$
![](https://i.bukva.ai/0SHO2VDg/img_62.png)

![](https://i.bukva.ai/0SHO2VDg/img_63.png)

![](https://i.bukva.ai/0SHO2VDg/img_64.png)

$\text{К}_{\text{п}}$

![](https://i.bukva.ai/0SHO2VDg/img_65.png)

$\text{К}_{\text{п}}$

$\text{К}_{\text{п}}$

$e_{1}$