Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-5819
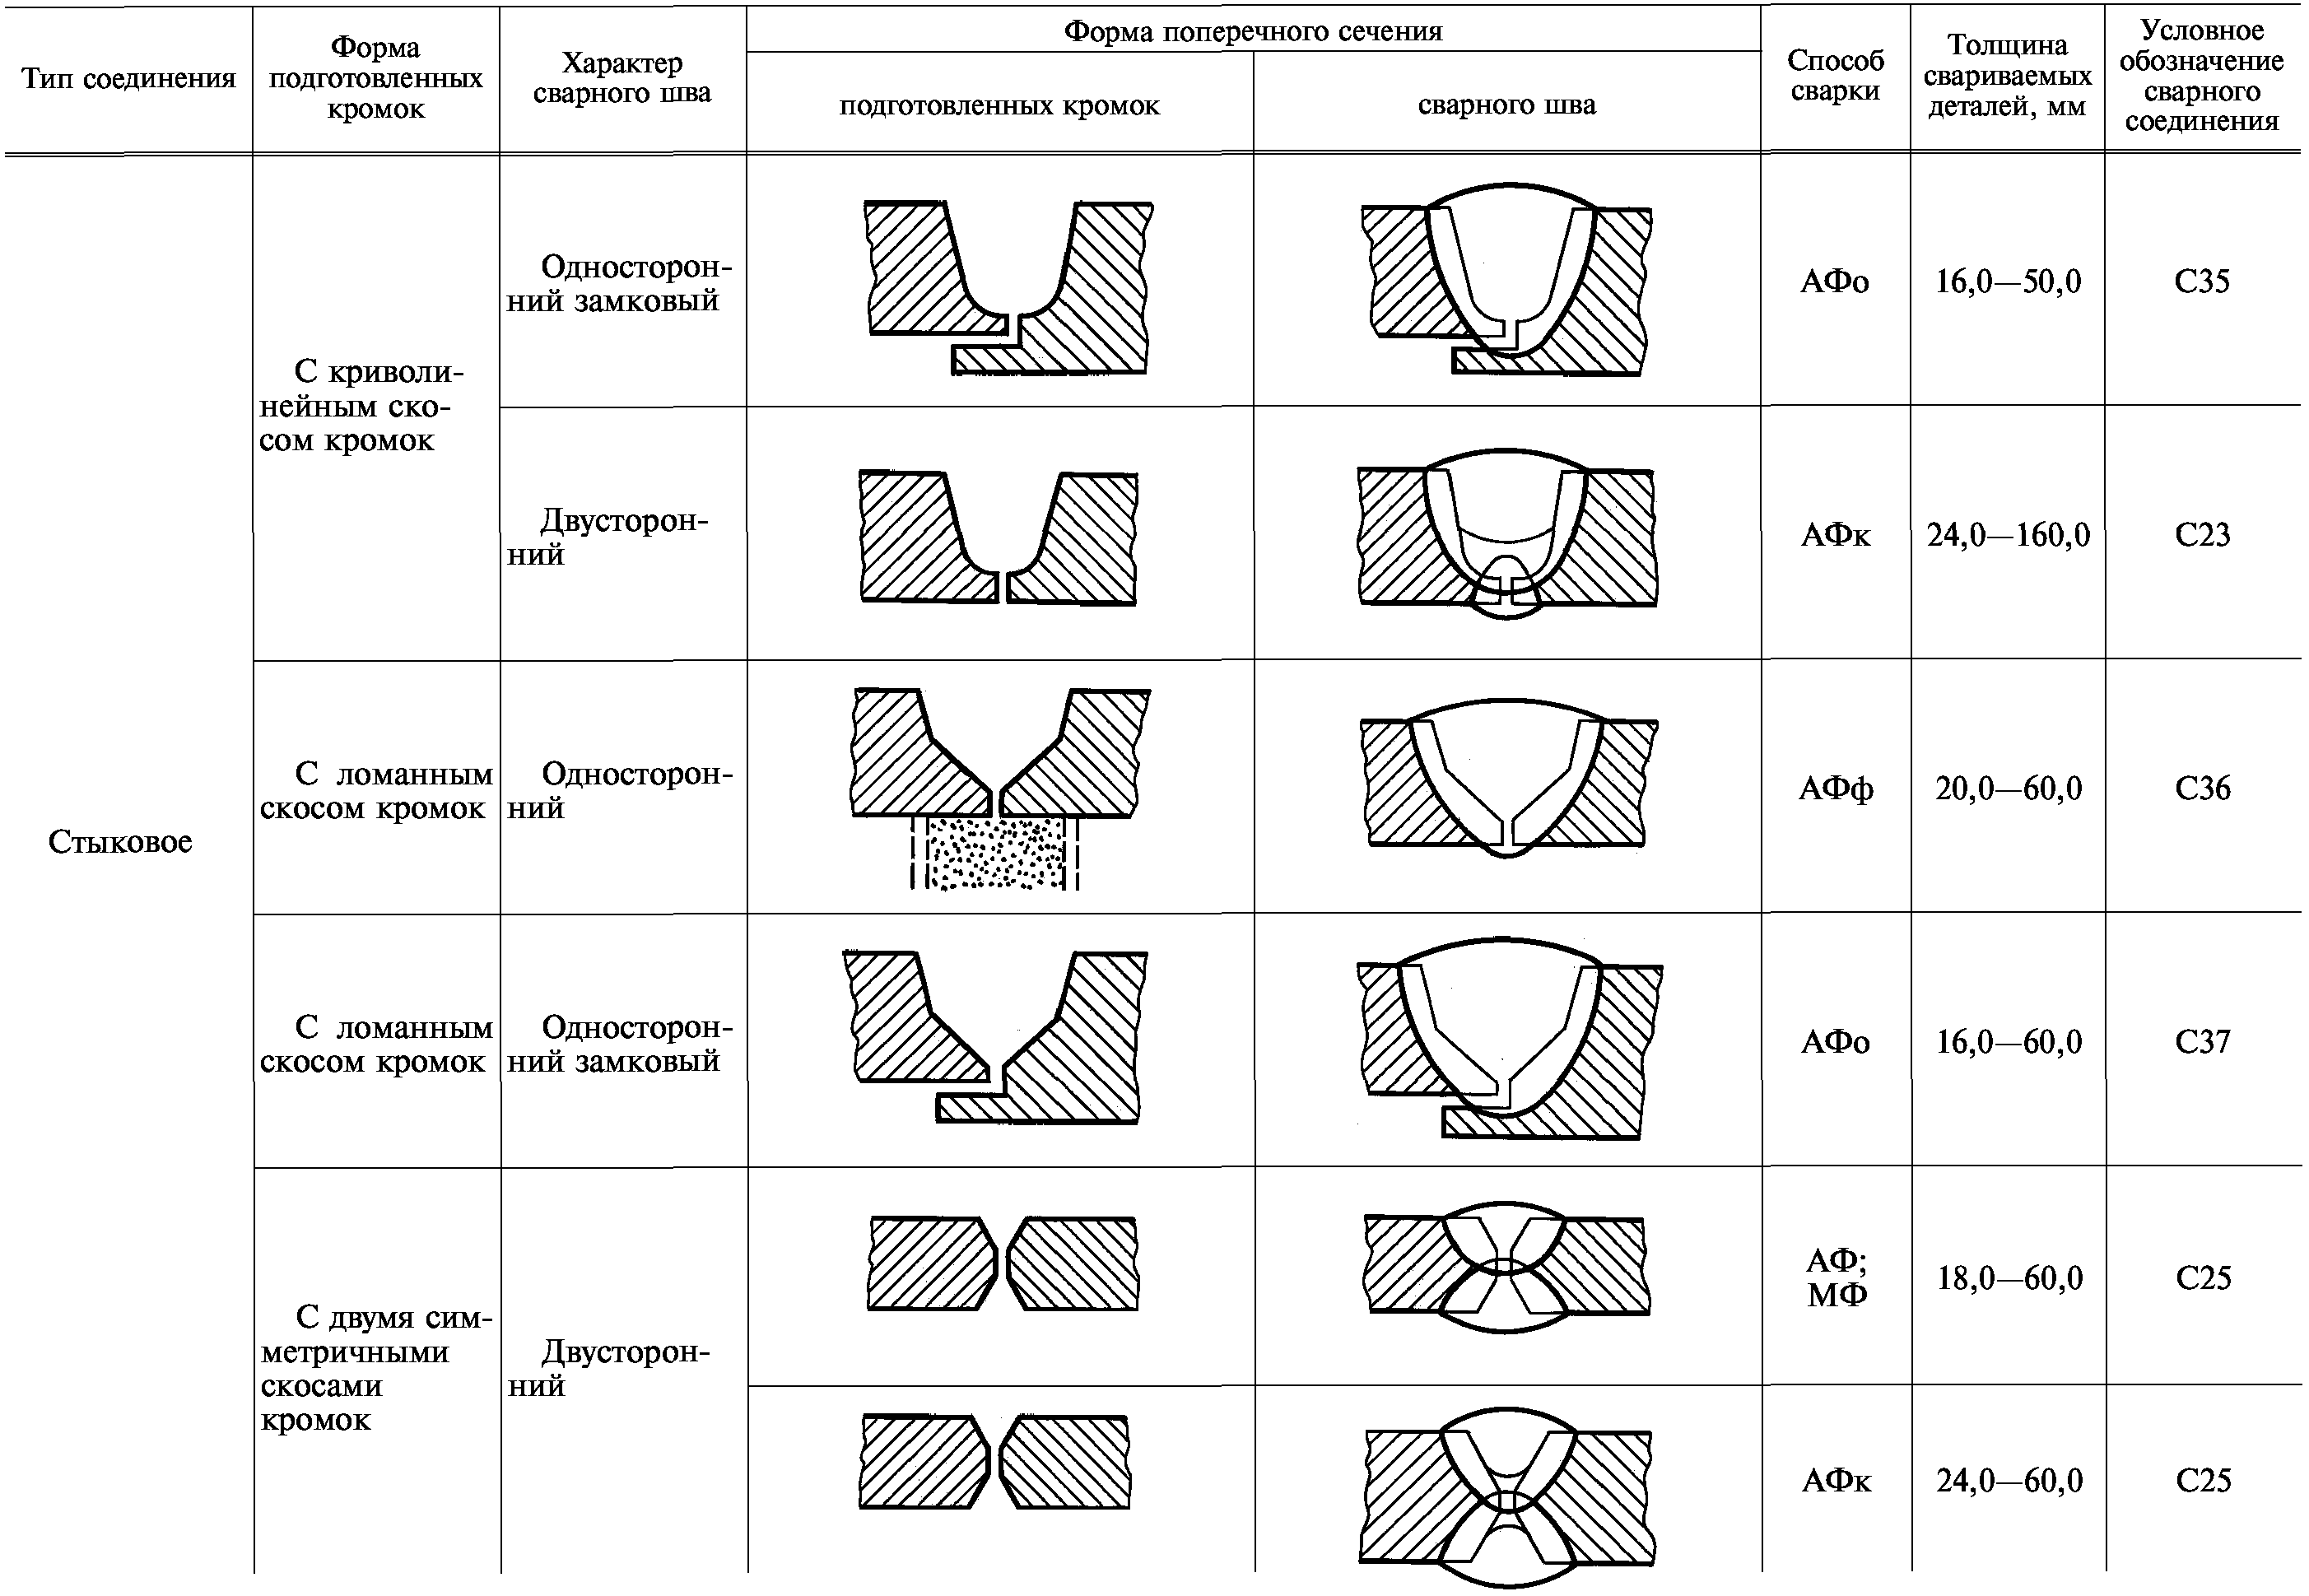
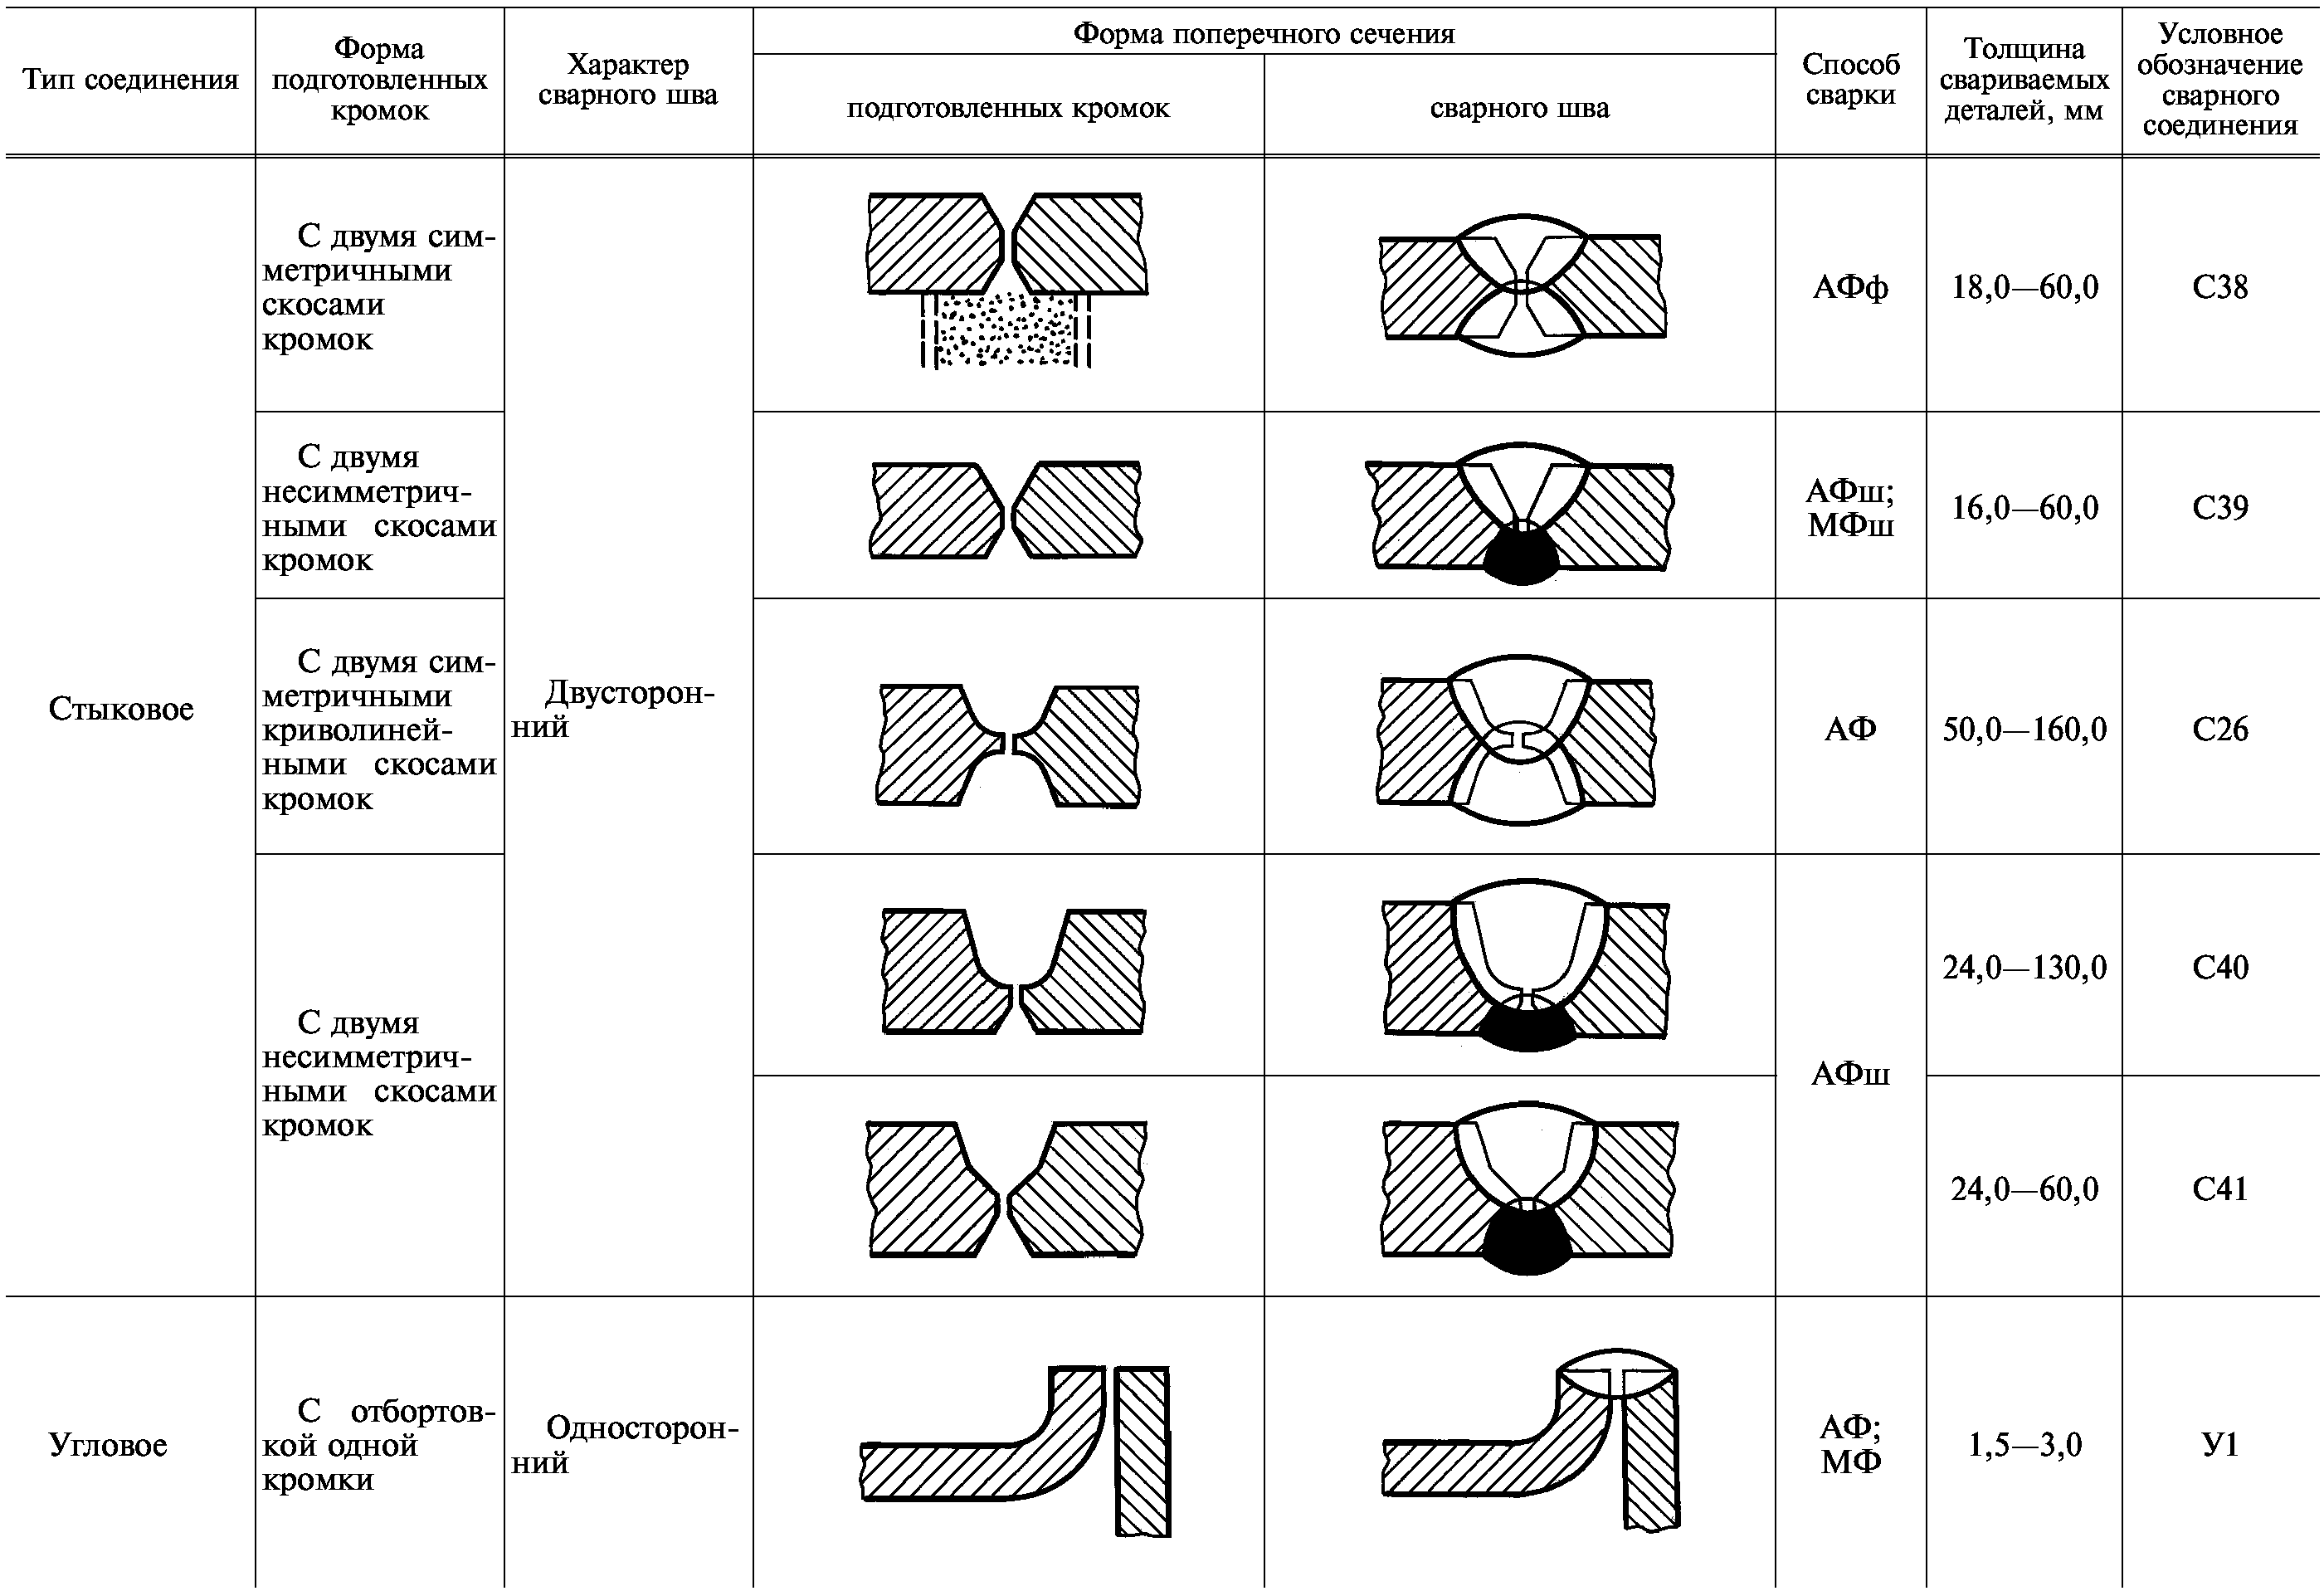
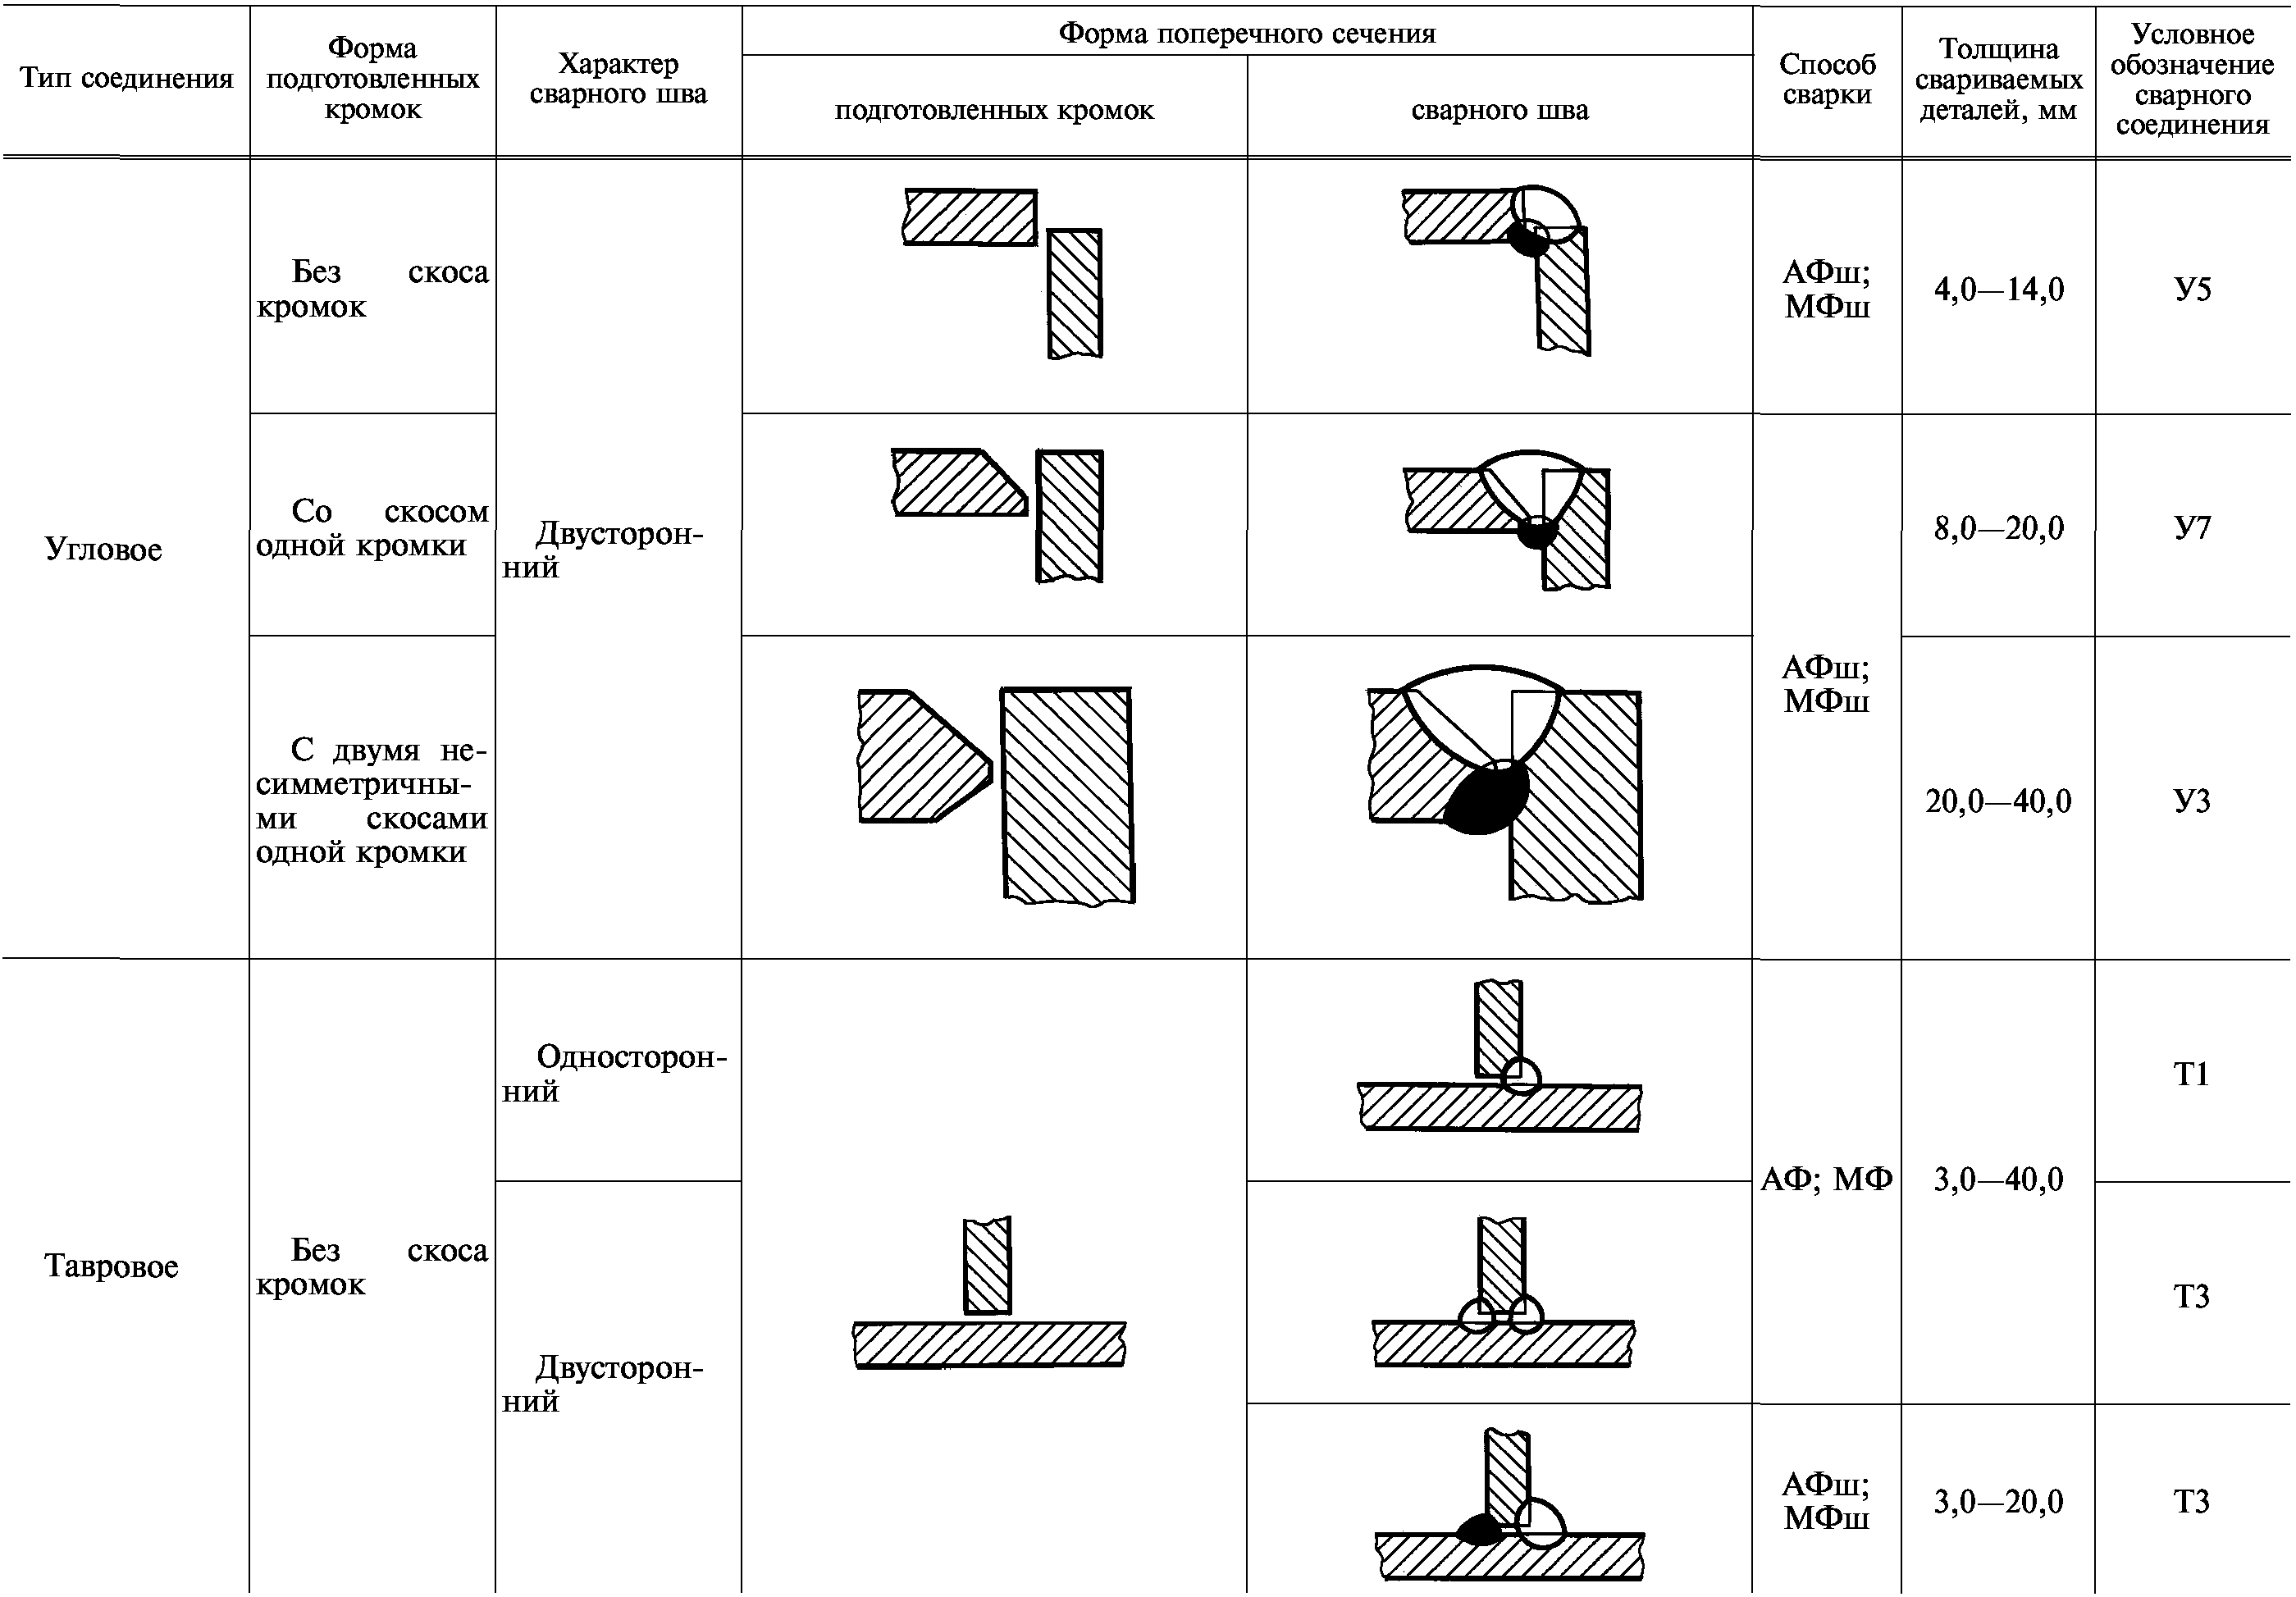
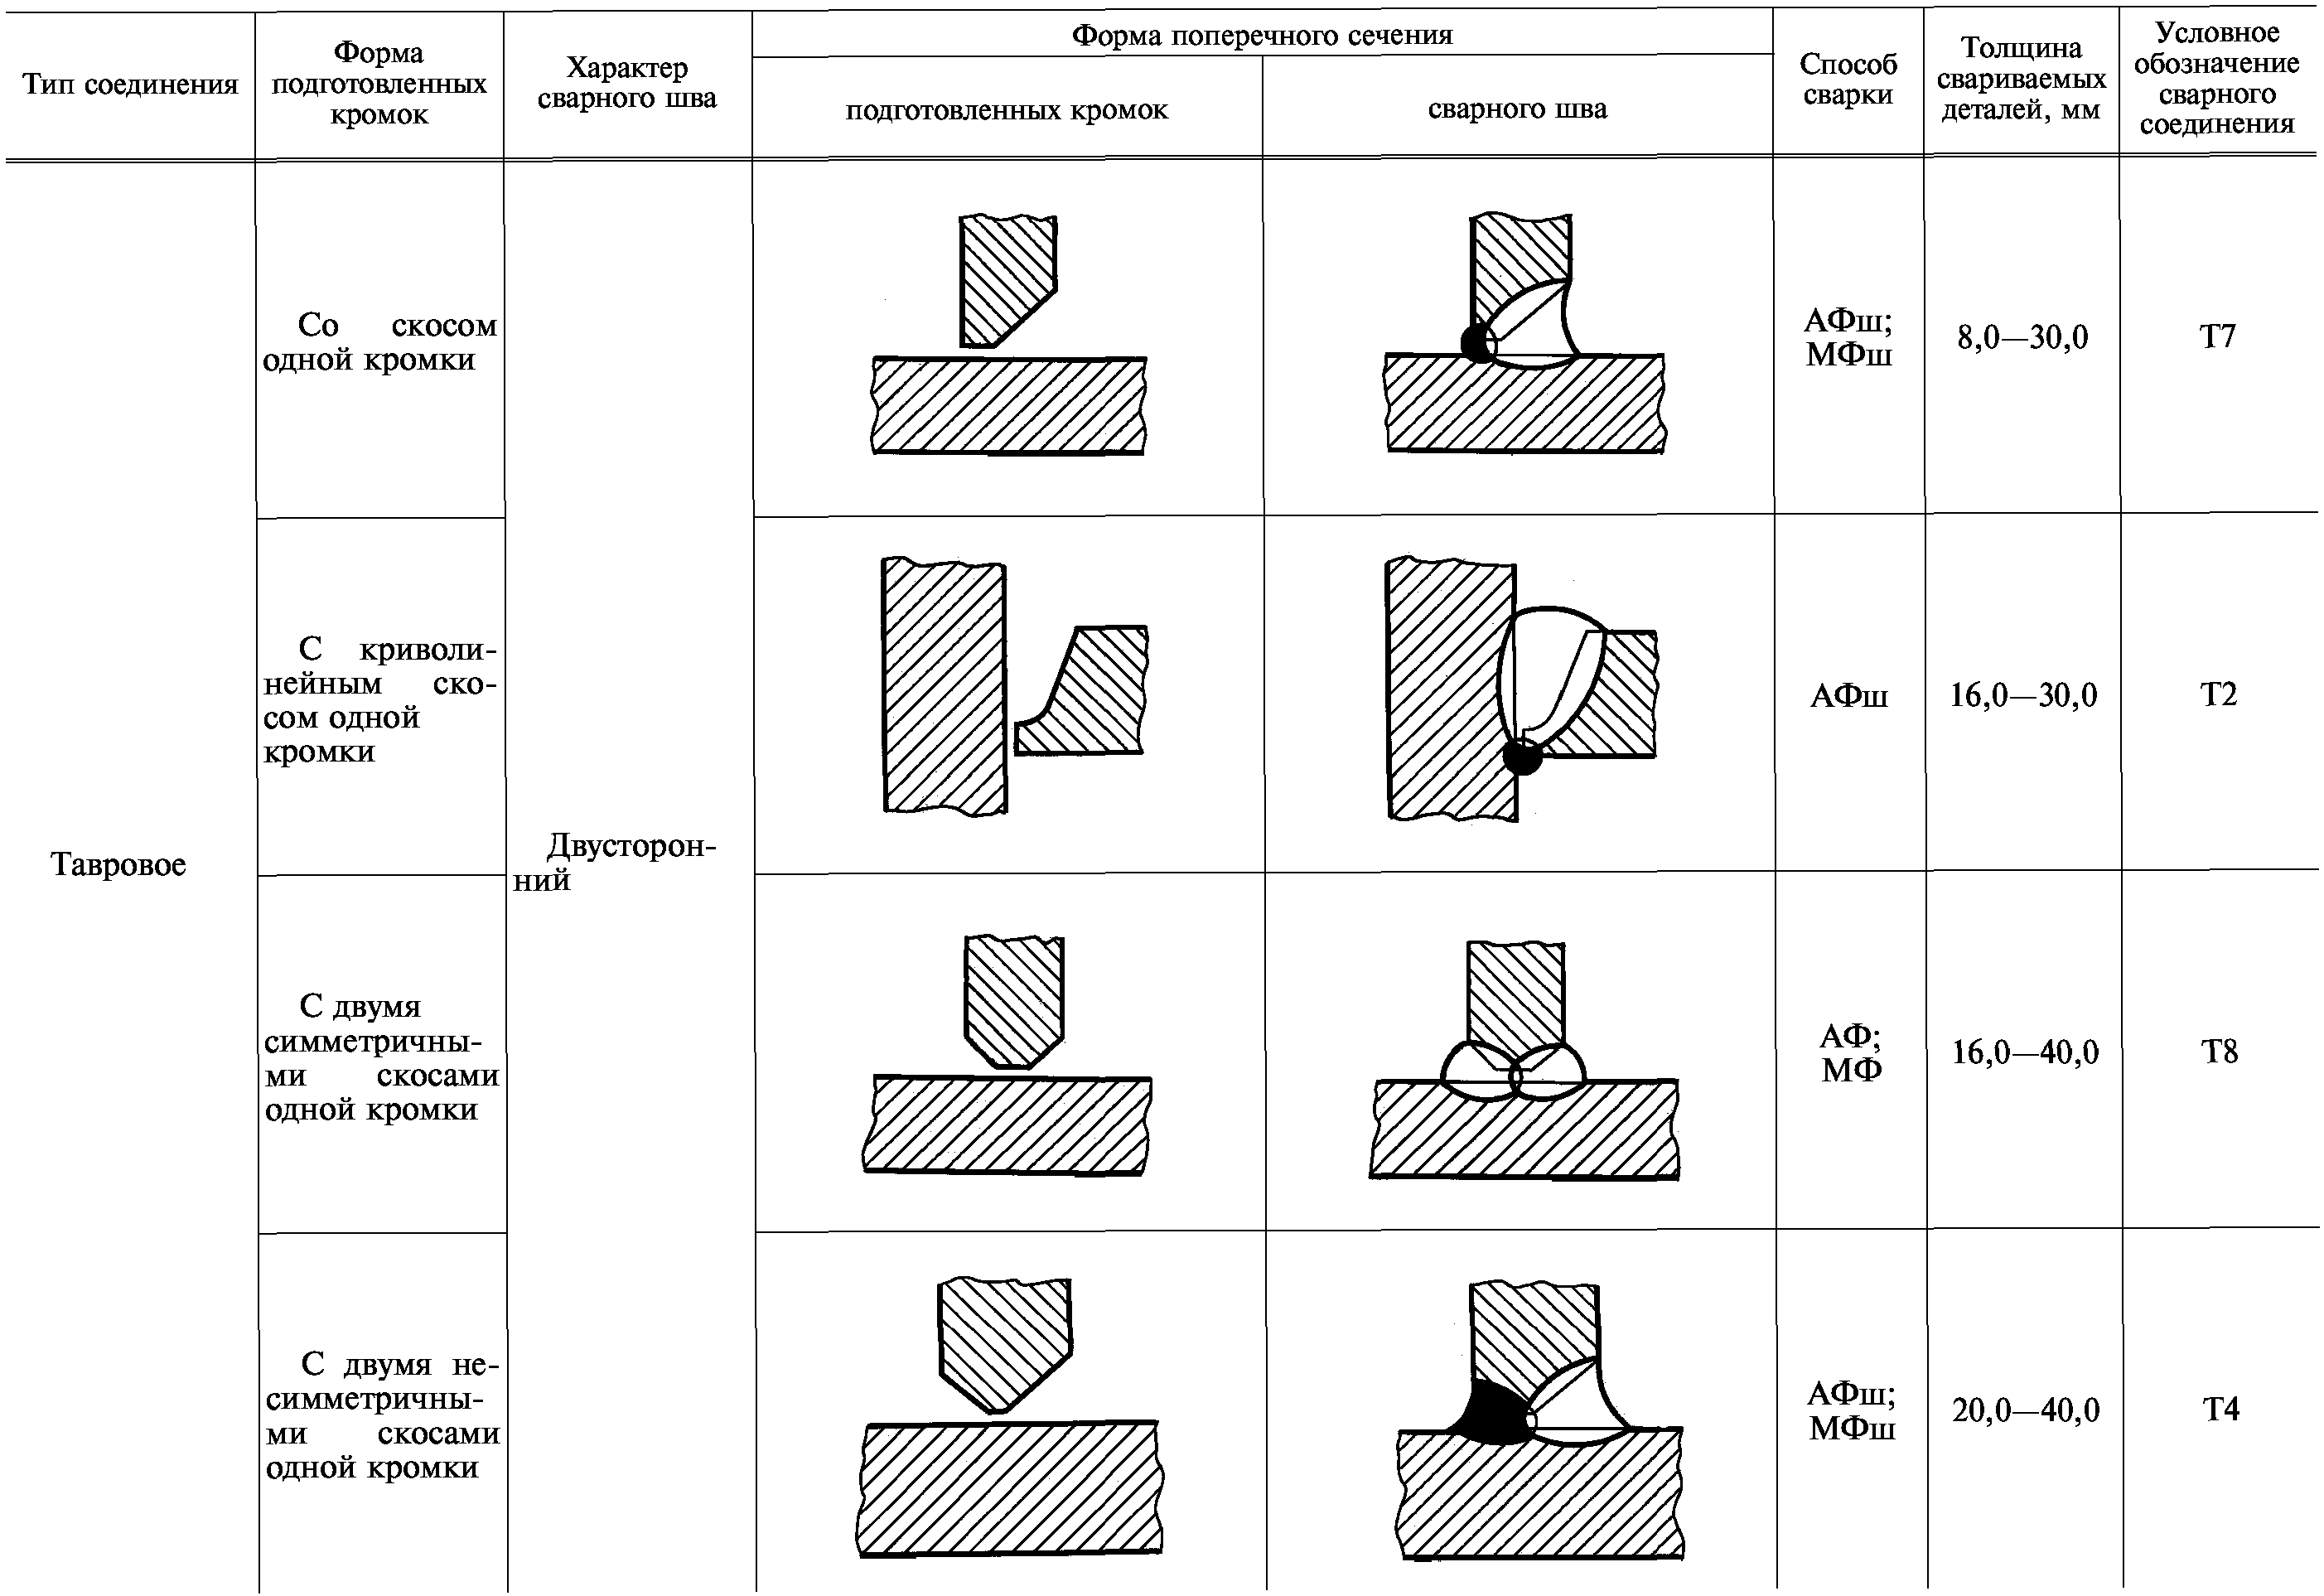
Документ 11690
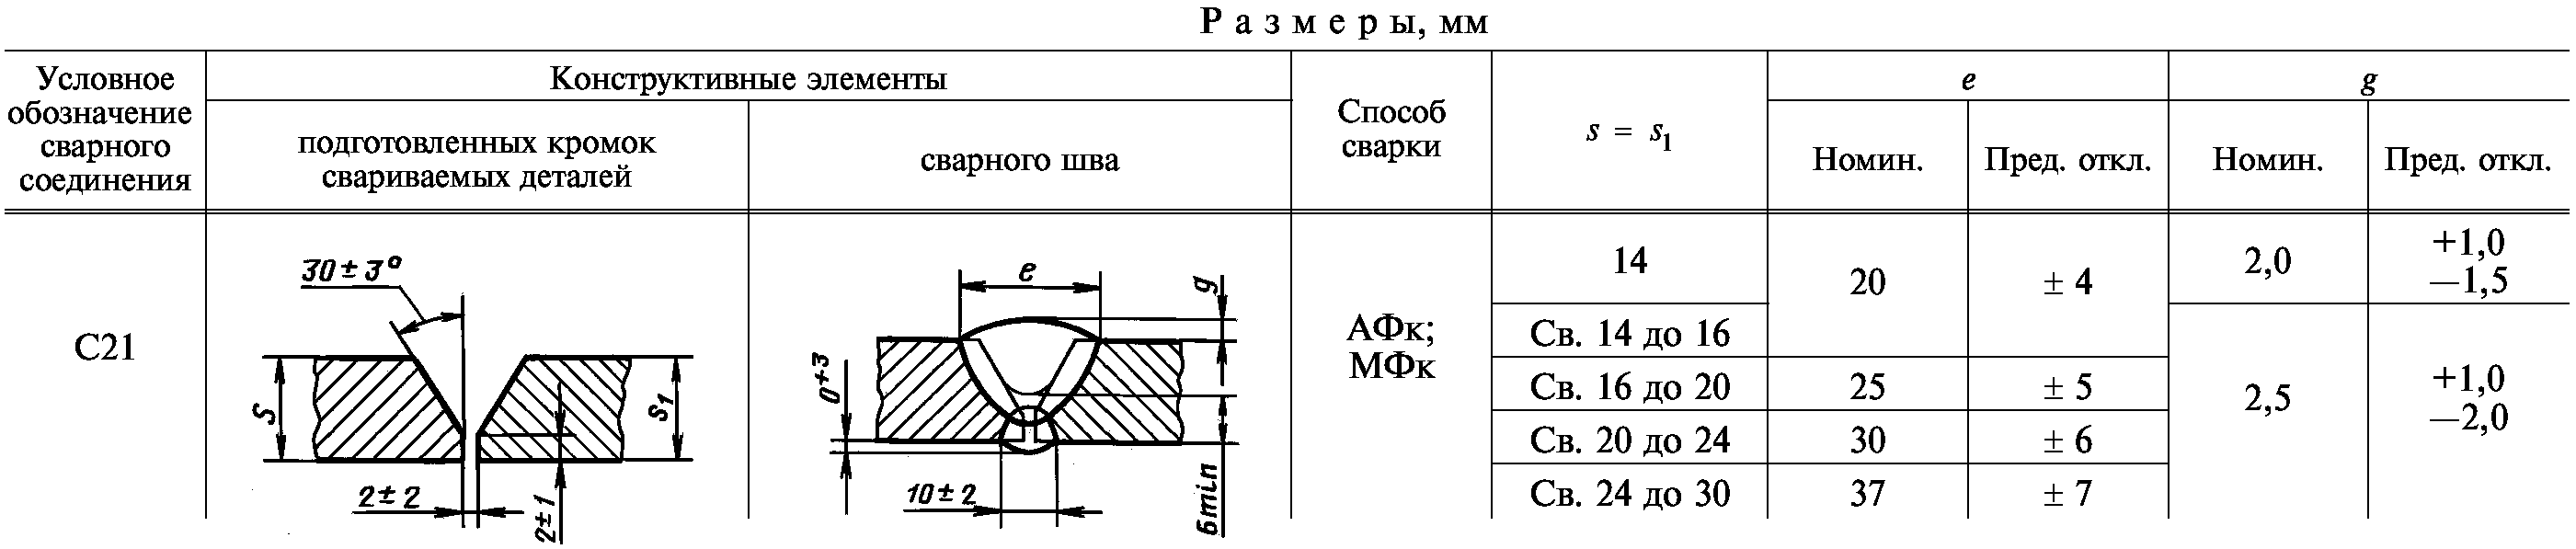
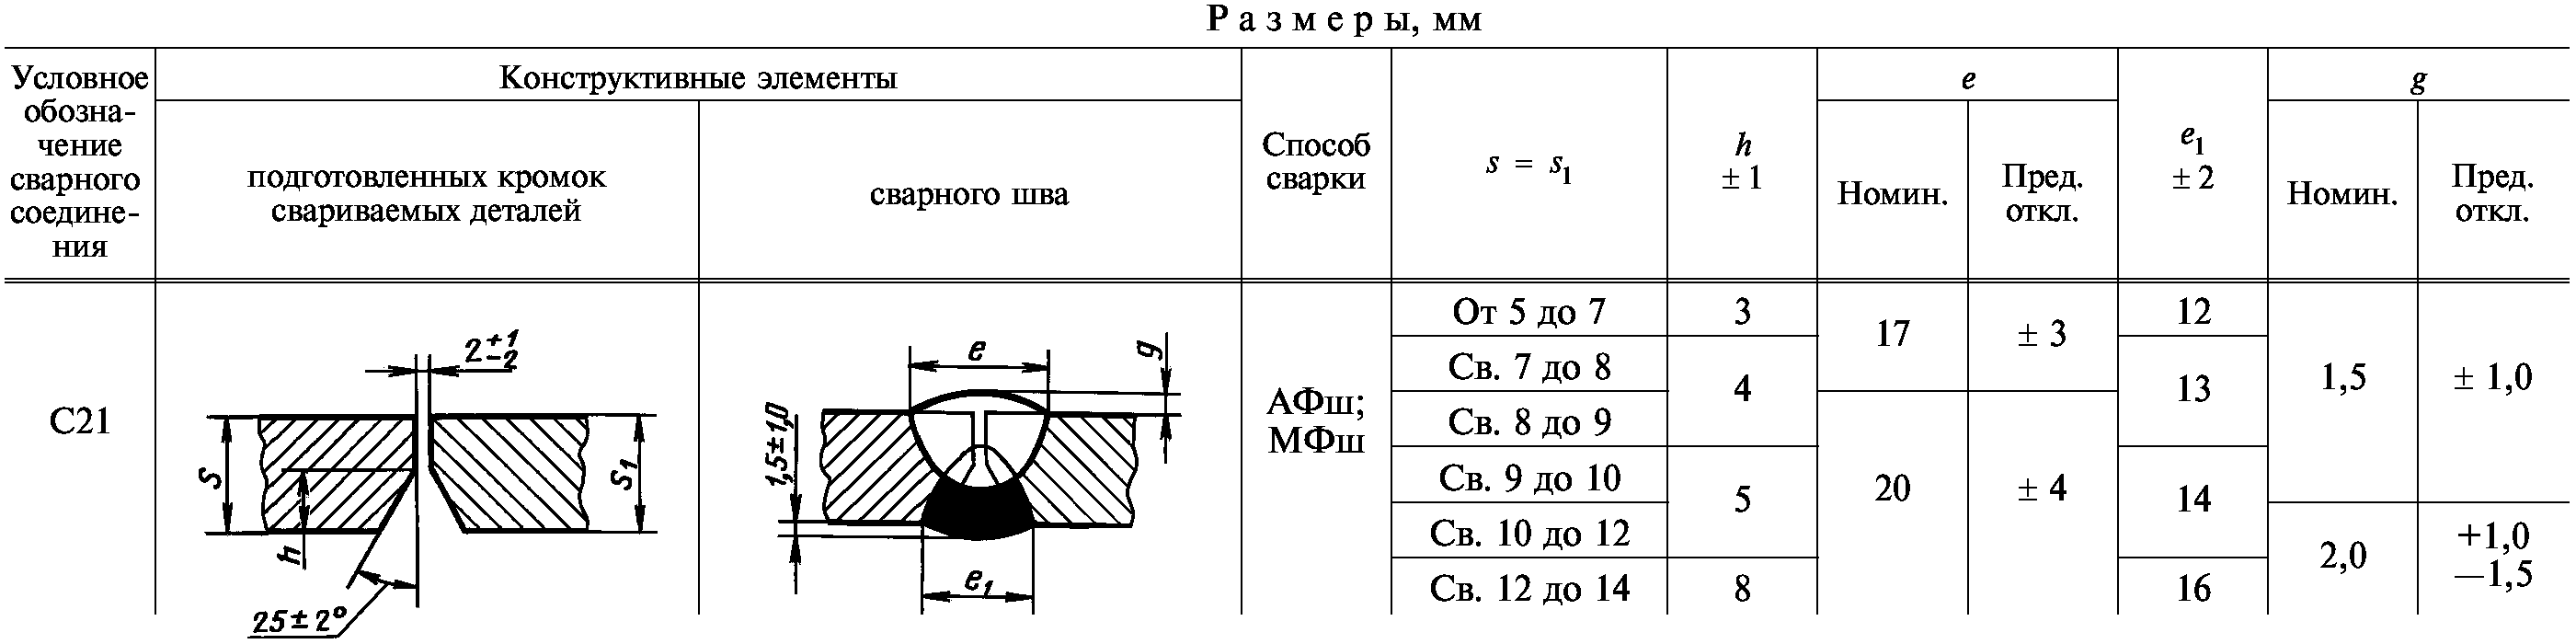
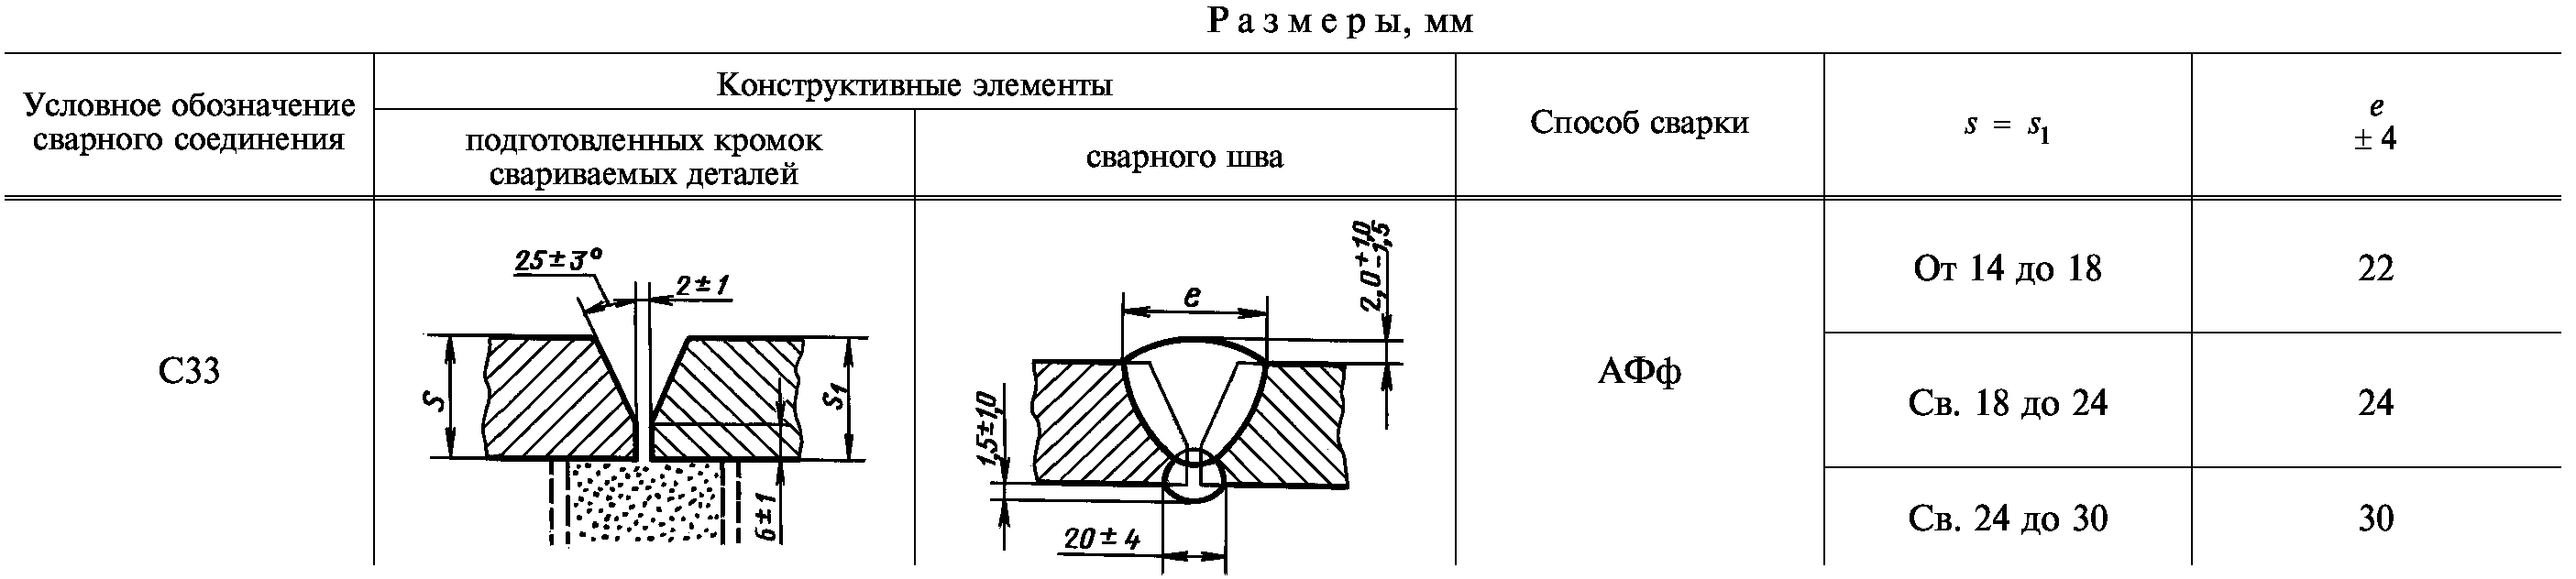
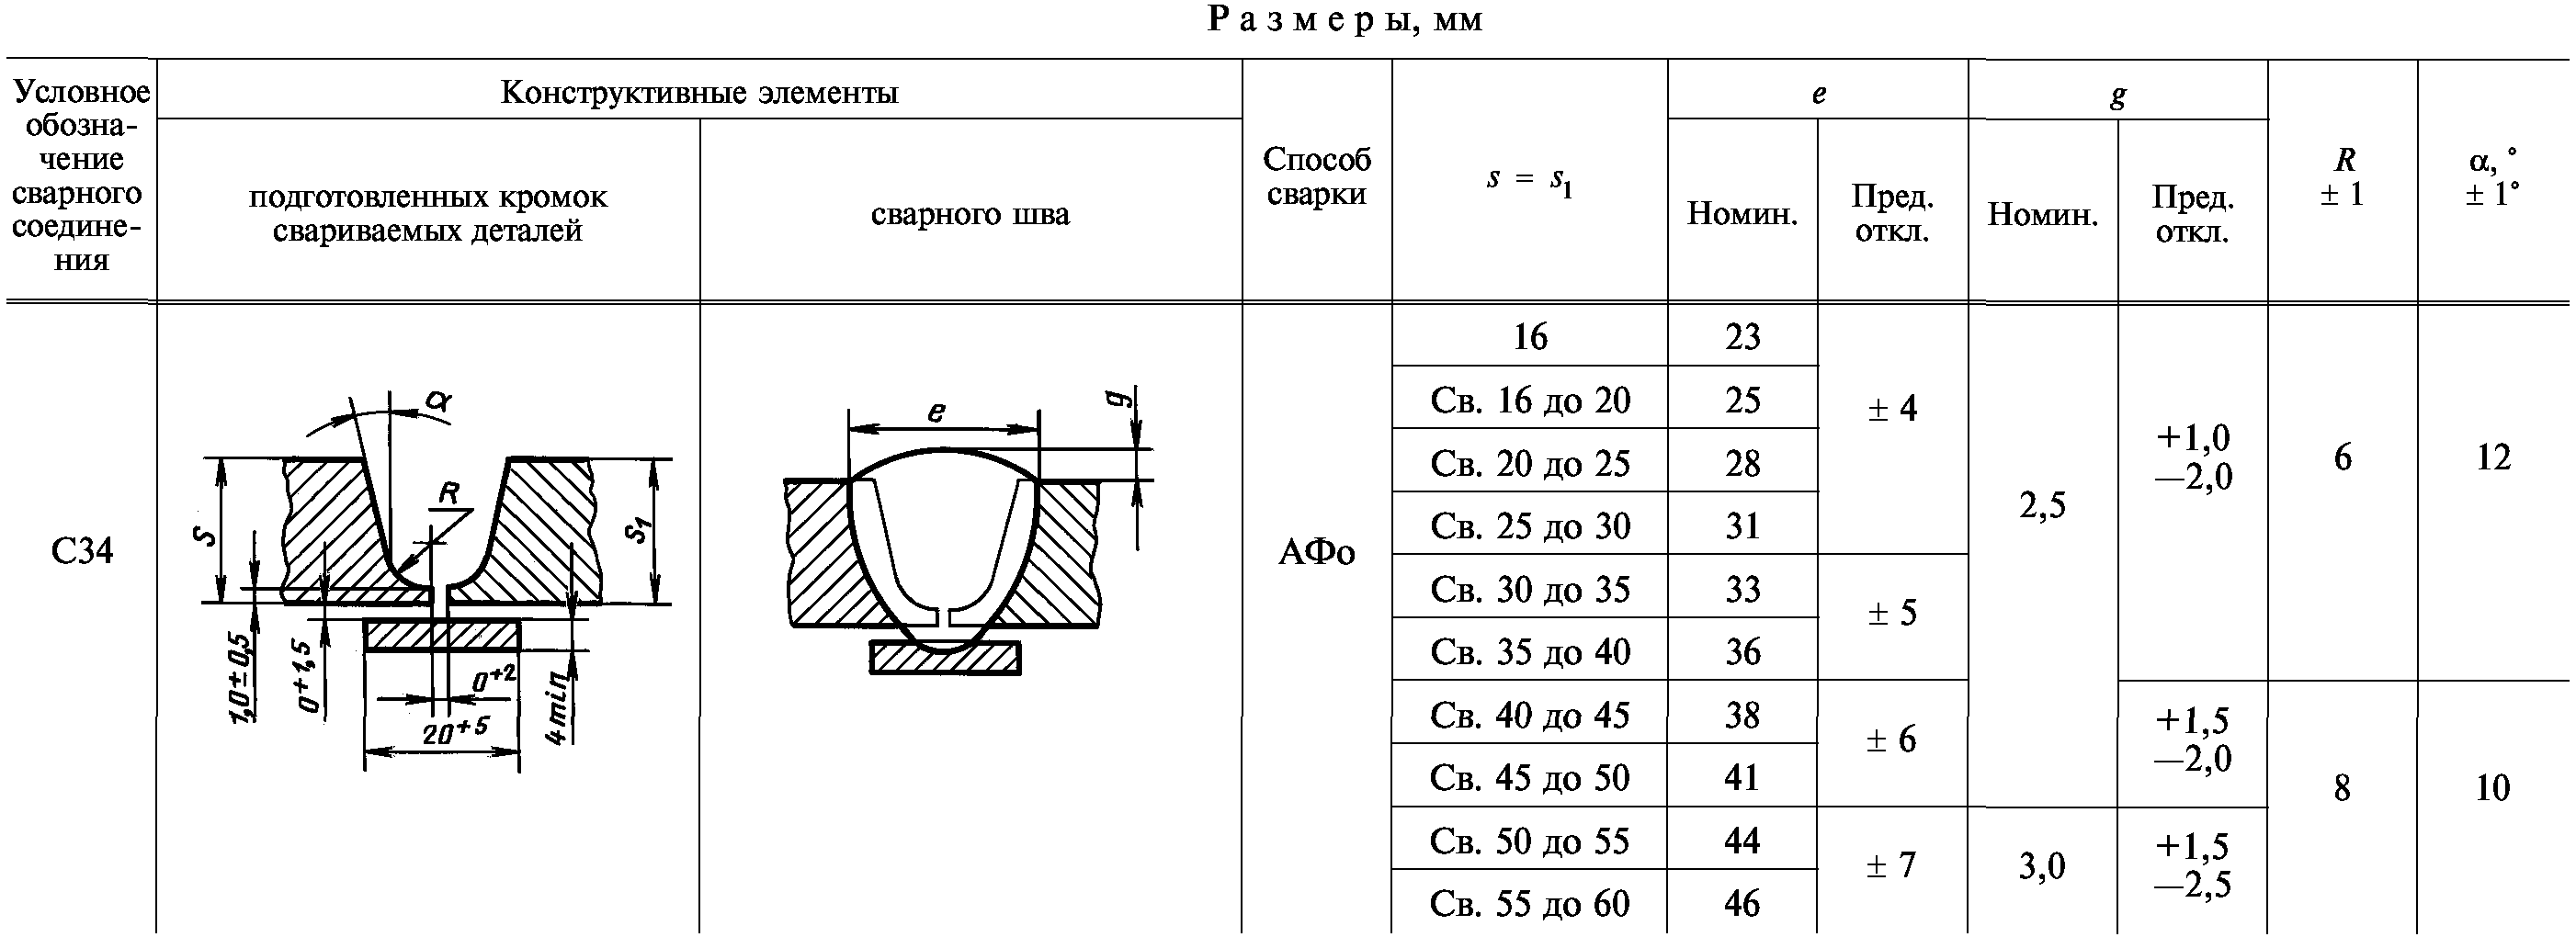
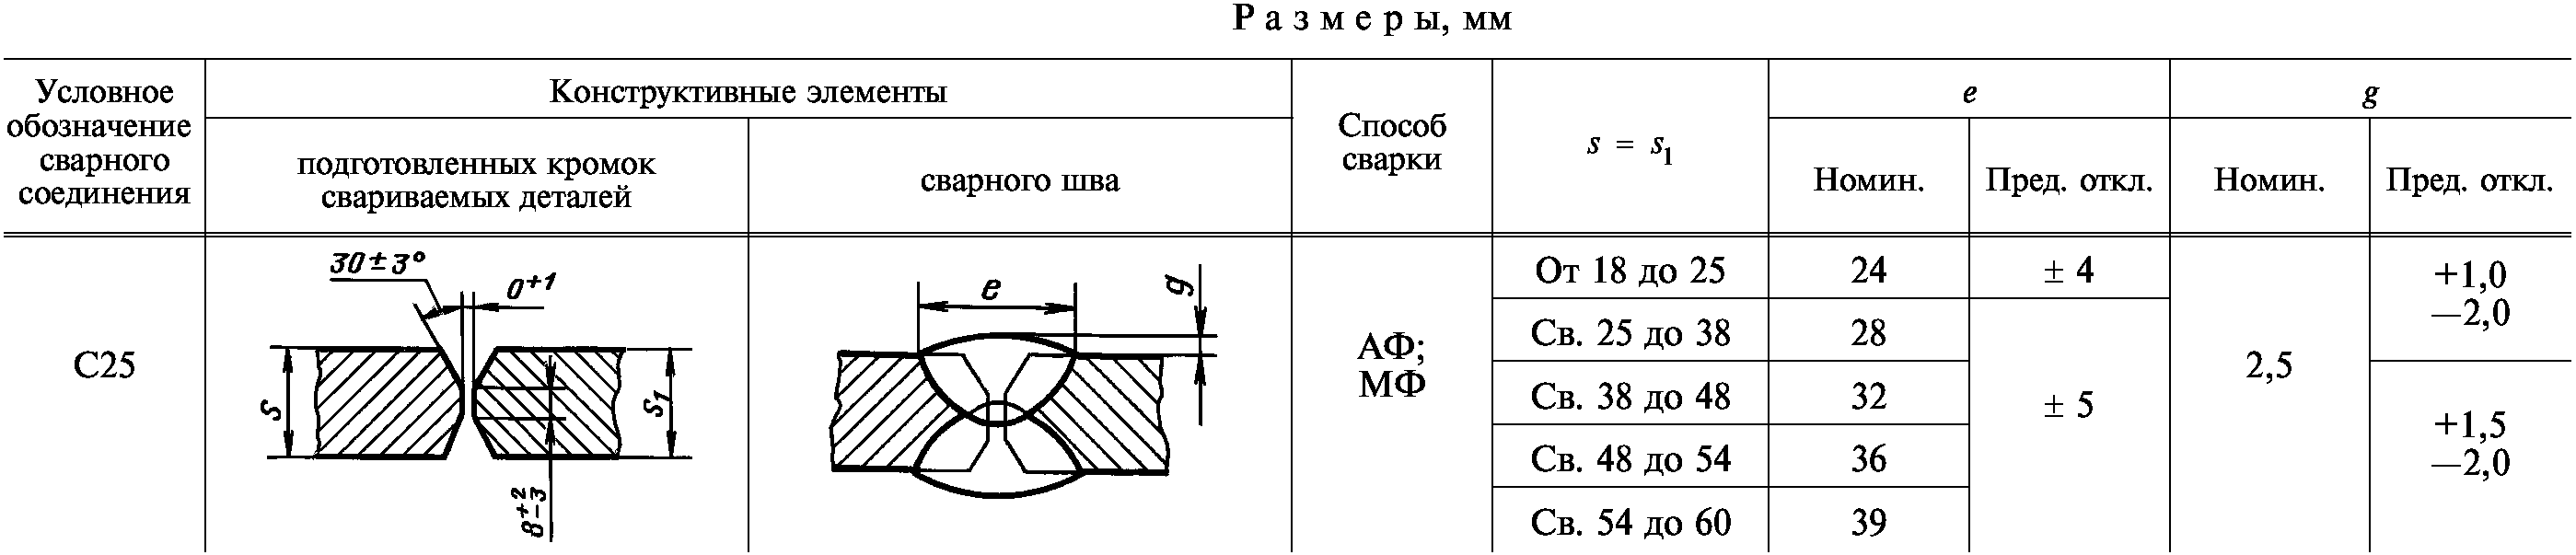
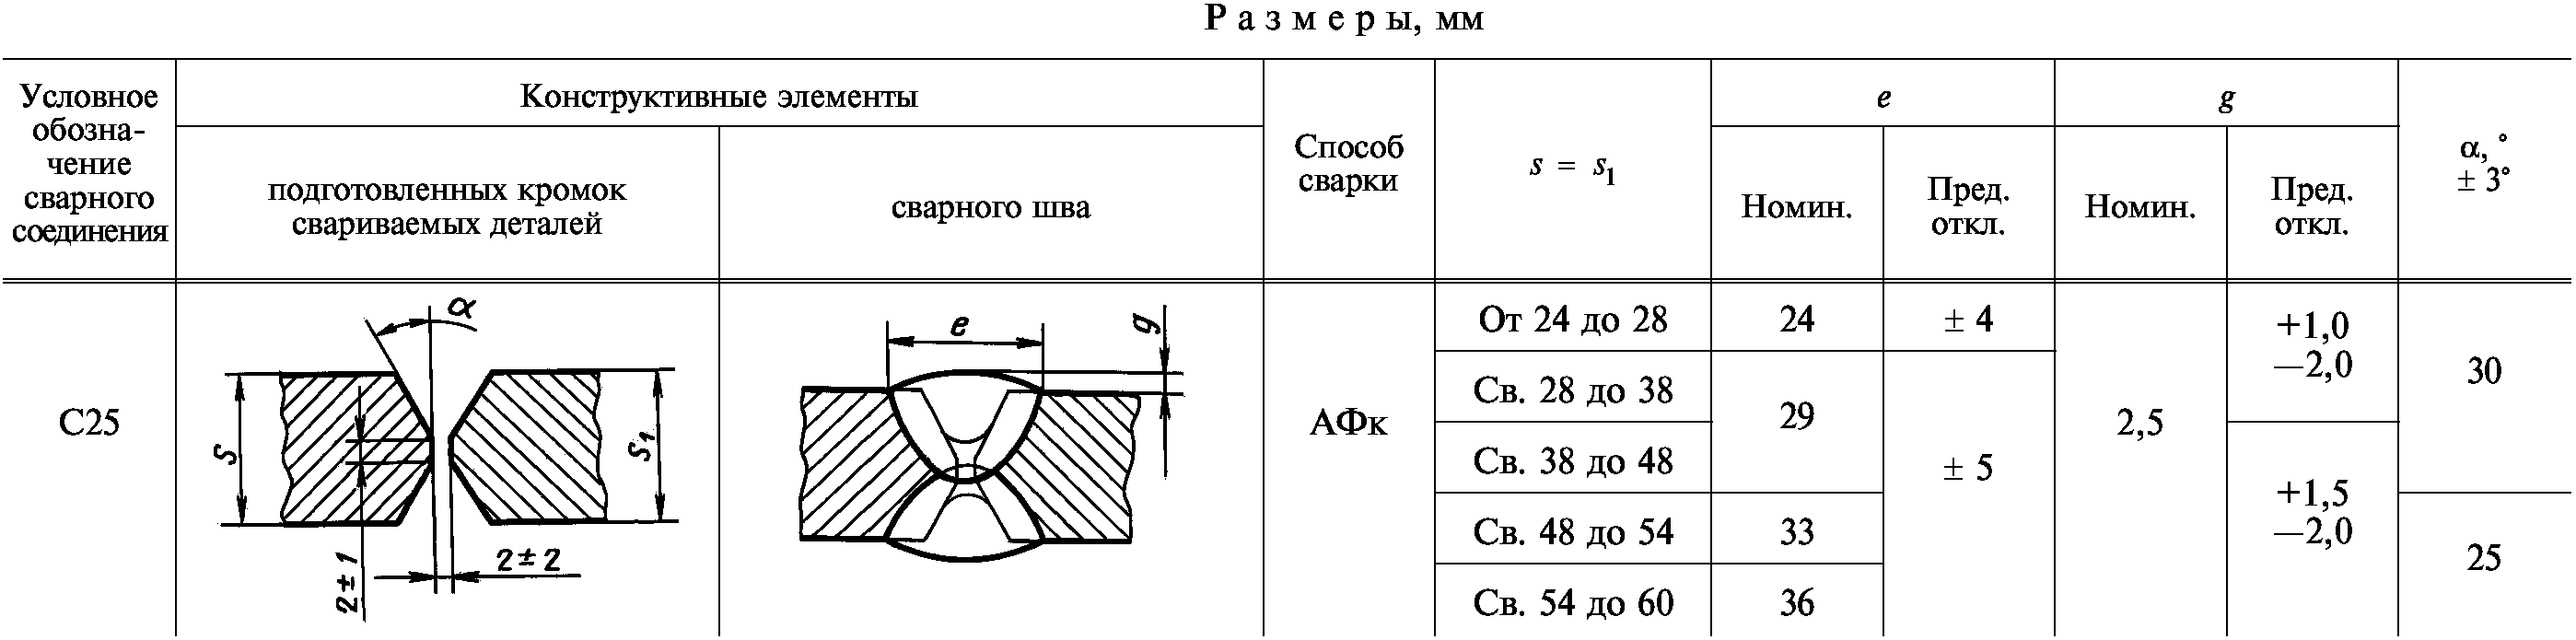
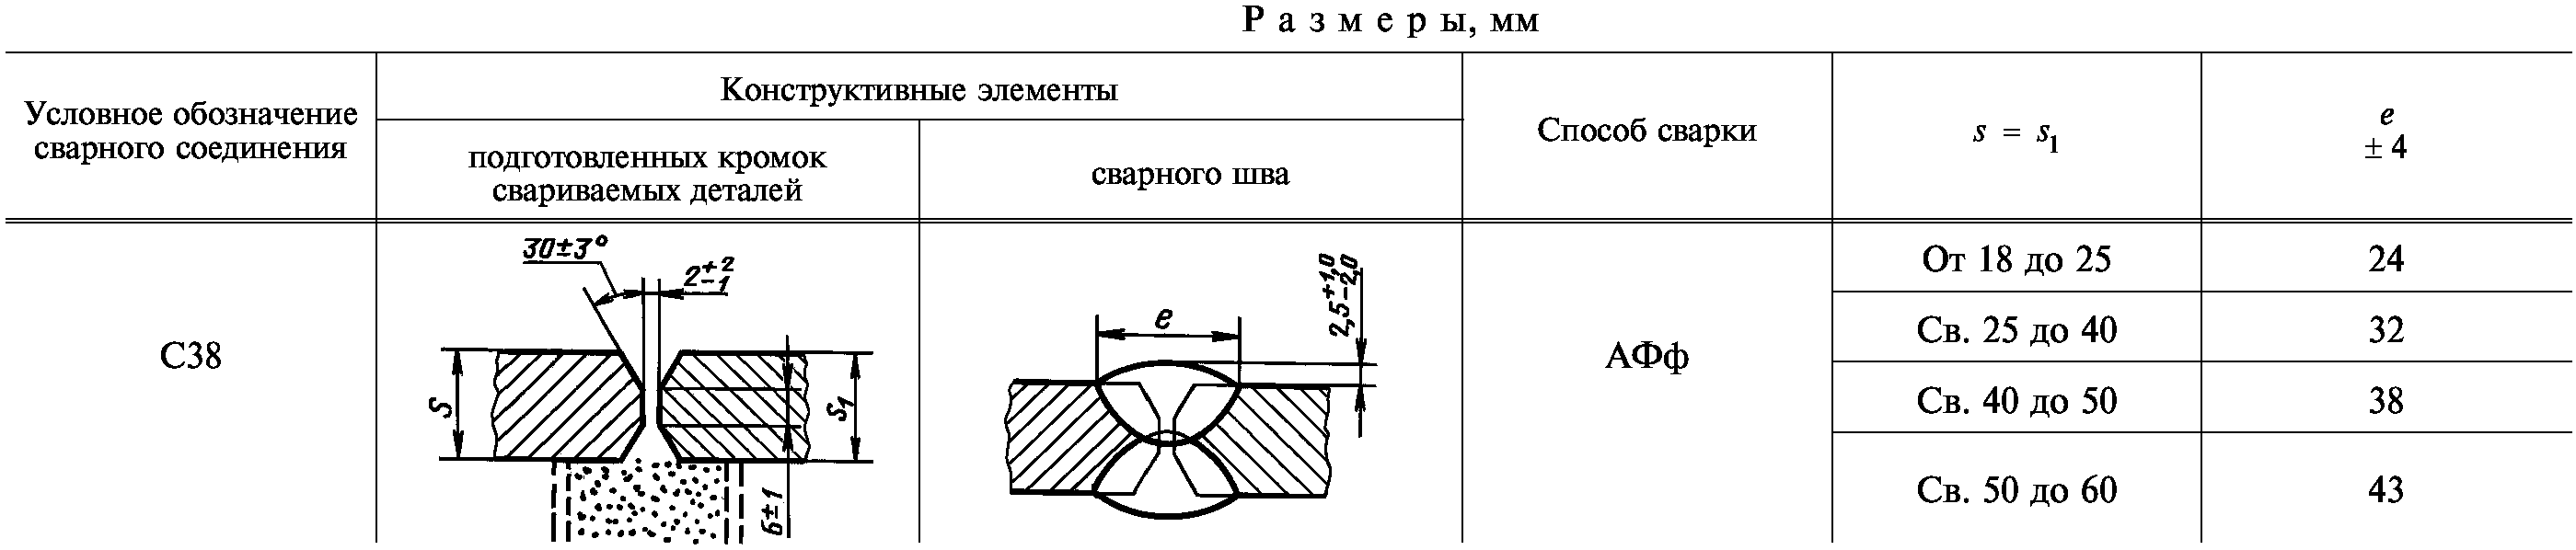
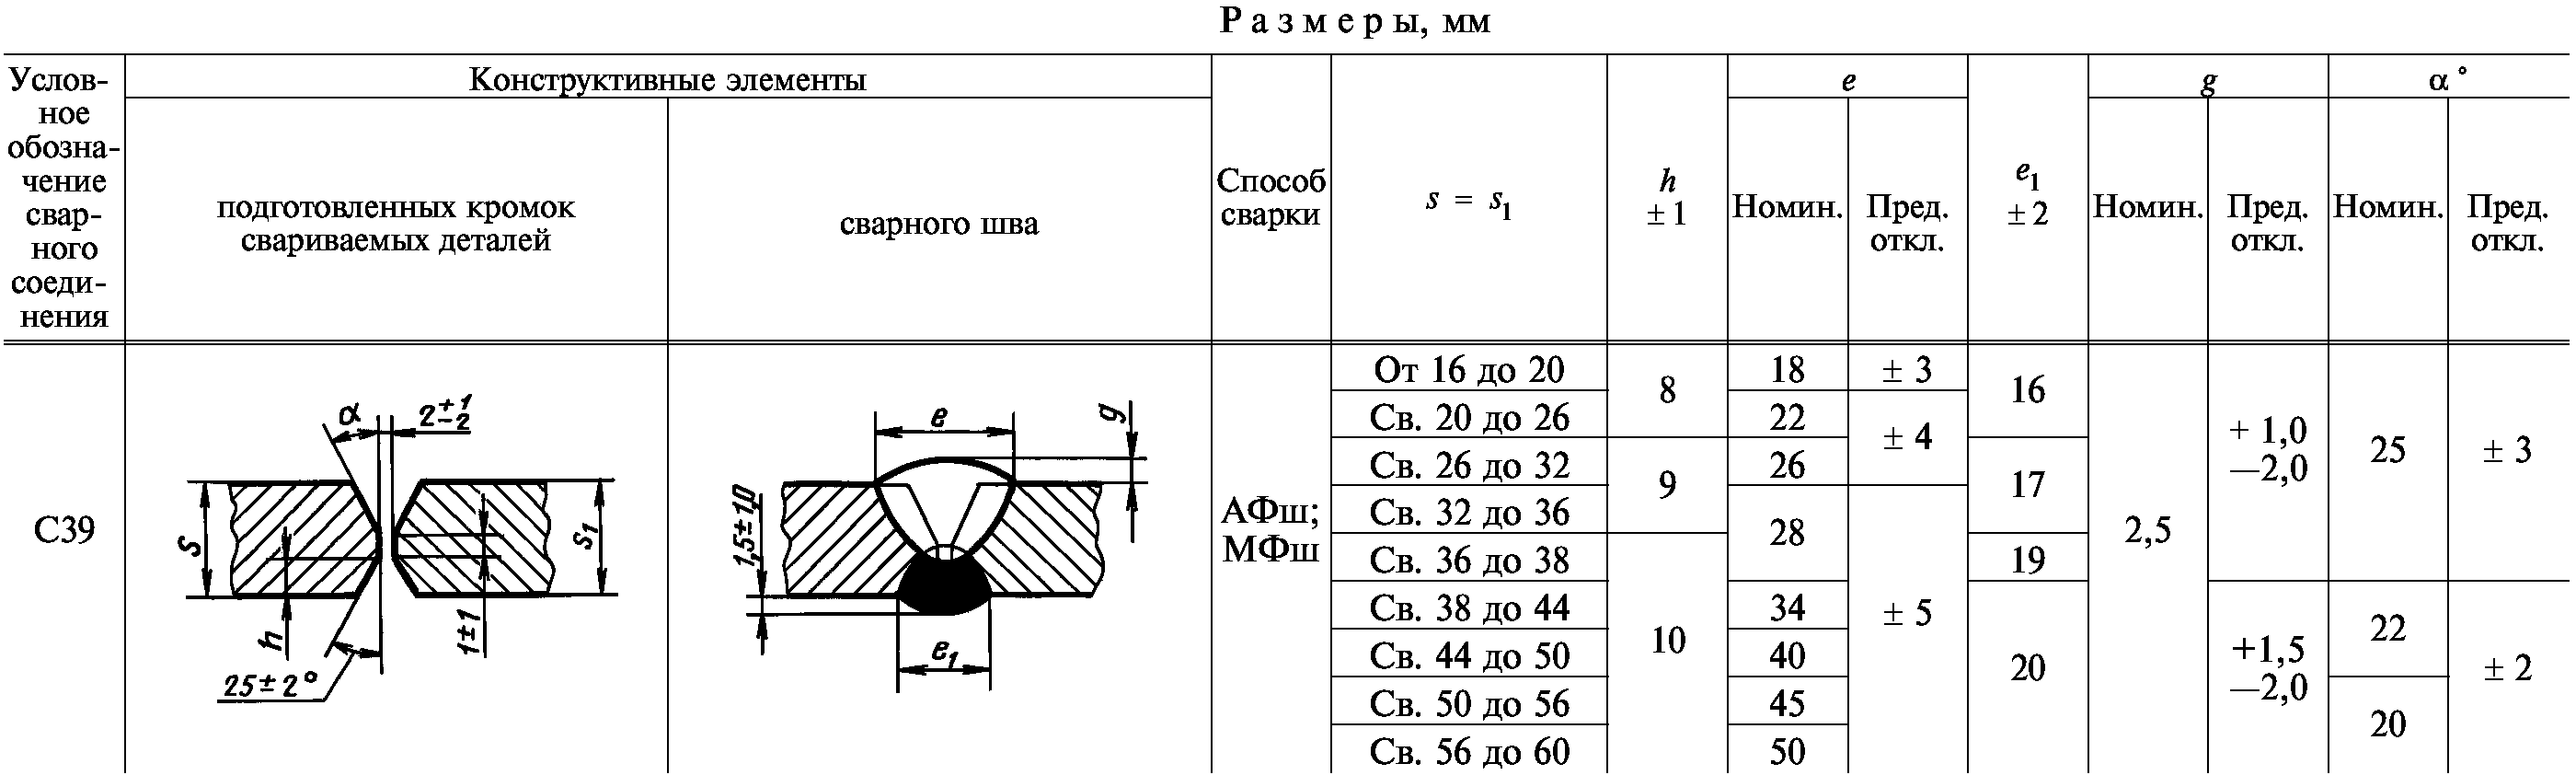
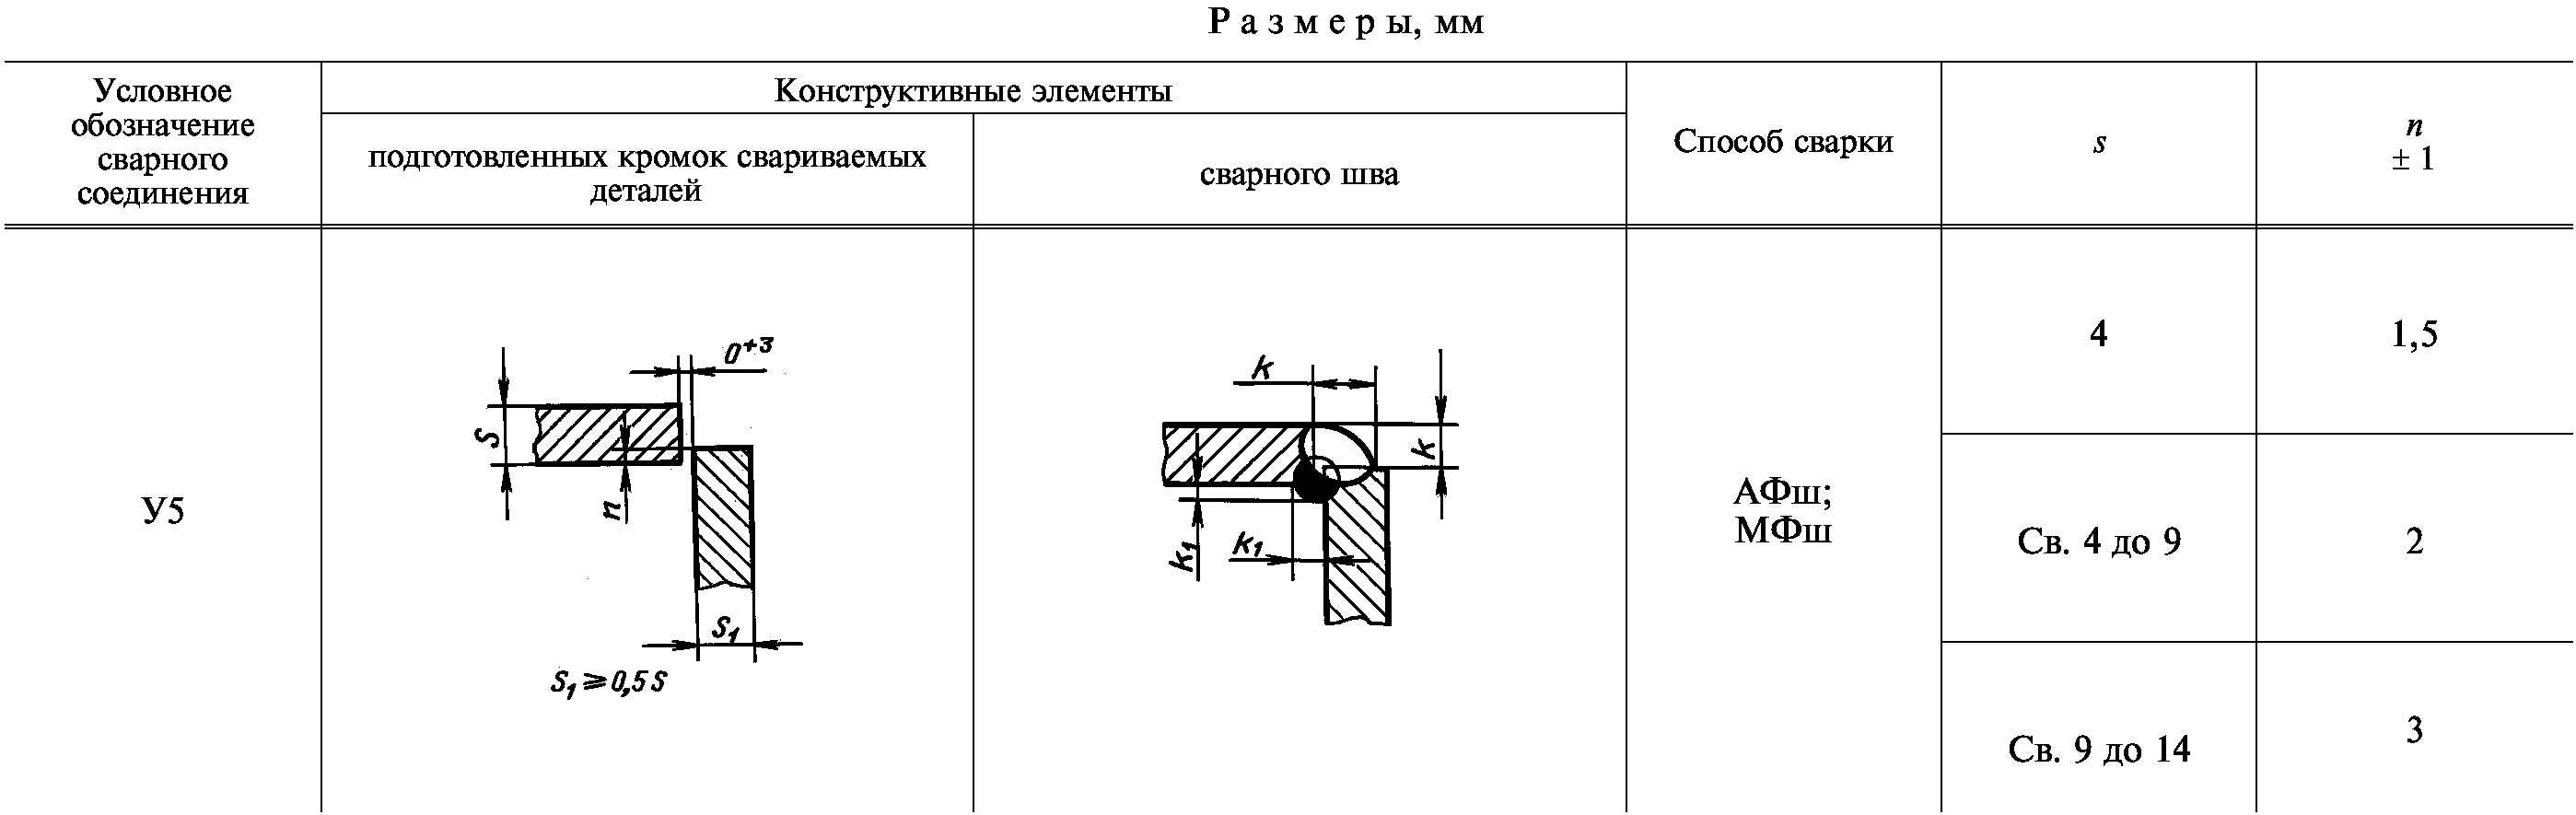
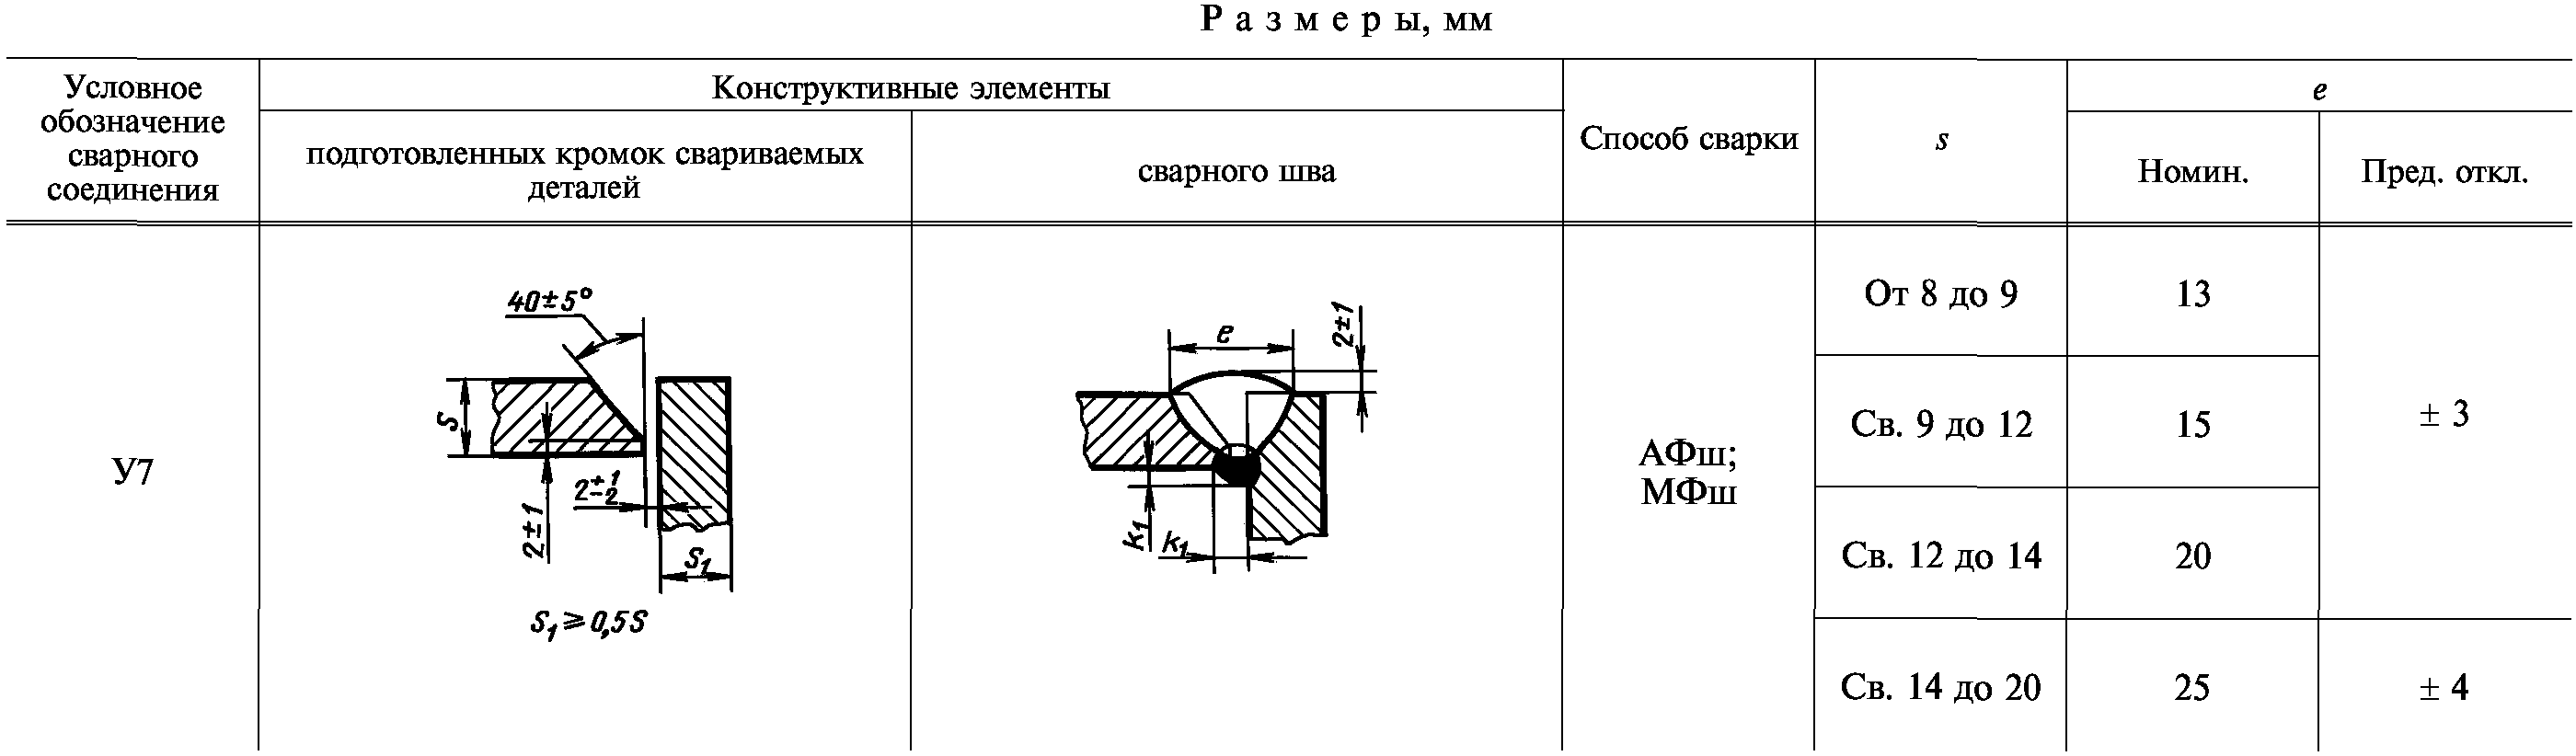
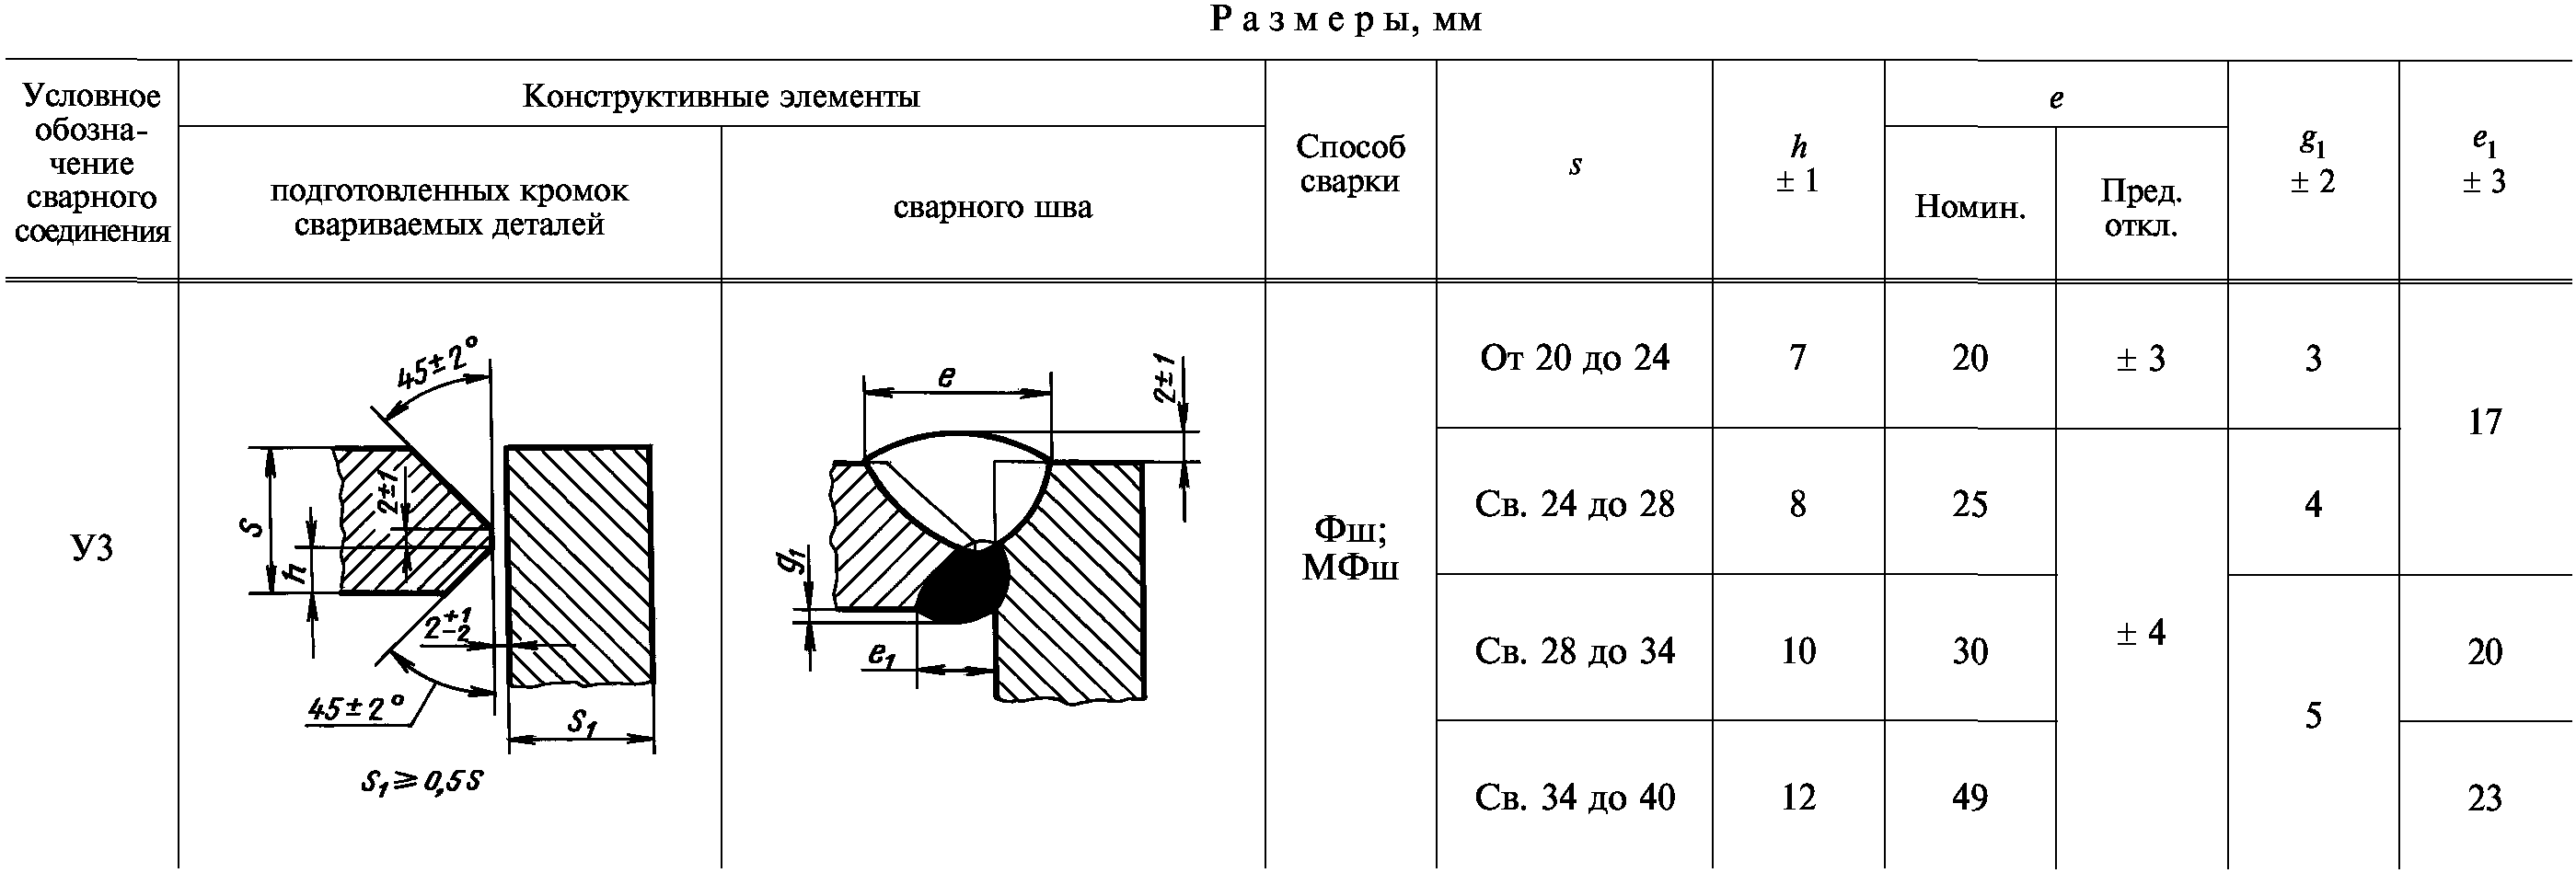
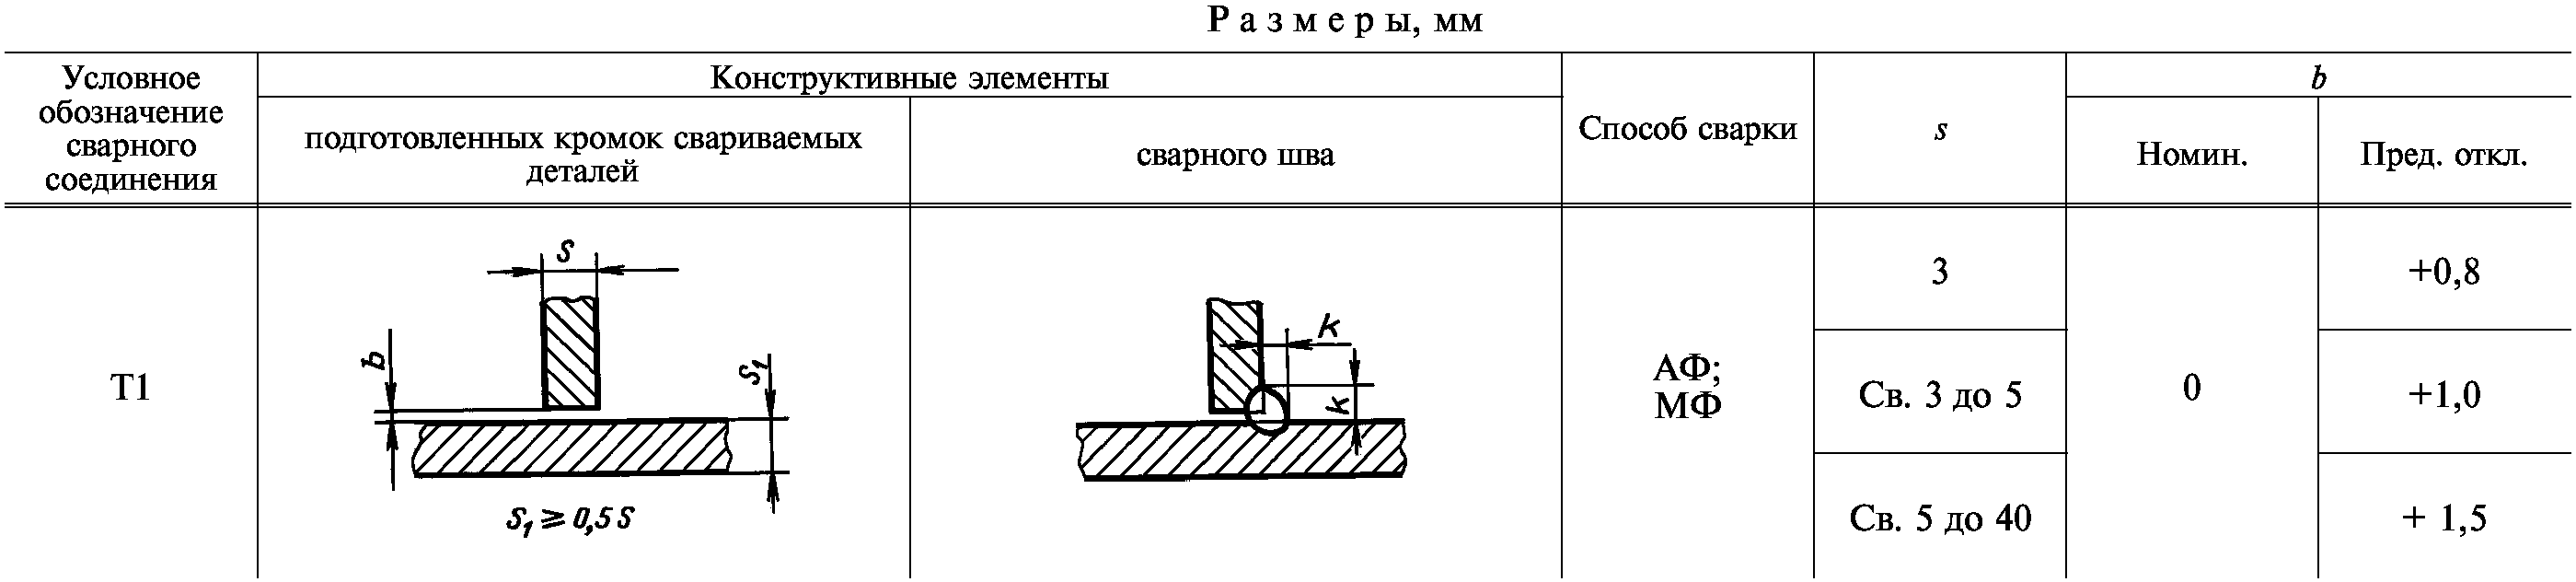
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 8713-79"]:::doc
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 26 декабря 1979 г. № 5047
СВАРКА ПОД ФЛЮСОМ. СОЕДИНЕНИЯ СВАРНЫЕ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Flux welding. Welded joints. Main types design elements and dimensions
1 января 1981 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
3. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 26.12.1979 № 5047.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 11969-93 ГОСТ 16037-80 | 6 1 |
6. Проверен в 1990 г. Ограничение срока действия снято Постановлением Госстандарта СССР от 3 июля 1990 г. № 2074.
7. Издание (сентябрь 2005 г.) с Изменениями № 1, 2, 3, утвержденными в августе 1986 г., январе 1989 г., июле 1990 г. (ИУС 11-86, 4-89, 10-90).
1. Настоящий стандарт распространяется на соединения из сталей, а также сплавов на железоникелевой и никелевой основах, выполняемых сваркой под флюсом, и устанавливает основные типы, конструктивные элементы и размеры сварных соединений.
Стандарт не распространяется на сварные соединения стальных трубопроводов по ГОСТ 16037.
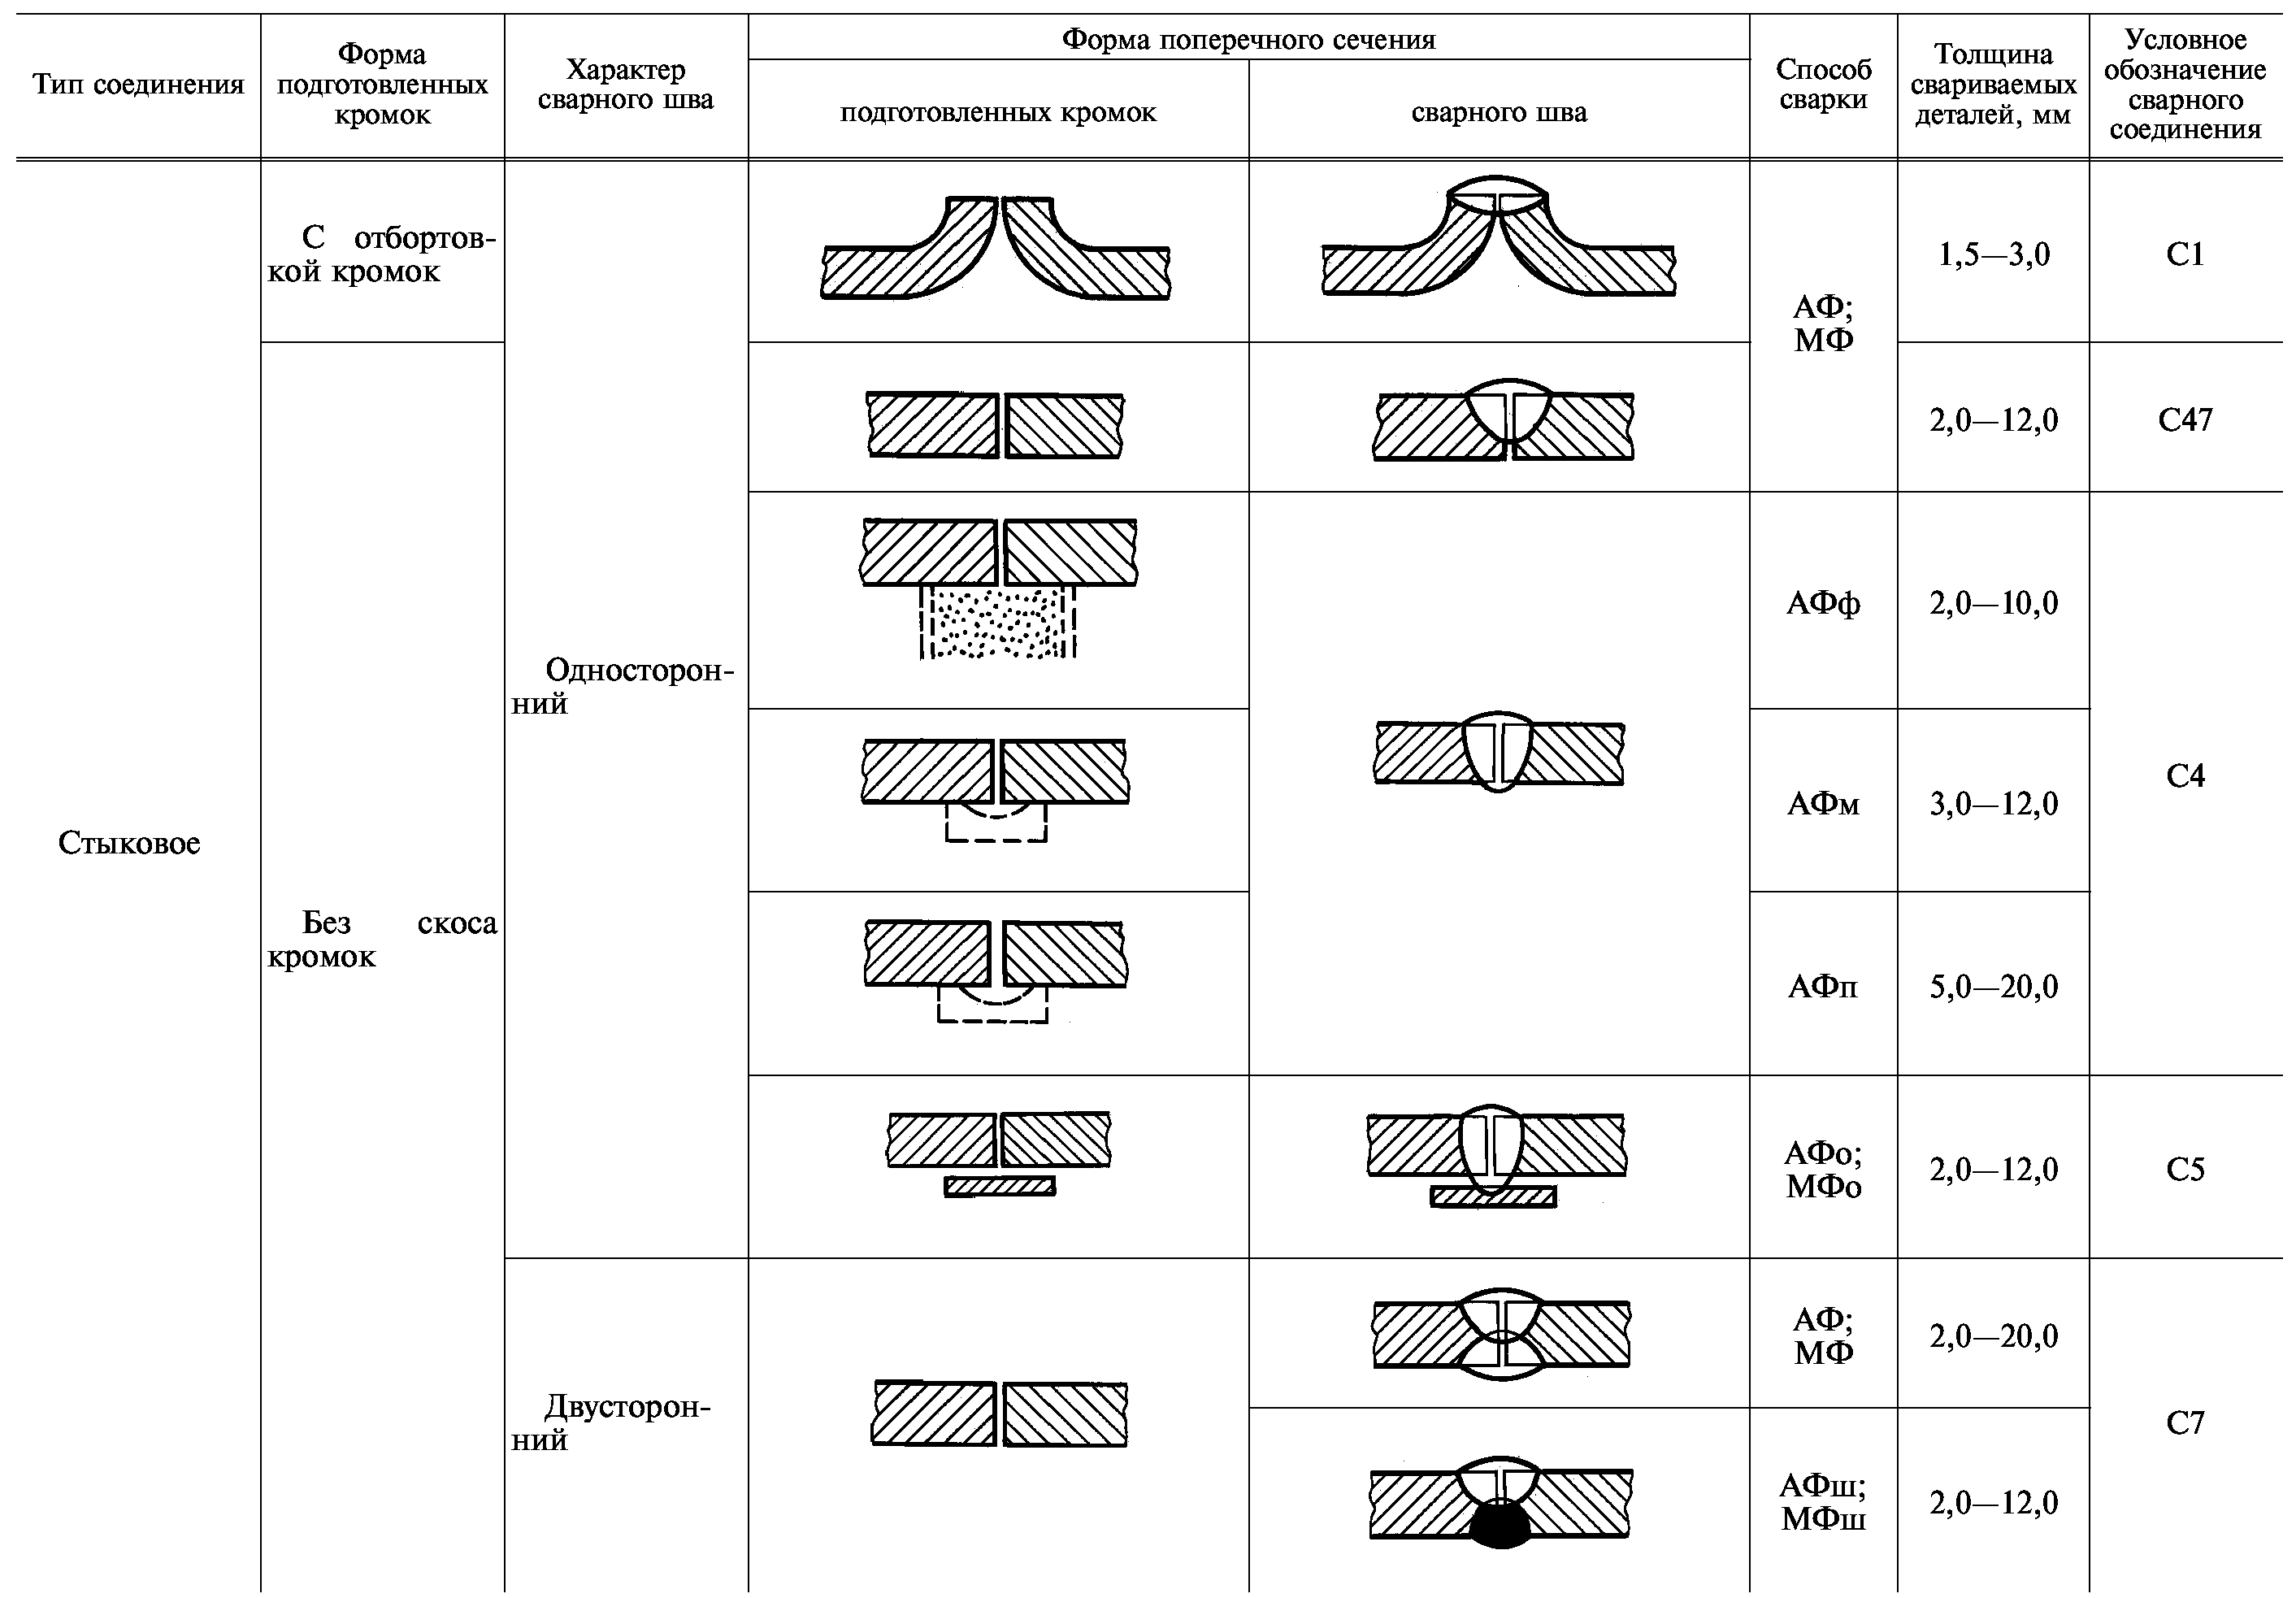
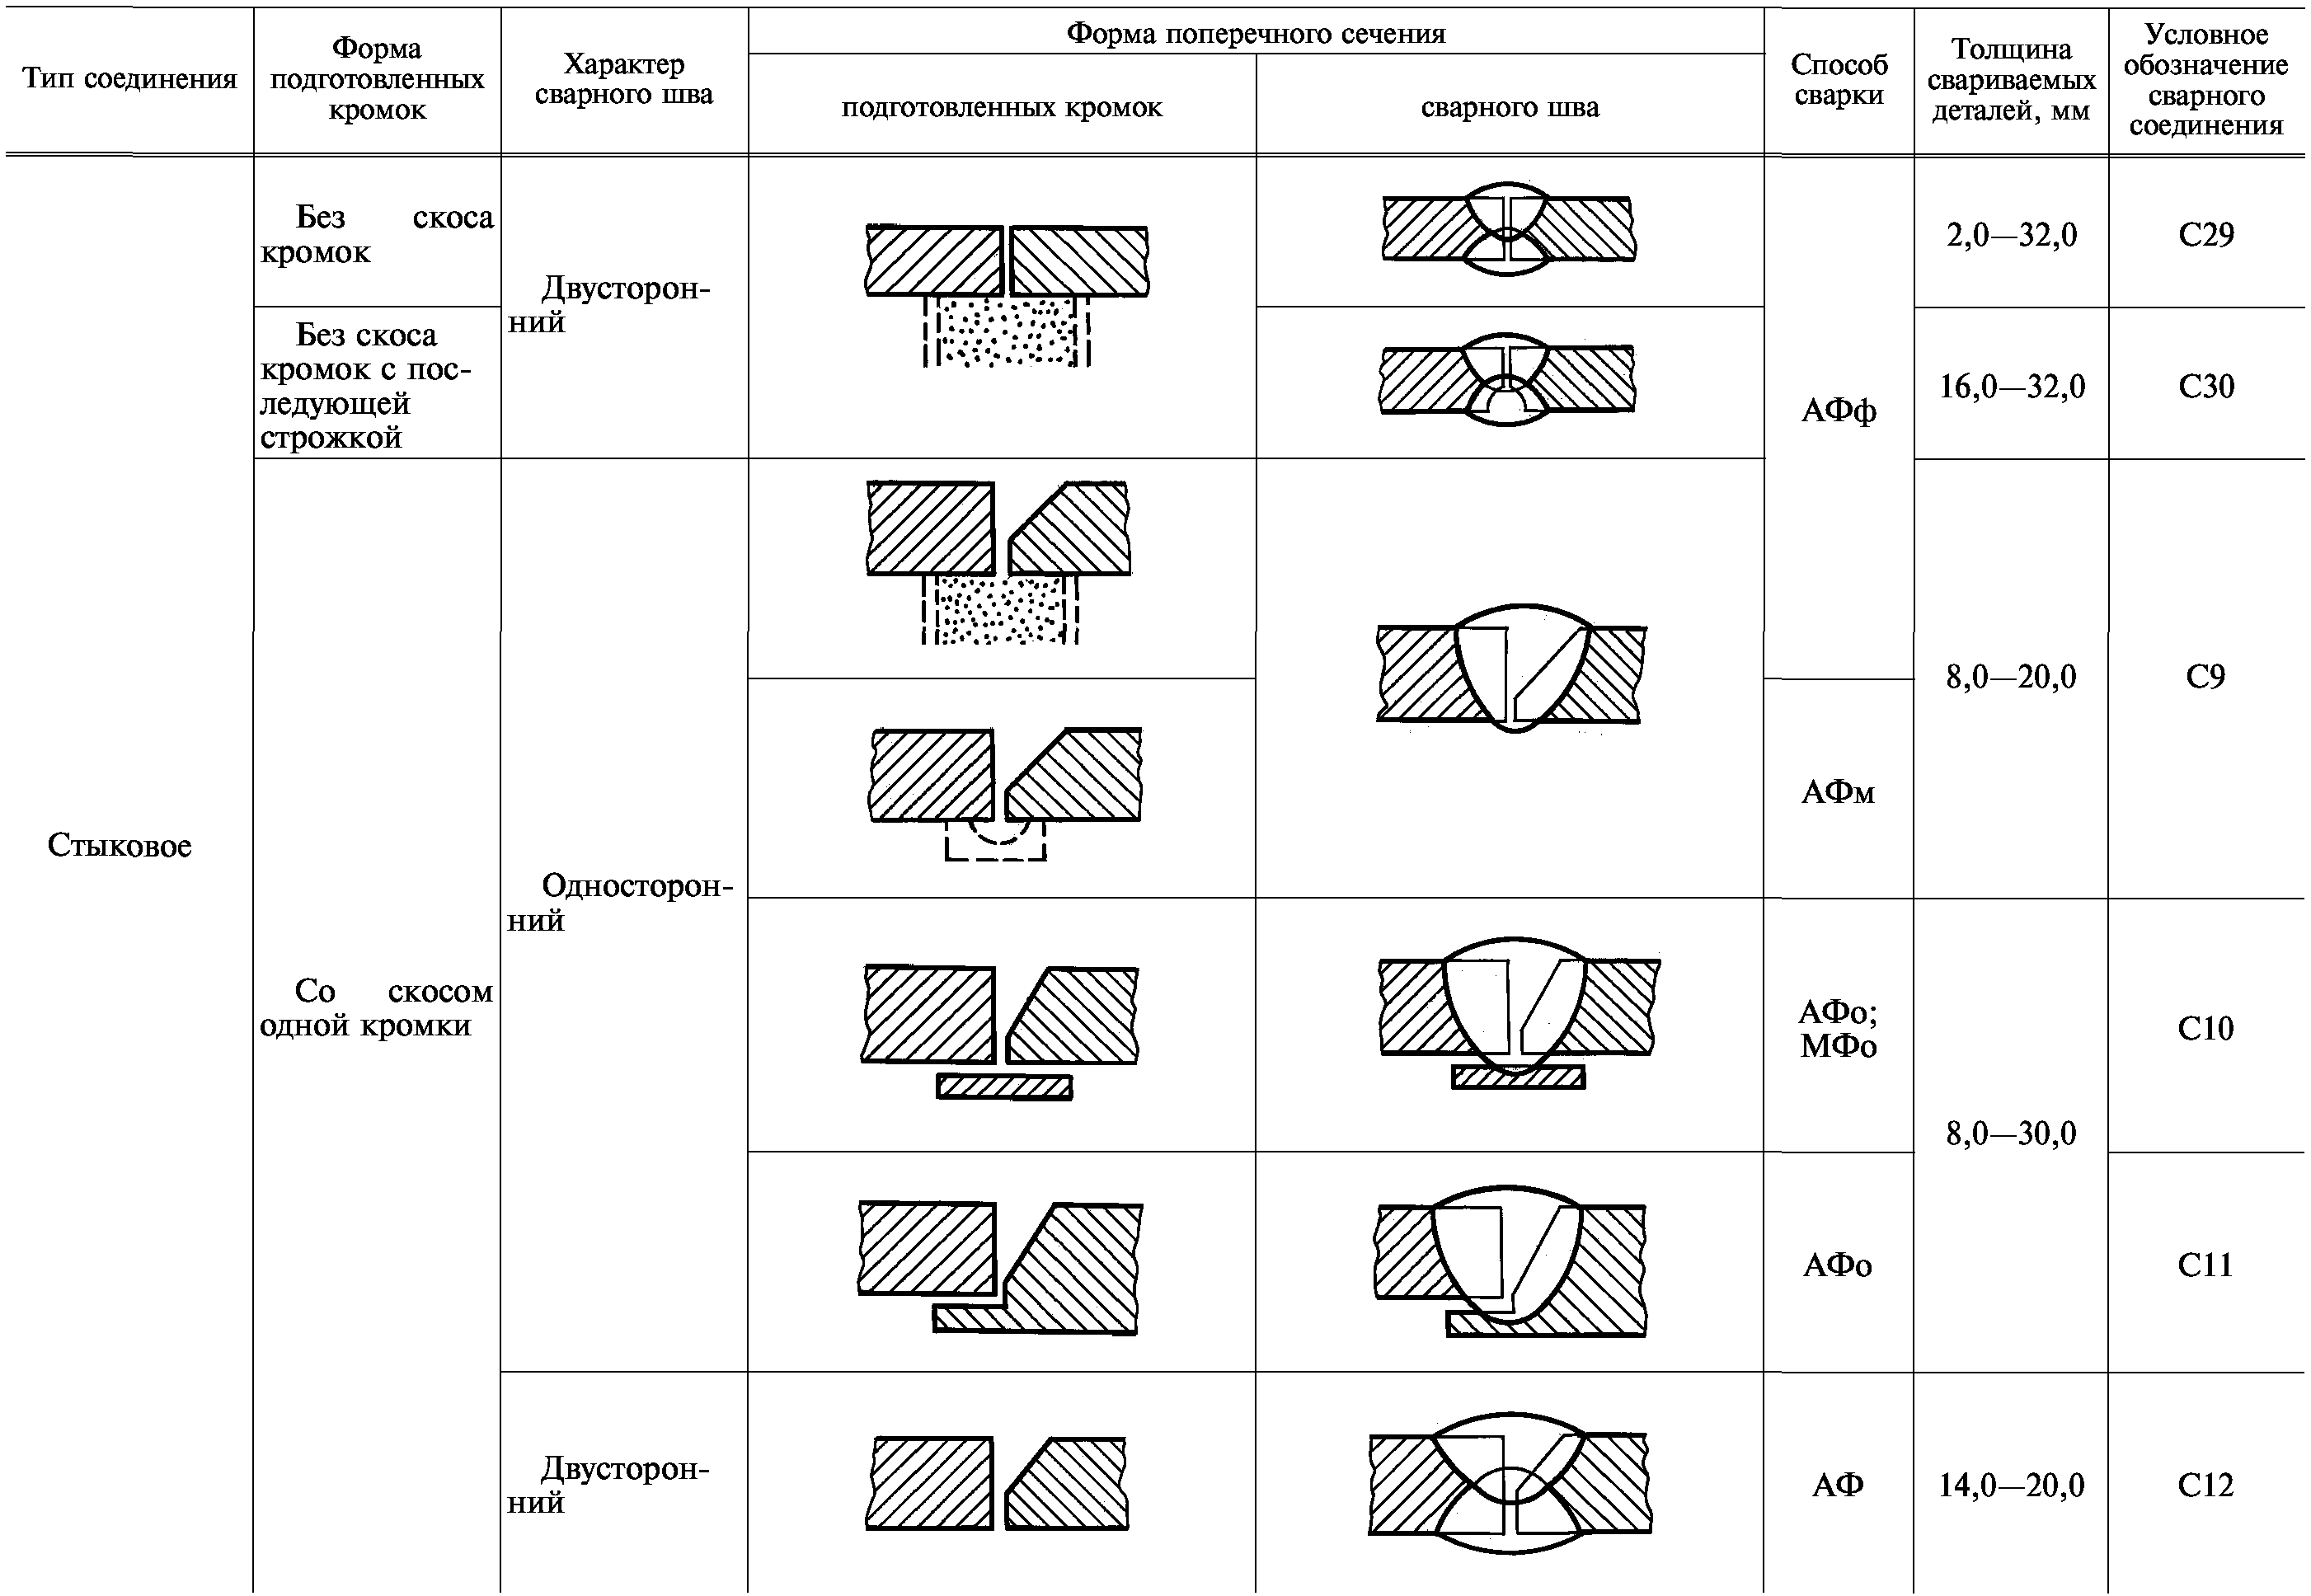
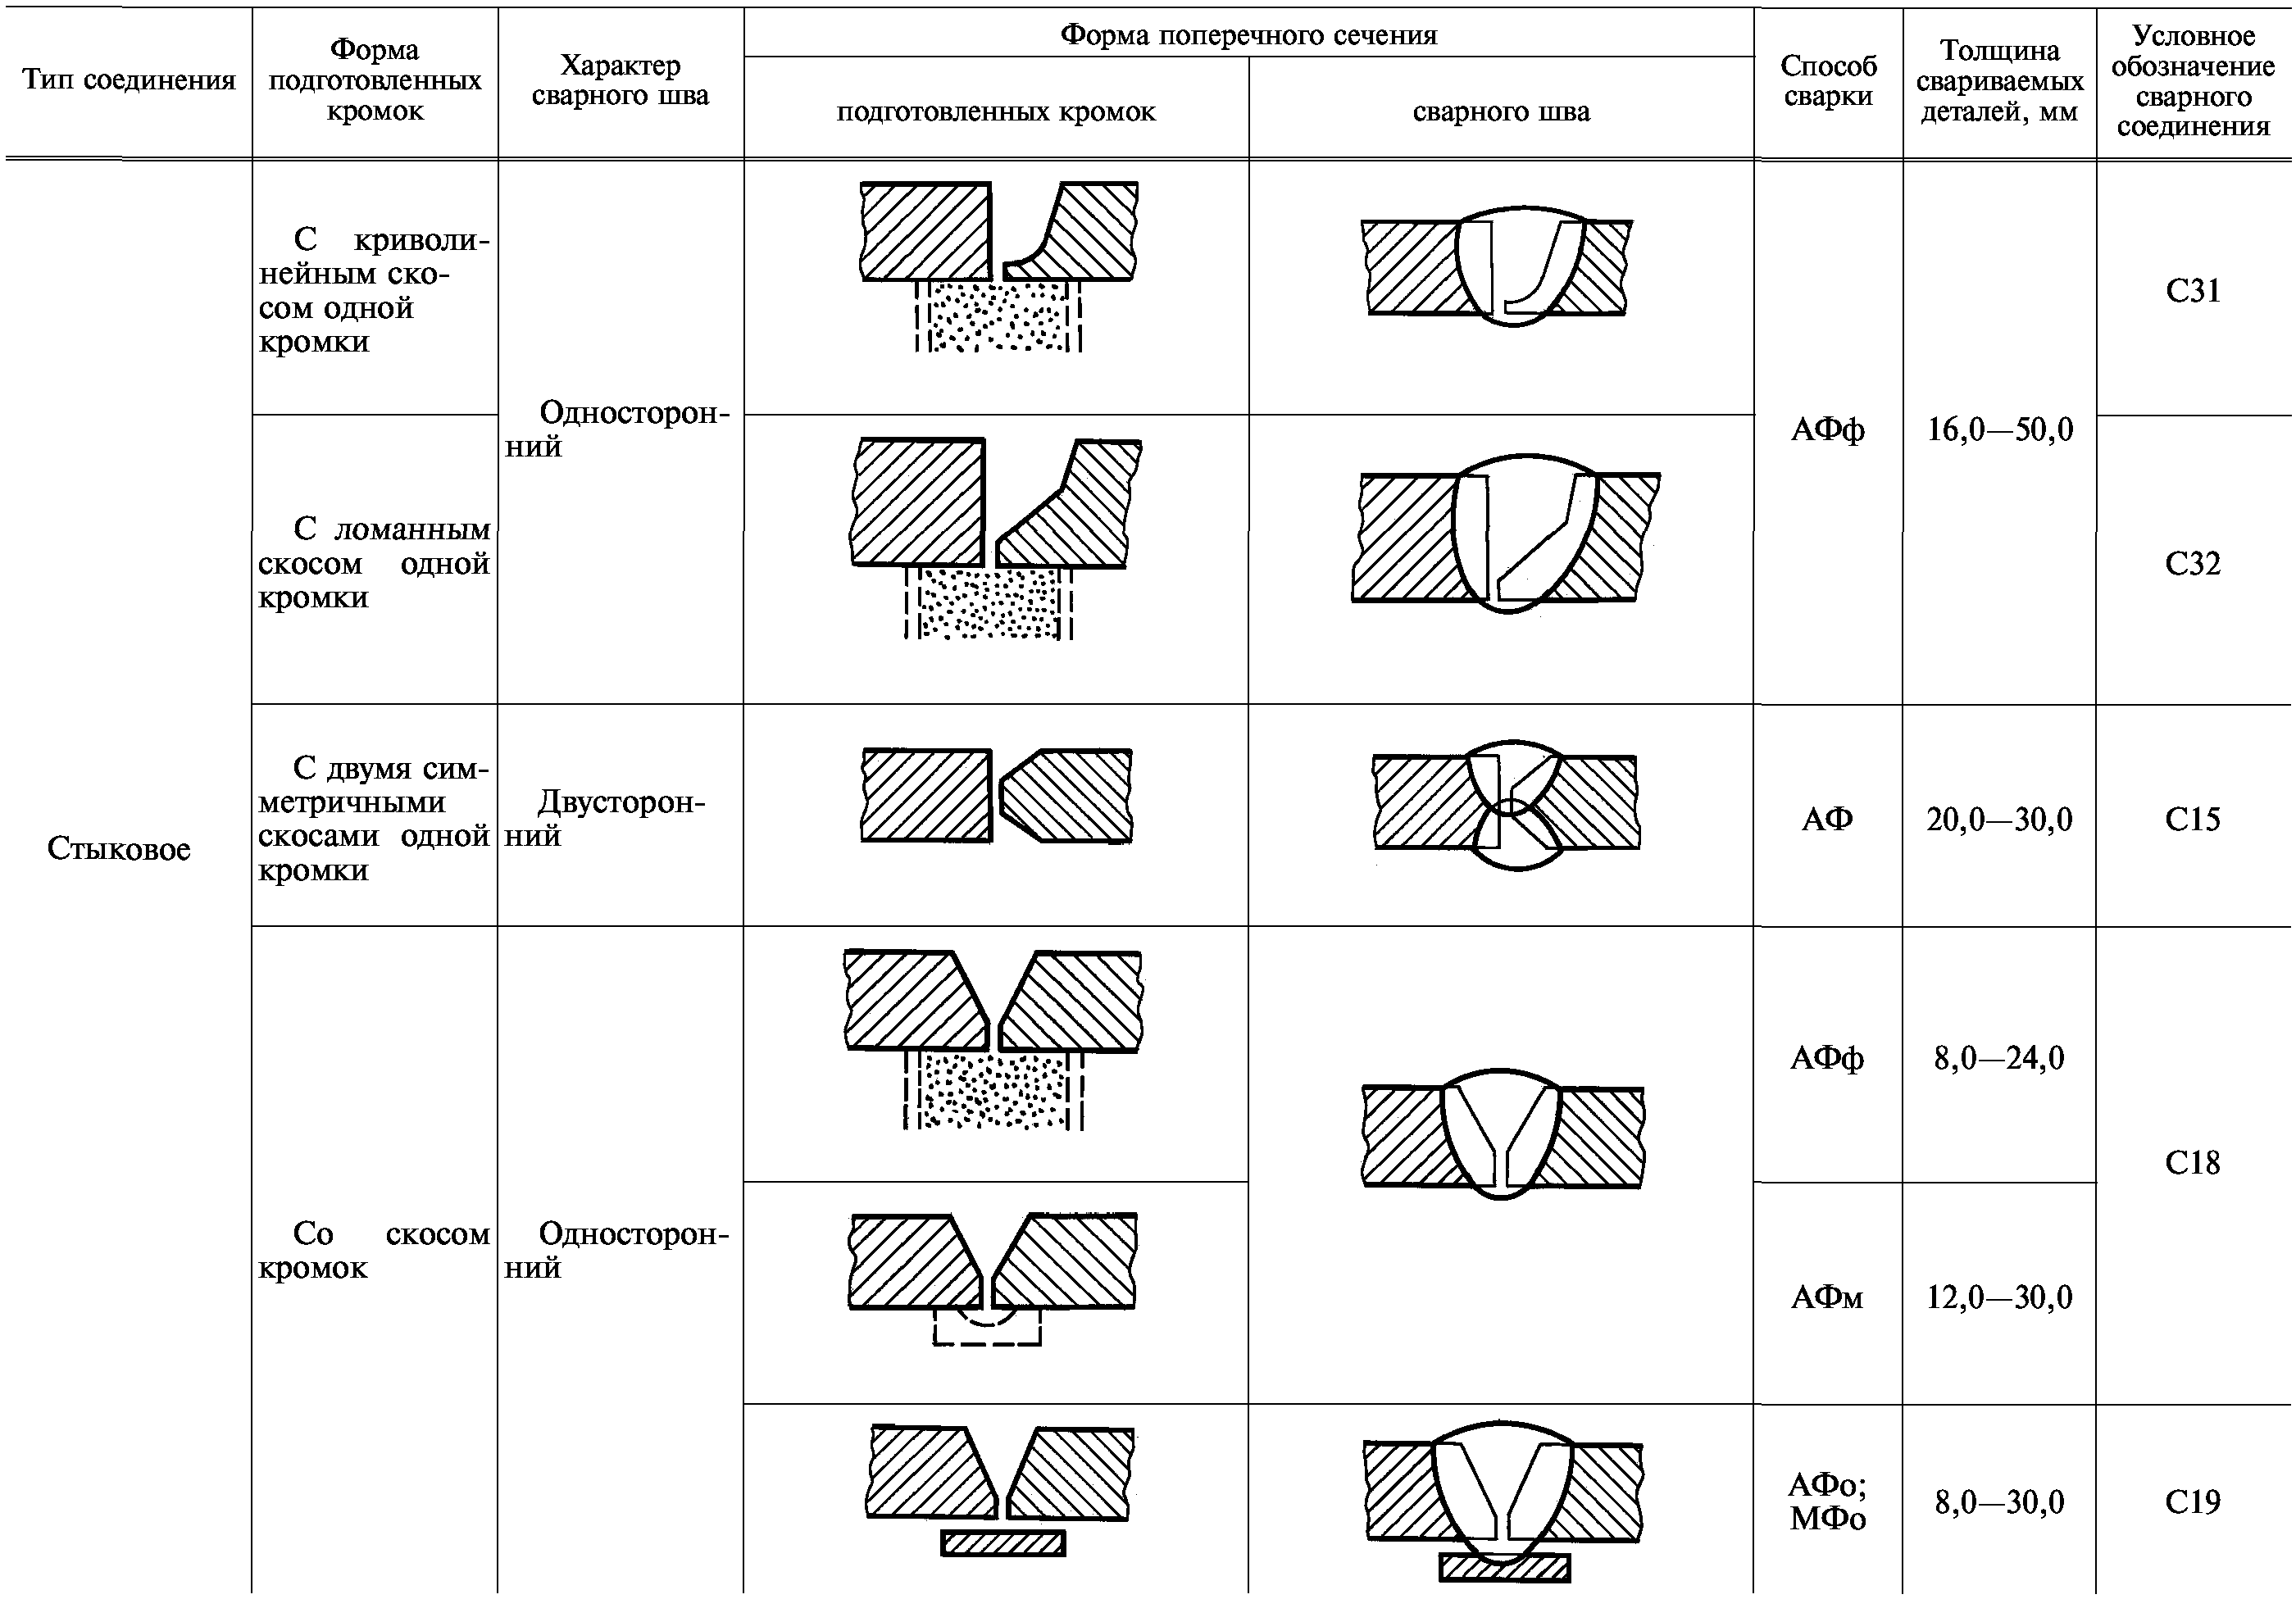
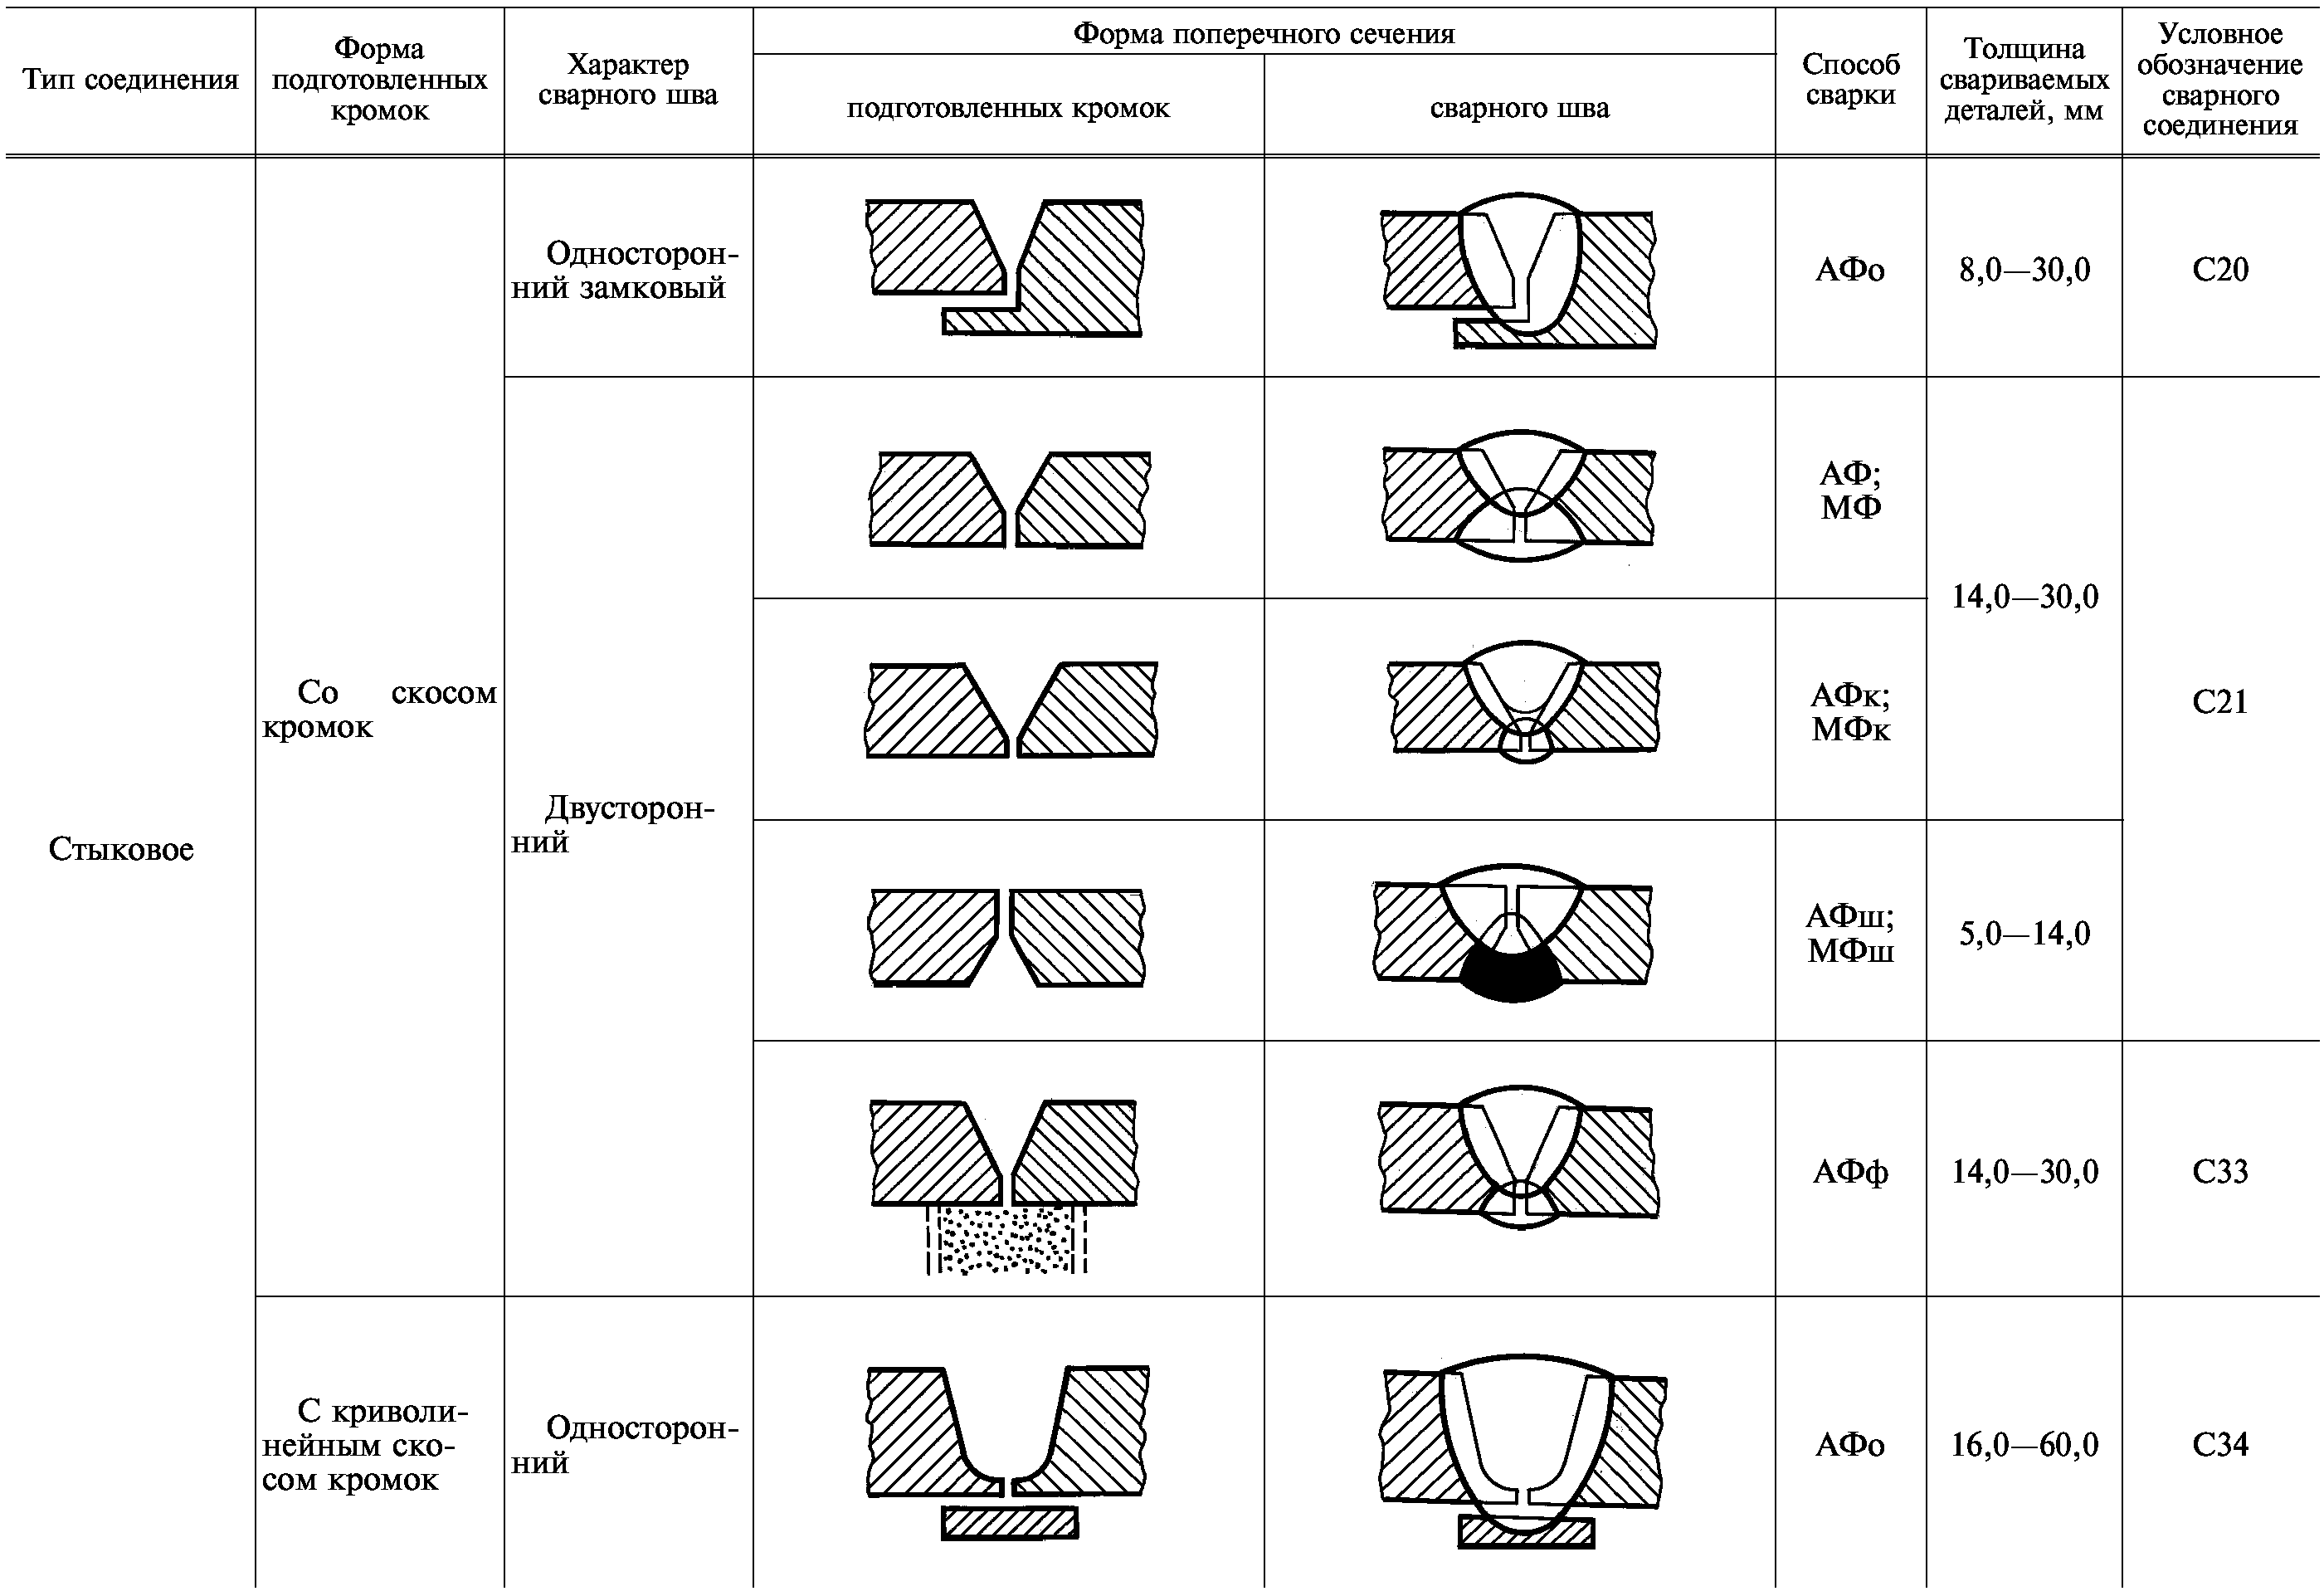
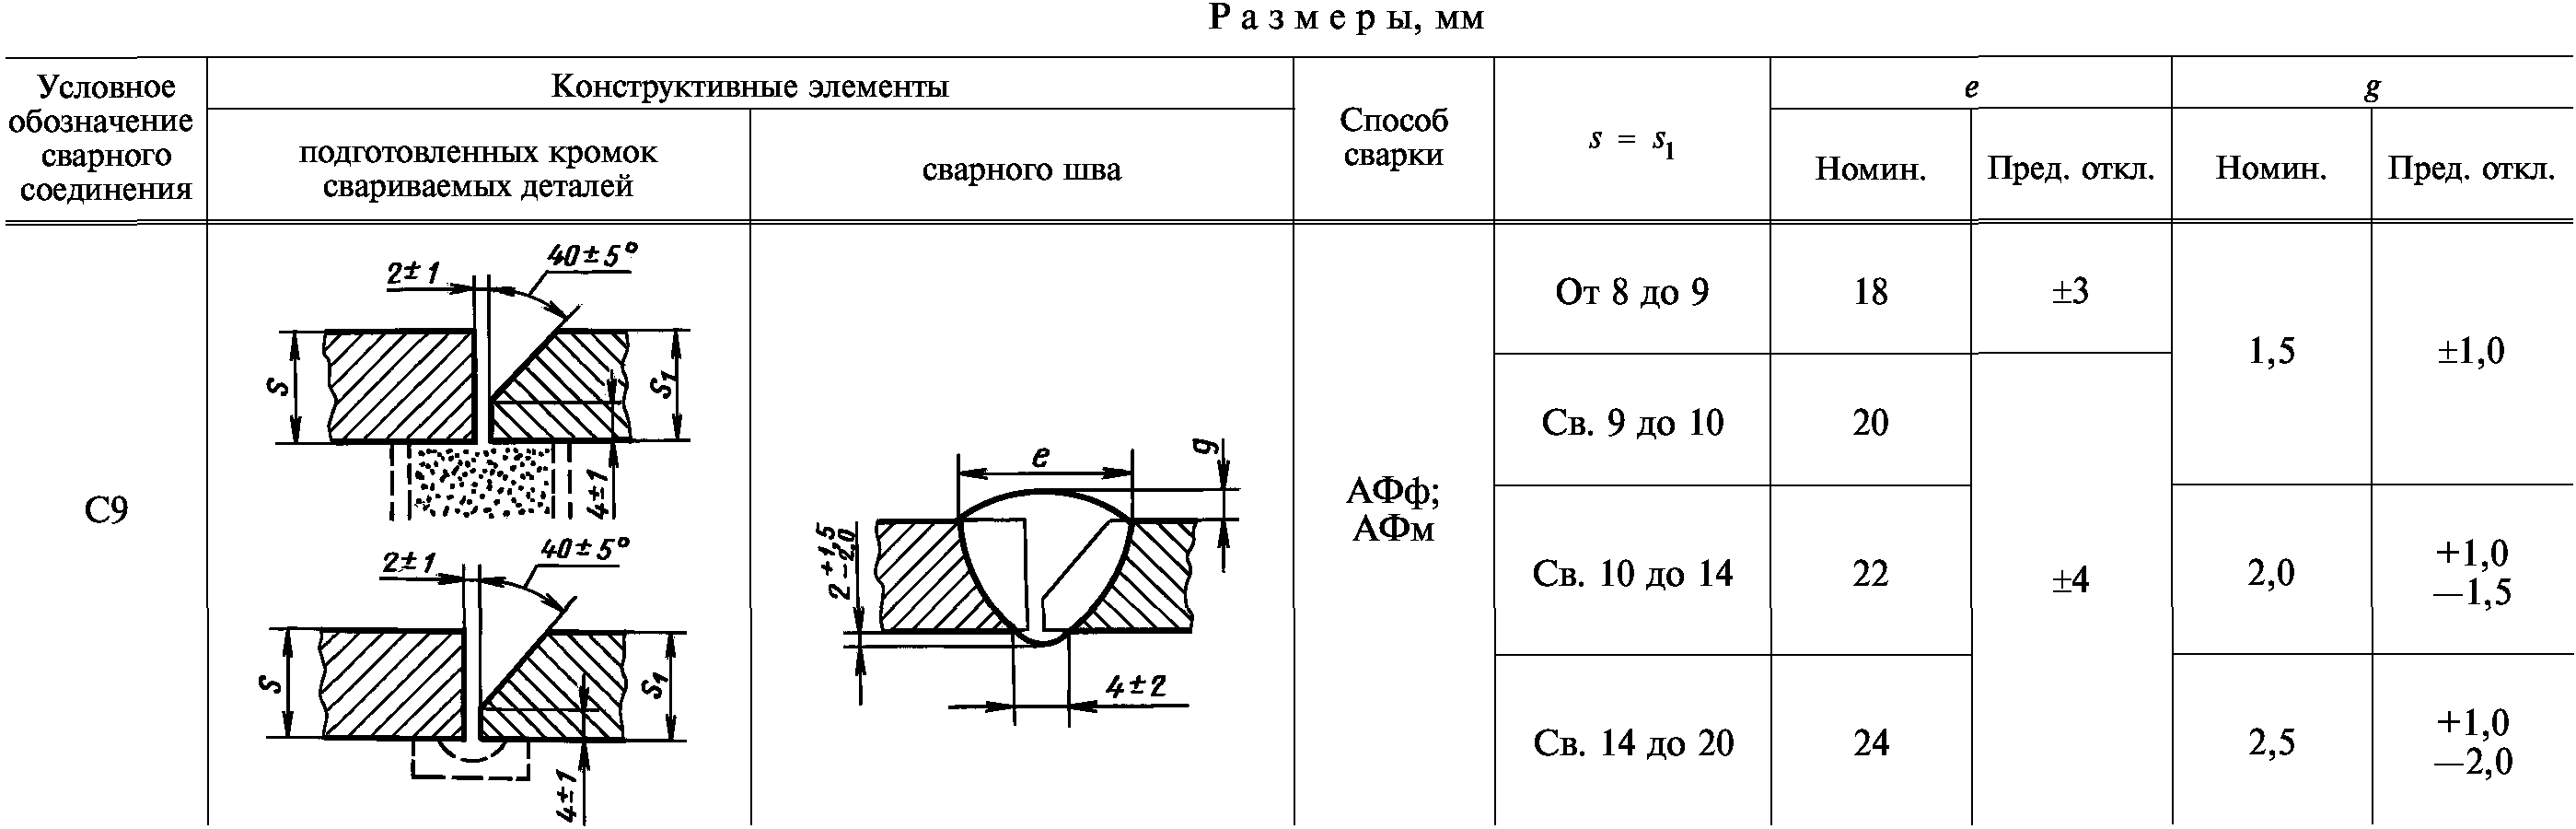
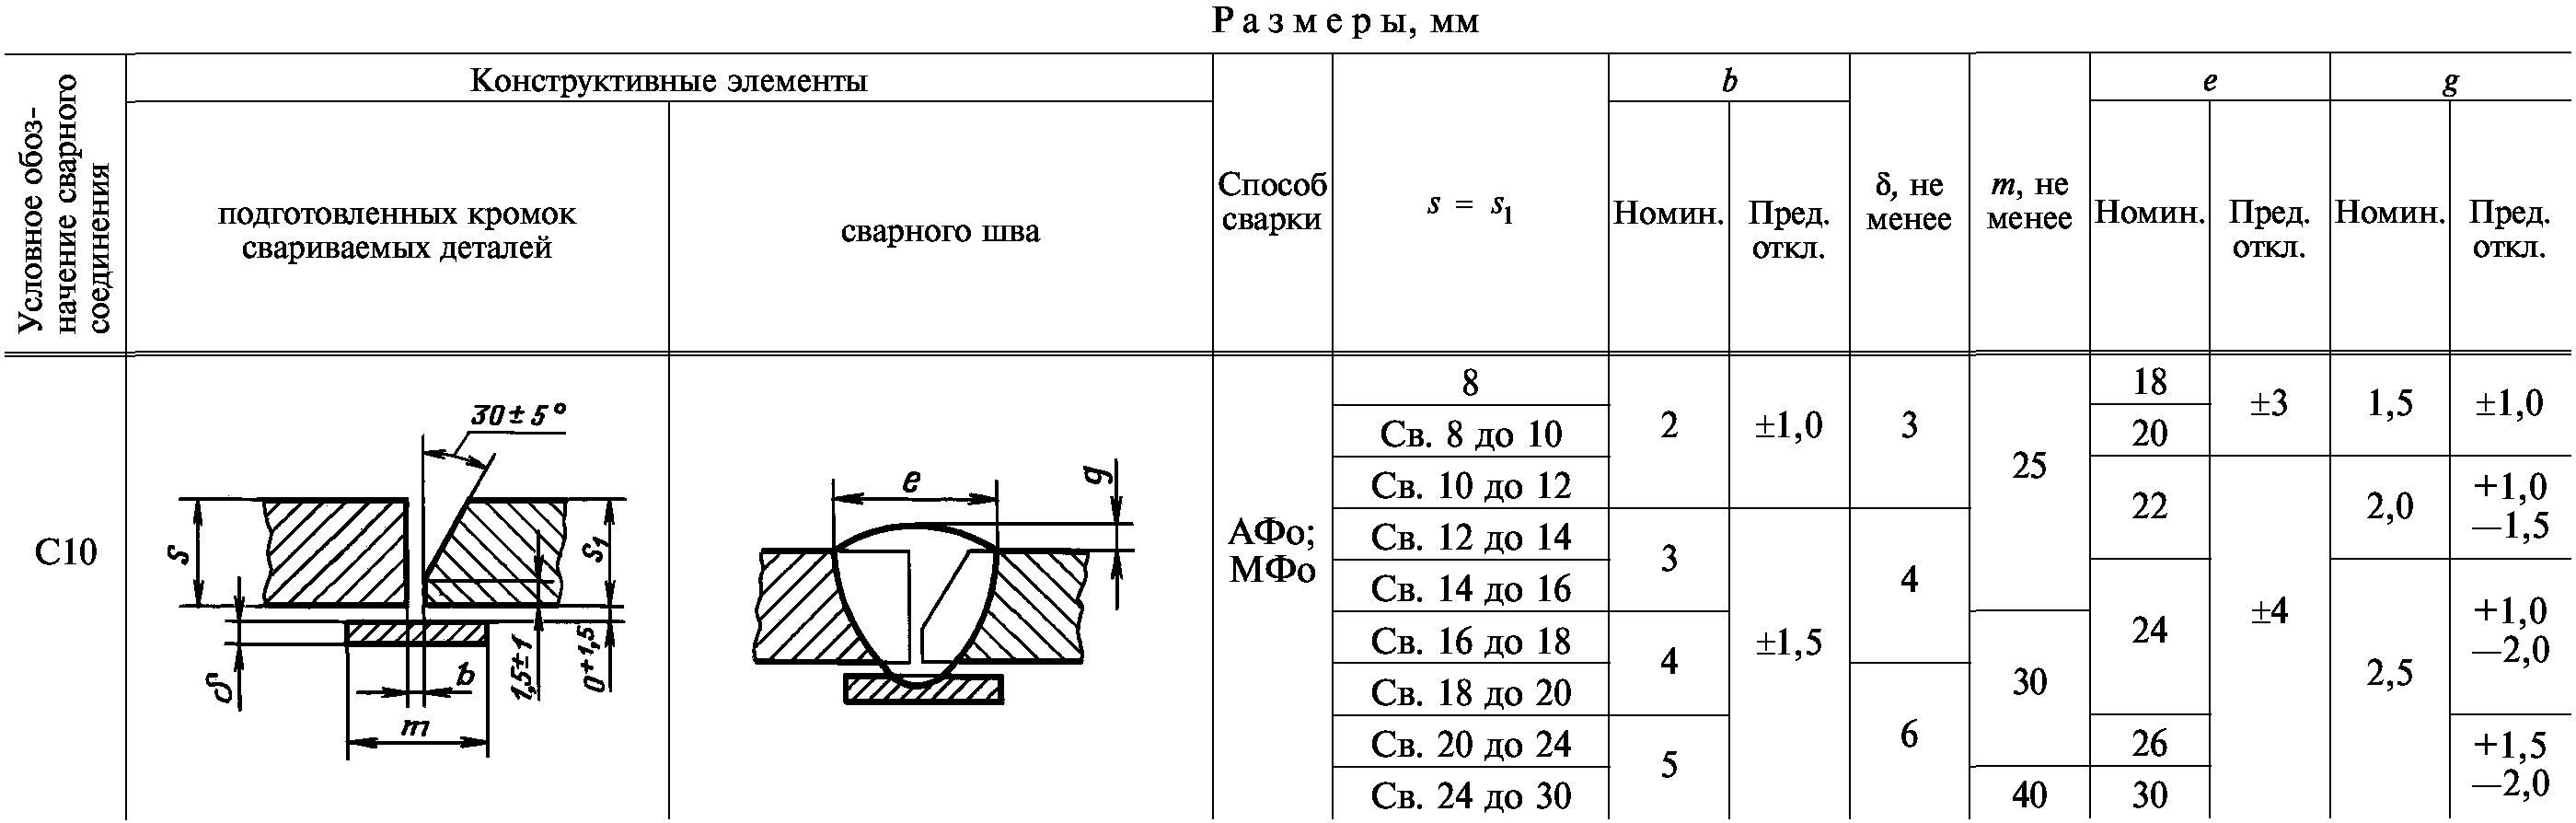
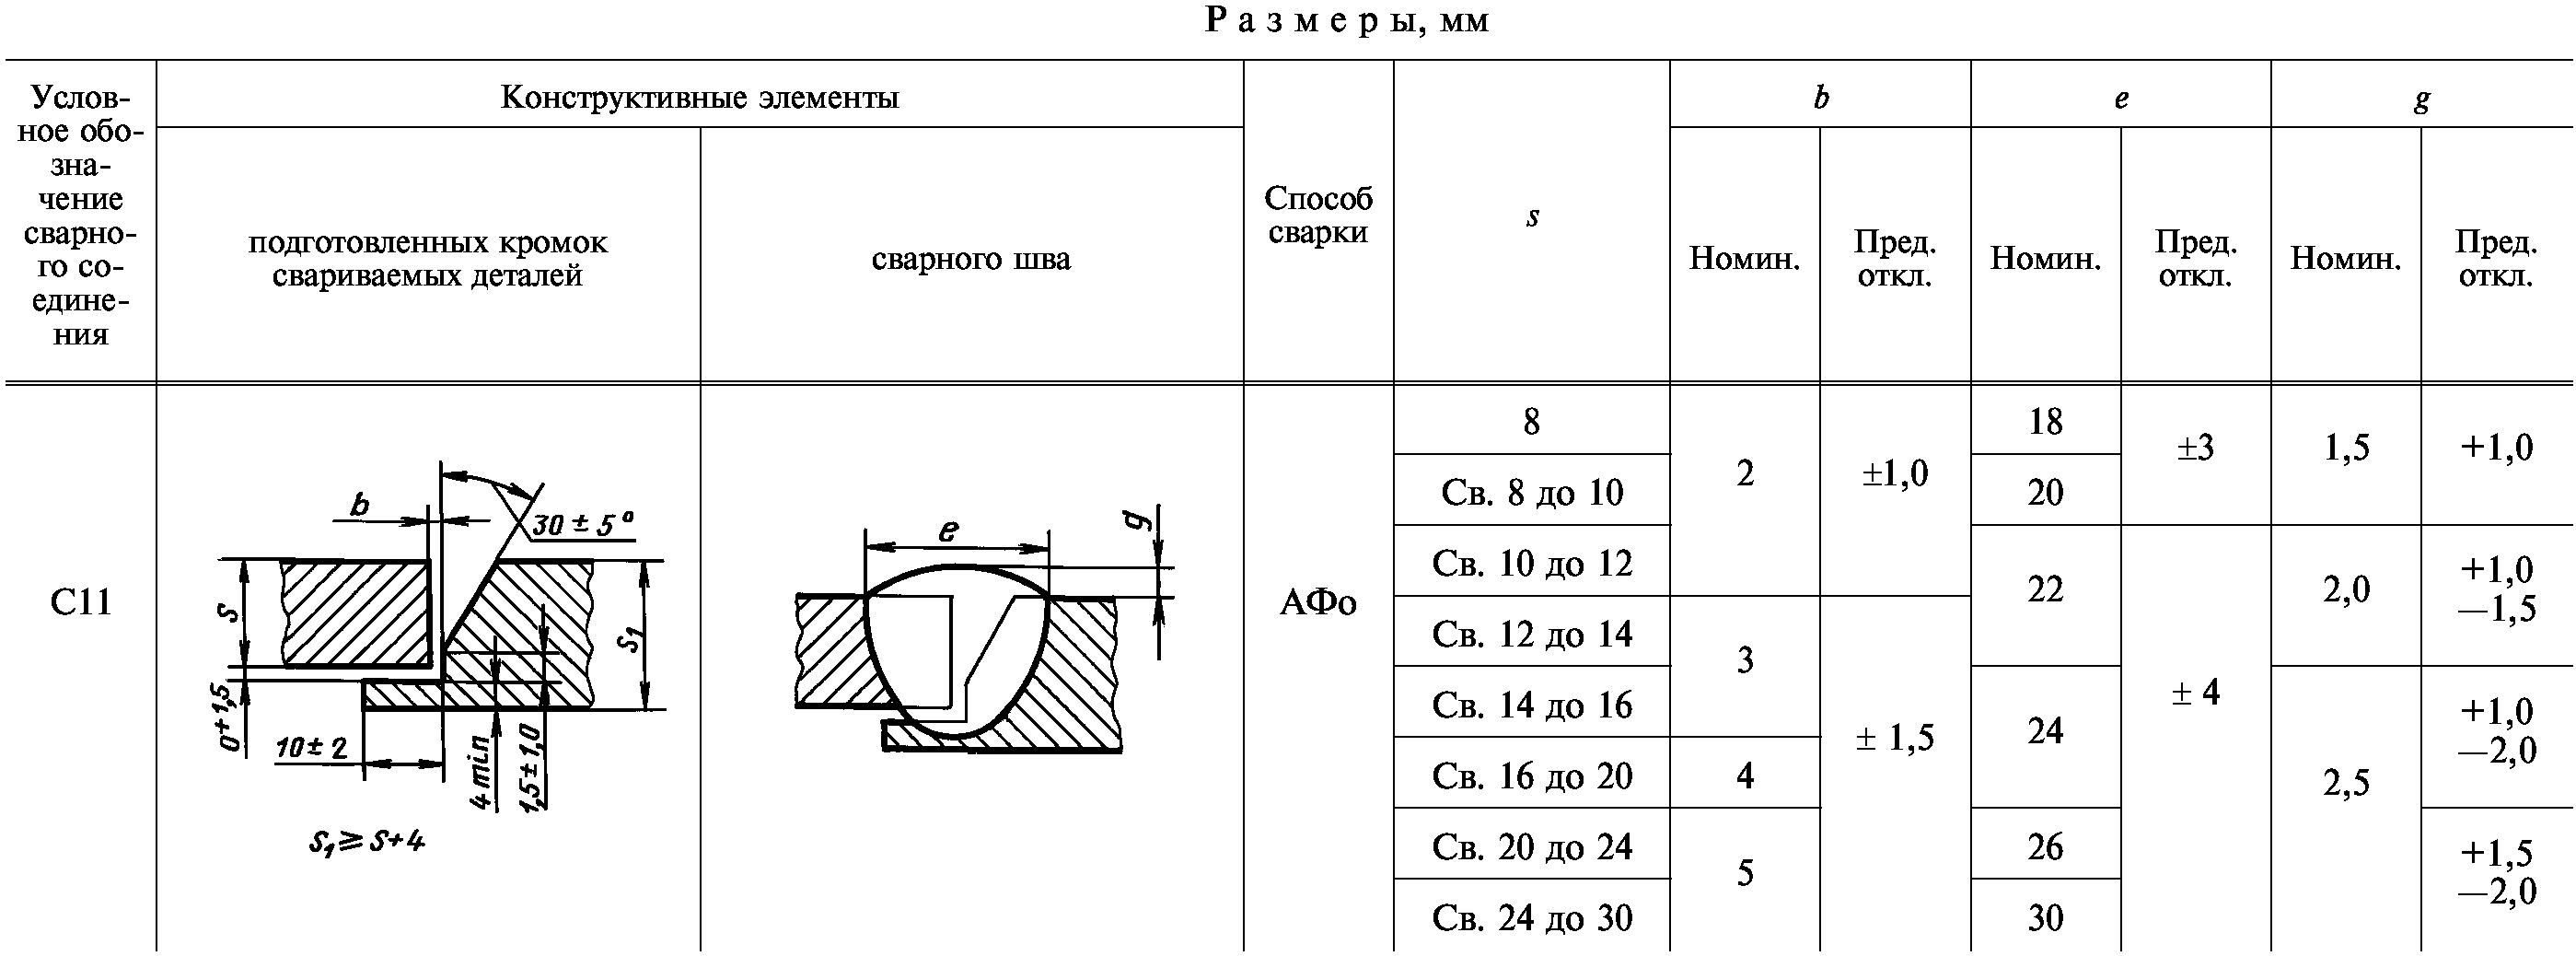
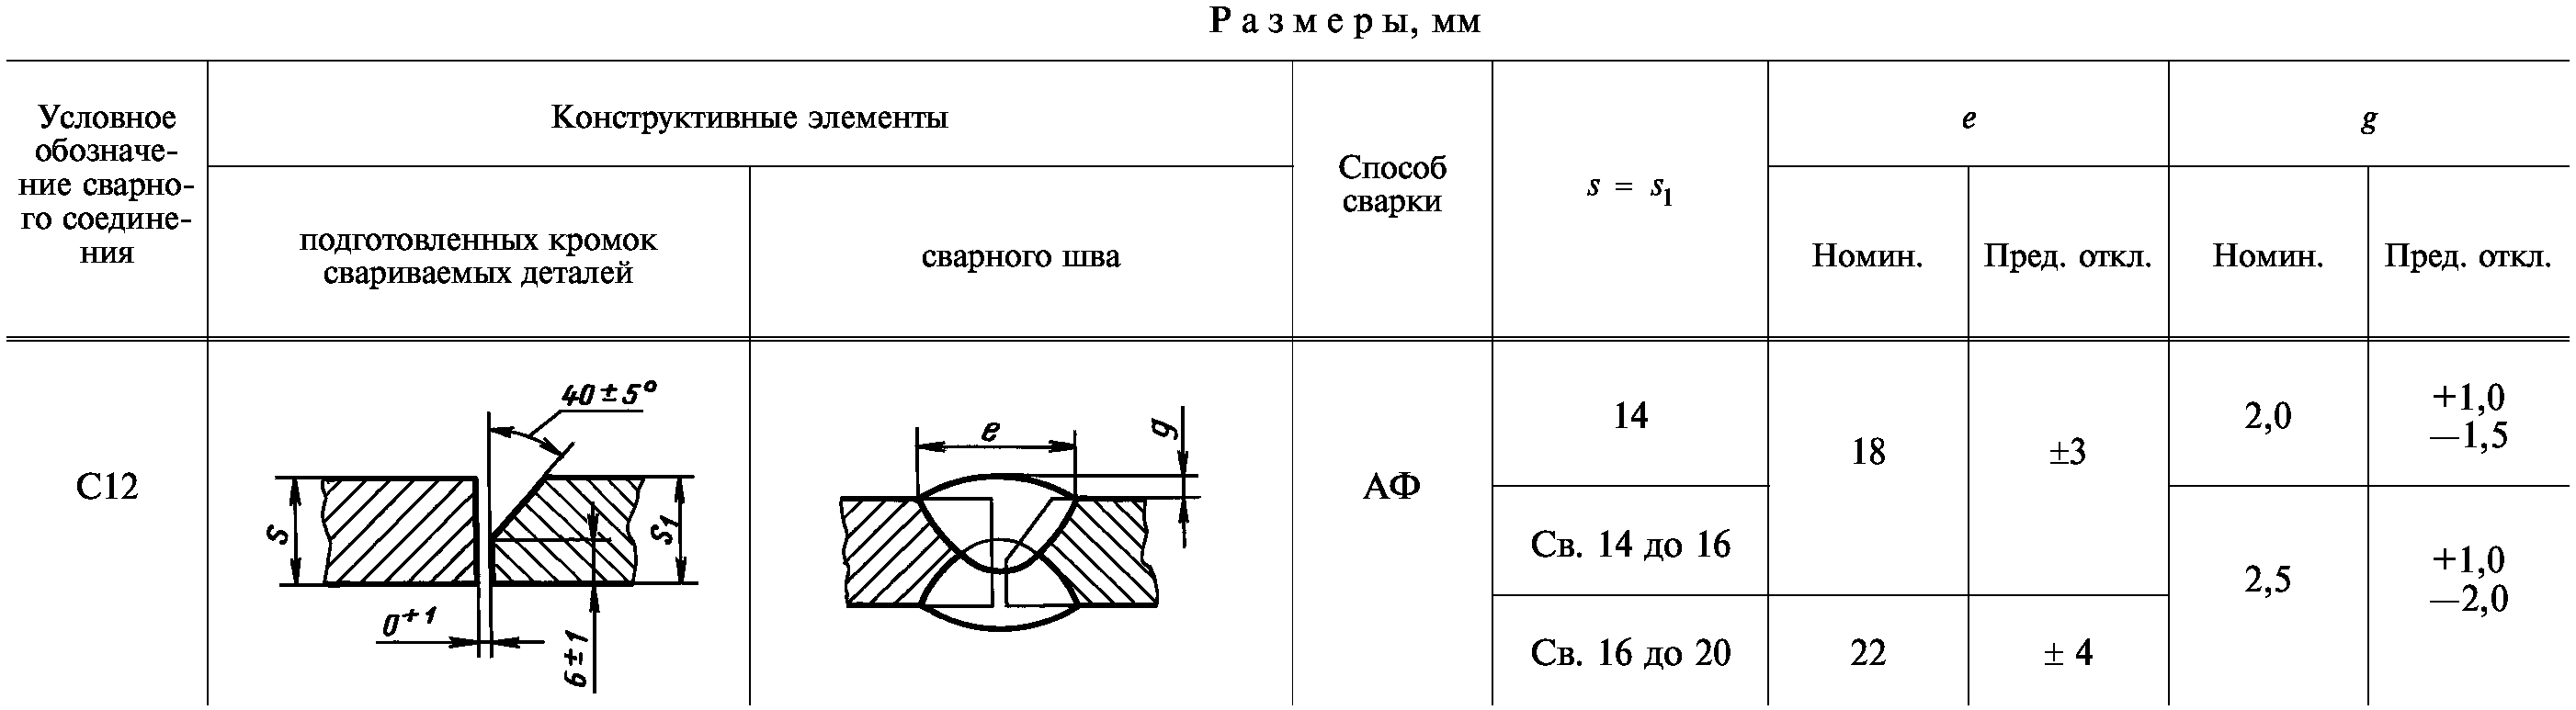
2. В стандарте приняты следующие обозначения способов сварки под флюсом:
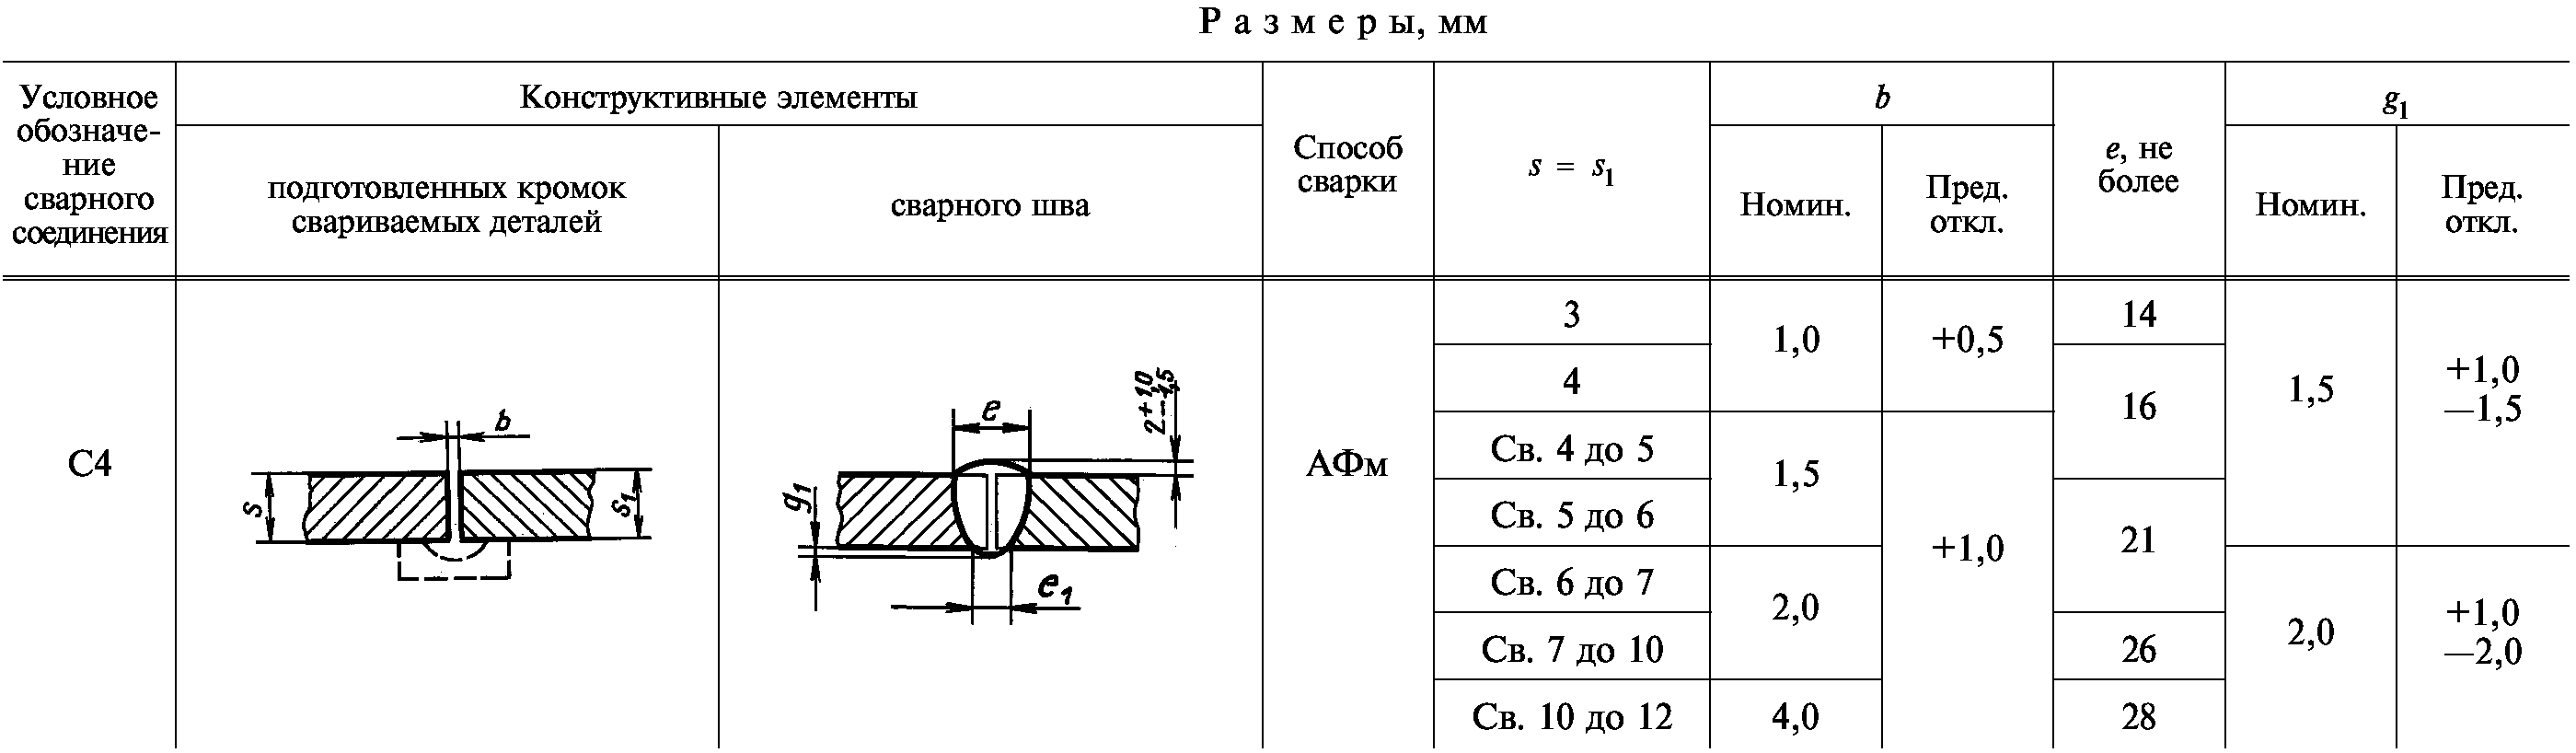
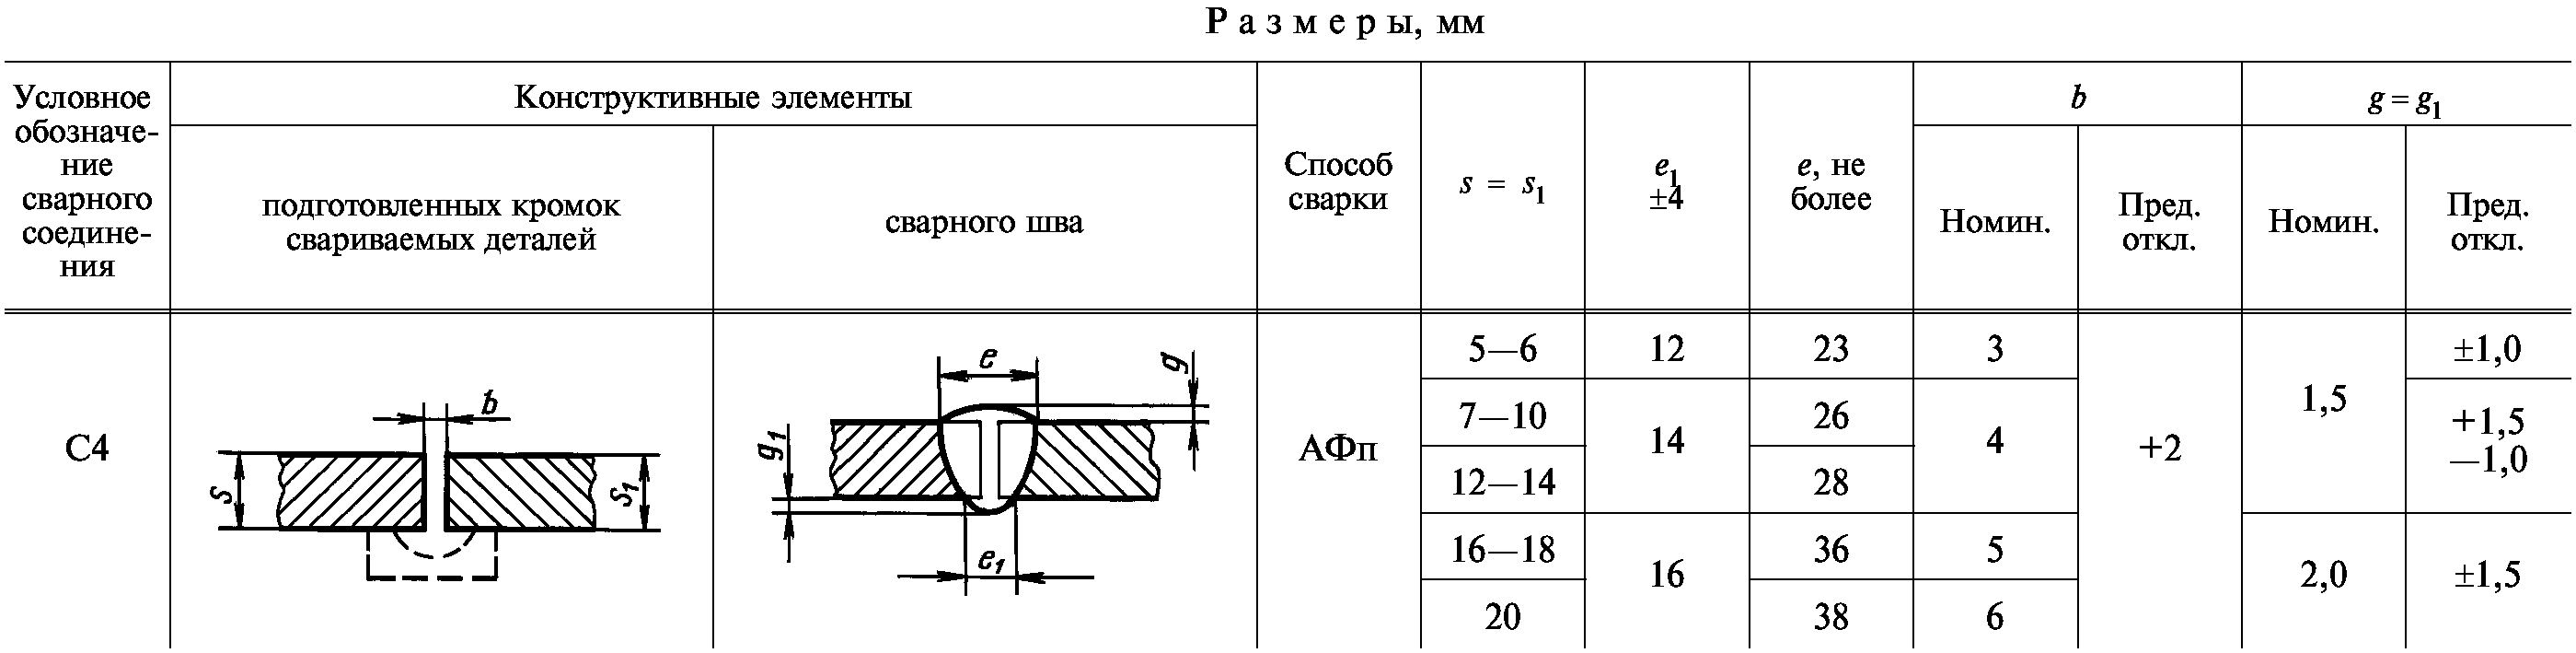
АФф — автоматическая на флюсовой подушке;
АФм — автоматическая на флюсомедной подкладке;
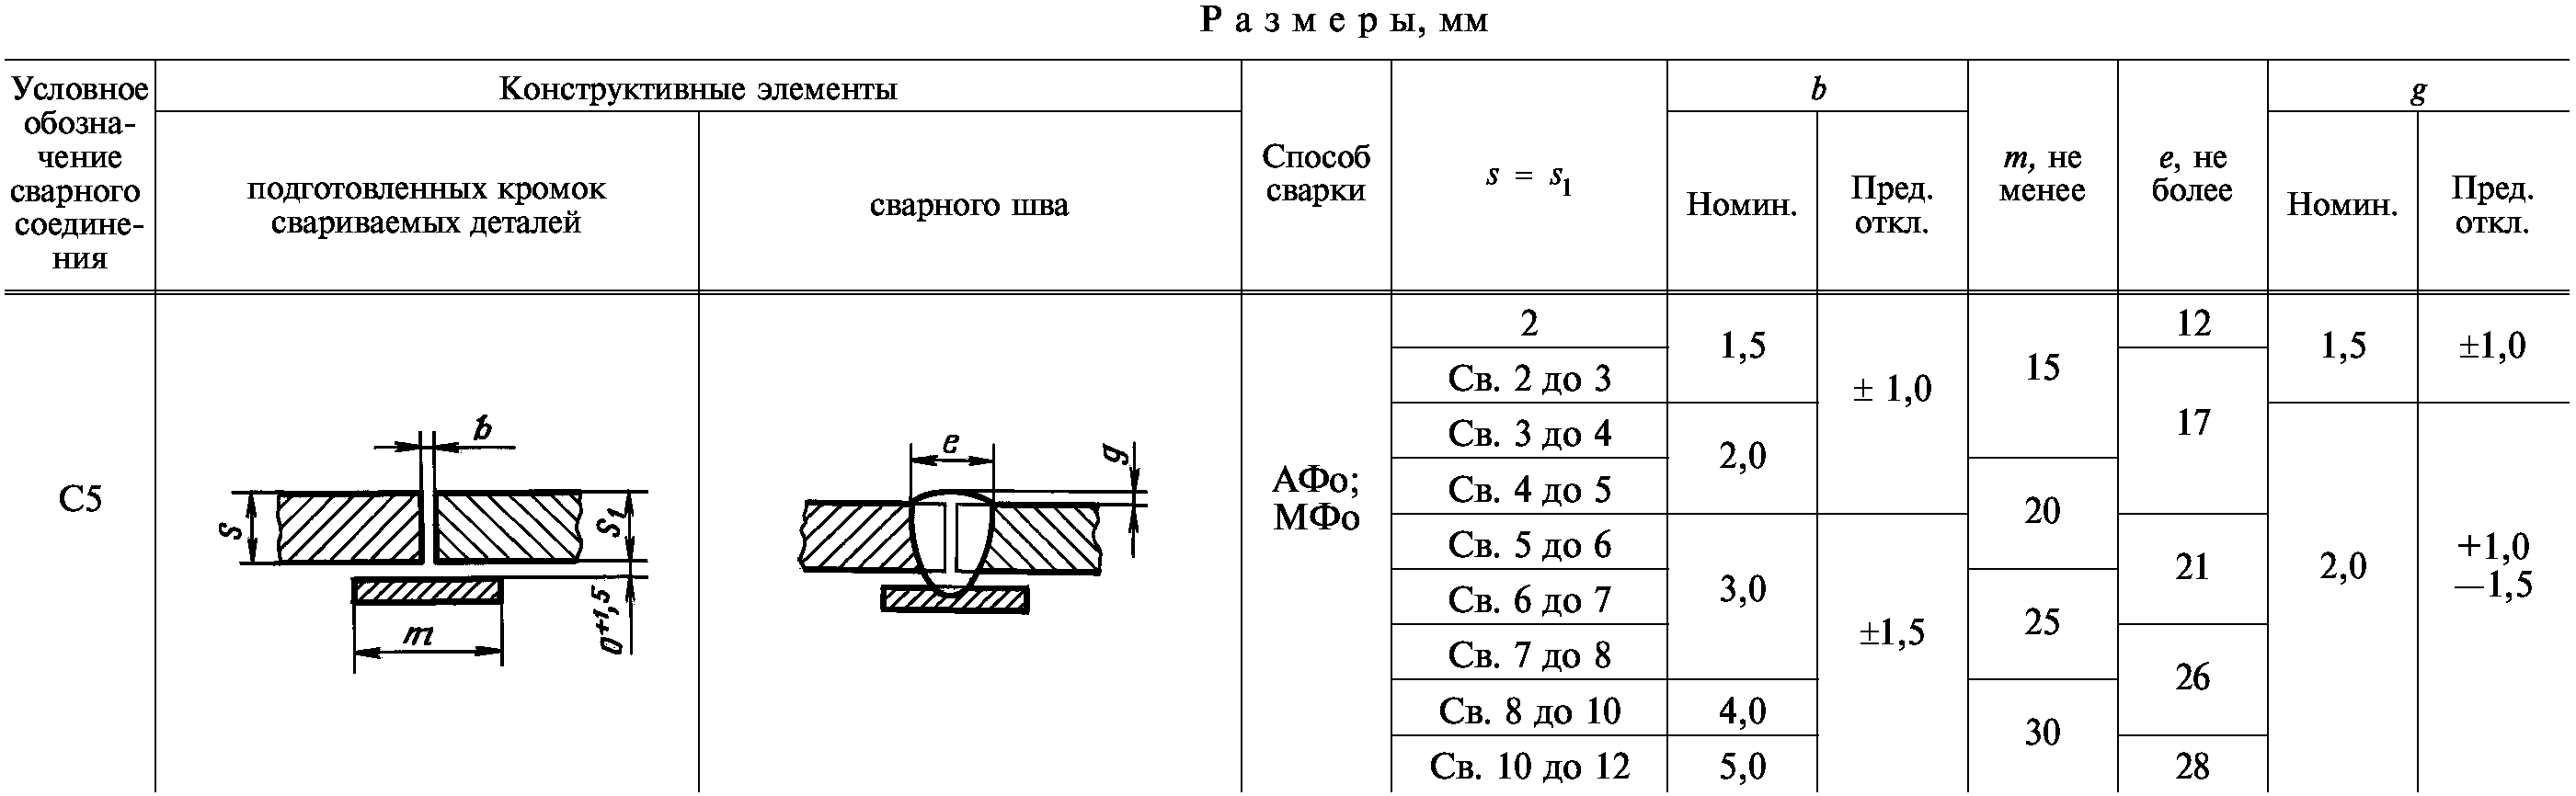
АФо — автоматическая на остающейся подкладке;
АФп — автоматическая на медном ползуне;
АФш — автоматическая с предварительным наложением подварочного шва;
АФк — автоматическая с предварительной подваркой корня шва;
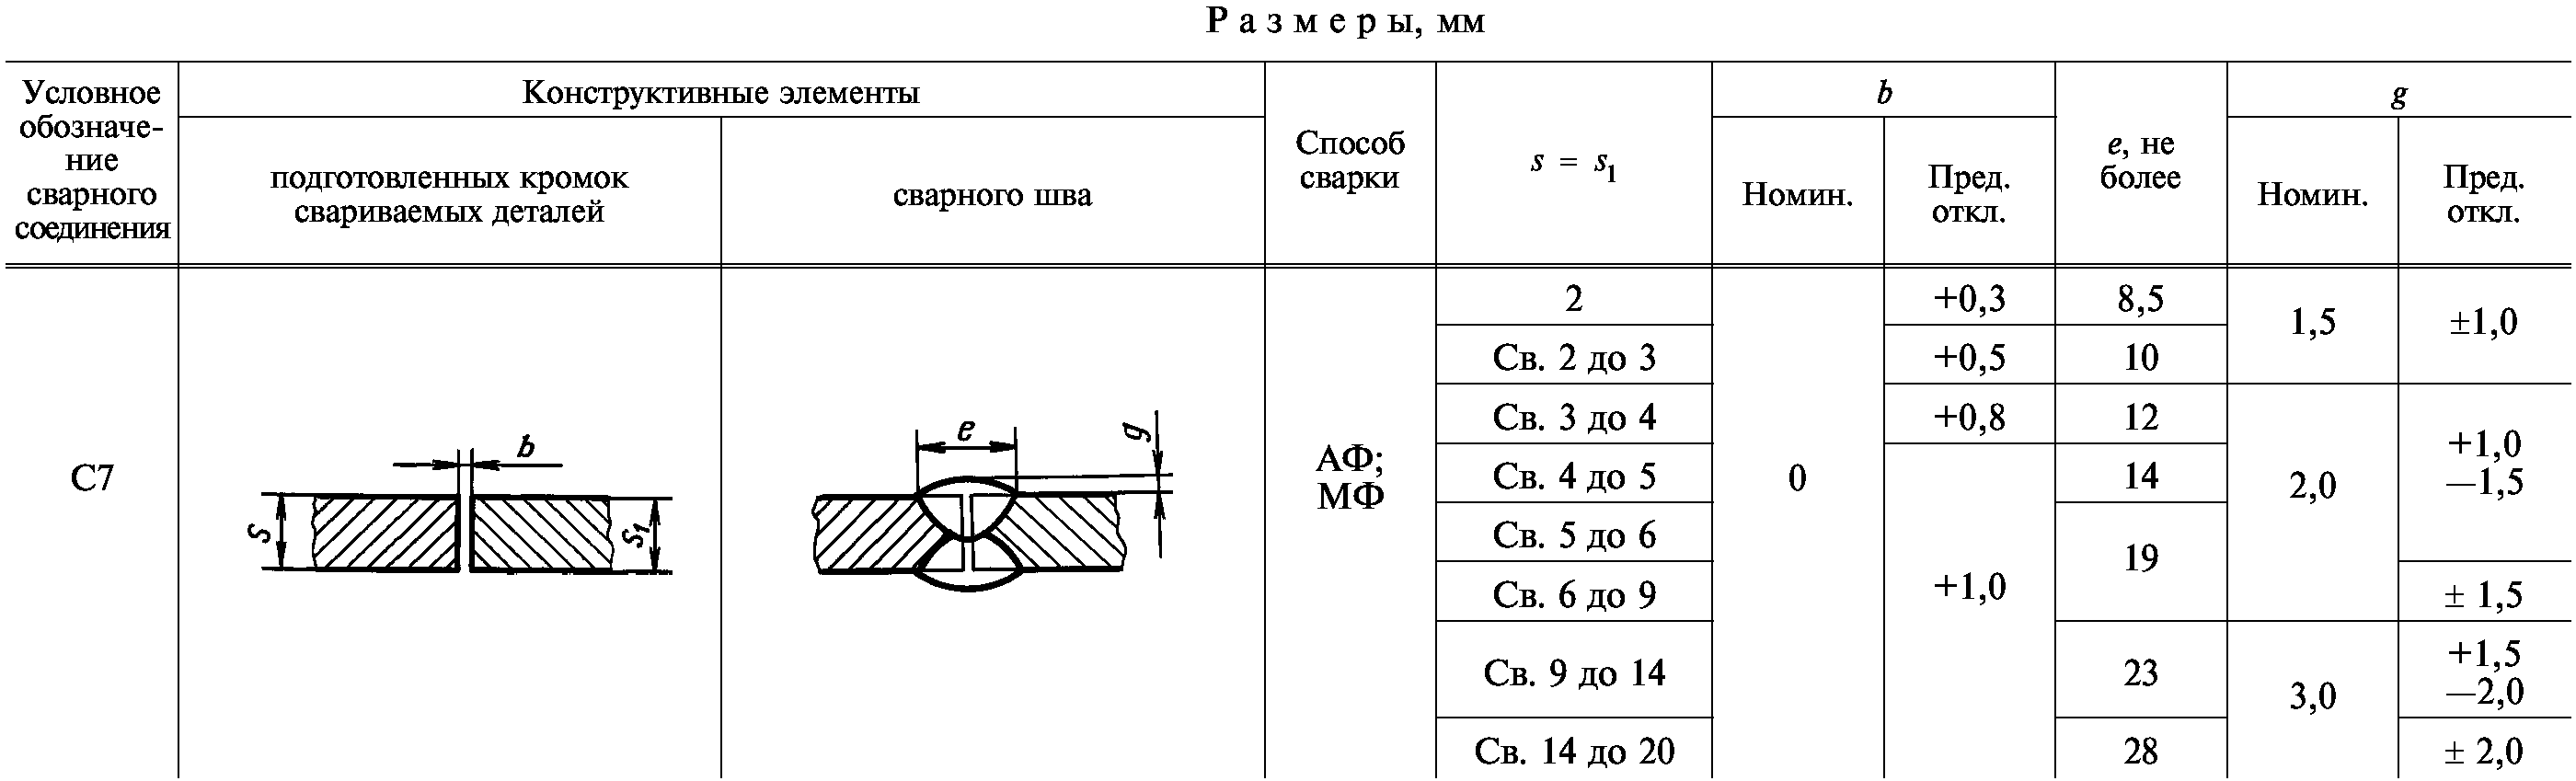
МФ — механизированная на весу;
МФо — механизированная на остающейся подкладке;
МФш — механизированная с предварительным наложением подварочного шва;
МФк — механизированная с предварительной подваркой корня шва.
(Измененная редакция, Изм. № 2).
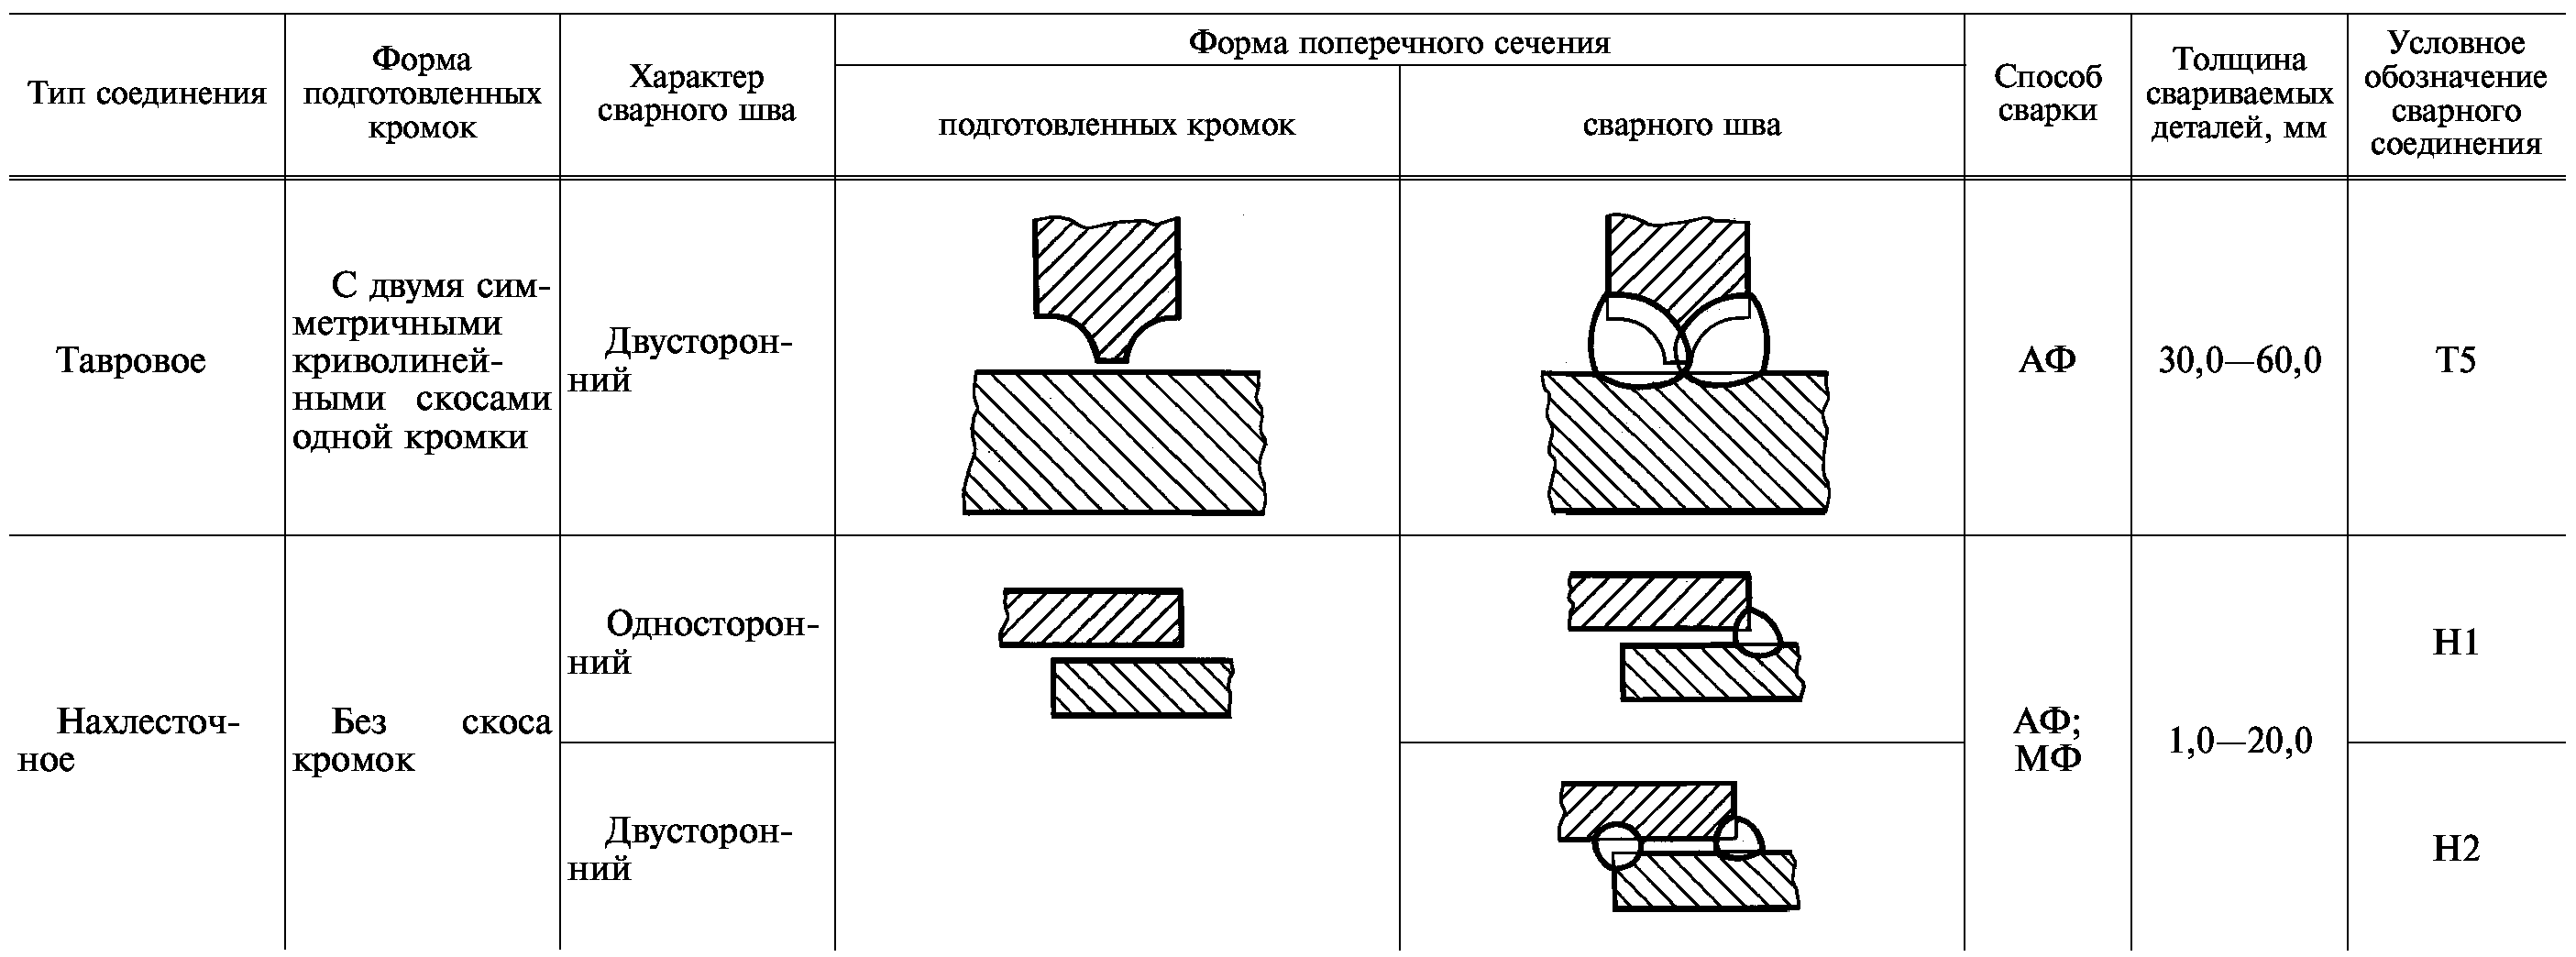
3. Основные типы сварных соединений приведены в табл. 1, сечения предварительно наложенных подварочных швов условно зачернены.
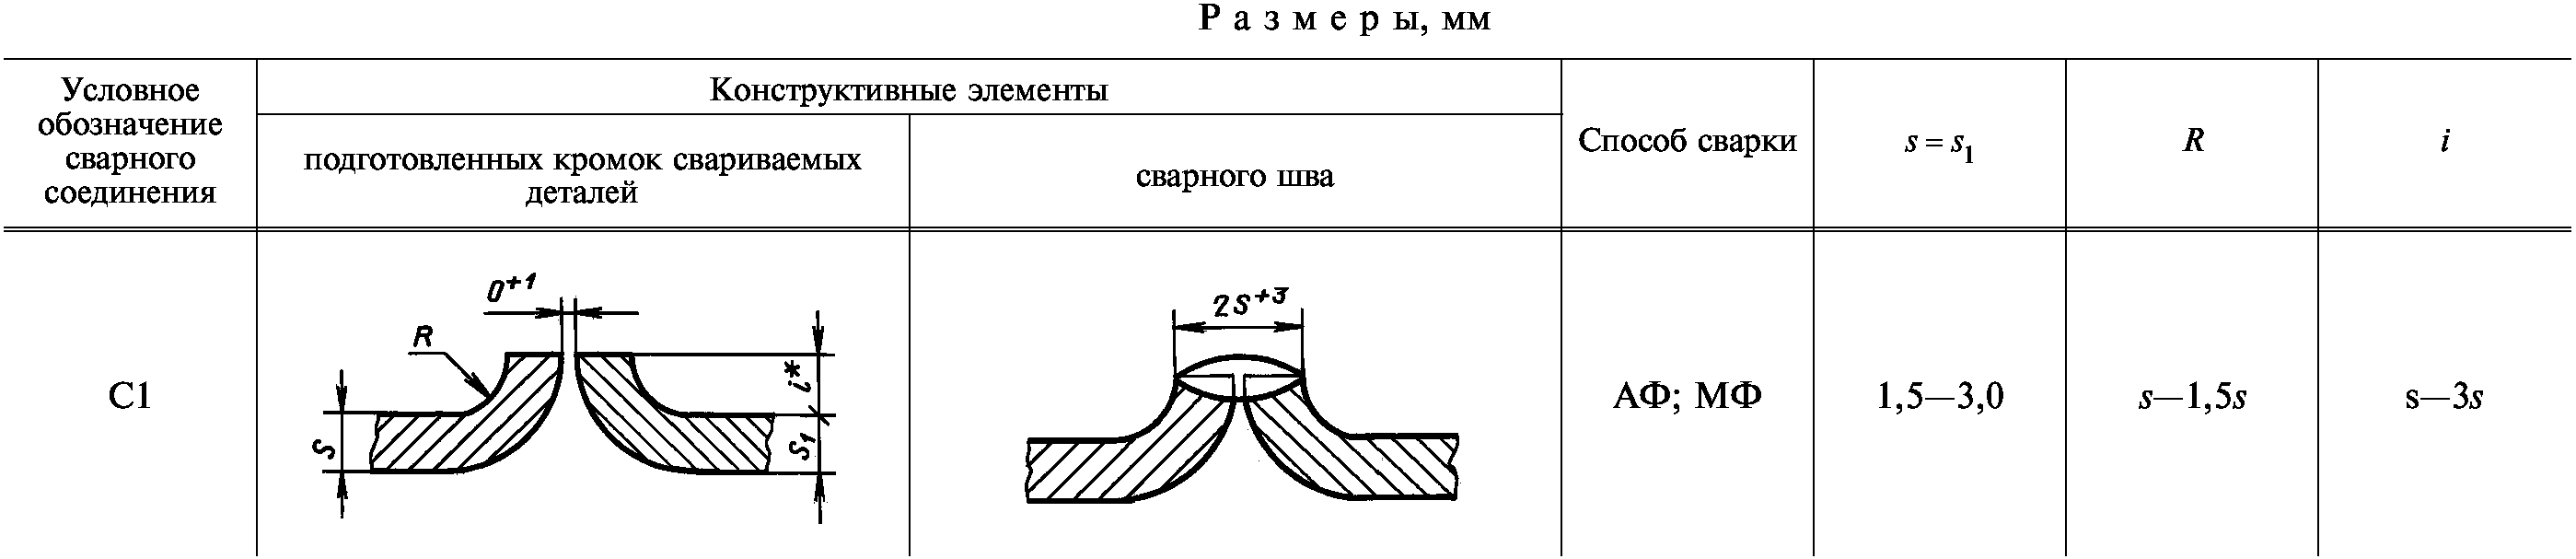
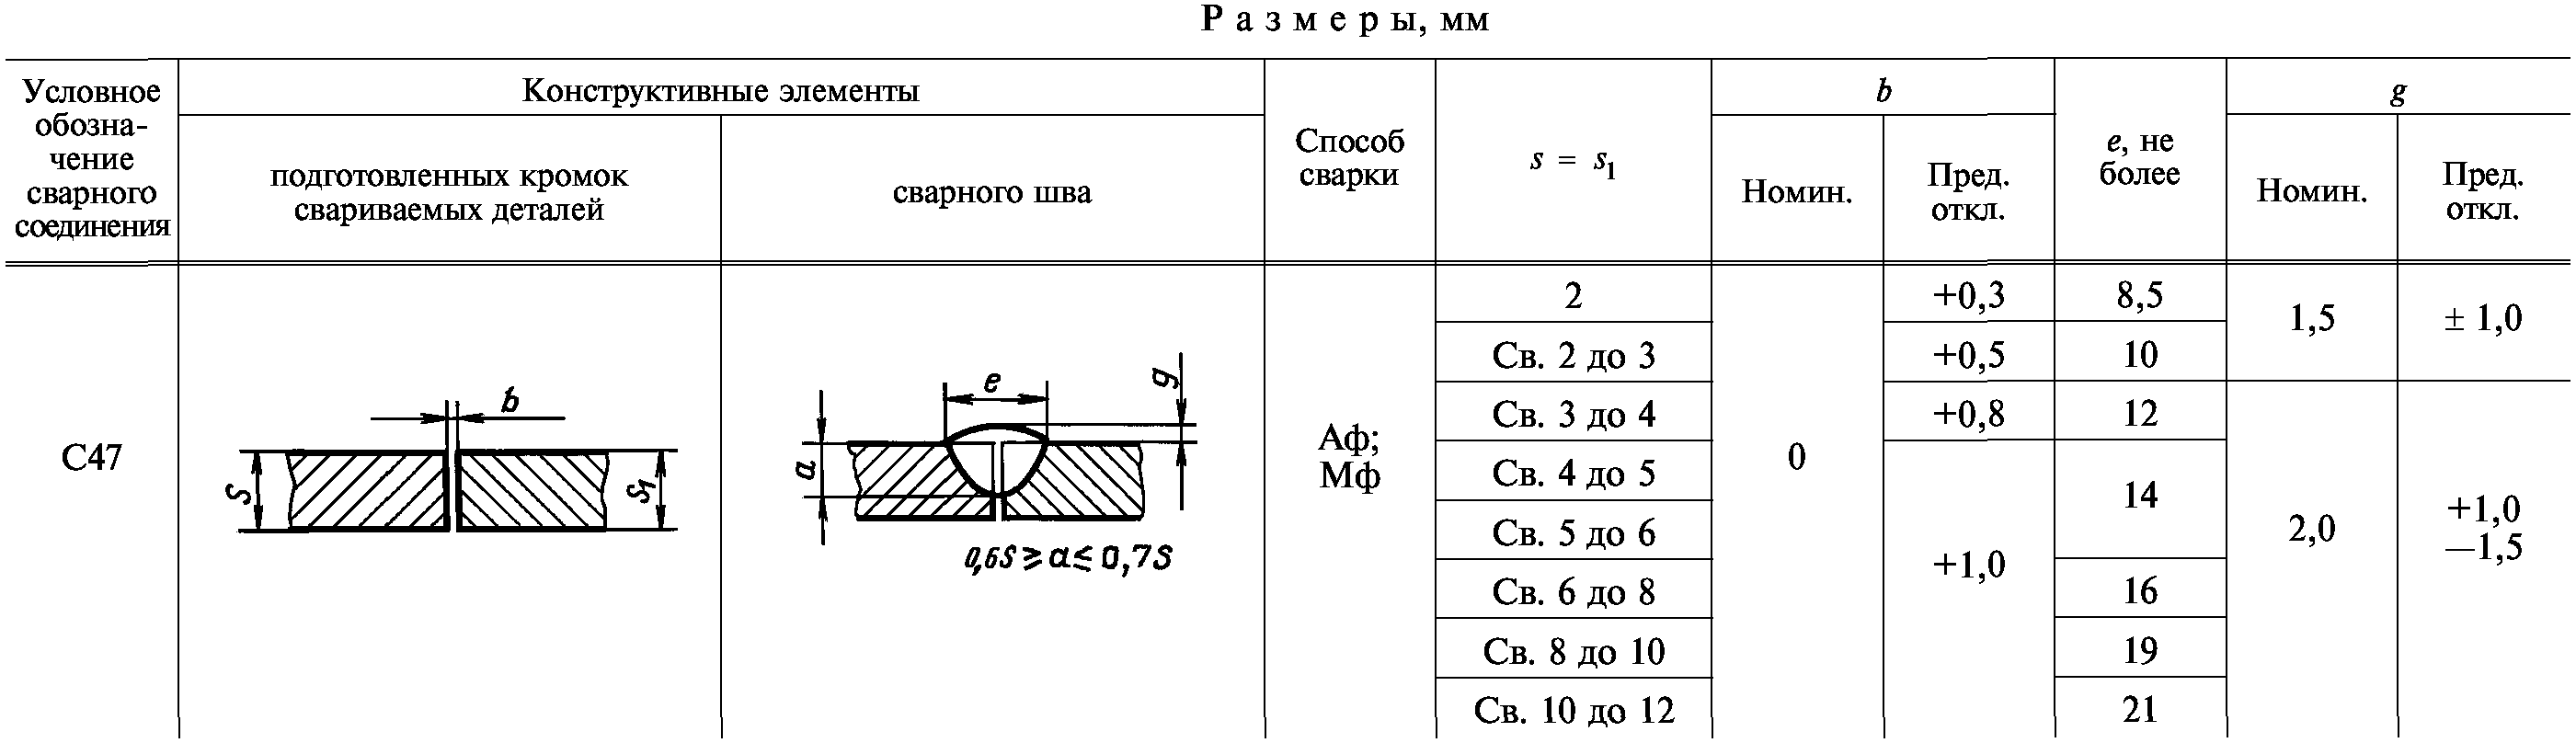
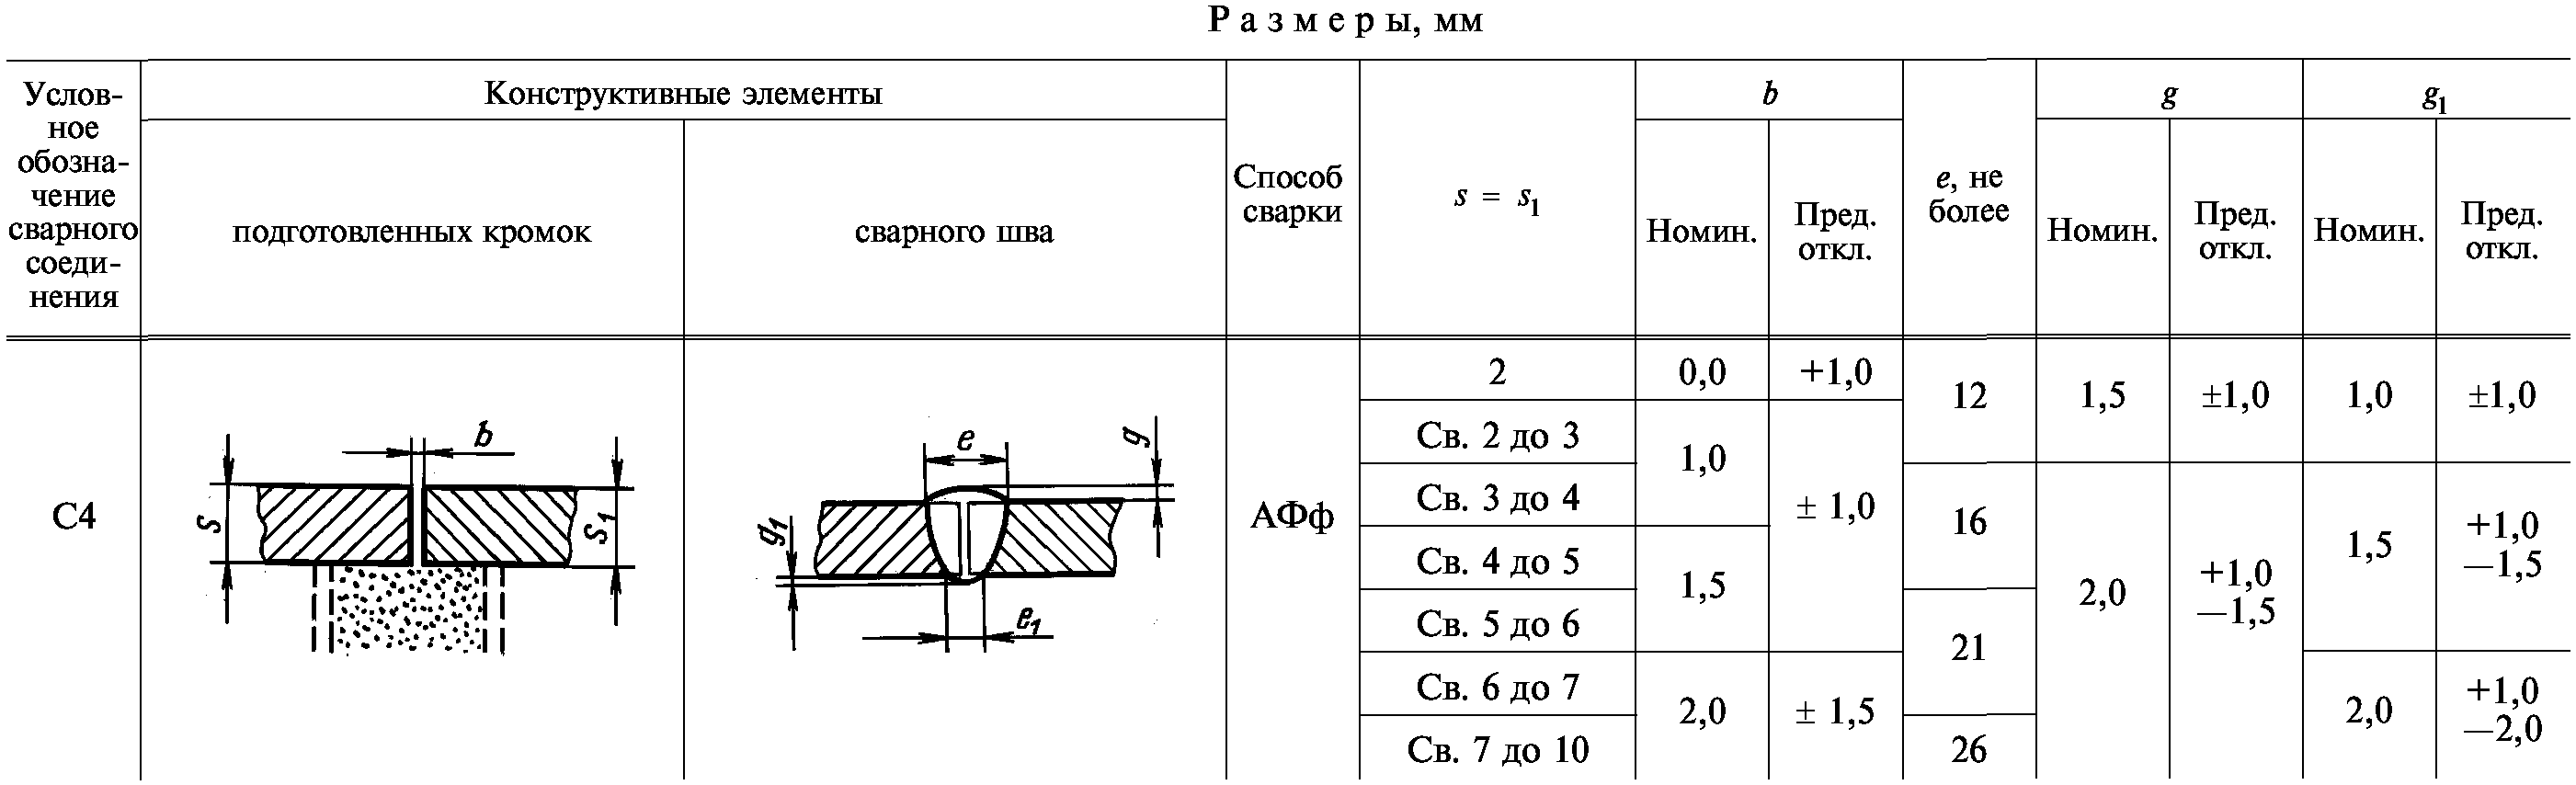
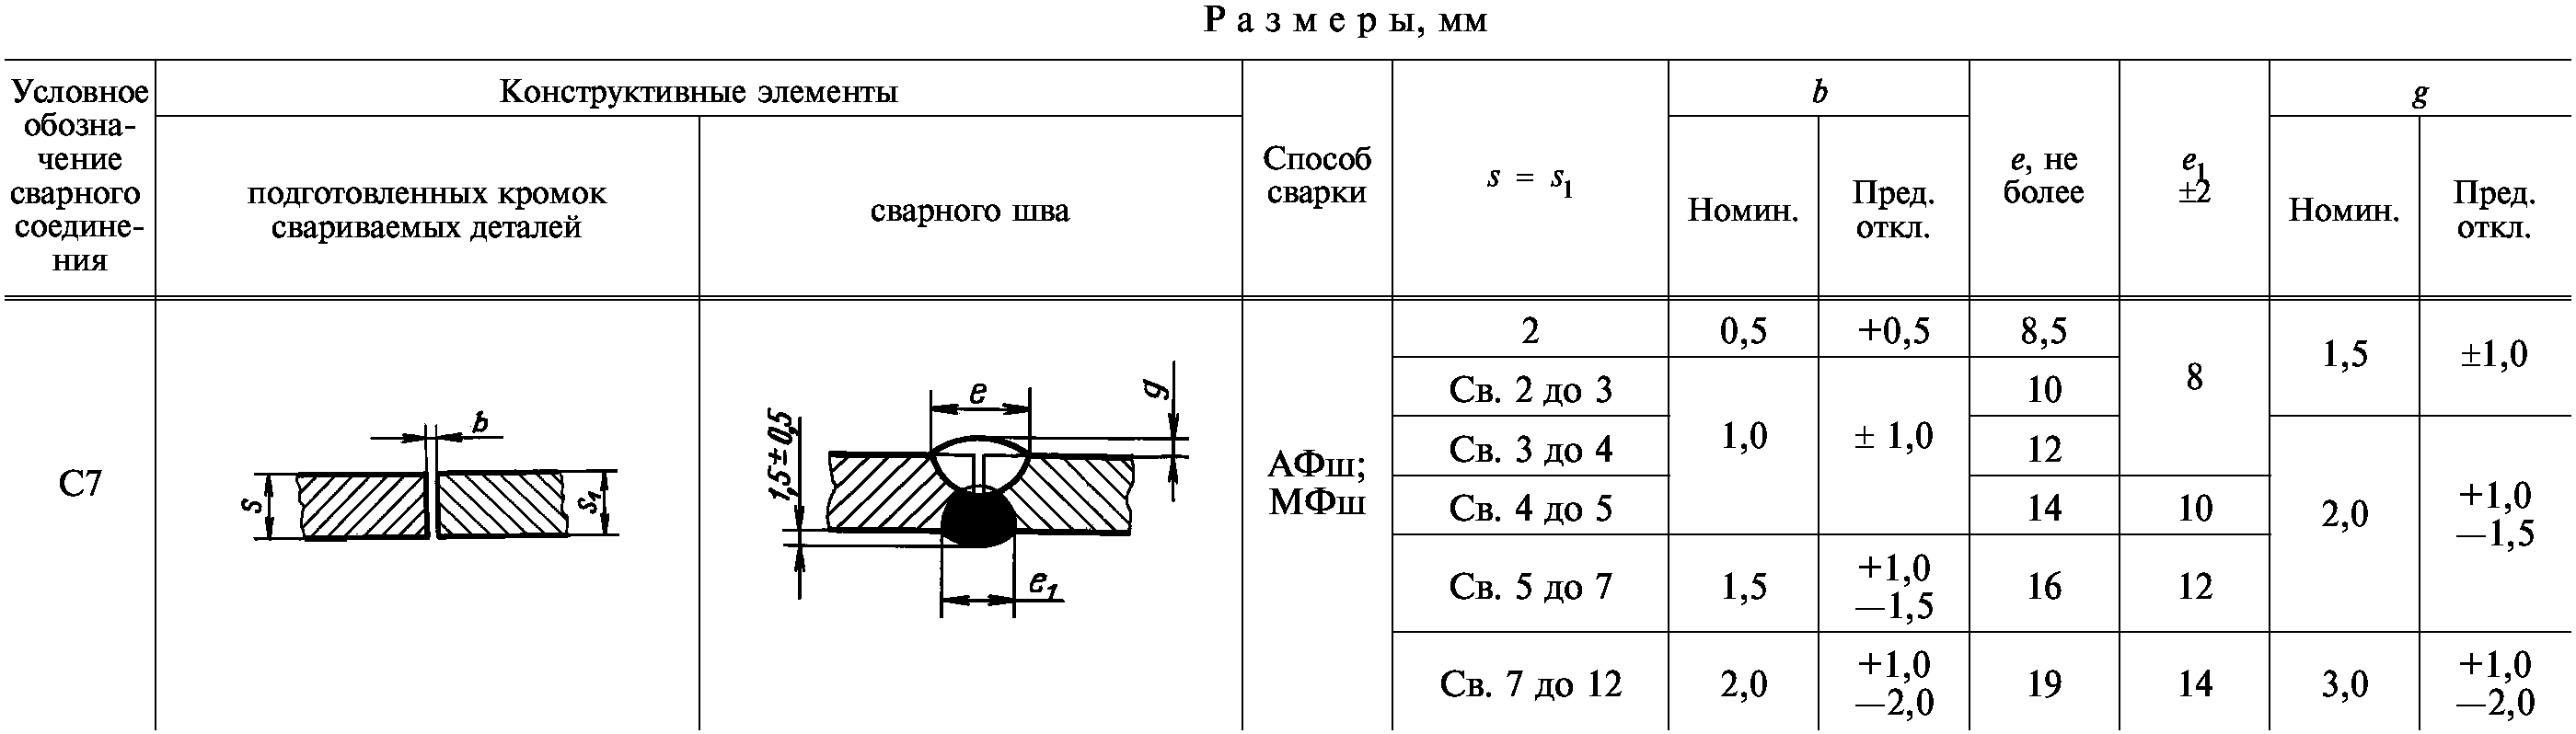
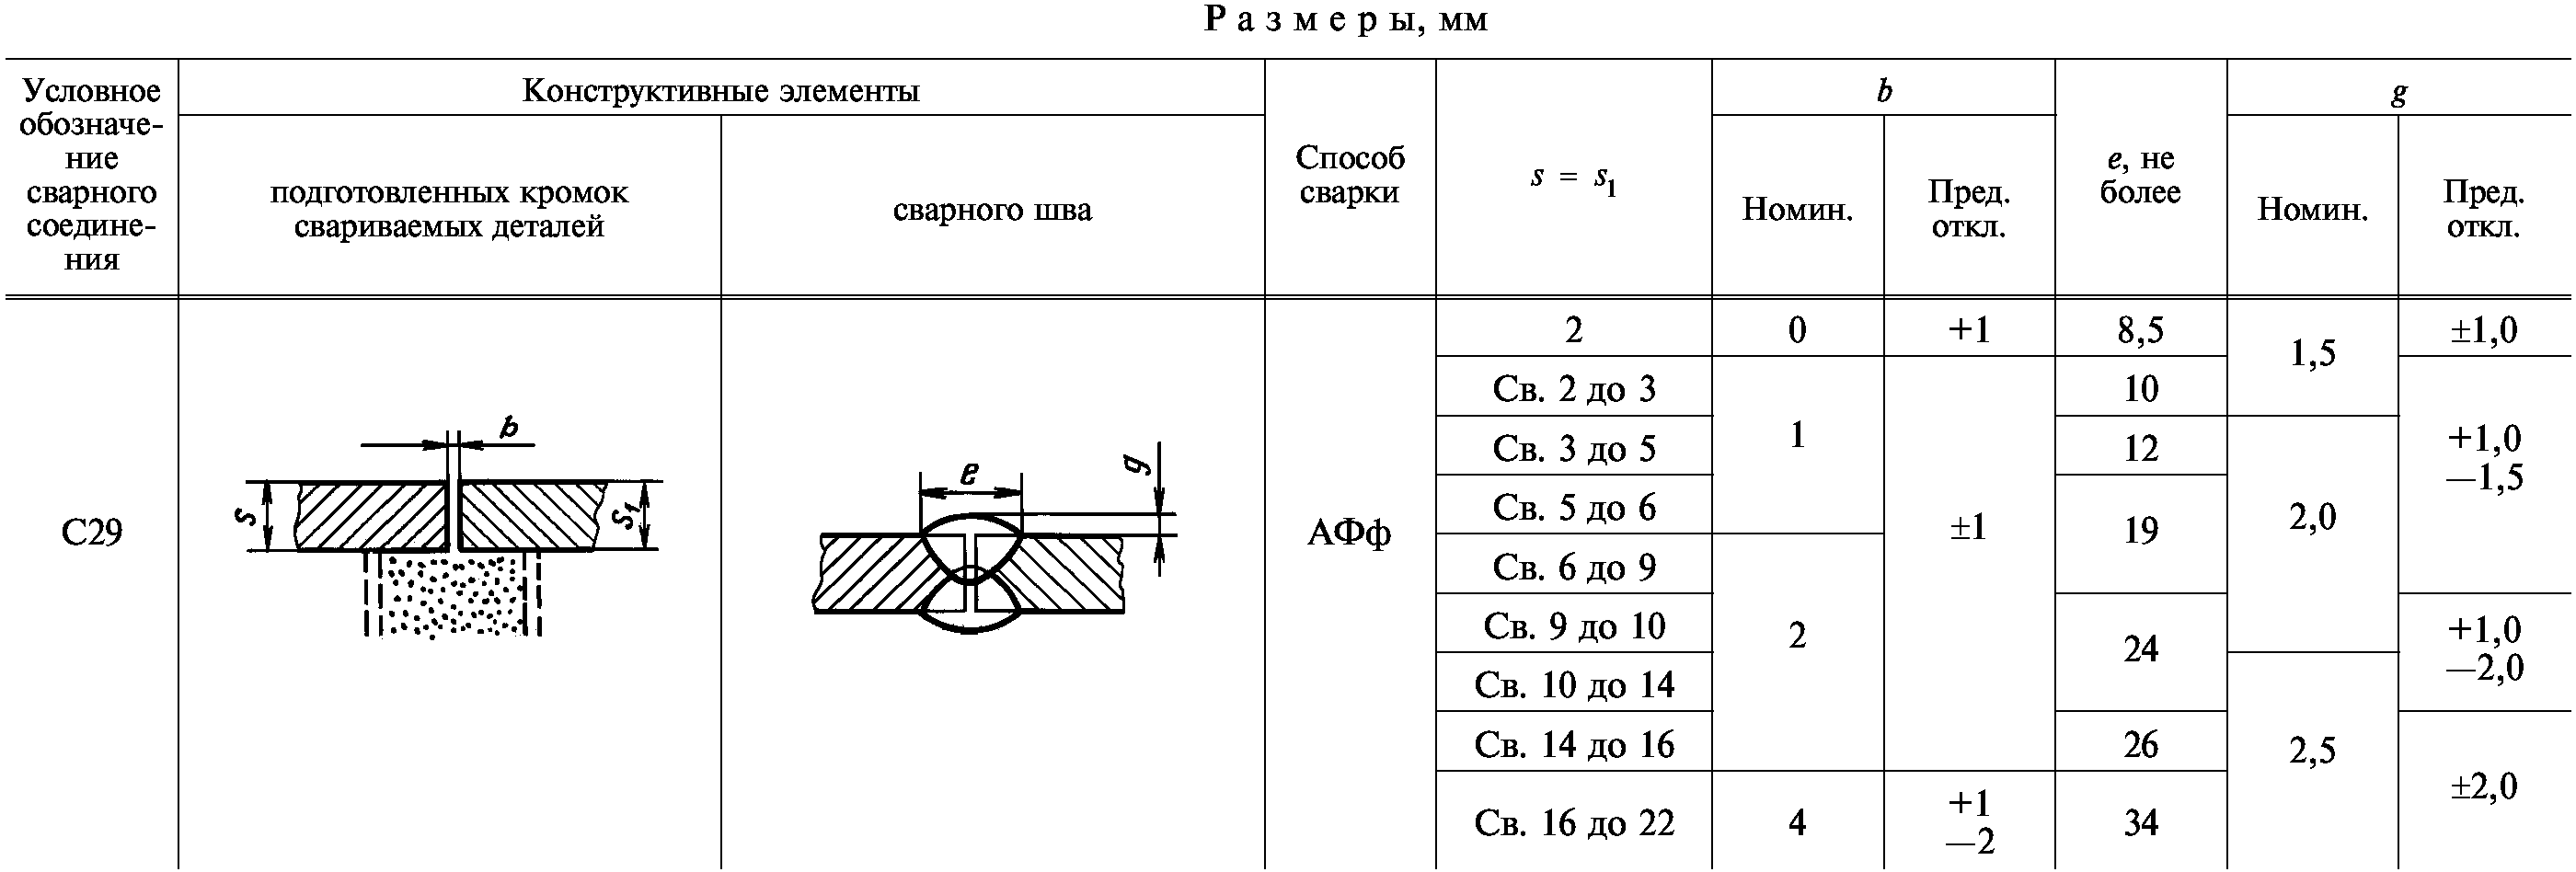
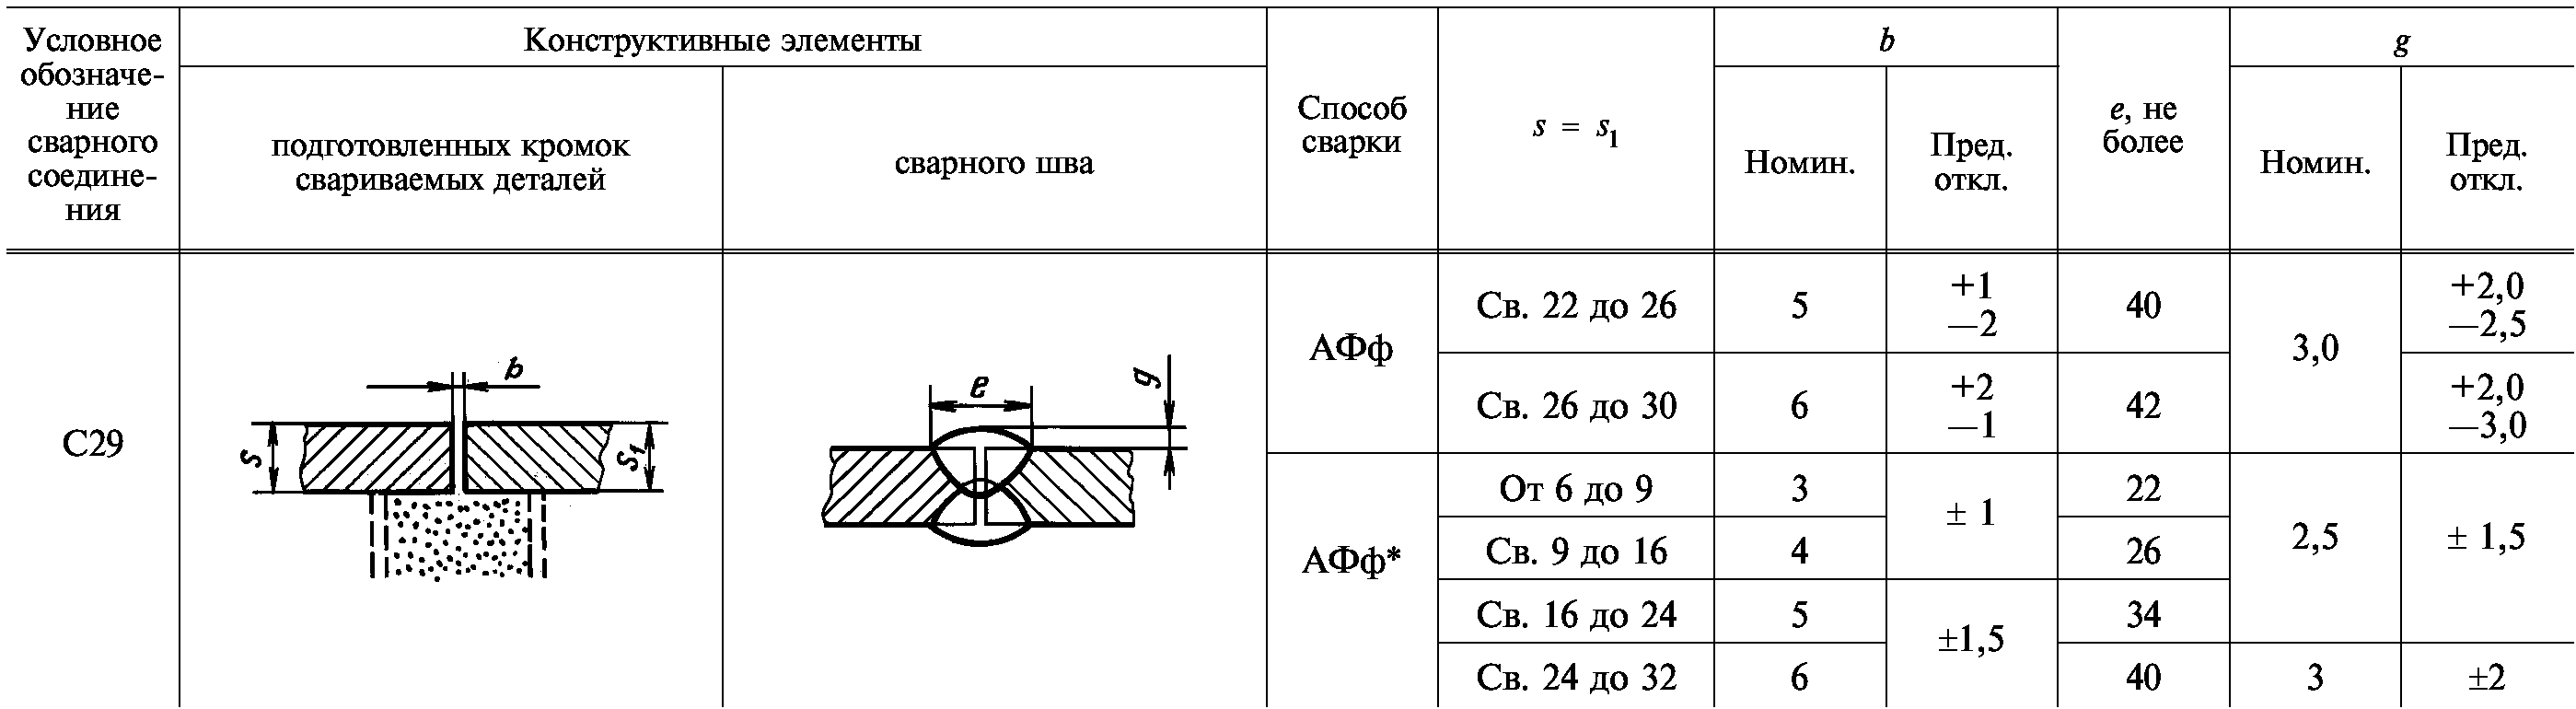
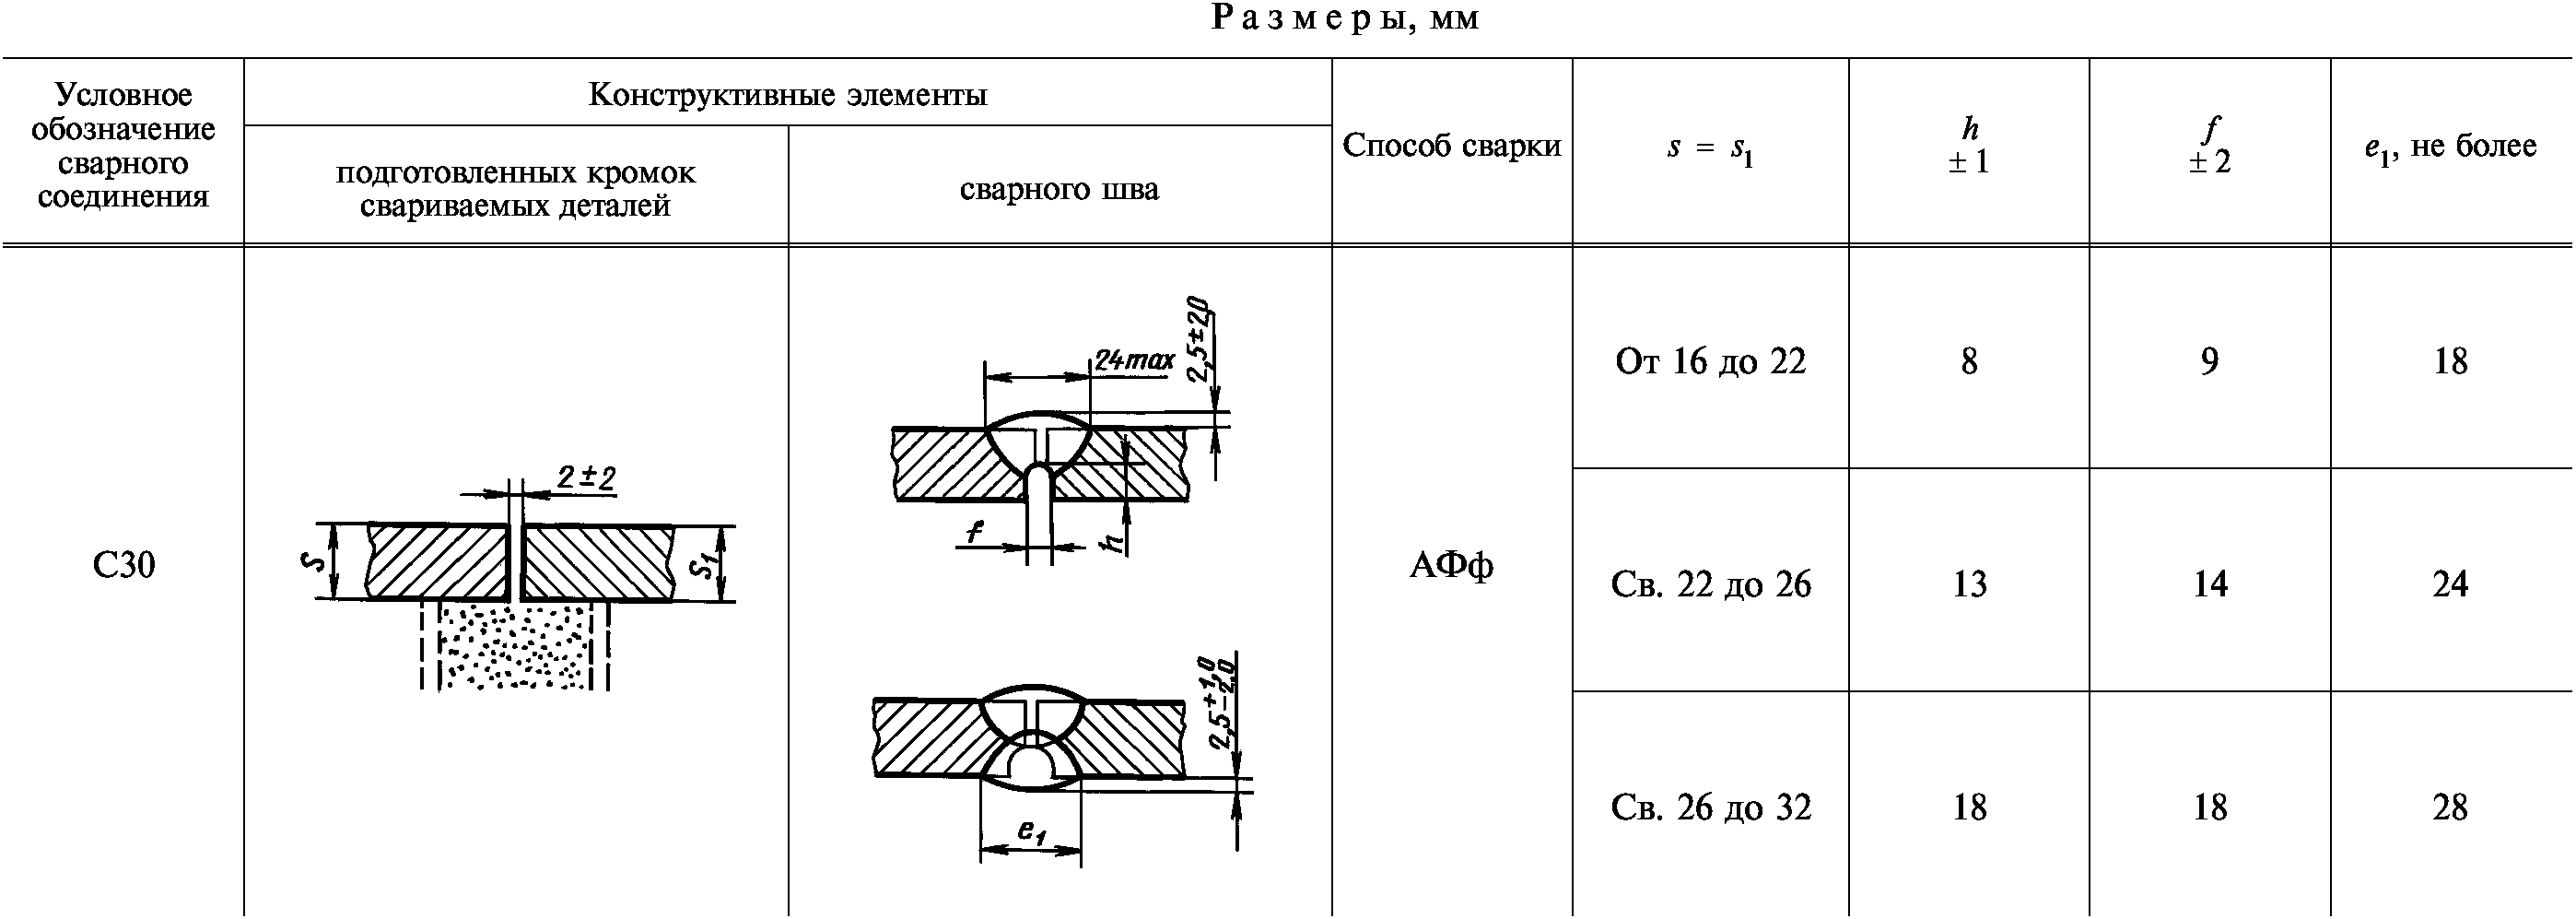
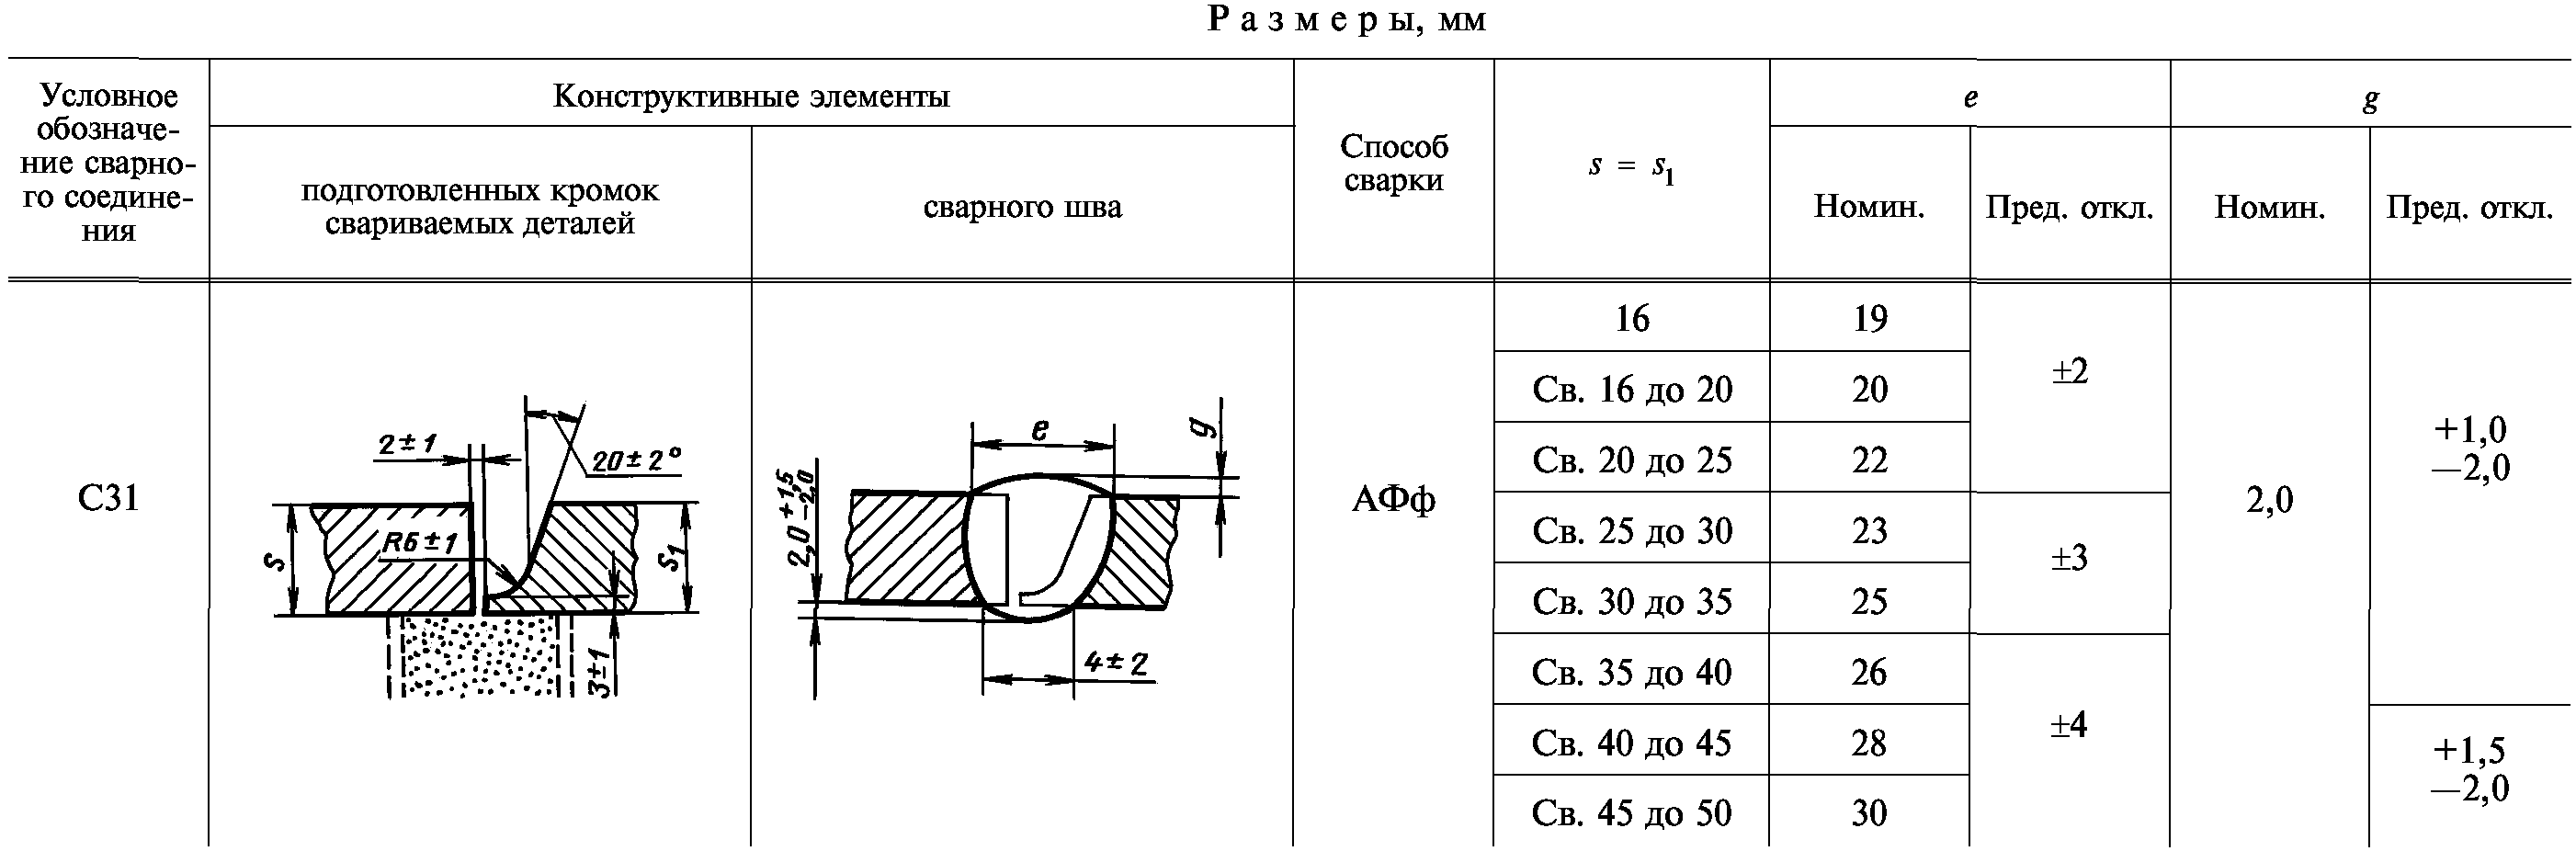
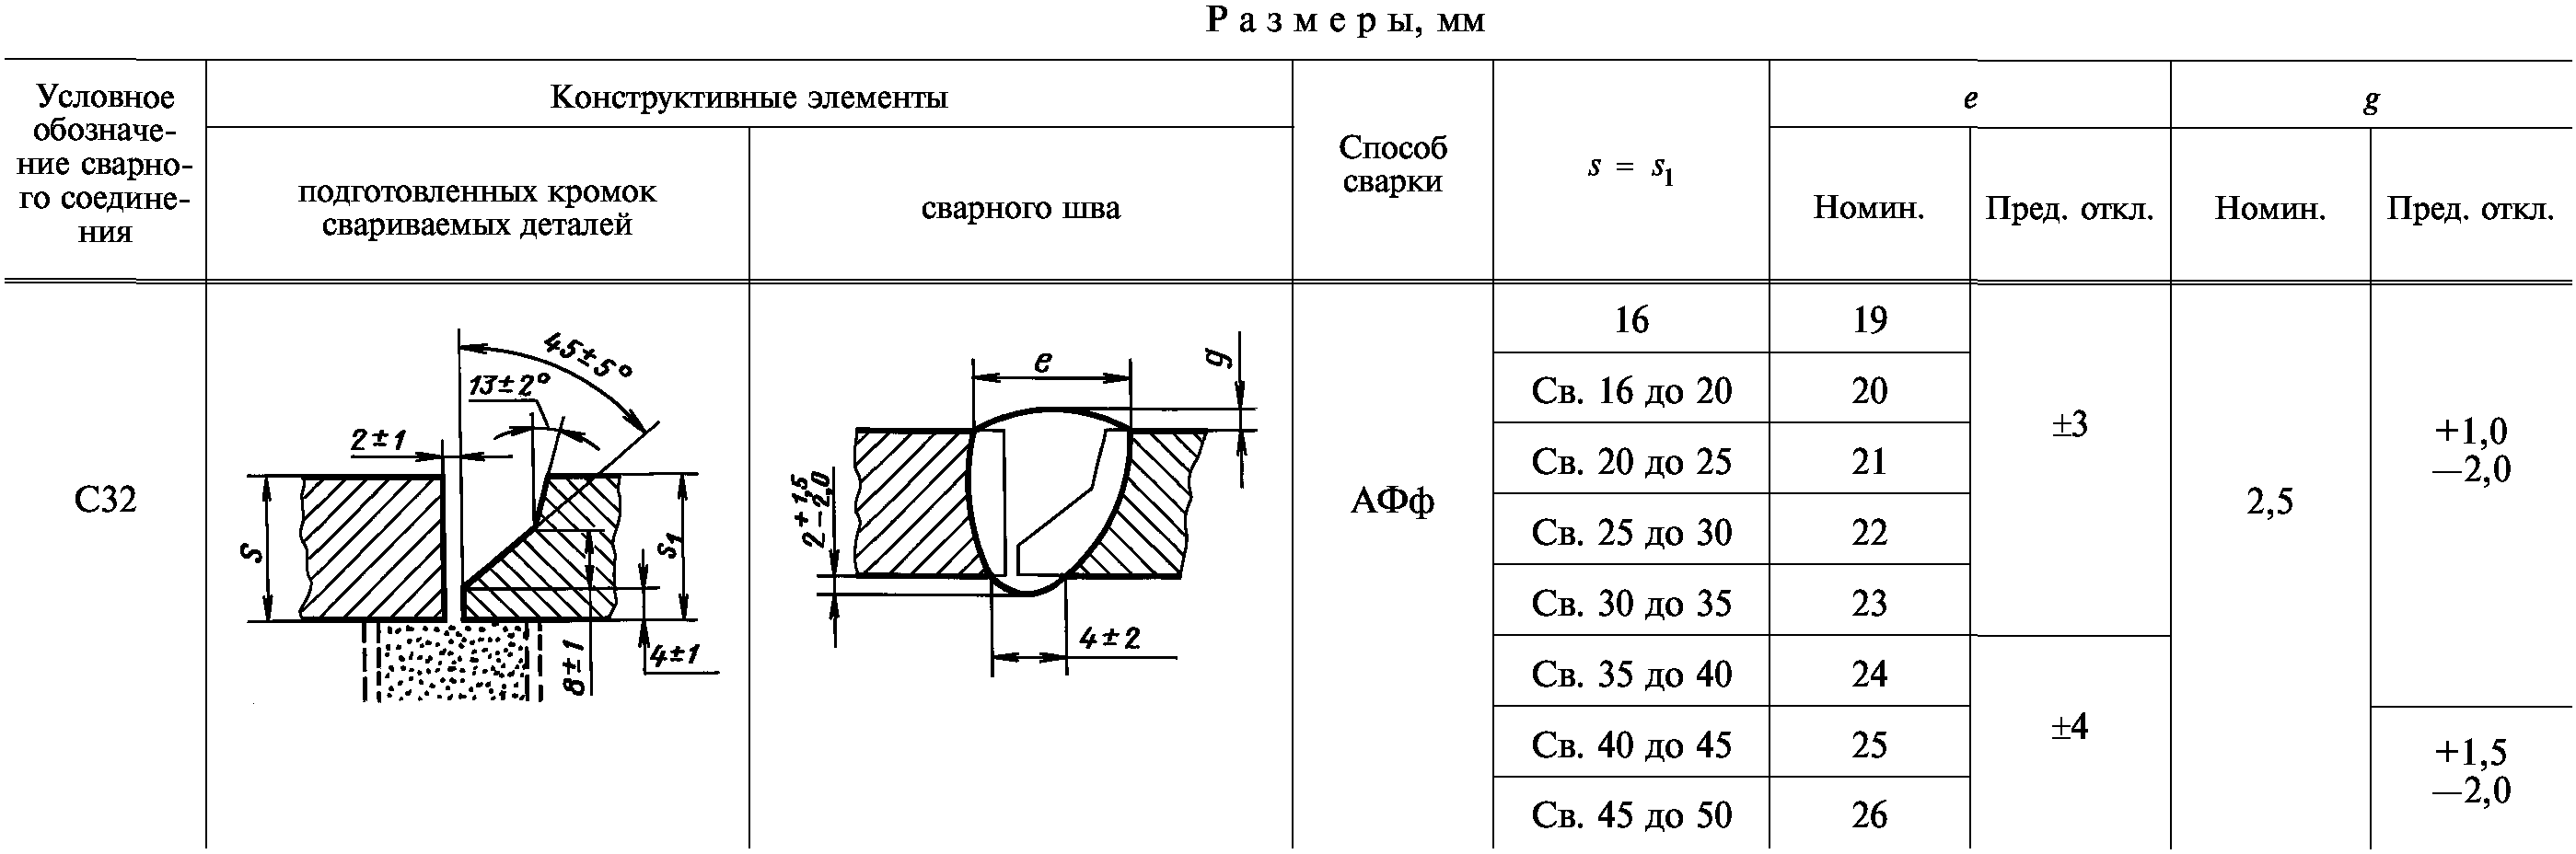
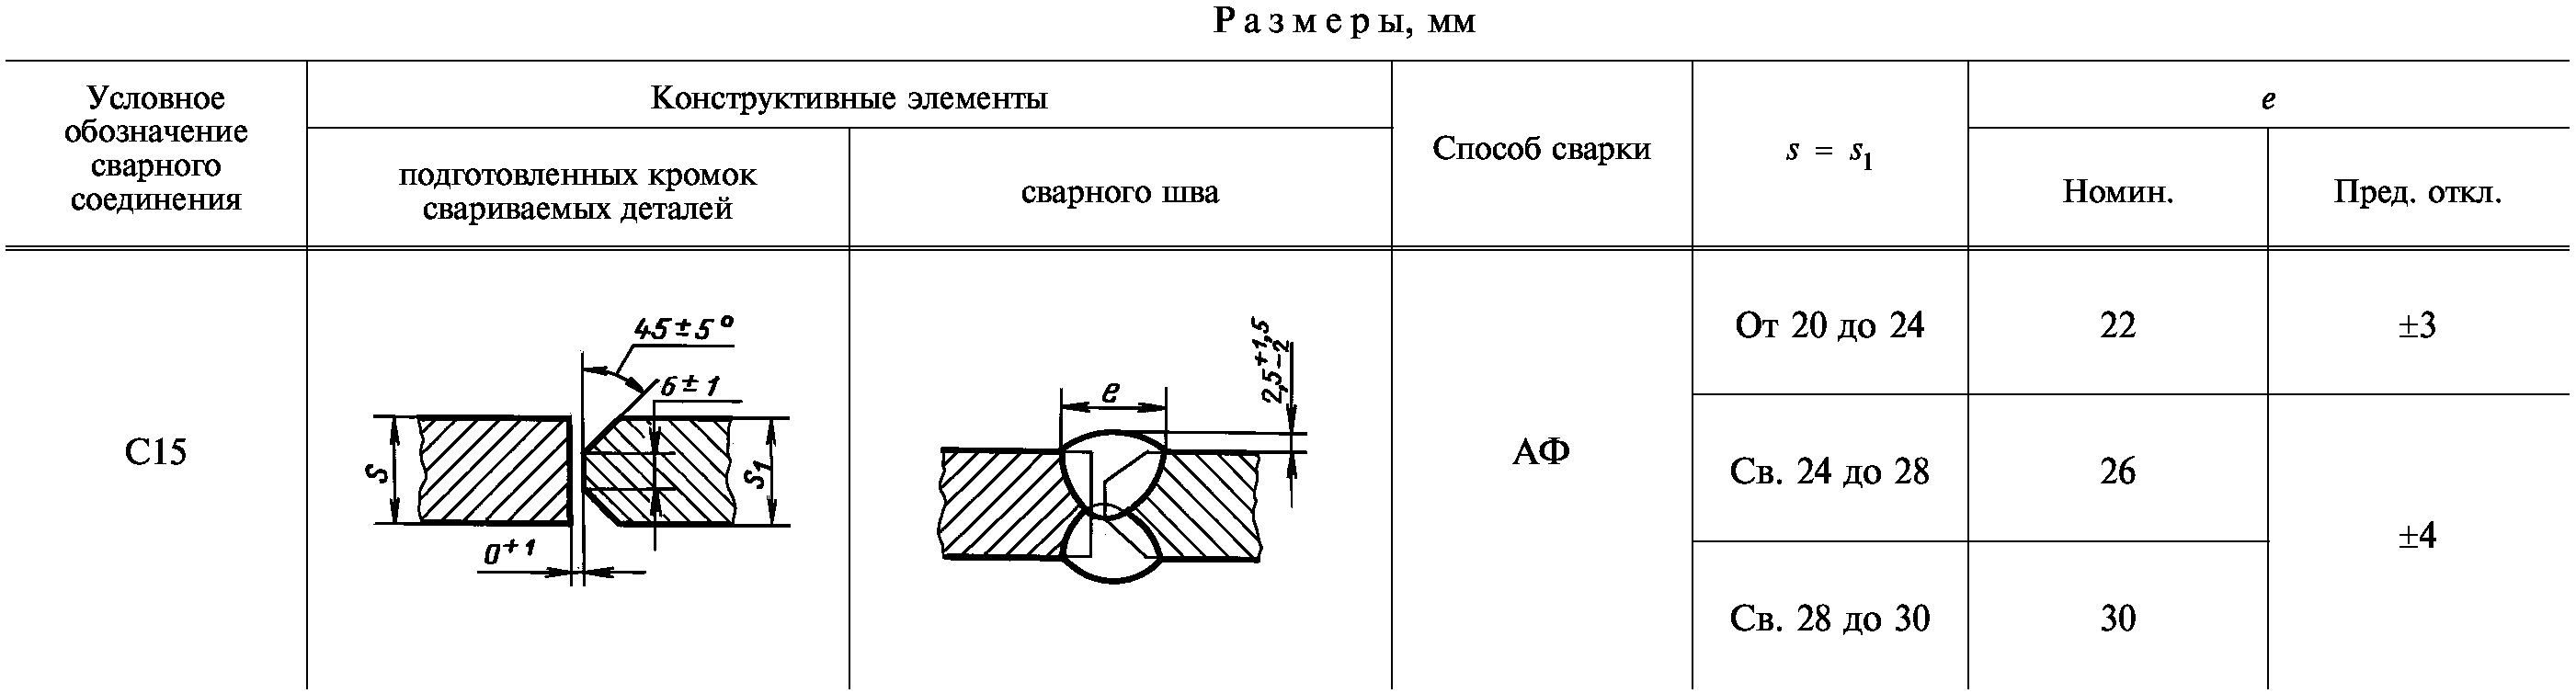
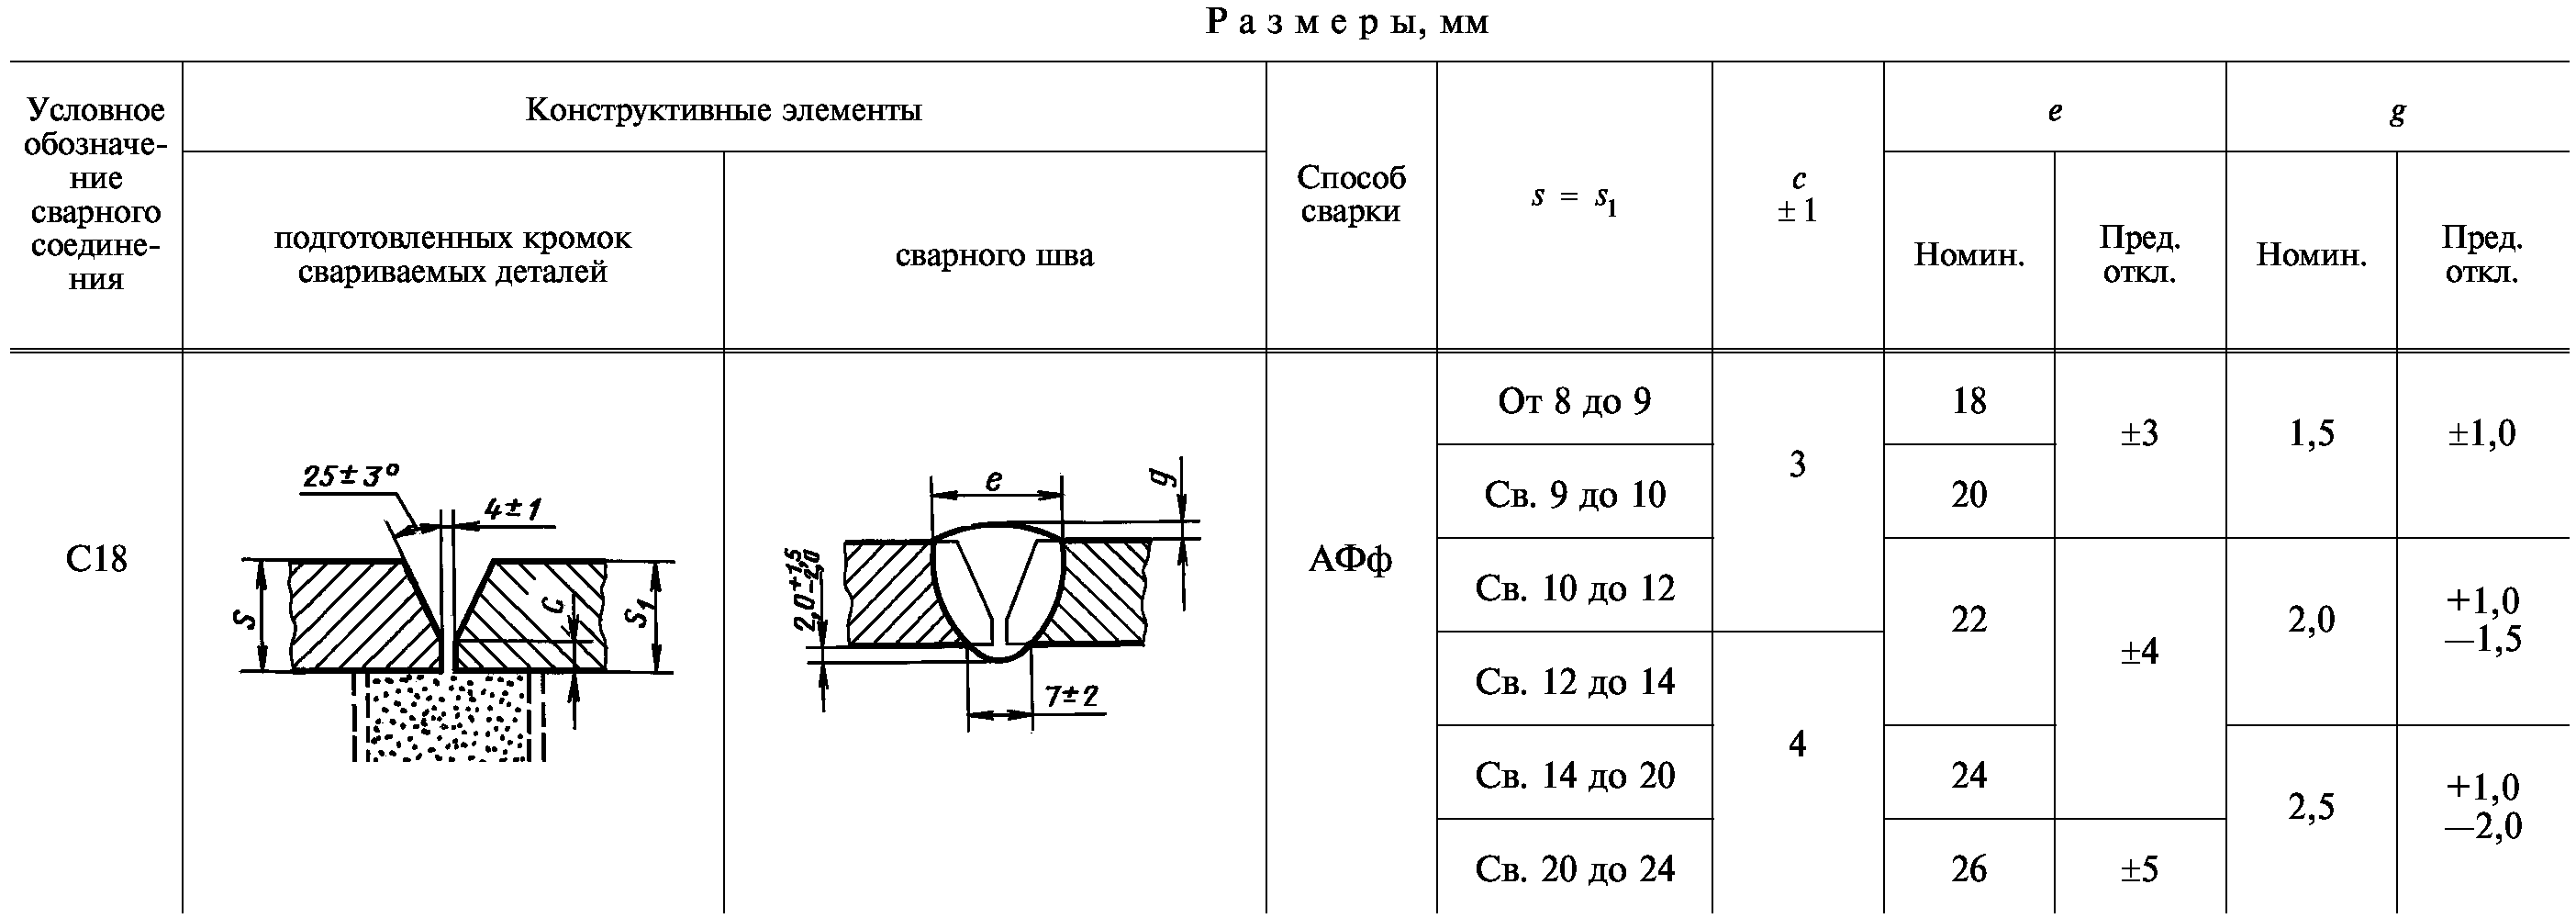
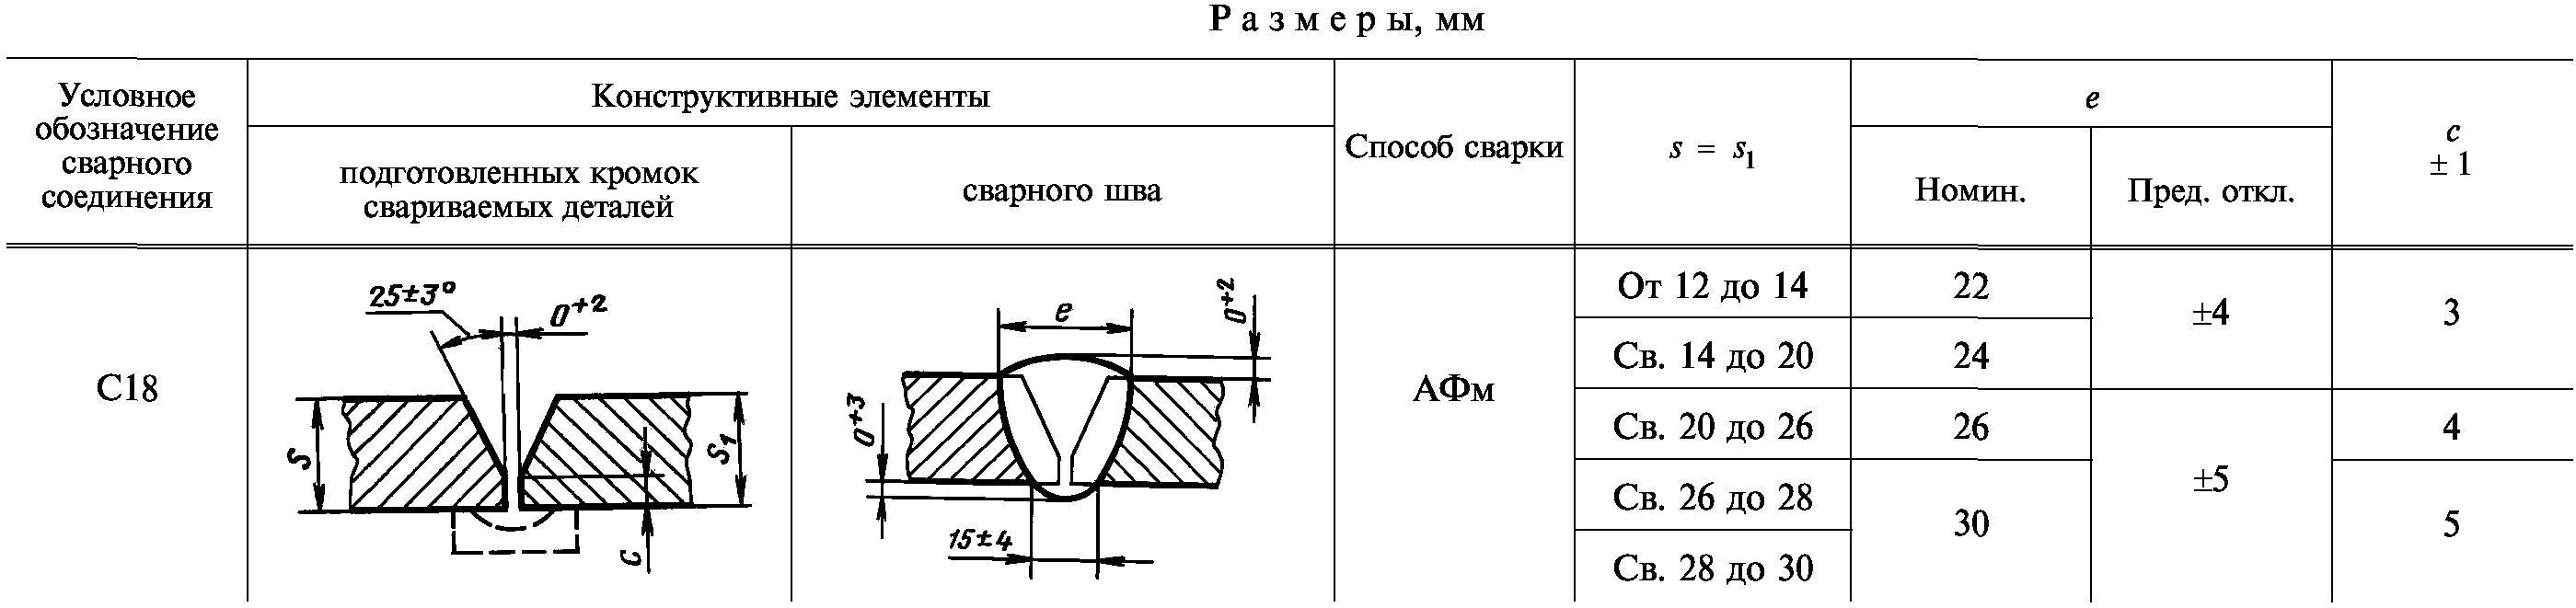
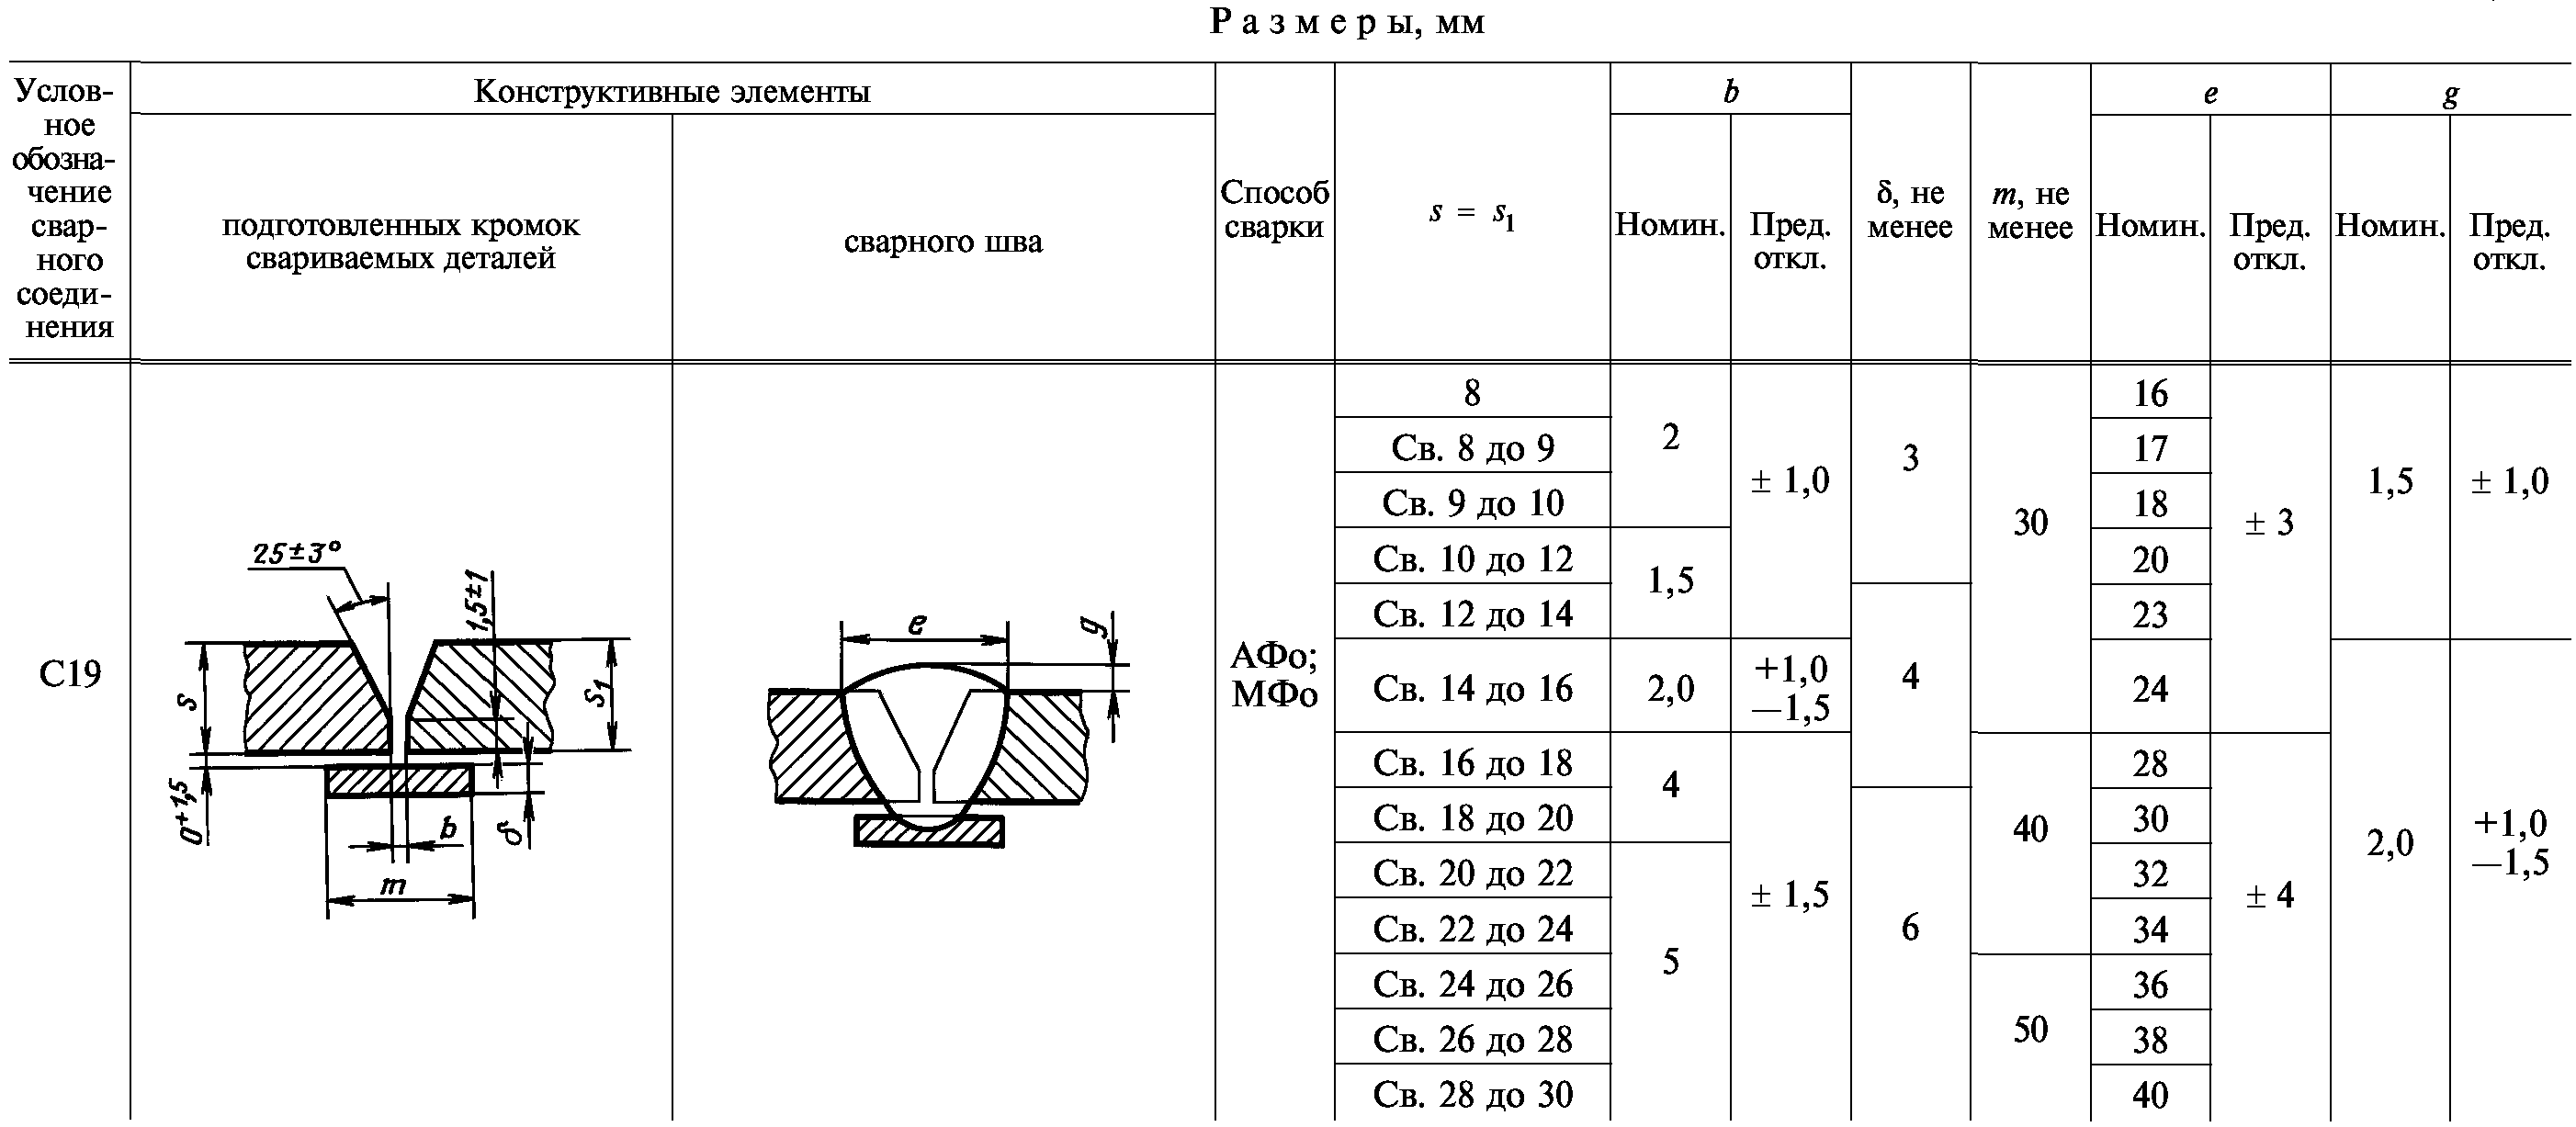
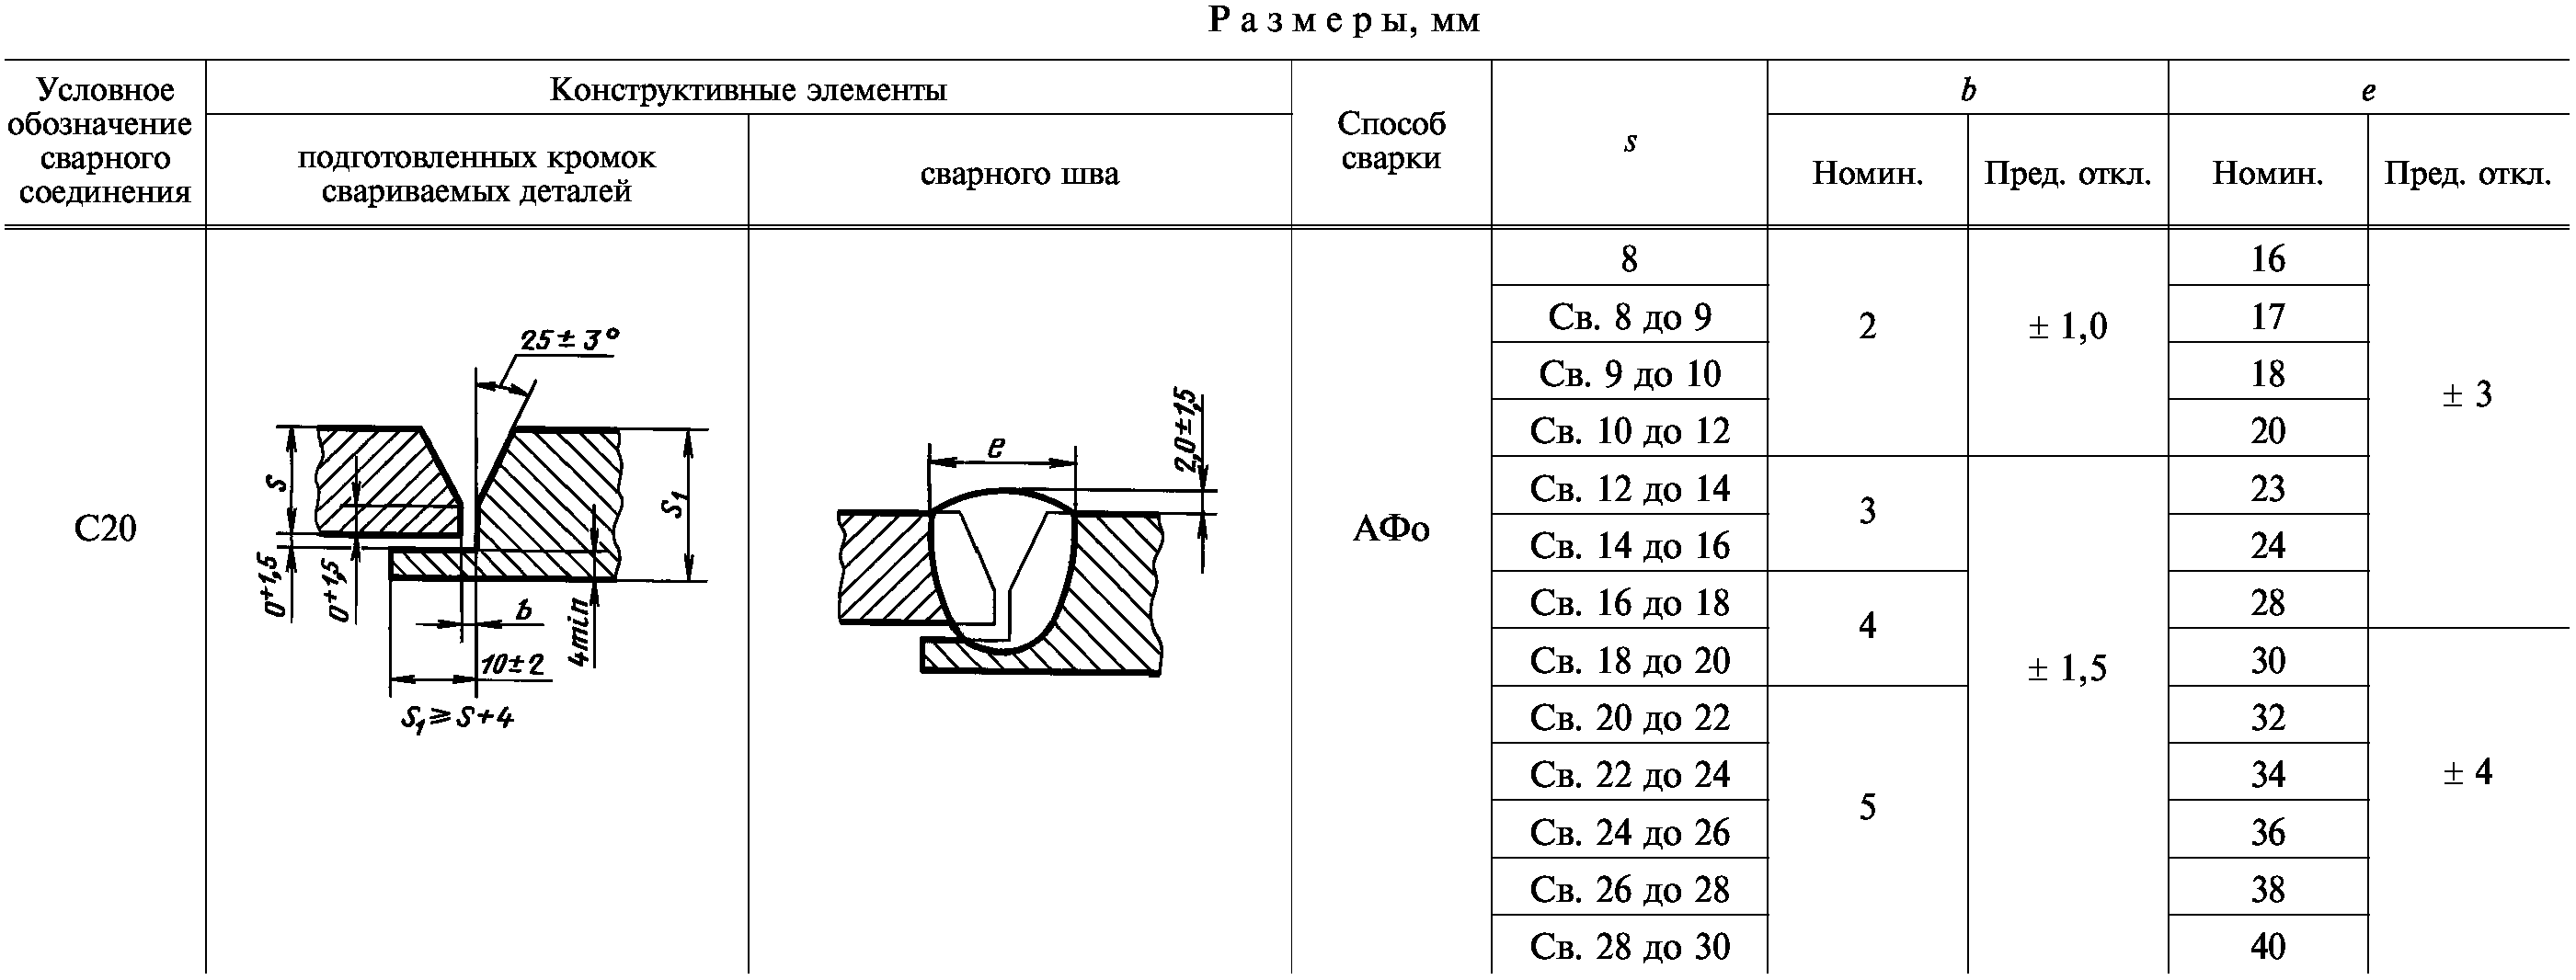
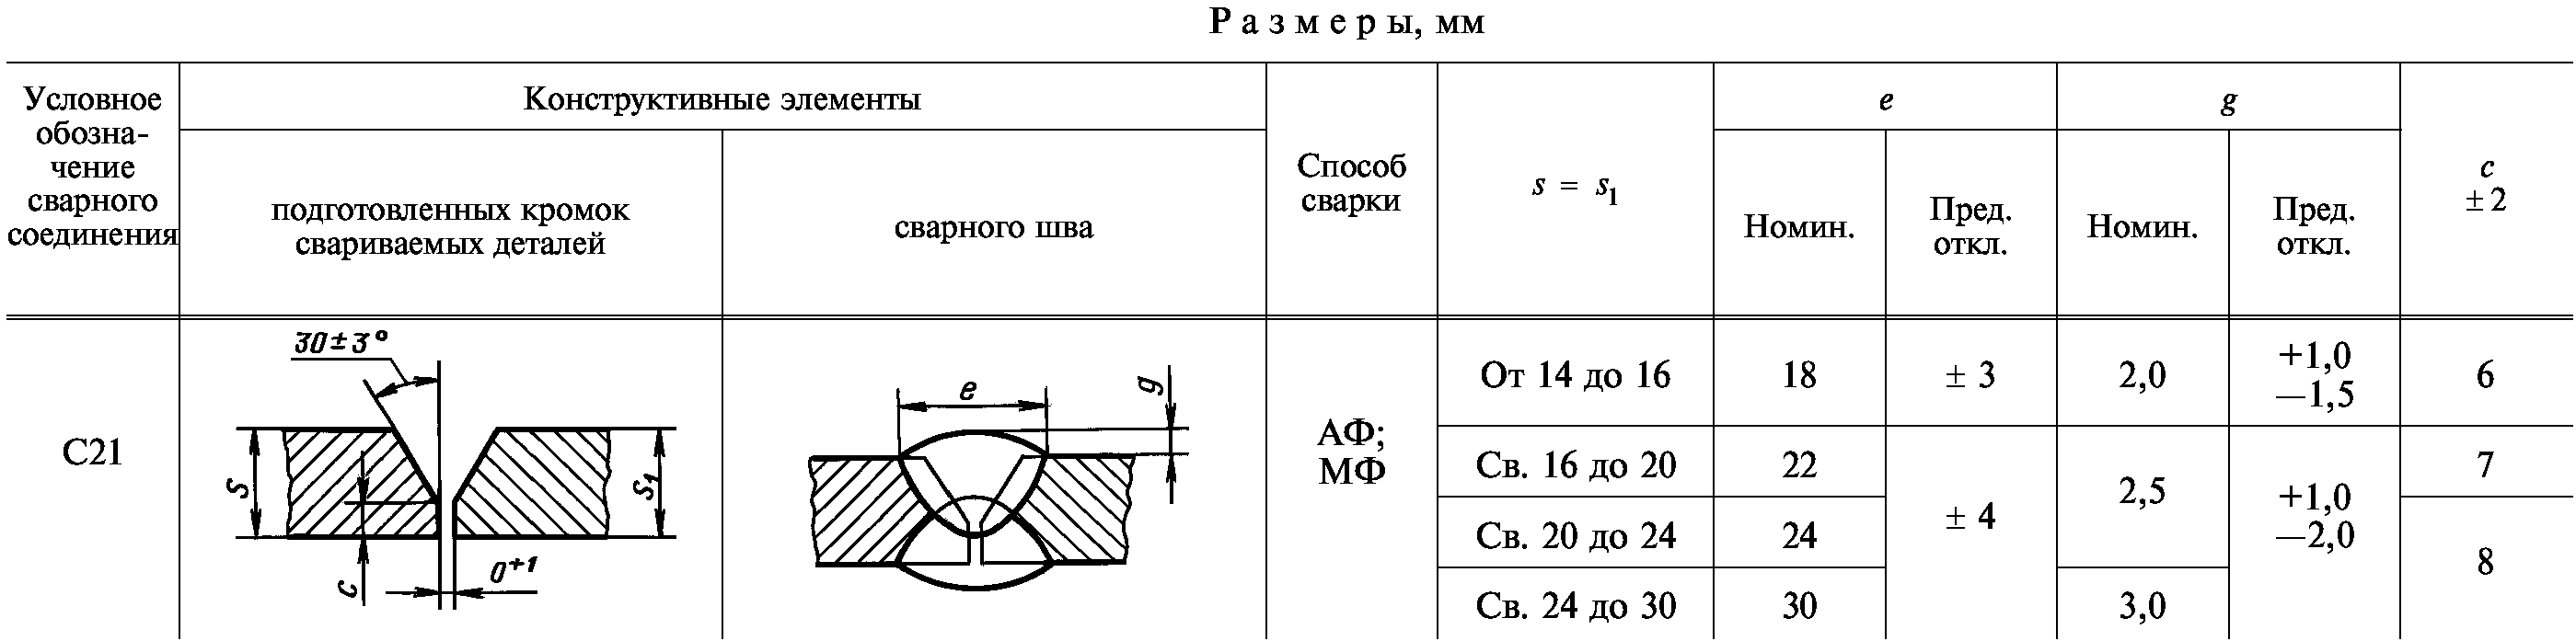
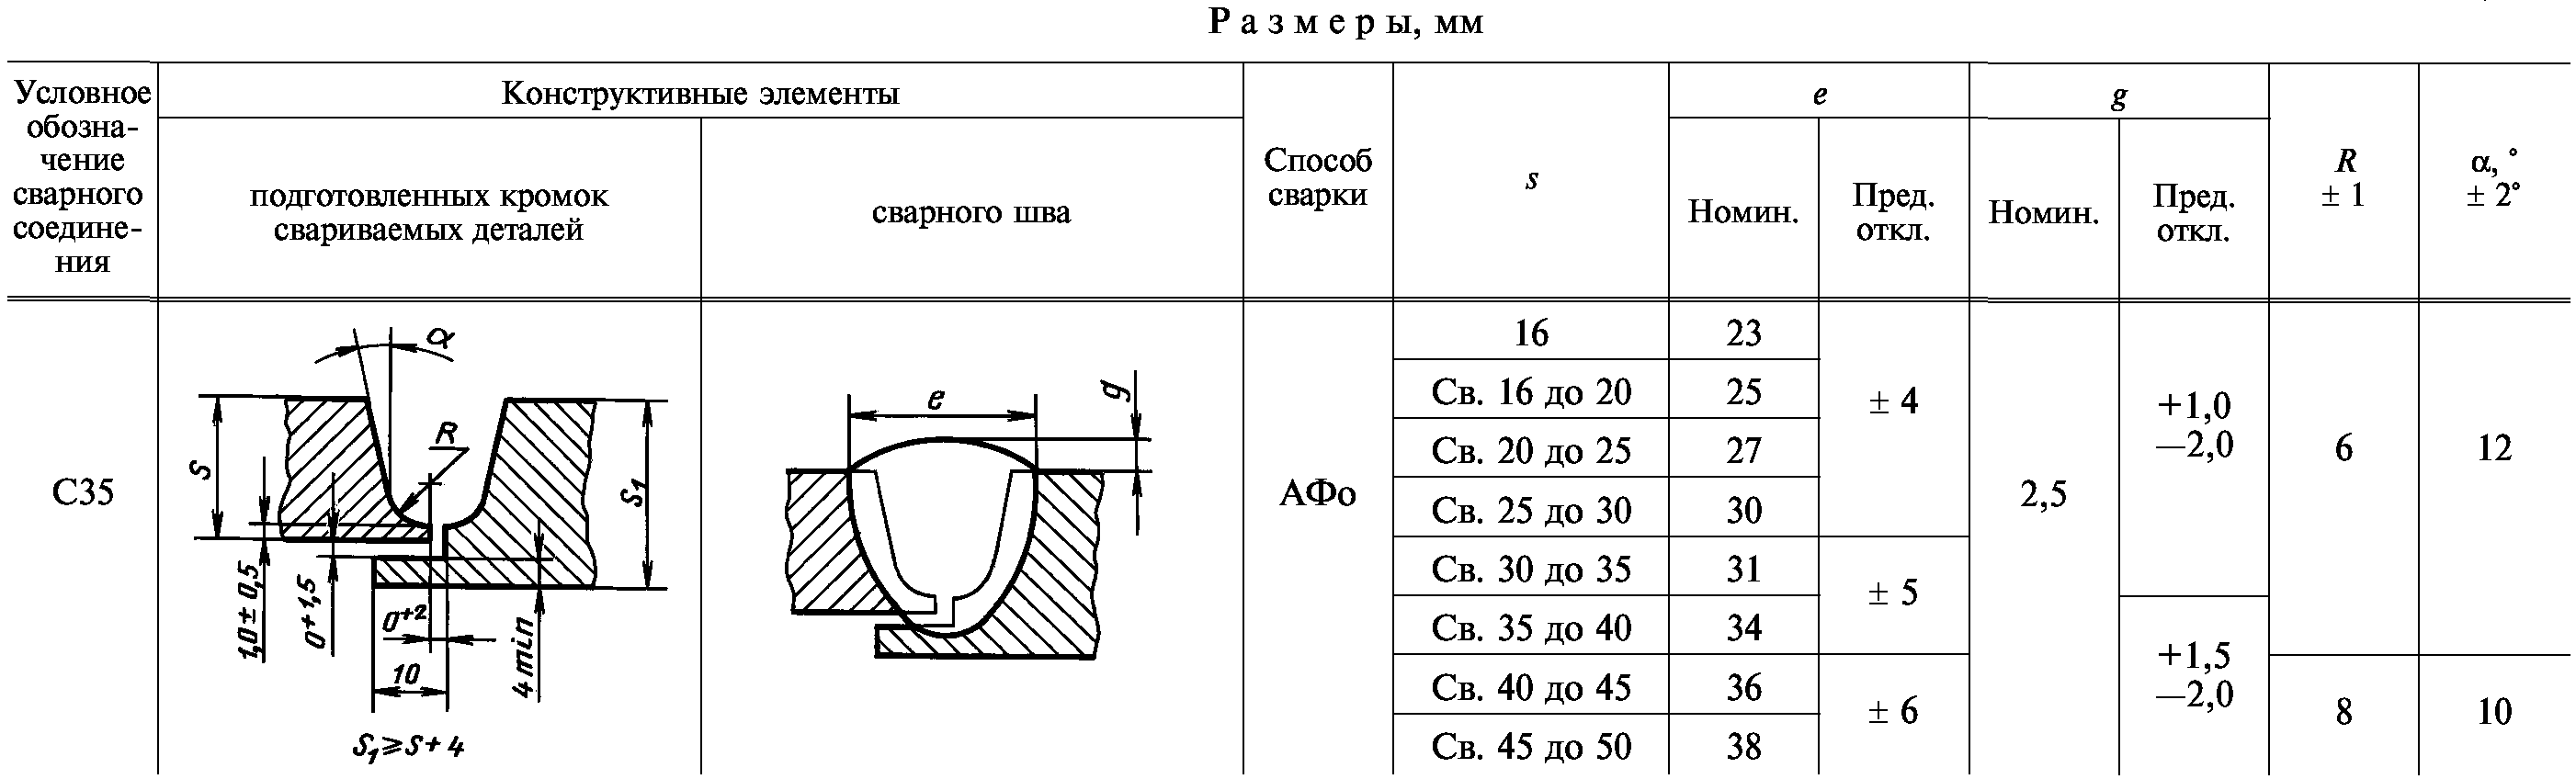
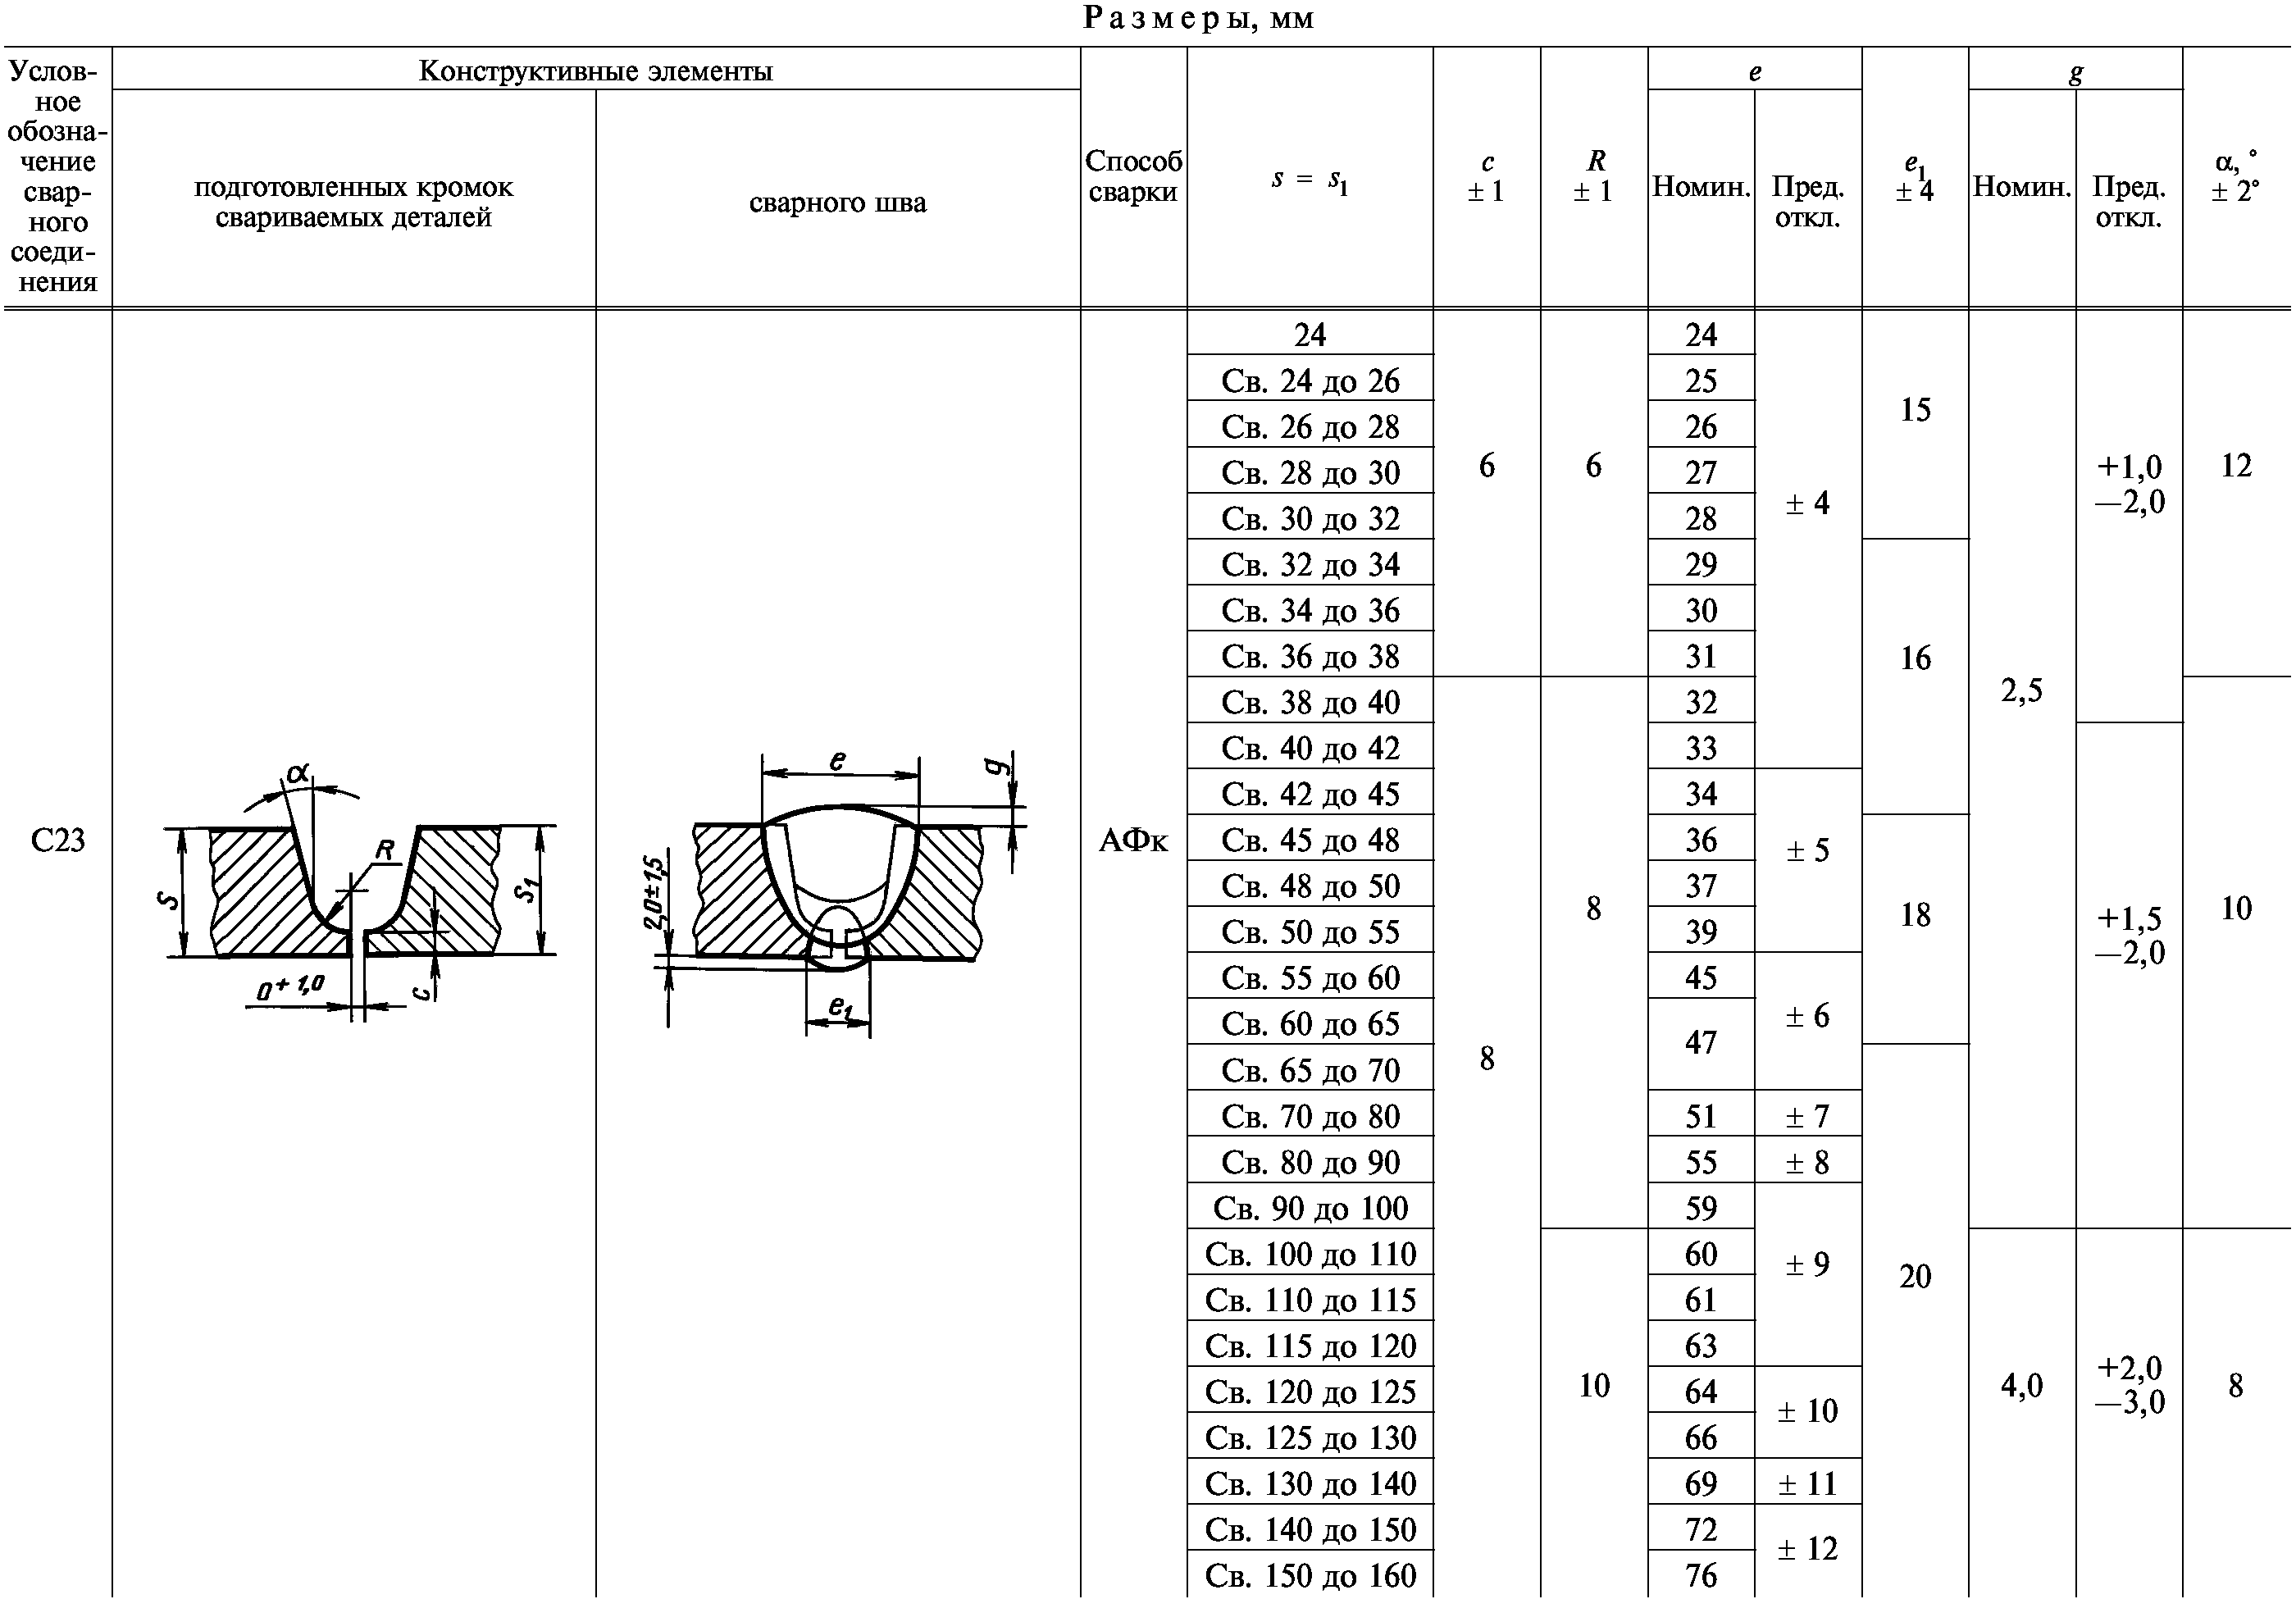
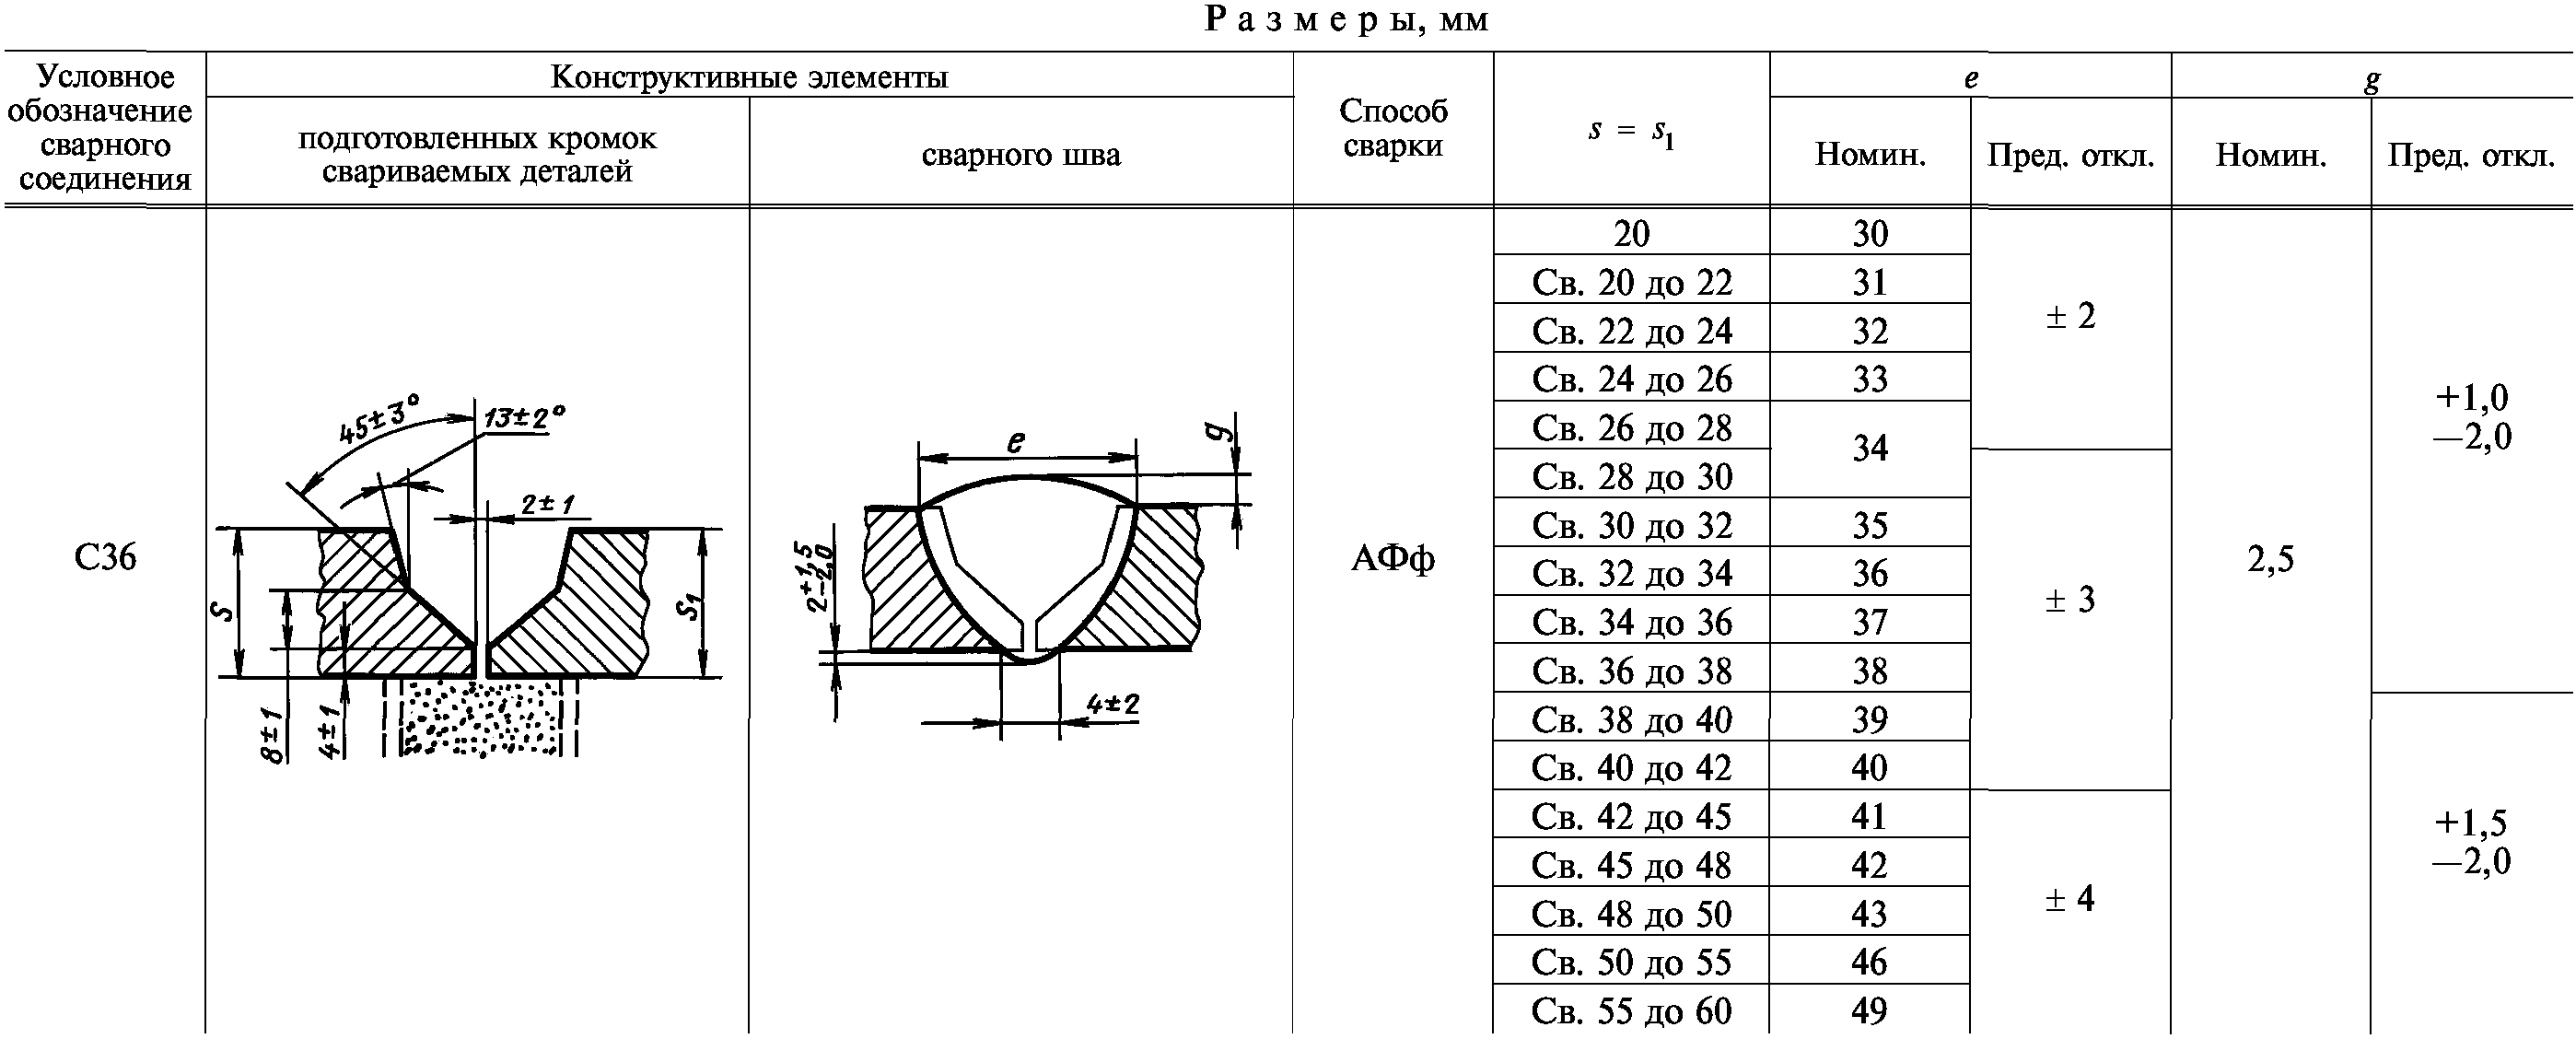
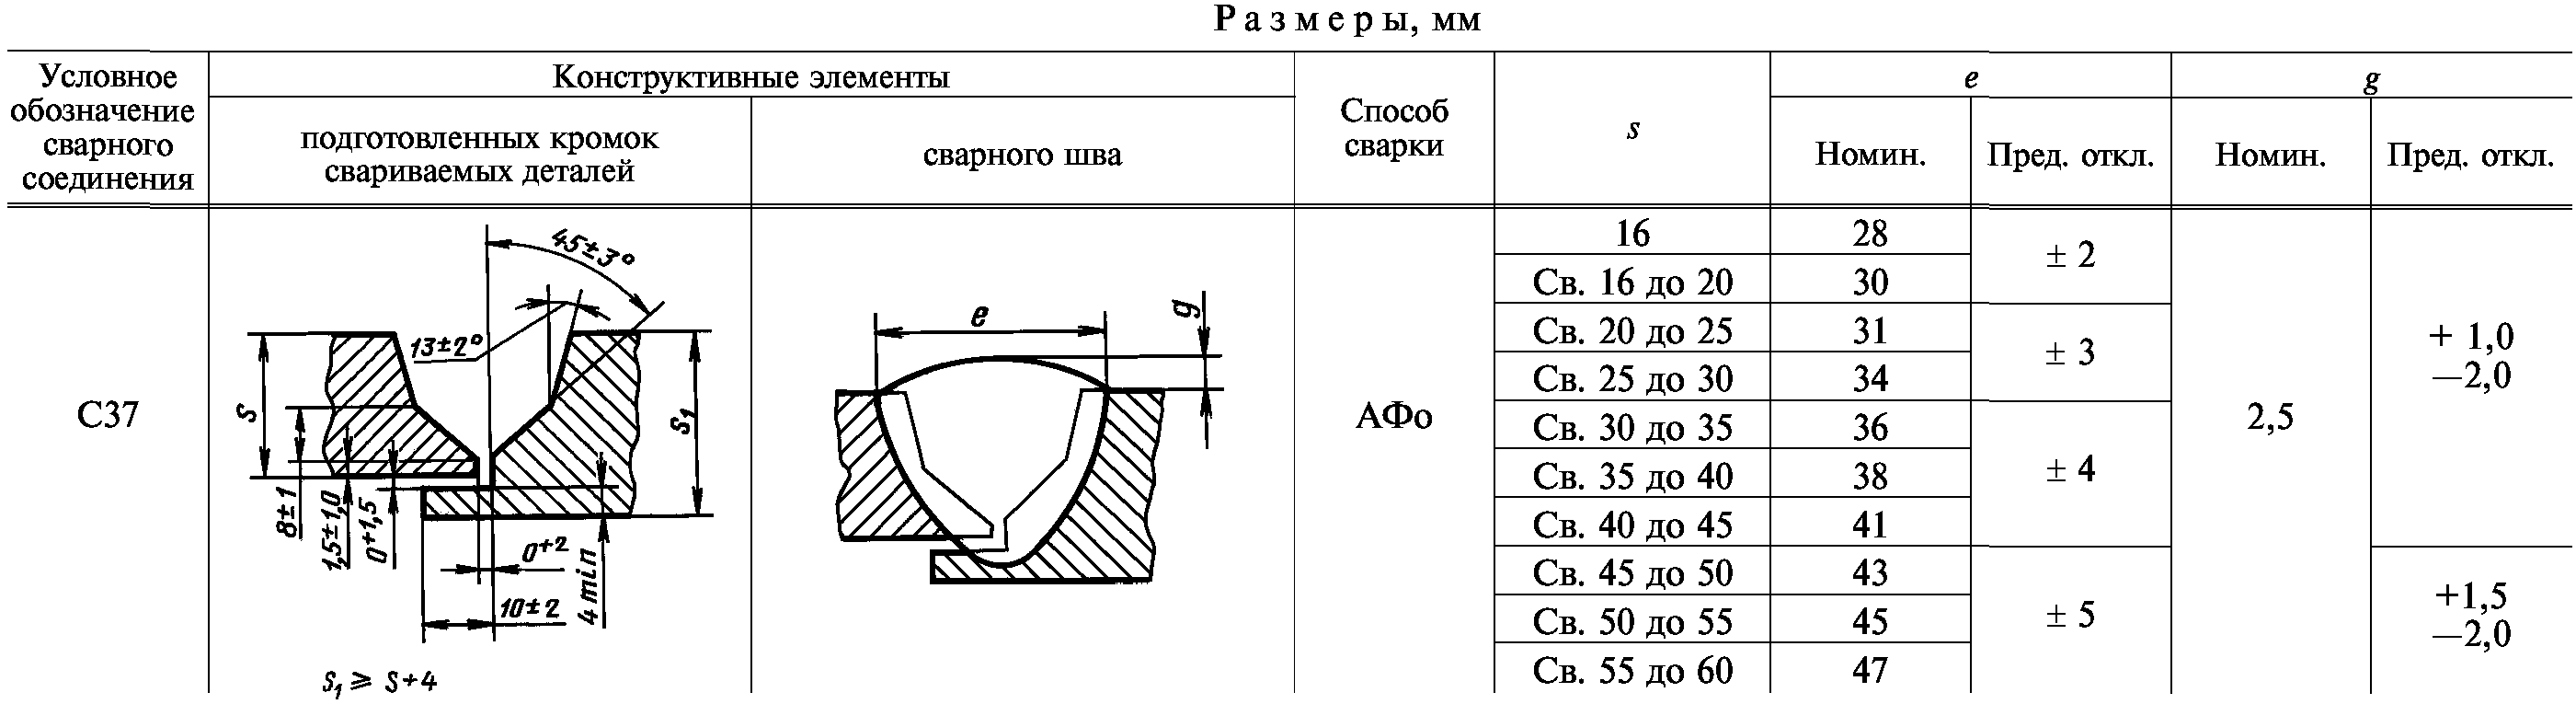
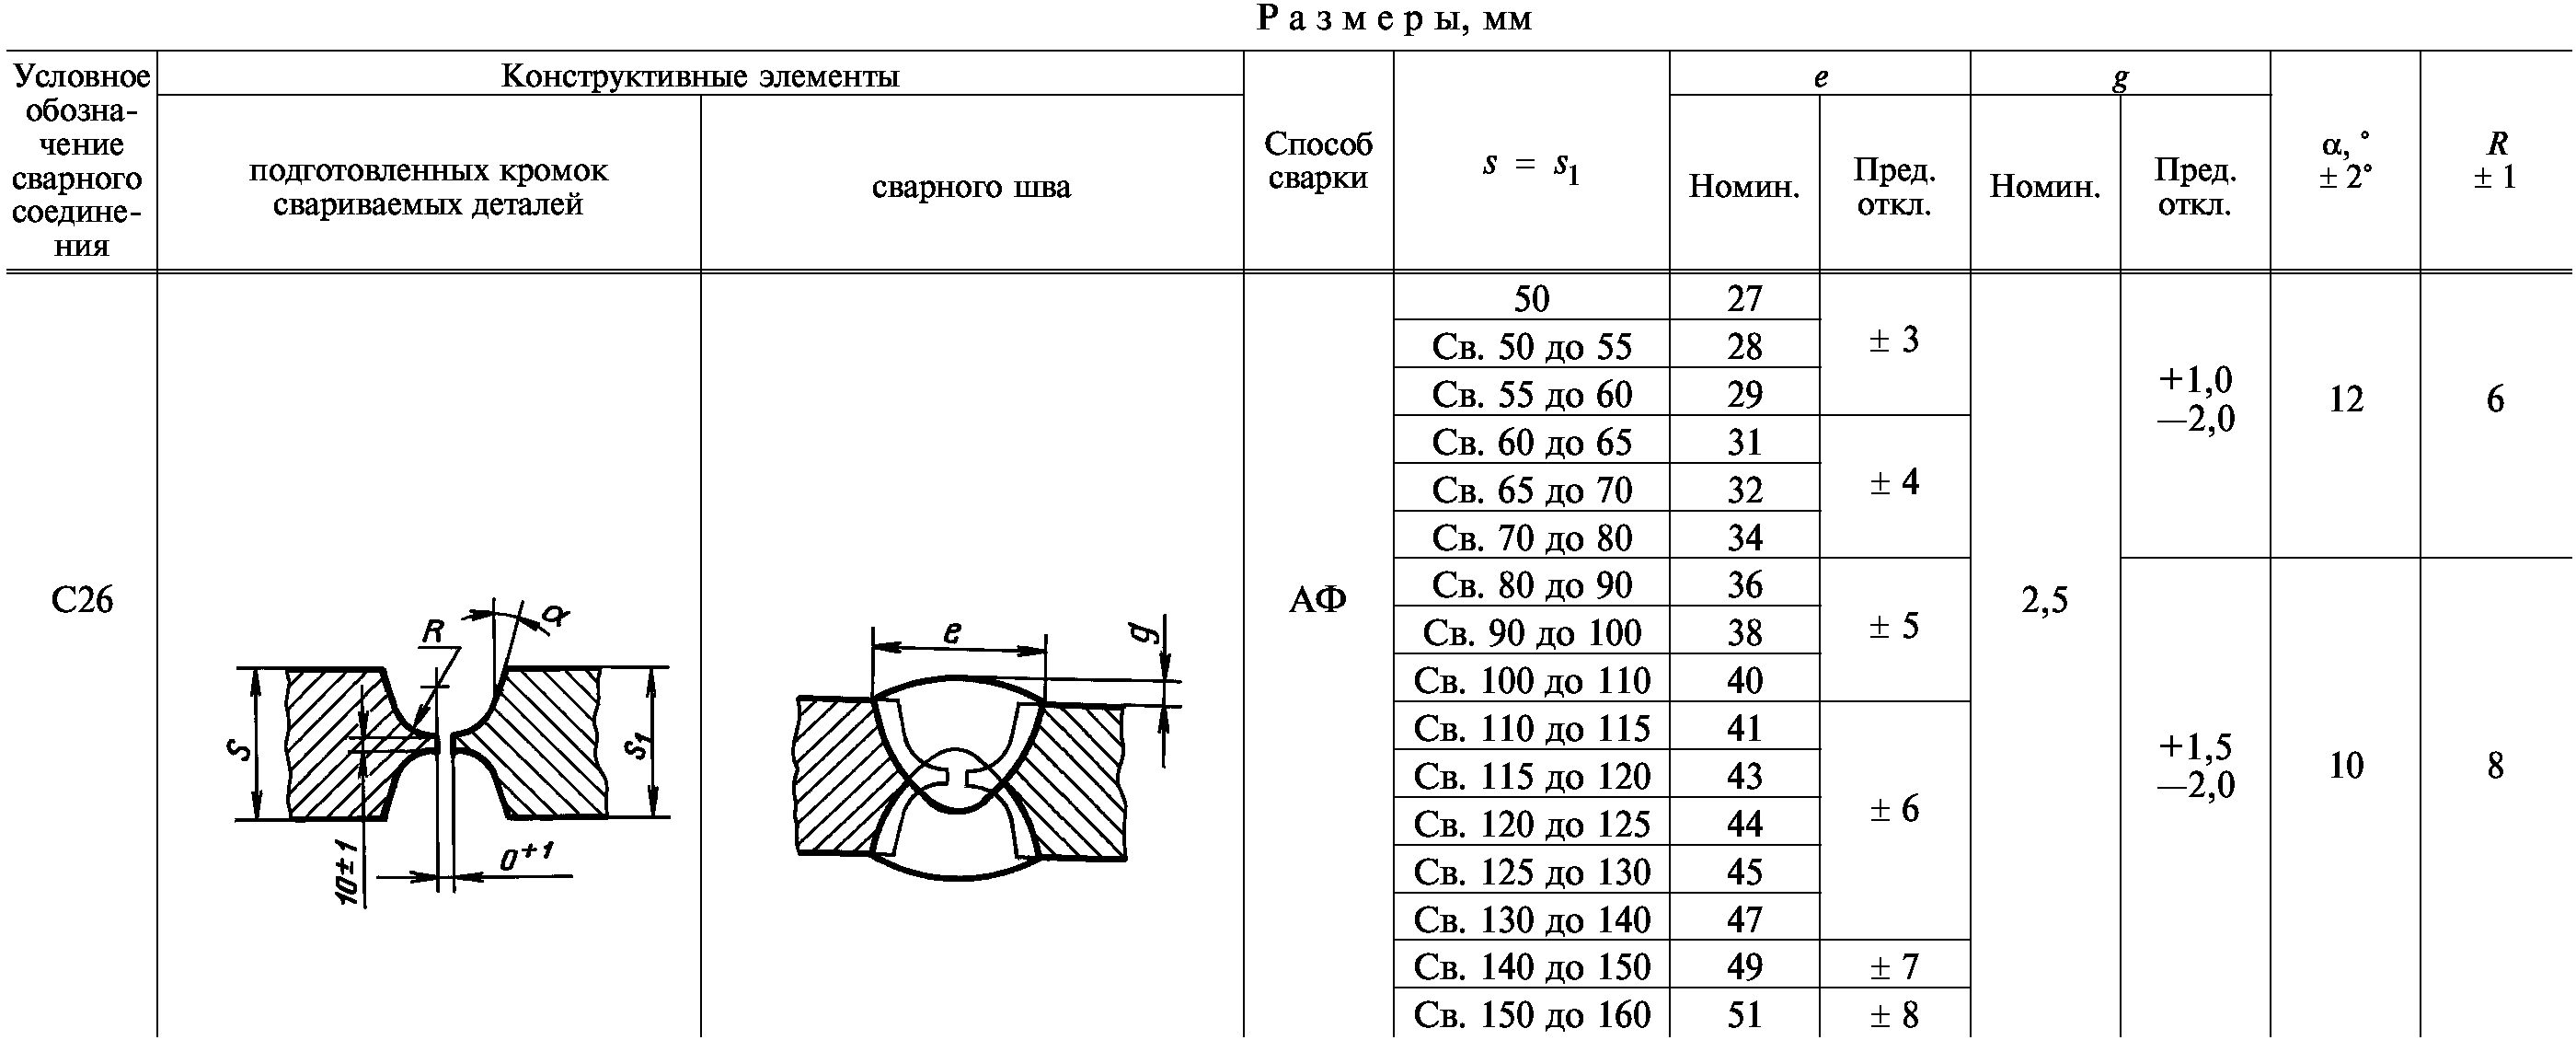
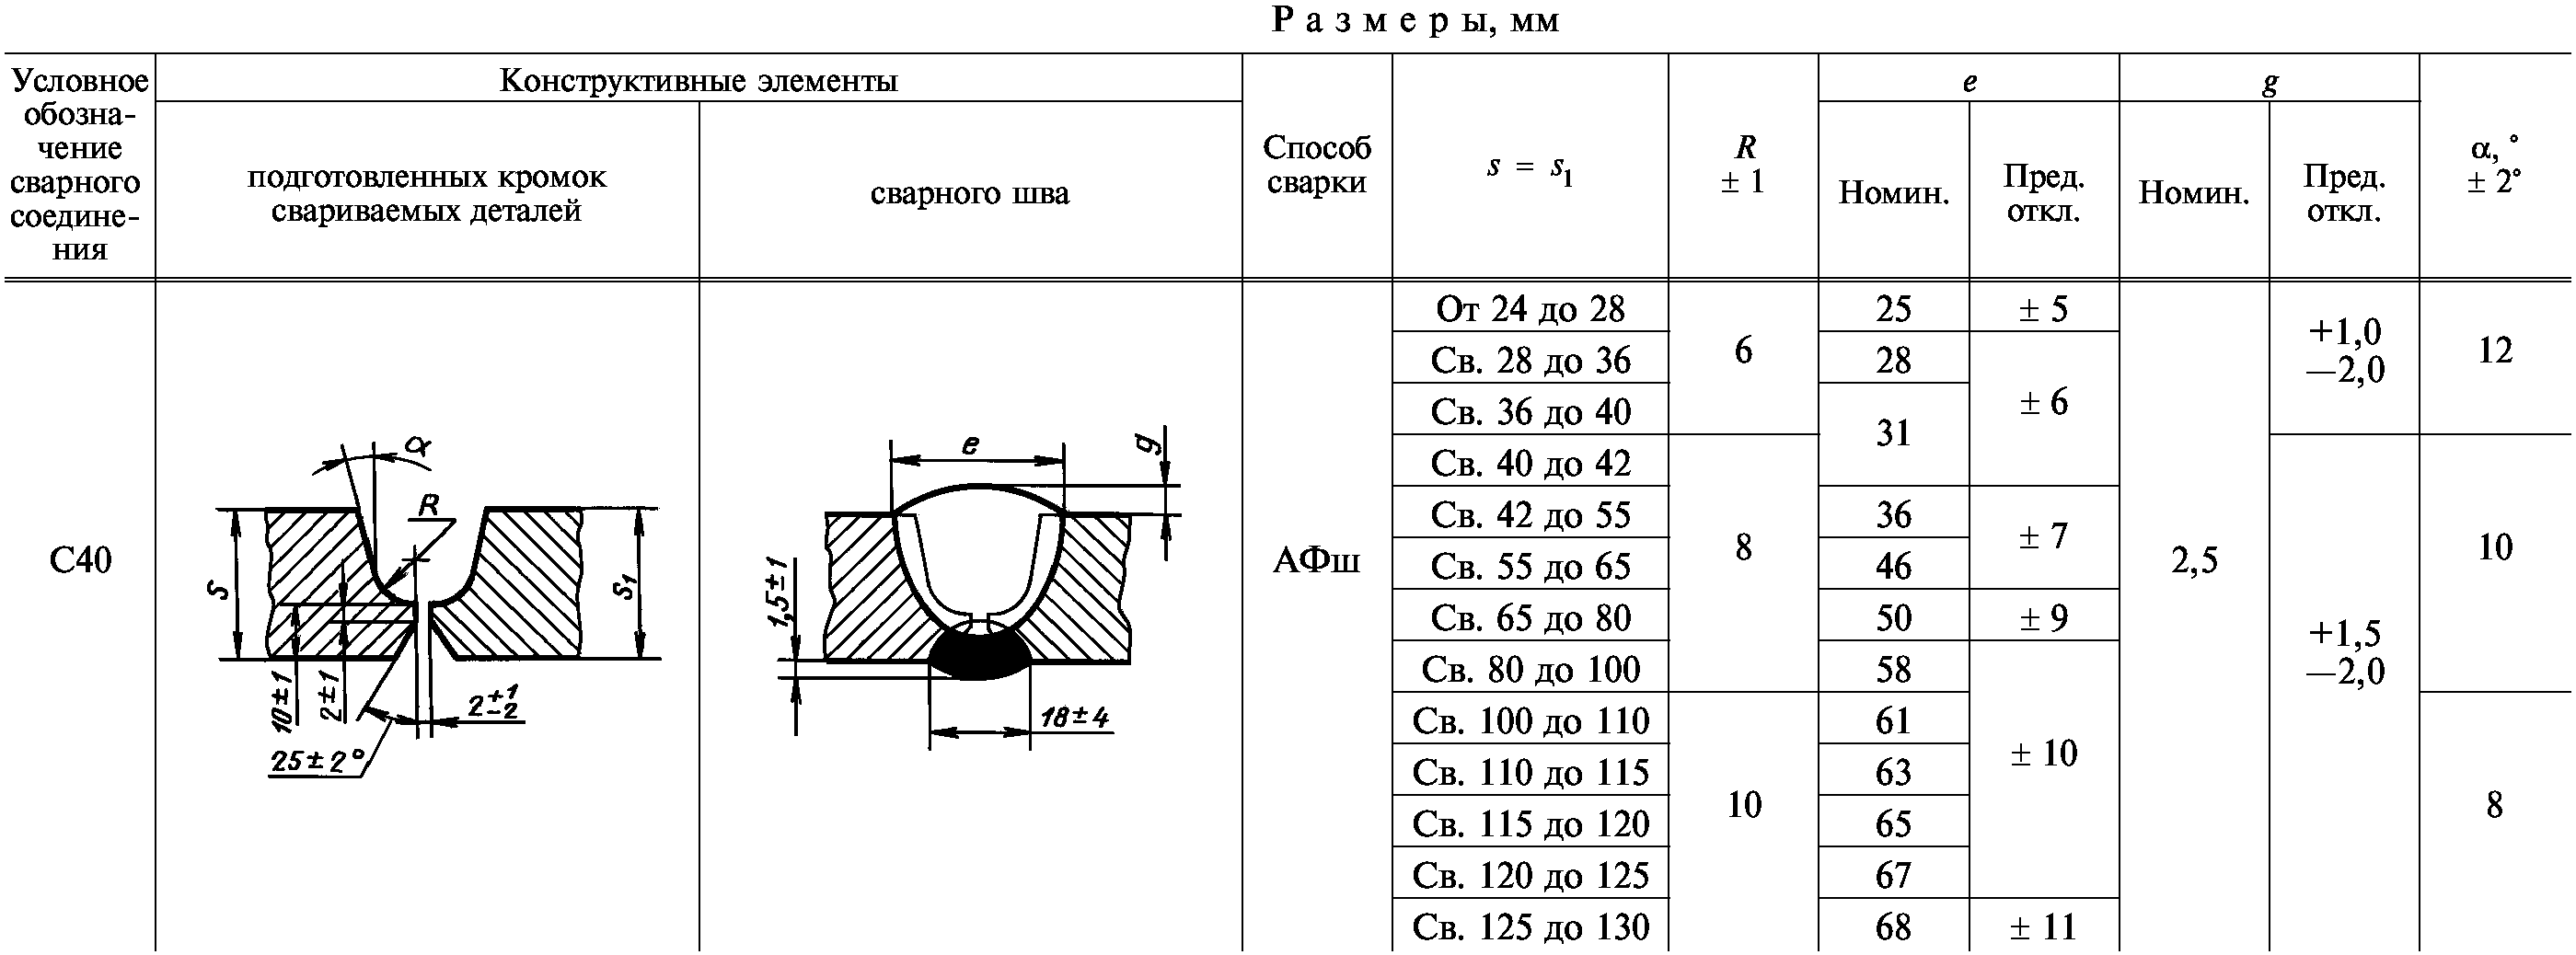
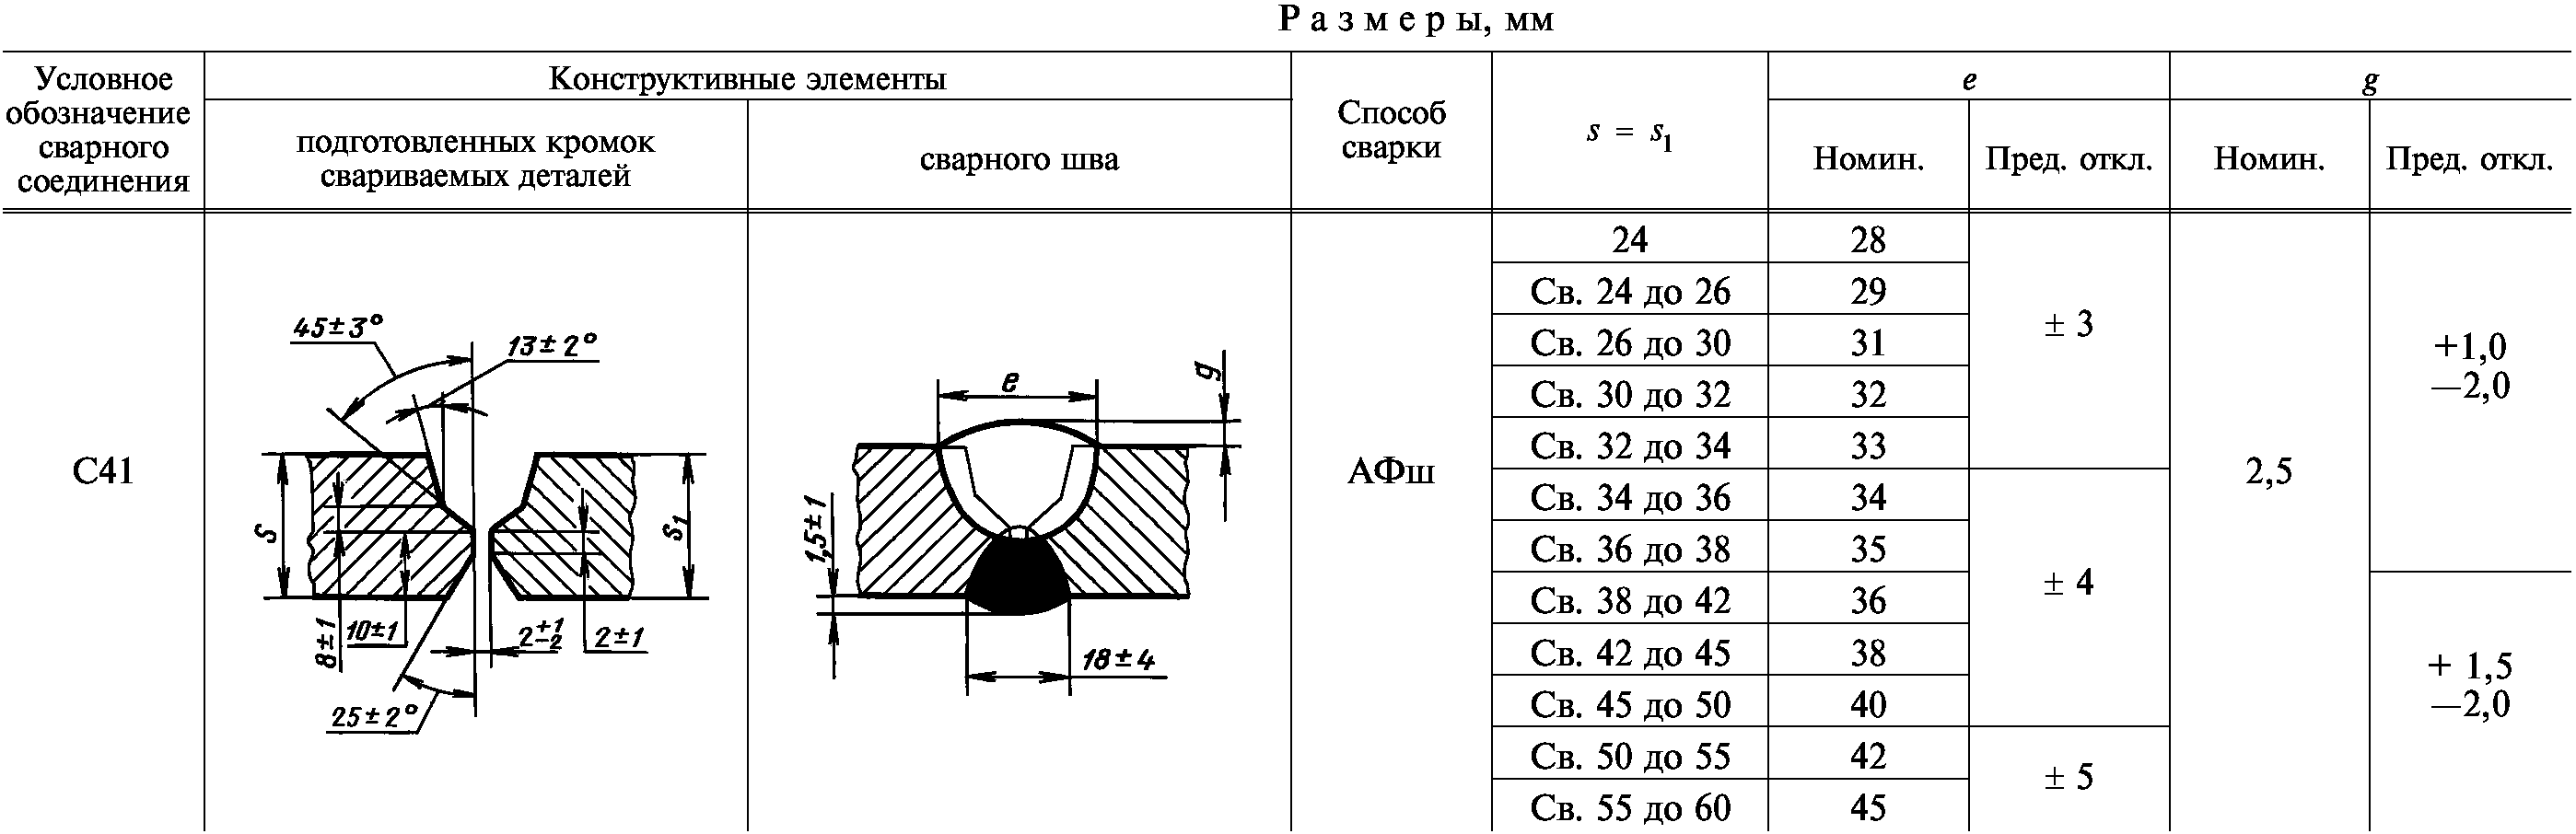
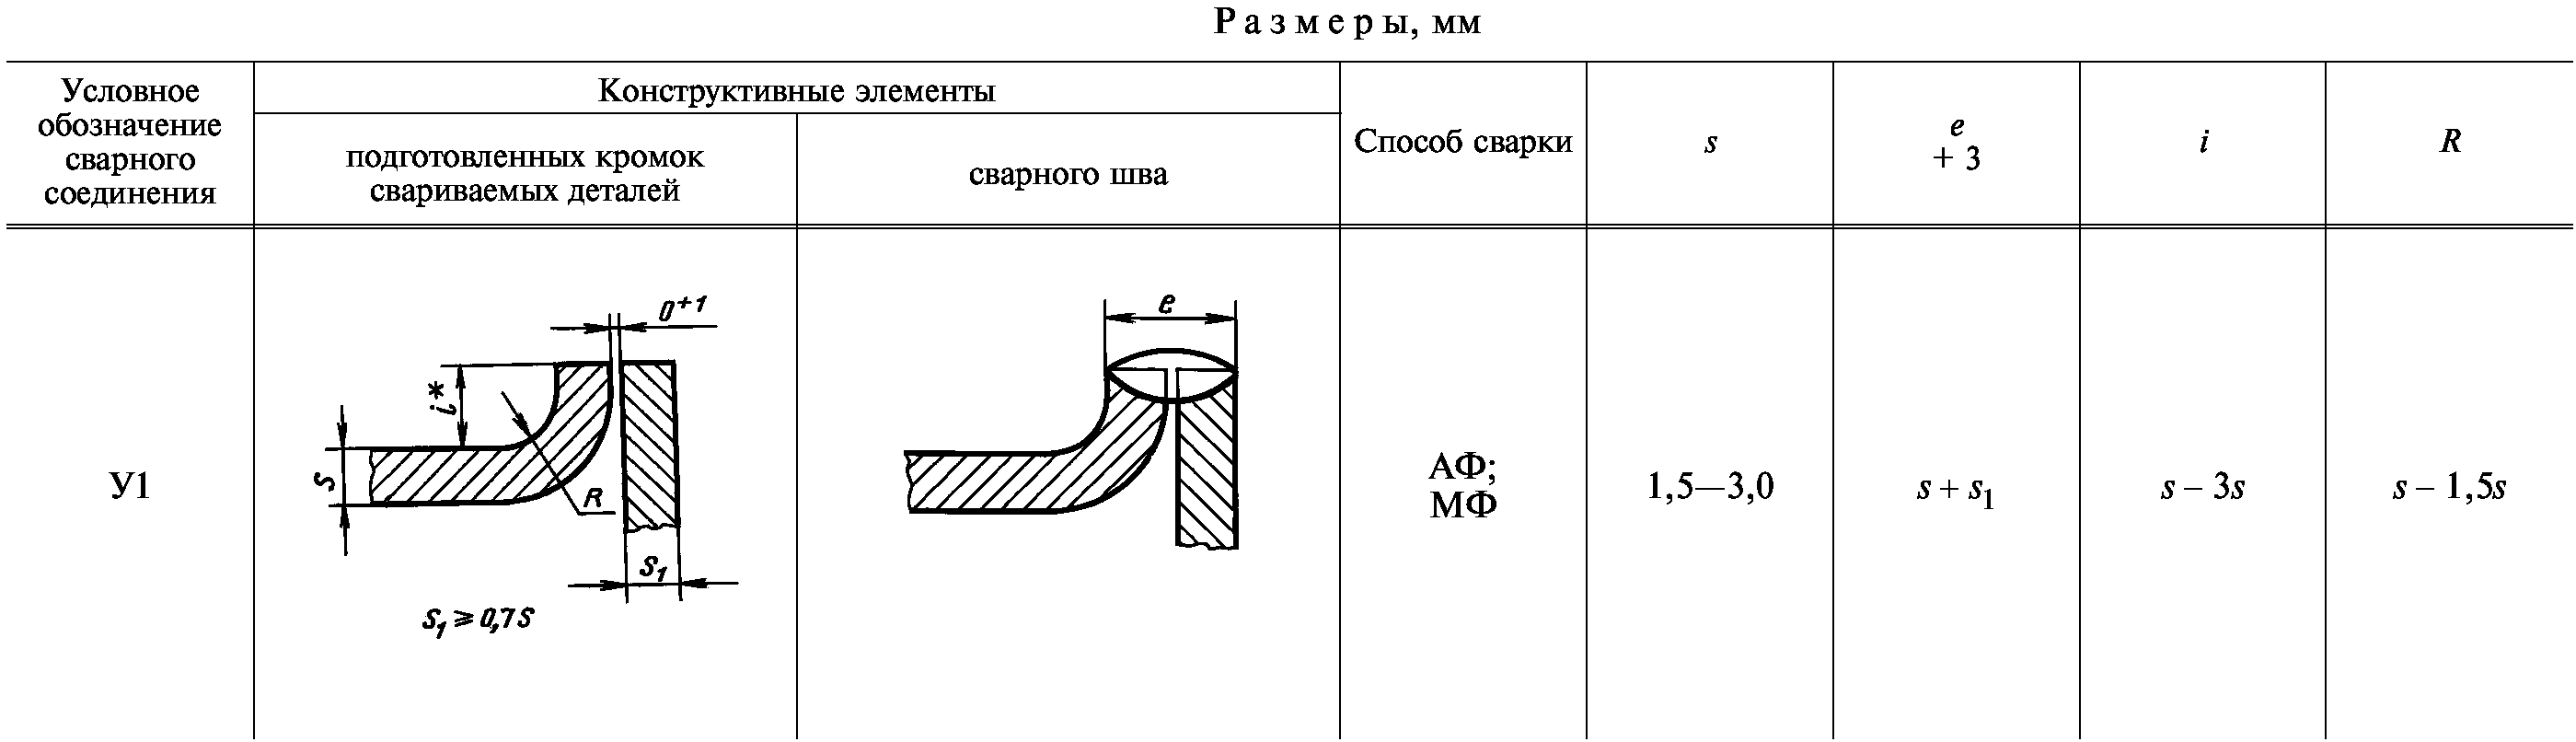
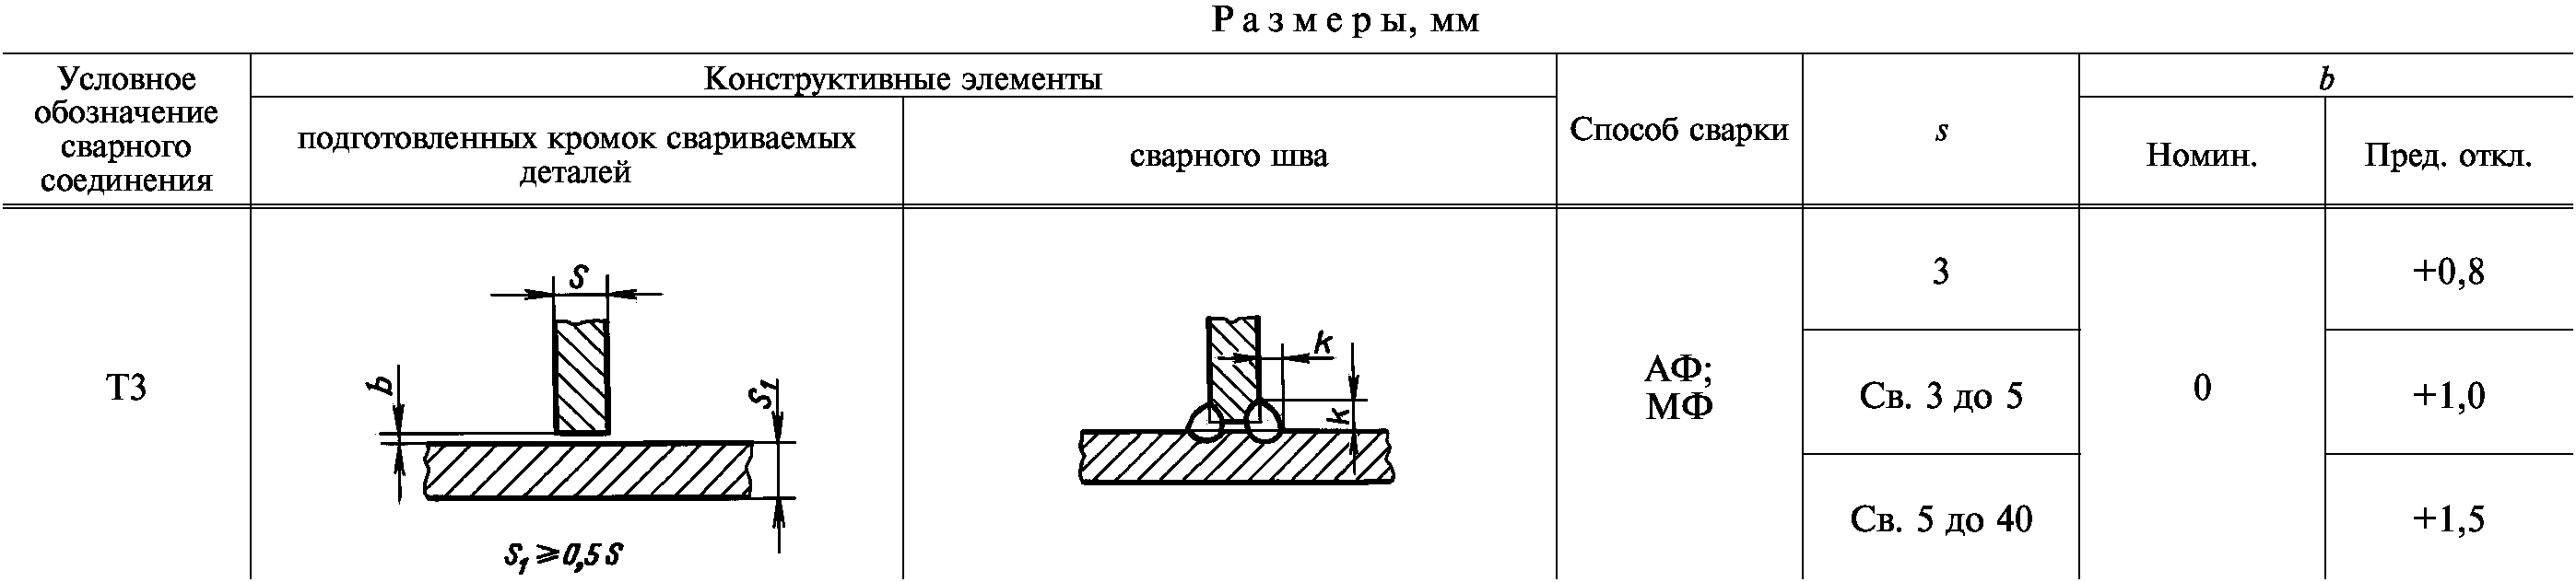
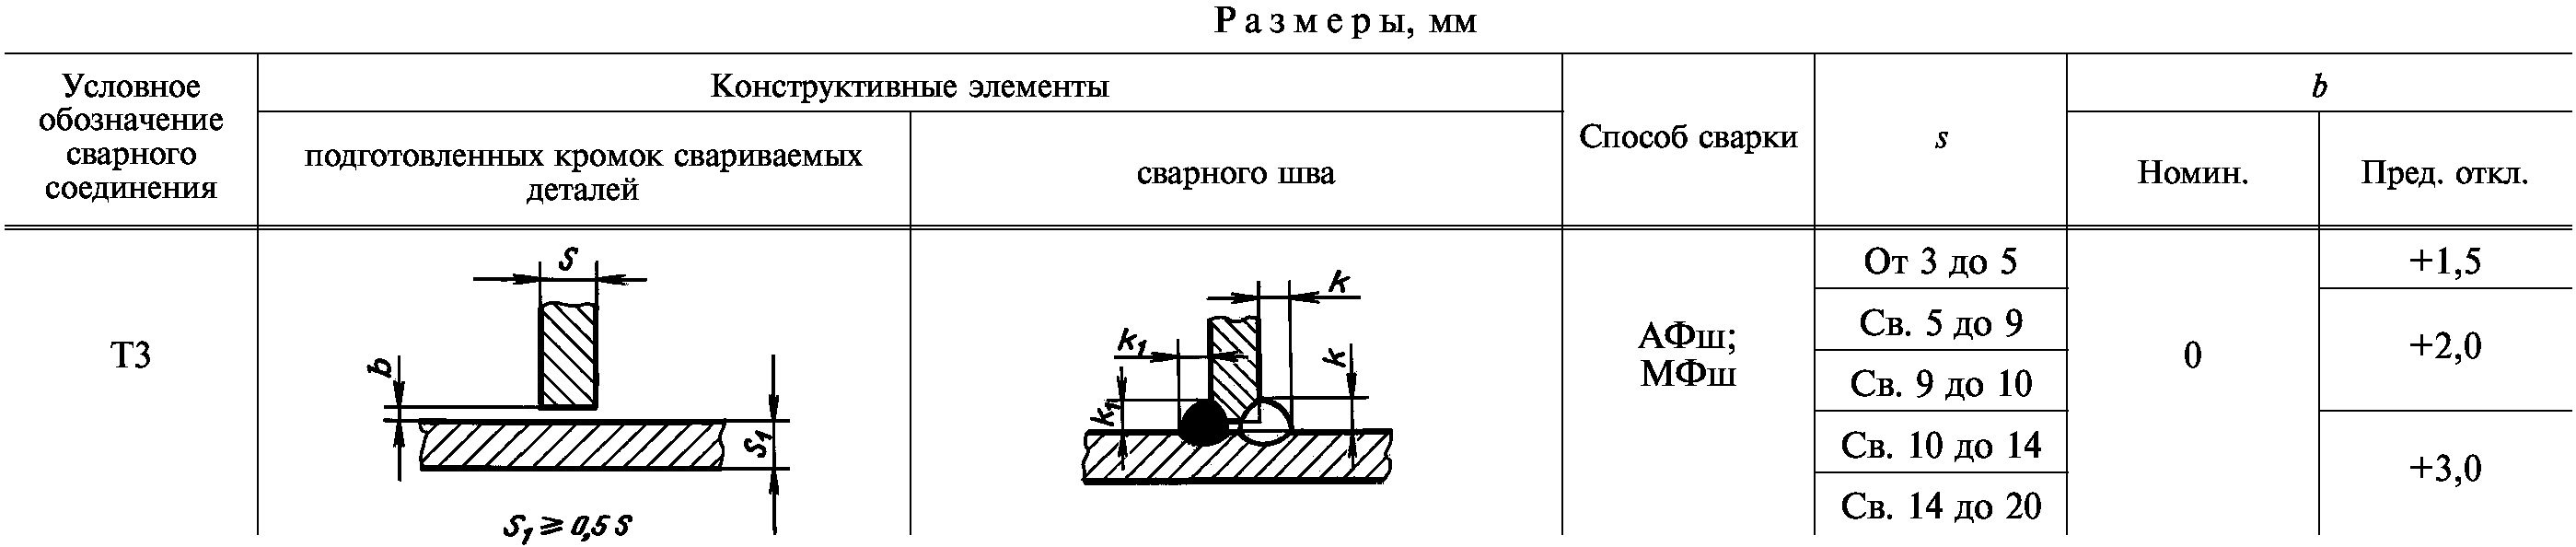
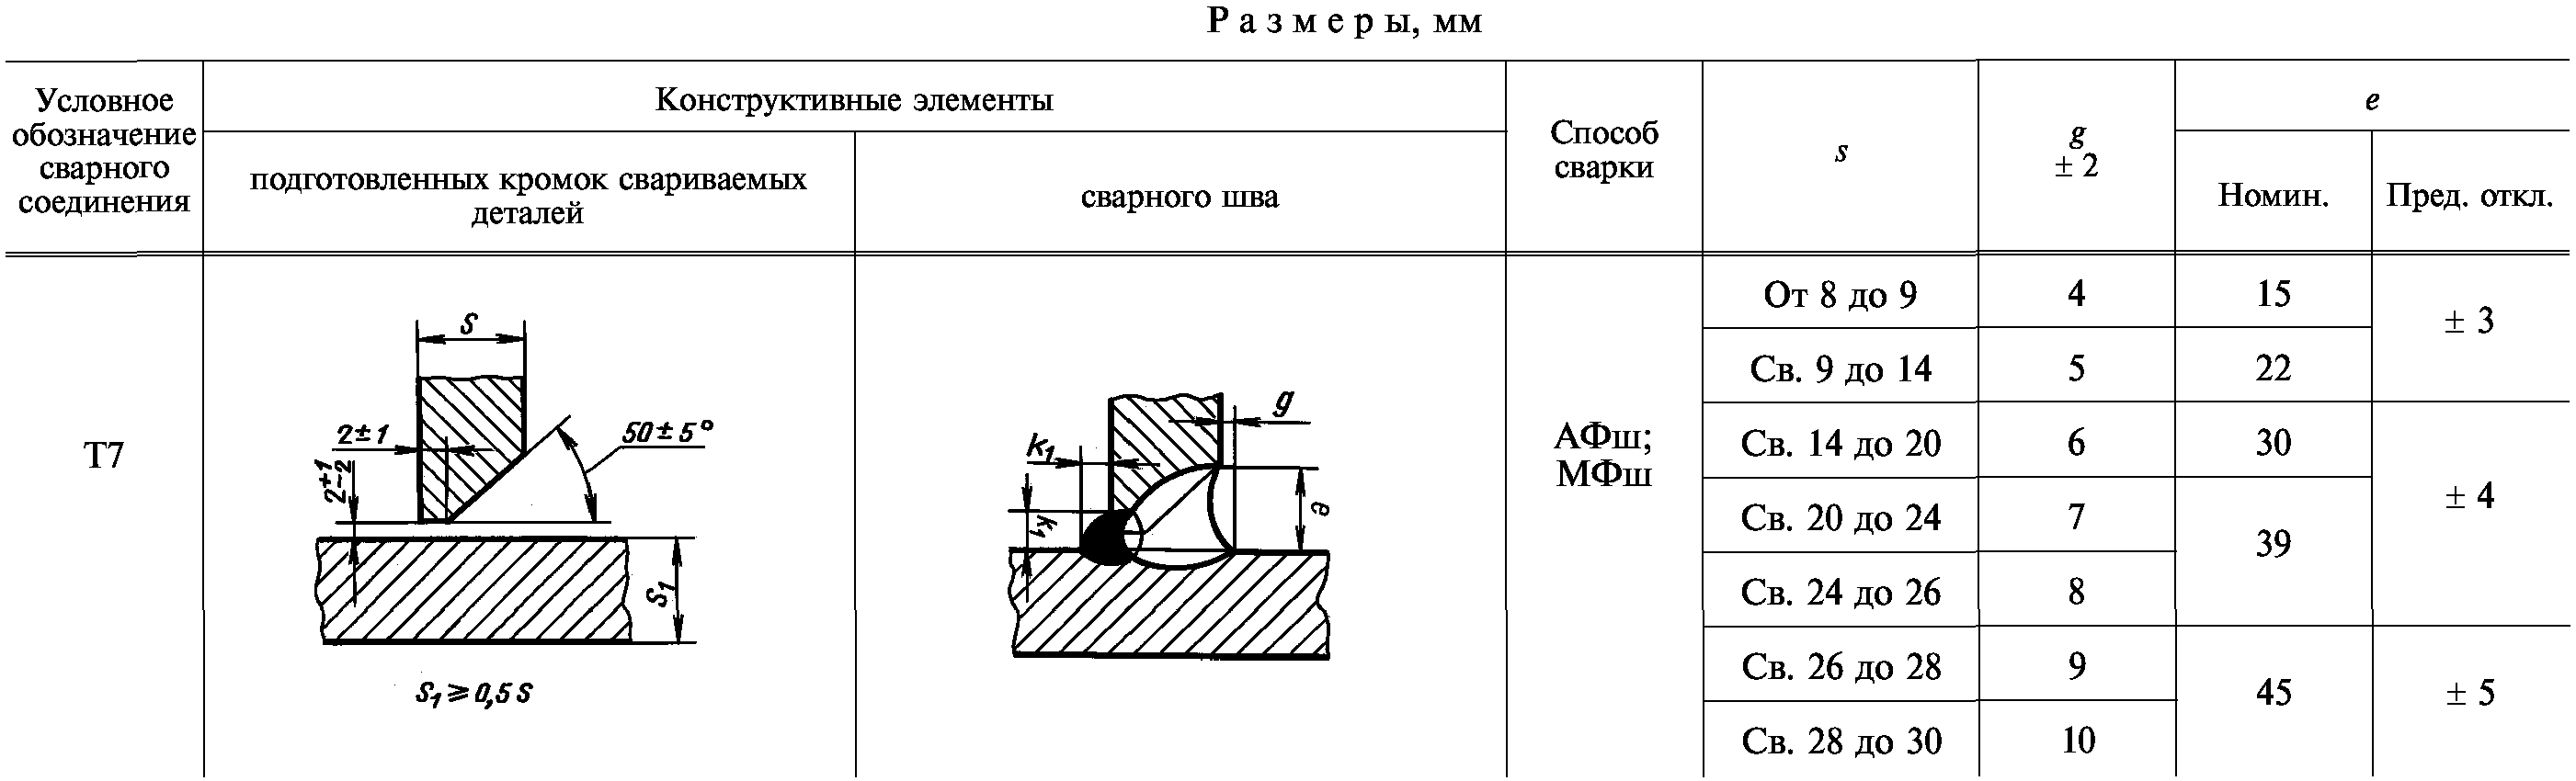
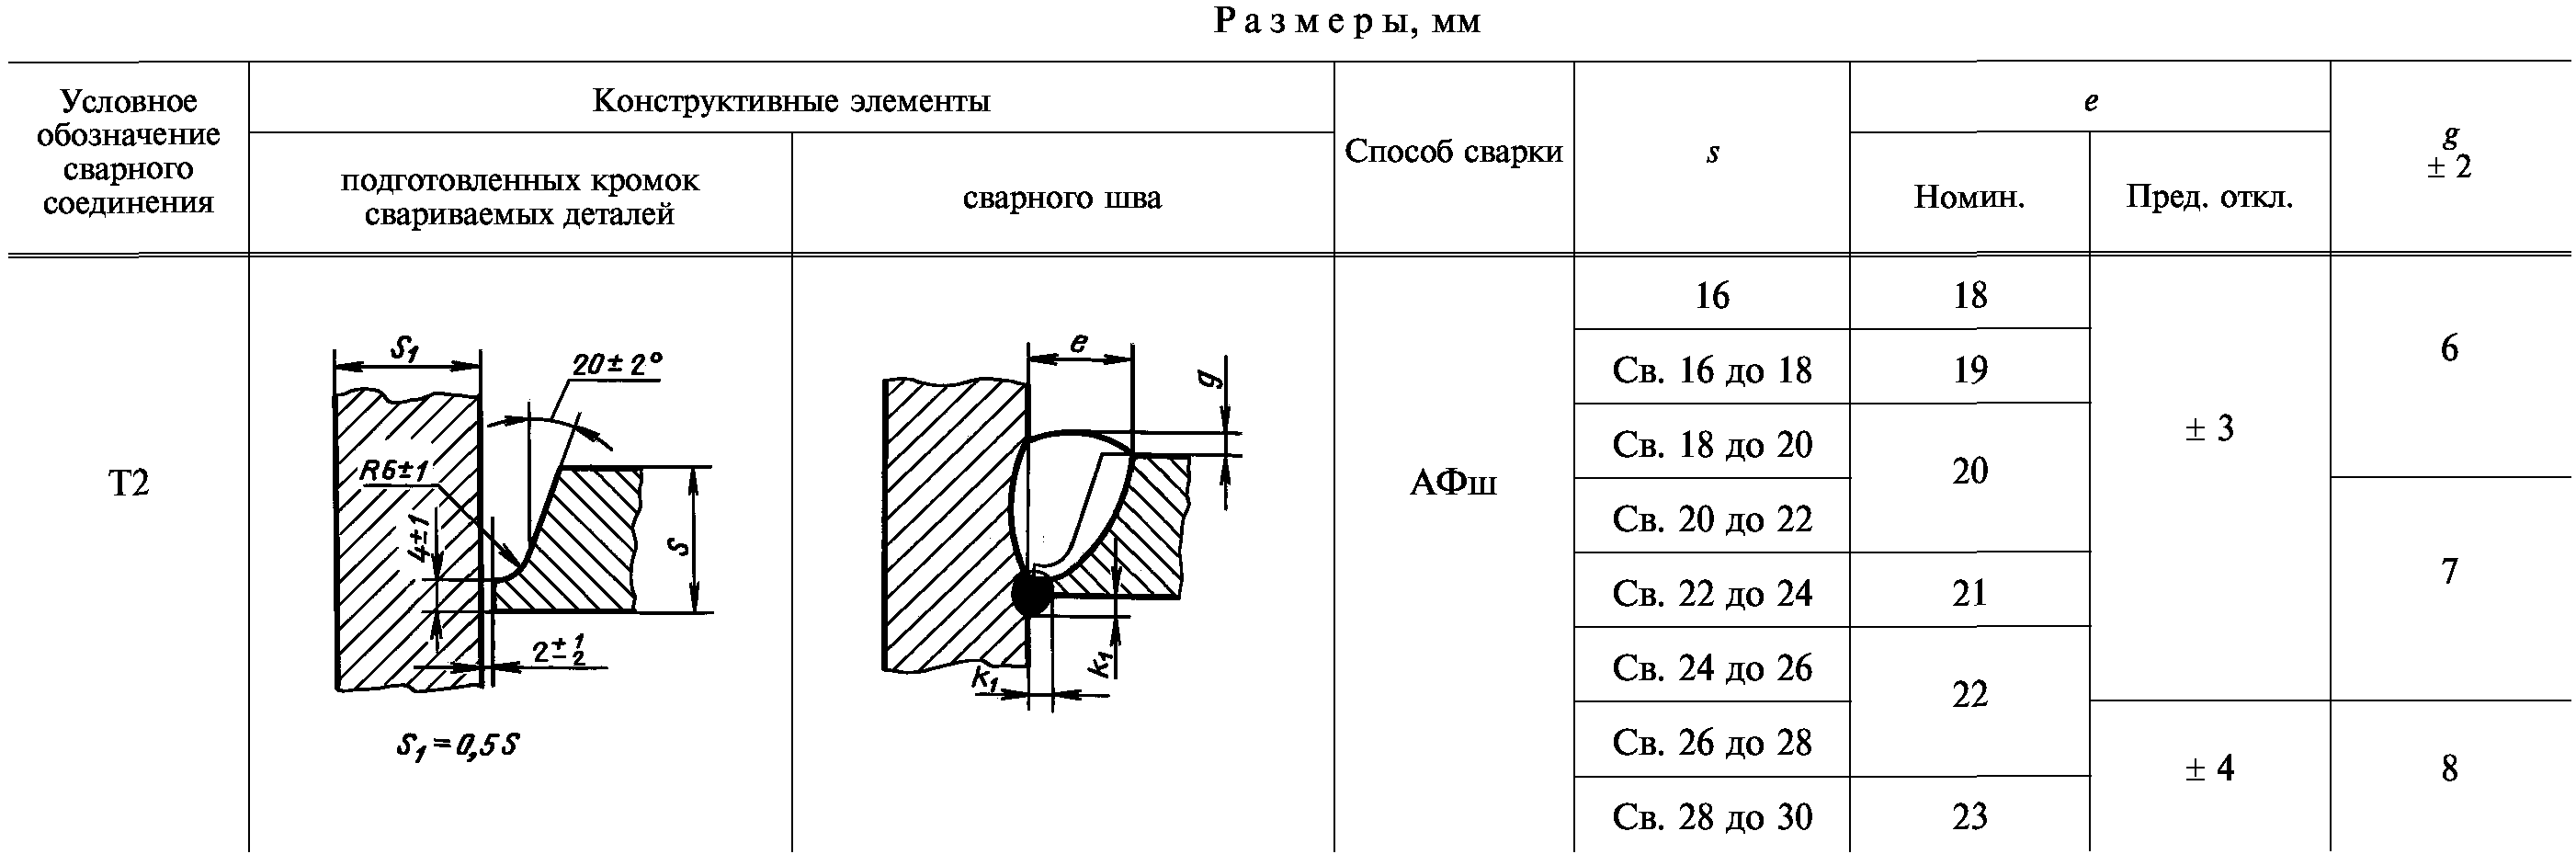
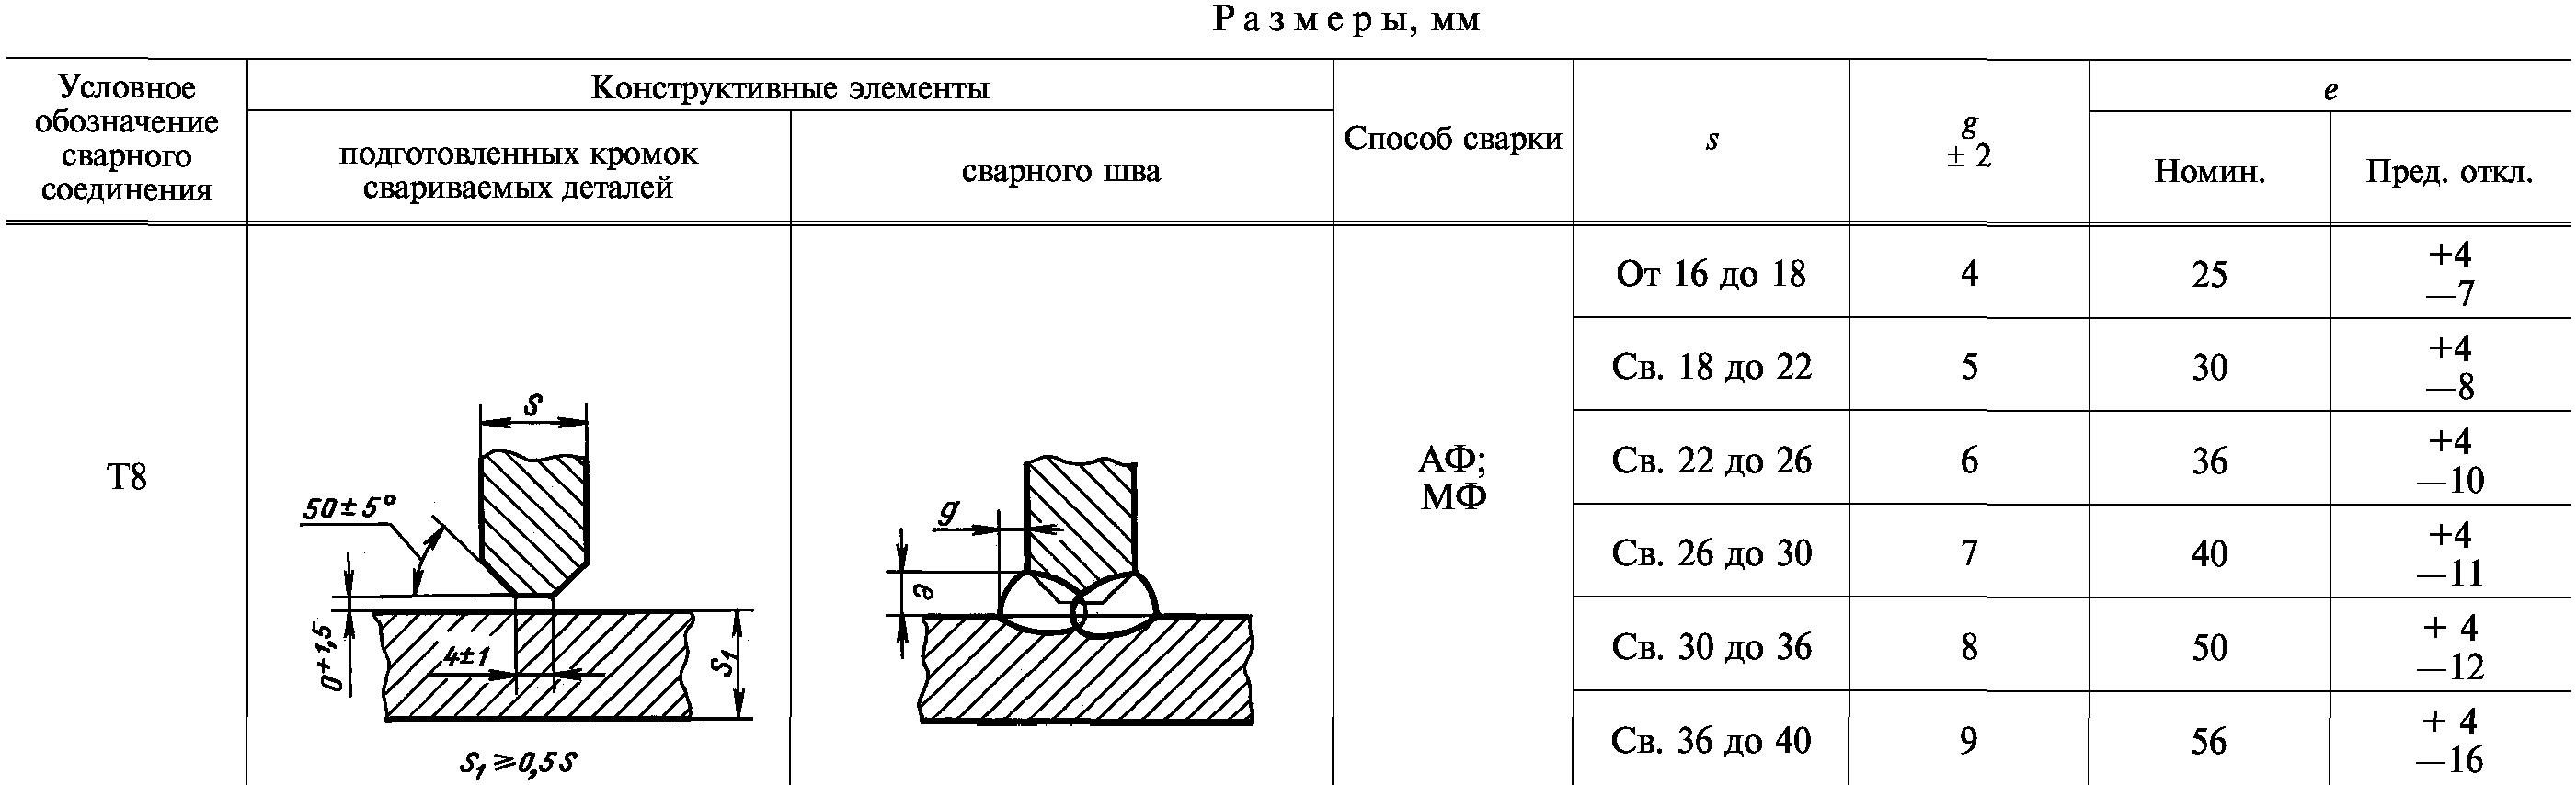
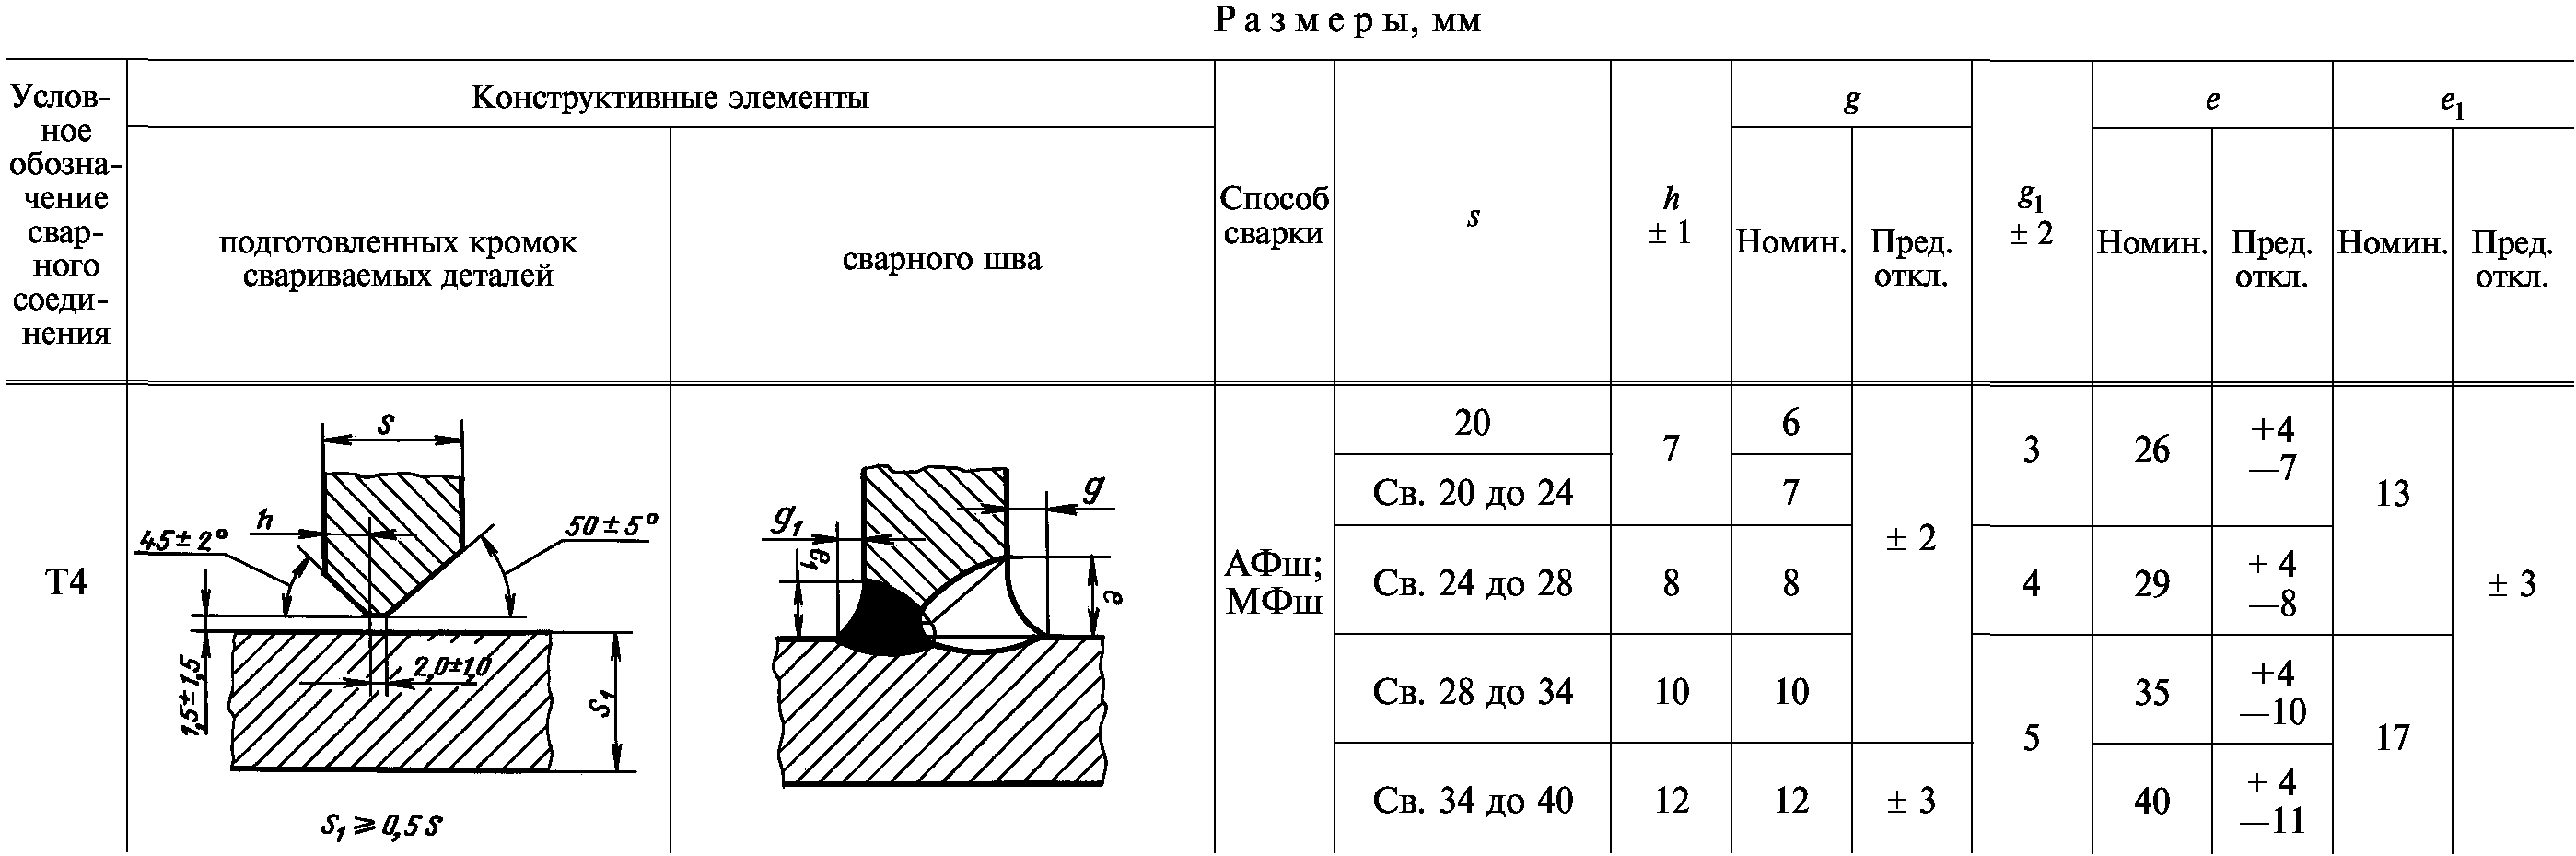
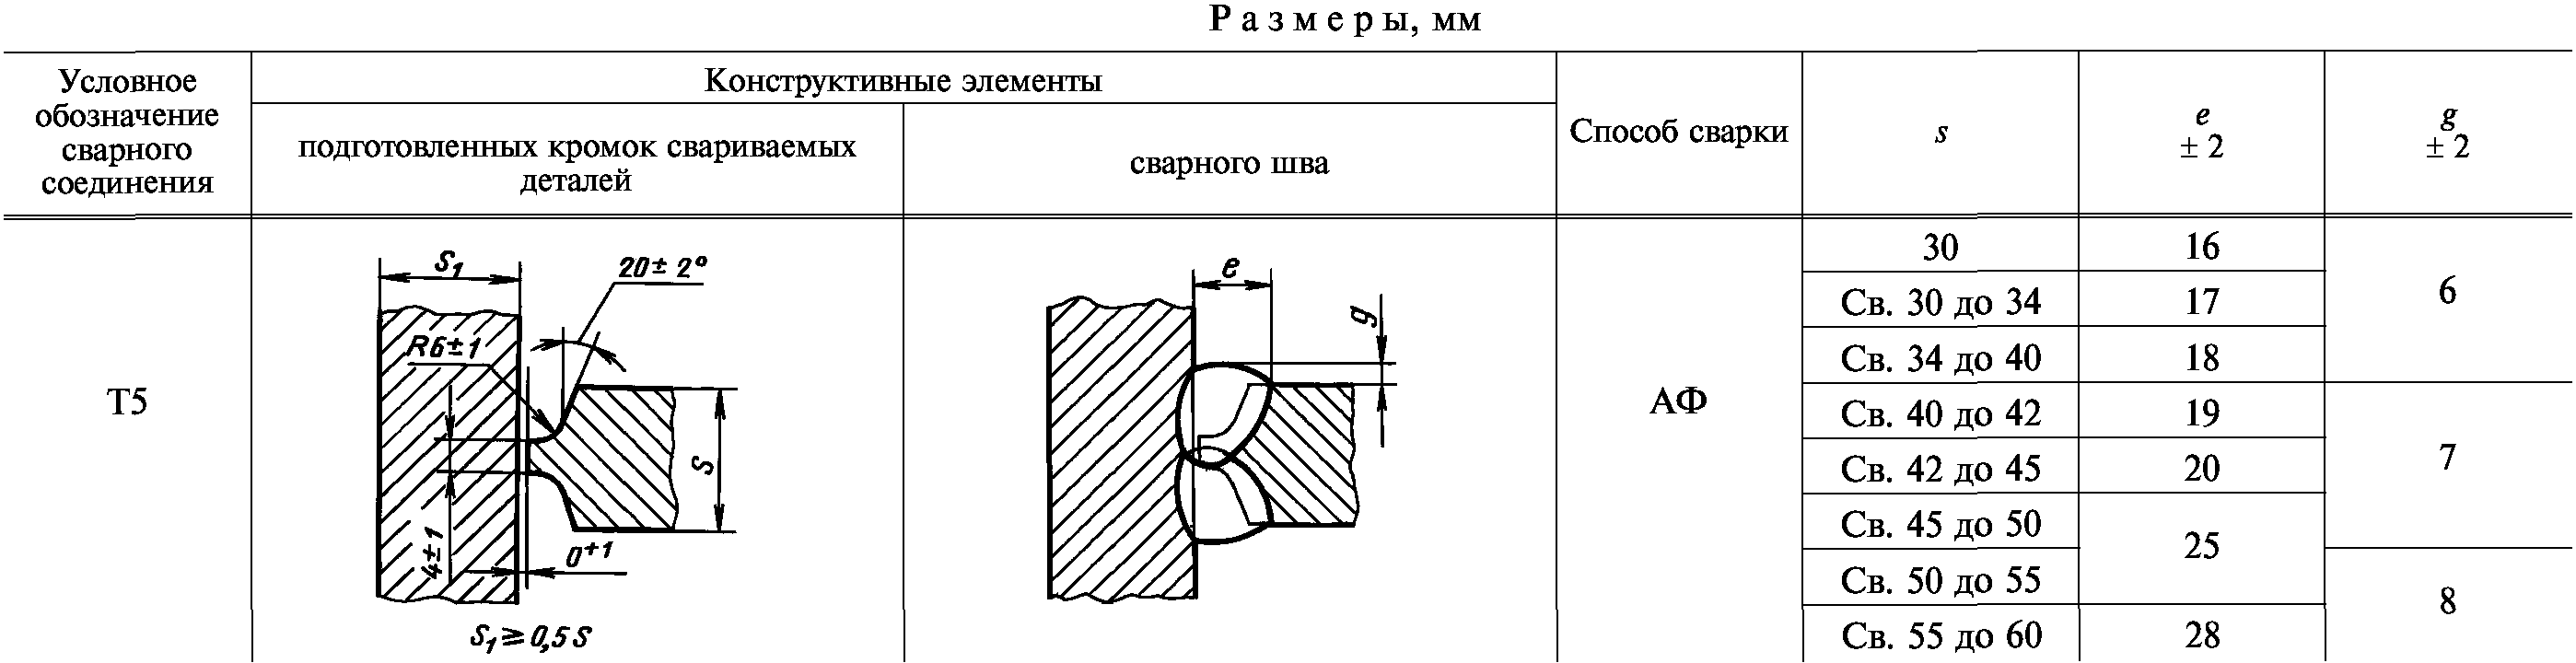
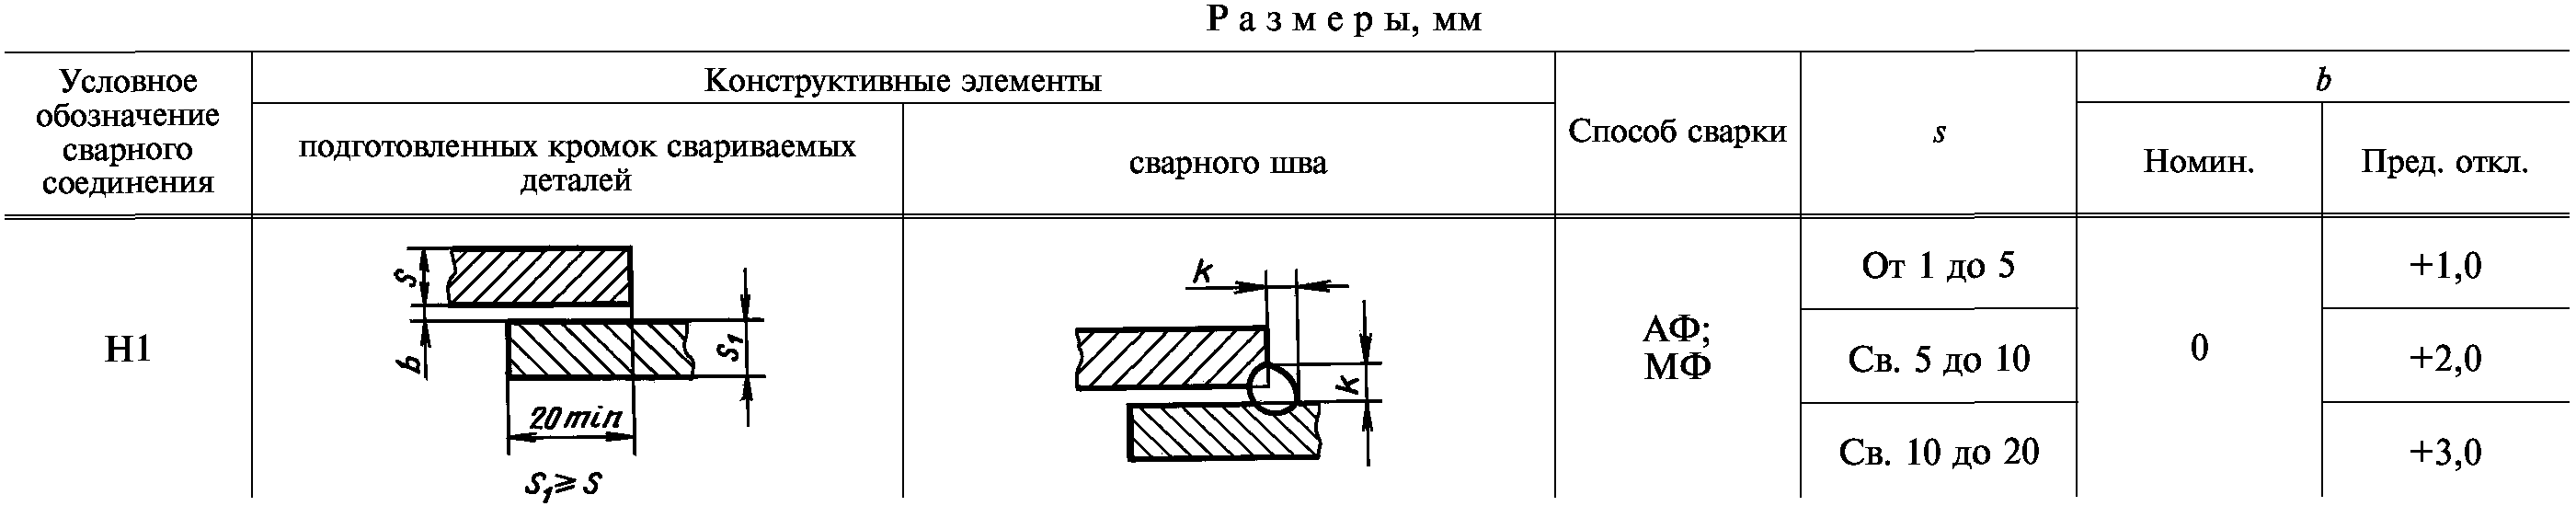
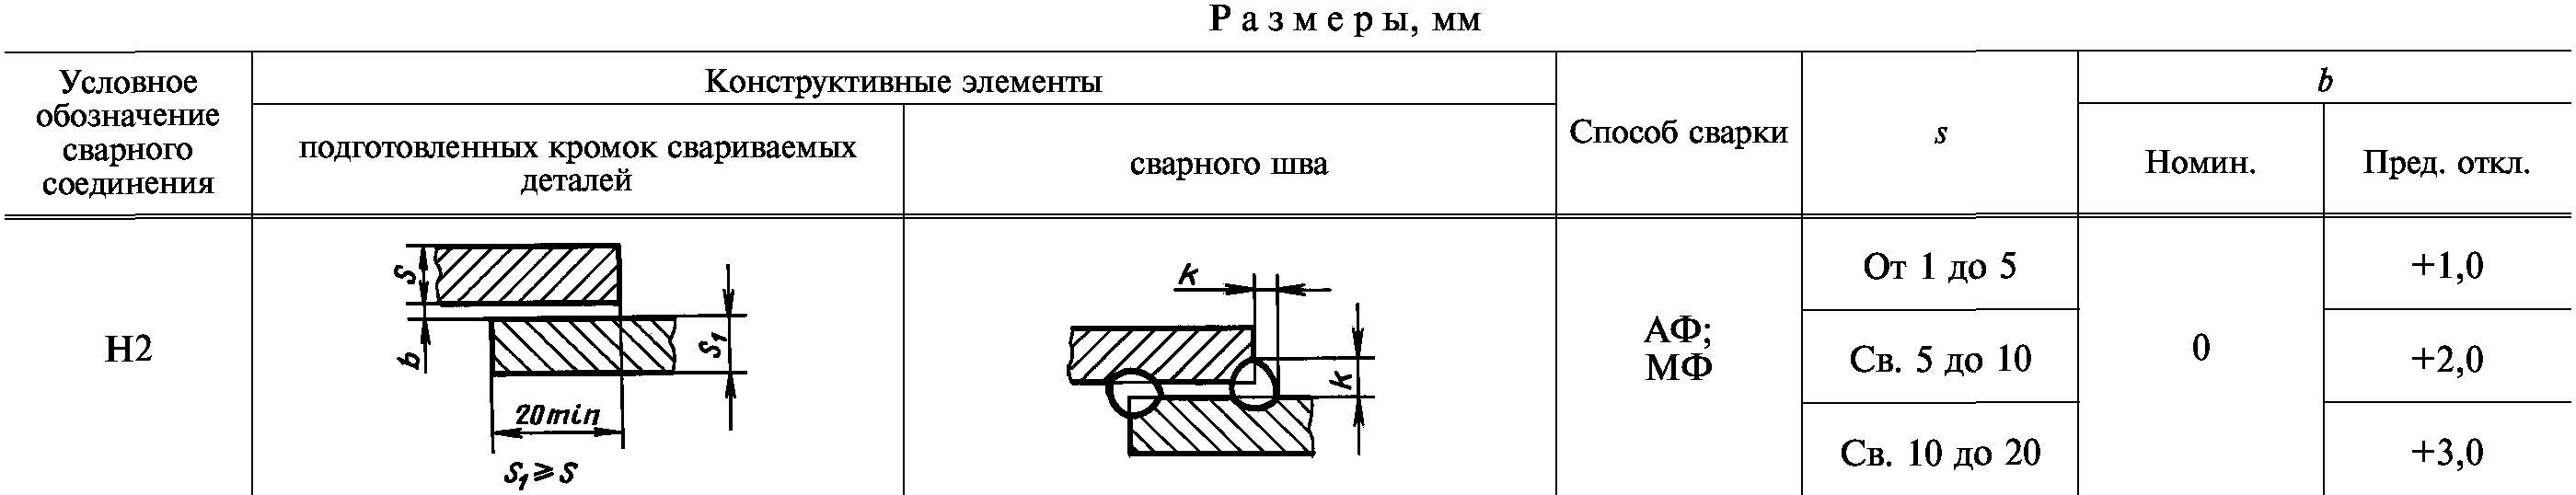
4. Конструктивные элементы сварных соединений и их размеры должны соответствовать указанным в табл. 2 — 52, сечения предварительно наложенных подварочных швов условно зачернены.
Примечание. Способ сварки МФ для s < 3 мм применять не рекомендуется.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение должно быть от 4 мм до 0,5e.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение должно быть от 4 мм до 0,5e.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.
Примечание. Способ сварки МФо для s > 6 мм применять не рекомендуется. Толщина подкладки должна быть не менее 0,25s, но не менее 1,5 мм.
Примечание. Способ сварки МФ для s > 6 мм применять не рекомендуется.
Примечание. Способ сварки МФш для толщин применять не рекомендуется.
<*> Перед сваркой первого шва зазор на 1/3 толщины основного металла необходимо заполнить флюсом, а затем на оставшиеся 2/3 — крупкой из электродной проволоки, окатышами или другим гранулированным металлом.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.
(Измененная редакция, Изм. № 1, 2, 3).
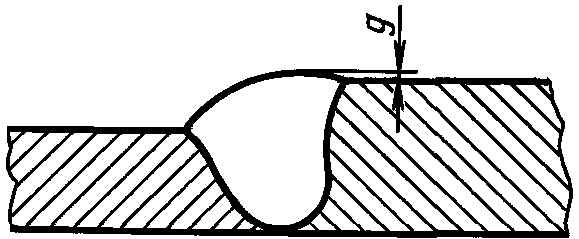
5. При сварке кольцевых швов стыковых соединений допускается увеличение выпуклости g, до 30%.
(Измененная редакция, Изм. № 3).
6. Сварные соединения T7, T8, T4 следует выполнять в положении «в лодочку» по ГОСТ 11969 <*>. Угловые швы без скоса кромок разрешается выполнять как в нижнем положении, так и в положении «в лодочку» по ГОСТ 11969.
<*> На территории Российской Федерации действует ГОСТ 11969-79.
7. Подварочный шов и подварку корня шва разрешается выполнять любым способом дуговой сварки.
8. Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений, указанных в табл. 53, должна производиться так же, как деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по большей толщине.
| Толщина тонкой детали | Разность толщин деталей |
|---|---|
| От 2 до 4 Св. 4 « 30 » 30 « 40 » 40 | 1 2 4 6 |
Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (черт. 1).
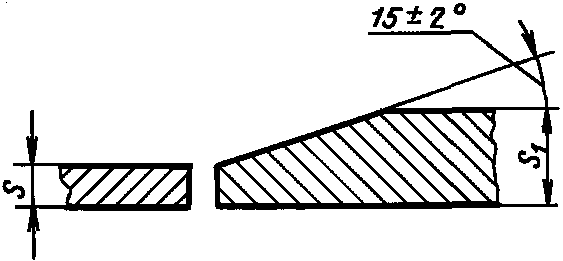
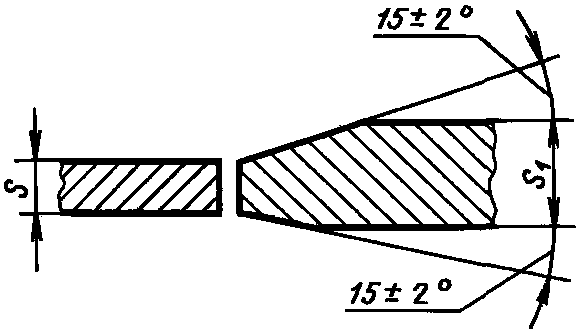
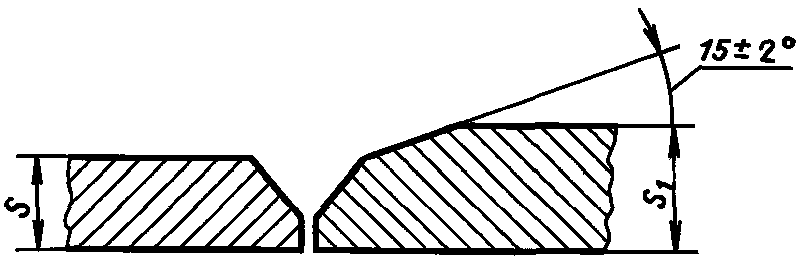
При разнице толщины свариваемых деталей свыше значений, указанных в табл. 53, на детали, имеющей большую толщину , должен быть сделан скос с одной или с двух сторон до толщины тонкой детали s, как указано на черт. 2, 3 и 4. При этом конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.
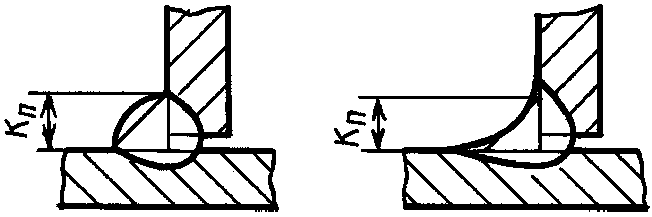
9. Размер и предельные отклонения катета углового шва К, К1 должны быть установлены при проектировании. При этом размер катета должен быть не более 3 мм для деталей толщиной до 3 мм включительно и 1,2 толщины более тонкой детали при сварке деталей толщиной свыше 3 мм. Предельные отклонения размера катета угловых швов от номинального значения приведены в Приложении 3.
11. Допускается выпуклость или вогнутость углового шва до 30% его катета. При этом вогнутость не должна приводить к уменьшению значения катета (черт. 5), установленного при проектировании.
Примечание. Катетом является катет наибольшего прямоугольного треугольника, вписанного во внешнюю часть углового шва. При симметричном шве за катет принимается любой из равных катетов, при несимметричном шве — меньший.
12. Минимальные значения катетов угловых швов приведены в Приложении 1.
13. При применении сварки под флюсом взамен ручной дуговой сварки катет углового шва расчетного соединения может быть уменьшен до значений, приведенных в Приложении 2.
14. Допускается смещение свариваемых кромок перед сваркой относительно друг друга не более:
0,5 мм — для деталей толщиной до 4 мм;
1,0 мм — для деталей толщиной 4 — 10 мм;
0,1s мм, но не более 3 мм — для деталей толщиной более 10 мм.
15. Допускается в местах перекрытия сварных швов и в местах исправления дефектов увеличение размеров швов до 30% номинального значения.
16. При подготовке кромок с применением ручного инструмента предельные отклонения угла скоса кромок могут быть увеличены до +/- 5°. При этом соответственно может быть изменена ширина шва, e, .
Приложение 1
Рекомендуемое
| Предел текучести свариваемой | Минимальное значение катетов углового шва для свариваемого элемента большей толщины | |||||||
| стали, МПа | от 3 до 4 | св. 4 до 5 | св. 5 до 10 | св. 10 до 16 | св. 16 до 22 | св. 22 до 32 | св. 32 до 40 | св. 40 до 80 |
| До 400 | 3 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Св. 400 до 450 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
Примечание. Максимальное значение катетов не должно превышать 1,2 толщины более тонкого элемента.
Приложение 2
Рекомендуемое
| ручной дуговой | под флюсом | |||
| проволокой диаметром от 3 до 5 | проволокой диаметром от 1,4 до 2,5 | |||
| в положении «в лодочку» | в нижнем положении | в положении «в лодочку» | в нижнем положении | |
| 4 | 3 | 3 | 3 | 3 |
| 5 | 3 | 3 | 4 | 4 |
| 6 | 4 | 4 | 5 | 5 |
| 7 | 5 | 5 | 6 | 6 |
| 8 | 5 | 5 | 6 | 6 |
| 9 | 6 | 7 | 7 | 8 |
| 10 | 6 | 8 | 8 | 9 |
| 11 | 7 | 9 | 9 | 10 |
| 12 | 8 | 9 | 9 | 11 |
| 13 | 8 | 10 | 11 | 13 |
| 14 | 9 | 11 | 12 | 14 |
| 15 | 10 | 12 | 13 | 15 |
| 16 | 10 | 13 | 14 | 16 |
| 17 | 13 | 17 | 17 | 17 |
| 18 | 14 | 18 | 18 | 18 |
| 19 | 15 | 19 | 19 | 19 |
| 20 | 16 | 20 | 20 | 20 |
| 21 | 16 | 21 | 21 | 21 |
| 22 | 17 | 22 | 22 | 22 |
| 23 | 23 | 23 | 23 | 23 |
| 24 | 24 | 24 | 24 | 24 |
| 25 | 25 | 25 | 25 | 25 |
Приложение 3
Рекомендуемое
| Номинальный размер катета углового шва | Предельные отклонения размера катета углового шва от номинального значения |
|---|---|
| До 5 | +1,0 |
| Св. 5 до 8 | +2,0 |
| Св. 8 до 12 | +2,5 |
| Св. 12 | +3,0 |
Иллюстрации
e_{1}
e_{1}
3\text{мм } \geq s \geq 6\text{мм}
g_{1}
s_{1}
\text{К}_{\text{п}}
\text{К}_{\text{п}}
\text{К}_{\text{п}}
e_{1}