---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5729"
---

## Без названия

# Документ 10730

> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ

```mermaid
flowchart LR
  n0["ГОСТ 9378-60"]:::rst
  n1["ГОСТ 9378-75"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-59054-2020" "ГОСТ 9378-75. Государственный стандарт Союза ССР. Образцы шероховатости поверхности (сравнения). Технические требования (утв. Постановлением Госстандарта СССР от 27.11.1975 N 3653)"
  n2["ГОСТ 9378-93"]:::doc
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```


<a id="p100001"></a>Введен в действие
Постановлением Комитета
Российской Федерации

<div align="right">

по стандартизации, метрологии<br>
и сертификации<br>
от 7 февраля 1996 г. N 54

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**ОБРАЗЦЫ ШЕРОХОВАТОСТИ ПОВЕРХНОСТИ (СРАВНЕНИЯ)**

</div>


<a id="p100188"></a>**ОБЩИЕ ТЕХНИЧЕСКИЕ УСЛОВИЯ**

<a id="p100004"></a>Roughness comparison specimens.
General specifications

<a id="p100005"></a>**ГОСТ 9378-93**
**(ИСО 2632-1-85, ИСО 2632-2-85)**

<a id="p100006"></a>Группа П52

<a id="p100007"></a>**ОКСТУ 0011**

<a id="p100008"></a>**ОКС 03.120.20**

<div align="right">

<a id="p100009"></a>Дата введения<br>
1 января 1997 года

</div>


## <a id="p100010"></a>Предисловие


<div align="right">

1. <a id="p100011"></a>Разработан Российской Федерацией.<br>
<a id="p100012"></a>Внесен Техническим секретариатом Межгосударственного Совета по стандартизации, метрологии и сертификации.<br>
2. <a id="p100013"></a>Принят Межгосударственным Советом по стандартизации, метрологии и сертификации (протокол N 4-93 от 21 октября 1993 г.).<br>
<a id="p100014"></a>За принятие проголосовали

</div>


| <a id="p100015"></a>Наименование государства | Наименование национального органа по стандартизации |
| --- | --- |
| <a id="p100016"></a>Республика Азербайджан | Азгосстандарт |
| <a id="p100017"></a>Республика Армения | Армгосстандарт |
| <a id="p100018"></a>Республика Белоруссия | Белстандарт |
| <a id="p100019"></a>Республика Казахстан | Госстандарт Республики Казахстан |
| <a id="p100020"></a>Киргизская Республика | Киргизстандарт |
| <a id="p100021"></a>Республика Молдова | Молдовастандарт |
| <a id="p100022"></a>Российская Федерация | Госстандарт России |
| <a id="p100023"></a>Республика Таджикистан | Таджикский государственный центр по стандартизации, метрологии и сертификации |
| <a id="p100024"></a>Туркменистан | Туркменглавгосинспекция |
| <a id="p100025"></a>Республика Узбекистан | Узгосстандарт |
| <a id="p100026"></a>Украина | Госстандарт Украины |


<a id="p100027"></a>Настоящий стандарт представляет собой полный аутентичный текст ИСО 2632-1-85 "Образцы шероховатости сравнения. Часть 1: поверхности, получаемые обтачиванием, шлифованием, растачиванием, фрезерованием и строганием" и ИСО 2632-2-85 "Образцы шероховатости сравнения. Часть 2: поверхности, получаемые электроэрозионной, дробеструйной, пескоструйной обработкой и полированием" и содержит дополнительные требования, отражающие потребности экономики страны.
3. <a id="p100028"></a>Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 7 февраля 1996 г. N 54 межгосударственный стандарт ГОСТ 9378-93 (ИСО 2632-1-85 и ИСО 2632-2-85) введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 1997 г.
4. <a id="p100029"></a>Взамен ГОСТ 9378-75.


## 1. <a id="p100030"></a>ОБЛАСТЬ ПРИМЕНЕНИЯ


<a id="p100031"></a>Настоящий стандарт распространяется на образцы шероховатости поверхности (сравнения), предназначенные для сравнения визуально и на ощупь с поверхностями изделий, полученными обработкой резанием, полированием, электроэрозионной, дробеструйной и пескоструйной обработкой.


## 2. <a id="p100032"></a>НОРМАТИВНЫЕ ССЫЛКИ


<a id="p100033"></a>В настоящем стандарте использованы ссылки на следующие стандарты:
<a id="p100034"></a>ГОСТ 2.601-95 ЕСКД. Эксплуатационные документы
<a id="p100035"></a>ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
<a id="p100036"></a>ГОСТ 13762-86 Средства измерений и контроля линейных и угловых размеров. Маркировка, упаковка, транспортирование и хранение

<div align="center">

<a id="p100037"></a>МИ 1850-88 ГСИ. Образцы шероховатости поверхности (сравнения). Методика поверки

</div>


## 3. <a id="p100038"></a>ОПРЕДЕЛЕНИЯ


<a id="p100039"></a>3.1. Образец шероховатости поверхности (сравнения) - образец поверхности с известными параметрами шероховатости, полученной определенным способом обработки.

#### <a id="p100040"></a>3.2 Термины и определения параметров шероховатости - по ГОСТ 2789.


## 4. <a id="p100041"></a>КЛАССИФИКАЦИЯ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ


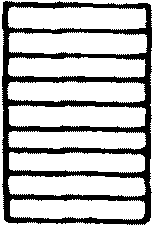
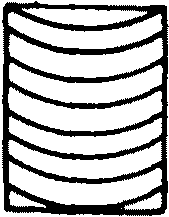
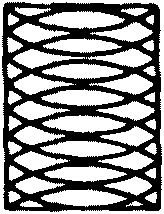
<a id="p100042"></a>4.1. Способы обработки, воспроизводимые образцами, форма образца и основное направление неровностей поверхности образца должны соответствовать указанным в таблице 1.

<a id="p100043"></a>Таблица 1


<table>
<colgroup><col width="22%"><col width="22%"><col width="17%"><col width="15%"><col width="24%"></colgroup>
<tr><td rowspan="2"><a id="p100044"></a>Способ обработки</td><td rowspan="2">Форма образца</td><td rowspan="2">Условное обозначение способа обработки</td><td colspan="2">Расположение неровностей</td></tr>
<tr><td><a id="p100045"></a>Описание</td><td>Условное изображение</td></tr>
<tr><td><a id="p100046"></a>Точение</td><td><a id="p100047"></a>Цилиндрическая выпуклая</td><td>Т</td><td rowspan="5">Прямолинейное</td><td rowspan="5"></td></tr>
<tr><td><a id="p100048"></a>Расточка</td><td><a id="p100049"></a>Цилиндрическая вогнутая</td><td>Р</td></tr>
<tr><td><a id="p100050"></a>Фрезерование цилиндрическое</td><td>Плоская</td><td>ФЦ</td></tr>
<tr><td><a id="p100051"></a>Строгание</td><td>Плоская</td><td>С</td></tr>
<tr><td><a id="p100052"></a>Шлифование периферией круга</td><td><a id="p100055"></a>Плоская, цилиндрическая выпуклая, цилиндрическая вогнутая</td><td>ШП<br>ШЦ<br>ШЦВ</td></tr>
<tr><td><a id="p100057"></a>Точение торцовое</td><td>Плоская</td><td>ТТ</td><td rowspan="2">Дугообразное</td><td rowspan="2"></td></tr>
<tr><td><a id="p100058"></a>Фрезерование торцовое</td><td>Плоская</td><td>ФТ</td></tr>
<tr><td><a id="p100059"></a>Фрезерование торцовое</td><td>Плоская</td><td>ФТП</td><td rowspan="3">Перекрещивающееся дугообразное</td><td rowspan="3"></td></tr>
<tr><td><a id="p100060"></a>Шлифование торцовое</td><td>Плоская</td><td>ШТ</td></tr>
<tr><td><a id="p100061"></a>Шлифование чашеобразным кругом</td><td>Плоская</td><td>ШЧ</td></tr>
<tr><td><a id="p100062"></a>Электроэрозионная обработка</td><td>Плоская</td><td>Э</td><td rowspan="2">Не имеющее определенного направления штриха</td><td rowspan="2">-</td></tr>
<tr><td><a id="p100063"></a>Дробеструйная, пескоструйная обработка</td><td>Плоская</td><td>ДС<br>ПС</td></tr>
<tr><td><a id="p100064"></a>Полирование</td><td><a id="p100065"></a>Плоская, цилиндрическая выпуклая</td><td>ПП<br>ПЦ</td><td>Путаный штрих</td><td>-</td></tr>
</table>


<a id="p100066"></a>*Примечание.* Образцы шероховатости должны характеризовать особенности только воспроизводимого способа обработки.

<a id="p100067"></a>4.2. Ряды номинальных значений параметра шероховатости Ra поверхности образца в зависимости от воспроизводимого способа обработки и базовые длины для оценки шероховатости должны соответствовать указанным в таблице 2.
<a id="p100068"></a>*Примечание.* По требованию заказчика поверхность образца может дополнительно оцениваться параметрами шероховатости , , , S, , значения которых не нормируются и приводятся как справочные по результатам измерений.

<a id="p100069"></a>Таблица 2


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td><a id="p100070"></a>Способ обработки</td><td>Параметр шероховатости Ra, мкм</td><td>Базовая длина l, мм</td></tr>
<tr><td rowspan="7"><a id="p100071"></a>Шлифование</td><td>0,050</td><td>0,25</td></tr>
<tr><td><a id="p100072"></a>0,100</td><td>0,25</td></tr>
<tr><td><a id="p100073"></a>0,200</td><td>0,25</td></tr>
<tr><td><a id="p100074"></a>0,400</td><td>0,80</td></tr>
<tr><td><a id="p100075"></a>0,800</td><td>0,80</td></tr>
<tr><td><a id="p100076"></a>1,600</td><td>0,80</td></tr>
<tr><td><a id="p100077"></a>3,200</td><td>2,50</td></tr>
<tr><td rowspan="6"><a id="p100078"></a>Точение и расточка</td><td>0,4</td><td>0,8</td></tr>
<tr><td><a id="p100079"></a>0,8</td><td>0,8</td></tr>
<tr><td><a id="p100080"></a>1,6</td><td>0,8</td></tr>
<tr><td><a id="p100081"></a>3,2</td><td>2,5</td></tr>
<tr><td><a id="p100082"></a>6,3</td><td>2,5</td></tr>
<tr><td><a id="p100083"></a>12,5</td><td>2,5</td></tr>
<tr><td rowspan="6"><a id="p100084"></a>Фрезерование</td><td>0,4</td><td>0,8</td></tr>
<tr><td><a id="p100085"></a>0,8</td><td>0,8</td></tr>
<tr><td><a id="p100086"></a>1,6</td><td>2,5</td></tr>
<tr><td><a id="p100087"></a>3,2</td><td>2,5</td></tr>
<tr><td><a id="p100088"></a>6,3</td><td>8,0</td></tr>
<tr><td><a id="p100089"></a>12,5</td><td>8,0</td></tr>
<tr><td rowspan="6"><a id="p100090"></a>Строгание</td><td>0,8</td><td>0,8</td></tr>
<tr><td><a id="p100091"></a>1,6</td><td>0,8</td></tr>
<tr><td><a id="p100092"></a>3,2</td><td>2,5</td></tr>
<tr><td><a id="p100093"></a>6,3</td><td>2,5</td></tr>
<tr><td><a id="p100094"></a>12,5</td><td>8,0</td></tr>
<tr><td><a id="p100095"></a>25,0</td><td>8,0</td></tr>
<tr><td rowspan="6"><a id="p100096"></a>Электроэрозионная обработка</td><td>0,4</td><td>0,8</td></tr>
<tr><td>0,8</td><td>0,8</td></tr>
<tr><td><a id="p100098"></a>1,6</td><td>0,8</td></tr>
<tr><td><a id="p100099"></a>3,2</td><td>2,5</td></tr>
<tr><td><a id="p100100"></a>6,3</td><td>2,5</td></tr>
<tr><td><a id="p100101"></a>12,5</td><td>2,5</td></tr>
<tr><td rowspan="8"><a id="p100102"></a>Дробеструйная и пескоструйная обработка</td><td>0,2</td><td>0,8</td></tr>
<tr><td>0,4</td><td>0,8</td></tr>
<tr><td>0,8</td><td>0,8</td></tr>
<tr><td><a id="p100105"></a>1,6</td><td>0,8</td></tr>
<tr><td><a id="p100106"></a>3,2</td><td>2,5</td></tr>
<tr><td><a id="p100107"></a>6,3</td><td>2,5</td></tr>
<tr><td><a id="p100108"></a>12,5</td><td>2,5</td></tr>
<tr><td><a id="p100109"></a>25,0</td><td>2,5</td></tr>
<tr><td rowspan="6"><a id="p100110"></a>Полирование</td><td>0,006</td><td>0,08</td></tr>
<tr><td><a id="p100111"></a>0,0125</td><td>0,08</td></tr>
<tr><td><a id="p100112"></a>0,025</td><td>0,08</td></tr>
<tr><td><a id="p100113"></a>0,050</td><td>0,25</td></tr>
<tr><td><a id="p100114"></a>0,100</td><td>0,25</td></tr>
<tr><td><a id="p100115"></a>0,200</td><td>0,80</td></tr>
</table>


<a id="p100116"></a>*Примечания.* 1. Средний шаг неровностей поверхности образца не должен превышать 1/3 базовой длины.
2. <a id="p100117"></a>Приведенный в таблице ряд значений параметра Ra - предпочтительный. Допускается изготовление образцов с другими значениями параметра Ra по ГОСТ 2789 с градацией не менее 2.
3. <a id="p100118"></a>Малые значения параметра Ra (до 0,1 мкм) приведены, в основном, не для сравнения с поверхностями контролируемых деталей, а для того, чтобы дать представление пользователю о различиях между этими значениями (например, 0,006; 0,0125; 0,025; 0,05 и 0,1 мкм), которые могут быть отмечены визуально.

<a id="p100119"></a>4.3. Ширина образцов сравнения должна быть не менее 20 мм. Длина образцов должна быть не менее:
- <a id="p100120"></a>20 мм при Ra от 0,025 до 12,5 мкм и базовой длине до 2,5 мм;
- <a id="p100121"></a>30 мм при Ra от 6,3 до 12,5 мкм и базовой длине 8 мм;
- <a id="p100122"></a>50 мм при Ra, равном 25 мкм.
<a id="p100123"></a>Радиус кривизны цилиндрических образцов должен быть в пределах 20 - 40 мм.

#### <a id="p100124"></a>4.4 Способы изготовления образцов

<a id="p100125"></a>Образцы могут изготовляться:
- <a id="p100126"></a>применением способа обработки, который должен воспроизвести образец;
- <a id="p100127"></a>гальванопластическим методом изготовления позитивных отпечатков с матриц;
- <a id="p100128"></a>изготовлением с матриц позитивных отпечатков, выполненных из пластмассы или других материалов и воспроизводящих на вид и на ощупь обработанную поверхность.

#### <a id="p100129"></a>4.5 Условные обозначения образцов

<a id="p100130"></a>В условном обозначении образца (или набора образцов) шероховатости указывают:
- <a id="p100131"></a>номинальное значение (или интервал значений для набора) параметра шероховатости Ra;
- <a id="p100132"></a>условное обозначение способа обработки (по таблице 1);
- <a id="p100133"></a>обозначение настоящего стандарта.
<a id="p100134"></a>Например: Образец шероховатости 1,6 ШЧ ГОСТ 9378-93 или Набор образцов шероховатости 0,2 - 0,8 ШЦВ ГОСТ 9378-93, где 1,6 и 0,2 - 0,8 - значения параметра шероховатости Ra; ШЧ - шлифование чашеобразным кругом; ШЦВ - шлифование периферией круга, форма образца цилиндрическая вогнутая.


## 5. <a id="p100135"></a>ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ


<a id="p100136"></a>5.1. Образцы шероховатости поверхности должны быть изготовлены в соответствии с требованиями настоящего стандарта по конструкторской документации, утвержденной в установленном порядке.
<a id="p100137"></a>5.2. Образцы шероховатости должны иметь одинаковый цвет и блеск на всей рабочей поверхности. Заметные невооруженным глазом трещины, забоины, сколы, раковины, следы коррозии, пористость и дробление, а также царапины, не исчезающие при изменении угла зрения, на рабочей поверхности образца не допускаются.
<a id="p100138"></a>5.3. Допускаемое отклонение среднего значения параметра Ra от номинального и допускаемое среднее квадратическое отклонение от среднего значения Ra должны соответствовать указанным в таблице 3.

<a id="p100139"></a>Таблица 3


<table>
<colgroup><col width="33%"><col width="33%"><col width="35%"></colgroup>
<tr><td><a id="p100140"></a>Способ обработки</td><td>Допускаемое отклонение среднего значения Ra от номинального, %</td><td>Допускаемое среднее квадратическое отклонение , %</td></tr>
<tr><td><a id="p100141"></a>Шлифование</td><td rowspan="8">+12<br>-17</td><td>9</td></tr>
<tr><td><a id="p100143"></a>Точение</td><td>4</td></tr>
<tr><td><a id="p100144"></a>Расточка</td><td>4</td></tr>
<tr><td><a id="p100145"></a>Фрезерование</td><td>9</td></tr>
<tr><td><a id="p100146"></a>Строгание</td><td>3</td></tr>
<tr><td><a id="p100147"></a>Электроэрозионная обработка</td><td>12</td></tr>
<tr><td><a id="p100148"></a>Пескоструйная и дробеструйная обработка</td><td>12</td></tr>
<tr><td><a id="p100149"></a>Полирование</td><td>12</td></tr>
</table>


<a id="p100150"></a>*Примечание.* Допускаемое среднее квадратическое отклонение указано для длины оценки, содержащей 5 базовых длин. Для другого количества n базовых длин в длине оценки отклонение  определяют по формуле

<a id="p100151"></a>.

<a id="p100152"></a>5.4. Основное направление неровностей (см. таблицу 1) должно быть параллельно более короткой стороне образца.

#### <a id="p100153"></a>5.5 Образцы должны быть размагничены.


#### <a id="p100154"></a>5.6 Комплектность образцов

<a id="p100155"></a>Образцы шероховатости комплектуют наборами. К каждому набору образцов прилагают паспорт по ГОСТ 2.601, содержащий перечень образцов, входящих в набор, воспроизводимые способы обработки и значения параметров шероховатости, в том числе и дополнительных по требованию заказчика (см. примечание к 4.2).
<a id="p100156"></a>*Примечание.* Допускается поставка отдельных образцов шероховатости вне набора.


#### <a id="p100157"></a>5.7 Маркировка

<a id="p100158"></a>На футляре или оправе, в которые упакованы образцы шероховатости, должно быть нанесено:
1) <a id="p100159"></a>на футляре:
- <a id="p100160"></a>слова "образцы шероховатости";
- <a id="p100161"></a>способ (или способы) обработки;
- <a id="p100162"></a>наименование и/или товарный знак предприятия-изготовителя;
- <a id="p100163"></a>заводской номер набора;
- <a id="p100164"></a>обозначение настоящего стандарта;

<div align="center">

2) <a id="p100165"></a>на оправе (или отдельном образце):

</div>

- <a id="p100166"></a>номинальное значение параметра шероховатости Ra (для каждого образца отдельно);
- <a id="p100167"></a>материал (материалы) деталей, для контроля которых предназначены образцы;
- <a id="p100168"></a>способ обработки.

#### <a id="p100169"></a>5.8 Упаковка образцов шероховатости - по ГОСТ 13762.


## 6. <a id="p100170"></a>МЕТОДЫ КОНТРОЛЯ ОБРАЗЦОВ


<a id="p100171"></a>Проверка образцов шероховатости - по МИ 1850.


## 7. <a id="p100172"></a>ПРАВИЛА ПРИЕМКИ


<a id="p100173"></a>7.1. Для проверки соответствия образцов шероховатости поверхности требованиям настоящего стандарта проводят приемочный контроль и периодические испытания.
<a id="p100174"></a>7.2. При приемочном контроле каждый образец шероховатости должен быть проверен на соответствие требованиям 5.2 и 5.5; на соответствие требованиям 5.3 проверяют выборочно. Объем выборки определяют по нормативно-технической документации, утвержденной в установленном порядке.

#### <a id="p100175"></a>7.3 При приемке образцы подвергаются следующим испытаниям:

<a id="p100176"></a>7.3.1. При проверке влияния транспортной тряски используют ударный стенд, создающий тряску с ускорением 30 м/с при частоте 80 - 120 ударов в минуту.
<a id="p100177"></a>Образцы в упаковке крепят к стенду и испытывают при общем числе ударов 15000. Допускается проводить испытания образцов транспортированием на грузовой машине со скоростью от 20 до 40 км/ч, на расстояние 100 км по грунтовой дороге.

<div align="center">

<a id="p100178"></a>После испытаний образцы по внешнему виду должны соответствовать 5.2.

</div>

<a id="p100179"></a>7.3.2. Воздействие климатических факторов внешней среды проверяют в климатических камерах. Испытания образцов в упаковке проводят в следующем режиме: сначала при температуре минус (50 + 3) °С, а затем плюс (50 +/- 3) °С и далее при относительной влажности (95 +/- 3)% при температуре 35 °С. Выдержка в климатической камере по каждому виду испытаний - не менее 2 ч. После испытаний образцы по внешнему виду должны соответствовать 5.2.
<a id="p100180"></a>7.4. Периодические испытания на соответствие всем требованиям настоящего стандарта проводят не реже одного раза в три года, а для образцов, изготовленных гальванопластическим методом, - не реже одного раза в пять лет.
<a id="p100181"></a>Если при испытаниях обнаружено, что изделие соответствует всем требованиям настоящего стандарта, результаты периодических испытаний считают удовлетворительными.


## 8. <a id="p100182"></a>ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ


<a id="p100183"></a>Транспортирование и хранение - по ГОСТ 13762.


## 9. <a id="p100184"></a>ГАРАНТИИ ИЗГОТОВИТЕЛЯ


<a id="p100185"></a>9.1. Изготовитель гарантирует соответствие образцов шероховатости поверхности (сравнения) требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.

<div align="center">

<a id="p100186"></a>9.2. Гарантийный срок эксплуатации - 24 мес со дня ввода образцов в эксплуатацию.

</div>


<a id="p100187"></a>

---


## Иллюстрации

![](https://i.bukva.ai/ZAxTHp5W/img_0.png)

![](https://i.bukva.ai/ZAxTHp5W/img_1.png)

![](https://i.bukva.ai/ZAxTHp5W/img_2.png)

$R_{z}$

$R_{max}$

$S_{m}$

$t_{p}$

$\sigma$

$\sigma_{n}$

$\sigma_{n} = \sigma \sqrt{\frac{5}{n}}$