---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5531"
---
## Без названия
# Документ 7951
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 3560-47"]:::rst
n1["ГОСТ 3560-73"]:::doc
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 6 августа 1973 г. N 1929
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**
**ЛЕНТА СТАЛЬНАЯ УПАКОВОЧНАЯ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Package steel strip. Specifications
**ГОСТ 3560-73**
Группа В24
**ОКП 12 3100**
Дата введения
1 января 1975 года
## ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством черной металлургии СССР.
Разработчики: Недовизий И.Н., Панкова З.А.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 06.08.1973 N 1929.
3. Взамен ГОСТ 3560-47.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 166-89 | 4.1 |
| ГОСТ 380-88 | 2.1 |
| ГОСТ 427-75 | 4.4 |
| ГОСТ 1050-88 | 2.1 |
| ГОСТ 3282-74 | 5.1; 5.2 |
| ГОСТ 4381-87 | 4.1 |
| ГОСТ 6507-90 | 4.1 |
| ГОСТ 8828-89 | 5.2 |
| ГОСТ 9569-79 | 5.2 |
| ГОСТ 10354-82 | 5.2 |
| ГОСТ 11701-84 | 4.3 |
| ГОСТ 14192-77 | 5.4а |
| ГОСТ 15150-69 | 5.7 |
| ГОСТ 15171-78 | 5.2 |
| ГОСТ 16272-79 | 5.2 |
| ГОСТ 16523-89 | 2.1 |
| ГОСТ 20799-88 | 5.2 |
| ГОСТ 21650-76 | 5.2 |
| ГОСТ 24597-81 | 5.2 |
| ОСТ 38.01436-87 | 5.2 |
5. Срок действия продлен до 01.01.1996 Постановлением Госстандарта СССР от 05.07.1990 N 2103.
6. Переиздание (декабрь 1992 г.) с Изменениями N 1, 2, 3, 4, утвержденными в декабре 1980 г., декабре 1982 г., декабре 1985 г., июле 1990 г. (ИУС 2-80, 3-83, 4-86, 10-90).
Настоящий стандарт распространяется на стальную холоднокатаную ленту из низкоуглеродистой стали, предназначенную для упаковки.
(Измененная редакция, Изм. N 4).
## 1. КЛАССИФИКАЦИЯ И СОРТАМЕНТ
#### 1.1 Лента подразделяется:
а) по состоянию материала на:
мягкую - М,
полунагартованную - ПН,
нагартованную - Н;
б) по точности изготовления:
нормальной точности по толщине и ширине,
повышенной точности по толщине - Т,
повышенной точности по ширине - Ш.
1.2. Размеры ленты и предельные отклонения по ним должны соответствовать указанным в табл. 1 и 2.
Таблица 1
мм
| Толщина ленты | Предельное отклонение по толщине ленты | Ширина ленты |
| нормальной точности | повышенной точности | 15 | 20 | 30 | 40 | 50 |
| 0,20 | +/- 0,03 | +/- 0,02 | X | X | X | X | X |
| 0,25 | +/- 0,04 | +/- 0,025 | X | X | X | X | X |
| 0,30 | | +/- 0,03 | X | X | X | X | X |
| 0,40 | +/- 0,06 | +/- 0,04 | X | X | X | X | X |
| 0,50 | +/- 0,08 | +/- 0,05 | X | X | X | X | X |
| 0,70 | +/- 0,10 | +/- 0,07 | X | X | X | X | X |
| 0,80 | | +/- 0,08 | - | X | X | - | - |
| 0,90 | +/- 0,15 | +/- 0,09 | X | X | X | X | X |
| 1,00 | | +/- 0,10 | - | X | X | X | X |
| 1,20 | +/- 0,20 | +/- 0,15 | - | X | X | - | - |
| 1,50 | | +/- 0,15 | - | - | X | X | X |
| 1,80 | +/- 0,30 | +/- 0,20 | - | - | X | - | - |
*Примечания.* 1. Знак "X" означает, что лента данного размера изготовляется, знак "-" - что лента данного размера не изготовляется.
2.
(Исключено, Изм. N 2).
| Ширина ленты | Предельное отклонение по ширине ленты точности изготовления |
| нормальной | повышенной |
| 15, 20, 30 | +/- 1,0 | +/- 0,5 |
| 40, 50 | +/- 2,0 | - |
Примеры условных обозначений
Лента стальная холоднокатаная низкоуглеродистая, мягкая, повышенной точности по толщине и ширине, толщиной 0,40 мм и шириной 20 мм:
Лента М-Т-Ш - 0,40 x 20 ГОСТ 3560-73
То же, нагартованная, нормальной точности изготовления, толщиной 0,5 мм и шириной 30 мм:
Лента Н - 0,5 x 30 ГОСТ 3560-73
1.3. По требованию потребителя допускается изготовление ленты размером 0,5 x 16 мм. По требованию потребителя должна изготовляться лента шириной 19 мм.
По требованию потребителя лента толщиной 0,25 - 0,40 мм изготовляется шириной 120, 137, 158, 170, 221, 239, 252, 300 и 321 мм с предельными отклонениями по ширине +/- 1 мм.
(Измененная редакция, Изм. N 3, 4).
## 2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Лента должна изготовляться в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
Ленту изготовляют из низкоуглеродистой стали по ГОСТ 380-88, ГОСТ 1050-88, ГОСТ 16523-89 и другой нормативно-технической документации.
По согласованию изготовителя с потребителем лента изготовляется из углеродистых сталей марок по ГОСТ 1050-88, ГОСТ 380-88, ГОСТ 16523-89 и другой нормативно-технической документации.
(Измененная редакция, Изм. N 3, 4).
2.2. Механические свойства ленты должны соответствовать указанным в табл. 3.
Таблица 3
| Состояние материала | Временное сопротивление разрыву сигма , Н/мм2 в (кгс/мм2), не менее | Относительное удлинение дельта, %, не менее (при l = 4В ) 0 |
| --- | --- | --- |
| М ПН Н | 250 (25) 340 (35) 590 (60) | 17 7 - |
(Измененная редакция, Изм. N 3).
2.3. На поверхности ленты не должно быть рванин и расслоений. Допускаются тонкий слой окалины, мелкие отпечатки, риски и мелкие плены, а также наличие технологической смазки.
На кромках ленты допускаются отдельные вмятины величиной не более половины предельных отклонений по ширине ленты.
2.4. По согласованию изготовителя с потребителем ленту изготовляют с серповидностью, не превышающей 5 мм на 1 м длины.
#### 2.5 Лента должна изготовляться в рулонах. Масса рулона устанавливается:
для ленты шириной 15 - 20 мм - от 20 до 80 кг;
для ленты шириной свыше 20 мм - от 40 до 200 кг.
Допускаются рулоны ленты массой не менее 5 кг в количестве 15% партии.
2.4; 2.5. (Измененная редакция, Изм. N 3).
## 3. ПРАВИЛА ПРИЕМКИ
3.1. Ленту принимают партиями. Партия должна состоять из ленты одного размера, состояния материала, одной точности изготовления и сопровождаться документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
условное обозначение ленты;
результаты испытаний;
массу нетто партии;
число рулонов или грузовых мест;
номер партии.
3.2. Проверке внешнего вида, размеров и механических свойств подвергают 1% рулонов партии, но не менее двух рулонов.
3.3. При получении неудовлетворительных результатов испытания хотя бы по одному из показателей по нему проводят повторное испытание на удвоенном количестве образцов, отобранных от рулонов, не проходивших испытаний.
Результаты повторного испытания распространяются на всю партию.
3.1 - 3.3. (Измененная редакция, Изм. N 2, 3).
## 4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры ленты и величина дефектов на кромках ленты должны проверяться микрометром (ГОСТ 6507-90, ГОСТ 4381-87), штангенциркулем (ГОСТ 166-89) и другими средствами измерений соответствующей точности.
Измерение толщины ленты проводят на расстоянии не менее 10 мм от кромки, а ленты шириной менее 20 мм - в середине ее ширины.
4.2. Контроль качества поверхности и кромок проводят визуально на 2 - 5 витке рулона.
4.1; 4.2. (Измененная редакция, Изм. N 4).
4.3а. От каждого отобранного рулона ленты отрезают по одному образцу для каждого вида испытаний.
(Введен дополнительно, Изм. N 2).
4.3. Испытание на растяжение проводится на образцах типа I или II по ГОСТ 11701-84.
Допускается испытание ленты шириной 20 мм и более проводить на образцах с начальной расчетной длиной = 80 мм и шириной = 20 мм, а испытание ленты шириной менее 20 мм проводить на образцах шириной, равной ширине изготовленной ленты b с начальной расчетной длиной образца = 4b.
Образцы для испытания вырезают вдоль направления прокатки.
4.4. Серповидность проверяют путем совмещения кромок образца ленты длиной 1 м с прямой линией, при этом измерение производят линейкой по ГОСТ 427-75 в месте наибольшей кривизны.
4.3; 4.4. (Измененная редакция, Изм. N 4).
## 5. УПАКОВКА, МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Каждый рулон должен быть перевязан не менее чем в трех местах мягкой металлической лентой или проволокой. По согласованию с потребителем допускаются другие способы крепления витков ленты в рулоне, предотвращающие от разматывания, по ГОСТ 3560-73, ГОСТ 3282-74 или другой нормативно-технической документации.
(Измененная редакция, Изм. N 1, 2).
5.2. Лента транспортируется пакетами по ГОСТ 24597-81, ГОСТ 21650-76 на поддонах и рулонами без смазки и упаковки.
Пакетирование производят одним из способов, указанных ниже:
рулоны укладывают на деревянные или металлические поддоны в стопу массой до 1,25 т и прикрепляют к поддону четырьмя металлическими лентами по ГОСТ 3560-73 или другой нормативно-технической документации;
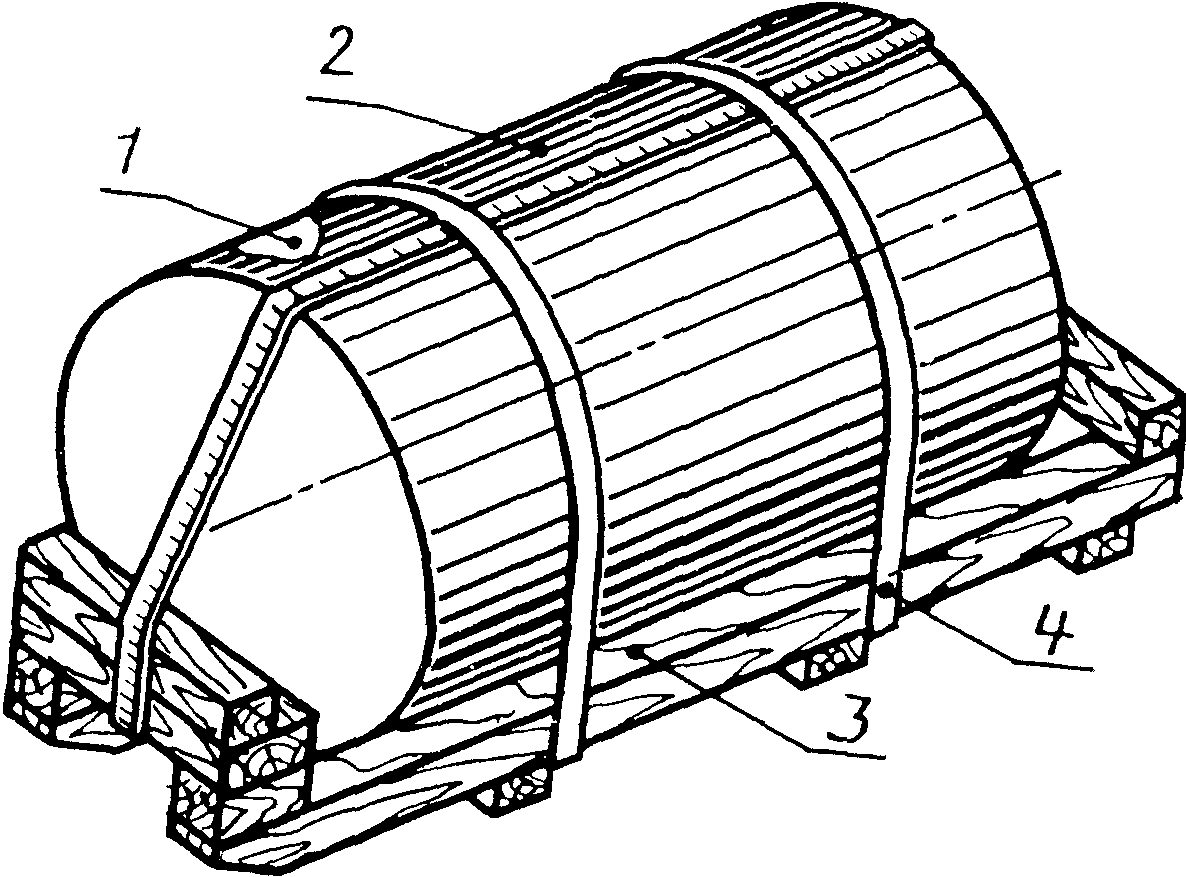
рулоны укладывают в стопу массой до 5 т, обертывают металлическим листом, изготовленным по нормативно-технической документации, и прочно закрепляют вертикальное расположение рулонов не менее чем двумя поперечными и одной продольной металлическими полосами из ленты по ГОСТ 3560-73 или по другой нормативно-технической документации (см. чертеж).
1 - бумага водонепроницаемая; 2 - металлический лист;
3 - деревянный поддон; 4 - металлические ленты
По согласованию изготовителя с потребителем на ленту наносится защитная смазка с последующей упаковкой:
рулоны обертывают слоем бумаги, затем слоем полимерной пленки или ткани и обвязывают не менее чем в трех местах мягкой проволокой или лентой по ГОСТ 3282-74, ГОСТ 3560-73 или другой нормативно-технической документации.
В качестве упаковочных материалов применяют:
бумагу парафинированную по ГОСТ 9569-79, бумагу двухслойную упаковочную по ГОСТ 8828-89, бумагу промасленную и другую, обеспечивающую защиту от коррозии, изготовленную по нормативно-технической документации;
пленку полимерную по ГОСТ 10354-82, ГОСТ 16272-79 и другую - по нормативно-технической документации;
тарное холстопрошивное полотно - по нормативно-технической документации;
другие материалы, исключающие применение хлопчатобумажных и льняных тканей и не ухудшающие качество упаковки, а также сшивной лоскут из отходов текстильной промышленности.
В качестве смазки применяют:
смесь ЖКБ и индустриального масла по ГОСТ 20799-88 в соотношении 1:1, смесь консервационного масла НГ-203А по ОСТ 38.01436-87 и индустриального масла по ГОСТ 20799-88 в соотношении 1:1, индустриальное масло по ГОСТ 20799-88 +15% присадки АКОР-1 по ГОСТ 15171-78 или другие виды консервационных масел или смесей с другим соотношением компонентов, защитные свойства которых равноценны перечисленным.
(Измененная редакция, Изм. N 2, 3, 4).
5.3. Допускается совместная увязка нескольких рулонов. Общая ширина связанных рулонов в этом случае не должна превышать 250 мм; соблюдение требований п. 5.1 при этом обязательно. По согласованию с потребителем допускаются другие способы упаковки ленты, обеспечивающие ее сохранность при хранении и транспортировании и исключающие ее коррозию.
(Измененная редакция, Изм. N 1, 4).
#### 5.4 К каждому рулону или грузовому месту должен быть прикреплен ярлык с указанием:
товарного знака или наименования и товарного знака предприятия-изготовителя;
условного обозначения ленты;
номера партии.
(Измененная редакция, Изм. N 3).
5.4а. Транспортная маркировка - по ГОСТ 14192-77.
(Введен дополнительно, Изм. N 3).
5.5. (Исключен, Изм. N 2).
5.6. Лента транспортируется транспортом всех видов в соответствии с правилами перевозки грузов, действующими на транспорте данного вида, а при транспортировании железнодорожным транспортом - в соответствии с техническими условиями погрузки и крепления грузов, утвержденными Министерством путей сообщения СССР.
Транспортирование ленты по железной дороге производится в крытых вагонах повагонными или мелкими отправками.
Допускается транспортировать пакеты лент, обернутые металлическим листом, в открытых транспортных средствах.
(Измененная редакция, Изм. N 3, 4).
5.7. Хранение ленты должно проводиться в соответствии с условиями 2 ГОСТ 15150-69.
(Измененная редакция, Изм. N 4).
---
## Иллюстрации
$l_{0}$
$b_{0}$
$l_{0}$