---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5521"
---
## Без названия
# Документ 7895
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 164-80*"]:::rst
n1["ГОСТ 164-90"]:::doc
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 23 февраля 1990 г. N 266
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СССР**
**ШТАНГЕНРЕЙСМАСЫ. ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Vernier height gauges. Specifications
Срок действия
с 1 января 1991 года
до 1 января 1996 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР
Разработчики:
М.Б. Шабалина, канд. техн. наук (руководитель темы);
Н.Г. Анфимова
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 23.02.1990 N 266.
3. Срок проверки - 1994 г., периодичность - 5 лет.
4. Взамен ГОСТ 164-80.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на которые дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 2.601-68 | 2.21.1 |
| ГОСТ 8.001-80 | 3.2 |
| ГОСТ 8.164-75 | 4.1 |
| ГОСТ 8.383-80 | 3.2 |
| ГОСТ 9.014-78 | 2.23.1 |
| ГОСТ 9.032-74 | 2.15 |
| ГОСТ 9.303-84 | 2.15 |
| ГОСТ 27.410-87 | 3.5 |
| ГОСТ 2789-83 | 2.14 |
| ГОСТ 3882-74 | 2.12 |
| ГОСТ 13762-86 | 2.22.2; 2.23.2; 5 |
| МИ 424-84 | 4.1 |
Настоящий стандарт распространяется на штангенрейсмасы для измерения и разметки размеров.
### 1. ТИПЫ. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
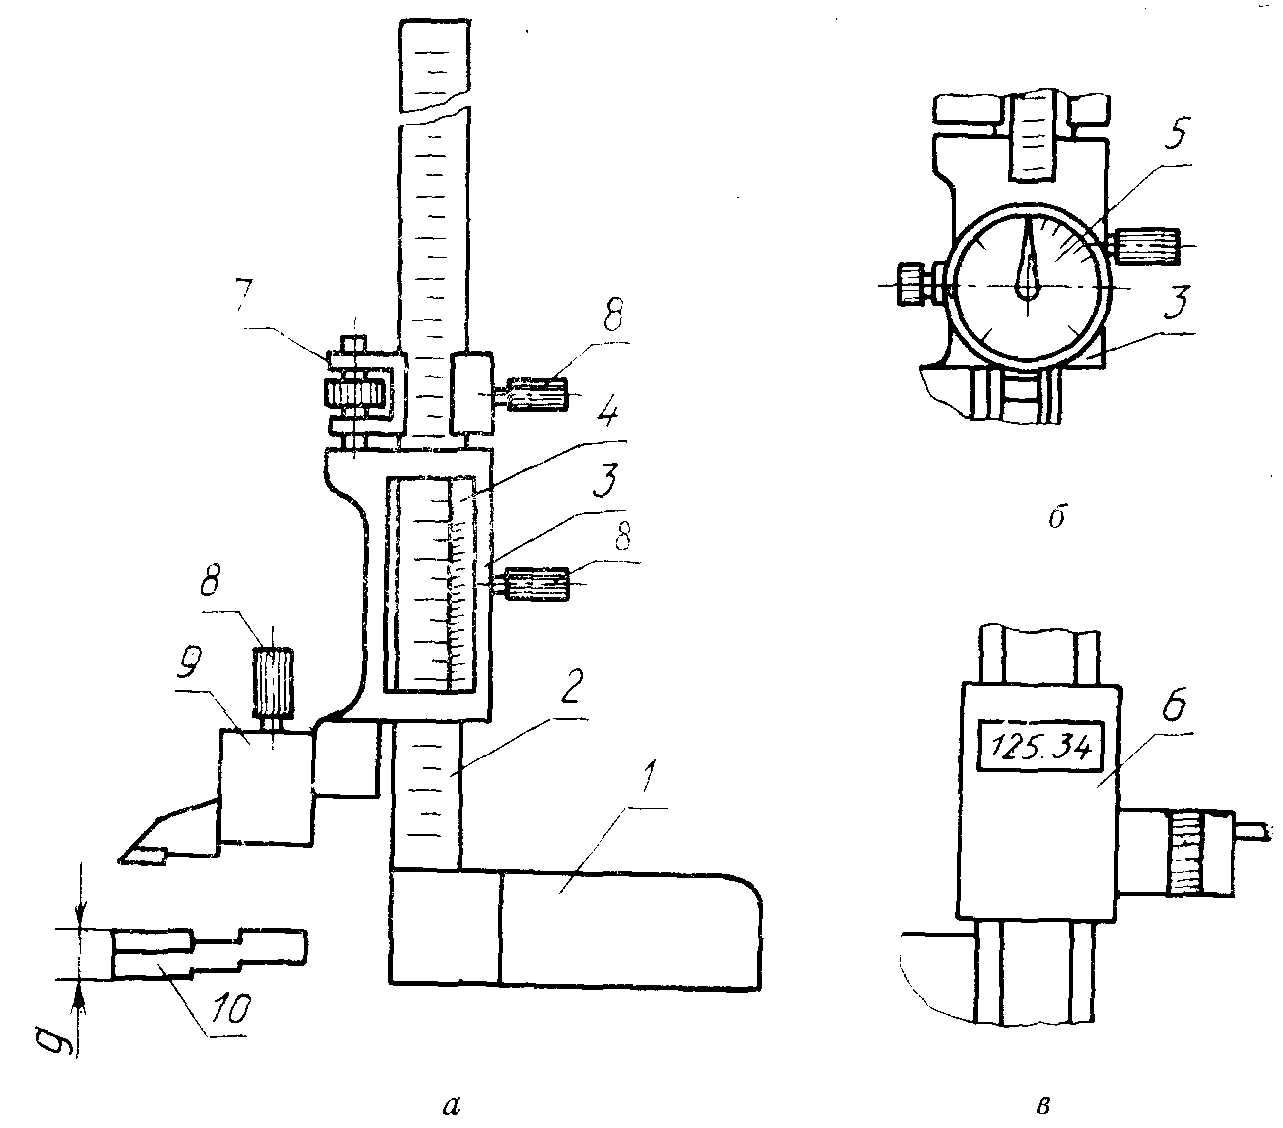
#### 1.1 Штангенрейсмасы должны изготовляться следующих типов:
ШР - с отсчетом по нониусу (черт. 1а);
ШРК - с отсчетным устройством с круговой шкалой (черт. 1б);
ШРЦ - с электронным цифровым отсчетным устройством (черт. 1в).
1 - основание; 2 - штанга; 3 - рамка; 4 - нониус;
5 - круговая шкала; 6 - цифровое отсчетное устройство;
7 - микрометрическая подача; 8 - стопорные винты;
9 - разметочная ножка; 10 - измерительная ножка
Черт. 1
*Примечание.* Чертеж не определяет конструкцию штангенрейсмаса.
| Диапазон измерений | Значение отсчета по нониусу | Цена деления круговой шкалы отсчетного устройства | Шаг дискретности цифрового отсчетного устройства, классов точности 1:2 |
| 0 - 250 | 0,05 | 0,02; 0,05 | 0,01 |
| 40 - 400 | 0,05 | |
| 60 - 630 100 - 1000 | 0,05; 0,10 | |
| 600 - 1600 1500 - 2500 | 0,10 | - | - |
*Пример* условного обозначения штангенрейсмаса типа ШР с диапазоном измерения 0 - 250 мм и значением отсчета по нониусу 0,05 мм:
Штангенрейсмас ШР-250-0,05 ГОСТ 164-90
То же, штангенрейсмаса типа ШРК с диапазоном измерения 0 - 250 мм и ценой деления круговой шкалы 0,02 мм:
Штангенрейсмас ШРК-250-0,02 ГОСТ 164-90
То же, штангенрейсмаса типа ШРЦ с диапазоном измерения 0 - 250 мм и шагом дискретности 0,01 мм:
Штангенрейсмас ШРЦ-250-0,01 ГОСТ 164-90
1.3. Штангенрейсмасы следует изготовлять с микрометрической подачей рамки.
#### 1.4 Длину нониуса следует выбирать из ряда:
9; 19; 39 мм - при значении отсчета по нониусу 0,1 мм;
19; 39 мм - при значении отсчета по нониусу 0,05 мм.
Длинные штрихи нониуса допускается отмечать целыми числами.
1.5. Штангенрейсмас типа ШРЦ должен обеспечивать выполнение функций, характеризующих степень автоматизации, в соответствии с перечнем, приведенным в Приложении.
1.6. Электрическое питание штангенрейсмаса типа ШРЦ - от автономного встроенного источника питания или от сети общего назначения напряжением 220 В через блок питания.
1.7. Конструкция штангенрейсмасов с цифровым отсчетным устройством должна обеспечивать правильность показаний при наибольшей допустимой скорости перемещения рамки не менее 0,5 м/с.
### 2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Штангенрейсмасы следует изготовлять в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Предел допускаемой погрешности штангенрейсмасов как при незатянутом, так и при затянутом зажиме рамки, при температуре окружающей среды (20 +/- 10) °C, должен соответствовать указанному в табл. 2.
Таблица 2
мм
| Измеряемая длина | Предел допускаемой погрешности штангенрейсмасов (+/-) |
| со значением отсчета по нониусу | с ценой деления круговой шкалы отсчетного устройства | с шагом дискретности цифрового отсчетного устройства |
| 0,05 | 0,10 | 0,02 | 0,05 | 0,01 для классов точности |
| 1 | 2 |
| До 250 | 0,05 | 0,05 | 0,03 | 0,05 | 0,03 | 0,05 |
| Св. 250 до 400 | - | 0,04 | 0,06 |
| Св. 400 до 630 | 0,10 | 0,10 | 0,05 | 0,07 |
| Св. 630 до 1000 | 0,10 | 0,07 | 0,09 |
| Св. 1000 до 1600 | - | 0,15 | - | - |
| Св. 1600 до 2500 | 0,20 | |
*Примечания.* 1. За измеряемую длину принимают номинальное расстояние между измерительной поверхностью ножки и поверочной плитой.
2. Погрешность штангенрейсмасов не должна превышать значений, указанных в табл. 2, при поверке их по плоскопараллельным концевым мерам длины из стали.
#### 2.3 Допуск параллельности верхней и нижней измерительных поверхностей ножки:
0,004 мм - при цене деления круговой шкалы 0,02 мм и шаге дискретности 0,01 мм;
0,006 мм - при значении отсчета по нониусу и цене деления круговой шкалы 0,05 мм;
0,01 мм - при значении отсчета по нониусу 0,1 мм.
2.4. Допуск прямолинейности измерительных поверхностей разметочной и измерительной ножек - 0,004 мм. По краям плоских измерительных поверхностей в зоне шириной не более 0,5 мм допускаются завалы.
2.5. Измерительные плоскости разметочной и измерительной ножек должны быть параллельны основанию штангенрейсмаса.
При сдвигании ножки до соприкосновения с поверочной плитой или с установленными на плиту плоскопараллельными концевыми мерами длины, соответствующими нижнему пределу измерения штангенрейсмаса, просветы между поверхностью ножки и плитой или концевыми мерами при незатянутом и затянутом зажимах рамки не должны превышать: 0,010 мм - при значении отсчета по нониусу 0,05 мм, цене деления круговой шкалы 0,02 и 0,05 мм и шаге дискретности 0,01 мм; 0,015 мм - при значении отсчета по нониусу 0,1 мм. При этом для штангенрейсмасов с отсчетом по нониусу нулевые штрихи шкал нониуса и штанги должны совпадать.
2.6. Мертвый ход микрометрической пары микрометрической подачи рамки не должен превышать 1/3 оборота.
2.7. Рамка вместе с устройством микрометрической подачи не должна перемещаться по штанге под действием собственного веса в вертикальном положении штангенрейсмаса.
Штангенрейсмасы должны иметь устройство для зажима рамки, обеспечивающее ее стопорение в любом положении в пределах диапазона измерений.
#### 2.8 Требования к шкале штанги и нониуса
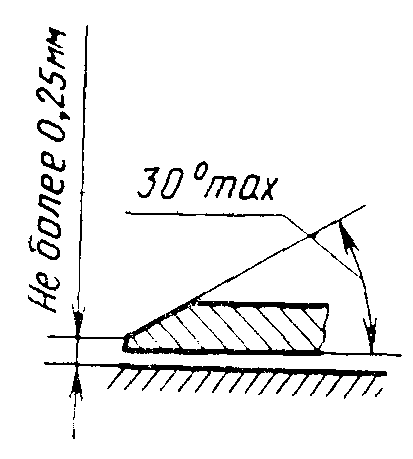
2.8.1. Расположение плоскости шкалы нониуса относительно плоскости шкалы штанги указано на черт. 2.
Черт. 2
##### 2.8.2 Размеры штрихов шкал штанги и нониуса должны соответствовать указанным ниже:
ширина штрихов 0,08 - 0,20 мм;
разница ширины штрихов в пределах одной шкалы и штрихов шкал штанги и нониуса одного штангенрейсмаса типа ШР - не более 0,03 мм.
2.8.3. Конструкция штангенрейсмасов типа ШР должна допускать возможность регулировки нониуса.
#### 2.9 Требования к круговой шкале отсчетного устройства (тип ШРК)
##### 2.9.1 Длина деления шкалы должна быть не менее 1 мм.
2.9.2. Ширина штрихов шкалы 0,15 - 0,25 мм. Разность ширины соответствующих штрихов в пределах одной шкалы должна быть не более 0,05 мм.
2.9.3. Ширина стрелки над делениями шкалы должна быть 0,15 - 0,20 мм. Конец стрелки должен перекрывать короткие штрихи не более чем на 0,8 их длины. Расстояние между концом стрелки и циферблатом не должно превышать 0,7 мм.
2.9.4. Отсчетное устройство должно обеспечивать возможность совмещения стрелки с нулевым делением круговой шкалы.
2.10. Требования к штангенрейсмасам с цифровым отсчетным устройством (тип ШРЦ).
##### 2.10.1 Высота цифр должна быть не менее 4 мм.
2.10.2. Штангенрейсмасы типа ШРЦ дополнительно допускается оснащать интерфейсом для вывода результата измерения на внешнее устройство.
#### 2.11 Требования к измерительной ножке штангенрейсмасов
2.11.1. Измерительные ножки штангенрейсмасов должны иметь две измерительные поверхности: нижнюю плоскую и верхнюю с ребром. Ширина ребра должна быть не более 0,5 мм с закруглением по радиусу у штангенрейсмасов с диапазоном измерения 0 - 250 мм и не более 0,2 мм у штангенрейсмасов с другими диапазонами измерений.
2.11.2. Размер g измерительной ножки (черт. 1а) должен быть выражен целым числом миллиметров. Отклонение действительного размера измерительной ножки от намаркированного должно быть не более +/- 0,02 мм.
2.12. Измерительная поверхность разметочной ножки должна изготовляться из твердого сплава (твердый сплав по ГОСТ 3882).
#### 2.13 Твердость измерительных поверхностей должна быть:
основания стального - не менее 57 или чугунного - не менее 160...241 НВ;
измерительной ножки - не менее 59 ;
разметочной ножки - не менее 61 .
Твердость поверхностей измерительных ножек и основания из высоколегированной стали должна быть не менее 51 .
2.14. Параметр шероховатости измерительных поверхностей штангенрейсмасов при значении отсчета по нониусу, цене деления шкалы и шаге дискретности не более 0,05 мм по ГОСТ 2789 не должен превышать:
Ra <= 0,16 мкм - для измерительной ножки;
Ra <= 0,32 мкм - для разметочной ножки и основания.
Параметр шероховатости измерительных поверхностей штангенрейсмасов при значении отсчета по нониусу 0,1 мм по ГОСТ 2789 не должен превышать:
Ra <= 0,32 мкм - для измерительной и разметочной ножки;
Ra <= 0,63 мкм - для основания.
2.15. Наружные поверхности штангенрейсмаса, за исключением измерительных поверхностей ножек и основания, должны иметь антикоррозионное покрытие по ГОСТ 9.032 и ГОСТ 9.303.
Поверхности шкал штанги и нониуса штангенрейсмаса из инструментальной и конструкционной стали с верхним пределом измерения до 1000 мм должны быть хромированы, с верхним пределом измерения до 630 мм могут иметь хромирование матовое.
Поверхности шкал штанги и нониуса штангенрейсмаса из высоколегированной стали с верхним пределом измерения до 630 мм должны быть матовые.
#### 2.16 Штангенрейсмасы должны быть размагничены.
2.17. Средняя наработка на отказ штангенрейсмасов - 15000 условных измерений.
Под условным измерением понимают перемещение рамки по штанге до контакта измерительных поверхностей с объектом измерения. При этом перемещение рамки должно быть не менее 1/3 верхнего предела измерения штангенрейсмаса.
Критерием отказа является нарушение работоспособности штангенрейсмасов, приводящее к невыполнению требований пп. 2.2 и (или) 2.7.
#### 2.18 Полный средний срок службы - не менее 5 лет.
Критерием предельного состояния является износ элементов штангенрейсмаса, приводящий к невыполнению требований пп. 2.2 и (или) 2.7 и характеризуемый невозможностью или нецелесообразностью восстановления изношенных поверхностей.
#### 2.19 Среднее время восстановления штангенрейсмасов - не более 3,5 ч.
2.20. Средний срок сохраняемости должен быть не менее 4 лет при условии переконсервации через 2 года.
#### 2.21 Комплектность
2.21.1. Штангенрейсмасы должны быть укомплектованы измерительной и разметочной ножками.
К каждому штангенрейсмасу должен быть приложен паспорт по ГОСТ 2.601.
#### 2.22 Маркировка
##### 2.22.1 На каждом штангенрейсмасе должны быть нанесены:
товарный знак предприятия-изготовителя;
порядковый номер по системе нумерации предприятия-изготовителя;
условное обозначение года выпуска;
значение отсчета по нониусу или цена деления круговой шкалы;
размер измерительной ножки (на измерительной ножке).
##### 2.22.2 Маркировка на футляре - по ГОСТ 13762.
Наименование или условное обозначение штангенрейсмаса наносят только на жестком футляре.
#### 2.23 Упаковка
2.23.1. Методы и средства для обезжиривания и консервации штангенрейсмасов - по ГОСТ 9.014.
2.23.2. Штангенрейсмасы должны быть упакованы в футляры, изготовленные из материалов по ГОСТ 13762.
2.23.3. Штангенрейсмасы с пределом измерения свыше 250 мм при транспортировании в контейнерах допускается упаковывать в футляры без транспортной тары.
При упаковывании без транспортной тары футляры со штангенрейсмасами должны быть закреплены так, чтобы исключалась возможность их перемещения.
### 3. ПРИЕМКА
3.1. Для проверки соответствия штангенрейсмасов требованиям настоящего стандарта проводят государственные испытания, приемочный контроль, периодические испытания и испытания на надежность.
#### 3.2 Государственные испытания - по ГОСТ 8.383 и ГОСТ 8.001.
3.3. При приемочном контроле каждый штангенрейсмас проверяют на соответствие требованиям пп. 1.5; 2.2 - 2.7; 2.8.1; 2.8.3; 2.9.3; 2.9.4; 2.11.2; 2.14; 2.15; 2.16; 2.21; 2.22.
3.4. Периодические испытания проводят не реже раза в 3 года не менее чем на 3 штангенрейсмасах каждого типа, из числа прошедших приемочный контроль, на соответствие всем требованиям настоящего стандарта, кроме пп. 2.17 - 2.20.
Результаты испытаний считают удовлетворительными, если все испытываемые штангенрейсмасы соответствуют всем проверяемым требованиям.
3.5. Подтверждение показателей надежности (пп. 2.17 - 2.20) проводят не реже раза в 3 года по программам испытаний на надежность, разработанным в соответствии с ГОСТ 27.410 и утвержденным в установленном порядке. Допускается совмещение испытаний на надежность с периодическими испытаниями.
### 4. МЕТОДЫ КОНТРОЛЯ И ИСПЫТАНИЙ
#### 4.1 Проверка штангенрейсмасов - по ГОСТ 8.164 и МИ 424.
4.2. При определении влияния транспортной тряски используют ударный стенд, создающий тряску ускорением 30 м/с2 при частоте 80 - 120 ударов в минуту.
Штангенрейсмасы в упаковке крепят к стенду и испытывают при общем числе ударов 15000. После испытаний погрешность штангенрейсмасов не должна превышать значений, указанных в табл. 2.
Допускается проводить испытания штангенрейсмасов транспортированием на грузовой машине со скоростью 20 - 40 км/ч на расстояние не менее 100 км по грунтовой дороге.
4.3. Воздействие климатических факторов внешней среды при транспортировании определяют в климатических камерах в следующих режимах: при температуре минус (50 +/- 3) °C, плюс (50 +/- 3) °C и при относительной влажности (95 +/- 3)% при температуре (35 +/- 5) °C. Выдержка в климатической камере по каждому из трех видов испытаний - 2 ч. После испытаний погрешность штангенрейсмасов не должна превышать значений, указанных в табл. 2.
Допускается после выдержки штангенрейсмаса в каждом режиме выдерживать его в нормальных условиях в течение 2 ч.
### 5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение штангенрейсмасов - по ГОСТ 13762.
### 6. УКАЗАНИЯ ПО ЭКСПЛУАТАЦИИ
Штангенрейсмас допускается эксплуатировать при температуре окружающей среды от 10 до 40 °C и относительной влажности воздуха - не более 80% при температуре 25 °C.
### 7. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
Изготовитель гарантирует соответствие штангенрейсмасов требованиям настоящего стандарта при соблюдении условий транспортирования, хранения и эксплуатации.
Гарантийный срок эксплуатации штангенрейсмасов - 12 мес со дня ввода в эксплуатацию.
Приложение
Обязательное
**ПЕРЕЧЕНЬ ФУНКЦИЙ,**
**ХАРАКТЕРИЗУЮЩИХ СТЕПЕНЬ АВТОМАТИЗАЦИИ**
1. Выдача цифровой информации в прямом коде (с указанием знака и абсолютного значения).
2. Установка начала отсчета в абсолютной системе координат.
3.
Запоминание результата измерения <*>.
4.
Гашение памяти с восстановлением текущего результата измерения <*>.
5.
Вывод результатов измерения на внешние устройства <*>.
6.
Переход из абсолютной системы координат в относительную и обратно по внешней команде <*>.
7.
Предварительная установка нуля.
8.
Перезапись памяти <*>.
9.
Предварительная установка числа (ввод констант).
10.
Накопление массива результатов измерения <*>.
11.
Сравнение результатов измерения с пороговыми границами <*>.
12.
Выделение экстремальных элементов массива (максимума и минимума) с нахождением разности между ними <*>.
13.
Арифметические действия с результатами измерения и константами <*>.
<*> По заказу потребителя.
---
## Иллюстрации
$HRC_{\text{э}}$
$HRC_{\text{э}}$
$HRC_{\text{э}}$
$HRC_{\text{э}}$