---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5378"
---
## Без названия
# Документ 5462
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 14782-69"]:::rst
n1["ГОСТ 14782-76*"]:::rst
n2["ГОСТ 22368-77"]:::rst
n3["ГОСТ 14782-86"]:::rst
n4["ГОСТ Р 55724-2013"]:::doc
n3 --> n4
n2 --> n3
n1 --> n3
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 17 декабря 1986 г. N 3926
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**
**КОНТРОЛЬ НЕРАЗРУШАЮЩИЙ**
**СОЕДИНЕНИЯ СВАРНЫЕ**
**МЕТОДЫ УЛЬТРАЗВУКОВЫЕ**
Nondestructive testing. Welded joinst.
Ultrasonic methods
**ГОСТ 14782-86**
Группа В09
**ОКСТУ 0072**
Дата введения
1 января 1988 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством путей сообщения СССР.
2. Исполнители: А.К. Гурвич, д-р техн. наук, проф.; Л.И. Кузьмина (руководители темы); М.С. Мельникова; И.Н. Ермолов, д-р техн. наук, проф.; В.Г. Щербинский, д-р техн. наук; В.А. Троицкий, д-р техн. наук, проф.; Ю.К. Бондаренко; Н.В. Химченко, канд. техн. наук; В.А. Бобров, канд. техн. наук; Л.М. Яблоник, канд. техн. наук; В.С. Гребенник, канд. техн. наук; Ю.А. Петников; Н.П. Алешин, д-р техн. наук, проф.; А.К. Вощанов, канд. техн. наук; В.Т. Бобров, канд. техн. наук; А.З. Райхман, д-р техн. наук, проф.; Н.А. Кусакин, канд. техн. наук; Е.И. Серегин, канд. техн. наук.
3. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 17 декабря 1986 г. N 3926.
4. Взамен ГОСТ 14782-76, ГОСТ 22368-77.
5. Срок первой проверки IV квартал 1991 г., периодичность проверки 5 лет.
6. В стандарте учтены требования СТ СЭВ 2857-81 и Рекомендации СЭВ РС 5246-75.
7. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, перечисления, приложения |
| --- | --- |
| ГОСТ 8.315-78 | Приложение 1 |
| ГОСТ 8.326-78 | 1.3 |
| ГОСТ 12.1.001-83 | 6.1 |
| ГОСТ 12.1.003-83 | 6.4 |
| ГОСТ 12.1.004-85 | 6.4 |
| ГОСТ 12.2.003-74 | 6.1 |
| ГОСТ 12.3.002-75 | 6.1 |
| ГОСТ 1050-74 | 1.4.2, 1.4.4 |
| ГОСТ 14637-79 | 1.4.4 |
| ГОСТ 17622-72 | 1.4.1 |
| ГОСТ 18576-85 | 1.5, 2.9.1, 2.9.2, Приложение 2 |
| ГОСТ 23049-84 | 1.1 |
| ГОСТ 23829-85 | Приложение 1 |
| ГОСТ 25347-82 | 2.9.2 |
| ГОСТ 26266-84 | 1.3 |
Настоящий стандарт устанавливает методы ультразвукового контроля стыковых, угловых, нахлесточных и тавровых соединений, выполненных дуговой, электрошлаковой, газовой, газопрессовой, электронно-лучевой и стыковой сваркой оплавлением, в сварных конструкциях из металлов и сплавов для выявления трещин, непроваров, пор, неметаллических и металлических включений.
Стандарт не устанавливает методы ультразвукового контроля наплавки.
Необходимость проведения ультразвукового контроля, объем контроля и размеры недопустимых дефектов устанавливаются в стандартах или технических условиях на продукцию.
Пояснения терминов, использованных в настоящем стандарте, приведены в справочном Приложении 1.
### 1. СРЕДСТВА КОНТРОЛЯ
#### 1.1 При контроле должны быть использованы:
ультразвуковой импульсный дефектоскоп (далее - дефектоскоп) по ГОСТ 23049-84 не ниже второй группы с преобразователями пьезоэлектрическими;
стандартные образцы для настройки дефектоскопа;
вспомогательные приспособления и устройства для соблюдения параметров сканирования и измерения характеристик выявленных дефектов.
Дефектоскопы и стандартные образцы, используемые для контроля, должны быть аттестованы и поверены в установленном порядке.
Допускается использовать дефектоскоп с электромагнитоакустическими преобразователями.
1.2. Для контроля следует использовать дефектоскопы, укомплектованные прямыми и наклонными преобразователями, имеющие аттенюатор, позволяющие определять координаты расположения отражающей поверхности.
Значение ступени ослабления аттенюатора должно быть не более 1 дБ.
Допускается применять дефектоскопы с аттенюатором, значение ступени ослабления которого составляет 2 дБ, дефектоскопы без аттенюатора с системой автоматического измерения амплитуды сигнала.
1.3. Пьезоэлектрические преобразователи на частоту более 0,16 МГц - по ГОСТ 26266-84.
Допускается применение нестандартизованных преобразователей по ГОСТ 8.326-78.
##### 1.3.1 Пьезоэлектрические преобразователи выбирают с учетом:
формы и размеров электроакустического преобразователя;
материала призмы и скорости распространения продольной ультразвуковой волны при температуре (20 +/- 5) °С;
среднего пути ультразвука в призме.
1.3.2. Частота ультразвуковых колебаний, излучаемых наклонными преобразователями, не должна отличаться от номинального значения более чем на 10% в диапазоне св. 1,25 МГц, более чем на 20% в диапазоне до 1,25 МГц.
1.3.3. Положение метки, соответствующей точке выхода луча, не должно отличаться от действительного более чем на +/- 1 мм.
1.3.4. Рабочая поверхность преобразователя при контроле сварных соединений изделий цилиндрической или другой криволинейной формы должна соответствовать требованиям технической документации на контроль, утвержденной в установленном порядке.
1.4. Стандартные образцы СО-1 (черт. 1), СО-2 (черт. 2) и СО-3 (черт. 4) следует применять для измерения и проверки основных параметров аппаратуры и контроля при эхо-импульсном методе и совмещенной схеме включения пьезоэлектрического преобразователя с плоской рабочей поверхностью на частоту 1,25 МГц и более при условии, что ширина преобразователя не превышает 20 мм. В остальных случаях для проверки основных параметров аппаратуры и контроля должны использоваться стандартные образцы отрасли (предприятия).
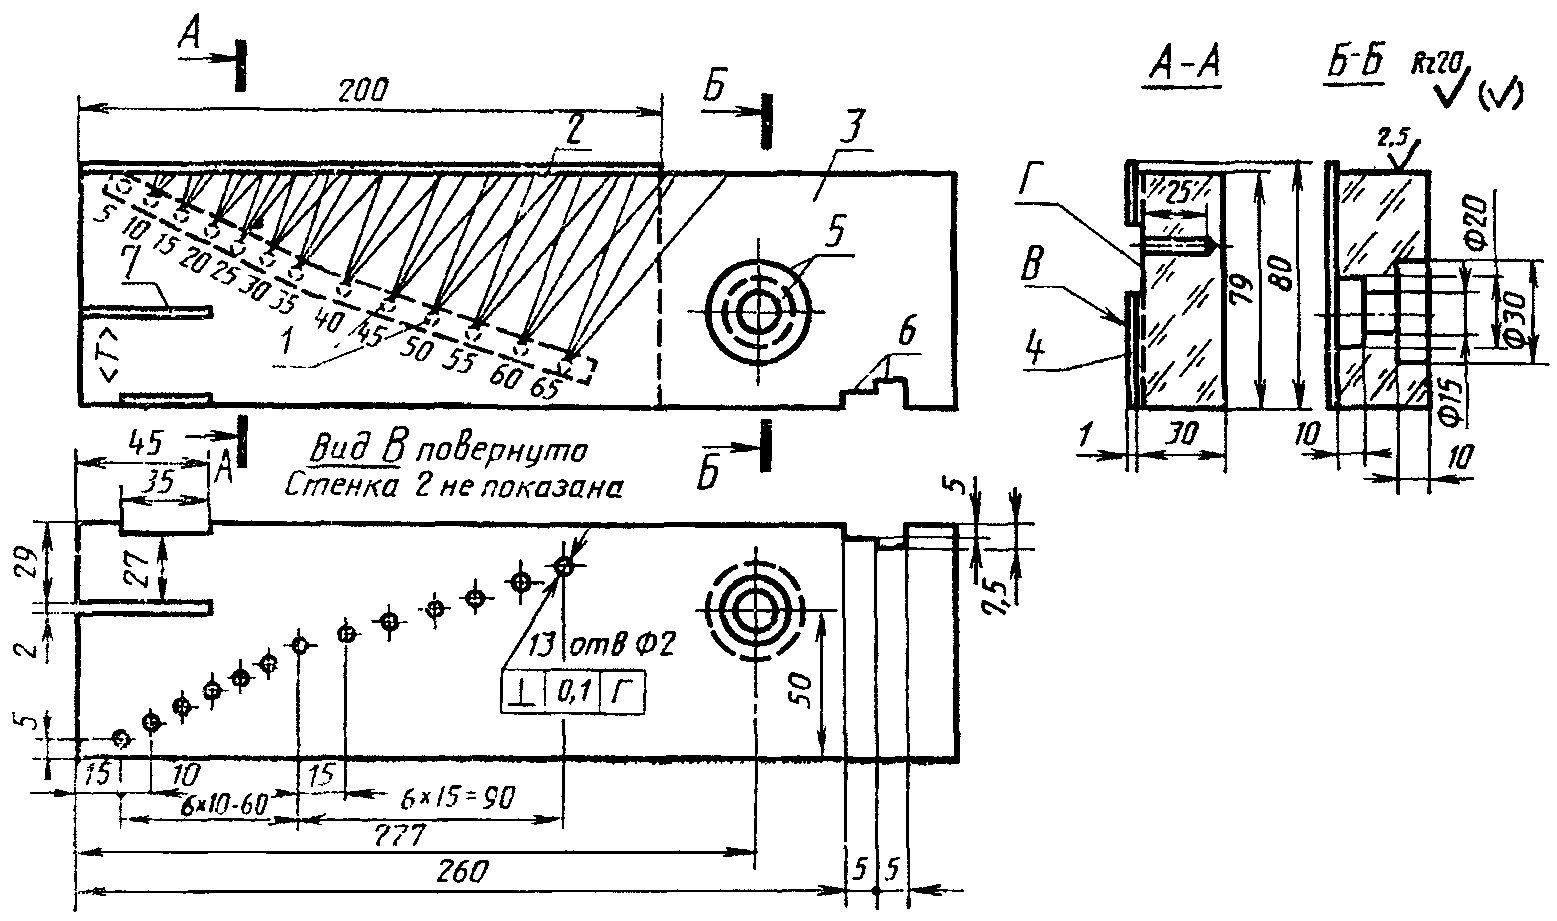
1.4.1. Стандартный образец СО-1 (см. черт. 1) применяют для определения условной чувствительности, проверки разрешающей способности и погрешности глубиномера дефектоскопа.
1 - отверстия для определения условной чувствительности;
2 - стенка; 3 - основание; 4 - прокладка, защищающая
отверстия 1 от загрязнения; 5 - отверстия для определения
разрешающей способности; 6 - пазы для определения
разрешающей способности; 7 - паз для определения погрешности
глубиномера; T - время, измеренное до целых значений
микросекунд
Черт. 1
*Примечания.* 1. Предельные отклонения линейных размеров образца - не ниже 14-го квалитета по ГОСТ 25346-82.
2. Предельные отклонения диаметра отверстий в стандартном образце должны быть не ниже 14-го квалитета по ГОСТ 25346-82.
Образец СО-1 должен быть изготовлен из органического стекла марки ТОСП по ГОСТ 17622-72. Скорость распространения продольной ультразвуковой волны на частоте (2,5 +/- 0,2) МГц при температуре (20 +/- 5) °С должна быть равна (2670 +/- 133) м/с. Измеренное с погрешностью не хуже 0,5% значение скорости должно быть указано в паспорте на образец.
Амплитуда третьего донного импульса по толщине образца на частоте (2,5 +/- 0,2) МГц и температуре (20 +/- 5) °С не должна отличаться более чем на +/- 2 дБ от амплитуды третьего донного импульса в соответствующем исходном образце, аттестованном органами государственной метрологической службы. Коэффициент затухания продольной ультразвуковой волны в исходном образце должен находиться в пределах от 0,026 до 0,034 .
Допускается применять образцы из органического стекла по черт. 1, в которых амплитуда третьего донного импульса по толщине образца отличается от амплитуды соответствующего импульса в исходном образце более чем на +/- 2 дБ. При этом, а также при отсутствии исходного образца к аттестуемому образцу должен прилагаться аттестат-график по обязательному Приложению 2 или таблица поправок, учитывающих разброс коэффициента затухания и влияние температуры.
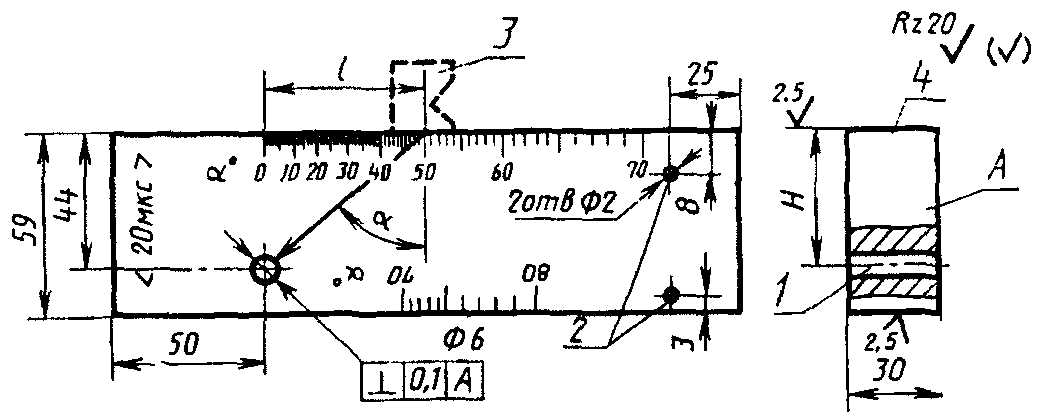
1.4.2. Стандартный образец СО-2 (см. черт. 2) применяют для определения условной чувствительности, мертвой зоны, погрешности глубиномера, угла ввода луча, ширины основного лепестка диаграммы направленности, импульсного коэффициента преобразования при контроле соединений из малоуглеродистой и низколегированной сталей, а также для определения предельной чувствительности.
1 - отверстие для определения угла ввода луча, ширины
основного лепестка диаграммы направленности, условной
и предельной чувствительности; 2 - отверстие для проверки
мертвой зоны; 3 - преобразователь; 4 - блок из стали
марки 20 или стали марки 3
Черт. 2
Образец СО-2 должен быть изготовлен из стали марки 20 по ГОСТ 1050-74 или стали марки 3 по ГОСТ 14637-79. Скорость распространения продольной волны в образце при температуре (20 +/- 5) °С должна быть равна (5900 +/- 59) м/с. Измеренное с погрешностью не хуже 0,5% значение скорости должно быть указано в паспорте на образец.
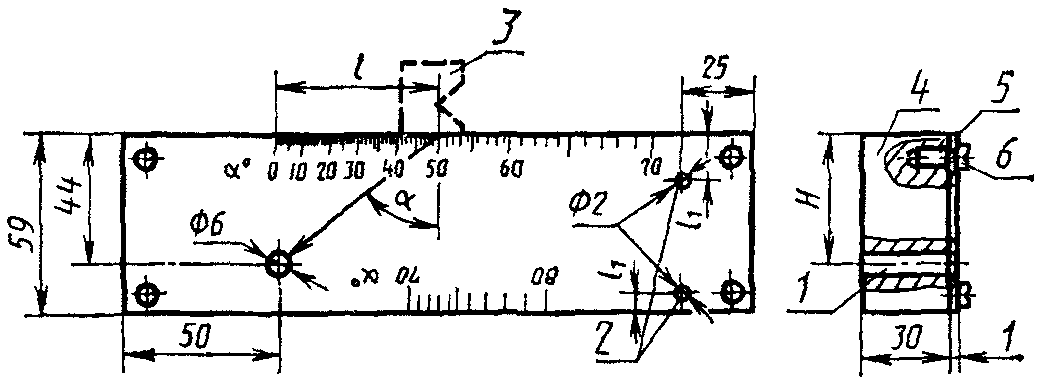
При контроле соединений из металлов, отличающихся по акустическим характеристикам от малоуглеродистой и низколегированной сталей, для определения угла ввода луча, ширины основного лепестка диаграммы направленности, мертвой зоны, а также предельной чувствительности должен применяться стандартный образец СО-2А (черт. 3).
1 - отверстие для определения угла ввода луча, ширины
основного лепестка диаграммы направленности, условной
и предельной чувствительности; 2 - отверстия для проверки
мертвой зоны; 3 - преобразователь; 4 - блок
из контролируемого металла; 5 - шкала; 6 - винт
Черт. 3
1 - дно отверстия; 2 - преобразователь; 3 - блок
из контролируемого металла; 4 - акустическая ось
Черт. 5
1 - плоскость сегментного отражателя; 2 - преобразователь;
3 - блок из контролируемого металла; 4 - акустическая ось
Черт. 6
1 - плоскость углового отражателя; 2 - преобразователь;
3 - блок из контролируемого металла; 4 - акустическая ось
Черт. 7
1 - цилиндрическое отверстие; 2 - преобразователь;
3 - блок из контролируемого металла; 4 - акустическая ось
Черт. 8
Требования к стандартным образцам предприятия, а также методика проверки основных параметров контроля должны быть указаны в технической документации на контроль, утвержденной в установленном порядке.
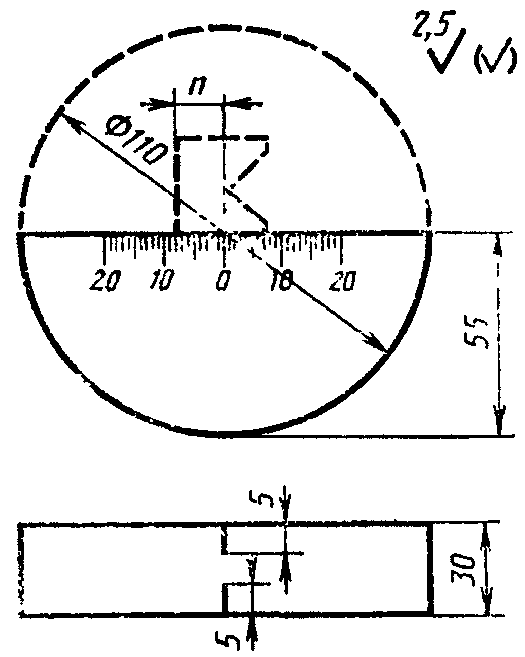
2.9.1. Частоту ультразвуковых колебаний следует измерять радиотехническими методами путем анализа спектра эхо-сигнала на преобразователе от вогнутой цилиндрической поверхности стандартного образца СО-3 или измерением длительности периода колебаний в эхо-импульсе посредством широкополосного осциллографа.
Допускается определять длину волны и частоту ультразвуковых колебаний, излучаемых наклонным преобразователем, интерференционным способом по образцу СО-4 в соответствии с рекомендуемым Приложением 4 настоящего стандарта и по ГОСТ 18576-85 (рекомендуемое Приложение 3).
2.9.2. Условную чувствительность при контроле эхо-методом следует измерять по стандартному образцу СО-1 в миллиметрах или по стандартному образцу СО-2 в децибелах.
Измерение условной чувствительности по стандартному образцу СО-1 выполняют при температуре, устанавливаемой в технической документации на контроль, утвержденной в установленном порядке.
Условную чувствительность при контроле теневым и зеркально-теневым методами измеряют на бездефектном участке сварного соединения или на стандартном образце предприятия в соответствии с ГОСТ 18576-85.
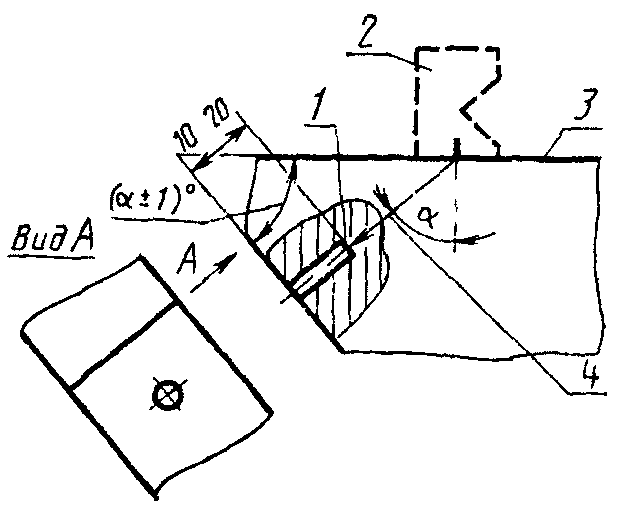
2.9.3. Предельную чувствительность дефектоскопа с преобразователем следует измерять в квадратных миллиметрах по площади дна 1 отверстия в стандартном образце предприятия (см. черт. 5) или определять по АРД- (или SKH-) диаграммам.
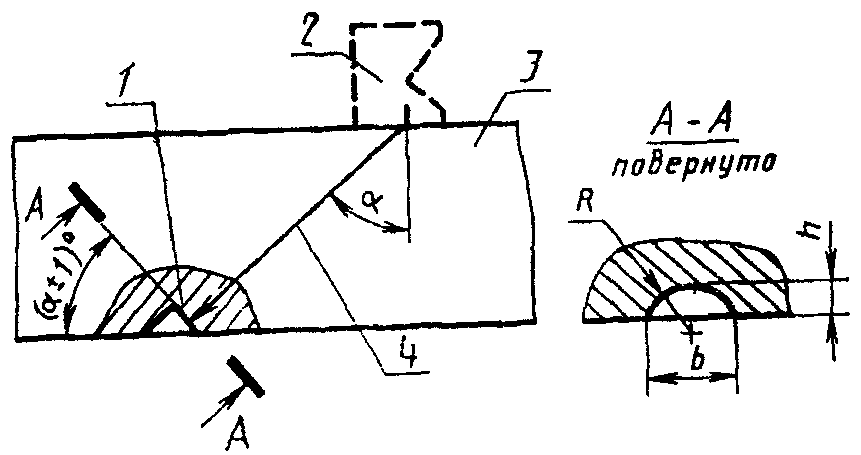
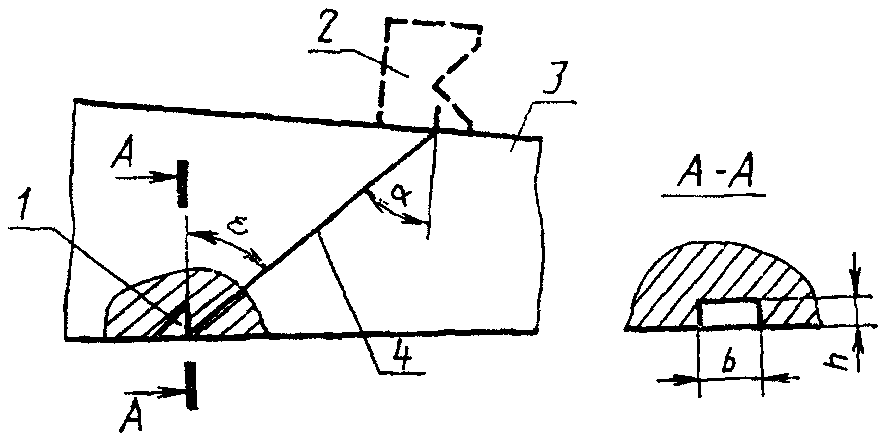
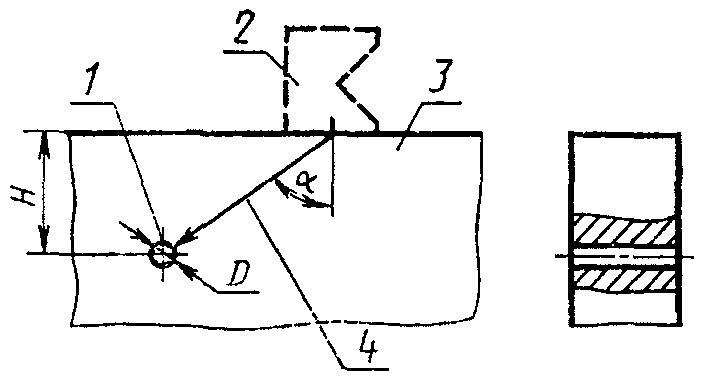
Допускается вместо стандартного образца предприятия с отверстием с плоским дном применять стандартные образцы предприятия с сегментными отражателями (см. черт. 6) или стандартные образцы предприятия с угловыми отражателями (см. черт. 7), или стандартный образец предприятия с цилиндрическим отверстием (см. черт. 8).
Угол между плоскостью дна 1 отверстия или плоскостью 1 сегмента и контактной поверхностью образца должен составлять ()° (см. черт. 5 и 6).
Предельные отклонения диаметра отверстия в стандартном образце предприятия по черт. 5 должны быть по ГОСТ 25347-82.
Высота h сегментного отражателя должна быть больше длины ультразвуковой волны; отношение h/b сегментного отражателя должно быть более 0,4.
Ширина b и высота h углового отражателя должна быть больше длины ультразвуковой волны; отношение h/b должно быть более 0,5 и менее 4,0 (см. черт. 7).
Предельную чувствительность () в квадратных миллиметрах, измеренную по стандартному образцу с угловым отражателем площадью , вычисляют по формуле
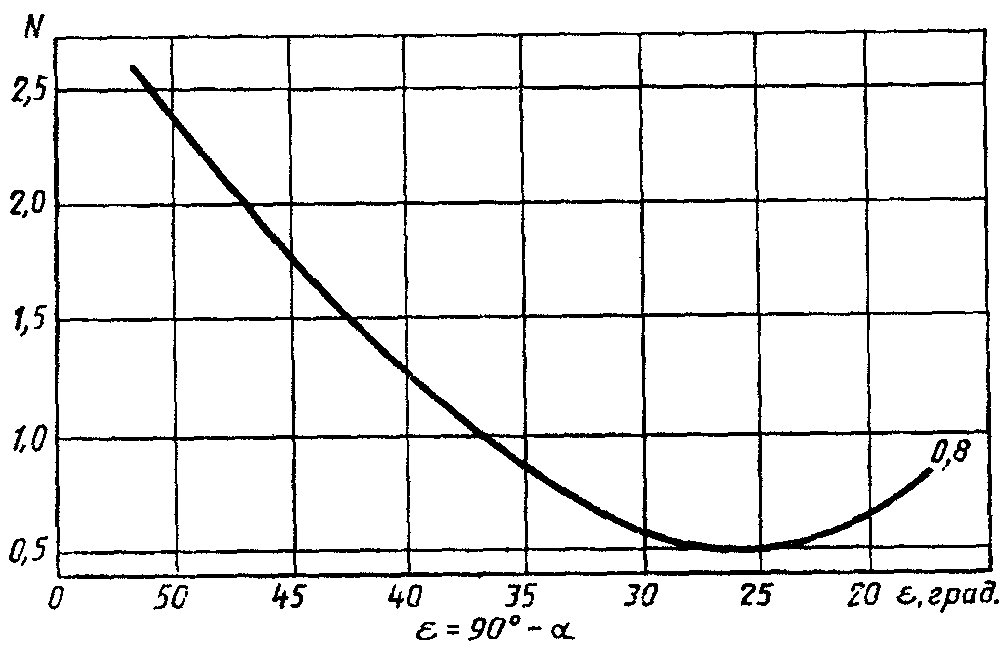
где N - коэффициент для стали, алюминия и его сплавов, титана и его сплавов, зависящий от угла , задается в технической документации на контроль, утвержденной в установленном порядке, с учетом справочного Приложения 5.
Цилиндрическое отверстие 1 диаметром D = 6 мм для настройки предельной чувствительности должно быть выполнено с допуском + 0,3 мм на глубине H = (44 +/- 0,25) мм (см. черт. 8).
Предельную чувствительность дефектоскопа по образцу с цилиндрическим отверстием следует определять в соответствии со справочным Приложением 6.
При определении предельной чувствительности следует вводить поправку, учитывающую различие чистоты обработки и кривизны поверхностей стандартного образца и контролируемого соединения.
При применении диаграмм в качестве опорного сигнала используют эхо-сигналы от отражателей в стандартных образцах или СО-1, или СО-2, или СО-2А, или СО-3, а также от донной поверхности или двугранного угла в контролируемом изделии или в стандартном образце предприятия.
При контроле сварных соединений толщиной менее 25 мм ориентацию и размеры цилиндрического отверстия в стандартном образце предприятия, используемом для настройки чувствительности, указывают в технической документации на контроль, утвержденной в установленном порядке.
2.9.4. Угол ввода луча следует измерять по стандартным образцам СО-2 или СО-2А, или по стандартному образцу предприятия (см. черт. 8). Угол ввода более 70° измеряют при температуре контроля.
Угол ввода луча при контроле сварных соединений толщиной более 100 мм определяют в соответствии с технической документацией на контроль, утвержденной в установленном порядке.
2.10. Характеристики электроакустического преобразователя следует проверять по нормативно-технической документации на аппаратуру, утвержденной в установленном порядке.
2.11. Минимальный условный размер дефекта, фиксируемого при заданной скорости контроля, следует определять на стандартном образце предприятия в соответствии с технической документацией на контроль, утвержденной в установленном порядке.
Допускается при определении минимального условного размера применять радиотехническую аппаратуру, имитирующую сигналы от дефектов заданного размера.
2.12. Длительность импульса дефектоскопа определяют посредством широкополосного осциллографа измерением длительности эхо-сигнала на уровне 0,1.
### 3. ПРОВЕДЕНИЕ КОНТРОЛЯ
3.1. При контроле сварных соединений следует применять эхо-импульсный, теневой (зеркально-теневой) или эхо-теневой методы.
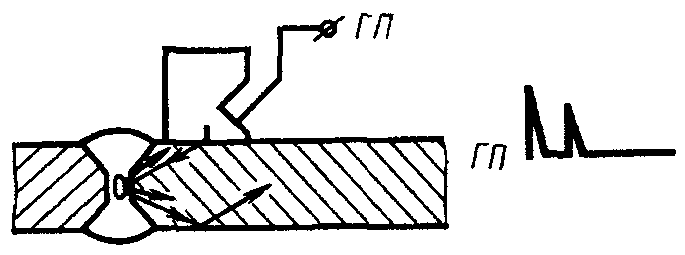
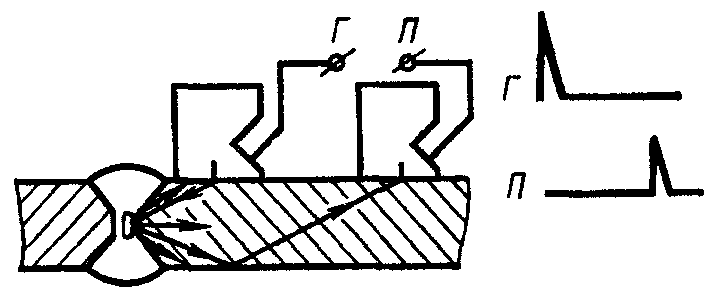
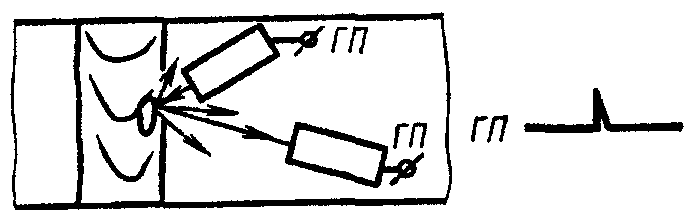
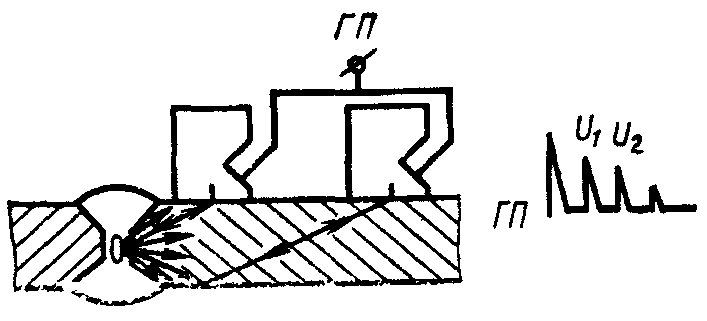
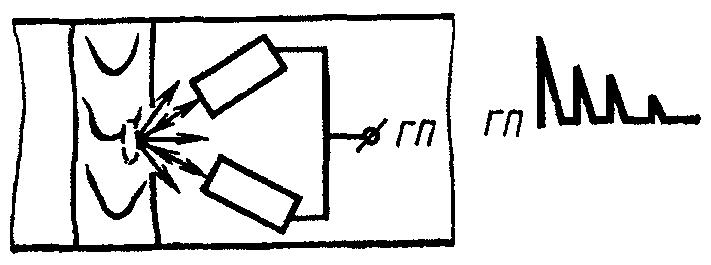
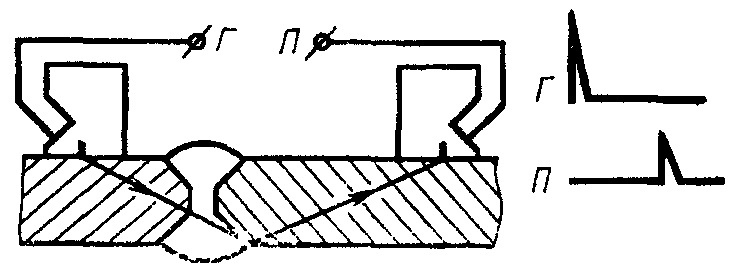
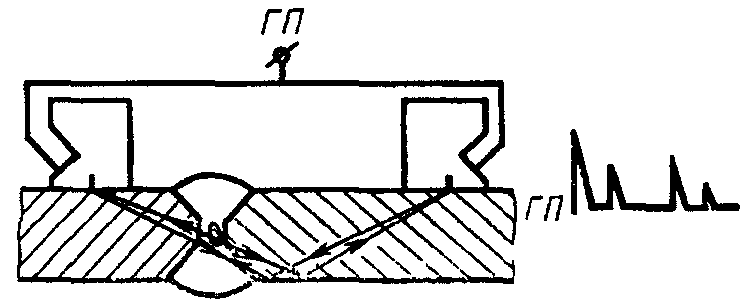
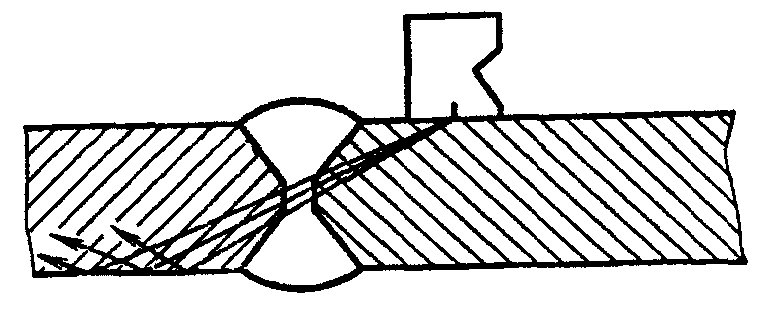
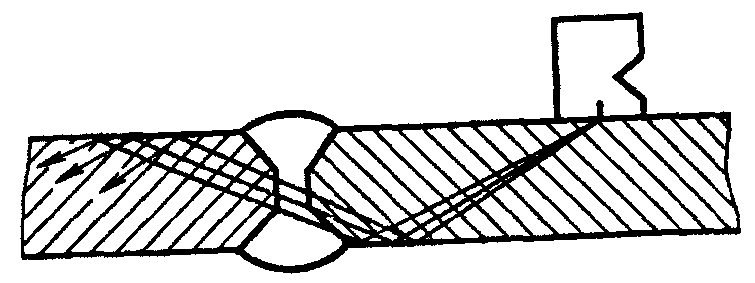
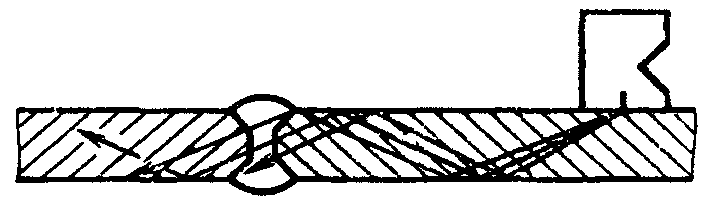
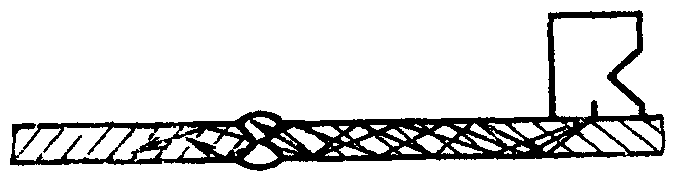
При эхо-импульсном методе применяют совмещенную (черт. 9), раздельную (черт. 10 и 11) и раздельно-совмещенную (черт. 12 и 13) схемы включения преобразователей.
При теневом методе применяют раздельную (черт. 14) схему включения преобразователей.
При эхо-теневом методе применяют раздельно-совмещенную (черт. 15) схему включения преобразователей.
*Примечание.* На черт. 9 - 15: Г - вывод к генератору ультразвуковых колебаний; П - вывод к приемнику.
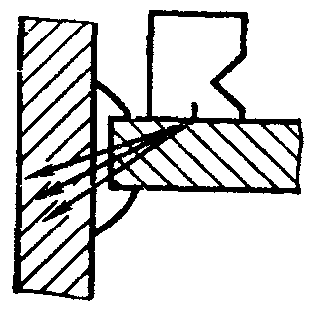
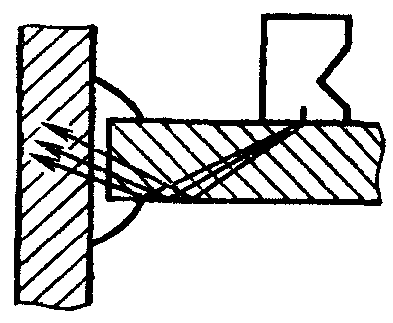
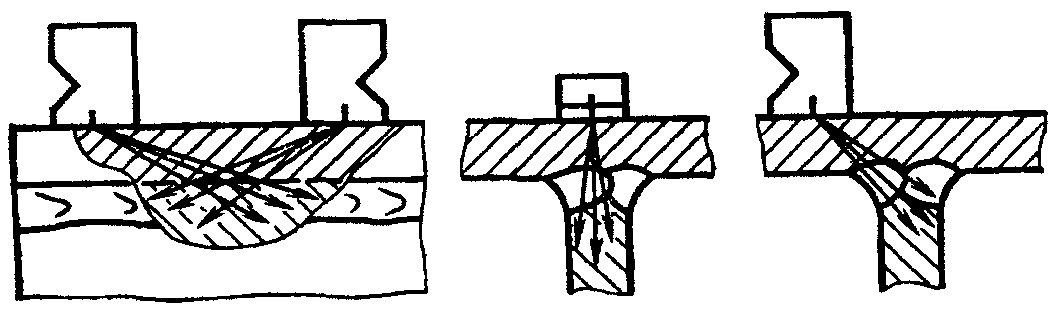
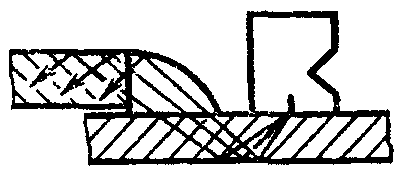
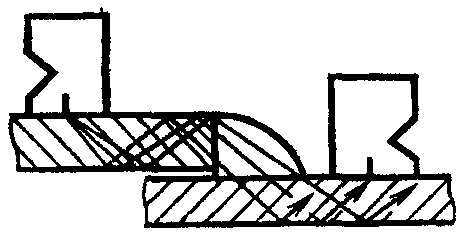
3.2. Стыковые сварные соединения следует прозвучивать по схемам, приведенным на черт. 16 - 19, тавровые соединения - по схемам, приведенным на черт. 20 - 22, и нахлесточные соединения - по схемам, приведенным на черт. 23 и 24.
Допускается применять другие схемы, приведенные в технической документации на контроль, утвержденной в установленном порядке.
3.3. Акустический контакт пьезоэлектрического преобразователя с контролируемым металлом следует создавать контактным или иммерсионным (щелевым) способами ввода ультразвуковых колебаний.
3.4. При поиске дефектов чувствительность (условная или предельная) должна превышать заданную на величину, устанавливаемую в технической документации на контроль, утвержденной в установленном порядке.
3.5. Прозвучивание сварного соединения выполняют по способу продольного и (или) поперечного перемещения преобразователя при постоянном или изменяющемся угле ввода луча. Способ сканирования должен быть установлен в технической документации на контроль, утвержденной в установленном порядке.
3.6. Шаги сканирования (продольного или поперечного ) определяют с учетом заданного превышения чувствительности поиска над чувствительностью оценки, диаграммы направленности преобразователя и толщины контролируемого сварного соединения. Методика определения максимальных шагов сканирования и приведена в рекомендуемом Приложении 7. За номинальное значение шага сканирования при ручном контроле, которое должно соблюдаться в процессе контроля, следует принимать значения:
3.7. Метод, основные параметры, схемы включения преобразователей, способ ввода ультразвуковых колебаний, схема прозвучивания, а также рекомендации по разделению ложных сигналов и сигналов от дефектов должны быть указаны в технической документации на контроль, утвержденной в установленном порядке.
### 4. ОЦЕНКА И ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ КОНТРОЛЯ
#### 4.1 Оценка результатов контроля
4.1.1. Оценку качества сварных соединений по данным ультразвукового контроля следует проводить в соответствии с нормативно-технической документацией на изделие, утвержденной в установленном порядке.
##### 4.1.2 Основными измеряемыми характеристиками выявленного дефекта являются:
1) эквивалентная площадь дефекта или амплитуда эхо-сигнала от дефекта с учетом измеренного расстояния до него;
2) координаты дефекта в сварном соединении;
3) условные размеры дефекта;
4) условное расстояние между дефектами;
5) количество дефектов на определенной длине соединения.
Измеряемые характеристики, используемые для оценки качества конкретных соединений, должны указываться в технической документации на контроль, утвержденной в установленном порядке.
4.1.3. Эквивалентную площадь дефекта следует определять по амплитуде эхо-сигнала путем сравнения ее с амплитудой эхо-сигнала от отражателя в образце или путем использования расчетных диаграмм при условии сходимости их с экспериментальными данными не менее 20%.
##### 4.1.4 Условными размерами выявленного дефекта являются (черт. 25):
1) условная протяженность ;
2) условная ширина ;
3) условная высота .
Условную протяженность в миллиметрах измеряют по длине зоны между крайними положениями преобразователя, перемещаемого вдоль шва, ориентированного перпендикулярно к оси шва.
Условную ширину в миллиметрах измеряют по длине зоны между крайними положениями преобразователя, перемещаемого в плоскости падения луча.
Условную высоту в миллиметрах или микросекундах измеряют как разность значений глубины расположения дефекта в крайних положениях преобразователя, перемещаемого в плоскости падения луча.
4.1.5. При измерении условных размеров , , за крайние положения преобразователя принимают такие, при которых амплитуда эхо-сигнала от выявляемого дефекта или составляет 0,5 от максимального значения, или уменьшается до уровня, соответствующего заданному значению чувствительности.
Допускается за крайние положения принимать такие, при которых амплитуда эхо-сигнала от выявляемого дефекта составляет заданную часть от 0,8 до 0,2 от максимального значения. Принятые значения уровней должны быть указаны при оформлении результатов контроля.
Условную ширину и условную высоту дефекта измеряют в сечении соединения, где эхо-сигнал от дефекта имеет наибольшую амплитуду, при одних и тех же крайних положениях преобразователя.
4.1.6. Условное расстояние (см. черт. 25) между дефектами измеряют расстоянием между крайними положениями преобразователя, при которых была определена условная протяженность двух рядом расположенных дефектов.
4.1.7. Дополнительной характеристикой выявленного дефекта являются его конфигурация и ориентация.
Для оценки ориентации и конфигурации выявленного дефекта используют:
1) сравнение условных размеров и выявленного дефекта с расчетными или измеренными значениями условных размеров и ненаправленного отражателя, расположенного на той же глубине, что и выявленный дефект.
При измерении условных размеров , и , за крайние положения преобразователя принимают такие, при которых амплитуда эхо-сигнала составляет заданную часть от 0,8 до 0,2 от максимального значения, оговариваемую в технической документации на контроль, утвержденной в установленном порядке;
2) сравнение амплитуды эхо-сигнала , отраженного от выявленного дефекта обратно к ближнему от шва преобразователю, с амплитудой эхо-сигнала претерпевшего зеркальное отражение от внутренней поверхности соединения и принимаемого двумя преобразователями (см. черт. 12);
3) сравнение отношения условных размеров выявленного дефекта с отношением условных размеров цилиндрического отражателя ;
4) сравнение вторых центральных моментов условных размеров выявленного дефекта и цилиндрического отражателя, расположенного на той же глубине, что и выявленный дефект;
5) амплитудно-временные параметры сигналов волн, дифрагированных на дефекте;
6) спектр сигналов, отраженных от дефекта;
7) определение координат отражающих точек поверхности дефекта;
8) сравнение амплитуд принятых сигналов от дефекта и от ненаправленного отражателя при озвучивании дефекта под разными углами.
Необходимость, возможность и методика оценки конфигурации и ориентации выявленного дефекта для соединений каждого типа и размеров должны оговариваться в технической документации на контроль, утвержденной в установленном порядке.
#### 4.2 Оформление результатов контроля
4.2.1. Результаты контроля должны быть записаны в журнале или заключении, или на схеме сварного соединения, или в другом документе, где должны быть указаны:
тип контролируемого соединения, индексы, присвоенные данному изделию и сварному соединению, и длина проконтролированного участка;
техническая документация, в соответствии с которой выполнялся контроль;
тип дефектоскопа;
непроконтролированные или неполностью проконтролированные участки сварных соединений, подлежащие ультразвуковому контролю;
результаты контроля;
дата контроля;
фамилия дефектоскописта.
Дополнительные сведения, подлежащие записи, а также порядок оформления и хранения журнала (заключений) должны быть оговорены в технической документации на контроль, утвержденной в установленном порядке.
4.2.2. Классификацию стыковых сварных соединений по результатам ультразвукового контроля производят по обязательному Приложению 8.
Необходимость классификации оговаривается в технической документации на контроль, утвержденной в установленном порядке.
4.2.3. При сокращенном описании результатов контроля следует каждый дефект или группу дефектов указывать отдельно и обозначать:
буквой, определяющей качественно оценку допустимости дефекта по эквивалентной площади (амплитуде эхо-сигнала) и условной протяженности (А, или Д, или Б, или ДБ);
буквой, определяющей качественно условную протяженность дефекта, если она измерена в соответствии с п. 4.7, перечисление 1 (Г или Е);
буквой, определяющей конфигурацию дефекта, если она установлена;
цифрой, определяющей эквивалентную площадь выявленного дефекта, мм2, если она измерялась;
цифрой, определяющей наибольшую глубину залегания дефекта, мм;
цифрой, определяющей условную протяженность дефекта, мм;
цифрой, определяющей условную ширину дефекта, мм;
цифрой, определяющей условную высоту дефекта, мм или мкс.
##### 4.2.4 Для сокращенной записи должны применяться следующие обозначения:
А - дефект, эквивалентная площадь (амплитуда эхо-сигнала) и условная протяженность которого равны или менее допустимых значений;
Д - дефект, эквивалентная площадь (амплитуда эхо-сигнала) которого превышает допустимое значение;
Б - дефект, условная протяженность которого превышает допустимое значение;
Г - дефекты, условная протяженность которых ;
Е - дефекты, условная протяженность которых ;
В - группа дефектов, отстоящих друг от друга на расстояниях ;
Т - дефекты, которые обнаруживаются при расположении преобразователя под углом к оси шва и не обнаруживаются при расположении преобразователя перпендикулярно к оси шва.
Условную протяженность для дефектов типов Г и Т не указывают.
В сокращенной записи числовые значения отделяют друг от друга и от буквенных обозначений дефисом.
Необходимость сокращенной записи, применяемые обозначения и порядок их записи оговариваются технической документацией на контроль, утвержденной в установленном порядке.
### 5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. При проведении работ по ультразвуковому контролю продукции дефектоскопист должен руководствоваться ГОСТ 12.1.001-83, ГОСТ 12.2.003-74, ГОСТ 12.3.002-75, правилами технической эксплуатации электроустановок потребителей и правилами технической безопасности при эксплуатации электроустановок потребителей, утвержденными Госэнергонадзором.
5.2. При выполнении контроля должны соблюдаться требования "Санитарных норм и правил при работе с оборудованием, создающим ультразвук, передаваемый контактным путем на руки работающих" N 2282-80, утвержденных Минздравом СССР, и требования безопасности, изложенные в технической документации на применяемую аппаратуру, утвержденной в установленном порядке.
5.3. Уровни шума, создаваемого на рабочем месте дефектоскописта, не должны превышать допустимых по ГОСТ 12.1.003-83.
5.4. При организации работ по контролю должны соблюдаться требования пожарной безопасности по ГОСТ 12.1.004-85.
**ПОЯСНЕНИЯ ТЕРМИНОВ, ИСПОЛЬЗОВАННЫХ В СТАНДАРТЕ**
| Термин | Определение |
| --- | --- |
| Дефект | Одна несплошность или группа сосредоточенных несплошностей, не предусмотренная конструкторско-технологической документацией и независимая по воздействию на объект от других несплошностей |
| Предельная чувствительность контроля эхо-методом | Чувствительность, характеризуемая минимальной эквивалентной площадью (в мм2) отражателя, который еще обнаруживается на заданной глубине в изделии при данной настройке аппаратуры |
| Условная чувствительность контроля эхо-методом | Чувствительность, характеризуемая размерами и глубиной залегания выявляемых искусственных отражателей, выполненных в образце из материала с определенными акустическими свойствами. При ультразвуковом контроле сварных соединений условную чувствительность определяют по стандартному образцу СО-1 или по стандартному образцу СО-2, или по стандартному образцу СО-2Р. Условную чувствительность по стандартному образцу СО-1 выражают наибольшей глубиной (в миллиметрах) расположения цилиндрического отражателя, фиксируемого индикаторами дефектоскопа. Условную чувствительность по стандартному образцу СО-2 (или СО-2Р) выражают разностью в децибелах между показанием аттенюатора при данной настройке дефектоскопа и показанием, соответствующим максимальному ослаблению, при котором цилиндрическое отверстие диаметром 6 мм на глубине 44 мм фиксируется индикаторами дефектоскопа |
| Акустическая ось | По ГОСТ 23829-85 |
| Точка выхода | По ГОСТ 23829-85 |
| Стрела преобразователя | По ГОСТ 23829-85 |
| Угол ввода | Угол между нормалью к поверхности, на которой установлен преобразователь, и линией, соединяющей центр цилиндрического отражателя с точкой выхода при установке преобразователя в положение, при котором амплитуда эхосигнала от отражателя наибольшая |
| Мертвая зона | По ГОСТ 23829-85 |
| Разрешающая способность по дальности | По ГОСТ 23829-85 |
| (лучевая) | |
| Разрешающая способность фронтальная | По ГОСТ 23829-85 |
| Стандартный образец предприятия | По ГОСТ 8.315-78 |
| Стандартный образец отраслевой | По ГОСТ 8.315-78 |
| Поверхность ввода | По ГОСТ 23829-85 |
| Контактный способ | По ГОСТ 23829-85 |
| Иммерсионный способ | По ГОСТ 23829-85 |
| Погрешность глубиномера | Погрешность измерения известного расстояния до отражателя |
| Второй центральный нормированный момент условного сканирования, на которой определяют момент; размера дефекта, расположенного на глубине H | , где - центральный момент; Т - траектория x - координата вдоль траектории Т; U(x) - амплитуда сигнала в точке x; |
;
- среднее значение координаты для зависи-
мости U(x);
.
Для симметричных зависимостей U(x) точка
совпадает с точкой, соответствующей максимуму
амплитуды U(x)
Приложение 2
Обязательное
**МЕТОДИКА ПОСТРОЕНИЯ АТТЕСТАТ-ГРАФИКА**
**К СТАНДАРТНОМУ ОБРАЗЦУ ИЗ ОРГАНИЧЕСКОГО СТЕКЛА**
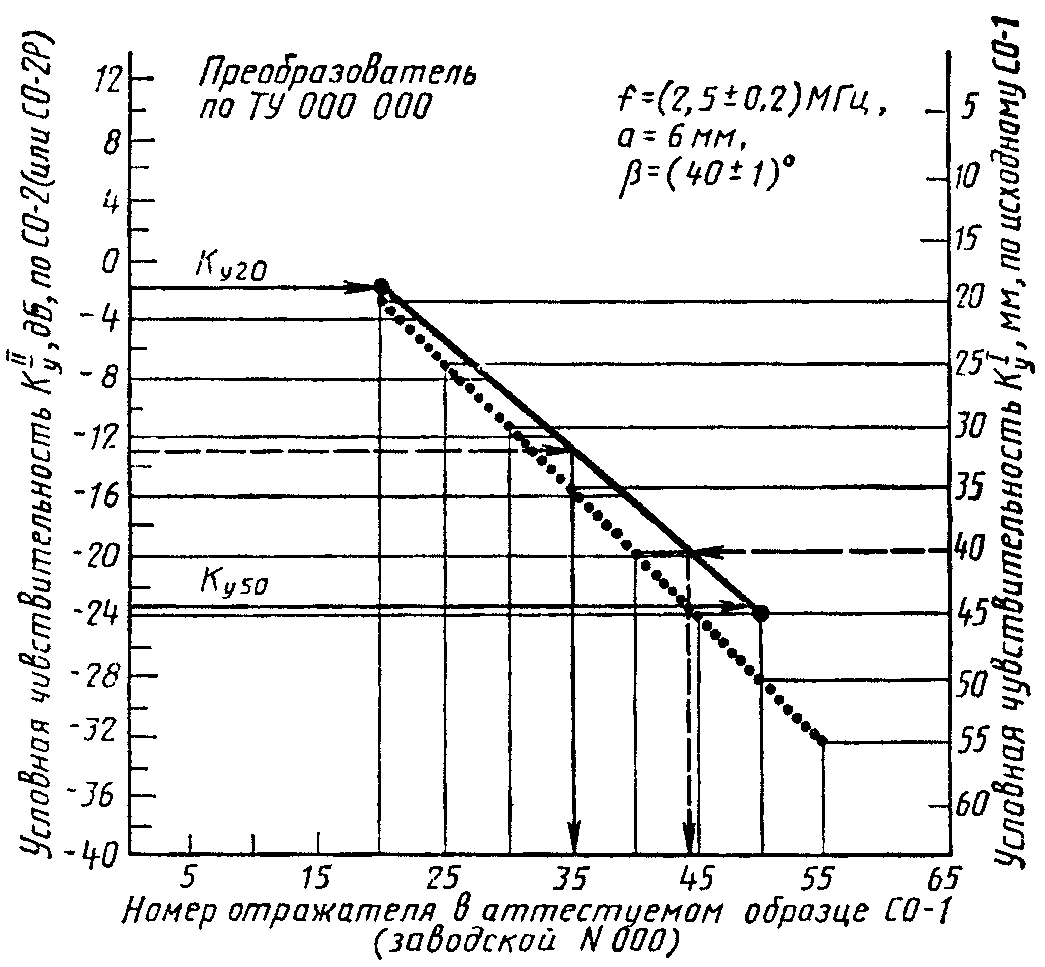
Аттестат-график устанавливает связь условной чувствительности () в миллиметрах по исходному стандартному образцу СО-1 с условной чувствительностью () в децибелах по стандартному образцу СО-2 (или СО-2Р по ГОСТ 18576-85) и номером отражателя диаметром 2 мм в аттестуемом образце СО-1 при частоте ультразвуковых колебаний (2,5 +/- 0,2) МГц, температуре (20 +/- 5) °С и углах призмы = (40 +/- 1)° или = (50 +/- 1)° для преобразователей конкретного типа.
На чертеже точками обозначен график для исходного образца СО-1.
Для построения соответствующего графика к конкретному аттестуемому образцу СО-1, не соответствующему требованиям п. 1.4.1 настоящего стандарта, при указанных выше условиях определяют в децибелах разности амплитуд от отражателей N 20 и 50 диаметром 2 мм в аттестуемом образце и амплитуды от отражателя диаметром 6 мм на глубине 44 мм в образце СО-2 (или СО-2Р):
где - показание аттенюатора, соответствующее ослаблению эхо-сигнала от отверстия диаметром 6 мм в образце СО-2 (или СО-2Р) до уровня, при котором оценивают условную чувствительность, дБ;
- показание аттенюатора, при котором амплитуда эхо-сигнала от исследуемого отверстия с номером i в аттестуемом образце достигает уровня, при котором оценивают условную чувствительность, дБ.
Вычисленные значения отмечают точками на поле графика и соединяют их прямой линией (пример построения см. на чертеже).
**ПРИМЕРЫ ПРИМЕНЕНИЯ АТТЕСТАТ-ГРАФИКА**
Контроль осуществляют дефектоскопом с преобразователем на частоту 2,5 МГц, с углом призмы = 40° и радиусом пьезоэлектрической пластины a = 5 мм, изготовленным в соответствии с техническими условиями, утвержденными в установленном порядке.
Дефектоскоп укомплектован образцом СО-1, заводской номер, с аттестат-графиком (см. чертеж).
1. Технической документацией на контроль задана условная чувствительность 40 мм.
Указанная чувствительность будет воспроизведена, если настроить дефектоскоп по отверстию N 45 в образце СО-1, заводской номер ___________.
2. Технической документацией на контроль задана условная чувствительность 13 дБ. Указанная чувствительность будет воспроизведена, если настроить дефектоскоп по отверстию N 35 в образце СО-1, заводской номер ___________.
**ОПРЕДЕЛЕНИЕ ВРЕМЕНИ РАСПРОСТРАНЕНИЯ**
**УЛЬТРАЗВУКОВЫХ КОЛЕБАНИЙ В ПРИЗМЕ ПРЕОБРАЗОВАТЕЛЯ**
Время в микросекундах распространения ультразвуковых колебаний в призме преобразователя равно
где - суммарное время между зондирующим импульсом и эхо-сигналом от вогнутой цилиндрической поверхности в стандартном образце СО-3 при установке преобразователя в положение, соответствующее максимальной амплитуде эхо-сигнала;
33,7 мкс - время распространения ультразвуковых колебаний в стандартном образце, рассчитанное для параметров: радиус образца - 55 мм, скорость распространения поперечной волны в материале образца - 3,26 мм/мкс.
Приложение 4
Рекомендуемое
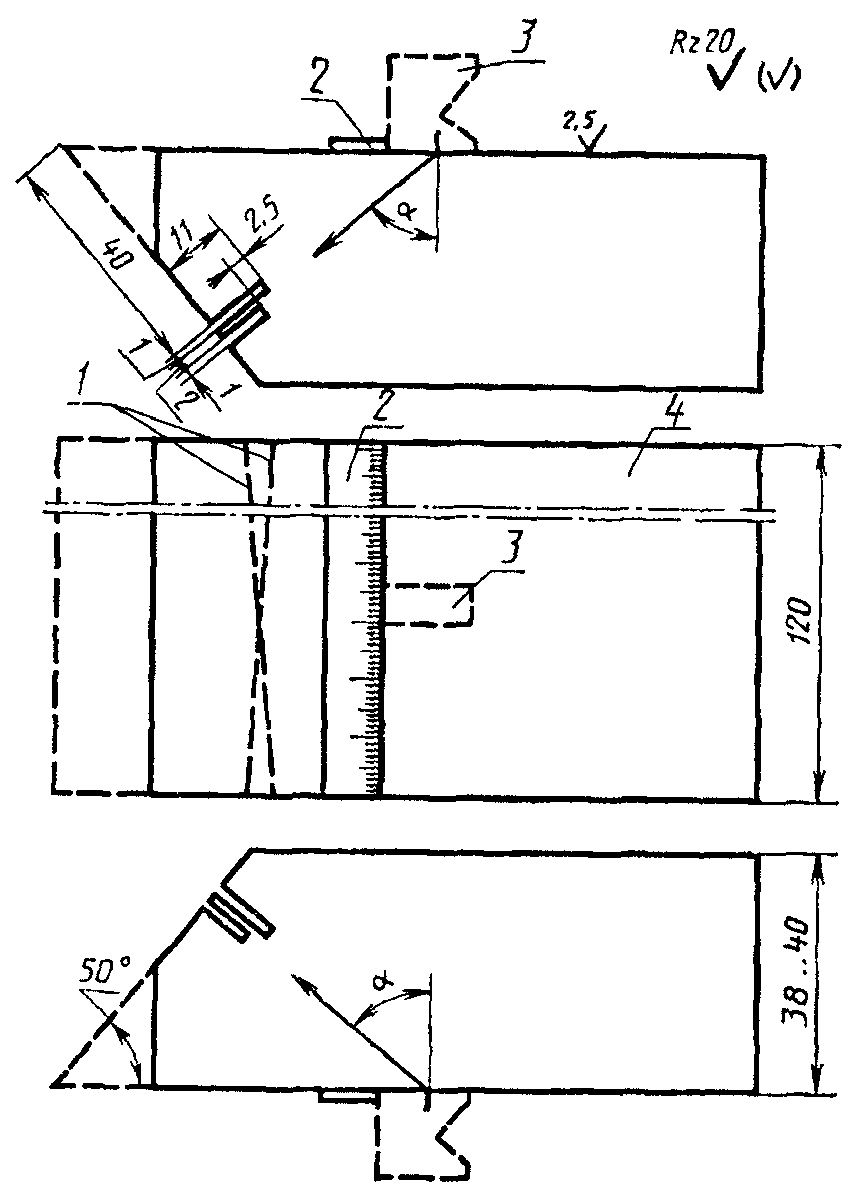
**ОБРАЗЕЦ СО-4 ДЛЯ ИЗМЕРЕНИЯ ДЛИНЫ ВОЛНЫ И ЧАСТОТЫ**
**УЛЬТРАЗВУКОВЫХ КОЛЕБАНИЙ ПРЕОБРАЗОВАТЕЛЕЙ**
1 - пазы; 2 - линейка; 3 - преобразователь; 4 - блок
из стали марки 20 по ГОСТ 1050-74 или стали марки 3
по ГОСТ 14637-79; разность глубины пазов на концах
образца (h), ширина образца (l)
Стандартный образец СО-4 применяют для измерения длины волны (частоты), возбуждаемой преобразователями с углами ввода от 40 до 65° и частотой от 1,25 до 5,00 МГц.
Длину волны (частоту f) определяют интерференционным методом по усредненному значению расстояний между четырьмя ближайшими к центру образца экстремумами амплитуды эхо-сигнала от параллельных пазов с плавно меняющейся глубиной
где - угол между отражающими поверхностями пазов, равный (см. чертеж)
Частоту f определяют по формуле
где - скорость распространения поперечной волны в материале образца, м/с.
ЗАВИСИМОСТЬ N = f() ДЛЯ СТАЛИ, АЛЮМИНИЯ И ЕГО СПЛАВОВ,
**ТИТАНА И ЕГО СПЛАВОВ**
Приложение 6
Рекомендуемое
**МЕТОДИКА ОПРЕДЕЛЕНИЯ ПРЕДЕЛЬНОЙ ЧУВСТВИТЕЛЬНОСТИ**
**ДЕФЕКТОСКОПА И ЭКВИВАЛЕНТНОЙ ПЛОЩАДИ ВЫЯВЛЕННОГО ДЕФЕКТА**
**ПО ОБРАЗЦУ С ЦИЛИНДРИЧЕСКИМ ОТВЕРСТИЕМ**
Предельную чувствительность () в квадратных миллиметрах дефектоскопа с наклонным преобразователем (или эквивалентную площадь выявленного дефекта) определяют по стандартному образцу предприятия с цилиндрическим отверстием или по стандартному образцу СО-2А или СО-2 в соответствии с выражением
где - показание аттенюатора, соответствующее ослаблению эхо-сигнала от бокового цилиндрического отверстия в стандартном образце предприятия или в стандартном образце СО-2А, или СО-2 до уровня, при котором оценивают предельную чувствительность, дБ;
- показание аттенюатора, при котором оценивают предельную чувствительность дефектоскопа или при котором амплитуда эхо-сигнала от исследуемого дефекта достигает уровня, при котором оценивают предельную чувствительность, дБ;
- разность между коэффициентами прозрачности границы призма преобразователя - металл контролируемого соединения и коэффициентом прозрачности границы призма преобразователя - металл стандартного образца предприятия или стандартного образца СО-2А (или СО-2), дБ ().
При эталонировании чувствительности по стандартному образцу предприятия, имеющему форму и чистоту поверхности такую же, как и контролируемое соединение, ;
- радиус цилиндрического отверстия, мм;
- скорость поперечной волны в материале образца и контролируемого соединения, м/с;
f - частота ультразвука, МГц;
- средний путь ультразвука в призме преобразователя, мм;
- скорость продольной волны в материале призмы, м/с;
и - угол ввода ультразвукового луча в металл и угол призмы преобразователя соответственно, град;
Н - глубина, для которой оценивается предельная чувствительность или на которой расположен выявляемый дефект, мм;
- глубина расположения цилиндрического отверстия в образце, мм;
- коэффициент затухания поперечной волны в металле контролируемого соединения и образца, .
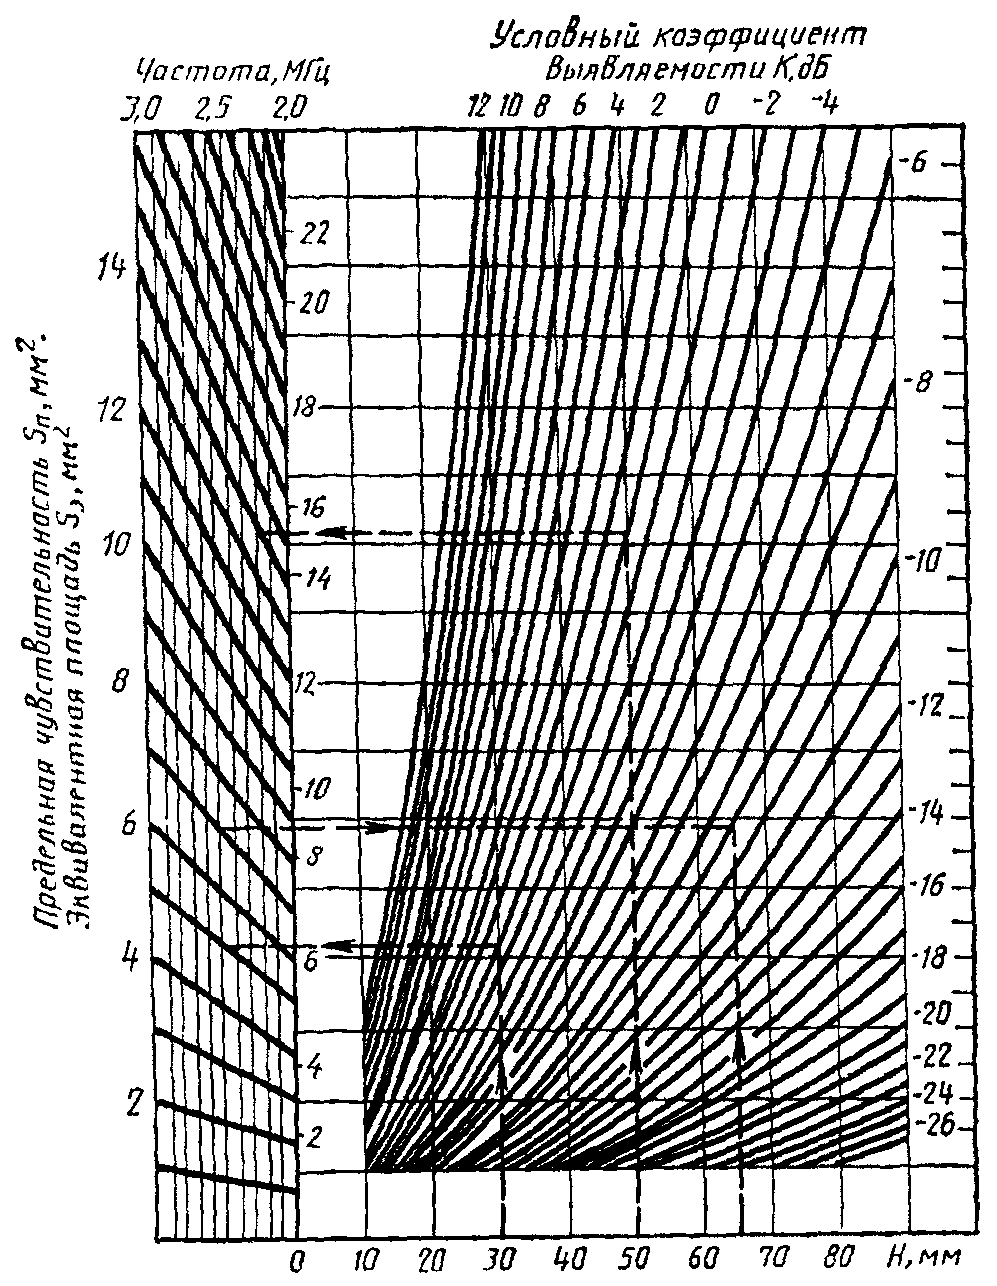
Для упрощения определения предельной чувствительности и эквивалентной площади рекомендуется рассчитать и построить диаграмму (SKH-диаграмму), связывающую предельную чувствительность (эквивалентную площадь ), условный коэффициент K выявляемости дефекта () и глубину H, для которой оценивается (настраивается) предельная чувствительность или на которой расположен выявленный дефект.
Сходимость расчетных и экспериментальных значений при = (50 +/- 5)° не хуже 20%.
*Пример* построения SKH-диаграммы и определения предельной
чувствительности и эквивалентной площади
Контроль швов стыковых сварных соединений листов толщиной 50 мм из малоуглеродистой стали выполняют при помощи наклонного преобразователя с известными параметрами: , , . Частота ультразвуковых колебаний, возбуждаемых преобразователем, лежит в пределах 26,5 МГц +/- 10%. Коэффициент затухания = 0,001 .
При измерении по стандартному образцу СО-2 установлено, что = 50°. SKH-диаграмма, рассчитанная для изложенных условий и b = 3 мм, = 44 мм по формуле, приведенной выше, показана на чертеже.
*Пример* 1.
Измерением установлено, что f = 2,5 МГц. Эталонирование осуществляется по стандартному образцу предприятия с цилиндрическим отверстием диаметром 6 мм, расположенным на глубине = 44 мм, форма и чистота поверхности образца соответствует форме и чистоте поверхности контролируемого соединения.
Показание аттенюатора, соответствующее максимальному ослаблению, при котором еще звуковым индикатором регистрируется эхо-сигнал от цилиндрического отверстия в образце, составляет = 38 дБ.
Требуется определить предельную чувствительность при данной настройке дефектоскопа ( 38 дБ) и поиске дефектов на глубине Н = 30 мм.
Искомое значение предельной чувствительности на SKH-диаграмме соответствует точке пересечения ординаты H = 30 мм с линией и составляет 5 мм2.
Требуется настроить дефектоскоп на предельную чувствительность = 7 мм2 для глубины расположения искомых дефектов H = 65 мм, = 38 дБ.
Заданным значениям и H по SKH-диаграмме соответствует = -9 дБ.
Тогда = -9 + 38 = 29 дБ.
*Пример* 2.
Измерением установлено, что f = 2,2 МГц. Настройка осуществляется по стандартному образцу СО-2 ( = 44 мм). Путем сопоставления амплитуд эхо-сигналов от одинаковых цилиндрических отверстий в листах контролируемого соединения и в стандартном образце СО-2 установлено, что = -6 дБ.
Показание аттенюатора, соответствующее максимальному ослаблению, при котором еще звуковым индикатором фиксируется эхо-сигнал от цилиндрического отверстия в СО-2, составляет = 43 дБ.
Требуется определить эквивалентную площадь выявленного дефекта. В соответствии с измерениями глубина расположения дефекта H = 50 мм, а показание аттенюатора, при котором еще фиксируется эхо-сигнал от дефекта, = 37 дБ.
Искомое значение эквивалентной площади выявленного дефекта на SKН-диаграмме соответствует точке пересечения ординаты H = 50 мм с линией = 37 - (43 - 6) = 0 дБ и составляет 14 мм2.
Приложение 7
Рекомендуемое
**МЕТОДИКА ОПРЕДЕЛЕНИЯ МАКСИМАЛЬНОГО ШАГА СКАНИРОВАНИЯ**
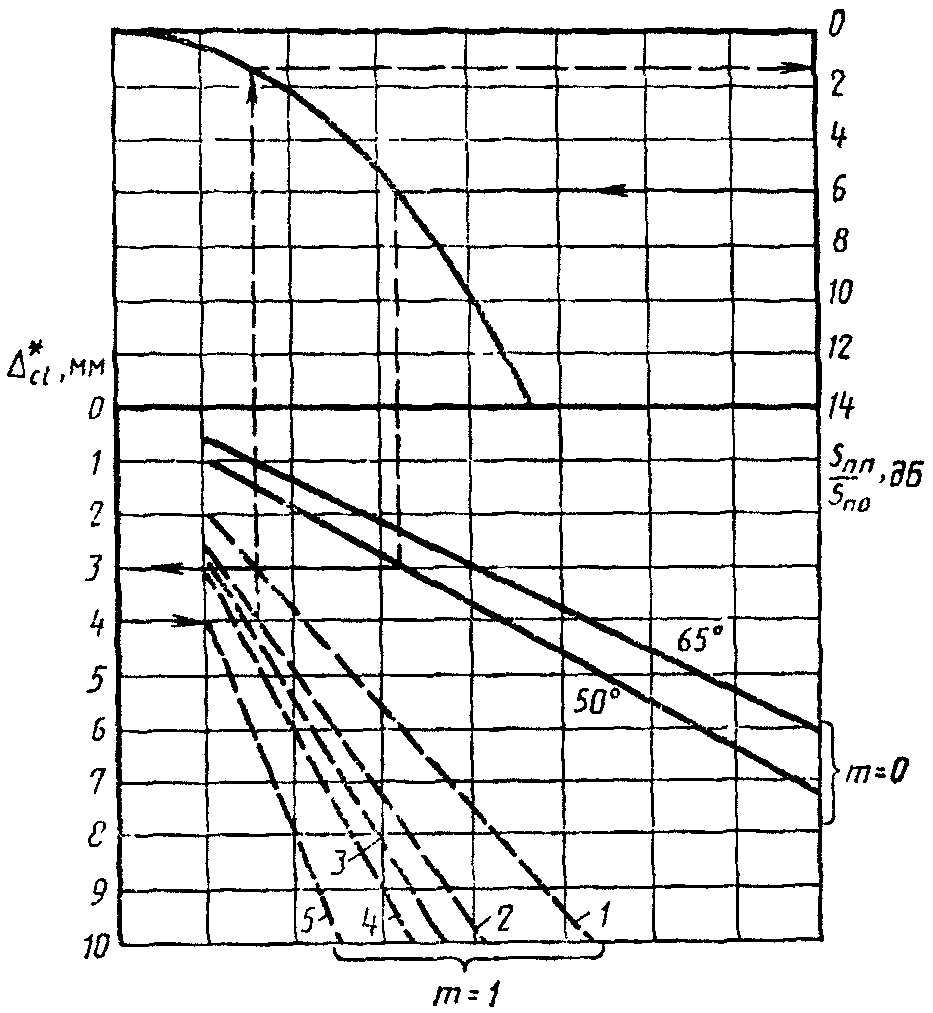
Шаг сканирования при поперечно-продольном перемещении преобразователя с параметрами 15 мм и af = 15 мм МГц определяется по номограмме, приведенной на чертеже (m - способ прозвучивания).
1 - = 65°, = 20 мм и = 50°, = 30 мм; 2 - = 50°,
= 40 мм; 3 - = 65°, = 30 мм; 4 - = 50°, = 50 мм;
5 - = 50°, = 60 мм
Примеры:
1. Заданы = 6 дБ, m = 0, = 50°. По номограмме = 3 мм.
2. Заданы = 50°, = 40 мм, m = 1, = 4 мм. По номограмме 2 дБ.
Шаг сканирования при продольно-поперечном перемещении преобразователя определяют по формуле
или
,
где i - 1, 2, 3 и т.д. - порядковый номер шага;
- расстояние от точки выхода до сканируемого сечения, нормального к контактной поверхности контролируемого объекта.
Параметр Y определяется экспериментально по цилиндрическому отверстию в образце СО-2 или СО-2А, или по стандартному образцу предприятия. Для этого измеряют условную ширину цилиндрического отверстия при ослаблении максимальной амплитуды, равном , и минимальное расстояние от проекции центра отражателя на рабочую поверхность образца до точки ввода преобразователя, находящегося в положении, при котором определяли условную ширину . Значение рассчитывают по формуле
,
где - приведенное расстояние от излучателя до точки выхода луча в преобразователе.
Обязательное
**КЛАССИФИКАЦИЯ ДЕФЕКТНОСТИ СТЫКОВЫХ СВАРНЫХ ШВОВ**
**ПО РЕЗУЛЬТАТАМ УЛЬТРАЗВУКОВОГО КОНТРОЛЯ**
1. Настоящее Приложение распространяется на стыковые сварные швы магистральных трубопроводов и строительных конструкций и устанавливает классификацию дефектности стыковых сварных швов металлов и их сплавов толщиной 4 мм и более по результатам ультразвукового контроля.
Приложение является унифицированным разделом стандарта СССР и стандартом ГДР по следующим основным признакам:
обозначение и наименование дефектов сварных швов;
отнесение дефектов к одному из типов;
установление ступеней размера дефектов;
установление ступеней частоты дефектов;
установление длины оценочного участка;
установление класса дефектности в зависимости от типа дефектов, ступени размера и ступени частоты дефектов.
2. Основными измеряемыми характеристиками выявленных дефектов являются:
диаметр D эквивалентного дискового отражателя;
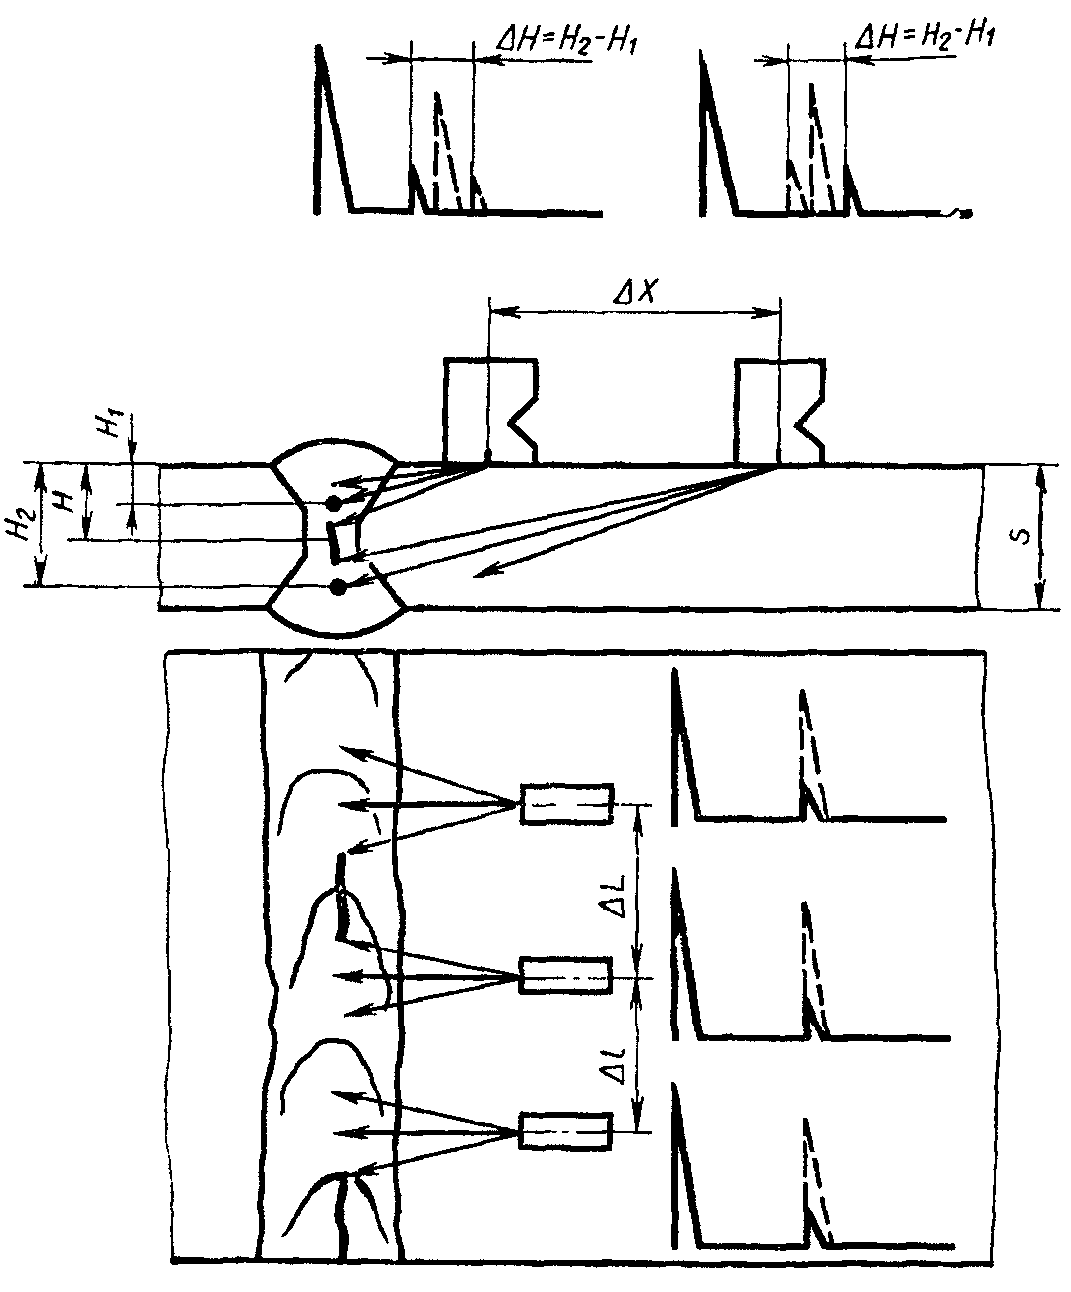
координаты дефекта (H, X) в сечении (черт. 1);
Черт. 1
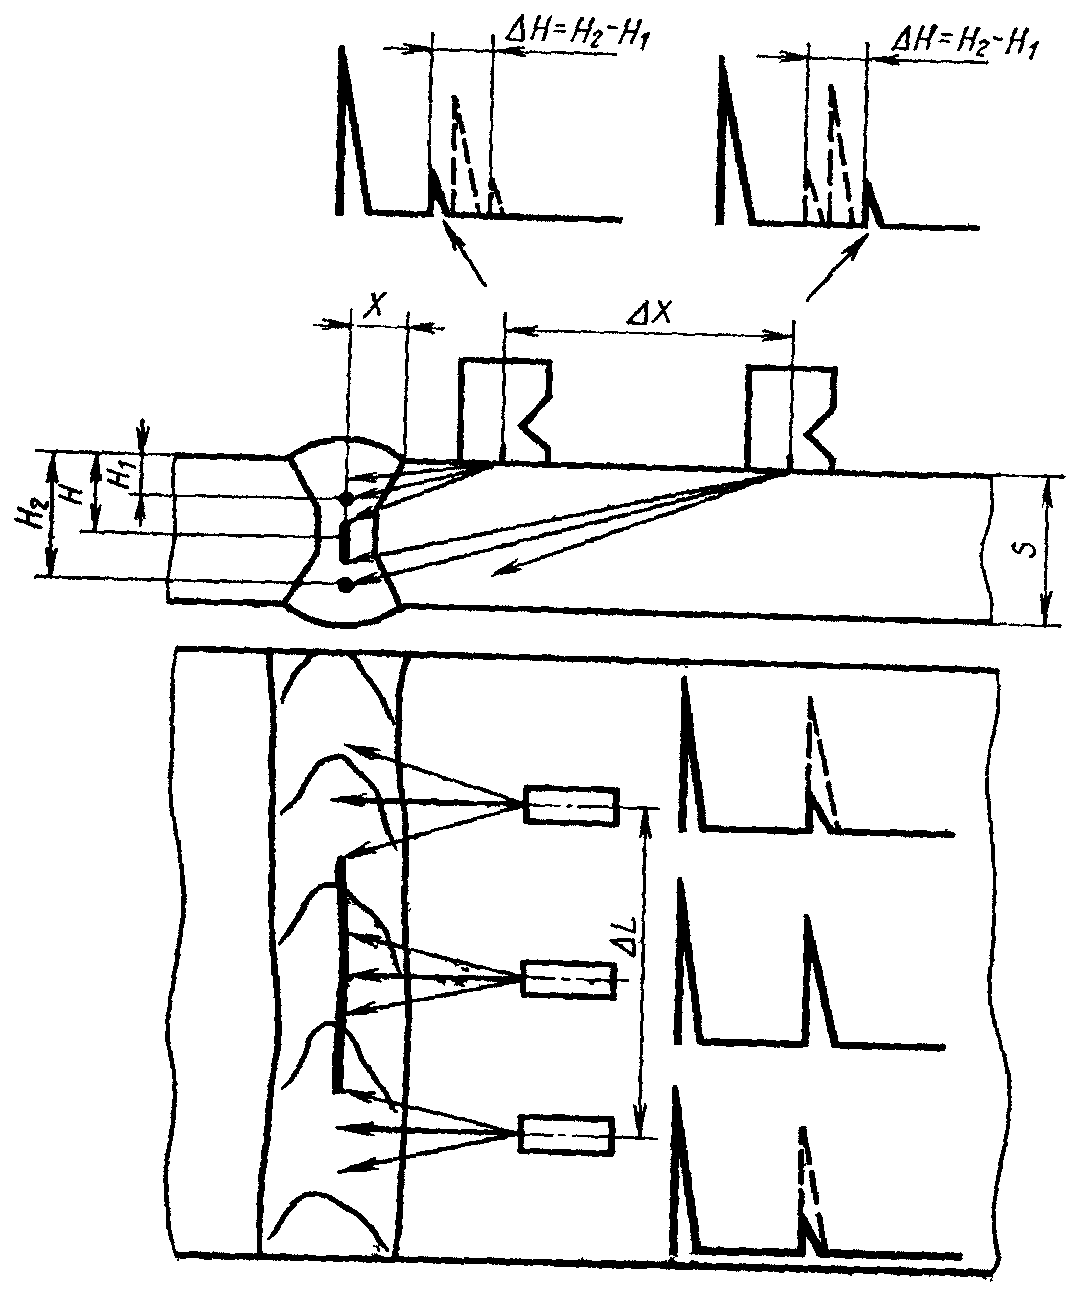
условные размеры дефекта (см. черт. 1);
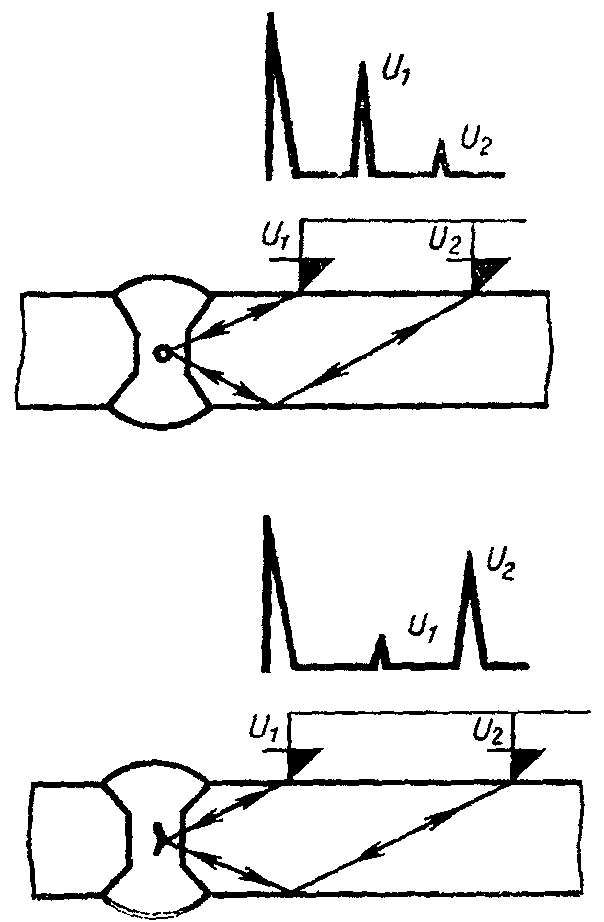
соотношение амплитуд эхо-сигнала , отраженного от выявленного дефекта, и эхо-сигнала , претерпевшего зеркальное отражение от внутренней поверхности (черт. 2);
Черт. 2
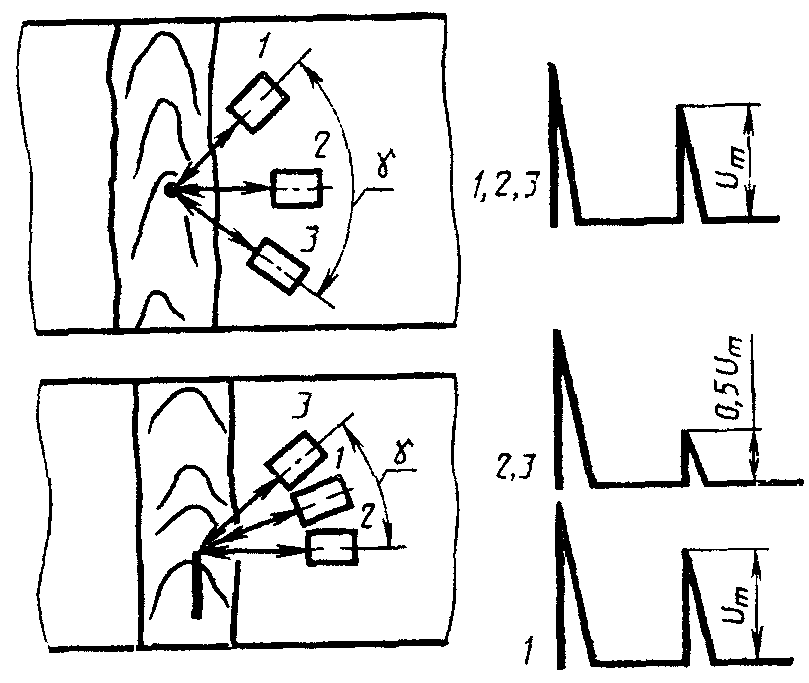
угол поворота преобразователя между крайними положениями, при которых максимальная амплитуда эхо-сигнала от края выявленного дефекта уменьшается в два раза по отношению к максимальной амплитуде эхо-сигнала при расположении преобразователя перпендикулярно к оси шва (черт. 3).
Черт. 3
Характеристики, используемые для оценки качества конкретных сварных швов, порядок и точность их измерений должны устанавливаться в технической документации на контроль.
3. Диаметр D эквивалентного дискового отражателя определяют при помощи диаграммы или стандартных (испытательных) образцов по максимальной амплитуде эхо-сигнала от выявленного дефекта.
4. Условными размерами выявленного дефекта являются (см. черт. 1):
условная протяженность ;
условная ширина ;
условная высота .
5. Условную протяженность в миллиметрах измеряют по длине зоны между крайними положениями преобразователя, перемещаемого вдоль шва, ориентированного перпендикулярно к оси шва.
Условную ширину в миллиметрах измеряют по длине зоны между крайними положениями преобразователя, перемещаемого перпендикулярно шву.
Условную высоту в миллиметрах (или в микросекундах) измеряют как разность значений глубин (, ) расположения дефекта в крайних положениях преобразователя, перемещаемого перпендикулярно шву.
Крайними положениями преобразователя считают те, при которых амплитуда эхо-сигнала от выявленного дефекта уменьшается до уровня, составляющего заданную часть от максимального значения и установленного в технической документации на контроль, утвержденной в установленном порядке.
Условную ширину и условную высоту дефекта измеряют в сечении шва, где эхо-сигнал от дефекта имеет наибольшую амплитуду при одних и тех же положениях преобразователя.
6. По результатам ультразвукового контроля дефекты относят к одному из типов:
объемные непротяженные;
объемные протяженные;
плоскостные.
7. Для определения принадлежности дефекта к одному из типов (табл. 1) используют:
сравнение условной протяженности выявленного дефекта с расчетными или измеренными значениями условной протяженности ненаправленного отражателя на той же глубине, что и выявленный дефект;
сравнение амплитуд эхо-сигнала, отраженного от выявленного дефекта обратно к ближнему ко шву преобразователю (), с амплитудой эхо-сигнала (), претерпевшего зеркальное отражение от внутренней поверхности (см. черт. 2);
сравнение отношения условных размеров выявленного дефекта с отношением условных размеров ненаправленного отражателя ;
сравнение угла между крайними положениями преобразователя, соответствующими уменьшению максимальной амплитуды эхо-сигнала от края дефекта в два раза, со значением , установленным технической документацией на контроль.
Таблица 1
| Типы дефектов | Признаки |
| --- | --- |
| Объемные | Дельта L <= Дельта L ; U > U |
| непротяженные | 0 1 2 или Дельта X Дельта X 0 Дельта L <= Дельта L -------- ~= ---------, 0 Дельта H Дельта H 0 или Дельта L <= Дельта L ; гамма >= гамма 0 0 |
| Объемные протяженные | Дельта L > Дельта L ; U > U 0 1 2 или Дельта X Дельта X 0 Дельта L > Дельта L -------- ~= ---------, 0 Дельта H Дельта H 0 или Дельта L > Дельта L ; гамма >= гамма 0 0 |
| Плоскостные | U < U 1 2 или Дельта X Дельта X 0 -------- <= ----------, Дельта H Дельта H 0 или гамма < гамма 0 |
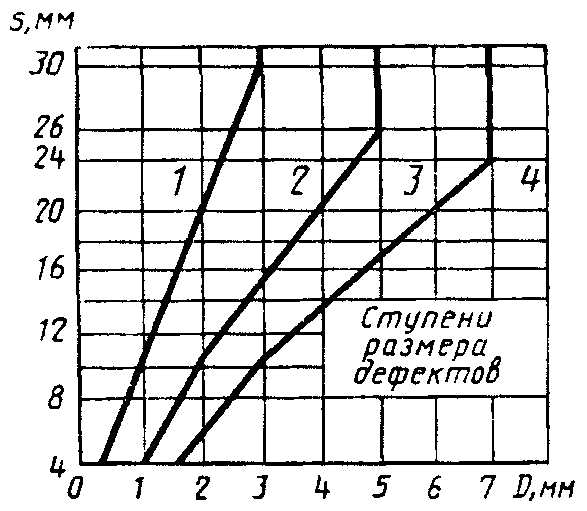
8. В зависимости от отношения эквивалентного диаметра D выявленного дефекта к толщине s свариваемого металла установлены четыре ступени размера дефектов, которые определяют по черт. 4.
Черт. 4
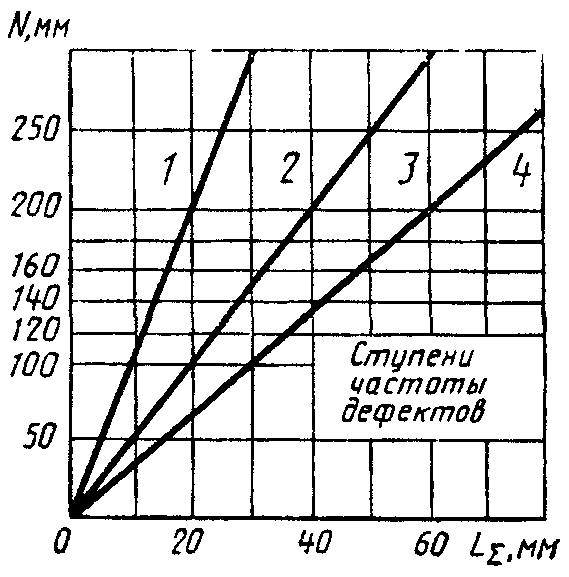
9. В зависимости от отношения суммарной протяженности дефектов на оценочном участке к длине оценочного участка l установлены четыре ступени частоты дефектов, которые определяют по черт. 5.
Черт. 5
Суммарную протяженность рассчитывают для дефектов каждого типа отдельно; при этом для объемных протяженных и плоскостных суммируют их условные протяженности , а для объемных непротяженных суммируют их эквивалентные диаметры D.
10. Длину оценочного участка определяют в зависимости от толщины свариваемого металла. При s > 10 мм оценочный участок принимают равным 10s, но не более 300 мм, при 10 мм - равным 100 мм.
Выбор этого участка на сварном шве производят в соответствии с требованиями технической документации на контроль, утвержденной в установленном порядке.
Если длина контролируемого сварного шва меньше, чем расчетная длина оценочного участка, то за длину оценочного участка принимают длину сварного шва.
11. Проверенные участки швов в зависимости от типа дефектов, места их расположения по сечению, ступени размера дефектов (первая цифра) и ступени частоты дефектов (вторая цифра) относят к одному из пяти классов в соответствии с табл. 2.
Таблица 2
| Типы дефектов | Классы дефектности | Ступени размера дефекта и ступени частоты дефектов |
| --- | --- | --- |
| Объемные непротяженные | 1 2 3 4 5 | 11 12; 21 13; 22; 31 23; 32 14; 24; 33; 41; 42; 43; 44 |
| Объемные протяженные подповерхностные и выходящие на поверхность | 1 2 3 4 5 | - - 11 12; 21 13; 14; 22; 23; 24; 31; 32; 33; 34; 41; 42; 43; 44 |
| Объемные протяженные в сечении шва | 1 2 3 4 5 | - 11 12; 21 13; 22 14; 23; 24; 31; 32; 33; 34; 41; 42; 43; 44 |
| Плоскостные | 1 2 3 4 5 | - - - - 11; 12; 13; 14; 21; 22; 23; 24; 31; 32; 33; 34; 41; 42; 43; 44 |
По соглашению между изготовителем и потребителем допускается разделять первый класс на подклассы.
При обнаружении на оценочном участке дефектов различного типа каждый тип классифицируют отдельно и сварной шов относят к большему по номеру классу.
Если два типа дефектов на оценочном участке отнесены к одному классу, то сварной шов относят к классу, порядковый номер которого больше на единицу.
Результаты классификации сварных швов по дефектности могут сравниваться при условии, что контроль выполнен при одних и тех же основных параметрах ультразвуковой дефектоскопии, а измеряемые характеристики дефектов определены по одним и тем же методикам.
---
## Иллюстрации
$\text{мм}^{- 1}$
$\alpha$
$l_{1}$
$l = Htg\alpha$
$\alpha \pm 1$
$\pm \frac{IT14}{2}$
$S_{\text{п}}$
$S_{1} = hb$
$S_{\text{п}} = NS_{1}$
$\epsilon$
$\Delta_{cl}$
$\Delta_{ct}$
$\Delta_{cl}^{*}$
$\Delta_{ct}^{*}$
$\Delta_{cl} = \Delta_{cl}^{*}$
$\Delta_{ct} = \Delta_{ct}^{*}$
$S_{\text{э}}$
$U_{\text{д}}$
$\Delta L$
$\Delta X$
$\Delta H$
$\Delta L$
$\Delta X$
$\Delta H$
$\Delta L$
$\Delta X$
$\Delta H$
$\Delta X$
$\Delta H$
$\Delta l$
$\Delta L$
$\Delta X$
$\Delta L_{0}$
$\Delta X_{0}$
$\Delta L$
$\Delta L_{0}$
$\Delta X$
$\Delta X_{0}$
$U_{1}$
$U_{2}$
$\Delta X/\Delta H$
$\Delta X_{0}/\Delta H_{0}$
$\Delta L \leq \Delta L_{0}$
$\Delta L>\Delta L_{0}$
$\Delta l \leq \Delta L_{0}$
$\sigma_{2\text{н}} = \sigma_{2}/ \int_{\text{Т}} U(x)dx$
$\sigma_{2}$
$\sigma_{2\text{н}}$
$\sigma_{2} = \int_{\text{Т}} (\text{х} - \text{х}_{\text{о}})^{2}U(x)dx$
$x_{0}$
$x_{0} = \int_{\text{Т}} xU(x)dx/ \int_{\text{Т}} U(x)dx$
$x_{0}$
$K_{\text{у}}^{I}$
$K_{\text{у}}^{II}$
$\beta$
$\beta$
$K_{\text{у}_{i}}$
$N_{x_{i}}$
$N_{0}$
$K_{\text{у}_{20}} = N_{x_{20}} - N_{0}$
$K_{\text{у}_{50}} = N_{x_{50}} - N_{0}$
$N_{0}$
$N_{x_{i}}$
$K_{\text{у}_{i}}$
$\beta$
$2t_{\text{п}}$
$2t_{\text{п}} = t_{1} - 33,7$
$t_{1}$
$\lambda$
$\overline{\Delta L}$
$\Delta L$
$\lambda = 2tg\gamma\overline{\Delta L}$
$\gamma$
$\gamma = arctg(2h/l)$
$f = c_{t}/\lambda$
$c_{t}$
$\epsilon$
$S_{\text{п}}$
$S_{\text{э}}$
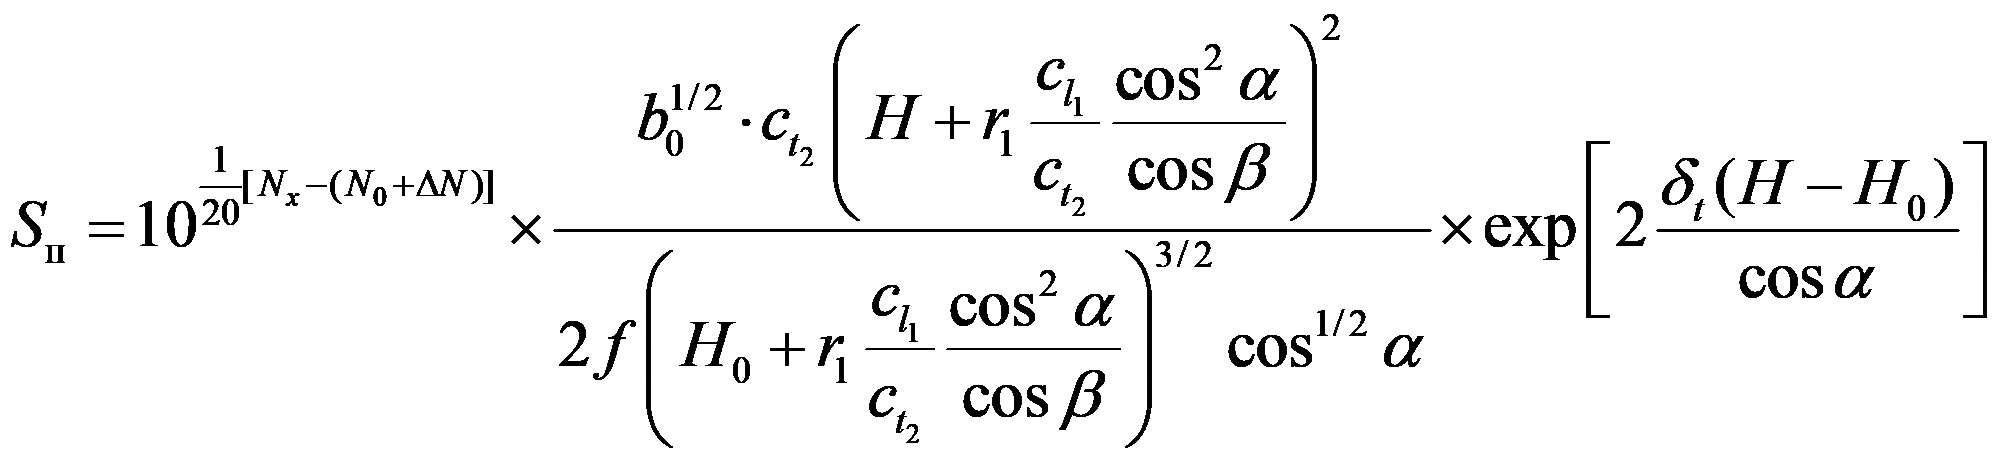
$N_{0}$
$N_{x}$
$S_{\text{п}}$
$\Delta N$
$\Delta N \leq 0$
$\Delta N = 0$
$b_{0}$
$c_{t_{2}}$
$r_{1}$
$c_{l_{1}}$
$\alpha$
$\beta$
$H_{0}$
$\delta_{t}$
$\text{мм}^{- 1}$
$S_{\text{п}}$
$S_{\text{э}}$
$K = N_{x} - N_{0} + |\Delta N|$
$S_{\text{п}}$
$\alpha$
$S_{\text{п}}$
$S_{\text{э}}$
$\beta$
$r_{1}$
$c_{l_{1}}$
$\delta_{t}$
$\text{мм}^{- 1}$
$\alpha$
$H_{0}$
$H_{0}$
$N_{0}$
$N_{x} = N_{0} =$
$K = N_{x} - N_{0} = 0$
$S_{\text{п}} \approx$
$S_{\text{п}}$
$N_{0}$
$S_{\text{п}}$
$K = N_{x} - N_{0}$
$N_{x} = K + N_{0}$
$H_{0}$
$\Delta N$
$N_{0}$
$N_{x}$
$S_{\text{э}}$
$K = N_{x} - (N_{0} + \Delta N)$
$S_{\text{э}} \approx$
$\Delta_{cl}^{*}$
$n \leq$
$\alpha_{0}$
$\delta$
$\alpha_{0}$
$\delta$
$\alpha_{0}$
$\delta$
$\alpha_{0}$
$\delta$
$\alpha_{0}$
$\delta$
$\alpha_{0}$
$\delta$
$S_{\text{пп}}/S_{\text{п}0}$
$\alpha$
$\Delta_{cl}^{*}$
$\alpha$
$\delta$
$\Delta_{cl}^{*}$
$S_{\text{пп}}/S_{\text{п}0} \approx$
$\Delta_{ci} = Y(n + \Delta rsin\alpha)(1 + Y)^{i - 1}$
$\Delta_{ci} = Y(L_{i} + \Delta rsin\alpha)$
$L_{i}$
$\Delta X$
$S_{\text{пп}}/S_{\text{п}0}$
$L_{min}$
$\Delta X$
$Y_{i}$
$Y_{i} = \frac{\Delta X}{L_{min} + \Delta rcos\alpha}$
$\Delta r = r_{1} \frac{c_{l_{1}}cos\alpha}{c_{2}cos\alpha}$
$U_{1}$
$U_{2}$
$\gamma$
$\Delta L$
$\Delta X$
$\Delta H$
$\Delta L$
$\Delta X$
$\Delta H$
$H_{2}$
$H_{1}$
$\Delta X$
$\Delta H$
$\Delta L$
$\Delta L_{0}$
$U_{1}$
$U_{2}$
$\Delta X/\Delta H$
$\Delta X_{0}/\Delta H_{0}$
$\gamma$
$U_{m}$
$\gamma_{0}$
$L_{\Sigma}$
$\Delta L$
$s \leq$