---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5359"
---
## Без названия
# Документ 5204
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 28 сентября 1989 г. N 2975
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**
**КОНТРОЛЬ НЕРАЗРУШАЮЩИЙ. СОЕДИНЕНИЯ СВАРНЫЕ**
**ЭЛЕКТРОРАДИОГРАФИЧЕСКИЙ МЕТОД.**
**ОБЩИЕ ТРЕБОВАНИЯ**
Nondestructive testing.
Welded joints. Electroradiography method.
General requirements
**ГОСТ 28277-89**
Группа В09
**ОКСТУ 0011**
1 января 1991 года
## ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством монтажных и специальных строительных работ СССР.
Исполнители: Ю.В. Попов, канд. техн. наук (руководитель темы); Ю.Е. Крюков; В.А. Филиппенков, канд. техн. наук.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 28.09.1989 N 2975.
3. Срок проверки - 1994 г.
4. Введен впервые.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 12.2.007.0-75 ГОСТ 7512-82 ГОСТ 9095-89 ГОСТ 15843-79 ГОСТ 18510-87 ГОСТ 20426-82 ГОСТ 21444-75 | 5.2 2.7, 3.1, 3.3, 3.6, 3.15, 4.3, 4.5 2.4 2.8 2.4 2.5 2.4 |
Настоящий стандарт устанавливает метод электрорадиографического контроля сварных соединений из металлов и их сплавов, выполненных сваркой плавлением, с применением тормозного и гамма-излучения и электрорадиографических носителей изображения (электрорадиографических пластин).
## 1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Электрорадиографический контроль применяют для выявления в сварных соединениях трещин, непроваров, пор, шлаковых, вольфрамовых, окисных и других включений, а также для выявления прожогов, подрезов и смещений сваренных кромок, недоступных для внешнего осмотра.
1.2. При электрорадиографическом контроле могут быть не выявлены любые несплошности и включения с размером в направлении просвечивания менее удвоенной чувствительности контроля, непровары и трещины, плоскость раскрытия которых не совпадает с направлением просвечивания и (или) величина раскрытия составляет менее 0,1 мм для радиационной толщины до 5 мм и менее 2% радиационной толщины для радиационной толщины свыше 5 мм, а также любые несплошности и включения, если их изображения на снимке совпадают с изображением посторонних деталей, острых углов или с зоной краевого эффекта от резких перепадов толщин просвечиваемых элементов.
1.3. Электрорадиографическому контролю подвергают сварные соединения, имеющие двусторонний доступ, обеспечивающий возможность установки кассеты с электрорадиографической пластиной и источника излучения в соответствии с требованиями настоящего стандарта.
1.4. К контролю сварных соединений электрорадиографическим методом допускаются дефектоскописты, прошедшие теоретическую подготовку и практическое обучение по утвержденной программе, сдавшие экзамен и имеющие соответствующее удостоверение на право проведения контроля. Дефектоскописты подвергаются ежегодной переаттестации.
## 2. ТРЕБОВАНИЯ К АППАРАТУРЕ И ПРИНАДЛЕЖНОСТЯМ ДЛЯ КОНТРОЛЯ
2.1. При электрорадиографическом контроле следует использовать электрорадиографическую аппаратуру и пластины, предназначенные для промышленного применения. Допускается использовать медицинскую электрорадиографическую аппаратуру и пластины, если они обеспечивают получение требуемой чувствительности контроля.
2.2. Электрорадиографические пластины должны быть помещены в светонепроницаемые кассеты со съемной шторкой. Пластины должны соответствовать требованиям технических условий.
2.3. Для проявления изображения следует использовать черный электрографический тонер. Допускается применение электрографических тонеров других цветов при условии обеспечения требований к качеству снимков, установленных настоящим стандартом.
2.4. Перенос тонерного изображения следует осуществлять на бумагу N 0 по ГОСТ 18510, N 1 марки А по ГОСТ 9095, ГОСТ 21444.
2.5. При электрорадиографическом контроле следует использовать источники излучения, предусмотренные ГОСТ 20426. Тип радиоактивного источника, напряжение на рентгеновской трубке и энергия ускоренных электронов должны устанавливаться в зависимости от радиационной толщины материала в технической документации на контроль или приемку сварных соединений.
2.6. Для защиты электрорадиографической пластины от обратного рассеянного излучения следует использовать металлические защитные экраны по ГОСТ 7512.
2.7. Для определения чувствительности контроля следует применять проволочные и канавочные эталоны чувствительности по ГОСТ 7512.
2.8. При электрорадиографическом контроле следует использовать маркировочные знаки по ГОСТ 15843, изготовленные из материала, обеспечивающего получение их четких изображений на снимках.
2.9. Электрорадиографическую аппаратуру при работе вне помещений следует устанавливать в месте, защищенном от действия атмосферных осадков, ветра и прямого солнечного света.
## 3. ТРЕБОВАНИЯ К ПОДГОТОВКЕ И ПРОВЕДЕНИЮ КОНТРОЛЯ
3.1. Подготовка сварных соединений к контролю (зачистка, устранение наружных дефектов, разметка и маркировка участков) должна выполняться по ГОСТ 7512.
3.2. На контролируемом участке сварного соединения следует устанавливать два эталона чувствительности: проволочный эталон непосредственно на шов с направлением проволок поперек шва и канавочный эталон на расстоянии не менее 5 мм от шва с направлением канавок поперек шва. При контроле сварных соединений без выпуклости шва используют два проволочных эталона чувствительности.
Эталоны чувствительности устанавливают на контролируемом участке со стороны, обращенной к источнику излучения: один в средней части контролируемого участка, а другой - у его края.
3.3. При невозможности установки эталонов чувствительности и (или) маркировочных знаков на контролируемом участке сварного соединения в соответствии с требованиями настоящего стандарта порядок проведения контроля без установки эталонов чувствительности и (или) маркировочных знаков должен быть предусмотрен в технической документации на контроль или приемку сварных соединений (ГОСТ 7512).
3.4. При контроле кольцевых швов трубопроводов с диаметром менее 100 мм допускается устанавливать канавочные эталоны чувствительности с направлением канавок вдоль шва.
3.5. В случае невозможности установки эталонов чувствительности со стороны источника излучения при контроле сварных соединений цилиндрических, сферических и других пустотелых объектов через две стенки с расшифровкой только прилегающего к кассете участка сварного соединения допускается устанавливать эталоны чувствительности со стороны кассеты с электрорадиографической пластиной.
#### 3.6 Порядок установки маркировочных знаков - по ГОСТ 7512.
3.7. Все операции электрорадиографического процесса (электризация, проявление, перенос изображения и закрепление снимка) следует выполнять в электрорадиографическом аппарате в соответствии с инструкцией по его эксплуатации.
3.8. Время между электризацией пластины и ее экспонированием, а также время между экспонированием и проявлением пластины должно быть минимальным и оговорено в документации на проведение контроля.
3.9. При проявлении следует получать негативные электрорадиографические снимки. Допускается получать позитивные электрорадиографические снимки в случаях, когда не требуется определять размеры дефектов.
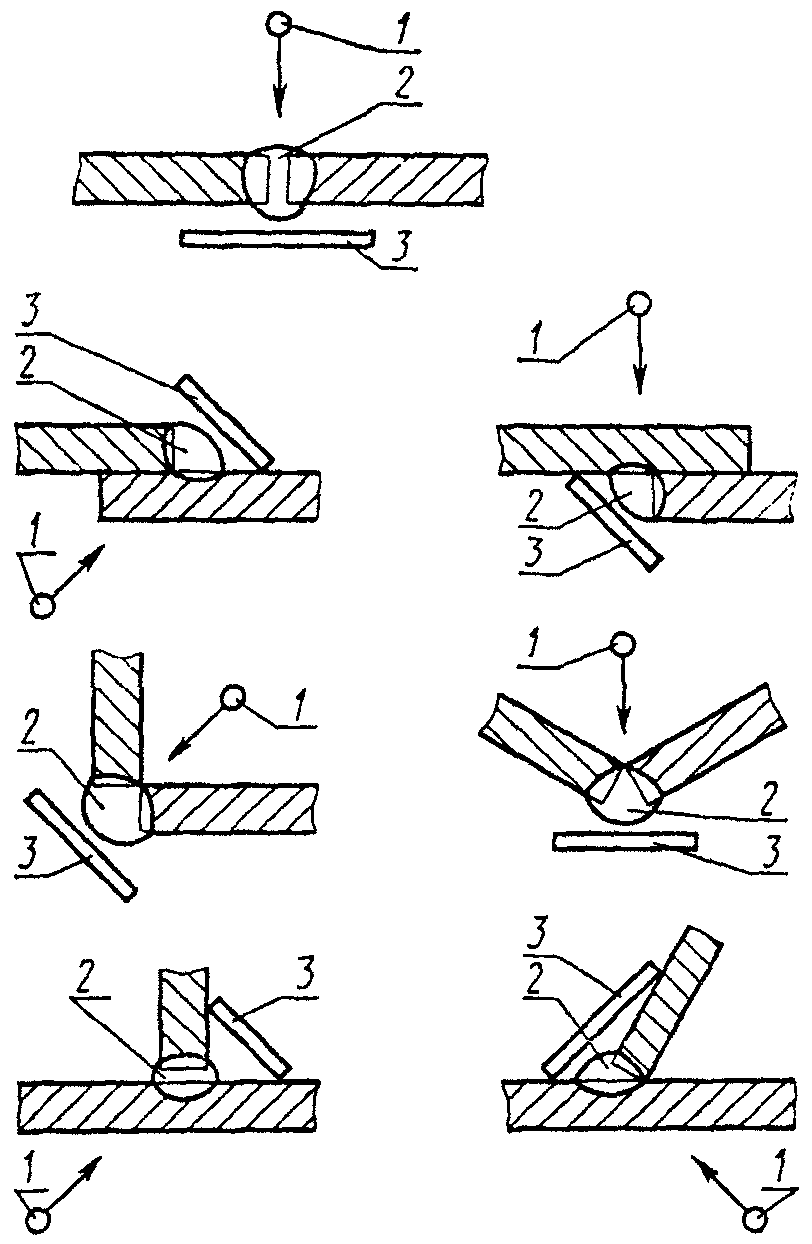
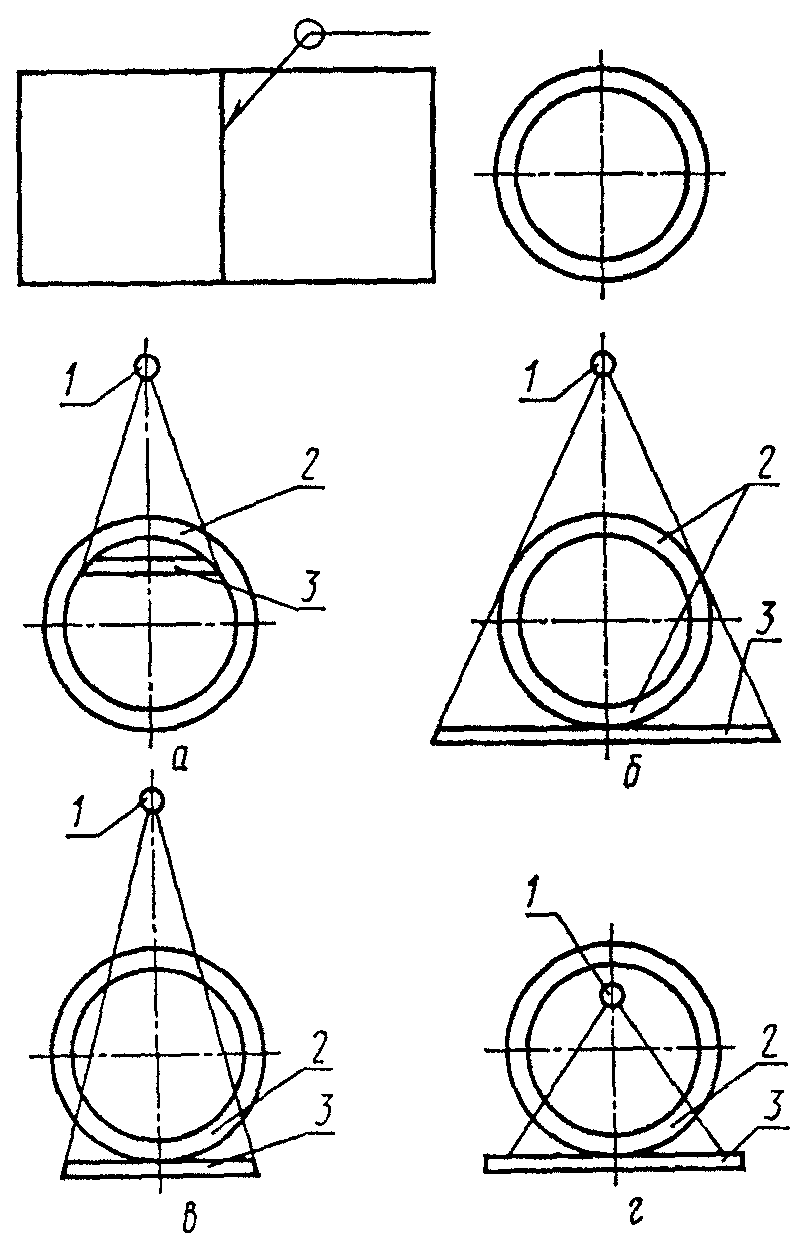
3.10. Контроль стыковых, нахлесточных, угловых и тавровых сварных соединений должен выполняться в соответствии со схемами, приведенными на черт. 1, 2.
Схемы контроля стыковых, нахлесточных, угловых
и тавровых сварных соединений
1 - источник излучения; 2 - контролируемый участок;
3 - кассета с электрорадиографической пластиной
Черт. 1
Схемы контроля кольцевых (стыковых, нахлесточных,
угловых и тавровых) сварных соединений
1 - источник излучения; 2 - контролируемый участок;
3 - кассета с электрорадиографической пластиной
Черт. 2
3.11. При контроле сварных соединений по черт. 2 (а, г) направление излучения должно совпадать с плоскостью контролируемого сварного соединения.
3.12. При контроле сварных соединений по черт. 2 (б, в) направление излучения следует выбирать таким, при котором изображения противолежащих участков не накладываются друг на друга. При этом угол между направлением излучения и плоскостью контролируемого сварного соединения не должен превышать 30°.
Если эти условия невыполнимы, контроль следует проводить по черт. 2б в соответствии с п. 3.11 с расшифровкой только прилегающего к электрорадиографической пластине участка сварного соединения.
3.13. При контроле сварных соединений с большим перепадом толщин, а также в случаях, если контролируемое сварное соединение не обеспечивает защиту электрорадиографического слоя от прямого облучения, контроль сварных соединений следует проводить с применением компенсаторов. Допускается использовать компенсаторы из любого материала, обеспечивающего требуемое ослабление излучения.
3.14. Для всех видов сварных соединений и схем просвечивания допускается проводить контроль с иным направлением излучения, чем по пп. 3.10 - 3.12. Направление излучения должно быть в этом случае указано в технической документации на контроль или приемку сварных соединений, при этом угол между направлением излучения и нормалью к электрорадиографической пластине и расстояние между контролируемым сварным соединением и электрорадиографической пластиной не должны превышать 45° и 150 мм.
3.15. Параметры электрорадиографического контроля (допустимую величину геометрической нерезкости и относительного увеличения размеров изображения дефектов, расстояние от источника излучения до контролируемого сварного соединения, размеры участков сварных соединений, контролируемых за одну экспозицию, максимальную длину или минимальное число участков, необходимую длину и ширину снимков) следует определять по ГОСТ 7512, при этом размеры электрорадиографической кассеты должны быть не менее требуемых размеров снимка.
## 4. ОБРАБОТКА РЕЗУЛЬТАТОВ КОНТРОЛЯ
4.1. Просмотр и расшифровку снимков следует проводить после переноса тонерного изображения с электрорадиографического слоя на бумагу и его закрепления. Снимки следует рассматривать в рассеянном свете.
#### 4.2 Снимки, допущенные к расшифровке, должны удовлетворять следующим требованиям:
на снимках не должно быть пятен, полос, загрязнений и следов изображения ранее выполненного снимка, затрудняющих его расшифровку;
на снимках должны быть видны изображения ограничительных и маркировочных знаков и эталонов чувствительности;
плотность почернения изображения сварного шва на снимке должна превышать оптическую плотность материала, на который перенесено тонерное изображение, не менее чем на 0,2 единицы оптической плотности;
разность плотностей почернения снимка, определенная в проходящем свете на различных участках снимка с одинаковой радиационной толщиной, не должна превышать 0,3 единицы оптической плотности;
на негативном изображении не должны присутствовать элементы позитивного изображения и наоборот. Допускается наличие элементов позитивного (негативного) изображения на негативных (позитивных) снимках на изображении маркировочных знаков или на участках снимка, не подлежащих расшифровке.
4.3. Чувствительность контроля, определенная по ГОСТ 7512, должна соответствовать требованиям технической документации на контроль. При различных значениях чувствительности контроля, определенной по проволочному и канавочному эталонам, следует принимать большее значение чувствительности в миллиметрах.
4.4. Видимая на снимке длина канавки эталона, по которой проводится определение чувствительности, должна быть равна ширине эталона. Допускается уменьшение ширины изображения канавки у краев канавочного эталона, а также увеличение видимого на снимке диаметра проволоки проволочного эталона на участке проволок, расположенном на выпуклости шва.
4.5. Определение размеров несплошностей и включений, запись результатов контроля и условные обозначения дефектов следует выполнять по ГОСТ 7512.
## 5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. При проведении электрорадиографического контроля должна быть обеспечена безопасность работ в соответствии с требованиями "Основных санитарных правил работы с радиоактивными веществами и другими источниками ионизирующих излучений" ОСП-72/87 N 4422-87, "Норм радиационной безопасности" НРБ-76/87 N 4392-87, "Санитарных правил при проведении рентгеновской дефектоскопии" N 2191-80, утвержденных Минздравом СССР.
5.2. Электрооборудование установок для электрорадиографического контроля должно соответствовать требованиям ГОСТ 12.2.007.0 и "Правилам устройства электроустановок", утвержденным Главгосэнергонадзором в 1985 г.
5.3. При эксплуатации подключенных к промышленной электросети установок для электрорадиографического контроля должна быть обеспечена безопасность работ в соответствии с требованиями "Правил технической эксплуатации электроустановок потребителей" и "Правил техники безопасности при эксплуатации электроустановок потребителей", утвержденных Главэнергонадзором в 1984 г.
5.4. Предприятия и организации, выполняющие работы по электрорадиографическому контролю, должны разработать документацию, определяющую правила и методы безопасной организации работ с учетом условий производства.
---
## Иллюстрации