---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5189"
---
## Без названия
# Документ 1507
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 5781-53"]:::rst
n1["ГОСТ 7314-55"]:::rst
n2["ГОСТ 5781-58"]:::rst
n3["ГОСТ 5781-61"]:::rst
n4["ГОСТ 5781-75"]:::rst
n5["ГОСТ 5781-82"]:::doc
n6["ГОСТ 34028-2016"]:::doc
n5 --> n6
n4 --> n5
n3 --> n4
n3 --> n4
n1 --> n3
n2 --> n3
n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 17 декабря 1982 г. N 4800
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**СТАЛЬ ГОРЯЧЕКАТАНАЯ ДЛЯ АРМИРОВАНИЯ**
**ЖЕЛЕЗОБЕТОННЫХ КОНСТРУКЦИЙ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Hot-rolled steel for reinforcement of ferroconcrete
structures. Specifications
**ГОСТ 5781-82**
Группа В22
**МКС 77.140.15**
**ОКП 09 3004; 09 3005;**
09 3006; 09 3007; 09 3008
Взамен ГОСТ 5.1459-72,
**ГОСТ 5781-75**
Дата введения
1 июля 1983 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством черной металлургии СССР, Госстроем СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного Комитета СССР по стандартам от 17.12.82 N 4800
**3. ВЗАМЕН ГОСТ 5.1459-72, ГОСТ 5781-75**
**4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ**
| Обозначение НТД, на который дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 380-94 | 2.3, 2.4 |
| ГОСТ 2590-88 | 1.6 |
| ГОСТ 7564-97 | 4.5 |
| ГОСТ 7565-81 | 3.4 |
| ГОСТ 7566-94 | 3.2, 3.6, 5.1 |
| ГОСТ 9454-78 | 4.8 |
| ГОСТ 12004-81 | 4.6 |
| ГОСТ 12344-2003 | 4.1 |
| ГОСТ 12348-78 | 4.1 |
| ГОСТ 12350-78 | 4.1 |
| ГОСТ 12352-81 | 4.1 |
| ГОСТ 12355-78 | 4.1 |
| ГОСТ 12356-81 | 4.1 |
| ГОСТ 14019-2003 | 4.7 |
| ГОСТ 18895-97 | 4.1 |
| ОСТ 14-34-78 | Приложение 2 |
5. Ограничение срока действия снято по протоколу N 3-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 5-6-93)
6. ИЗДАНИЕ (ноябрь 2005 г.) с Изменениями N 1, 2, 3, 4, 5, утвержденными в феврале 1984 г., июне 1987 г., декабре 1987 г., октябре 1989 г., декабре 1990 г. (5-84, 11-87, 3-88, 1-90, 3-91)
Настоящий стандарт распространяется на горячекатаную круглую сталь гладкого и периодического профиля, предназначенную для армирования обычных и предварительно напряженных железобетонных конструкций (арматурная сталь).
В части норм химического состава низколегированных сталей стандарт распространяется также на слитки, блюмсы и заготовки.
(Измененная редакция, Изм. N 4).
### 1. КЛАССИФИКАЦИЯ И СОРТАМЕНТ
1.1. В зависимости от механических свойств арматурную сталь подразделяют на классы A-I (А240), A-II (А300), A-III (А400); A-IV (A600), A-V (А800), A-VI (A1000).
1.2. Арматурную сталь изготовляют в стержнях или мотках. Арматурную сталь класса A-I (А240) изготовляют гладкой, классов A-II (А300), A-III (А400), A-IV (A600), A-V (A800) и A-VI (А1000) - периодического профиля.
По требованию потребителя сталь классов A-II (А300), A-III (А400), A-IV (A600) и A-V (A800) изготовляют гладкой.
1.1, 1.2. (Измененная редакция, Изм. N 5).
1.3. Номера профилей, площади поперечного сечения, масса 1 м длины арматурной стали гладкого и периодического профиля, а также предельные отклонения по массе для периодических профилей должны соответствовать указанным в табл. 1.
Таблица 1
Номер профиля (номинальный диаметр стержня dн)
Площадь поперечного сечения стержня, см2
Масса 1 м профиля
Теоретическая, кг
Пред. откл., %
6
0,283
0,222
+9,0
8
0,503
0,395
-7,0
10
0,785
0,617
+5,0 -6,0
12
1,131
0,888
14
1,540
1,210
16
2,010
1,580
+3,0 -5,0
18
2,540
2,000
20
3,140
2,470
22
3,800
2,980
25
4,910
3,850
28
6,160
4,830
32
8,040
6,310
+3,0 -4,0
36
10,180
7,990
40
12,570
9,870
45
15,000
12,480
50
19,630
15,410
+2,0 -4,0
55
23,760
18,650
60
28,270
22,190
70
38,480
30,210
80
50,270
39,460
(Измененная редакция, Изм. N 3).
1.4. Номинальные диаметры периодических профилей должны соответствовать номинальным диаметрам равновеликих по площади поперечного сечения гладких профилей.
1.5. Масса 1 м профиля вычислена по номинальным размерам при плотности стали, равной 7,85·103 кг/м3. Вероятность обеспечения массы 1 м должна быть не менее 0,9.
(Измененная редакция, Изм. N 3).
1.6. Предельные отклонения диаметра гладких профилей должны соответствовать ГОСТ 2590 для обычной точности прокатки.
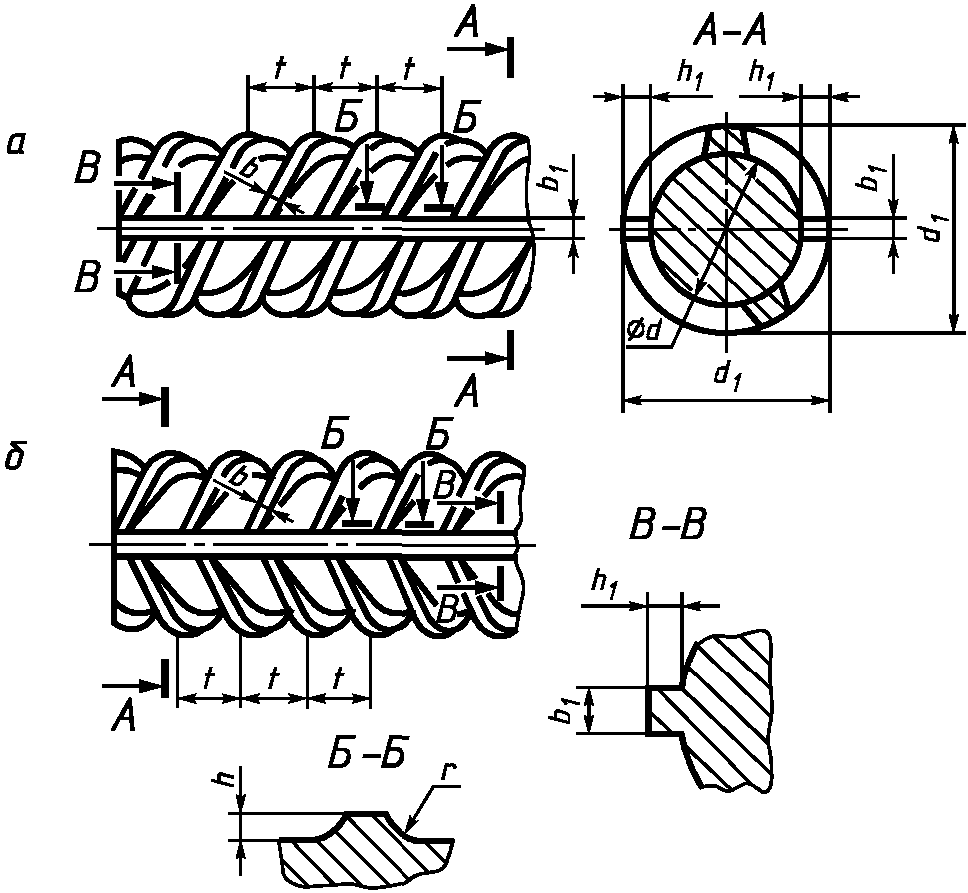
1.7. Арматурная сталь периодического профиля представляет собой круглые профили с двумя продольными ребрами и поперечными выступами, идущими по трехзаходной винтовой линии. Для профилей диаметром 6 мм допускаются выступы, идущие по однозаходной винтовой линии, диаметром 8 мм - по двухзаходной винтовой линии.
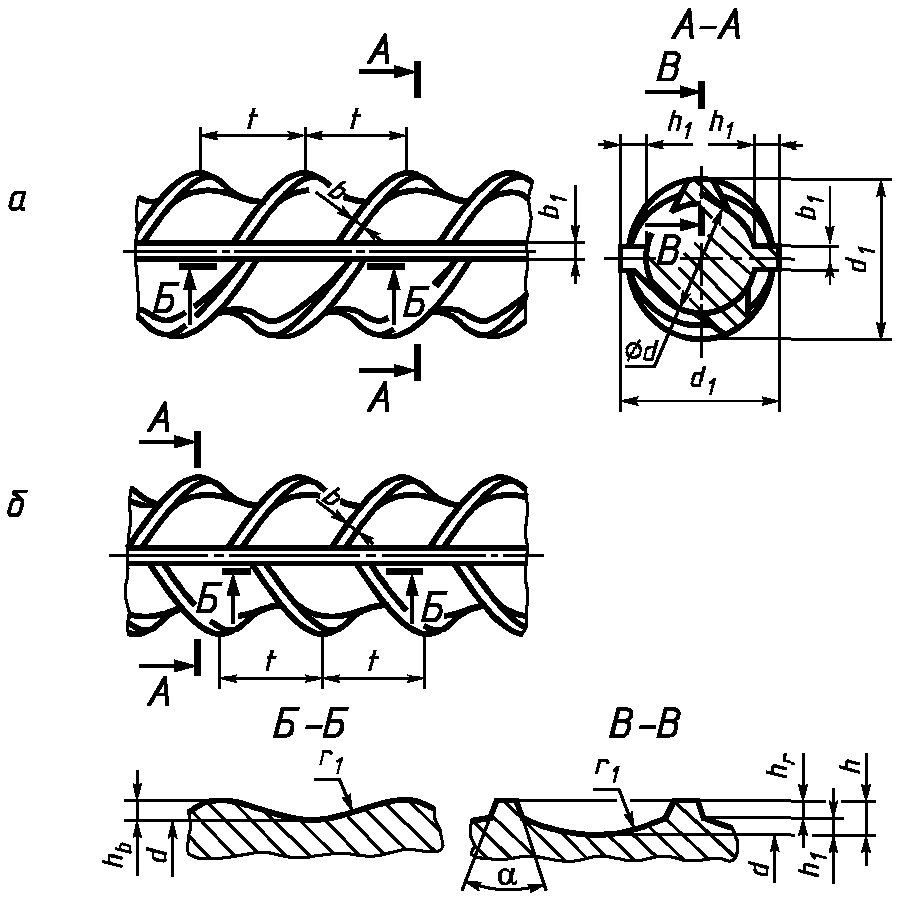
1.8. Арматурная сталь класса A-II (А300), изготовленная в обычном исполнении, профилем, приведенным на черт. 1а, и специального назначения Ac-II (Ас300) профилем, приведенным на черт. 2а, должна иметь выступы, идущие по винтовым линиям с одинаковым заходом на обеих сторонах профиля.
Черт. 1
Черт. 2
Сталь класса A-III (А400), изготовляемая профилем, приведенным на черт. 1б, и классов A-IV (A600), A-V (А800), A-VI (А1000) профилем, приведенным на черт. 1б, 2б, должна иметь выступы по винтовым линиям, имеющим с одной стороны профиля правый, а с другой - левый заходы.
Арматурную сталь специального назначения класса Ac-II (Ас300) изготовляют профилями, приведенными на черт. 1а или 2а.
Профиль, приведенный на черт. 2а, специального назначения изготовляют по согласованию изготовителя с потребителем. Форма и размеры профилей, приведенных на черт. 2а, б, могут уточняться.
1.9. Размеры и предельные отклонения размеров арматурной стали периодического профиля, изготовляемого по черт. 1а, б, должны соответствовать приведенным в табл. 2, а по черт. 2а, б - приведенным в табл. 3.
Таблица 2
Размеры, мм
Номер профиля (номинальный диаметр dн)
d
h
d1
h1
l
b
b1
r
Номин.
Пред. откл.
Номин.
Пред. откл.
6
5,75
+0,3 -0,5
0,5
+/- 0,25
6,75
0,5
5
0,5
1,0
0,75
8
7,5
0,75
9,0
0,75
0,75
1,25
1,1
10
9,3
1,0
+/- 0,5
11,3
1,0
7
1,0
1,5
1,5
12
11,0
1,25
13,5
1,25
2,0
1,9
14
13,0
15,5
16
15,0
1,5
18,0
1,5
8
1,5
2,2
18
17,0
20,0
20
19,0
22,0
22
21,0
+0,4 -0,5
24,0
25
24,0
27,0
28
26,5
+0,4 -0,7
2,0
+/- 0,7
30,5
2,0
9
2,5
3,0
32
30,5
34,5
10
2,0
3,0
36
34,5
2,5
39,5
2,5
12
3,5
40
38,5
43,5
45
43,0
3,0
49,0
3,0
15
2,5
3,5
4,5
50
48,0
54,0
55
53,0
+0,4 -1,0
+/- 1,0
59,0
4,0
60
58,0
64,0
5,0
70
68,0
+0,5 -1,1
74,0
4,5
5,5
80
77,5
83,5
Примечание. По требованию потребителя предельные отклонения размера d1 не должны превышать предельных отклонений d плюс удвоенные предельные отклонения h.
Таблица 3
Размеры, мм
Номер профиля (номинальный диаметр dн
d
h
d1
h1
hr
hB
t
b
b1
r1
Номин.
Пред. откл.
Номин.
Пред. откл.
10
8,7
+0,3 -0,5
1,6
+/- 0,5
11,9
1,6
0,6
1,0
10
0,7
1,5
11
50°
12
10,6
13,8
2,0
14
12,5
2,0
+0,65 -0,85
16,5
2,0
0,8
1,2
12
1,0
2,0
12
16
14,2
2,5
19,2
2,5
1,0
1,5
18
16,2
21,2
20
18,2
23,2
22
20,3
+0,4 -0,5
25,3
25
23,3
28,3
14
1,2
14
28
25,9
+0,4 -0,7
3,0
+1,0 -1,2
31,9
3,0
1,2
1,8
14
1,2
2,5
14
32
29,8
3,2
36,2
3,2
2,0
16
1,5
3,0
19
36
33,7
3,5
40,7
3,5
1,5
18
40
37,6
44,6
1.10. Относительные смещения винтовых выступов по сторонам профиля, разделяемых продольными ребрами, не нормируют.
Размеры, на которые не установлены предельные отклонения, приведены для построения калибра, и на готовом профиле не проверяют.
1.11. Овальность гладких профилей (разность наибольшего и наименьшего диаметров в одном сечении) не должна превышать суммы плюсового и минусового предельных отклонений по диаметру.
1.9. - 1.11. (Измененная редакция, Изм. N 3).
1.12. Арматурную сталь классов A-I (A240) и A-II (А300) диаметром до 12 мм и класса A-III (А400) диаметром до 10 мм включ. изготовляют в мотках или стержнях, больших диаметров - в стержнях. Арматурную сталь классов A-IV (А600), A-V (A800) и A-VI (А1000) всех размеров изготовляют в стержнях, диаметром 6 и 8 мм - по согласованию изготовителя с потребителем в мотках.
#### 1.13 Стержни изготовляют длиной от 6 до 12 м:
- мерной длины;
- мерной длины с немерными отрезками длиной не менее 2 м не более 15% от массы партии;
- немерной длины.
В партии стержней немерной длины допускается наличие стержней длиной от 3 до 6 м не более 7% от массы партии.
По согласованию изготовителя с потребителем допускается изготовление стержней от 5 до 25 м.
1.14. Предельные отклонения по длине мерных стержней должны соответствовать приведенным в табл. 4.
Таблица 4
Длина стержней, м
Пред. откл. по длине при точности порезки, мм
обычной
повышенной
До 6 включ.
+50
+25
Св. 6
+70
+35
Стержни повышенной точности изготовляют по требованию потребителя.
#### 1.15 Кривизна стержней не должна превышать 0,6% измеряемой длины.
Примеры условных обозначений
Арматурная сталь диаметром 20 мм, класса A-II (А300):
**20-A-II ГОСТ 5781-82**
То же, диаметром 18 мм, класса A-I (A240):
**18-A-I ГОСТ 5781-82**
В обозначение стержней класса A-II (А300) специального назначения добавляют индекс "с": Ac-II (Ас300).
(Измененная редакция, Изм. N 4).
### 2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Арматурную сталь изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
2.2. Арматурную сталь изготовляют из углеродистой и низколегированной стали марок, указанных в табл. 5. Марку стали указывает потребитель в заказе. При отсутствии указания марку стали устанавливает предприятие-изготовитель. Для стержней класса A-IV (A600) марки стали устанавливают по согласованию изготовителя с потребителем.
Таблица 5
Класс арматурной стали
Диаметр профиля, мм
Марка стали
A-I (А240)
6 - 40
Ст3кп, Ст3пс, Ст3сп
A-II (А300)
10 - 40
Ст5сп, Ст5пс
40 - 80
18Г2С
Ac-II (Ас300)
10 - 32 (36 - 40)
10ГТ
A-III (А400)
6 - 40
35ГС, 25Г2С
6 - 22
32Г2Рпс
A-IV (А600)
10 - 18 (6 - 8)
80С
10 - 32 (36 - 40)
20ХГ2Ц
A-V (А800)
(6 - 8) 10 - 32 (36 - 40)
23Х2Г2Т
A-VI (А1000)
10 - 22
22Х2Г2АЮ, 22Х2Г2Р, 20Х2Г2СР
Примечания: 1. Допускается изготовление арматурной стали класса A-V (A800) из стали марок 22Х2Г2АЮ, 22Х2Г2Р и 20Х2Г2СР. 2. Размеры, указанные в скобках, изготовляют по согласованию изготовителя с потребителем.
(Измененная редакция, Изм. N 3, 4).
2.3. Химический состав арматурной углеродистой стали должен соответствовать ГОСТ 380, низколегированной стали - нормам, приведенным в табл. 6.
Таблица 6
Марка стали
Массовая доля элементов, %
Углерод
Марганец
Кремний
Хром
Титан
Цирконий
Алюминий
Никель
Сера
Фосфор
Медь
не более
10ГТ
Не более 0,13
1,00 - 1,40
0,45 - 0,65
Не более 0,30
0,015 - 0,035
-
0,02 - 0,05
-
0,040
0,030
0,30
18Г2С
0,14 - 0,23
1,20 - 1,60
0,60 - 0,90
-
-
0,30
0,045
0,040
32Г2Рпс
0,28 - 0,37
1,30 - 1,75
Не более 0,17
0,001 - 0,015
0,050
0,045
35ГС
0,30 - 0,37
0,80 - 1,20
0,60 - 0,90
-
0,045
0,040
25Г2С
0,20 - 0,29
1,20 - 1,60
20ХГ2Ц
0,19 - 0,26
1,50 - 1,90
0,40 - 0,70
0,90 - 1,20
0,05 - 0,14
0,045
80С
0,74 - 0,82
0,50 - 0,90
0,60 - 1,10
Не более 0,30
0,015 - 0,040
-
0,040
23Х2Г2Т
0,19 - 0,26
1,40 - 1,70
0,40 - 0,70
1,35 - 1,70
0,02 - 0,08
0,015 - 0,050
0,045
22Х2Г2АЮ
1,50 - 2,10
0,005 - 0,030
0,02 - 0,07
0,040
0,040
22Х2Г2Р
1,50 - 1,90
1,50 - 1,90
0,02 - 0,08
0,015 - 0,050
20Х2Г2СР
0,16 - 0,26
1,40 - 1,80
0,75 - 1,55
1,40 - 1,80
2.3.1. В стали марки 20ХГ2Ц допускается увеличение массовой доли хрома до 1,7% и замена циркония на 0,02 - 0,08% титана. В стали марки 23Х2Г2Т допускается замена титана на 0,05 - 0,10% циркония. В этом случае в обозначении стали марки 20ХГ2Ц вместо буквы Ц ставят букву Т, стали марки 23Х2Г2Т вместо буквы Т ставят букву Ц.
В стали марки 32Г2Рпс допускается замена алюминия титаном или цирконием в равных единицах.
2.3.2. Массовая доля азота в стали марки 22Х2Г2АЮ должна составлять 0,015 - 0,030%, массовая доля остаточного азота в стали марки 10ГТ - не более 0,008%.
2.3.3. Массовая доля бора в стали марок 22Х2Г2Р, 20Х2Г2СР и 32Г2Рпс должна быть 0,001 - 0,007%. В стали марки 22Х2Г2АЮ допускается добавка бора 0,001 - 0,008%.
2.3.4. Допускается добавка титана в сталь марок 18Г2С, 25Г2С, 35ГС из расчета его массовой доли в готовом прокате 0,01 - 0,03%, в сталь марки 35ГС из расчета его массовой доли в готовом прокате, изготовленном в мотках, 0,01 - 0,06%.
2.4. Отклонения по химическому составу в готовом прокате из углеродистых сталей - по ГОСТ 380, из низколегированных сталей при соблюдении норм механических свойств - по табл. 7. Минусовые отклонения по содержанию элементов (кроме титана и циркония, а для марки стали 20Х2Г2СР - кремния) не ограничивают.
Таблица 7
Элемент
Пред. откл., %
Углерод
+0,020
Кремний
+0,050
Марганец
+0,100
Хром
+0,050
Медь
+0,050
Сера
+0,005
Фосфор
+0,005
Цирконий
+0,010 -0,020
Титан
+/- 0,010
Примечание. По согласованию изготовителя с потребителем сталь может изготовляться с другими отклонениями по содержанию хрома, кремния и марганца.
(Измененная редакция, Изм. N 3).
2.5. Арматурную сталь классов A-I (А240), A-II (А300), A-III (А400), A-IV (A600) изготовляют горячекатаной, класса A-V (А800) - с низкотемпературным отпуском, класса A-VI (A1000) - с низкотемпературным отпуском или термомеханической обработкой в потоке прокатного стана.
Допускается не проводить низкотемпературный отпуск стали классов A-V (A800) и A-VI (A1000) при условии получения относительного удлинения не менее 9% и равномерного удлинения не менее 2% при испытании в течение 12 ч после прокатки.
2.6. Механические свойства арматурной стали должны соответствовать нормам, указанным в табл. 8.
Таблица 8
Класс арматурной стали
Предел текучести
Временное сопротивление разрыву
Относительное удлинение , %
Равномерное удлинение , %
Ударная вязкость при температуре минус 60 °C
Испытание на изгиб в холодном состоянии (c - толщина оправки, d - диаметр стержня)
Н/мм2
кгс/мм2
Н/мм2
кгс/мм2
МДж/м2
кгс·м/см2
не менее
A-I (A240)
235
24
373
38
25
-
-
-
180°; c = d
A-II (A300)
295
30
490
50
19
180°; c = 3d
Ac-II (A300)
441
45
25
0,5
5
180°; c = d
A-III (A400)
390
40
590
60
14
-
-
90°; c = 3d
A-IV (A600)
590
60
883
90
6
2
45°; c = 5d
A-V (A800)
785
80
1030
105
7
A-VI (A1000)
980
100
1230
125
6
Примечания: 1. По согласованию изготовителя с потребителем допускается не проводить испытание на ударную вязкость арматурной стали класса Ac-II. 2. (Исключен, Изм. N 3). 3. Для арматурной стали класса A-IV диаметром 18 мм и стали марки 80С норму изгиба в холодном состоянии устанавливают не менее 30°. 4. Для арматурной стали класса A-I (A240) диаметром св. 20 мм при изгибе в холодном состоянии на 180°, c = 2d, класса A-II (А300) диаметром св. 20 мм - c = 4d. 5. В скобках указаны условные обозначения класса арматурной стали по пределу текучести.
(Измененная редакция, Изм. N 1, 3, 5).
Для стали класса A-II (A300) диаметром св. 40 мм допускается снижение относительного удлинения на 0,25% на каждый миллиметр увеличения диаметра, но не более чем на 3%.
Для стали класса Ac-II (Ас300) допускается снижение временного сопротивления до 426 МПа (43,5 кгс/мм2) при относительном удлинении 30% и более.
Для стали марки 25Г2С класса A-III (А400) допускается снижение временного сопротивления до 560 МПа (57 кгс/мм2) при пределе текучести не менее 405 МПа (41 кгс/мм2), относительном удлинении не менее 20%.
2.7. Статистические показатели механических свойств стержней арматурной стали периодического профиля должны соответствовать приложению 1, с повышенной однородностью механических свойств - приложению 1 и табл. 9.
Таблица 9
Класс арматурной стали
Номер профиля
S
S0
Для ()
Для
Для ()
Для
Для ()
Для
Для ()
Для
МПа (кгс/мм2)
МПа (кгс/мм2)
не более
A-II (A300)
10 - 40
29 (3)
29 (3)
15 (1,5)
15 (1,5)
0,08
0,06
0,05
0,03
A-III (A400)
6 - 40
39 (4)
39 (4)
20 (2,0)
20 (2,0)
0,07
A-IV (A600)
10 - 32
69 (7)
69 (7)
39 (4,0)
39 (4,0)
0,09
0,06
0,05
A-V (A800)
78 (8)
78 (8)
49 (5,0)
49 (5,0)
A-VI (A1000)
88 (9)
88 (9)
0,08
0,05
0,04
Примечания: 1. S - среднее квадратическое отклонение в генеральной совокупности испытаний; S0 - среднее квадратическое отклонение в партии-плавке; - среднее значение в генеральной совокупности испытаний; - минимальное среднее значение в партии-плавке. 2. Для арматурной стали в мотках диаметром 6 и 8 мм допускается повышение норм по S и S0 на 4,9 МПа (0,5 кгс/мм2). 3. (Исключен, Изм. N 5).
Вероятность обеспечения механических свойств, указанных в табл. 8, должна быть не менее 0,95.
(Измененная редакция, Изм. N 3).
2.8. На поверхности профиля, включая поверхность ребер и выступов, не должно быть раскатанных трещин, трещин напряжения, рванин, прокатных плен и закатов.
Допускаются мелкие повреждения ребер и выступов, в количестве не более трех на 1 м длины, а также незначительная ржавчина, отдельные раскатанные загрязнения, отпечатки, наплывы, следы раскатанных пузырей, рябизна и чешуйчатость в пределах допускаемых отклонений по размерам.
(Измененная редакция, Изм. N 2).
2.9. Свариваемость арматурной стали всех марок, кроме 80С, обеспечивается химическим составом и технологией изготовления.
2.10. Углеродный эквивалент для свариваемой стержневой арматуры из низколегированной стали класса A-III (А400) должен быть не более 0,62.
(Введен дополнительно, Изм. N 5).
### 3. ПРАВИЛА ПРИЕМКИ
3.1. Арматурную сталь принимают партиями, состоящими из профилей одного диаметра, одного класса, одной плавки-ковша и оформленными одним документом о качестве.
Масса партии должна быть до 70 т.
Допускается увеличивать массу партии до массы плавки-ковша.
#### 3.2 Каждую партию сопровождают документом о качестве по ГОСТ 7566 с дополнительными данными:
- номер профиля;
- класс;
- минимальное среднее значение и средние квадратические отклонения S0 в партии величин () и ;
- результаты испытаний на изгиб в холодном состоянии;
- значения равномерного удлинения для стали класса A-IV (A600), A-V (800), A-VI (А1000).
#### 3.3 Для проверки размеров и качества поверхности отбирают:
- при изготовлении арматурной стали в стержнях - не менее 5% от партии;
- при изготовлении в мотках - два мотка от каждой партии.
(Измененная редакция, Изм. N 3).
#### 3.4 Для проверки химического состава пробы отбирают по ГОСТ 7565.
Массовую долю алюминия изготовитель определяет периодически, но не реже одного раза в квартал.
3.5. Для проверки на растяжение, изгиб и ударную вязкость от партии отбирают два стержня.
Для предприятия-изготовителя интервал отбора стержней должен быть не менее половины времени, затраченного на прокатку одного размера профиля одной партии.
(Измененная редакция, Изм. N 3).
3.6. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей, повторные испытания проводят по ГОСТ 7566.
### 4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Химический анализ стали проводят по ГОСТ 12344, ГОСТ 12348, ГОСТ 12350, ГОСТ 12352, ГОСТ 12355, ГОСТ 12356, ГОСТ 18895 или другим методам, обеспечивающим требуемую точность.
4.2. Диаметр и овальность профилей измеряют на расстоянии не менее 150 мм от конца стержня или на расстоянии не менее 1500 мм от конца мотка при массе мотка до 250 кг и не менее 3000 мм при массе мотка более 250 кг.
4.3. Размеры проверяют измерительным инструментом необходимой точности.
4.4. От каждого отобранного стержня для испытания на растяжение, изгиб и ударную вязкость отрезают по одному образцу.
4.5. Отбор проб для испытания на растяжение, изгиб и ударную вязкость проводят по ГОСТ 7564.
#### 4.6 Испытание на растяжение проводят по ГОСТ 12004.
4.7. Испытание на изгиб проводят по ГОСТ 14019 на образцах сечением, равным сечению стержня.
Для стержней диаметром св. 40 мм допускается испытание образцов, разрезанных вдоль оси стержня, на оправке диаметром, уменьшенным вдвое по сравнению с указанным в табл. 4, с приложением усилия изгиба со стороны разреза.
4.8. Определение ударной вязкости проводят по ГОСТ 9454 на образцах с концентратором вида U типа 3 для стержней диаметром 12 - 14 мм и образцах типа 1 для стержней диаметром 16 мм и более. Образцы изготовляют в соответствии с требованиями ГОСТ 9454.
4.9. Допускается применять статистические и неразрушающие методы контроля механических свойств и массы профилей.
4.10. Кривизна стержней измеряется на длине поставляемого профиля, но не короче 1 м.
4.11. Определение статистических показателей механических свойств - в соответствии с приложением 2.
4.12. Качество поверхности проверяют без применения увеличительных приборов.
4.10 - 4.12. (Введены дополнительно, Изм. N 3).
4.13. Измерение высоты поперечных выступов периодического профиля следует проводить по вертикальной оси поперечного сечения арматурного проката.
(Введен дополнительно, Изм. N 4).
### 5. УПАКОВКА, МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
#### 5.1 Упаковка, маркировка, транспортирование и хранение - по ГОСТ 7566 со следующими дополнениями:
- концы стержней из низколегированных сталей класса A-IV (А600) должны быть окрашены красной краской, класса A-V - красной и зеленой, класса A-VI (A1000) - красной и синей. Допускается окраска связок на расстоянии 0,5 м от концов;
- стержни упаковывают в связки массой до 15 т, перевязанные проволокой или катанкой. По требованию потребителя стержни упаковывают в связки массой до 3 и 5 т.
На связки краску наносят полосами шириной не менее 20 мм на боковую поверхность по окружности (не менее 1/2 длины окружности) на расстоянии не более 500 мм от торца.
На мотки краску наносят полосами шириной не менее 20 мм поперек витков с наружной стороны мотка.
На неупакованную продукцию краску наносят на торец или на боковую поверхность на расстоянии не более 500 мм от торца.
На ярлык, прикрепленный к каждой связке стержней, наносят принятое обозначение класса арматурной стали (например A-III) или условное обозначение класса по пределу текучести (А400).
(Измененная редакция, Изм. N 3, 5).
Приложение 1
Обязательное
**ТРЕБОВАНИЯ К СТАТИСТИЧЕСКИМ ПОКАЗАТЕЛЯМ МЕХАНИЧЕСКИХ СВОЙСТВ**
1. Предприятие-изготовитель гарантирует потребителю средние значения временного сопротивления и предела текучести (физического и условного ) в генеральной совокупности - и минимальные средние значения этих же показателей в каждой партии-плавке - , значения которых устанавливают из условий:
где - браковочные значения величин , , указанные в табл. 8 настоящего стандарта;
t - величина квантиля, принимаемая равной 2 для классов A-II (A300) и A-III (A400) и 1,64 - для классов A-IV (A600), A-V (A800) и A-VI (A1000).
2. Контроль качества показателей механических свойств продукции на предприятии-изготовителе.
2.1. Требуемые показатели качества профилей обеспечивают соблюдением технологии производства и контролируют испытанием согласно требованиям пп. 3.5, 4.4 - 4.8.
2.2. Величины , , S и S0 устанавливают в соответствии с результатами испытаний и положений приложения 2.
3. Контроль качества показателей механических свойств продукции на предприятии-потребителе.
3.1. Потребитель при наличии документа о качестве на продукцию высшей категории качества может не проводить испытания механических свойств.
3.2. При необходимости проверки механических свойств от каждой партии проводят испытание шести образцов, взятых из разных пакетов или мотков и от разных профилей, и по результатам проверяют выполнение условий:
где - среднее значение механических свойств по результатам испытаний шести образцов;
- минимальное значение результатов испытаний шести образцов.
3.3. Минимальные значения относительного удлинения и равномерного удлинения должны быть не менее значений, приведенных в табл. 8.
(Измененная редакция, Изм. N 3, 5).
Приложение 2
Обязательное
**МЕТОДИКА**
**ОПРЕДЕЛЕНИЯ СТАТИСТИЧЕСКИХ ПОКАЗАТЕЛЕЙ**
**ПРОЧНОСТНЫХ ХАРАКТЕРИСТИК МЕХАНИЧЕСКИХ СВОЙСТВ**
**ГОРЯЧЕКАТАНОГО ПРОКАТА ДЛЯ АРМИРОВАНИЯ ЖЕЛЕЗОБЕТОННЫХ КОНСТРУКЦИЙ**
Настоящая методика распространяется на горячекатаный, ускоренно-охлажденный, термомеханически и термически упрочненный прокат периодического профиля, изготовленного в мотках или стержнях.
Методику применяют при оценке надежности механических свойств в каждой партии-плавке и стали в целом, контроля стабильности технологического процесса.
1. Для определения статистических показателей механических свойств (предела текучести физического или условного временного сопротивления разрыву ) используют контрольные результаты испытаний, называемые генеральными совокупностями.
2. Соответствие механических свойств проката требованиям нормативно-технической документации определяют на основании статистической обработки результатов испытаний, образующих выборку из генеральной совокупности. Все выводы, результаты и заключения, сделанные на основании выборки, относят ко всей генеральной совокупности.
3. Выборка - совокупность результатов контрольных испытаний, образующих информационный массив, подлежащий обработке.
В выборку входят результаты сдаточных испытаний проката одного класса, одной марки и способа выплавки, прокатанного на один или группы близких профилеразмеров.
4. Выборка, на основании которой производят расчет статистических показателей, должна быть представительной и охватывать достаточно длительный промежуток времени, но не менее 3 мес, в течение которого технологический процесс не изменяют. При необходимости промежуток времени для выборки можно увеличить. Проверка однородности выборки - по нормативно-технической документации.
5. Количество партий-плавок в каждой выборке должно быть не менее 50.
6. При формировании выборки должно соблюдаться условие случайного отбора проб от партии-плавки. Оценку анормальности результатов испытаний проводят по нормативно-технической документации.
7. При статистической обработке определяют среднее значение , среднеквадратическое отклонение S каждой выборки (генеральной совокупности), среднеквадратическое отклонение внутри партии-плавки S0, а также среднеквадратическое отклонение плавочных средних S1. Величину S1 определяют по формуле
Величины , S определяют по нормативно-технической документации.
8. Проверку стабильности характеристик и S проводят в соответствии с ОСТ 14-34.
9. Величину S0 определяют для ускоренно-охлажденной, термомеханически и термически упрочненной арматурной стали только экспериментальным методом, для горячекатаной - экспериментальным методом и методом размаха по формуле , где и - соответственно среднее значение и среднеквадратическое отклонение распределения размаха по двум испытаниям от партии.
Минимальное значение S0 равно 1.
10. Определение величины S0 экспериментальным методом проводят не менее чем на двух плавках для каждой марки стали, класса и профилеразмера проката путем случайного отбора не менее 100 проб от каждой плавки.
11. Величину минимального среднего значения прочностных характеристик в каждой партии-плавке определяют из условия , где t - величина квантиля 1,64 для вероятности 0,95.
12. Минимальное значение результатов испытаний на растяжение двух образцов (n = 2) каждой партии, подвергаемой контролю, должно быть не менее Xmin, определяемого по формуле
.
13. Для обеспечения гарантии потребителю механических свойств должны удовлетворяться следующие условия:
где - браковочное значение и , указанное в соответствующей нормативно-технической документации.
Приложение 2. (Введено дополнительно, Изм. N 3).
---
## Иллюстрации
$\alpha$
$\sigma_{\text{т}}$
$\sigma_{\text{в}}$
$\delta_{5}$
$\delta_{\text{р}}$
$\delta_{5}$
$\delta_{5}$
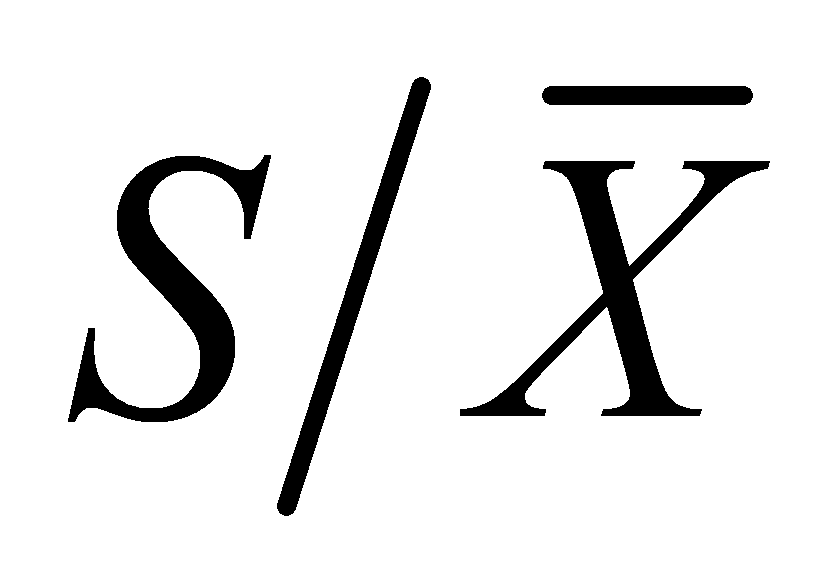
$S_{0}\tilde{X}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$\sigma_{\text{в}}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$\sigma_{\text{в}}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$\sigma_{\text{в}}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$\sigma_{\text{в}}$
$\overline{X}$
$\tilde{X}$
$C_{\text{экв}} \leq C + \frac{Mn}{6} + \frac{Si}{10}$
$\tilde{X}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$\sigma_{\text{в}}$
$\sigma_{\text{в}}$
$\sigma_{\text{т}}$
$\sigma_{0,2}$
$X_{i}$
$\overline{X_{i}}$
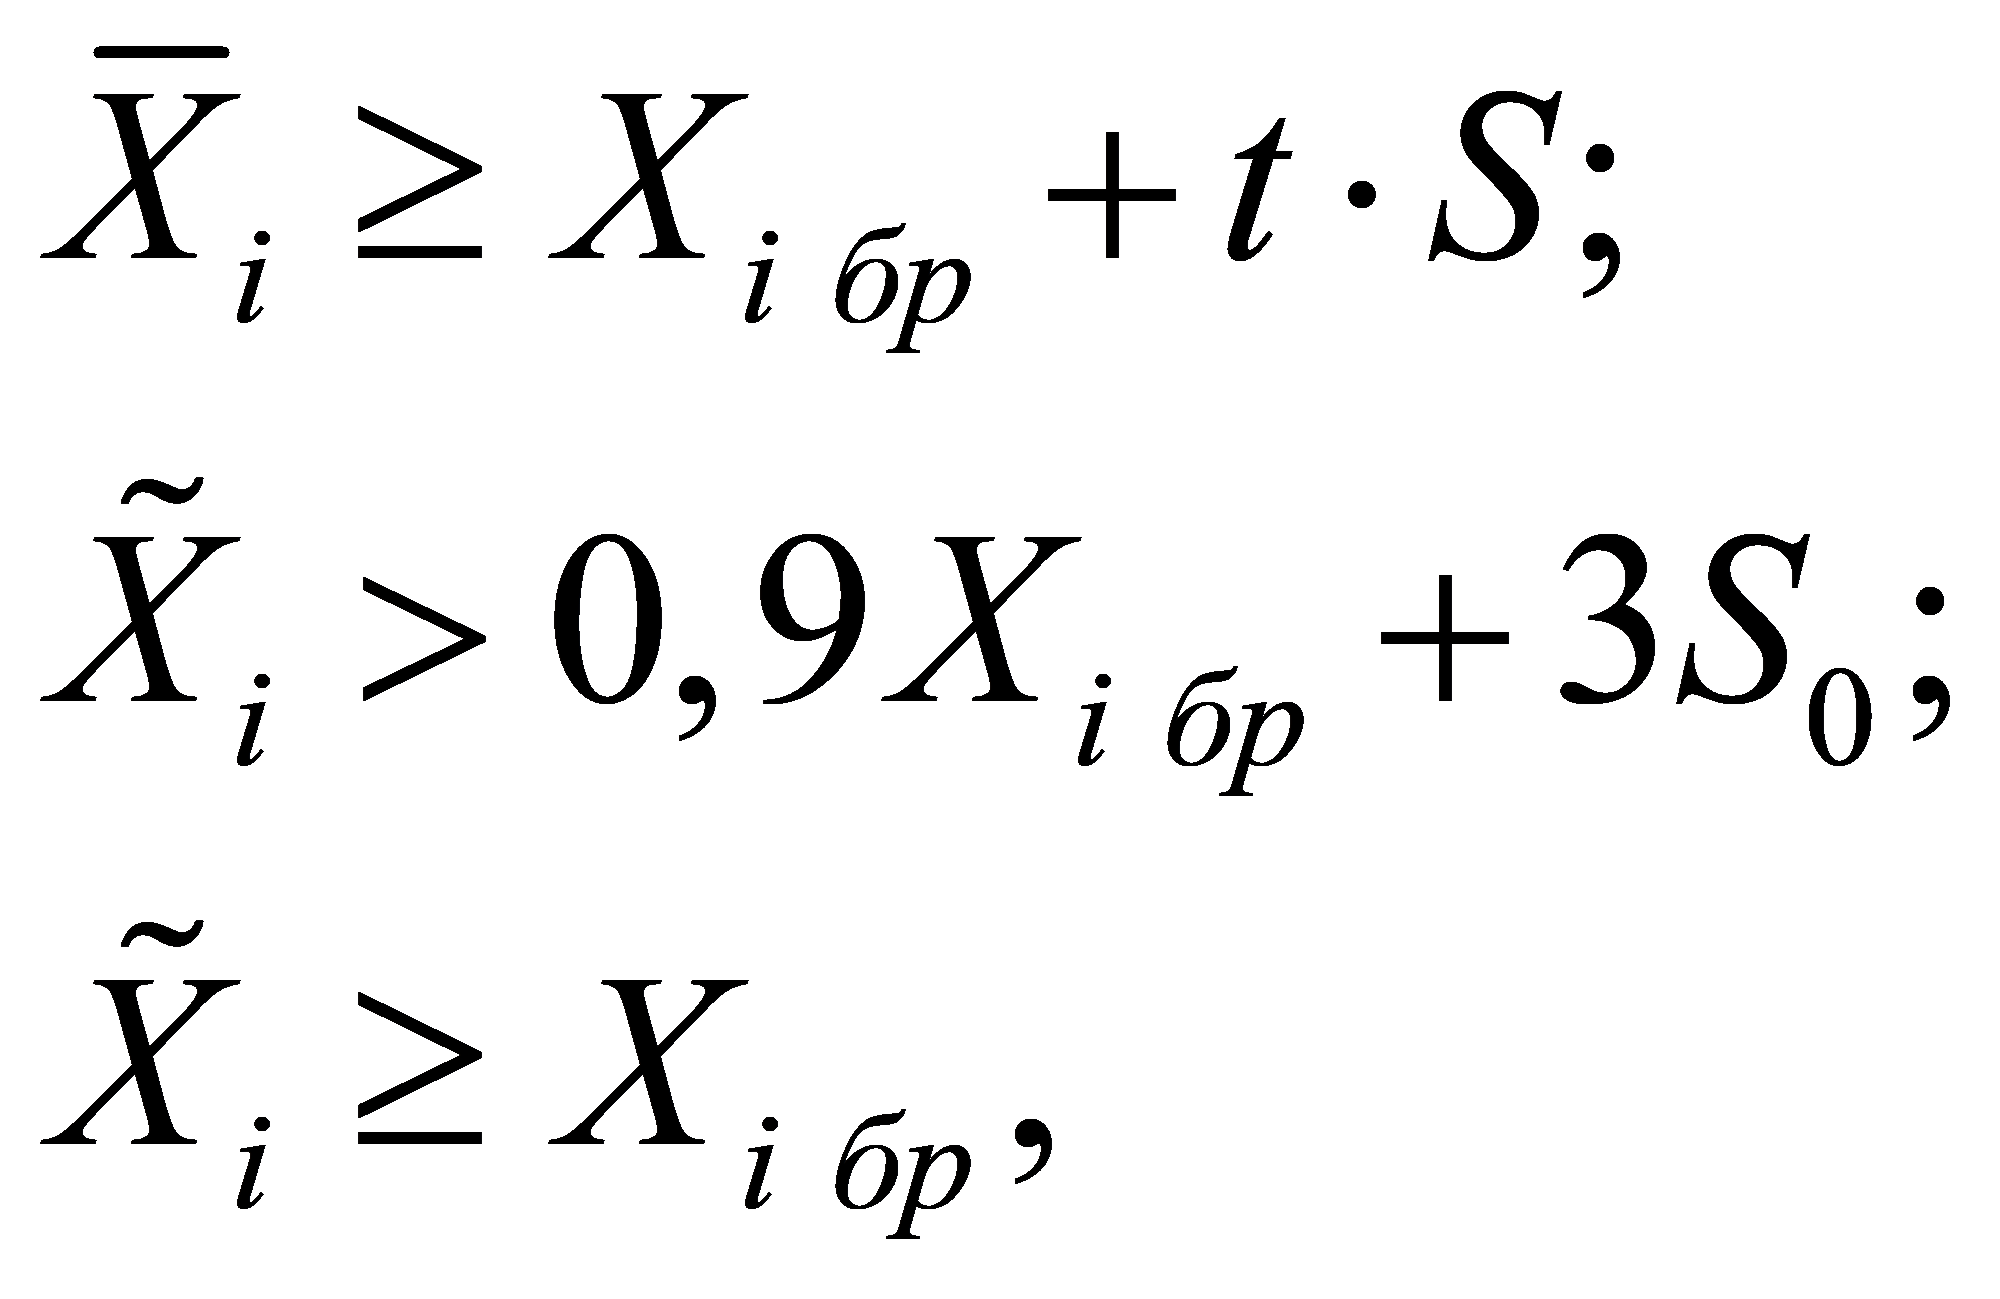
$X_{i\text{бр}}$
$\sigma_{\text{в}}$
$\sigma_{0,2}$
$\overline{X_{i}}$
$X_{i}$
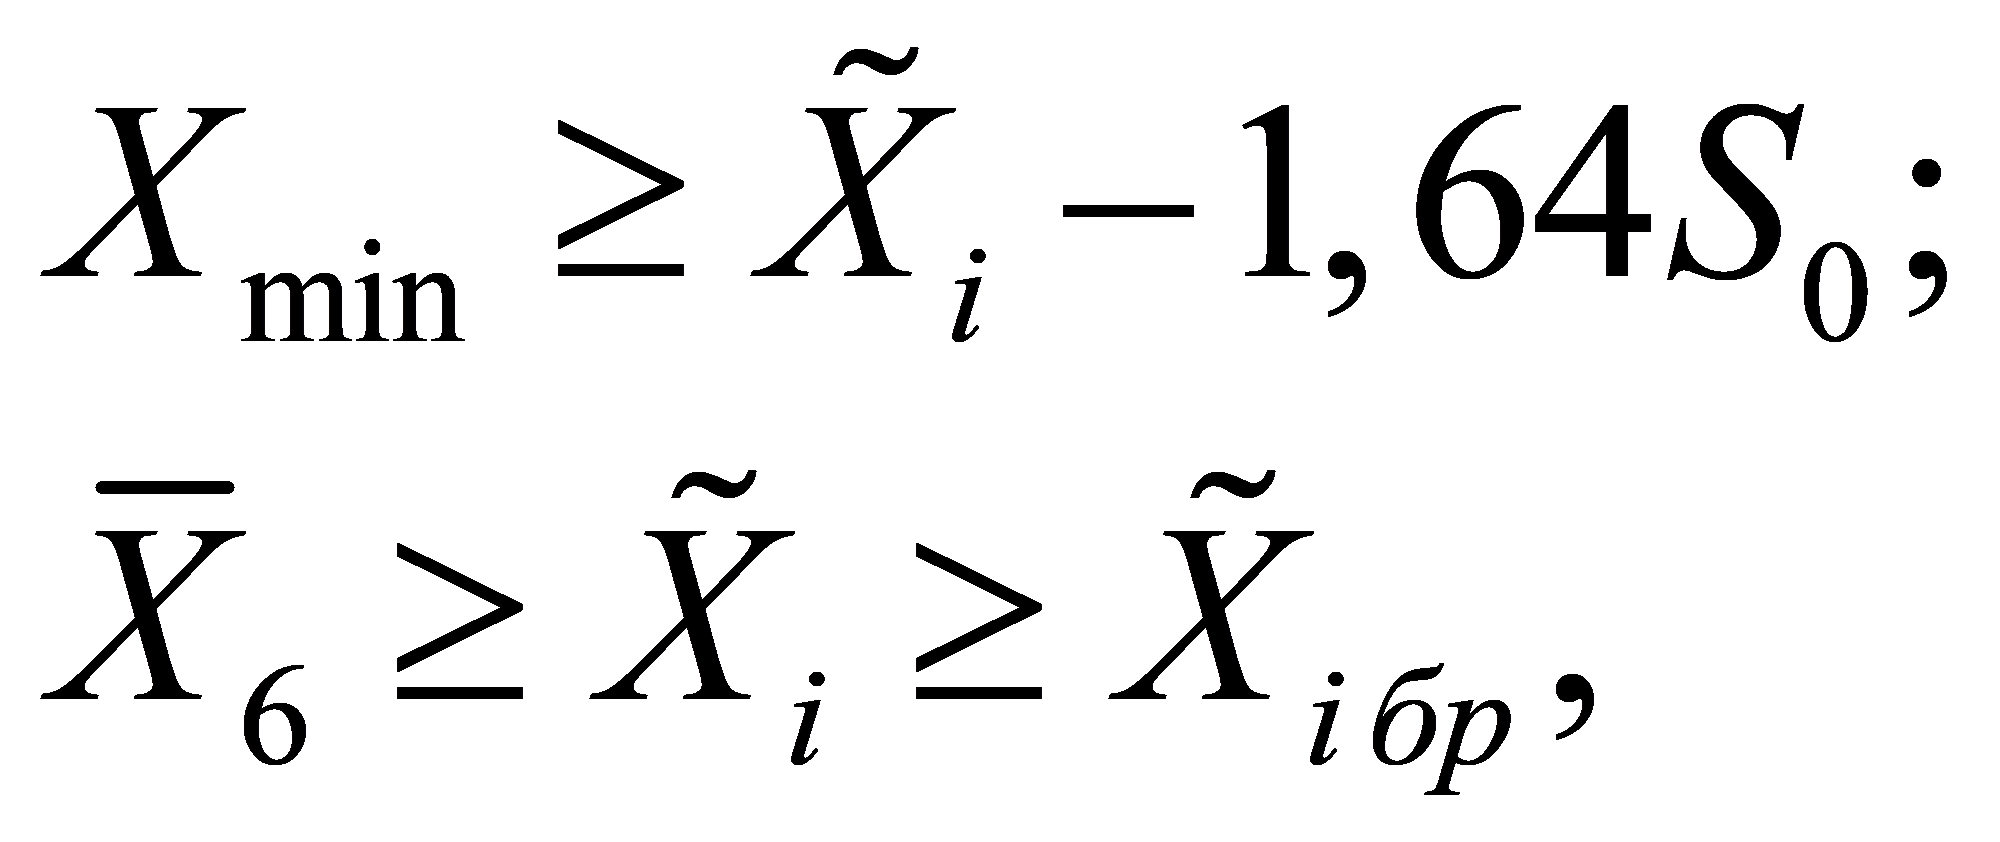
$\overline{X_{6}}$
$X_{min}$
$\delta_{5}$
$\delta_{p}$
$\sigma_{\text{т}}$
$\sigma_{0,2},$
$\sigma_{\text{в}}$
$\overline{X}$
$S_{1} = \sqrt{S^{2} - S_{0}^{2}.}$
$\overline{X}$
$\overline{X}$
$S_{0}^{2} = \frac{\overline{\omega^{2}} + S_{\omega}^{2}}{2}$
$\overline{\omega}$
$S_{\omega}$
$(\sigma_{\text{т}}(\sigma_{0,2}),\sigma_{\text{в}})$
$\tilde{X}_{2}$
$\tilde{X}_{1} = \overline{X} - tS_{1}$
$X_{min} \geq X_{i} - 1,64S_{0}$
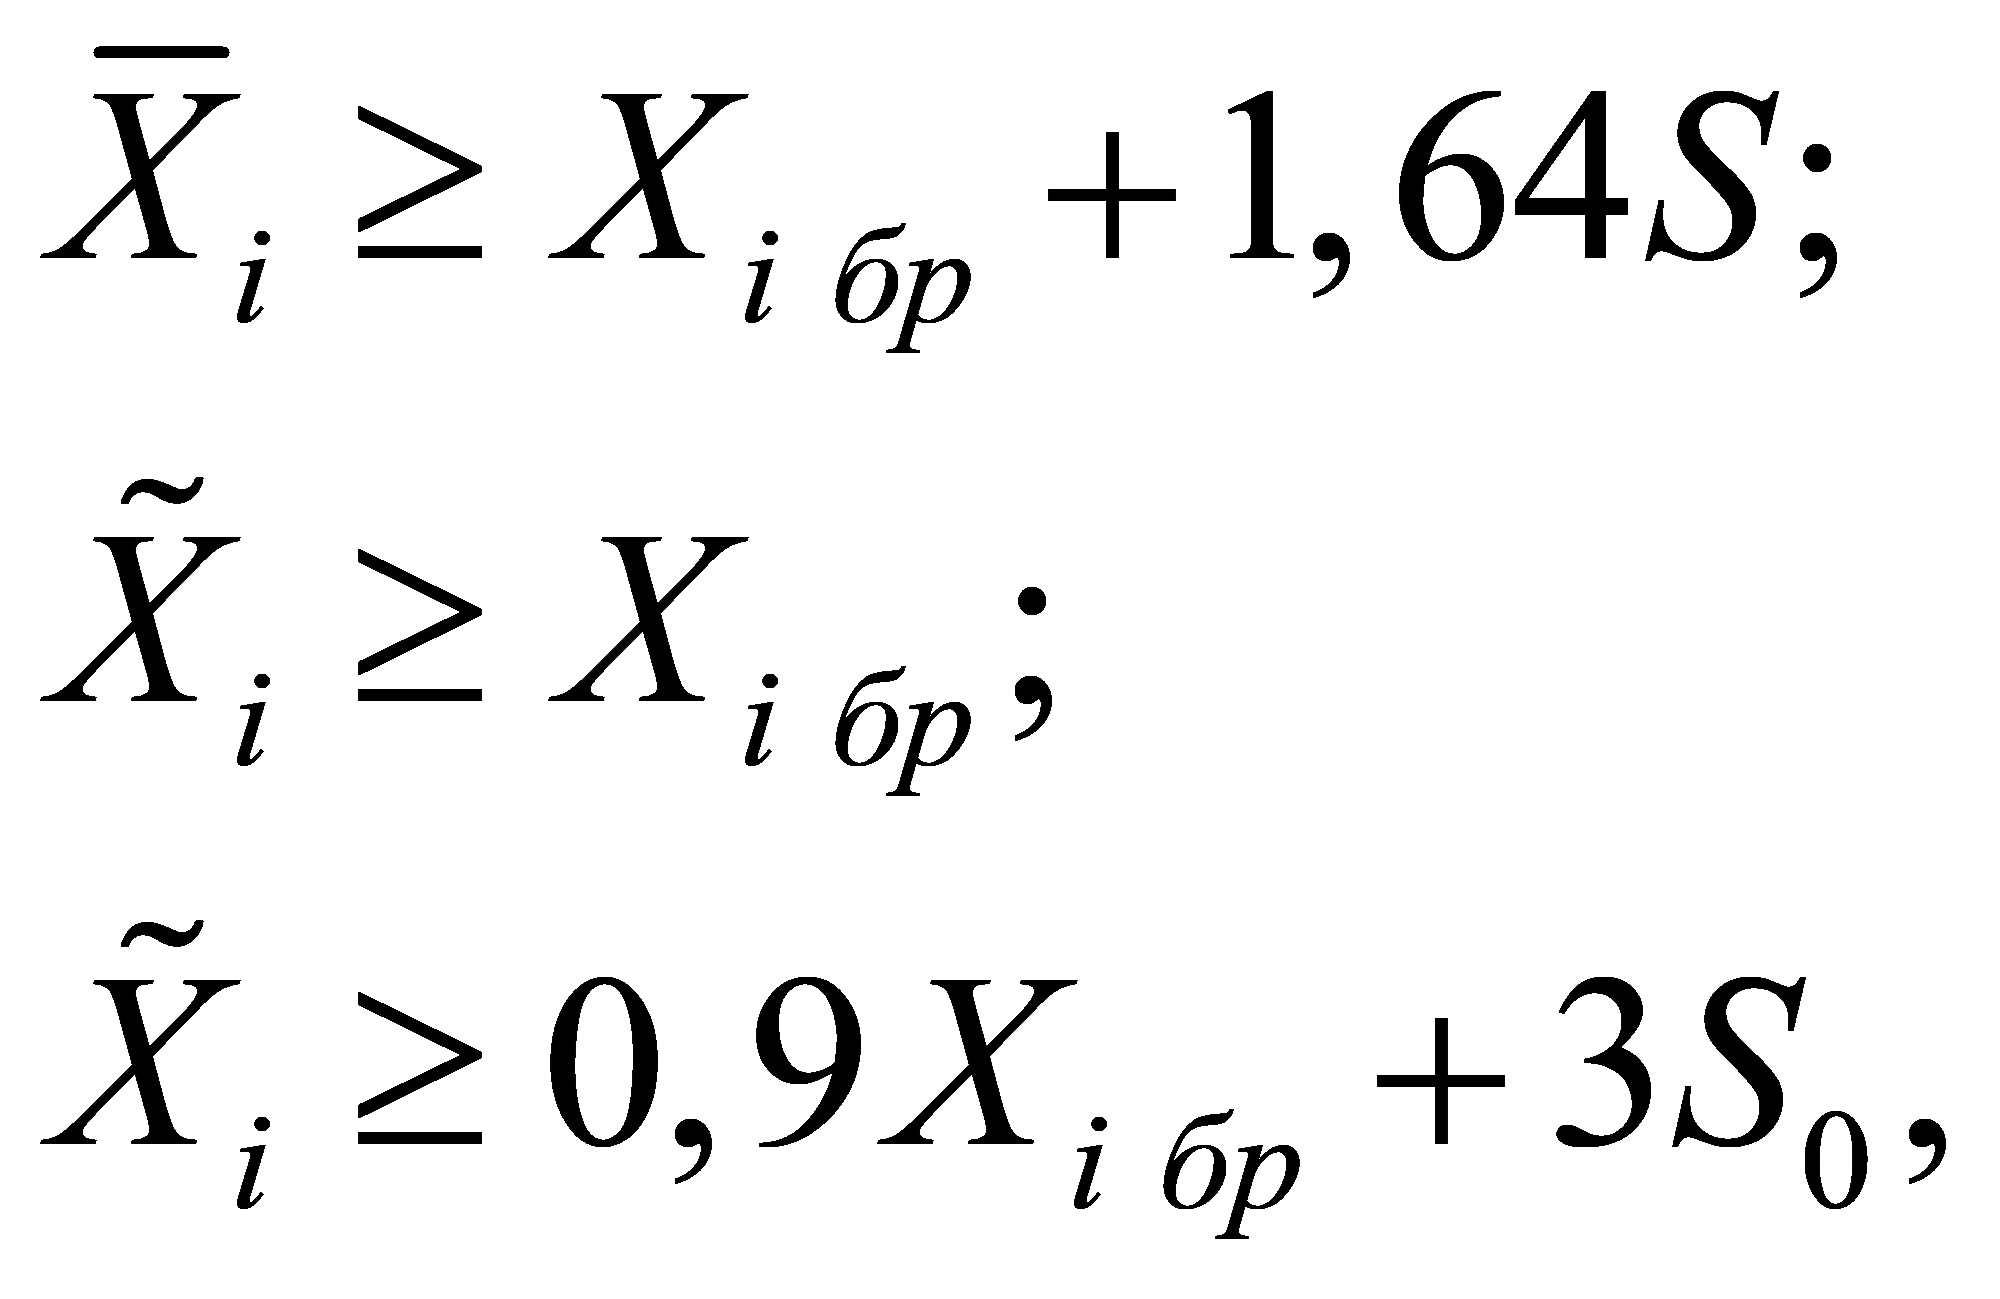
$X_{i\text{бр}}$
$\sigma_{\text{т}}(\sigma_{0,2})$
$\sigma_{\text{в}}$