---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5144"
---
## Без названия
# Документ 1148
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 1215-79"]:::doc
n1["ГОСТ 26358-84"]:::doc
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 14 сентября 1979 г. N 3570
**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**
**ОТЛИВКИ ИЗ КОВКОГО ЧУГУНА**
**ОБЩИЕ ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Malleable iron castings. General specifications
Группа В81
**ОКП 41 1110**
Срок действия
с 1 января 1981 года
до 1 января 1994 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством автомобильной промышленности СССР.
Разработчики: А.Д. Шерман, канд. техн. наук; В.М. Жаров, канд. техн. наук; Н.С. Фролова.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 14.09.1979 N 3570.
3. Срок проверки - 1992 г.
4. Взамен ГОСТ 1215-59.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
| --- | --- |
| ГОСТ 1497-84 | 5.9 |
| ГОСТ 2789-73 | 5.13 |
| ГОСТ 3212-80 | 2.1 |
| ГОСТ 3443-87 | 5.11 |
| ГОСТ 9012-59 | 5.10 |
| ГОСТ 12344-88 | 5.12 |
| ГОСТ 12345-88 | 5.12 |
| ГОСТ 12346-78 | 5.12 |
| ГОСТ 12347-77 | 5.12 |
| ГОСТ 12348-78 | 5.12 |
| ГОСТ 12349-83 | 5.12 |
| ГОСТ 12350-78 | 5.12 |
| ГОСТ 12351-81 | 5.12 |
| ГОСТ 12352-81 | 5.12 |
| ГОСТ 12353-78 | 5.12 |
| ГОСТ 12354-81 | 5.12 |
| ГОСТ 12355-78 | 5.12 |
| ГОСТ 12356-81 | 5.12 |
| ГОСТ 12362-79 | 5.12 |
| ГОСТ 12363-79 | 5.12 |
| ГОСТ 12364-84 | 5.12 |
| ГОСТ 12365-84 | 5.12 |
| ГОСТ 22536.0-87 | 5.12 |
| ГОСТ 22536.1-88 | 5.12 |
| ГОСТ 22536.2-87 | 5.12 |
| ГОСТ 22536.3-88 | 5.12 |
| ГОСТ 22536.4-88 | 5.12 |
| ГОСТ 22536.5-87 | 5.12 |
| ГОСТ 22536.6-88 | 5.12 |
| ГОСТ 22536.7-88 | 5.12 |
| ГОСТ 22536.8-87 | 5.12 |
| ГОСТ 22536.9-88 | 5.12 |
| ГОСТ 22536.10-88 | 5.12 |
| ГОСТ 22536.11-87 | 5.12 |
| ГОСТ 22536.12-88 | 5.12 |
| ГОСТ 26358-84 | 3.1; 4; 6 |
| ГОСТ 26645-85 | 2.1 |
| ГОСТ 27208-87 | 5.9 |
| ГОСТ 27809-88 | 5.12 |
6. Проверен в 1990 г. Срок действия продлен до 01.01.1994 Постановлением Госстандарта СССР от 24.07.1994 N 2251.
7. Переиздание (декабрь 1991 г.) с Изменениями N 1, 2, утвержденными в сентябре 1988 г., июле 1990 г. (ИУС 12-88, 11-90).
Настоящий стандарт распространяется на отливки из ковкого чугуна, изготовленные из белого чугуна и подвергнутые термической обработке с целью получения необходимых механических свойств и микроструктуры, состоящие из феррита и перлита в различных соотношениях и углерода отжига.
### 1. МАРКИ
1.1. В зависимости от состава микроструктуры металлической основы ковкий чугун делят на ферритный (Ф) и перлитный (П) классы.
#### 1.2 Отливки изготовляют из ковкого чугуна следующих марок:
КЧ 30-6; КЧ 33-8; КЧ 35-10; КЧ 37-12 ферритного класса, характеризующегося ферритной или ферритно-перлитной микроструктурной металлической основы;
КЧ 45-7; КЧ 50-5; КЧ 55-4; КЧ 60-3; КЧ 65-3; КЧ 70-2; КЧ 80-1,5 перлитного класса, характеризующегося в основном перлитной микроструктурой металлической основы.
Химический состав для отливок из ковкого чугуна ферритного и перлитного классов приведен в справочном Приложении.
### 2. СОРТАМЕНТ
2.1. Форма и размеры отливок должны соответствовать чертежам, утвержденным в установленном порядке.
Предельные отклонения по размерам и массе, припуски на механическую обработку должны соответствовать требованиям ГОСТ 26645-85, формовочные уклоны - требованиям ГОСТ 3212-80.
Примеры условных обозначений
Отливка из ковкого чугуна марки КЧ 30-6 ферритного класса:
Отливка КЧ 30-6-Ф ГОСТ 1215-79
Отливка из ковкого чугуна марки КЧ 60-3 перлитного класса:
Отливка КЧ 60-3-П ГОСТ 1215-79
(Измененная редакция, Изм. N 2.)
### 3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Отливки из ковкого чугуна должны изготовляться в соответствии с требованиями настоящего стандарта, ГОСТ 26358-84, нормативно-технической документации (НТД) на конкретные отливки по чертежам, утвержденным в установленном порядке.
(Измененная редакция, Изм. N 2.)
3.2. Механические свойства чугуна ферритного и перлитного классов должны соответствовать требованиям, указанным в табл. 1.
| Марка ковкого чугуна ферритного и перлитного класса | Временное сопротивление разрыву, МПа (кгс/мм2), не менее | Относительное удлинение, %, не менее | Твердость по Бринеллю НВ |
| --- | --- | --- | --- |
| КЧ 30-6 | 294 (30) | 6 | 100 - 163 |
| КЧ 33-8 | 323 (33) | 8 | 100 - 163 |
| КЧ 35-10 | 333 (35) | 10 | 100 - 163 |
| КЧ 37-12 | 362 (37) | 12 | 110 - 163 |
| КЧ 45-7 | 441 (45) | 7 <*> | 150 - 207 |
| КЧ 50-5 | 490 (50) | 5 <*> | 170 - 230 |
| КЧ 55-4 | 539 (55) | 4 <*> | 192 - 241 |
| КЧ 60-3 | 588 (60) | 3 | 200 - 269 |
| КЧ 65-3 | 637 (65) | 3 | 212 - 269 |
| КЧ 70-2 | 686 (70) | 2 | 241 - 285 |
| КЧ 80-1,5 | 784 (80) | 1,5 | 270 - 320 |
---
<*> По согласованию изготовителя с потребителем допускается понижение на 1%.
3.3. На поверхности отливок из ковкого чугуна допускаются перлитная кайма и обезуглероженный слой суммарной толщиной до 1,2 мм.
3.4. (Исключен, Изм. N 2.)
3.5. Размеры и вид допускаемых к исправлению дефектов и дефектов, допускаемых на отливках без исправления, а также условия допускаемых отклонений должны быть установлены в НТД на конкретные отливки.
Вид, количество, размеры и расположение дефектов на необрабатываемых и механически обрабатываемых поверхностях отливок должны быть установлены в НТД на отливку.
(Измененная редакция, Изм. N 2.)
3.6. (Исключен, Изм. N 2.)
### 4. ПРИЕМКА
Правила приемки должны соответствовать требованиям ГОСТ 26358-84, разд. 2.
(Измененная редакция, Изм. N 2.)
### 5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Для проверки механических свойств чугуна отливают контрольные образцы. Для партии отливок из одной плавки отливают 8 образцов в середине разливки. При установившемся технологическом процессе плавки отливают по 4 образца два раза в сутки.
5.2. Контрольные образцы отливают горизонтально в одинаковые с отливками формы. Для отливок, отлитых в сырых формах, допускается заливка образцов в сухие формы.
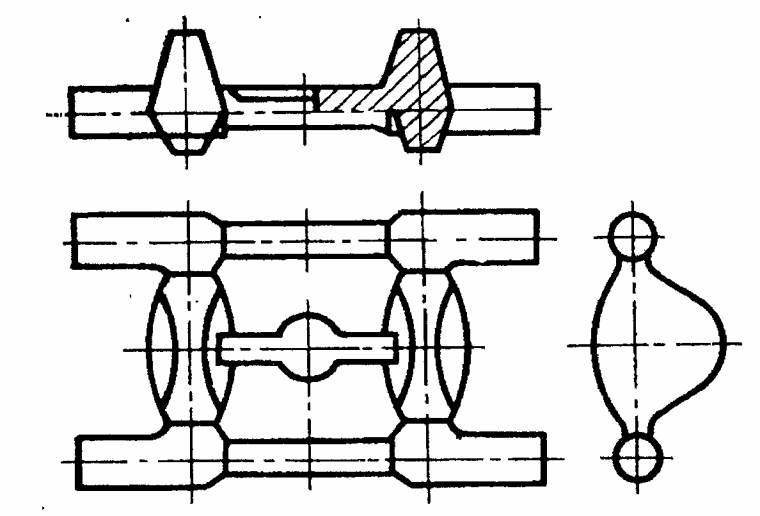
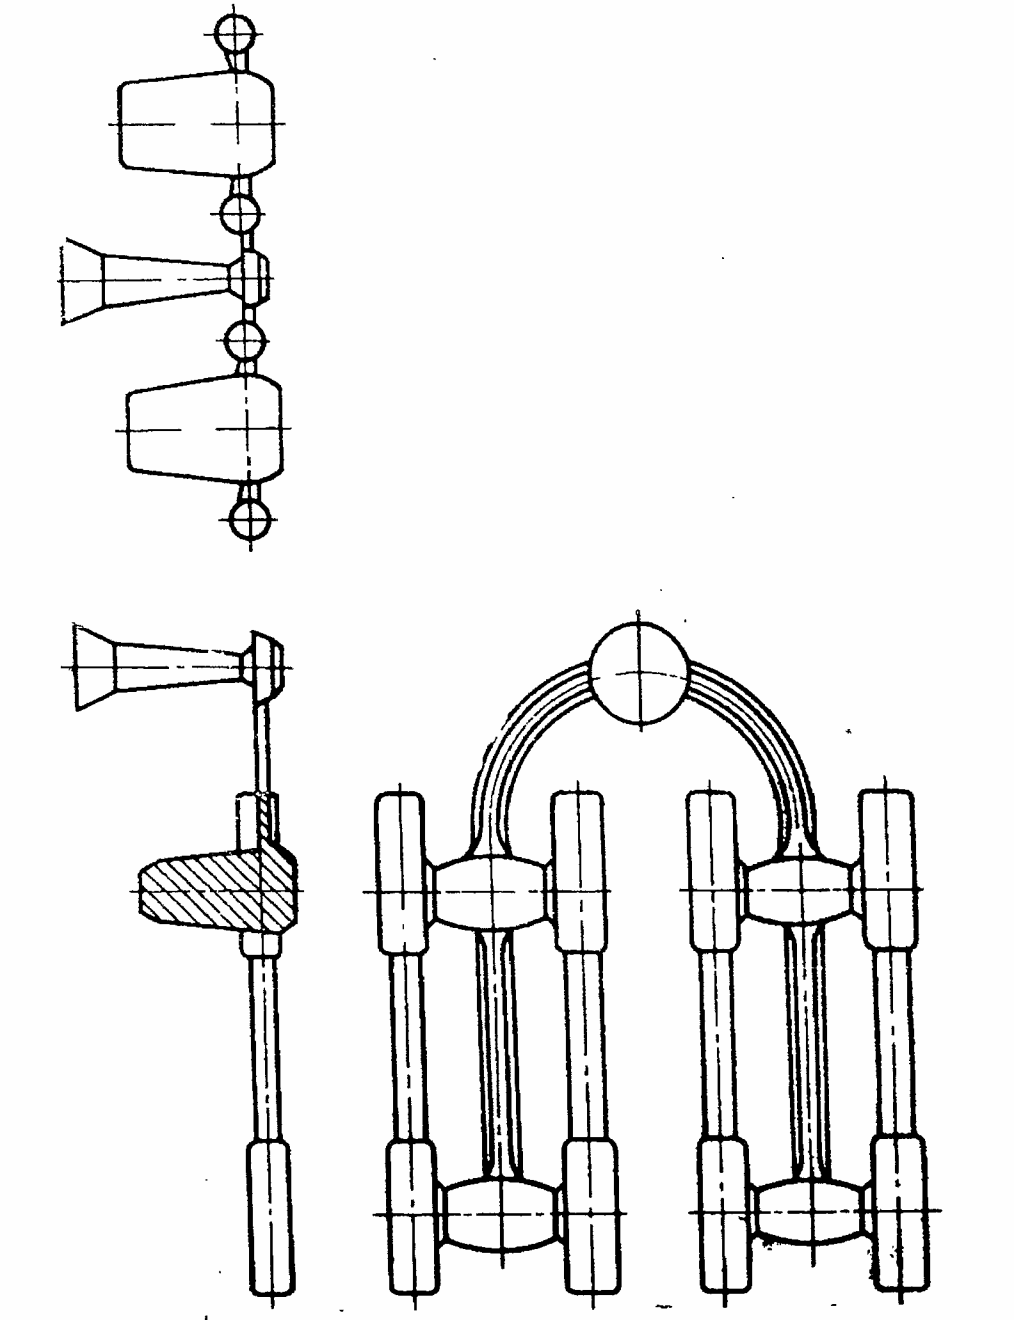
Рекомендуемые схемы заливки образцов представлены на черт. 1 и 2.
Черт. 1
5.3. Из отлитых образцов составляют четыре комплекта: два для первичных испытаний и два на случай испытания после повторной термической обработки.
5.4. Каждый образец должен иметь маркировку с указанием номера плавки или даты и порядкового номера отливки образцов. Все одновременно отлитые образцы должны иметь один и тот же порядковый номер.
Результаты испытаний образцов, имеющих пороки, получаемые во время отливки (раковины, посторонние включения, трещины и др.), механической обработки или испытания, не учитываются.
Дефектные образцы должны быть заменены новыми из той же партии.
(Измененная редакция, Изм. N 2.)
5.5. Устанавливается основной размер контрольного образца, диаметр расчетной части которого равен 16 мм, а длина расчетной части - 50 мм.
По согласованию изготовителя с потребителем могут быть выбраны другие размеры образцов, указанные в табл. 2, в зависимости от преобладающей толщины тела отливок партии.
Таблица 2
мм
| Преобладающая толщина тела отливок | Диаметр расчетной части контрольных образцов |
| --- | --- |
| До 12 От 12 до 20 | 8 12 |
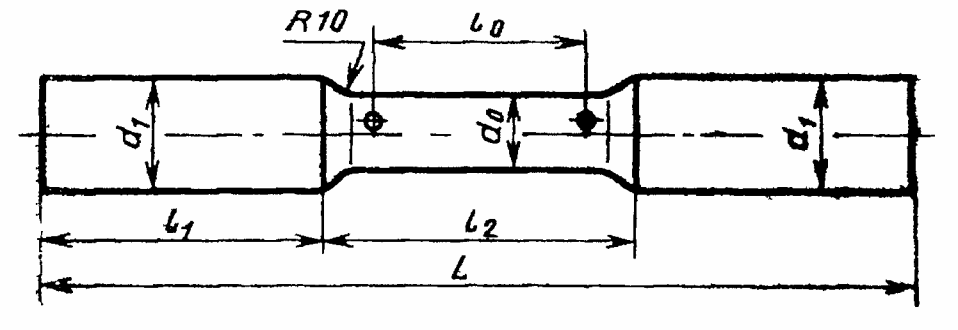
5.6. Форма и размеры контрольных образцов приведены на черт. 3 и в табл. 3.
Черт. 3
Таблица 3
мм
| Расчетный диаметр | Размеры |
| образца d 0 | d 1 | L | l 0 | l 1 | l 2 |
| 16 | 20 | 190 | 50 | 60 | 70 |
| 12 | 16 | 150 | 36 | 50 | 50 |
| 8 | 12 | 105 | 25 | 35 | 35 |
*Примечания.* 1. Форма и размеры головок образцов могут быть изменены в соответствии с формой и размерами зажимного устройства разрывной машины.
2. Отклонения диаметра контрольного образца в любом сечении расчетной части не должны превышать +/- 0,5 мм.
Расчетный диаметр образца измеряется при испытании с точностью до 0,1 мм. Смещение по линии разъема допускается до 0,2 мм на сторону.
5.7. Допускается образцы вырезать непосредственно из отливок. Нормы механических свойств в этом случае должны быть установлены в НТД на конкретную отливку.
5.8. Испытаниям на разрыв подвергают один из четырех комплектов контрольных образцов. Испытания проводят с точностью до 9,8 МПа (1 кгс/мм2).
5.9. Механические испытания проводят в соответствии с ГОСТ 27208-87, ГОСТ 1497-84.
(Измененная редакция, Изм. N 1.)
#### 5.10 Определение твердости по ГОСТ 9012-59.
#### 5.11 Определение микроструктуры по ГОСТ 3443-87.
5.12. Определение химического состава - по ГОСТ 12344-88, ГОСТ 12345-88, ГОСТ 12346-78, ГОСТ 12347-77, ГОСТ 12348-78, ГОСТ 12349-83, ГОСТ 12350-78, ГОСТ 12351-81, ГОСТ 12352-81, ГОСТ 12353-78, ГОСТ 12354-81, ГОСТ 12355-78, ГОСТ 12356-81, ГОСТ 12362-79, ГОСТ 12363-79, ГОСТ 12364-84, ГОСТ 12365-84, ГОСТ 22536.0-87, ГОСТ 22536.1-88, ГОСТ 22536.2-87, ГОСТ 22536.3-88, ГОСТ 22536.4-88, ГОСТ 22536.5-87, ГОСТ 22536.6-88, ГОСТ 22536.7-88, ГОСТ 22536.8-87, ГОСТ 22536.9-88, ГОСТ 22536.10-88, ГОСТ 22536.11-87, ГОСТ 22536.12-88, ГОСТ 27809-88.
(Измененная редакция, Изм. N 1, 2.)
#### 5.13 Определение шероховатости поверхности отливок по ГОСТ 2789-73.
### 6. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Маркировка, упаковка, транспортирование и хранение должны соответствовать требованиям ГОСТ 26358-84, разд. 4.
(Измененная редакция, Изм. N 1.)
## Приложение
Справочное
| Марка чугуна | Способ выплавки | Химический состав, % |
| Углерод | Кремний | Массовая доля углерода и кремния | Марганец | Фосфор | Сера | Хром |
| | Ферритного класса |
| КЧ 30-6; | Вагранка | 2,6 - 2,9 | 1,0 - 1,6 | 3,7 - 4,2 | 0,4 - 0,6 | 0,18 | 0,20 | 0,08 |
| КЧ 33-8 | | | | | | | | |
| КЧ 35-10 | Вагранка - электропечь | 2,5 - 2,8 | 1,1 - 1,3 | 3,6 - 4,0 | 0,3 - 0,6 | 0,12 | 0,20 | 0,06 |
| КЧ 37-12 | Электропечь - электропечь | 2,4 - 2,7 | 1,2 - 1,4 | 3,6 - 4,0 | 0,2 - 0,4 | 0,12 | 0,06 | 0,06 |
| | Перлитного класса |
| КЧ 45-7; | Вагранка - | 2,5 - 2,8 | 1,1 - 1,3 | 3,6 - 3,9 | 0,3 - 1,0 | 0,10 | 0,20 | 0,08 |
| КЧ 50-5; | электро- | | | | | | | |
| КЧ 55-4; | печь | | | | | | | |
| КЧ 60-3; | | | | | | | | |
| КЧ 65-3; | Электро- | 2,4 - 2,7 | 1,2 - 1,4 | 3,6 - 3,9 | 0,3 - 1,0 | 0,10 | 0,06 | 0,08 |
| КЧ 70-2; | печь - | | | | | | | |
| КЧ 80-1,5 | электропечь | | | | | | | |
---
## Иллюстрации