---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-5137"
---

## Без названия

# Документ 1105

> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ

```mermaid
flowchart LR
  n0["ГОСТ 1763-42"]:::rst
  n1["ГОСТ 1763-68*"]:::doc
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Постановлением Госстандарта СССР

</div>

<div align="center">

от 27 ноября 1968 г. N 165

</div>


<a id="p100002"></a>**ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР**

<a id="p100003"></a>**СТАЛЬ**

<a id="p100004"></a>**МЕТОДЫ ОПРЕДЕЛЕНИЯ ГЛУБИНЫ ОБЕЗУГЛЕРОЖЕННОГО СЛОЯ**

<a id="p100005"></a>Steel. Methods for determination
of decarbonized layer depth

<a id="p100006"></a>**ГОСТ 1763-68***
**(СТ СЭВ 477-77)**

<div align="center">

**(МС ИСО 3887-77)**

<a id="p100007"></a>Группа В09

</div>


<div align="right">

<a id="p100008"></a>Взамен<br>
**ГОСТ 1763-42**

</div>


<a id="p100273"></a>Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 27 ноября 1968 г. N 165 срок введения установлен

<a id="p100276"></a>с 1 января 1970 года

<a id="p100277"></a>в части метода М1 (разд. 1) и разд. 2 и 3 -

<a id="p100278"></a>с 1 января 1971 года

<a id="p100274"></a>Проверен в 1984 г. Постановлением Госстандарта СССР от 20.12.84 N 4772 срок действия продлен

<a id="p100279"></a>до 1 июля 1990 года

<a id="p100275"></a>Переиздание (ноябрь 1987 г.) с Изменениями N 2, 3, утвержденными в ноябре 1978 г., феврале 1980 г. (ИУС N 12-78 г., ИУС N 3-80).

<a id="p100010"></a>Настоящий стандарт распространяется на деформируемые стали: конструкционные - углеродистые и легированные с содержанием углерода не менее 0,3%; инструментальные - углеродистые, легированные и быстрорежущие; рессорно-пружинные; подшипниковые, поставляемые в виде горячекатаных и кованых прутков и заготовок диаметром или стороной квадрата до 150 мм, горячекатаных полос, труб, листов, лент и катанки, холоднокатаных листов и лент, а также холоднотянутых прутков, проволоки, труб и устанавливает методы определения глубины обезуглероженного слоя.

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*

<a id="p100011"></a>*По соглашению сторон методы определения глубины обезуглероженного слоя распространяются на стали другого назначения, стали с содержанием углерода менее 0,3%, а также другие виды продукции.*
<a id="p100012"></a>Глубину обезуглероженного слоя определяют:
<a id="p100013"></a>металлографическими методами - М, М1, М2;
<a id="p100014"></a>методом замера термоэлектродвижущей силы - т.э.д.с;
<a id="p100015"></a>методом замера твердости - Т;
<a id="p100016"></a>химическим методом - Х;
<a id="p100017"></a>методом замера микротвердости - МТ.
<a id="p100018"></a>Применение методов предусматривается в стандартах и технических условиях на металлопродукцию, устанавливающих технические требования на нее.
<a id="p100019"></a>Если в стандартах или технических условиях метод определения и число образцов не указаны, определение величины обезуглероживания производится по методу, принятому предприятием-изготовителем, не менее чем на двух образцах от партии. За партию принимается металл одной плавки, одного профиля, прошедший термическую обработку в одной садке печи.
<a id="p100020"></a>Рекомендации по выбору метода указаны в Приложении 1.
<a id="p100021"></a>Стандарт полностью соответствует СТ СЭВ 477-77 (МС ИСО 3887-77).

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


### 1. <a id="p100022"></a>МЕТАЛЛОГРАФИЧЕСКИЕ МЕТОДЫ


#### <a id="p100023"></a>1.1 Общие указания

<a id="p100024"></a>1.1.1. Сущность металлографических методов заключается в определении глубины обезуглероженного слоя по структуре под микроскопом.
<a id="p100025"></a>1.1.2. Образцы для изготовления шлифов отбирают от произвольных прутков, труб, листов, лент и полос.
<a id="p100026"></a>Образцы следует отрезать холодным механическим способом, не вызывающим изменений в структуре металла (фрезой, резцом, пилой, камнем и т.д.), и вырезать поперек направления волокна.
<a id="p100027"></a>Примечание. Для поковок направление вырезки образцов устанавливается изготовителем. По требованию потребителя направление вырезки может устанавливаться соглашением сторон.


##### <a id="p100028"></a>1.1.3 Шлифы для определения глубины обезуглероженного слоя должны отвечать следующим требованиям:

<a id="p100029"></a>а) плоскость шлифа должна быть перпендикулярна исследуемой поверхности;
<a id="p100030"></a>б) рекомендуемая площадь шлифа - до 10 см2;
<a id="p100031"></a>в) на шлифах с заваленными краями глубину обезуглероженного слоя не определяют.
<a id="p100032"></a>1.1.4. Травление шлифа, за исключением метода М1, производится в 2 - 4%-ном растворе азотной или пикриновой кислоты в этиловом спирте и в других реактивах и должно гарантировать четкое выявление структурных составляющих.
<a id="p100033"></a>При травлении шлифа в 4%-ном растворе азотной кислоты в метиловом спирте необходимо просушивать мокрый шлиф теплым воздухом.
<a id="p100034"></a>1.1.5. Различают две зоны обезуглероживания: зону полного обезуглероживания и зону частичного обезуглероживания.
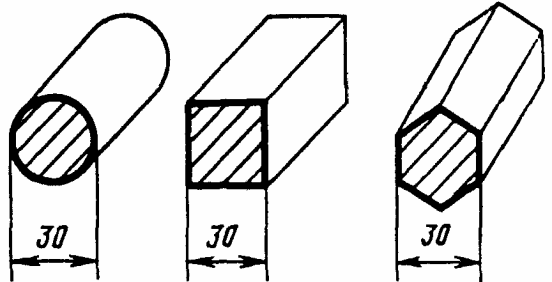
<a id="p100035"></a>Зона полного обезуглероживания характеризуется структурой чистого феррита. Зона частичного обезуглероживания характеризуется структурой, отличной от структуры основного металла.
<a id="p100036"></a>Общая глубина обезуглероживания включает зону полного обезуглероживания и зону частичного обезуглероживания и измеряется от края шлифа до основной структуры металла.
<a id="p100037"></a>При отсутствии зоны полного обезуглероживания зону частичного обезуглероживания измеряют от края шлифа до основной структуры металла.
<a id="p100038"></a>По распределению обезуглероживания различают равномерное - по всему периметру образца и местное обезуглероживание на отдельных участках периметра образца.
<a id="p100039"></a>Глубину обезуглероженного слоя определяют как максимальную глубину для данного образца или как среднюю величину из пяти измерений в местах наиболее значительного обезуглероживания с указанием максимальной глубины.
<a id="p100040"></a>Способ указывается в стандартах на продукцию. Если такого указания нет, глубину обезуглероживания определяют как максимальную глубину для данного образца.
<a id="p100041"></a>Обезуглероживание не измеряют в месте обнаружения поверхностного дефекта на шлифе. В протоколе испытаний указывают наличие поверхностного дефекта (ГОСТ 21014-88).

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


#### <a id="p100042"></a>1.2 Метод М


##### <a id="p100043"></a>1.2.1 Сущность метода

<a id="p100044"></a>Метод М заключается в определении глубины обезуглероженного слоя по структуре под микроскопом на поперечных травленых шлифах в состоянии поставки.
<a id="p100045"></a>Для образцов сталей с трудновыявляемой структурой обезуглероженного слоя дополнительную термическую обработку (нормализацию или отжиг) в условиях, исключающих обезуглероживание или науглероживание, разрешается проводить после нагартовки, закалки, отпусков, закалки с отпуском, а также после отжига.

> *(абзац в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*

<a id="p100046"></a>*По соглашению сторон граница зон обезуглероживания может быть установлена по эталонам.*
<a id="p100047"></a>Примечание. В случае недостаточно четкого выявления обезуглероженного слоя в отожженной стали со структурой зернистого перлита допускается подвергать образцы нормализации, исключающей дополнительное обезуглероживание или науглероживание.

> *(примечание введено Изменением N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


##### <a id="p100048"></a>1.2.2 Подготовка к испытанию

<a id="p100049"></a>Вырезка образцов длиной 30 - 40 мм для определения глубины обезуглероживания по методу М производится по схемам, указанным на черт. 2 - 5.

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*

<a id="p100050"></a>Примечания. 1. Для облегчения изготовления шлифов образцы, вырезанные по указанным схемам, допускается разрезать на части.
2. <a id="p100051"></a>В случае недостаточно четкого выявления обезуглероженного слоя в отожженной стали со структурой зернистого перлита допускается подвергать образцы нормализации, исключающей дополнительное обезуглероживание или науглероживание.

> *(примечание 2 в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


> <a id="p100052"></a>*(Черт. 1 - исключен, Изм. N 3.)*


<div align="center">

<a id="p100053"></a>а

<a id="p100054"></a>б

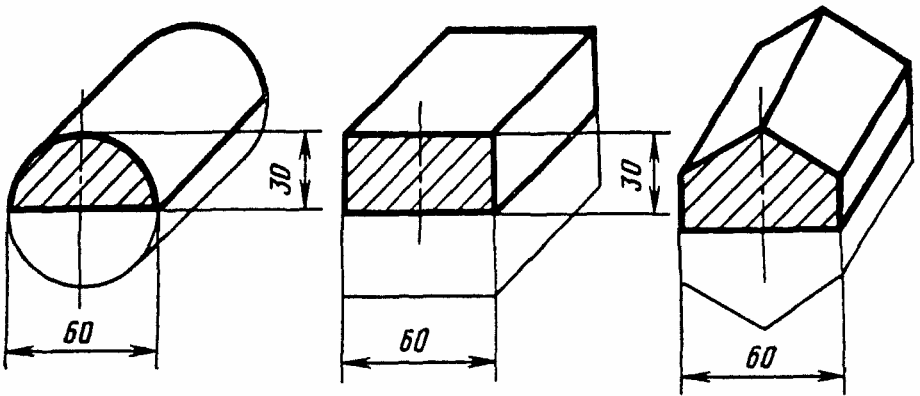
</div>


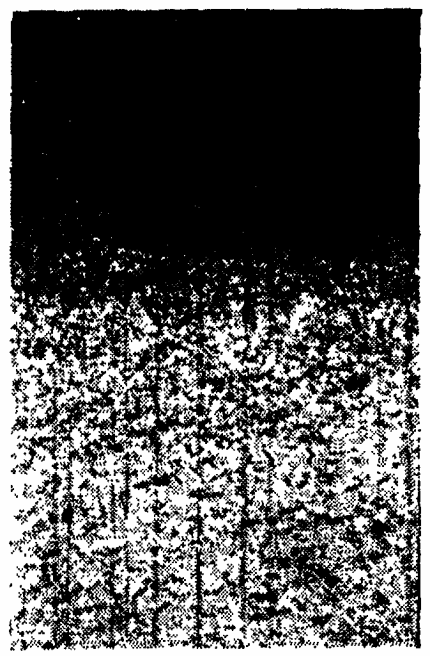
<div align="center">

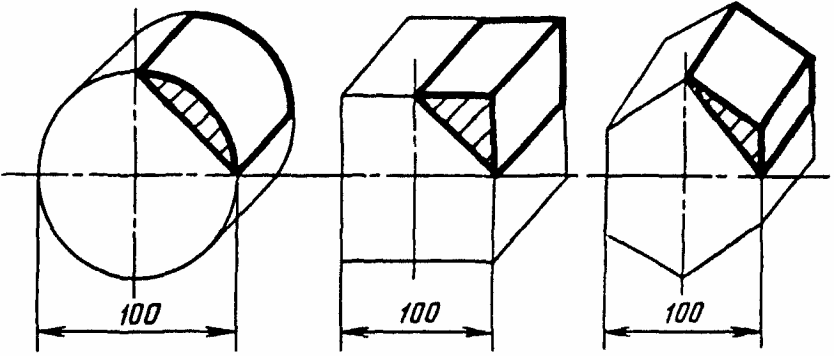
<a id="p100055"></a>в

</div>


<div align="center">

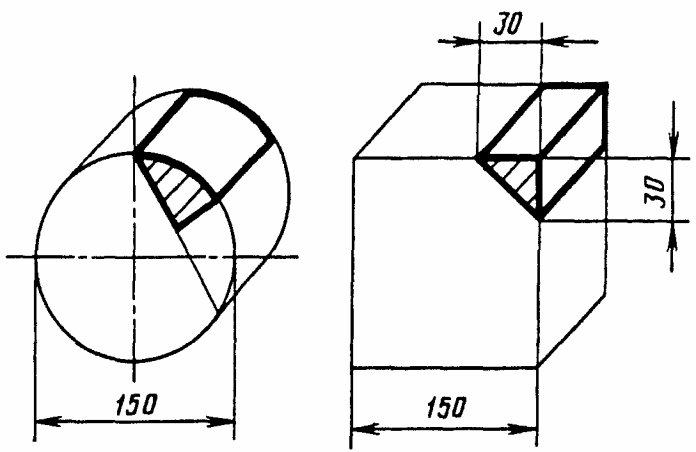
<a id="p100056"></a>г

<a id="p100057"></a>Черт. 2

</div>


<div align="center">

<a id="p100058"></a>а

</div>


<div align="center">

<a id="p100059"></a>б

</div>


<div align="center">

<a id="p100060"></a>в

</div>


<div align="center">

<a id="p100061"></a>г

</div>


<div align="center">

<a id="p100062"></a>д

<a id="p100063"></a>Черт. 3

</div>


<div align="center">

<a id="p100064"></a>а

</div>


<div align="center">

<a id="p100065"></a>б

</div>


<div align="center">

<a id="p100066"></a>в

<a id="p100067"></a>Черт. 4

</div>


<div align="center">

<a id="p100068"></a>а

</div>


<div align="center">

<a id="p100069"></a>б

</div>


<div align="center">

<a id="p100070"></a>в

<a id="p100071"></a>Черт. 5

</div>


<a id="p100072"></a>Образцы для изготовления шлифов вырезают:
<a id="p100073"></a>а) из прутков, проволоки и заготовок круглого, квадратного и шестигранного профиля;
<a id="p100074"></a>диаметром или толщиной до 30 мм - из всего сечения (черт. 2а);
<a id="p100075"></a>диаметром или толщиной свыше 30 до 60 мм - из половины сечения (черт. 2б);
<a id="p100076"></a>диаметром или толщиной свыше 60 до 100 мм - из четвертой части периметра (черт. 2в);
<a id="p100077"></a>диаметром или толщиной свыше 100 до 150 мм - из шестой части периметра круга или угла квадрата (черт. 2г).
<a id="p100078"></a>б) из труб:
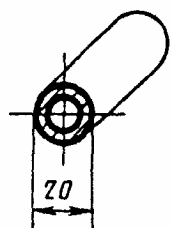
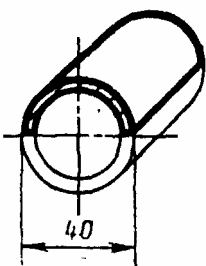
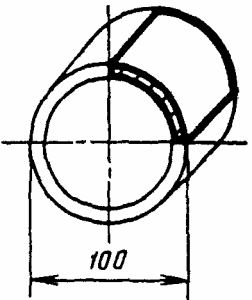
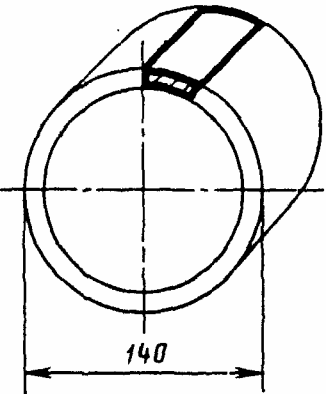
<a id="p100079"></a>с внешним диаметром до 20 мм - из всего сечения трубы (черт. 3а);
<a id="p100080"></a>с внешним диаметром свыше 20 до 40 мм - из половины сечения трубы (черт. 3б);
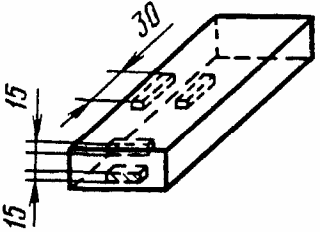
<a id="p100081"></a>с внешним диаметром свыше 40 до 100 мм - из четверти сечения трубы (черт. 3в);
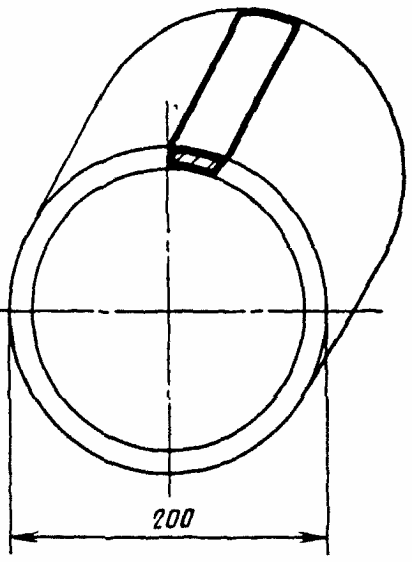
<a id="p100082"></a>с внешним диаметром свыше 100 до 140 мм - из одной двенадцатой части сечения трубы (черт. 3г);
<a id="p100083"></a>с внешним диаметром свыше 140 до 200 мм - из одной шестнадцатой части сечения трубы (черт. 3д).
<a id="p100084"></a>в) из полосы и ленты:
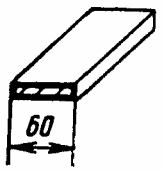
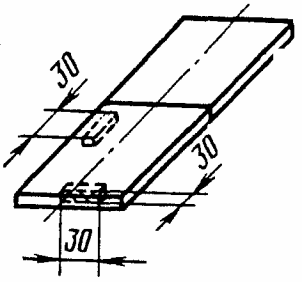
<a id="p100085"></a>шириной до 60 мм - из всего сечения полосы (черт. 4а);
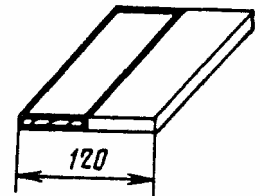
<a id="p100086"></a>шириной свыше 60 до 120 мм - из половины сечения полосы (черт. 4б);
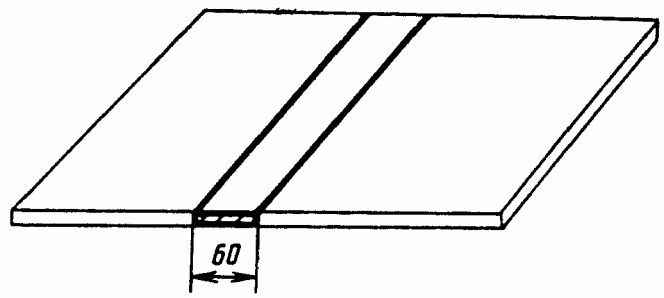
<a id="p100087"></a>шириной более 120 мм - по черт. 4в.
<a id="p100088"></a>Примечание. Для полосы толщиной более 30 мм допускается вырезка образцов из верхней и нижней поверхности полосы.

<a id="p100089"></a>г) из листа:
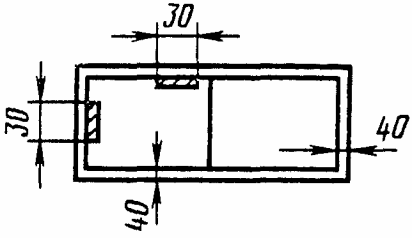
<a id="p100090"></a>от двух взаимно перпендикулярных сторон на расстоянии 40 мм от края листа (черт. 5а);
<a id="p100091"></a>из листа толщиной до 30 мм включительно - через всю толщину листа (черт. 5б);
<a id="p100092"></a>из листа толщиной свыше 30 мм - от верхней и нижней поверхностей листа (черт. 5в).

##### <a id="p100093"></a>1.2.3 Проведение испытания

<a id="p100094"></a>Глубину обезуглероживания определяют при просмотре образцов, вырезанных по схемам, приведенным на черт. 2, 3, 4в, 5, по периметру, соответствующему поверхности проката. Для образцов, вырезанных из полосы и ленты по схемам, приведенным на черт. 4а, б, просмотр производится по широкой стороне на расстоянии не менее 2 мм от кромки.
<a id="p100095"></a>Для пружинной рессорной полосы и ленты, а по соглашению сторон и для других случаев определение обезуглероживания производят по всей широкой стороне образца.

##### <a id="p100096"></a>1.2.4 Оценка результатов испытания

<a id="p100097"></a>Глубину обезуглероженного слоя определяют в миллиметрах. Определение производят под микроскопом при увеличении . Допускается увеличение . Определение производят с точностью до +/- 0,02 мм. В случае необходимости глубину обезуглероживания (Х) определяют в процентах и вычисляют по формуле

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


<div align="center">

<a id="p100098"></a>,

</div>


<a id="p100099"></a>где а - глубина обезуглероживания при одностороннем измерении, мм;
<a id="p100100"></a>b - толщина проката или полуфабриката, мм.
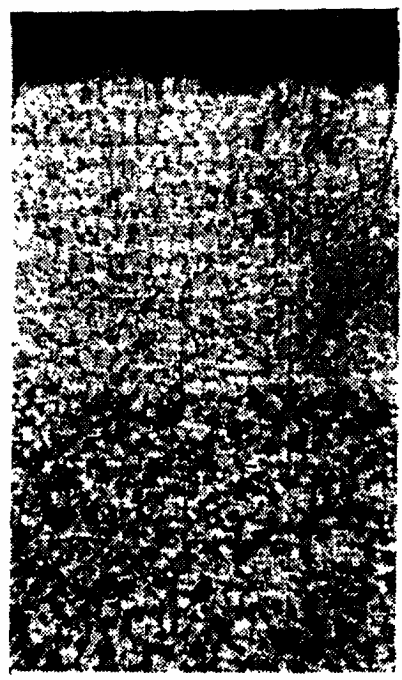
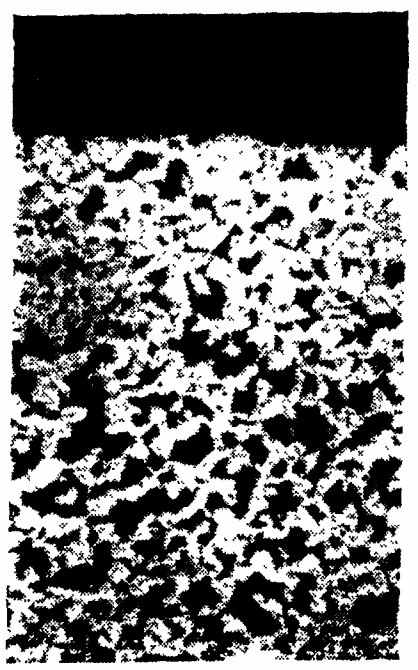
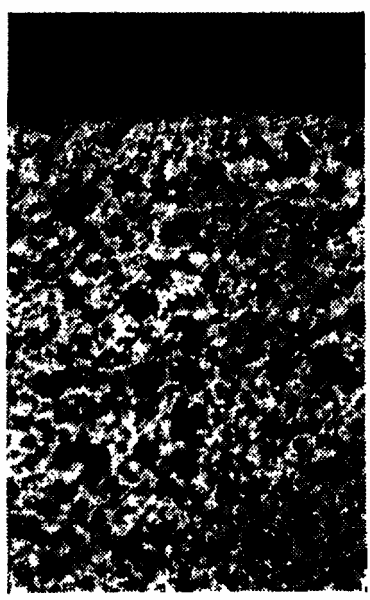
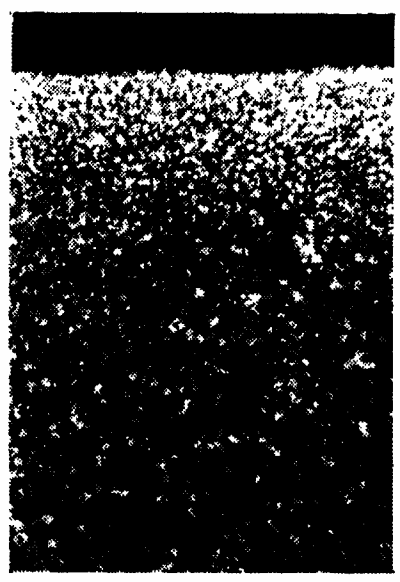
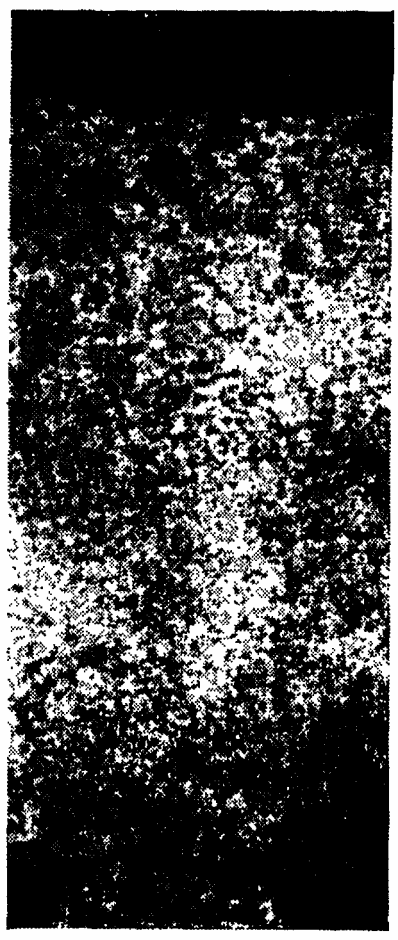
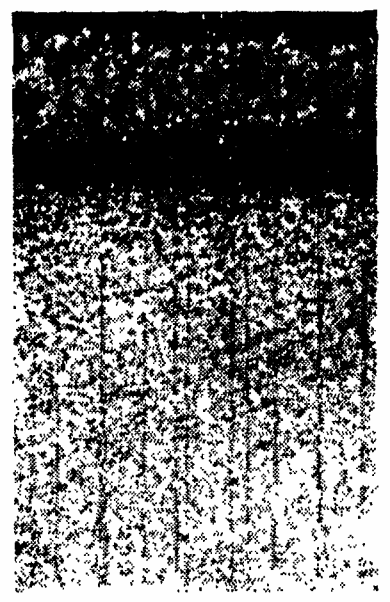
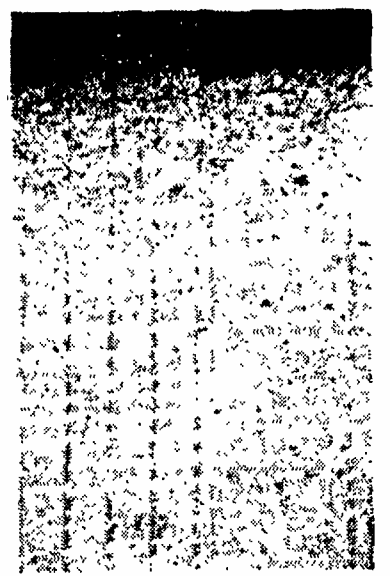
<a id="p100101"></a>1.2.5. Зона полного обезуглероживания характеризуется структурой, указанной в п. 1.1.5. Зона частичного обезуглероживания характеризуется: для доэвтектоидной стали ферритно-перлитной структурой, содержание феррита в которой больше, чем в основной структуре; для заэвтектоидной стали - зоной феррито-перлитной структуры, зоной пластинчатого перлита при основной структуре зернистого перлита или зоной зернистого перлита, обедненной карбидами. Примеры характерных структур приведены в Приложении 3 (черт. 1 - 9, 14, 16).

#### <a id="p100102"></a>1.3 Метод М1 (карбидной сетки)


##### <a id="p100103"></a>1.3.1 Сущность метода

<a id="p100104"></a>Метод М1 заключается в определении глубины обезуглероженного слоя по структуре под микроскопом на поперечных травленых шлифах, изготовленных на образцах, подвергнутых специальной термообработке и окрашивающему травлению.

##### <a id="p100105"></a>1.3.2 Подготовка к испытанию

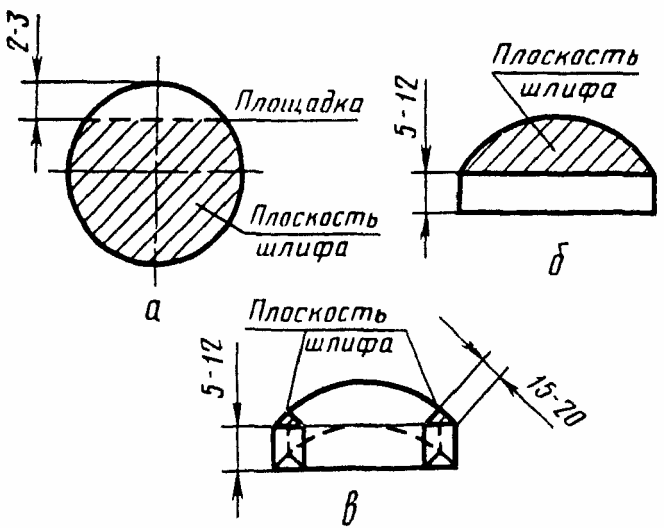
<a id="p100106"></a>Для определения глубины обезуглероживания образцы вырезают в соответствии с требованиями п. 1.1.2 длиной 8 - 12 мм по схеме, приведенной на черт. 6;

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*

<a id="p100107"></a>из прутков диаметром до 25 мм - из полного сечения прутка. На вырезанном образце сошлифовывают площадку (лыску), обеспечивающую полное удаление обезуглероженного слоя (черт. 6а);
<a id="p100108"></a>из прутков диаметром более 25 до 40 мм - из половины сечения прутка (черт. 6б);
<a id="p100109"></a>из прутков диаметром более 40 мм - по схеме (черт. 6в).


<div align="center">

<a id="p100110"></a>Черт. 6

</div>


<a id="p100111"></a>Для прутков других размеров и профилей вырезка образцов производится по схемам предприятия-изготовителя или по соглашению сторон.

##### <a id="p100112"></a>1.3.3 Проведение испытания

<a id="p100113"></a>Образцы нагревают до 950 °С в условиях, исключающих обезуглероживание, например, в расплаве поваренной соли с добавлением активированного угля (0,5 - 2,0%). Составы ванн, используемых для нагрева образцов, приводятся в Приложении 2. Образцы выдерживают 5 - 7 мин, охлаждают со скоростью 15 - 30 °С в минуту до температуры на 30 - 50° ниже , затем охлаждают на воздухе. Шлифы травят в течение 5 - 30 мин в одном из следующих кипящих реактивов, окрашивающих карбидную сетку: пикрата натрия (1 г пикриновой кислоты плюс 15 г КОН на 100 мл воды); едкого кали или едкого натра (20 г NaOH или КОН на 100 мл воды); красной кровяной соли в щелочи (60 г  плюс 30 г NaOH на 30 мл воды).

##### <a id="p100114"></a>1.3.4 Оценка результатов испытания

<a id="p100115"></a>Зона полного обезуглероживания характеризуется структурой, указанной в п. 1.1.5.
<a id="p100116"></a>Зона частичного обезуглероживания характеризуется феррито-перлитной структурой без окрашенной в темный цвет карбидной сетки.
<a id="p100117"></a>Примеры характерной структуры приведены в Приложении 3 (черт. 10, 15). Оценку глубины обезуглероживания производят по п. 1.2.4.

#### <a id="p100118"></a>1.4 Метод М2 (метод Садовского)


##### <a id="p100119"></a>1.4.1 Сущность метода

<a id="p100120"></a>Метод М2 заключается в определении глубины обезуглероженного слоя по структуре под микроскопом на поперечных травленых шлифах, изготовленных на образцах, подвергнутых специальной термообработке.

##### <a id="p100121"></a>1.4.2 Подготовка к испытанию

<a id="p100122"></a>Подготовку испытания производят, как указано в п. 1.3.2.

##### <a id="p100123"></a>1.4.3 Проведение испытания

<a id="p100124"></a>Термическую обработку образцов рекомендуется производить по режимам, указанным в таблице.


| Марка стали | Температура закалки в хлорбариевой ванне в °С | Температура первой ванны охлаждения в °С | Температура второй ванны отпуска в °С |
| --- | --- | --- | --- |
| Р18, Р18М Р9, Р9М Р9Ф5 Р14Ф4 Р18К5Ф2 | 1270 - 1290 1220 - 1240 1230 - 1250 1240 - 1260 1270 - 1280 | 175 - 195 160 - 180 190 - 210 200 - 220 180 - 200 | 580 - 600 |

(в  ред.  Изменения  N 4, утв. Постановлением Госстандарта СССР от

##### 28.09.1989 N 2969)


| Р9К5 | 1220 - 1240 | 160 - 180 |
| --- | --- | --- |

(в  ред.  Изменения  N 4, утв. Постановлением Госстандарта СССР от

##### 28.09.1989 N 2969)

Марка  стали  исключена.  -  Изменение  N  4,  утв. Постановлением
Госстандарта СССР от 28.09.1989 N 2969)

| Р12 | 1240 - 1260 | 175 - 195 |
| --- | --- | --- |

Марка  стали  исключена.  -  Изменение  N  4,  утв. Постановлением
Госстандарта СССР от 28.09.1989 N 2969)

| Р6М5 Р6М5К5 Р6М5Ф3 Р9М4К8 Р12Ф3 | 1210 - 1230 1220 - 1240 1210 - 1230 1220 - 1240 1240 - 1260 | 160 - 200 160 - 200 160 - 200 160 - 200 160 - 200 |
| --- | --- | --- |


<a id="p100138"></a>Образцы предварительно нагревают до 820 - 840 °С, затем переносят в хорошо раскисленную хлорбариевую ванну, в которой их выдерживают 1 - 3 мин с момента загрузки.
<a id="p100139"></a>Охлаждение образцов производят в течение 10 мин в масляной или соляной ванне (первая ванна).
<a id="p100140"></a>По окончании выдержки образец немедленно переносят в соляную или свинцовую ванну (вторая ванна), где выдерживают в течение 10 мин, а затем охлаждают на воздухе.
<a id="p100141"></a>Объем ванны должен быть достаточным для поддержания температуры в заданных пределах.

##### <a id="p100142"></a>1.4.4 Оценка результатов испытания

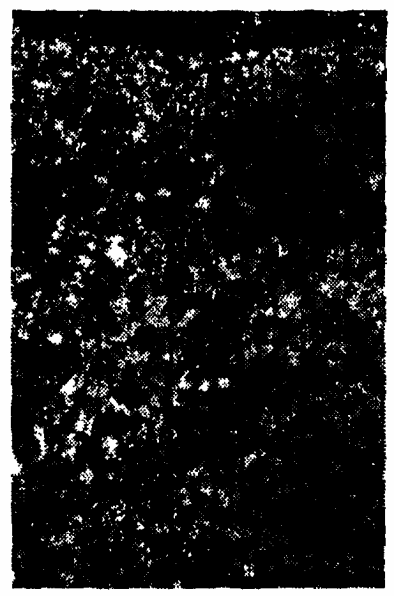
<a id="p100143"></a>Зона полного обезуглероживания характеризуется структурой, указанной в п. 1.1.5. Зона частичного обезуглероживания характеризуется темно травящейся трооститной или игольчатой троостомартенситной структурой. Примеры характерной структуры приведены в Приложении 3 (черт. 11 - 13).
<a id="p100144"></a>Оценку глубины обезуглероживания производят по п. 1.2.4.


### 2. <a id="p100145"></a>МЕТОД ЗАМЕРА ТЕРМОЭЛЕКТРОДВИЖУЩЕЙ СИЛЫ


#### <a id="p100146"></a>2.1 Сущность метода

<a id="p100147"></a>Данный метод определения глубины обезуглероживания заключается в замере термоэлектродвижущей силы (т.э.д.с.) на обезуглероженной и необезуглероженной поверхностях образца.

#### <a id="p100148"></a>2.2 Подготовка к испытанию

<a id="p100149"></a>2.2.1. Образцы отбирают, как указано в п. 1.1.2. Схема вырезки образцов приведена на черт. 2 - 5. Длина образцов 60 - 100 мм.
<a id="p100150"></a>2.2.2. Для продукции, в которой не допускается обезуглероживание, с одной стороны каждого образца абразивным кругом или другим способом готовят лыску длиной 10 - 15 мм, обеспечивающую удаление обезуглероженного слоя. Поверхность образца очищают от остатков эмульсии и абразива салфеткой, смоченной в спирте.
<a id="p100151"></a>2.2.3. Для продукции с допускаемой величиной глубины обезуглероживания вначале снимают допуск на обезуглероживание, а далее образец готовят, как указано в п. 2.2.2.

#### <a id="p100152"></a>2.3 Аппаратура

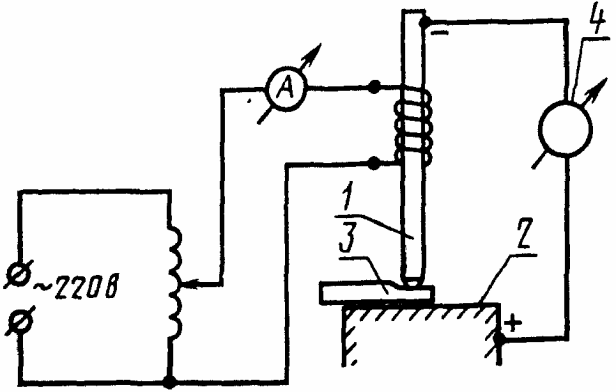
<a id="p100153"></a>Схема установки для определения т.э.д.с. (черт. 7).


<div align="center">

<a id="p100154"></a>1 - нагреваемый медный стержень; 2 - медное основание;<br>
3 - исследуемый образец; 4 - измерительный прибор.<br>
Черт. 7

</div>


<a id="p100155"></a>В установку входят:
<a id="p100156"></a>амперметр по ГОСТ 8711-78;
<a id="p100157"></a>автотрансформатор и микроамперметр М95 (10 - 100 мкА) с шунтом Р-4.
<a id="p100158"></a>Установку включают в сеть переменного тока. Температура стержня должна поддерживаться в интервале 150 - 160 °С.
<a id="p100159"></a>Работу установки проверяют по эталонам. Эталонами являются образцы, для которых заранее металлографическим методом определено наличие или отсутствие обезуглероживания и установлена разница в показаниях прибора.

#### <a id="p100160"></a>2.4 Проведение испытания

<a id="p100161"></a>Для испытания образец устанавливают на медное основание прибора так, чтобы лыска находилась точно под рабочей частью нагретого стержня. Производят 3 - 5 замеров вдоль по лыске и записывают среднюю величину показаний. Такие же замеры (5 - 10) производят в различных точках поверхности образца (вне лыски) и записывают среднее значение.

#### <a id="p100162"></a>2.5 Оценка результатов испытания

<a id="p100163"></a>Образец считают необезуглероженным, если разница в показаниях прибора на лыске и на поверхности образца не превышает установленной по эталонам величины.


### 3. <a id="p100164"></a>МЕТОД ЗАМЕРА ТВЕРДОСТИ


#### <a id="p100165"></a>3.1 Сущность метода

<a id="p100166"></a>Данный метод определения глубины обезуглероживания заключается в замере твердости образцов, подвергнутых термической обработке.

#### <a id="p100167"></a>3.2 Подготовка к испытанию


##### <a id="p100168"></a>3.2.1 Образцы отбирают, как указано в п. 1.1.2.

<a id="p100169"></a>Схемы вырезки образцов приведены на черт. 2 - 5.
<a id="p100170"></a>Длина образцов 20 - 50 мм.
<a id="p100171"></a>3.2.2. Образцы испытывают после термической обработки. Термическую обработку образцов производят по режимам, предусмотренным соответствующими стандартами или техническими условиями для стали данной марки в условиях, исключающих возможность дополнительного обезуглероживания (например, нагрев в соляной ванне).

#### <a id="p100172"></a>3.3 Измерение твердости проводят по ГОСТ 9013-59.


> *(п. 3.3 в ред. Изменения N 4, утв. Постановлением Госстандарта СССР от 28.09.1989 N 2969)*


#### <a id="p100173"></a>3.4 Оценка результатов испытания

<a id="p100174"></a>Образец считают необезуглероженным, если его твердость соответствует нормам твердости для стали данной марки, установленным в соответствующих стандартах или технических условиях.


### 4. <a id="p100175"></a>ХИМИЧЕСКИЙ МЕТОД


#### <a id="p100176"></a>4.1 Сущность метода

<a id="p100177"></a>Данный метод определения глубины обезуглероживания заключается в определении содержания углерода в стружке, снятой послойно с образца.

#### <a id="p100178"></a>4.2 Подготовка к испытанию

<a id="p100179"></a>4.2.1. Образцы отбирают, как указано в п. 1.1.2, в состоянии поставки. Длина образцов должна обеспечивать снятие стружки в количестве, необходимом для проведения химического анализа (не менее 2 г стружки).
<a id="p100180"></a>4.2.2. Перед снятием стружки для определения глубины обезуглероживания образцы продукции, на которой не допускается обезуглероживание, очищаются от окалины, а образцы продукции, на которой допускается обезуглероживание, подвергаются обработке для удаления поверхностного слоя на глубину допуска на обезуглероживание.

#### <a id="p100181"></a>4.3 Проведение испытания

<a id="p100182"></a>Для определения глубины обезуглероживания химическим методом снимают слой стружки толщиной не более 0,1 мм.
<a id="p100183"></a>Снятие стружки и определение содержания углерода в каждом снятом слое производят до получения химического состава, соответствующего марочному.
<a id="p100184"></a>Содержание углерода определяют по ГОСТ 22536.1-77 и ГОСТ 12344-88, ГОСТ 20560-81.

> *(в ред. Изменения N 4, утв. Постановлением Госстандарта СССР От 28.09.1989 N 2969)*


#### <a id="p100185"></a>4.4 Оценка результатов испытания

<a id="p100186"></a>Образец считают необезуглероженным, если содержание углерода соответствует марочному составу, установленному в соответствующих стандартах или технических условиях.


### 5. <a id="p100187"></a>МЕТОД ЗАМЕРА МИКРОТВЕРДОСТИ - МТ


#### <a id="p100188"></a>5.1 Сущность метода

<a id="p100189"></a>Метод заключается в определении микротвердости по поперечному сечению закаленного образца от поверхности к центру.

#### <a id="p100190"></a>5.2 Подготовка к испытанию

<a id="p100191"></a>5.2.1. Образцы отбирают, как указано в п. 1.1.2. Схемы вырезки образцов приведены на черт. 2 - 5.
<a id="p100192"></a>Длина образцов - 10 - 25 мм.

##### <a id="p100193"></a>5.2.2 Приготовление шлифов производят, как указано в п. 1.1.3.


#### <a id="p100194"></a>5.3 Проведение испытания

<a id="p100195"></a>5.3.1. Измерение микротвердости на поперечных нетравленных шлифах производят с нагрузкой не более 2 Н (~ 200 г) по ГОСТ 9450-76.
<a id="p100196"></a>Расстояние между отпечатками должно превышать диагональ отпечатка не менее, чем в 2,5 раза. Замеры производят до получения стабильных результатов микротвердости.
<a id="p100197"></a>На шлифе проводят серии испытаний не менее, чем в двух местах, удаленных друг от друга.

#### <a id="p100198"></a>5.4 Оценка результатов испытания

<a id="p100199"></a>5.4.1. За глубину обезуглероживания в измеряемом месте принимают расстояние от края шлифа до точки, в которой получена стабильная микротвердость.
<a id="p100200"></a>Глубину обезуглероженного слоя на образце определяют как среднее арифметическое измерений глубины.


### 6. <a id="p100201"></a>ПРОТОКОЛ ИСПЫТАНИЯ


<a id="p100202"></a>В протоколе испытания следует указать:
<a id="p100203"></a>обозначение образца;
<a id="p100204"></a>метод испытания; при применении метода МТ - нагрузку;
<a id="p100205"></a>увеличение микроскопа;
<a id="p100206"></a>глубину обезуглероживания;
<a id="p100207"></a>наличие поверхностного дефекта.

> <a id="p100208"></a>*(абзац введен Постановлением Госстандарта СССР от 28.09.1989 N 2969)*

<a id="p100209"></a>Разд. 5, 6 (Введены дополнительно, Изм. N 2.)


<div align="right">

<a id="p100210"></a>Приложение 1

</div>


<div align="center">

<a id="p100211"></a>**РЕКОМЕНДАЦИИ ПО ПРИМЕНЕНИЮ МЕТОДОВ ОПРЕДЕЛЕНИЯ**<br>
**ОБЕЗУГЛЕРОЖИВАНИЯ**

</div>


<table>
<colgroup><col width="25%"><col width="59%"><col width="16%"></colgroup>
<tr><td rowspan="2">Наименование метода</td><td colspan="2">Преимущественное применение для</td></tr>
<tr><td>стали</td><td>сортамента</td></tr>
<tr><td>Металлографические методы: М</td><td>Для конструкционных - углеродистых и легированных сталей с содержанием углерода не менее 0,3%, для инструментальных - углеродистых и легированных сталей, а также для рессорно-пружинных и подшипниковых сталей</td><td>Для всех видов сортамента</td></tr>
<tr><td>М1</td><td>Для заэвтектоидной стали</td><td></td></tr>
<tr><td>М2</td><td>Для быстрорежущей стали</td><td></td></tr>
<tr><td>Метод замера термоэлектродвижущей силы (т.э.д.с)</td><td>Для инструментальных - углеродистых и легированных, в том числе и быстрорежущих сталей, а также для шарикоподшипниковых сталей</td><td></td></tr>
<tr><td>Метод замера твердости (Т)</td><td>Для углеродистых и легированных (конструкционных, инструментальных, включая быстрорежущую), а также для шарикоподшипниковых сталей</td><td></td></tr>
<tr><td>Метод микротвердости МТ</td><td>Для стали с углеродом не менее 0,7%</td><td></td></tr>
<tr><td>Химический метод (Х)</td><td>Для стали всех марок</td><td>Рекомендуется для профилей, обеспечивающих возможность равномерного снятия стружки</td></tr>
</table>


<div align="right">

<a id="p100220"></a>Приложение 2

</div>


<div align="center">

<a id="p100221"></a>**СОСТАВ ВАНН, ИСПОЛЬЗУЕМЫХ ДЛЯ НАГРЕВА ОБРАЗЦОВ**<br>
**ПРИ ТЕРМИЧЕСКОЙ ОБРАБОТКЕ**

</div>


| Наименование соли | Состав соли в % | Температура плавления в °С | Температура применения в °С |
| --- | --- | --- | --- |
| Хлористый барий (BaCl ) 2 | 100 | 96 | 1000 - 1300 |
| Хлористый барий (BaCl ) 2 Поваренная соль (NaCl) | 78 22 | 654 | 750 - 900 |
| Хлористый калий (KCl) Поваренная соль (NaCl) | 56 44 | 663 | 750 - 900 |
| Кальцинированная сода (Na CO ) 2 3 Поваренная соль (NaCl) Хлористый калий (KCl) | 20 60 20 | 700 | 750 - 900 |
| Натриевая селитра (NaNO ) | 50 | 220 | 300 - 400 |
| 3 |  |  |  |
| Калиевая селитра (KNO ) | 50 |  |  |
| 3 |  |  |  |
| Натриевая селитра (NaNO ) | 50 | 150 | 160 - 300 |
| 3 |  |  |  |
| (KNO ) | 50 |  |  |
| 2 |  |  |  |
| Калиевая селитра (KNO ) | 50 | - | 160 - 300 |
| 3 |  |  |  |
| (NaNO ) | 50 |  |  |
| 2 |  |  |  |


<div align="right">

<a id="p100237"></a>Приложение 3

</div>


<div align="center">

<a id="p100238"></a>**ПРИМЕРЫ МИКРОСТРУКТУРЫ ОБЕЗУГЛЕРОЖЕННОГО СЛОЯ,**<br>
**ОПРЕДЕЛЕННОГО МЕТОДОМ М НА СТАЛИ РАЗЛИЧНЫХ МАРОК**

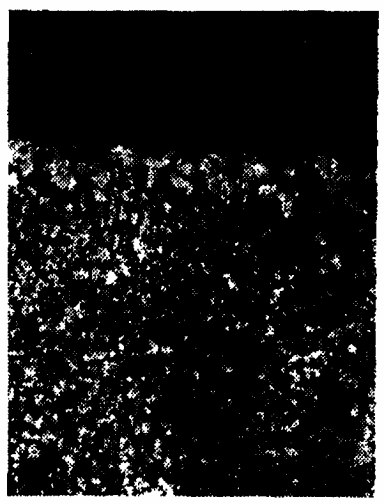
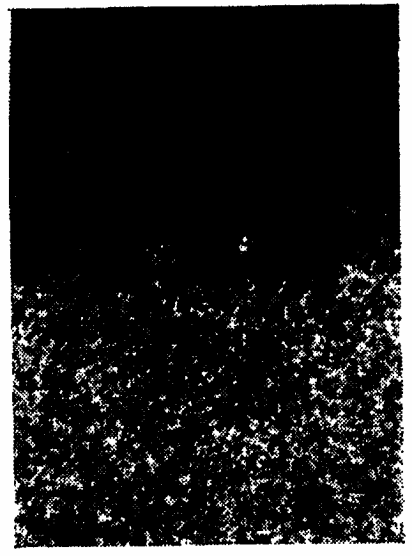
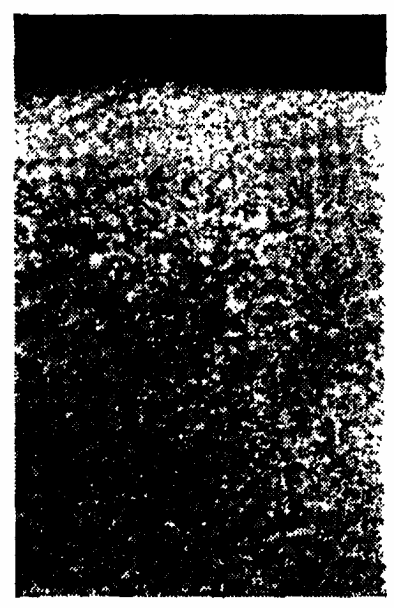
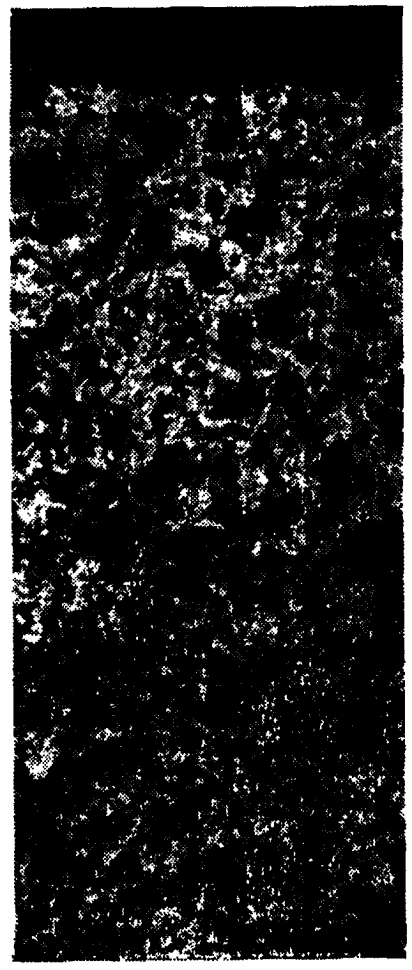
<a id="p100239"></a>(увеличение в 100 раз)

</div>


<div align="center">

<a id="p100240"></a>Сталь марки 45

<a id="p100241"></a>Черт. 1

</div>


<div align="center">

<a id="p100242"></a>Сталь марки 40XII

<a id="p100243"></a>Черт. 2

</div>


<div align="center">

<a id="p100244"></a>Сталь марки 40Х

<a id="p100245"></a>Черт. 3

</div>


<div align="center">

<a id="p100246"></a>Сталь марки 85ХФ

<a id="p100247"></a>Черт. 4

</div>


<div align="center">

<a id="p100248"></a>Сталь марки 30ХГСА

<a id="p100249"></a>Черт. 5

</div>


<div align="center">

<a id="p100250"></a>Сталь марки У12

<a id="p100251"></a>Черт. 6

</div>


<div align="center">

<a id="p100252"></a>Сталь марки У12

<a id="p100253"></a>Черт. 7

</div>


<div align="center">

<a id="p100254"></a>Сталь марки 9ХС

<a id="p100255"></a>Черт. 8

</div>


<div align="center">

<a id="p100256"></a>Сталь марки У10

<a id="p100257"></a>Черт. 9

</div>


<div align="center">

<a id="p100258"></a>Сталь марки У10 (определение по методу М1)

<a id="p100259"></a>Черт. 10

</div>


<div align="center">

<a id="p100260"></a>Сталь марки Р18 (определение по методу М2)

<a id="p100261"></a>Черт. 11

</div>


<div align="center">

<a id="p100262"></a>Сталь марки Р18 (определение по методу М2)

<a id="p100263"></a>Черт. 12

</div>


<div align="center">

<a id="p100264"></a>Сталь марки Р9К5 (определение по методу М2)

<a id="p100265"></a>Черт. 13

</div>


<div align="center">

<a id="p100266"></a>Сталь марки ШХ15

<a id="p100267"></a>Черт. 14

</div>


<div align="center">

<a id="p100268"></a>Сталь марки ШХ75 (определение по методу М1)

<a id="p100269"></a>Черт. 15

</div>


<div align="center">

<a id="p100270"></a>Сталь марки 60С2

<a id="p100271"></a>Черт. 16

</div>


<a id="p100272"></a>

---


## Иллюстрации

![](https://i.bukva.ai/m39wTsuo/img_0.png)

![](https://i.bukva.ai/m39wTsuo/img_1.png)

![](https://i.bukva.ai/m39wTsuo/img_2.png)

![](https://i.bukva.ai/m39wTsuo/img_3.png)

![](https://i.bukva.ai/m39wTsuo/img_4.png)

![](https://i.bukva.ai/m39wTsuo/img_5.png)

![](https://i.bukva.ai/m39wTsuo/img_6.png)

![](https://i.bukva.ai/m39wTsuo/img_7.png)

![](https://i.bukva.ai/m39wTsuo/img_8.png)

![](https://i.bukva.ai/m39wTsuo/img_9.png)

![](https://i.bukva.ai/m39wTsuo/img_10.png)

![](https://i.bukva.ai/m39wTsuo/img_11.png)

![](https://i.bukva.ai/m39wTsuo/img_12.png)

![](https://i.bukva.ai/m39wTsuo/img_13.png)

![](https://i.bukva.ai/m39wTsuo/img_14.png)

$(100 \pm 10)^{*}$

$200 - 500^{*}$

$X = \frac{a}{b} \cdot 100$
![](https://i.bukva.ai/m39wTsuo/img_15.png)

$A_{r_{1}}$

$K_{3}Fe(CN)_{6}$
![](https://i.bukva.ai/m39wTsuo/img_16.png)

![](https://i.bukva.ai/m39wTsuo/img_17.png)

![](https://i.bukva.ai/m39wTsuo/img_18.png)

![](https://i.bukva.ai/m39wTsuo/img_19.png)

![](https://i.bukva.ai/m39wTsuo/img_20.png)

![](https://i.bukva.ai/m39wTsuo/img_21.png)

![](https://i.bukva.ai/m39wTsuo/img_22.png)

![](https://i.bukva.ai/m39wTsuo/img_23.png)

![](https://i.bukva.ai/m39wTsuo/img_24.png)

![](https://i.bukva.ai/m39wTsuo/img_25.png)

![](https://i.bukva.ai/m39wTsuo/img_26.png)

![](https://i.bukva.ai/m39wTsuo/img_27.png)

![](https://i.bukva.ai/m39wTsuo/img_28.png)

![](https://i.bukva.ai/m39wTsuo/img_29.png)

![](https://i.bukva.ai/m39wTsuo/img_30.png)

![](https://i.bukva.ai/m39wTsuo/img_31.png)

![](https://i.bukva.ai/m39wTsuo/img_32.png)