Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-5029
Документ 47985
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 12 августа 2026 г. № 949-ст
НОРМЫ И ПРАВИЛА ИСПЫТАНИЙ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
ОЦЕНКА НЕОПРЕДЕЛЕННОСТИ ИЗМЕРЕНИЙ ПРИ ИСПЫТАНИЯХ СТАНКОВ В СООТВЕТСТВИИ СО СТАНДАРТАМИ СЕРИИ ИСО 230, ОСНОВНЫЕ УРАВНЕНИЯ
Test code for machine tools. Part 9. Estimation of measurement uncertainty for machine tool tests according to series ISO 230, basic equations
Дата введения 1 августа 2027 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования «Уфимский университет науки и технологий» (УУНиТ) и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 июля 2026 г. № 199-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 12 августа 2026 г. № 949-ст межгосударственный стандарт ГОСТ ISO/TR 230-9-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 августа 2027 г.
5 Настоящий стандарт идентичен международному документу ISO/TR 230-9:2005 «Нормы и правила испытаний металлорежущих станков. Часть 9. Оценка неопределенности измерений при испытаниях станков в соответствии со стандартами серии ИСО 230, основные уравнения» («Test code for machine tools — Part 9: Estimation of measurement uncertainty for machine tool tests according to series ISO 230, basic equations», IDT).
Международный документ разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» технического комитета ISO/TC 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов и документов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительная сноска в тексте настоящего стандарта, выделенная курсивом, приведена для пояснения текста оригинала
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
В настоящем стандарте представлена информация, касающаяся возможной оценки неопределенности измерений при проведении измерений в соответствии с частями стандарта ISO 230.
Описанные в настоящем стандарте методы предназначены для практического применения, поэтому стандартные неопределенности в основном оцениваются по оценке типа B (см. раздел 4 и GUM).
Допускается применение других методов согласно требованиям GUM.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-2:- <*>, Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning of numerically controlled axes (Нормы и правила испытаний металлорежущих станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
<*> Данный проект стандарта был введен в действие в 2006 г.
ISO/TR 16015:2003, Geometrical Product Specifications (GPS) — Systematic errors and contributions to measurement uncertainty of length measurement due to thermal influences (Геометрические характеристики изделий. Систематические погрешности и их вклад в неопределенность измерения длины из-за термических воздействий)
ISO/TR 14253-2, Geometrical Product Specifications (GPS) — Inspection by measurement of workpieces and measuring equipment — Part 2: Guide to the estimation of uncertainty in GPS measurement, in calibration of measuring equipment and in product verification (Геометрические характеристики изделий. Контроль измерением обрабатываемых изделий и средства измерений. Часть 2. Руководство по оценке неопределенности при измерениях геометрических характеристик изделий, калибровке средств измерений и контроле продукции)
Руководство по выражению неопределенности в измерениях (GUM). BIPM, IEC, IFCC, ISO, IUPAC, IUPAP, OIML
3 Термины, определения и обозначения
В настоящем стандарте применены термины, определения и обозначения по ISO 230-2 и GUM.
4 Оценка расширенной неопределенности измерения U
Оценка расширенной неопределенности измерения U проводится в соответствии с GUM, ISO/TS 14253-2 и ISO/TR 16015.
Индивидуальные составляющие неопределенности измерения необходимо идентифицировать (примеры см. в приложении C) и выразить их в виде стандартных неопределенностей ui.
Суммарная стандартная неопределенность uc, мкм, рассчитывается по уравнению
где ur — сумма тесно положительно коррелированных составляющих, см. уравнение (2), мкм;
ui — стандартная неопределенность некоррелированной составляющей i, мкм.
где uj — стандартная неопределенность тесно положительно коррелированной составляющей j, мкм.
Расширенная неопределенность измерения U, мкм, рассчитывается в соответствии с уравнением (3), где коэффициент охвата k установлен равным 2.
где k — коэффициент охвата, k = 2;
uc — суммарная стандартная неопределенность, мкм.
Стандартная неопределенность ui получается путем статистического анализа экспериментальных данных (оценка типа A) или другими способами, такими как знания, экспериментальные и научные предположения (оценка типа B).
Если оценка дает допустимый диапазон +/- a или (a+ — a-) для составляющей, то стандартная неопределенность ui задается в соответствии с уравнением (4), допуская равномерное распределение.
где a+ — верхний предел равномерного распределения;
a- — нижний предел равномерного распределения.
5 Оценка неопределенности параметров, основных уравнений
В разделе 4 для оценки неопределенности используется метод «черного ящика». Для параметров, которые рассчитываются по отдельным сериям измерений, по средним значениям, по кратным стандартному отклонению и/или их суммам, оценки неопределенностей получают с использованием метода «прозрачного ящика». Такими параметрами являются точность позиционирования, повторяемость и величина реверса.
В общем виде это можно записать следующим образом:
где Y — параметр (например, повторяемость, значение реверса, точность позиционирования);
Суммарная стандартная неопределенность uc вычисляется по уравнению
где ur — сумма тесно положительно коррелированных составляющих, см. уравнение (7);
где — стандартная неопределенность тесно положительно коррелированной составляющей j.
НЕОПРЕДЕЛЕННОСТЬ ИЗМЕРЕНИЯ СРЕДНЕГО ЗНАЧЕНИЯ
Среднее значение определяется по формуле
где xi — измеренное значение i;
Если среднее значение вычисляется на основе измерений xi с неопределенностью измерения uxi, то среднее значение также имеет неопределенность.
A.2 Расчет неопределенности измерения среднего значения
Неопределенность измерения среднего значения  зависит от корреляции между неопределенностями единичных измерений uxi.
A.2.2 Неопределенность среднего значения  для тесно положительно коррелированных неопределенностей uxj
Если неопределенности единичных измерений uxj тесно положительно коррелируют, то их влияние на неопределенность среднего значения  просто суммируется в соответствии с уравнением (7).
Примечание - Возможная разрегулировка средства измерений не меняется в ходе серии измерений. Следовательно, эта составляющая неопределенности не меняется при повторных измерениях и рассматривается как тесно положительно коррелированная.
Если уравнения (6) и (7) применить к уравнению (A.1) для тесно положительно коррелированных составляющих, то результатом будет:
где — неопределенность среднего значения для тесно положительно коррелированных составляющих;
xj — единичное измеренное значение;
uxj — составляющая тесно положительно коррелированной неопределенности для измеренного значения j.
Частная производная среднего значения к единичному измеренному значению xj производится следующим образом:
Предполагается, что неопределенность измерения для отдельного измерения не изменяется, т.е.
ux1 = ux2 = ... = uxn = ux. (A.4)
Уравнения (A.3) и (A.4) подставляются в уравнение (A.2), в результате чего получается:
где — неопределенность среднего значения для тесно положительно коррелированных составляющих;
ux — составляющая тесно положительно коррелированной неопределенности для измеренных значений.
Уравнение (A.5) указывает на то, что неопределенностью среднего значения  является неопределенность измеренного значения ux, если составляющие неопределенности тесно положительно коррелированы.
A.2.3 Неопределенность среднего значения  для некоррелированных неопределенностей uxi
Если неопределенности отдельных измерений uxi не коррелированы, то применяется квадратный корень из суммы квадратов в соответствии с уравнением (6) при ur = 0.
Примечание - Влияние погрешности изменения температуры окружающей среды (ETVE) в целом будет меняться от одного значения измерения к другому. Поэтому это влияние считается некоррелированным.
Если уравнение (6) применить к уравнению (A.1) для некоррелированных составляющих, то результаты будут следующими:
где — неопределенность среднего значения для некоррелированных составляющих;
xi — единичное измеренное значение;
uxi — составляющая некоррелированной неопределенности для измеренного значения i.
Подставляя уравнения (A.3) и (A.4) в уравнение (A.6), в результате получают:
Неопределенность измерения среднего значения сокращается на , если n — количество повторных измерений при условии, что неопределенности этих измерений не коррелированы.
НЕОПРЕДЕЛЕННОСТЬ ИЗМЕРЕНИЯ ОЦЕНКИ СТАНДАРТНОГО ОТКЛОНЕНИЯ s
Оценка стандартного отклонения s определяется по формуле
где — среднее значение, как определено в уравнении (A.1);
xi — единичное измеренное значение i;
Если оценка стандартного отклонения рассчитывается на основе измерений xi с неопределенностью измерения uxi, то оценка также имеет неопределенность. Следовательно, любой параметр, определенный в зависимости от s, показывает неопределенность измерения.
B.1.1 Расчет неопределенности измерения оценки стандартного отклонения u(s)
Составляющие неопределенности измерения не коррелируются, в противном случае при повторных измерениях будет нестандартное отклонение.
Предполагается, что неопределенность измерения для отдельного измерения не изменяется, т.е.
ux1 = ux2 = ... = uxn = ux. (B.2)
Подставляя уравнение (6) при ur = 0 и уравнение (B.2) в уравнение (B.1), получают:
Частные производные s вычисляют следующим образом, предполагая, что s /= 0:
Уравнения (B.4) и (B.1) подставляют в уравнение (B.2):
Неопределенность измерения оценки стандартного отклонения u(s) является неопределенностью единичного измерения, сокращенного на , если n — количество повторных измерений и s /= 0.
ОЦЕНКА НЕОПРЕДЕЛЕННОСТИ ИЗМЕРЕНИЯ ПРИ ЛИНЕЙНОМ ПОЗИЦИОНИРОВАНИИ В СООТВЕТСТВИИ С ISO 230-2
В настоящем приложении представлена возможная оценка неопределенности измерения параметров, определенных в соответствии с ISO 230-2.
В данном приложении представлены уравнения, используемые в приложении A ISO 230-2, который включает упрощенные уравнения и удобные для чтения и использования таблицы, для оценки неопределенности измерений в производственных условиях.
C.2 Составляющие неопределенности измерения
Основными составляющими неопределенности измерения при измерениях линейного позиционирования являются следующие:
- неопределенность калибровки средств измерений, таких как лазерный интерферометр или линейная шкала;
- выравнивание средства измерений относительно оси испытуемого станка;
- компенсация температуры станка при температурах, отличных от 20 °C;
- погрешность изменения условий окружающей среды (EVE или дрейф) во время измерения, например влияние изменения температуры и плотности воздуха на средство измерений и/или испытуемый станок;
- повторяемость настройки средства измерений.
- средство измерений используется правильно в соответствии с рекомендациями производителя/поставщика;
- выполнены все необходимые настройки (например, калибровка, компенсация температурных воздействий) средства измерений и станка;
- правильно установлены все дополнительные датчики (например, для температуры станка);
- средство измерений установлено статически и динамически жестко и без каких-либо люфтов;
- компоненты станка, удерживающие оборудование, ведут себя как твердые тела.
Если эти допущения не выполнены, необходимо учитывать дополнительные составляющие, влияющие на неопределенность измерения.
C.2.2 Неопределенность, обусловленная средством измерений, uDEVICE
Средство измерений должно быть поверено (откалибровано). Неопределенность калибровки uCALIBRATION должна быть указана в приложении к свидетельству о поверке (в сертификате калибровки) и использоваться для расчета uDEVICE в соответствии с уравнением (C.1). Для лазерного интерферометра предполагается, что статическая погрешность равна нулю.
где uDEVICE — стандартная неопределенность, обусловленная средством измерения, мкм;
UCALIBRATION — расширенная неопределенность калибровки в соответствии с приложением к свидетельству о поверке (сертификатом калибровки), мкм;
k — коэффициент охвата для UCALIBRATION в соответствии с приложением к свидетельству о поверке (сертификатом калибровки).
Часто неопределенность калибровки указывается в микрометрах на метр (мкм/м) или в частях на миллион (промилле). В этих случаях неопределенность средства измерений uDEVICE, мкм, рассчитывается в соответствии с уравнением
где UCALIBRATION — расширенная неопределенность калибровки в соответствии с приложением к свидетельству о поверке (сертификатом калибровки), мкм или промилле;
k — коэффициент охвата для UCALIBRATION в соответствии с приложением к свидетельству о поверке (сертификатом калибровки).
Если приложение к свидетельству о поверке (сертификат калибровки) отсутствует, необходимо полагаться на данные, предоставленные производителем средства измерений.
Для лазерного интерферометра точность указывает производитель, например, значением неопределенности или значением в промилле, в зависимости от типа компенсации параметров воздуха и диапазона температур окружающей среды, в которой используется средство измерений. Другой составляющей является стабильность длины волны, например, заданная другим значением неопределенности или значением промилле. Эти значения промилле необходимо умножить на измеренную длину для получения диапазона возможного отклонения. Данный диапазон можно использовать для расчета стандартной неопределенности uDEVICE,ESTIMATE в соответствии с уравнениями (1) и (4). Предполагается, что статическая погрешность равна нулю.
Точность по заявлению производителя средства измерений основана на допущениях, относящихся к окружающей среде. Для лазерных интерферометров быстрые изменения температуры воздуха, например, вызванные кондиционированием воздуха, являются проблематичными, поскольку датчики температуры часто не отслеживают быстрые изменения, в то время как влияние на длину волны происходит без какой-либо задержки. С другой стороны, датчик температуры может реагировать на изменения, в то время как лазерный луч может и не реагировать, особенно если датчик температуры находится далеко от лазерного луча. Если такие условия предполагаются, то необходима дополнительная проверка смещения оборудования (см. C.2.5), чтобы оценить возможное влияние на неопределенность измерений, которая может достигать диапазона 2 мкм на длине 1000 мм.
Для линейной шкалы точность задается, например, значением неопределенности или максимальным отклонением длины шкалы. Максимальное отклонение принимается за диапазон и преобразуется в стандартное отклонение uDEVICE,ESTIMATE в соответствии с уравнением (4). Предполагается, что выходные данные линейной шкалы скомпенсированы до значений измерений при температуре 20 °C. Если эта компенсация не входит в заявленную неопределенность, то необходимо рассчитать дополнительные составляющие для измерения температуры и коэффициента теплового расширения шкалы, как описано в C.2.4 для компенсации температуры станка.
Если калибровка отсутствует, то неопределенность, обусловленная разрешающей способностью uDEVICE,RESOLUTION средства измерений, должна быть оценена в соответствии с уравнениями (4) и (C.3). Эта неопределенность, обусловленная разрешающей способностью, должна быть добавлена к неопределенности, заявленной производителем средства измерений в соответствии с уравнениями (1) и (C.4).
где uDEVICE,RESOLUTION — стандартная неопределенность, обусловленная разрешающей способностью средства измерений, мкм;
r — разрешающая способность средства измерений, мкм.
где uDEVICE — стандартная неопределенность, обусловленная средством измерений, в соответствии с приложением к свидетельству о поверке (сертификатом калибровки), мкм;
uDEVICE,ESTIMATE — стандартная неопределенность, обусловленная средством измерений, в соответствии с инструкцией производителя, мкм;
uDEVICE,RESOLUTION — стандартная неопределенность, обусловленная разрешающей способностью средства измерений, мкм.
C.2.3 Неопределенность, обусловленная смещением средства измерений относительно оси испытуемого станка, uMISALIGNMENT
При использовании лазерного интерферометра лазерный луч должен быть параллелен оси испытуемого станка. Как правило, смещение наблюдается только при изменении интенсивности отраженного луча. Многие системы допускают поперечный сдвиг до +/- 4 мм, что может привести к максимальному смещению в пределах 4 мм. Смещение луча также можно отследить по стабильности положения отраженного луча. При ручной регулировке данное значение может быть снижено до +/- 1 мм, что означает параллельность в пределах 1 мм.
Линейные шкалы часто оснащаются опорными поверхностями для выравнивания шкалы. Точность опорных поверхностей и точность выравнивания определяют максимальное смещение.
Смещение является влиянием второго порядка согласно уравнению
где — разница между измеренной и фактической длиной из-за смещения, мкм;
Смещение может достигать миллиметровых значений, поэтому эта составляющая может быть значительной на коротких расстояниях. Разница между измеренной и фактической длиной используется для расчета стандартной неопределенности в соответствии с уравнением (4), .
C.2.4 Неопределенность, обусловленная компенсацией температуры станка uTEMPERATURE
Если измерения проводятся при температурах, отличных от 20 °C, необходимо компенсировать температуру станка (или заготовки) (см. ISO 230-2:-, 3.1). При такой компенсации вносятся неопределенности, обусловленные неопределенностью измерения температуры, а также неопределенностью коэффициента теплового расширения станка или заготовки.
Самое значительное влияние на неопределенность измерения температуры оказывает точка, в которой проводятся измерения температуры, т.е. будут ли измеренные температуры репрезентативными для станка (или заготовки). Положения датчиков температуры требуют некоторого внимания и должны быть указаны в отчете об испытаниях.
Датчики температуры должны быть поверены (откалиброваны). В сертификате калибровки следует указать неопределенность калибровки и коэффициент охвата.
Если применяются неповеренные (неоткалиброванные) датчики, следует полагаться на заявление производителя средства измерений. Неопределенность измерения температуры приводится производителем средства измерений, например в виде стандартной неопределенности средства измерений, которая является предпочтительным методом, или в виде максимального отклонения. Максимальное отклонение принимается за диапазон и преобразуется в стандартную неопределенность в соответствии с уравнением (4). Неопределенность, обусловленная измерением температуры, uM рассчитывается в соответствии с уравнением (C.6).
Если для измерения длины используется механическое средство измерений, например линейная шкала, установленная на столе станка, то средство измерений принимает температуру стола станка. В данном случае только разница температур между средством измерений и частью станка для крепления заготовки влияет на неопределенность, обусловленную измерением температуры, uM.
где uM,MACHINE TOOL — неопределенность, вызванная измерением температуры станка, мкм;
- неопределенность, обусловленная точкой измерения или разницей температур между (механическим) средством измерения и частью станка для крепления заготовки, °C.
Если в указанную неопределенность средства измерений не включена неопределенность измерения температуры средства измерений либо если она не учитывает температуру части станка для крепления заготовки, то неопределенность, обусловленная измерением температуры, uM,DEVICE должна быть рассчитана для средства измерения так же, как и uM,DEVICE рассчитывается с использованием уравнения (C.6), путем замены неопределенности измерения температуры и коэффициента теплового расширения станка (или заготовки) на данные для средства измерений. Если в указанную неопределенность входит неопределенность измерения температуры самого средства измерений или оно принимает температуру части станка для крепления заготовки, то uM,DEVICE можно установить равным нулю.
В большинстве случаев можно оценить неопределенность коэффициента теплового расширения станка или заготовки. Рекомендуется минимальный диапазон, составляющий 10% от номинального значения , но не менее 0,002 мкм/мм °C (= 2 мкм/м °C). Данный диапазон преобразуется в соответствии с уравнением (4) в стандартное отклонение. При этом допущении . Неопределенность, обусловленная коэффициентом теплового расширения, uE вычисляется в соответствии с уравнением (C.7).
где uE,MACHINE TOOL — неопределенность, обусловленная коэффициентом теплового расширения станка, мкм;
T — температура станка или заготовки, °C;
- неопределенность определения коэффициента расширения станка или заготовки (стандартная неопределенность), мкм/мм °C.
Если в указанную неопределенность средства измерений не входит неопределенность коэффициента теплового расширения средства измерений, то неопределенность, обусловленная коэффициентом теплового расширения, uE,DEVICE должна быть рассчитана для средства измерений так же, как и uE,DEVICE рассчитывается с использованием уравнения (C.7), при замене неопределенности измерения температуры и коэффициента теплового расширения станка (или заготовки) на данные средства измерений. Если в указанную неопределенность входит неопределенность измерения температуры самого средства измерений, то uE,DEVICE может быть равным нулю.
Предполагается, что неопределенности измерения температуры и коэффициента теплового расширения не коррелируют. В соответствии с уравнением (1) получают следующее уравнение:
где uM,MACHINE TOOL — неопределенность, обусловленная измерением температуры станка (заготовки) или разницей температур между средством измерений и рабочей частью станка, мкм;
uM,DEVICE — неопределенность, обусловленная измерением температуры средства измерений, мкм; может быть равной нулю, если в указанную неопределенность средства измерений входит неопределенность измерения температуры средства измерений (или если входит неопределенность компенсации измерений при температурах, отличных от 20 °C); может быть установлена равной нулю, если (механическое) устройство принимает температуру рабочей части станка для крепления заготовки;
uE,MACHINE TOOL — неопределенность, обусловленная коэффициентом теплового расширения станка или заготовки, мкм;
uE,DEVICE — неопределенность, обусловленная коэффициентом теплового расширения средства измерений, мкм; может быть установлена равной нулю, если в указанную неопределенность средства измерений входит неопределенность коэффициента теплового расширения средства измерений (или если включена неопределенность компенсации измерений при температурах, отличных от 20 °C).
C.2.5 Неопределенность, обусловленная погрешностью, связанной с изменением окружающей среды (EVE, или дрейфом), uEVE
Во время измерения окружающая среда, средство измерений и/или станок могут изменяться или смещаться, влияя на показания измерительной системы. Такая погрешность, связанная с изменением условий окружающей среды, может проверяться испытанием на дрейф: подключив средство измерений к испытуемому станку и отслеживая изменения показаний на крайних значениях в течение времени, необходимого для проведения испытания позиционирования, можно определить величину этого влияния, например, EVE.
Значение дрейфа EVE предпочтительно оценивать путем вычисления стандартного отклонения uEVE по полученным данным или по взятому диапазону, которые преобразуются в стандартную неопределенность в соответствии с уравнениями (C.9) и (4).
В данное значение дрейфа не входит повторяемость оси станка, так как ось не должна перемещаться во время испытания на дрейф.
где uEVE — погрешность, обусловленная изменениями окружающей среды, не зависящая от повторяемости перемещения оси;
Значение дрейфа ETVE не содержит чистого дрейфа, поскольку дрейф должен быть минимизирован для измерений в соответствии с ISO 230-2:-, 3.3, т.е. упорядоченная прогрессия отклонений между последовательными подходами к любой конкретной целевой позиции не должна быть получена. Поэтому эта составляющая считается некоррелированной между пятью последовательными сериями измерений.
Погрешность изменения окружающей среды EVE всегда увеличивает стандартное отклонение, рассчитанное для однонаправленной повторяемости , и для двунаправленной повторяемости R. Поэтому значения повторяемости могут быть скорректированы с учетом влияния окружающей среды в соответствии с уравнением (C.10), если наибольшие стандартные отклонения от повторных измерений позиционирования появляются с увеличением длин измерения. Если наибольшие стандартные отклонения появляются при более коротких длинах измерения, следует провести дополнительные испытания дрейфа на соответствующих длинах измерения.
где — скорректированная однонаправленная стандартная неопределенность si, коррекция обусловлена влиянием окружающей среды;
si — оценка однонаправленной стандартной неопределенности позиционирования, см. ISO 230-2:-, 2.15;
uEVE — погрешность, обусловленная изменениями окружающей среды;
- скорректированная однонаправленная повторяемость позиционирования в положении i, коррекция обусловлена влиянием окружающей среды;
Rcorrected — скорректированная двунаправленная повторяемость позиционирования в положении i, коррекция обусловлена влиянием окружающей среды;
- скорректированная однонаправленная повторяемость позиционирования, коррекция обусловлена влиянием окружающей среды;
Rcorrected — скорректированная двунаправленная повторяемость позиционирования, коррекция обусловлена влиянием окружающей среды.
C.2.6 Неопределенность, обусловленная повторяемостью измерительных настроек, uSETUP
Точность линейного позиционирования и повторяемость меняется между разными линиями измерения, если движущаяся ось перемещается в горизонтальной и вертикальной плоскости. Следовательно, линия измерения должна быть указана точно, как того требует ISO 230-2:-, раздел 6. Если данные о точности позиционирования в соответствии с этим испытанием используются в целях компенсации или для расчета объемной точности, необходимо указать точное положение линии измерения. На практике точно определить это положение зачастую невозможно, поэтому следует включить данную составляющую в неопределенность измерения.
Такое влияние зависит от величины угловых отклонений проверяемой оси относительно горизонтальной и вертикальной плоскостей (тангаж и рыскание), а также от смещения Аббе между линиями измерения двух установок. Смещение измеряется перпендикулярно линии измерения. Результирующее влияние на измеренную длину рассчитывают в соответствии с уравнением (C.11), предполагая в первой оценке, что горизонтальная и вертикальная плоскости вносят одинаковый вклад в изменение длины.
где — изменение измеряемой длины из-за повторяемости настроек измерения, мкм;
OABBE — смещение Аббе между двумя возможными линиями измерения, мм;
DANGLE — угловое отклонение в горизонтальной и вертикальной плоскостях проверяемой оси, мкм/м.
В обычных случаях смещение Аббе между двумя настройками измерения составляет около 50 мм; при использовании специальных приспособлений оно может быть уменьшено до 1 мм или менее. Угловое отклонение проверяемой оси может быть либо измерено, либо, в качестве первой оценки, взято как допуски ISO на угловые отклонения по горизонтальной и вертикальной плоскостям. Допуски ISO на угловые отклонения по горизонтальной и вертикальной плоскостям для станков составляют порядка 50 мкм/м.
Влияние повторяемости настройки на измеряемую длину используется для расчета стандартной неопределенности в соответствии с уравнением (4), .
C.3 Неопределенность, обусловленная точкой измерения, uPOINT
Неопределенность одной точки измерения зависит от средства измерений, выравнивания, температурной компенсации, погрешности изменения окружающей среды и повторяемости измерительной настройки. Эти составляющие не коррелируются. Поэтому ur из уравнения (1) можно установить равным нулю, а неопределенность точки измерения uPOINT рассчитать с использованием уравнения (1) — в соответствии с уравнением
Большинство составляющих зависят от измеренной длины, поэтому uPOINT отличается в каждой точке измерения вдоль оси станка. Для первой оценки неопределенности следует использовать наибольшую длину для всех составляющих.
C.4 Оценка неопределенности параметров
В ISO 230-2 определены параметры повторяемости, зоны нечувствительности, систематических погрешностей и точности позиционирования осей, и они должны быть представлены как результаты измерений. Неопределенности этих параметров, основанные на неопределенности измерений, оценены в C.4.2 — C.4.5.
C.4.2 Оценка расширенной неопределенности для однонаправленной повторяемости
Данный подраздел применяется только для осей до 2000 мм.
Однонаправленная повторяемость равна максимальному четырехкратному стандартному отклонению пяти серий измерений в каждой точке (см. ISO 230-2:-, 2.17). Составляющими факторами для этого параметра являются только разность в одних и тех же положениях. Таким образом, неопределенность однонаправленной повторяемости , не зависит от результатов поверки (калибровки) средства измерений, его настройки или компенсации температуры станка. Для обеспечения однонаправленной повторяемости небольшие изменения в месте настройки считаются некритичными.
Таким образом, единственной составляющей является погрешность изменения параметров окружающей среды uEVE. Пять серий измерений могут рассматриваться как некоррелированные данные в отношении этих составляющих, поэтому ur в уравнении (6) равно нулю. Согласно ISO 230-2:-, 2.10, 2.15, 2.16 и уравнениям (3), (6) и (B.5) получают следующий результат:
где — расширенная неопределенность однонаправленной повторяемости, k = 2;
n — количество серии измерений, n = 5.
C.4.3 Оценка расширенной неопределенности для зоны нечувствительности U(B)
Зоны нечувствительности — максимальная разность между двумя средними значениями позиционных отклонений (см. ISO 230-2:-, 2.13). Только различия между перемещениями при двух направлениях подхода в одних и тех же положениях являются составляющими, влияющими на этот параметр. Таким образом, как и для однонаправленной повторяемости, неопределенность величины зоны нечувствительности не зависит от результатов поверки (калибровки), его настройки и компенсации температуры станка.
Таким образом, единственными составляющими являются uEVE и uSETUP. Составляющую uEVE можно считать некоррелированной между пятью сериями измерений. Составляющая uSETUP не меняется между пятью измерениями, поэтому она рассматривается как коррелированная. При первой оценке средние значения при движении вверх и вниз считаются коррелированными, поскольку рассматриваются значения в одной и той же точке измерения. Согласно ISO 230:-, 2.10, 2.12, 2.13, и уравнения (3), (6), (7), (A.5) и (A.7) получают следующий результат:
где U(B) — расширенная неопределенность значения реверса, k = 2;
n — количество серий измерений;
C.4.4 Расширенная неопределенность двунаправленной повторяемости U(R)
Данный пункт применяется только для осей до 2000 мм.
Двунаправленная повторяемость (см. ISO 230-2:-, 2.17) представляет собой сумму однонаправленной повторяемости и зоны нечувствительности. Поскольку повторяемость оценивается по стандартному отклонению пяти серий измерений, а значение зоны нечувствительности — по среднему значению, эти две составляющие компонента считаются некоррелированными. Используя уравнения (6), (C.13) и (C.14), получают следующий результат:
где U(R) — расширенная неопределенность двунаправленной повторяемости, k = 2.
C.4.5 Расширенная неопределенность систематических погрешностей
Все систематические погрешности в соответствии с ISO 230-2 основаны на средних значениях, рассчитанных по результатам пяти серий измерений (см. ISO 230-2:-, 2.19, 2.21). Для этих значений решающее значение имеют абсолютная погрешность средства измерений, выравнивание, компенсация температуры станка и повторяемость настройки. Эти четыре составляющие остаются неизменными в течение пяти серий измерений; следовательно, они должны рассматриваться как коррелирующие между пятью сериями. Только погрешность изменения условий окружающей среды может рассматриваться как некоррелированная между пятью сериями.
Систематические погрешности представляют собой разность между алгебраическим максимумом и минимумом средних отклонений позиционирования вдоль или вокруг данной оси станка. Поскольку отдельные составляющие оцениваются для общего перемещения оси, а минимальное и максимальное значения, как правило, располагаются вблизи концов перемещения, оценка только в конечной точке в большинстве случаев считается достаточной. Используя уравнения (3), (6), (A.5) и (A.7), получают следующий результат:
где — расширенная неопределенность систематических погрешностей;
n — количество серий измерений:
C.4.6 Расширенная неопределенность точности позиционирования оси
Данный пункт применяется только для осей до 2000 мм.
Значения точности представляют собой сумму двунаправленной систематической погрешности и значений однонаправленной повторяемости (см. ISO 230-2:-, 2.22, 2.23), т.е. сумму среднего значения и кратного стандартного отклонения. Эти два компонента считаются некоррелированными, что приводит к следующему уравнению:
где — расширенная неопределенность точности позиционирования оси, k = 2.
C.5 Примеры оценки расширенной неопределенности
C.5.1 Оценка расширенной неопределенности при измерении лазерным интерферометром при средних производственных условиях
Средние производственные условия определяются следующим образом:
- если средство измерений не поверено (не откалибровано), то используются значения неопределенности, указанные производителем средства измерений;
- настройка производится для того, чтобы получить достаточную интенсивность отраженного луча вместо рекомендуемой настройки с помощью отраженного луча (см. C.5.2);
- температура в цеху составляет около 25 °C;
- датчики температуры не поверены (не откалиброваны);
- повторяемость настройки находится в пределах 50 мм, максимальная скорость перемещения по горизонтальной и вертикальной плоскостям составляет 50 мкм/м;
- предполагается, что погрешность при изменении условий окружающей среды EVE, полученная в результате испытания на дрейф, составляет 1,7 мкм.
В данном случае расширенная неопределенность двунаправленной точности позиционирования U(A) составляет 14 мкм (k = 2) для измеренной длины 1750 мм (см. таблицу C.1).
Оценка неопределенности измерений при лазерном позиционировании в средних производственных условиях
C.5.2 Оценка расширенной неопределенности при измерении лазерным интерферометром при улучшенных производственных условиях
Улучшенные производственные условия определяются следующим образом:
- используется поверенное (откалиброванное) средство измерений;
- средство измерений выровнено с точностью до 1 мм относительно проверяемой оси путем выравнивания отраженного луча;
- температура в цеху стабильна и находится в пределах (20 +/- 1) °C;
- датчики температуры поверены (откалиброваны);
- настройка измерений производится с помощью специальных приспособлений, чтобы обеспечить повторяемость не более 1 мм, движения по горизонтальной и вертикальной плоскостям не превышают 50 мкм/м;
- предполагается, что погрешность при изменении условий окружающей среды EVE, полученная при испытаниях на дрейф, составляет 1,7 мкм (однако, как правило, при более благоприятных условиях EVE будет меньше).
Таким образом, расширенная неопределенность определения двунаправленной точности позиционирования U(A) составляет 4 мкм (k = 2) для измеренной длины 1750 мм (см. таблицу C.2).
Оценка неопределенности измерений при лазерном позиционировании в улучшенных производственных условиях
C.5.3 Оценка расширенной неопределенности при измерении линейной шкалой при средних производственных условиях
Средние производственные условия определяются следующим образом:
- средство измерений не поверено (не откалибровано), используются значения неопределенности, указанные производителем средства измерений;
- выравнивание производится по линейной шкале на столе станка с точностью до 0,5 мм;
- температура в цеху составляет около 25 °C;
- линейная шкала принимает температуру приспособления для крепления заготовки, к которому она прижимается, с максимальной разницей 0,1 °C;
- повторяемость настройки находится в пределах 50 мм, максимальная скорость перемещения по горизонтальной и вертикальной плоскостям составляет 50 мкм/м;
- предполагается, что погрешность при изменении условий окружающей среды EVE, полученная в результате испытания на дрейф, составляет 1,7 мкм.
В данном случае расширенная неопределенность двунаправленной точности позиционирования U(A) составляет 15 мкм (k = 2) для измеренной длины 1750 мм (см. таблицу C.3).
Оценка неопределенности измерений линейной шкалой в средних производственных условиях
C.5.4 Оценка расширенной неопределенности при измерении линейной шкалой при улучшенных производственных условиях
Улучшенные производственные условия определяются следующим образом:
- используется поверенное (откалиброванное) средство измерений;
- средство измерений выровнено (например, с помощью индикатора часового типа) в пределах 0,5 мм относительно проверяемой оси;
- температура в цеху стабильна и находится в пределах (20 +/- 1) °C;
- линейная шкала принимает температуру приспособления для крепления заготовки, к которому она прижимается, с максимальной разницей 0,05 °C;
- настройка измерений производится с помощью специальных приспособлений, чтобы обеспечить повторяемость не более 1 мм, движения по горизонтальной и вертикальной плоскостям не превышают 50 мкм/м;
- предполагается, что погрешность при изменении условий окружающей среды EVE, полученная при испытаниях на дрейф, составляет 1,7 мкм (однако, как правило, при более благоприятных условиях EVE будет меньше).
Таким образом, расширенная неопределенность определения двунаправленной точности позиционирования U(A) составляет 4 мкм (k = 2) для измеренной длины 1750 мм (см. таблицу C.4).
Оценка неопределенности измерений линейной шкалой в улучшенных производственных условиях
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ И ДОКУМЕНТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> Действует ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением», идентичный ISO 230-2:2014.
<2> Действует ГОСТ 34100.3-2017/ISO/IEC Guide 98-3:2008 «Неопределенность измерения. Часть 3. Руководство по выражению неопределенности измерения», включающий положения GUM.
БИБЛИОГРАФИЯ
| [1] | ANSI B89.6.2:1988 | Temperature and Humidity Environment for Dimensional Measurement (Температура и влажность окружающей среды для измерения размеров) |
|---|
| УДК 621.9.08:006.354 | МКС 25.080.01 | IDT |
| Ключевые слова: станки, испытания, измерения, неопределенность измерения, основное уравнение, стандартное отклонение | ||
Иллюстрации
u_{c} = \sqrt{u_{r}^{2} + \Sigma u_{i}^{2}}
u_{r} = \Sigma u_{j}
u_{i} = \frac{a^{+} - a^{-}}{2 \sqrt{3}}
u_{c} = \sqrt{u_{r}^{2} + \Sigma(\frac{\delta Y}{\delta X_{i}} \cdot u_{X_{i}})^{2}}
u_{X_{i}}
u_{r} = \Sigma \frac{\delta Y}{\delta X_{j}} \cdot u_{X_{j}}
u_{X_{j}}
\overline{x} = \frac{1}{n} \sum_{i = 1}^{n} x_{i}
u(\overline{x})
u(\overline{x})
u(\overline{x})
u(\overline{x})
u(\overline{x}) = \Sigma \frac{\delta\overline{x}}{\delta x_{j}} \cdot u_{xj}
u(\overline{x})
\overline{x}
\overline{x}
\frac{\delta\overline{x}}{\delta x_{j}} = \frac{1}{n}
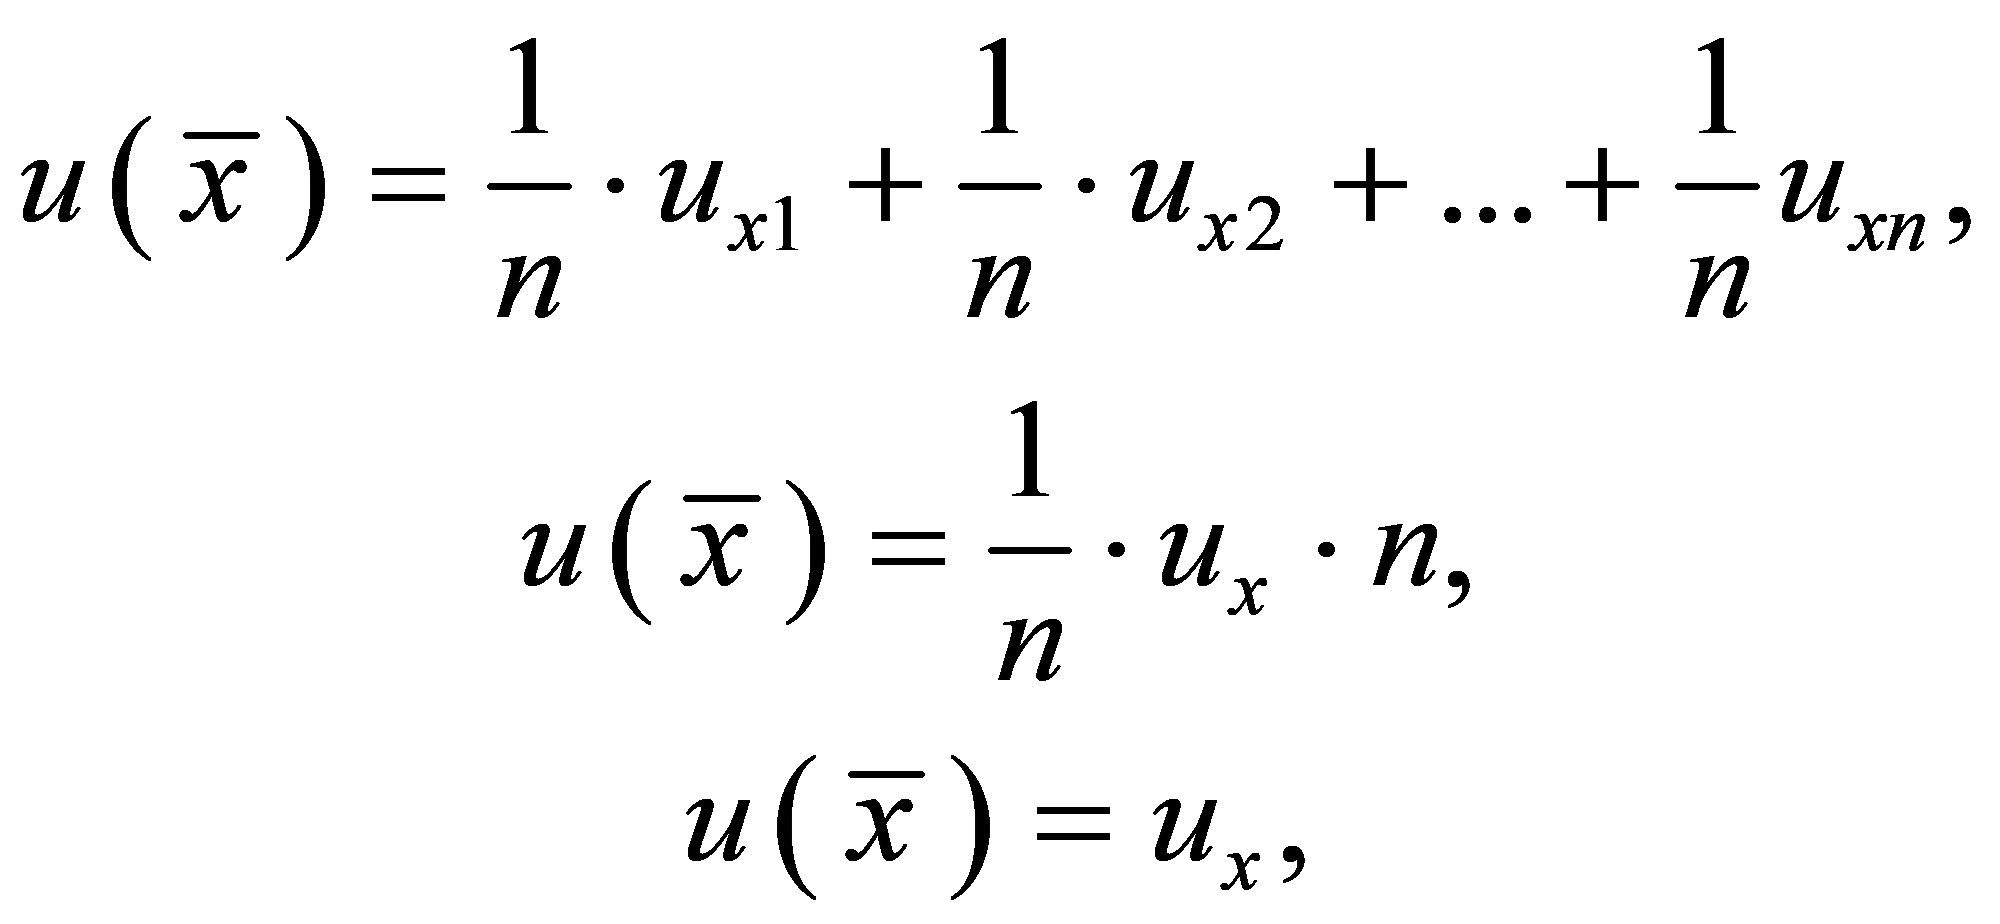
u(\overline{x})
u(\overline{x})
u(\overline{x})
u(\overline{x}) = \sqrt{\Sigma(\frac{\delta\overline{x}}{\delta x_{i}})^{2} \cdot u_{xi}^{2}}
u(\overline{x})
\overline{x}
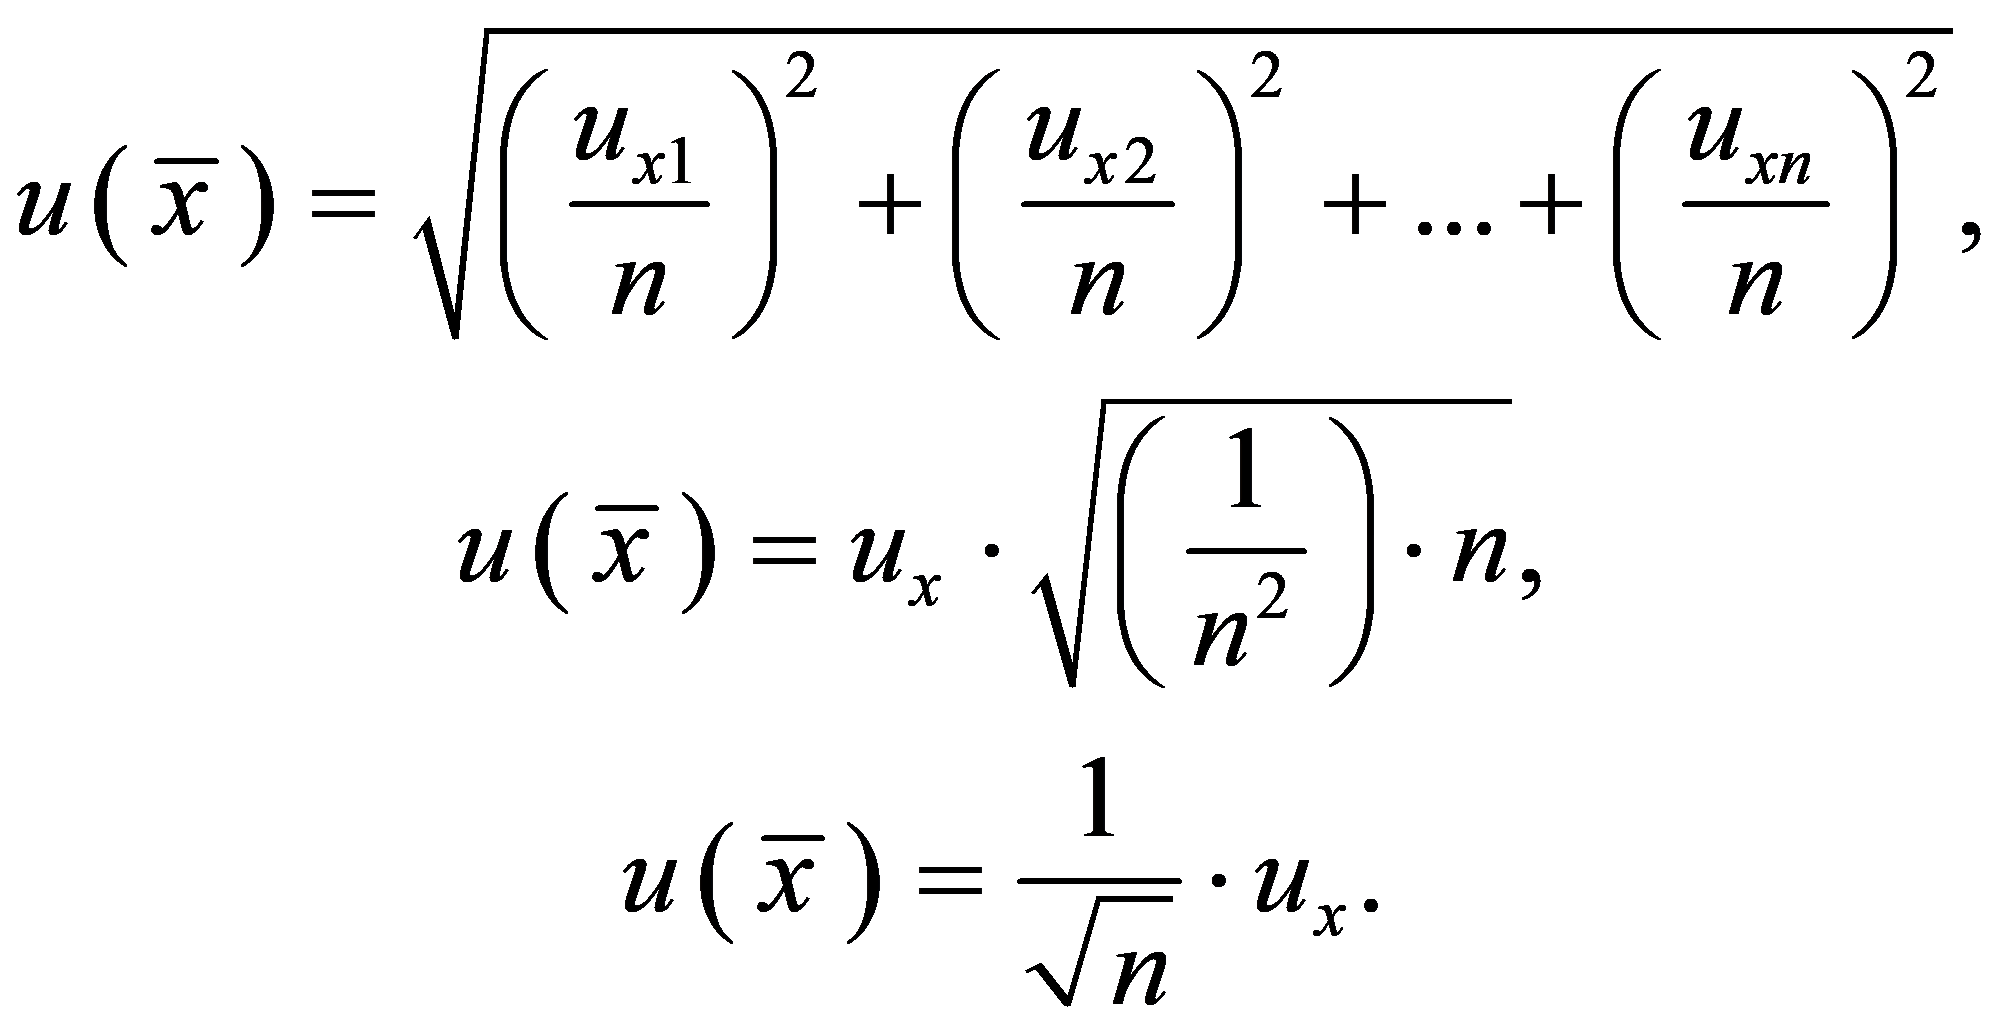
\frac{1}{\sqrt{n}}
s = \sqrt{\frac{1}{n - 1} \sum_{i = 1}^{n} (x_{i} - \overline{x})^{2}}
\overline{x}
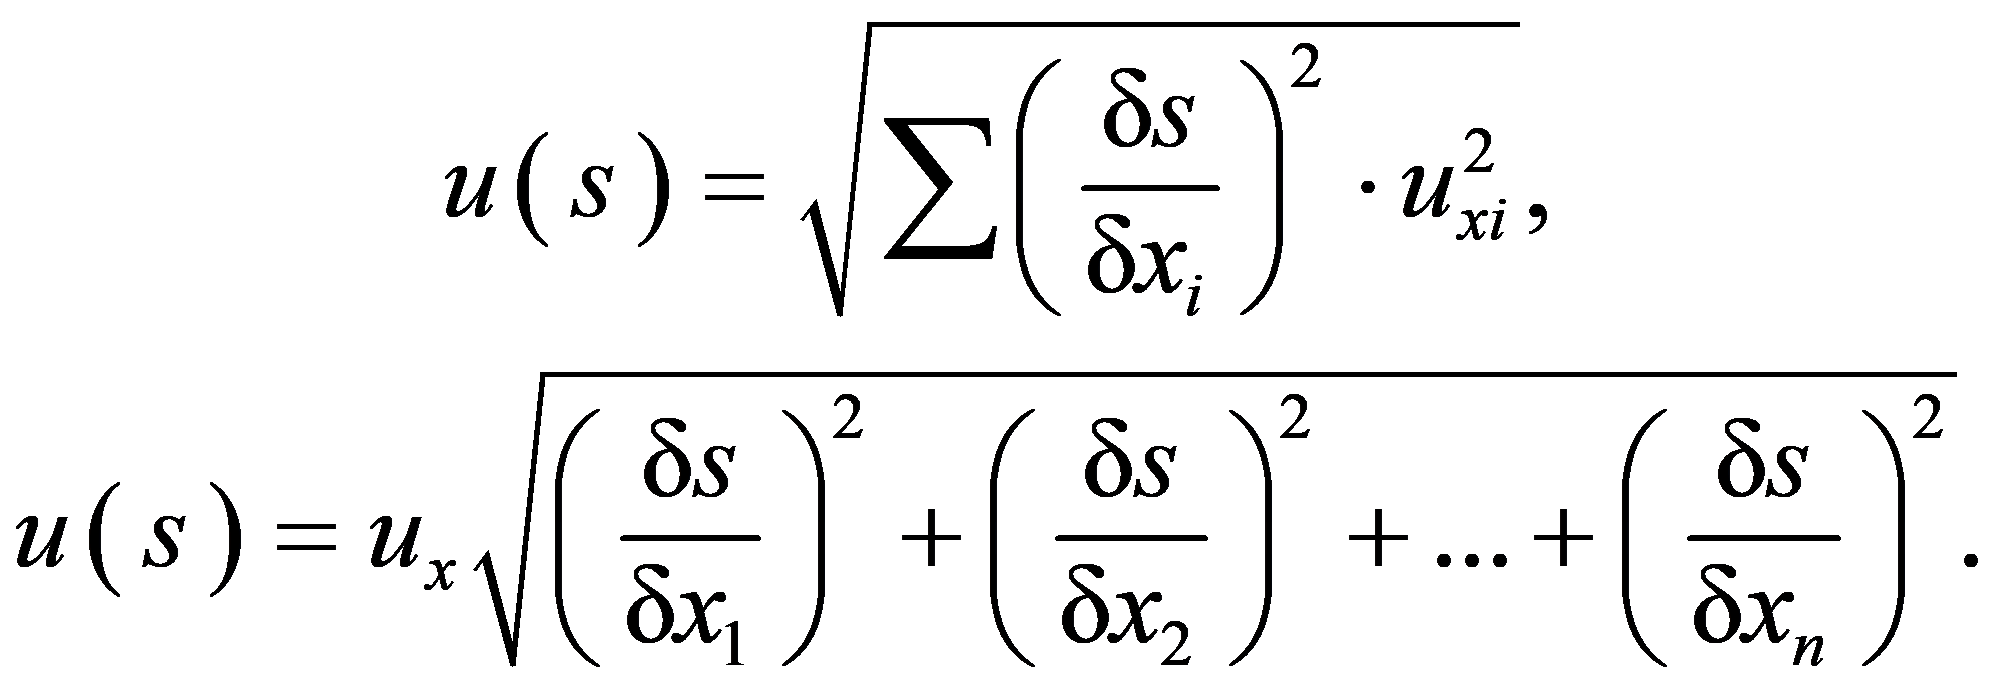
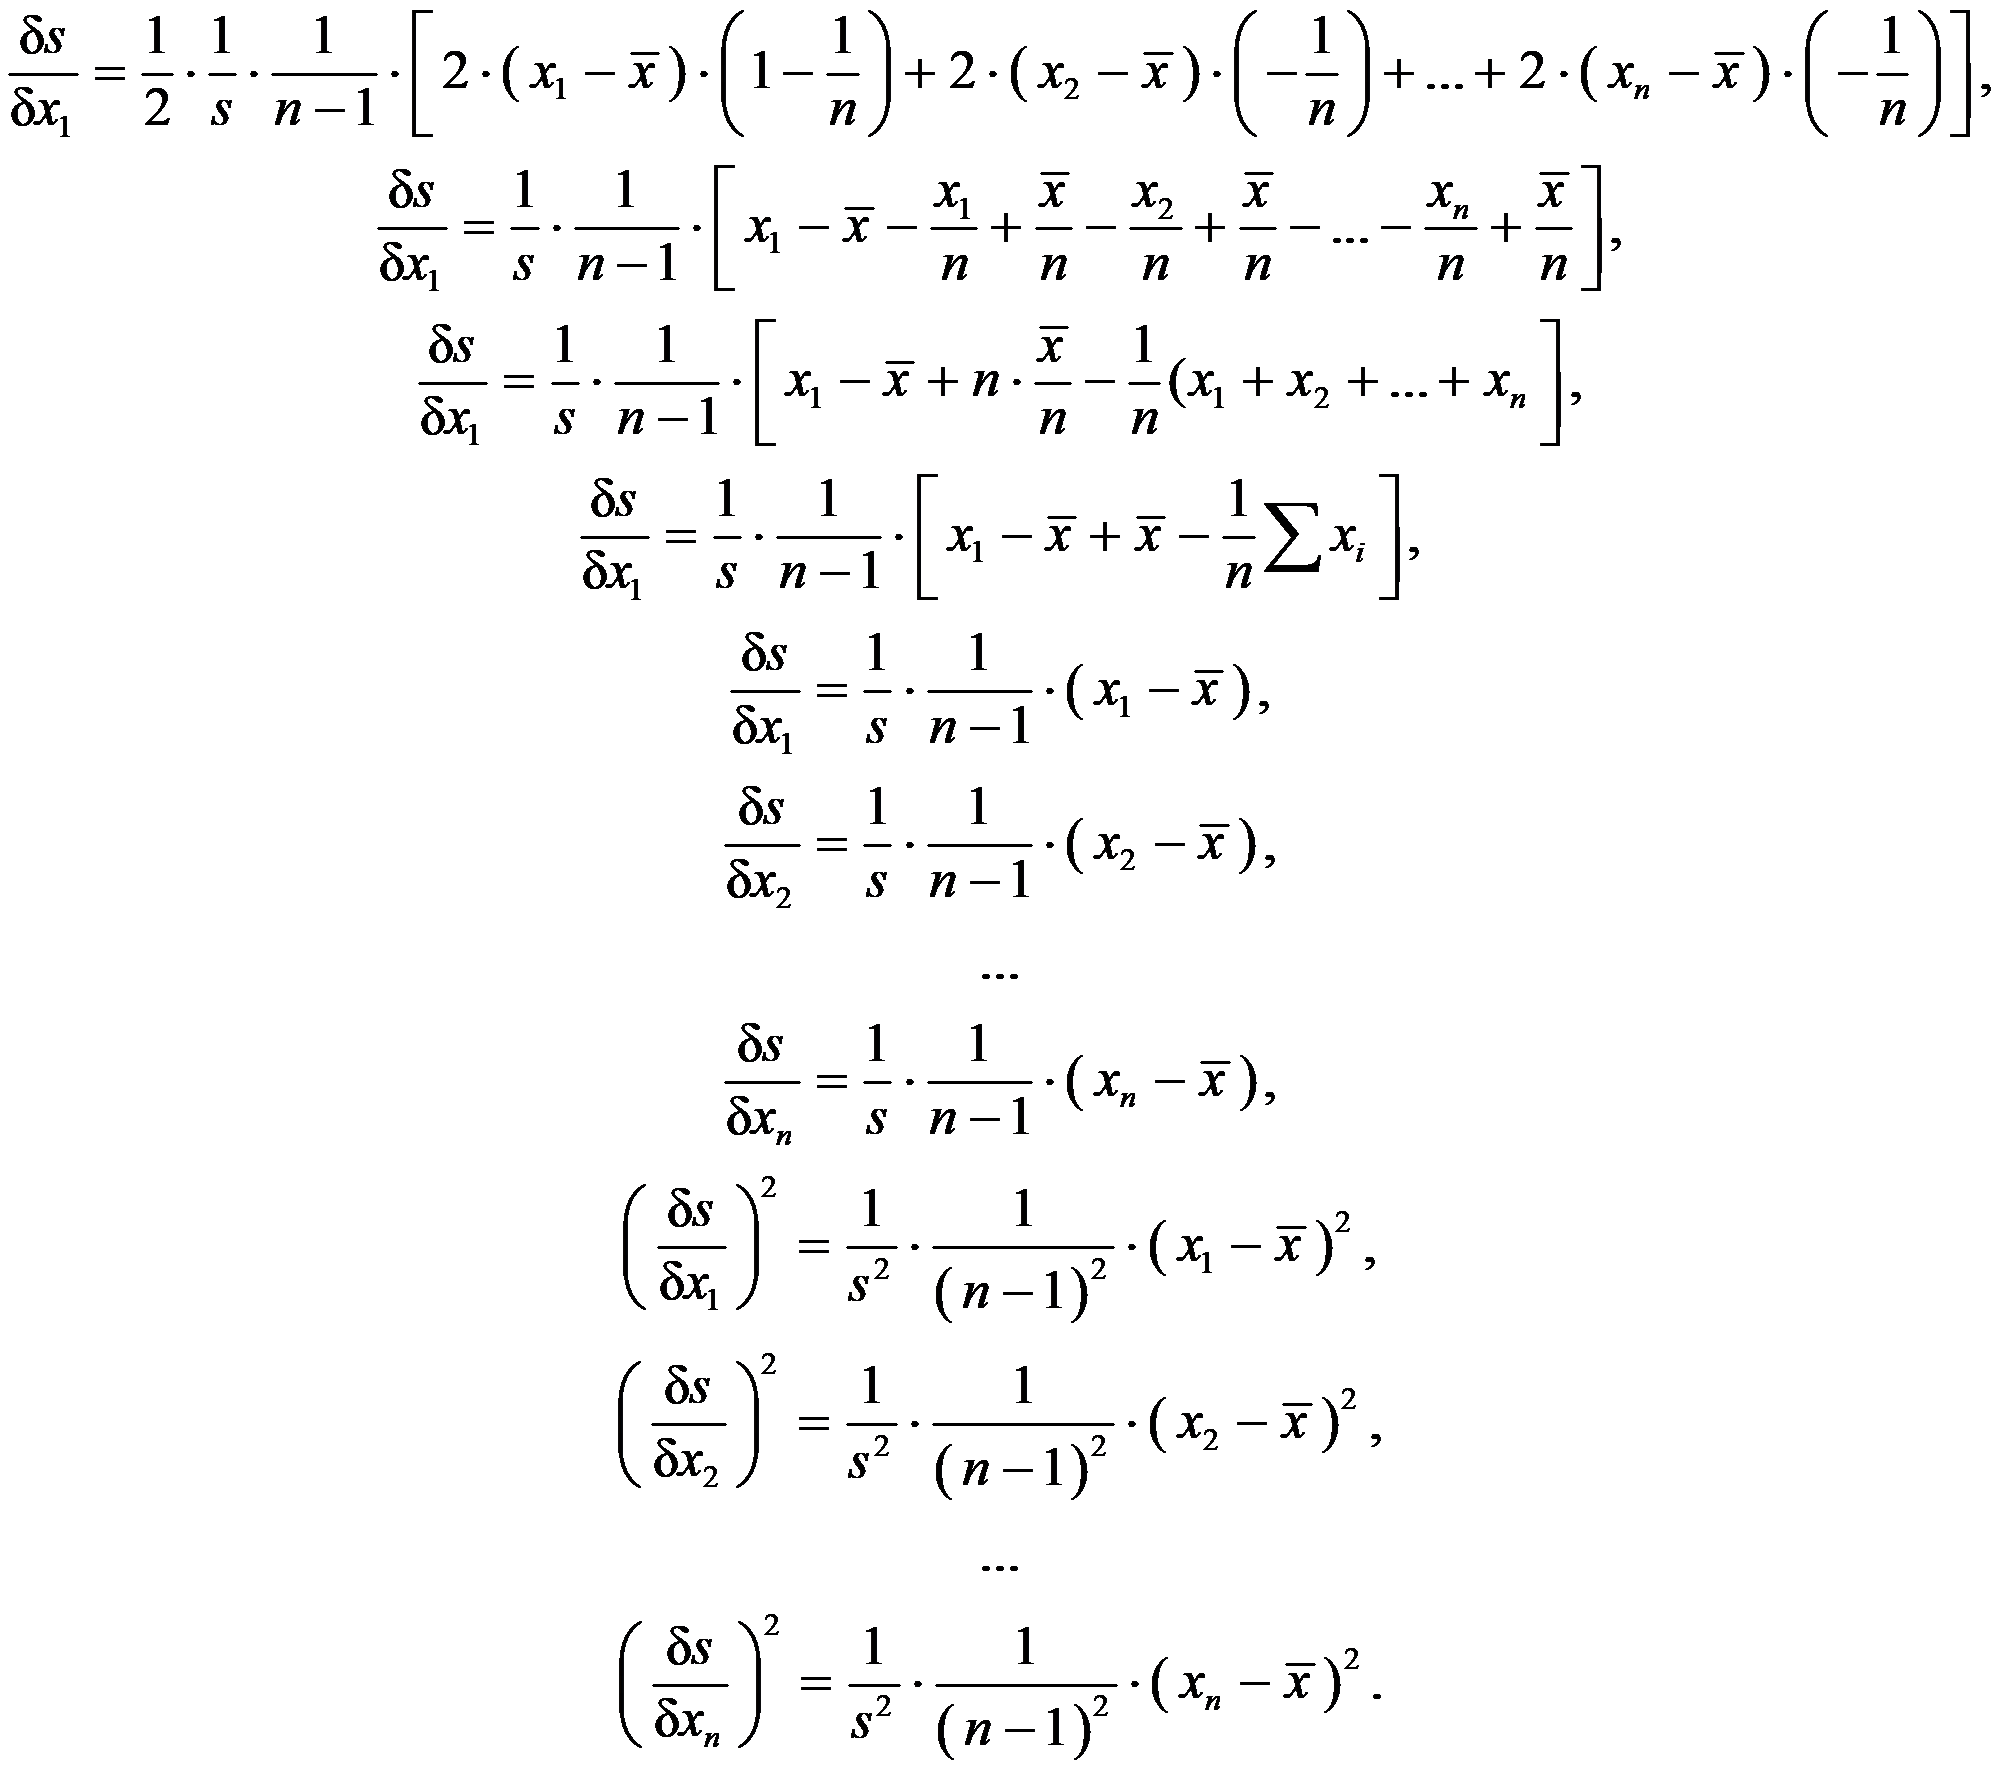
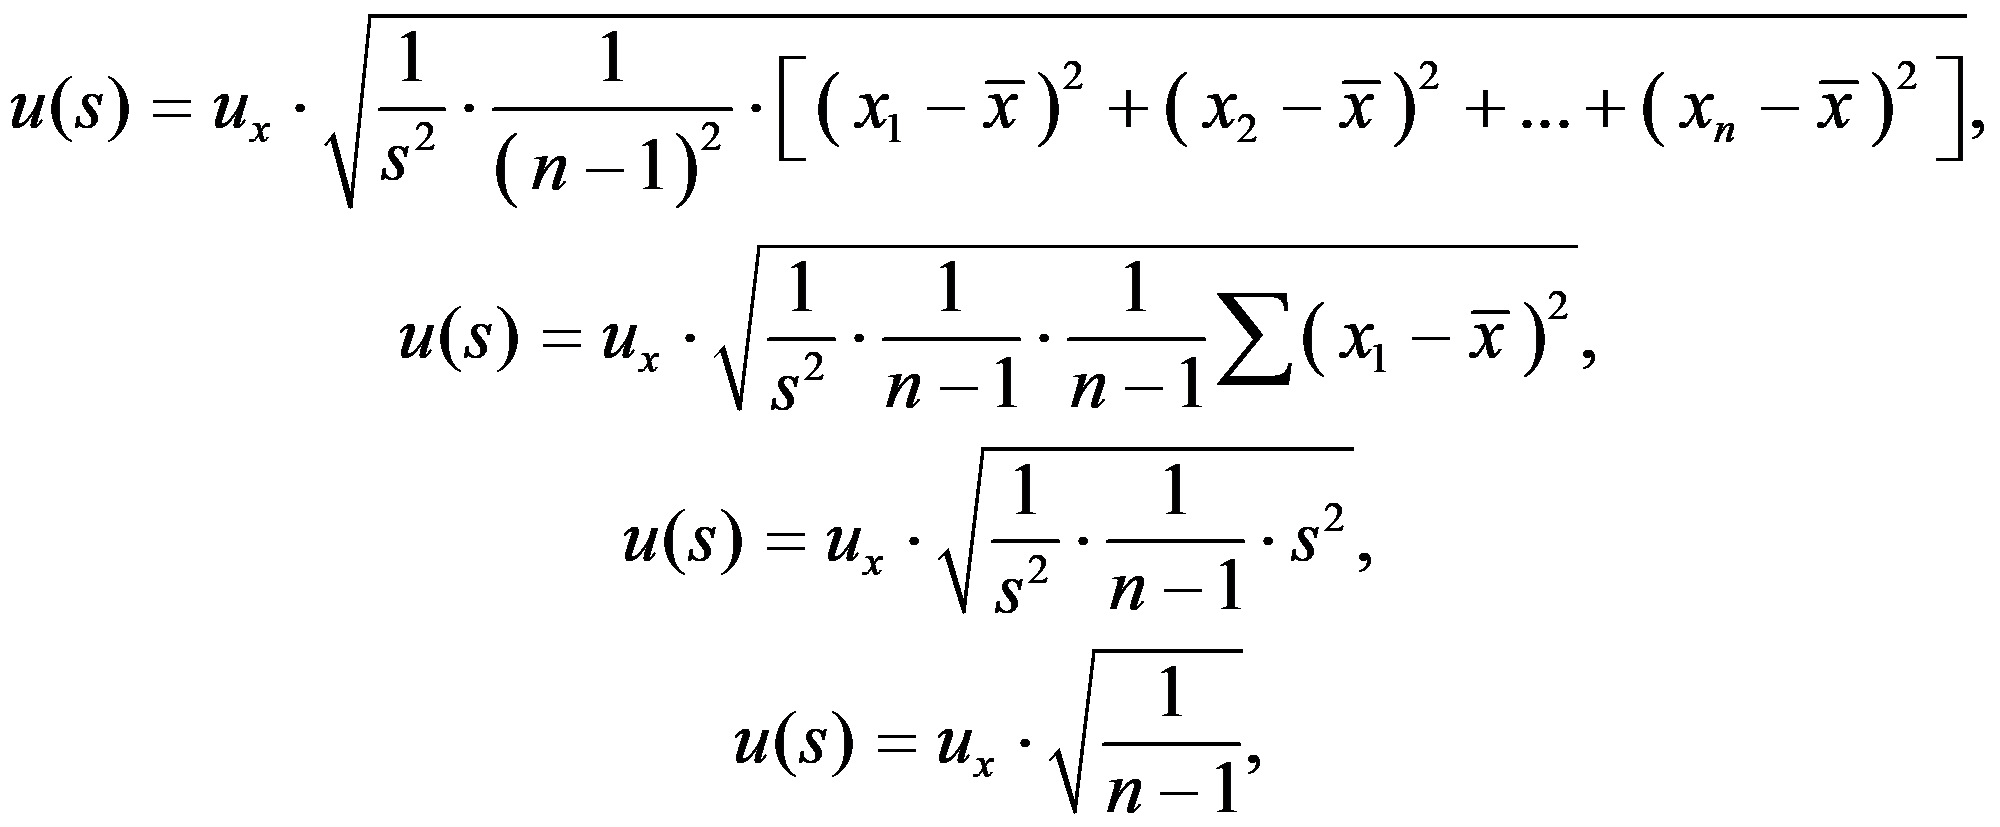
\sqrt{\frac{1}{n - 1}}
u_{DEVICE} = \frac{U_{CALIBRATION}}{k}
u_{DEVICE} = \frac{U_{CALIBRATION} \cdot L}{k}
u_{DEVICE,RESOLUTION} = \frac{r}{2 \sqrt{3}}
u_{DEVICE} = \sqrt{u_{DEVICE,ESTIMATE}^{2} + u_{DEVICE,RESOLUTION}^{2}}
\Delta L_{MISALIGNMENT} = L \cdot (1 - cos\gamma) \cdot 1000
\Delta L_{MISALIGNMENT}
\gamma
sin\gamma = \text{смещение }(\text{мм})L
\Delta L_{ALIGNMENT}
u_{MISALIGNMENT} = \frac{\Delta L_{MISALIGNMENT}}{2 \sqrt{3}}
u(\theta)
u_{M,MACHINETOOL} = \alpha \cdot L \cdot u(\theta)
\alpha
u(\theta)
u(\alpha)
\alpha
u(\alpha) = \frac{0,002}{2 \sqrt{3}} = 0,0006\text{мкм}/\text{мм }°\text{С}
u_{E,MACHINETOOL} = \Delta T \cdot L \cdot u(\alpha)
\Delta T
\Delta T = T - 20°C
u(\alpha)
u_{TEMPERATURE} = \sqrt{u_{M,MACHINETOOL}^{2} + u_{M,DEVICE}^{2} + u_{E,MACHINETOOL}^{2} + u_{E,DEVICE}^{2}}
u_{EVE} = \frac{E_{VE}}{2 \sqrt{3}}
R
R
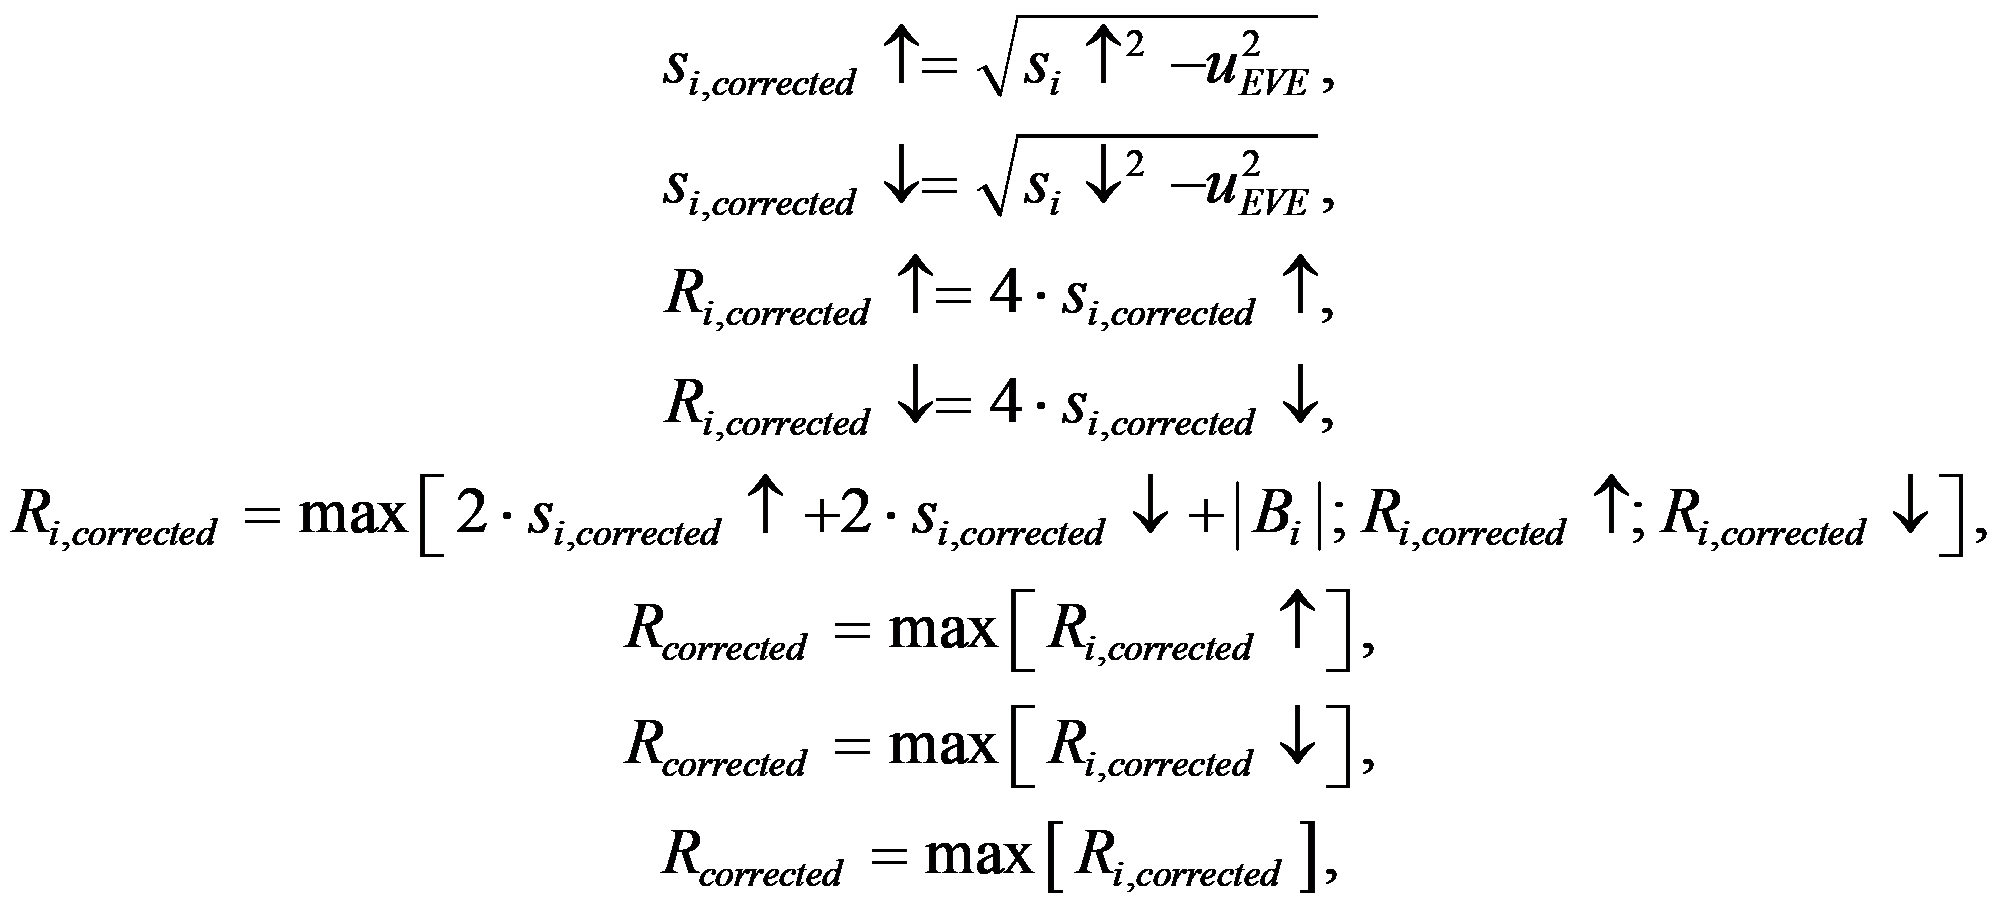
s_{i,corrected},
R_{i,corrected},
R_{i,corrected},
\Delta L_{SETUP} = \frac{\sqrt{2} \cdot O_{ABBE} \cdot D_{ANGLE}}{1000}
\Delta L_{SETUP}
\Delta L_{SETUP}
u_{SETUP} = \frac{\Delta L_{SETUP}}{2 \sqrt{3}}
u_{POINT} = \sqrt{u_{DEVICE}^{2} + u_{ALIGNMENT}^{2} + u_{TEMPERATURE}^{2} + u_{EVE}^{2} + u_{SETUP}^{2}}
U(R,R)
R
R
u(R,R) = 4 \cdot \sqrt{\frac{1}{n - 1}} \cdot u_{EVE}U(R,R) = 2 \cdot u(R,R)
U(R,R)
u(B) = 2 \cdot \sqrt{\frac{u_{EVE}^{2}}{n} + u_{SETUP}^{2}} U(B) = 2 \cdot u(B)
u(R) = \sqrt{u(B)^{2} + u(R,R)^{2}} U(R) = 2 \cdot u(R)
U(M,E,E,E)
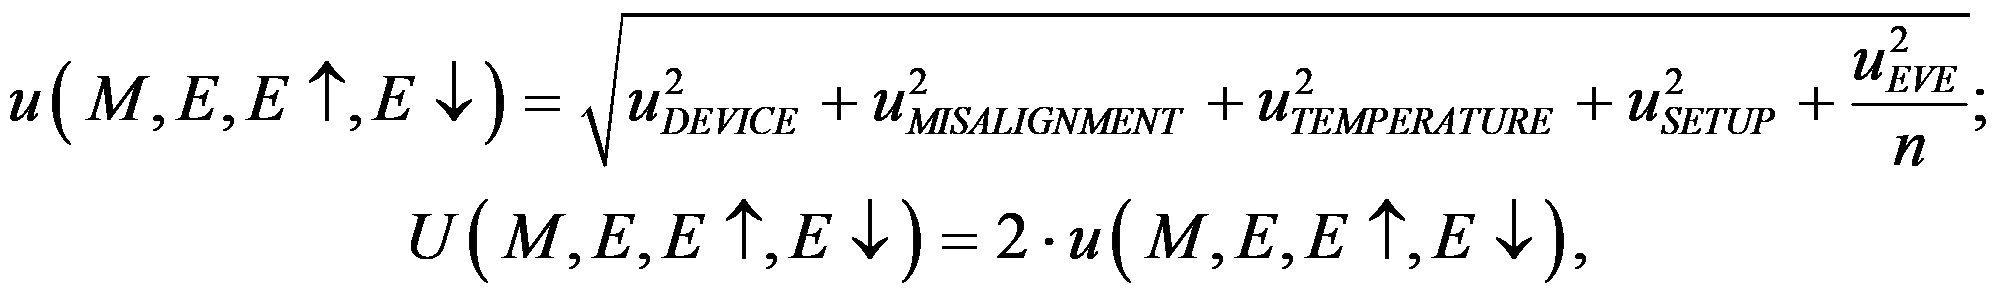
U(M,E,E,E)
E
E
E
E
U(A,A,A)
u(A,A,A) = \sqrt{u(E)^{2} + u(R,R)^{2}} U(A,A,A) = 2 \cdot u(A,A,A)
U(A,A,A)
‰‰‰