Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-5024
Документ 47980
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 10 августа 2026 г. № 931-ст
ОПРЕДЕЛЕНИЕ ТЕКУЧЕСТИ С ИСПОЛЬЗОВАНИЕМ КАПИЛЛЯРНОГО РЕОМЕТРА ИЛИ РЕОМЕТРА СО ЩЕЛЕВОЙ ГОЛОВКОЙ
Plastics. Determination of the fluidity of plastics using capillary and slit-die rheometers
(ISO 11443:2021, Plastics — Determination of the fluidity of plastics using capillary and slit-die rheometers, MOD)
ГОСТ 35392-2026 (ISO 11443:2021)
Дата введения 1 октября 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены в ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила, рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Акционерным обществом «Институт пластмасс имени Г.С. Петрова» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 230 «Пластмассы, полимерные материалы и методы их испытаний»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 июля 2026 г. № 199-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 10 августа 2026 г. № 931-ст межгосударственный стандарт ГОСТ 35392-2026 (ISO 11443:2021) введен в действие в качестве национального стандарта Российской Федерации с 1 октября 2026 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 11443:2021 «Пластмассы. Определение текучести с использованием капиллярного реометра или реометра со щелевой головкой» («Plastics — Determination of the fluidity of plastics using capillary and slit-die rheometers», MOD) путем изменения отдельных фраз (слов, ссылок), которые выделены в тексте курсивом.
Сведения о соответствии ссылочных межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном межгосударственном стандарте, приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт устанавливает методы определения текучести расплавов пластмасс, подвергаемых напряжениям сдвига при скоростях и температурах, приближенных к условиям переработки пластмасс. Испытания расплавов пластмасс в соответствии с данными методами имеют большое значение, т.к. текучесть расплавов пластмасс обычно зависит не только от температуры, но и от других параметров, в частности скорости сдвига и напряжения сдвига.
Методы, установленные настоящим стандартом, позволяют определять вязкость расплава в диапазоне от 10 до 107 Па·с в зависимости от диапазона измерения датчика давления и/или усилия, а также механических и физических характеристик реометра. Скорости сдвига, возникающие в экструзионных реометрах, варьируются от 1 до 106 с-1.
Эффекты удлинения на входе в капилляр приводят к набуханию экструдата на выходе, поэтому методы оценки набухания экструдата также предусмотрены в настоящем стандарте.
Установленные реологические методы распространяются на расплавы термопластов, смачивающих стенку канала, но могут характеризовать, например, и термопласты, проявляющие эффект «скольжения», и термореактивные пластмассы.
Однако методы, используемые для определения скорости сдвига и вязкости при сдвиге, неприменимы для материалов, не смачивающих стенку канала.
Тем не менее, эти методы могут быть использованы для характеристики других реологических свойств расплавов таких пластмасс.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 2999 Металлы и сплавы. Метод измерения твердости по Виккерсу
ГОСТ 11645 Пластмассы. Методы определения показателя текучести расплава термопластов
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов в сети Интернет на официальном сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или в указателях национальных стандартов, издаваемых в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 ньютоновская жидкость (Newtonian fluid): Жидкость, вязкость которой не зависит от скорости сдвига и времени.
3.2 неньютоновская жидкость (non-Newtonian fluid): Жидкость, вязкость которой изменяется в зависимости от скорости сдвига и/или со временем.
Примечание - В настоящем стандарте данное определение относится к жидкостям, вязкость которых зависит только от скорости сдвига.
3.3 кажущееся напряжение сдвига , Па (apparent shear stress): Условное напряжение сдвига, которому подвергается расплав, контактирующий со стенкой канала головки.
Примечание - Рассчитывается как произведение испытательного давления и отношения площади поперечного сечения канала головки к площади стенки канала головки.
3.4 кажущаяся скорость сдвига , с-1 (apparent shear rate): Условная скорость сдвига, которую испытывал бы расплав у стенки камеры при наблюдаемом объемном расходе, если бы его поведение было ньютоновским.
3.5 истинное напряжение сдвига , Па (true shear stress): Фактическое напряжение сдвига, которому подвергается расплав, соприкасающийся со стенкой канала головки.
1 Вычисляется на основе испытательного давления с применением поправок на потери давления на входе и выходе или определяется непосредственно на основе градиента давления в канале.
2 Для обозначения истинных значений не используют нижний индекс.
3.6 истинная скорость сдвига , с-1 (true shear rate): Скорость сдвига, полученная на основе кажущейся скорости сдвига с учетом отклонений от ньютоновского режима с помощью соответствующих поправок (см. примечание к 8.2.2).
Примечание - Для обозначения истинных значений используют обозначение без нижнего индекса.
3.7 вязкость , Па·с (viscosity): Вязкость при постоянном сдвиге, определяемая как отношение  истинного напряжения сдвига  (3.5) к истинной скорости сдвига  (3.6).
3.8 кажущаяся вязкость , Па·с (apparent viscosity): Отношение  кажущегося напряжения сдвига  (3.3) к кажущейся скорости сдвига  (3.4).
3.9 кажущаяся вязкость с поправкой Бэгли , Па·с (Bagley corrected apparent viscosity): Отношение  истинного напряжения сдвига  (3.5) к кажущейся скорости сдвига  (3.4).
3.10 кажущаяся вязкость с поправкой Рабиновича , Па·с (Rabinowitsch corrected apparent viscosity): Отношение  кажущегося напряжения сдвига  (3.3) к истинной скорости сдвига  (3.6).
Примечание - Этот термин относится к испытанию с использованием одного капилляра с большим соотношением длины к диаметру, для которого входные эффекты незначительны.
3.11 объемный расход Q, мм3/с (volume flow rate): Объем расплава, проходящего через капилляр в единицу времени.
3.12 коэффициент набухания при комнатной температуре Sa (swell ratio at room temperature): Отношение диаметра экструдата к диаметру капилляра, измеренных при комнатной температуре.
3.13 коэффициент набухания при температуре испытания ST (swell ratio at the test temperature): Отношение диаметра экструдата к диаметру капилляра при температуре испытания.
3.14 процент набухания при комнатной температуре sa, % (percent swell at room temperature): Разность между диаметром экструдата и диаметром капилляра, измеренными при комнатной температуре, выраженная в процентах от диаметра капилляра.
3.15 процент набухания при температуре испытания ST, % (percent swell at the test temperature): Разность между диаметром экструдата и диаметром капилляра, измеренными при температуре испытания, выраженная в процентах от диаметра капилляра.
Примечание - Соответствующие значения процента набухания экструдата могут быть получены на основе зависимости толщины экструдата от толщины щелевой головки.
3.16 время предварительного нагрева (preheating time): Интервал времени между завершением загрузки материала в канал камеры и началом измерения.
3.17 время выдержки (dwell time): Интервал времени между завершением загрузки материала в канал камеры и окончанием измерений.
Примечание - В некоторых особых случаях может потребоваться отметить время выдержки в конце каждого измерения, когда выполняется более одного измерения с использованием материала, которым заполнили канал камеры.
3.18 время экструзии (extrusion time): Время, соответствующее периоду измерения для заданной скорости сдвига.
3.19 критическое напряжение сдвига, Па (critical shear stress): Величина напряжения сдвига у стенки канала головки, при которой возникает любое из следующих состояний:
- прерывистость кривой, отображающей зависимость напряжения сдвига от расхода или скорости сдвига;
- шероховатость (или волнистость) экструдата при выходе из головки.
3.20 критическая скорость сдвига, с-1 (critical shear rate): Скорость сдвига, соответствующая критическому напряжению сдвига.
3.21 капиллярная головка нулевой длины (zero length die): Специально разработанная капиллярная головка, обеспечивающая простую, быструю и точную корректировку потери давления на входе с помощью поправки Бэгли, т.к. для этого достаточно измерений с использованием двух капиллярных головок разной длины.
3.22 комнатная температура: Температура свыше 15 °C до 25 °C.
4 Общие положения
Расплав пластмассы подается через капиллярную или щелевую головку известных размеров.
Можно использовать два основных метода:
- метод 1: при заданном постоянном испытательном давлении p измеряют объемный расход Q;
- метод 2: при заданном постоянном объемном расходе Q измеряют испытательное давление p.
Эти методы используют с капиллярными (метод A) или щелевыми головками (метод B).
| Форма поперечного сечения головки | Заданный параметр | |
| Испытательное давление p | Объемный расход Q | |
| Круглая форма (капиллярная головка) | A1 | A2 |
| Прямоугольная форма (щелевая головка) | B1 | B2 |
Измерения проводят с использованием диапазона значений заданного параметра: примененного испытательного давления в методе 1 или объемного расхода в методе 2.
Если используют щелевую головку с датчиками давления, расположенными по ее длине и перед входом в нее, то можно определить значения перепада давления на входе и выходе. Если используют капиллярные головки одинакового радиуса, но разной длины, то можно определить сумму перепадов давления на входе и выходе.
Щелевая головка с датчиками давления, расположенными по всей ее длине, особенно подходит для автоматизированных измерений с использованием компьютерной обработки в режиме реального времени. Рекомендуемые значения размеров капиллярной головки, а также расхода и температуры, которые будут использоваться при испытаниях, приведены в соответствующих разделах ниже.
При использовании щелевой головки соотношение толщины (H) и ширины (B) щели H/B либо невелико, либо необходима поправка на величину H/B (см. приложение A). В последнем случае рассчитанные величины зависят от допущений, сделанных при выводе используемых поправочных формул, в частности от того, что упругие эффекты не имеют значения.
5 Аппаратура
5.1 Испытательное оборудование
5.1.1 Общие положения
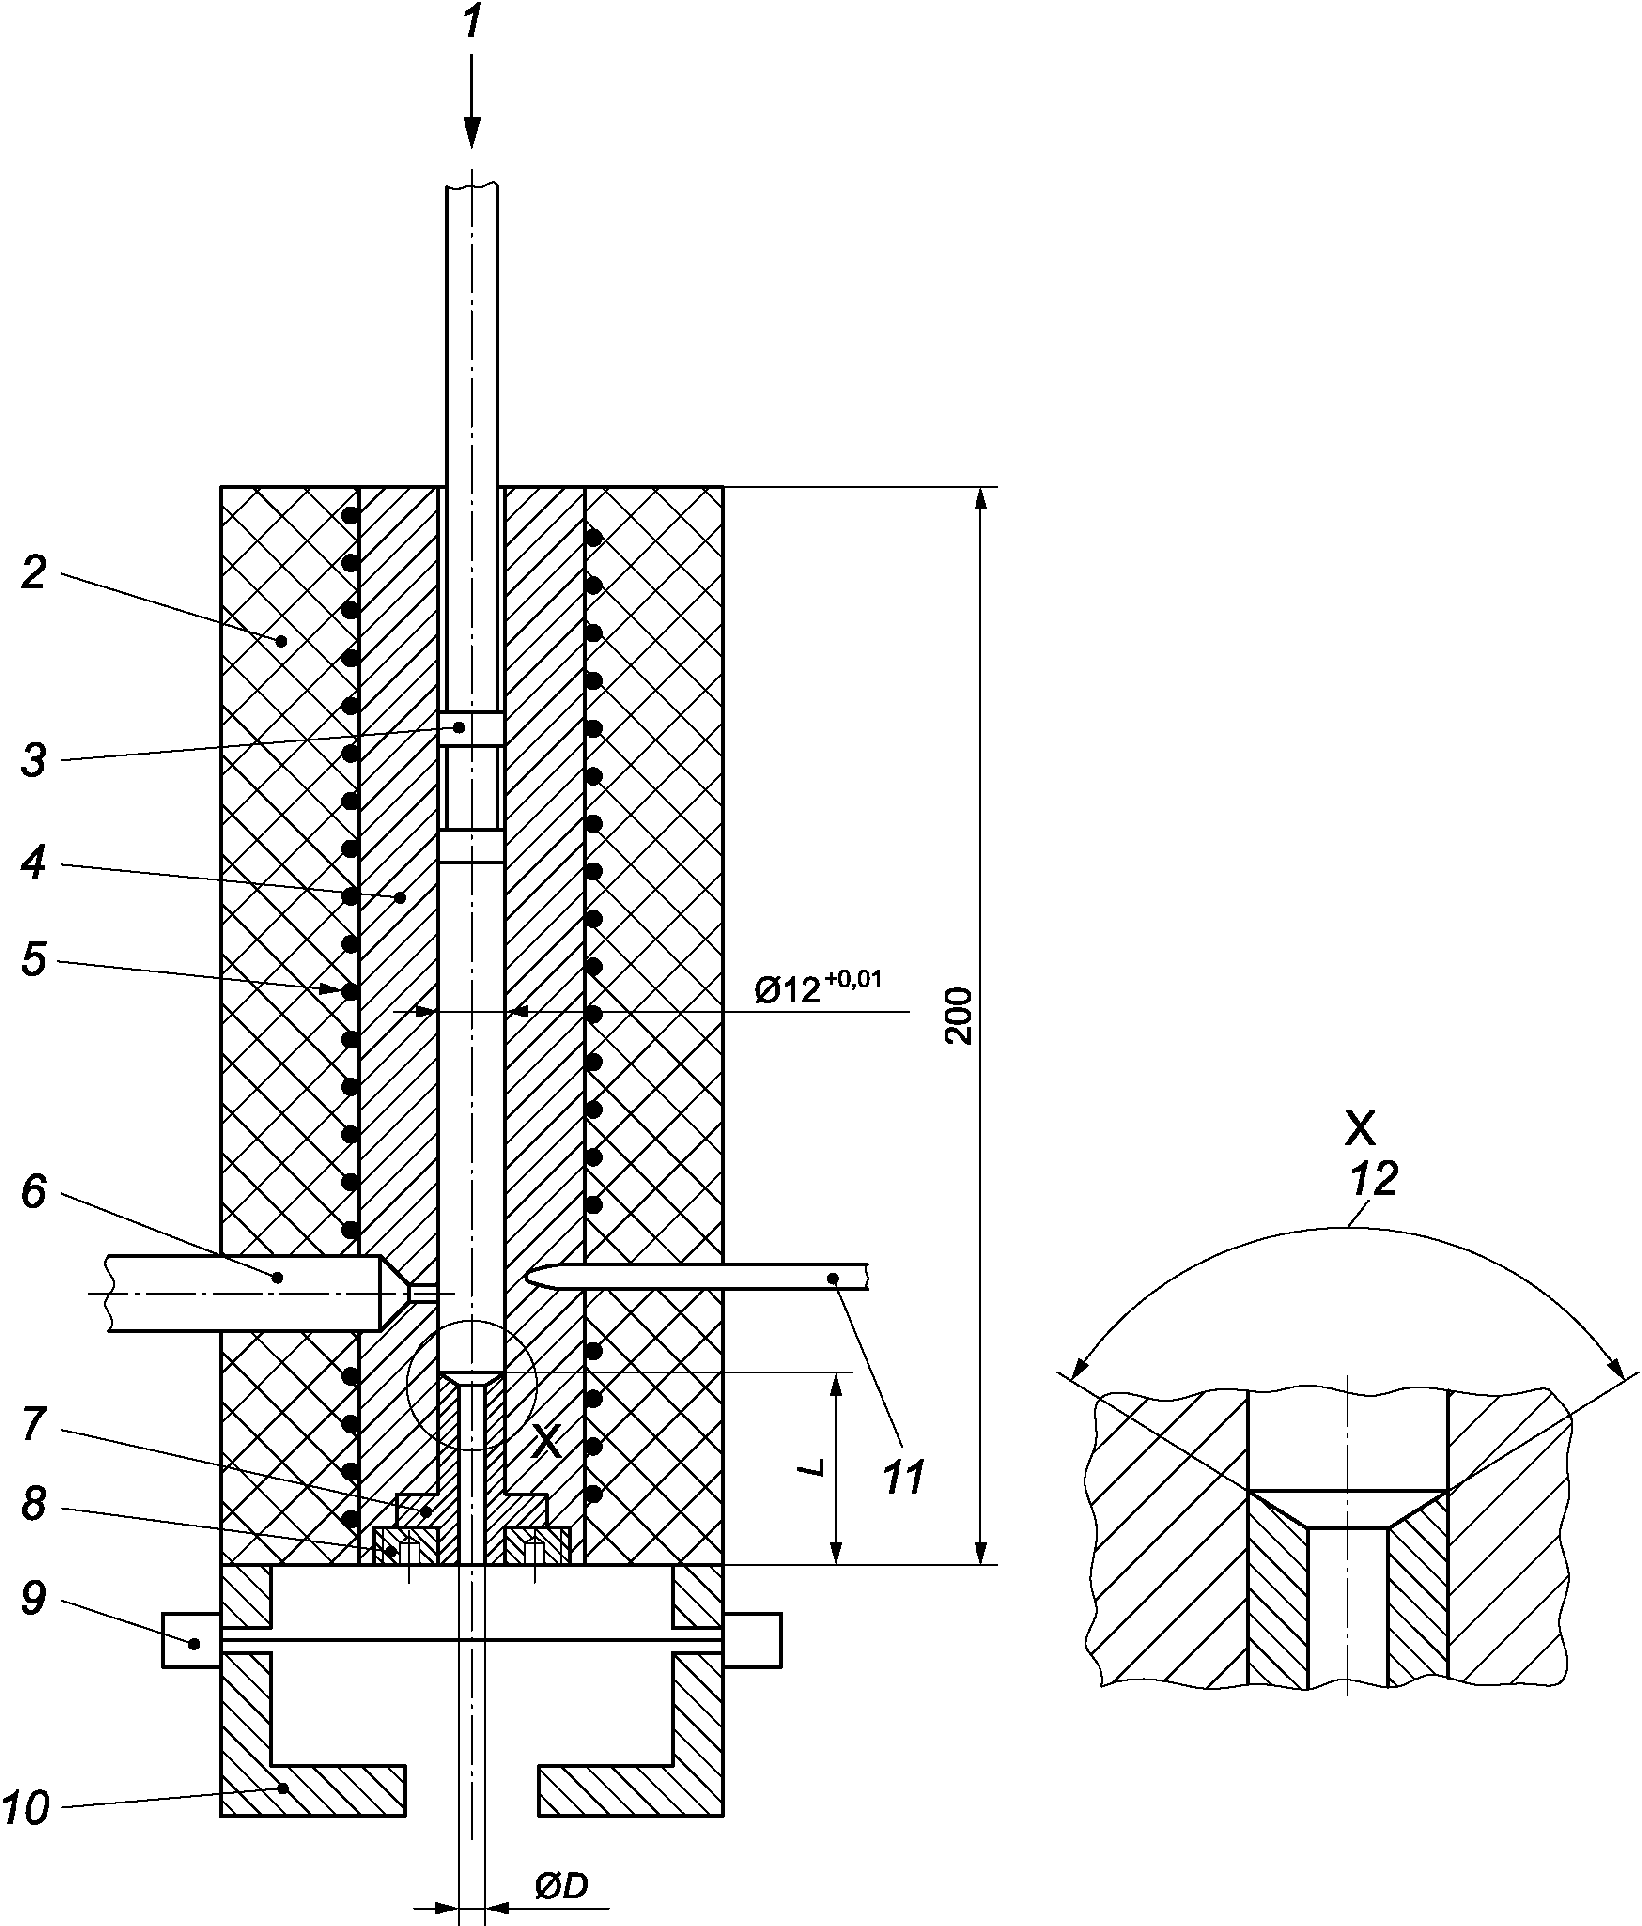
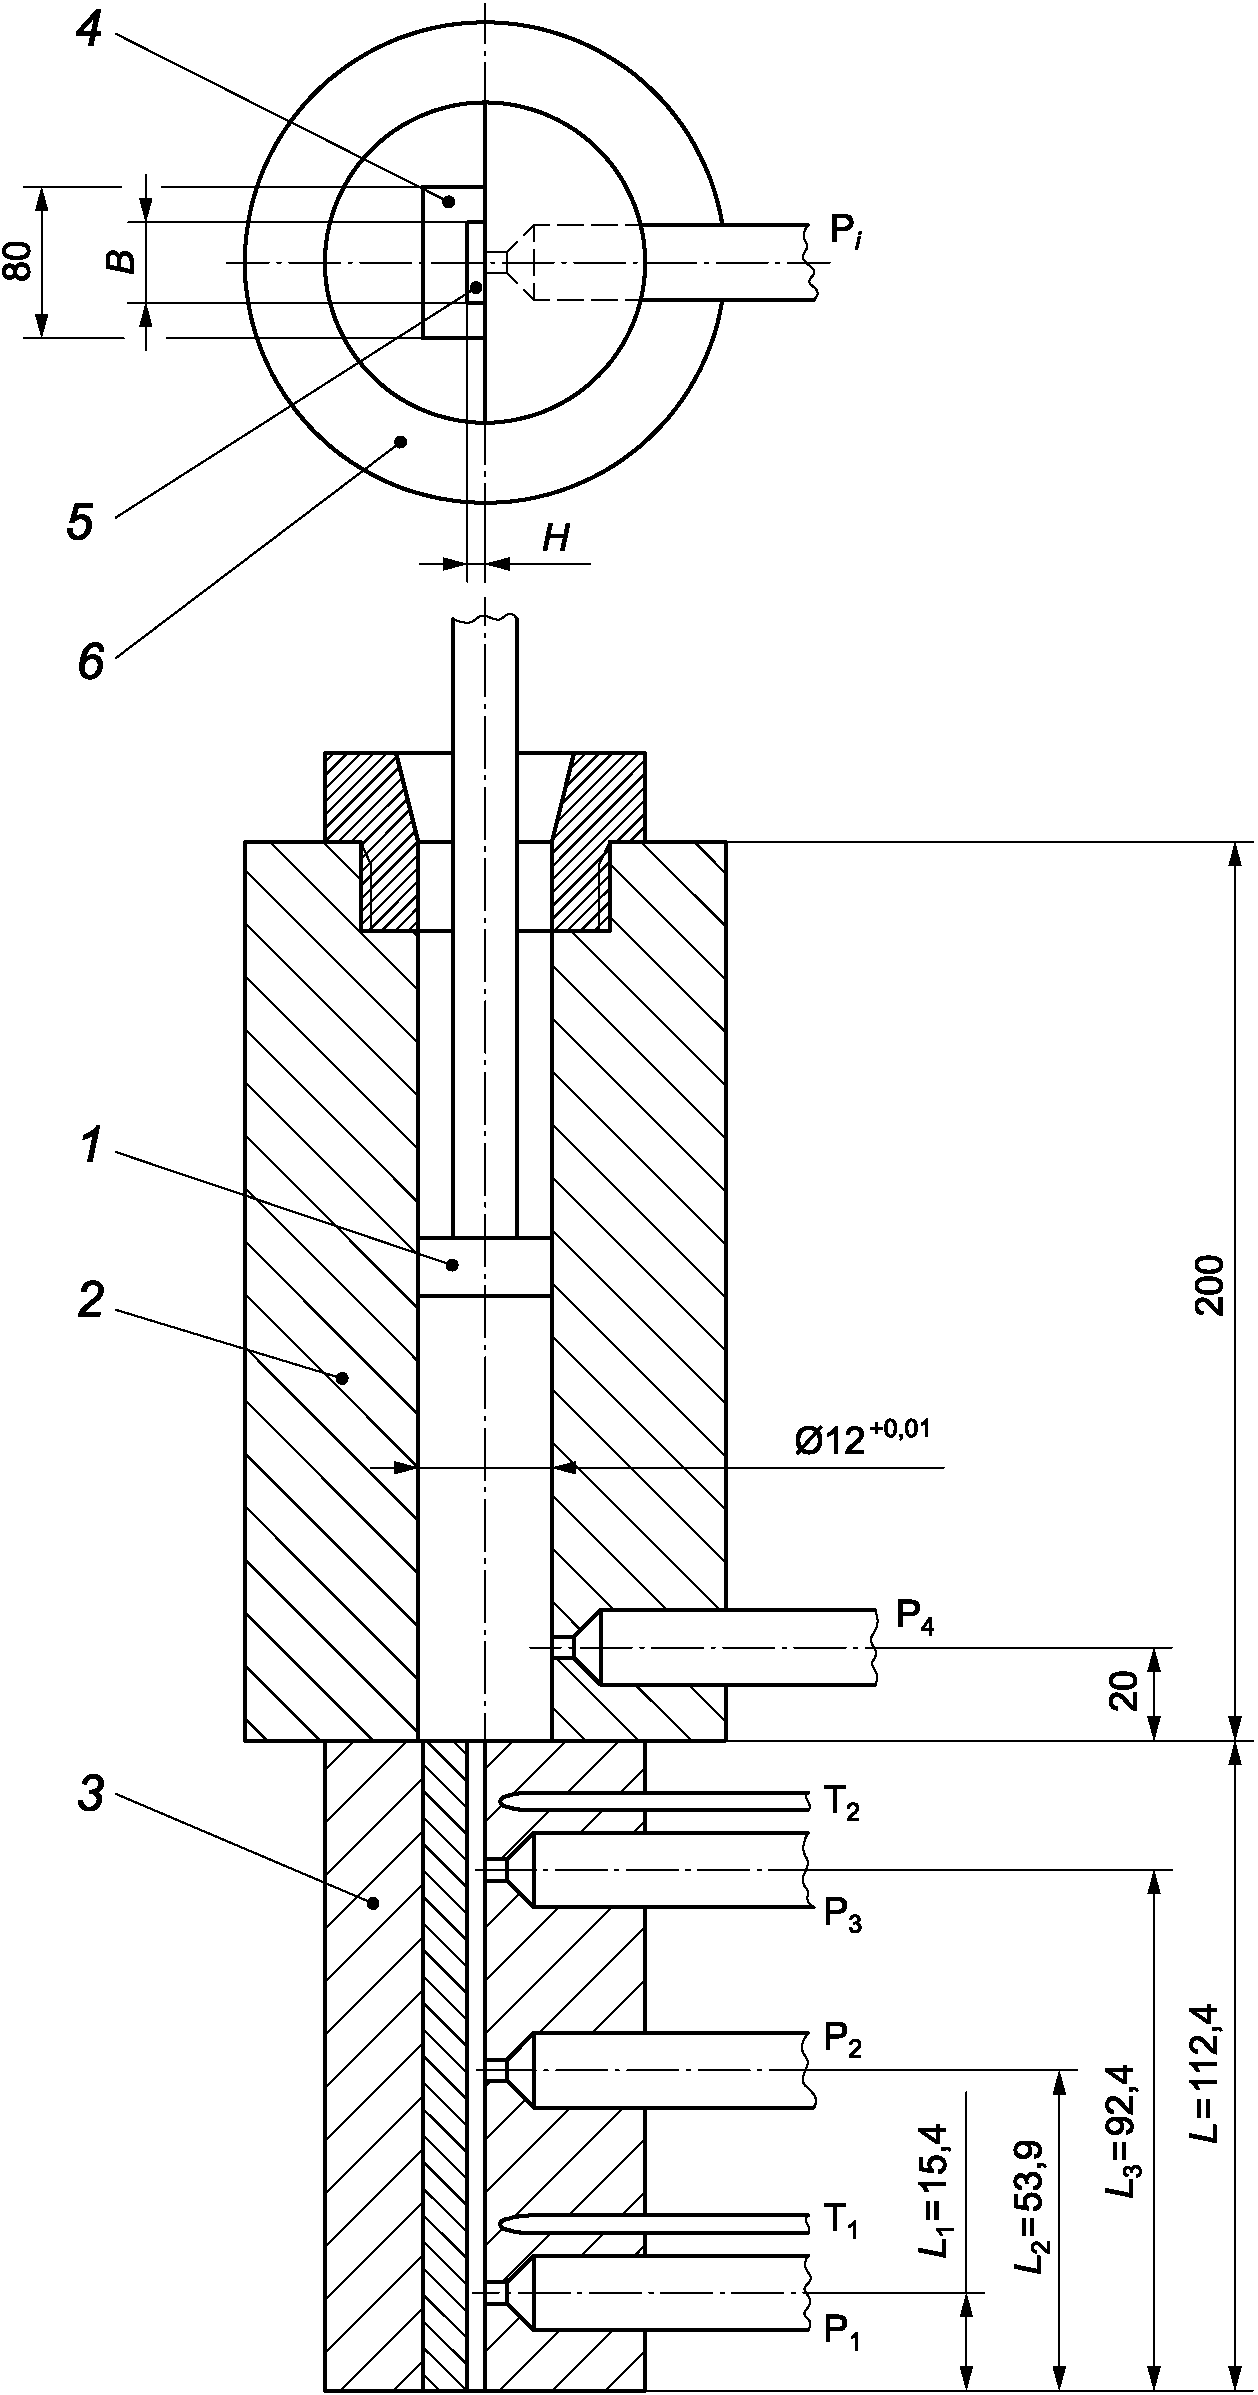
Испытательное устройство состоит из нагреваемой камеры цилиндрической формы, отверстие которой с нижней стороны закрывается сменной капиллярной или щелевой головкой. Испытательное давление на расплав, находящийся в камере, создается поршнем, винтом или под давлением газа. На рисунках 1 и 2 показаны типичные примеры устройств. Допускаются другие размеры.
1 — приложенная сила или постоянная скорость; 2 — теплоизоляция; 3 — поршень; 4 — камера; 5 — нагревательные каналы; 6 — датчик давления; 7 — капиллярная головка; 8 — гайка для фиксации головки; 9 — оптический датчик; 10 — воздушная камера с регулируемой температурой; 11 — термометр; 12 — угол входа
Рисунок 1 — Пример схемы экструзионного реометра с капиллярной головкой
1 — поршень; 2 — камера; 3 — головка; 4 — съемная деталь; 5 — канал; 6 — электрический нагреватель; Pi — датчики давления; Ti — термометры
Рисунок 2 — Пример схемы экструзионного реометра со щелевой головкой
5.1.2 Камера испытательного устройства
Камера должна быть изготовлена из материала, стойкого к износу и коррозии при максимальной температуре в системе нагревателя.
Камера может иметь боковое отверстие для установки датчика давления расплава вблизи входа в головку.
Допустимые отклонения среднего диаметра канала камеры по всей ее длине не должны превышать +/- 0,007 мм
Корпус камеры должен быть изготовлен с использованием технологий и материалов, обеспечивающих твердость по Виккерсу предпочтительно не менее 800 HV30 (см. ГОСТ 2999 и примечание 1) и шероховатость поверхности не более Ra = 0,25 мкм (см. ГОСТ 2789).
1 Для температур до 400 °C была признана подходящей азотированная сталь. Для изготовления корпуса камеры и головок приемлемы материалы, твердость которых ниже указанной, но которые обладают достаточной стойкостью к коррозии и истиранию.
2 Увеличение диаметра канала камеры увеличивает количество измерений, которые можно выполнить при его заполнении, и увеличивает диапазон скоростей сдвига прибора. Основным недостатком использования канала камеры диаметра является то, что требуется масса образца и увеличивается время, необходимое для достижения температурного равновесия во всем образце. Диаметр канала камеры реометров находится в диапазоне от 6,35 до 30,00 мм.
5.1.3 Капиллярные головки (метод A)
5.1.3.1 Капиллярная головка должна быть изготовлена с предельными отклонениями +/- 0,007 мм для диаметра (D) и +/- 0,025 мм для длины (L) (см. рисунок 1).
Капилляр должен быть изготовлен с использованием технологий и материалов, обеспечивающих твердость по Виккерсу предпочтительно не менее 800 HV30 (см. ГОСТ 2999 и 5.1.2, примечание 1) и шероховатость поверхности не более Ra = 0,25 мкм (см. ГОСТ 2789).
На отверстии капилляра не должно быть видимых следов механической обработки или заметного эксцентриситета.
1 Диаметр обычно используемых капилляров составляет от 0,5 до 2 мм, при этом требуемые соотношения L/D достигаются с помощью различных длин. Для испытания наполненных материалов могут потребоваться диаметры.
2 Наиболее распространенными материалами для головки являются закаленная сталь, карбид вольфрама, стеллит и закаленная нержавеющая сталь.
3 Точность, с которой могут быть измерены размеры капилляров, зависит как от диаметра, так и от длины капилляра. Для капилляров с диаметром менее 1,25 мм трудно достичь указанной точности (+/- 0,007 мм). В связи с высокой чувствительностью данных о расходе к размерам капилляров важно, чтобы их размеры и точность, с которой они измеряются, были известны. Это также относится к размерам (толщине, ширине и длине) щелевых головок (см. 5.1.4).
5.1.3.2 Для определения кажущейся скорости сдвига и кажущегося напряжения сдвига с помощью одной капиллярной головки соотношение ее длины L к диаметру D (L/D) должно составлять не менее 16, а угол входа — 180°, если в стандарте на конкретный материал не указано иное. Следует сравнивать только те данные, которые получены для капилляров с одинаковым углом входа (+/- 1°), длиной (+/- 0,025 мм) и диаметром (+/- 0,007 мм). Угол входа указан на рисунке 1.
Рекомендуется использовать головку длиной 16 или 20 мм, диаметром 1 мм и углом входа 180°.
1 Чаще всего используют головки длиной 16 мм и 20 мм, их выбор часто зависит от конструкции прибора и ограничен ею.
Допускается использование капилляров других диаметров в диапазоне от 0,1 до 6 мм, если рекомендуемое значение не подходит, например для материалов с высокой степенью наполнения или низкой вязкостью. Для капилляра диаметром, отличающимся от 1 мм, рекомендуемое соотношение длины к диаметру (L/D) должно быть таким же, где это возможно, как и для капилляра диаметром 1 мм, используемого в данном приборе.
2 При заданном значении кажущейся скорости сдвига эффект сдвигового нагрева расплава уменьшается за счет использования капиллярных головок меньшего диаметра.
5.1.3.3 Для определения истинной скорости сдвига и истинного напряжения сдвига необходимо использовать капиллярные головки, имеющие не менее двух различных соотношений L/D, выбранных из рекомендованного ряда L/D от 0,25 до 1, 5, 10, 16, 20, 30, 40 (см. также 8.4.2), для которых выполняются следующие условия: одинаковый диаметр (+/- 0,007 мм) и угол входа (+/- 1°).
Допускается использовать только две капиллярных головки с одинаковым диаметром (+/- 0,007 мм) и углом входа (+/- 1°), имеющих соотношение L/D <= 5 и L/D >= 20, если условия проведения испытания обеспечивают незначительную нелинейность графика Бэгли, т.е. эти условия должны быть заранее определены для каждого класса образцов с помощью дополнительных капиллярных головок (см. 8.4). При использовании только двух головок разница в соотношении L/D между ними должна составлять не менее 15. Вместо короткой головки с тем же углом входа, что и у длинной, можно использовать головку нулевой длины с другим углом входа в комбинации с длинной головкой, особенно если измерение с короткой головкой нецелесообразно из-за прилипания материала на выходном отверстии. Головка нулевой длины должна иметь номинальную длину от 0,20 до 0,25 мм и тот же диаметр, что и длинная головка. Угол входа головки нулевой длины может отличаться от 180°.
При использовании только двух капиллярных головок для определения вязкости при сдвиге с учетом поправки на влияние перепада давления на входе рекомендуется использовать короткую головку с соотношением длины к диаметру (L/D) в диапазоне от 0,25 до 1,00 и длинную головку с отношением длины к диаметру (L/D) в диапазоне от 5 до 20, при этом обе головки должны иметь диаметр 1 мм и угол входа 180°.
Допускается использование головок других диаметров: 0,3; 0,5; 2,0; 4,0 мм, если рекомендуемое значение 1 мм не подходит, например, для материалов, обладающих высокой степенью наполнения или низкой вязкостью. Для головок диаметром более 1 мм рекомендуемое соотношение длины к диаметру L/D должно быть таким же, как и для головок диаметром 1 мм. Можно также использовать головку нулевой длины.
1 Процедура коррекции влияния падения давления на входе (см. 8.4) основана на экстраполяции данных к нулевой длине головки с помощью поправки Бэгли, а не на допущении, что короткая головка дает значение падения давления на входе.
2 Причина использования капиллярной головки нулевой длины заключается в том, что короткие головки создают налипание материала на выходе из капилляра, что приводит к ошибкам при измерении слишком высокого давления. График зависимости давления от длины нескольких капилляров (линейный участок графика Бэгли, см. рисунок 4) показывает, что давление для короткого капилляра не соответствует общей тенденции, наблюдаемой для других капилляров. Использование капилляра нулевой длины помогает избежать этого. Сравнение с капиллярами разной длины (<= 20 мм) позволяет проверить, дает ли применение капилляра нулевой длины корректные результаты. В данном случае перепад давления для капилляра нулевой длины совпадает с линейным участком графика зависимости давления от длины капилляра в поправке Бэгли (см. рисунок 4).
5.1.4 Щелевые головки (метод B)
5.1.4.1 Щелевая головка должна быть изготовлена с предельными отклонениями +/- 0,007 мм по толщине, +/- 0,01 мм по ширине и +/- 0,025 мм по длине. При необходимости расстояние между центрами датчиков давления и выходной плоскостью определяется с погрешностью +/- 0,05 мм (см. примечание 3 к 5.1.3.1).
Головка должна быть изготовлена с использованием технологий и материалов, обеспечивающих твердость по Виккерсу предпочтительно не менее 800 HV30 (см. ГОСТ 2999 и 5.1.2, примечание 1) и шероховатость поверхности не более Ra = 0,25 мкм (см. ГОСТ 2789).
Примечание - Что касается материалов для изготовления щелевых головок, см. 5.1.2, примечание 1 и 5.1.3.1, примечание 2.
5.1.4.2 Для определения кажущейся скорости сдвига  и кажущегося напряжения сдвига , если в стандарте на материал не указано иное, щелевая головка должна иметь отношение толщины H к ширине B (H/B) не более 0,1 и угол входа 180°. Следует сравнивать только те данные, которые получены с помощью щелевых головок с одинаковым углом входа (+/- 1°) толщиной (+/- 0,007 мм), шириной (+/- 0,01 мм) и длиной (+/- 0,025 мм).
5.1.4.3 Для определения истинной скорости сдвига  и истинного напряжения сдвига  можно использовать щелевые головки, соответствующие требованиям, приведенным в 5.1.4.1 и 5.1.4.2, точно так же, как и капиллярные головки, т.е. с использованием метода коррекции Бэгли, измененного соответствующим образом (см. 8.4). В качестве альтернативы для определения истинных значений напряжения сдвига можно использовать щелевую головку с датчиками давления, расположенными по всей длине ее канала.
5.1.5 Поршень
Если используется поршень, его диаметр должен быть на (0,040 +/- 0,005) мм меньше диаметра канала камеры. Он может быть оснащен разъемными или цельными уплотнительными кольцами, чтобы уменьшить обратный поток расплава за пределы поршня. Твердость поршня должна быть меньше твердости канала, но не менее 375 HV30 (см. ГОСТ 2999).
5.2 Контроль температуры
Для всех задаваемых температур регулятор температуры в камере должен быть сконструирован таким образом, чтобы в пределах диапазона использования капиллярной или щелевой головки, в зависимости от применимости, и допустимой высоты заполнения канала перепады температур и колебания, измеряемые на стенке, не превышали значений, указанных в таблице 2, в процессе проведения испытания.
Максимально допустимые перепады температур в зависимости от расстояния и времени
Устройство для испытаний должно быть сконструировано таким образом, чтобы температуру испытания можно было устанавливать с шагом не более 1 °C.
5.3 Измерение температуры и калибровка
5.3.1 Температура испытания
5.3.1.1 Метод A: капиллярные головки
При использовании капиллярных головок за температуру испытания принимают либо температуру расплава в канале камеры вблизи входа в капилляр, либо, если это невозможно, температуру стенки канала камеры вблизи входа в капилляр. Предпочтительно, чтобы температура испытания измерялась на расстоянии не более 10 мм от входа в капилляр (см. также 5.3.2).
5.3.1.2 Метод B: щелевые головки
При использовании щелевых головок измеряют температуру стенки головки и принимают ее за температуру испытания. Эта температура должна быть равна температуре испытания, измеренной в канале камеры в пределах допусков по расстоянию и времени, указанных в таблице 2 (см. также 5.3.1.1 и 5.3.2).
5.3.2 Измерение температуры испытания
Наконечник устройства для измерения температуры должен соприкасаться либо с расплавом, либо, если это невозможно, с металлом корпуса или стенки головки на расстоянии не более 1,5 мм от канала для расплава. Для улучшения теплопередачи в гильзе термометра можно использовать теплопроводящие жидкости. Термометры, предпочтительно термопары или платиновые датчики сопротивления, могут быть размещены так, как показано на рисунках 1 и 2.
Примечание - Тип устройства для измерения температуры выбирается в зависимости от испытуемого полимера.
5.3.3 Калибровка по температуре
Применяемое во время испытаний устройство для измерения температуры должно иметь цену деления не более 0,1 °C и быть поверено в установленном порядке или откалибровано с помощью эталонного термометра с допускаемой погрешностью +/- 0,1 °C при соблюдении требуемой глубины погружения для данного типа термометра. Для этой цели канал камеры может быть полностью заполнен расплавом с низкой вязкостью.
Во время калибровки в качестве теплоносителя не следует использовать жидкости, которые могут загрязнить капиллярную головку или канал камеры, или повлиять на последующие измерения, например, силиконовое масло.
5.4 Измерение давления и калибровка
5.4.1 Испытательное давление
За испытательное давление принимают падение давления в расплаве, измеряемое как разность между давлением в расплаве перед входом в капиллярную или щелевую головку и давлением на выходе из головки. Если возможно, испытательное давление следует измерять датчиком давления расплава, расположенным вблизи входа в головку. В этом случае расстояние от датчика давления до входа в головку должно поддерживаться постоянным для всех испытаний и предпочтительно не должно превышать 20 мм (см. примечание). В противном случае испытательное давление определяется усилием, оказываемым на расплав, например поршнем, причем это усилие измеряется датчиком нагрузки, расположенным над поршнем (см. приложение B).
Примечание - Важно, чтобы расстояние от входа в головку до датчика давления оставалось постоянным во время всех испытаний, так как в противном случае это повлияет на измеряемый перепад давления. Использование датчиков давления на расстоянии от входа в головку, равном диаметру канала камеры может уменьшить колебания измеряемого давления, которые могут возникать из-за рециркуляции потока над входом в головку.
Если испытание проводят путем выдавливания в канал или емкость, находящуюся под давлением, превышающим атмосферное, то необходимо также измерять давление на выходе из головки предпочтительно с помощью датчика давления, расположенного непосредственно под выходом из головки.
Устройства для измерения усилия или давления должны работать в диапазоне от 1% до 95% от их номинальной мощности.
5.4.2 Перепад давления по длине щелевой головки
При использовании щелевых головок давление по длине головки измеряют встроенными датчиками давления расплава, установленными вдоль стенки головки.
В случае если используются щелевые головки, не оснащенные датчиками давления расплава, суммарные потери давления на входе и выходе могут быть учтены с помощью поправки Бэгли, модифицированной для щелевых головок (см. 8.4.3).
5.4.3 Калибровка
Для калибровки датчиков давления расплава может использоваться внешнее гидравлическое испытательное оборудование. Тензодатчики должны быть откалиброваны в соответствии со спецификациями производителя. Максимально допускаемая погрешность показаний датчиков давления расплава или тензодатчиков должна быть менее или равна 1% от полной шкалы прибора и менее или равна 5% от абсолютного значения.
Калибровку датчиков давления расплава предпочтительно проводить при рабочей температуре испытания.
5.5 Измерение объемного расхода расплава
Объемный расход определяют либо по скорости подачи поршня, либо путем взвешивания образца, экструдируемого в течение определенного периода времени.
Если используют взвешивание, пересчет в объемный расход следует выполнять с использованием плотности расплава при температуре испытания, при этом влияние гидростатического давления на плотность не учитывают.
Объемный расход должен быть определен с погрешностью не более 1%.
Для получения сопоставимых данных рекомендуется, чтобы кажущиеся скорости сдвига и, следовательно, скорости потока, используемые для проведения испытаний, были такими, чтобы истинные скорости сдвига можно было определить путем интерполяции. Кажущиеся скорости сдвига должны быть установлены с равными интервалами при построении логарифмического графика, и на каждую логарифмическую ступень кажущейся скорости сдвига должно приходиться не менее двух точек.
Примечание - Указанная максимально допускаемая погрешность определения объемного расхода через скорость подачи поршня может быть соблюдена только в том случае, если степень утечки между поршнем и каналом камеры достаточно мала. Опыт показывает, что этого можно достичь, если зазор между поршнем и каналом камеры не превышает 0,045 мм (см. 5.1.5).
6 Отбор проб
Из материала, подлежащего испытанию, следует отобрать репрезентативную пробу для использования в качестве образца для испытания. Количество определений зависит от испытуемого материала и должно быть согласовано заинтересованными сторонами. Температура во время подготовки образца для испытания должна быть ниже, чем при последующем испытании.
7 Проведение испытания
7.1 Очистка прибора
Перед каждым измерением необходимо убедиться, что на канале, отверстиях датчика, поршне и капиллярной или щелевой головке нет посторонних предметов. Следует провести визуальный осмотр, чтобы убедиться в чистоте всех узлов и деталей.
Если для очистки используются растворители, следует убедиться, что канал, поршень, капилляр или щелевая головка не загрязнены, так как это может повлиять на результат испытания.
Примечание - Для очистки рекомендуется использовать круглые щетки, изготовленные из сплава меди и цинка (латуни), и льняные салфетки. Однако использование материалов, содержащих медь, может ускорить деградацию при испытаниях таких полимеров, как полиэтилен и полипропилен. Чистку также можно проводить осторожным выжиганием. Нанесение графитовой пасты на резьбу облегчает разъединение деталей после испытания.
ПРЕДУПРЕЖДЕНИЕ: Выбранные условия эксплуатации могут привести к частичному разложению испытуемого материала или к выделению из него опасных летучих веществ. Пользователи настоящего стандарта должны осознавать возможные риски, принимать меры по их предотвращению или минимизации, а также обеспечивать соответствующие средства защиты.
7.2 Выбор температуры испытания
Для предоставления данных для сравнения или моделирования должны быть получены данные при трех температурах. Для любого конкретного типа материала одна из температур должна совпадать с температурой, при которой определяют показатель текучести расплава материала, указанной в документе по стандартизации на материал или в его обозначении. Показатель текучести расплава определяют по ГОСТ 11645. Для двух других температур рекомендуется использовать интервал в 20 °C (см. примечания 1 и 2). Обе дополнительные температуры могут быть как выше, так и ниже рекомендуемой температуры, используемой для определения показателя текучести расплава по ГОСТ 11645, или одна может быть выше, а другая — ниже. Однако могут использоваться и другие значения, которые могут быть предпочтительнее в зависимости от конкретной марки материала и области применения, для которой требуются данные.
1 На основании анализа баз данных CAMPUS средний температурный интервал, используемый для измерения вязкости при сдвиге, варьировался от 10 °C до 30 °C и зависел от марки материала.
2 В таблице 3 приведены типичные температуры испытаний для нескольких материалов. Эти данные приведены только для информации, получать данные рекомендуется при температурах, используемых для переработки материала, так как они будут наиболее полезными. Напряжения сдвига и скорости сдвига также должны быть максимально приближены к тем, которые наблюдаются при непосредственной переработке.
Типичные температуры испытаний
7.3 Подготовка образцов
В случаях, когда текучесть расплава зависит от одного или нескольких факторов, таких как содержание остаточного мономера, газообразные включения и/или влажность, необходимо предварительно обработать или кондиционировать образцы согласно соответствующему документу по стандартизации на материал, если это возможно.
Примечание - Примерами материалов, для приготовления образцов для испытания которых могут потребоваться специальные режимы, являются полиэтилентерефталат, полибутилентерефталат и поликарбонат.
Перед приложением к головке крутящего момента (где это применимо) следует дать собранному устройству достичь термического равновесия при температуре испытания, а затем начинать загрузку (см. предупреждение в 7.1).
Чтобы избежать попадания воздуха, образец следует вводить в камеру небольшими порциями, периодически уплотняя его с помощью поршня. Камеру заполняют так, чтобы до верха камеры оставалось примерно 12,5 мм. Процесс загрузки должен занимать не более 2 мин.
7.4 Предварительный нагрев
Сразу после загрузки камеры запускают таймер предварительного нагрева.
Выбирают один из двух методов:
- из камеры экструдируют небольшую порцию материала при постоянном давлении (метод 1);
- устанавливают постоянный объемный расход материала до достижения положительной нагрузки или давления (метод 2).
Затем останавливают экструзию или подачу до тех пор, пока не истечет время предварительного нагрева, составляющее не менее 5 мин, если иное не указано в соответствующем документе по стандартизации. Следует убедиться, что использованного времени предварительного нагрева достаточно для достижения теплового равновесия образца по всему объему камеры. Это можно осуществить одним из способов: проверяют, что при увеличении времени нагрева измеряемый параметр (объемный расход или испытательное давление) не изменяется более чем на +/- 5% при постоянных условиях испытания, или вводят термометр в материал внутри камеры и проверяют, что в течение указанного времени нагрева температура образца соответствует заданной температуре испытания с учетом допустимого отклонения (см. таблицу 2).
Затем экструдируют небольшое количество испытуемого материала, останавливают поршень и через 1 мин выполняют измерение.
7.5 Определение максимально допустимой продолжительности испытания
Чтобы убедиться в том, что деградация или другие процессы не влияют на результаты измерений, необходимо провести повторное измерение в конце испытания на том же образце, который остался в камере, при тех же условиях, которые использовались в начале испытания. Затем сравнивают значения, полученные в начале и в конце испытания. Расхождения в этих значениях указывают на наличие деградации или других процессов, влияющих на результат измерения.
Используя несколько различных периодов предварительного нагрева перед основными испытаниями, путем проведения измерения для каждого образца и каждой температуры испытания определяют максимально допустимую продолжительность испытания, начиная с момента окончания загрузки камеры, в течение которого измеряемое количество (объемный расход или испытательное давление) при постоянных условиях испытания изменяется не более чем на +/- 5% (см. также 7.4).
Если определение всех требуемых значений испытательного давления или объемного расхода в течение максимально допустимой продолжительности испытания в рамках одного испытания невозможно, следует провести измерения поэтапно, используя несколько загрузок камеры одним и тем же образцом.
Примечание - При однократной загрузке камеры обычно можно определить несколько пар значений объемного расхода и испытательного давления.
Для нестабильных материалов, чтобы свести к минимуму влияние изменений на результаты измерений, рекомендуется проводить испытания с использованием уменьшающегося профиля скорости. Степень уплотнения образца также может влиять на его стабильность.
7.6 Определение испытательного давления при постоянном объемном расходе: метод 2
Если необходимо определить испытательное давление, требуемое для поддержания заданного объемного расхода (см. также 5.4.1 и 7.8), следует использовать любой из следующих методов (см. таблицу 1):
7.7 Определение объемного расхода при постоянном испытательном давлении: метод 1
Если необходимо определить объемный расход при заданном перепаде испытательного давления (см. также 7.8), следует использовать любой из следующих методов (см. таблицу 1):
7.8 Периоды ожидания во время измерения
При каждом измерении необходимо дождаться, пока испытательное давление (метод A2 или B2) или объемный расход (метод A1 или B1) стабилизируется (например, до +/- 3%) в течение заданного периода времени (например, 15 с).
Примечание - При загрузке камеры, как правило, можно определить несколько пар значений объемного расхода и испытательного давления.
Рекомендуется повторять выбранные измерения для проверки повторяемости.
7.9 Измерение набухания экструдата
7.9.1 Общие положения
Степень набухания экструдата измеряют либо при температуре испытания в процессе экструзии, либо после охлаждения экструдированной заготовки до комнатной температуры.
Примечание - Диаметр экструдата зависит от скорости потока, температуры испытания, времени экструзии, способа охлаждения (при комнатной температуре), длины экструдата, длины капиллярной головки, диаметра и геометрической формы входного отверстия, а также диаметра канала камеры. Полученные результаты могут быть очень чувствительны к особенностям методики измерения. Сопоставимые результаты можно получить только при одинаковых условиях испытаний.
Методики определения степени набухания экструдата приведены ниже. Можно использовать и другие методики. Хотя приведенные методики предназначены для капиллярных головок, они также применимы и к щелевым головкам.
7.9.2 Измерение при комнатной температуре
Диаметр экструдата измеряют микрометром. Чтобы минимизировать влияние силы тяжести, следует использовать следующую процедуру:
- удаляют остатки экструдата, прилипшие к капиллярной головке, отрезав их как можно ближе к ней;
- получают кусок экструдата длиной не более 5 см и отрезают его по длине, отмечая тот конец, который был экструдирован первым;
- при отрезании удерживают экструдат пинцетом, затем дают ему остыть на воздухе до комнатной температуры;
- измеряют диаметр экструдата как можно ближе к отмеченному концу (за пределами области, деформированной в результате обрезки и разметки).
7.9.3 Измерение при температуре испытания
Используют фотографический или оптический метод, исключающий механический контакт с экструдатом. Чтобы минимизировать влияние силы тяжести, следует выполнять рекомендации:
- удаляют остатки экструдата, прилипшие к капиллярной головке, отрезав их как можно ближе к головке;
- получают кусок экструдата длиной не более 5 см;
- измеряют диаметр экструдата в фиксированной точке ниже выходного отверстия головки с помощью фотографических или оптических методов.
Примечание - Для минимизации охлаждения экструдата во время измерения его набухания, экструдат можно получать в термостатированной воздушной камере, схематически показанной на рисунке 1.
8 Обработка результатов
8.1 Объемный расход
Объемный расход Q, см3/с, вычисляют по формуле
где A — площадь поперечного сечения поршня, мм2;
v — скорость движения поршня, мм/с;
8.2 Кажущаяся скорость сдвига
8.2.1 Общие положения
Кажущуюся скорость сдвига , с-1, вычисляют по формуле (3) или (4)
8.2.2 Метод A: капиллярная головка
где Q — объемный расход, мм3/с (см. 8.1);
D — диаметр капиллярной головки, мм.
Примечание - В случае ньютоновской жидкости формула (3) дает истинную скорость сдвига . Расплавы пластмасс обычно не проявляют ньютоновских свойств, поэтому величина, рассчитанная по этой формуле, является кажущейся скоростью сдвига . Истинную скорость сдвига можно определить используя кажущуюся скорость сдвига с помощью корректировки (см. 8.5.1).
8.2.3 Метод B: щелевая головка
где Q — объемный расход, мм3/с (см. 8.1);
Примечание - Формула (4) справедлива только для бесконечно малых отношений толщины к ширине (H/B). Использование формулы (4) завышает кажущуюся скорость сдвига менее чем на 3%, если H/B менее 0,1. Подробный анализ точности приближения при использовании формулы (4), а также методика корректировки приведены в приложении A.
8.3 Кажущееся напряжение сдвига
8.3.1 Общие положения
Кажущееся напряжение сдвига , Па, вычисляют по формуле (5) или (6).
8.3.2 Метод A: капиллярная головка
где p — испытательное давление, Па;
D — диаметр отверстия капиллярной головки, мм;
L — длина капиллярной головки, мм.
8.3.3 Метод B: щелевая головка
где H — толщина щелевой головки, мм;
B — ширина щелевой головки, мм;
p — испытательное давление, Па;
L — длина щелевой головки, мм.
Примечание - Напряжения сдвига, вычисленные по формулам (5) и (6), являются кажущимися величинами, т.к. перепад давления по длине щелевой головки меньше испытательного давления p, которое представляет собой сумму потерь давления на входе в головку, в головке и на выходе из нее. Истинные напряжения сдвига можно определить, применив соответствующие поправки либо к испытательному давлению p, либо к длине стороны головки L (см. 8.4).
8.4 Истинное напряжение сдвига
8.4.1 Общие положения
Истинное напряжение сдвига можно получить, используя метод поправки Бэгли (см. 8.4.2 или 8.4.3), или определить непосредственно, если используются щелевые головки (методы B1 и B2), оснащенные датчиками давления (см. 8.4.4).
Если получены нелинейные графики зависимости перепада давления от расстояния по методу Бэгли или с помощью щелевой головки, это следует указать в протоколе испытания. В таких случаях следует использовать головки меньшей длины, если нет других указаний, а ссылку на используемую методику следует привести в протоколе испытания.
Примечание - При использовании капиллярных или щелевых реометров для измерения вязкости при сдвиге на результаты могут повлиять рассеяние вязкости и зависимость вязкости от давления. В результате могут получиться нелинейные графики.
8.4.2 Поправка Бэгли для капиллярных головок (метод A)
Определяют сумму потерь давления на входе и выходе, используя процедуру, приведенную ниже.
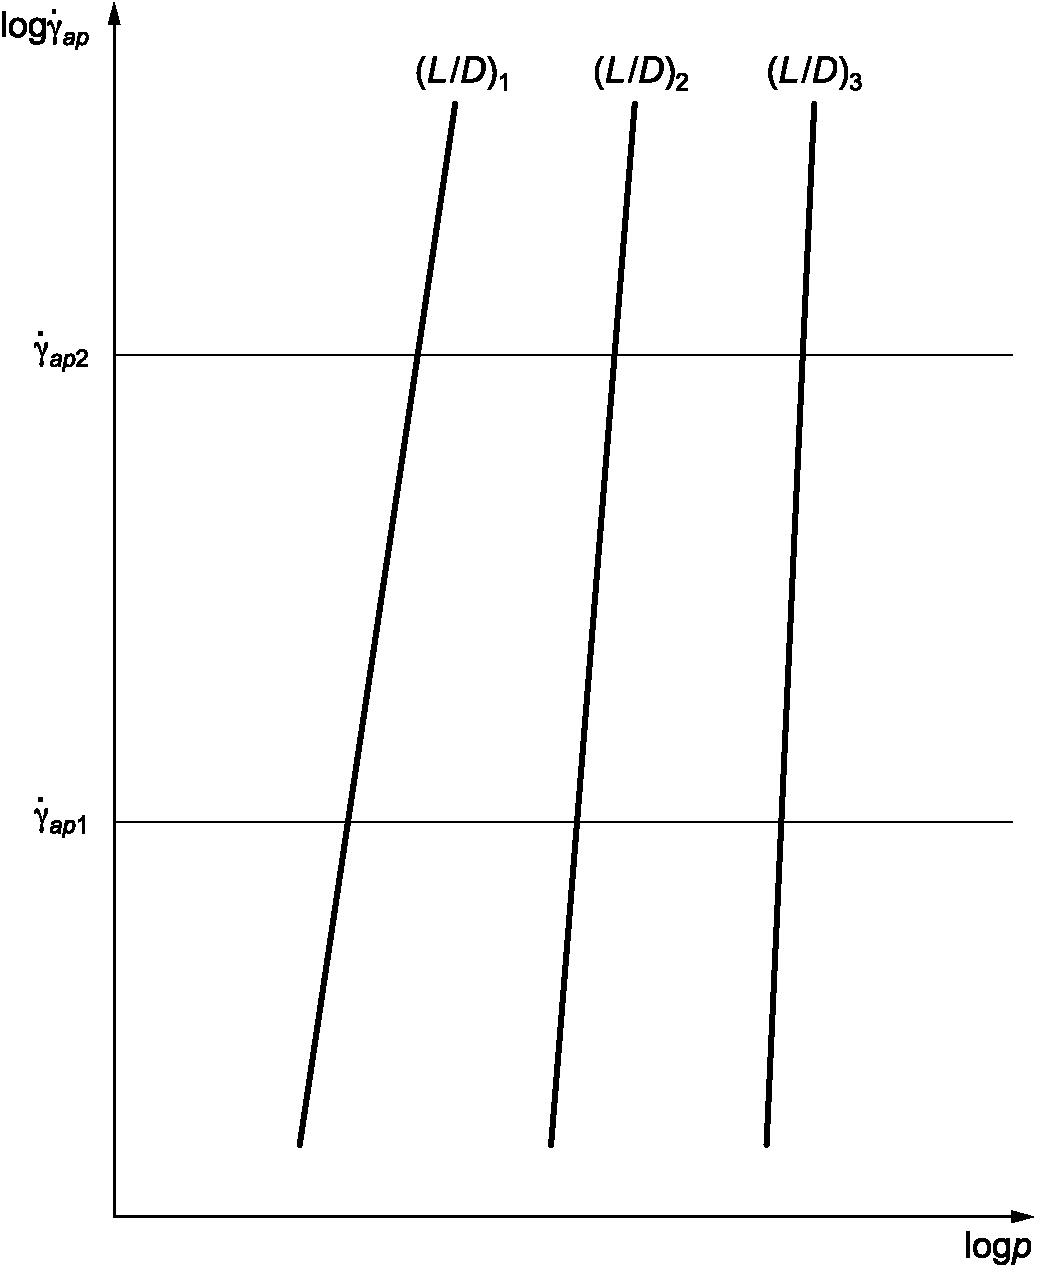
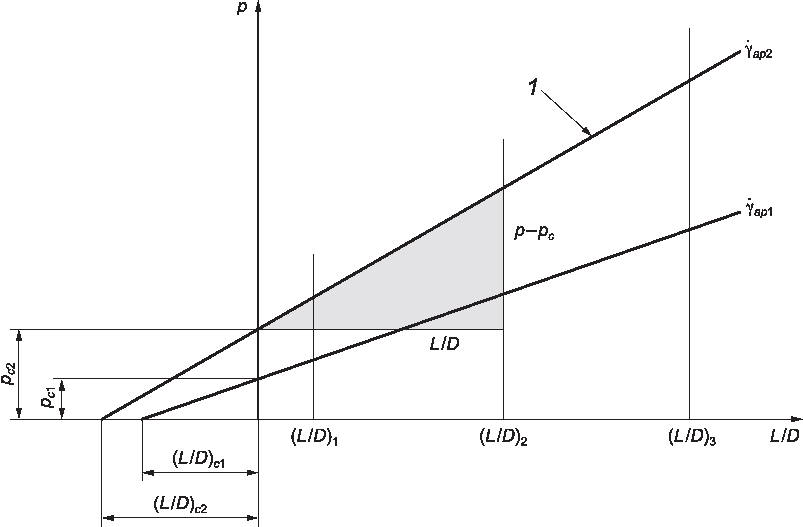
a) Для метода A1, используя не менее двух, но предпочтительно больше, капиллярных головок с одинаковым углом входа и диаметром, но с разными соотношениями L/D: такими что (L/D)1 < (L/D)2, определяют кажущуюся скорость сдвига как функцию испытательного давления p (см. рисунок 3).
b) Для метода A2, используя не менее двух, но предпочтительно больше, капиллярных головок с одинаковым углом входа и диаметром, но с разными соотношениями L/D, такими что (L/D)1 < (L/D)2, определяют давление испытания p как функцию кажущейся скорости сдвига .
c) На основании данных, полученных в пункте a) или b), строят график зависимости испытательного давления p от L/D для различных значений кажущейся скорости сдвига (см. рисунок 4). Полученные так называемые линии Бэгли имеют угол наклона, равный четырехкратному значению истинного напряжения сдвига.
Если при использовании длинных капиллярных головок возникают отклонения от прямой линии из-за влияния давления на вязкость расплава или из-за эффектов рассеивания вязкости, следует провести измерения с использованием более коротких капиллярных головок, если нет других указаний, в этом случае ссылку на использованную методику приводят в протоколе испытаний (см. 8.4.1, примечание).
Примечание - Коррекцию методом Бэгли можно выполнить с помощью подходящих компьютерных программ. В этом случае нет необходимости выполнять процедуру построения графиков, описанную выше. Однако, если для внесения поправок в данные измерений используют компьютеры, графическая распечатка графиков Бэгли позволяет оператору оценить обоснованность сделанных допущений (т.е. проверить, являются ли линии Бэгли прямыми).
Линию Бэгли для каждой кажущейся скорости сдвига экстраполируют до нулевого давления (см. рисунок 4). Расстояние по ординате pc соответствует сумме потерь давления на входе и выходе из головки при данной кажущейся скорости сдвига .
Рисунок 3 — График зависимости кажущейся скорости сдвига от испытательного давления p для различных значений L/D
Примечание - Давление расплава p отображается как функция L/D для капилляров одинакового диаметра при различных значениях кажущейся скорости сдвига .
Рисунок 4 — График Бэгли для капиллярной головки
Истинное напряжение сдвига для определенной кажущейся скорости сдвига вычисляют по формуле (7) или (8)
где p — испытательное давление, Па;
pc — поправка на потери для давления, Па;
D — диаметр капиллярной головки, мм;
L — длина капиллярной головки, мм.
Диаметр капиллярной головки D постоянен, поэтому расстояния по оси абсцисс (L/D)c представляют собой поправки на длину капилляра. Таким образом, в качестве альтернативы формуле (7) истинное напряжение сдвига для соответствующей кажущейся скорости сдвига можно вычислить по формуле (8)
где (L/D)c — поправка на длину капилляра, безразмерная величина.
8.4.3 Поправка Бэгли для щелевых головок (метод B)
Определяют суммарные потери давления при входе и выходе, используя приведенную ниже методику.
a) Для метода B1, используя не менее двух, но предпочтительно больше щелевых головок с одинаковым углом входа, шириной и толщиной, но разной длиной L, так что L1 меньше чем L2, определяют кажущуюся скорость сдвига как функцию испытательного давления p.
b) Для метода B2, используя не менее двух, но предпочтительно больше щелевых головок с одинаковым углом входа, шириной и толщиной, но разной длиной L, такой что L1 меньше чем L2, измеряют испытательное давление p как функцию кажущейся скорости сдвига .
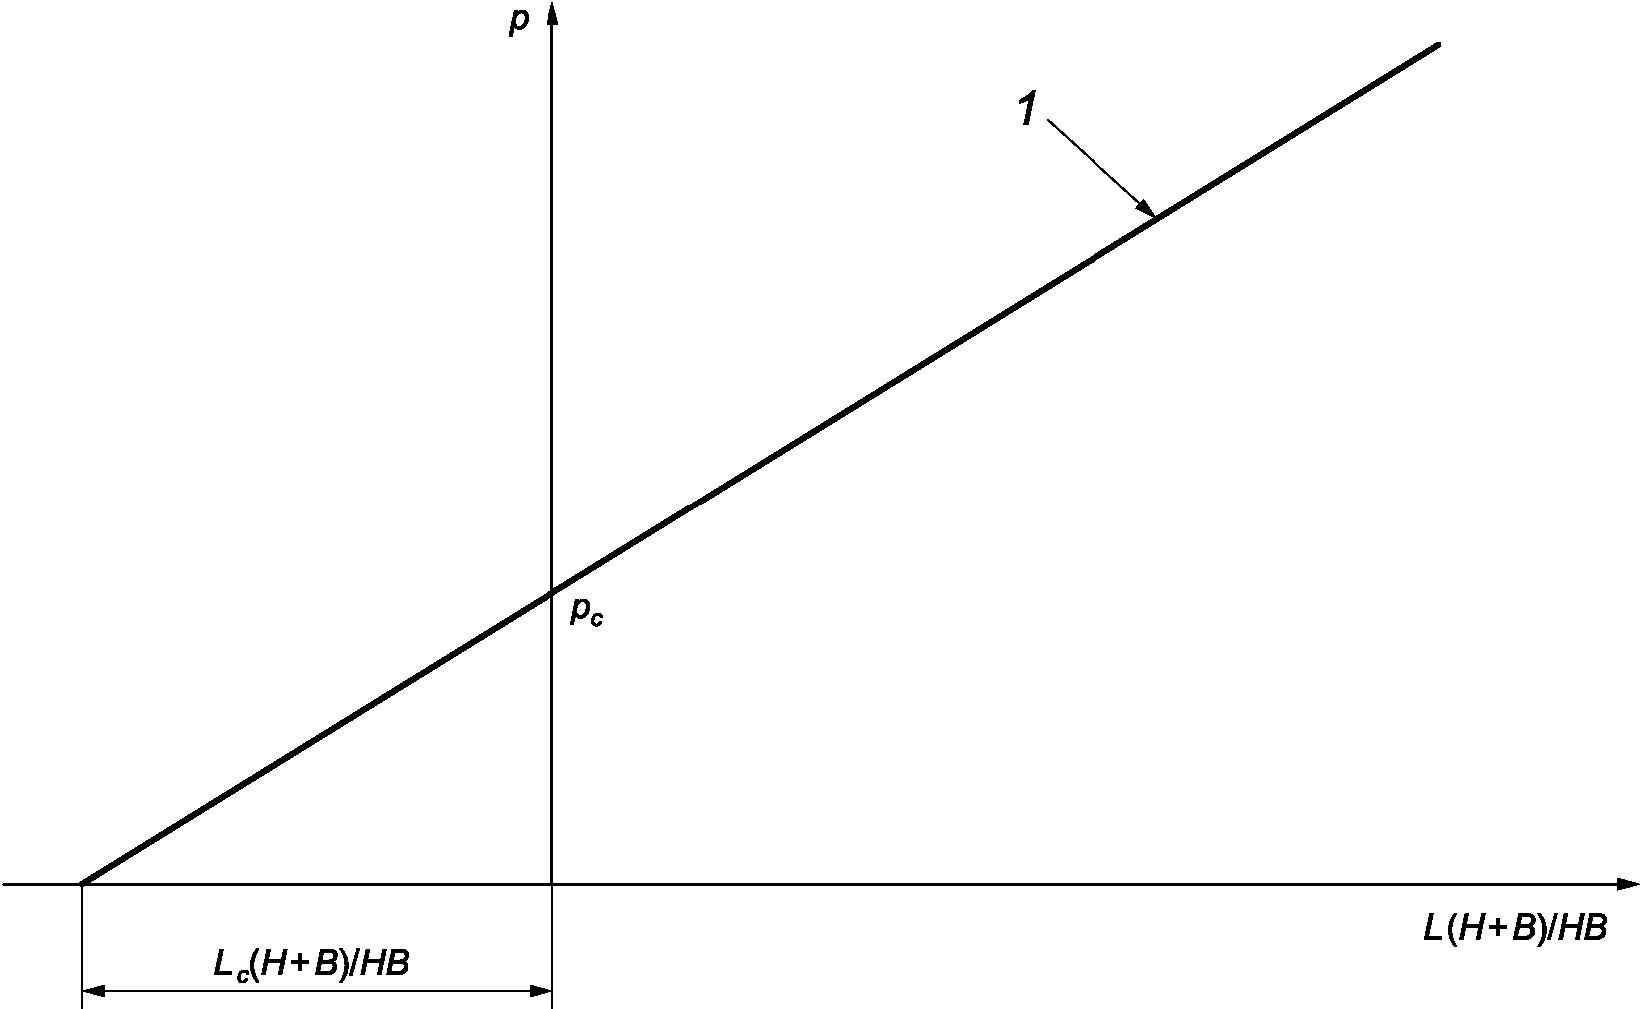
c) На основании данных, полученных в пункте a) или b), строят график зависимости испытательного давления p от L(H + B)/HB для различных значений кажущейся скорости сдвига . Полученные линии Бэгли имеют угол наклона, равный удвоенному истинному напряжению сдвига (см. рисунок 5).
Примечание - Давление расплава p отображается как функция L(H + B)/HB для головок одинаковой ширины и толщины при одном значении кажущейся скорости сдвига .
Рисунок 5 — График Бэгли для щелевой головки
Если при использовании длинных щелевых головок возникают отклонения от прямой линии из-за влияния давления на вязкость расплава или эффектов рассеивания вязкости, следует провести измерения с использованием более коротких щелевых головок, если нет других указаний. В этом случае ссылку на использованную методику приводят в протоколе испытаний (см. 8.4.1 и 8.4.2, примечания).
Линию Бэгли экстраполируют для каждой кажущейся скорости сдвига  до нулевого давления. Расстояние pc по ординате соответствует сумме потерь давления на входе и выходе из головки при соответствующей кажущейся скорости сдвига .
Истинное напряжение сдвига  для соответствующей кажущейся скорости сдвига  вычисляют по формуле (9) или (10)
где H — толщина щелевой головки, мм;
B — ширина щелевой головки, мм;
p — испытательное давление, Па;
pc — поправка на давление, Па;
L — длина щелевой головки, мм.
Размеры щелевой головки H и B постоянны, поэтому расстояния по оси абсцисс Lc(H + B)/HB представляют собой поправки на длину головки. Таким образом, в качестве альтернативы формуле (9) истинное напряжение сдвига для соответствующей кажущейся скорости сдвига можно вычислить по формуле (10)
где Lc(H + B)/HB — поправка на длину головки, безразмерная величина.
8.4.4 Прямое определение с использованием щелевых головок (метод B)
Используя продольный градиент давления dp/dL, измеренный с помощью датчиков давления, расположенных по длине щелевой головки, вычисляют истинное напряжение сдвига на стенке головки по формуле (11)
где H — толщина щелевой головки, мм;
B — ширина щелевой головки, мм;
8.5 Истинная скорость сдвига
8.5.1 Общие положения
Истинную скорость сдвига для капиллярной или щелевой головки вычисляют, используя кажущуюся скорость сдвига, применив метод коррекции Вайссенберга — Рабиновича, по формуле (12) для метода A (см. 8.5.2) и формуле (13) для метода B (см. 8.5.3).
8.5.2 Метод A: капиллярная головка
где  - наклон кривой .
*Примечание* - Следует отметить, что метод, с помощью которого вносится данная поправка, а именно выбор функции, используемой для аппроксимации зависимости  от , на основе которой определяется наклон кривой, или использование альтернативного метода определения наклона кривой, может привести к значительным ошибкам в скорректированных (истинных) значениях скорости сдвига и, следовательно, истинной вязкости при сдвиге. Это особенно актуально в тех случаях, когда наклон кривой велик или когда выбранная кривая плохо соответствует данным, например, в точках с максимальной и минимальной скоростью сдвига.
8.5.3 Метод B: щелевая головка
Примечание - См. 8.5.2, примечание.
8.6 Вязкость
Вязкость вычисляют как отношение напряжения сдвига к скорости сдвига.
Если это отношение получено не на основе истинных значений напряжения сдвига и скорости сдвига, то в результате получится одна из следующих величин:
- кажущаяся вязкость;
- кажущаяся вязкость, скорректированная по Бэгли;
- кажущаяся вязкость, скорректированная по Рабиновичу.
Эти величины должны быть названы и обозначены соответствующими индексами, как определено в 3.8 — 3.10.
8.7 Определение набухания экструдата
8.7.1 Измерение при комнатной температуре
Коэффициент набухания экструдата Sa и процент набухания экструдата sa, %, при комнатной температуре вычисляют по формулам (14) и (15) соответственно
где Da — диаметр экструдата, измеренный при комнатной температуре, мм;
D — диаметр капиллярной головки, измеренный при комнатной температуре, мм.
8.7.2 Измерение при температуре испытания
Коэффициент набухания экструдата ST и процент набухания экструдата sT, %, при температуре испытания вычисляют по формулам (16) и (17) соответственно
где Dm — диаметр экструдата, измеренный при температуре испытания, мм;
DT — диаметр капиллярной головки, измеренный при температуре испытания, мм.
Для щелевых головок эти вычисления можно выполнять, используя в формулах (14) — (17) толщину (или ширину) экструдата вместо диаметра экструдата и толщину (или ширину) головки вместо диаметра головки. Набухание может быть различным в направлении ширины и толщины, поэтому следует определять его в обоих направлениях.
9 Прецизионность
Данная методика была протестирована в рамках двух межлабораторных испытательных программ. Первая программа, в которой принимали участие семь лабораторий и тестировались два материала (полипропилен и поливинилхлорид), была завершена в 1990 г.
В первом межлабораторном сравнении использовались два типа устройств и две методики измерений:
- реометр, измеряющий давление экструзии на входе в капилляр (четыре лаборатории), и реометр, измеряющий усилие, приложенное к поршню (две лаборатории);
- скорости сдвига, применяемые во время испытаний, задавались последовательно в порядке уменьшения величины (две лаборатории) или увеличения (четыре лаборатории).
Повторяемость изучалась двумя лабораториями, было установлено, что она выше при измерении давления на входе в капилляр по сравнению с определением усилия, приложенного к поршню. Также было установлено, что повторяемость хуже при низких скоростях сдвига (менее 100 с-1), чем при высоких (более 100 с-1). Оцененная повторяемость составила +/- 10% и +/- 5% соответственно. При использовании длинных капилляров (L/D более 20) влияние геометрической формы входного участка можно не учитывать, если угол входа >= 90°.
Воспроизводимость метода определяли путем измерения вязкости поливинилхлорида при 180 °C и 190 °C и полипропилена при 210 °C и 240 °C в семи лабораториях. Было обнаружено, что воспроизводимость хуже при низких скоростях сдвига (менее 100 с-1), лучше при высоких скоростях сдвига (более 100 с-1), и составляет +/- 20% и +/- 10% соответственно.
Анализ результатов показывает, что на воспроизводимость влияют следующие факторы:
- порядок, в котором различные скорости сдвига исследуются в ходе одного испытания;
- чувствительность используемого датчика давления или усилия: измерения не могут быть выполнены с одинаковой точностью при высоких давлениях (высоких скоростях сдвига) и при низких давлениях (низких скоростях сдвига) с использованием одного и того же датчика;
- метод, используемый для определения напряжения сдвига: измерение давления на входе в капилляр является предпочтительным, т.к. обеспечивает более высокую точность.
Влияние чистоты капилляра на результаты в рамках данных испытаний не изучалось.
Во второй программе межлабораторных испытаний, завершенной в 1996 году, приняли участие в общей сложности 20 лабораторий, которые использовали образцы полиэтилена и стеклонаполненного полипропилена. В таблицах 4 — 6 представлены данные по точности измерений и определению экструзионного давления, перепада давления на входе в капилляр, а также вязкости при сдвиге с поправкой как на входные эффекты, так и на отклонения профиля скоростей, вызванного неньютоновским поведением жидкости.
Приведенные значения соответствуют уровню доверительной вероятности 95% и были вычислены с использованием коэффициента, в 2,8 раза превышающего расчетные значения стандартного отклонения.
1 Коэффициент сжатия определяют как отношение диаметра камеры к диаметру головки.
| Материал | Полиэтилен | Стеклонаполненный полипропилен |
|---|---|---|
| Температура, °C | 190 | 230 |
| Повторяемость (доверительная вероятность 95%) | 20% | 38% |
Измерение вязкости при сдвиге [с поправкой на перепад давления на входе и отклонение профиля скорости, вызванное неньютоновскими свойствами жидкости (поправка Вайссенберга — Рабиновича)]
| Материал | Полиэтилен | Стеклонаполненный полипропилен |
|---|---|---|
| Температура, °C | 190 | 230 |
| Повторяемость (доверительная вероятность 95%) | 20% | 24% |
| Воспроизводимость (доверительная вероятность 95%) | 28% | 34% |
Измерение перепада давления на входе
| Материал | Полиэтилен | Полиэтилен | Стеклонаполненный полипропилен |
|---|---|---|---|
| Температура, °C | 190 | 190 | 230 |
| Коэффициент сжатия | 15 | 9,55 — 15,5 | 15 |
| Воспроизводимость (доверительная вероятность 95%) | 42% | 50% | 56% |
10 Протокол испытаний
10.1 Общие положения
В протоколе испытаний в общем случае указывают следующую информацию:
а) ссылку на настоящий стандарт и другие стандарты, на которые имеются ссылки;
б) информацию, указанную в 10.2, 10.3 и 10.4 настоящего стандарта, если применимо;
10.2 Условия испытания
В протоколе испытаний должны быть приведены следующие данные:
a) описание испытуемого материала;
b) подробная информация об условиях кондиционирования или подготовки материала или образца, например, сушки или смешивания;
c) используемый метод (A1, A2, B1 или B2);
d) описание используемого реометра и диаметр его камеры Db;
e) диаметр D, длина L и отношение длины к диаметру L/D прямой части используемой капиллярной головки, а также, если применимо, степень точности этих измерений;
f) толщина H, ширина B и длина L используемой щелевой головки, а также, если применимо, степень точности этих измерений;
g) описание профиля угла входа капиллярной или щелевой головки;
h) описание метода, использованного для измерения набухания экструдата;
i) температура, при которой проводились измерения;
j) давление на выходе из головки при экструзии под давлением, отличным от атмосферного, описание метода, используемого для получения и измерения этого давления, и точность измерения давления, если применимо;
k) время предварительного нагрева образца;
m) время выдержки, соответствующее появлению изменений в материале, если применимо;
n) максимально допустимая продолжительность испытания, если применимо;
p) подробные сведения о любых отклонениях от требований настоящего стандарта и любых инцидентах, которые могли повлиять на результаты.
10.3 Характеристики течения
10.3.1 Общие положения
Необходимо указать, являются ли скорость сдвига, напряжение сдвига и вязкость «кажущимися» или «истинными» значениями.
Необходимо указать метод определения вязкости, если зависимость скорости сдвига или перепада давления от расстояния является нелинейной.
Для пластмасс, которые не прилипают к стенкам, результаты необходимо предоставлять в виде графиков кажущегося напряжения сдвига, построенных в зависимости от расхода Q, или наоборот.
10.3.2 Графическое представление
При необходимости в протоколе могут быть представлены следующие графики:
- зависимость логарифма напряжения сдвига от логарифма скорости сдвига или наоборот;
- зависимость логарифма вязкости от логарифма напряжения сдвига или логарифма скорости сдвига;
- зависимость логарифма вязкости от обратной величины абсолютной температуры при постоянном напряжении сдвига или скорости сдвига;
- зависимость логарифма вязкости от температуры испытания при постоянном напряжении сдвига или скорости сдвига;
- зависимость логарифма критического напряжения сдвига или логарифма критической скорости сдвига для каждого из наблюдаемых эффектов (см. 3.19 и 3.20) от обратной величины абсолютной температуры;
- зависимость логарифма критического напряжения сдвига или логарифма критической скорости сдвига для каждого из наблюдаемых эффектов (см. 3.19 и 3.20) в зависимости от температуры, °C;
- зависимость логарифма объемного расхода от напряжения сдвига или наоборот;
- зависимость давления от длины капиллярной или щелевой головки;
- зависимость давления от расстояния датчика давления от выходного отверстия головки (для щелевых головок);
- коррекция логарифма давления в зависимости от логарифма напряжения сдвига, логарифма скорости сдвига или логарифма объемного расхода;
- потеря давления на входе и выходе капиллярной или щелевой головки в зависимости от напряжения сдвига, скорости сдвига или объемного расхода;
- коэффициент набухания при комнатной температуре или при температуре испытания в зависимости от скорости сдвига или объемного расхода;
- процент набухания при комнатной температуре или при температуре испытания в зависимости от скорости сдвига или объемного расхода.
Могут быть также приведены кажущиеся и/или истинные значения скорости сдвига, напряжения сдвига и вязкости.
10.3.3 Дополнительная информация
Указанные ниже данные при необходимости могут быть приведены для определенного набора условий испытания:
- напряжение сдвига, Па;
- скорость сдвига, с-1;
- вязкость, Па·с;
- коэффициент набухания при комнатной температуре;
- процент набухания при комнатной температуре;
- коэффициент набухания при температуре испытания;
- процент набухания при температуре испытания.
Могут быть также приведены кажущиеся и/или истинные значения скорости сдвига, напряжения сдвига и вязкости.
10.4 Данные визуального осмотра
Если возможен визуальный осмотр, в протоколе испытаний следует привести данные о любых изменениях внешнего вида поверхности экструдата (например, нарушение текучести, деформация экструдата), указав условия испытания, при которых происходят изменения.
Такие изменения могут соответствовать критическим напряжениям сдвига. В этом случае в протоколе испытаний следует отдельно записать эти значения как «визуальные» критические напряжения сдвига.
Кроме того, если материал меняет цвет, следует указать соответствующее время выдержки.
СПОСОБ КОРРЕКЦИИ ВЛИЯНИЯ H/B НА КАЖУЩУЮСЯ СКОРОСТЬ СДВИГА
Формула (4), приведенная в 8.2.3 для определения кажущейся скорости сдвига, справедлива только для бесконечно широкой щелевой головки. Формула (4) дает кажущуюся скорость сдвига, которая будет иметь место при объемном расходе в направлении длины головки Q на расстоянии, большем размера B в направлении ширины головки, и при условии, что в направлении ширины и толщины течение отсутствует.
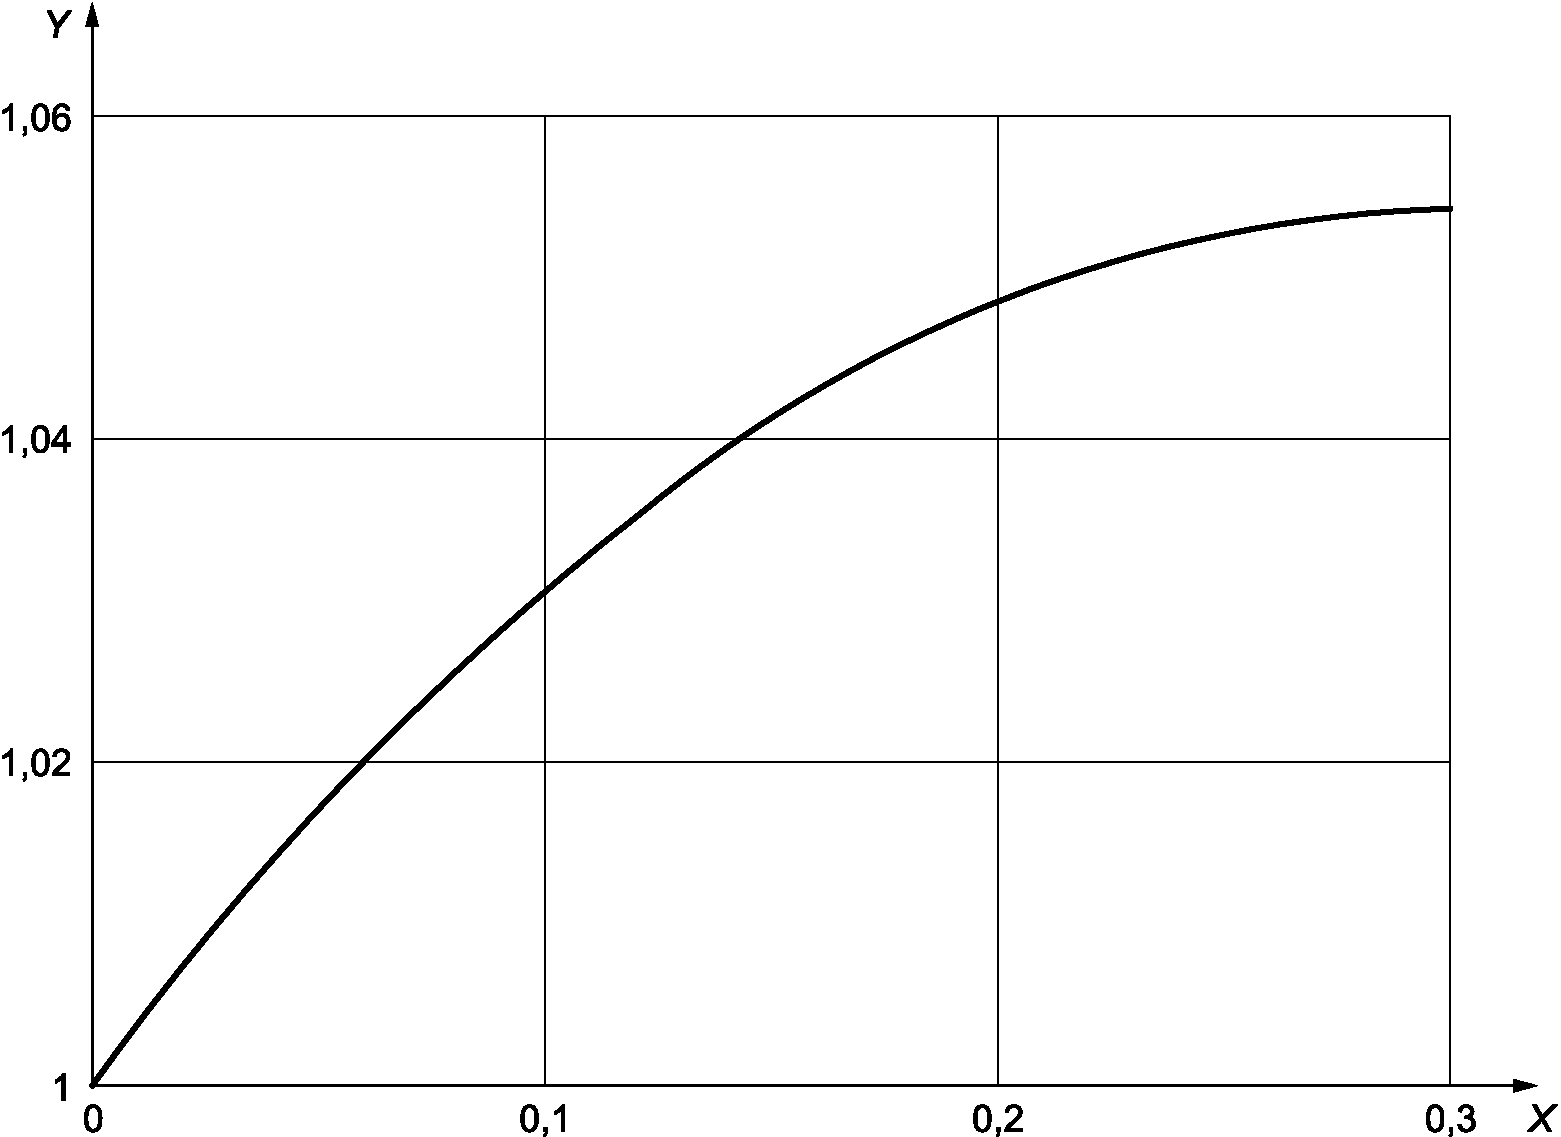
При конечных соотношениях H/B формула (4) все еще является хорошим приближением, как показано на рисунке A.1.
На рисунке A.1 представлено соотношение кажущихся скоростей сдвига, полученных при одинаковых объемных расходах Q по формуле (4) и по скорректированной формуле (A.1).
Рисунок A.1 — Зависимость скорости сдвига от соотношения H/B
X — отношение толщины к ширине H/B; Y — отношение скоростей сдвига
B.1 Ошибка, вызванная трением поршня
Трение возникает из-за контакта между поршнем и каналом камеры. Обычно влияние возникающей силы трения пренебрежимо мало по сравнению с перепадом давления в капиллярной или щелевой головке. Однако следует убедиться, что сила трения действительно незначительна, проведя «холостую» прогонку при температуре испытания.
Этой предосторожностью можно пренебречь, если измерения проводятся при постоянной скорости, а давление измеряется с помощью датчика, расположенного непосредственно у входа в головку.
B.2 Ошибка, вызванная обратным потоком материала
Вследствие зазора между головкой поршня и каналом камеры небольшое количество расплава может течь обратно мимо поршня, а не через капиллярную или щелевую головку. Это приводит к тому, что измеренная скорость сдвига ниже, чем рассчитанная по скорости поршня. Обычно эта ошибка незначительна. Однако в некоторых случаях, особенно когда поршень работает с низкой скоростью и значительной нагрузкой, может потребоваться коррекция.
Для определения ошибки, вызванной обратным потоком, материал, прошедший обратно мимо головки поршня, собирают и взвешивают, а его массу сравнивают с массой экструдата, полученного за тот же промежуток времени.
B.3 Ошибка, вызванная сжимаемостью расплава
Некоторые жидкости обладают очень высокой сжимаемостью. Учитывая, что скорость сдвига на стенке головки рассчитывают по скорости движения поршня, возникает ошибка из-за падения гидростатического давления (и, следовательно, уменьшения плотности) по длине головки. С уменьшением плотности скорость потока увеличивается, что приводит к увеличению скорости сдвига на выходе из головки.
B.4 Ошибка из-за ненулевой скорости жидкости у стенки головки
Расчеты, связанные с течением в головке, основаны на предположении, что скорость расплава у стенки головки равна нулю. Однако для высоковязких расплавов полимеров может происходить проскальзывание между полимером и стенкой головки.
НЕОПРЕДЕЛЕННОСТИ ПРИ ОПРЕДЕЛЕНИИ ВЯЗКОСТИ ПРИ СДВИГЕ МЕТОДОМ КАПИЛЛЯРНОЙ ЭКСТРУЗИОННОЙ РЕОМЕТРИИ
Суммарная неопределенность uc(y) измерения и y (измеряемой величины) может быть определена из частных производных функции y = f(xi) и неопределенностей u(xi) параметров xi этой функции. Предполагая, что отдельные источники неопределенности не коррелируют, суммарную неопределенность uc(y) можно вычислить с помощью формулы (C.1).
где ci — коэффициент чувствительности (частная производная), связанный с величиной xi;
u(xi) — неопределенность в этой величине.
Суммарная неопределенность uc(y) соответствует определенному стандартному отклонению и, следовательно, имеет доверительный интервал примерно 68%. При допущении нормального распределения расширенная неопределенность U, соответствующая 95%-ному доверительному интервалу, может быть определена с использованием коэффициента охвата 2, то есть удвоенного значения суммарной неопределенности. Относительная неопределенность представляет собой отношение неопределенности параметра к значению этого параметра.
Для определения погрешностей сначала необходимо вывести выражение, связывающее вязкость с измеряемыми параметрами, используя формулы (3), (7), (12), а также формулы (C.2) — (C.5).
где — кажущаяся скорость сдвига, с-1;
Значение вязкости при сдвиге, откорректированное с учетом падения входного давления и отклонения профиля скорости, вызванных неньютоновским характером жидкости (поправка Вайссенберга — Рабиновича), определяется по формуле (C.6).
где D — диаметр капиллярной головки, мм;
L — длина капиллярной головки, мм;
v — скорость движения поршня, мм/с;
Db — диаметр канала камеры, мм;
pc — поправка на перепад давления на входе, Па.
Таким образом, используя формулы (C.1), (C.2) и (C.6), можно показать, что суммарная неопределенность при измерении вязкости при сдвиге определяется по формуле (C.7)
а суммарная неопределенность при измерении скорости сдвига определяется по формуле (C.8)
Отношение неопределенности величины u(xi) к значению величины xi является относительной неопределенностью для этого параметра, например u(D)/D — относительная неопределенность параметра D.
Влияние зависимости вязкости от температуры и деградации материала можно учесть в формуле (C.7) путем введения дополнительных членов и получив формулу (C.9)
где f(d) — относительная неопределенность, обусловленная ухудшением качества;
- относительная неопределенность, обусловленная комбинированным воздействием температурной зависимости вязкости и погрешностей в измерении температуры.
Величина может быть выражена в соответствии с формулой (C.10)
Таким образом, формулу (C.9) можно использовать для оценки погрешности измерения вязкости при сдвиге с учетом погрешностей в каждом слагаемом и их величины. Формулы (C.7) и (C.9) предназначены для вычисления истинной вязкости при сдвиге, скорректированной как с учетом входных эффектов, так и с учетом отклонения профиля скорости, вызванного неньютоновской жидкостью (Вайссенберг — Рабинович). Используя формулу (C.8), вычисляют истинные скорости сдвига. Эквивалентные выражения можно получить для кажущейся вязкости при сдвиге и кажущейся скорости сдвига, удалив из этих формул показатели, включающие n и u(n) [фактически установив u(n) равным нулю], и заменив показатель «истинная вязкость при сдвиге» в формуле (C.7) показателем «кажущаяся вязкость при сдвиге» , а показатель «истинная скорость сдвига» в формуле (C.8) на показатель «кажущаяся скорость сдвига» . Аналогично, выражение для кажущейся вязкости при сдвиге, которое не было скорректировано с учетом входных эффектов, может быть получено путем удаления слагаемых u(pc) и pc в формуле (C.7) [фактически приравнивая u(pc) и pc к нулю].
В качестве конкретного примера были вычислены значения неопределенности для различных компонентов при измерении вязкости при сдвиге, представленные в таблице C.1. Эти расчеты основаны на допусках и предположениях, указанных в настоящем стандарте.
Чтобы избежать излишнего усложнения анализа неопределенности, расчеты проводились на основе измерения вязкости при сдвиге с использованием двух капилляров: длинного капилляра длиной 20 мм и короткого капилляра пренебрежимо малой длины, который используется для определения перепада давления на входе.
При проведении анализа неопределенности на конкретном приборе было бы предпочтительнее использовать данные калибровки для определения диапазонов фактических величин и, при необходимости, предполагать нормальное распределение вероятностей для этих диапазонов, а не прямоугольное распределение, как предполагается здесь.
Условия неопределенности и оценки для измерения вязкости при сдвиге
С учетом допущений и значений, представленных в таблице C.1, были рассчитаны расширенные значения неопределенности для вязкости при сдвиге для различных температурных погрешностей и температурных зависимостей, для использования только части диапазона датчиков давления, а также с учетом и без учета влияния эффектов деградации, как показано в таблице C.2, значения, рассчитанные с учетом 5%-ного эффекта деградации, представлены в скобках.
Расширенные неопределенности при измерении истинной вязкости при сдвиге
Расширенная неопределенность (доверительная вероятность 95%) для кажущейся скорости сдвига составляет приблизительно 2,7%, а для истинной скорости сдвига — приблизительно 7%. Разница обусловлена поправкой Вайссенберга — Рабиновича на отклонение профиля скорости, вызванное неньютоновской жидкостью, и связанной с ней неопределенностью (через неопределенность градиента n на графике зависимости логарифма от логарифма ). Эта поправка также является существенным фактором, вносящим вклад в общую неопределенность истинной вязкости при сдвиге, скорректированной по Вайссенбергу — Рабиновичу. В приведенном выше примере только этот фактор дает расширенную неопределенность для истинной вязкости при сдвиге 6,8%.
Значительный эффект использования датчика давления только в нижней части его диапазона наглядно представлен в таблице C.2. Использование датчика только в 10% его диапазона может увеличить неопределенность примерно в три раза.
Эти значения неопределенности не учитывают погрешности, вызванные вязкостным нагревом и зависимостью вязкости от давления.
Эти факторы увеличивают уровень неопределенности измерений и воспроизводимость результатов, особенно когда для определения вязкости при одинаковых скоростях сдвига используются разные условия испытаний, например применение капилляров различных размеров.
СВЕДЕНИЯ О СООТВЕТСТВИИ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| УДК 678.5.01:620.172.224.2:006.354 | МКС 83.080.20 | MOD |
| Ключевые слова: термопласты, вязкость расплава, вязкость при сдвиге, реометр, капиллярная головка, щелевая головка | ||
Иллюстрации
\tau_{ap}
\dot{\gamma}_{ap}
\tau
\dot{\gamma}
\eta
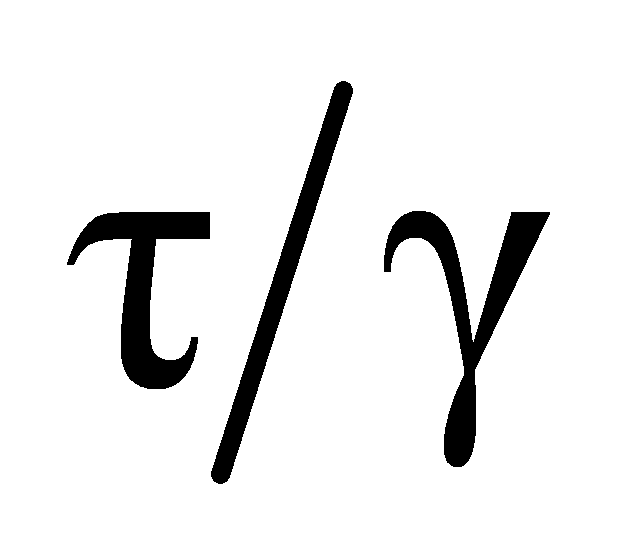
\tau
\dot{\gamma}
\eta_{ap}
\tau_{ap}\dot{\gamma}_{ap}
\tau_{ap}
\dot{\gamma}_{ap}
\eta_{apB}
\tau\dot{\gamma}_{ap}
\tau
\dot{\gamma}_{ap}
\eta_{apR}
\tau_{ap}\dot{\gamma}
\tau_{ap}
\dot{\gamma}
бтльшегобтльшаябтльшие\dot{\gamma}_{ap}
\tau_{ap}
\dot{\gamma}
\tau
\dot{\gamma}_{ap}
\tau_{ap}
\gamma
\tau
Q = \frac{\dot{m}}{\rho}
\dot{m}
\rho
\dot{\gamma}_{ap}
\dot{\gamma}_{ap} = \frac{32Q}{\pi D^{3}}
\dot{\gamma}
\dot{\gamma}_{ap}
\dot{\gamma}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap} = \frac{6Q}{BH^{2}}
\tau_{ap}
\tau_{ap} = \frac{pD}{4L}
\tau_{ap} = \frac{HB}{2(H + B)} \cdot \frac{p}{L}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
4\tau
\dot{\gamma}_{ap}
\tau
\dot{\gamma}_{ap}
\tau = (p - p_{c}) \frac{D}{4L}
\tau
\dot{\gamma}_{ap}
\tau = \frac{p}{4[(LD) + (LD)_{c}]}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
2\tau
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\dot{\gamma}_{ap}
\tau
\dot{\gamma}_{ap}
\tau = \frac{HB}{2(H + B)} \cdot \frac{(p - p_{c})}{L}
\tau
\dot{\gamma}_{ap}
\tau = \frac{p}{2(L + L_{c})} \cdot \frac{HB}{(H + B)}
\tau
\tau = \frac{HB}{2(H + B)} \cdot \frac{dp}{dL}
\frac{dp}{dL}
\dot{\gamma}
\dot{\gamma} = \frac{\dot{\gamma}_{ap}}{4} (3 + \frac{dlog\dot{\gamma}_{ap}}{dlog\tau})
\frac{dlog\dot{\gamma}_{ap}}{dlog\tau}
log\dot{\gamma}_{ap} = f(log\tau)
log\dot{\gamma}_{ap}
log\tau
\dot{\gamma} = \frac{\dot{\gamma}_{ap}}{3} (2 + \frac{dlog\dot{\gamma}_{ap}}{dlog\tau})
\frac{dlog\dot{\gamma}_{ap}}{dlog\tau}
log\dot{\gamma}_{\text{к}} = f(log\tau)
S_{a} = \frac{D_{a}}{D}
s_{a} = \frac{D_{a} - D}{D} \cdot 100
S_{T} = \frac{D_{m}}{D_{T}}
s_{T} = \frac{D_{m} - D_{T}}{D_{T}} 100
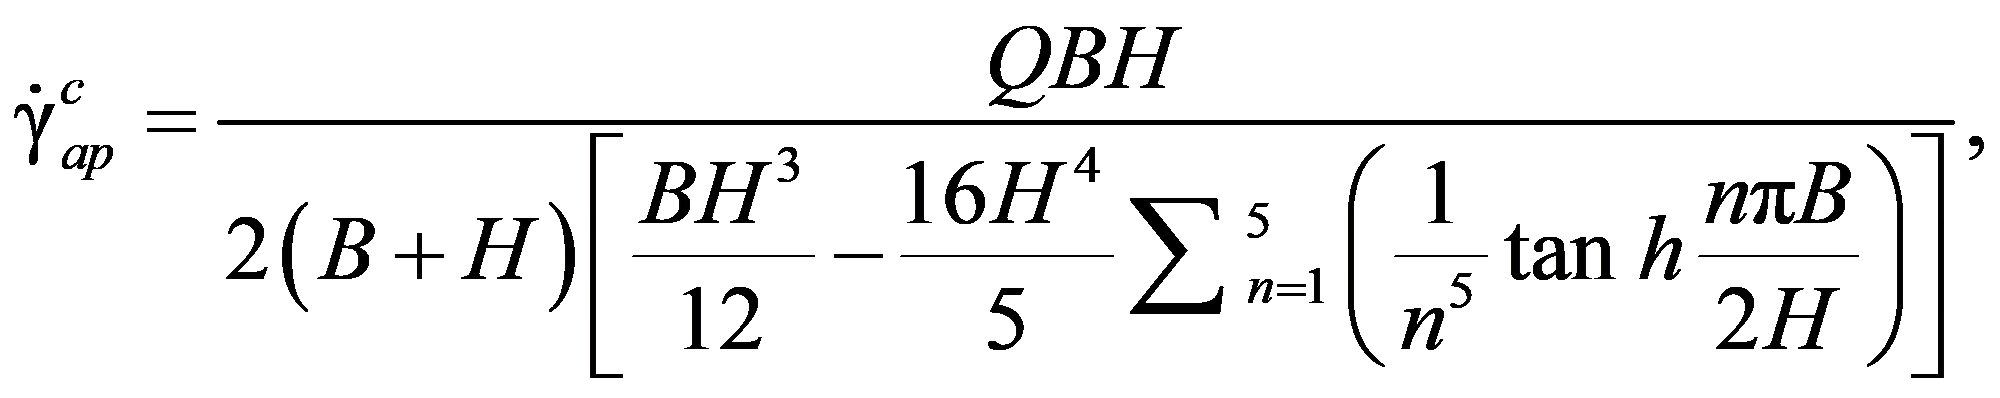
\dot{\gamma}_{ap}\dot{\gamma}_{ap}^{c}
u_{c}(y) = \sqrt{\sum_{i = 1}^{m} [c_{i}u(x_{i})]^{2}}
\dot{\gamma} = \dot{\gamma}_{ap}[\frac{3n + 1}{4n}]
n = [\frac{dlog\dot{\gamma}_{ap}}{dlog\tau}] - 1
\dot{\gamma}_{ap} = \frac{32Q}{\pi D^{3}}
Q = \frac{v\pi D_{b}^{2}}{4}
\dot{\gamma}_{ap}
\eta = \frac{D^{4}}{(32LvD_{b}^{2})} \cdot (\frac{4n}{3n + 1}) \cdot (p - p_{c})
u_{c}(\eta)
u_{c}(\eta) = \eta \sqrt{[(\frac{4u(D)}{D})^{2} + (\frac{u(L)}{L})^{2} + (\frac{u(v)}{v})^{2} + (\frac{2u(D_{b})}{D_{b}})^{2} + (\frac{u(p)^{2} + u(p_{c})^{2}}{(p - p_{c})^{2}}) + (\frac{u(n)}{n(3n + 1)})2]}
u_{c}(\dot{\gamma})
u_{c}(\dot{\gamma}) = \dot{\gamma} \sqrt{[(\frac{3u(D)}{D})^{2} + (\frac{u(v)}{v})^{2} + (\frac{2u(D_{b})}{D_{b}})^{2} + (\frac{u(n)}{n(3n + 1)})2]}
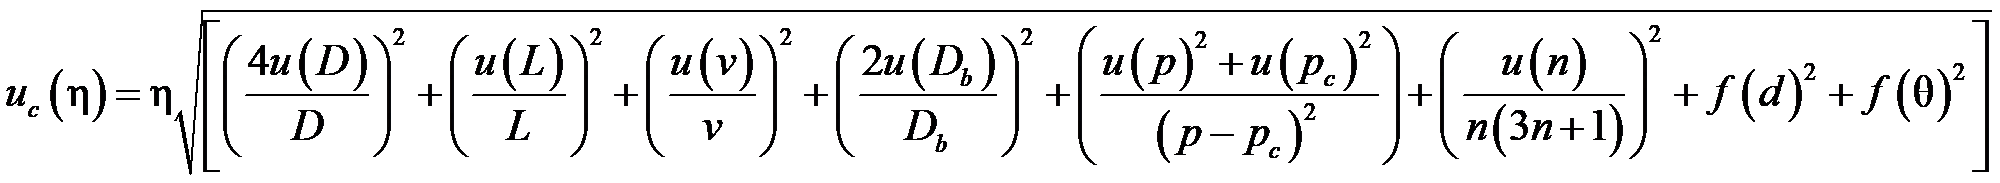
f(\theta)
f(\theta)
f(\theta) = \frac{\partial\eta}{\partial\theta} u(\theta)
\eta
\eta_{ap}
\dot{\gamma}
\dot{\gamma}_{ap}
\sqrt{3}
\sqrt{3}
\sqrt{3}
\sqrt{3}
\sqrt{3}
\sqrt{3}
\sqrt{3}
\tau
\dot{\gamma}_{ap}
\theta
\theta \leq 200°C
\sqrt{3}
\theta
20°C<\theta \leq 300°C
\sqrt{3}
\theta
\theta>300°C
\sqrt{3}
\sqrt{3}
\theta \leq 200°C
\tau
\dot{\gamma}_{ap}