Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4914
Документ 47870
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 24 июня 2026 г. № 692-ст
Furniture. Test for surface finishes. Part 5. Assessment of resistance to abrasion
Дата введения 1 июля 2027 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе официального перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 135 «Мебель»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 мая 2026 г. № 197-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 24 июня 2026 г. № 692-ст межгосударственный стандарт ГОСТ ISO 4211-5-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2027 г.
5 Настоящий стандарт идентичен международному стандарту ISO 4211-5:2021 «Мебель. Испытание поверхности. Часть 5. Оценка стойкости к истиранию» («Furniture — Tests for surface finishes — Part 5: Assessment of resistance to abrasion», IDT).
Стандарт разработан техническим комитетом ISO/TC 136 «Мебель».
Сведения о соответствии ссылочных международных стандартов межгосударственным стандартам приведены в дополнительном приложении ДА.
Дополнительные примечания и сноски в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Настоящий стандарт может быть использован совместно с другими документами, относящимися к данной теме, содержащими информацию о методах оценки стойкости поверхностей к истиранию.
1 Область применения
Настоящий стандарт устанавливает метод оценки стойкости к истиранию поверхностей мебели <*> после окончательной отделки (облицовки), то есть покрытий на основе синтетических облицовочных материалов, прозрачных или непрозрачных покрытий и покрытий с декоративным рисунком.
<*> Поверхности мебели с покрытиями на основе синтетических облицовочных материалов, прозрачными и непрозрачными покрытиями, а также покрытиями с декоративным рисунком представляют собой защитно-декоративные покрытия по ГОСТ 33095-2014 «Покрытия защитно-декоративные на мебели из древесины и древесных материалов. Классификация и обозначения».
Испытание следует проводить на той части поверхности изделия с окончательной отделкой, которая не использовалась, но может быть проведено также на поверхности образца из того же материала с такой же окончательной отделкой, что готовое изделие, размер которого достаточен для проведения испытания в соответствии с требованиями настоящего стандарта.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения к нему)]:
ISO 6506-1, Metallic materials — Brinell hardness test — Part 1: Test method (Материалы металлические. Определение твердости по Бринеллю. Часть 1. Метод испытаний)
ISO 9352, Plastics — Determination of resistance to wear by abrasive wheels (Пластмассы. Определение износостойкости при помощи абразивного круга)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями.
ISO и IEC поддерживают терминологические базы данных для использования в области стандартизации, которые доступны по следующим адресам:
- платформа онлайн-просмотра ISO, доступна по адресу: http://www.iso.org/obp;
- Электропедия IEC, доступна по адресу: http://www.electropedia.org/.
3.1 испытуемая поверхность (test surface): Часть поверхности испытуемого образца.
Примечание - Испытуемая поверхность представляет собой защитно-декоративное покрытие.
3.2 испытуемый образец (test panel): Образец, поверхность которого подвергают испытанию.
Примечание - Испытуемый образец может быть вырезан из готовой детали мебели с окончательной отделкой лицевой поверхности (типового образца) или представлять собой отдельный образец, изготовленный таким же способом, что и деталь мебели.
3.3 испытуемая область (test area): Часть испытуемой поверхности, находящаяся под роликами с приклеенными полосками шлифовальной шкурки (абразивные ролики).
3.4 индекс цветопередачи Ra (colour rendering index, Ra): Безразмерный количественный показатель, характеризующий, насколько хорошо воспроизводится цвет объекта при его освещении каким-либо источником света по сравнению с эталонным источником света.
4 Сущность метода
В процессе испытания воспроизводят ситуацию, при которой испытуемая поверхность демонстрирует способность сопротивляться в результате воздействия абразива шлифовальной шкурки.
Трение обеспечивают за счет вращения испытуемого образца, соприкасающегося с двумя цилиндрическими роликами с приклеенными полосками шлифовальной шкурки. Абразивные ролики располагают таким образом, чтобы они были равноудалены от оси вращения испытуемого образца и не касались ее. Приведенные в соприкосновение с испытуемым образцом абразивные ролики истирают поверхность вращающегося испытуемого образца, оставляя на ней кольцеобразный след. Стойкость поверхности покрытия к истиранию определяют по числу оборотов, совершенных образцом при достижении определенной степени истирания.
5 Аппаратура и материалы
5.1 Ткань для протирки
Используют белую мягкую хорошо абсорбирующую ткань.
5.2 Калибровочные пластины
Применяют пластины из цинка толщиной (0,8 +/- 0,1) мм, значением твердости по Бринеллю (48 +/- 2) HB (HBW), установленным в соответствии с ISO 6506-1, но при условии, что диаметр шара равен 5 мм, а нагрузка — 360 Н <1>.
<1> Могут применяться калибровочные пластины марки Taber S-34, поставляемые Taber Acquisition Corp. Данная информация приведена для удобства пользователей настоящего стандарта и не означает поддержки ISO указанной торговой марки. Могут быть использованы эквивалентные пластины, с характеристиками не ниже установленных.
5.3 Шлифовальная шкурка
Применяют полоски шлифовальной шкурки шириной (12,7 +/- 0,1) мм, длиной приблизительно 160 мм, обладающей следующими техническими характеристиками <2>:
<2> Может применяться шлифовальная шкурка марки Taber S-42, поставляемая Taber Acquisition Corp. Данная информация приведена для удобства пользователей настоящего стандарта и не означает поддержки ISO указанной торговой марки. Может быть использована эквивалентная шкурка, с характеристиками не ниже установленных.
a) масса бумаги на единицу площади от 70 до 100 г/м2;
b) поверхность абразивного материала зернистостью 180, представляющего собой порошкообразный оксид алюминия (Al2O3), состоящий из частиц, проходящих через сито 100 мкм и остающихся на сите 63 мкм;
5.4 Испытательная аппаратура
Применяют испытательную аппаратуру, указанную в ISO 9352, обладающую следующими отличиями <1>:
<1> Пригодную для испытания аппаратуру Табера поставляет Taber Acquisition Corp., Taber industries. Данная информация приведена для удобства пользователей настоящего стандарта и не означает поддержки ISO именно данной аппаратуры.
a) твердость по Шору A слоя резины абразивного ролика должна быть в диапазоне от 60 до 70 при измерении в середине контактирующей поверхности; проводят четыре измерения и определяют среднее арифметическое значение.
В лаборатории следует проводить контрольные измерения твердости, как минимум один раз в 12 мес. Необходимо также проверять геометрию резинового абразивного ролика. При обнаружении какой-либо деформации резиновый ролик должен быть заменен;
b) величина нагрузки: каждый абразивный ролик должен воздействовать на испытуемый образец с усилием (5,4 +/- 0,2) Н;
c) вакуумная система: всасывающее сопло должно располагаться настолько близко к испытуемой поверхности, насколько возможно, но не касаться ее, и всасывать пыль;
d) расстояние между центральной осью держателя испытуемого образца и абразивными роликами калибруют в соответствии с приложением A;
e) рекомендуемая скорость вращения (60 +/- 2) об/мин.
5.5 Весы
Применяют весы с ценой деления шкалы 1 мг.
Примечание - Рекомендуется использовать аналитические весы с погрешностью взвешивания +/- 1 мг (см. 7.2).
5.6 Камера для кондиционирования
Камера для кондиционирования, поддерживающая температуру (23 +/- 2) °C и относительную влажность (50 +/- 5)%.
5.7 Источник рассеянного освещения
Источник должен обеспечивать равномерное рассеянное освещение, дающее освещенность испытуемой поверхности (1200 +/- 400) лк. Допускается применение рассеянного дневного освещения и источников рассеянного искусственного дневного света.
На дневное освещение не должны влиять окружающие деревья, здания и т.п. При использовании искусственного освещения рекомендуется, чтобы его цветовая температура соответствовала (6500 +/- 50) К, а индекс цветопередачи (Ra) превышал 92, при этом рекомендуется использовать камеру для подбора цвета в соответствии с ISO 3668.
6 Подготовка и кондиционирование
6.1 Кондиционирование
Кондиционирование испытуемого образца необходимо начинать как минимум за неделю до начала испытания и проводить его при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%.
Примечание - Кондиционирование испытуемых образцов с некоторыми покрытиями, например, покрытиями на водной основе, может потребовать большего периода времени.
Продолжительность кондиционирования следует указывать в протоколе испытаний.
Перед испытанием полоски шлифовальной шкурки кондиционируют не менее одной недели при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% (см. 5.6).
Примечание - Допускается уменьшать продолжительность кондиционирования испытуемых образцов и шлифовальной шкурки до 3 суток при подтверждении получения аналогичных результатов при уменьшении срока кондиционирования при проведении типовых испытаний продукции.
6.2 Испытуемая поверхность
Для испытания подготавливают три испытуемые поверхности.
Испытуемые образцы должны быть вырезаны на расстоянии как минимум 5 мм от края выбранного типового образца.
Каждый испытуемый образец должен соответствовать конструкции зажимного устройства. Обычно это квадрат размером 100 x 100 мм, в центре которого сверлят отверстие для размещения испытуемой поверхности на ось испытательной аппаратуры.
Перед испытанием испытуемую поверхность тщательно протирают тканью (5.1).
Испытуемая поверхность должна быть практически плоской, не иметь дефектов, таких как царапины, обесцвеченные участки, неровности.
6.3 Подготовка испытуемой поверхности и шлифовальной шкурки
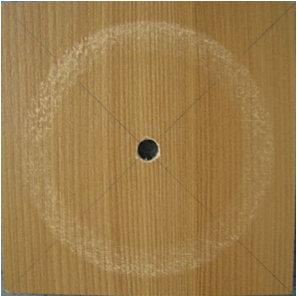
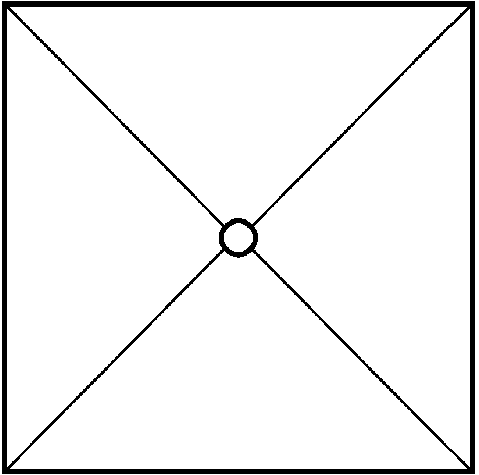
На каждой испытуемой поверхности маркером проводят из правых углов две линии по диагонали, деля таким образом поверхность на четыре сектора, как показано на рисунке 1.
Рисунок 1 — Испытуемая поверхность, разделенная на четыре сектора
7 Проведение испытания
7.1 Подготовка абразивных роликов
Прикрепляют полоску кондиционированной новой шлифовальной шкурки к каждому обрезиненному ролику. Необходимо проконтролировать, чтобы цилиндрическая поверхность абразивного ролика была полностью покрыта и чтобы края шлифовальной шкурки не перекрывали друг друга.
7.2 Калибровка шлифовальной шкурки
Калибровку проводят трижды для каждой коробки (упаковки) шлифовальной шкурки.
Подготавливают два абразивных ролика с поверхностями заданной твердости (5.4) с прикрепленными полосками кондиционированной новой шлифовальной шкурки.
Зажимают в держателе платформы для образца калибровочную цинковую пластину, включают вакуумную систему, устанавливают счетчик оборотов на ноль, опускают абразивные ролики, проверяя, чтобы рычаги находились в горизонтальном положении, прикладывают усилие к цинковой пластине (5,4 +/- 0,2) Н и включают механизм, обеспечивающий вращение зажатого образца в течение 500 оборотов. После этого цинковую пластину протирают и взвешивают с точностью до 1 мг. Заменяют использованные полоски шлифовальной шкурки на абразивных роликах на новые из этой же партии, зажимают ту же цинковую пластину в держателе платформы для образца, опускают рычаги с абразивными роликами и включают вакуумную систему для удаления пыли.
Осуществляют истирание цинковой пластины в течение еще 500 оборотов, после чего пластину протирают и снова взвешивают с точностью до 1 мг.
Любую коробку (упаковку), в которой любая пара калибруемых полосок шлифовальной шкурки показала потерю массы цинковой пластины, выходящую за пределы диапазона (110 +/- 20) мг, для дальнейших испытаний не используют.
Поправочный коэффициент CF вычисляют по формуле
где (avg) — среднеарифметическое значение потери массы образца по результатам трех калибровочных испытаний, мг;
110 — предельное значение потери массы цинковой пластины, мг.
Значение поправочного коэффициента указывают в протоколе испытаний.
7.3 Испытание образца на истираемость
Испытание проводят сразу после извлечения испытуемого образца и калиброванной шлифовальной шкурки из камеры для кондиционирования.
Подготавливают два абразивных ролика с поверхностями заданной твердости, с прикрепленными полосками кондиционированной новой шлифовальной шкуркой, взятой из той упаковки, для которой применимость шкурки подтверждена при калибровке. Устанавливают абразивные ролики в испытательной аппаратуре, а счетчик оборотов — на ноль.
Зажимают испытуемый образец в держателе платформы для образца, убедившись в горизонтальном положении испытуемой поверхности. Опускают абразивные ролики на испытуемую поверхность, проверяют горизонтальность рычагов и устанавливают нагрузку на испытуемый образец в диапазоне (5,4 +/- 0,2) Н. Включают вакуумную систему для удаления пыли и истирают испытуемую область.
Примечание - Если рычаги не горизонтальны, то необходимо изменить регулировку аппаратуры или соответствующим образом уменьшить толщину испытуемого образца с испытуемой поверхностью перед кондиционированием (см. раздел 6).
Для того, чтобы точно определить точку начала износа (IP) (см. 7.4), перед каждой оценкой следует убедиться, что испытуемая поверхность очищена от пыли. При необходимости ее следует протереть чистой тканью.
В начале испытания следует проводить визуальную оценку, исходя из ожидаемой точки начала износа IP (см. 7.4), одним из следующих способов:
- при ожидаемой точке начала износа IP менее чем через 200 оборотов — через каждые 10 оборотов;
- при ожидаемой точке начала износа IP более чем через 200 оборотов — через каждые 25 оборотов;
- при ожидаемой точке начала износа IP более чем через 500 оборотов — через каждые 50 оборотов;
- при приближении к точке начала износа IP оценку проводят через каждые 10 оборотов.
Шлифовальную шкурку заменяют через каждые 200 оборотов.
Испытание продолжают до достижения точки начала износа IP. Число совершенных оборотов фиксируют.
7.4 Определение точки начала износа (IP)
7.4.1 Общие положения
Определение IP должно осуществляться одним наблюдателем, имеющим опыт в проведении такого типа оценки. В спорных случаях визуальную оценку должны проводить три наблюдателя.
Определение IP следует проводить при освещении, описанном в 5.7.
Оценка IP — см. 7.4.2 — 7.4.4.
7.4.2 Поверхности с покрытиями на основе синтетических облицовочных материалов, с декоративным рисунком или без покрытия
Точка IP считается достигнутой при появлении первых четко различимых признаков истирания поверхности, рисунка или изменения цвета с обнажением подслоя в четырех секторах испытуемого образца.
Сравнивают вид испытуемой поверхности с примерами, изображающими точки начала износа (IP), приведенными в таблице B.1.
Для поверхностей, которые имеют декоративный рисунок, подслоем считают поверхность, на которой напечатан рисунок. Для поверхностей однородного цвета подслой определяют как первый нижележащий слой, отличающийся по цвету.
7.4.3 Поверхность, имеющая непрозрачное покрытие
Точка IP считается достигнутой при появлении четко различимой подложки или слоя другого цвета во всех четырех секторах испытуемого образца.
7.4.4 Поверхность, имеющая прозрачное покрытие (для древесных или древесно-волокнистых образцов)
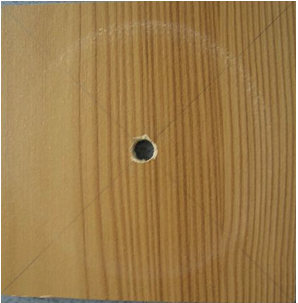
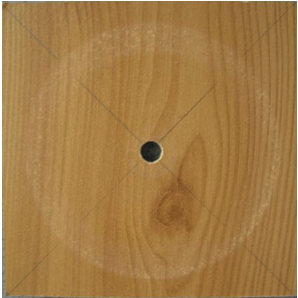
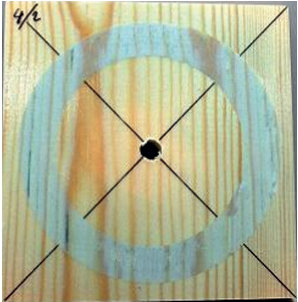
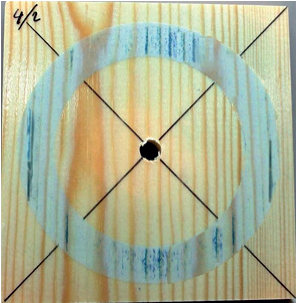
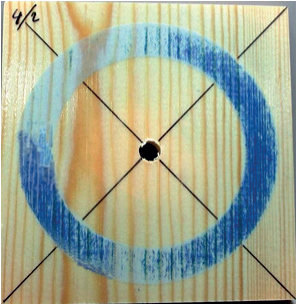
Точка IP считается достигнутой при появлении первых четко различимых признаков истирания покрытия в четырех секторах испытуемого образца, приведенных в таблице B.2.
Для обнаружения IP осуществляют следующие процедуры:
- по траектории истирания рисуют круг, используя для этого маркер, цвет которого контрастирует с цветом испытуемого образца (не допускается использовать несмываемые чернила);
- если чернила маркера проникают в древесину вдоль ее волокон в любой части следа истирания, это означает, что IP почти достигнута;
- оценку IP по появлению поверхности самой древесины или древесного покрытия проводят с использованием подходящего реагента, например спиртового раствора метиленового синего объема концентрацией 0,1%. Жидкость распределяют по поверхности, а затем удаляют сухой бумагой, чтобы окрасить истертую поверхность и отличить ее от не полной истертой поверхности.
Сравнивают испытуемую поверхность с примерами, изображающими следы начала износа (IP) и их различные вариации, приведенными в приложении B.
8 Оценка результатов
Стойкость испытуемой поверхности к истиранию выражают числом оборотов, за которые достигается точка начала износа IP при испытании.
За результат испытания принимают среднее значение, полученное для трех испытуемых поверхностей, округленное до ближайших 10 оборотов.
9 Протокол испытания
Протокол испытания должен включать, как минимум, следующую информацию:
a) ссылку на настоящий стандарт;
b) наименование и тип испытуемой поверхности, а также информацию о том, проводилась ли дополнительная обрезка испытуемой поверхности для достижения горизонтального положения рычагов испытательной аппаратуры;
c) продолжительность кондиционирования;
d) среднее значение стойкости к истиранию испытуемого образца, выраженное числом оборотов;
e) поправочный коэффициент шлифовальной шкурки;
f) любые отклонения от требований настоящего стандарта;
g) наименование и адрес лаборатории, проводившей испытания;
КАЛИБРОВКА И ОБСЛУЖИВАНИЕ ИСПЫТАТЕЛЬНОЙ АППАРАТУРЫ <*>
<*> Процедуры, описанные в настоящем приложении, разработаны специально для аппаратуры, выпускаемой Taber Acquisition Corp., Taber industries. Однако их принципиальная сущность может быть применима для другой аналогичной аппаратуры.
Для получения корректных результатов, которые можно сравнивать, необходимо проводить калибровку испытательной аппаратуры и его соответствующее обслуживание.
Идентифицировано три потенциальных источника ошибок. Каждый из них рассмотрен отдельно в настоящем приложении, хотя все они взаимосвязаны. Первым источником ошибок является износ подшипников, вторым — износ стержня, на котором размещены ролики, третьим — расположение рычагов.
Неправильно выверенное расположение абразивных роликов может привести к тому, что два ролика будут истирать испытуемый образец по разным траекториям, отличным друг от друга и от траекторий, получаемых на других аппаратурах. Площадь траекторий, полученных на испытуемой поверхности от каждого ролика, может отличаться на 20% и более, а площадь, истертая обоими роликами (где траектории от двух роликов перекрывают друг друга) может составлять менее 50% общей площади истертой поверхности.
Процедуры, изложенные ниже, не всегда учитывают все источники отклонений.
Предпочтительно использовать стальной блок размером 77,90 x 77,90 x 25,00 мм со сквозным отверстием, высверленным в центре поверхности 77,90 x 77,90 мм, т.е. на расстоянии 38,95 мм от середины каждого края блока. Допустимое отклонение всех указанных размеров составляет +/- 0,02 мм. Цилиндрическая поверхность отверстия должна иметь унифицированную мелкую резьбу 1/4 дюйма, чтобы блок можно было разместить на диск держателя аппаратуры для истирания. Все края блока должны иметь радиус округления 1 мм.
A.2.2 Калибры для измерения зазоров
Для измерения зазоров используют набор щупов различной толщины.
A.2.3 Шайбы для регулирования зазоров
Для регулирования зазоров используют шайбы различной толщины в диапазоне от 0,05 мм и более. Внутренний диаметр шайб должен составлять 8 мм, наружный диаметр — 13 мм.
Каждый рычаг испытательной аппаратуры проверяют на износ подшипников визуально и вручную. Особыми контролируемыми областями являются точки опоры рычага и стержень, на котором вращается абразивный ролик. Помимо прочего возможны боковые, искривленные или другие движения, выходящие за пределы заданного вращения рычагов или стержня. Если замечено любое движение, отличное от вращения рычага или стержня, необходимо провести дальнейшую проверку для выявления его причины.
Необходимые ремонтные работы должны быть завершены до проведения последующих процедур.
В некоторых случаях может быть обнаружено, что стержень, на котором находится абразивный ролик, допускает скольжение от одного конца к другому. Такое движение может быть устранено путем помещения шайб подходящей толщины между торцом подшипника и стопорным кольцом на том конце стержня, который противоположен месту крепления абразивного ролика. Измерения могут быть проведены до разборки и установки шайб требуемой толщины с помощью набора щупов для измерения зазора.
A.3.3 Регулировка положения рычагов
Абразивный ролик с резиновым покрытием снимают со стержней, на которых они установлены, и откладывают в сторону. Снимают резиновое покрытие с платформы для образца (при его наличии).
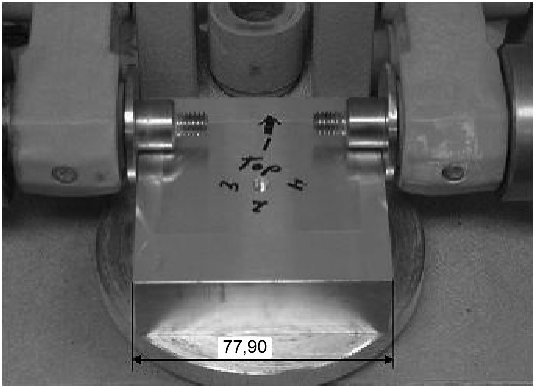
На платформу для образца устанавливают калибровочный блок, используя штифт с резьбой (см. рисунок A.1).
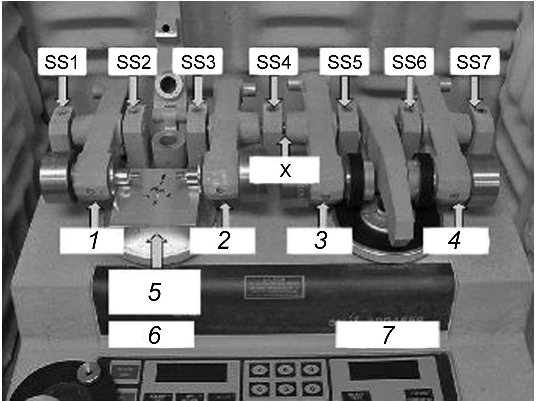
1 — рычаг 1; 2 — рычаг 2; 3 — рычаг 3; 4 — рычаг 4; 5 — калибровочный блок; 6 — левая платформа для образца; 7 — правая платформа для образца
Рисунок A.1 — Испытательная аппаратура с двумя платформами для образцов и калибровочным блоком
Осторожно опускают рычаги с оголенными концами стержней на блок. Поворачивают блок таким образом, чтобы он оказался под прямым углом к торцам стержней каждого рычага. Боковая поверхность каждого стержня должна полностью прилегать к поверхности калибровочного блока без нажима и без зазоров. Если при этом рычаг располагается не под прямым углом к блоку или оставляет зазор между поверхностями стержня и блока, рычаг необходимо отрегулировать.
Если при регулировании рычага не удается сохранить положение оси ролика относительно оси и поверхности стержня, отодвигают рычаг от блока, для чего ослабляют два установочных крепления в верхней части аппаратуры по направлению к задней стенке, к которой крепится вал, на котором вращается рычаг, и отодвигают целиком весь узел рычага от блока на расстояние, достаточное для того, чтобы установить ось и боковую поверхность стержня в правильное положение относительно калибровочного блока. Затягивают установочные крепления и проводят повторную проверку.
Если при регулировании рычага остается зазор между боковой поверхностью стержня и калибровочным блоком, необходимо придвинуть рычаг к блоку, для чего ослабляют два установочных крепления в верхней части аппаратуры по направлению к задней стенке, к которой крепится вал, на котором вращается рычаг, и перемещают целиком весь узел рычага по направлению к блоку на расстояние, достаточное для устранения зазора между боковой поверхностью стержня и поверхностью калибровочного блока. Затягивают установочные крепления и проводят повторную проверку.
A.3.4 Регулировка положения рычагов для двух платформ для образцов
При наличии двух платформ для образцов регулировка положения рычагов более сложная, поскольку для монтажа рычагов по обе стороны испытательной аппаратуры используют общую стойку. В случае аппаратуры с двумя платформами для образцов регулировку положения рычагов проводят в следующем порядке.
Удаляют абразивные ролики с резиновыми покрытиями с обоих стержней и резиновое покрытие с платформы для образца, после чего приводят калибровочный блок в соприкосновение с левым стержнем.
Проверяют правильность положения рычага 1 (см. рисунок A.2). При необходимости регулировки ослабляют установочные крепления SS1 и SS2 и, двигая узел рычага внутрь или наружу, устанавливают правильное положение оси и боковой поверхности стержня относительно калибровочного блока. Затягивают установочные крепления и проводят повторную проверку.
Рисунок A.2 — Калибровочный блок с рычагами, установленными в правильном положении
Проверяют правильность положения рычага 2. При необходимости регулировки ослабляют установочные крепления SS3, SS4 и SS5 и, двигая узел рычага внутрь или наружу, устанавливают правильное положение оси и боковой поверхности стержня относительно калибровочного блока. Затягивают установочные крепления SS3 и SS4 и проводят повторную проверку.
Отводят калибровочный блок от левого стержня и приводят его в соприкосновение с правым стержнем.
Проверяют правильность положения рычага 3 при ослабленном креплении SS5. Перемещают вал под креплением SS5 полностью влево и проверяют положение рычага 3. Если ось/боковая поверхность стержня слишком плотно прилегает к калибровочному блоку, удаляют шайбы, установленные на узле рычага 3 в точке X, где вал входит в рычаг. Для этого разделяют сборку, перемещая рычаг 3 и вал под креплением SS5 полностью вправо, и удаляют шайбы, чтобы обеспечить правильное положение оси/боковой поверхности стержня относительно калибровочного блока. Затягивают установочное крепление SS5 и проводят повторную проверку. Если ось/боковая поверхность стержня неплотно прилегают к калибровочному блоку, необходимо добавить шайбы к рычагу 3 в точке X, где вал входит в рычаг. Измеряют зазор между блоком и боковой поверхностью стержня, используя для этого набор щупов, чтобы определить толщину шайбы, которую необходимо добавить. Разделяют сборку, перемещая рычаг 3 и вал под креплением SS5 полностью вправо, и добавляют необходимое число шайб, чтобы обеспечить правильное положение оси/боковой поверхности стержня относительно калибровочного блока. Затягивают установочное крепление SS5 и проводят повторную проверку.
Проверяют правильность положения рычага 4. При необходимости регулировки ослабляют установочные крепления SS6 и SS7 и, двигая узел рычага внутрь или наружу, устанавливают правильное положение оси/боковой поверхности стержня относительно калибровочного блока. Затягивают установочные крепления и проводят повторную проверку правильности положения.
ПРИМЕРЫ СЛЕДОВ НА ИСПЫТУЕМОЙ ПОВЕРХНОСТИ ПРИ ИСПЫТАНИИ НА СТОЙКОСТЬ К ИСТИРАНИЮ
Примеры следов истирания на поверхностях, имеющих прозрачное покрытие
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> В Российской Федерации действует ГОСТ Р 8.1038-2024 (ИСО 6506-1:2014) «Государственная система единства измерений. Металлы и сплавы. Измерения твердости по шкале Бринелля. Часть 1. Метод измерений».
<2> В Российской Федерации действует ГОСТ Р 55877-2013 «Трубы и детали трубопроводов из реактопластов, армированных стекловолокном. Методы испытаний. Определение износостойкости внутренней поверхности», неэквивалентный по отношению к ISO 9352:1995, замененному на ISO 9352:2012.
БИБЛИОГРАФИЯ
| УДК 645.4-4:006.354 | МКС 97.140 | IDT |
| Ключевые слова: мебель, методы испытаний, стойкость к истиранию, испытательная аппаратура, точка начала износа | ||
Иллюстрации
CF = \frac{(avg)}{110}