Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4912
Документ 47868
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 30832-2002"]:::rst
  n1["ГОСТ ISO/IEC 15416-2019"]:::doc
  n2["ГОСТ ISO/IEC 15416-2026"]:::notEnt
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 2 июля 2026 г. № 746-ст
ТЕХНОЛОГИИ АВТОМАТИЧЕСКОЙ ИДЕНТИФИКАЦИИ И СБОРА ДАННЫХ
СПЕЦИФИКАЦИЯ ИСПЫТАНИЙ СИМВОЛОВ ШТРИХОВОГО КОДА ДЛЯ ОЦЕНКИ КАЧЕСТВА ПЕЧАТИ. ЛИНЕЙНЫЕ СИМВОЛЫ
Information technology. Automatic identification and data capture techniques. Bar code print quality test specification. Linear symbols
Дата введения 1 января 2027 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Ассоциацией автоматической идентификации «ЮНИСКАН/ГС1 РУС» (ГС1 РУС) совместно с Федеральным государственным бюджетным учреждением «Всероссийский научно-исследовательский институт оптико-физических измерений» (ФГБУ «ВНИИОФИ») (Российская Федерация) в рамках технического комитета по стандартизации ТК 355 «Технологии автоматической идентификации и сбора данных» и Межгосударственного технического комитета по стандартизации МТК 517 «Технологии автоматической идентификации и сбора данных» на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 517 «Технологии автоматической идентификации и сбора данных»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 29 мая 2026 г. № 197-П))
4 Приказом Федерального агентства по техническому регулированию и метрологии от 2 июля 2026 г. № 746-ст межгосударственный стандарт ГОСТ ISO/IEC 15416-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 января 2027 г.
5 Настоящий стандарт идентичен международному стандарту ISO/IEC 15416:2025 «Технологии автоматической идентификации и сбора данных. Спецификация испытаний символов штрихового кода для оценки качества печати. Линейные символы» («Automatic identification and data capture techniques — Bar code print quality test specification — Linear symbols», IDT).
Международный стандарт разработан подкомитетом ISO/IEC JTC 1/SC 31 «Технологии автоматической идентификации и сбора данных» совместного технического комитета по стандартизации ISO/IEC JTC 1 «Информационные технологии» Международной организации по стандартизации (ISO) и Международной электротехнической комиссии (IEC).
В дополнительном приложении ДА приведен пример типового протокола верификации на русском языке, соответствующий приложению H.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДБ.
Дополнительные сноски по тексту стандарта, выделенные курсивом, приведены для пояснения текста оригинала
6 ВЗАМЕН ГОСТ ISO/IEC 15416-2019
7 Некоторые положения международного стандарта могут быть объектами патентных прав. Международная организация по стандартизации (ISO) и Международная электротехническая комиссия (IEC) не несут ответственности за идентификацию подобных патентных прав
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Технология штрихового кодирования базируется на распознавании кодовых комбинаций штрихов и пробелов установленных размеров в соответствии с правилами, называемыми спецификациями символики, которые определяют представление знаков в таких комбинациях.
Символ штрихового кода выполняется так, чтобы его можно было надежно декодировать в условиях эксплуатации, поскольку основной целью является применение машиночитаемого носителя информации.
Таким образом, производителям оборудования штрихового кодирования, изготовителям и пользователям символов штрихового кода для объективной оценки качества символов штрихового кода требуются общедоступные требования к типовым испытаниям, к которым они могут обращаться при разработке оборудования и стандартов для конкретного применения или при оценке качества конкретных символов. Такие требования к испытаниям формируют основу для разработки измерительного оборудования для управления процессом и обеспечения качества как на стадии производства, так и впоследствии.
В настоящей редакции стандарта представлен ряд новых методов оценки символов штрихового кода, которые повышают стабильность результатов и совершенствуют методику оценки для ее приведения в большее соответствие с современными методами сканирования символов штрихового кода. Более подробная информация об изменениях, внесенных в данное издание стандарта, представлена в приложении K.
Характеристики измерительного оборудования приведены в ISO/IEC 15426-1 <*>.
Настоящий стандарт предназначен для использования совместно со спецификацией символики, применимой к испытуемому символу штрихового кода. В спецификации символики содержатся подробные сведения, относящиеся к конкретной символике. Кроме того, для применения настоящего стандарта требуется спецификация по применению.
Методология, приведенная в настоящем стандарте, обеспечивает изготовителей символов и их торговых партнеров универсальными нормативными средствами взаимодействия при оценке качества напечатанных символов штрихового кода.
ISO/IEC 15416:2025 является третьей редакцией этого международного стандарта, отменяющей вторую редакцию ISO/IEC 15416:2016 <**>, которая была технически пересмотрена.
<**> ГОСТ ISO/IEC 15416-2019 идентичен ISO/IEC 15416:2016.
Основные изменения заключаются в следующем:
- изменен расчет порогового значения для обнаружения границ в профиле отражения при сканировании;
- изменен расчет коэффициентов отражения Rmax и Rmin;
- уточнен расчет непрерывных классов.
1 Область применения
Настоящий стандарт устанавливает:
- методологию для измерений конкретных атрибутов символов штрихового кода;
- метод оценки результатов этих измерений и проведения полной оценки качества символа <*>;
<*> Оценка проводится по классам.
- возможные причины отклонения от оптимальных классов как основу для проведения пользователями соответствующих корректировок.
Настоящий стандарт применяется для символик с рекомендуемым алгоритмом декодирования, которые предназначены для считывания с использованием линейных методов сканирования, но его методология может частично или полностью применяться для иных символик.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированной ссылки применяют только указанное издание ссылочного стандарта, для недатированной — последнее издание (включая все изменения)]:
ISO/IEC 19762, Information technology — Automatic identification and data capture (AIDC) techniques — Vocabulary [Информационные технологии. Технологии автоматической идентификации и сбора данных (АИСД). Словарь]
3 Термины и определения
В настоящем стандарте применены термины по ISO/IEC 19762, а также следующие термины с соответствующими определениями.
ISO и IEC поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
3.1 коэффициент отражения штриха (bar reflectance): Наименьшее значение коэффициента отражения штриха в профиле отражения при сканировании.
3.2 дефект (defect): Отклонения, обнаруженные в элементах и свободных зонах.
3.3 контраст края (edge contrast): Разность коэффициента отражения штриха (3.1) и коэффициента отражения пробела (3.13) двух смежных элементов.
3.4 неоднородность коэффициента отражения элемента (element reflectance non-uniformity): Разность наибольшего, соответствующего пику (3.9), и наименьшего, соответствующего впадине (3.15), коэффициентов отражения (отдельного элемента или свободной зоны) в профиле отражения при сканировании.
3.5 глобальное пороговое значение (global threshold): Уровень отражения, используемый для первоначального определения элементов.
Примечание - Глобальное пороговое значение определяется процедурой, приведенной в приложении B.
3.6 полоса проверки (inspection band): Область в символе штрихового кода (обычно от 10% до 90% высоты символа), вдоль которой проводят измерение.
Примечание - Полоса проверки приведена на рисунке 2.
3.7 измерительная апертура (measuring aperture, aperture): Отверстие, определяющее эффективную область измерения (3.10) символа, размеры которой при линейном увеличении 1:1 равны размерам области измерения.
Примечание - См. рисунок 1 в качестве примера измерительной апертуры.
3.8 модуляция (modulation): Отношение минимального контраста края к контрасту символа.
3.9 пик (peak): Точка в профиле отражения при сканировании с коэффициентом отражения большим, чем коэффициенты отражения в точках по обе стороны от нее.
3.10 область измерения (sample area): Эффективная область символа в пределах поля обзора измерительного устройства.
3.11 путь сканирования (scan path): Линия, вдоль которой центр области измерения (3.10) пересекает символ, включая свободные зоны.
3.12 пробел (space): Светлый элемент, соответствующий области профиля отражения при сканировании, расположенной выше глобального порогового значения (3.5).
3.13 коэффициент отражения пробела (space reflectance): Наибольшее значение коэффициента отражения пробела или свободной зоны в профиле отражения при сканировании.
3.14 контраст символа (symbol contrast): Разность наибольшего и наименьшего значений коэффициента отражения в профиле отражения при сканировании.
3.15 впадина (valley): Точка в профиле отражения при сканировании с коэффициентом отражения меньшим, чем коэффициенты отражения в точках по обе стороны от нее.
4 Обозначения и сокращения
4.1 Обозначения
A — средняя выполненная ширина элемента или комбинации элементов определенного типа;
c — постоянная корректировки дефектов;
E — ширина самого узкого из широких элементов;
e — ширина самого широкого из узких элементов;
ei — измеренная ширина от i-го края до подобного края, считая от начального края знака символа;
F — коэффициент, используемый для снижения влияния на классы дефектов, связанных с небольшими изменениями пиков и впадин коэффициента отражения в пределах элемента;
K — наименьшая абсолютная разность между измеренным значением и пороговым значением выбора;
k — число пар элементов в знаке символа для (n, k) символики;
M — ширина элемента с наибольшим отклонением от A;
m — число модулей в знаке символа;
n — число модулей в знаке символа (n, k) символики <*>;
<*> В ISO/IEC 15416:2025 приведено ошибочное обозначение «N».
PCS — сигнал контраста печати;
Rb — коэффициент отражения штриха;
RD — коэффициент отражения от темного;
RL — коэффициент отражения от светлого;
Rmax — наибольший коэффициент отражения;
Rmin — наименьший коэффициент отражения;
Rs — коэффициент отражения пробела;
- минимальный контраст края;
- контраст символа;
- максимальная неоднородность коэффициента отражения элемента;
t — значение в градациях серого;
DT — базовое пороговое значение выбора между шириной узких и широких элементов для символик с двумя значениями ширины;
Tj — базовое пороговое значение выбора между шириной модулей размеров j и (j + 1);
TG — глобальное пороговое значение между штрихами и пробелами;
V — значение декодируемости при сканировании;
V1 — промежуточное значение декодируемости выше уровня;
V2 — промежуточное значение декодируемости ниже уровня;
VC — значение декодируемости для знака символа;
Z — средняя ширина выполненных узких элементов или размер модуля.
4.2 Сокращения
ERN — неоднородность коэффициента отражения элемента;
GT — глобальное пороговое значение;
PCS — сигнал контраста печати;
SRP — профиль отражения при сканировании.
5 Методика измерений
5.1 Общие требования
Настоящая методика измерений разработана для обеспечения наибольшей согласованности результатов измерений коэффициента отражения, ширины штрихов и пробелов символов штрихового кода на различных подложках с учетом режимов, характерных для средств сканирования символов штрихового кода.
Измерения следует проводить с определенным источником оптического излучения (например, на определенной длине волны) и с апертурой, размер которой задан в нормативном документе (спецификации) по применению или определен в соответствии с 5.2.2 и 5.2.3. Круговая апертура определяется диаметром в соответствии с таблицей 1. В нормативных документах (спецификациях) по применению могут быть определены другие диаметры или формы апертуры.
Символ штрихового кода измеряют, по возможности, в его окончательной конфигурации, т.е. в конфигурации, в которой предполагается проводить сканирование. Если это невозможно, следует применять положения приложения D, определяющего метод измерения коэффициента отражения для подложек с пониженной непрозрачностью.
Настоящий стандарт определяет метод определения класса качества отдельных символов. В приложении H приведен пример отчета, который содержит сведения о полном классе и других измерениях, выполненных устройством, реализующим метод, указанный в настоящем стандарте. Использование этого метода в системах контроля качества с большими объемами контроля может потребовать отбора выборки для достижения желаемых результатов. Такие планы выборочного контроля, включая требуемые объемы выборки, выходят за рамки данного стандарта.
Примечание - Информация о планах выборочного контроля приведена в ISO 39511, ISO 3951-2, ISO 3951-3, ISO 3951-5 и ISO 28590 <*>.
<*> См. [7] — [11] соответственно.
5.2 Рекомендуемые измерения коэффициента отражения
5.2.1 Общие положения
Оборудование для оценки качества символов штрихового кода в соответствии с настоящим стандартом должно включать средства измерения и анализа вариаций коэффициента диффузного отражения символа штрихового кода на его подложке вдоль ряда путей сканирования, которые полностью пересекают символ по всей длине, включая обе свободные зоны. Основой этой методики является измерение коэффициента диффузного отражения символа.
Все измерения символа штрихового кода проводят в пределах полосы проверки в соответствии с 5.2.5.
Измеренные значения коэффициентов отражения представляют в процентах путем калибровки к эталонному образцу коэффициента отражения, зарегистрированному национальными метрологическими институтами.
Примечание - Максимальное диффузное отражение, традиционно сопоставимое с сульфатом бария или оксидом магния, принимается за 100%.
5.2.2 Источник оптического излучения для измерений
Источник оптического излучения, используемый для измерений, должен быть определен в спецификации по применению с учетом предполагаемой среды сканирования. Если источник оптического излучения не определен в спецификации по применению, измерения должны быть сделаны с помощью источника оптического излучения, в наибольшей степени соответствующему источнику оптического излучения, который вероятнее всего будет использован в процессе сканирования. Источники оптического излучения могут быть как узкополосными, так и широкополосными. В приложении F приведено руководство по выбору источника оптического излучения.
5.2.3 Измерительная апертура
Для обеспечения соответствия условиям сканирования в нормативном документе (спецификации) по применению должен быть установлен номинальный диаметр измерительной апертуры, используемой при измерениях. В применениях, где может встречаться диапазон значений размеров X, все измерения должны проводиться с использованием апертур, соответствующих данному применению. В применениях может быть определена апертура, соответствующая наименьшему размеру X, который будет использоваться, или регулируемая апертура, связанная с размером X символа. Если диаметр измерительной апертуры не установлен в спецификации по применению, следует руководствоваться таблицей 1. Если размер X не задан, следует использовать размер Z.
Примечание 1 — Выбор размера апертуры очень важен для оценки символов, подлежащих единообразному измерению. Размер измерительной апертуры влияет на то, будут ли пропуски в символе «заполнены» в процессе проверки. Таким образом, выбранная измерительная апертура, которая соотносится с диапазоном номинальных размеров модуля и ожидаемыми условиями сканирования, приведет к измерениям, соответствующим конкретному применению. Апертура со слишком мелкими размерами не заполнит непреднамеренные пропуски, которые могут привести к низким оценкам или отсутствию декодирования символов. С другой стороны, измерительная апертура со слишком крупными размерами создает неясные очертания отдельных модулей, которые воспринимаются узкими по отношению к диаметру апертуры, что приводит к низким значениям модуляции и иногда может препятствовать декодированию символов с небольшой шириной элементов.
Примечание 2 — Используемое на практике оборудование вследствие допусков на изготовление и оптических эффектов, которые влияют на фактический эффективный диаметр измерительной апертуры, приводит к отклонениям в измерениях. Допуски измерений приведены в ISO/IEC 15426-1 <*>.
В зависимости от установленного размера апертуры и размеров фактически нанесенных элементов в символе ширина некоторых узких элементов может оказаться менее диаметра измерительной апертуры.
Рекомендации по выбору диаметра измерительной апертуры
Примечание 3 — Необходимо различать измерительную апертуру и F-число объектива.
5.2.4 Оптическая геометрическая схема
Базовая оптическая геометрическая схема для измерений коэффициента отражения должна включать в себя:
a) источник излучения, равномерно освещающий поверхность образца под углом 45° к ее нормали, при этом образец ориентирован так, что штрихи параллельны плоскости падения излучения;
b) устройство сбора отраженного излучения, ось которого перпендикулярна к поверхности.
Оптическое излучение, отраженное от области измерения в форме круга, собирается в пределах конуса с углом при вершине 15° и осью, перпендикулярной к поверхности, и проходит через круглую измерительную апертуру, диаметр которой при линейном увеличении 1:1 равен диаметру области измерения.
Примечание - На рисунке 1 для иллюстрации приведена оптическая установка, которая не является схемой реального прибора.
Данная базовая геометрическая схема предусматривает уменьшение влияния зеркального отражения, усиление действия диффузного отражения от символа и служит основой для обеспечения единообразия измерения. Фактическая оптическая геометрия отдельных сканирующих систем не всегда точно соответствует этой базовой геометрической схеме. Допускается использовать альтернативные оптические схемы и компоненты при условии, что их характеристики сопоставимы с характеристиками базовой оптической схемы, приведенной в этом пункте.
Часто в применениях используются как линейные, так и двумерные символы. Оптические системы, используемые для оценки качества двумерных символов, обычно применяют освещение с четырех сторон под углом 45°. Нормативные документы (спецификации) по применению могут рассматривать указание базовой оптической геометрической схемы согласно ISO/IEC 15415 <**>, которая состоит из четырех источников света под углом 45° вместо одного и обозначается по умолчанию спецификатором освещения «/45Q». Это предпочтительно в тех случаях, когда в применении предполагается использование верификаторов, которые также применяются для оценки качества двумерных символов.
Примечание - Для спецификаций по применению, использующих по умолчанию спецификатор освещения «/45Q», следует обратиться к оптической геометрической схеме, определенной в ISO/IEC 15415 <*>.
1 — фоточувствительный элемент; 2 — апертура при линейном увеличении 1:1 (размер A равен размеру B); 3 — диафрагма; 4 — образец; 5 — источник оптического излучения; 6 — расстояние до изображения; 7 — расстояние до объекта; 8 — линза; — угол падения оптического излучения;
- угол собираемого оптического конуса
Рисунок 1 — Базовая оптическая схема
5.2.5 Полоса проверки
Область, в пределах которой лежат все пути сканирования при измерениях, должна находиться между двумя линиями, перпендикулярными к штрихам символа, как показано на рисунке 2. Нижняя линия должна быть расположена выше усредненного нижнего края штрихов символа, а верхняя линия — на таком же расстоянии ниже усредненного верхнего края штрихов символа. Это расстояние должно быть равно большему из двух значений — 10% средней высоты штрихов или диаметру измерительной апертуры. Полоса проверки должна перекрывать полную длину символа, включая свободные зоны.
1 — полоса проверки (обычно 80% усредненной высоты штрихов); 2 — 10% средней высоты штрихов или диаметр апертуры (если он больше) выше полосы проверки; 3 — 10% средней высоты штрихов или диаметр апертуры (если он больше) выше усредненного нижнего края штрихов; 4 — свободные зоны; 5 — линии сканирования; 6 — усредненный нижний край штрихов
5.2.6 Число сканирований
Для учета возможных вариаций характеристик символа на различной высоте штрихов необходимо выполнять несколько сканирований по всей длине символа, включая обе свободные зоны, с соответствующей измерительной апертурой и источником оптического излучения определенной номинальной длины волны. Сканирования следует проводить через равные промежутки в пределах высоты полосы проверки. Минимальное число сканирований символа, как правило, должно быть равно меньшему из двух значений: 10 либо отношению высоты полосы проверки к диаметру измерительной апертуры. Рекомендации по числу сканирований приведены в приложении G.
Полный класс качества символа определяют как среднее арифметическое значение классов качества, полученных в результате отдельных сканирований, в соответствии с разделом 6.
5.3 Профиль отражения при сканировании
Оценка качества символа штрихового кода должна быть основана на анализе профилей отражения при сканировании. Профиль отражения при сканировании представляет собой зависимость коэффициента отражения от положения по оси, пересекающей символ по длине. Если скорость сканирования непостоянна, то измерительные устройства (отображающие зависимость коэффициента отражения от времени) должны иметь средства, компенсирующие результаты измерения при ускорении или замедлении. Если график не представляет собой непрерывный аналоговый профиль, то интервалы измерения должны быть достаточно малыми, чтобы гарантировать, что никакая значительная деталь не потеряна и точность по оси, характеризующей положение, является удовлетворительной.
Примечание - Допуски для измеренных значений указаны в ISO/IEC 15426-1 <*>.
На рисунке 3 приведен профиль отражения при сканировании. Области с высоким коэффициентом отражения — пробелы, а области с низким коэффициентом отражения — штрихи. Области с наибольшими значениями коэффициента отражения, расположенные слева и справа, — свободные зоны. Важные особенности профиля могут быть определены визуально или автоматически с помощью численного анализа. Например, самая высокая точка профиля отражения на рисунке 3 соответствует коэффициенту отражения 82%, а самая низкая — 10%.
P — линейное положение; R — коэффициент отражения
Рисунок 3 — Профиль отражения при сканировании
5.4 Параметры оценки профиля отражения при сканировании
5.4.1 Общие положения
В соответствии с требованиями настоящего стандарта должны оцениваться параметры профиля отражения при сканировании, приведенные в 5.4.2 — 5.4.9. Оценка профиля отражения при сканировании описана в 6.2. На рисунке 4 представлен тот же профиль отражения при сканировании, что и на рисунке 3, с указанием некоторых параметров.
A — свободные зоны (левая и правая); B — Rmax: величина эквивалентна среднему арифметическому 3% наибольших значений коэффициента отражения; C — минимальное значение контраста края ; D — наименьший коэффициент отражения Rmin: величина эквивалентна среднему арифметическому 3% наименьших значений; E — глобальное пороговое значение; R — коэффициент отражения; P — линейное положение
Рисунок 4 — Характерные параметры профиля отражения при сканировании
5.4.2 Распознавание элемента
Для определения мест нахождения штрихов и пробелов должен быть установлен параметр «Глобальное пороговое значение». Параметр «Глобальное пороговое значение» TG должен быть рассчитан с использованием алгоритма, приведенного в приложении B.
Примечание - Использование алгоритма, приведенного в приложении B, является новой функцией, применяемой в настоящем стандарте, и предназначено для уменьшения отклонений значений класса, возникающих из-за изменений глобального порогового значения в небольших областях экстремальных значений коэффициента отражения в профиле отражения при сканировании.
Любая область <*> со значениями, превышающими параметр «Глобальное пороговое значение», должна соотноситься с пробелом, а параметр «Наибольший коэффициент отражения» в данной области должен быть обозначен как коэффициент отражения пробела Rs. Область, со значениями ниже параметра «Глобальное пороговое значение», должна соотноситься со штрихом, а параметр «Наименьший коэффициент отражения» в данной области должен быть обозначен как коэффициент отражения штриха Rb.
<*> В профиле отражения при сканировании.
Для каждого пробела разность Rs — TG представляет параметр «Запас по коэффициенту отражения» выше параметра «Глобальное пороговое значение». Для каждого штриха разность TG — Rb представляет параметр «Запас по коэффициенту отражения» ниже параметра «Глобальное пороговое значение». Когда наименьшее значение параметра «Запас по коэффициенту отражения» для любого элемента составляет менее 5% от параметра «Контраст символа» любого символа, должно выдаваться соответствующее предупреждение. Это предупреждение должно обратить внимание пользователей на возможность отнесения данного символа к классу с низким значением для параметра «Распознавание края».
Примечание - Требование о наличии предупреждения носит рекомендательный характер в качестве полезной информации для пользователей верификаторов, особенно, когда периодический сбой определения параметра «Распознавание края» приводит к изменению класса символа.
5.4.3 Параметр «Распознавание края»
Край элемента должен быть определен как место нахождения точки профиля отражения при сканировании, соответствующей среднему значению между коэффициентами отражения штриха Rb и пробела Rs двух смежных областей, т.е. точки, где значение коэффициента отражения равно (Rs + Rb)/2. Если между смежными элементами имеется более одной точки, удовлетворяющей этому определению, то положение края и ширина элемента будут неоднозначны, и у профиля отражения при сканировании будет отсутствовать параметр «Декодирование». Свободные зоны и межзнаковые интервалы (при наличии) считаются пробелами.
5.4.4 Параметр «Декодирование»
Для параметра «Декодирование» символа используют рекомендуемый алгоритм декодирования символики, использующий края элемента, определенные в 5.4.2 и 5.4.3. Этот алгоритм приводится в спецификации символики.
5.4.5 Параметр «Контраст символа»
Параметр «Контраст символа» вычисляют по формуле
где Rmax — среднее арифметическое 3% наибольших выборочных значений коэффициента отражения в профиле отражения при сканировании, ограниченном границами левой и правой свободных зон;
Rmin — среднее арифметическое 3% наименьших выборочных значений коэффициента отражения в профиле отражения при сканировании, ограниченное границами левой и правой свободных зон.
Примечание - Использование среднего значения для параметров Rmax и Rmin является впервые введенной функцией, внесенной в настоящую редакцию стандарта, и предназначено для снижения непостоянства измерений, вызванного небольшими областями с аномальными значениями коэффициента отражения, которые иногда, но не исключительно этим, обусловлены зеркальным отражением.
5.4.6 Параметр «Контраст края»
Параметр «Контраст края» — разность коэффициентов отражения штриха Rb и пробела Rs смежных элементов, включая свободные зоны.
Параметр «Контраст края» вычисляют для каждого края в символе, а наименьшее значение параметра «Контраст края» обнаруженное для любого края в профиле отражения при сканировании, является параметром «Минимальный контраст края».
5.4.7 Параметр «Модуляция»
Параметр «Модуляция» вычисляют по следующей формуле
5.4.8 Параметр «Дефекты»
Дефекты — это нерегулярности, обнаруженные внутри элементов и свободных зон. Они измеряются как неоднородности коэффициента отражения элемента.
Неоднородность коэффициента отражения элемента внутри определенного элемента или свободной зоны - разность наибольшего значения коэффициента отражения в пике и наименьшего значения коэффициента отражения во впадине. Когда элемент соответствует одиночному наибольшему или наименьшему значению, неоднородность коэффициента отражения элемента равна нулю. Наибольшее значение неоднородности коэффициента отражения элемента, найденное в профиле отражения при сканировании, является параметром "Максимальная неоднородность коэффициента отражения элемента". Значение измеренного параметра "Дефекты" выражается как отношение параметра "Максимальная неоднородность коэффициента отражения элемента"  к параметру "Контраст символа". Неоднородность коэффициента отражения элемента преобразуют в соответствии с перечислениями a), b) и c), а затем вычисляют согласно перечислению d) таким образом, чтобы уменьшить влияние небольших разбросов значений коэффициента отражения:
a) определяют постоянную корректировки дефектов (c): , где  соответствует значению параметра "Контраст символа" (SC) профиля отражения при сканировании (SRP).
Примечание 1 — Значение c соответствует следующему:
- небольшой величине шума, который необходимо снизить для устранения нестабильности в измерении;
- величине изменения контраста, которая является достаточно малой для сканеров, чтобы ее можно было исключить.
Примечание 2 — Первоначальное определение параметра «Дефект», до предыдущей редакции настоящего стандарта, соответствовало постоянному значению c, равному 0;
b) для каждого элемента — штриха — выполняют следующие действия:
- для каждого положительного наибольшего значения коэффициента отражения пика (peak maxima) в элементе:
i) находят наименьшее значение коэффициента отражения впадины слева от него в элементе, обозначаемое RminLeft;
ii) находят наименьшее значение коэффициента отражения впадины справа от него в элементе, обозначаемое RminRight;
iii) рассчитывают неоднородность коэффициента отражения элемента ERNleft как peak maxima — RminLeft;
iv) рассчитывают неоднородность коэффициента отражения элемента ERNright как peak maxima — RminRight;
v) принимают меньшее из значений ERNleft и ERNright за ERN' [начальное значение неоднородности коэффициента отражения элемента (ERN)];
vi) если значение ERN' >= c, устанавливают коэффициент F, равным 1; если ERN' < c, вычисляют коэффициент F = ERN'/c;
vii) рассчитывают предварительное значение ERN только для данного пика как результат произведения коэффициента F на наибольшее значение (ERNleft, ERNright).
- принимают наибольшее значение из предварительных значений ERN, полученных после всех итераций на предыдущем этапе, за значение ERN данного элемента;
c) выполняют действия, аналогичные описанным в перечислении b), для каждого пробела следующим образом:
- для каждого отрицательного наименьшего значения коэффициента отражения впадины (valley minima) (локальный минимум):
i) находят наибольшее значения коэффициента отражения пика слева от него в элементе, обозначаемое RmaxLeft;
ii) находят наибольшее значения коэффициента отражения пика справа от него в элементе, обозначаемое RmaxRight;
iii) рассчитывают неоднородность коэффициента отражения элемента ERNleft как RmaxLeft — valley minima;
iv) рассчитывают неоднородность коэффициента отражения элемента ERNright как RmaxRight — valley minima;
v) принимают меньшее из значений ERNleft и ERNright за ERN' [начальное значение неоднородности коэффициента отражения элемента (ERN)];
vi) если значение ERN' >= c, устанавливают коэффициент F, равным 1; если ERN' < c, рассчитывают F = ERN'/c;
vii) рассчитывают предварительное значение ERN только для данной впадины как результат произведения коэффициента F на наибольшее значение неоднородности коэффициента отражения элемента (ERNleft, ERNright);
- принимают наибольшее значение из всех предварительных значений ERN, полученных после всех итераций, приведенных в перечислении c) 1), за неоднородность коэффициента отражения ERN данного элемента;
d) принимают наибольшее из всех значений ERN, полученных в перечислениях b) 2) и c) 2), за параметр «Максимальная неоднородность коэффициента отражения элемента» для всего сканирования:
<*> DF — обозначение параметра «Дефекты».
Для пояснения работы этого алгоритма на рисунке 5 приведены три примера участка профиля отражения при сканировании (SRP), каждый из которых показывает коэффициент отражения элементов-штрихов, содержащих один или несколько пиков и впадин. Горизонтальная линия, обозначенная как TG, представляет параметр «Глобальное пороговое значение». Буквой M на рисунке 5 обозначена разность коэффициентов отражения, которая равна постоянной величине, соответствующей произведению постоянной корректировки дефектов «c» на значение параметра «Контраст символа».
Левое изображение фрагмента профиля отражения при сканировании, приведенное на рисунке 5, является примером случая, в котором значение параметра «Дефекты» будет уменьшено, поскольку разность коэффициентов отражения в точках B и A менее величины M. Значение параметра «Дефекты» будет уменьшено, т.к. неоднородность коэффициента отражения элемента ERNleft, представляемая разностью коэффициентов отражения в точках A и B, очень мала (в частности, она намного меньше величины M), и поэтому коэффициент F будет соответственно небольшим в перечислении c) vi). Таким образом, параметр «Дефекты» для этого элемента будет представлять собой произведение небольшого коэффициента на разность коэффициентов отражения между точками B и C.
Среднее изображение фрагмента профиля отражения при сканировании, приведенное на рисунке 5, является примером, демонстрирующим случай, когда в элементе присутствует несколько пиков и впадин, но неоднородность коэффициента отражения элемента ERNleft (разность коэффициентов отражения в точках E и D) намного больше величины M. Поэтому на параметр «Дефекты» не повлияют действия, приведенные в перечислении c) vii), поскольку коэффициент F будет установлен равным 1 в перечислении c) vi).
Правое изображение фрагмента профиля отражения при сканировании, приведенное на рисунке 5, фактически эквивалентно примеру среднего изображения в том, что касается данного алгоритма, даже несмотря на то, что неоднородности коэффициента отражения элемента ERNleft и ERNright различаются для каждого локального максимума. В частности, разность коэффициентов отражения в точках F и G намного больше величины M, и поэтому коэффициент F будет установлен равным 1 в перечислении c) vi).
| a) Значение параметра «Дефекты» снижено | b) Значение параметра «Дефекты» не снижено | c) Значение параметра «Дефекты» не снижено |
A — локальное минимальное значение в элементе в примере a); B — локальное максимальное значение в элементе в примере a); C — минимальное значение в элементе в примере a); D — минимальное значение в элементе в примере b); E — локальное максимальное значение в элементе в примере b); F — локальное максимальное значение в элементе в примере c); G — минимальное значение в элементе в примере c)
Рисунок 5 — Примеры, иллюстрирующие вычисления значения ERN
5.4.9 Параметр «Декодируемость»
Параметр «Декодируемость» символа штрихового кода является мерой точности его изготовления по отношению к рекомендуемому алгоритму декодирования. Обычно считается, что оборудование для сканирования символов штрихового кода эффективнее работает с символами с более высокими уровнями параметра «Декодируемость», чем с символами, имеющими более низкие уровни данного параметра.
В соответствующих спецификациях символик штрихового кода приведены правила, определяющие номинальные размеры для каждой символики. Рекомендуемый алгоритм декодирования позволяет выделить поле допусков при печати и считывании и определить один или несколько пороговых значений выбора, в которых принимается решение относительно ширины элементов или иных измерений.
Параметр «Декодируемость» профиля отражения при сканировании является частью поля допуска, которое не было использовано в процессе печати и действительно для процесса сканирования. При вычислении значения параметра «Декодируемость» (V) для профиля отражения при сканировании необходимо обратить внимание на размеры, требуемые для рекомендуемого алгоритма декодирования в соответствующей спецификации символики. В настоящем подразделе термин «размер» относят:
- к ширине одиночного элемента для символик, которые используют его в рекомендуемом алгоритме декодирования (например, «Code 39» <*>);
<*> См. ГОСТ ISO/IEC 16388-2017 «Информационные технологии. Технологии автоматической идентификации и сбора данных. Спецификация символики штрихового кода Code 39».
- к совокупной ширине двух или более смежных элементов для символик, использующих для декодирования измерения от края до подобного края (например, «Code 128» <**>).
<**> См. ГОСТ ISO/IEC 15417-2013 «Информационные технологии. Технологии автоматической идентификации и сбора данных. Спецификация символики штрихового кода Code 128».
При вычислении параметра «Декодируемость» учитывают следующие факторы:
a) среднюю выполненную ширину A для конкретных видов размеров [например, узких элементов или комбинаций штриха и пробела, номинально достигающих двух (или трех или четырех модулей и т.д.)] в профиле отражения при сканировании;
b) пороговое значение выбора, применимое при измерениях того же типа, что A (DT);
c) фактический размер, показывающий наибольшее отклонение от A в направлении порогового значения выбора, M.
Параметр «Декодируемость» V вычисляют по формуле
где || — представление абсолютного значения функции;
(DT — M) — остающееся поле, не используемое при изменениях печати;
(DT — A) — полное теоретическое поле, основанное на идеальном размере элемента(ов).
На рисунке 6 представлен указанный принцип.
Заштрихованная область представляет собой диапазон размеров, подобных A (например, узкие элементы). A — средняя возможная ширина элемента; B — ширина элемента с наибольшим отклонением; C — пороговое значение выбора; D — полное поле; E — остающееся поле
Рисунок 6 — Принцип определения размеров параметра «Декодируемость»
Дополнительные специальные формулы, применимые к символикам с двумя значениями ширины или к (n, k) символикам, приведены в приложении A. Для конкретного расчета, уникального для каждой символики параметра «Декодируемость», следует обращаться к спецификации символики.
5.4.10 Проверка свободной зоны
Среднюю ширину узкого элемента Z вычисляют и корректируют при определении свободных зон, основанных на этом размере. Значения Rmax, ERN свободных зон и Rs свободных зон, используемые для первоначального анализа профиля, сравнивают с новыми значениями, полученными для скорректированных свободных зон. Если значение(я) будет (будут) отличаться, анализ неестественной части профиля отражения при сканировании следует повторить.
6 Оценка символа
6.1 Общие положения
Вследствие использования разных типов устройств считывания штрихового кода в различных условиях, существующих в практических применениях, уровень качества символа штрихового кода, требуемый для обеспечения допустимого уровня эффективности, будет отличаться. В нормативных документах по применению должна быть определена необходимая эффективность в виде класса символа в соответствии с указаниями, приведенными в E.3.
Оценку символа следует применять для получения относительного показателя качества символа при используемых условиях измерения. Каждый профиль отражения при сканировании должен быть проанализирован, и каждому из оцениваемых параметров должен быть присвоен класс из убывающего ряда целых чисел от 4,0 до 0 с шагом 0,1. Класс 4,0 соответствует самому высокому уровню качества, в то время как класс 0 соответствует уровню брака. Класс каждого профиля отражения при сканировании определяется самым низким классом любого параметра для данного профиля. Полный класс символа должен быть равен среднеарифметическому значению классов профиля. Если любые два сканирования одного и того же символа приводят к различным данным декодирования, то полный класс символа независимо от отдельных классов профиля отражения при сканировании будет равен 0. Пример оценки качества символа приведен в приложении C. Для интерпретации профиля отражения при сканировании и оценок профиля см. приложение E. Приложение I содержит сопоставление информации, связанной с методологией, приведенной в настоящем стандарте, с иными более старыми методологиями контроля качества печати символов штрихового кода, которые считаются традиционными методологиями.
Для определения причин получения классов низкого качества необходимо исследовать классы по каждому из сомнительных параметров профиля отражения при сканировании, как описано в E.2. Информация для управления процессом может быть получена из средних арифметических значений классов для каждого параметра, полученного из всех профилей отражения при сканировании (см. J.5). Если отдельные классы не поддаются достаточному объяснению, может возникнуть также необходимость исследования графика(ов) одиночного профиля(ей) отражения при сканировании.
6.2 Оценка профиля отражения при сканировании
6.2.1 Общие положения
Класс профиля отражения при сканировании определяет наименьший класс следующих параметров:
c) минимальный коэффициент отражения (Rmin);
d) минимальный контраст края ;
h) любых дополнительных требований, установленных нормативным документом (спецификацией) по применению или спецификацией символики.
Параметры следует измерять в вышеприведенной последовательности.
6.2.2 Параметр «Декодирование»
Декодируемые символы должны соответствовать спецификации символики, особенно в части знаков, кодирующих данные, знаков start (старт) и stop (стоп), контрольного знака(ов) символа, свободных зон и межзнаковых интервалов (где это необходимо <*>). Если профиль отражения при сканировании не декодируется с использованием рекомендуемого алгоритма декодирования, то ему следует присвоить класс 0, соответствующий уровню брака. В противном случае он должен получить класс 4,0.
<*> Межзнаковые интервалы используют в символах символик дискретного кода.
6.2.3 Оценка параметров, связанных с коэффициентами отражения
Параметры «Контраст символа» , «Модуляция» (RMOD) и «Дефекты» (DF) могут оцениваться по классам в интервале от 4,0 до 0 с шагом 0,1; параметры «Минимальный коэффициент отражения» (Rmin) и «Минимальный контраст края» могут быть оценены классом 4,0 или 0. Данные параметры взаимозависимы и должны рассматриваться совместно.
Значения параметров, соответствующие различным классам, приведены в таблице 2.
Оценка параметров, связанных с коэффициентами отражения
Для параметров "Контраст символа" (SC), "Модуляция" (MOD) и "Дефекты" класс вычисляют как интерполированное значение, округленное до ближайшего уровня класса с точностью 0,1. Например, значение параметра "Контраст символа" (SC) = 52% соответствует классу 2,8, а параметра "Модуляция" (MOD) = 0,69 соответствует классу 3,9. Для примера с параметром SC десятичную дробную часть класса параметра "Контраст символа" (SC) вычисляют как дробную часть диапазона для класса 2 (15%), на которую измеренное значение (52%) превышает минимальное значение для класса 2 (40%), вычисленное как 2 + [(52% - 40%)/15%], что соответствует 0,8. В нижнем диапазоне (классы ниже 1,0) класс должен быть интерполирован от 1 до 0, за исключением параметра "Дефекты", который должен быть равен 0 для всех значений более 0,30.
Примечание - При округлении результата с шагом 0,1 в меньшую сторону до ближайшего значения, близкого к пограничному значению, но не равного ему или не превышающего его, не осуществляют округление до класса, соответствующего следующему более высокому уровню. Например, значение "Контраст символа" (SC), равное 69,9%, получит оценку 3,9, а не 4,0.
6.2.4 Декодируемость
Значение параметра "Декодируемость" (V) для каждого профиля отражения при сканировании рассчитывают по формуле для рассматриваемого типа символики, приведенного в приложении A, и, при необходимости, дополняют формулами, специфичными для конкретной символики, которые содержатся в спецификации символики. Параметр "Декодируемость" оценивается классом от 4,0 до 0 с округлением шагом 0,1 в соответствии с таблицей 3. Например, значение V = 0,56 соответствует классу 3,5, а V = 0,20 - классу 0,0.
Классы параметра "Декодируемость"
| Значение параметра "Декодируемость" (V) | Класс |
|---|---|
| >= 0,62 | 4,0 |
| >= 0,50 и < 0,62 | 3,0 - 3,9 |
| >= 0,37 и < 0,50 | 2,0 - 2,9 |
| >= 0,25 и < 0,37 | 1,0 - 1,9 |
| >= 0,20 и < 0,25 | 0,0 - 0,9 |
| < 0,20 | 0 |
6.3 Обозначение класса символа
Класс символа имеет смысл, если он приведен с указанием источника оптического излучения и размера апертуры, используемыми при измерениях. Обозначение класса должно быть представлено в формате:
где G - полный класс символа, т.е. среднее арифметическое от классов профиля отражения при сканировании с указанием одной позиции в десятичном разряде;
A - ссылочный номер апертуры из таблицы 1;
L - характеристика источника оптического излучения путем указания длины волны в нанометрах в максимуме интенсивности излучения для узкополосного источника оптического излучения, с указанием буквы "W" для широкополосного источника оптического излучения или иным обозначением в соответствии со спецификацией по применению;
Y - угол падения оптического излучения (необязательно для значения по умолчанию /45) с указанием, при необходимости, спецификатора освещения или без него.
Пример - 2,7/05/660 означает, что средний класс профиля отражения при сканировании равен 2,7, а данный профиль получен с использованием апертуры 0,125 мм (ссылочный номер 05) и источника оптического излучения с длиной волны 660 нм.
Если применяется настройка верификатора ISO/IEC 15415 <*> с использованием освещения с четырех сторон (см. 5.2.4), в формальный класс должен быть включен спецификатор освещения, например /45Q для 4-стороннего освещения с углом 45°.
В настоящем приложении приведены общие формулы для расчета значения параметра "Декодируемость" (V) для символик, рекомендуемый алгоритм декодирования которых определяет пороговые значения выбора. Эти формулы могут быть дополнены формулами, характерными для конкретных символик и определенными в соответствующих спецификациях символики.
A.2 Символики с двумя значениями ширины
В каждом профиле отражения при сканировании рассчитывают N и Z для всего символа.
Для каждого знака символа или вспомогательного шаблона рассчитывают пороговое значение выбора RT <*> в соответствии с рекомендуемым алгоритмом декодирования.
<*> В ISO/IEC 15416:2025 ошибочно приведено сокращение RT из ISO/IEC 15416:2016.
Значение параметра "Декодируемость" для знака символа VC равно меньшему из значений V1 или V2.
За параметр "Декодируемость" (V) профиля отражения при сканировании принимают наименьшее значение VC любого знака символа или вспомогательного шаблона.
A.3 Символики, декодируемые от края до подобного края [(n, k) символики <**>]
<**> Обозначения: n - число модулей в знаке символа (n, k) символики; k - число пар элементов в знаке символа для (n, k) символики.
При необходимости в каждом профиле отражения при сканировании рассчитывают значение Z для символа в целом:
Для каждого знака символа определяют ряд пороговых значений выбора Tj:
- для всех значений i от 1 до 2(k - 1) и всех j от 1 до n - 2(k - 1) значение K равно меньшему из абсолютных значений (ei - Tj) или предыдущему значению K, где ei является измерением от начального края элемента i до начального края элемента (i + 2).
За значение параметра "Декодируемость" (V) профиля отражения при сканировании принимают наименьшее значение VC любого знака символа или вспомогательного шаблона.
АЛГОРИТМ ОПРЕДЕЛЕНИЯ ПОРОГОВОГО ЗНАЧЕНИЯ - ОПИСАНИЕ АЛГОРИТМА
Начинают с создания гистограммы всех измеренных значений коэффициента отражения в профиле отражения при сканировании, ограниченного границами правой и левой свободных зон, и действуют следующим образом:
a) задают начальное состояние переменной minVariance очень большим числом, а Tmin и Tmax устанавливают в исходное состояние, равное нулю;
b) для каждого значения в градациях серого "t", начиная с наименьшего и заканчивая наибольшим значением (от 0 до 255 для 8-битового датчика изображения):
-
вычисляют среднее значение и дисперсию пикселей со значением ниже t и обозначают их MeanDark и VarianceDark;
-
вычисляют среднее значение и дисперсию пикселей со значением выше или равным t и обозначают их MeanLight и VarianceLight;
-
если значение Variance < minVariance, сохраняют Variance в значении minVariance и сохраняют значение t как Tmin;
-
если значение Variance = minVariance сохраняют значение t как Tmax.
Примечание - Этот этап используют для разрешения спорных случаев. Tmin - это наименьший уровень оттенка серого, при котором дисперсия минимальна, а Tmax - наибольший уровень оттенка серого, при котором дисперсия остается такой же минимальной;
c) если значение Tmax равно нулю, то оптимальное пороговое значение T = Tmin; в противном случае, T = (Tmin + Tmax)/2.
ПРИМЕР ОЦЕНКИ КАЧЕСТВА СИМВОЛА
C.1 Оценка конкретного профиля отражения при сканировании
Классы профиля отражения при сканировании (см. рисунок 3) определяют в предположении, что измерение проводят с использованием источника оптического излучения с длиной волны 900 нм (инфракрасная область спектра) и апертуры 0,125 мм. Конкретные значения, используемые в настоящем примере, приведены для иллюстрации и не обязательно точно соответствуют рисунку 3.
Для оценки профиля отражения при сканировании в соответствии с рисунком 3 фактические коэффициенты отражения могут быть определены графически.
Параметр "Минимальный коэффициент отражения" (Rmin) составляет 10%, а параметр "Максимальный коэффициент отражения" (Rmax) - 82%. Параметр "Глобальное пороговое значение" определяют равным 46% согласно приложению B. Значение Rmin менее, чем (0,5·82%) = 41% и поэтому соответствует параметру испытания (0,5·Rmax).
Параметр "Контраст символа": .
Параметр "Минимальный контраст края" присутствует на крае 4, где Rs и Rb равны 76% и 34% соответственно. .
Параметр "Модуляция" RMOD = 42%/72% = 0,58.
Максимальная неоднородность коэффициента отражения элемента , наибольшая неоднородность или дефекты в профиле отражения при сканировании могут быть найдены как пропуск (светлое пятно) в элементе 7 - штрихе. Значение равно 36% - 24% = 12%. может присутствовать в любом штрихе, пробеле или свободной зоне. Таким образом, значение параметра "Дефекты" составляет 12%/72% = 0,17.
Если принять, что символ декодирован правильно (как последовательность знаков "Start $ M Stop" в символе символики "Code 39" <*>) и рассчитанное значение параметра "Декодируемость" V составляет 0,58, для профиля отражения при сканировании, представленного на рисунке 3, могут быть определены следующие классы отдельных параметров и класс профиля отражения при сканировании (см. таблицу C.1).
<*> См. ГОСТ ISO/IEC 16388-2017 "Информационные технологии. Технологии автоматической идентификации и сбора данных. Спецификация символики штрихового кода Code 39".
Классы профиля отражения при сканировании в соответствии с рисунком 3
Поскольку наименьший класс отдельного параметра в этом примере (класс для параметра "Модуляция" MOD) равен 2,8, класс профиля отражения при сканировании равен 2,8.
Если принять, что в серии из 10 сканирований символа, приведенного на рисунке 3, были определены следующие классы профилей отражения при сканировании:
2,1; 2,1; 3,0; 3,1; 4,0; 2,0; 2,1; 1,9; 3,1; 2,8,
то среднее арифметическое этих классов составляет 2,62, что означает, что любой разряд после первого десятичного разряда отбрасывается (а не округляется математически). Например, значение 2,699 должно быть сокращено до 2,6.
Следовательно, в этом примере полный класс символа - 2,6.
Результат должен быть представлен в следующем виде:
Если бы использовалось освещение с четырех сторон под углом 45°, то результат был бы представлен как: 2,6/05/660/45Q.
В некоторых случаях (например, при проектировании и производстве материалов упаковки с символами штрихового кода) требуется или рекомендуется оценить пригодность подложек и/или цветов красителей для данного применения штрихового кода. Это может быть выполнено до нанесения символа в соответствии с настоящим стандартом.
Оценка символа должна быть произведена согласно параметрам отражения в соответствии с 6.2.3, когда он измеряется в своей окончательной конфигурации, т.е. на полностью заполненной упаковке.
Если невозможно измерить символ в указанной конфигурации, можно пренебречь эффектами просвечивания, препятствующими высокому контрасту комбинаций штрихов и пробелов, если при последующем измерении непрозрачность подложки равна или больше 0,85. Если непрозрачность меньше 0,85, символ должен быть измерен на фоне однородной темной поверхности, коэффициент отражения которой не превышает 5%.
Непрозрачность подложки рассчитывают следующим образом:
где R1 - коэффициент отражения образцового листа подложки, лежащего на поверхности белого цвета с коэффициентом отражения 89% или более;
R2 - коэффициент отражения того же образцового листа, лежащего на поверхности черного цвета с коэффициентом отражения не более 5%.
Рекомендуемые условия освещения, определенные для измерения коэффициента отражения, должны обеспечивать в максимально возможной степени отсутствие зеркального отражения при представительной оценке диффузного отражения от символа и подложки. Материалы с высоким глянцем и материалы с характеристиками диффузного отражения, изменяющимися от угла падения и/или угла сбора излучения, могут иметь классы, отличающиеся от полученных с использованием рекомендованной оптической схемы.
D.4 Поверхностное ламинирование
Символ, защищаемый ламинированием, оценивают по параметрам отражения в соответствии с 6.2.3 при условии измерения совместно с ламинатом. Толщина защитного покрытия, включая связующее вещество, должна быть как можно меньше, чтобы минимизировать его воздействие на эффективность считывания символа.
D.5 Статические измерения коэффициента отражения
В некоторых случаях может потребоваться выполнение статического измерения коэффициента отражения образцов подложки, на которых должен быть нанесен штриховой код, и цветных вставок или образцов красителей, воспроизводящих цвет, которым будет напечатан штриховой код. В результате измерений можно спрогнозировать результаты, которые будут получены при динамическом сканировании символа.
Статические измерения коэффициента отражения проводят в соответствии с конкретным применением, длиной волны, размером апертуры и оптическим устройством, согласно 5.2.2 - 5.2.4.
Там, где оборудование для измерения коэффициента отражения не удовлетворяет требованиям настоящего приложения, оптическую плотность можно измерить с помощью стандартного денситометра с соответствующим источником излучения, настроенного на следующие оптическую плотность D и коэффициент отражения R:
Примечание - Невозможно предсказать с высокой степенью точности контраст символа и особенно контраст края, который будет получен в напечатанном символе. В связи с этим целесообразно предусмотреть определенные предохранительные пределы минимальных значений для установленных классов.
D.5.2 Прогнозирование параметра "Контраст символа"
При прогнозировании параметра "Контраст символа" (SC) коэффициент отражения измеряют на образцах, имитирующих области с наибольшим Rmax и наименьшим Rmin коэффициентами отражения, которые будут присутствовать в окончательном символе.
Наиболее вероятно, что для большинства символов штрихового кода коэффициент отражения Rmax должен присутствовать в свободной зоне символа; следовательно, для того, чтобы имитировать условия, соответствующие свободной зоне, коэффициент отражения Rmax должен быть измерен в центре области измерения с диаметром не менее десятикратного размера на материале, на котором должен быть нанесен символ.
Для большинства символов штрихового кода коэффициент отражения Rmin с наибольшей вероятностью будет присутствовать в наиболее широких штрихах символа; следовательно, для того, чтобы имитировать условия, с наибольшей вероятностью воспроизводящие значения Rmin, встречающиеся на практике, коэффициент отражения должен быть измерен в центре полосы материала, ширина которой в два-три раза больше ширины этого штриха, и подобранной по цвету к штрихам, подлежащим печати.
Прогнозируемое значение параметра "Контраст печати" (SC) можно рассчитать по формуле
D.5.3 Прогнозирование параметров "Минимальный контраст края"  и "Модуляция"
Для того, чтобы оценить класс параметра "Модуляция" (MOD), необходимо заранее знать параметр "Минимальный контраст края", подобный встречающемуся при реальной печати. Наиболее предпочтительным является проведение измерения контраста края в напечатанном символе. Если это невозможно, для прогнозирования  требуется провести измерения на образцах, имитирующих наименьшую разность коэффициентов отражения, которая может существовать для смежных элементов. Наиболее вероятно, что для большинства символов штрихового кода это условие соблюдается, когда светлый и темный элементы шириной каждый 1X находятся рядом и с противоположной стороны светлого элемента присутствует широкий темный элемент.
Для имитации этого условия при формировании маски, приведенной на рисунке D.1, должен быть вырезан образец материала того же цвета, что и подлежащий печати символ штрихового кода.
Рисунок D.1 — Маска для статических измерений коэффициента отражения
Маска, представленная на рисунке D.1, должна быть изготовлена из тонкого материала, подобного применяемому на практике. Однако, она будет иметь некоторую толщину и таким образом создавать тень. Чтобы минимизировать влияние этого эффекта, следует ориентировать источник излучения измерительного устройства вдоль высоты измеряемых элементов. Узкий темный элемент AA и узкий светлый элемент BB должны быть равны по ширине размеру X наносимого символа, а высота элемента BB должна быть не менее большего из значений 20X или 10 мм.
Измерение коэффициента отражения пробела Rs должно быть проведено на узком светлом элементе, когда маска (см. рисунок D.1) помещена поверх фона того же материала и цвета, на котором будет напечатан штриховой код.
Измерение коэффициента отражения штриха Rb должно быть проведено на узком темном элементе, когда маска (см. рисунок D.1) помещена поверх фона того же материала и цвета, на котором будет напечатан штриховой код.
Далее прогнозируемое значение параметра "Контраста края"  может быть рассчитано как разность Rs и Rb.
Для материалов, которые не удовлетворяют результатам оценки по непрозрачности в соответствии с D.2, следует проводить измерения для прогнозирования параметров  и  на образцах на подложке с однородной темной поверхностью с коэффициентом отражения не более 5%. Затем должны быть проведены аналогичные измерения на образцах на подложке с однородной поверхностью с коэффициентом отражения не менее 89%. Для испытаний как на темном, так и на светлом фоне рассчитанные статические значения параметров SC и  должны быть более или равны минимальным значениям для класса, выбранного для применения.
Прогнозируемое значение параметра "Модуляция" MOD' может быть рассчитано как отношение  к .
D.5.4 Приемлемость измеренного и рассчитанного значений
Все классы, соответствующие статическим значениям параметров SC и и рассчитанным значениям для параметра «Модуляция», должны быть равны или превышать минимальный полный класс символа, установленный для данного применения.
ИНТЕРПРЕТАЦИЯ ПРОФИЛЯ ОТРАЖЕНИЯ ПРИ СКАНИРОВАНИИ И КЛАССОВ СИМВОЛА
E.1 Значимость профилей отражения при сканировании
Профиль отражения при сканировании представляет собой сигнал от типового сканера штрихового кода. Прежде чем поступить в декодер в устройстве считывания штрихового кода, этот сигнал обрабатывается схемой обнаружения края.
Для обеспечения выделения искомых элементов цепями обнаружения края необходимо учитывать следующие факторы отражения:
- параметр «Глобальное пороговое значение» должно присутствовать в каждом крае символа;
- параметры «Контраст символа», «Модуляция», «Минимальный контраст края» не должны быть слишком низкими;
- параметры «Дефекты» и «Наименьший коэффициент отражения» не должны быть слишком велики.
Кроме того, для обеспечения надлежащего функционирования декодера должны быть учтены следующие параметры:
Для выявления возможных причин возникновения низких классов при проверке символов должны быть исследованы как классы отдельных параметров, так и полный класс. При этом необходимо иметь в виду следующие типовые взаимосвязи между параметрами. Для управления процессом дополнительная информация может быть получена путем усреднения классов, определенных для каждого параметра по всем профилям отражения при сканировании. В частности, для текущего управления эффективностью печатающего устройства или печатного пресса при длительном процессе печати допускается использовать измерение параметра «Среднее приращение ширины штриха» или «Среднее сокращение ширины штриха».
- может отображаться непосредственно (как среднее);
- уменьшает параметр «Контраст края» (EC);
- уменьшает параметр «Модуляция» (MOD);
- уменьшает параметр «Декодируемость»:
- если приращение несистематическое, то параметр «Декодируемость» будет ухудшаться, хотя параметр «Среднее приращение штриха» не будет чрезмерным;
- если приращение систематическое, то параметр «Декодируемость будет низким, а параметр „Среднее приращение ширины штриха“ будет более высоким;»
- может привести к браку при оценке параметра «Декодирование», если приращение чрезмерно.
- может отображаться непосредственно (как среднее);
- первоначально увеличивает параметр «Контраст края» (EC), при чрезмерном проявлении уменьшает EC;
- первоначально увеличивает параметр «Модуляция» (MOD), при чрезмерном проявлении уменьшает MOD;
- может увеличивать параметр «Наименьший коэффициент отражения» Rmin;
- уменьшает параметр «Декодируемость»:
- если уменьшение несистематическое, то параметр «Декодируемость» будет ухудшаться, хотя параметр «Среднее сокращение ширины штриха» не будет чрезмерным;
- если уменьшение систематическое, то параметр «Декодируемость» будет низким, а параметр «Среднее сокращение ширины штриха» будет более высоким;
- может привести к браку при оценке параметра «Декодирование», если проявление чрезмерно.
- вызывают изменения декодируемости профилей отражения при сканировании;
- могут привести к браку при оценке параметра «Декодирование», если проявление чрезмерно.
Неравномерное покрытие красителем:
- уменьшает параметр «Контраст края» (EC);
- уменьшает параметр «Модуляция» (MOD);
- может увеличивать максимальную неоднородность коэффициента отражения элемента ;
- может вызвать декодирование ложных элементов (брак при оценке параметра «Декодирование»).
- увеличивают параметр «Неоднородность коэффициента отражения элемента» (ERN);
- могут при чрезмерной величине вызвать декодирование ложных элементов (брак при оценке параметра «Декодирование»);
- могут вызывать отказ при определении края.
E.3 Установление классов в применениях
На практике символы с различными классами могут показывать хорошую эффективность, поскольку в системах с использованием штрихового кода возможны вариации свойств, в частности:
- избыточности по высоте;
- допусков в алгоритмах декодирования;
- возможности операторов повторно сканировать при ошибке считывания;
- наличия сканирующего оборудования, допускающего множественные пути сканирования.
В нормативных документах, регламентирующих требования по применению штрихового кода, должен быть определен минимальный приемлемый класс (с указанием размера, формы апертуры и длины волны излучения или источника оптического излучения) для обеспечения соответствия характеристикам условий сканирования.
Символы с полными классами 3,5 или более являются символами наивысшего качества и должны, как правило, демонстрировать наибольшую надежность. Этот класс должен быть определен как минимальный там, где считывающее устройство сканирует символ только один раз (с небольшой возможностью повторного сканирования в случае отказа при считывании) или ограничивается фиксированным единичным путем сканирования.
Для символов с полными классами от 2,5 до 3,5 при сканировании по одному пути может потребоваться повторное сканирование для декодирования. Класс 2,5 — минимально допустимый для систем, где символ будет считываться в большинстве случаев при одиночном сканировании, но при этом допускается повторное сканирование.
Для символов с полными классами от 1,5 до 2,5 с большей вероятностью, чем для символов с более высокими классами, может потребоваться повторное сканирование. Для наилучшей эффективности считывания должны использоваться устройства, которые обеспечивают множественные пути сканирования по длине символа, или система должна допускать частые попытки повторного сканирования.
Символы с полными классами от 0,5 до 1,5 должны считываться оборудованием, предусматривающим множественные уникальные пути сканирования по длине символа. Ряд считывающих устройств может быть не в состоянии эффективно сканировать некоторые из таких символов. Разработчики системы в таком случае могут предложить альтернативные средства ввода данных. До принятия символов этих классов в определенных применениях рекомендуется, чтобы символы для определения соответствия результатов допустимым ограничениям были проверены тем типом считывающих устройств штрихового кода, который должен использоваться.
Символы с полными классами ниже 0,5 дадут большое количество «не подлежащих считыванию» профилей отражения при сканировании, и обеспечение надежности при использовании любых устройств считывания становится маловероятным.
E.4 Буквенное обозначение классов при оценке
В некоторых нормативных документах (спецификациях) по применению классы идентифицируют с использованием латинских букв A, B, C, D и F, что соответствует классам, обозначенным цифрами 4, 3, 2, 1 и 0, используемым в настоящем стандарте.
Соответствие обозначений классов при оценке символов приведено в таблице E.1.
Соответствие обозначений полных классов при оценке символов
| Цифровое обозначение класса символа | Буквенное обозначение класса |
|---|---|
| От 3,5 до 4,0 | A |
| От 2,5 до < 3,5 | B |
| От 1,5 до < 2,5 | C |
| От 0,5 до < 1,5 | D |
| Ниже 0,5 | F |
РУКОВОДСТВО ПО ВЫБОРУ ДЛИНЫ ВОЛНЫ
В соответствии с 5.1 и 5.2.2 необходимо выполнить измерения с длиной волны, используемой в конкретных условиях сканирования. Если в нормативном документе, регламентирующем требования по применению, не определен источник оптического излучения, то для обеспечения достоверных измерений необходимо определить наиболее приемлемую длину волны, чтобы полученные результаты действительно отображали сканирование, подобное проводимому в рамках конкретного применения.
F.2 Влияние вариаций длины волны
Коэффициент отражения подложки или элемента символа штрихового кода изменяется в зависимости от длины волны падающего излучения. Черная, синяя или зеленая напечатанные области имеют тенденцию к сильному поглощению излучения в красной части визуальной области спектра (что проявляется в низком отражении), в то время как белая, красная или оранжевая области в большой степени отражают падающее излучение. В инфракрасной области спектра цвет элемента определяется содержанием пигмента в красителе (например, содержанием углерода) и не коррелируется с коэффициентом отражения. Если считать за базовый коэффициент отражения, измеренный на длине волны 633 нм, то при измерениях на длинах волн 660 нм или 680 нм результаты могут отличаться настолько значительно, что для штрихов, напечатанных на некоторых типах термобумаги, это может привести к изменению класса символа на одну-две единицы или более.
РУКОВОДСТВО ПО ВЫБОРУ ЧИСЛА СКАНИРОВАНИЙ СИМВОЛА
Символы штрихового кода разработаны для обеспечения значительной избыточности по высоте содержащейся в них закодированной информации. Наличие локальных дефектов и изменений в параметрах по высоте символа может привести к значительным различиям в профилях отражения при сканировании, проведенных по различным путям вдоль длины символа. Следовательно, необходимо оценивать полное качество символа усреднением классов профилей отражения, полученных при сканированиях по различным путям.
Минимальное количество сканирований символа, как определено в 5.2.6, должно быть равно большему из двух значений: либо десяти, либо отношению высоты полосы проверки к диаметру измерительной апертуры.
Если путем документированных формальных процедур оценки качества, проведенных в соответствии с ISO 9000 <*> и другими связанными с ним стандартами, выявлено, что в процессе производства (в частности, при условиях, указанных в J.1) присутствует относительно низкое число указанных дефектов, для упрощения оценки качества большого количества символов число сканирований символа может быть сокращено. Для уточнения степени такого сокращения см. J.2.
Существует широкий спектр устройств верификации, разработанных для измерения качества символов штрихового кода. В таблице H.1 приведен типовой протокол верификации <*>, полученный с помощью одного из этих устройств (для протокола, полученного с использованием измерительной апертуры диаметром 0,250 мм, что соответствует ссылочному номеру 10, и источника излучения с длиной волны 660 нм класс должен быть обозначен как 3,3/10/660).
<*> Пример протокола верификации на русском языке приведен в дополнительном приложении ДА.
СРАВНЕНИЕ С ТРАДИЦИОННЫМИ МЕТОДИКАМИ
Для оценки качества печати традиционно (в ряде нормативных документов, регламентирующих применение) применяют две методики. Рекомендации, приведенные в настоящем стандарте, должны помочь пользователям, в особенности изготовителям символов, сравнивать полученные результаты с данными традиционными параметрами:
a) измерениями ширины элементов-штрихов и, в особенности, приращения/сокращения размеров элемента по отношению к номинальным;
b) результатом вычисления параметра «Сигнал контраста печати» (PCS), исходя из значений коэффициентов отражения от светлого RL и от темного RD.
Если символы используют в применении, где качество печати не нормируется в соответствии с настоящим стандартом, два указанных параметра могут быть измерены как часть процедуры оценки качества символа и, в частности, должны быть измерены для управления процессом при изготовлении символов (приложение J). Однако они должны быть исключены из схемы оценки настоящего стандарта, так как критерии приемки или отбраковки, которые они используют, не отражают свойств сканирующих систем. Их включение в настоящий стандарт как необязательных измеряемых, но не оцениваемых параметров, должно дать возможность связать предварительные сведения об изменении качества с приведенной методикой.
I.2 Корреляция между параметром «Сигнал контраста печати» и измерениями параметра «Контраста символа»
Ряд нормативных документов (спецификаций) по применению штрихового кода, предусматривающих оценку контраста между штрихами и пробелами или фоном с использованием понятия параметр «Сигнал контраста печати» (PCS), определяет минимальную допустимую величину PCS. В одних случаях это фиксированное значение (например, PCSmin = 0,75 — задаваемое в общем случае значение), в других PCSmin — функция коэффициента отражения фона.
Параметр «Сигнал контраста печати» рассчитывают по формуле
где PCS — параметр «Сигнал контраста печати» (PCS);
RL — коэффициент отражения фона (пробела);
RD — коэффициент отражения штриха.
Многие из нормативных документов (спецификаций) не определяют точки, в которых измеряют RL и RD. Следовательно, существует риск несогласованности в определении параметра PCS. Кроме того, методы оценки профиля, определенные в настоящем стандарте, лучше представляют свойства сканирования символов штрихового кода, чем методы, основанные на параметре PCS. Следовательно, при использовании параметра PCS для оценки качества печати символы, которые дают надежные результаты, могут не соответствовать требованиям минимального значения параметра PCS, а символы, соответствующие этим требованиям, могут сканироваться недостаточно надежно.
Однако можно соотнести измерения параметра PCS с параметром «Контраст символа», принимая RL равным Rmax и RD равным Rmin (предположение может не представлять фактически измеренного данным устройством значения параметра PCS). Значения параметров PCS и SC могут быть затем взаимно рассчитаны следующим образом:
Примечание - Профили отражения при сканировании, в которых параметр PCS < 0,50, не пройдут испытаний в соответствии с настоящим стандартом по параметру «Минимальный коэффициент отражения» (Rmin) (см. 6.2.3), и их класс, таким образом, будет определен как 0.
В таблице I.1 приведены значения параметров «Контраст символа» (SC) и «Сигнал контраста печати» (PCS) для характерных комбинаций значений Rmax и Rmin. В таблице I.2 приведены значения параметра PCS для различных значений и классов параметра «Контраст символа» для диапазона значений Rmax.
Значения параметров SC и PCS для различных комбинаций коэффициента отражения
Значения параметра PCS для различных значений параметров SC и Rmax
I.3 Руководство по оценке для применений, дополнительно регламентирующих параметр PCS
Для применений, где требования к контрасту основаны на параметре «Сигнал контраста печати» (PCS), и должны быть установлены требования по оценке качества в соответствии с настоящим стандартом и использованы следующие дополнительные рекомендации:
a) для символов с высоким коэффициентом отражения фона следует определять минимальный полный класс символа, охватывающий все параметры, на основе данных таблице I.2, минимального значения параметра PCS, установленного в применении, и диапазона коэффициентов отражения фона, которые могут встретиться в данном применении;
b) для конкретных применений, где может использоваться значительное число символов с низким коэффициентом отражения фона (например, где параметр Rmax обычно менее 45%), следует определять минимальный класс для всех параметров, кроме параметра «Контраст символа», и отдельный (более низкий) класс для параметра «Контраст символа» на той же основе, что и в перечислении a). Может потребоваться повышение предельных значений этого минимального класса по сравнению с тем, который должен быть обеспечен в соответствии с перечислением a) для устранения влияния низкого значения параметра «Контраст символа».
Можно принять эти положения, если:
- нормативный документ (спецификация) по применению определяет минимально допустимый уровень параметра PCS; и
- не возникает проблем при сканировании символов с фоном, имеющим низкий коэффициент отражения, и существует соответствие по минимальному значению параметра PCS с нормативным документом (спецификацией) по применению.
ТРЕБОВАНИЯ К УПРАВЛЕНИЮ ПРОЦЕССОМ
В настоящем приложении приведены сведения о применении методологии анализа профиля отражения при сканировании как источника обратной связи, полезной для управления основными переменными в процессе производства символов. Это, во-первых, приращение ширины элемента или сокращение ширины элемента и, во-вторых, параметр «Контраст символа». Метод выполнения коррекции является функцией используемого метода производства символов и не указан в настоящем приложении.
J.2 Управление процессом повторной печати
Для управления процессом изготовления символа, включающего:
- повторную печать одного и того же символа с одной и той же печатной формы или подобного материала; и
- формальные процедуры обеспечения качества, разработанные для подтверждения соответствия качества печати для области изображения в целом в течение всего периода изготовления партии печатной продукции, например при печати материалов для упаковки,
могут быть использованы следующие рекомендации:
- выборочная частота и размер выборки должны быть нормированы изготовителем символа как часть формальных процедур обеспечения качества и должны быть достаточными для обеспечения возможности обнаружения значительных отклонений качества символа;
- должен быть определен минимальный допустимый класс символа;
- минимальное число сканирований каждого символа должно определяться в соответствии с J.3. Оно зависит от вида отклонений в процессе изготовления символа и от того, насколько полученные полные классы символов превышают минимальный допустимый класс, определенный в соответствии с разделом 6.
В условиях, предусмотренных настоящим приложением, оборудование, разработанное для оперативной оценки качества символов в системе в процессе изготовления, может выполнить определенное количество проведенных последовательно за короткий интервал времени сканирований множества символов в различных положениях и анализировать получаемые при этом профили отражения при сканировании, как если бы они являлись многократным сканированием одного и того же символа. Однако этот подход не является абсолютной заменой процесса выборки образцов в соответствии с 5.2.5, поскольку он может не представлять измерения по всей высоте полосы проверки.
Число сканирований во время начальных циклов производства (при различных изменениях технологии процесса производства, оборудования, подложек или других материалов) должно нормироваться в соответствии с 5.2.6. Поскольку уровень качества определен как превышение полученного полного класса символа над минимально допустимым классом в соответствии с разделом 6, количество сканирований может быть уменьшено до значения, приведенного в таблице J.1, в которой графы «Превышение класса» представляют превышение полученного класса над минимально допустимым классом.
Число сканирований для первых трех символов в любой производственной партии должно базироваться на ожидаемой разности классов, определяемой по прошлым результатам испытаний; далее оно должно базироваться на текущих усредненных разностях классов, получаемых для последних трех измеренных символов.
| Минимально допустимый класс | |||||
| >= 3,5 | >= 2,5 | >= 1,5 | >= 0,5 | ||
| Превышение класса | Число сканирований | Превышение класса | Число сканирований | ||
| >= 0,2 | 2 | >= 0,4 | 2 | 3 | 3 |
| >= 0,1 | 3 | >= 0,3 | 3 | 4 | 4 |
| < 0,1 | 5 | >= 0,15 | 4 | 6 | 6 |
| < 0,15 | 5 | 8 | 10 | ||
Как часть процедуры управления процессом измерения качества печати традиционно использовались размеры параметра «Среднее приращение ширины штриха» или «Среднее сокращение ширины штриха». Для обеспечения обратной связи, позволяющей осуществлять регулирование процесса печати, улучшающее класс параметра «Декодирование» и прочие классы параметров, параметр «Среднее приращение ширины штриха» или «Среднее сокращение ширины штриха» должен рассчитываться и выражаться непосредственно в виде размеров или как процентное изменение размера X (или, если этот размер не нормирован, размера Z). Этот фактор не подлежит оценке, поскольку отклонения ширины конкретного элемента учитываются при оценке параметра «Декодируемость».
J.4.2 Символики с двумя значениями ширины
Для символик с двумя значениями ширины получаемое отношение № широкого элемента к узкому для символа рассчитывают по формуле
где AWB — среднее значение ширины широкого штриха;
AWS — среднее значение ширины широкого пробела.
где ANB — среднее значение ширины узкого штриха;
ANS — среднее значение ширины узкого пробела.
Межзнаковые промежутки в эти расчеты не включают.
В случае (n, k) символик полученный размер Z рассчитывают по формуле
где SAVE — среднее значение S для знаков.
J.4.4 Параметр «Среднее приращение ширины штриха»/«Среднее сокращение ширины штриха»
Для каждого типа символа задают параметр «Среднее приращение ширины штриха» или «Среднее сокращение ширины штриха» (как процент к X или Z) соотношением:
где X (и если необходимо Z) определяют в соответствии с 4.2 (и нижеуказанным примечанием);
G — параметр «Приращение ширины штриха» (если G — отрицательное число, оно представляет сокращение ширины);
- совокупная ширина выполненных штрихов;
- совокупная ширина штрихов номинального размера (в соответствии с нижеуказанным примечанием);
Примечание - В приведенной выше формуле размер X заменяют на Z, если X не нормируется. Ширину штрихов номинального размера рассчитывают: для символики с двумя значениями ширины — на основе размера X (или Z), умноженного на 1 или на № для узкого и широкого штрихов соответственно; для (n, k) символики — на основе числа модулей в штрихе.
Как указано в разделе 6, значительный объем дополнительной информации для управления процессом может быть получен с помощью средних значений отдельных классов параметров, полученных по всем профилям отражения при сканировании символа, для определения характеристик символа в целом при сглаживании влияния локальных вариаций.
В таблице J.2 указаны результаты процедуры усреднения. Приведены классы для различных параметров (кроме параметра «Приращение ширины штриха»).
Пример оценки профиля отражения при сканировании и усреднения параметров для 10 сканирований символа
Представленный в таблице J.2 анализ профилей отражения при сканировании показывает, в первую очередь, что существует значительное количество приращений ширины штриха, которые должны учитываться путем корректировок печати (например, уменьшение температуры печатающей головки термопринтера, уменьшение давления между печатным и офсетным цилиндрами на обычном печатном станке). Это оказывает определенное влияние на параметр «Декодируемость»; хотя все сканирования декодированы правильно, символы не могут быть пригодны для наиболее критических условий сканирования, и могут потребоваться повторные сканирования. Класс параметра «Дефекты» является низким, что указывает на вероятность наличия многочисленных вкраплений и пустот или, в случае процесса формирования рельефа при печати, наличия такого дефекта печати как «ореол» при распределении чернил по штриху, что также приводит к увеличению ширины штрихов. Эти дефекты будут видны невооруженным глазом.
Изучение индивидуальных классов отражения при сканировании выявляет некоторые вариации, которые указывают на возможность наличия неравномерностей при печати символа или каких-либо неоднородностей по краям элементов.
ОПИСАНИЕ КЛЮЧЕВЫХ ИЗМЕНЕНИЙ, ПРИВЕДЕННЫХ В НАСТОЯЩЕМ СТАНДАРТЕ
K.1 Вычисление порогового значения
В настоящей редакции стандарта представлен алгоритм для вычисления оптимального порогового значения. Этот алгоритм идентичен тому, что используется в ISO/IEC 29158 <*>.
В настоящей редакции стандарта приведено использование среднего значения небольшого числа измеренных значений коэффициента отражения, а не одного экстремального значения для Rmin и Rmax.
K.3 Предложение относительно оптической установки, общей с верификацией двумерных символов
Поскольку в современных применениях двумерные и одномерные (линейные) символы часто используются совместно, целесообразно использовать один верификатор для обоих типов символов. Поэтому в настоящем стандарте рекомендуется, чтобы нормативные документы (спецификации) по применению определяли использование оптического излучения с четырех сторон, которое обычно применяется при верификации двумерных символов, если это уместно для конкретного применения.
K.4 Вычисление «непрерывных» классов со значениями ниже 1,0 и округление
В предыдущей редакции настоящего стандарта были введены значения классов с точностью до одного десятичного разряда вместо целочисленных значений. Дополнительную информацию о непрерывной оценке можно найти в ISO/IEC TR 24244 <>. Однако подробности вычисления классов для некоторых параметров со значениями ниже 1,0 не были представлены в ISO/IEC 15416:2016 <*> и были добавлены в настоящей редакции стандарта и обобщены в таблице 2. Следует отметить, что из предыдущего издания стандарта не было ясно, что в большинстве случаев класс достигает значения 0 до того, как измеряемое значение достигает нулевого. Кроме того, в настоящем издании стандарта уточняется и изменяется метод округления значения классов до одного десятичного разряда. В частности, используется округление до ближайшего десятичного значения, равного или меньшего, чем вычисленное интерполированное значение, вместо математического округления до ближайшего десятичного значения (которое может быть выше интерполированного). Поэтому значение класса всегда будет равно или менее вычисленного интерполированного значения.
<**> См. [5], раздел 6 «Непрерывная оценка».
<***> Соответственно в идентичном ему ГОСТ ISO/IEC 15416-2019.
K.5 Различные мелкие изменения и уточнения
В настоящей редакции стандарта исключены устаревшие сведения об освещении и нетребующихся характеристиках подложки.
В настоящей редакции стандарта указано, что в применениях может быть определена апертура, зависящая от размера X символов.
ПРИМЕР ПРОТОКОЛА ВЕРИФИКАЦИИ НА РУССКОМ ЯЗЫКЕ
В таблице ДА.1 приведен пример типового протокола верификации на русском языке, соответствующий указанному в приложении H на английском языке.
Пример протокола верификации на русском языке
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
БИБЛИОГРАФИЯ
<*> В Российской Федерации действует ГОСТ Р ИСО 2859-1-2007 «Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе приемлемого уровня качества».
<**> Действует ГОСТ ISO 9000-2011 «Системы менеджмента качества. Основные положения и словарь».
<***> Действует ГОСТ ISO/IEC 15426-1-2021 «Информационные технологии. Технологии автоматической идентификации и сбора данных. Спецификация соответствия верификатора символов штрихового кода. Часть 1. Верификатор линейных символов».
<*4> Действует ГОСТ ISO/IEC 15415-2026 «Информационные технологии. Технологии автоматической идентификации и сбора данных. Спецификация испытаний символов штрихового кода для оценки качества печати. Двумерные символы».
<*5> В Российской Федерации действует ГОСТ Р ИСО/МЭК 29158-2022 «Информационные технологии. Технологии автоматической идентификации и сбора данных. Рекомендации по контролю качества маркировки при прямом маркировании изделий (ПМИ)».
<*6> В Российской Федерации действует ГОСТ Р ИСО 3951-1-2015 Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 1. Требования к одноступенчатым планам на основе AQL при контроле последовательных партий по единственной характеристике и единственному AQL».
<*7> В Российской Федерации действует ГОСТ Р ИСО 3951-2-2009 «Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 2. Общие требования к одноступенчатым планам на основе AQL при контроле последовательных партий по независимым характеристикам качества».
<*8> В Российской Федерации действует ГОСТ Р ИСО 3951-3-2009 «Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 3. Двухступенчатые схемы на основе AQL для контроля последовательных партий».
<*9> В Российской Федерации действует ГОСТ Р ИСО 3951-5-2009 «Статистические методы. Процедуры выборочного контроля по количественному признаку. Часть 5. Последовательные планы на основе AQL для известного стандартного отклонения».
Иллюстрации
N\Delta R
\Delta R_{Emin}
\Delta R_{SC}
\Delta R_{Nmax}
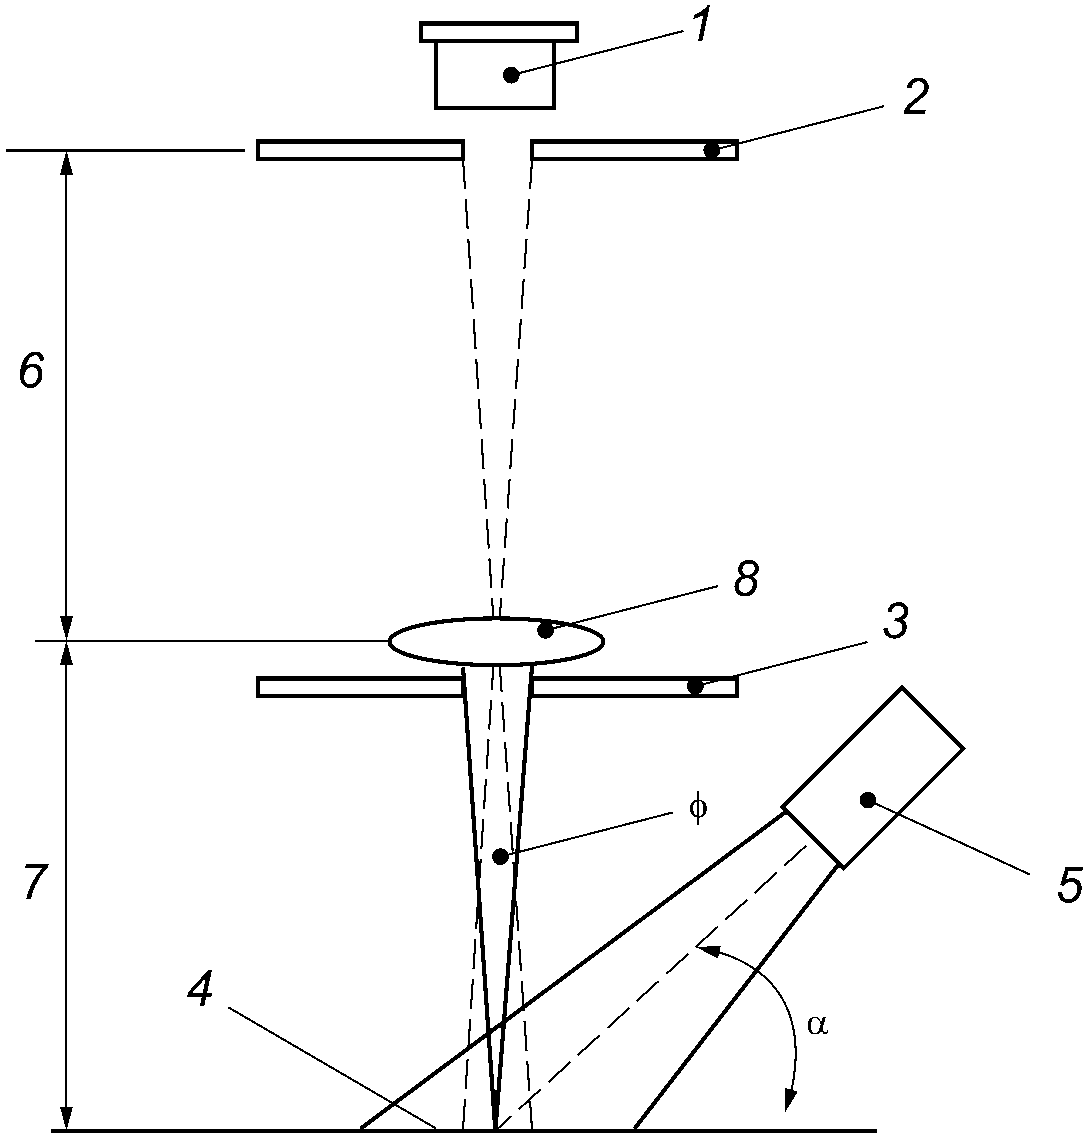
\alpha
\phi
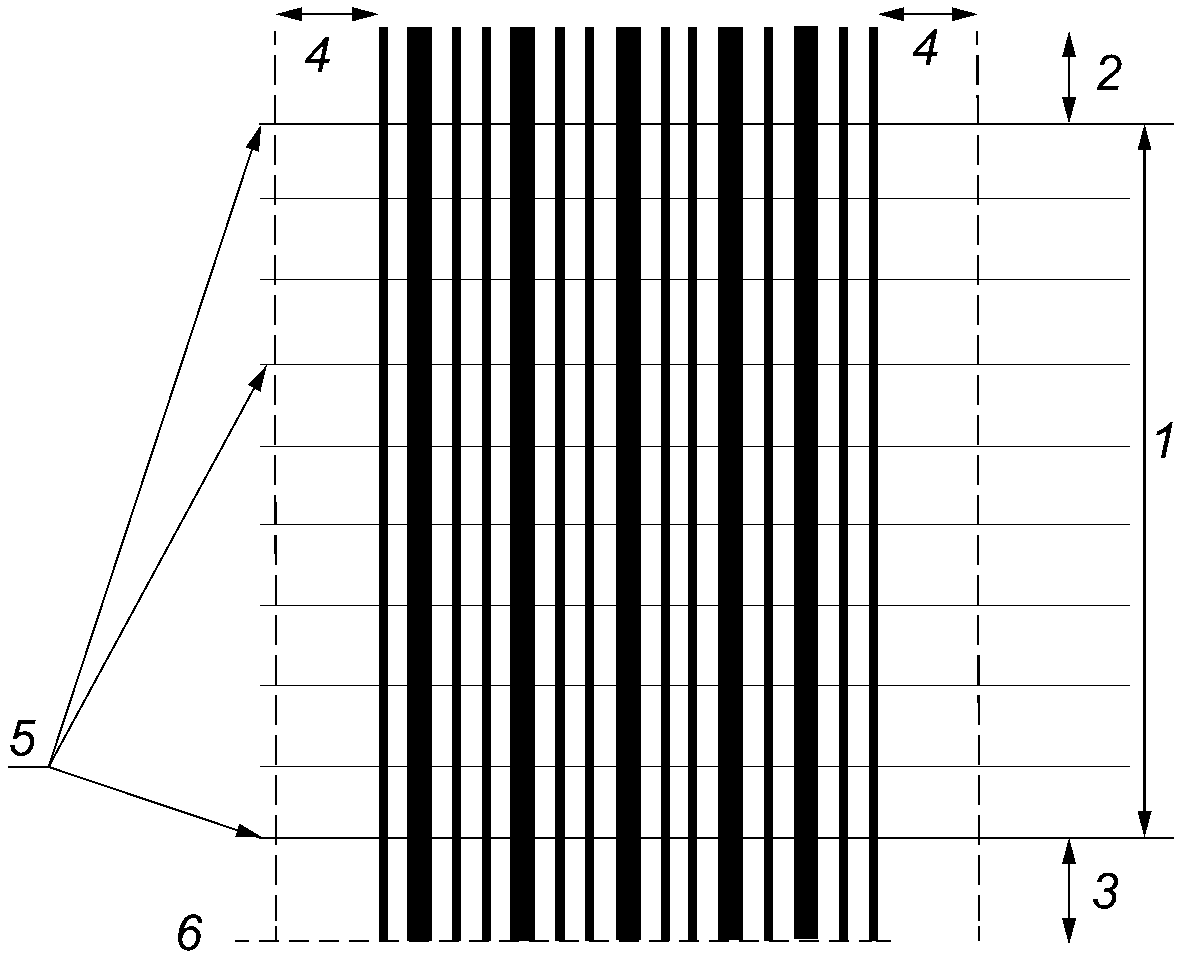
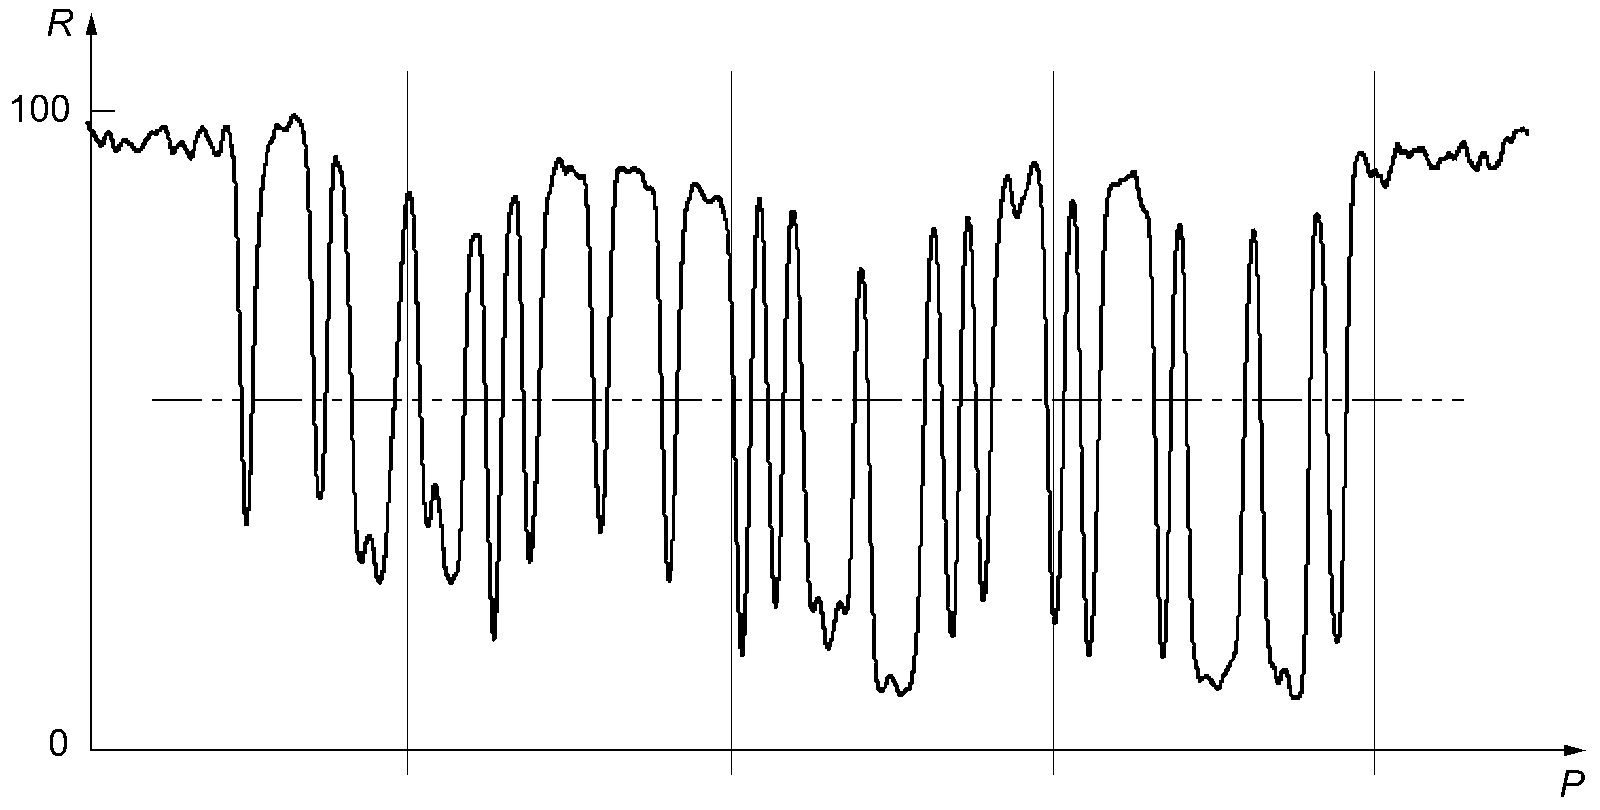
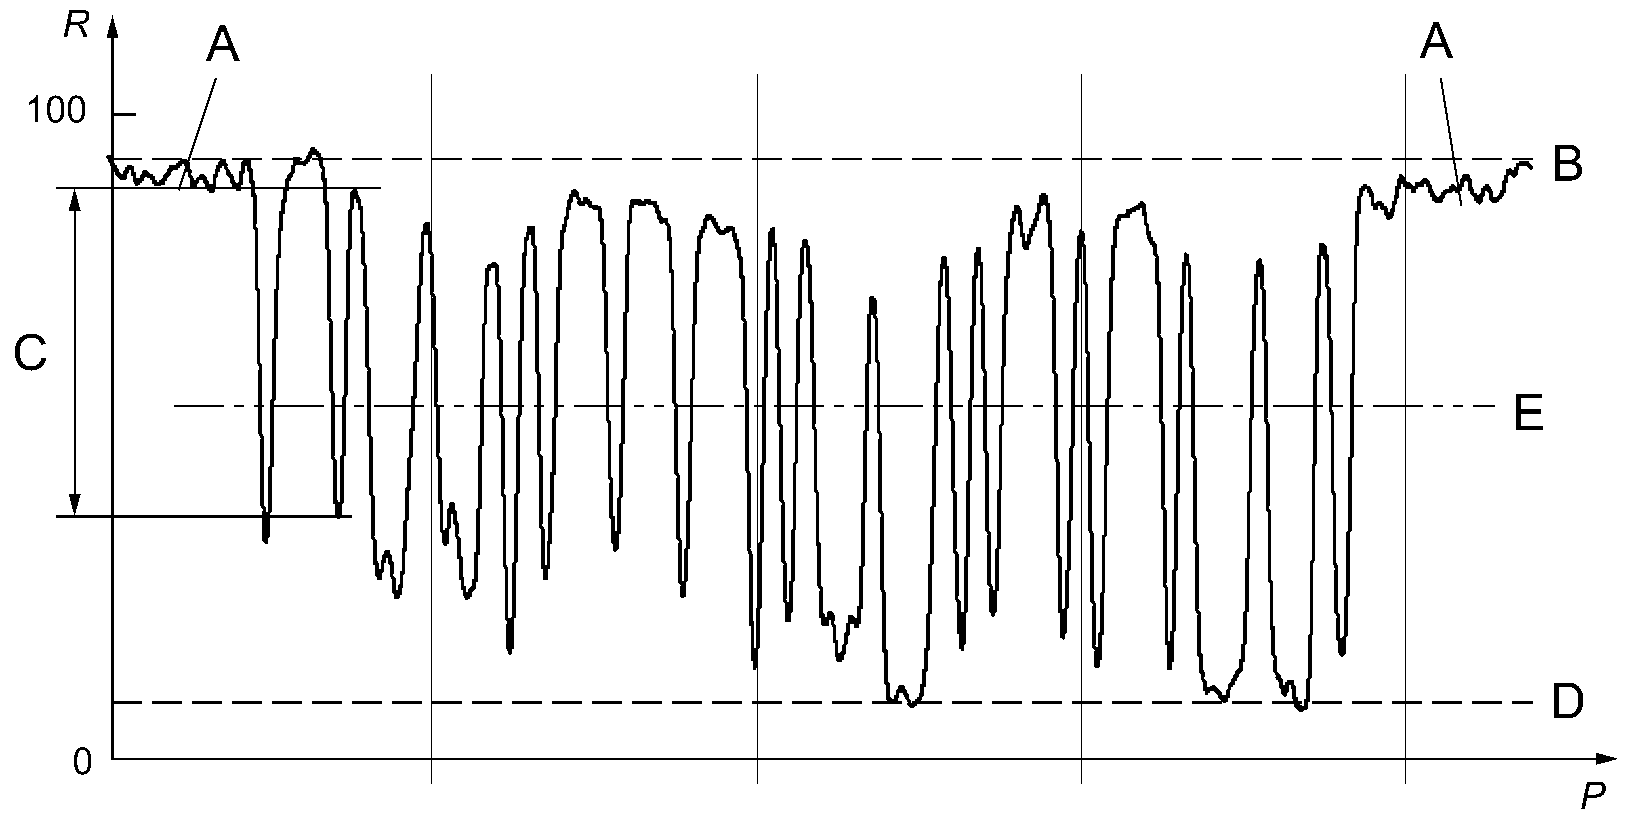
\Delta R_{Emin}
\Delta R_{SC} = R_{max} - R_{min}
\Delta R_{MOD} = \Delta R_{Nmax}/\Delta R_{SC}
\Delta R_{Nmax}
c = 0,075 \cdot \Delta R_{SC}
\Delta R_{SC}
\Delta R_{Nmax}
D_{F}<*\geq \Delta R_{Nmax}/\Delta R_{SC}
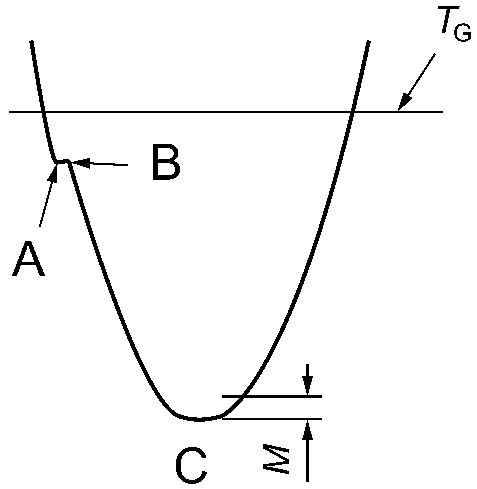
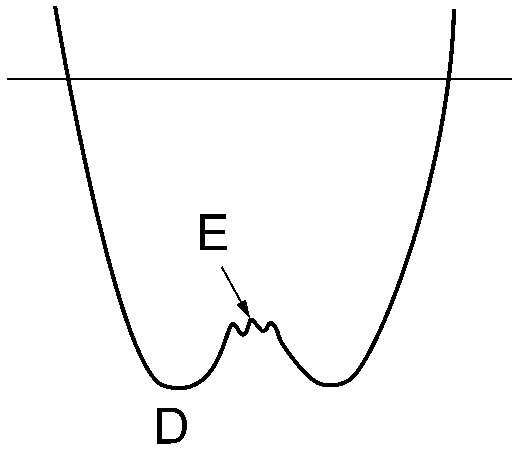
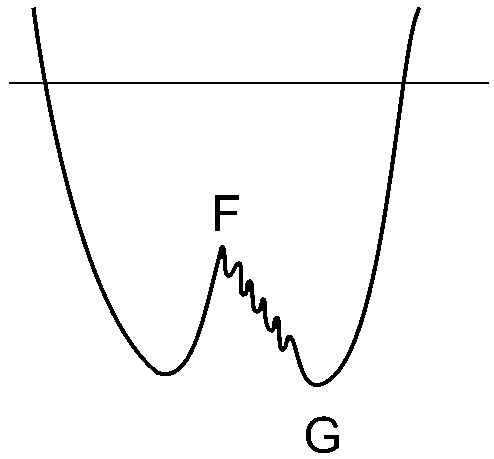
V = |(D_{T} - M)/(D_{T} - A)|
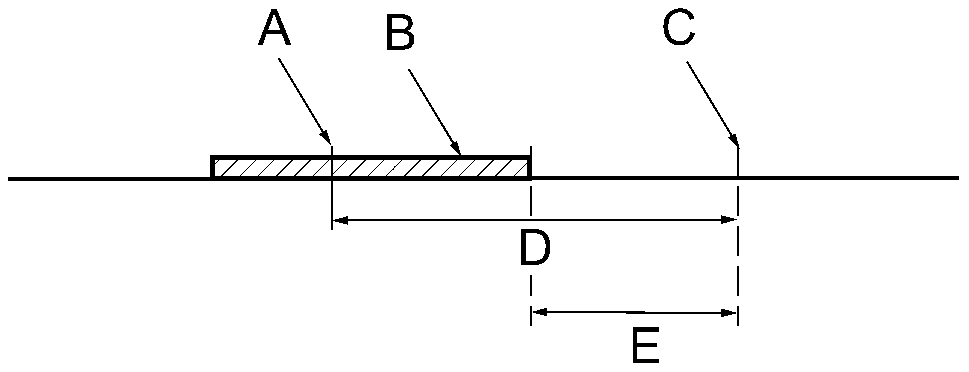
(\Delta R_{Emin})
(\Delta R_{SC})
(\Delta R_{Emin})
\Delta R_{SC}
\Delta R_{Emin}
\Delta R_{SC} = 82\% - 10\% = 72\%
\Delta R_{Emin}
\Delta R_{Emin} = 76\% - 34\% = 42\%
(\Delta R_{Nmax})
\Delta R_{Nmax}
\Delta R_{Nmax}
\Delta R_{Emin}
\Delta R_{S}\prime_{C}
\Delta R_{S}\prime_{C} = R_{max} - R_{min}
\Delta R_{Emin}
\Delta R_{Emin}
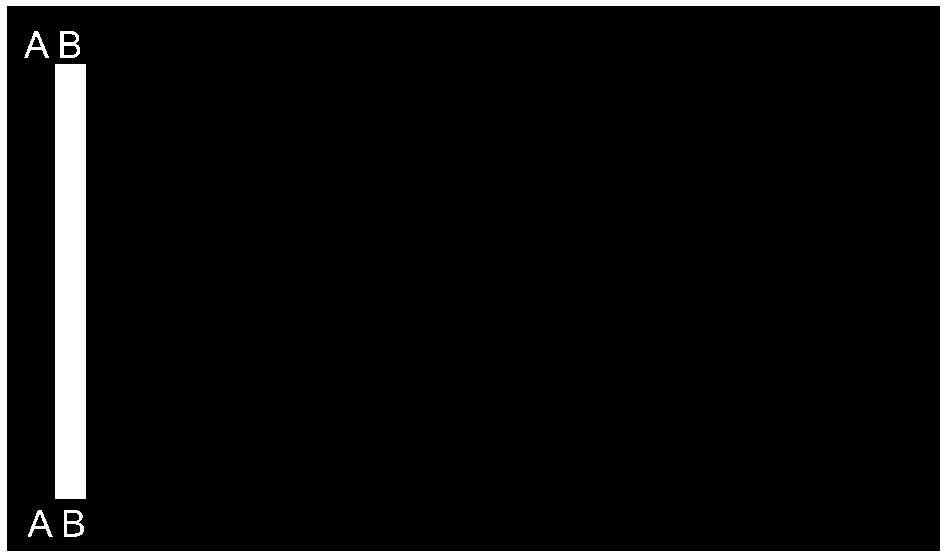
\Delta R_{E}\prime_{min}
\Delta R_{SC}
\Delta R_{Emin}
\Delta R_{Emin}
\Delta R_{E}\prime_{min}
\Delta R_{S}\prime_{C}
\Delta R_{Emin}
(\Delta R_{Nmax})
P_{CS} = \Delta R_{SC}/R_{max}
\Delta R_{SC} = P_{CS} \cdot R_{L}
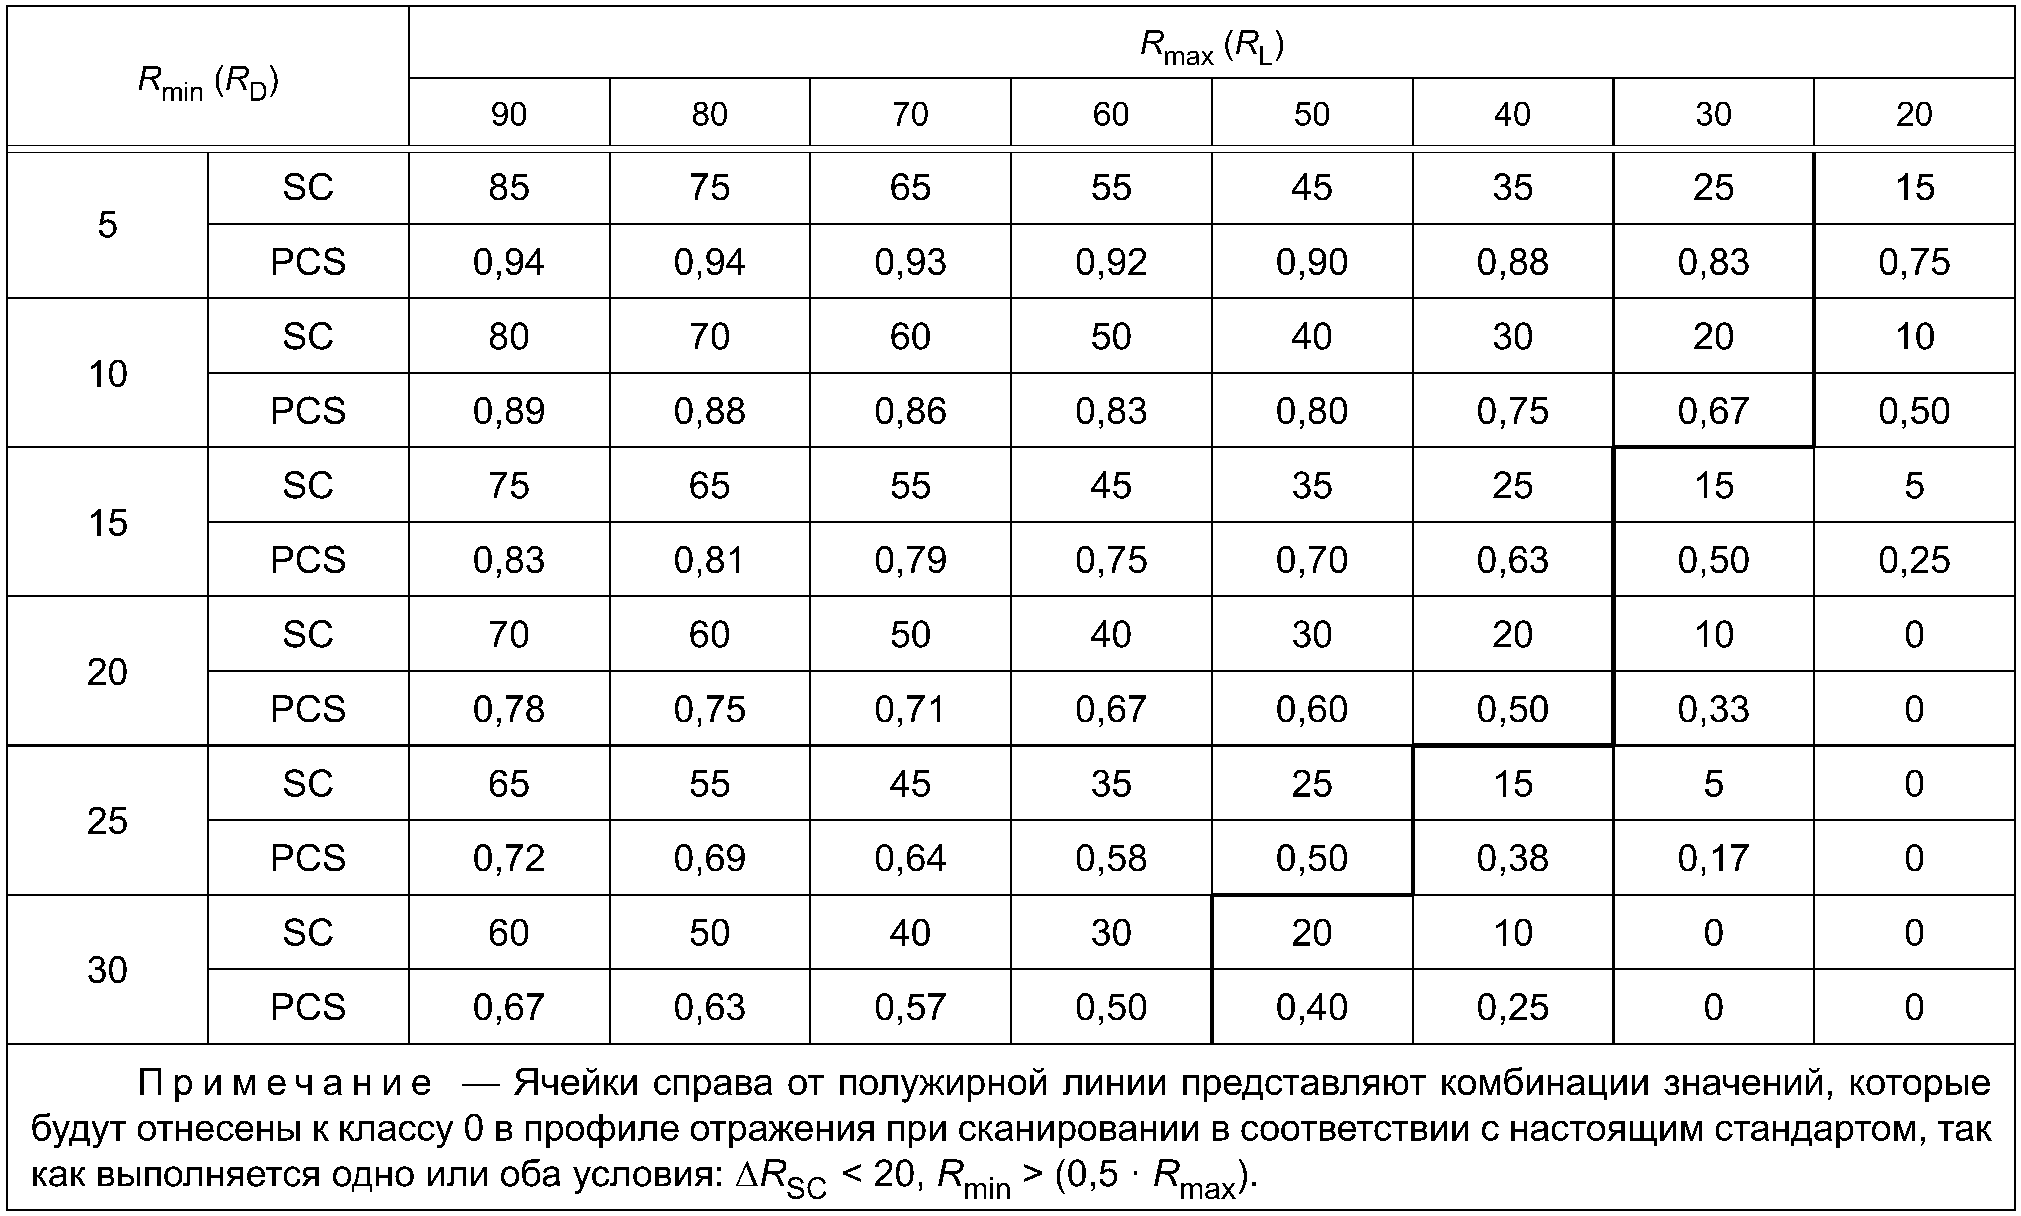
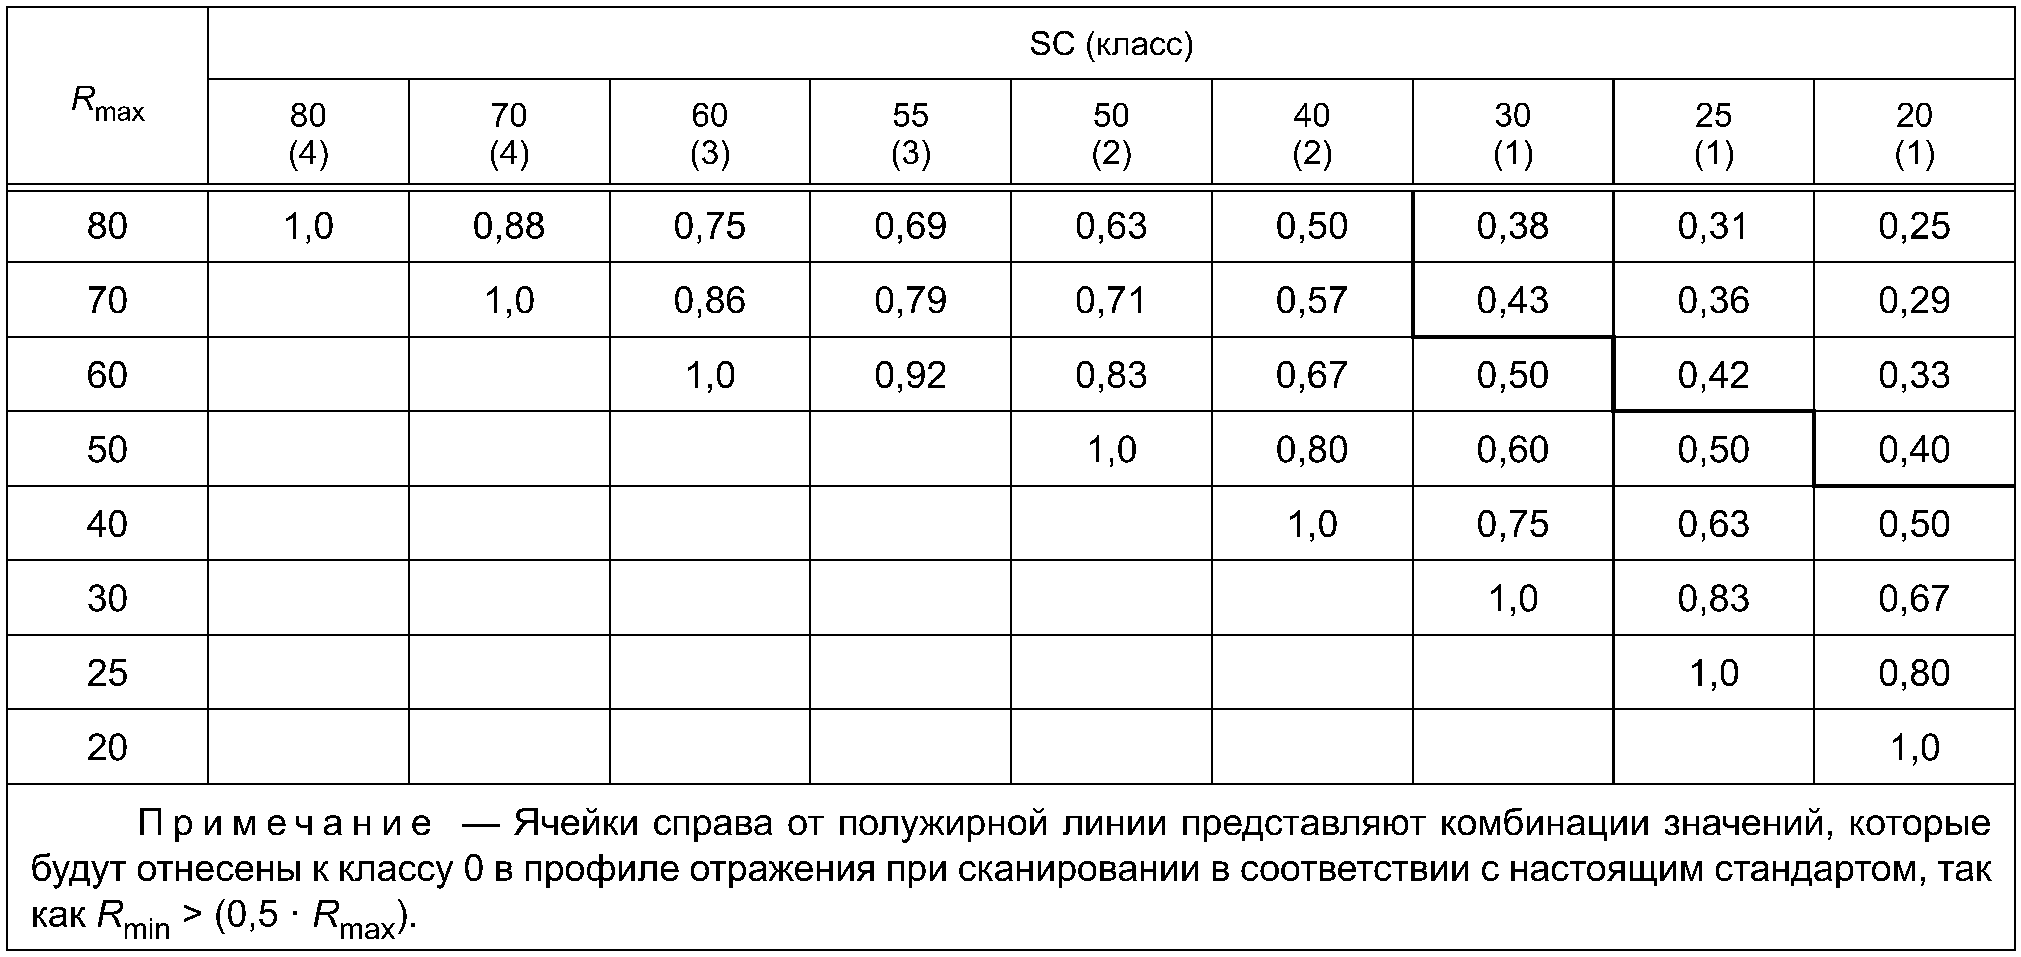
G = 100 \cdot (\sum {}_{b} - \sum {}_{i})/(X \cdot b)
\sum b
\sum i
\Delta R_{Emin}