Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4909
Документ 47865
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 6870-72"]:::rst
  n1["ГОСТ 6870-81*"]:::doc
  n2["ГОСТ 6870-2026"]:::notEnt
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 июля 2026 г. № 812-ст
Rolling bearings. Needle rollers. General specification
Дата введения 1 ноября 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Открытым акционерным обществом «Управляющая компания ЕПК» (ОАО «УК ЕПК»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 307 «Подшипники качения и скольжения»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 июня 2026 г. № 198-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 15 июля 2026 г. № 812-ст межгосударственный стандарт ГОСТ 6870-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 ноября 2026 г.
5 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта ISO 3096:2018 «Подшипники качения. Игольчатые ролики. Присоединительные размеры, геометрические характеристики изделий (GPS) и значения допусков» [«Rolling bearings — Needle rollers — Boundary dimensions, geometrical product specifications (GPS) and tolerance values», NEQ]
7 Некоторые элементы настоящего стандарта могут быть объектом патентных прав. Сведения о патентных правах доступны на www.iso.org/patents
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт распространяется на игольчатые ролики (далее — ролики), применяемые в подшипниках качения и в виде отдельных деталей.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8.050 Государственная система обеспечения единства измерений. Нормальные условия выполнения линейных и угловых измерений
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 515 Бумага упаковочная битумированная и дегтевая. Технические условия
ГОСТ 801 Прокат из подшипниковой стали. Технические условия
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 2999 Металлы и сплавы. Метод измерения твердости по Виккерсу
ГОСТ 9013 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9450 Измерение микротвердости вдавливанием алмазных наконечников
ГОСТ 10354 Пленка полиэтиленовая. Технические условия
ГОСТ 16148 Ящики деревянные для подшипников качения. Технические условия
ГОСТ 16272 Пленка поливинилхлоридная пластифицированная техническая. Технические условия
ГОСТ 18353 <*> Контроль неразрушающий. Классификация видов и методов
<*> В Российской Федерации действует ГОСТ Р 56542-2019.
ГОСТ 23505 Обработка абразивная. Термины и определения
ГОСТ 24955 Подшипники качения. Термины и определения
ГОСТ 25256 Подшипники качения. Допуски. Термины и определения
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
3.1 В настоящем стандарте применены термины по ГОСТ 24955 и ГОСТ 25256, а также следующие термины с соответствующими определениями:
| бандероль: Широкая бумажная обертка лентой на упаковке продукции. [ГОСТ 22696-2013, пункт 3.39] |
|---|
3.1.2 игольчатый ролик: Цилиндрический ролик с номинальным диаметром до 7 мм и отношением длины к диаметру свыше трех.
3.1.3 наибольший единичный размер фаски: Наибольший предельный радиальный и осевой единичный размер фаски ролика.
3.1.4 наименьший единичный размер фаски: Наименьший предельный радиальный и осевой единичный размер фаски ролика.
3.1.5 номинальный размер фаски: Размер фаски ролика, используемый как базовый.
Примечание - Номинальный размер фаски соответствует наименьшему единичному размеру фаски.
3.1.6 осевой единичный размер фаски: Расстояние между вершиной воображаемого угла, полученного пересечением продолжений образующих наружной цилиндрической и торцовой поверхности ролика, и точкой на линии пересечения поверхности фаски с наружной цилиндрической поверхностью ролика в единичной осевой плоскости.
3.1.7 партия роликов: Определенное количество роликов одного размера и степени точности, изготовленных из одинакового материала в течение определенного интервала времени в одних и тех же условиях, одновременно предоставленная для контроля по одному документу.
3.1.8 радиальный единичный размер фаски: Расстояние между вершиной воображаемого угла ролика, полученного пересечением продолжений образующих наружной цилиндрической и торцовой поверхности ролика, и точкой на линии пересечения поверхности фаски с торцом ролика в единичной осевой плоскости.
3.1.9 отклонение среднего диаметра партии роликов: Алгебраическая разность между средним диаметром партии роликов и номинальным диаметром.
3.1.10 средний диаметр партии роликов: Среднеарифметическое значение средних диаметров в единичной плоскости ролика, имеющего наибольший такой диаметр, и ролика, имеющего наименьший такой диаметр, в партии роликов.
3.1.11 степень точности ролика: Определенная комбинация допусков формы, шероховатости поверхности и сортировочных допусков роликов.
3.2 В настоящем стандарте применены следующие обозначения:
Dw — номинальный диаметр ролика;
Dwmp — средний диаметр ролика в единичной плоскости;
Dws — единичный диаметр ролика;
Dwsp max — наибольший единичный диаметр ролика в единичной плоскости;
Dwsp min — наименьший единичный диаметр ролика в единичной плоскости;
Lw — номинальная длина ролика;
R — номинальный радиус сферы торца ролика;
rs max — наибольший единичный размер фаски;
rs min — наименьший единичный размер фаски;
VDwL — разноразмерность диаметра роликов в партии;
VDwsp — непостоянство диаметра ролика в единичной плоскости;
VDwmp — конусообразность ролика;
- отклонение среднего диаметра ролика в единичной плоскости;
- отклонение единичной длины ролика;
- огранка.
Расшифровка параметра шероховатости Ra в соответствии с ГОСТ 2789.
4 Классификация и размеры
4.1 Условное обозначение ролика
Условное обозначение ролика должно состоять:
- из слова «Ролик»;
- знака «К» при изготовлении роликов с предельными отклонениями по длине h13 по ГОСТ 25347;
- номинального диаметра ролика, выраженного в миллиметрах;
- знака умножения (x);
- номинальной длины ролика, выраженной в миллиметрах;
- конструктивного исполнения;
- степени точности;
- предельных отклонений (в числителе — наибольшее, в знаменателе — наименьшее) и знака «У» при изготовлении роликов по предпочтительным отсортированным группам;
- обозначения настоящего стандарта с годом его принятия.
1 Ролик номинальным диаметром 2 мм, номинальной длиной 15,8 мм, конструктивного исполнения B, степени точности 3, изготовленный по ГОСТ 6870-2026:
Ролик 2 x 15,8 B3 ГОСТ 6870-2026
2 Ролик с предельными отклонениями по длине h13 по ГОСТ 25347, номинальным диаметром 2 мм, номинальной длиной 15,8 мм, конструктивного исполнения A, степени точности 3, изготовленный по ГОСТ 6870-2026:
Ролик К 2 x 15,8 A3 ГОСТ 6870-2026
3 Ролик номинальным диаметром 2 мм, номинальной длиной 15,8 мм, конструктивного исполнения A, степени точности 3, с отклонениями среднего диаметра ролика в единичной плоскости верхнее — минус 4,5 мкм, нижнее — минус 7,5 мкм и отсортированный по предпочтительной группе, изготовленный по ГОСТ 6870-2026:
Ролик 2 x 15,8 A3 У ГОСТ 6870-2026
4.2 Конструктивные исполнения
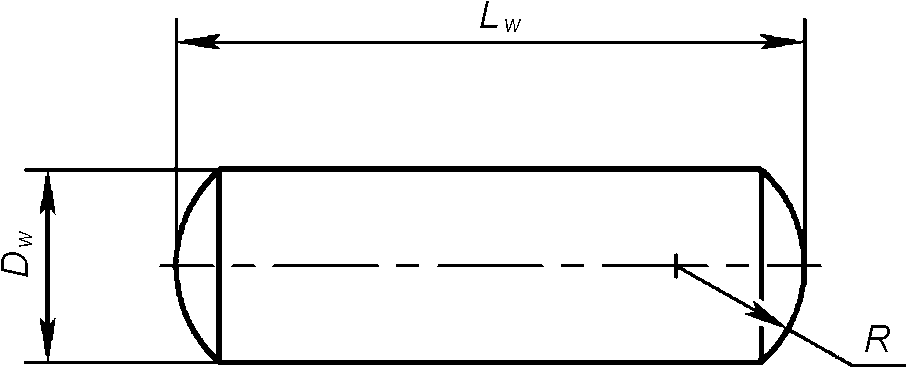
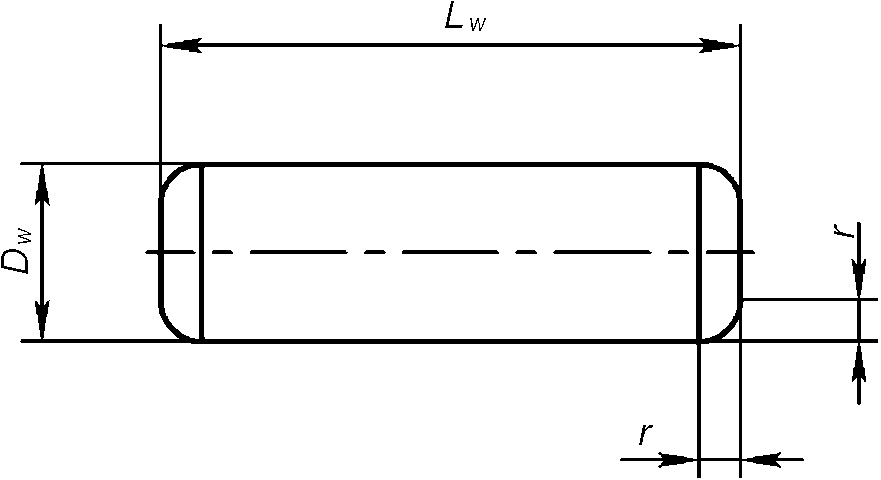
Ролики классифицируют по конструктивным исполнениям A и B, отличающимся формой торцов, и приведенным в соответствии с рисунками 1 и 2.
Рисунок 1 — Конструктивное исполнение A
Рисунок 2 — Конструктивное исполнение B
4.3 Размеры
4.3.1 Номинальный диаметр ролика, номинальная длина ролика, наибольший и наименьший единичный размер фаски (для исполнения B), а также ориентировочная масса партии роликов в 1000 шт. — в соответствии с таблицей 1.
Основные размеры и масса роликов
4.3.2 Значение R устанавливают в интервале от половины номинального диаметра ролика до половины номинальной длины ролика.
4.3.3 Материал ролика конструктивного исполнения B не должен выступать за воображаемую кольцевую дугу с радиусом rs min, лежащую в осевой плоскости и касательную к торцу ролика и к наружной цилиндрической поверхности ролика.
4.4 Степень точности
Степень точности роликов в порядке понижения точности: 2, 3 и 5.
5 Технические требования
5.1 Основные показатели
5.1.1 Основные требования
Ролики должны быть изготовлены в соответствии с требованиями настоящего стандарта и конструкторской документации, утвержденной в установленном порядке.
5.1.2 Конструктивные требования
5.1.2.1 Допуски размеров, формы ролика и значение параметра шероховатости Ra цилиндрической поверхности — в соответствии с таблицей 2.
Допускается по согласованию с заказчиком (потребителем) изготовление роликов с предельными отклонениями по длине h13 по ГОСТ 25347.
Допуски и параметр шероховатости цилиндрической поверхности роликов
| Степень точности | VDwL | VDwsp | VDwmp | Бочкообразность | Параметр шероховатости Ra цилиндрической поверхности | |||||
| Верхн. | Нижн. | Верхн. | Нижн. | не более | ||||||
| 2 | 0 | -10 | 0 | -200 | 2 | 1,0 | 1,0 | 1,0 | 1,0 | 0,08 |
| 3 | 3 | 1,5 | 1,5 | 1,5 | 1,5 | 0,16 | ||||
| 5 | 5 | 2,5 | 2,5 | 2,5 | 2,5 | 0,16 | ||||
5.1.2.2 Твердость роликов должна быть в пределах от 62 до 66 HRC. Неоднородность твердости роликов в партии должна быть не более 3 HRC.
5.1.2.3 Микроструктура роликов после закалки и отпуска должна состоять из скрытокристаллического или мелкокристаллического мартенсита с мелкими карбидами.
5.1.2.4 Ролики не должны иметь трещин, раковин, коррозии. На цилиндрической поверхности роликов не допускаются забоины и вмятины, видимые без применения электронно-оптических средств с нормальным уровнем зрения на расстоянии (0,5 +/- 0,1) м при рассеянном свете и освещенности 250 лк, а также прижоги <*> в виде пятен вторичной закалки и вторичного отпуска, следы обезуглероживания и другие дефекты, выявляемые холодным травлением или дефектоскопией.
<*> Определение к данному термину установлено в ГОСТ 23505.
Допускается использование электронно-оптических средств для проведения контроля при увеличении не более 8x.
5.1.2.5 Ролики должны быть размагничены. Допускаемые значения остаточной намагниченности — в соответствии с таблицей 3.
Допускаемые значения остаточной намагниченности
| Lw, мм | Величина остаточной намагниченности, А/м |
|---|---|
| До 10 включ. | 12 |
| Св. 10 « 25 » | 20 |
| « 25 » 50 «» | 30 |
| « 50» | 40 |
5.1.2.6 Седлообразность роликов не допускается.
5.1.2.7 По запросу заказчика (потребителя) допускается изготавливать ролики по предпочтительным отсортированным группам отклонений среднего диаметра ролика в единичной плоскости, приведенным в приложении А.
5.2 Требования к материалам
Ролики должны быть изготовлены из стали по ГОСТ 801 марки ШХ15.
По согласованию с заказчиком (потребителем) допускается изготовление роликов из сталей других марок.
5.3 Маркировка
На транспортную упаковку наносят маркировку в соответствии с требованиями ГОСТ 14192. Дополнительно над основными надписями должно быть нанесено:
- наименование изготовителя;
- условное обозначение роликов;
- масса роликов нетто, брутто;
- манипуляционные знаки: «Хрупкое. Осторожно» и «Беречь от влаги».
5.4 Упаковка
5.4.1 Требования к консервации роликов — по ГОСТ 9.014 и документации изготовителя.
5.4.2 Ролики одной партии, поставляемые в виде отдельных деталей, после консервации упаковывают в коробки, а затем в ящики деревянные для подшипников качения по ГОСТ 16148.
5.4.2.1 Допускается применение других видов транспортной упаковки, обеспечивающих сохранность потребительской упаковки, не допускающих попадания внутрь капельножидкой влаги и не выделяющих коррозионно-активных веществ.
5.4.2.2 Деревянные ящики или другая транспортная упаковка должны быть выстланы битумированной бумагой по ГОСТ 515, полимерной пленкой по ГОСТ 16272, ГОСТ 10354 или другими материалами, обеспечивающими сохранность роликов.
5.4.3 Допускается упаковывать в один ящик коробки с роликами одного номинального диаметра и длины, одной степени точности, но с разными действительными отклонениями среднего диаметра партии роликов.
5.4.4 В каждую коробку с роликами вкладывают этикетку, в которой указывают:
- наименование или товарный знак изготовителя;
- условное обозначение роликов;
- действительное отклонение среднего диаметра партии роликов;
- массу или число роликов;
- дату консервации;
- срок хранения роликов в упаковке;
- штамп отдела технического контроля изготовителя.
Коробки после укладки в них роликов оклеивают бандеролью. Допускается замена бандероли другими упаковочными средствами, обеспечивающими сохранность упаковки.
5.4.5 На бандероль или на коробку наносят:
- наименование или товарный знак изготовителя;
- условное обозначение роликов;
- действительное отклонение среднего диаметра партии роликов;
- массу или число роликов;
- дату консервации.
5.4.6 Укладка в ящик коробок с роликами должна быть плотной, коробки не должны перемещаться при транспортировании. Пустоты ящика должны быть заполнены упаковочным материалом (бумагой, отходами картона, полимерной пленкой и др.), не вызывающим коррозию.
5.4.7 В каждый ящик должен быть вложен сопроводительный документ (паспорт качества/сертификат качества или иное), в котором указывают:
- наименование или товарный знак изготовителя;
- условное обозначение роликов;
- действительное отклонение среднего диаметра партии роликов;
- массу или число роликов;
- дату консервации;
- срок хранения роликов в упаковке;
- штамп отдела технического контроля изготовителя.
6 Правила приемки
6.1 Ролики на предприятии-изготовителе подвергают приемо-сдаточным испытаниям на соответствие требованиям настоящего стандарта. Приемо-сдаточные испытания и приемку роликов проводит служба контроля качества изготовителя.
6.2 Ролики предъявляют для приемо-сдаточных испытаний партиями. Размер партии устанавливает изготовитель.
6.3 Вид контроля — выборочный, объем выборки и контролируемые параметры при приемо-сдаточных испытаниях — в соответствии с таблицей 4.
План приемо-сдаточных испытаний
6.5 Принятой считают партию роликов, имеющих положительные результаты приемо-сдаточных испытаний, упакованных в соответствии с требованиями настоящего стандарта, а также имеющую документы, удостоверяющие приемку роликов.
7 Методы контроля
7.1 Ролики и средства измерения перед измерительным контролем в помещении должны быть подвергнуты временной выдержке, обеспечивающей выравнивание температур измеряемой детали и средств измерения.
7.2 Требования к нормальным условиям выполнения измерений линейных размеров по ГОСТ 8.050.
7.3 Контроль качества термической обработки роликов проводят по твердости и микроструктуре.
Контроль твердости ролика — методом Роквелла по ГОСТ 9013. Твердость роликов номинальным диаметром менее 2 мм — методом Виккерса по ГОСТ 2999 и ГОСТ 9450.
При измерении твердости вдавливанием алмазного конусного наконечника в цилиндрическую поверхность твердость роликов с учетом искажающего влияния кривизны поверхности для роликов номинальным диаметром менее 5 мм определяют по таблице 5, а для роликов номинальным диаметром свыше 5 мм — по таблице 6.
Примечание - Интервал твердости от 81,7 до 85,1 HRA соответствует интервалу твердости от 62 до 68 HRC.
Значения твердости для роликов номинальным диаметром менее 5 мм
Значения твердости для роликов номинальным диаметром свыше 5 мм
7.4 Диаметр, непостоянство единичного диаметра ролика в единичной радиальной плоскости, отклонение среднего диаметра ролика в единичной плоскости измеряют в средней плоскости ролика при его вращении на плоском или ребристом столе по схеме, указанной на рисунке 3. Наконечник измерительной головки прибора должен быть перпендикулярен к плоскости стола. Для ориентации ролика допускается применение бокового упора. Допускается проводить измерение без вращения, но не менее чем в трех произвольных положениях.
Рисунок 3 — Схема контроля диаметра ролика
Устанавливают индикатор измерительного устройства на нуль для соответствующего размера, используя плоскопараллельные концевые меры или установочную меру.
Измеряют и записывают наибольший Dwsp max и наименьший Dwsp min единичные диаметры ролика в единичной плоскости. Повторяют измерения в нескольких плоскостях. Единичный диаметр ролика, Dws непосредственно считывают с показаний индикатора. Далее арифметическими вычислениями определяют Dwmp, VDwsp, .
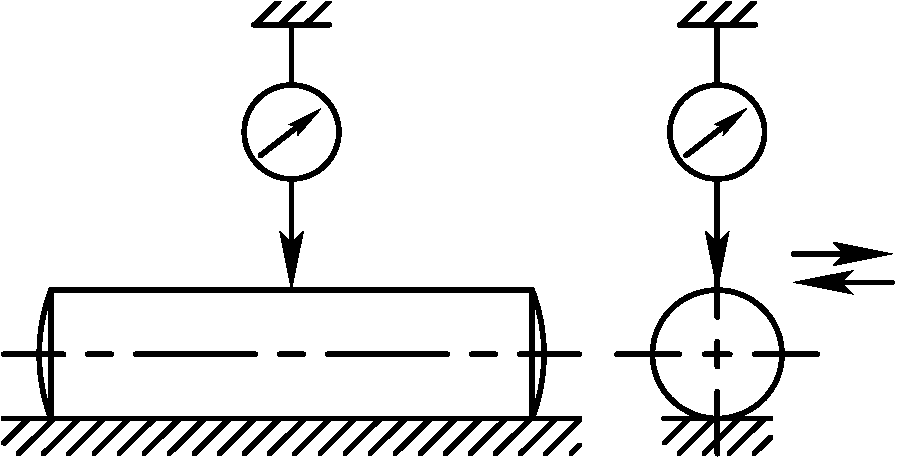
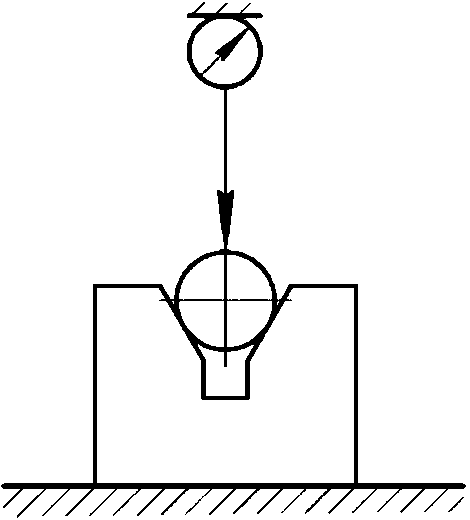
7.5 Огранку роликов контролируют на приборе, показывающем действительные значения, или в призмах с углом 60° или 108° по схеме в соответствии с рисунком 4.
Если измерения в призмах, то значение огранки необходимо пересчитывать. При использовании призмы с углом 108° действительное значение равно половине показания измерительного прибора, для призмы с углом 60° — в три раза меньше показания измерительного прибора.
Рисунок 4 — Схема контроля огранки ролика в призме
7.6 Конусообразность определяют, как разность между наибольшим и наименьшим средними диаметрами ролика в крайних радиальных плоскостях.
7.7 Контроль бочкообразности и отсутствия седлообразности ролика проводят при измерении диаметров в среднем и крайних сечениях ролика или измерением форм образующей ролика на профилометрах.
7.8 Шероховатость цилиндрической поверхности роликов следует измерять приборами контроля шероховатости.
7.9 Контроль отсутствия трещин, раковин, коррозии, забоин, вмятин — методами неразрушающего контроля по ГОСТ 18353.
7.10 Контроль отсутствия прижогов в виде пятен вторичной закалки и вторичного отпуска, следов обезуглероживания проводят методом холодного травления, дефектоскопией или другим методом, обеспечивающим их выявление.
7.11 Контроль остаточной намагниченности роликов проводят на магнитометрических приборах.
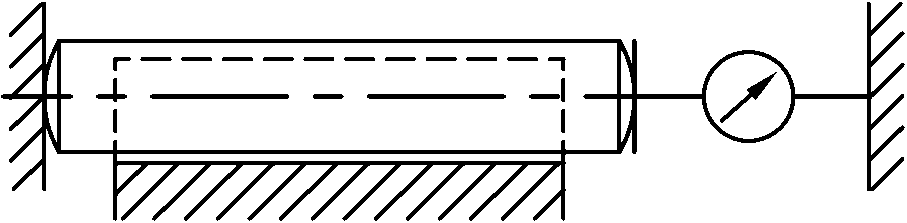
7.12 Контроль длины роликов проводят по схеме на рисунке 5. Плоский наконечник измерительной головки прибора должен быть перпендикулярен к измерительной поверхности и торцу ролика и для ролика конструктивного исполнения A установлен в центре торца, для ролика конструктивного исполнения B — на расстоянии 2 rs max от цилиндрической поверхности ролика.
Рисунок 5 — Схема контроля измерения длины ролика
7.13 Контроль радиуса сферы торца ролика конструктивного исполнения A — по документации изготовителя.
7.14 Контроль наименьшего и наибольшего единичного размера фасок ролика конструктивного исполнения B проводят по шаблонам, утвержденным изготовителем в установленном порядке.
7.15 Отсутствие выступания материала ролика конструктивного исполнения B проводят по шаблону, утвержденному изготовителем в установленном порядке.
7.16 Контроль маркировки и упаковки проводят методом визуального контроля.
8 Транспортирование и хранение
8.1 Транспортирование роликов проводят транспортом любого вида при условии защиты от воздействия влаги.
Допускается перевозка роликов в пакетах из ящиков, уложенных в поддоне или без него, обтянутых металлической лентой или другим материалом, обеспечивающим неизменность формы пакета при транспортировании.
8.2 Ролики следует хранить в заводской упаковке в закрытом, сухом, отапливаемом, вентилируемом помещении при температуре (20 +/- 5) °C, относительной влажности воздуха не более 60%.
8.3 Срок хранения роликов — 24 месяца при соблюдении условий транспортирования и хранения, установленных настоящим стандартом. Начало исчисления срока хранения — с даты изготовления.
9 Указания по применению
Ролики степени точности 5 применяют в подшипниках класса точности 0, ролики степени точности 3 применяют в подшипниках класса точности 5 и 6, ролики степени точности 2 применяют в подшипниках класса точности 4.
10 Гарантии изготовителя
Изготовитель роликов в соответствии с законодательством, действующим в каждом из государств — участников Соглашения <*>, устанавливает гарантийные обязательства, в том числе конкретную продолжительность и порядок исчисления гарантийного срока, о соответствии роликов требованиям настоящего стандарта в договорах (контрактах) на поставку.
<*> Данное Соглашение заключено правительствами стран Содружества Независимых Государств 13 марта 1992 г. в г. Москве (с дополнениями и изменениями от 22 ноября 2007 г., принятыми в г. Ашхабаде).
ОТКЛОНЕНИЕ СРЕДНЕГО ДИАМЕТРА РОЛИКА В ЕДИНИЧНОЙ ПЛОСКОСТИ ДЛЯ ПРЕДПОЧТИТЕЛЬНЫХ ОТСОРТИРОВАННЫХ ГРУПП
Отклонение среднего диаметра роликов в единичной плоскости для предпочтительных отсортированных групп приведены в таблице А.1.
| Степень точности | , мкм | |||||
| Верхнее | Нижнее | Верхнее | Нижнее | Верхнее | Нижнее | |
| 2 | 0 | -2 | -1,0 | -3,0 | -2 | -4 |
| -3 | -5 | -4,0 | -6,0 | -5 | -7 | |
| -6 | -8 | -7,0 | -9,0 | -8 | -10 | |
| 3 | 0 | -3 | -1,5 | -4,5 | - | - |
| -3 | -6 | -4,5 | -7,5 | |||
| -6 | -9 | -7,0 | -10,0 | |||
| 5 | 0 | -5 | -3,0 | -8,0 | -5 | -10 |
| УДК 621.822.812:006.354 | МКС 21.100.20 |
| Ключевые слова: подшипники качения, ролики игольчатые, классификация, технические требования, транспортирование и хранение, гарантии изготовителя, методы контроля | |
Иллюстрации
\Delta_{Dwmp}
\Delta_{Lws}
\Delta
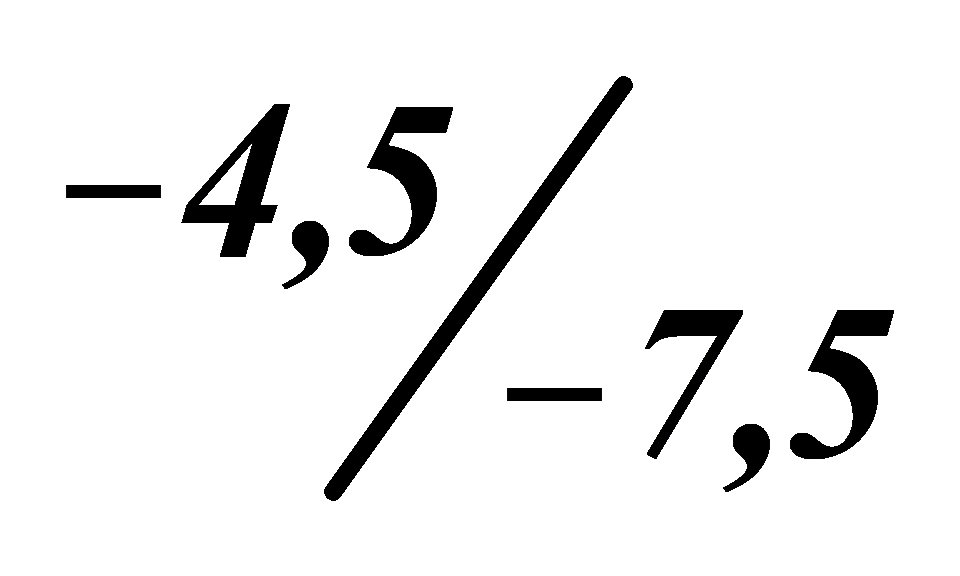
\Delta_{Dwmp}
\Delta_{Lws}
\Delta
\Delta_{Dwmp}
\Delta_{Dwmp}