Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4905
Документ 47861
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 25455-82"]:::doc
  n1["ГОСТ 25455-2026"]:::notEnt
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 июля 2026 г. № 813-ст
ВТУЛКИ ЗАКРЕПИТЕЛЬНЫЕ И СТЯЖНЫЕ
Rolling bearings. Adapter and withdrawal sleeves. General technical specifications
Дата введения 1 ноября 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Открытым акционерным обществом «Управляющая компания ЕПК» (ОАО «УК ЕПК»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 307 «Подшипники качения и скольжения»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 30 июня 2026 г. № 198-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 15 июля 2026 г. № 813-ст межгосударственный стандарт ГОСТ 25455-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 ноября 2026 г.
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт распространяется на втулки закрепительные и стяжные (далее — втулки).
Стандарт не распространяется на штампованные закрепительные втулки, предназначенные для монтажа подшипника с помощью стопорной гайки и стопорной шайбы, по ГОСТ 35069-2024 (рисунок 3, исполнение А вариант) с d3 до 100 мм.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8.050 Государственная система обеспечения единства измерений. Нормальные условия выполнения линейных и угловых измерений
ГОСТ 520 Подшипники качения. Общие технические условия
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 8908 Основные нормы взаимозаменяемости. Нормальные углы и допуски углов
ГОСТ 9378 Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 16093 (ИСО 965-1:1998, ИСО 965-3:1998) Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 19300 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 24705 (ИСО 724:1993) Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 24737 Основные нормы взаимозаменяемости. Резьба трапецеидальная однозаходная. Основные размеры
ГОСТ 24955 Подшипники качения. Термины и определения
ГОСТ 25256 Подшипники качения. Допуски. Термины и определения
ГОСТ 27284 Калибры. Термины и определения
ГОСТ 35069-2024 Подшипники качения. Втулки закрепительные и стяжные. Классификация и комплектность
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины, определения и обозначения
[ГОСТ 35069-2024, пункт 3.1.2]
| стопорная скоба: Стальное изделие С-образной формы для фиксации стопорной гайки. [ГОСТ 35069-2024, пункт 3.1.5] |
|---|
3.2 В настоящем стандарте применены следующие обозначения:
B1 — номинальная ширина втулки;
B6 — номинальная ширина борта стяжной втулки;
b — номинальная ширина осевого паза закрепительной втулки базового исполнения (ГОСТ 35069-2024, рисунок 3, исполнение А);
b1 — номинальная ширина осевого паза закрепительной втулки варианта исполнения (ГОСТ 35069-2024, рисунок 3, исполнение А вариант);
dG — наружный диаметр резьбы втулки;
d1 — номинальный диаметр отверстия втулки;
d2 — номинальный наружный диаметр стопорной гайки;
d3 — номинальный диаметр конической поверхности втулки;
R — радиус закругления кромок отверстия втулки;
Vd1sp — непостоянство диаметра отверстия в единичной плоскости втулки;
- отклонение единичной ширины втулки;
- отклонение единичной ширины борта стяжной втулки;
- отклонение единичной ширины осевого паза закрепительной втулки варианта исполнения со стопорной гайкой и стопорной шайбой;
- отклонение единичной ширины осевого паза закрепительной втулки варианта исполнения;
- отклонение среднего диаметра конической поверхности втулки в единичной плоскости;
- отклонение единичного диаметра отверстия втулки в единичной плоскости.
Расшифровка параметра шероховатости Ra — в соответствии с ГОСТ 2789.
4 Классификация
Условное обозначение, конструктивные исполнения и номинальные присоединительные размеры — по ГОСТ 35069-2024 (раздел 4).
Примечание - Номинальный диаметр конической поверхности втулки равен номинальному диаметру конического отверстия подшипника по ГОСТ 35069.
5 Технические требования
5.1 Основные показатели
5.1.1 Показатели назначения
5.1.1.1 Параметры шероховатости поверхностей втулок должны соответствовать значениям, указанным в таблице 1.
| d1, мм | Параметр шероховатости Ra, мкм, не более | ||
| поверхности отверстия | конической поверхности | остальных поверхностей | |
| До 120 включ. | 1,6 | 0,80 | 6,3 |
| Св. 120 | 2,5 | 1,25 | 6,3 |
5.1.1.2 Забоины, трещины, раковины, следы коррозии на поверхности втулок не допускаются.
5.1.2 Конструктивные требования
5.1.2.1 Втулки должны быть изготовлены в соответствии с требованиями настоящего стандарта и конструкторской документации изготовителя.
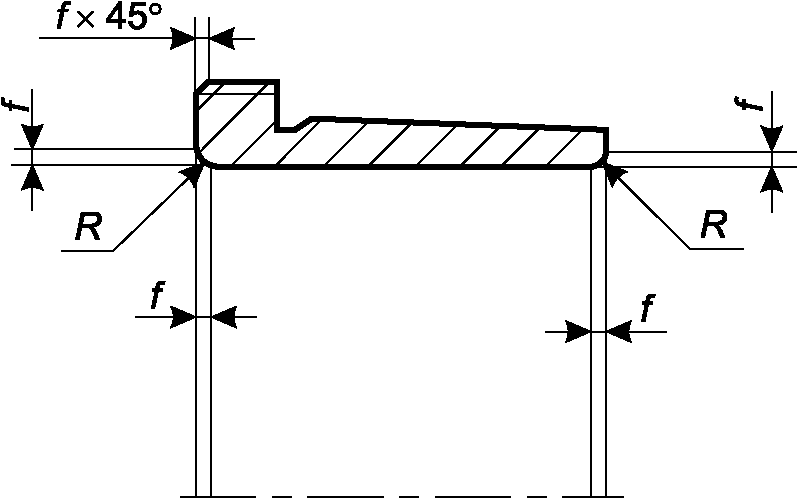
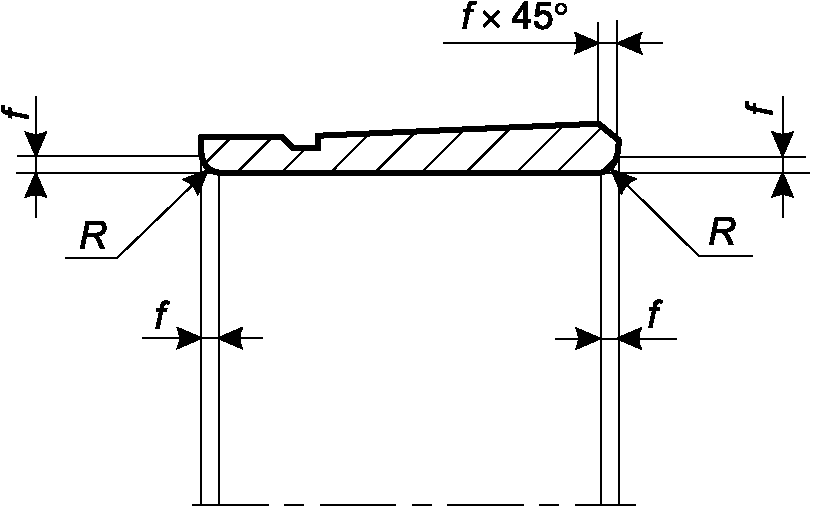
5.1.2.2 Размеры закруглений и фасок должны соответствовать указанным на рисунке 1 и в таблице 2.
Для втулок с толщиной стенки менее 2,5 мм значение R и f должно быть не более 0,3 мм.
| а) стяжная втулка | б) закрепительная втулка |
5.1.2.3 Предельные отклонения для R и f должны быть: нижнее — 0 мм, верхнее — плюс 0,5 мм.
5.1.2.4 Резьба должна быть полной, чистой, без заусенцев и закатов. Заходной виток резьбы с шагом 2 мм и более должен быть срезан до 1/3 высоты. До внутреннего диаметра резьбы должна быть снята фаска под углом 45°.
5.1.2.5 Основные размеры метрической резьбы — по ГОСТ 24705, трапецеидальной резьбы — по ГОСТ 24737.
5.1.2.6 Допускаемые отклонения метрической резьбы должны находиться в пределах поля допуска 6g по ГОСТ 16093.
5.1.2.7 Предельные отклонения размеров, формы и взаимного расположения поверхностей втулок должны соответствовать указанным в таблицах 3 и 4.
Допуск на диаметр конической поверхности втулки распространяют на все радиальные сечения в границах длины конического отверстия и устанавливают по номинальному диаметру конического отверстия.
| b, b1, мм | , , мкм | |
| Верхнее | Нижнее | |
| От 1 до 3 включ. | +250 | 0 |
| Св. 3 « 6 » | +300 | |
| « 6 » 10 «» | +360 | |
| « 10 » 18 «» | +430 | |
| « 18 » 30 «» | +520 | |
| « 30 » 50 «» | +620 | |
5.1.2.8 Действительные отклонения формы и расположения поверхностей не должны выходить за границы предельных отклонений размеров каждого параметра.
5.1.2.9 Предельные отклонения номинальной ширины втулки и номинальной ширины борта стяжной втулки должны соответствовать указанным в таблице 5.
| B1, B6 | , | |
| Верхнее | Нижнее | |
| До 30 включ. | +0,5 | -0,5 |
| Св. 30 « 120 » | +0,8 | -0,8 |
| « 120 » 315 «» | +1,2 | -1,2 |
| « 315 » 500 «» | +2,0 | -2,0 |
5.1.2.10 Предельные отклонения угла конуса — ATD 8 по ГОСТ 8908.
Отклонение от наклона образующей относительно оси конуса допускают только в сторону большего наклона.
5.1.2.11 Осевые пазы втулок не должны иметь острых кромок.
5.2 Требования к материалам
Втулки должны быть изготовлены из стали марки 20 по ГОСТ 1050 с временным сопротивлением 400 МПа.
5.3 Комплектность
Комплектность втулок — по ГОСТ 35069-2024 (раздел 5).
5.4 Маркировка
5.4.1 На широкий торец втулки наносят:
где H2322 — условное обозначение втулки;
epk nt — условное обозначение изготовителя.
5.4.2 Втулки в сборе с подшипниками качения допускается не маркировать.
5.4.3 Втулки, поставляемые на экспорт, должны содержать дополнительную маркировку краткого наименования страны-изготовителя на английском языке, например BELARUS, KAZAKHSTAN, RUSSIA, UZBEKISTAN.
5.4.4 Маркировку проводят любым способом, не вызывающим коррозию.
5.4.5 Диаметр окружности, на которой располагают знаки маркировки, и размер шрифта изготовитель устанавливает в зависимости от выбранного способа маркирования.
Знаки маркировки должны быть четкими и разборчивыми.
5.5 Упаковка
Упаковка и консервация — по ГОСТ 520.
6 Правила приемки
6.1 Втулки на предприятии-изготовителе подвергают производственному контролю на соответствие требованиям настоящего стандарта. Контролируемые параметры и методы контроля — в соответствии с таблицей 6. Вид контроля — выборочный, объем устанавливают в документации изготовителя втулки.
6.2 Втулки на предприятии-изготовителе подвергают приемо-сдаточным испытаниям.
6.3 Приемо-сдаточные испытания втулок проводит служба контроля качества изготовителя.
6.4 Втулки предъявляют для приемо-сдаточных испытаний партиями. Размер партии устанавливает изготовитель.
6.5 Контролируемые параметры — в соответствии с таблицей 7. Вид контроля выборочный, объем — по документации разработчика втулки.
План приемо-сдаточных испытаний
6.6 Принятой считают партию втулок, имеющих положительные результаты приемо-сдаточных испытаний, упакованных в соответствии с требованиями настоящего стандарта и на которую оформлены документы, удостоверяющие приемку втулок.
7 Методы контроля
7.1 Втулки и средства измерения перед измерительным контролем в помещении должны быть подвергнуты временной выдержке, обеспечивающей выравнивание температур втулки и средств контроля.
7.2 Требования к нормальным условиям выполнения измерений линейных размеров — по ГОСТ 8.050.
7.3 Контроль внешнего вида втулок проводят без применения электронно-оптических средств с нормальным уровнем зрения на расстоянии (0,5 +/- 0,1) м при рассеянном свете и освещенности 250 лк.
7.4 Контроль размеров d, d1, dG, Vd1sp, , , угол конуса контролируют до разрезания втулки.
7.5 Контроль основных размеров втулок, предельных отклонений f, , , , проводят предельными калибрами или универсальными средствами измерения.
7.6 Контроль диаметра отверстия втулки, , Vd1sp проводят с помощью калибра или универсальными средствами контроля на нормируемом участке, ограниченном крайними сечениями, расположенными на расстоянии 0,1B1 от обоих торцов.
7.7 Контроль отклонения диаметра конической поверхности втулки и угла конуса измеряют на измерительном приборе для контроля конуса.
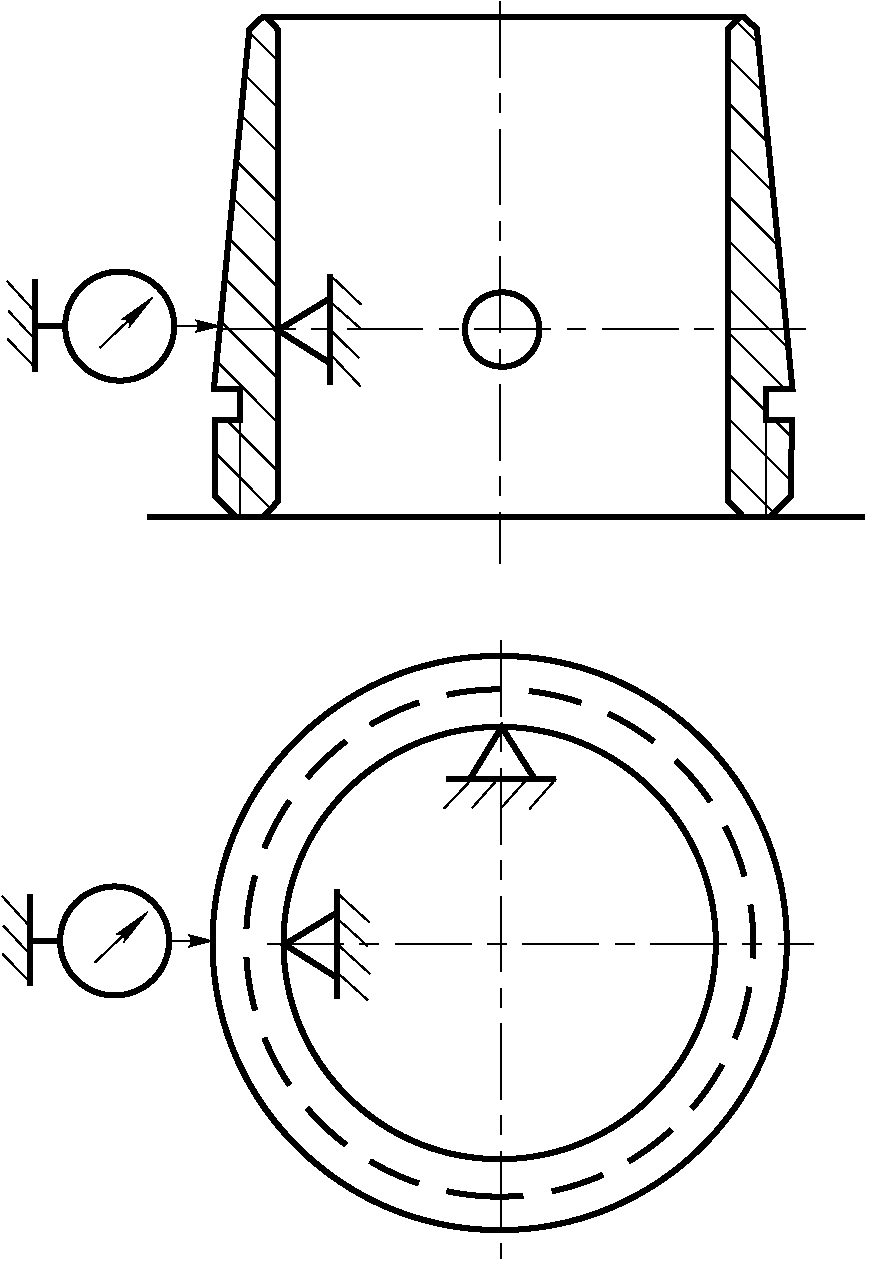
7.8 Контроль разностенности конической поверхности втулки относительно диаметра отверстия измеряют по схеме, приведенной на рисунке 2, в любых радиальных плоскостях на измерительном приборе, при этом положение втулки должно быть зафиксировано жестким упором сбоку.
Рисунок 2 — Схема измерения разностенности
7.9 Контроль резьбы производят резьбовыми калибрами.
7.10 Контроль шероховатости поверхностей втулок проверяют с помощью средств измерений по ГОСТ 19300 или методом сравнения с образцами шероховатости поверхностей по ГОСТ 9378.
7.11 Контроль предельных отклонений R проводят радиусными шаблонами, утвержденными изготовителем в установленном порядке.
7.12 Контроль временного сопротивления стали — по ГОСТ 1050.
7.13 Контроль маркировки и упаковки проводят методом визуального контроля.
8 Транспортирование и хранение
8.1 Транспортирование и хранение втулок — по ГОСТ 520.
8.2 Втулки хранят в заводской упаковке в помещении с температурой не более 30 °C и относительной влажностью воздуха не более 60%. Перепады температуры не допустимы.
9 Гарантии изготовителя
Изготовитель втулок в соответствии с законодательством, действующим в каждом из государств — участников Соглашения <*> о проведении согласованной политики в области стандартизации, метрологии и сертификации, устанавливает гарантийные обязательства, в том числе конкретную продолжительность и порядок исчисления гарантийного срока, о соответствии втулок требованиям настоящего стандарта в эксплуатационных документах или специально обговаривает в договорах (контрактах) на поставку.
<*> Данное Соглашение заключено правительствами стран Содружества Независимых Государств 13 марта 1992 г. в г. Москве (с дополнениями и изменениями от 22 ноября 2007 г., принятыми в г. Ашхабаде).
Иллюстрации
\Delta_{B1s}
\Delta_{B6s}
\Delta_{bs}
\Delta_{b1s}
\Delta_{d3mp}
\Delta_{d1sp}
\Delta_{d3mp}
\Delta_{d1sp}
\Delta_{bs}
\Delta_{b1s}
\Delta_{B1s}
\Delta_{B6s}
\Delta_{d1sp}
\Delta_{d3mp}
\Delta_{B1s}
\Delta_{B6s}
\Delta_{bs}
\Delta_{b1s}
\Delta_{d1sp}
\Delta_{d3mp}
\Delta_{d1sp}
\Delta_{d3mp}
\Delta_{B1s}
\Delta_{B6s}
\Delta_{bs}
\Delta_{b1s}
\Delta_{d1sp}