Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4747
Документ 45911
Утвержден и введен в действие Приказом Федерального агентства
по техническому регулированию
и метрологии
от 24 октября 2025 г. № 1277-ст
1 марта 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 24 октября 2025 г. № 1277-ст
4 Настоящий стандарт идентичен международному стандарту ISO 16092-1:2017 «Безопасность станков. Прессы. Часть 1. Требования безопасности» (ISO 16092-1:2017 «Machine tools safety — Presses — Part 1: General safety requirements», IDT).
Международный стандарт разработан подкомитетом ПК 10 «Вопросы безопасности» Технического комитета по стандартизации ИСО/ТК 39 «Станки».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски и примечания в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт является стандартом типа C, как указано в ИСО 12100.
Целевой аудиторией настоящего стандарта являются в том числе следующие группы пользователей:
- производители оборудования;
- органы по охране труда и технике безопасности (регулирующие государственные органы <*>, службы охраны труда на предприятии, службы по надзору за рынком <**> и т.д.).
<*> Государственное управление охраной труда осуществляется Правительством Российской Федерации непосредственно или по его поручению федеральным органом исполнительной власти, осуществляющим функции по выработке и реализации государственной политики и нормативно-правовому регулированию в сфере труда, а также другими федеральными органами исполнительной власти в пределах их полномочий.
<**> Например, Федеральная служба по экологическому, технологическому и атомному надзору, Федеральная служба по надзору в сфере защиты прав потребителей и благополучия человека и другие.
Положения, представленные в настоящем стандарте, также применяются следующими пользователями:
- руководителями предприятий, где применяется оборудование (малые, средние и крупные предприятия);
- работниками предприятий, где применяется оборудование (например, службами охраны труда, профсоюзами, организациями для людей с особыми потребностями);
- организациями, предоставляющими услуги, например по техническому обслуживанию оборудования (малые, средние и крупные предприятия);
- потребителями (в случае оборудования, предназначенного для личного использования).
Соответствующее оборудование и степень охвата опасностей, опасных ситуаций или опасных событий указаны в области применения данного стандарта.
Если требования настоящего стандарта типа C отличаются от требований стандартов типа A или типа B, то требования настоящего стандарта типа C имеют приоритет над требованиями других стандартов для машин, которые были спроектированы и изготовлены в соответствии с требованиями настоящего стандарта типа C.
Настоящий стандарт предназначен для применения, по крайней мере, с одним из других соответствующих разделов (ИСО 16092-2 для механических прессов, ИСО 16092-3 для гидравлических прессов и ИСО 16092-4 для пневматических прессов).
1 Область применения
Настоящий стандарт устанавливает технические требования и меры безопасности, которые должны быть приняты лицами, осуществляющими проектирование, производство и поставку прессов, предназначенных для обработки холодного металла или материала, частично состоящего из холодного металла, но которые могут быть использованы таким же образом для обработки других листовых материалов (например, картона, пластмассы, резины, кожи и т.д.).
Примечание 1 — Проектирование машины включает в себя изучение самой машины с учетом всех этапов «жизни» машины, упомянутых в ИСО 12100:2010, 5.4, и составление инструкций, относящихся ко всем вышеперечисленным этапам.
Требования настоящего стандарта учитывают использование по назначению, как определено в ИСО 12100:2010, 3.23, а также прогнозируемое неправильное использование, как определено в ИСО 12100:2010, 3.24. Настоящий стандарт предполагает доступ к прессу со всех сторон, рассматривает все значительные опасности на различных этапах эксплуатации машины, описанных в разделе 4, и устанавливает меры безопасности как для оператора, так и для других лиц, подвергающихся воздействию.
Примечание 2 — Под всеми значительными опасностями понимаются те, которые были выявлены или связаны с прессами на момент публикации настоящего стандарта.
Настоящий стандарт распространяется на прессы, которые могут функционировать самостоятельно, а также может использоваться в качестве руководства при проектировании прессов, предназначенных для интеграции в производственную систему.
Описываемые прессы передают механическое усилие для резки, формовки или обработки холодного металла или других листовых материалов с помощью инструментов или штампов, прикрепленных к ползуну/плунжеру или управляемых ими. Размеры прессов варьируются от небольших высокоскоростных машин с одним оператором, производящим небольшие заготовки, до больших относительно низкоскоростных машин с несколькими операторами и большими заготовками.
Данный стандарт не распространяется на машины, основным назначением которых является:
b) прикрепление крепежа, например заклепки, скобы или шва;
c) сгибание или складывание на листогибочных или фальцевальных машинах;
e) прессование револьверного пуансона;
g) высадочная ковка или высадочная штамповка;
h) уплотнение металлического порошка;
i) одноцелевые вырубные машины, предназначенные исключительно для профилей, например используемые в строительной промышленности;
l) работа с помощью пневматического молотка.
В настоящем стандарте не рассматриваются опасности, связанные с использованием прессов во взрывоопасных средах.
В настоящем стандарте рассматриваются требования безопасности, связанные с использованием программируемых электронных систем (PES) и программируемых пневматических систем (PPS).
Настоящий стандарт не применим к прессам, изготовленным до даты его публикации.
В настоящем стандарте рассматриваются общие значительные опасности, опасные ситуации и события, относящиеся к прессам и вспомогательным устройствам, предназначенным для обработки холодного металла или материала, частично состоящего из холодного металла (см. раздел 4). Настоящий стандарт устанавливает общие требования безопасности для прессов, определенных в данном разделе, и должен использоваться совместно с другими частями серии ИСО 16092.
Конкретные опасности, связанные с типом используемых прессов, рассматриваются в ИСО 16092-2, ИСО 16092-3 и ИСО 16092-4.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-5:2000, Test code for machine tools — Part 5: Determination of the noise emission (Нормы и правила испытаний станков. Часть 5. Определение уровня шума)
ISO 7731, Ergonomics — Danger signals for public and work areas — Auditory danger signals (Эргономика. Сигналы опасности на рабочих и в общественных местах. Звуковые сигналы опасности)
ISO 4413:2010, Hydraulic fluid power — General rules and safety requirements for systems and their components (Гидравлика. Общие правила и требования безопасности, касающиеся систем и их компонентов)
ISO 4414:2010, Pneumatic fluid power — General rules and safety requirements for systems and their components (Пневматика. Общие правила и требования безопасности, касающиеся систем и их компонентов)
ISO 11428, Ergonomics — Visual danger signals — General requirements, design and testing (Эргономика. Визуальные сигналы опасности. Общие требования, проектирование и испытания)
ISO 12100:2010, Safety of machinery — General principles for design — Risk assessment and risk reduction (Безопасность машин. Общие принципы конструирования. Оценка рисков и снижение рисков)
ISO 13732-1:2006, Ergonomics of the thermal environment — Methods for the assessment of human responses to contact with surfaces — Part 1: Hot surfaces (Эргономика термальной среды. Методы оценки реакции человека при контакте с поверхностями. Часть 1. Горячие поверхности)
ISO 13849 (все части), Safety of machinery — Safety-related parts of control systems (Безопасность машин. Элементы систем управления, связанные с безопасностью)
ISO 13850, Safety of machinery — Emergency stop function — Principles for design (Безопасность машин. Аварийный останов. Принципы проектирования)
ISO 13851:2002 <1>, Safety of machinery — Two-hand control devices — Functional aspects and design principles (Безопасность машин. Средства управления для обеих рук. Функциональные аспекты и принципы проектирования)
<1> Заменен на ISO 13851:2019. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 13854:1996 <1>, Safety of machinery — Minimum gaps to avoid crushing of parts of the human body (Безопасность машин. Минимальные расстояния, предохраняющие части тела человека от повреждений)
<1> Заменен на ISO 13854:2017. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 13855:2010 <2>, Safety of machinery — Positioning of safeguards with respect to the approach speeds of parts of the human body (Безопасность машин. Позиционирование защитного оборудования с учетом скорости сближения частей человеческого тела)
<2> Заменен на ISO 13855:2024. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 13857:2008 <3>, Safety of machinery — Safety distances to prevent hazard zones being reached by upper and lower limbs (Безопасность машин. Безопасные расстояния для обеспечения недоступности опасных зон для верхних и нижних конечностей)
<3> Заменен на ISO 13857:2019. «Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.»
ISO 14119:2013 <4>, Safety of machinery — Interlocking devices associated with guards — Principles for design and selection (Безопасность машин. Блокировочные устройства для ограждений. Принципы конструкции и выбора)
<4> Заменен на ISO 14119:2024. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 14120:2015, Safety of machinery — Guards — General requirements for the design and construction of fixed and movable guards (Безопасность машин. Защитные ограждения. Общие требования к проектированию и конструированию стационарных и съемных защитных ограждений)
ISO 14122 (все части), Safety of machinery — Permanent means of access to machinery (Безопасность машин. Постоянные средства доступа к машинам)
ISO/TR 11688-1, Acoustics — Recommended practice for the design of low-noise machinery and equipment — Part 1: Planning (Акустика. Рекомендуемая практика проектирования машин и оборудования с уменьшенным уровнем производимого шума. Часть 1. Планирование)
IEC 60204-1:2016, Safety of machinery — Electrical equipment of machines — Part 1: General requirements (Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования)
IEC 60947-5-8, Low-voltage switchgear and controlgear — Part 5-8: Control circuit devices and switching elements — Three-position enabling switches (Аппаратура распределения и управления низковольтная. Часть 5-8. Аппараты и элементы коммутации для цепей управления. Трехпозиционные выключатели блокировки)
IEC 61496-1:2012 <5>, Safety of machinery — Electro-sensitive protective equipment — Part 1: General requirements and test (Безопасность машин. Защитная электрочувствительная аппаратура. Часть 1. Общие требования и испытания)
<5> Заменен на IEC 61496-1:2020. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
IEC 61496-2:2013 <6>, Safety of machinery — Electro-sensitive protective equipment — Part 2: Particular requirements for equipment using active opto-electronic protective devices (AOPDs) [Безопасность машин. Защитная электрочувствительная аппаратура. Часть 2. Частные требования к аппаратуре, использующей активные оптоэлектронные защитные приборы (AOPD)]
<6> Заменен на IEC 61496-2:2020. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
IEC 61496-3, Safety of machinery — Electro-sensitive protective equipment — Part 3: Particular requirements for Active Opto-electronic Protective Devices responsive to Diffuse Reflection (AOPDDR) [Безопасность механизмов. Защитная электрочувствительная аппаратура. Часть 3. Частные требования к средствам защиты, использующим активные оптоэлектронные защитные устройства, чувствительные к диффузному отражению (AOPDDR)]
3 Термины и определения
В настоящем стандарте применены термины, приведенные в ИСО 12100:2010 и ИСО 13849-1:2015, а также следующие термины с соответствующими определениями.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО, доступна по адресу: https://www.iso.org/obp;
- Электропедия МЭК, доступна по адресу: http://www.electropedia.org.
3.1 Группы прессов, определенные в различных частях серии ИСО 16092
3.1.1 пресс (press): Машина, разработанная или предназначенная для передачи энергии на инструмент/пуансон (3.2.13) с целью обработки (например формовки или придания формы) холодного металла или материала, частично состоящего из холодного металла, между инструментами.
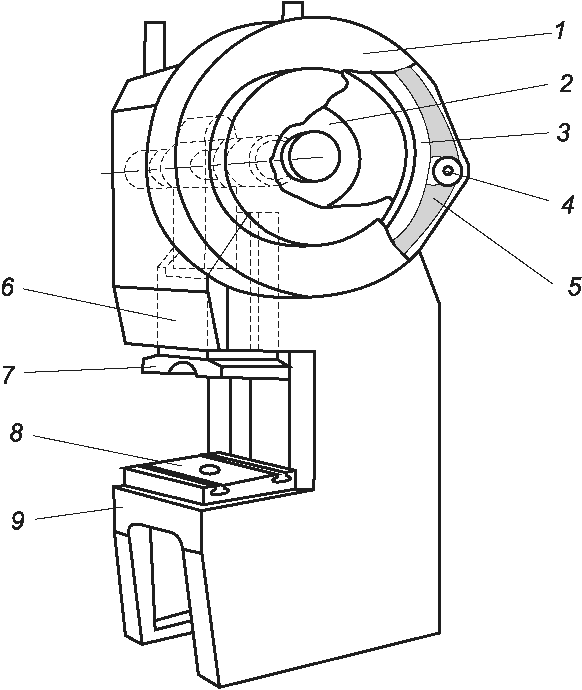
3.1.2 механический пресс (mechanical press): Пресс (3.1.1), разработанный или предназначенный для передачи энергии от первичного двигателя к инструменту/ударнику (3.2.13) механическим способом с помощью механизма сцепления, передающего крутящий момент для передачи движения маховика на ползун.
1 — кожух маховика; 2 — фрикционная муфта, муфта неполного
оборота; 3 — маховик; 4 — шкив двигателя; 5 — ремень;
6 — ползун; 7 — фланец ползуна, держатель инструмента;
8 — подставка/опорная плита; 9 — станина
Рисунок 1 — Пример пресса фрикционной муфты
(муфты переворота) (защитные приспособления
в зоне инструмента не показаны)
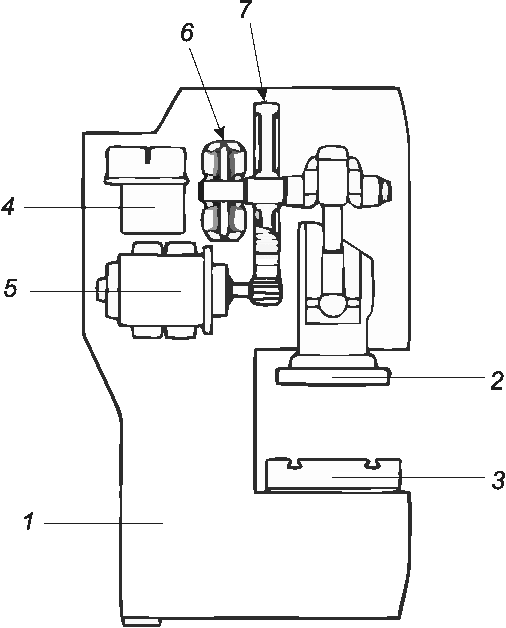
3.1.3 механический сервопресс (mechanical servo press): Пресс (3.1.1), разработанный или предназначенный для передачи энергии на инструмент/пуансон (3.2.13) механическим способом с использованием сервоприводного механизма без механизма сцепления для создания крутящего момента для придания движения ползуну.
1 — станина; 2 — ползун/плунжер (3.2.12); 3 — подставка;
4 — сервопривод (контроллер); 5 — серводвигатель;
6 — механический тормоз; 7 — шестерня
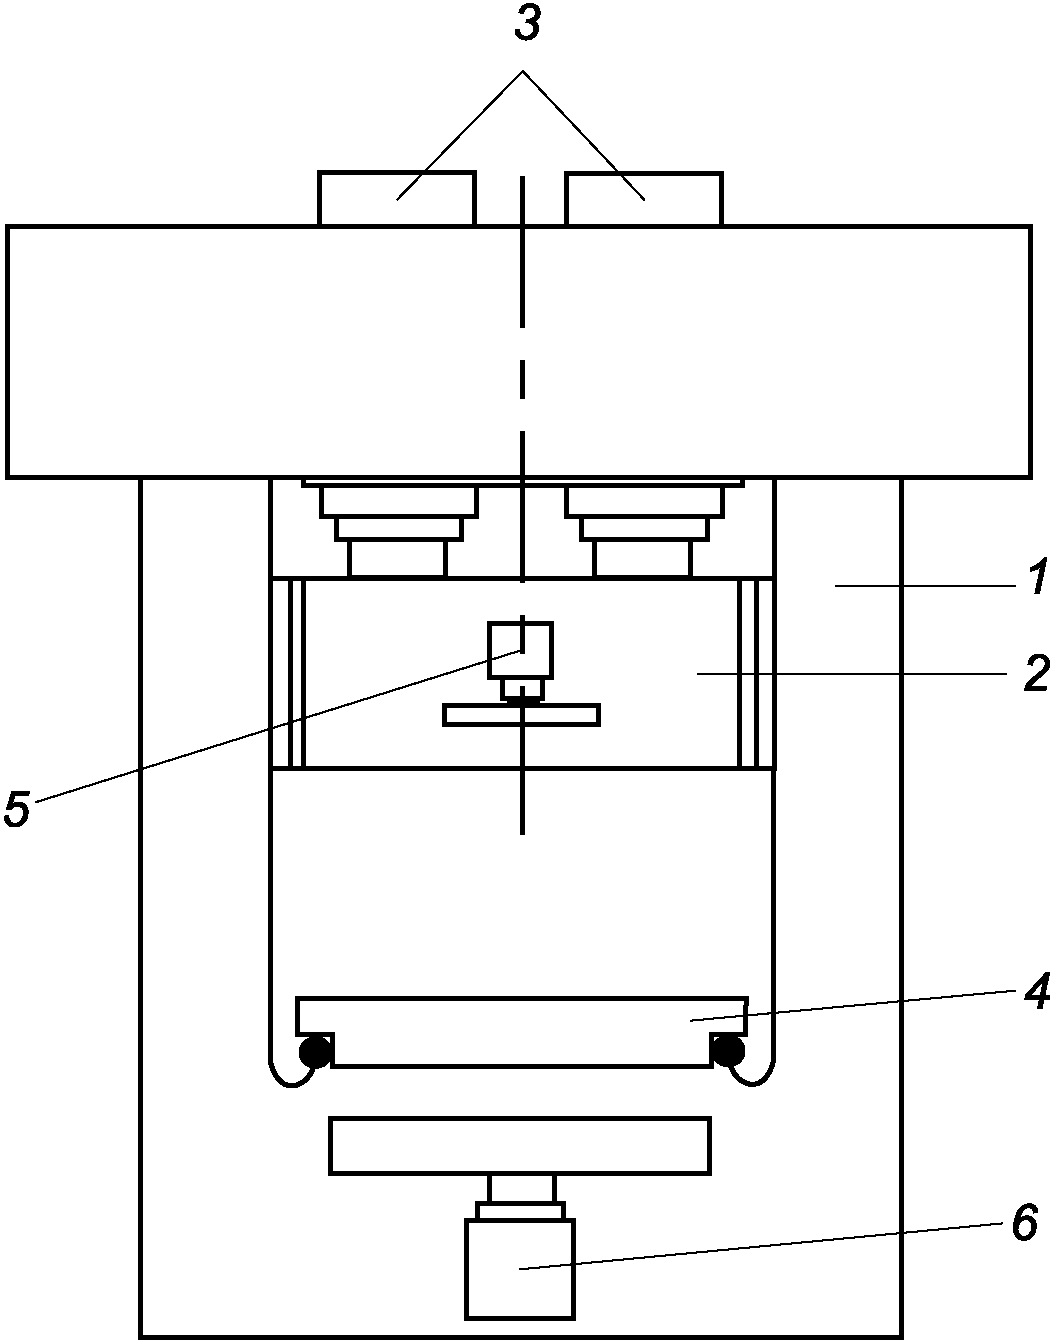
3.1.4 гидравлический пресс (hydraulic press): Пресс (3.1.1), разработанный или предназначенный для передачи энергии путем линейного перемещения между закрывающими инструментами (3.2.15) с помощью гидравлических средств.
Примечание — Такая энергия образуется под действием гидростатического давления (см. рисунок 3).
6 — подушка — опорная плита
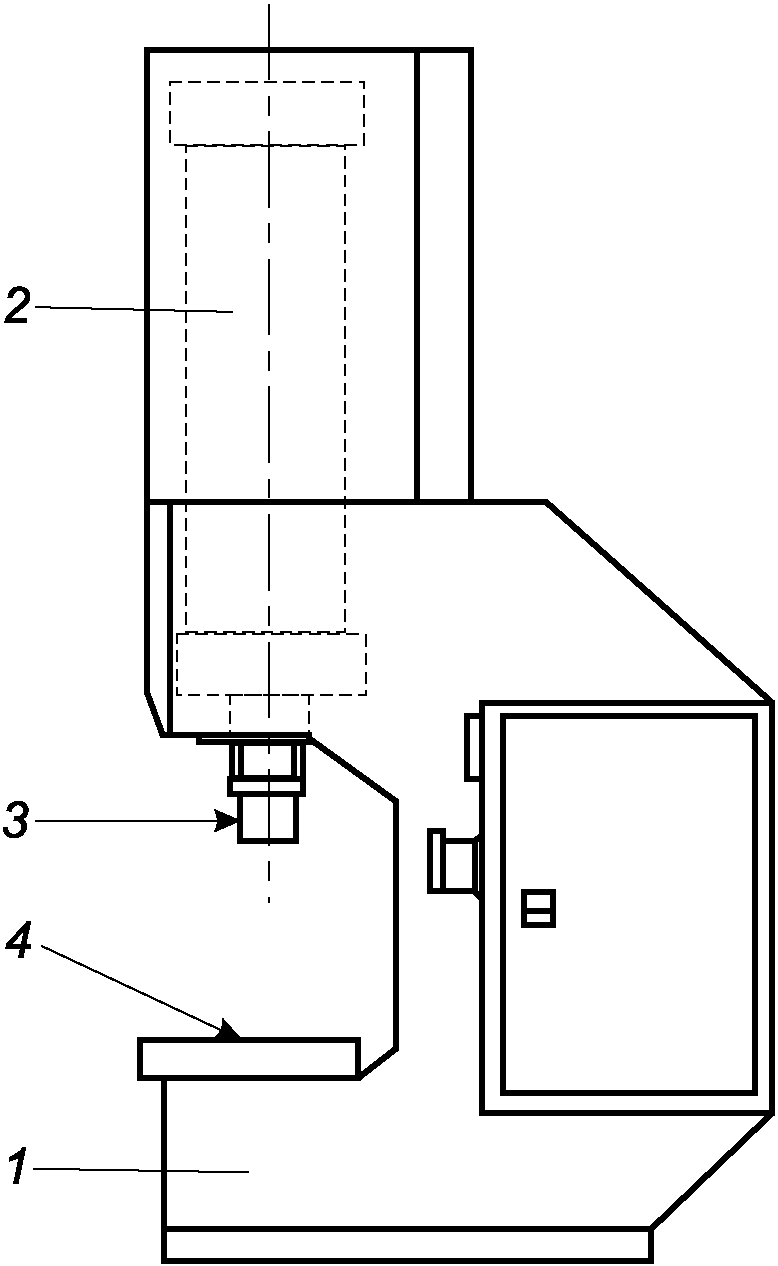
3.1.5 пневматический пресс (pneumatic press): Пресс (3.1.1), разработанный или предназначенный для передачи энергии путем линейного перемещения между закрывающими инструментами (3.2.15) с помощью пневматических средств.
Примечание — Такая энергия образуется под действием аэростатического давления (см. рисунок 4).
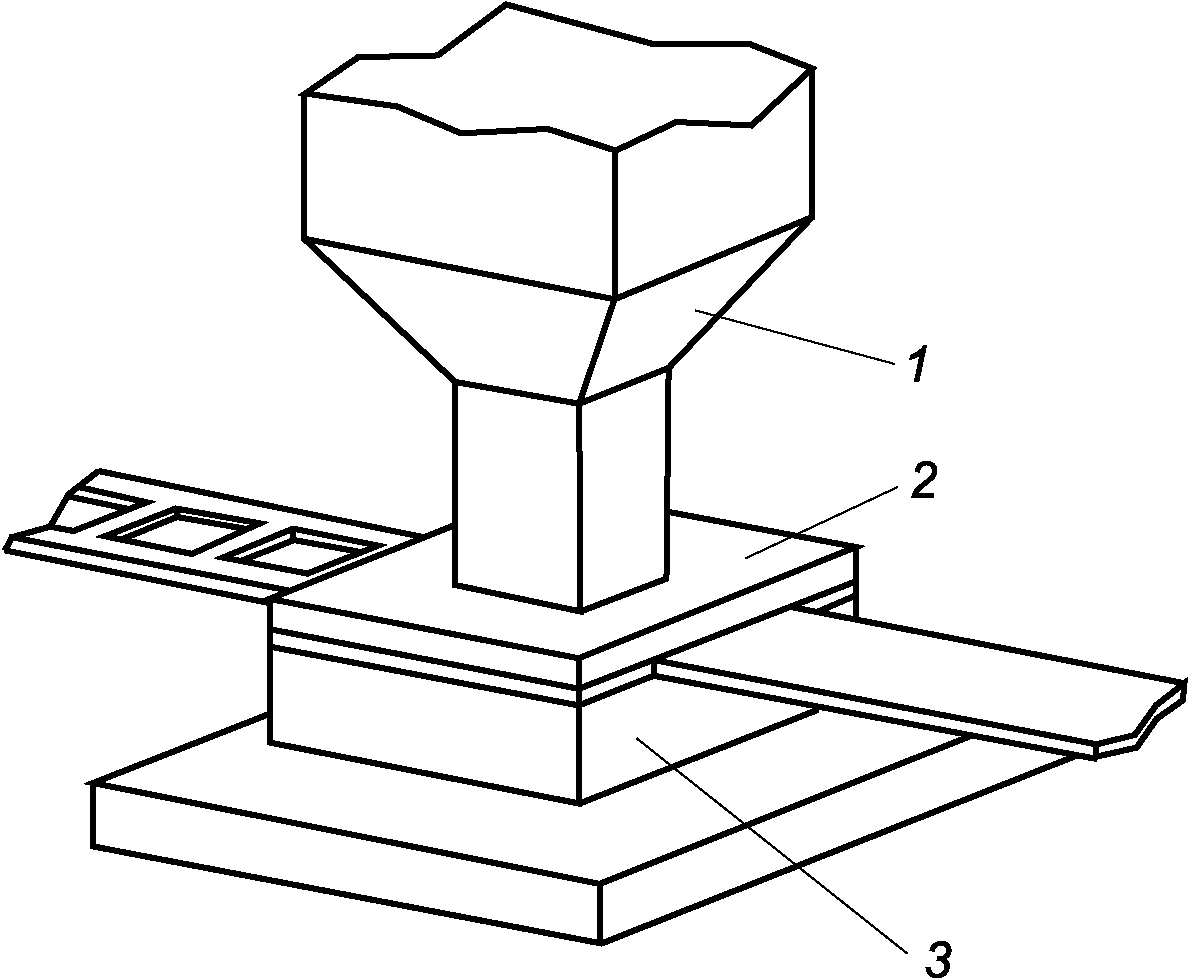
3 — ползун/плунжер (3.2.12); 4 — подставка
3.2 Общие термины, используемые для обозначения частей пресса, применяемые в серии ИСО 16092
3.2.1 рабочая зона инструментов (tools area): Область между движущимися инструментами (3.2.15), ползунами, подушками подвижных штампов (3.2.6), выталкивателями заготовок.
3.2.2 дополнительное устройство (ancillary device): Любое устройство, предназначенное для использования внутри прессового инструмента (3.2.15) и интегрированное с прессом (3.1.1).
Примечание — Примерами таких устройств являются системы смазки инструментов/заготовок, системы загрузки и разгрузки и передачи (3.2.3).
3.2.3 система передачи (transfer system): Встроенное(ые) устройство(а) пресса (3.1.1), которое(ые) перемещает(ют) материал/заготовку через зону инструментов (3.2.1).
Примечание — Система передачи также известна как «система подачи» или «роботизированная система передачи».
3.2.4 мертвая точка (dead centre): Точка, в которой находится инструмент/пуансон (3.2.13) во время своего перемещения:
- либо ближайшая/ближайшая к матрице (как правило, она соответствует концу хода закрытия), называемая нижней мертвой точкой (BDC);
- или наиболее удаленная от матрицы (как правило, она соответствует концу хода открытия), называемая верхней мертвой точкой (TDC).
3.2.5 штамп (die): Фиксированная часть инструмента (3.2.15).
3.2.6 подушка для штампа (die cushion): Принадлежность штампа (3.2.5), которая накапливает/высвобождает или поглощает усилие, требуемое при некоторых операциях, производимых прессом (3.1.1).
3.2.7 блокирующая защита раннего открытия (early opening interlocking guard): Ограждение, связанное с блокирующим устройством, которое, если его открыть, когда любое опасное движение в зоне инструментов (3.2.1) прекратилось, предотвращает любое опасное движение при открытии и не прерывает рабочий цикл (3.4.4).
Примечание — Например, защитное устройство открывается, когда проходит любая опасная фаза хода закрытия, и не прерывает рабочий цикл.
3.2.8 блокировка защиты (guard locking): Меры по поддержанию блокирующего ограждения в закрытом положении до тех пор, пока не исчезнет опасность травмирования в результате выполнения опасных функций машины (3.4.3).
3.2.9 толчковое устройство (inching device): Управляющее устройство, однократное приведение которого в действие совместно с системой управления машиной допускает только ограниченное перемещение рабочего органа (ограниченный ход, ограниченную скорость движения).
3.2.10 детектор деталей (part detector): Устройство, которое обнаруживает заготовку и/или правильное положение заготовки и которое разрешает или предотвращает начало хода.
3.2.11 позиционный переключатель (position switch): Переключатель, который приводится в действие движущейся частью машины, когда эта часть достигает или покидает заранее определенное положение.
3.2.12 ползун/плунжер (slide/ram): Главный элемент пресса (3.1.1), совершающий возвратно-поступательное движение, на котором крепится инструмент/пуансон (3.2.13).
3.2.13 инструмент/пуансон (tool/punch): Подвижная часть инструмента (3.2.15).
3.2.14 защитное устройство для инструмента (tool protective device): Устройство, защищающее инструмент/пуансон (3.2.13) от повреждения путем остановки хода или предотвращения его начала.
3.2.15 инструмент (tool): Комбинация инструмента/пуансона (3.2.13) и штампа (3.2.5).
3.2.16 инструмент закрытого типа, закрытый инструмент (closed tool, tool — closed): Инструмент (3.2.15), спроектированный и изготовленный таким образом, чтобы быть заведомо безопасным.
3.2.17 электрочувствительное защитное оборудование; ESPE (electro-sensitive protective equipment, ESPE): Совокупность устройств и/или компонентов, работающих вместе для защитного отключения или обнаружения присутствия (человека или частей его тела), включающая в себя:
- сенсорное устройство;
- контролирующие устройства для мониторинга (3.3.1);
- устройства вывода;
- вся соединительные кабели, перемычки и провода.
[ИСО 13855:2010, 3.1.4, изменено — в первой части определения исключено слово «как минимум», а последний элемент перечня заменен на два элемента перечня].
3.2.18 активное оптико-электронное защитное устройство; AOPD (active opto-electronic protective device, AOPD): Устройство, чья функция обнаружения (3.4.3) выполняется оптико-электронными излучающими и принимающими элементами, обнаруживающими прерывание оптического излучения, генерируемого внутри устройства, непрозрачным объектом, находящимся в указанной зоне обнаружения.
Примечание — Подробные положения приведены в МЭК 61496-2.
3.2.19 бланкирование/гашение (blanking): Дополнительная функция (3.4.3), позволяющая объекту, размер которого превышает возможности обнаружения активного оптико-электронного защитного устройства AOPD (3.2.18), находиться в пределах контролируемой зоны обнаружения, не вызывая отключения коммутационного устройства выходного сигнала (OSSD <*>).
<*> От англ. output signal switching devices.
Примечание 1 — Фиксированное бланкирование — это методика защиты, при которой в зоне обнаружения игнорируются (бланкируются) области расположения объектов, местоположение которых не изменяется во время рабочего процесса. Способность обнаружения (распознавания) объектов в других областях контролируемой зоны обнаружения остается штатной.
Примечание 2 — Плавающее бланкирование — это методика защиты, при которой в ходе рабочего процесса игнорируемая (бланкируемая) область контролируемой зоны обнаружения перемещается и следует за расположением подвижного(ых) объекта(ов). Способность обнаружения (распознавания) объектов в других областях остается неизменной.
3.2.20 активное оптико-электронное защитное устройство, реагирующее на диффузное отражение; AOPDDR (active opto-electronic protective device responsive to diffuse reflection, AOPDDR): Устройство, сенсорная функция (3.4.3) которого выполняется оптико-электронными излучающими и принимающими элементами, которое обнаруживает диффузное отражение оптических излучений, генерируемых внутри устройства объектом, находящимся в зоне обнаружения, заданной в двух измерениях.
3.2.21 устройство обнаружения присутствия; PSD (presence-sensing device, PSD): Электрочувствительное защитное оборудование (ESPE) (3.2.17), которое использует электрочувствительные устройства, или барочувствительное оборудование (PSPE), которое использует чувствительные к давлению устройства для определения присутствия заданного объекта в зоне обнаружения.
3.3 Общие термины, используемые для обозначения функций управления прессами
3.3.1 мониторинг (monitoring): Функция (3.4.3) безопасности, которая обеспечивает принятие мер безопасности, если способность компонента или элемента выполнять свою функцию снижается или если условия процесса изменяются таким образом, что возникают опасности.
3.3.2 подавление (приостановка) (muting): Временное автоматическое прекращение (приостановка) действия функций (3.4.3) безопасности, обычно выполняемых частями системы управления, связанными с безопасностью, в условиях безопасной эксплуатации машины.
3.3.3 суммарное время останова системы, общее время отклика (overall system stopping performance, overall response time): Интервал времени, складывающийся из времени срабатывания защитного устройства и времени, требующегося для прекращение опасного движения элементов или перехода пресса (3.1.1) в безопасное состояние.
3.3.4 сброс (reset): Функция (3.4.3), реализуемая частью системы управления, связанной с безопасностью (SRP/CS), используемая для ручного восстановления одной или нескольких функций безопасности перед повторным запуском машины.
3.4 Режимы работы и функции управления
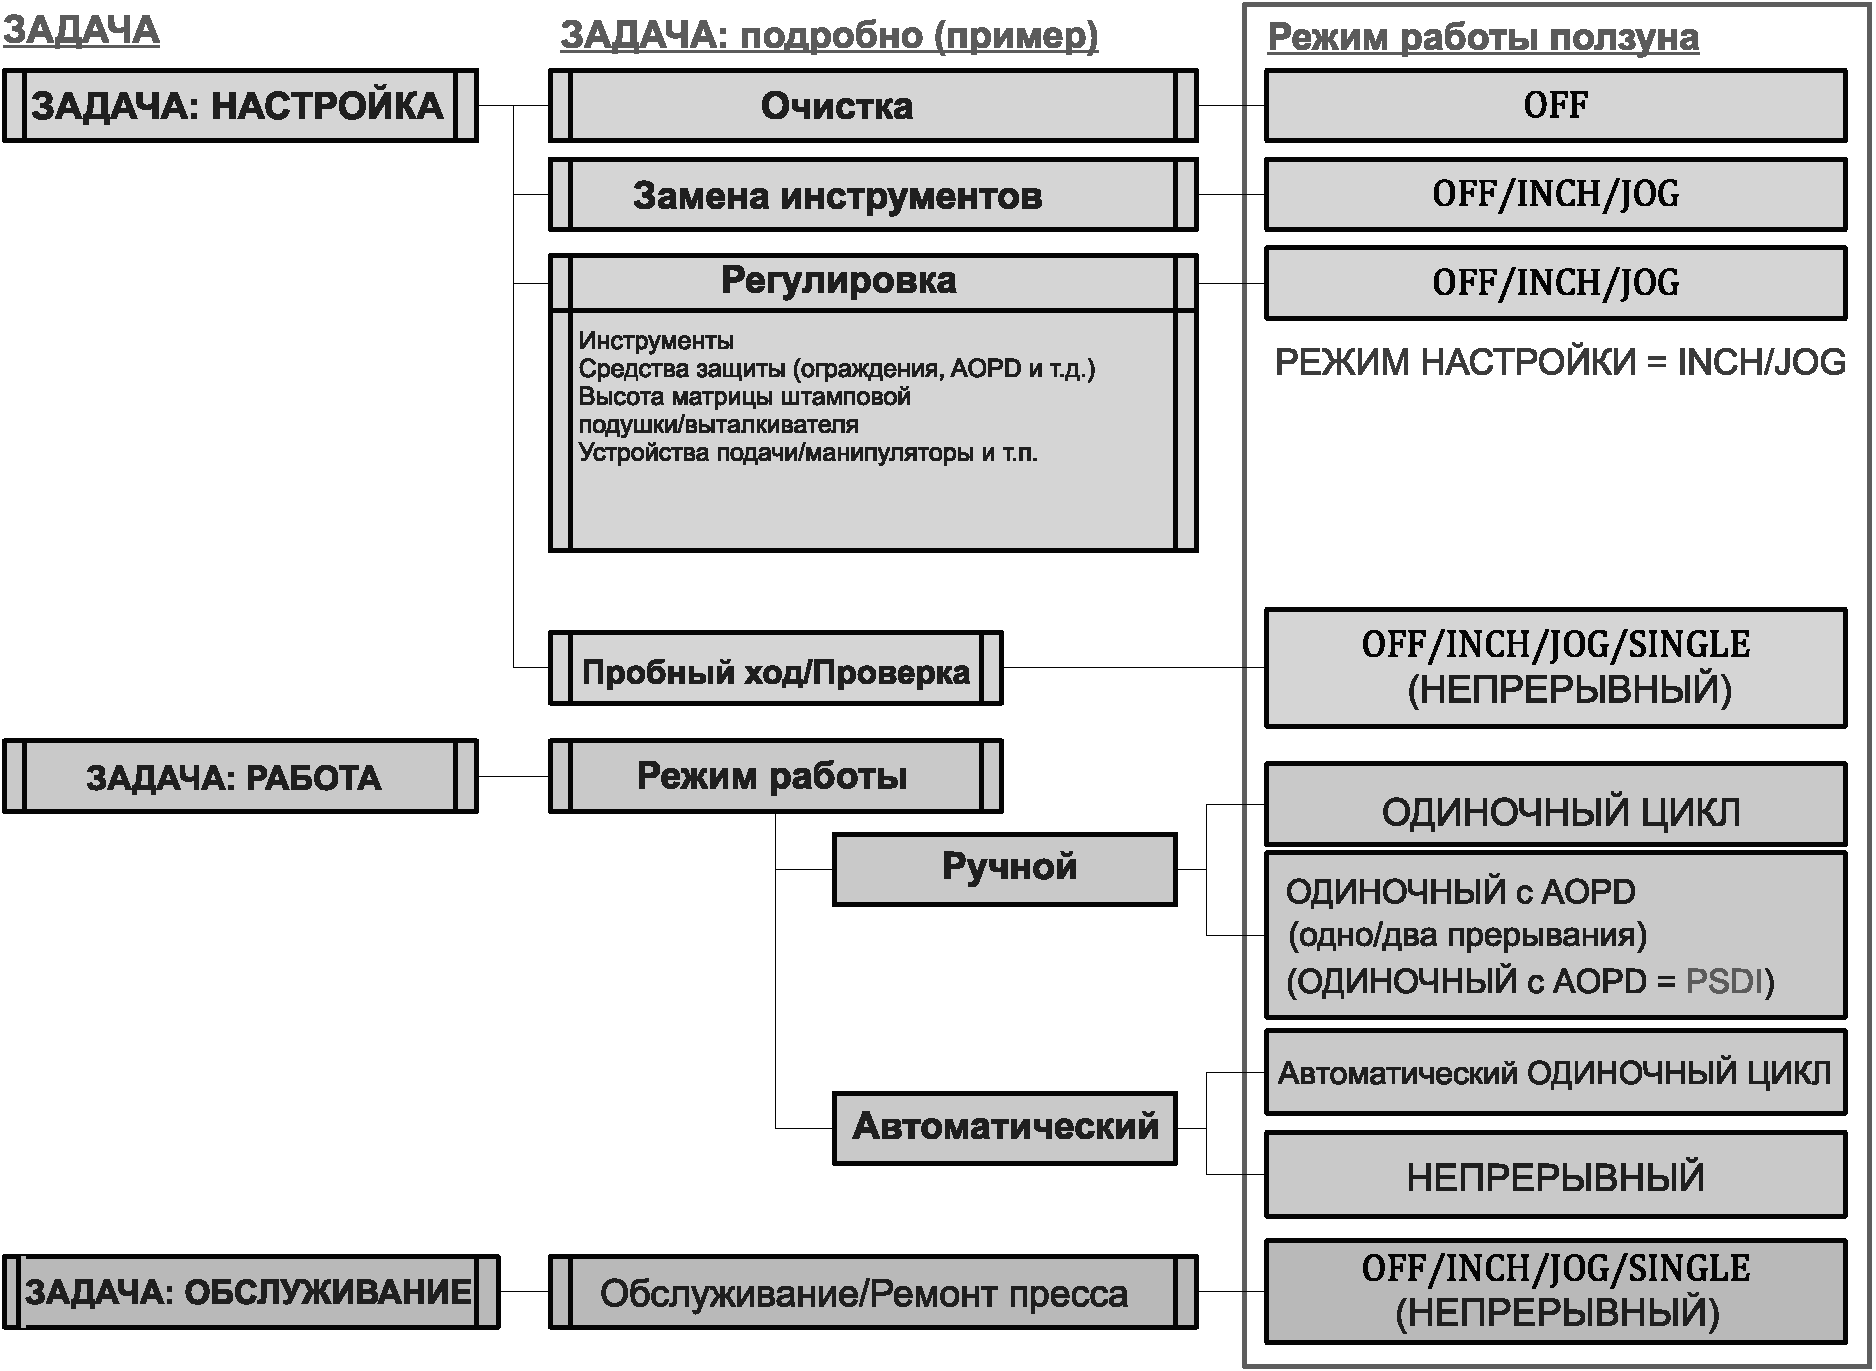
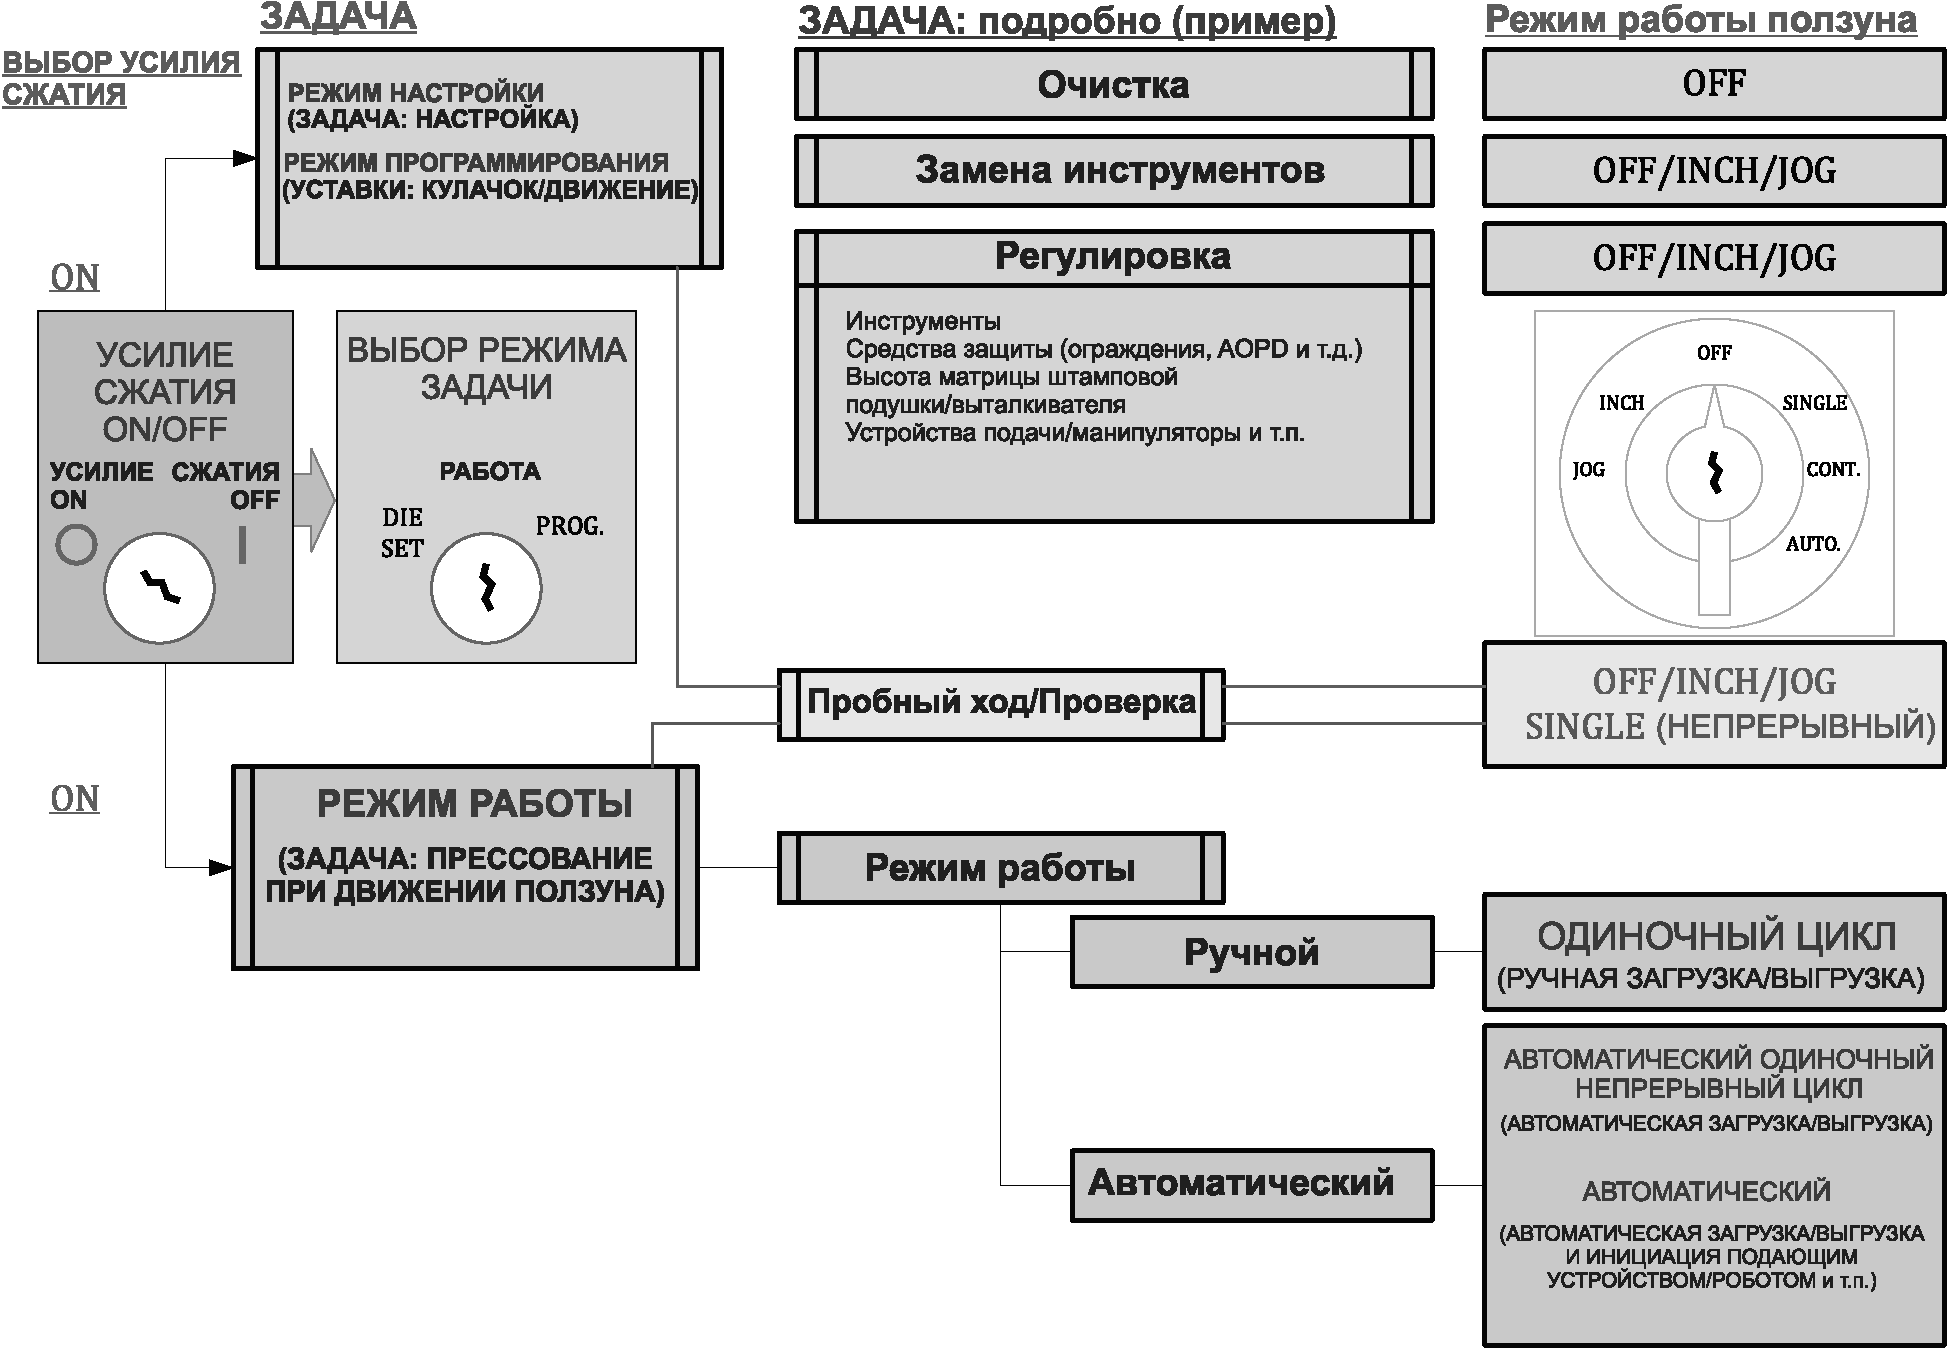
3.4.1 режим работы (operating mode): Конкретный способ работы пресса (3.1.1) или системы производства прессов, определяемый системой управления.
Примечание — Технические требования к средствам защиты и мерам безопасности, относящимся к различным режимам работы, см. в разделе 5.
3.4.1.1 состояние «Выкл» (OFF): Режим работы (3.4.1), при котором пресс (3.1.1) становится неработоспособным.
3.4.1.2 настройка, толчковый режим перемещения ползуна; INCH, медленное перемещение ползуна; JOG (setting, INCH, JOG): Режим работы (3.4.1), в котором выполняются настройки и регулировки.
Примечание — Настройка — это режим работы для целей установки или снятия инструментов, регулировки инструментов, защитного и другого оборудования, очистки, осмотра и технического обслуживания, при котором риски, связанные с движением ползуна, адекватно снижены путем непрерывного приведения в действие управляющего устройства оператором и защитной функции для ограничения движения ползуна (например, медленное движение или прерывистое движение ползуна).
3.4.1.3 одиночный цикл (single cycle): Режим работы (3.4.1), при котором выполняется один рабочий цикл (3.4.4) с ручной загрузкой и разгрузкой.
Примечание 1 — Каждый рабочий цикл ползуна/плунжера (3.2.12) должен приводиться в действие оператором.
3.4.1.4 автоматический цикл (automatic cycle): Режим работы (3.4.1), при котором движение ползуна/плунжера (3.2.12) повторяется непрерывно или через определенные интервалы времени (периодически).
Примечание — Все функции (3.4.3) после запуска выполняются автоматически, без ручных манипуляций оператора в опасной зоне.
3.4.1.5 одиночный цикл с AOPD-инициацией при однократном прерывании, PSDI-режим с одним прерыванием (single cycle with AOPD single break, PSDI single break): Режим работы (3.4.1), при котором активное оптико-электронное защитное устройство [AOPD (3.2.18)] используется для инициирования выполнения рабочего цикла (3.4.4) после освобождения контролируемой зоны световой завесы (AOPD) при прерывании, однократно произведенным оператором для проведения ручной загрузки и разгрузки.
Примечание — PSDI означает инициирование устройства с датчиком присутствия.
3.4.1.6 одиночный цикл с AOPD-инициацией при двукратном прерывании, PSDI-режим с двумя прерываниями (single cycle with AOPD double break, AOPD double break, PSDI double break): Режим работы (3.4.1), при котором активное оптико-электронное защитное устройство [AOPD (3.2.18)] используется для инициирования выполнения рабочего цикла (3.4.4) после освобождения контролируемой зоны световой завесы (AOPD) при прерывании, производимым оператором дважды подряд для проведения ручной загрузки и разгрузки.
Примечание — PSDI означает инициирование устройства с датчиком присутствия.
3.4.2 устройство выбора режима работы (operating mode selection device): Устройство, к которому имеет доступ только ограниченная группа лиц, состоящее из системы управления доступом, выбором и активацией процесса и предназначенное для ручного выбора режима работы машины (3.4.1).
3.4.3 функция (function): Операция, выполняемая машиной (или частью машины), которая является строго определенной или необходимой для выполнения целевой задачи машины.
3.4.4 цикл (cycle): Полное перемещение (ход) ползуна и других подвижных устройств пресса (3.1.1), например, штамповых подушек или выталкивателей заготовок, используемых для выполнения производственного процесса, включая подачу и выемку материала или заготовки; это перемещение осуществляется:
- для гидравлических или пневматических прессов или механических сервопрессов — по запрограммированной траектории перемещения из исходного начального положения обратно в то же положение, или
- для механических прессов с муфтой — по траектории из исходного положения, с которого производится запуск цикла [как правило, это верхняя мертвая точка (3.2.4)], через нижнюю мертвую точку (3.2.4) и обратно то же исходное положение, в котором происходит остановка цикла.
4 Перечень значительных опасностей
Все значительные опасности, опасные ситуации и события, определенные в результате оценки риска как значительные для прессов, определенных в области применения, и требующие конкретных действий для устранения или снижения риска перечислены в таблице A.1.
Особое внимание уделяется опасностям, связанным со следующим:
- раздавливание и разрезание, вызванное попаданием между движущимися частями пресса, такими как инструменты, ползун, выталкиватели и компоненты, установленные в штампе для выполнения определенных функций (см. таблицу A.1);
- наматывание или затягивание в движущиеся части пресса, ограждения, двигателя и приводного оборудования, а также механического загрузочно-разгрузочного устройства (см. таблицу A.1);
- выброс деталей машины (см. таблицу A.1).
Основными опасными зонами являются следующие зоны:
5 Требования и/или меры безопасности
5.1 Общие положения
Методы или меры, которые должны быть реализованы для устранения значительных опасностей или снижения связанных с ними рисков, подробно описаны в данном разделе следующим образом:
- основные конструктивные решения для основных компонентов или систем пресса (см. 5.2);
- защита от механических рисков в зоне инструментов при различных способах производства (см. 5.3);
- защита от опасностей, связанных с отказами системы управления или компонентов системы управления (см. 5.4);
- защита от опасностей, которые могут возникнуть при настройке инструмента, пробных ходах, техническом обслуживании и смазке (см. 5.5);
- защита от других опасностей (см. 5.6 — 5.8).
5.2 Основные конструкторские решения
5.2.1 Гидравлические и пневматические системы. Общие принципы проектирования
5.2.1.1 При проектировании гидравлических и пневматических систем необходимо учитывать общие требования ИСО 4413 и ИСО 4414, которые должны соответствовать конкретным требованиям в 5.2.2 и 5.2.3.
5.2.1.2 Должны быть предусмотрены фильтры, регуляторы давления и устройства отключения при падении давления.
5.2.1.3 Должны быть предусмотрены устройства контроля давления, обеспечивающие поддержание допустимого диапазона рабочего давления.
5.2.1.4 Прозрачные емкости, находящиеся под давлением (например, стеклянные, пластиковые) должны быть защищены, чтобы предотвратить травмы от разлетающихся осколков, не ухудшая при этом обзор.
5.2.1.5 Все трубопроводы, трубопроводная арматура, переходы, резервуары для перекачки или хранения, а также керны или просверленные отверстия не должны иметь заусенцев или посторонних предметов, которые могут привести к повреждению системы. См. ИСО 4413:2010, 5.4.6.4 и ИСО 4414:2010, 5.4.5.4.
5.2.1.6 Каждый участок трубопровода должен быть непрерывным от одной части машины к другой там, где это возможно.
Должны быть предусмотрены меры предосторожности для предотвращения повреждений в результате теплового расширения. Жесткие трубопроводы должны быть надежно закреплены через частые интервалы, чтобы избежать вибрации или смещения. Необходимо следить за тем, чтобы гибкие трубы и шланги, используемые для транспортировки жидкостей, не перекручивались. Такие перегибы могут привести к образованию ловушек, препятствующих выходу жидкости.
5.2.1.7 Там, где падение давления может привести к непреднамеренному опасному движению ползуна/плунжера, гибкие трубопроводы не должны использоваться. Трубы и соединения труб должны быть выбраны таким образом, чтобы предотвратить такую потерю давления. Такие соединения труб не должны выполняться с помощью компрессионных фитингов, склеенных колец или аналогичных устройств. Они должны быть выполнены с помощью принудительных соединительных муфт или путем сварки двух прилегающих поверхностей.
5.2.1.8 Рабочие клапаны не должны зависеть от подсоединенных трубопроводов, например, должны быть закреплены на монтажной плите или на цилиндре. Это необходимо для того, чтобы избежать нежелательного влияния вибрации, которая может воздействовать как на клапаны, так и на трубопроводы.
5.2.1.9 Регулирующие клапаны и другие компоненты управления (например, регуляторы и манометры) должны быть установлены в местах, обеспечивающих доступность и исключающих повреждение (см. ИСО 4413:2010, 5.3).
5.2.1.10 Если клапаны управляются вручную или механически (в отличие от электрических), механизмы восстановления клапанов должны быть принудительными, т.е. при освобождении привода клапана он должен автоматически переходить в безопасное положение. См. также 5.4.6.
5.2.2 Пневматические системы
5.2.2.1 Пневматические системы, включающие ресиверы или воздушные резервуары, должны быть спроектированы и сконструированы таким образом, чтобы при остановке устройства, создающего давление, система разгерметизировалась до окружающей среды, а накопленная энергия не позволяла начать новый цикл. Если это невозможно, то части контура, находящиеся под давлением, должны быть снабжены ручным выпускным клапаном и иметь четкое указание (с помощью таблички с описанием) об опасности. См. ИСО 4414:2010, 5.2.8.
5.2.2.2 Если клапаны или другие части системы управления прессом требуют смазки, должны быть предусмотрены видимые автоматические средства смазки для введения масла в воздушную линию в подходящей форме.
5.2.2.3 Если установлены системы глушения, они должны быть предусмотрены и установлены в соответствии с инструкциями производителя клапана для использования в системах безопасности и не должны влиять на функции безопасности.
5.2.2.4 Должны быть предусмотрены влагоотделители.
5.2.3 Гидравлические системы
5.2.3.1 В гидравлических системах с гидравлическим насосом должны быть предусмотрены соответствующие клапаны сброса давления. Должны быть предусмотрены средства для выпуска захваченного воздуха либо с помощью устройства для стравливания воздуха, либо с помощью саморазгружающейся системы.
5.2.3.2 Гидравлические системы должны быть сконструированы таким образом, чтобы вытекающая жидкость не причиняла травм.
5.2.3.3 Гидравлические системы, включающие аккумуляторы, должны быть спроектированы и сконструированы таким образом, чтобы при остановке устройства, создающего давление, система разряжалась до давления окружающей среды, а накопленная энергия не позволяла начать новый цикл. Если это невозможно, то части контура, находящиеся под давлением, должны быть снабжены ручным выпускным клапаном в дополнение к другим устройствам, предусмотренным стандартами или правилами, касающимися других устройств (предохранительные клапаны, манометры и т.д.), и иметь четкое указание (с помощью таблички) на опасность. См. ИСО 4413:2010, 5.4.3.2.
5.2.4 Электрические системы
5.2.4.1 Электрическая система должна соответствовать МЭК 60204-1.
5.2.4.2 При проектировании пресса необходимо учитывать отличия допустимых параметров электропитания, внешних условий и режимов работы некоторых компонентов от соответствующих параметров, указанных в МЭК 60204-1:2016, 4.3 и 4.4. Если такие отличия имеются, то выбор соответствующих компонентов должен осуществляться с учетом этих отличий.
5.2.4.3 Защита панели оператора и установленных на прессе устройств управления должна соответствовать МЭК 60204-1 и иметь степень защиты не менее IP 54.
5.2.4.4 Корпуса устройств управления, за исключением тормозных резисторов, должны предоставлять защиту в соответствии с МЭК 60204-1 и обеспечивать степень защиты не менее IP 43.
Примечание — Рекомендуется класс защиты IP 54.
5.3 Механические опасности в рабочей зоне инструмента (штампа)
5.3.1 Общие положения
Основной опасной зоной на прессах является рабочая зона инструментов, и для устранения соответствующих опасностей должны быть приняты превентивные меры. В настоящем стандарте в 5.3 — 5.5 указано, как должна быть защищена опасная зона инструментов и связанные с ними участки, такие как подвижные подушки штампов, выталкиватели заготовок и устройства системы подачи. В PL-таблицах в соответствующих частях серии ИСО 16092 перечислены методы защиты, включая способ производства/режим работы и требования к конструкции системы управления и контроля:
- одиночный цикл: ручная подача и выемка материала или заготовки (см. соответствующую PL-таблицу в соответствующих частях серии ИСО 16092);
- автоматический цикл: исключительно автоматическая подача и выемка материала или заготовки (см. соответствующую PL-таблицу в соответствующих частях серии ИСО 16092).
5.3.2 Меры по обеспечению безопасности/средства защиты
5.3.2.1 Меры по обеспечению безопасности, которые необходимо предусмотреть для защиты любого лица, имеющего доступ к рабочей зоне инструментов, должны включать в себя использование одного или нескольких из перечисленных ниже устройств:
a) инструменты закрытого типа (см. 5.3.2.3, 5.3.2.5);
b) стационарные защитные ограждения (см. 5.3.2.3, 5.3.2.6);
c) защитные ограждения с устройством фиксации ограждения или без устройства фиксации ограждения (см. 5.3.2.7 — 5.3.2.10, 5.3.2.13 и приложение D);
d) управляемое защитное ограждение с устройством фиксации ограждения или без устройства фиксации ограждения (см. 5.3.2.7 — 5.3.2.10, 5.3.2.13 и приложение D);
e) защитное ограждение с блокировкой при раннем открытии, с устройством фиксации ограждения или без устройства фиксации ограждения (см. 5.3.2.7 — 5.3.2.10, 5.3.2.13 и приложение D);
f) электрочувствительное защитное оборудование (ESPE), использующее активные оптоэлектронные защитные устройства (AOPD) (см. 5.3.2.11, 5.3.2.13 и приложение D);
g) двуручные устройства управления (см. 5.3.2.12, 5.3.2.13 и приложение D);
h) управляющее устройство удержания хода [при медленной скорости смыкания (см. 5.5.8)] с самовозвратным органом ручного управления (см. ИСО 12100:2010, 6.2.11.9).
5.3.2.2 Выбранная комбинация защитных мер, описанных в 5.3.2.1, должна обеспечивать защиту всех подвергающихся воздействию людей, т.е. тех, кто может попасть в опасную зону во время работы, настройки, технического обслуживания, очистки и осмотра.
5.3.2.3 Если пресс предназначен для ручной загрузки и/или разгрузки, метод защиты не должен основываться только на использовании инструментов закрытого типа или фиксированных ограждений, за исключением случаев, когда инструменты закрытого типа или фиксированные ограждения используются в прессе, предназначенном для одной конкретной цели [см. 7.4.2 m) и n)].
5.3.2.4 Если работа, выполняемая на прессе, требует доступа к опасной зоне с нескольких сторон, ограждения должны быть предусмотрены с каждой стороны.
5.3.2.5 Отверстия и соответствующие безопасные расстояния инструментов закрытого типа (см. приложение B) должны отвечать требованиям, изложенным в ИСО 13857:2008, таблица 4, или отверстие не должно превышать 6 мм. Любая дополнительная опасность защемления вне инструментов закрытого типа должна быть исключена в соответствии с ИСО 13854:1996, таблица 1.
5.3.2.6 Стационарные ограждения должны соответствовать ИСО 14120. Они должны быть надежно закреплены на машине, другой жесткой конструкции или на полу. Разгрузочное или любое другое отверстие (отверстия) должно соответствовать ИСО 13857:2008, таблица 4.
5.3.2.7 Блокирующие защитные ограждения, защитные ограждения с блокировкой при раннем открытии и управляемые защитные ограждения должны соответствовать стандарту ИСО 14120 и предотвращать, совместно со стационарными ограждениями, доступ в опасную область в рабочей зоне инструментов во время любого опасного перемещения ползуна. Начало хода должно быть предотвращено до закрытия защитного ограждения. Соответствующие блокировочные устройства должны быть спроектированы и изготовлены в соответствии с ИСО 14119, а связанные с безопасностью элементы системы управления должны соответствовать соответствующим частям серии ИСО 16092. Защитные ограждения также должны соответствовать ИСО 12100:2010, 3.27.6 и 6.3.3.2.5.
5.3.2.8 Если у блокирующего защитного или управляемого защитного ограждения имеется конструктивная особенность, позволяющая выполнять раннее открытие, такое ограждение должно использоваться как защитное ограждение с блокировкой при раннем открытии.
5.3.2.9 Если блокирующее защитное ограждение используется в качестве управляемого защитного ограждения, то возможность необнаруженного нахождения в пространстве между ограждением и опасной зоной должна быть исключена. Такой опасной ситуации можно избежать, используя дополнительные средства защиты. Эти дополнительные средства защиты должны быть либо световой завесой (AOPD, тип 4), либо стационарным ограждением, жестко закрепленным на своем месте (например, при помощи сварки), либо защитным ограждением с функцией блокировки, соответствующим ИСО 14119:2013, 5.4, если это ограждение активируется только во время регулировки инструмента, пробных ходов рабочего органа и при проведении технического обслуживания.
Управляемые защитные ограждения должны использоваться только в том случае, если длина хода размыкания штампа равна или менее 600 мм, а глубина стола пресса (глубина зева) равна или менее 1000 мм. Управляемое защитное ограждение должно надежно удерживаться в открытом положении (например, при помощи пружины или противовеса), чтобы избежать закрытия под действием собственного веса, что может вызвать непреднамеренную инициацию цикла.
5.3.2.10 Защитные ограждения, представленные в 5.3.2.7, должны быть сконструированы следующим образом:
a) либо должны быть снабжены устройством фиксации ограждения (блокиратором), предотвращающим открытие защитного барьера-калитки до тех пор, пока не прекратится любое опасное движение в рабочей зоне инструментов; блокираторы должны соответствовать требованиям ИСО 14119:2013, 6.2.2;
b) либо не иметь устройства фиксации ограждения (блокиратора), но иметь предусмотренную функциональную возможность остановки опасного движения до того, как будет достигнута опасная зона.
5.3.2.11 Электрочувствительное защитное оборудование (ESPE), использующее активные оптоэлектронные защитные устройства (AOPD) в виде световой завесы, должно отвечать следующим требованиям:
a) Активные оптоэлектронные защитные устройства (AOPD) должны соответствовать типу 4, специфицированному для оптоэлектронных защитных устройств в МЭК 61496-1:2012, и должны быть спроектированы и изготовлены в соответствии с МЭК 61496-2:2013. Прекращение работы AOPD, выполненное устройством выбора режима работы, должно также отключать световые индикаторы AOPD и связанных с ними устройств переключения выходных сигналов (OSSD).
b) Доступ в опасную зону должен быть возможен только через зону обнаружения, контролируемую активным оптоэлектронным защитным устройством (AOPD) (см. приложение C). Дополнительные средства защиты должны предотвращать доступ в опасную зону с любого другого направления. Остальные окна, проемы, зазоры и отверстия должны соответствовать параметрам, специфицированным в ИСО 13857.
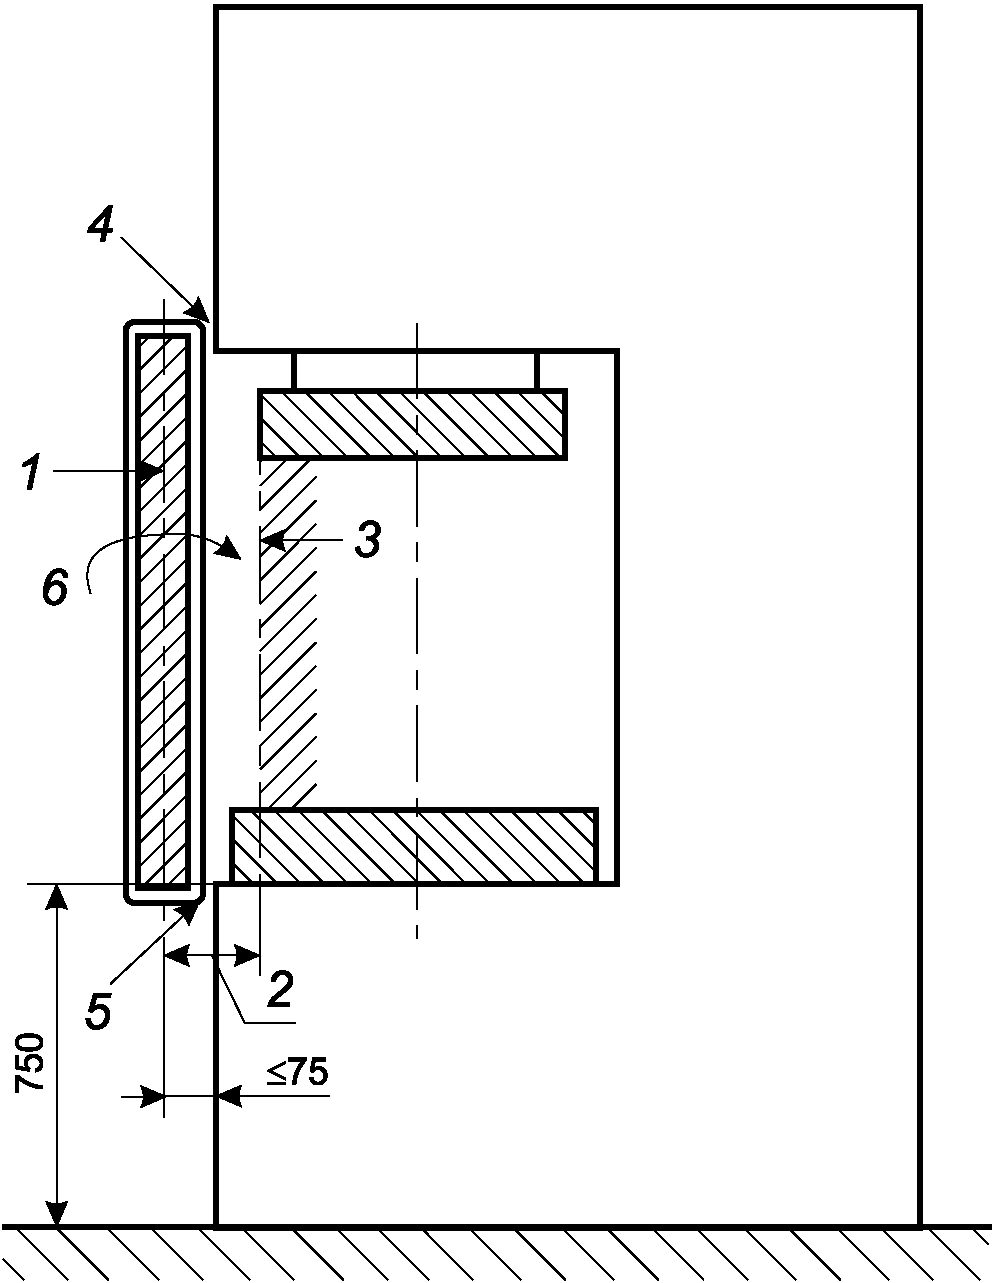
c) На тех сторонах пресса, с которых осуществляется управление в рабочем режиме, и где присутствие может остаться необнаруженным в пространстве между зоной контроля AOPD и опасной зоной пресса (если величина непросматриваемого участка превышает 75 мм), должны быть предусмотрены дополнительные средства защиты (см. рисунок C.1).
Эти дополнительные средства защиты должны быть либо световой завесой (AOPD, тип 4), либо стационарным ограждением, жестко закрепленным на своем месте (например, при помощи сварки), либо защитным ограждением с функцией блокировки, соответствующим ИСО 14119:2013, 5.4, если это ограждение активируется только во время регулировки инструмента, пробных ходов рабочего органа и при проведении технического обслуживания.
На сторонах пресса, с которых/по которым нет перемещений в рабочем режиме, активные оптоэлектронные защитные устройства (AOPD) не должны использоваться для запуска рабочего цикла;
d) Инициирование любого опасного движения должно быть невозможным если активное оптоэлектронное защитное устройство (AOPD) обнаруживает какой-либо объект в своей зоне контроля.
e) Производитель пресса может предоставить заказчику опциональные функции бланкирования (гашения) AOPD, которые можно задействовать только с помощью активирующего или разблокирующего ключа, или с помощью эквивалентных средств защиты, которые соответствуют требованиям стандарта МЭК 60204 1:2016, 9.2.3.5. Производитель пресса может предоставить следующее дополнительное оборудование и услуги при выборе варианта AOPD с функцией бланкирования:
- при выборе AOPD, использующего принцип ретроотражения (т.е. отражения прошедшего светового луча обратно по его же световому пути):
- один или несколько дополнительных отражателей (гасящих отражателей), размещенных в контролируемой зоне обнаружения;
- дополнительные средства защиты, например стационарные ограждения,
- установка гасящего отражателя и дополнительных средств обеспечения безопасности;
- дополнительные средства защиты, например стационарные ограждения;
- установка дополнительных средств обеспечения безопасности.
Для обоих указанных вариантов выбора AOPD конфигурация дополнительного(ых) отражателя(ей)/зоны гашения должна быть такой, чтобы предмет с диаметром (поперечным размером), равным или превышающим размер тестового образца, указанный поставщиком/производителем AOPD, не мог оставаться необнаруженным в любой точке контролируемой зоны обнаружения. Кроме того, дополнительные средства защиты должны быть спроектированы и размещены таким образом, чтобы было невозможно достичь опасной зоны без обнаружения. Форма, материал и длина тестового образца должны соответствовать МЭК 61496-2.
f) В тех случаях, когда AOPD используется для инициирования цикла, выполняемого как при однократном, так и при двойном прерывании (см. также приложение C), необходимо учитывать перечисленные ниже условия.
- Стол пресса должен располагаться на высоте, уровень которой превышает уровень поверхности, на которой стоит оператор, не менее чем на 750 мм.
Если высота стола менее 750 мм, то это значение должно быть достигнуто за счет использования одного или нескольких дополнительных стационарных разделительных устройств (проставок), компенсирующих зазор в межштамповом пространстве пресса. Это защитное приспособление и все другие приспособления (ограждения), препятствующие доступу в рабочую зону инструментов, должны быть жестко закрепленным на своих местах, например, при помощи сварки, или какого-либо блокировочного приспособления. Кроме того, не должно быть возможности находиться между физическим барьером и столом или штампом, или рядом со столом или штампом.
-
Длина хода размыкания штампа должна быть равна или менее 600 мм, а глубина стола пресса (глубина зева) должна быть равна или менее 1000 мм.
-
Разрешающая способность AOPD (минимальный диаметр (поперечный размер) непрозрачного объекта, который способен распознать активное оптоэлектронное защитное устройство) не должна превышать 30 мм (см. таблицу D.1).
-
Перед инициацией первого рабочего цикла необходимо активировать функцию(ии) сброса (например, нажать рукой кнопку или нажать ногой педаль).
-
Инициирование работы пресса после освобождения контролируемой зоны световой завесы (AOPD) может быть выполнено только по истечении заранее установленного периода времени. Максимальная продолжительность этого периода времени, которая устанавливается заранее, не должна превышать 30 секунд. Это время должно отсчитываться с момента окончания предыдущего рабочего цикла.
Если при повторном запуске движения пресса это время было превышено, то требуется выполнить ручной сброс функции запуска цикла.
- Если для обеспечения безопасности на прессе установлено несколько активных оптоэлектронных защитных устройств (AOPD), то только одно из них может быть выбрано для инициирования цикла в определенный момент времени в рабочей зоне.
5.3.2.12 Для двуручных устройств управления в качестве защиты оператора, используемых в производственном режиме, применяется следующее:
a) Двуручные устройства управления должны соответствовать типу III C по ИСО 13851:2002.
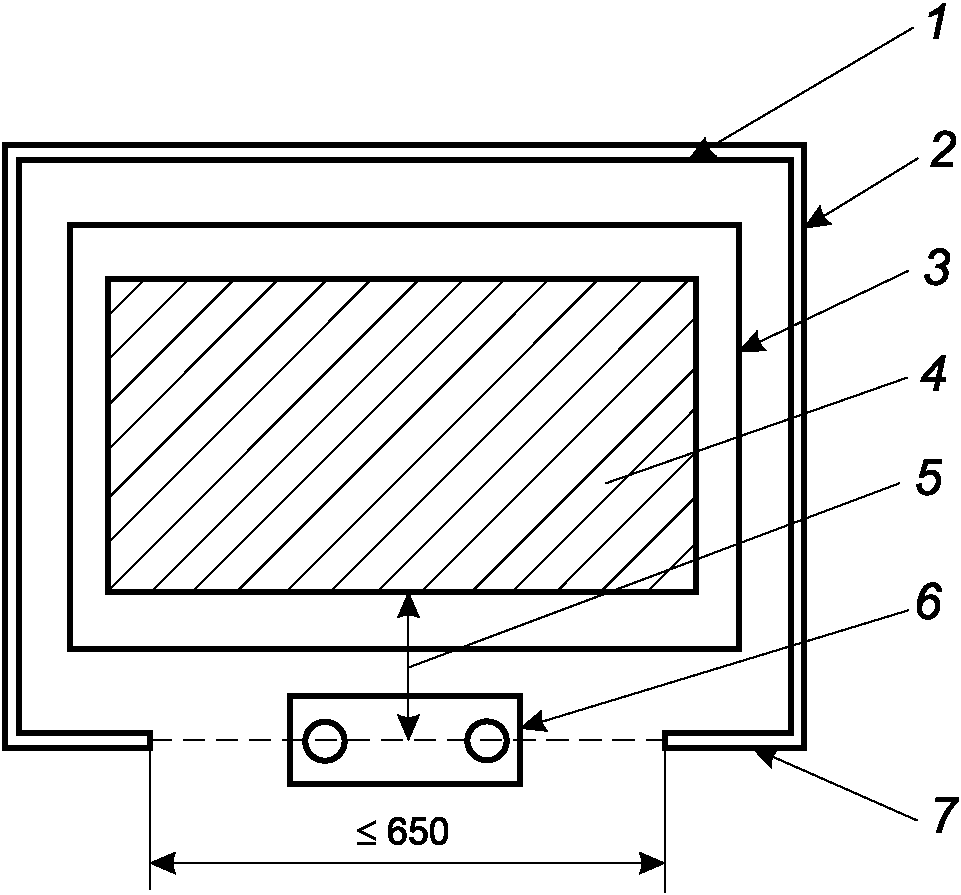
b) Если пресс имеет окно доступа к опасной рабочей зоне с горизонтальным размером более 650 мм, то двуручные устройства управления не должны являться единственным средством защиты (см. рисунок 5, на котором представлено окно доступа к опасной зоне с размером по горизонтали, равным или меньшим 650 мм).
1 — заднее ограждение; 2 — боковое ограждение; 3 — стол
пресса; 4 — опасная зона; 5 — минимальное безопасное
расстояние; 6 — двуручное устройство управления;
7 — фронтальное ограждение с окном доступа
Рисунок 5 — Двуручное устройство управления для пресса
с окном доступа к опасной зоне, имеющим размер
по горизонтали, равный или меньший 650 мм
Доступ к опасной зоне должен быть ограничен при помощи:
- ограждений, соответствующих 5.3.2.1 b) или c); либо при помощи
- электрочувствительного защитного оборудования (ESPE), использующего активные оптоэлектронные защитные устройства (AOPD), соответствующие типу 4 по МЭК 61496-2, или активные оптоэлектронные защитные устройства, реагирующие на диффузное отражение (AOPDDR), соответствующие типу 3 по МЭК 61496-3 (см. приложение D).
У этих защитных устройств функции останова, связанные с безопасностью, должны соответствовать требуемому уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
c) Количество работающих двуручных устройств управления должно соответствовать количеству операторов (см. 5.4.3.4).
5.3.2.13 Блокирующие защитные ограждения без устройства фиксации ограждения (блокиратора), управляемые защитные ограждения без устройства фиксации ограждения (блокиратора), защитные ограждение с блокировкой при раннем открытии без устройства фиксации ограждения, электрочувствительное защитное оборудование (ESPE), использующее активные оптоэлектронные защитные устройства (AOPD), и двуручные устройства управления должны быть размещены в таком положении, чтобы оператор не мог достичь опасной зоны до тех пор, пока не прекратится любое опасное движение в рабочей зоне инструментов. Расчет соответствующего минимального расстояния должен основываться на общем времени перевода пресса в безопасное состояние (состояние останова) и на скорости движения оператора. См. ИСО 13855 и приложение D.
Если блокирующие защитные устройства прикреплены к прессу с использованием механических приспособлений и их положение может быть изменено, то для поддержания минимального безопасного расстояния эти защитные устройства должны быть жестко взаимосвязаны, или должны быть зафиксированы в определенном положении таким образом, чтобы их можно было перемещать только с помощью инструментов или ключей.
5.3.2.14 Если люди могут оставаться в опасной(ых) зоне(ах), и при этом не попадать в зону видимости оператора, то должны быть предусмотрены средства предотвращения повторного запуска пресса, например, датчик присутствия или устройство предотвращения закрытия двери, использующее ключ, выполняющий разблокировку связанного оборудования в заранее определенной последовательности. Эти средства защиты должны соответствовать требуемому уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
5.3.3 Дополнительные требования безопасности
5.3.3.1 Пресс должен быть спроектирован и сконструирован таким образом, чтобы инструменты могли быть закреплены на прессе таким образом, чтобы не возникало опасности в случае неисправности одного компонента или отключения питания.
5.3.3.2 Все крепежные элементы пресса, такие как винты, гайки или клеевые соединения, должны быть собраны таким образом, чтобы детали не отсоединялись и не приводили к травмам.
5.3.3.3 Средства ручной регулировки, например, регулировки хода или скольжения, или изменения скорости, изменение которых может вызвать опасность, должны иметь надежное блокирующее устройство, позволяющее осуществлять регулировку только с помощью инструмента, ключа или электронного пароля.
5.3.3.4 На автоматически работающих прессах (прессах-автоматах) с манипуляторами (загрузочно-разгрузочными устройствами), являющимися составной частью пресса, передняя кромка рулона полосового материала должна автоматически направляться в штамп последовательного действия там, где это возможно.
Если во время загрузки передняя кромка рулона не может автоматически подаваться через манипулятор и штамп последовательного действия, то изготовитель должен снабдить пресс одним из следующих устройств:
a) управляющим устройством удержания хода с тремя фиксируемыми положениями и медленной скоростью смыкания (менее 33 мм/с при опасном перемещении рабочего органа). Это устройство удержания хода должно иметь в своем составе один переключатель (кнопку ручного управления/педаль ножного управления) и должно соответствовать требованиям, установленным для устройств разблокировки в МЭК 60947, 5.8. Для ножных переключателей прикладываемое усилие не должно превышать 350 Н для перевода из положения 2 в положение 3;
Эти устройства должны сохранять свою функциональность, когда любое ограждение пресса сдвигается из своего защитного положения для того, чтобы переднюю кромку рулона полосового материала можно было направлять вручную с помощью вспомогательных средств манипулирования (захватов, клещей, магнитных держателей).
5.3.4 Высвобождение людей в случае их зажатия в области между инструментами
Если существует риск зажатия людей между инструментами, должны быть предусмотрены средства для их освобождения [см. также 7.4.2 t)], например с помощью механической системы регулировки высоты ползуна.
5.3.5 Высвобождение людей в случае их блокирования внутри огороженных зон
Если существует риск того, что люди окажутся заблокированными внутри огороженных зон, то должны быть предусмотрены средства для открытия защитного ограждения изнутри. У ограждений с фиксацией закрытия должна либо иметься возможность вручную открыть запирающее устройство, чтобы люди могли выйти из опасной зоны, либо они должны быть снабжены устройством аварийной разблокировки закрытого ограждения, соответствующего требованиям ИСО 14119:2013, 5.7.5.2 и 5.7.5.3.
5.3.6 Средства предотвращения падения ползуна/плунжера под действием собственного веса во время технического обслуживания или ремонта
Если существует риск получения травмы, вызванной ударом с силой, превышающей 150 Н, происходящим в результате падения ползуна/плунжера под действием собственного веса, необходимо использовать механические удерживающие устройства (например, тормозные клинья, упоры, зажимы, препятствующие сползанию ползуна/плунжера). Эти удерживающие устройства следует использовать при проведении ремонтных работ или любой необходимой процедуры (за исключением обычной ручной подачи материала), выполняемой в пространстве между верхней и нижней половинами штампа.
Примечание — На прессе с восходящим ходом (прессе с подвижной нижней плитой) риск получения травмы характерен не для зоны между инструментами, а для пространства, находящегося под движущимся инструментом.
Если механическое удерживающее устройство не способно демпфировать всю силу сжатия пресса, то оно должно быть взаимосвязано с системой управления прессом таким образом, чтобы ход смыкания не мог быть выполнен, если устройство механического удержания находится на своем месте и ползун/плунжер удерживается в верхнем положении (см. ИСО 14118).
5.4 Система управления и контроля
5.4.1 Функции управления и контроля
5.4.1.1 Общие сведения
Настоящий подраздел относится ко всем компонентам, связанным с безопасностью, которые прямо или косвенно управляют или контролируют работу движущихся частей пресса или его инструментов.
5.4.1.1.1 Общие положения
ИСО 13849 (все части) должен применяться к электрическим, гидравлическим, пневматическим и механическим частям систем управления, связанным с безопасностью.
МЭК 60204 1 должен применяться для электрооборудования.
ИСО 4413 должен применяться для гидросистем.
ИСО 4414 должен применяться для пневмосистем.
5.4.1.1.2 Системы управления должны быть спроектированы таким образом, чтобы средства управления можно было повторно активировать для запуска любых опасных функций после останова, вызванного любым из следующих факторов:
a) было выполнено изменение режима управления или работы;
b) блокирующее ограждение было открыто и закрыто;
c) был выполнен ручной сброс/возврат защитного устройства;
d) произошел сбой электропитания;
e) произошла потеря начального давления;
f) произошел останов после срабатывания защитного устройства инструмента или детектора (датчика) деталей;
g) был выполнен останов для размещения устройства механического удержания ползуна/плунжера с взаимной блокировкой.
5.4.1.1.3 Специальный ручной сброс проводится для получения возможности выполнить перезапуск после срабатывания блокирующего защитного ограждения или электрочувствительного защитного оборудования (ESPE), вызванного следующими факторами:
a) если человек прошел через блокирующее ограждение;
b) если прерывание световой завесы, активирующее активное оптоэлектронное защитное устройство (AOPD), используемое для инициирования рабочего цикла, не произошло в течение заранее установленного периода времени;
c) если произошло прерывание световой завесы (AOPD) во время любого опасного движения в процессе выполнения цикла;
d) если произошло прерывание световой завесы (AOPD) на нерабочих сторонах пресса — со стороны боковых поверхностей или со стороны задней поверхности пресса.
Устройство управления, осуществляющее сброс и перезапуск функций безопасности, должно находиться в такой позиции, чтобы с нее можно было визуально осматривать опасную зону, но не было возможности достичь опасной зоны. Сама функция сброса должна удовлетворять следующим требованиям:
- сброс должен выполняться при помощи отдельного устройства с ручным управлением (например, кнопки),
- сброс может быть выполнен только в том случае, если все функции безопасности и защитные устройства находятся в рабочем состоянии,
- операция сброса сама по себе не должна инициировать никакого движения или опасной ситуации,
- сброс является целенаправленным действием, направленным на восстановление одной или нескольких конкретных функций,
- сброс дает возможность системе управления принимать отдельную команду запуска,
- каждая операция ручного сброса должна совершаться только после активации (по переднему фронту сигнала) или деактивации (по заднему фронту сигнала) соответствующего устройства управления сбросом.
В каждой контролируемой зоне обнаружения должно быть расположено не более одного устройства управления сбросом. Если защитное ограждение пресса использует световые завесы (AOPD), действующие с боковых сторон и с торцевой стороны пресса, то для каждой из этих контролируемых зон обнаружения должно быть предусмотрено свое устройство управления сбросом.
Выполнение любой операции ручного сброса должно проводиться без задержки и иметь немедленный эффект.
5.4.1.1.4 Данный подраздел относится ко всем прессам, оснащенным перечисленными ниже защитными устройствами или ограждениями:
- электрочувствительным защитным оборудованием (ESPE), использующим активные оптоэлектронные защитные устройства (AOPD) или активные оптоэлектронные защитные устройства, реагирующие на диффузное отражение (AOPDDR);
- блокирующими защитными ограждениями или управляемыми защитными ограждениями;
- двуручными устройствами управления, используемыми в качестве средств защиты оператора при выполнении рабочего процесса.
Если в компонентах этих защитных устройств или системы управления, связанных с безопасностью, возникает неисправность, то должны быть выполнены следующие требования:
a) непреднамеренный запуск должен быть невозможен;
b) должно быть обеспечено безопасное функционирование защитного устройства;
c) должна быть предусмотрена возможность выполнить останов машины во время опасного движения;
d) система управления должна немедленно останавливать машину во время опасной фазы хода смыкания или, самое позднее, в конце рабочего цикла;
e) система управления должна предотвращать любую инициацию следующего рабочего цикла до устранения неисправности.
Чтобы выполнять эти требования, части систем управления, связанные с безопасностью, должны относиться к категориям, указанным в PL-таблицах в соответствующих профильных частях серии ИСО 16092.
Данный подраздел не распространяется на прессы-автоматы, используемые исключительно при автоматической подаче и выемке материала или заготовок, работающие в автоматическом цикле и оснащенные защитным ограждением с устройством фиксации ограждения (см. 5.3.1).
5.4.1.1.5 Если пресс в процессе эксплуатации подвергается значительным сотрясениям и вибрациям, то при проектировании системы управления должны учитываться требования, указанные в следующих нормативных документах:
d) МЭК 60204-1:2016, 4.4.8 и 10.1.5.
5.4.1.1.6 Функция аварийного останова при ее активации должна останавливать выполнение всех опасных функций машины. Останов должен выполняться способом, соответствующим категориям останова выполнения функций 0 или 1 (см. МЭК 60204-1:2016, 9.2.2). Выполнение функции аварийного останова должно реализовываться компонентами и элементами обеспечения безопасности, соответствующими требованиям, указанным в ИСО 12100:2010, 6.3.5.2, и ИСО 13850.
5.4.1.1.7 Если отказ, возникающий в одном канале системы управления с резервированием каналов, является самовыявляющимся отказом, т.е. потеря соответствующей этому каналу функции управления предотвращает выполнение следующего рабочего цикла, то дальнейший контроль (мониторинг) этого канала не требуется.
5.4.1.1.8 Должны быть предусмотрены средства управления (например, нажимная кнопка), позволяющие выполнить полный останов машины (т.е. нормальную остановку движения с плавным торможением). Останов должен выполняться способом, соответствующим категориям останова выполнения функций 0 или 1 (см. МЭК 60204-1:2016, 9.2.2).
Функция управления остановкой пресса должна иметь более высокий приоритет по сравнению с функциями управления запуском.
5.4.2 Подавление (приостановка) действия защитных функций
Возможность временной отмены действия защитных функций («подавление») может быть предусмотрена для электрочувствительного защитного оборудования (ESPE), использующего активные оптоэлектронные защитные устройства (AOPD) или активные оптоэлектронные защитные устройства, реагирующие на диффузное отражение (AOPDDR) [см. 5.3.2.12 b)], и для двуручных устройств управления. Если опция «подавление» будет использоваться, то защитные устройства должны отключаться только в определенный момент хода открытия или тогда, когда опасная фаза хода закрытия пройдена и уже нет риска получения травмы. Подавление действия защитных функций не должно допускаться, пока в рабочей зоне инструментов продолжаются опасные движения, включая перемещения вспомогательных устройств. Реализация функции «подавление» должна осуществляться с учетом точек прерывания/удержания у выталкивателей заготовок, штамповых подушек и держателей заготовок. Возврат системы обеспечения безопасности в рабочее состояние должен происходить, самое позднее, к моменту начала хода смыкания.
Опция «подавление» должна быть предусмотрена только для следующих режимов работы пресса:
- одиночный цикл;
- одиночный цикл с AOPD-инициацией при однократном прерывании;
- одиночный цикл с AOPD-инициацией при двукратном прерывании.
Функция «подавление» должна соответствовать требуемому уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
5.4.3 Устройства выбора режима работы
5.4.3.1 Для выбора режимов работы (например, режим с одним проходом, ход толчками или непрерывный ход, ход вперед или назад, ход вперед и назад) должны быть предусмотрены устройства выбора. Рабочие характеристики этих устройств выбора должны соответствовать требуемому уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092. Система управления должна гарантировать, что никакой запуск или любое другое опасное движение не будет инициировано или продолжено вследствие изменения положения/состояния такого устройства.
Для предотвращения начала или продолжения любого опасного движения пресса, такого как движение ползуна, штамповой подушки, выталкивателя заготовок, должен (должно) быть предусмотрен(о) режим (состояние) «ВЫКЛ.»/«0».
5.4.3.2 Если предусмотрено одно устройство выбора (например, селекторный переключатель или какие-либо другие функциональные элементы выбора, описанные в 5.4.3.7), то выбор режима работы должен выполняться совместно с определением соответствующего режима защиты, которая может обеспечиваться с помощью одного или нескольких защитных ограждений или защитных устройств (см. 5.3.2.2). Если режим работы и режим защиты могут быть выбраны по отдельности, то система управления должна гарантировать, что соответствующий(е) режим(ы) защиты определен(ы) до начала выполнения любой операции.
5.4.3.3 Если при использовании пресса используются меры безопасности/средства защиты, указанные в 5.3.2.1 a) или b), и при этом работа пресса осуществляется при помощи ножной педали-переключателя, то выбор режима работы в этом случае должен выполняться с помощью дополнительного устройства выбора, активируемого отдельным ключом или расположенного внутри закрытого кожуха, запираемого ключом, или же с помощью эквивалентного средства безопасности, отвечающего требованиям МЭК 60204-1:2016, 9.2.3.5. При таком режиме эксплуатации должна автоматически включаться четкая индикация, указывающая, что работа пресса возможна только при использовании инструментов закрытого типа или стационарных защитных ограждений.
5.4.3.4 Если на прессе работает более одного оператора, то каждый оператор должен быть обеспечен средствами защиты. При использовании нескольких двуручных устройств управления или переносных пультов управления пресс должен становиться работоспособным только в том случае, когда комбинация выбранных устройств управления точно соответствует комбинации физически соединенных с прессом устройств управления.
5.4.3.5 Доступ к устройству выбора режима работы должен быть возможен только снаружи опасных зон. Если необходим доступ к другим устройствам выбора внутри опасной зоны, то при манипулировании с устройством выбора не должно возникать никакой опасной ситуации.
5.4.3.6 Селекторные переключатели, используемые для выбора функций, связанных с безопасностью, должны приводиться в действие при помощи ключа или блокироваться ключом, или же должны иметь эквивалентные средства обеспечения безопасности, отвечающие требованиям МЭК 60204-1:2016, 9.2.3.5. Положение/состояние переключателя должно быть хорошо видимым и четко идентифицируемым. Если ключ извлечен, селекторные переключатели должны быть заблокированы, чтобы избежать инициирования несанкционированных операций. Если селекторный переключатель установлен в промежуточное положение, то выполнение любой операция должно быть невозможным.
5.4.3.7 Требования к устройствам выбора, отличным от селекторных переключателей, приведены ниже.
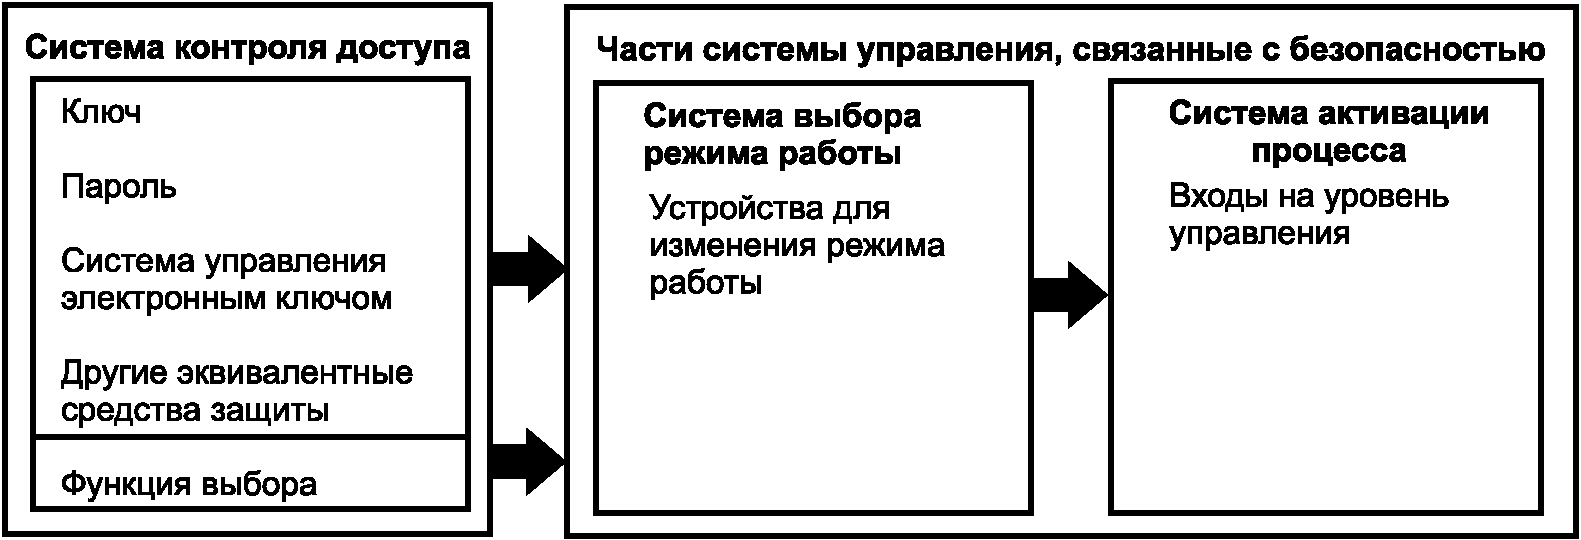
Выбор режима, связанного с безопасностью (например, режима работы, режима запуска цикла или режима защиты), должен быть разрешен только через систему контроля доступа. Система контроля доступа не должна подчиняться какой-либо функции безопасности. Эта система не входит в состав частей системы управления, связанных с безопасностью (см. рисунок 6).
Система выбора режима работы и связанные с ней системы активации процесса должны гарантировать, что в любой момент времени может быть выбран и запущен только один режим работы.
Средства обеспечения безопасности и системы выбора начала цикла, а также связанные с ними системы активации должны гарантировать, что в любой момент времени хотя бы одно средство защиты оказывается выбранным и задействованным.
Сделанный выбор режима работы должен быть хорошо видимым и ясно распознаваемым. Такая индикация выбора может быть выполнена, например, с помощью визуальных индикаторов на панели управления, цветных сигнальных лампочек или текстовой информации, отображаемой на пользовательском интерфейсе [интерфейсе «человек — машина» (HMI)]. См. также приложение E.
5.4.3.8 Если для выбора режима работы доступно более одного места (пульта управления), выполнение производственного процесса должно становиться разрешенным только тогда, когда устройства выбора режима на всех пультах управления переведены в рабочее состояние (например, в автоматический режим работы).
5.4.4 Датчики положения
Датчики положения (например, позиционные переключатели, датчики приближения; см. МЭК 60204-1:2016, 10.1.4) и средства их приведения в действие (например, кулачки) должны быть спроектированы так, чтобы после установки можно было поддерживать их положение, их правильное взаимодействие с рабочими механизмами и, особенно, правильное расположение по отношению к ходу ползуна. Эти же требования должны соблюдаться при использовании пневматического или гидравлического клапана в качестве датчика положения.
5.4.5 Устройства управления
5.4.5.1 Кнопочные переключатели и устройства управления пуском должны быть спроектированы и расположены таким образом, чтобы предотвратить случайное срабатывание. Переключатели ножных педалей должны быть закрыты так, чтобы обеспечить доступ только с одного направления и приведение в действие только одной ногой.
5.4.5.2 Устройство аварийного останова должно соответствовать требованиям ИСО 13850 и МЭК 60204-1:2016, 10.7.
5.4.5.3 В пределах досягаемости каждого оператора должна быть по крайней мере одна кнопка аварийного останова. Если устройство аварийного останова встроено в переносной пульт управления, то на этом пульте должно быть предусмотрено по крайней мере одно средство индикации для указания того, активно или неактивно устройство аварийного останова.
5.4.5.4 Чтобы избежать непреднамеренный пуск, переносные стойки или подвесные пульты управления с кнопками запуска должны быть спроектированы в соответствии с требованиями МЭК 60204-1:2016, 4.4.8 (в отношении их устойчивости и системы креплений), и МЭК 60204-1:2005, 10.6.
Примечание — Устройства управления должны быть выполнены таким образом, чтобы исключить возможность одновременного выполнения оператором/лицом операций по управлению оборудованием и доступа к движущимся частям оборудования (нахождении в опасной зоне работы оборудования).
5.4.6 Клапаны
См. соответствующие части серии ИСО 16092.
5.4.7 Уровень выполнения функций безопасности
См. PL-таблицы в соответствующих частях серии ИСО 16092.
5.5 Настройка инструмента, пробные ходы, техническое обслуживание и смазка
5.5.1 Конструкция станка должна обеспечивать безопасную настройку инструмента, техническое обслуживание и смазку.
Необходимость доступа и ручного вмешательства при настройке и обслуживании должна быть сведена к минимуму, например, для смазки может использоваться автоматическая система или с помощью дистанционного введения соответствующих команд, которые подаются оператором с удаленного терминала.
5.5.2 Должны быть предусмотрены меры обеспечения безопасности, позволяющие выполнять опасные движения элементов пресса во время регулировки, технического обслуживания и смазки при установленных в требуемом положении и работающих защитных ограждениях и защитных устройствах (см. 5.3.2.1).
Если это практически невозможно, то применяются требования, указанные в соответствующих частях серии ИСО 16092.
5.5.3 Меры предосторожности при пробных ходах (один рабочий цикл), необходимых для настройки или регулировки инструмента, должны соответствовать требованиям, изложенным в 5.3.
5.5.4 Регулируемые вручную устройства подачи материала/заготовок должны допускать возможность проведения их регулировки при неподвижном ползуне.
5.5.5 Если защитные устройства, используемые при обычном производственном процессе, не могут продолжать использоваться для обеспечения безопасности при проведении регулировки, технического обслуживания и смазки машины, изготовитель должен предусмотреть устройства управления на каждой доступной стороне пресса. При этом необходимо, чтобы для проведения запуска требовалось присутствие по крайней мере одного человека на каждой стороне со свободным обзором зоны доступа.
Если предполагается, что на каждой стороне может находиться более одного человека, то должны быть предусмотрены дополнительные устройства (например, устройства разблокировки, селекторные переключатели, предупреждающие сигналы).
5.5.6 Если передвижное защитное ограждение должно быть открыто во время регулировки или технического обслуживания, то это должно быть ограждение с блокировкой (см. ИСО 14120:2015, 6.4.4.1). Функция останова устройства блокировки должна соответствовать требуемому уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
5.5.7 Двуручные устройства управления должны, как минимум, соответствовать требованиям, установленным в таблице 1 ИСО 13851:2002 для устройств типа II.
5.5.8 Двуручные устройства управления или управляющие устройства удержания хода, предназначенные только для выполнения регулировки инструмента, должны быть расположены таким образом, чтобы не быть задействованными при производственном процессе. Должны соблюдаться требования, установленные в ИСО 12100:2010, 6.2.11.9. Конкретные особые требования изложены в соответствующих частях серии ИСО 16092.
5.5.9 Взаимодействие между управляющими устройствами удержания хода, устройствами двуручного управления и рабочими частями системы управления должно соответствовать требуемому уровню согласования взаимодействия устройств, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
5.5.10 Периодические проверки должны проводиться с использованием общедоступных инструментов или специальных инструментов, поставляемых вместе с прессом.
Примечание — Требования, которые должны быть указаны в руководстве по эксплуатации, см. в 7.4.
5.6 Прочие механические опасности
5.6.1 Приводные и трансмиссионные механизмы и вспомогательные устройства, которые являются неотъемлемой частью пресса, но не имеют средств защиты, описанных в 5.3 и 5.5, должны быть снабжены, как минимум, следующими защитными средствами:
a) стационарными ограждениями там, где доступ требуется один раз за смену или реже (см. ИСО 14120:2015, 6.4.2 и 6.4.3);
b) передвижными блокирующими ограждениями там, где доступ требуется более одного раза за смену (см. ИСО 14120:2015, 6.4.2 и 6.4.4);
c) блокирующее защитное ограждение с устройством фиксации ограждения (блокиратором) там, где опасное движение не прекращается до того, как будет достигнута опасная зона, и когда доступ требуется более одного раза за смену (см. ИСО 14119:2013, 4.3).
Перечисленные выше ограждения не требуются, если опасная зона находится вне доступа, поскольку она защищена неподвижными элементами машины, выступающими в качестве стационарных ограждений, а безопасные расстояния соответствуют ИСО 13857:2008.
5.6.2 Связанные с безопасностью части систем управления блокировочными устройствами (см. ИСО 14119) должны соответствовать уровню, указанному в PL-таблицах в соответствующих частях серии ИСО 16092.
5.6.3 Опасность выброса, создаваемая компонентами машины или их частями, должна быть исключена либо за счет конструкции машины, либо с помощью дополнительного экрана. И конструктивные элементы, и защитные экраны машины должны быть способны выдерживать предполагаемые нагрузки (см. стандарт ИСО 14120:2015, 8.1). См. также 7.4.2 касательно рабочих заготовок и инструментов.
5.6.4 Если пресс оснащен штамповой подушкой, ее следует использовать в пределах расчетного давления устройства. В расширительном баке на пневматической штамповой подушке должен быть установлен клапан сброса давления для снижения риска непреднамеренного перемещения подушки и держателя заготовки.
5.7 Риски поскальзывания, спотыкания и падения
5.7.1 Расположенные на высоте рабочие площадки прессов должны быть обеспечены соответствующими перилами <*> и напольными оградительными бортиками. К рабочему месту должен быть обеспечен безопасный доступ [см. ИСО 14122 (все части)].
<*> Например, лестницами и перилами (ограждениями), предусматривающими возможность безопасного подъема, спуска и перемещения обслуживающего персонала.
Также при проектировании площадок необходимо предусматривать технические решения, обеспечивающие безопасность работников при эксплуатации оборудования, в том числе безопасные подъем/спуск, перемещение и производство работ на высоте. Тип и место установки систем индивидуальной защиты от падения должны быть определены при проектировании в зависимости от применяемых конструкций и условий расположения оборудования.
5.7.2 Все рабочие зоны пресса должны быть спроектированы, изготовлены и оборудованы так, чтобы свести к минимуму риск поскальзывания, спотыкания и падения (например, за счет использования напольных покрытий из перфорированного листового металла, противоскользящих ковриков).
Примечание — В том числе от падения с высоты (за счет использования средств коллективной и индивидуальной защиты).
5.8 Защита от прочих опасностей
5.8.1 Опасность поражения электрическим током
Все электрооборудование должно быть спроектировано и изготовлено таким образом, чтобы предотвратить опасность поражения электрическим током в соответствии с МЭК 60204-1:2016, раздел 6.
5.8.2 Опасность термического поражения
Должны быть предусмотрены такие средства защиты, как экраны, изоляция для предотвращения ожогов при контакте с доступными частями пресса, температура которых может превышать рекомендуемые предельные значения, указанные в ИСО 13732-1:2006, 4.2.1.2 и 4.2.1.3. Примеры защиты при помощи экранирования приведены в ИСО 13732-1:2006, приложение E.
5.8.3 Опасность выброса жидкости под высоким давлением
Дополнительное экранирование, например, заслоняющие экраны, армированные шланги и сильфонные подводки, должно быть предусмотрено на гибких трубопроводах, установленных рядом с рабочим местом оператора, чтобы снизить риск, возникающий в результате неисправностей и разрывов в системе гибких трубопроводов.
5.8.4 Опасности, связанные с воздействием шума
5.8.4.1 Пресс должен быть спроектирован и изготовлен таким образом, чтобы риски, возникающие в результате распространения шума по воздуху от источника шума, были снижены до самого низкого уровня. При этом следует использовать передовые технические разработки и предусматривать наличие средств уменьшения и подавления шума, в частности, у его источника.
При проектировании пресса необходимо учитывать информацию и меры контроля шума в источнике, указанные в ISO/TR 11688-1.
Примечание — В техническом руководстве ISO/TR 11688-2 имеется полезная информация о механизмах возникновения шума в машинах.
5.8.4.2 При проектировании следует учитывать шум, создаваемый каждым источником. Основные источники шума на прессе и соответствующие технические меры по уменьшению этого шума:
a) шум в инструментах: средства демпфирования на прессе;
b) выброс обрабатываемой детали: шумоподавляющие насадки;
d) системы загрузки и подачи: звукоизолирующие кожухи, демпфирующие устройства;
e) шум, передаваемый по станине: антивибрационные опоры пресса.
Могут быть использованы дополнительные или альтернативные меры, обеспечивающие идентичную или более высокую эффективность снижения шума. В любом случае заявленные значения уровней шума являются решающим критерием при оценке уровня шума данной машины. Производитель должен предоставить необходимую информацию о мерах, принятых для снижения уровня шума источников.
5.8.4.3 Измерение, описание и указание величины уровня шумового излучения должно быть выполнено в соответствии с приложением F.
5.8.5 Опасности, связанные с воздействием вибрации
Конструкция пресса должна быть такой, чтобы вибрация, которая может привести к травмам, была исключена. Этого можно достичь, например, путем изоляции пресса от пола и фундамента согласно 7.4.2 g) и ЕН 1299.
5.8.6 Опасности, связанные с материалами и веществами
5.8.6.1 При возможности, при конструировании пресса не должны использоваться опасные вещества, а также должно быть исключено использование материалов, которые могут нанести ущерб или причинить вред здоровью (например, асбест).
5.8.6.2 Следует принять меры, предотвращающие образование вредных для здоровья концентраций вдыхаемых аэрозолей и паров масла, образующихся, например, из масла, используемого для смазки пневматических систем. Если этот опасный фактор невозможно устранить, то пресс должен быть оборудован соответствующими средствами, чтобы вдыхаемые аэрозоли и пары масла можно было удалять (откачивать) или отфильтровывать, или чтобы была возможность обрабатывать места их выделения соответствующими реагентами.
5.8.7 Опасности, возникающие из-за пренебрежения принципами эргономики
5.8.7.1 Пресс и его органы управления должны быть спроектированы таким образом, чтобы обеспечить удобное рабочее положение оператора, не вызывающее утомления.
5.8.7.2 Расположение, маркировка и освещение (при необходимости) средств управления и устройств обращения с материалами и инструментами должны соответствовать принципам эргономики.
5.8.7.3 Там, где это необходимо, рабочие места и зоны пресса, в которых расположены средства управления, защитные ограждения и устройства, должны иметь достаточную освещенность, чтобы обеспечить хороший обзор всего рабочего оборудования и материалов без перенапряжения глаз.
5.8.7.4 Части пресса, которые весят больше 25 кг и требуют подъема, должны иметь необходимые приспособления для присоединения к грузоподъемному механизму.
Примечание — Подробные рекомендации приведены в МЭК 60204-1, ИСО 6385, ИСО 9355-2, ИСО 9355-3 и ЕН 1837.
6 Проверка требований и/или мер безопасности
Крестики в таблице 1 указывают на метод(ы), с помощью которого(ых) должны быть проверены требования безопасности и защитные меры, описанные в разделах 5, 7 и приложении D, вместе со ссылкой на соответствующие пункты/подпункты настоящего стандарта.
Требования безопасности и/или меры, подлежащие проверке
7 Информация для использования
7.1 Общие положения
Информация для использования должна быть представлена в соответствии с ИСО 12100:2010, 6.4.
7.2 Маркировка
На прессе должна быть нанесена следующая маркировка:
a) название и адрес производителя и, если применимо, название предприятия и полный адрес уполномоченного представителя;
b) обозначение данного оборудования;
Примечание 1 — В каждой стране может быть своя обязательная маркировка.
Примечание 2 — Для прессов и связанных с ними изделий, предназначенных для продажи на рынке Европейской экономической зоны (EEA), необходима маркировка CE, как определено в применимой европейской директиве (директивах), например, Директива по машиностроению.
f) обозначение серии или типа;
g) масса пресса, без инструментов (штампа) и вспомогательных устройств;
h) места крепления строп для целей транспортировки и установки;
k) максимальные размеры и масса инструмента (штампа);
l) данные для электрических, гидравлических и пневматических систем (например, минимальное давление в пневмосистеме);
m) общая производительность системы остановки или время остановки ползуна, включая время реакции системы управления прессом и соответствующее(ие) минимальное(ые) расстояние(ия);
n) любые ограничения по типу защитного(ых) устройства (устройств) и режиму работы, например, только инструменты закрытого типа.
7.3 Предупредительная сигнализация
Звуковая сигнализация, если она предусмотрена, должна соответствовать ИСО 7731, а визуальные сигналы предупреждения об опасности должны соответствовать ИСО 11428.
7.4 Руководство по эксплуатации
7.4.1 Изготовитель пресса должен предоставить руководство по эксплуатации в соответствии с ИСО 12100:2010, 6.4.5.
7.4.2 Руководство по эксплуатации должно содержать следующую информацию:
a) повторение данных, которые составляют маркировку пресса (см. 7.2);
b) целевое использование, предполагаемое возможное нецелевое использование и запрещенное применение;
c) документы, подтверждающие соответствие машины обязательным требованиям;
e) чертежи, схемы, описания и пояснения, необходимые для использования, обслуживания и ремонта пресса, а также для проверки его правильной работы;
g) инструкции по безопасной транспортировке, монтажу, установке и демонтажу (состояние пола и фундамента, обслуживание, антивибрационные крепления, условия эксплуатации и т.п.);
h) инструкции относительно того, как следует проводить предварительные испытания пресса и системы ограждений перед первым пуском и вводом в эксплуатацию;
i) инструкции, относящиеся к системам управления, включая принципиальные схемы электрических, гидравлических и пневматических систем. Если предусмотрены программируемые электронные системы (PES) или программируемые пневматические системы (PPS), принципиальные схемы должны четко показывать связь между какой-либо аппаратной частью и PES или PPS;
j) информацию об уровнях шума, которые могут возникнуть во время контроля уровня шума (см. 5.8.4 и приложение F) со следующим предупреждением: «ВНИМАНИЕ: значения шумовых характеристик, полученные с использованием методики контроля уровня шума, указанной в приложении F ИСО 16092-1, скорее всего, являются заниженными в сравнении с уровнем шума, издаваемым прессом в реальных условиях эксплуатации.»;
k) подробную информацию о любой дополнительной защите оператора, необходимой для устранения остаточных рисков, например, информацию о средствах защиты органов слуха, глаз или средствах защиты ног;
l) информацию о мерах защиты от опасностей, исходящих от вдыхаемой пыли, аэрозолей или паров масла;
m) инструкции по безопасной эксплуатации, выбору режимов работы, инициирования процесса и по системе защиты оператора (в частности, для случаев использования закрытых инструментов или стационарных ограждений, или для случаев, когда несколько операторов одновременно могут выполнять управление прессом, включая необходимость отключения любого неиспользуемого пульта управления в любом отдельном устройстве двуручного управления), инструкции по проведению регулировки, пробных ходов, технического обслуживания (с указанием используемых запасных частей, если они могут повлиять на здоровье и безопасность оператора), инструкции по выполнению чистки и программирования (при необходимости) для предотвращения всех опасностей, возникающих по любым причинам, включая опасность выброса заготовок, инструментов или их частей, жидкостей, вкладышей и т.п.
Если опасные движения функциональных элементов пресс-формы (например, подъемников деталей, пуансонов, выталкивателей) контролируются системой управления прессом, а их выходные элементы (например, клапаны, контакторы, преобразователи тока) входят в состав пресса, изготовитель пресса должен указать уровень защиты и категорию защиты в соответствии с ИСО 13849-1, которым должно соответствовать управление прессом с целью контроля за функциями пресс-формы.
n) информацию о специальной подготовке, необходимой персоналу, назначенному для подготовки пресса к работе, включая соответствующую инструкцию в достаточном объеме:
- по механизмам пресса;
- защитным устройствам;
- причинам и предупреждению несчастных случаев;
- работе наладчика инструментов;
- конструкции инструмента;
- использованию инструментов закрытого типа и стационарных защитных ограждений (см. 5.3.2.6);
- поддержанию качества используемых жидкостей и замене фильтров;
o) подробную информацию о порядке проведения любой предпроизводственной проверки ограждения или защитного устройства, необходимой после наладки или регулировки штампа;
p) технические характеристики всех жидкостей, используемых в гидравлических системах, а также в системе смазки, в тормозной или трансмиссионной системе;
q) описание прогнозируемых видов отказов и рекомендации по их обнаружению, предотвращению и устранению путем периодического технического обслуживания;
r) инструкции по проведению любых испытаний или проверок, необходимых после ремонта пресса, которые могут повлиять на функции безопасности;
s) инструкции по плановому техническому обслуживанию, испытаниям и проверкам пресса, ограждений и защитных устройств, включая периодичность проведения технического обслуживания, испытаний и проверок (см. 5.5.10);
t) инструкции по высвобождению людей в случае их застревания в области между инструментами (см. 5.3.4);
u) сведения об ограничениях при проведении ручной загрузки и разгрузки (см. 5.3.2.3).
Рекомендуется подготовить контрольные листы для операций, предусмотренных перечислениями h), o) и s). В частности, для проверок безопасности должен быть специальный контрольный лист, который может быть подписан проверяющим.
В приложении A приведены значительные опасности, опасные ситуации и события, которые по результатам оценки рисков были определены как значимые для данного типа оборудования и требующие принятия мер по устранению или снижению риска. См. таблицу A.1 <*>.
<*> См. также Приложение № 1 к Примерному положению о системе управления охраной труда, утвержденному приказом Министерства труда и социальной защиты Российской Федерации от 29 октября 2021 г. № 776н.
Значительные опасности, опасные ситуации и меры защиты
1 — инструмент (штамп); 2 — съемная пластина; 3 — матрица штампа
Рисунок B.1 — Инструмент закрытого типа на механическом прессе
Использование инструментов закрытого типа обычно целесообразно при выполнении операций вырубки из полосового металла и при выполнении нескольких операций одним комплектом инструментов. Закрытие области контакта пуансона с заготовкой может быть достигнуто путем установки съемной пластины, прикрепленной к матрице штампа, достаточно толстой, чтобы предотвратить вытягивание инструмента из нее (см. 5.3.2.3 и 5.3.2.5).
ЗАЩИТНЫЕ УСТРОЙСТВА (AOPD)
2 — минимальное безопасное расстояние; 3 — граница опасной зоны; 4 — проникновение сверху; 5 — проникновение снизу; 6 — проникновение при обхвате (с разных сторон)
Примечание 1 — Граница опасной зоны может быть увеличена в зависимости от размера инструмента.
Примечание 2 — Расстояния при проникновении сверху (4), проникновении снизу (5) и проникновении с разных сторон (6) установлены в соответствии с ИСО 13855 и ИСО 13857.
Рисунок C.1 — Пример типичного применения AOPD в прессе с ручной подачей, используемого для запуска цикла (на данном рисунке боковые ограждения не показаны)
Минимальное безопасное расстояние (S) от опасной зоны, на котором должны размещаться:
- блокирующие защитные ограждения без устройства фиксации ограждения (блокиратора),
- управляемые защитные ограждения без устройства фиксации ограждения (блокиратора),
- защитные ограждения с блокировкой при раннем открытии без устройства фиксации ограждения (блокиратора),
- электрочувствительное защитное оборудование (ESPE), использующее вертикально расположенные активные оптоэлектронные защитные устройства (AOPD),
- электрочувствительное защитное оборудование (ESPE), использующее горизонтально расположенные активные оптоэлектронные защитные устройства (AOPD), когда они используются в качестве единственного средства защиты,
- двуручные устройства управления,
- активные оптоэлектронные защитные устройства, реагирующие на диффузное отражение (AOPDDR) (см. 5.3.2.12),
рассчитывается по общей формуле, указанной в ИСО 13855:2010, раздел 5:
где S — минимальное безопасное расстояние в миллиметрах от опасной зоны до точки, линии или плоскости обнаружения (см. рисунок C.1: граница опасной зоны);
K — параметр в миллиметрах в секунду (см. D.3 для его определения);
T — суммарное время останова системы (общее время реакции системы), в секундах;
C — расстояние в миллиметрах, определяемое как расстояние между точкой проникновения внутрь опасной зоны и точкой, по достижении которой происходит срабатывание защитного устройства, т.е. расстояние проникновения.
D.2 Блокирующие защитные ограждения без устройства фиксации ограждения (блокиратора), управляемые защитные ограждения без устройства фиксации ограждения (блокиратора) и защитные ограждения с блокировкой при раннем открытии без устройства фиксации ограждения (блокиратора)
К этим ограждениям применяются требования, приведенные в ИСО 13855:2010, раздел 9.
D.3 Электрочувствительное защитное оборудование (ESPE), использующее вертикально расположенные активные оптоэлектронные защитные устройства (AOPD) и активные оптоэлектронные защитные устройства, реагирующие на диффузное отражение (AOPDDR)
К этим устройствам применяются требования, приведенные в ИСО 13855:2010, 6.2.3.1, за исключением расчета параметра C, значения которого приведены в таблице D.1. Примеры расчета приведены в ИСО 13855:2010, приложение A.
При рассмотрении вопросов, касающихся эффективности обнаружения (разрешающей способности) активного оптоэлектронного защитного устройства (AOPD), расстояние проникновения C, указанное в таблице D.1, должно использоваться, по крайней мере, при расчете минимального безопасного расстояния S.
| Разрешающая способность d, мм | Расстояние проникновения C, мм | Инициирование цикла, выполняемое AOPD |
| d <= 14 | 0 | Разрешено |
| 14 < d <= 20 | 80 | |
| 20 < d <= 30 | 130 | |
| 30 < d <= 40 | 240 | Не разрешается |
| 40 < d <= 70 | 850 |
Если опасную зону можно достичь, протянув руку над AOPD, высота AOPD должна определяться с использованием информации, имеющейся в ИСО 13855:2010, 6.5.1.
D.4 Электрочувствительное защитное оборудование (ESPE), использующее горизонтально расположенные активные оптоэлектронные защитные устройства (AOPD), когда они используются в качестве единственного средства защиты
К этим устройствам применяются требования, приведенные в ИСО 13855:2010, 6.3.
D.5 Двуручные устройства управления
К этим устройствам применяются требования, приведенные в ИСО 13855:2010, раздел 8. Примеры расчета приведены в ИСО 13855:2010, приложение A.
(справочное)
Рисунки E.1 и E.2 представлены для того, чтобы пользователи настоящего стандарта могли понять взаимосвязь между различными режимами работы. Эти режимы согласуются с правилами безопасности, которые также могут применяться к другим типам машин. Исходя из этого представляется целесообразным составить перечень разрешенных операций в зависимости от выбранного режима работы для данного семейства машин и с целью возможной проверки функций безопасности.
(обязательное)
Настоящий испытательный код по шуму определяет условия и метод испытаний прессов в целях заявления и подтверждения их шумовых характеристик.
Акустическими величинами, входящими в шумовую характеристику, являются уровни звукового давления излучения на рабочих местах и уровень звуковой мощности. Полученные значения этих величин используются в целях:
- заявления шумовой характеристики изготовителем;
- сравнения шумов, производимых машинами рассматриваемого семейства;
- снижения шума на стадии проектирования.
F.2 Определение эквивалентных уровней звука излучения с частотной коррекцией A и пиковых уровней звука излучения с частотной коррекцией на рабочих местах
Эквивалентные уровни звука излучения с частотной коррекцией A определяют по ИСО 230-5:2000, раздел 11.
Пиковые уровни звука излучения с частотной коррекцией C определяют по ИСО 230-5:2000, раздел 11.
Точки измерений должны быть определены производителем в инструкции по эксплуатации и включать в себя:
- главный пульт управления;
- место оператора во время производственного процесса;
- другие рабочие места, указанные производителем в инструкции по эксплуатации.
Если оператор выполняет свои функции сидя, то он должен присутствовать на своем месте во время испытания, а регулировка сиденья (при наличии) должна обеспечивать оператору удобный доступ к органам управления. Применяют требования ИСО 230-5:2000, 11.2.1 и 11.2.2. Расстояние от плоскости сиденья до макушки головы оператора должно составлять (0,91 +/- 0,05) м.
Во время испытания должен присутствовать постоянный оператор, если таковой имеется. Применяются требования ИСО 230-5:2000, 11.2.1 и 11.2.3.
F.3 Определение корректированных по A уровней звуковой мощности
Корректированные по A уровни звуковой мощности определяют по ИСО 230-5:2000, раздел 12.
Если один из габаритных размеров пресса превышает 7 м, то вместо корректированного по A уровня звуковой мощности определяют уровни звука излучения с частотной характеристикой A в точках, расположенных вокруг пресса на расстоянии 1 м от него и на высоте (1,55 +/- 0,075) м от пола. Расстояние между двумя соседними микрофонами не должно превышать 2 м.
F.4 Условия монтажа и режим работы
Испытания проводят для машины, установленной и работающей в соответствии с указаниями производителя.
Для прессов, изготовленных по индивидуальному заказу, режим работы во время измерений должен соответствовать предполагаемому использованию пресса. Уровень шума следует измерять для рабочих режимов, при которых возникает сильный шум.
Испытания других прессов проводят на холостом ходу, т.е. без инструментов и без создания усилия прессования. Данный испытательный режим выбран из тех соображений, что изготовителю заранее не известны условия, в которых будет применен пресс и которые могут существенно различаться между собой.
При реальном применении пресса производимый им шум зависит главным образом:
- от типа материала (сталь, нержавеющая сталь, алюминий, титан и пр.);
- толщины материала;
- способа обработки поверхности (химическая обработка, термическая обработка и пр.);
- наличия или отсутствия смазки материала и инструментов;
- формы заготовок и инструментов;
- вида выполняемой работы (формовка, штамповка, резка);
- наличия вспомогательных устройств, являющихся неотъемлемой частью пресса (устройства загрузки, выталкивания, разгрузки).
Таким образом, значения акустических величин, полученных в соответствии с настоящим стандартом, не будут представительными с точки зрения реальных условий применения пресса.
Примечание — Сведения, полученные от пользователей, расширяют знания о производимом шуме в реальных условиях об уровне шума в реальных условиях применения прессов.
F.5 Информация, регистрируемая и указываемая в протоколе испытаний
Регистрации и внесению в протокол испытаний подлежат как минимум следующие сведения:
Примечание — Испытания на шум могут быть проведены также на площадке (месте нахождения) пользователя.
b) рабочие условия во время проведения измерений:
-
рабочие скорости пресса (гибки и возврата) или количество ходов в минуту;
-
сведения об инструментах, типе и толщине используемого материала или сведения об условиях испытаний, если инструменты и/или материал отсутствуют (например, максимальная скорость, моделируемое усилие).
Примечание — На результаты измерений может повлиять шум от стороннего оборудования, не связанного с работающим прессом;
c) информация о том, что измерения проведены в соответствии с требованиями ИСО 230-5. При наличии отклонений от указанных требований они должны быть обоснованы и отражены в протоколе испытаний;
-
уровни звука фонового шума (если требуется внесение коррекции K2A на фоновый шум);
-
уровни звука излучения с частотной коррекцией A в точках измерений;
-
пиковые уровни звука излучения с частотной коррекцией C в точках измерений;
-
корректированный по A уровень звуковой мощности (если уровень звука излучения с частотной коррекцией A на месте оператора превышает 80 дБ). В случае очень больших прессов (см. F.3) вместо уровня звуковой мощности указывают уровни звука излучения с частотной коррекцией A в конкретных заданных точках.
F.6 Заявляемая шумовая характеристика
Производитель пресса заявляет шумовую характеристику согласно ИСО 230-5:2000, раздел 10.
Точное описание рабочих режимов при испытаниях должно быть составлено с использованием данных, указанных в F.5, перечисление b).
Рекомендуется, чтобы производитель также предоставлял пользователю количественные данные об уровнях шума, которые можно ожидать в реальных условиях применения пресса, например информацию о разности в уровнях шума для реального рабочего процесса и для полученного в соответствии с настоящим испытательным кодом по шуму.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
<1> В Российской Федерации действует ГОСТ Р МЭК 60204-1-2007 «Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования», идентичный IEC 60204-1-2005.
БИБЛИОГРАФИЯ
| УДК 621.77:006.354 | ОКС 25.080.01 |
| Ключевые слова: станки, прессы, требования безопасности | |
Иллюстрации