Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-4426
Документ 43210
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 16 октября 2024 г. № 1462-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ РАЗМЕРОВ, ДОПУСКИ ФОРМЫ И РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ, НЕ УКАЗАННЫЕ НА ЧЕРТЕЖЕ
Aircraft items. Limit deviations of dimensions, tolerances of form and position for surfaces without tolerance indications on the drawing
Дата введения 1 января 2025 года
Предисловие
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт „Центр“ (ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 323 «Авиационная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 16 октября 2024 г. № 1462-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии по стандартизации в сети Интернет (www.rst.gov.ru)
Введение
Стандарт разработан на основе отраслевого стандарта ОСТ 1 00022-80 «Предельные отклонения размеров от 0,1 до 10000 мм и допуски формы и расположения поверхностей, не указанные на чертеже».
1 Область применения
Настоящий стандарт устанавливает предельные отклонения линейных и угловых размеров, радиусов закругления, а также допуски формы и расположения гладких поверхностей элементов деталей изделий авиационной техники, получаемые различными способами обработки из любых материалов, предельные отклонения и допуски на которые не указаны на чертежах у размеров или в технических требованиях непосредственно числовыми величинами или условными обозначениями полей допусков.
Настоящий стандарт не устанавливает предельные отклонения на размеры и допуски формы и расположения поверхностей деталей и полуфабрикатов, для которых предельные отклонения и допуски установлены нормативными документами на эти детали и полуфабрикаты.
2 Предельные отклонения размеров элементов отверстий и валов
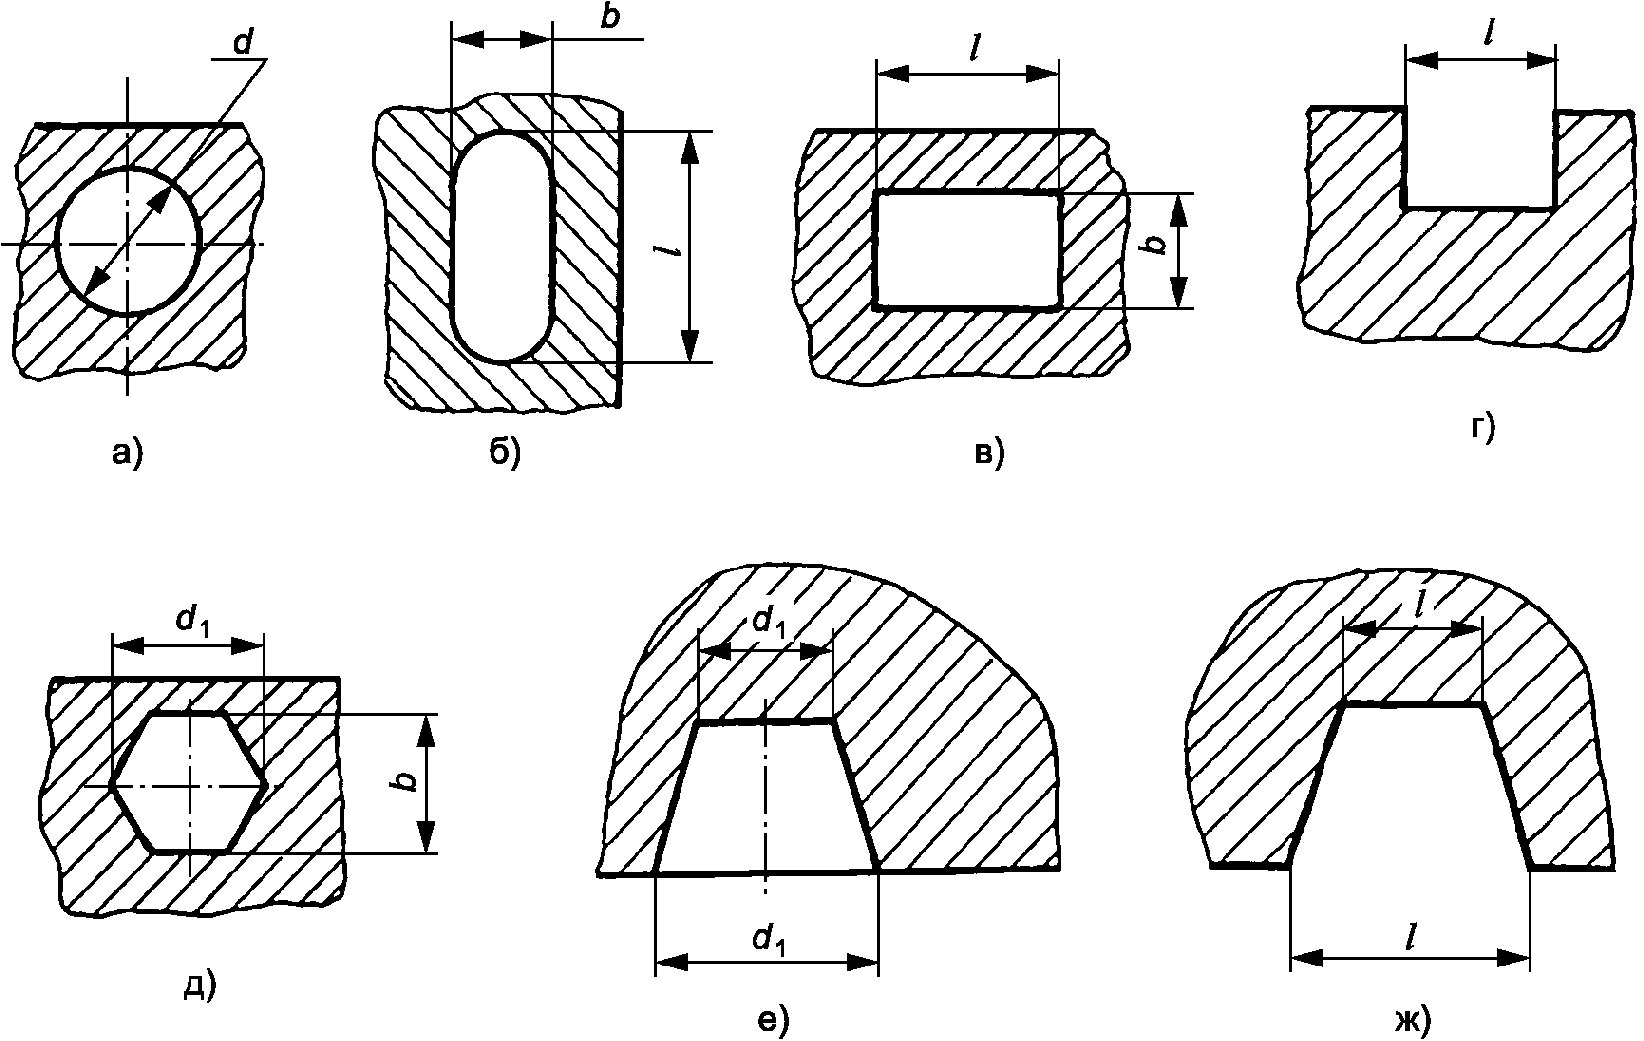
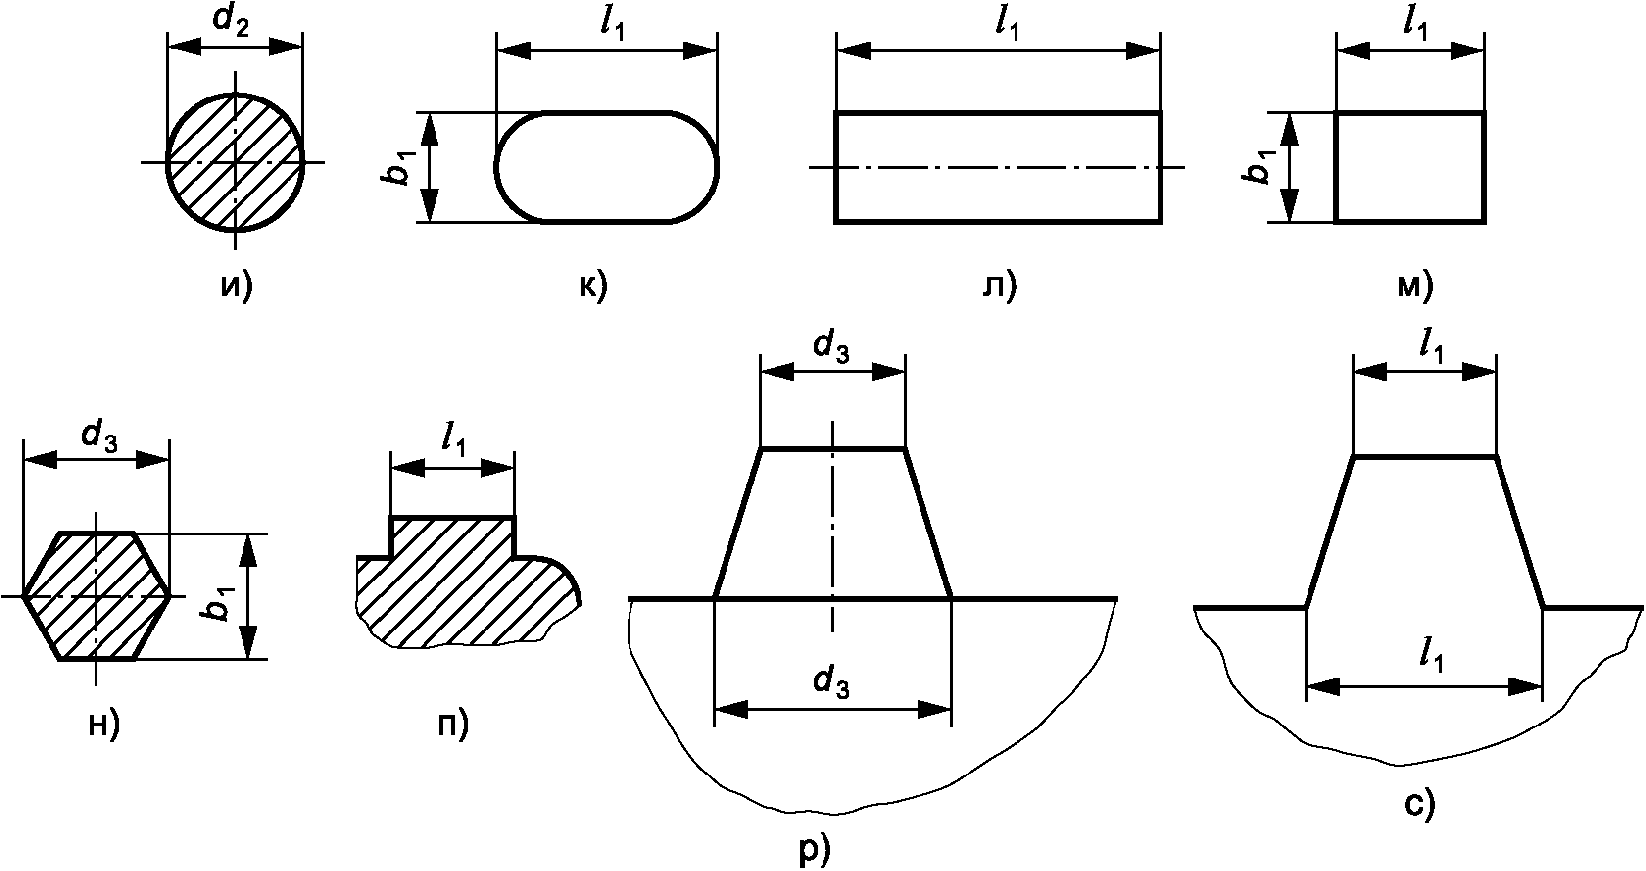
2.1 Предельные отклонения для размеров элементов, указанных на рисунке 1, должны соответствовать приведенным в таблице 1.
а) — ж) Размеры элементов отверстий
и) — с) Размеры элементов валов
В миллиметрах
2.2 На диаметр отверстия, изготовленного сверлом, допускается минусовое отклонение, равное половине предельного отклонения по H12.
3 Предельные отклонения размеров элементов, не относящихся к отверстиям и валам
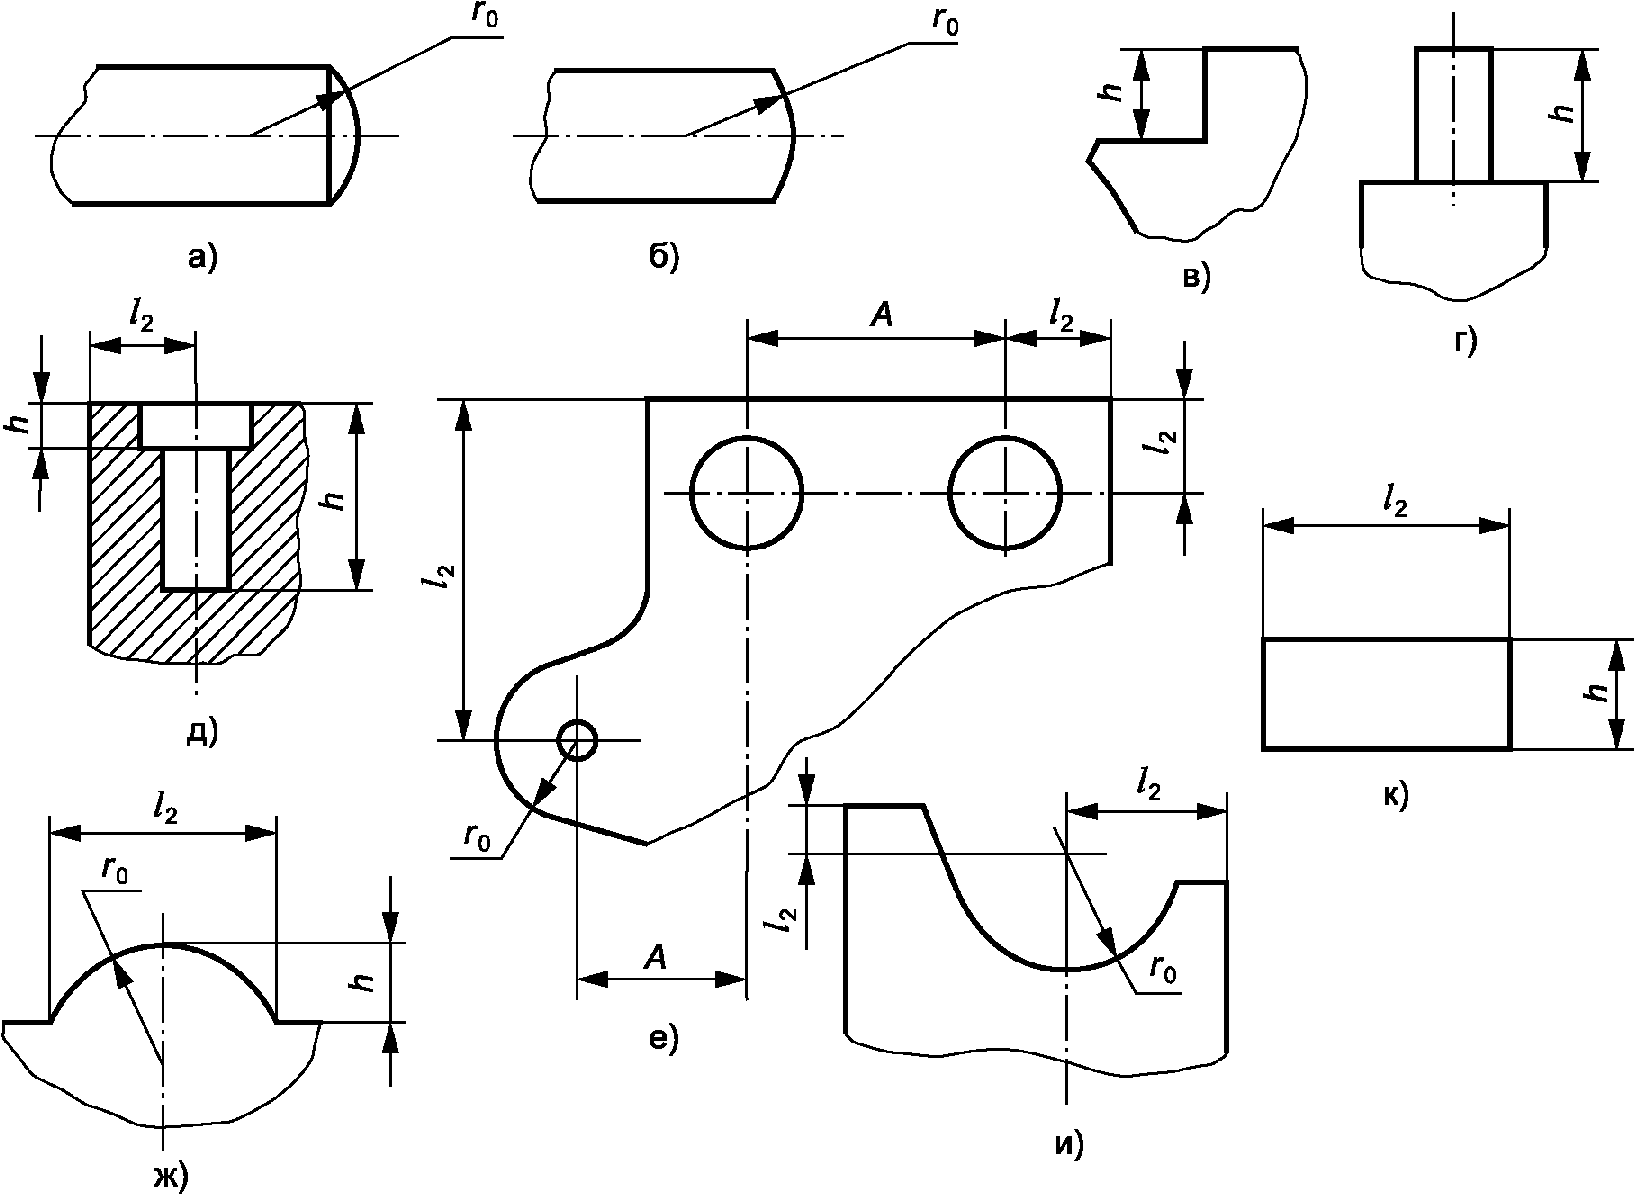
3.1 Предельные отклонения для размеров элементов, указанных на рисунке 2, должны соответствовать приведенным в таблице 2.
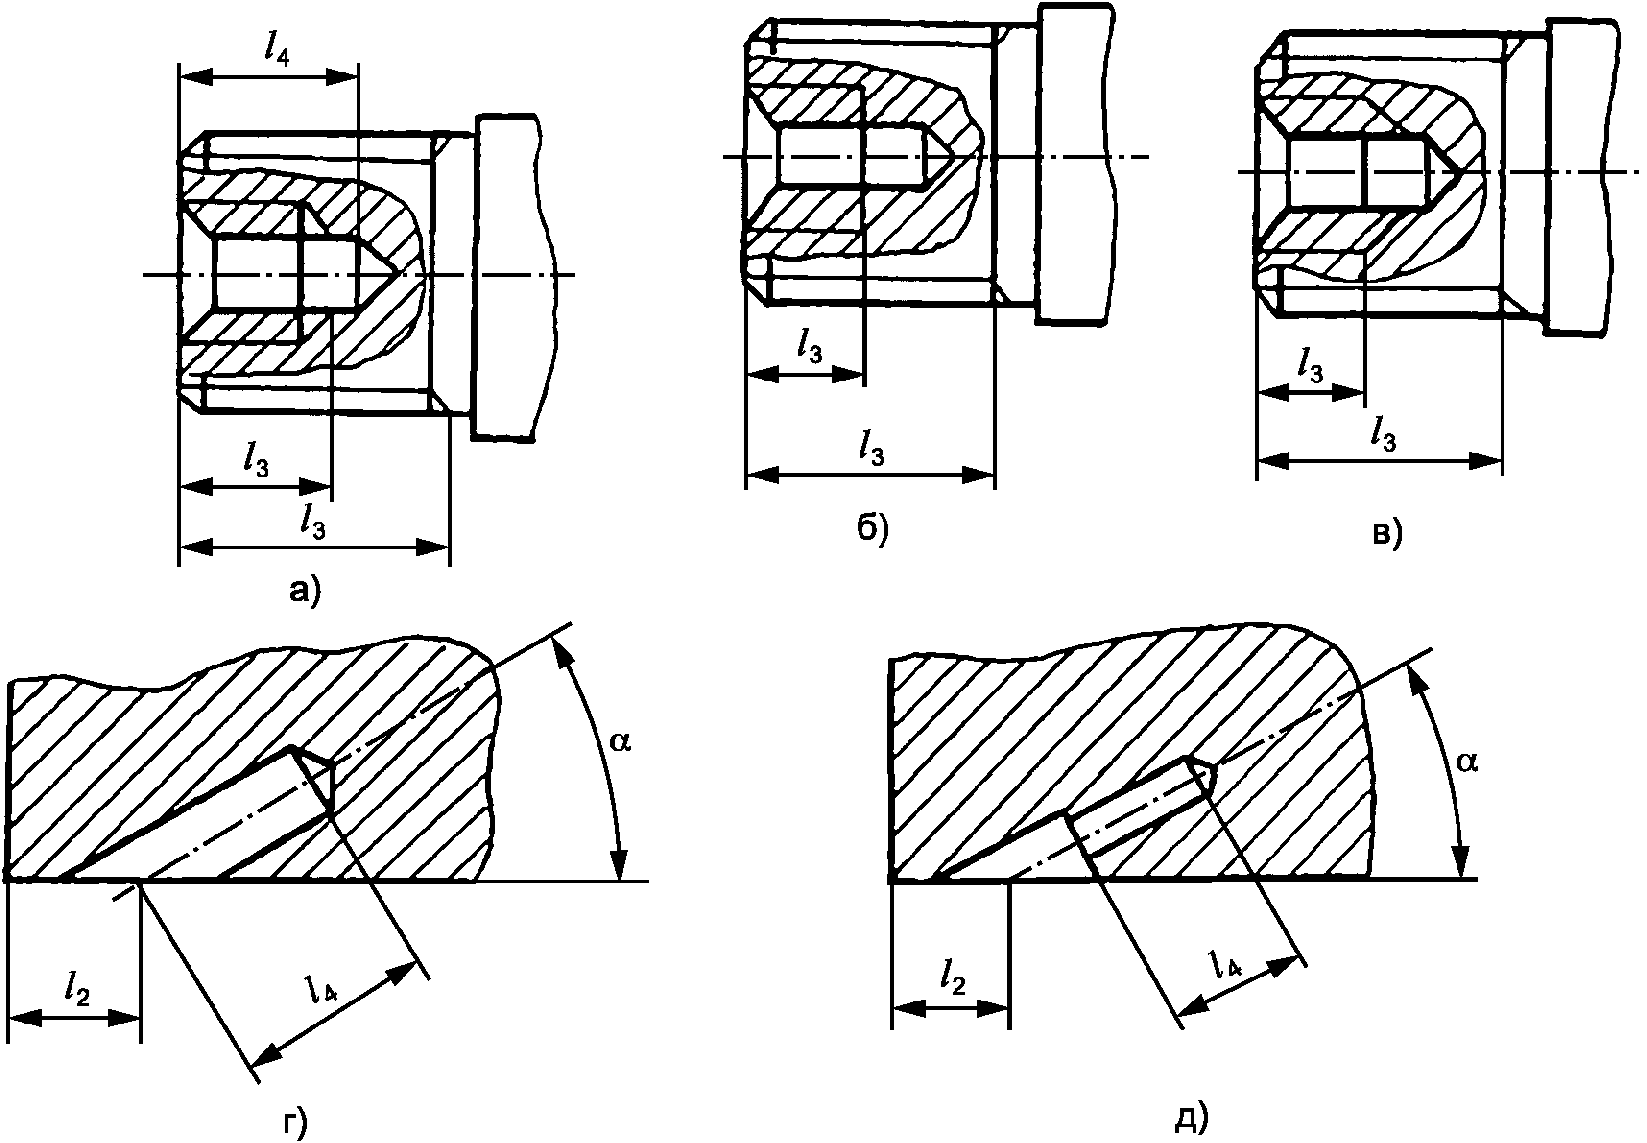
3.2 Предельные отклонения для размеров элементов длины резьбы с полным профилем и элементов длины резьбы со сбегом или недорезом, а также глубины сверления под углом , указанных на рисунке 3, должны соответствовать приведенным в таблицах 2 и 3.
В миллиметрах
| Интервал размеров l3, l4 | Предельное отклонение размеров | |
| l3 | l4 | |
| От 0,1 до 0,3 включ. | - | +0,10 -0,05 |
| Св. 0,3 до 0,5 включ. | - | +0,20 -0,10 |
| Св. 0,5 до 6,0 включ. | +0,50 -0,25 | |
| Св. 6,0 до 315,0 включ. | +1,00 -0,50 | |
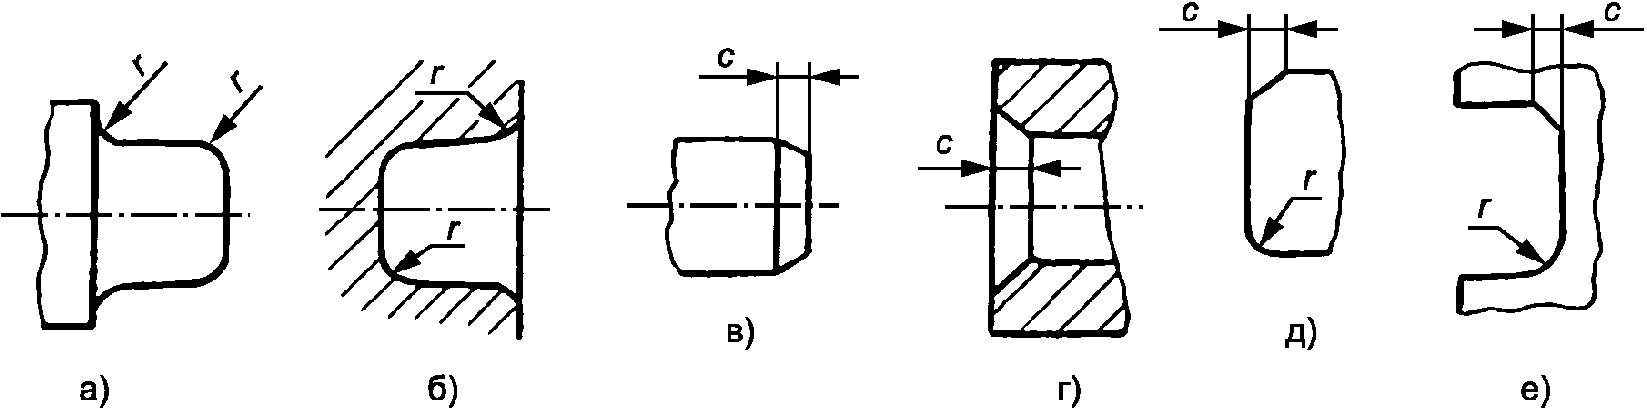
4 Предельные отклонения радиусов закруглений с незакоординированными центрами и фасок несопрягаемых поверхностей
4.1 Предельные отклонения для размеров элементов, указанных на рисунке 4, должны соответствовать приведенным в таблице 4.
4.2 Предельные отклонения на угол фаски +/- 2°.
4.3 Притупление наружных углов, ребер, кромок, размеры которых не указаны на чертеже, следует выполнять фаской от 0,1 до 0,4 мм, соответственно внутренних углов (галтели) — фаской от 0,2 до 0,8 мм.
Допускается форма притупления радиусом.
Форма поверхностей притупления не регламентируется.
5 Предельные отклонения углов
Предельные отклонения углов в зависимости от длины меньшей стороны угла или образующей конуса должны соответствовать указанным в таблице 5.
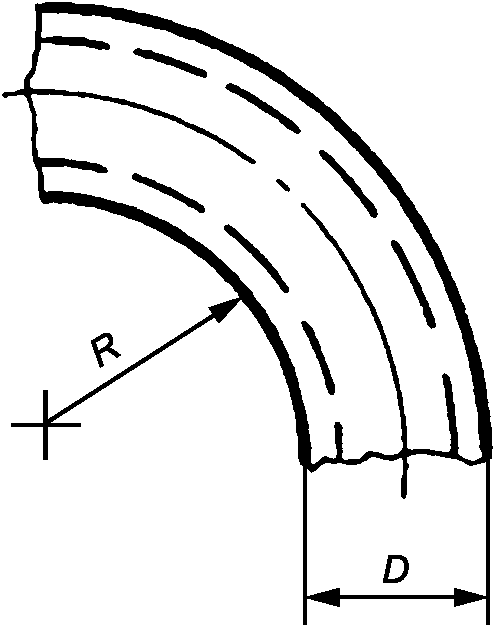
6 Предельные отклонения элементов деталей, изготовленных из труб
6.1 Предельные отклонения размеров элементов гиба труб, указанных на рисунке 5, должны соответствовать приведенным в таблицах 6 и 7.
6.2 Утонение согнутой трубы не должно превышать 25% минимальной толщины стенки, устанавливаемой стандартом на трубы.
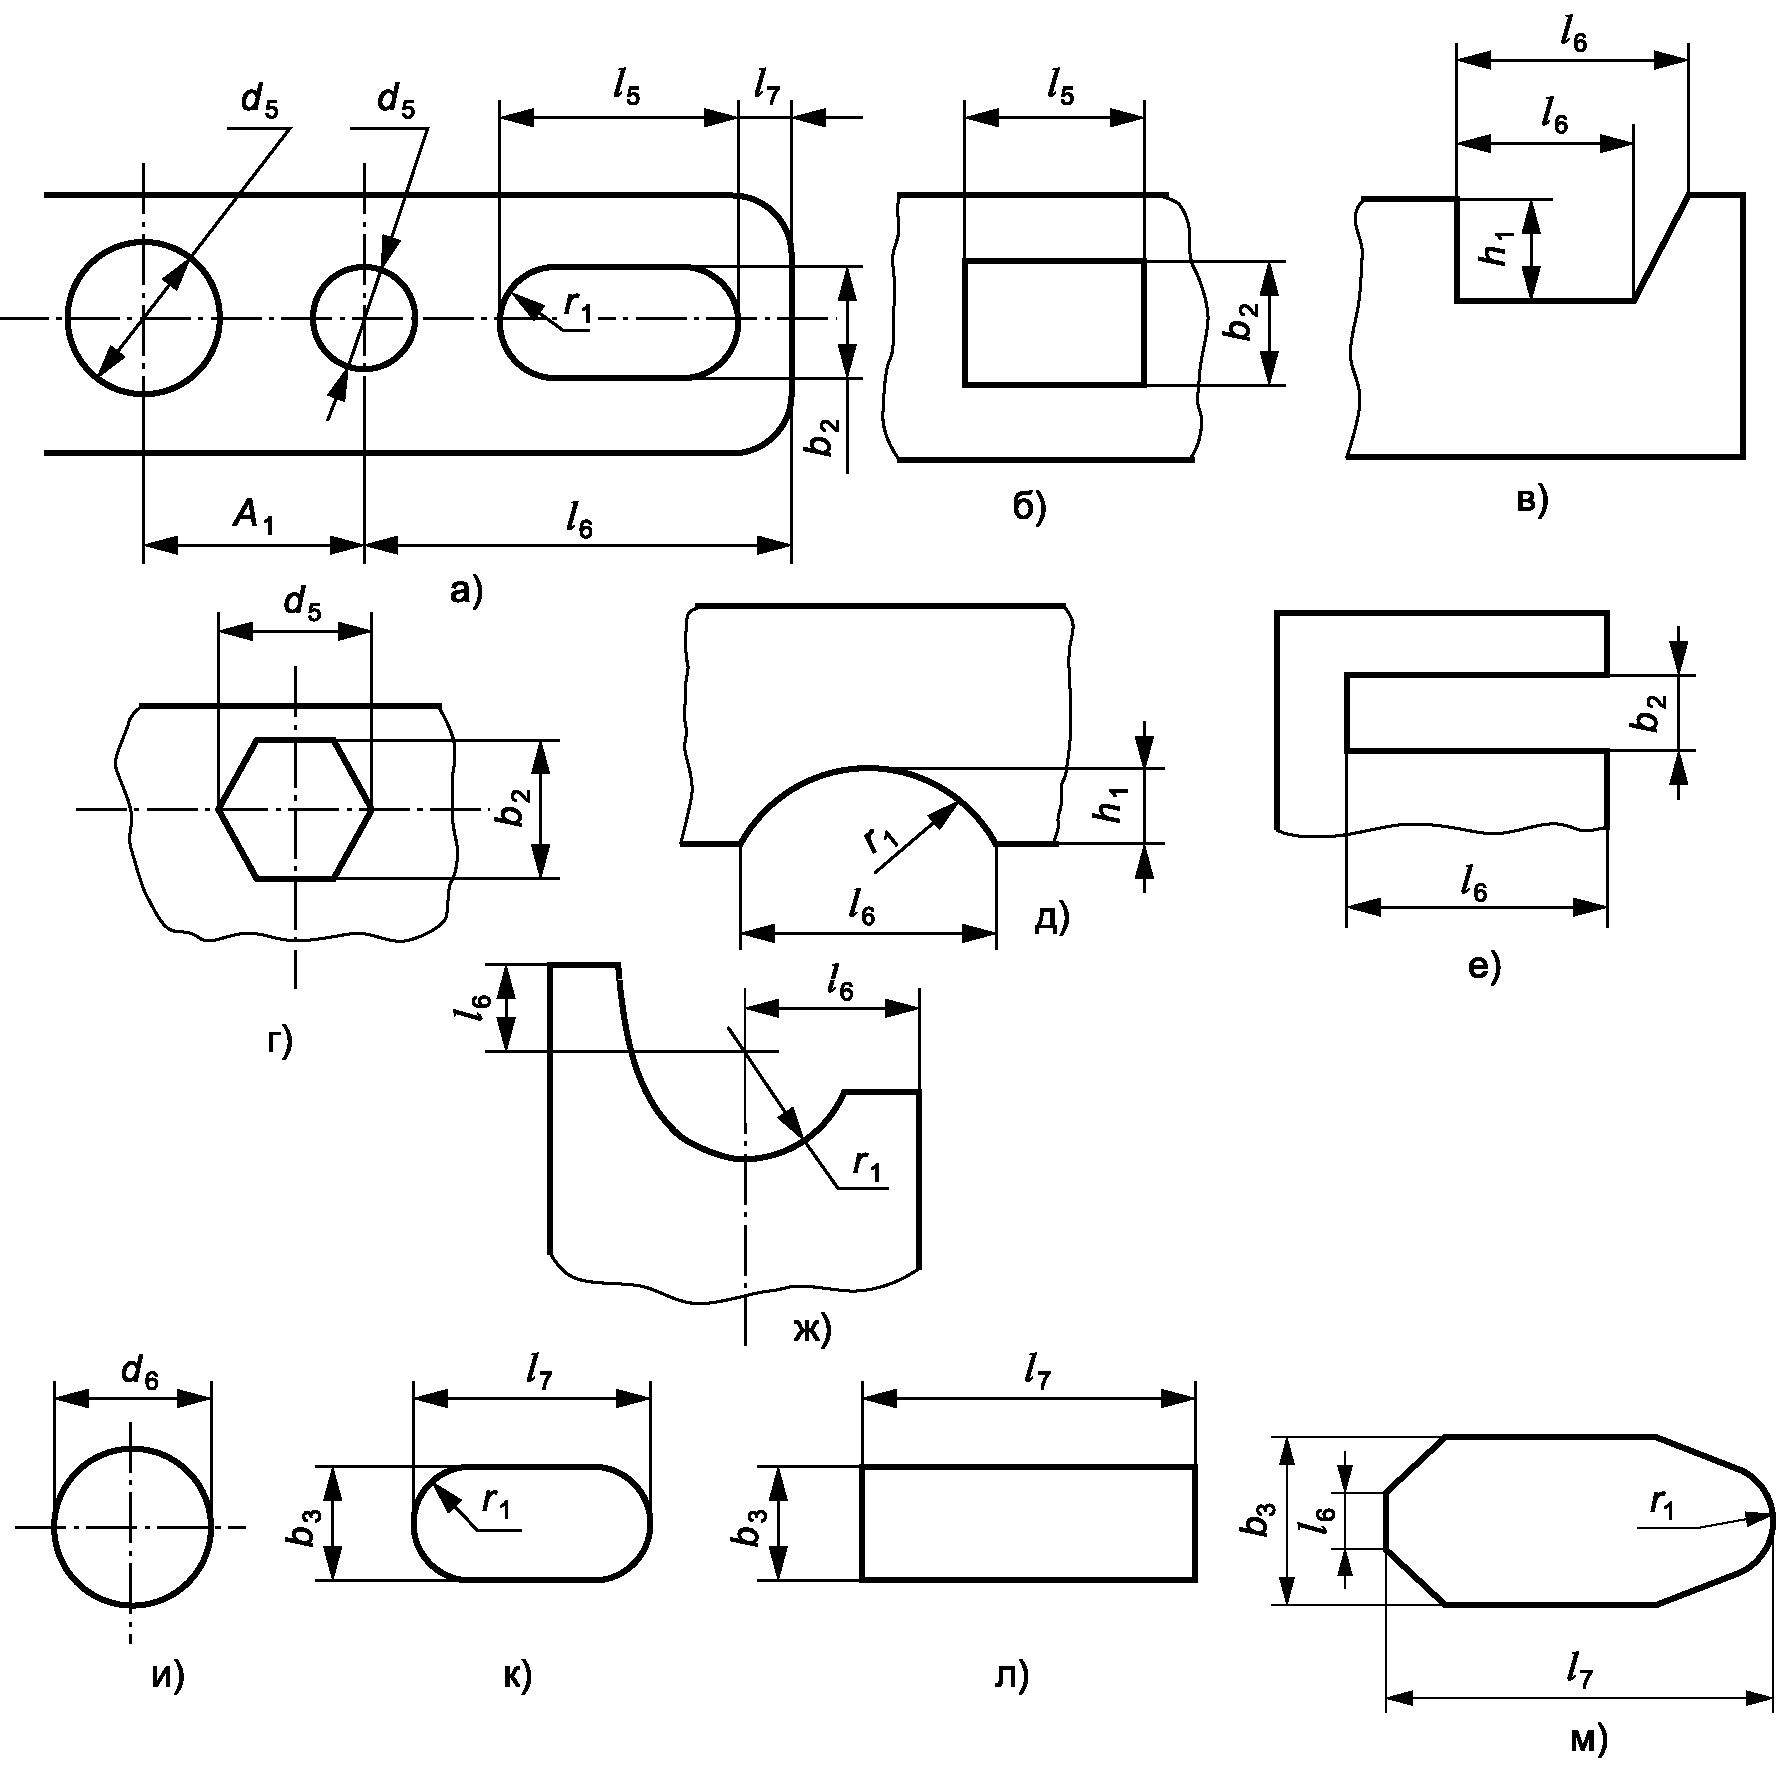
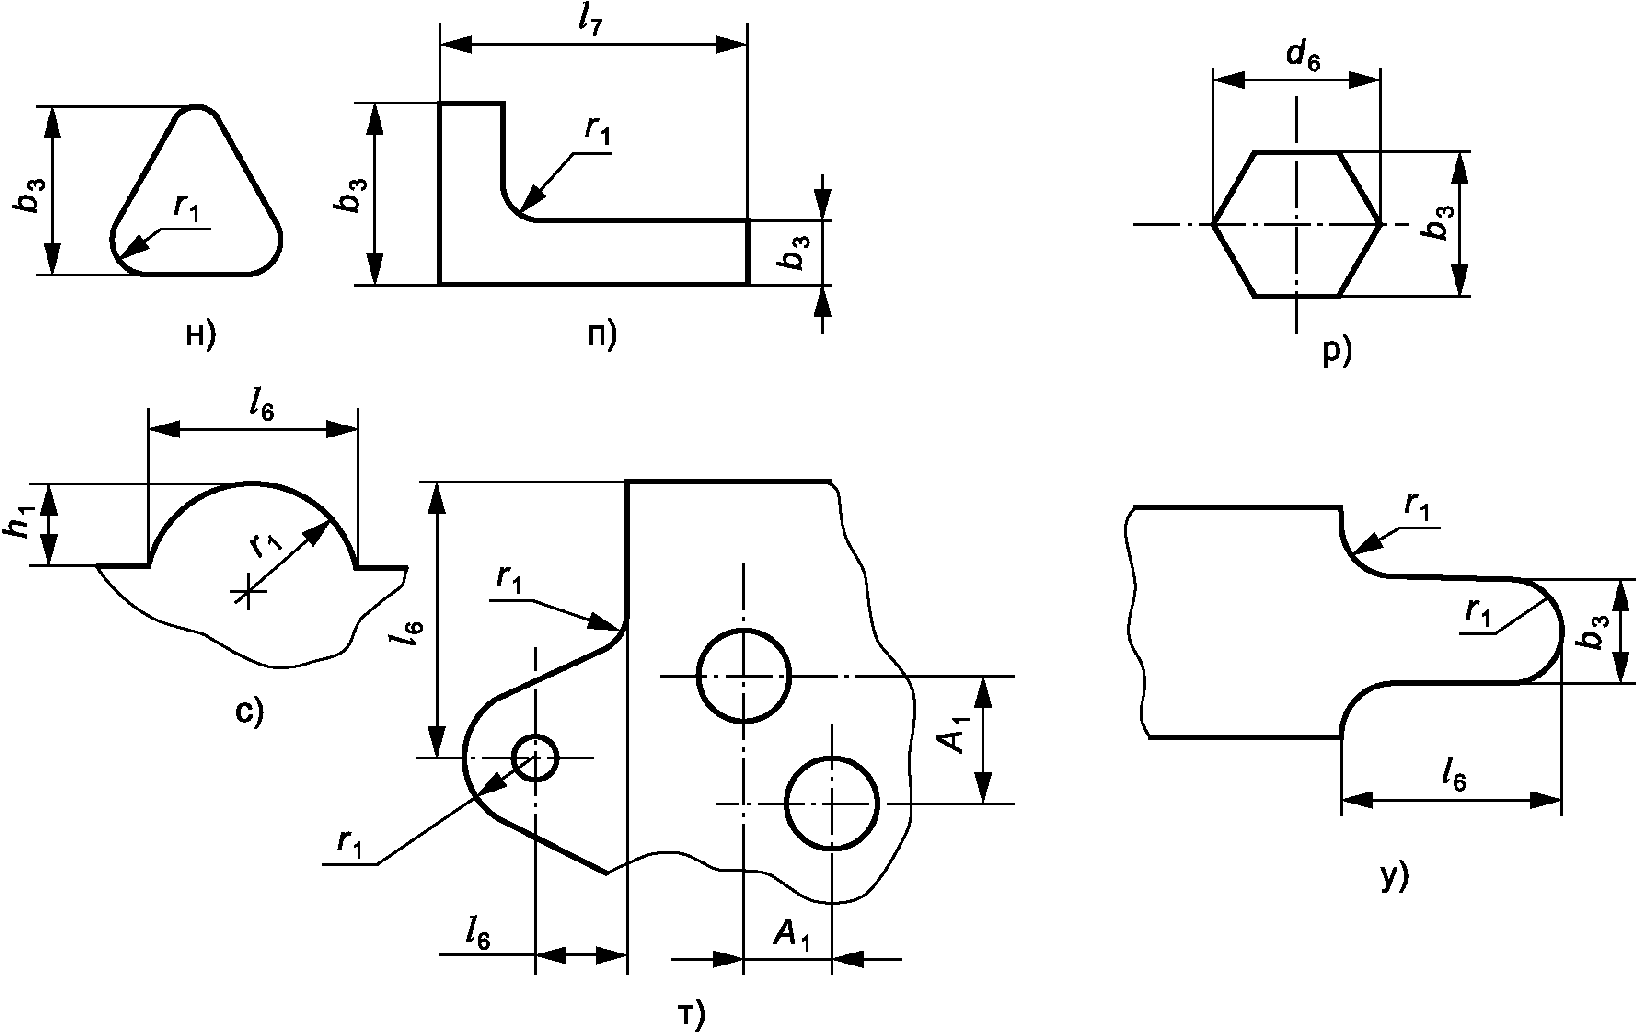
7 Предельные отклонения элементов холодноштампованных деталей, изготовленных из листа
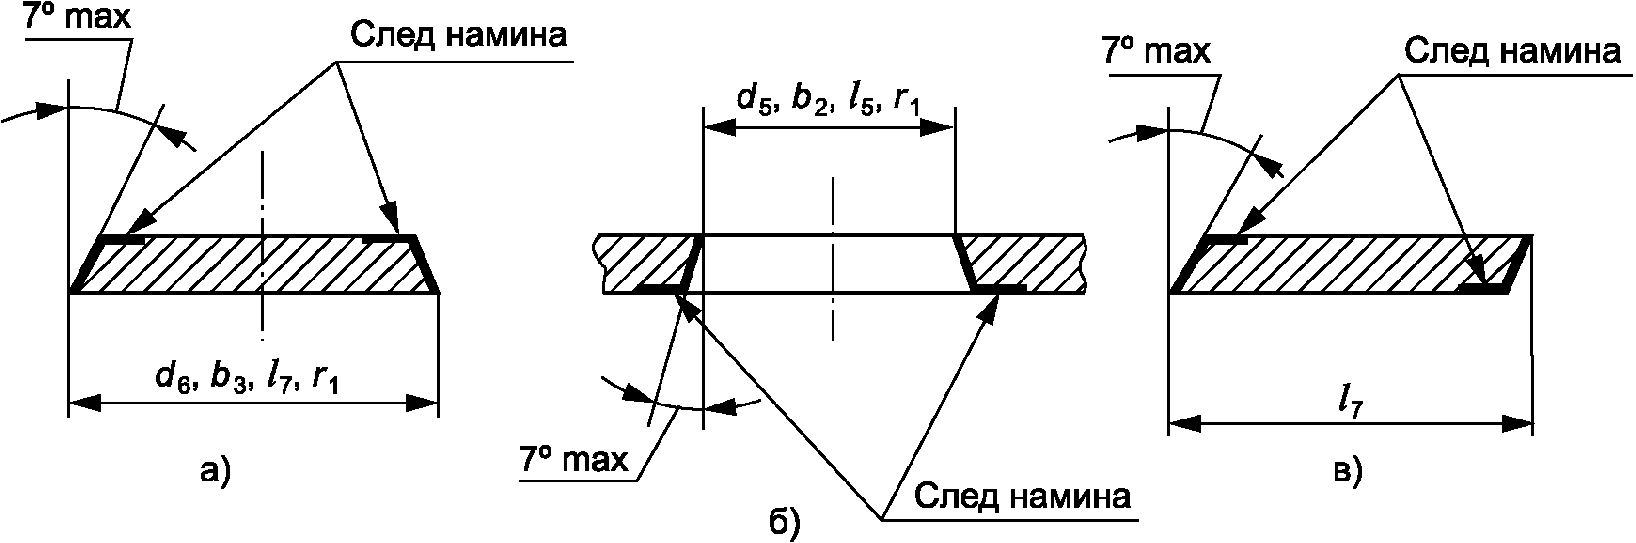
7.1 Предельные отклонения для размеров элементов, указанных на рисунке 6, получаемых вырубкой, пробивкой и т.д., должны соответствовать приведенным в таблице 8.
В миллиметрах
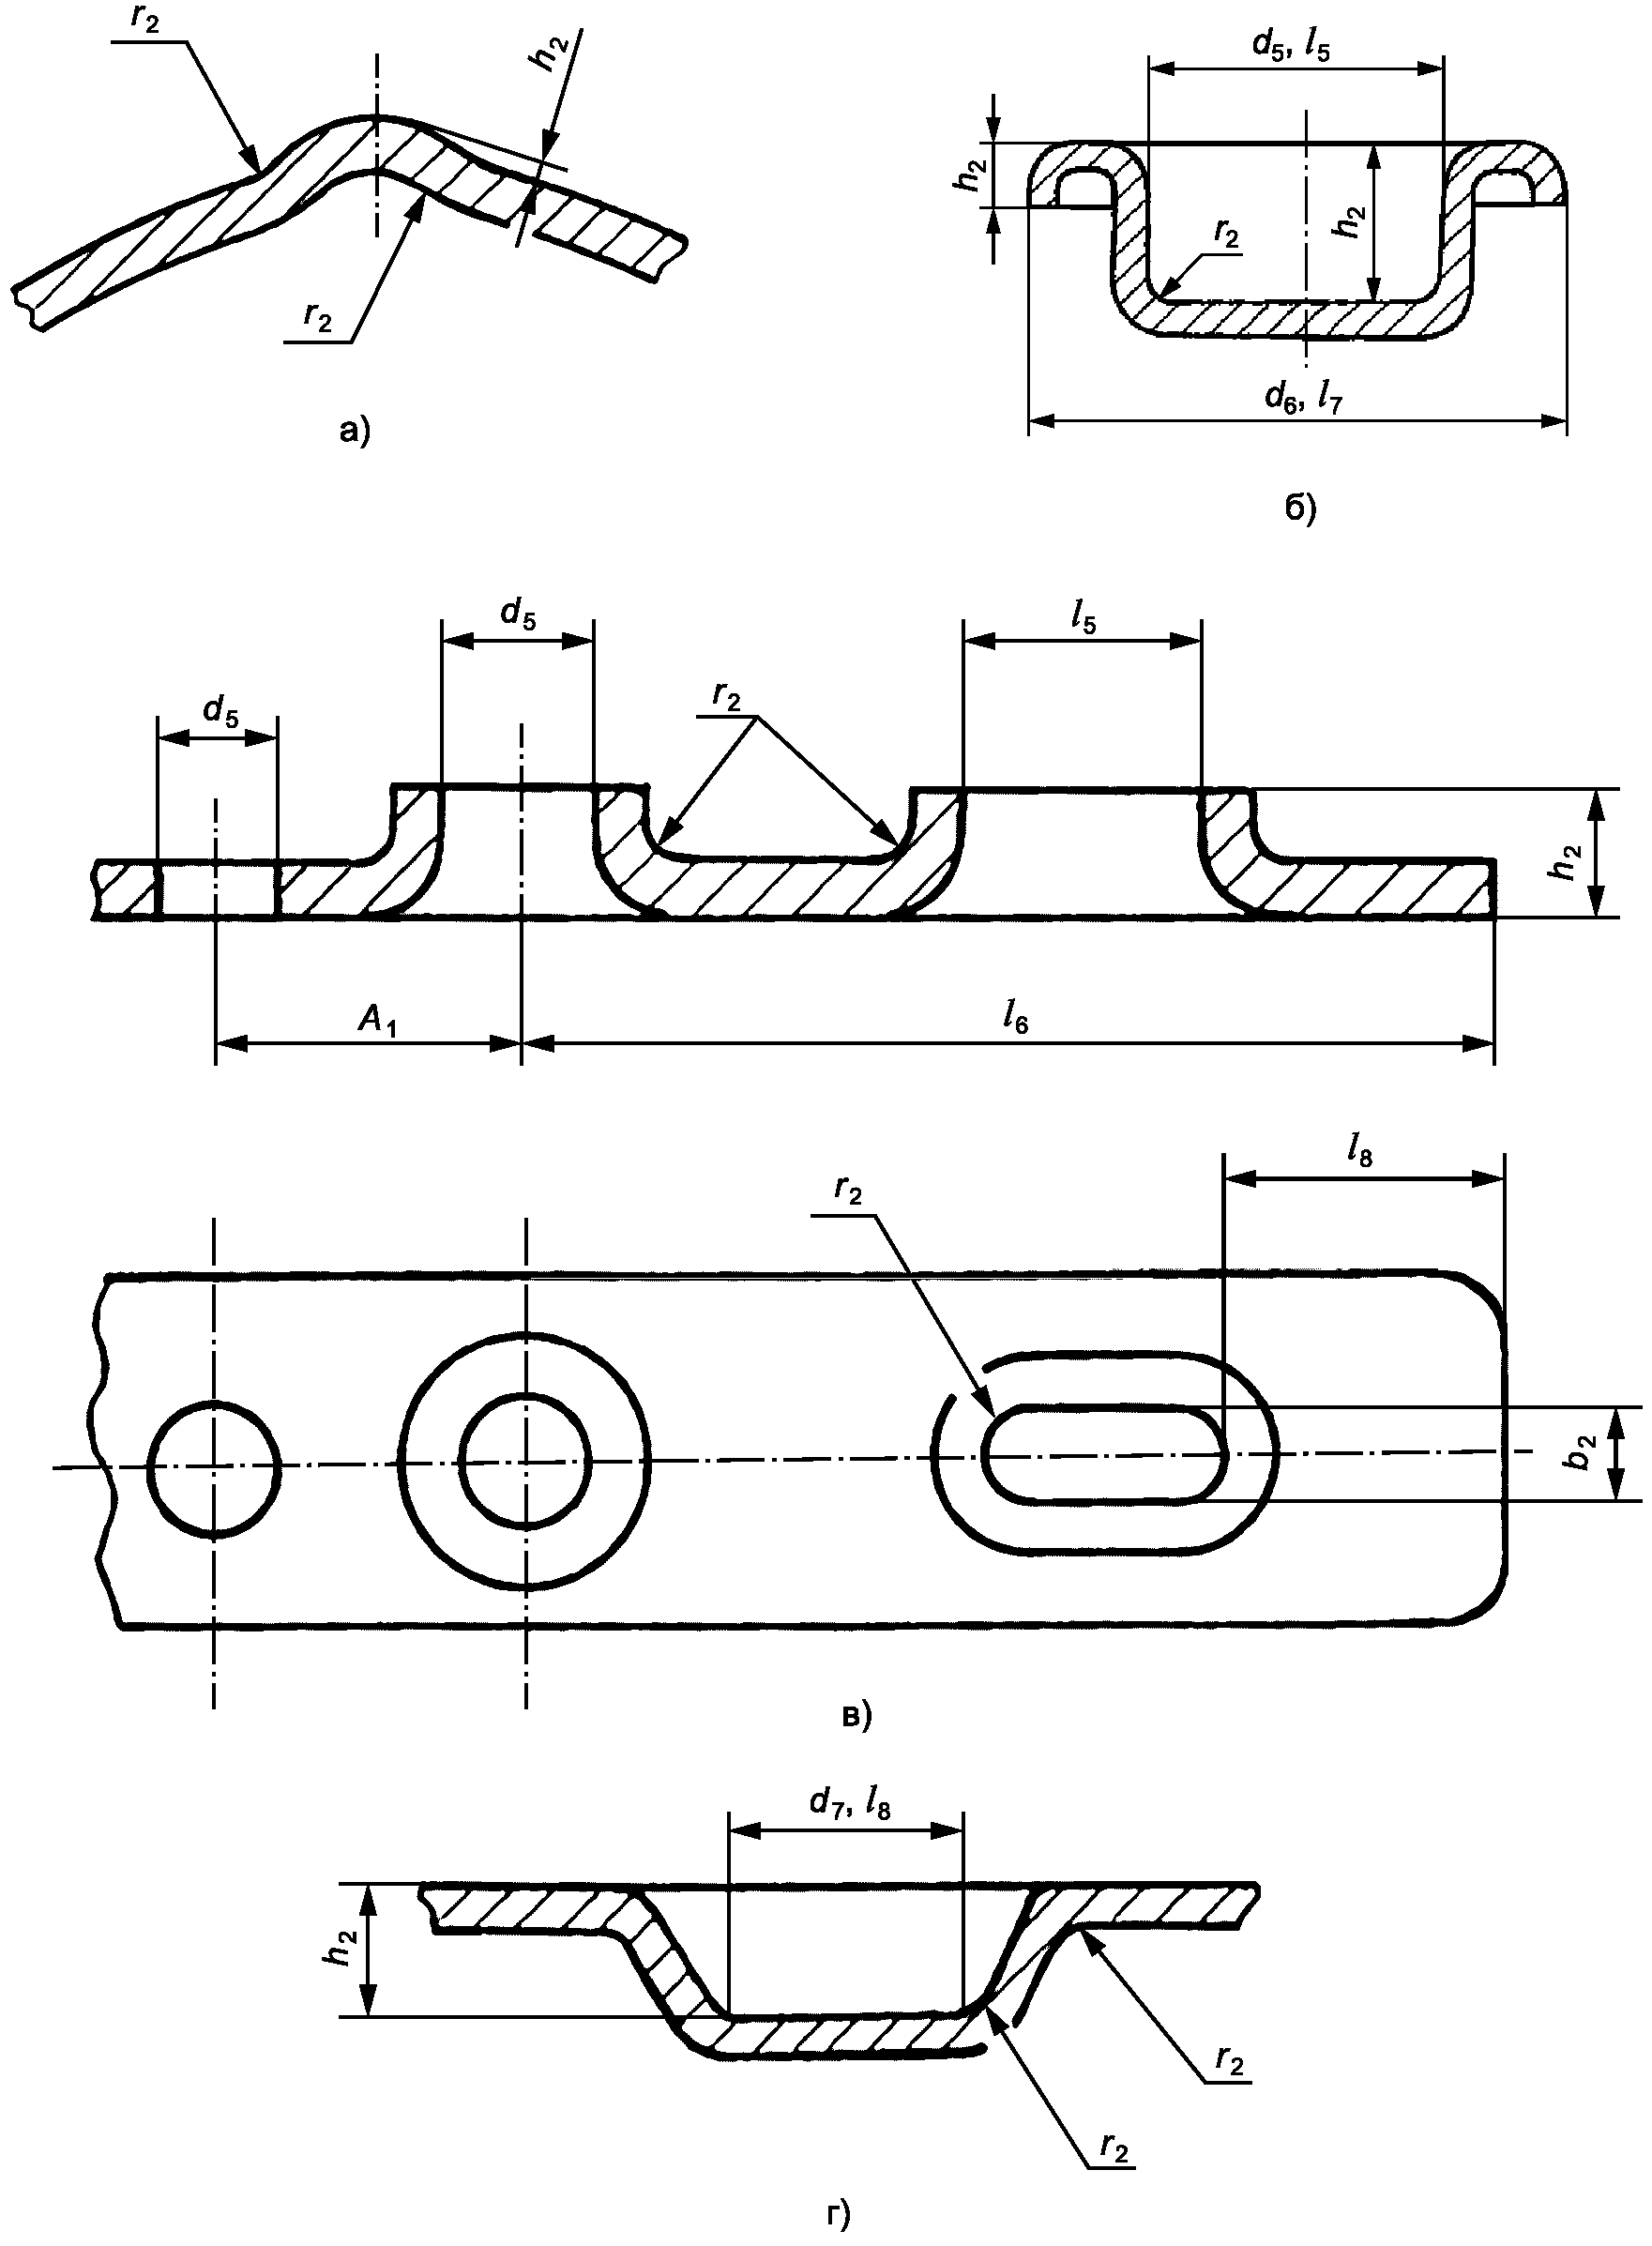
7.2 Предельные отклонения для размеров элементов, указанных на рисунке 7, получаемых вытяжкой, выдавкой (высота зига, рифта, диаметр отбортовки, высота отбортовки и т.д.), должны соответствовать приведенным в таблицах 8 — 10.
В миллиметрах
| Интервал размеров l9, h2 | Предельное отклонение размеров l9, h2 |
|---|---|
| До 5 включ. | +1,0 -0,5 |
| Св. 5 до 10 включ. | +1,5 -1,0 |
| Св. 10 до 20 включ. | +2,0 -1,0 |
| Св. 20 | +3,0 -1,0 |
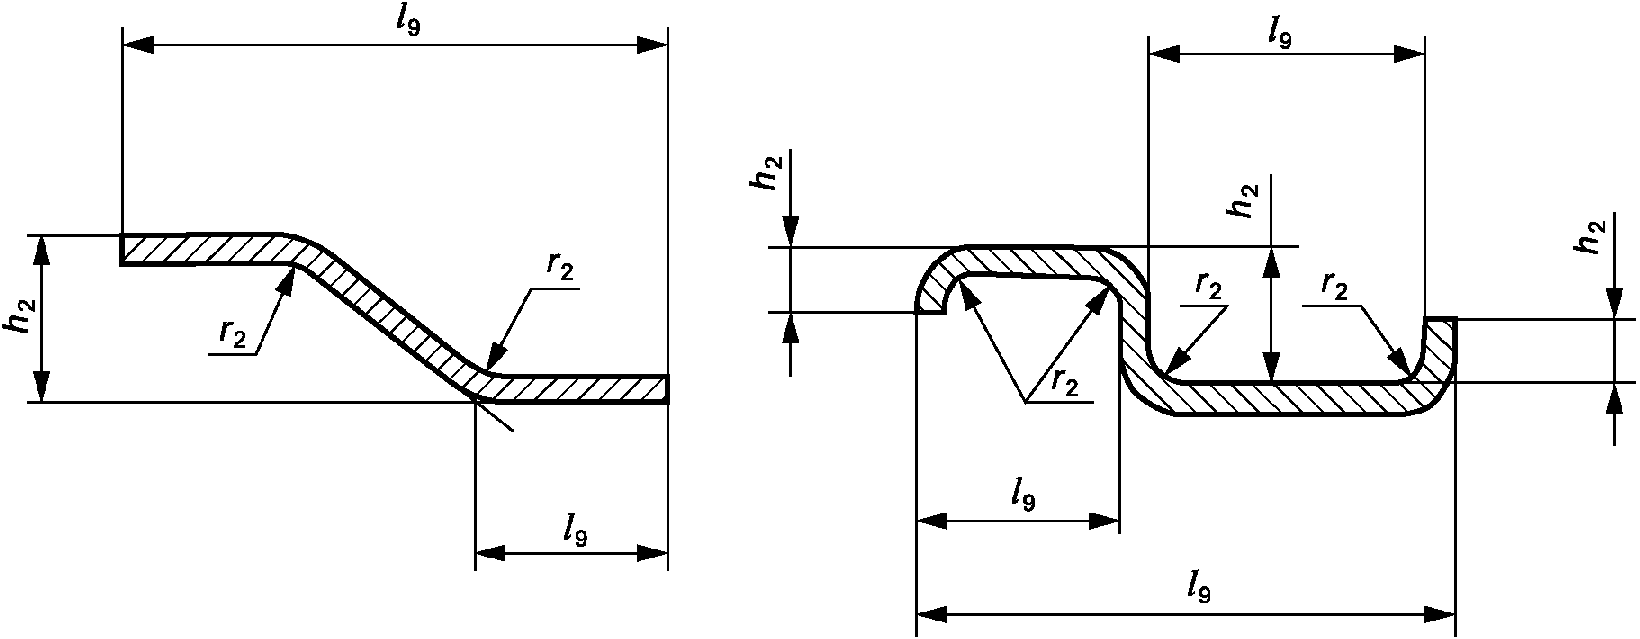
7.3 Предельные отклонения для размеров элементов, указанных на рисунке 8, получаемых гибкой, должны соответствовать приведенным в таблицах 8 и 10.
7.4 Изменение толщины материала при вытяжке, а также гибе с вытяжкой допускается в пределах 20% при утонении от его минимальной и при утолщении от его максимальной толщины, устанавливаемой стандартом на материал.
7.5 Допускаются косые срезы и следы намина вдоль срезанной кромки у элементов, получаемых вырубкой, пробивкой и т.д. Величина косого среза наружного контура входит в размеры d6, b3, l7, r1, а внутреннего контура не входит в размеры d5, b2, l5, r1 (см. рисунки 6 и 9).
8 Предельные отклонения элементов сварных (паяных) деталей (сборочных единиц)
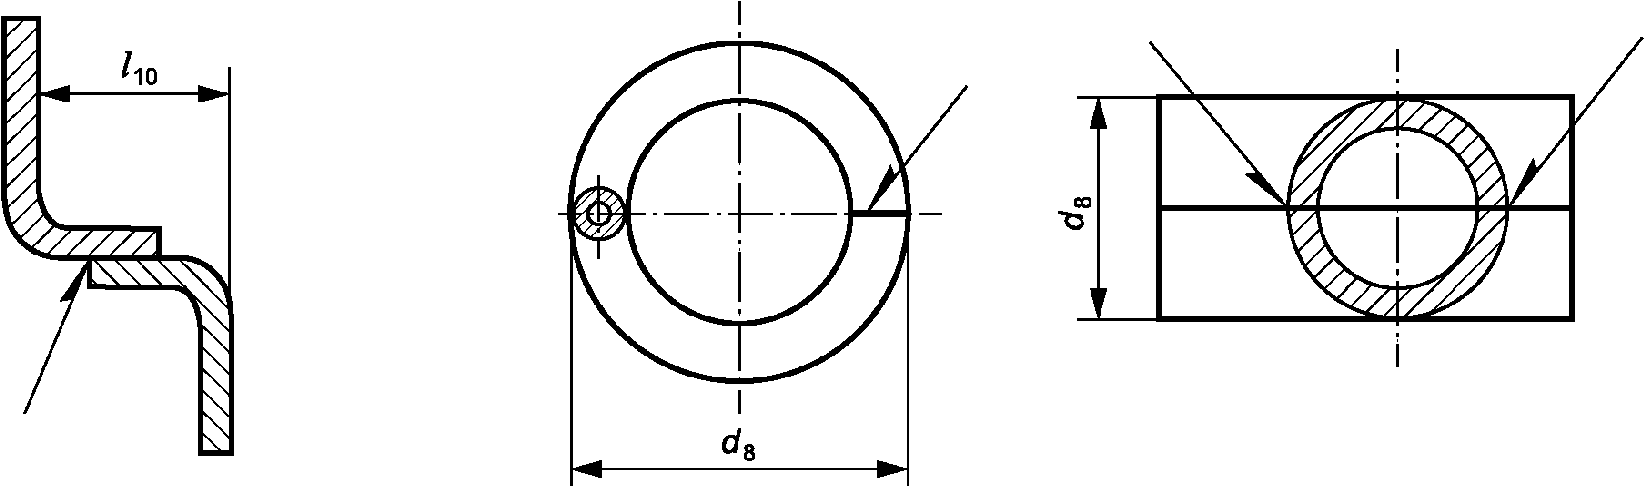
Предельные отклонения размеров сварных (паяных) элементов, указанных на рисунке 10, должны соответствовать приведенным в таблице 11 (высота шва в размер диаметра не входит).
9 Допуски формы и расположения поверхностей
9.1 Допуски расположения поверхностей и осей (отклонение от параллельности, отклонение от перпендикулярности, торцовое биение, радиальное биение, отклонение от соосности, отклонение от симметричности) должны соответствовать указанным в таблицах 12 и 13.
Остальные не указанные в настоящем стандарте допуски формы и расположения поверхностей, приведенные в ГОСТ Р 53442-2015 <1> (раздел 18), должны ограничиваться допуском, установленным для определяющего размера.
<1> ГОСТ Р 53442-2015 (ИСО 1101:2012) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения».
9.2 Примеры определения допуска расположения поверхностей приведены в приложении А.
10 Форма записи ссылки на стандарт
10.1 Использование указанных в стандарте предельных отклонений определяется разработчиком документации ссылкой в чертеже или технических требованиях.
10.2 Пример записи в технической документации при ссылке на настоящий стандарт:
«Неуказанные предельные отклонения размеров — по ГОСТ Р 71373-2024».
10.3 При необходимости проведения контроля как размеров, так и допусков формы и расположения поверхностей, в технической документации записывают:
«Неуказанные предельные отклонения размеров, допуски формы и расположения поверхностей — по ГОСТ Р 71373-2024».
ПРИМЕРЫ ОПРЕДЕЛЕНИЯ ДОПУСКА РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ
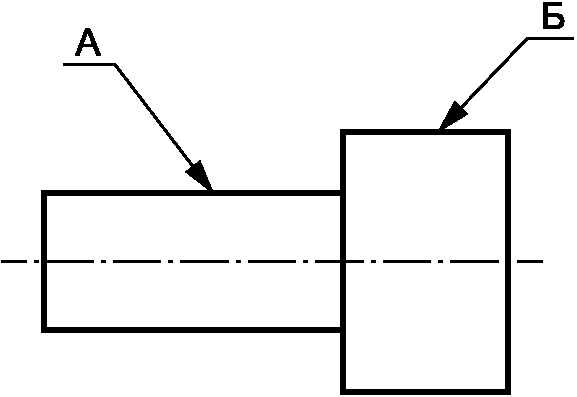
А.1 В А.2 — А.4 приведены примеры определения допуска расположения поверхностей в случаях, когда допуски оговорены ссылкой на настоящий стандарт.
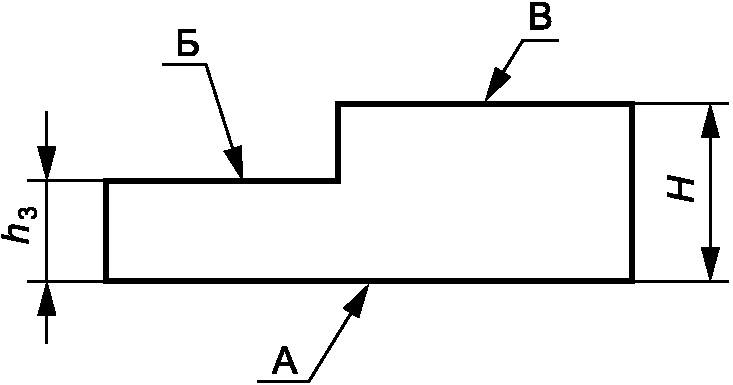
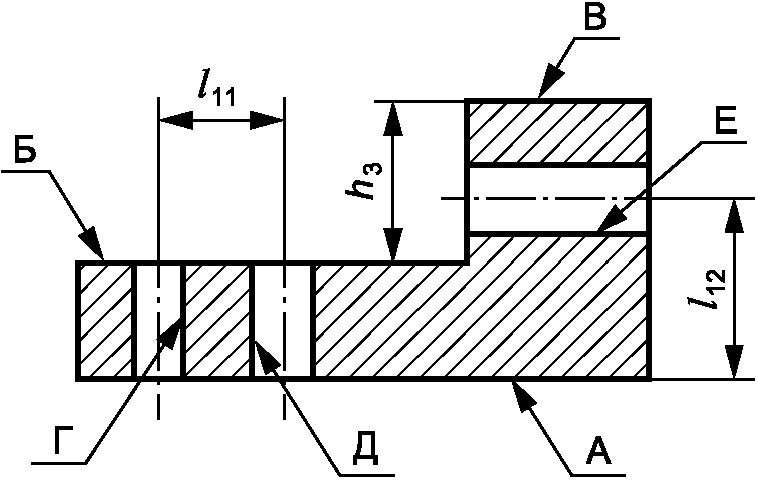
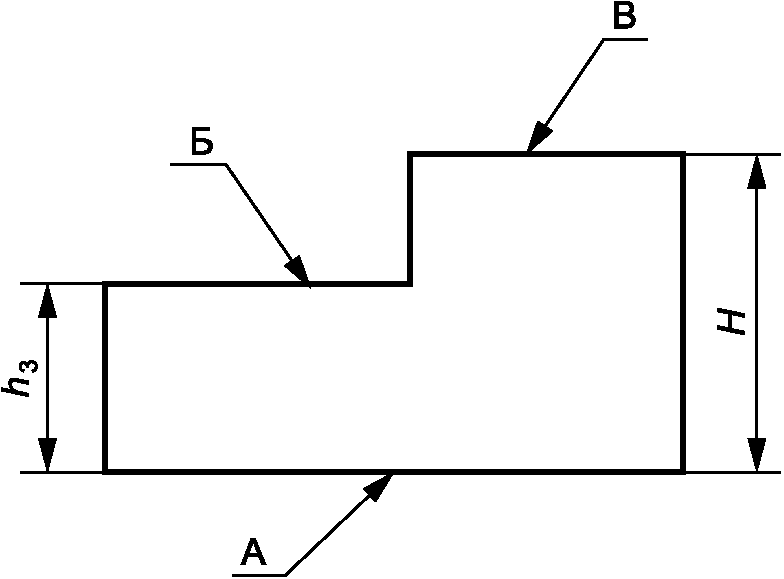
А.2 Отклонение от параллельности
А.2.1 Исходные данные приведены в таблице А.1.
| Вариант | Пример расположения поверхностей | h3 | H |
| 1 | 20h6 | 40f7 | |
| 2 | 20 | 40 |
А.2.2 Отклонение от параллельности поверхности Б относительно поверхности А и поверхности В относительно поверхности А ограничивается допуском и соответственно равно:
| на размер 20h6 | ; |
|---|---|
| на размер 40f7 | ; |
| на размер 20 мм | ; |
|---|---|
| на размер 40 мм | . |
Допуски определяют по предельным отклонениям таблицы 1 для размеров остальных отверстий и валов.
А.2.3 Отклонение от параллельности поверхности Б относительно поверхности В не определяют, так как на чертеже не указан размер между ними.
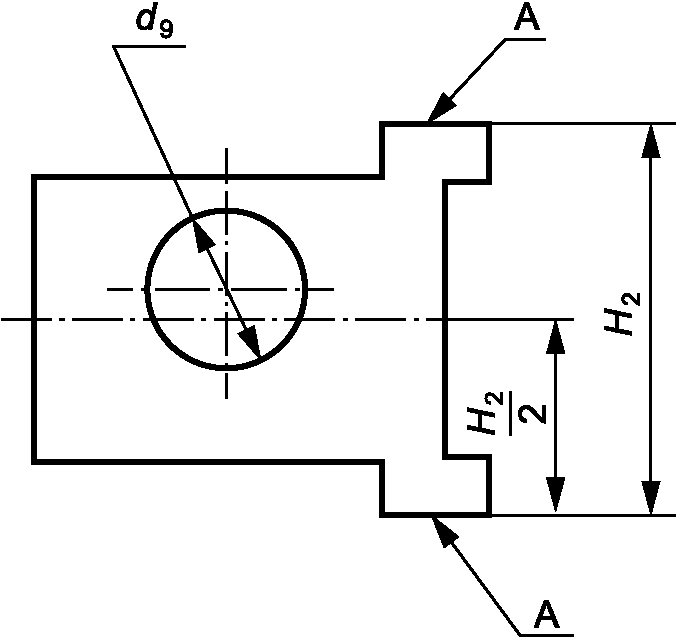
А.3 Отклонение от симметричности
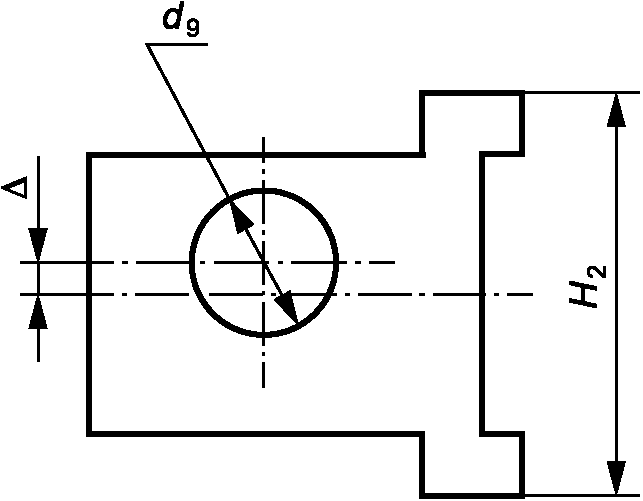
А.3.1 Исходные данные приведены в таблице А.2.
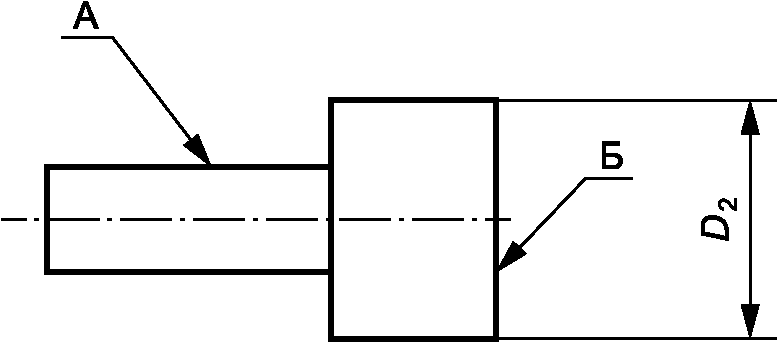
| Вариант | Пример расположения поверхностей | d9 | H2 |
| 1 | 10H7 | 60f7 | |
| 2 | 10H9 | 60d11 | |
| 3 | 10H7 | 60h12 | |
| 4 | 10H14 | 60h14 |
А.3.2 Для варианта 1 сопоставляемые размеры имеют допуски точнее 11-го квалитета. Отклонение от симметричности равно половине суммы допусков на размеры d9 и H2:
| - на диаметр 10H7 | ; |
|---|---|
| - на размер 60f7 | . |
но в соответствии с требованием таблицы 12 принимают увеличенный допуск, т.е. .
А.3.3 Для варианта 2 сопоставляемые размеры имеют допуски 11-го квалитета и точнее. Отклонение от симметричности равно половине суммы допусков на размеры d9 и H2:
| - на диаметр 10H9 | ; |
|---|---|
| - на размер 60d11 | . |
А.3.4 Для варианта 3 один из сопоставляемых размеров имеет допуск 12-го квалитета или грубее 12-го квалитета. В этом случае отклонение от симметричности принимается равным 1/4 суммы допусков 12-го квалитета на размеры d9 и H2:
| - на диаметр 10H7 | , |
|---|---|
| однако для расчета принимаем 10H12 | ; |
| - на размер 60h12 | . |
А.3.5 Для варианта 4 сопоставляемые размеры имеют допуски грубее 12-го квалитета. Расчет тот же, что и для варианта 3.
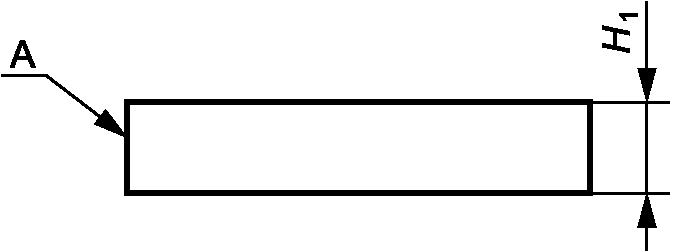
А.4 Отклонение от соосности и радиальное биение
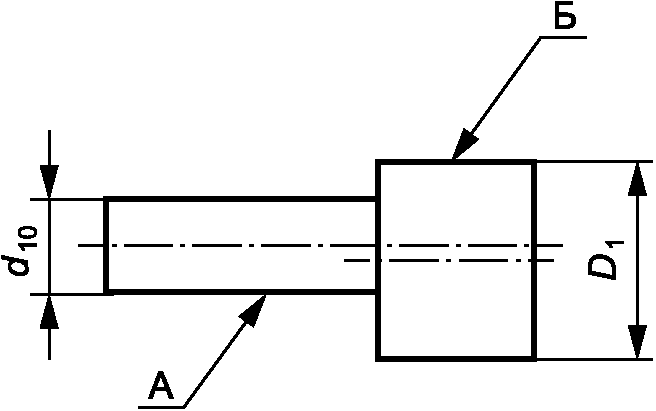
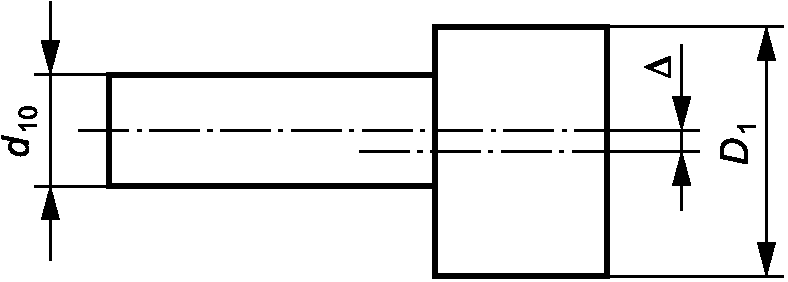
А.4.1 Исходные данные приведены в таблице А.3.
| Вариант | Пример расположения поверхностей | d10 | D1 |
| 1 | 10h6 | 60f7 | |
| 2 | 10h8 | 60d11 | |
| 3 | 10h6 | 60h12 | |
| 4 | 10h14 | 60h14 |
А.4.2 Для варианта 1 сопоставляемые размеры имеют допуски точнее 11-го квалитета. Отклонение от соосности равно половине суммы допусков на размеры d10 и D1:
| - на диаметр 10h6 | ; |
|---|---|
| - на размер 60f7 | . |
но в соответствии с требованием таблицы 12 принимают увеличенный допуск, т.е. .
Радиальное биение равно удвоенному отклонению от соосности , но в соответствии с требованием таблицы 12 принимают .
А.4.3 Для варианта 2 сопоставляемые размеры имеют допуски 11-го квалитета и точнее. Отклонение от соосности равно половине суммы допусков на размеры d10 и D1:
| - на диаметр 10h8 | ; |
|---|---|
| - на размер 60d11 | . |
А.4.4 Для варианта 3 один из сопоставляемых размеров имеет допуск 12-го квалитета или грубее 12-го квалитета. В этом случае отклонение от соосности принимается равным 1/4 суммы допусков 12-го квалитета на размеры d10 и D1:
| - на диаметр 10h6 | ; |
|---|---|
| однако для расчета принимаем 10h12 | ; |
| - на размер 60h12 | . |
А.4.5 Для варианта 4 сопоставляемые размеры имеют допуски грубее 12-го квалитета. Расчет отклонения от соосности тот же, что и для варианта 3.
| УДК 621.713.1:006.354 | ОКС 17.040.10 |
| Ключевые слова: предельные отклонения размеров, допуски формы, допуски расположения поверхностей, предельные отклонения углов | |
Иллюстрации
\alpha \leq 90^{\circ}
\alpha<90^{\circ}
\alpha>90^{\circ}
\Delta_{1} = 0,013\text{мм}
\Delta_{2} = 0,025\text{мм}
\Delta_{1} = 0,520\text{мм}
\Delta_{2} = 0,620\text{мм}
\Delta_{1} = 0,015\text{мм}
\Delta_{2} = 0,030\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{2} = \frac{0,015 + 0,030}{2} \approx 0,023\text{мм}
\Delta = 0,06\text{мм}
\Delta_{1} = 0,036\text{мм}
\Delta_{2} = 0,190\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{2} = \frac{0,036 + 0,190}{2} \approx 0,113\text{мм}
\Delta_{1} = 0,015\text{мм}
\Delta_{1} = 0,15\text{мм}
\Delta_{2} = 0,30\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{4} = \frac{0,15 + 0,30}{4} \approx 0,112\text{мм}
\Delta_{1} = 0,009\text{мм}
\Delta_{2} = 0,030\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{2} = \frac{0,009 + 0,030}{2} \approx 0,019\text{мм}
\Delta = 0,06\text{мм}
\Delta p = 2\Delta = 2 \cdot 0,019 = 0,038\text{мм}
\Delta p = 2 \cdot 0,06 = 0,12\text{мм}
\Delta_{1} = 0,022\text{мм}
\Delta_{2} = 0,190\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{2} = \frac{0,022 + 0,190}{2} = 0,106\text{мм}
\Delta p = 2\Delta = 2 \cdot 0,106 = 0,212\text{мм}
\Delta_{1} = 0,009\text{мм}
\Delta_{1} = 0,15\text{мм}
\Delta_{2} = 0,30\text{мм}
\Delta = \frac{\Delta_{1} + \Delta_{2}}{4} = \frac{0,15 + 0,30}{4} = 0,112\text{мм}
\Delta p = 2\Delta = 2 \cdot 0,112 = 0,224\text{мм}