---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-4417"
---
## Без названия
# Документ 43165
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ 18097-93"]:::rst
click n0 "https://bukva.ai/docs/standart-gost-18097-93" "ГОСТ 18097-93. Межгосударственный стандарт. Станки токарно-винторезные и токарные. Основные размеры. Нормы точности (введен в действие Постановлением Госстандарта России от 29.06.1"
n1["ГОСТ 18097-2024"]:::doc
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 14 февраля 2024 г. N 214-ст
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**СТАНКИ ТОКАРНО-ВИНТОРЕЗНЫЕ И ТОКАРНЫЕ**
**ОСНОВНЫЕ РАЗМЕРЫ. НОРМЫ ТОЧНОСТИ**
**Screw-cutting lathes and lathes. Basic dimensions.**
**Standards of accuracy**
**(ISO 1708:1989, NEQ)**
**ГОСТ 18097-2024**
МКС 25.080.10
Дата введения
1 июня 2024 года
### Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
### Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным бюджетным образовательным учреждением высшего образования "Уфимский университет науки и технологий" (УУНиТ) на основе собственного перевода на русский язык англоязычной версии международного стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 70 "Станки"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 января 2024 г. N 169-П)
За принятие проголосовали:
| Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
| --- | --- | --- |
| Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
| Беларусь | BY | Госстандарт Республики Беларусь |
| Киргизия | KG | Кыргызстандарт |
| Россия | RU | Росстандарт |
| Таджикистан | TJ | Таджикстандарт |
| Узбекистан | UZ | Узстандарт |
4 Приказом Федерального агентства по техническому регулированию и метрологии от 14 февраля 2024 г. N 214-ст межгосударственный стандарт ГОСТ 18097-2024 введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2024 г.
5 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта ISO 1708:1989 "Условия приемки токарно-винторезных станков общего назначения. Проверка точности" ("Acceptance conditions for general purpose parallel lathes - Testing of the accuracy", NEQ)
6 ВЗАМЕН ГОСТ 18097-93
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
### Введение
Целью настоящего стандарта является стандартизация основных размеров и норм точности универсальных токарно-винторезных и токарных станков, в том числе для проверки точности в условиях приемки.
### 1 Область применения
Настоящий стандарт распространяется на универсальные токарно-винторезные и токарные станки с горизонтальным шпинделем прецизионные (классов точности П, В и А по ГОСТ 8) с Da <= 500 мм и DC <= 1500 мм и прочие (класса точности Н по ГОСТ 8) с Da <= 1600 мм. Стандарт не распространяется на специальные станки и станки, предназначенные для учебных и бытовых целей.
**Наименования используемых для проверки станков средств измерений с их основными метрологическими характеристиками и средств контроля с предъявляемыми к ним основными техническими требованиями приведены в приложении А.**
### 2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 8 Станки металлорежущие. Общие требования к испытаниям на точность
ГОСТ 6636 Основные нормы взаимозаменяемости. Нормальные линейные размеры
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 12593 (ИСО 702-3-75) Станки металлорежущие. Концы шпинделей фланцевые под поворотную шайбу и фланцы зажимных устройств. Основные и присоединительные размеры
ГОСТ 12595 (ИСО 702-1:2001) Станки металлорежущие. Концы шпинделей фланцевые типа А и фланцы зажимных устройств. Основные и присоединительные размеры
ГОСТ 22267-76 Станки металлорежущие. Схемы и способы измерений геометрических параметров
*ГОСТ 24643 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения*
ГОСТ 25346 (ISO 286-1:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки
ГОСТ 25443 Станки металлорежущие. Образцы-изделия для проверки точности обработки. Общие технические требования
ГОСТ 25889.1 Станки металлорежущие. Методы проверки круглости образца-изделия
ГОСТ 25889.4 Станки металлорежущие. Метод проверки постоянства диаметров образца-изделия
ГОСТ 26651 Станки металлорежущие. Концы шпинделей фланцевые типа Кэмлокк и зажимные устройства. Основные и присоединительные размеры
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
### 3 Основные размеры
#### 3.1 Основные размеры станков
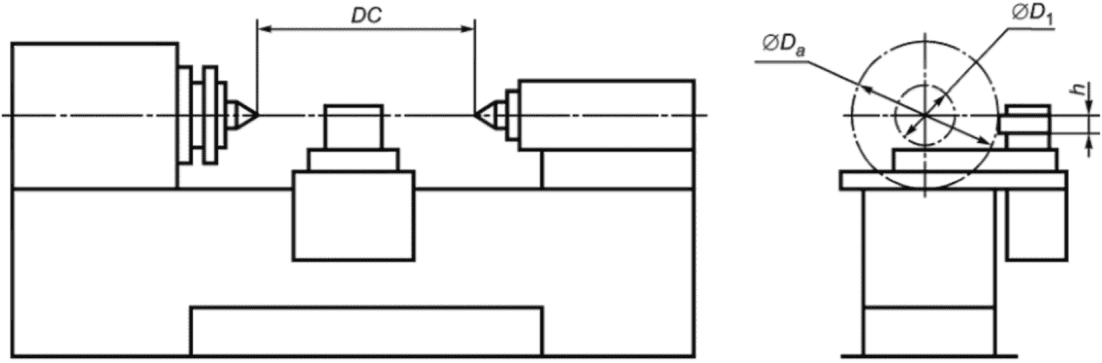
Основные размеры станков должны соответствовать размерам, указанным на рисунке 1 и в таблице 1.
Da - наибольший диаметр заготовки; DC - наибольшее
расстояние между центрами передней и задней бабок;
D
1 - наибольший диаметр заготовки, обрабатываемой
над суппортом; h - наибольшая высота резца,
устанавливаемого в резцедержателе
Рисунок 1 - Основные размеры универсальных
токарно-винторезных и токарных станков
Примечание - Рисунок не определяет конструкцию станка.
Таблица 1
Основные размеры универсальных токарно-винторезных
и токарных станков
Размеры в миллиметрах
| Da | 125 | 160 | 200 | 250 | 320 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 |
| DC | 250 | 250 | 350 | 500 | 500 | (710) | (710) | 750 | (2800) | (2800) | 5000 | 5000 |
| 350 | 500 | 750 | (710) | 750 | 750 | 1000 | 3000 | 3000 | 6300 | 6300 |
| | | | 750 | 1000 | 1000 | (1400) | 4000 | 4000 | 8000 | 8000 |
| | | | 1000 | (1400) | (1400) | 1500 | 5000 | 5000 | 10000 | 10000 |
| | | | | 1500 | 1500 | 2000 | | 6300 | 12500 | 12500 |
| | | | | | 2000 | (2800) | | 8000 | | 16000 |
| | | | | | | 3000 | | | | |
| | | | | | | 4000 | | | | |
| | | | | | | 5000 | | | | |
| D1, | 63 | 80 | 100 | 125 | (125) | 210 | 260 | 350 | 450 | 600 | (800) | (1120) |
| не менее | | | | | 160 | | | | | | 900 | 1200 |
| Условный размер конца шпинделя, выполненного по ГОСТ 12593, ГОСТ 12595 или ГОСТ 26651 | | 3; 4 | 3; 4 | 4; 5 | (5); 6 | 6 | 6; 8 | 8; 11 | 11 | 15 | - | - |
| Наибольший диаметр d прутка, проходящего в отверстие шпинделя, не менее | 16 | 20 | (20) | (25) | (32) | (40) | (50) | (63) | (80) | (80) | - | - |
| | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | | |
| h, не менее | 8 | 10 | 12 | 16 | (20) | | | | | | (50) | 80 |
| | | | 25 | 25 | 25 | 32 | 40 | 50 | 63 | (63) |
| Примечание - Размеры, заключенные в скобках, применять не рекомендуется. |
#### 3.2 Допускаемые размеры диаметра обрабатываемой заготовки, установленной над станиной
Допускается увеличивать наибольший диаметр заготовки, устанавливаемой (обрабатываемой) над станиной, для базовых станков на величину до 12,5% по сравнению с указанным в таблице 1.
#### 3.3 Допускаемые размеры диаметра обрабатываемой заготовки для модифицированных станков
Допускается изготавливать модификации станков с наибольшим диаметром устанавливаемой заготовки, увеличенным по сравнению с указанным в таблице 1.
#### 3.4 Допускаемые размеры длины обрабатываемой заготовки
Допускается использовать наибольшую длину заготовки, устанавливаемой в центрах, вместо наибольшего расстояния между центрами передней и задней бабок.
### 4 Точность станка
#### 4.1 Общие требования к испытаниям станков на точность
Общие требования к испытаниям станков на точность - по ГОСТ 8. Схемы и способы измерения геометрических параметров - по ГОСТ 22267 и настоящему стандарту.
При приемке станка не всегда необходимо проводить все проверки, указанные в настоящем стандарте. По согласованию с изготовителем потребитель может выбрать проверки, которые характеризуют интересующие его свойства, но эти проверки должны быть четко определены при заказе станка.
#### 4.2 Допуски при проверках точности станков
Допуски при проверках точности станков не должны превышать значений, указанных в 4.4 - 4.18.
Если длина измерения (перемещения) отличается от указанной в стандарте, то порядок пересчета допуска для новой длины приведен в приложении Б.
При этом минимальный допуск составляет 10 мкм для станков класса точности Н и 5 мкм - для станков класса точности П.
В 4.11 - 4.16 допускается округление длины оправки как в меньшую, так и в большую стороны до величины l, указанной в соответствующих таблицах.
#### 4.3 Общие требования к выполнению проверок на рабочих органах станков
При наличии на станке нескольких рабочих органов одинакового функционального назначения соответствующие проверки выполняют на каждом из этих рабочих органов, кроме станков с последовательным расположением суппортов.
В 4.8, 4.10 и 4.11 измерения допускается проводить только в плоскости расположения режущей кромки инструмента.
#### 4.4 Точность установки направляющих
Точность установки направляющих в направлении:
а) продольном,
б) поперечном.
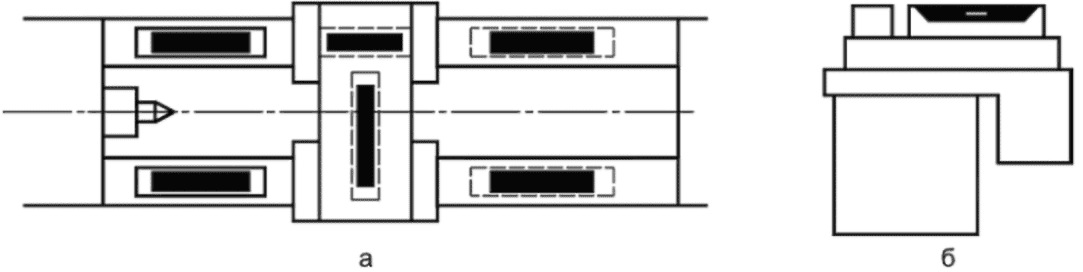
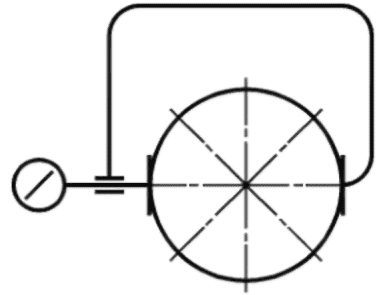
Измерения проводят в ряде точек, равномерно расположенных по всей длине станины (см. рисунок 2 а). Уровни можно устанавливать на поперечных салазках (см. рисунок 2 б).
а - в продольном направлении; б - в поперечном направлении
Рисунок 2 - Схема установки уровней
Отклонения не должны превышать для станков класса точности Н 0,04 мм/м, классов точности П, В и А - 0,03 мм/м.
Если направляющие не горизонтальны, используют специальный мостик с горизонтальной рабочей поверхностью.
#### 4.5 Прямолинейность продольного перемещения суппорта в вертикальной плоскости
При проверке прямолинейности продольного перемещения суппорта в вертикальной плоскости выполняют следующие измерения.
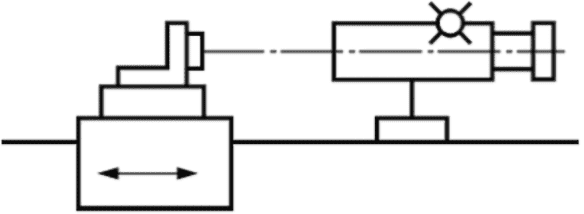
Измерения - по ГОСТ 22267-76 (раздел 3, методы 2а, 7 и 8) (см. рисунки 3, 4 и 5).
Рисунок 3 - Схема измерения отклонений от прямолинейности
хода рабочего органа, несущего режущий инструмент
в вертикальной плоскости
Рисунок 4 - Схема измерения с помощью
уровня в вертикальной плоскости
Рисунок 5 - Схема измерения с помощью
автоколлиматора в вертикальной плоскости
Суппорт перемещают в продольном направлении на всю длину перемещения. При использовании методов 7 и 8 измерения проводят с интервалами, равными 0,2 длины перемещения, но не более 1 м. По значениям углов поворота и величине интервала вычисляют отклонения и строят график траектории. Определение отклонения от прямолинейности - в соответствии с приложением 3 к ГОСТ 22267-76. Допуски отклонений от прямолинейности продольного перемещения суппорта в вертикальной плоскости приведены в таблице 2.
Таблица 2
Допуски отклонений от прямолинейности продольного
перемещения суппорта в вертикальной плоскости
| DC, мм | Допуск, мкм, для станков классов точности |
| Н | П | В, А |
| Da <= 800 мм | Da > 800 мм |
| на всей длине | местный | на всей длине | местный | на всей длине | местный | на всей длине | местный |
| До 500 включ. | 10 | - | 15 | - | 10 | - | 8 | - |
| Св. 500 " 1000 " | 20 | 7,5 на любой длине 250 мм | 30 | 10 на любой длине 250 мм | 15 | 5 на любой длине 250 мм | 10 | 3 на любой длине 250 мм |
| " 1000 " 2000 " | 30 | 15 на любой длине 500 мм | 50 | 20 на любой длине 500 мм | 20 | | 12 | |
| " 2000 " 3000 " | 40 | | 70 | | - | - | - | - |
| " 3000 " 4000 " | 50 | | 90 | | - | - | - | - |
| " 4000 " 5000 " | 60 | | 110 | | | | | |
Примечания
1 При твердости чугунных направляющих ниже 41,5 форма траектории должна быть выпуклой.
2 Порядок определения местных допусков приведен в приложении В. |
Вместо проверки прямолинейности перемещения допускается проводить проверку прямолинейности направляющих в вертикальной плоскости, измерения - по ГОСТ 22267-76 (раздел 4, метод 6) (см. рисунок 2 а).
#### 4.6 Прямолинейность продольного перемещения суппорта в горизонтальной плоскости
При проверке прямолинейности продольного перемещения суппорта в горизонтальной плоскости выполняют следующие измерения.
Измерения - по ГОСТ 22267-76 (раздел 3, методы 2а и 8) (см. рисунки 6 и 7). Условия измерения - по 4.5.
Рисунок 6 - Схема измерения отклонений
от прямолинейности хода рабочего органа, несущего
режущий инструмент в горизонтальной плоскости
Рисунок 7 - Схема измерения с помощью
автоколлиматора в горизонтальной плоскости
Допуски отклонений от прямолинейности продольного перемещения суппорта в горизонтальной плоскости приведены в таблице 3.
Допуски отклонений от прямолинейности продольного
перемещения суппорта в горизонтальной плоскости
| DC, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| Da <= 800 мм | Da > 800 мм |
| До 500 включ. | 15 | 20 | 10 | 8 | 5 |
| Св. 500 " 1000 " | 20 | 25 | 15 | 10 | - |
| " 1000 " 2000" | 25 | 30 | 20 | 12 | - |
| " 2000 " 3000 " | 30 | 35 | - | - | - |
| " 3000 " 4000 " | 30 | 40 | - | - | - |
| " 4000 " 5000 " | 30 | 45 | - | - | - |
| Примечание - При твердости чугунных направляющих ниже 41,5 HRC форма траектории должна быть выпуклой в сторону оси центров. |
#### 4.7 Одновысотность оси вращения шпинделя передней бабки и оси отверстия пиноли (шпинделя) задней бабки
При проверке одновысотности оси вращения шпинделя передней бабки и оси отверстия пиноли (шпинделя) задней бабки выполняют следующие измерения.
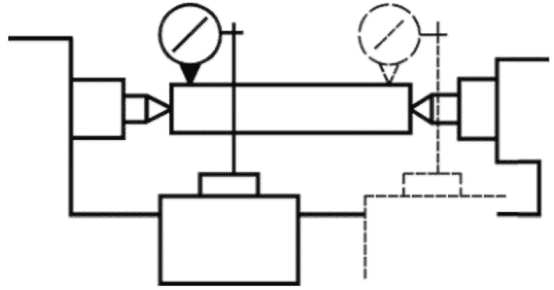
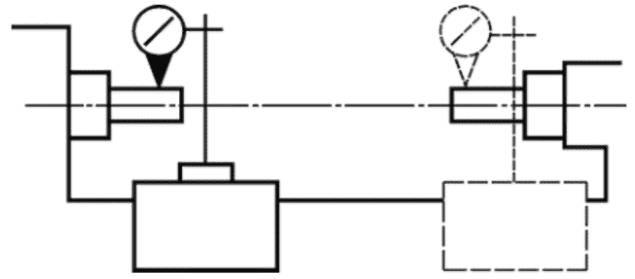
Измерения - по ГОСТ 22267-76 (раздел 22, методы 1 и 2) (см. рисунки 8, 9).
Рисунок 8 - Схема измерения с помощью средства
измерений линейных размеров и контрольной оправки,
установленной в центрах
Рисунок 9 - Схема измерения с помощью средства измерений
линейных размеров и двух контрольных оправок, установленных
на концах рабочих органов (шпинделей)
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 40, для Da > 800 мм - 60; П, В, А - 20.
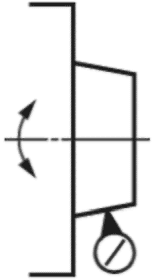
Измерения - по ГОСТ 22267-76 (раздел 15, метод 1) (см. рисунок 10).
Рисунок 10 - Схема измерения с помощью
средства измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 10, для Da > 800 мм - 15; П - 7; В - 5; А - 3.
Допускается проводить измерение перпендикулярно образующей наружного конуса шпинделя.
#### 4.9 Осевое биение шпинделя передней бабки
При проверке осевого биения шпинделя передней бабки выполняют следующие измерения.
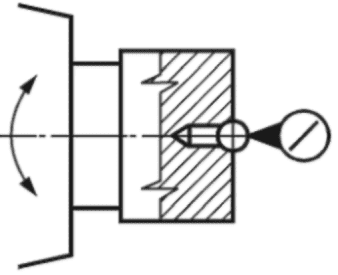
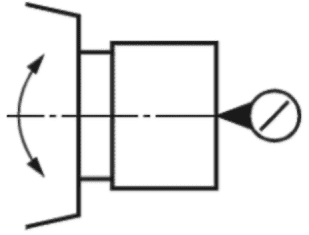
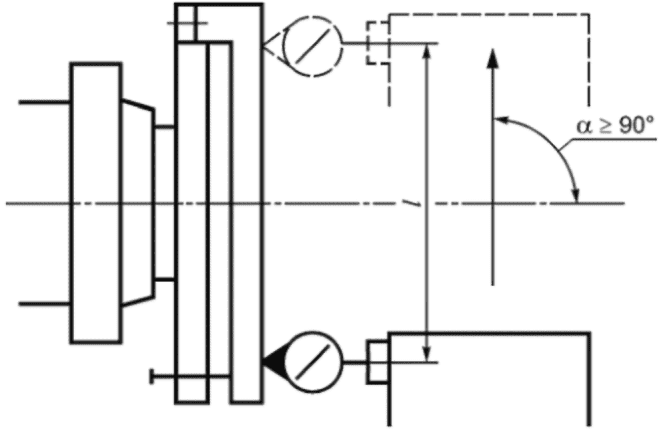
Измерения - по ГОСТ 22267-76 (раздел 17, метод 1) (см. рисунки 11 и 12).
Рисунок 11 - Схема измерения с помощью оправки с шариком
(или шарика) и средства измерений линейных размеров
Рисунок 12 - Схема измерения с помощью оправки с плоским
торцом и средства измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 10, для Da > 800 мм - 15; П - 5; В - 3; А - 2.
#### 4.10 Торцовое биение фланца шпинделя передней бабки (не распространяется на станки с несъемными планшайбами)
При проверке торцового биения фланца шпинделя передней бабки (не распространяется на станки с несъемными планшайбами) выполняют следующие измерения.
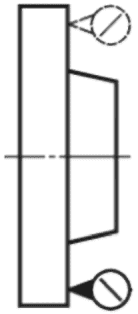
Измерения - по ГОСТ 22267-76 (раздел 18, метод 1) (см. рисунок 13).
Рисунок 13 - Схема измерения торцового биения
фланца шпинделя передней бабки с помощью
средства измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 20, для Da > 800 мм - 25; П - 10; В - 6; А - 5.
#### 4.11 Радиальное биение шпинделя передней бабки
##### 4.11.1 Радиальное биение оси внутренней центрирующей поверхности шпинделя передней бабки (при ее наличии)
Радиальное биение оси внутренней центрирующей поверхности шпинделя передней бабки (при ее наличии) определяется:
а) у торца шпинделя,
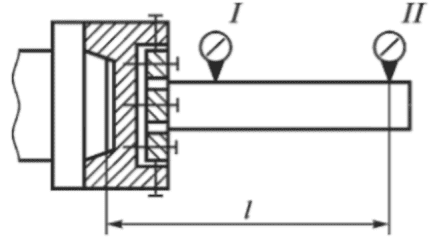
б) на расстоянии l от торца шпинделя.
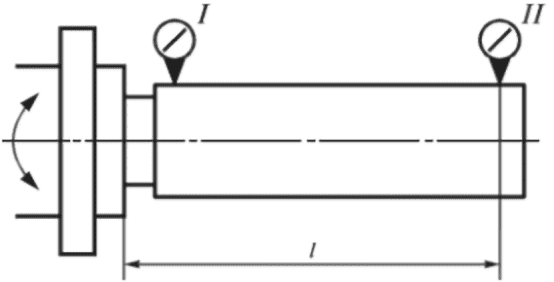
Измерения - по ГОСТ 22267-76 (раздел 15, метод 2) (см. рисунок 14).
Рисунок 14 - Схема измерения радиального биения оси
внутренней центрирующей поверхности шпинделя передней
бабки с помощью средства измерений линейных размеров
и контрольной оправки
Допуски радиального биения оси внутренней центрирующей поверхности шпинделя передней бабки приведены в таблице 4.
Таблица 4
Допуски радиального биения оси внутренней центрирующей
поверхности шпинделя передней бабки
| Сечение | l, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| Da <= 800 мм | Da > 800 мм |
| I | - | 10 | 15 | 5 | 3 | 2 |
| II | 100 | 10 | - | 5 | 4 | 3 |
| 200 | 15 | - | 10 | 8 | 6 |
| 300 | 20 | 30 | 15 | - | - |
| 500 | - | 50 | - | - | - |
При необходимости исключения из результатов измерения биения оправки ее вынимают после первого измерения, поворачивают вокруг своей оси на 180°, устанавливают снова с тем же усилием и измерения повторяют. Величина усилия должна быть минимальной, необходимой для обеспечения посадки.
Если результаты отдельных измерений до и после переустановки оправки отличаются от допуска более чем на 30%, то измерения прекращают впредь до устранения причины этого отклонения.
Проверка может быть заменена проверками 4.11.2 и 4.11.3.
##### 4.11.2 Радиальное биение оси вращения шпинделя передней бабки
Радиальное биение оси вращения шпинделя передней бабки определяется:
а) у торца шпинделя,
б) на расстоянии l от торца шпинделя.
Измерения - по ГОСТ 22267-76 (раздел 16, методы 1 или 3). Вместо эталонной сферы следует применять регулируемые оправки (см. рисунок 15). Оправку регулируют до получения минимально возможного биения в обоих сечениях, I и II.
Рисунок 15 - Схема измерения радиального биения
оси вращения рабочего органа, несущего заготовку
или обрабатывающий инструмент
Допуски радиального биения оси вращения рабочего органа станка приведены в таблице 5.
Таблица 5
Допуски радиального биения оси вращения
рабочего органа станка
| Сечение | l, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| Da <= 800 мм | Da > 800 мм |
| I | - | 10 | 15 | 5 | 4 | 3 |
| II | 100 | 10 | - | 5 | 4 | 3 |
| 200 | 15 | - | 10 | 8 | 6 |
| 300 | 20 | 30 | 15 | - | - |
| 500 | - | 50 | - | - | - |
Проверка не проводится в случае проведения проверки 4.14.1.
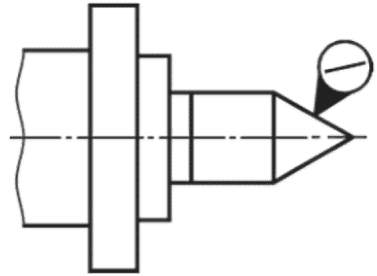
##### 4.11.3 Радиальное биение упорного центра, вставленного в отверстие шпинделя
При проверке радиального биения упорного центра, вставленного в отверстие шпинделя, выполняют следующие измерения.
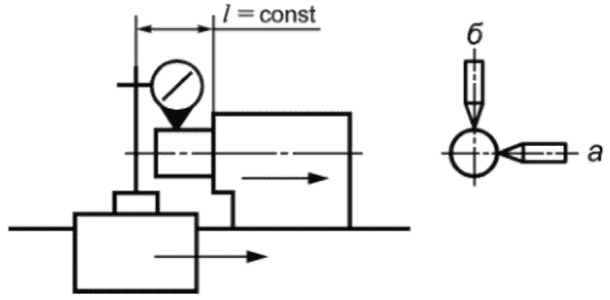
Измерения - по ГОСТ 22267-76 (раздел 15, метод 1) (см. рисунок 16).
Рисунок 16 - Схема измерения радиального биения наружных
поверхностей с помощью средства измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 15, для Da > 800 мм - 20; П - 10; В - 8; А - 6.
Средство измерений устанавливают так, чтобы его наконечник касался образующей конуса вблизи ее середины и был ей перпендикулярен. За отклонение принимают результат измерения, деленный на , где - половина угла конуса упорного центра.
Исключение из результатов измерения биения центра - как для оправки (см. 4.11.1).
Проверка может быть заменена проверкой 4.11.4.
Проверка не проводится в случае проведения проверки 4.11.1.
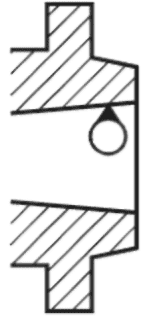
##### 4.11.4 Радиальное биение внутренней центрирующей поверхности шпинделя передней бабки
При проверке радиального биения внутренней центрирующей поверхности шпинделя передней бабки выполняют следующие измерения.
Измерения - по ГОСТ 22267-76 (раздел 15, метод 1) (см. рисунок 17). Измерения проводят вблизи торца шпинделя.
Рисунок 17 - Схема измерения радиального биения
внутренних поверхностей с помощью средства
измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 10, для Da > 800 мм - 15; П - 5; В - 4; А - 3.
Проверка может быть заменена проверкой 4.11.3.
Проверка не проводится в случае проведения проверки 4.11.1.
4.12 Прямолинейность и параллельность траектории продольного перемещения суппорта относительно оси вращения шпинделя передней бабки
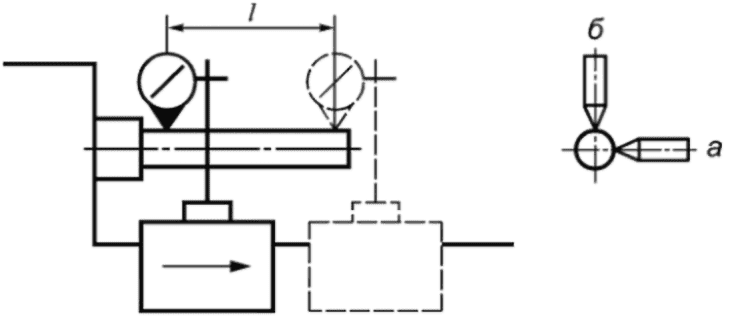
Прямолинейность и параллельность траектории продольного перемещения суппорта относительно оси вращения шпинделя передней бабки определяют в плоскостях:
а) горизонтальной,
б) вертикальной.
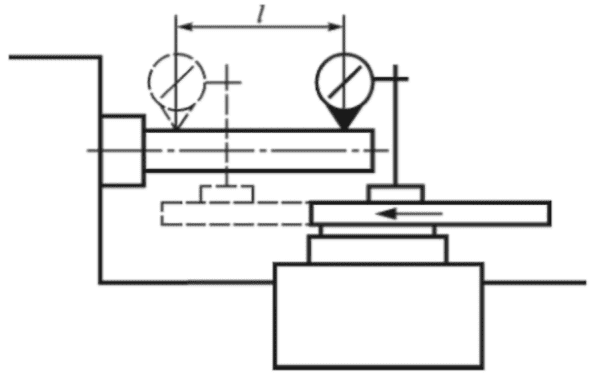
Измерения - по ГОСТ 22267-76 (раздел 6, метод 3а) (см. рисунок 18). Допускается проводить измерения с помощью регулируемой оправки (см. рисунок 15).
Рисунок 18 - Схема измерения отклонений от параллельности
и прямолинейности направления перемещения суппорта
относительно оси вращения шпинделя
Допуски отклонений от параллельности и прямолинейности направления перемещения суппорта относительно оси вращения шпинделя передней бабки приведены в таблице 6.
Таблица 6
Допуски отклонений от параллельности и прямолинейности
направления перемещения суппорта относительно
оси вращения шпинделя передней бабки
Плоскость измерения
Допуск, мкм, для станков классов точности | Н | П |
| В | А | Da <= 800 мм | Da > 800 мм |
| 100 | а |
| - | - | - | 3 | 2 | б | - |
| - | - | 6 | 4 | 150 | а |
| - | - | 5 | 4 | 3 | б | - |
| - | 10 | 8 | 6 | 200 | а |
| 10 | - | 6 | 4 | 3 | б | 15 |
| - | 12 | 8 | 6 | 300 | а |
| 15 | 20 | 10 | - | - | б | 20 |
| 30 | 20 | - | - | 500 | а |
| - | 30 | - | - | - | б | - |
| 40 | - | - | - | Примечание - В плоскости расположения режущей кромки инструмента свободный конец оправки может отклоняться только в сторону резца. | |
| В случае последовательного расположения суппортов измерение проводится для суппорта, ближайшего к передней бабке. |
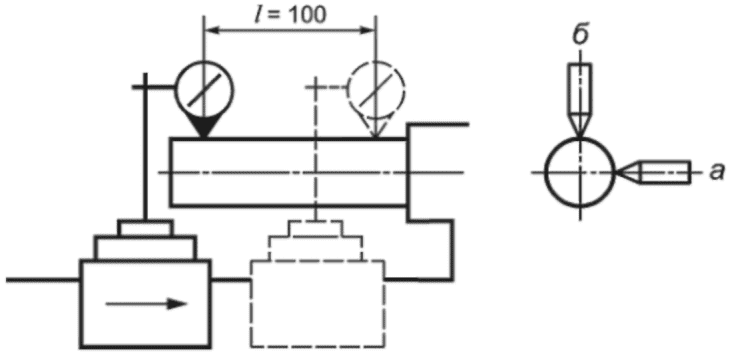
4.13 Прямолинейность и параллельность траектории перемещения верхних салазок суппорта относительно оси вращения шпинделя передней бабки в вертикальной плоскости
При проверке прямолинейности и параллельности траектории перемещения верхних салазок суппорта относительно оси вращения шпинделя передней бабки в вертикальной плоскости выполняют следующие измерения.
Измерения - по ГОСТ 22267-76 (раздел 6, метод 3а) (см. рисунок 19).
Рисунок 19 - Схема измерения отклонений от параллельности
и прямолинейности направления перемещения верхних салазок
суппорта относительно оси вращения шпинделя
Допуски отклонений от параллельности и прямолинейности направления перемещения верхних салазок суппорта относительно оси вращения шпинделя передней бабки в вертикальной плоскости приведены в таблице 7.
Таблица 7
Допуски отклонений от параллельности и прямолинейности
направления перемещения верхних салазок суппорта
относительно оси вращения шпинделя передней бабки
в вертикальной плоскости
Допуск, мкм, для станков классов точности
Н | П |
| В | А | 100 | - |
| 12 | 10 | 8 | 150 | - |
| 15 | 12 | 10 | 300 | 40 |
| 25 | - | - | | Перед измерением салазки должны быть установлены так, чтобы направление их перемещения в горизонтальной плоскости было параллельно оси вращения шпинделя. |
#### 4.14 Параллельность пиноли относительно элементов станка
##### 4.14.1 Параллельность оси наружной поверхности пиноли направлению перемещения суппорта
Параллельность оси наружной поверхности пиноли направлению перемещения суппорта определяется в плоскостях:
а) горизонтальной,
б) вертикальной.
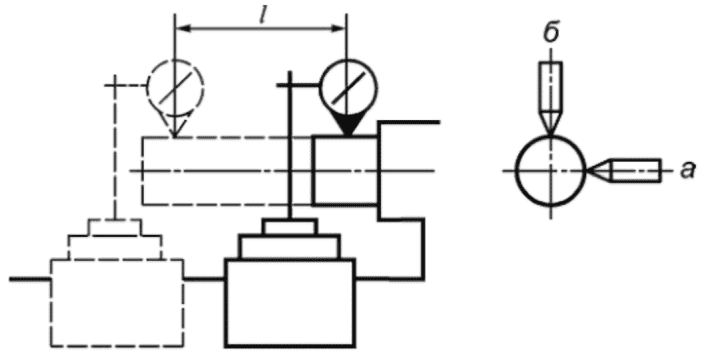
Измерения - по ГОСТ 22267-76 (раздел 6, метод 3а) (см. рисунок 20).
Рисунок 20 - Схема измерения отклонений от параллельности
направления перемещения суппорта относительно
оси наружной поверхности пиноли
Допуски отклонений от параллельности направления перемещения суппорта относительно оси наружной поверхности пиноли приведены в таблице 8.
Допуски отклонений от параллельности направления перемещения
суппорта относительно оси наружной поверхности пиноли
| Плоскость измерения | Допуск, мкм, на длине l для станков классов точности |
| Н | П | В | А |
| Da <= 800 мм | Da > 800 мм |
| а | 15 | 20 | 10 | 8 | 6 |
| б | 20 | 30 | 15 | 10 | 8 |
| Примечание - В плоскости расположения режущей кромки инструмента свободный конец оправки может отклоняться только в сторону резца. |
Заднюю бабку с вдвинутой пинолью устанавливают так, чтобы расстояние от торца шпинделя передней бабки до торца пиноли было не менее Da, затем пиноль выдвигают так, чтобы можно было провести измерение на заданном расстоянии. Заднюю бабку и пиноль закрепляют. Для станков с последовательным расположением суппортов проверка проводится для суппорта, ближайшего к задней бабке.
Проверка может быть заменена проверкой 4.14.2.
##### 4.14.2 Параллельность направления перемещения пиноли задней бабки направлению перемещения суппорта
Параллельность направления перемещения пиноли задней бабки направлению перемещения суппорта определяется в плоскостях:
а) горизонтальной,
**б) вертикальной.**
Измерения - по ГОСТ 22267-76 (раздел 5, метод 1) (см. рисунок 21).
Рисунок 21 - Схема измерения отклонения от параллельности
направлений перемещения пиноли задней бабки и суппорта
Допуски отклонения от параллельности направлений перемещения пиноли задней бабки и суппорта приведены в таблице 9.
Таблица 9
Допуски отклонения от параллельности направлений
перемещения пиноли задней бабки и суппорта
l, мм
Плоскость измерения
Допуск, мкм, для станков классов точности | Н | П |
| В | А | Da <= 800 мм | Da > 800 мм |
| 30 | а |
| | | 3 | 3 | б | - |
| - | - | 6 | 6 | 50 | а |
| 8 | - | 5 | 4 | 3 | б | 10 |
| - | 10 | 10 | 10 | 100 | а |
| 12 | 15 | 6 | - | - | б | 20 |
| 30 | 10 | - | - | Примечание - См. примечание к таблице 12. | |
| Заднюю бабку с минимальным вылетом пиноли, достаточным для проведения измерения, устанавливают так, чтобы расстояние от торца шпинделя передней бабки до торца пиноли было не менее Da. Затем пиноль выдвигают на заданное расстояние. Во время измерений заднюю бабку и пиноль закрепляют. |
#### 4.15 Параллельность оси конического отверстия пиноли задней бабки направлению продольного перемещения суппорта
Параллельность оси конического отверстия пиноли задней бабки направлению продольного перемещения суппорта определяется в плоскостях:
б) вертикальной.
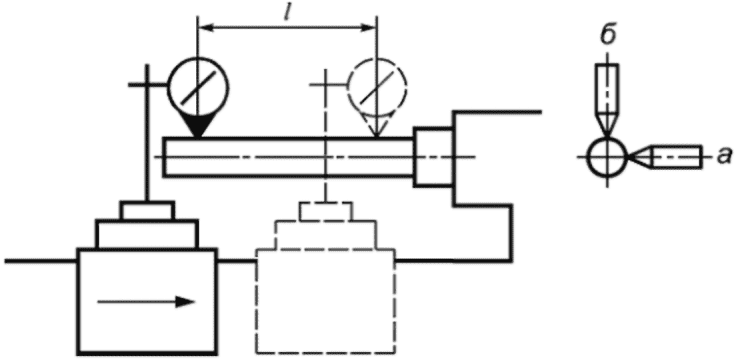
Измерения - по ГОСТ 22267-76 (раздел 6, метод 3а) (см. рисунок 22).
Рисунок 22 - Схема измерения отклонения от параллельности
направления продольного перемещения суппорта
и оси конического отверстия пиноли
Допуски отклонений от параллельности направления продольного перемещения суппорта и оси конического отверстия пиноли приведены в таблице 10.
Таблица 10
Допуски отклонений от параллельности направления продольного
перемещения суппорта и оси конического отверстия пиноли
| l, мм | Плоскость измерения | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| Da <= 800 мм | Da > 800 мм |
| 100 | а | 12 | - | 10 | 8 | 6 |
| б | 12 | - | 10 | 8 | 6 |
| 150 | а | 16 | - | 12 | 10 | 8 |
| б | 16 | - | 12 | 10 | 8 |
| 200 | а | 20 | - | 16 | 12 | 10 |
| б | 20 | - | 16 | 12 | 10 |
| 300 | а | 30 | 40 | 20 | - | - |
| б | 30 | 40 | 20 | - | - |
| 500 | а | - | 50 | - | - | - |
| б | - | 50 | - | - | - |
| Примечание - В плоскости расположения режущей кромки инструмента свободный конец оправки может отклоняться только в сторону резца. |
Заднюю бабку с вдвинутой пинолью устанавливают так, чтобы расстояние от торца шпинделя передней бабки до торца пиноли было не менее Da. Заднюю бабку и пиноль закрепляют. Для станков с последовательным расположением суппортов проверка проводится для суппорта, ближайшего к задней бабке.
Схема проверки параллельности перемещения задней бабки и каретки в горизонтальной и вертикальной плоскостях приведена в приложении Г.
#### 4.16 Перпендикулярность траектории перемещения поперечных салазок суппорта к оси вращения шпинделя передней бабки
При проверке перпендикулярности траектории перемещения поперечных салазок суппорта к оси вращения шпинделя передней бабки выполняют следующие измерения.
Измерения - по ГОСТ 22267-76 (раздел 9, метод 4) (см. рисунок 23).
Рисунок 23 - Схема измерения отклонений
от перпендикулярности направления перемещения
рабочего органа к оси вращения шпинделя
**Допуски отклонений от перпендикулярности направления перемещения рабочего органа к оси вращения шпинделя приведены в таблице 11.**
**Таблица 11**
**Допуски отклонений от перпендикулярности направления**
перемещения рабочего органа к оси вращения шпинделя
l, мм
Допуск, мкм, для станков классов точности
Н | П |
| В | А | 100 | 8 |
| 6 | 4 | 3 | 200 | 12 |
| 8 | 5 | 4 | 300 | 20 |
| 10 | 8 | - | | 4.17 Точность кинематической цепи шпиндель - ходовой винт |
При проверке точности кинематической цепи шпиндель - ходовой винт выполняют следующие измерения.
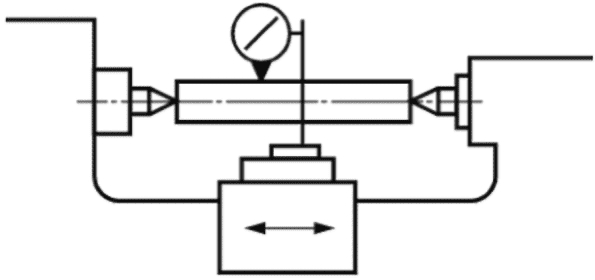
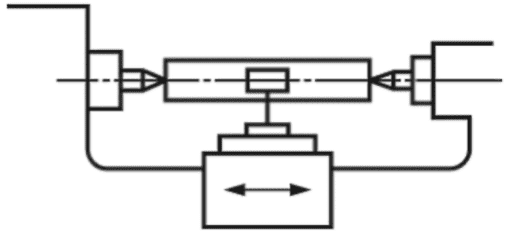
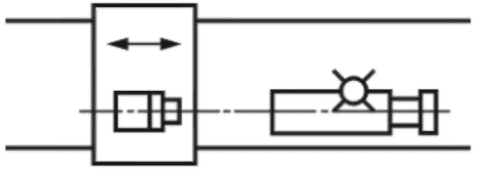
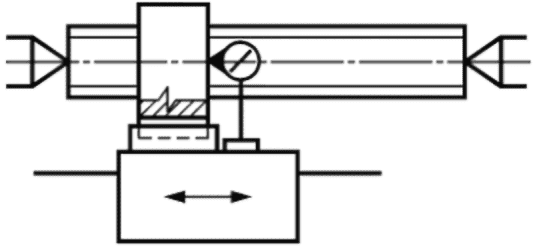
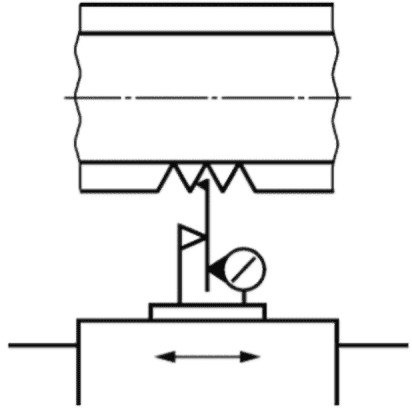
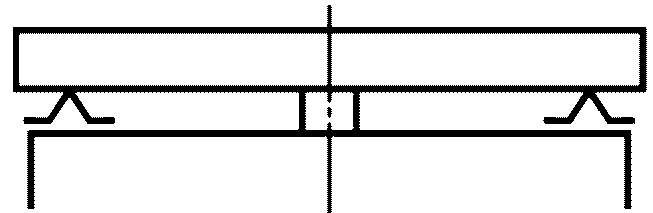
Контрольную пару винт-гайка (см. рисунок 24) или контрольный винт (см. рисунок 25) с шагом, возможно близким к шагу ходового винта, устанавливают в центрах передней и задней бабок. Средство измерений устанавливают на суппорте так, чтобы измерительный наконечник упирался в торец контрольной гайки или касался одной из боковых сторон контрольного винта. Станок настраивается на нарезание резьбы с шагом, равным шагу контрольной пары (винта), и приводится в действие.
Рисунок 24 - Схема проверки точности кинематической цепи
шпиндель - ходовой винт по контрольной паре винт-гайка
Рисунок 25 - Схема проверки точности кинематической цепи
шпиндель - ходовой винт по контрольному винту
Допуски точности кинематической цепи шпиндель - ходовой винт приведены в таблице 12.
Таблица 12
Допуски точности кинематической цепи
шпиндель - ходовой винт
| l, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| DC <= 2000 мм | 2000 мм < DC <= 3000 мм | DC > 3000 мм | Da > 250 мм | 250 мм < Da |
| 50 | - | - | - | - | - | 6 | |
| 300 | 40 | 45 | 50 | 30 | 20 | - | 16 |
| Примечание - В случае участия коробки подач допуски увеличивают в 1,25 раза. |
Отклонение равно наибольшей разности показаний средства измерений на длине измерения.
Проверка может быть заменена проверкой 5.7.
#### 4.18 Осевое биение ходового винта
При проверке осевого биения ходового винта выполняют следующие измерения.
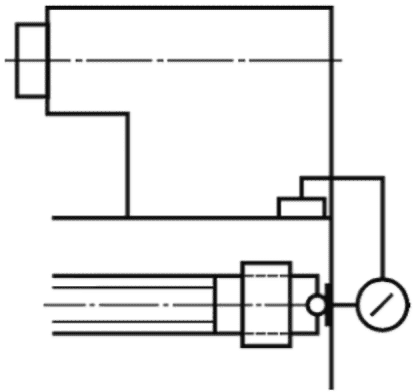
Измерения - по ГОСТ 22267-76 (раздел 17, метод 1) (см. рисунок 26). Проверка может быть заменена проверкой 5.7.
Рисунок 26 - Схема измерения осевого биения ходового винта
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 15, для Da > 800 мм - 20; П - 10; В - 8; А - 5.
### 5 Точность образца-изделия
#### 5.1 Общие технические требования к образцам-изделиям
Общие технические требования к образцам-изделиям - по ГОСТ 25443.
#### 5.2 Дополнительные требования
##### 5.2.1 Дополнительные требования к форме и размерам образца-изделия для проверок 5.3 - 5.5
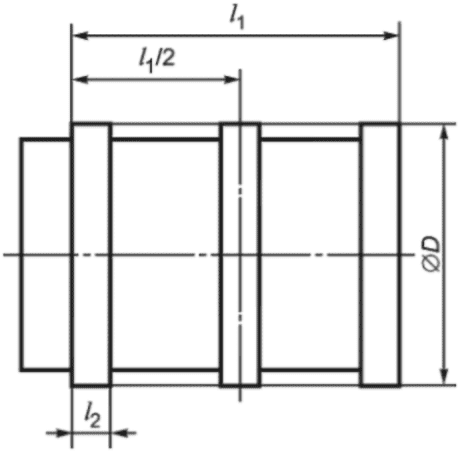
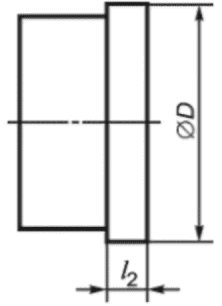
Форма и размеры образца-изделия для проверок 5.3 - 5.5 - в соответствии с рисунком 27, для проверки 5.4 допускается применять образец с одним пояском (см. рисунок 28).
Рисунок 27 - Образец-изделие для проверки постоянства
диаметров в продольном и поперечном сечениях
Рисунок 28 - Образец-изделие для проверки круглости
Рисунки не определяют конструкцию образцов.
, l1 ~= 0,5Da, но не более 500 мм.
l
1 <= 20 мм, количество поясков для проверок 5.3 и 5.5 - три (l > 50 мм) или два (l <= 50 мм).
##### 5.2.2 Дополнительные требования к форме и размерам образца-изделия для проверки 5.6
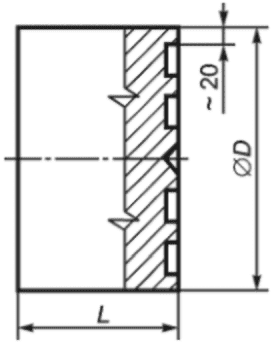
Форма и размеры образца-изделия для проверки 5.6 - в соответствии с рисунком 29.
Рисунок 29 - Образец-изделие для проверки
прямолинейности торцовой поверхности
Рисунок не определяет конструкцию образца.
Обрабатываемая поверхность, как правило, разделяется на две или три концентрические поверхности, одна из которых центральная.
##### 5.2.3 Дополнительные требования к форме и размерам образца-изделия для проверки 5.7
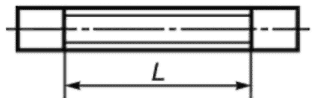
Форма и размер образца-изделия для проверки 5.7 - в соответствии с рисунком 30.
Рисунок 30 - Образец-изделие для проверки накопленной
погрешности шага резьбы L ~= 300 (Da > 250 мм)
Рисунок не определяет конструкцию образца.
Диаметр и шаг резьбы должны быть возможно близкими к диаметру и шагу резьбы ходового винта. Резьба может начинаться с любой точки ходового винта. Тип резьбы - однозаходная треугольная, допускается трапецеидальная.
##### 5.2.4 Материал образцов-изделий
Образцы-изделия должны изготовляться из автоматной стали или чугуна.
Для станков классов точности П, В и А допускается использовать латунь, бронзу или алюминиевые сплавы.
##### 5.2.5 Условия обработки образцов-изделий
Образцы-изделия для проверок 5.3 - 5.5 закрепляют в патроне или на оправке, устанавливаемой в отверстии или на фланце шпинделя, для проверки 5.6 - в патроне, для проверки 5.7 - в центрах.
Проверяемые поверхности обрабатывают окончательно.
Допускается выполнять один или несколько чистовых проходов по предварительно обработанным образцам-изделиям.
#### 5.3 Постоянство диаметров в поперечном сечении
Измерения проводят по ГОСТ 25889.4 в поперечном сечении, ближайшем к месту крепления образца-изделия, в четырех продольных сечениях, расположенных под углом 45° (см. рисунок 31). Вместо настоящей проверки допускается проводить измерение круглости, при этом допуск уменьшают, но не более чем в два раза.
Рисунок 31 - Схема проверки постоянства
диаметров образца-изделия с помощью средства
измерений линейных размеров
Допуск, мкм, для станков классов точности:
Н для Da <= 800 мм - 10, для Da > 800 мм - 20; П - 7.
#### 5.4 Круглость
Значения круглости, мкм, не должны превышать для станков классов точности В 2,5; А - 1,6.
Измерения - по ГОСТ 25889.1, метод 1. Если используется образец по рисунку 27, то измерения проводят в поперечном сечении, ближайшем к месту крепления образца-изделия.
Вместо настоящей проверки допускается проводить измерение постоянства диаметров в поперечном сечении, при этом допуск увеличивают, но не более чем в два раза.
#### 5.5 Постоянство диаметров в продольном сечении
Допуски отклонения от постоянства диаметров образцов-изделий в продольном сечении приведены в таблице 13.
**Таблица 13**
**Допуски отклонения от постоянства диаметров**
**образцов-изделий в продольном сечении**
| l, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| 100 | - | - | 6 | 4 |
| 200 | - | 12 | 8 | 6 |
| 300 | 40 | 20 | 12 | - |
Примечания
1 Больший диаметр должен располагаться вблизи передней бабки.
2 Разность диаметров двух соседних поясков (за исключением случаев, когда их всего два) не должна превышать 75% полученной разности диаметров наружных поясков. |
*Измерения - по ГОСТ 25889.4.*
#### 5.6 Прямолинейность торцовой поверхности
*Измерения - по ГОСТ 22267-76 (раздел 4, метод 2) (см. рисунок 32).*
*Рисунок 32 - Схема измерения отклонений*
*от прямолинейности торцовой поверхности*
*Допуски отклонений от прямолинейности торцовой поверхности приведены в таблице 14.*
*Таблица 14*
*Допуски отклонений от прямолинейности торцовой поверхности*
| D, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| 100 | 10 | 6 | 4 | 3 |
| 200 | 15 | 10 | 6 | 4 |
| 300 | 25 | 15 | 10 | - |
| 500 | 40 | - | - | - |
| Примечание - Допускается только вогнутость. |
*Измерения проводят в двух взаимно перпендикулярных диаметральных сечениях.*
*Для станков с Da > 320 мм допускается проводить проверку непосредственно на станке. Средство измерений устанавливают на суппорте так, чтобы его измерительный наконечник касался проверяемой поверхности и был ей перпендикулярен. Суппорт перемещают в поперечном направлении. Измерения в двух взаимно перпендикулярных сечениях проводят за счет поворота шпинделя. Отклонение от прямолинейности равно половине наибольшей разности показаний средства измерений при его перемещении.*
#### 5.7 Накопленная погрешность шага резьбы
*Измерения проводят с помощью универсальных средств измерений.*
*Накопленную погрешность определяют как абсолютную величину разности действительного расстояния между одноименными профилями резьбы и его теоретического значения.*
*Допуски накопленной погрешности шага резьбы приведены в таблице 15.*
*Таблица 15*
*Допуски накопленной погрешности шага резьбы*
| Длина измерения, мм | Допуск, мкм, для станков классов точности |
| Н | П | В | А |
| DC <= 2000 мм | 8000 мм < DC <= 3000 мм | DC > 3000 мм | Da <= 250 мм | 250 мм < Da <= 500 мм |
| 50 | - | - | - | - | - | 10 | - |
| 300 | 40 | 45 | 50 | 30 | 20 | - | 20 |
| Примечание - В случае участия коробки подач допуски увеличиваются в 1,25 раза. |
*Проверка может быть заменена проверками 4.17 и 4.18.*
*Приложение А*
*(справочное)*
*НАИМЕНОВАНИЯ ИСПОЛЬЗУЕМЫХ ДЛЯ ПРОВЕРКИ ТОКАРНО-ВИНТОРЕЗНЫХ*
*И ТОКАРНЫХ СТАНКОВ СРЕДСТВ ИЗМЕРЕНИЙ С ИХ ОСНОВНЫМИ*
*МЕТРОЛОГИЧЕСКИМИ ХАРАКТЕРИСТИКАМИ И СРЕДСТВ КОНТРОЛЯ*
*С ПРЕДЪЯВЛЯЕМЫМИ К НИМ ОСНОВНЫМИ ТЕХНИЧЕСКИМИ ТРЕБОВАНИЯМИ*
*А.1 Средство измерений линейных размеров (см. 4.5 - 4.18, 5.3 - 5.6).*
*Основные метрологические характеристики должны соответствовать указанным в таблице А.1.*
*Таблица А.1*
*Основные метрологические характеристики*
*средств измерений линейных размеров*
*Размеры в микрометрах*
| Для проверки показателей точности с допусками | Цена деления шкалы средства измерений | Вариации показаний (наибольший гистерезис) |
| --- | --- | --- |
| До 2 включ. | 0,2 | 0,1 |
| Св. 2 " 5 " | 0,5 | 0,25 |
| " 5 " 10 " | 1,0 | 0,4 |
| " 10 " 40 " | 2,0 | 0,8 |
| " 40 | 10,0 | 2,5 |
*А.2 Уровень (см. 4.4) с ценой деления 0,01/1000 мм или 2" и 0,02/1000 мм или 4" (для станков класса точности Н используется уровень с ценой деления 0,02/1000 мм или 4").*
*А.3 Контрольная центровая оправка (см. 4.5 - 4.7).*
*Основные технические требования должны соответствовать указанным в таблице А.2.*
*Таблица А.2*
*Основные технические требования*
*к контрольным центровым оправкам*
*Размеры в микрометрах*
| Длина оправки, мм | Допуск прямолинейности образующих | Допуск радиального биения | Шероховатость поверхности |
| Для класса точности оправки |
| 1 | 2 | 1 | 2 | 1 | 2 |
| 200 | 1,0 | 1,6 | 2,0 | 3,0 | - | - |
| 300 | 1,6 | 2,5 | 2,0 | 3,0 | | |
| 500 | 2,0 | 3,0 | 2,5 | 4,0 | | |
| 800 | | | | | 0,2 | 0,4 |
| 1000 | 2,5 | 4,0 | 2,5 | 4,0 | | |
| 1600 | 3,0 | 5,0 | 3,0 | 5,0 | | |
*Для станков классов точности Н и П используется контрольная центровая оправка класса точности 2.*
*А.4 Контрольная консольная оправка (см. 4.7, 4.11 - 4.13).*
*Основные технические требования должны соответствовать указанным в таблице А.3.*
*Таблица А.3*
*Основные технические требования*
*к контрольным консольным оправкам*
*Размеры в микрометрах*
| Длина измерения, мм | Допуск круглости | Допуск прямолинейности образующих | Допуск радиального биения | Шероховатость поверхности |
| Для класса точности оправки |
| 1 | 2 | 1 | 2 | 1 | 2 | 1 | 2 |
| 150 | 0,4 | 1,0 | 0,6 | 1,6 | 1,2 | 3,0 | 0,32 | 0,4 |
| 200 | 0,4 | 1,0 | 0,6 | 1,6 | 1,2 | 3,0 | | |
| 300 | 0,4 | 1,0 | 1,0 | 2,5 | 1,2 | 3,0 | | |
| 500 | 0,5 | 1,2 | 1,2 | 3,0 | 1,6 | 4,0 | | |
*Для станков классов точности Н и П используется контрольная оправка класса точности 2.*
*А.5 Приспособление с регулируемой поверочной линейкой (см. 4.16).*
*Основные технические требования должны соответствовать указанным в таблице А.4.*
*Таблица А.4*
*Допуски прямолинейности измерительных*
*поверхностей поверочных линеек*
*Размеры в микрометрах*
| Длина измерения, мм | Допуск, мкм, прямолинейности измерительной поверхности линейки для проверки станков классов точности |
| Н, П | В, А |
| 100 | 1,6 | 0,6 |
| 200 | 2,5 | 1,0 |
| 300 | 4,0 | 1,6 |
*А.6 Контрольная пара винт - гайка (см. 4.17).*
*Отклонение шага на один оборот винта +/- 3 мкм, накопленная погрешность шага 10 мкм.*
*А.7 Средство измерений шага резьбы - цена деления 1 мкм (см. 5.7).*
*А.8 Средство измерений круглости - цена деления 0,1 мкм (см. 5.4).*
*А.9 Поверочная линейка (см. 4.5, 5.6) - по ГОСТ 8026.*
*А.10 Автоколлиматор (см. 4.5, 4.6).*
*Приложение Б*
*(справочное)*
*ПОРЯДОК*
*ПЕРЕСЧЕТА ДОПУСКОВ В ЗАВИСИМОСТИ*
*ОТ ДЛИНЫ ИЗМЕРЕНИЯ (ПЕРЕМЕЩЕНИЯ)*
*Если длина измерения (перемещения) отличается от указанной в стандарте, то пересчет допусков по ГОСТ 25346 на новую длину осуществляется по формуле*
*(Б.1)*
*где , - стандартный и новый допуски;*
*l1, l2 - стандартная и новая длины, мм.*
*Пример 1. В проверке радиального биения задан допуск на длине l1 = 300 мм. Требуется определить допуск на длине l2 = 500 мм.*
*Согласно приведенной выше формуле*
*Результат округляют до предпочтительного числа по ряду Ra 10 в соответствии с ГОСТ 6636 с учетом того, что для измерения удобен результат, оканчивающийся на ноль или пять (30, а не 32, 60, а не 63 и т.д.).*
*Для того, чтобы избежать вычислений, можно пользоваться ГОСТ 24643, учитывая, что переход от одной размерной градации к смежной происходит по ряду 10 со знаменателем 1,25.*
*Пример 2. Условия те же, что в примере 1. Размер 300 мм входит в градацию 250 - 400 мм (ГОСТ 24643, таблица 5), размер 500 мм - в градацию 400 - 630 мм; следовательно,*
*Приложение В*
*(рекомендуемое)*
*ОСОБЕННОСТИ ОПРЕДЕЛЕНИЯ ПРЯМОЛИНЕЙНОСТИ НАПРАВЛЯЮЩИХ*
*(СМ. 4.5)*
*В.1 Выпуклая направляющая*
*Направляющая считается выпуклой, если все ее точки расположены над прямой линией, соединяющей концы направляющей.*
*В.2 Местное отклонение от прямолинейности*
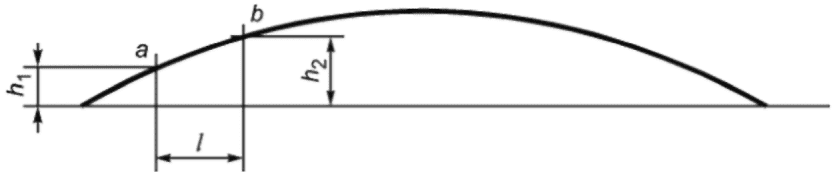
*Отклонение от прямолинейности между двумя точками направляющей, отстоящими друг от друга на заданной базовой длине, меньшей, чем длина направляющей, определяемое как разность вертикальных координат (ординат) этих точек, называется местным отклонением от прямолинейности.*
Местное отклонение между точками a и b на заданной длине l равно h2 - h1 (см. рисунок В.1).
Рисунок В.1 - Местное отклонение от прямолинейности
В.3 Вариант направляющих в виде нормальной выпуклой кривой
Допуски на местные отклонения задаются для исключения значительных погрешностей на малой длине.
Для обычных направляющих, выполняемых в виде выпуклой кривой, которая приблизительно симметрична относительно середины, местные допуски являются слишком жесткими для концов направляющих. В этом случае на конечных участках направляющих, равных одной четверти их длины, значения местных допусков могут быть увеличены в два раза.
(справочное)
**ПАРАЛЛЕЛЬНОСТЬ ПЕРЕМЕЩЕНИЯ ЗАДНЕЙ БАБКИ И КАРЕТКИ**
**В ГОРИЗОНТАЛЬНОЙ И ВЕРТИКАЛЬНОЙ ПЛОСКОСТЯХ**
Параллельность перемещения задней бабки и каретки в плоскостях (см. рисунок Г.1):
а) горизонтальной,
Рисунок Г.1 - Схема измерения параллельности
перемещения задней бабки и каретки
Отклонения не должны превышать величин, приведенных в таблице Г.1.
Таблица Г.1
Допуски параллельности перемещения задней бабки и каретки
| DC, мм | Допуск, мкм, для станков классов точности |
| Н | П |
| Da <= 800 мм | Da > 800 мм |
| на всей длине | местный допуск | на всей длине | местный допуск | на всей длине | местный допуск |
| До 1500 | а) | 20 | а) | 20 | а) 20 | 10 |
| 30 | на любой длине 500 мм | 40 | на любой длине 500 мм | на любой длине 500 мм |
| б) | б) |
| Св. 1500 | а) | 30 | а) | 30 | б) 30 | 20 |
| 40 | на любой длине 500 мм | 40 | на любой длине 500 мм | на любой длине 500 мм |
| б) | б) |
Измерения - по ГОСТ 22267-76 (раздел 5, метод 1).
Заднюю бабку устанавливают возможно ближе к каретке. Пиноль задней бабки должна быть зажата в таком положении, чтобы средство измерений, закрепленное на каретке, всегда касалось одной и той же точки.
| УДК 621.941.25:006.354 | МКС 25.080.10 |
| Ключевые слова: станки металлорежущие, станки токарные и токарно-винторезные, основные размеры, испытания, условия испытаний, точность, нормы точности |
---
## Иллюстрации
$(l \approx \frac{D_{a}}{2})$
$(l \approx \frac{D_{a}}{2})$
$cos\alpha$
$\alpha$
$(l \approx \frac{D_{a}}{2})$
$(l \approx \frac{D_{a}}{2})$
$(l \approx \frac{D_{a}}{8})$
$(l \approx \frac{D_{a}}{4})$
$(l \approx \frac{D_{a}}{4})$
$D \geq \frac{D_{a}}{8}$
$D \geq 0,5D_{a},$
$L \approx \frac{D_{a}}{8} .$
$\Delta_{2} = \Delta_{1} \frac{0,45 \sqrt[3]{l_{2}} + 0,001l_{2}}{0,45 \sqrt[3]{l_{1}} + 0,001l_{1}} ,$
$\Delta_{1}$
$\Delta_{2}$
$\Delta_{1} = 15\text{мкм}$
$\Delta_{2}$
$\Delta_{2} = 15\text{мкм} \frac{0,45 \sqrt[3]{500} + 0,001 \cdot 500}{0,45 \sqrt[3]{300} + 0,001 \cdot 300} = 18\text{мкм } \approx 20\text{мкм}.$
$\Delta_{2} = \Delta_{1}1,25 \approx 20\text{мкм}.$