---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-348"
---
## Без названия
# Документ 2840
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по управлению
качеством продукции и стандартам
от 19 июня 1984 г. N 1973
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
Постановлением Государственного комитета СССР по стандартам от 19 июня 1984 г. N 1973 срок введения установлен
с 1 июля 1986 года
### Информационные данные
1.
Разработан и внесен Министерством угольной промышленности СССР.
разрушение образцов-плиток плоскими соосными пуансонами (породы с пределом прочности при одноосном сжатии от 10 до 150 МПа).
(Измененная редакция, Изм. N 1, 2).
### 1. МЕТОД ОДНООСНОГО СЖАТИЯ ОБРАЗЦОВ ПРАВИЛЬНОЙ ФОРМЫ ПЛОСКИМИ ПЛИТАМИ
Метод предназначен для определения характеристик горных пород применительно к расчетам и проектированию горных работ, оборудования, проведения исследовательских и сравнительных испытаний.
Сущность метода заключается в измерении максимального значения разрушающего давления, приложенного к плоским торцам правильного цилиндрического или призматического образца через плоские стальные плиты.
#### 1.1 Метод отбора проб
##### 1.1.1 Отбор проб - по ГОСТ 21153.0 со следующими дополнениями:
размеры и объем проб должны обеспечивать изготовление образцов необходимой численности, размеров и ориентировки относительно направления слоистости, указанных в п. п. 1.3.4, 1.3.5, 1.3.9 и 1.3.10; допускается производить консервацию проб негигроскопических пород с заменой марли битуминированной бумагой, полиэтиленовой пленкой или другими водонепроницаемыми материалами, не вступающими во взаимодействие с горной породой;
при отборе проб гигроскопических пород (каменные соли, аргиллиты и т.п.) дополнительно отбирают несколько кусков размером не менее 30 x 30 x 10 мм и общей массой не менее 200 г для определения исходной влажности пробы. Куски дробят до частиц размером менее 10 мм и сразу же помещают в бюксы, которые для надежной герметизации обматывают клейкой лентой. Определение влажности - по ГОСТ 5180. Исходную влажность фиксируют в паспорте пробы.
(Измененная редакция, Изм. N 2).
#### 1.2 Оборудование, инструменты и материалы
1.2.1. Для проведения испытания применяют оборудование, инструменты и материалы по ГОСТ 21153.0 со следующими дополнениями:
станок обдирочно-шлифовальный любой конструкции с плоским чугунным диском, вращающимся вокруг вертикальной оси, или станок плоскошлифовальный типа ЗГ710 - для изготовления образцов;
машины испытательные или прессы, отвечающие требованиям ГОСТ 28840 и ГОСТ 9753, максимальное усилие которых не менее чем на 20 - 30% превышает предельную нагрузку на образец;
плиты стальные толщиной не менее 0,3 диаметра d (стороны квадрата) образца и диаметром, на 3 - 5 мм превышающим диаметр (диагональ квадрата ) образца, которые имеют плоскопараллельные рабочие поверхности (допускаемое отклонение от плоскостности 0,02 мм и параллельности 0,01 мм) с классом шероховатости не ниже 7 по ГОСТ 2789 и твердостью по Роквеллу HRC 55 - 60 ед., применяют в качестве прокладок между торцами образцов и опорными плитами испытательной машины в случае, если испытательная машина оснащена верхней подвесной сферической плитой;
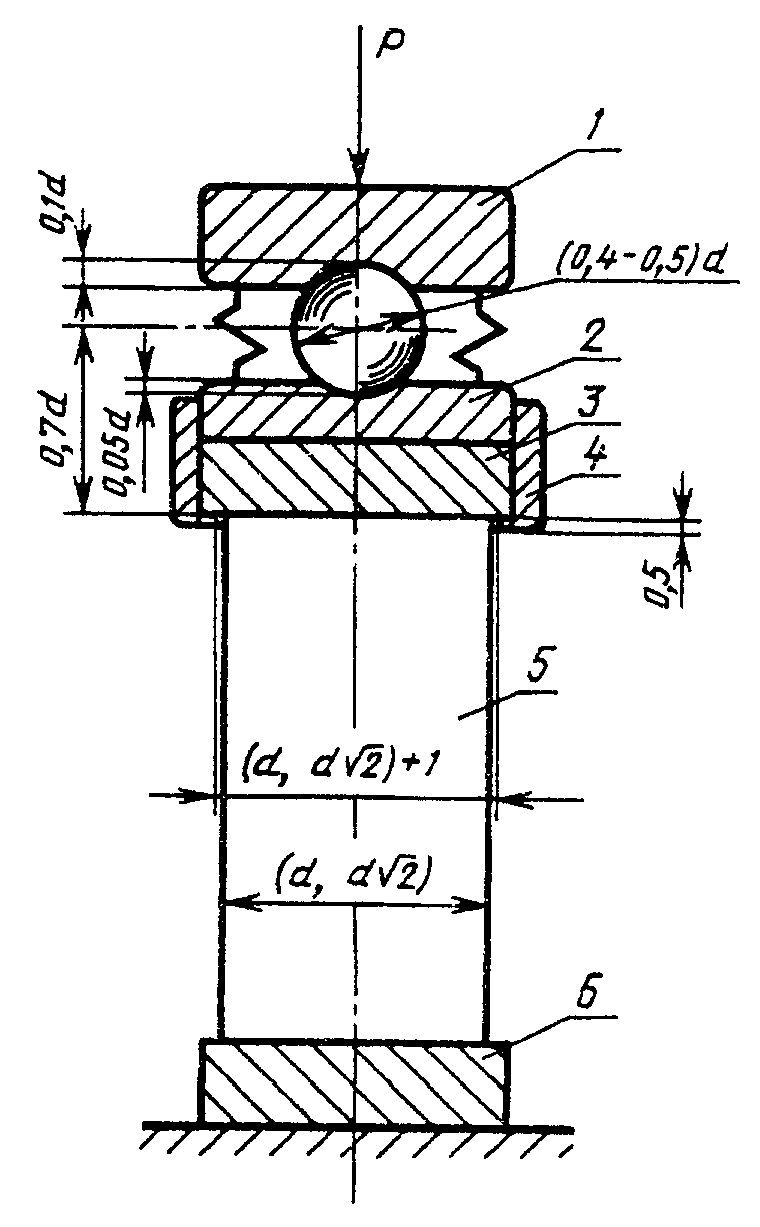
устройства установочные (черт. 1), оснащенные сферическим шарниром, применяют при отсутствии на испытательной машине верхней подвесной сферической плиты;
шлифпорошок N 12-8 по ГОСТ 3647 - для доводки торцов образцов.
1 - накладная пята; 2 - подкладная пята; 3 - верхняя плита;
4 - обойма; 5 - образец; 6 - нижняя плита
Черт. 1
(Измененная редакция, Изм. N 1).
#### 1.3 Подготовка к испытанию
1.3.1. Для испытания изготовляют цилиндрические или призматические (с квадратным поперечным сечением) образцы.
1.3.2. Образцы изготовляют выбуриванием или выпиливанием на камнерезной машине из штуфов и кернов, их торцевые поверхности шлифуют на шлифовальном станке.
1.3.3. Образцы из негигроскопических пород изготовляют с применением промывочной жидкости.
Образцы из гигроскопических пород изготовляют без применения промывочной жидкости и до начала испытания хранят в эксикаторе.
1.3.4. Из слоистых или с направленной трещиноватостью горных пород изготовляют образцы, одинаково ориентированные относительно направления слоистости (трещиноватости).
(Измененная редакция, Изм. N 2).
##### 1.3.5 Размеры образцов должны соответствовать указанным в табл. 1.
Таблица 1
| Параметр образца | Размеры, мм, при испытаниях |
| массовых | сравнительных |
| предпочтительные | допускаемые |
| Диаметр (сторона квадрата) | 42 +/- 2 | От 30 до 80 включ. | 42 +/- 2 |
| 1,0; 2,0 | От 0,7 до 2,0 | 2 +/- 0,05 |
| Отношение высоты образца к его диаметру | 1,0; 2,0 | От 0,7 до 2,0 | 2 +/- 0,05 |
Измерения проводят штангенциркулем с погрешностью +/- 0,1 мм. Диаметр измеряют в трех местах по высоте (в середине и у торцов) в двух взаимно перпендикулярных направлениях. Допускается разность диаметров по всем измерениям не более 0,5 мм. За расчетный диаметр принимают среднее арифметическое результатов всех измерений.
(Измененная редакция, Изм. N 1, 2).
1.3.6. Торцевые поверхности образца должны быть плоскими, параллельными друг другу и перпендикулярными боковой поверхности в соответствии с допусками, указанными в табл. 2.
Таблица 2
| Наименование допуска | Размеры допуска, мм, при испытаниях |
| сравнительных | массовых |
| Отклонение от плоскостности | 0,03 | 0,05 |
| Отклонение от параллельности | 0,20 | 0,40 |
| Отклонение от перпендикулярности | 0,50 | 1,00 |
Отклонение от плоскостности (выпуклость, вогнутость) и параллельности измеряют индикатором, установленным на стойке. В первом случае - по спирали с шагом 5 - 6 мм от края торца к его центру, во втором случае - по двум взаимно перпендикулярным диаметрам.
Отклонение от перпендикулярности торцевых поверхностей к образующей контролируют поверочным угольником в четырех точках каждой торцевой поверхности, смещенных относительно друг друга на 90°.
1.3.7. Образующие боковой поверхности образца должны быть прямолинейными по всей высоте. Допускаемое отклонение от прямолинейности 0,5 мм.
(Измененная редакция, Изм. N 1).
1.3.8. Образцы одной выборки должны иметь одинаковые размеры. Допускаются отклонения расчетных значений диаметра и высоты каждого образца от их средних арифметических значений и по всем n образцам выборки: и .
Расчетные значения диаметра и высоты образцов, а также указание их ориентировки согласно п. 1.3.4 регистрируют в журнале испытаний.
1.3.9. Количество образцов при массовых испытаниях должно обеспечивать относительную погрешность результатов их испытаний не более 20% при надежности не ниже 0,8 и быть не менее 6.
1.3.10. Количество образцов при сравнительных испытаниях должно обеспечивать относительную погрешность результатов их испытаний не более 10% при надежности не ниже 0,95 и быть не менее 10.
1.3.8 - 1.3.10. (Измененная редакция, Изм. N 2).
#### 1.4 Проведение испытания образца
1.4.1. Образец, в зависимости от наличия или отсутствия на испытательной машине верхней подвесной сферической плиты, размещают соответственно либо только между стальными плитами, либо в установочном устройстве (см. черт. 1), совмещая ось образца с центром нижней опорной плиты испытательной машины, нагружают равномерно до разрушения со скоростью 1 - 5 МПа/с.
(Измененная редакция, Изм. N 1).
1.4.2. Записывают максимальную величину разрушающей образец силы P в килоньютонах, зафиксированную силоизмерителем испытательной машины, с указанием отношения m = h/d для образца.
1.4.3. При необходимости определяют влажность пробы непосредственно в момент испытания. Для этого дробят обломки образцов до частиц размером менее 10 мм, помещают в бюксы и взвешивают. Дробленую породу помещают в бюксы не позже чем через 10 мин, а взвешивают не позже чем через 30 мин после выполнения испытания. Дальнейшие операции - по ГОСТ 5180. Влажность фиксируют в журнале испытаний.
#### 1.5 Обработка результатов
1.5.1. Значение предела прочности при одноосном сжатии в МПа для каждого i-го образца выборки вычисляют по формуле
где P - разрушающая образец сила, кН;
S - площадь поперечного сечения образца, см2;
- безразмерный коэффициент высоты образца, равный 1,00 при отношении высоты к диаметру m = 2 +/- 0,05. Для других значений отношения m коэффициент устанавливают по табл. 2а.
Таблица 2а
| m | 0,70 | 0,80 | 0,90 | 1,00 | 1,20 | 1,40 | 1,60 | 1,80 | 2,00 |
| --- | --- | --- | --- | --- | --- | --- | --- | --- | --- |
| | 0,68 | 0,72 | 0,76 | 0,80 | 0,86 | 0,90 | 0,94 | 0,97 | 1,00 |
1.5.2. Обработку результатов испытания n образцов породы производят в следующем порядке.
Вычисляют среднее арифметическое значение предела прочности при одноосном сжатии , среднее квадратическое отклонение и коэффициент вариации V:
Определение фактической надежности результатов испытаний и уточнение необходимого числа образцов n производят согласно Приложению 2.
1.5.1, 1.5.2. (Измененная редакция, Изм. N 2).
##### 1.5.3 Вычисления проводят с точностью:
площади поперечного сечения образца - до 0,01 см2, округляют - до 0,10 см2;
частных значений и среднего значения отношения m - до 0,10;
частных значений и среднего арифметического значения, а также среднего квадратического отклонения предела прочности при одноосном сжатии - до 0,01 МПа, при этом значения менее 10 МПа оставляют без изменения, значения от 10 до 100 МПа округляют до 0,10 МПа, а значения более 100 МПа - до 0,50 МПа;
значений коэффициента вариации - до 0,01.
### 2. МЕТОД РАЗРУШЕНИЯ ОБРАЗЦОВ-ПЛИТОК ПЛОСКИМИ СООСНЫМИ ПУАНСОНАМИ
Метод предназначен для массовых испытаний.
Сущность метода заключается в измерении максимальной разрушающей силы, приложенной к торцам образца через стальные плоские встречно и соосно направленные пуансоны.
(Измененная редакция, Изм. N 2).
#### 2.1 Метод отбора проб
2.1.1. Отбор проб - по ГОСТ 21153.0 со следующим дополнением: размеры и объем проб должны обеспечивать изготовление образцов необходимого размера согласно п. п. 2.3.1 и 2.3.3 и количества, указанного в п. 2.3.5.
(Измененная редакция, Изм. N 2).
#### 2.2 Оборудование, инструменты и материалы
2.2.1. Для проведения испытания применяют оборудование, инструменты и материалы по ГОСТ 21153.0 со следующим дополнением:
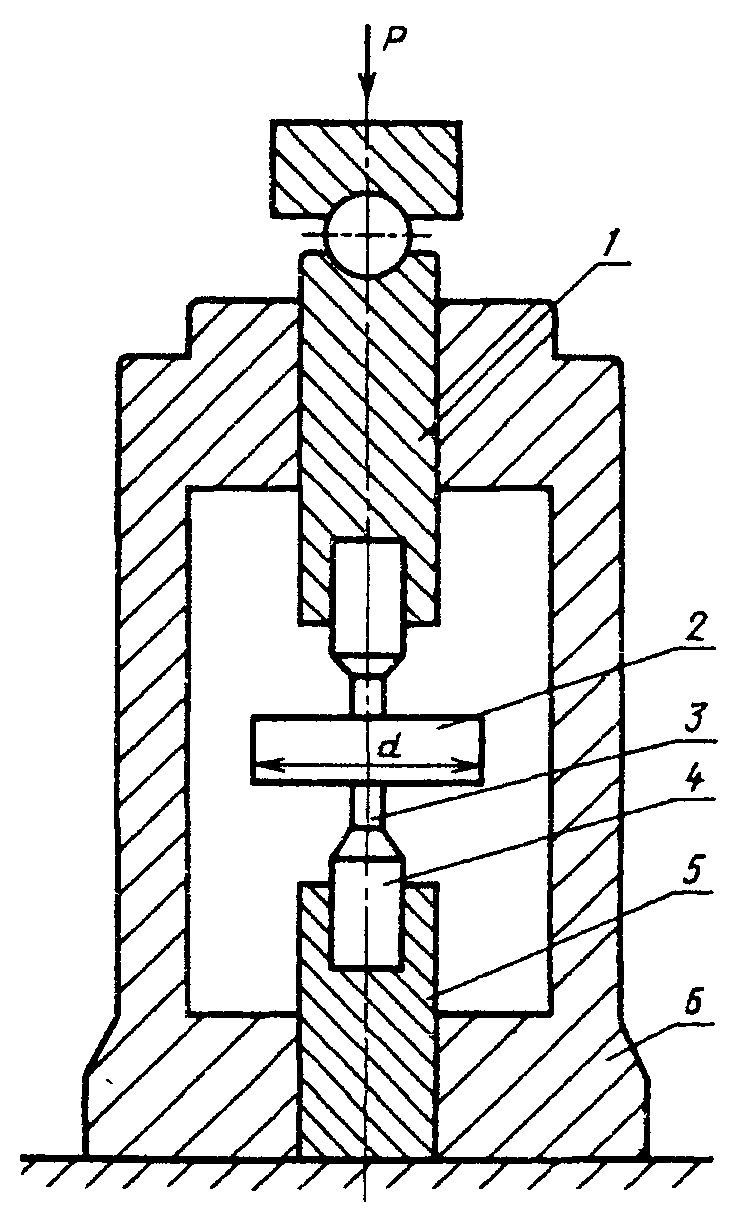
Устройство нагрузочное (черт. 2) или любой другой конструкции, устанавливаемое на опорную плиту испытательной машины, обеспечивающее встречно-соосное приложение нагрузки к торцам образца через стальные пуансоны диаметром 11,27 - 0,011 мм (либо пуансоны диаметром 7,98 - 0,009 мм) с плоскопараллельными торцовыми поверхностями, класс шероховатости которых не ниже 7 по ГОСТ 2789 и твердость по Роквеллу HRC 60 - 65 ед. Допускаемое отклонение соосности пуансонов - 0,1 мм. Допускаемое отклонение торцовых плоскостей от плоскостности и параллельности - 0,2 мм.
1 - верхний шток, 2 - образец, 3 - пуансон; 4 - вкладыш;
5 - нижний шток, 6 - корпус
---
<*> Чертеж 3. (Исключен, Изм. N 1)
(Измененная редакция, Изм. N 1, 2).
#### 2.3 Подготовка к испытанию
2.3.1. Для испытания изготовляют образцы-плитки в виде дисков. Допускается изготовлять образцы-плитки неправильного очертания в плане с необработанными боковыми поверхностями при условии, что контуры их торцов и боковых поверхностей позволяют вписать диск необходимого размера.
(Измененная редакция, Изм. N 1).
2.3.2. Общие технологические требования к изготовлению образцов - по п. п. 1.3.2 и 1.3.3.
##### 2.3.3 Образцы должны иметь следующие размеры:
диаметр - от 30 до 100 мм;
высота от 10 до 12 мм (для пород с пределом прочности при одноосном сжатии не более 120 МПа) либо от 7,5 до 8,5 мм (для пород с пределом прочности при одноосном сжатии свыше 100 МПа).
Измерения проводят штангенциркулем. Диаметр измеряют в двух взаимно перпендикулярных направлениях. Допускаемая погрешность измерения +/- 1 мм. За расчетный диаметр принимают меньший. Высоту измеряют в среднем сечении. Допускаемая погрешность измерения +/- 0,1 мм.
2.3.4. Торцевые поверхности образца должны быть плоскими и параллельными друг другу. Допускаемое отклонение от плоскостности 0,03 мм в пределах зоны контакта образца с пуансонами и 0,05 мм по всей поверхности. Зона контакта - круг радиусом 10 мм с центром на оси нагружения. Допускаемое отклонение от параллельности на диаметре образца - 0,1 мм.
Контроль производят в соответствии с п. 1.3.6.
(Измененная редакция, Изм. N 1).
2.3.5. Количество образцов должно обеспечивать относительную погрешность результатов испытаний не более 30% при надежности не ниже 0,8 и быть не менее 6.
(Измененная редакция, Изм. N 2).
#### 2.4 Проведение испытания
2.4.1. Образец размещают между пуансонами нагрузочного устройства (см. черт. 2), установленного в центре опорной плиты испытательной машины (пресса), совмещая центр диска с осью нагружения.
2.4.2. Образец нагружают через пуансоны равномерно до разрушения со скоростью 0,1 - 0,5 кН/с.
2.4.1, 2.4.2. (Измененная редакция, Изм. N 1).
##### 2.4.3 Дальнейшие операции - по п. п. 1.4.2 и 1.4.3.
#### 2.5 Обработка результатов
2.5.1. Значение предела прочности при одноосном сжатии в МПа для каждого образца вычисляют по формуле
где P - разрушающая образец сила, кН;
- условная площадь поперечного сечения образца, см2, выбираемая по табл. 3.
Таблица 3
| Диаметр образца (диска), мм | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 |
| --- | --- | --- | --- | --- | --- | --- | --- | --- |
| Условная площадь, см2: | | | | | | | | |
| при пуансоне диаметром 11,27 мм | 1,52 | 1,79 | 2,03 | 2,26 | 2,50 | 2,72 | 2,94 | 3,16 |
| при пуансоне диаметром 7,89 мм | 0,90 | 1,06 | 1,23 | 1,39 | 1,56 | 1,72 | 1,89 | 2,05 |
(Измененная редакция, Изм. N 2).
2.5.2. Обработка результатов испытания образцов и точность вычислений - в соответствии с п. п. 1.5.2 и 1.5.3.
Приложение 1. (Исключено, Изм. N 2).
Рекомендуемое
**ОПРЕДЕЛЕНИЕ НАДЕЖНОСТИ И ПОГРЕШНОСТИ РЕЗУЛЬТАТОВ ИСПЫТАНИЯ,**
**УТОЧНЕНИЕ НЕОБХОДИМОГО ЧИСЛА ОБРАЗЦОВ**
Значение фактической надежности результатов испытания устанавливают по таблице по заданному максимальному значению относительной погрешности (см. п. п. 1.3.9, 1.3.10, 2.3.5), вычисленному значению коэффициента вариации V и числу испытанных образцов n.
Если определенное таким образом значение надежности меньше заданного, то испытывают дополнительное число образцов, которое устанавливают по таблице. После испытания обработку результатов (см. п. 1.5.2) повторяют для нового числа образцов.
При невозможности испытания дополнительного числа образцов принимают заданное значение надежности и по таблице устанавливают фактическую относительную погрешность оценки средней прочности по пробе.
| Значение отношения | Надежность , при числе образцов |
| 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 0,4 | 33 | 44 | 52 | 58 | 63 | 66 | 70 | 74 | 76 | 79 | 81 |
| 0,6 | 45 | 59 | 68 | 75 | 80 | 84 | 87 | 89 | 91 | 92 | 94 |
| 0,8 | 54 | 71 | 79 | 85 | 90 | 92 | 94 | 96 | 96 | 98 | 98 |
| 1,0 | 61 | 77 | 86 | 91 | 94 | 96 | 97 | 98 | 99 | 99 | 99 |
| 1,2 | 66 | 82 | 90 | 94 | 96 | 98 | 99 | 99 | 100 | 100 | 100 |
| 1,4 | 70 | 86 | 93 | 96 | 98 | 99 | 99 | 100 | 100 | 100 | 100 |
| 1,6 | 73 | 89 | 95 | 98 | 99 | 99 | 100 | 100 | 100 | 100 | 100 |
---
## Иллюстрации
$d \sqrt{2}$
$d_{i}$
$h_{i}$
$\overline{d}$
$\overline{h}$
$|\overline{d} - d_{i}| \leq 1\text{мм}$
$|\overline{h} - h_{i}| \leq 2\text{мм}$
$(\sigma_{\text{сж }i})$
$\sigma_{\text{сж }i} = K_{\text{в}} \cdot \frac{P}{S} \cdot 10,$
$K_{\text{в}}$
$K_{\text{в}}$
$\overline{\sigma_{\text{сж}}}$
$\overline{\sigma_{\text{сж}}} = \frac{1}{n} \cdot \sum_{i = 1}^{n} \sigma_{\text{сж }i};$
$\Delta = \sqrt{\frac{1}{n - 1} \cdot \sum_{i = 1}^{n} (\sigma_{\text{сж }i} - \overline{\sigma_{\text{сж}}})^{2};}$
$V = \frac{\Delta}{\overline{\sigma_{\text{сж}}}} \cdot 100.$
$\alpha$
$\sigma_{\text{сж}}$
$\sigma_{\text{сж}} = \frac{P}{S_{y}} \cdot 10,$
$S_{y}$
$\alpha$
$\epsilon$
$\alpha$
$\alpha$
$\epsilon$
$\epsilon/V$
$\alpha,%$