Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-238
Документ 1906
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2309-54"]:::rst
  n1["ГОСТ 2310-70"]:::rst
  n2["ГОСТ 2310-77"]:::doc
  n1 --> n2
  n0 --> n1
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Совета Министров СССР от 28 декабря 1977 г. № 3097
Steel bench hammers. Specifications
7850-0100
Дата введения 1 января 1980 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 28.12.77 № 3097.
4. Ссылочные нормативно-технические документы
5. Ограничение срока действия снято по протоколу № 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 4-94).
6. Издание (июль 2005 г.) с Изменениями № 1, 2, 3, 4, утвержденными в июне 1986 г., сентябре 1987 г., мае 1988 г., феврале 1990 г. (ИУС 9-86, 1-88, 8-88, 5-90).
Настоящий стандарт распространяется на слесарные стальные молотки массой от 0,05 до 1,00 кг, изготовляемые для нужд народного хозяйства и экспорта.
Настоящий стандарт не распространяется на молотки стальные строительные.
(Измененная редакция, Изм. № 1).
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1 Молотки должны изготовляться типов:
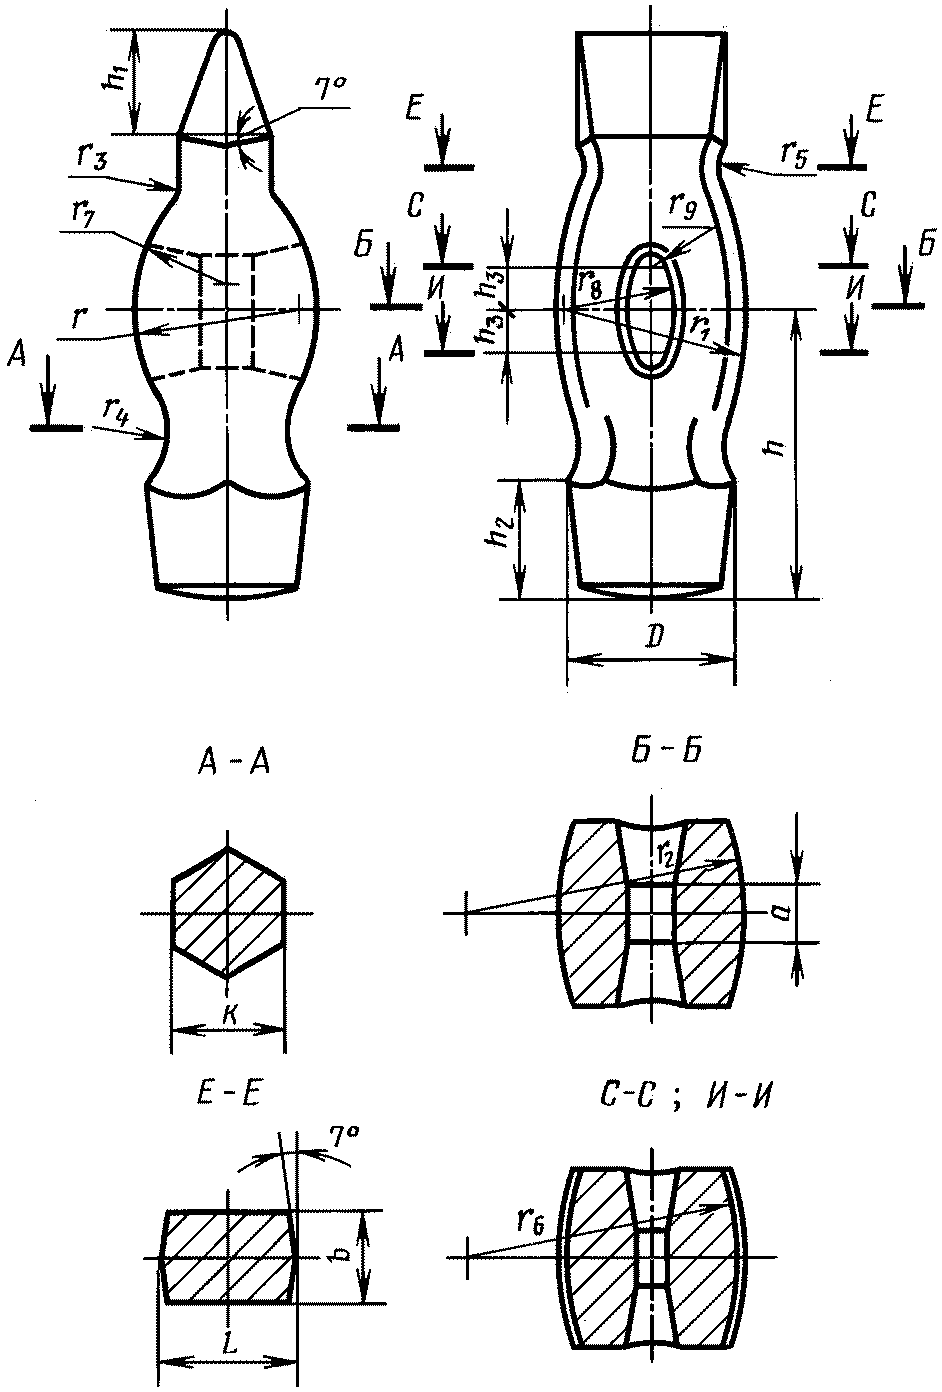
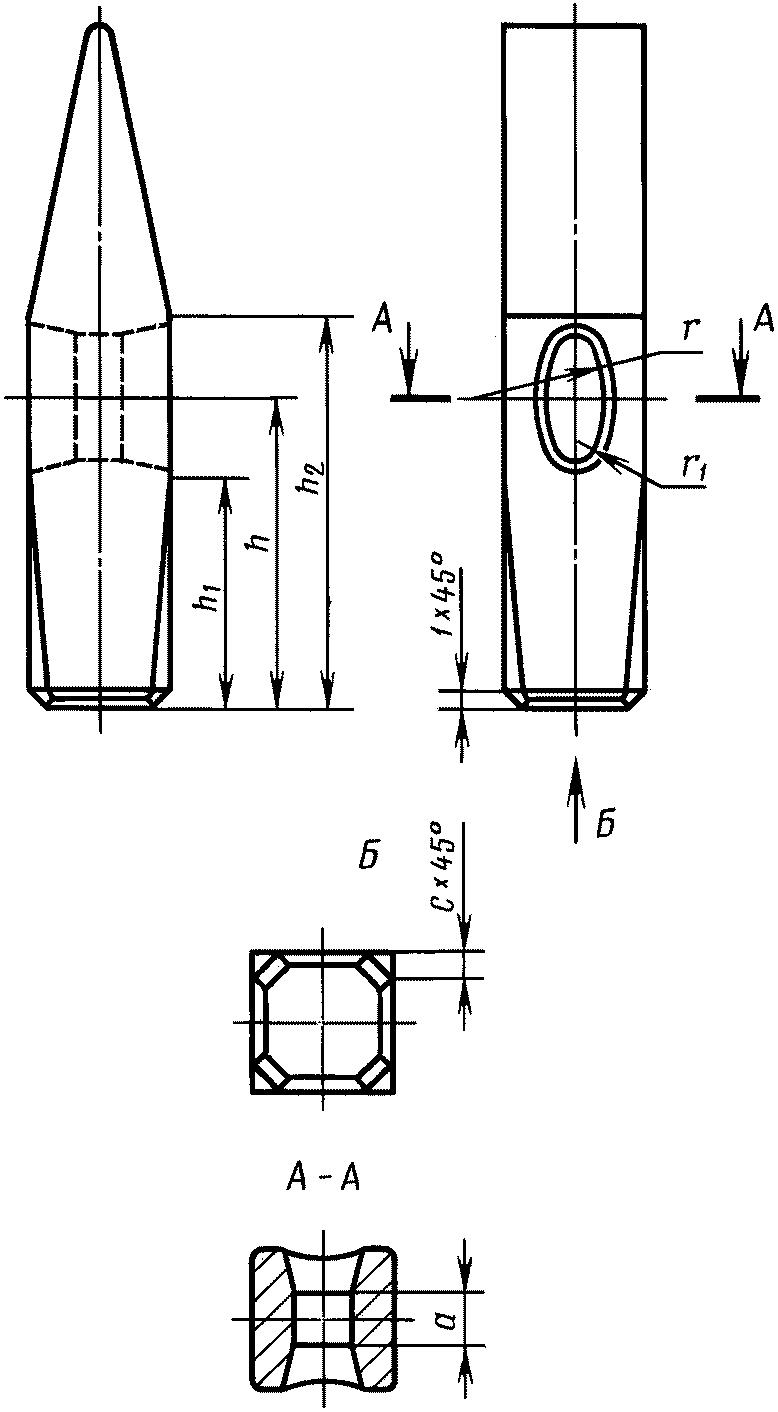
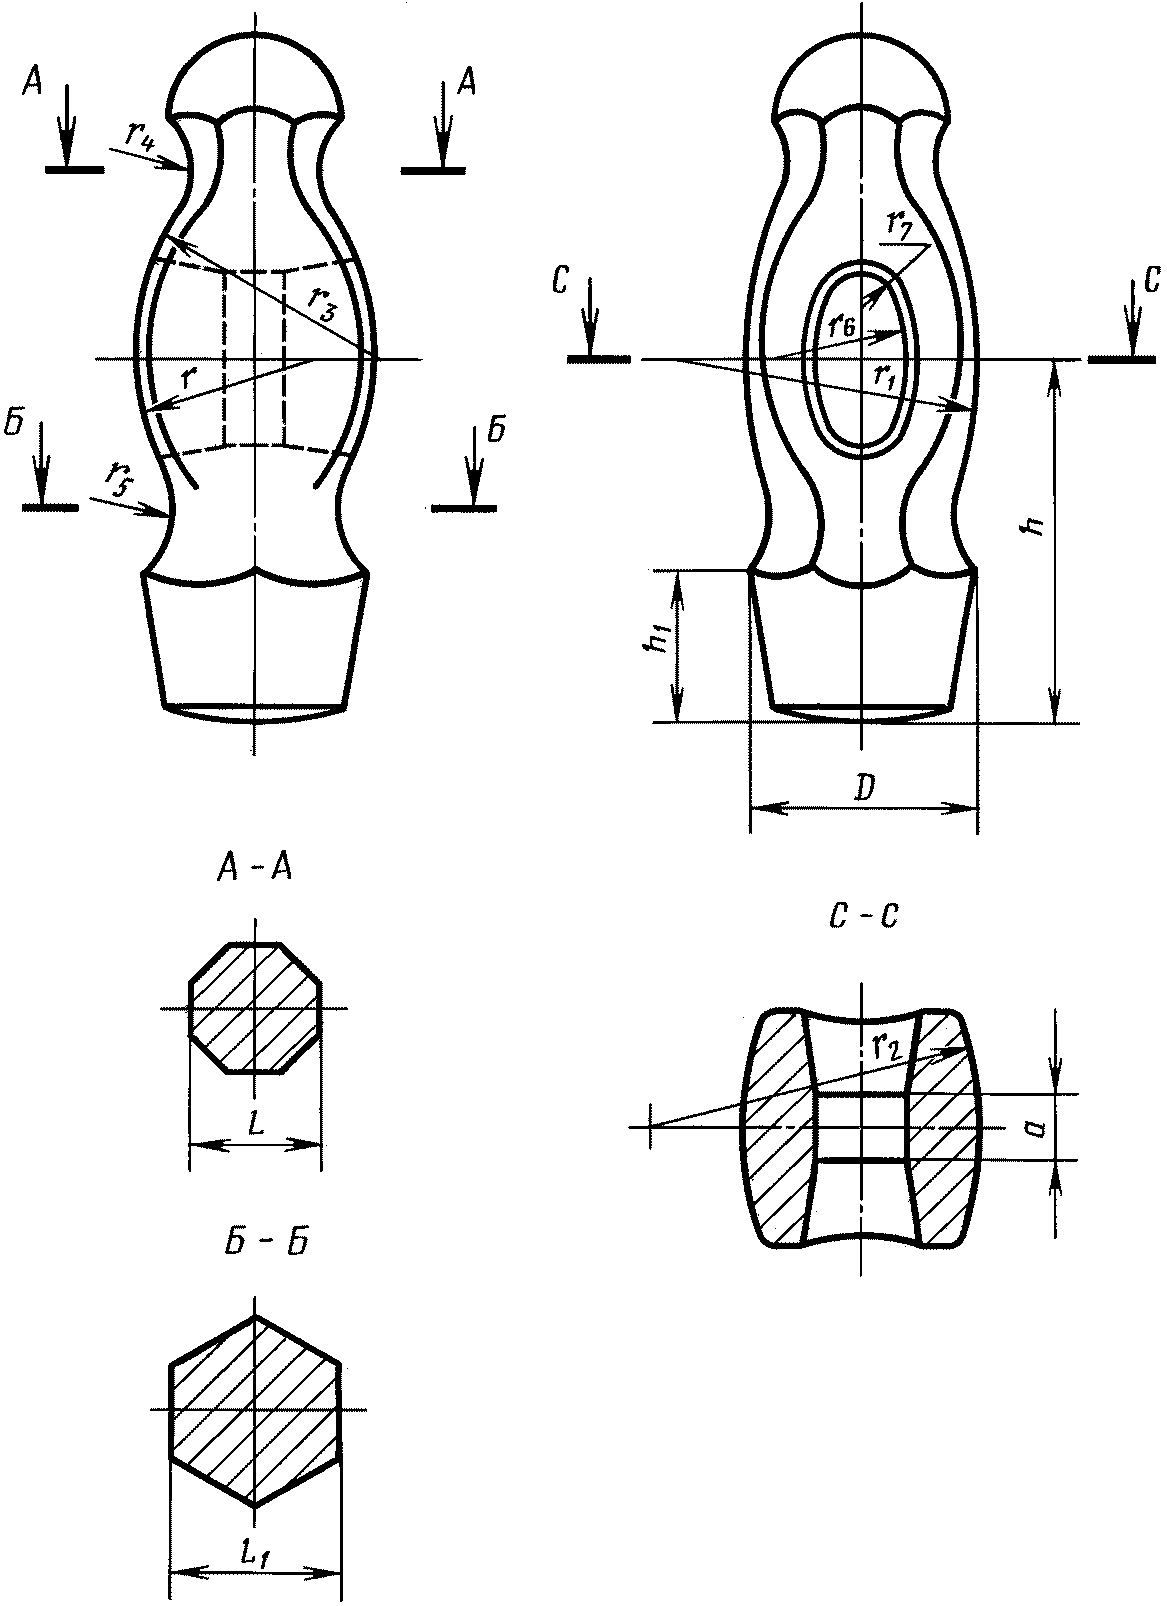
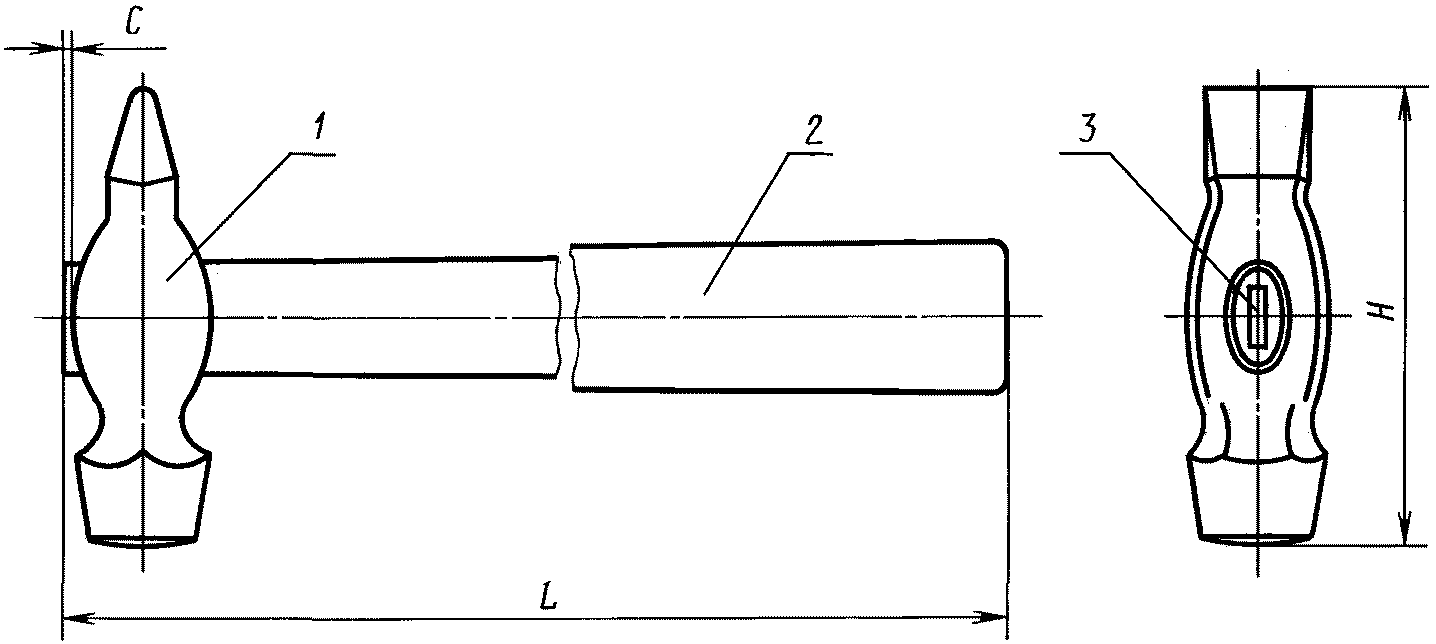
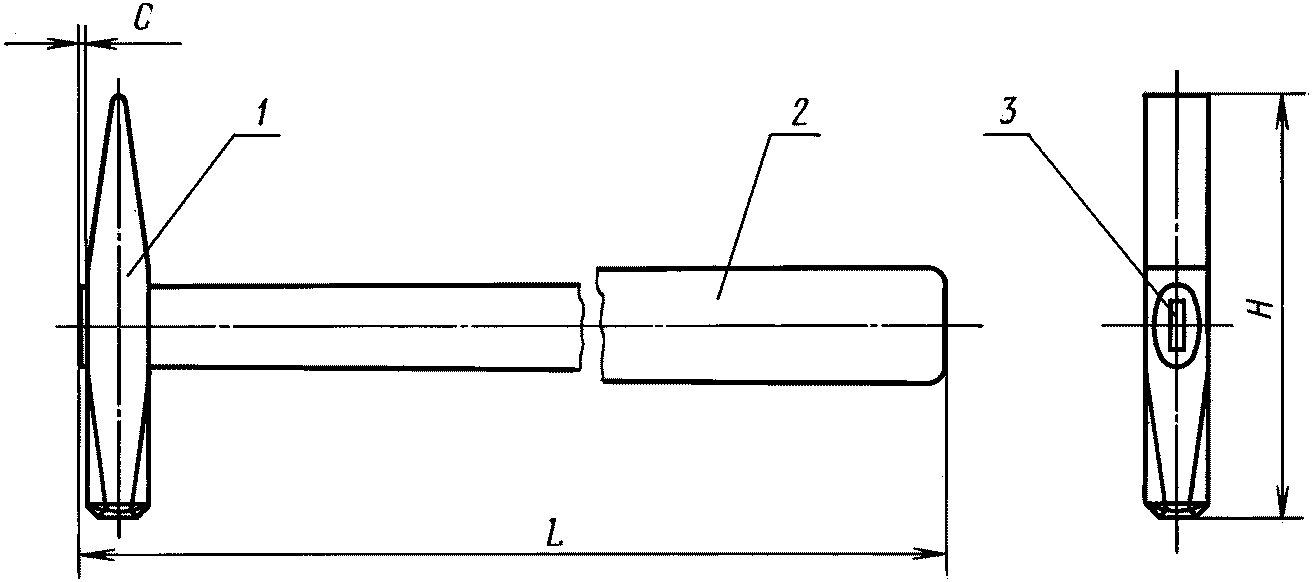
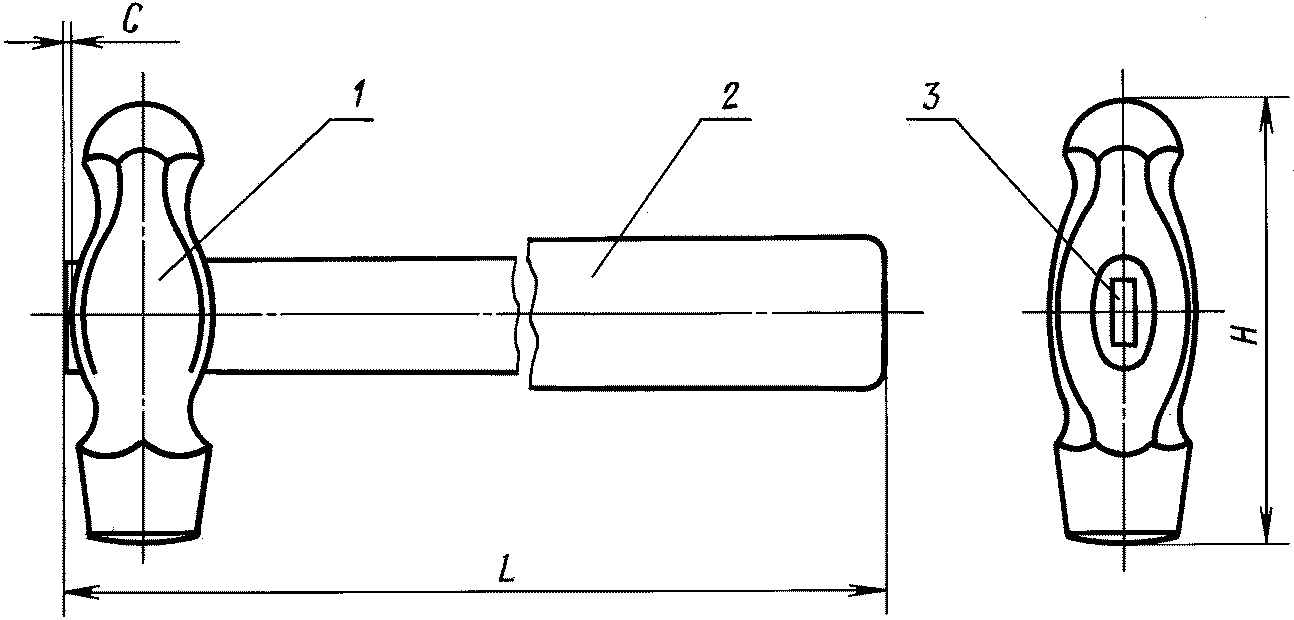
1.2. Основные размеры молотков типа 1 должны соответствовать указанным на черт. 1 и в табл. 1, типа 2 — на черт. 2 и в табл. 2, типа 3 — на черт. 3 и в табл. 3.
Пример условного обозначения молотка типа 1 с рукояткой исполнения 1, головкой массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Молоток 7850-0101 Ц 15.хр ГОСТ 2310-77
Пример условного обозначения молотка типа 2 с рукояткой исполнения 1, головкой массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Молоток 7850-0116 Ц 15.хр ГОСТ 2310-77
Пример условного обозначения молотка типа 3 с рукояткой исполнения 1, головкой массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Молоток 7850-0132 Ц 15.хр ГОСТ 2310-77
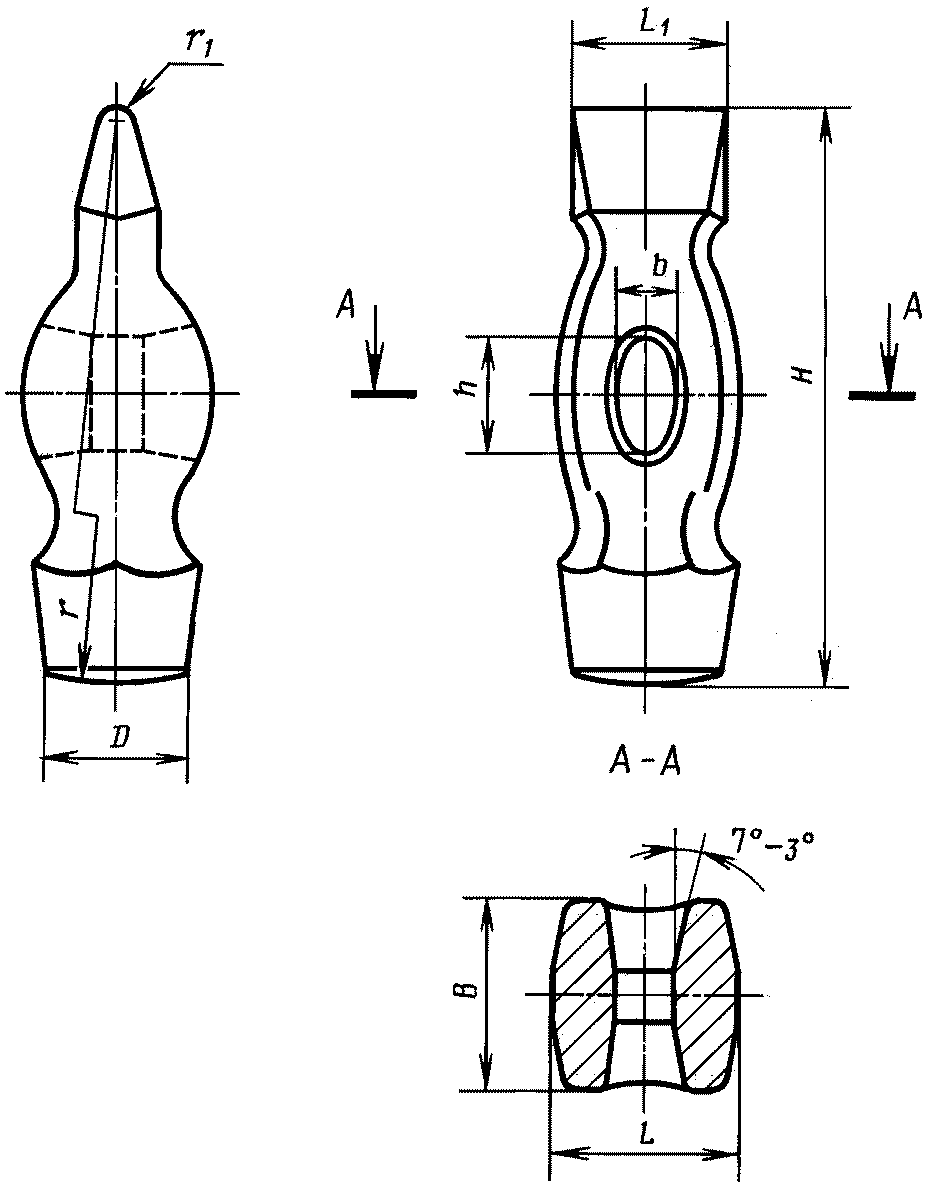
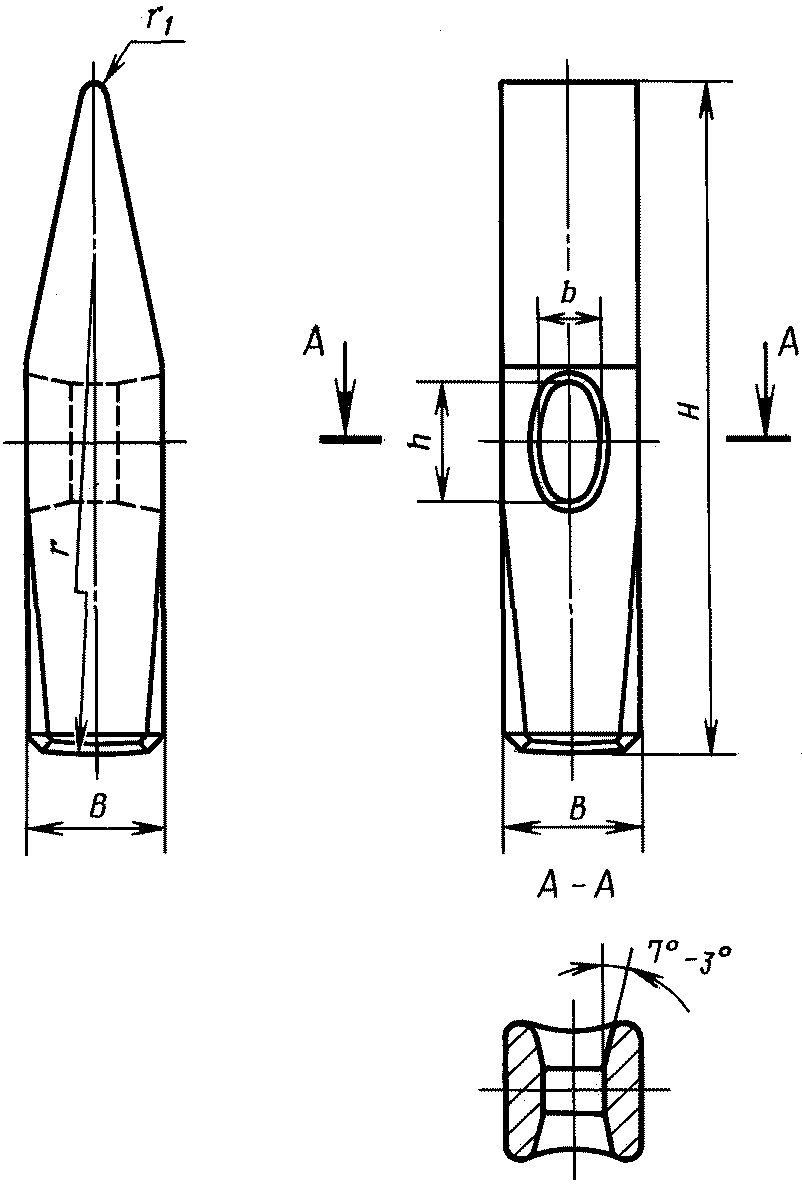
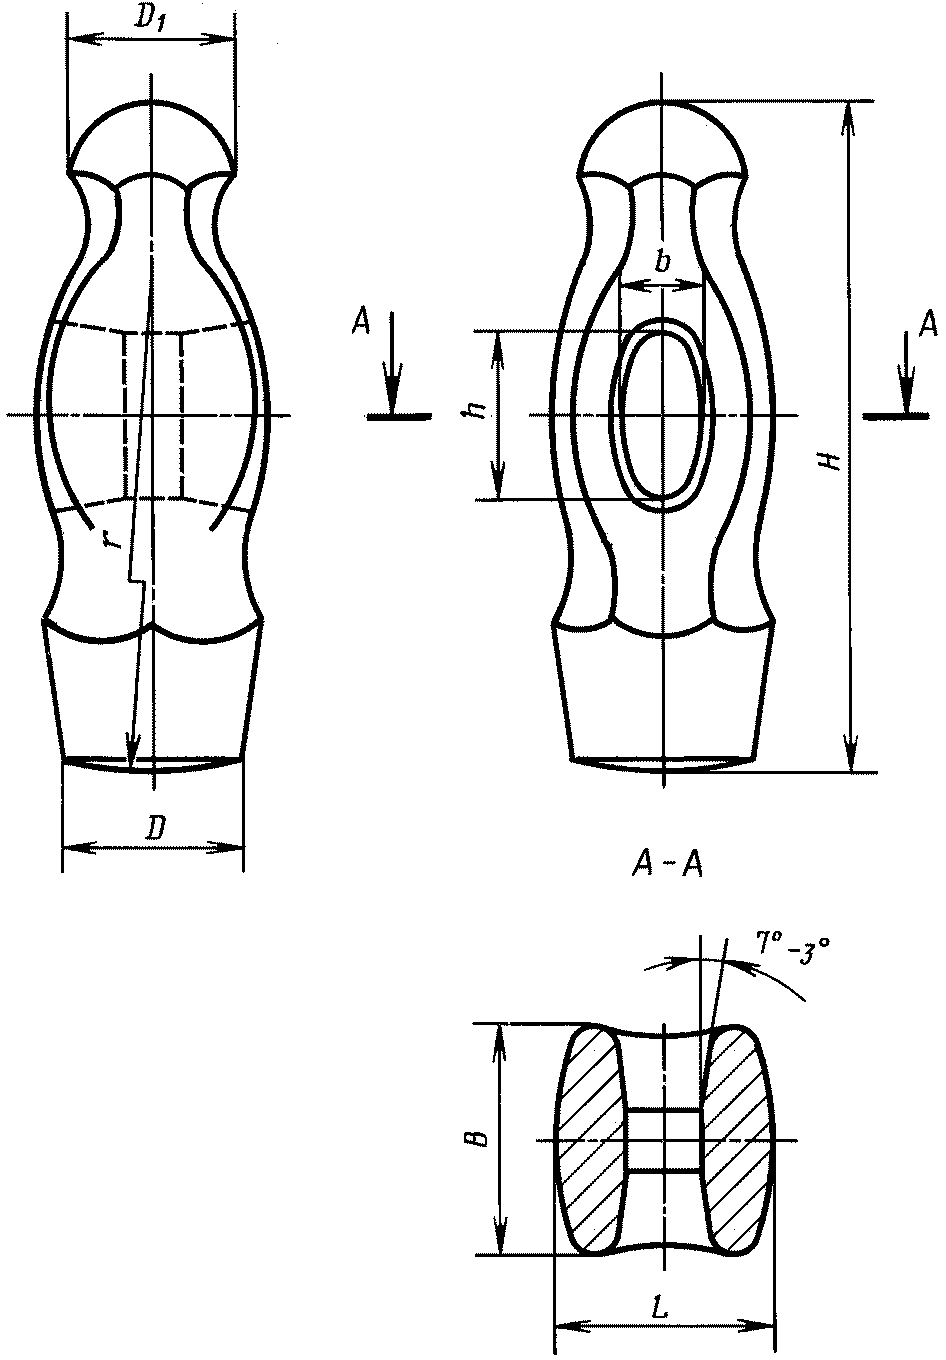
1.3. Основные размеры головок молотков (поз. 1) типа 1 должны соответствовать указанным на черт. 4 и в табл. 4; типа 2 — на черт. 5 и в табл. 5; типа 3 — на черт. 6 и в табл. 6.
Пример условного обозначения головки молотка типа 1, массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Пример условного обозначения головки молотка типа 2, массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Головка молотка 7850-0116/001 Ц 15.хр ГОСТ 2310-77
Пример условного обозначения головки молотка типа 3, массой 0,20 кг, с цинковым покрытием толщиной 15 мкм, хроматированным:
Головка молотка 7850-0132/001 Ц 15.хр ГОСТ 2310-77
1.2, 1.3. (Измененная редакция, Изм. № 4).
1.4. Предельные отклонения размеров головок молотков — не более 2-го класса по ГОСТ 7505, при этом должны быть выдержаны требования п. 2.4 настоящего стандарта.
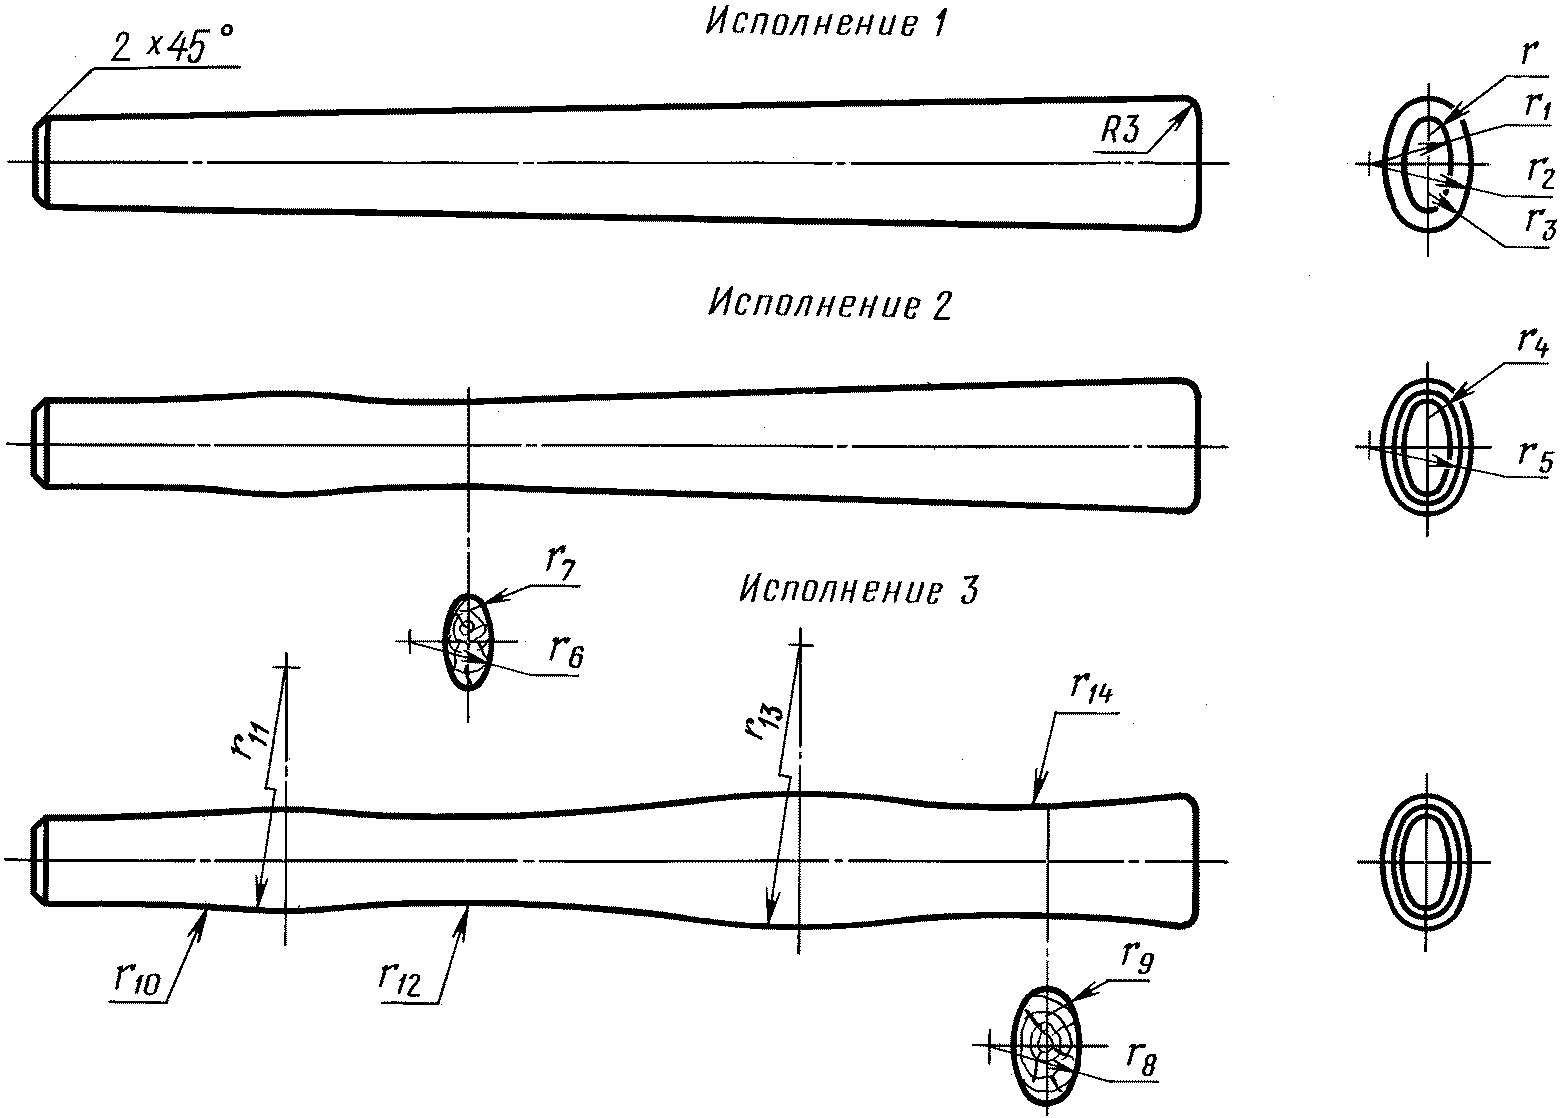
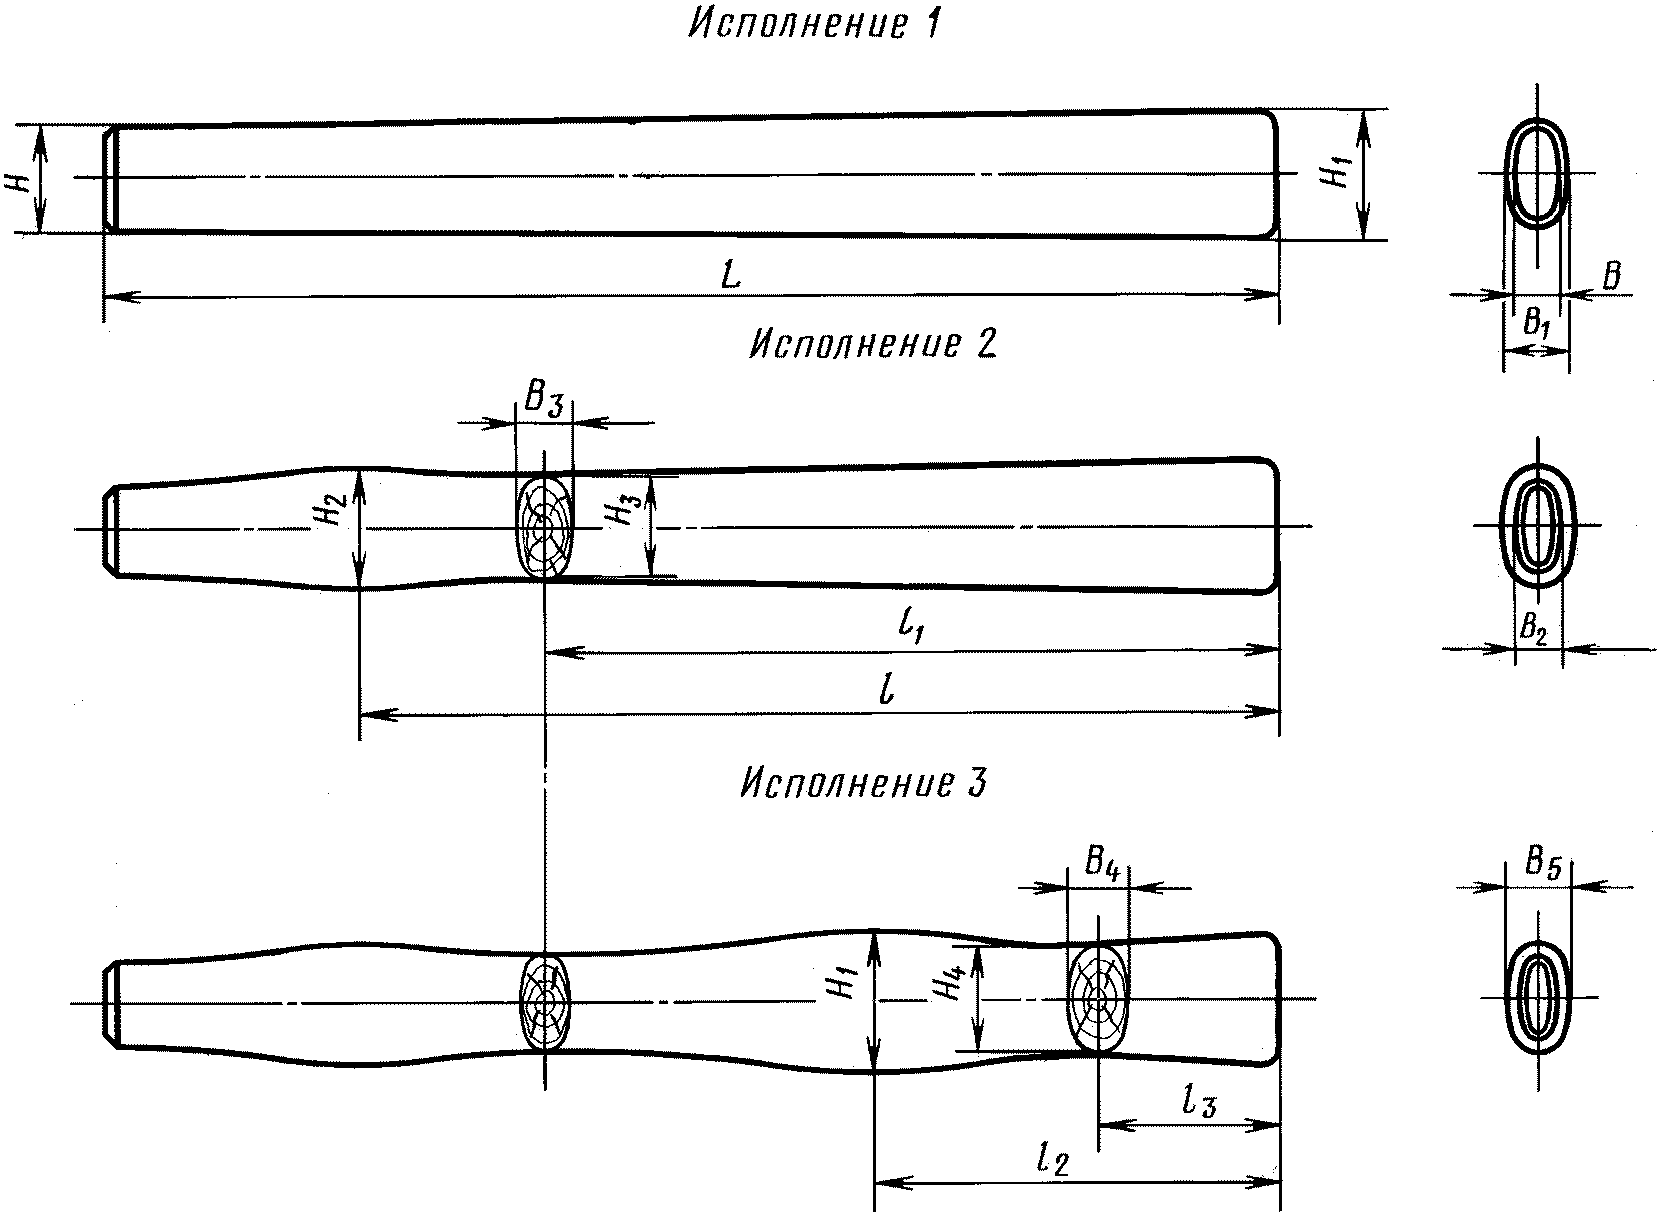
1.5. Основные размеры рукояток (поз. 2) должны соответствовать указанным на черт. 7 и в табл. 7.
Пример условного обозначения рукоятки исполнения 1 для головки молотка массой 0,20 кг:
(Измененная редакция, Изм. № 4).
1.6. Предельные отклонения размеров рукояток — по 18-му квалитету ГОСТ 6449.1.
1.2 — 1.6. (Измененная редакция, Изм. № 1).
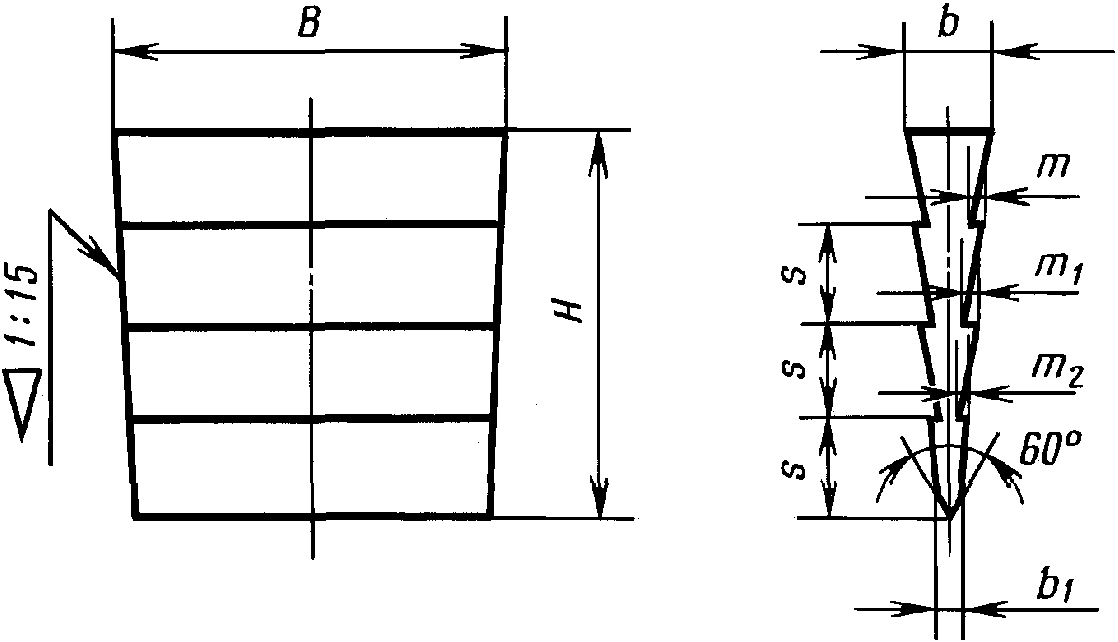
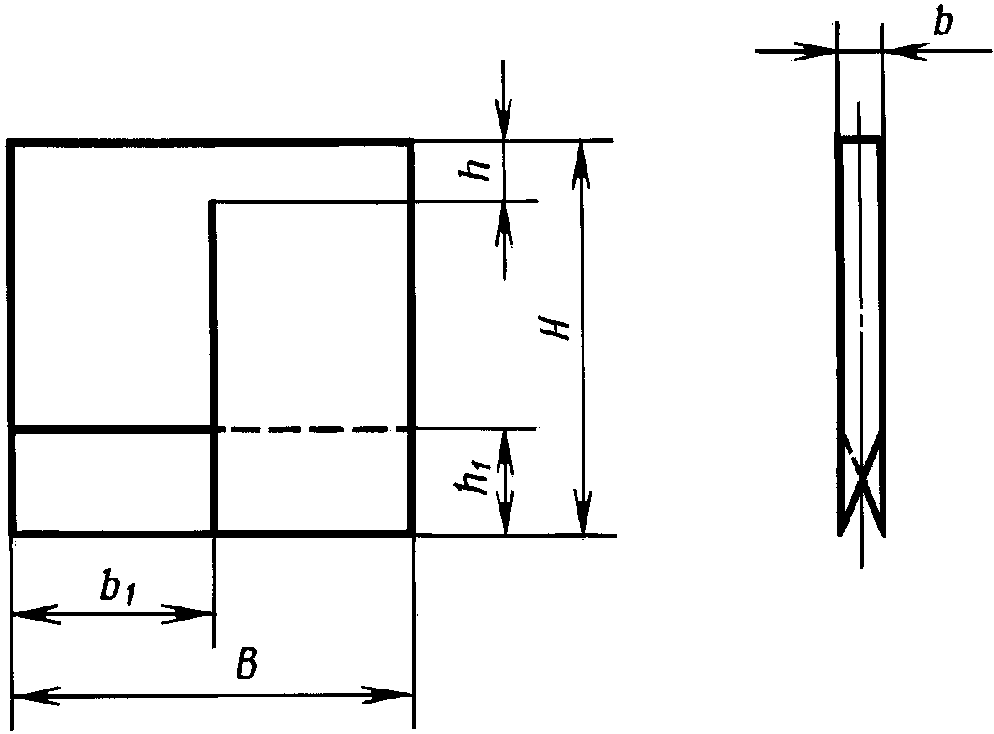
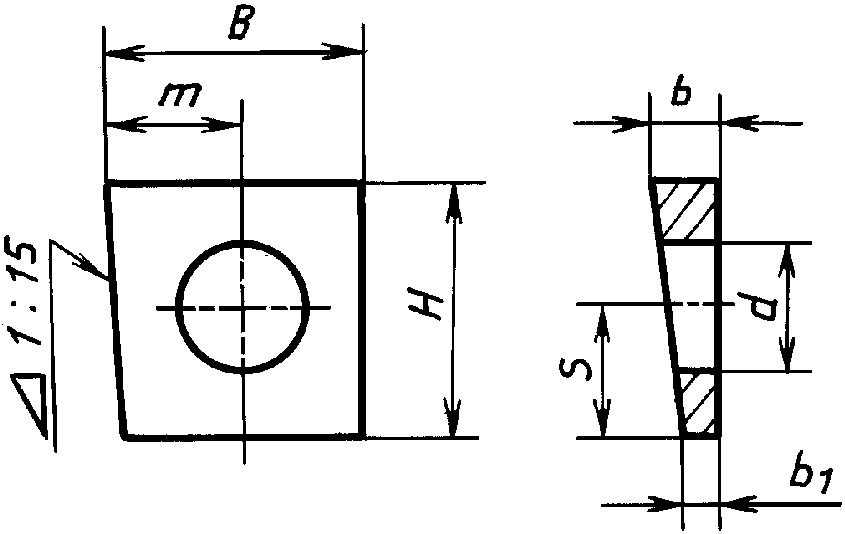
1.7. Конструкция и размеры деталей молотков и клина указаны в Приложении.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Слесарные молотки и их детали должны быть изготовлены в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2 Детали молотков должны быть изготовлены из следующих материалов:
головки молотков — из стали марки 50 по ГОСТ 1050 или стали марки У7 по ГОСТ 1435, или сталей других марок, не уступающих по механическим свойствам в термообработанном состоянии сталям указанных марок. Головки молотков не допускается изготовлять литыми;
клинья — из стали марки Ст3 по ГОСТ 380 или из сталей других марок, не уступающих по механическим свойствам Ст3.
Допускается изготовлять клинья из древесины твердых лиственных пород 1-го сорта по ГОСТ 2695;
рукоятки из граба, клена, рябины, кизила, ясеня, березы 1-го сорта, дуба, бука, по ГОСТ 2695 или из синтетических материалов, обеспечивающих эксплуатационную прочность и надежность в работе.
(Измененная редакция, Изм. № 3).
2.3. Рабочие поверхности головки молотка (боек и носок) должны иметь твердость в слое глубиной не менее 5 мм и на расстоянии от торцов бойка и носка не более 1/5 общей длины головки молотка.
(Измененная редакция, Изм. № 1).
2.4. Предельные отклонения от номинальной массы головки молотка до 0,10 кг не должны превышать +/- 12%, свыше 0,10 кг — +/- 7%.
2.6. Допуск симметричности оси отверстия головки молотка относительно оси симметрии для молотка массой до 0,2 кг — не более 0,3 мм, массой от 0,4 до 1,0 кг — не более 0,5 мм.
(Измененная редакция, Изм. № 1).
2.7. Параметры шероховатости поверхностей по ГОСТ 2789 не должны быть более указанных в табл. 8, а наружных поверхностей рукояток не должны быть более Rz 100 мкм по ГОСТ 7016.
(Измененная редакция, Изм. № 3).
2.9. Головки молотков должны иметь одно из защитно-декоративных покрытий, указанных в табл. 10.
<*> Табл. 9. (Исключена, Изм. № 3).
1. Допускается по согласованию с потребителем применять другие металлические и неметаллические покрытия по ГОСТ 9.306 и ГОСТ 9.032, по защитно-декоративным свойствам не уступающие указанным в табл. 10.
2. Молотки, выпускаемые для продажи через розничную торговую сеть, должны иметь защитно-декоративные покрытия, не ниже 2 группы условий эксплуатации по ГОСТ 9.303.
Допускается по требованию торгующих организаций применение окисного и фосфатного с промасливанием покрытия головок молотков.
3. При лакокрасочном, окисном и фосфатном покрытиях сферическая поверхность бойка, цилиндрическая и сферическая поверхности носка головок молотков должны быть осветлены.
(Измененная редакция, Изм. № 1, 2, 3).
2.10. Качество покрытий молотков должно соответствовать ГОСТ 9.301 и ГОСТ 9.032.
2.11. Поверхность деревянных рукояток должна быть пропитана олифой по ГОСТ 7931, ГОСТ 190 или покрыта бесцветным лаком (нитролаком по ГОСТ 4976).
2.10, 2.11. (Измененная редакция, Изм. № 3).
2.13. Соединение головки молотка с рукояткой должно быть надежным и выдерживать усилие, Н, не менее, для молотков массой:
Трещины на рукоятках от расклинивания за пределами отверстия головки не допускаются.
Примечание. До 01.01.92 в соединении головки молотка с рукояткой допускается усилие стягивания не менее 490 Н — для молотков с массой головок до 0,30 кг и 980 Н — для молотков с массой головок от 0,40 до 1,0 кг.
(Измененная редакция, Изм. № 3, 4).
2.14 На головке молотка должны быть четко нанесены:
Допускается дополнительно наносить на рукоятку молотка красочный знак (эмблему) предприятия-изготовителя.
2.15. Внутренняя упаковка молотков — ВУ-1, ВУ-2, ВУ-3, ВУ-7 по ГОСТ 9.014.
2.16. Остальные требования к маркировке и упаковке транспортной и потребительской тары — по ГОСТ 18088.
2.14 — 2.16. (Введены дополнительно, Изм. № 3).
3. ПРИЕМКА
Приемка молотков — по ГОСТ 26810.
4. МЕТОДЫ КОНТРОЛЯ И ИСПЫТАНИЙ
4.1. Размеры и шероховатость поверхностей контролируют универсальными или специальными средствами измерений.
4.2 Твердость рабочих частей молотка проверяют по ГОСТ 9013.
4.3. Качество гальванических покрытий контролируют по ГОСТ 9.301, лакокрасочных покрытий — по ГОСТ 9.032.
4.4 Внешний вид защитно-декоративных покрытий проверяют осмотром.
4.5. Прочность соединения головки молотка с рукояткой испытывают равномерно возрастающей нагрузкой с усилиями, указанными в п. 2.13. Нагрузку прикладывают в направлении оси рукоятки молотка и контролируют динамометром или тарированным грузом, при этом смещение головки молотка относительно рукоятки не допускается.
(Измененная редакция, Изм. № 3).
4.6. Прочность молотков определяют трехкратным сильным плечевым ударом по положенной на наковальню стальной пластинке толщиной не менее 5 мм, термически обработанной до твердости .
После испытаний на всех деталях молотков не должно быть трещин, сколов, изломов, вмятин.
4.7. Влажность древесины рукояток измеряют по ГОСТ 16588 или влагомером по ГОСТ 29027.
(Введен дополнительно, Изм. № 1).
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Разд. 5. (Измененная редакция, Изм. № 3).
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие молотков требованиям настоящего стандарта при соблюдении потребителем условий транспортирования.
6.2. Гарантийный срок эксплуатации — 6 мес со дня продажи молотков через розничную торговую сеть, а для внерыночного потребления — с момента получения потребителем.
Головка молотка типа 1
(черт. 1, табл. 1)
Головка молотка типа 2
(черт. 2, табл. 2)
Головка молотка типа 3
(черт. 3, табл. 3)
Рукоятка молотка
(черт. 4, табл. 4)
Клин молотка
(черт. 5, табл. 5)
Клин молотка
| Номинальная масса головок молотков, кг | H | B | b | b1 | h | h1 |
| 0,05 | 8 | 8 | 2 | 4,0 | 2 | 2 |
| 0,10 | 12 | 12 | 6,0 | 3 | ||
| 0,20 | 15 | 15 | 2,5 | 7,5 | 4 | 4 |
| 0,40; 0,50 | 20 | 20 | 3 | 10,0 | 6 | |
| 0,60 | 22 | 22 | 11,0 | 7 | ||
| 0,80 | 24 | 24 | 4 | 12,0 | ||
| 1,00 | 26 | 26 | 13,0 |
Клин молотка
| Номинальная масса головок молотков, кг | B | H | m | s | d | b | b1 |
| 0,05 | 8 | 8 | 4,0 | 4,0 | - | 2,5 | 0,8 |
| 0,10 | 12 | 12 | 6,0 | 6,0 | 8 | ||
| 0,20 | 15 | 15 | 7,5 | 7,5 | 9 | 3,5 | 1,0 |
| 0,40; 0,50 | 20 | 20 | 10,0 | 10,0 | 12 | 4,5 | |
| 0,60 | 22 | 22 | 11,0 | 11,0 | 14 | 5,0 | |
| 0,80 | 24 | 24 | 12,0 | 12,0 | 15 | 6,0 | 1,5 |
| 1,00 | 26 | 26 | 13,0 | 13,0 | 16 |
(Измененная редакция, Изм. № 1).
Иллюстрации
50,5...57HRC_{\text{э}}
34...41,5HRC_{\text{э}}