Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-1555
Документ 17277
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 13950-91"]:::doc
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Комитета стандартизации и метрологии СССР от 16 декабря 1991 г. № 1954
БОЧКИ СТАЛЬНЫЕ СВАРНЫЕ И ЗАКАТНЫЕ С ГОФРАМИ НА КОРПУСЕ
Welded and folded steel barrels (drums) with crimps
on casing. Specifications
ОКП 14 1511 14 1512 14 1513 14 1521 14 1522 14 1524
1. Разработан и внесен Российским государственным концерном по обеспечению нефтепродуктами.
С.Ф. Литвиненко, М.В. Годик, Н.И. Ермакова.
2. Утвержден и введен в действие Постановлением Комитета стандартизации и метрологии СССР от 16.12.91 № 1954.
Изменение № 1 принято Межгосударственным Советом по стандартизации, метрологии и сертификации (Протокол № 8 от 12.10.95).
4. Ссылочные нормативно-технические документы:
Бочки, предназначенные для упаковки и транспортирования опасных грузов, должны соответствовать ГОСТ 19433 и ГОСТ 26319.
Обязательные требования к качеству продукции, обеспечивающие ее безопасность для жизни, здоровья и имущества населения, охраны окружающей среды, изложены в п. п. 2.2, 2.6, 2.12, 2.13.
(вводная часть в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
(Измененная редакция, Изм. № 1).
1.1 Бочки должны изготовляться сварными и закатными двух типов:
1А1 — с несъемным верхним дном;
1А2 — со съемным верхним дном.
Примечание. Бочки типа 1А2 предназначены для транспортирования и хранения высоковязких, мазеобразных и сыпучих продуктов.
(п. 1.1 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
(Измененная редакция, Изм. № 1).
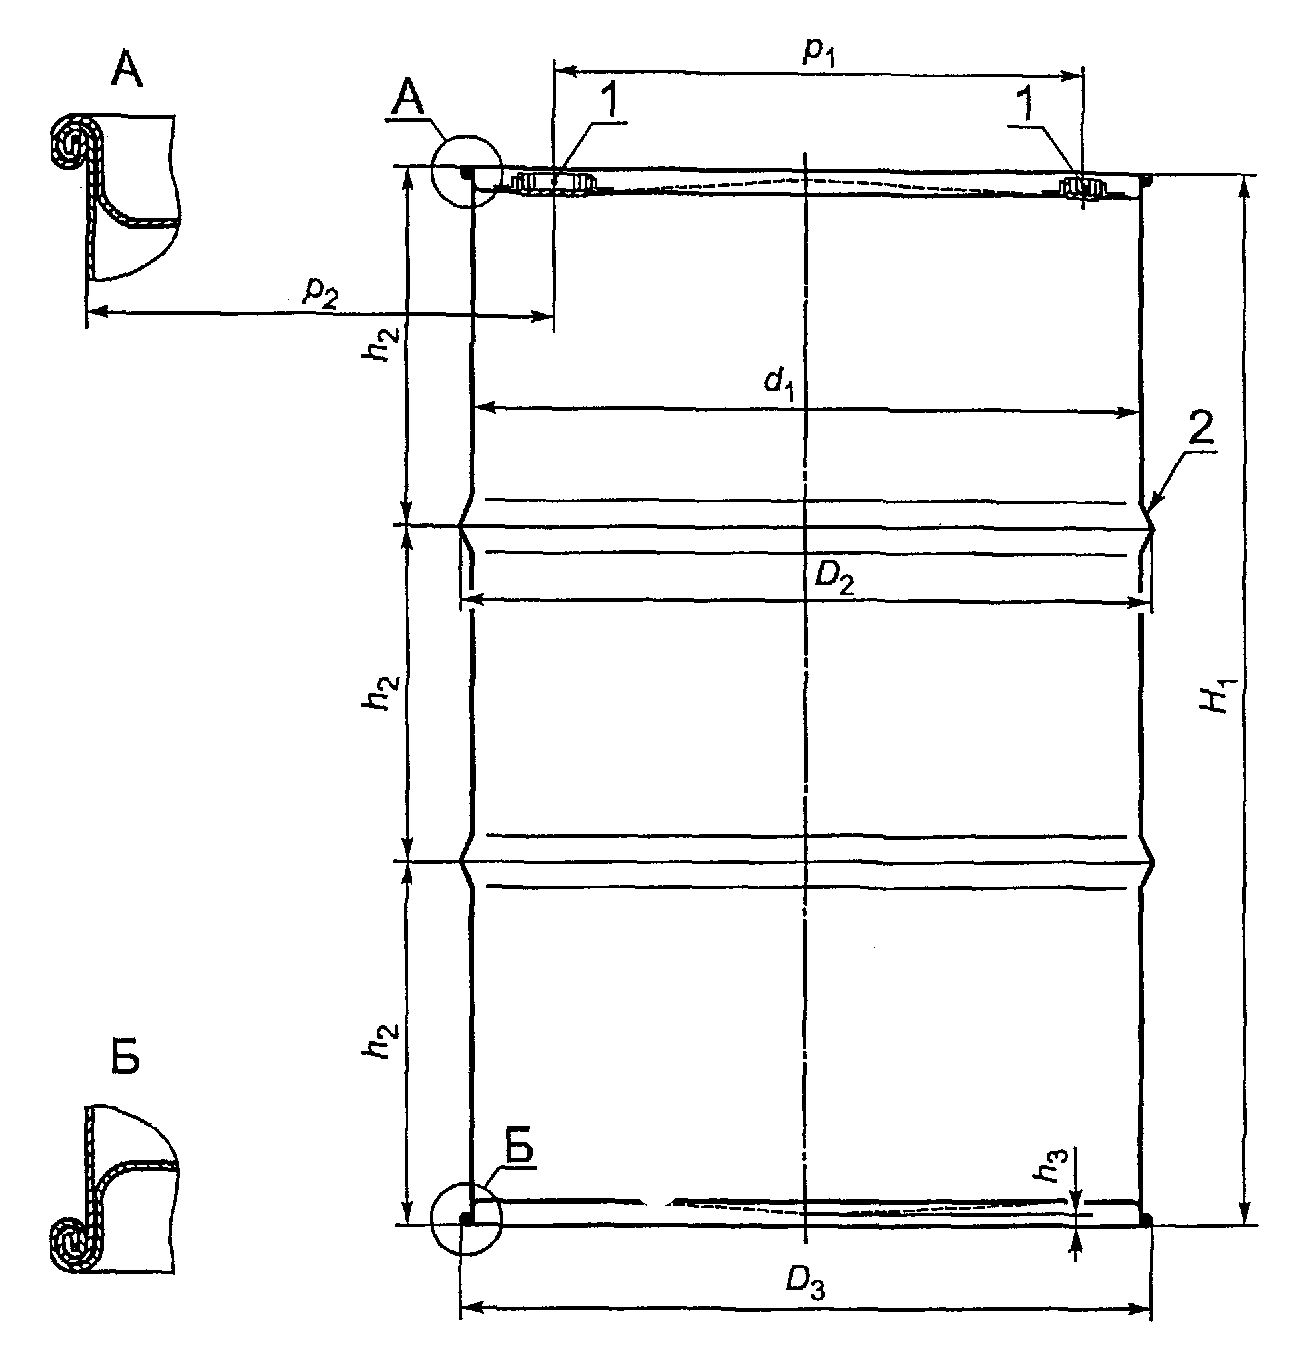
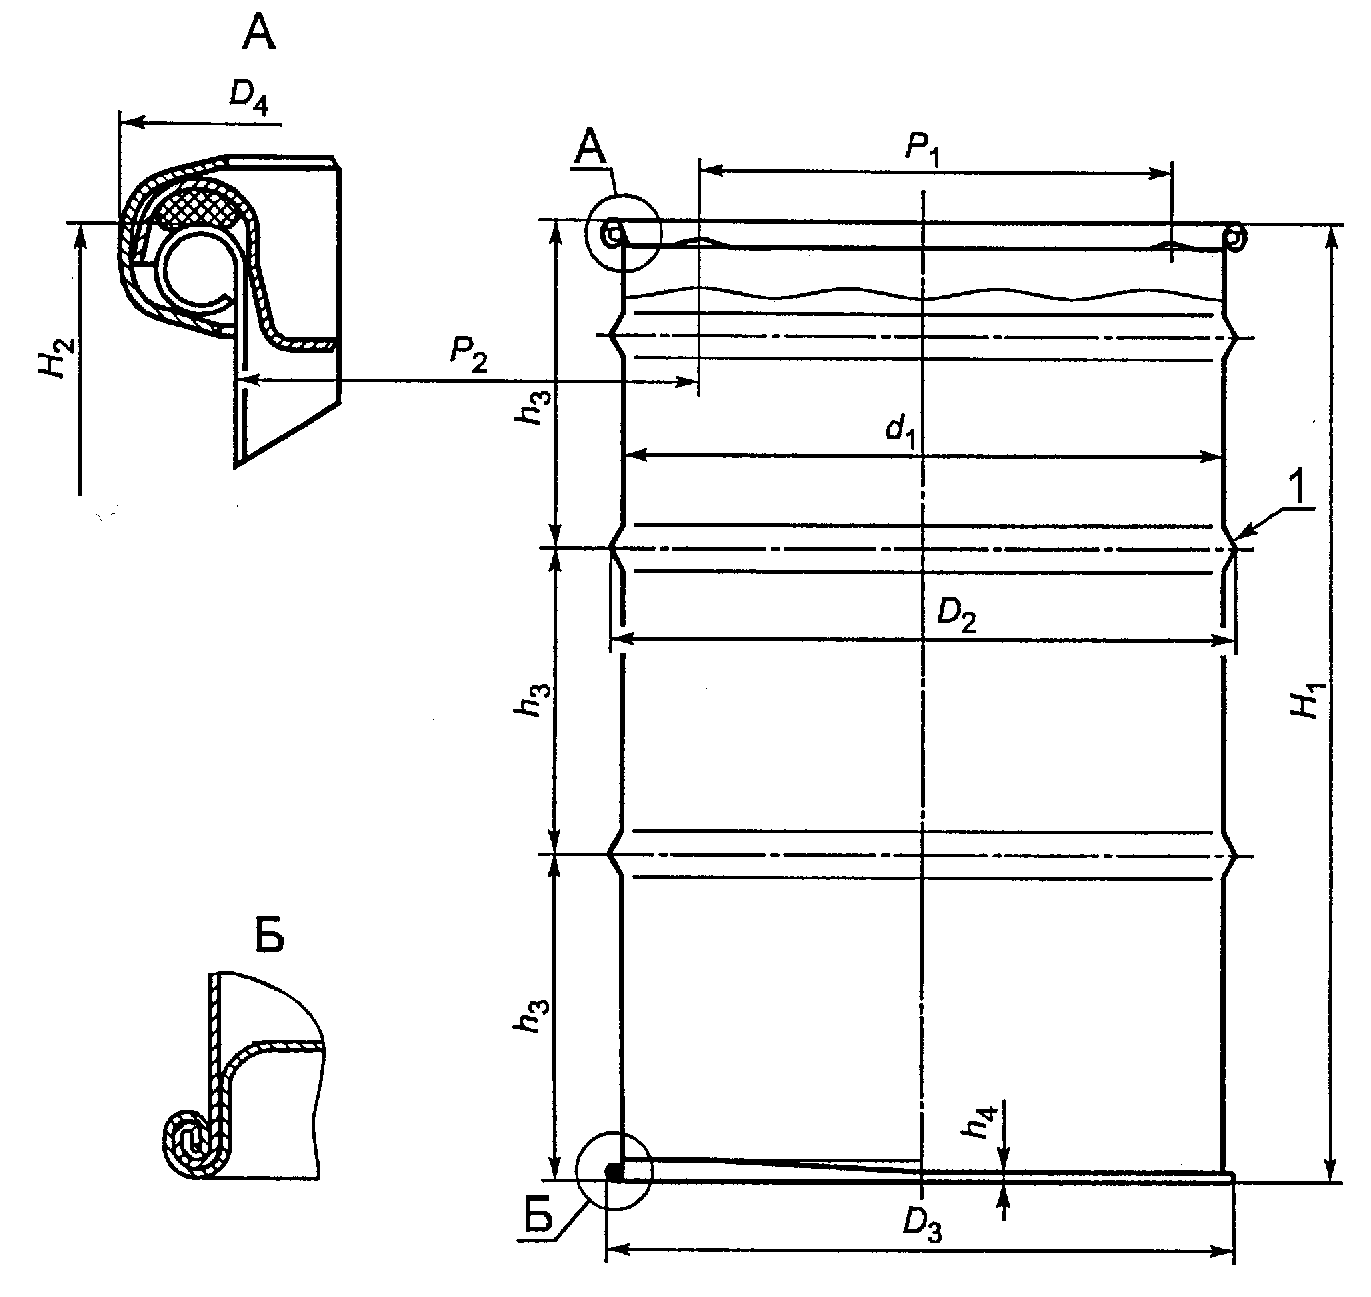
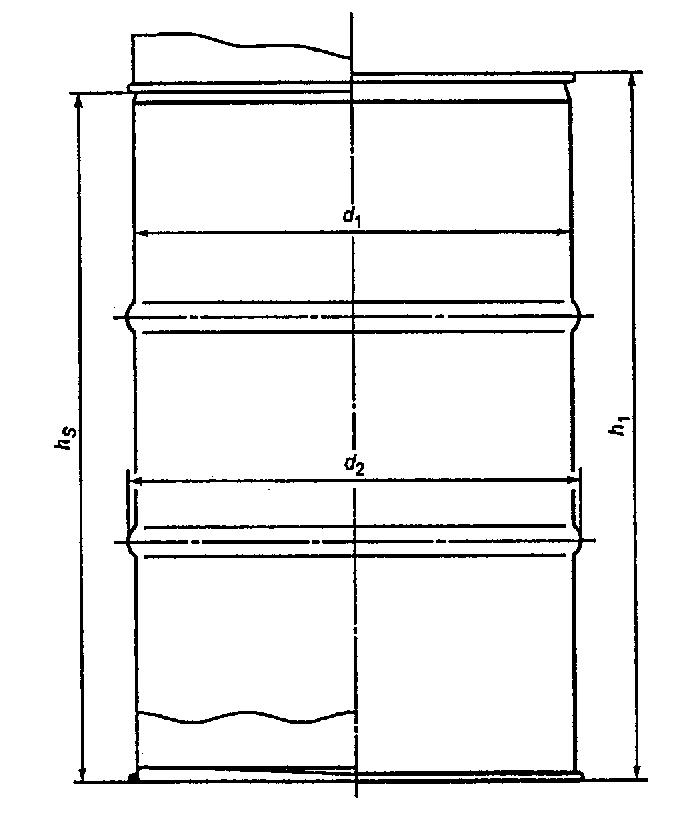
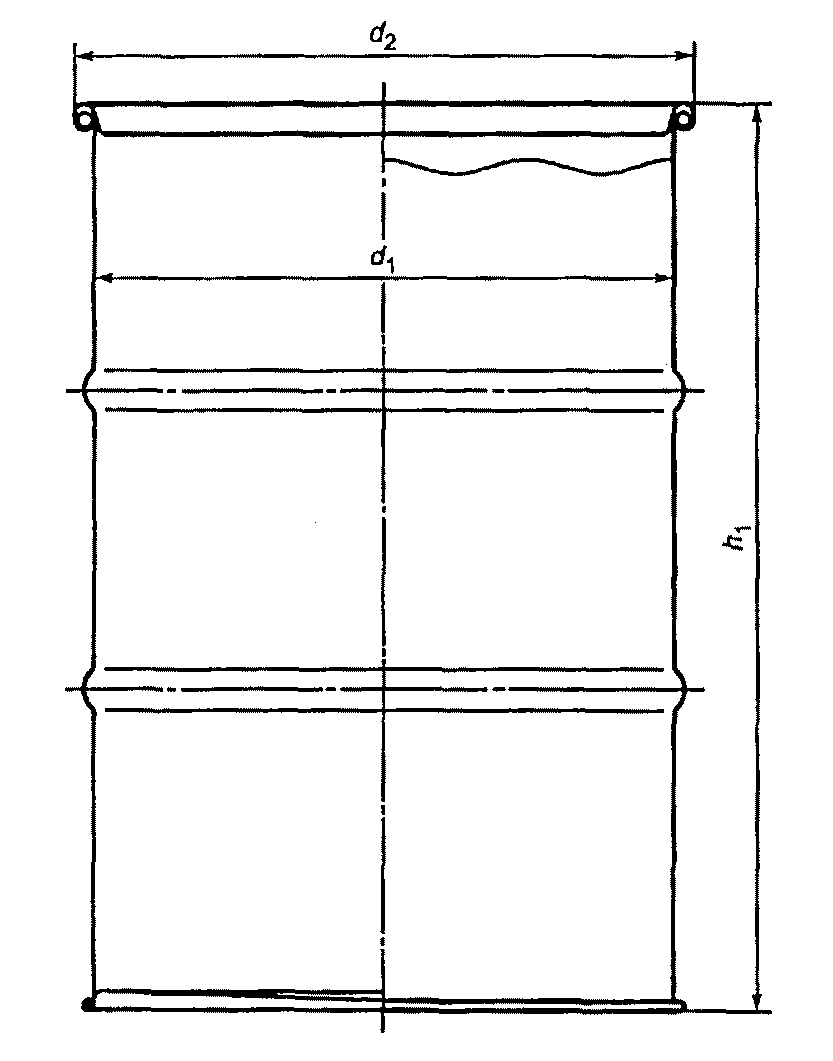
1.2. Конструкция, основные параметры и размеры бочек должны соответствовать указанным на черт. 1 — 5 и табл. 1 — 6.
1 — горловина; 2 — гофр; — внутренний диаметр;
- наружный диаметр по гофрам катания; — наружный
диаметр по закатному шву; — габаритная высота бочки; - расстояние между гофрами; — расстояние нижнего
дна от пола; — расстояние между центрами горловин; - расстояние от оси заливной горловины до наружной
поверхности корпуса, измеренное в 50 мм от верха бочки
1 - гофр;  - внутренний диаметр;  - наружный диаметр

по гофрам катания;  - наружный диаметр по закатному шву;
- наружный диаметр по запорному обручу; — габаритная
высота бочки; — высота бочки без верхнего дна; - расстояние между гофрами; — расстояние между
центрами горловин; — расстояние от оси заливной
горловины до наружной поверхности корпуса, измеренное
в 50 мм от верха бочки; — расстояние от нижнего
дна бочки до пола,
Размеры бочки с несъемным верхним дном 1А1 вместимостью 212 — 230 дм3
1А2 вместимостью 85 — 200 дм3
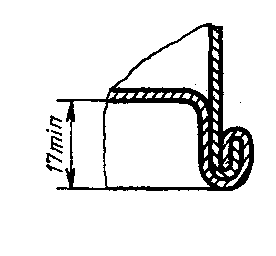
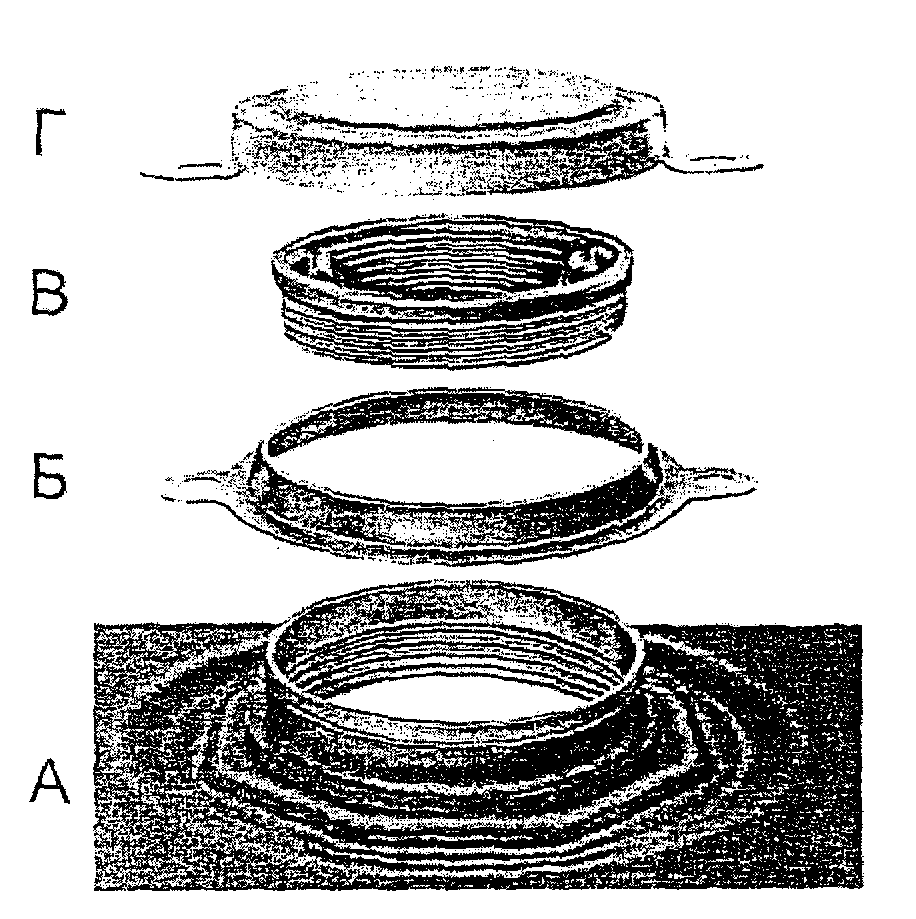
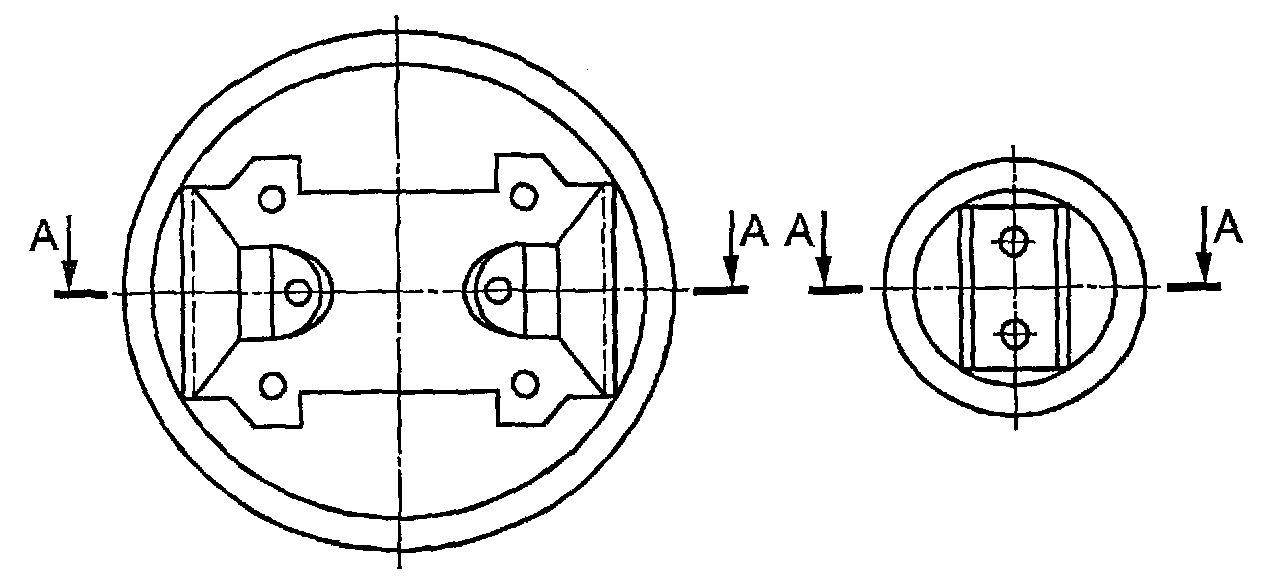
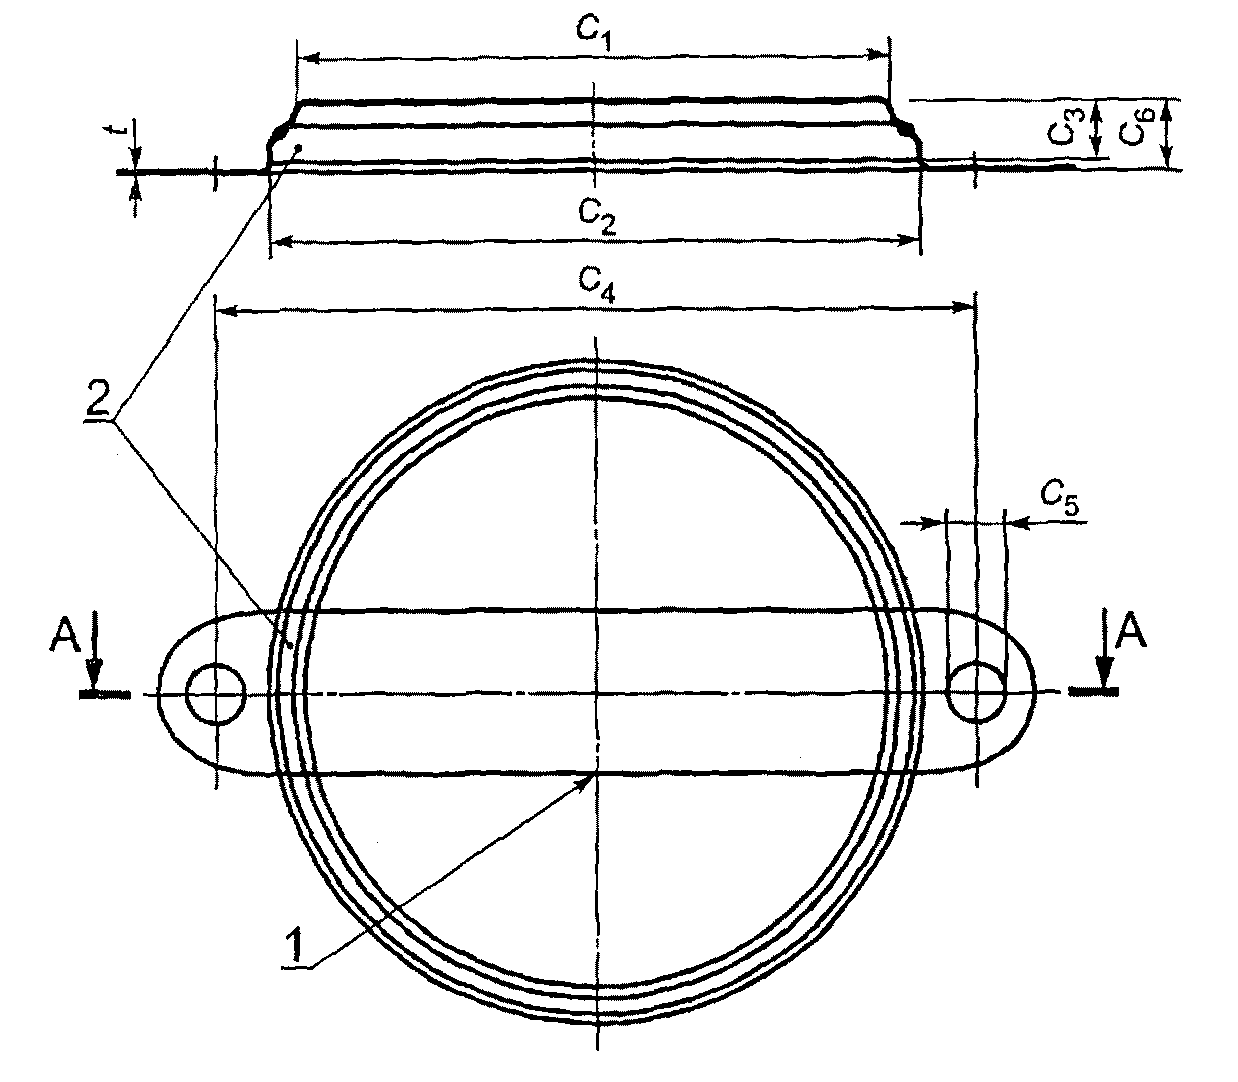
Конструкция и основные размеры горловин должны соответствовать указанным в Приложении 1.
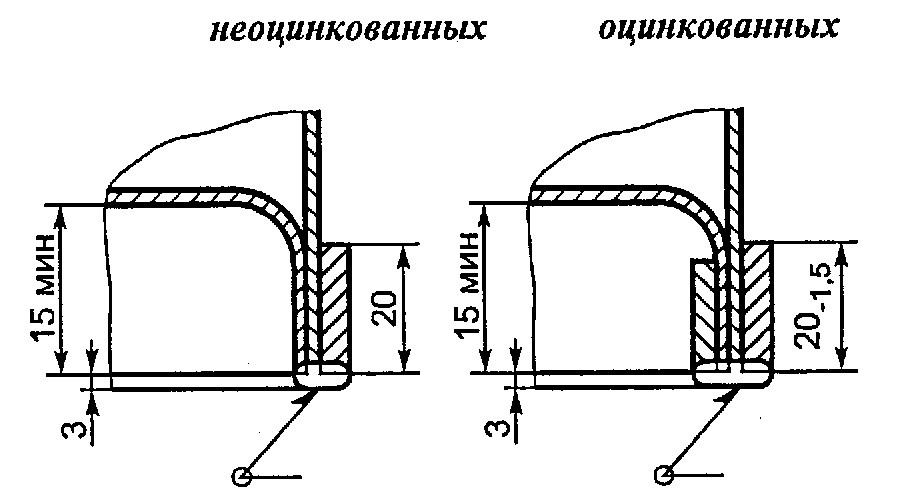
Глубина верхней крышки должна обеспечивать невыступание заливных горловин выше закатного шва.
Пример условного обозначения стальной сварной бочки типа 1А1 вместимостью 100 дм3:
То же, стальной бочки вместимостью 216,5 дм3:
То же, стальной закатной бочки типа 1А2 вместимостью 200 дм3:
(п. 1.2 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
1.3. Бочки типа 1А1 изготавливают с одной или двумя сливо-наливными горловинами, расположенными симметрично на верхнем дне.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
1.4. На бочках типа 1А1 вместимостью 200 — 230 дм3 допускается устанавливать заливную горловину и пробку по ГОСТ 6247 без якоря и цепочки.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
1.5. Бочки не являются мерой вместимости для определения количества упаковываемых продуктов.
2.1. Бочки должны изготавливаться в соответствии с требованиями настоящего стандарта по рабочим чертежам.
2.2 Детали бочек изготавливают из следующих материалов:
- корпус и донья бочек — из листовой или рулонной стали нормальной вытяжки марок Ст2пс, Ст2кп, 08кп, 08пс, 10кп по ГОСТ 16523;
- горловины и пробки — из листовой или рулонной стали глубокой вытяжки марок 08кп, 08пс, 10кп и БСт2пс по ГОСТ 16523;
- концевые и стяжные обручи, замки бочек типа 1А2 — из стальной ленты по ГОСТ 503 или ГОСТ 6009, листовой стали нормальной вытяжки по ГОСТ 19903, марок 08кп, 08пс по ГОСТ 16523, прокатной полосовой стали по ГОСТ 103, марок Ст1, Ст2 по ГОСТ 380.
По согласованию с заказчиком допускается применять другие материалы, по качеству не ниже указанных, стойких к воздействию упаковываемых продуктов.
При изготовлении деталей бочек (доньев и корпуса) допускается применять стали толщиной:
1,0 — 1,8 мм — для бочек вместимостью 200 — 230 дм3;
0,5 — 1,2 мм — для бочек вместимостью 80 — 160 дм3;
0,5 — 1,0 мм — для бочек вместимостью 20 — 60 дм3.
Горловины бочек см. в Приложении 1.
По согласованию с заказчиком бочки со съемным верхним дном могут изготавливаться с горловинами.
Запорное устройство съемного дна бочки должно быть оцинковано. На запорном устройстве возможно применение стопора, снабженного двумя отверстиями для крепления пломбы.
Для усиления корпуса бочки типа 1А2 дополнительно может выдавливаться гофр, расположенный на расстоянии не менее 115 мм от закатного шва.
Вместо выпуклого верхнего дна бочка может быть изготовлена с крышкой для дренирования в положении вверх дном.
Прокладки для бочек изготавливают из материалов, не вступающих в реакцию с упаковываемой продукцией и обеспечивающих надежность укупорки. Уплотнительное кольцо изготавливают из морозостойкой резины, которое наклеивают на верхнее дно.
Бочки, предназначенные для пищевых продуктов, должны изготавливаться из материалов, допущенных службами Санэпиднадзора МЗ РФ для контакта с упаковываемым продуктом.
(п. 2.2 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.3. Корпус, донья и другие детали бочки изготовляют из цельных заготовок с одним продольным сварным швом. По согласованию с потребителем корпус может иметь второй продольный шов.
2.4. Отбортовка корпуса бочки типа 1А2 должна быть ровной, без вмятин и складок и обеспечивать плотное прилегание прокладки.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.5. По согласованию с заказчиком в каждом из доньев бочки вместимостью 200 — 230 дм3 допускается выдавливать кольцевой гофр жесткости диаметром 210 — 300 мм. Часть дна, ограниченная гофром, должна быть сферическая с высотой выпуклости 8 — 12 мм.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
Донья бочек вместимостью 100 дм3 могут быть плоские, выпуклые или вогнутые по согласованию с заказчиком.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
По согласованию с потребителем допускается изготовлять бочки без сферической выпуклости.
2.6. Соединение доньев с корпусом закатных бочек должно быть выполнено закатным швом с уплотнителем, не вступающим в реакцию с упаковываемым продуктом, а для пищевых бочек — с уплотнителем, допущенным Минздравом для контакта с пищевыми продуктами.
Допускается герметизация закатного шва контактной роликовой сваркой без применения уплотнителя.
2.7. Соединение доньев с корпусом сварных бочек должно быть выполнено электродуговой сваркой с усилением концевыми обручами. Концевые обручи должны плотно прилегать к корпусу.
2.8. Швы сварных соединений выполняют контактной электросваркой в соответствии с ГОСТ 15878, выполненные электродуговой сваркой по ГОСТ 5264 или ГОСТ 8713.
Допускается применять другие виды сварки при условии обеспечения качества соединения.
2.9. Прокладка для герметизации бочек типа 1А2 должна быть соединена со съемным дном клеем, инертным к упаковываемой продукции.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.10. Исключен с 1 января 2004 года. — Изменение № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст.
2.11. На пробке горловины и верхнем дне бочки типа 1А1, а также на замке стяжного обруча бочки типа 1А2 должно быть предусмотрено устройство для пломбирования.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.12. Бочки должны быть герметичными при внутреннем избыточном давлении 20 кПа.
(Измененная редакция, Изм. № 1).
2.13. Заполненные бочки должны выдерживать один удар при свободном падении с высоты 1,2 м без нарушения герметичности.
2.14. Бочки могут быть изготовлены с оцинкованными внутренними и наружными поверхностями или с другим защитным покрытием.
(п. 2.14 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.15. Наружные поверхности неоцинкованных бочек и стяжных обручей оцинкованных бочек должны иметь лакокрасочное покрытие. Требования к лакокрасочным покрытиям должны быть согласованы с потребителем.
Абзац исключен с 1 января 2004 года. — Изменение № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст.
2.16. По согласованию с потребителем внутренние поверхности бочек, не имеющих защитного покрытия, должны быть законсервированы. Консервация должна производиться по ГОСТ 9.014 для изделий группы 1 — 3, по варианту защиты ВЗ-1.
Бочки, предназначенные для пищевых продуктов, не консервируют.
2.18. По требованию заказчика допускается комплектовать бочки дополнительными пробками с прокладками или защитным колпачком.
(п. 2.18 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.19. Бочки типа 1А1 должны выдерживать внутреннее гидравлическое давление 100 кПа.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.20. Заполненные бочки типа 1А1 должны выдерживать штабелирование высотой 3 м.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
2.19, 2.20. (Введены дополнительно, Изм. № 1).
2.21. Подготовку поверхностей бочек перед окрашиванием проводят в соответствии с ГОСТ 9.402.
(п. 2.21 введен Изменением № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
3.1 Бочки принимают партиями.
Партией считают количество бочек одного типа и размера, оформленное одним документом о качестве, содержащим:
- товарный знак и наименование предприятия-изготовителя;
- условное обозначение бочки;
- дату выпуска;
- результаты испытаний.
3.2. Для проверки соответствия бочек требованиям настоящего стандарта проводят приемо-сдаточные и периодические испытания.
3.3. При приемо-сдаточных испытаниях контролируют внешний вид бочек, размеры, качество швов соединений, окраски, маркировки, цинкового покрытия, консервации. От партии отбирают выборку в количестве 1% (но не менее 3 шт.).
Испытанию на герметичность подвергают каждую бочку из выборки.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
Для контроля прочности цинкового покрытия дважды за рабочую смену при оцинковывании деталей отбирают по три образца.
При получении неудовлетворительных результатов приемо-сдаточных испытаний хотя бы по одному из показателей, проводят испытания удвоенного количества бочек, взятых от той же партии. При получении неудовлетворительных результатов повторных испытаний хотя бы по одному из показателей, партию считают не соответствующей требованиям настоящего стандарта.
3.4. Периодические испытания проводят в объеме приемо-сдаточных испытаний на удар при свободном падении, а для бочек типа 1А1 также на гидравлическое давление и штабелирование. Периодические испытания проводят не реже одного раза в два года в количестве 2% от партии, но не менее 3 бочек.
Испытания на удар при свободном падении бочек типа 1А1 проводят на шести образцах.
(п. 3.4 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
(Измененная редакция, Изм. № 1).
4.1. Внешний вид, качество окраски и маркировки контролируют визуально без применения увеличительных приборов.
4.2. Размеры бочек и их деталей контролируют универсальными измерительными инструментами и шаблонами.
4.3. Поверхностные дефекты швов сварных соединений контролируют по ГОСТ 3242.
4.4. Герметичность бочек контролируют сжатым воздухом при избыточном давлении не менее 20 кПа.
Находящуюся под давлением бочку погружают в воду. Отсутствие пузырей воздуха свидетельствует о герметичности бочки.
Допускается проводить контроль герметичности бочек другими методами при условии соблюдения надежности.
(п. 4.4 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
(Измененная редакция, Изм. № 1).
4.5 Контроль цинкового покрытия — по ГОСТ 9.307.
4.6. Испытание бочек на удар при свободном падении проводят по ГОСТ 18425. Бочку заполняют водой.
Три образца бочек сбрасывают один раз с высоты 1,2 м. Удар должен приходиться на место соединения продольного шва, корпуса и дна на место, обеспечивающее изгиб этого соединения. Для бочек типа 1А1 дополнительно сбрасывают еще три образца так, чтобы удар пришелся на продольный сварной шов.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
После проведения испытания не должно быть нарушения герметичности бочки. Допускается деформация корпуса, доньев и обручей.
(Измененная редакция, Изм. № 1).
4.7. Испытание бочек на штабелирование проводят по ГОСТ 25014. Для испытаний отбирают три образца, прошедшие приемо-сдаточные испытания.
Образцы нагружают грузом массой до 400 кг для бочек вместимостью 200 дм3 и 300 кг — для бочек вместимостью 100 и 85 дм3.
Образцы считают выдержавшими испытание, если отсутствуют видимые механические повреждения и деформации, и они выдержали гидравлические испытания в соответствии с п. 4.8.
4.8 Гидравлические испытания бочек проводят на специальном стенде.
Испытывают образцы бочек, прошедшие испытания на штабелирование.
Бочки заполняют водой и испытывают на внутреннее гидравлическое давление 100 кПа в течение 5 мин.
Разрушение бочки или нарушение ее герметичности не допускается.
4.7, 4.8. (Введены дополнительно, Изм. № 1).
4.9. Метод контроля вместимости бочки с открывающимся верхним дном — см. Приложение 2.
(п. 4.9 введен Изменением № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
5.1. В нижней части корпуса или на дне бочки краской, стойкой к упаковываемым продуктам и контрастной по отношению к цвету бочки, наносят маркировку, содержащую:
товарный знак и наименование предприятия-изготовителя;
две последние цифры года изготовления бочки; условное обозначение бочки или маркировку в соответствии с ГОСТ 26319.
Примечание. Допускается наносить маркировку штампованием.
Клеймо технического контроля, подтверждающее качество продукции, вносится в документ о качестве продукции или непосредственно наносится на бочке.
Бочки, предназначенные для пищевых продуктов, должны иметь надпись «Для пищевых продуктов».
(п. 5.1 в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
(Измененная редакция, Изм. № 1).
5.2. Бочки перевозят всеми видами транспорта в соответствии с правилами перевозки, действующими на данном виде транспорта.
5.3 Транспортирование бочек пакетами — по ГОСТ 24597 и ГОСТ 26663.
5.4 Транспортная маркировка — по ГОСТ 14192.
5.5. Транспортирование, погрузо-разгрузочные работы и хранение бочек производят таким образом, чтобы исключалась возможность повреждения деталей и нарушения противокоррозионного покрытия.
5.6. Запасные пробки упаковывают в деревянные ящики или картонные коробки массой брутто не более 50 кг. Прокладки упаковывают отдельно от пробок. В каждый ящик вкладывают упаковочный лист.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
5.7. Условия хранения — 3 по ГОСТ 15150. По согласованию изготовителя и заказчика допускается хранение в условиях 6 и 9 по ГОСТ 15150 на открытых площадках с твердым грунтом и уклоном для стока воды.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
Бочки укладывают штабелями не более пяти ярусов. Бочки нижнего яруса должны быть уложены на деревянные подкладки толщиной не менее 30 мм.
Абзац исключен с 1 января 2004 года. — Изменение № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст.
Горловины бочек типа 1А1 должны быть закрыты пробками.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
На бочках типа 1А2 должна быть приклеена прокладка, установлены съемное дно и стяжной обруч.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
5.8. Не допускается хранить оцинкованные бочки в местах, где хранились водорастворимые соли, щелочи, а также в одном помещении с летучими химикатами, особенно в атмосфере, содержащей сернистый газ и аммиак.
Изготовитель гарантирует соответствие бочек требованиям настоящего стандарта при соблюдении условий транспортирования, хранения и эксплуатации.
Гарантийный срок хранения бочек — один год с момента их изготовления, для бочек без защитного покрытия — 3 мес.
(в ред. Изменения № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
Абзац исключен с 1 января 2004 года. — Изменение № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст.
Приложение исключено с 1 января 2004 года. — Изменение № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст.
Справочное
(Приложение 1 введено Изменением № 2, утв. Постановлением
Госстандарта России от 09.10.2003 № 283-ст)
А — фланец горловины; Б — пломбировочное кольцо;
В — крышка; Г — колпачок с пломбировочными отверстиями
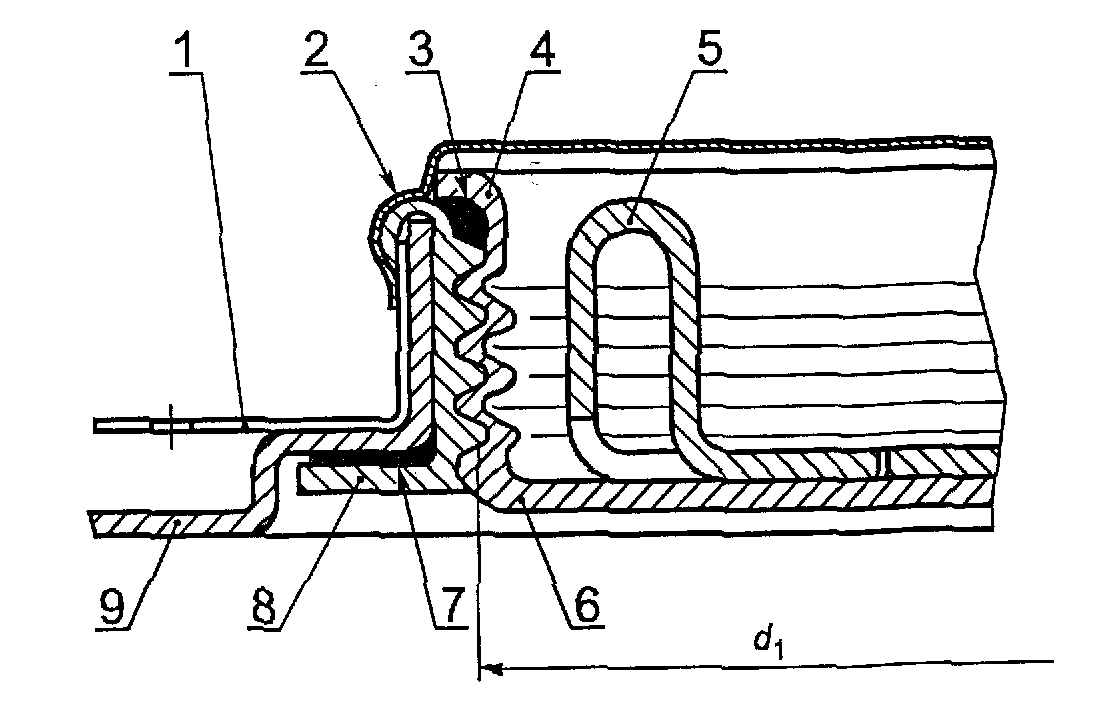
1 — пломбировочное кольцо/защитное кольцо; 2 — колпачок;
3 — уплотнение; 4 — резиновая шайба крышки; 5 — хвостовик
для заворачивающего ключа; 6 — стальная крышка;
7 — резиновая прокладка; 8 — фланец горловины;
9 — верхнее дно бочки
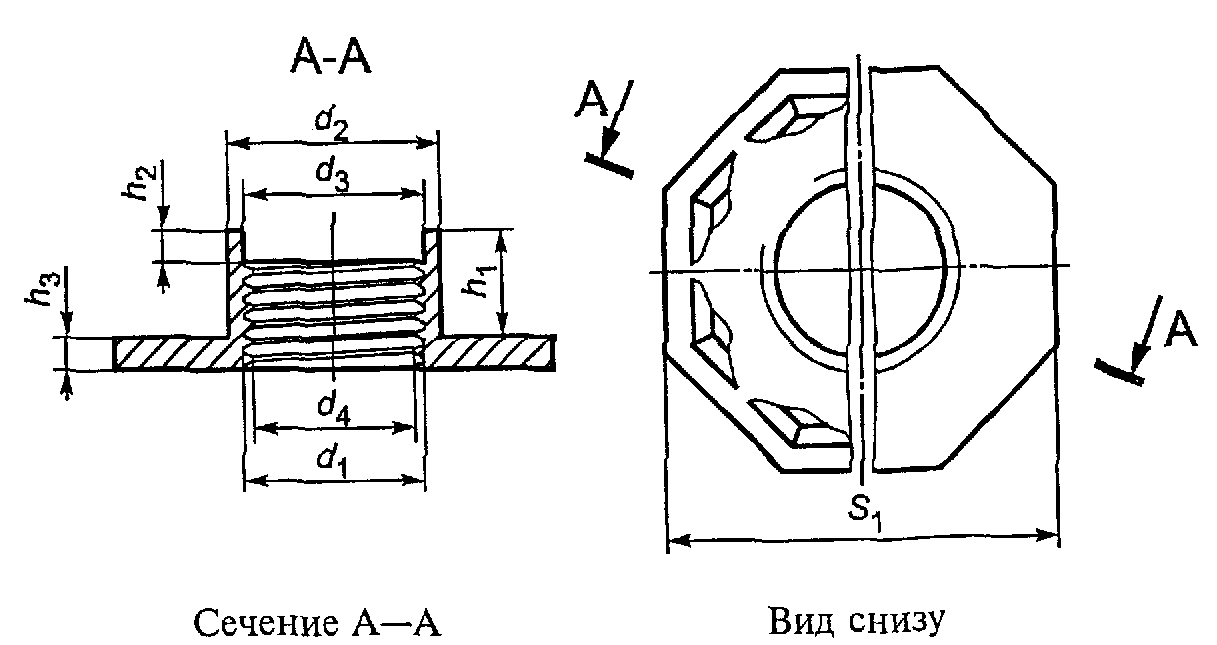
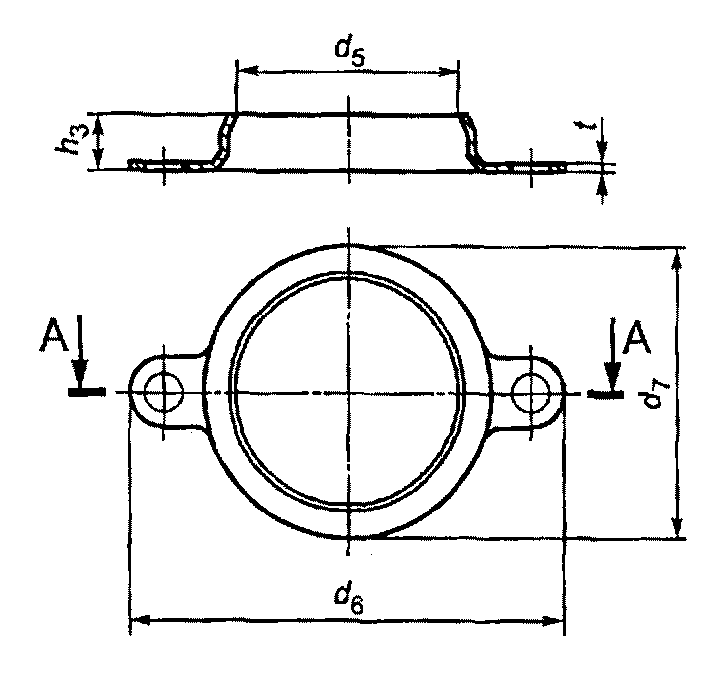
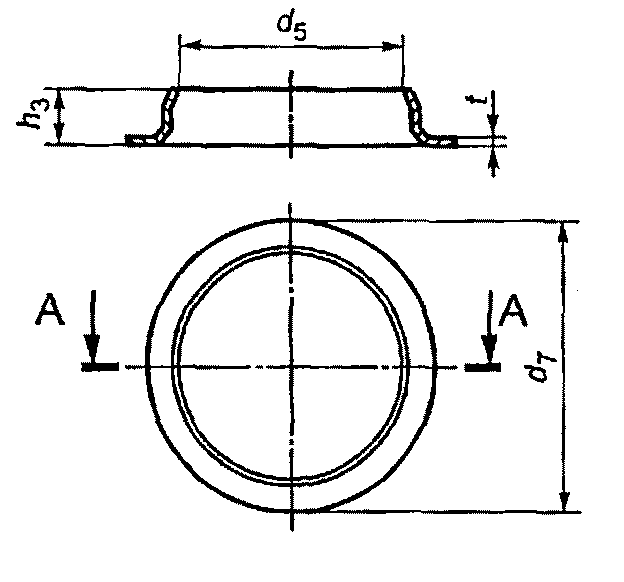
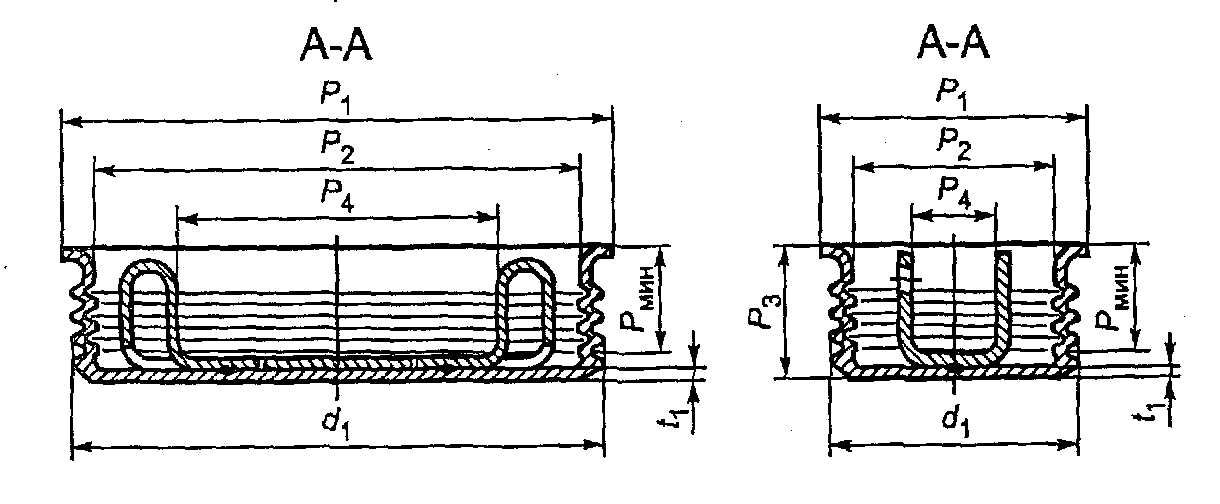
Пломбировочное кольцо и защитное кольцо выполняют в соответствии с черт. 4, 5 и табл. 2.
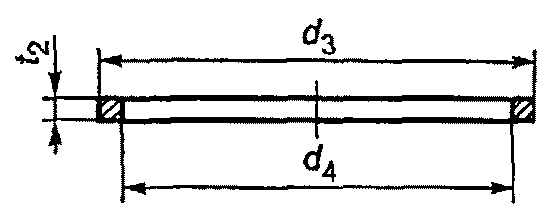
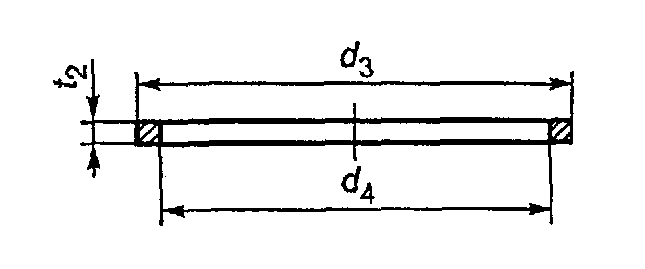
Стальную крышку и ее прокладку из эластомера или термопласта выполняют в соответствии с черт. 6 — 8 и табл. 3, 4.
МЕТОД КОНТРОЛЯ ВМЕСТИМОСТИ БОЧКИ
СО СЪЕМНЫМ ВЕРХНИМ ДНОМ
(Приложение 2 введено Изменением № 2, утв. Постановлением
Госстандарта России от 09.10.2003 № 283-ст)
1.1 Весы — с погрешностью измерения не более 0,1%.
1.2. Поправочный коэффициент применяют, если используемые весы имеют более высокую точность измерения, чем поправочный коэффициент.
| Температура воды, °C | Поправочный коэффициент F |
|---|---|
| 12 | 1,0005 |
| 14 | 1,0008 |
| 16 | 1,0011 |
| 18 | 1,0014 |
| 20 | 1,0018 |
| 22 | 1,0022 |
| 24 | 1,0027 |
| 26 | 1,0033 |
| 28 | 1,0038 |
| 30 | 1,0044 |
1.3 Определение полной вместимости
1.3.1. Бочку со съемным верхним дном закрывают крышкой, надевают стяжной обруч, закрывают запорное устройство, просверливают отверстие диаметром 5 — 10 мм в удобном месте (в зависимости от профиля дна) в верхней части закрытой бочки для выпуска воздуха.
1.3.2. Порожнюю бочку взвешивают и записывают значение ее массы в граммах.
1.3.3. Бочку наполняют водой через заливную горловину с закрытой дренажной пробкой так, чтобы воздух мог выходить через просверленное отверстие.
Примечание. Бочку наклоняют таким образом, чтобы заливная горловина находилась на самом верху.
1.3.4. Бочку устанавливают, плотно закрывают пробкой, удаляют излишки воды с поверхности бочки.
1.3.5. Наполненную бочку взвешивают и записывают значение ее массы в граммах.
1.4. Определение фактической вместимости проводят так же, как указано в п. п. 1.3.1 — 1.3.5 (отверстие в дне бочки не высверливают). Бочку наполняют водой до тех пор, пока жидкость не начнет вытекать из горловины.
1.5 Оформление результатов контроля
Полную и фактическую вместимость бочки V вычисляют по формуле
где — масса наполненной бочки;
(Приложение 3 введено Изменением № 2, утв. Постановлением Госстандарта России от 09.10.2003 № 283-ст)
Иллюстрации
d_{1}
D_{2}
D_{3}
H_{1}
h_{2}
h_{3}
p_{1}
p_{2}
d_{1}
D_{2}
D_{3}
D_{4}
H_{1}
H_{2}
h_{3}
p_{1}
p_{2}
h_{4}
h_{4} = 4\text{мм }(\text{мин})
d_{1} \pm 2
D_{2}\text{макс}
D_{3}\text{макс}
H_{1} \pm 5
h_{3}\text{мин}
h_{2} \pm 3
p_{1}
p_{2} \pm 3
H_{1}
d_{1} \pm 2
D_{2}\text{макс}
D_{3}\text{макс}
H_{1}
h_{3}\text{мин}
h_{2}
p_{1}
p_{2} \pm 2
d_{1} \pm 2
D_{2}\text{макс}
D_{3}\text{макс}
D_{4}\text{макс}
H_{1} \pm 5
H_{2} \pm 5
h_{3} \pm 3
p_{2} \pm 3
D_{4}
p_{1}
d_{1}
D_{2}\text{макс}
D_{3}\text{макс}
D_{4}\text{макс}
H_{1}
H_{2}
h_{3}
p_{1}
p_{2} \pm 2
454_{- 0.5}^{+ 1}
H_{1}
d_{1} \pm 2
d_{2},\text{мм}
h_{1},\text{мм}
h_{5},\text{мм}
d_{1},\text{мм}
d_{2},\text{мм}
h_{1},\text{мм}
d_{1} \pm 0,3
d_{2} \pm 0,3
d_{3} \pm 0,3
d_{4} \pm 0,3
h_{1} \pm 0,5
h_{2} \pm 0,5
h_{3} \pm 0,4
s_{1} \pm 0,3
d_{1} \times d_{2} \times h
d_{5} \pm 0,4
d_{6} \pm 0,4
d_{7} \pm 0,4
h_{3} \pm 0,4
d_{1} \pm 0,3
p_{1} \pm 0,5
p_{2} \pm 0,7
p_{3} \pm 0,7
p_{4} \pm 1,5
p_{\text{мин}}
t_{1} \pm 0,2
d_{3} \times d_{4} \times t_{2}
\pm 1 \times \pm 1 \times \pm 0,5
p_{\text{мин}}
p_{4}
C_{1} \pm 0,4
C_{2} \pm 0,4
C_{3} \pm 0,4
C_{4} \pm 0,4
C_{5} \pm 0,2
C_{6} \pm 0,7
m_{1}
m_{2}
V = (m_{2} - m_{1})F,(1)
m_{2}
m_{1}