---
title: "Без названия"
status: действует
canonical: "https://bukva.ai/docs/bez-nazvaniya-1419"
---
## Без названия
# Документ 14874
Утвержден и введен в действие
Постановлением Государственного комитета
стандартов Совета Министров СССР
от 28 мая 1974 г. N 1343
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**ПРЕСС-МАСЛЕНКИ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
Lubricating plugs. Specifications
**ГОСТ 19853-74**
Группа Г17
**МКС 21.260**
**ОКП 41 5225**
Дата введения
1 января 1976 года
### ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством автомобильного и сельскохозяйственного машиностроения СССР
РАЗРАБОТЧИКИ: А.К. Игнатьев, Л.Н. Дубровин, Н.И. Липатов, Г.М. Цфас, А.В. Воронина
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 28.05.74 N 1343
3. ВЗАМЕН ГОСТ 1303-56 в части типов I, II, III и V и МН 4143-62 - МН 4146-62
**4. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ**
| Обозначение НТД, на который дана ссылка | Номер пункта, приложения |
| --- | --- |
| ГОСТ 9.302-88 | 4.2 |
| ГОСТ 9.306-85 | 2.2 |
| ГОСТ 2789-73 | 2.1 |
| ГОСТ 2991-85 | 5.2, 5.3 |
| ГОСТ 2999-75 | 4.4 |
| ГОСТ 3722-81 | 2.7 |
| ГОСТ 6111-52 | 1.2, Приложение |
| ГОСТ 9378-93 | 4.1 |
| ГОСТ 15108-80 | 5.1 |
| ГОСТ 15150-69 | Вводная часть, 2.2 |
| ГОСТ 16093-2004 | 2.3 |
| ГОСТ 22976-78 | 3.1 |
| ГОСТ 24705-2004 | 1.2 |
5. Ограничение срока действия снято по протоколу N 5-94 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-12-94)
6. ИЗДАНИЕ (сентябрь 2005 г.) с Изменениями N 1, 2, утвержденными в мае 1986 г., феврале 1990 г. (ИУС 8-86, 5-90)
Настоящий стандарт распространяется на пресс-масленки (далее - масленки), предназначенные для индивидуальной подачи пластичных смазочных материалов и смазочных масел к узлам трения машин и механизмов в условиях эксплуатации 1 - 8 по ГОСТ 15150.
(Измененная редакция, Изм. N 2).
### 1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
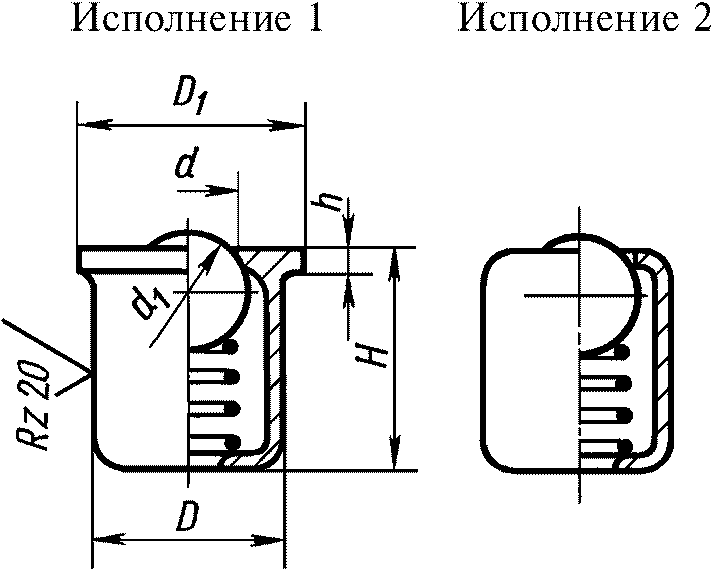
#### 1.1 Устанавливаются следующие типы масленок:
для пластичных смазочных материалов:
1 - прямая (резьбовая),
2 - угловая (резьбовая);
для смазочных масел:
3 - под запрессовку.
По заказу потребителя допускается изготовлять масленки типов 1 и 2 для смазочных масел.
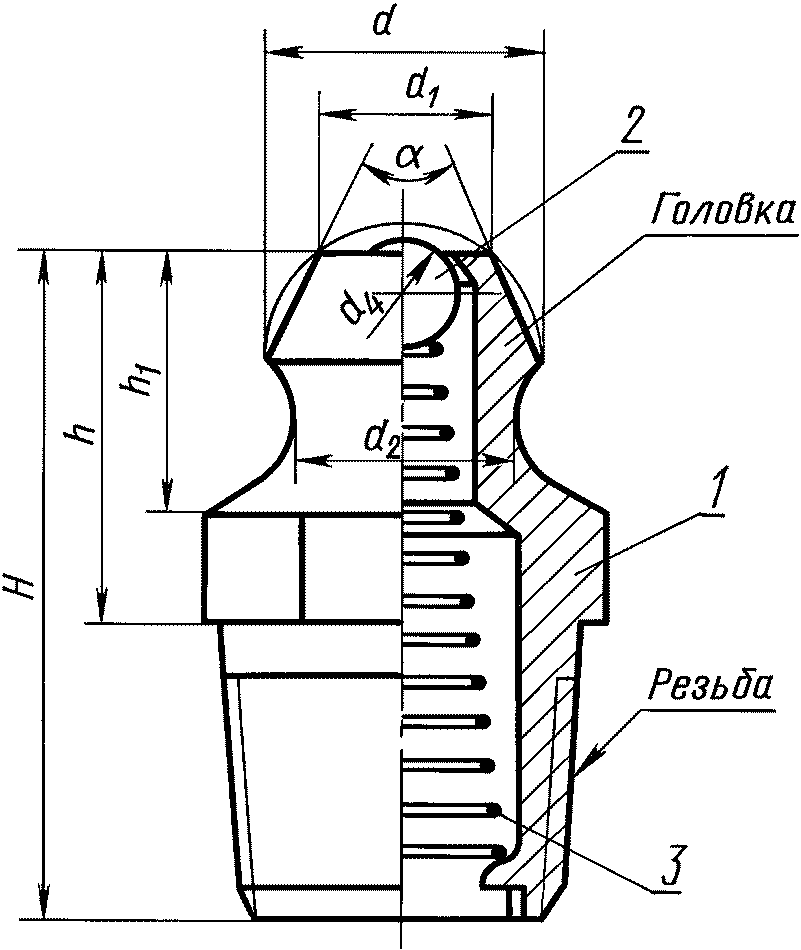
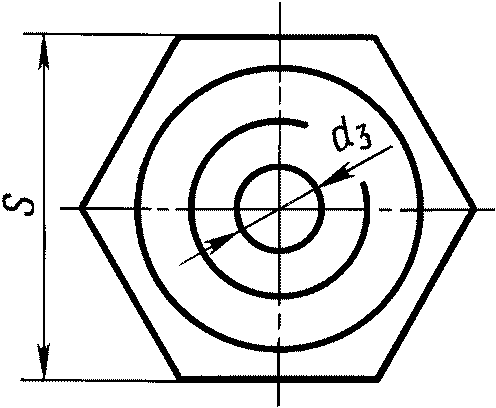
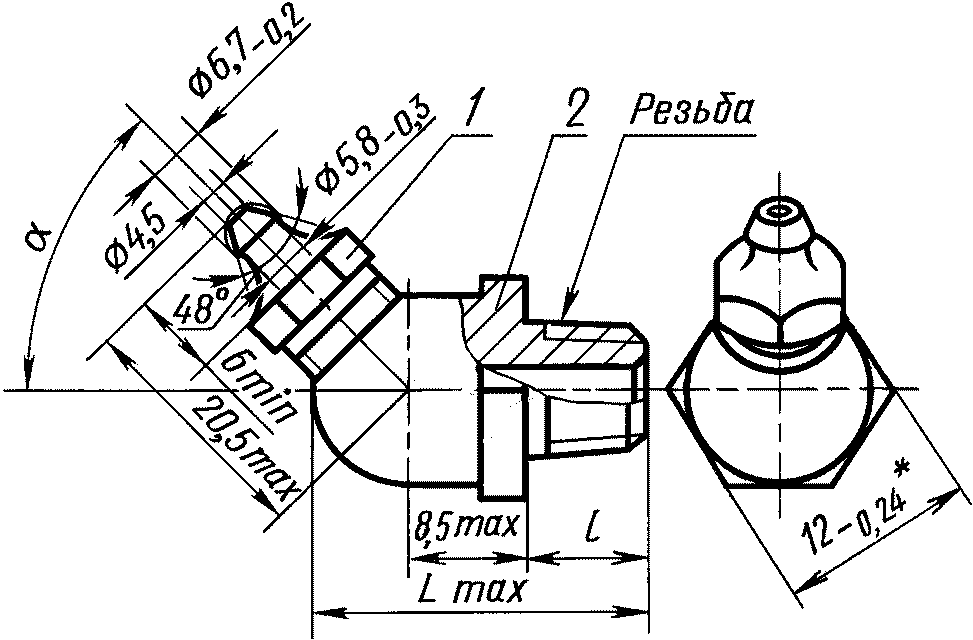
1.2. Основные параметры масленок должны соответствовать указанным на черт. 1 - 3 и в табл. 1 - 3.
Тип 1
1 - корпус масленки; 2 - запорный элемент; 3 - пружина.
Черт. 1
*Примечание.* Чертеж не определяет конструкцию масленок.
Таблица 1
Размеры, мм
Номер масленки
Резьба
H
h
h1
d (пред. откл. -0,2)
d1
d2
d3 (пред. откл. +/- 0,2)
d4
S
Масса, кг, не более
номин.
пред. откл.
номин.
пред. откл.
1
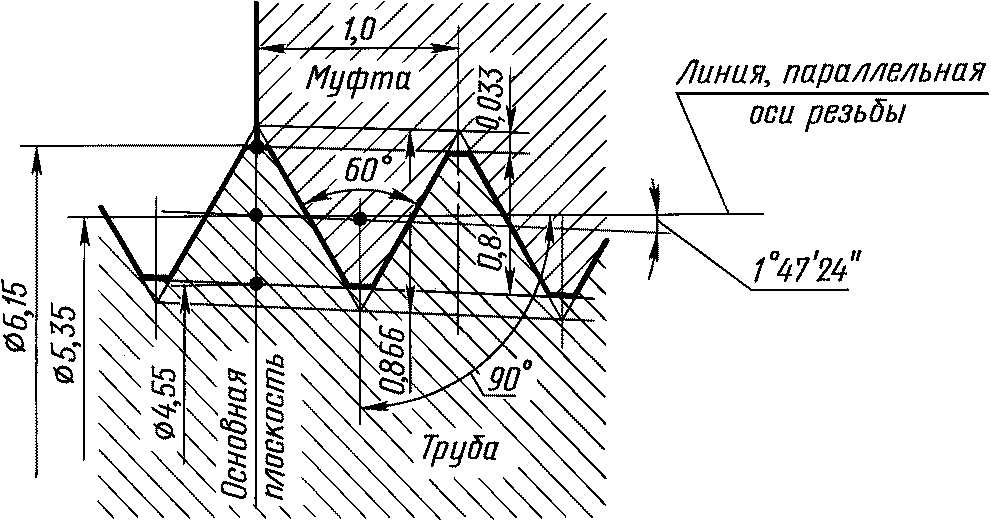
М6 x 1 коническая (см. приложение)
13
8
6,0
6,7
4,5
5,8
-0,30
2,0
2,5
8
-0,20
48°
0,0030
2
М10 x 1 по ГОСТ 24705
18
10
7,0
10
0,0062
3
по ГОСТ 6111
4
по ГОСТ 6111
24
12
7,5
10,0
5,2
8,0
-0,36
4,5
5,0
14
-0,24
60°
0,0160
*Пример* условного обозначения масленки типа 1, номера 2, с покрытием Ц6:
Масленка 1.2.Ц6 ГОСТ 19853-74
То же, номера 4, с покрытием Кд6.хр:
Масленка 1.4.Кд6.хр ГОСТ 19853-74
Тип 2
---
<*> Допускается изготовлять размер "под ключ" 10-0,2 мм.
1 - вставной элемент; 2 - переходной штуцер
Черт. 2
Примечания:
1. Чертеж не определяет конструкцию масленок.
2. Допускается безрезьбовое соединение вставного элемента с переходным штуцером.
Таблица 2
Размеры, мм
Номер масленки
Резьба
Lmax
l
(пред. откл. +/- 3°)
Масса, кг, не более
1
М6 x 1 коническая (см. приложение)
19
6
45°; 90°
0,0130
2
М10 x 1 по ГОСТ 24705
22
8
0,0162
3
по ГОСТ 6111
*Пример* условного обозначения масленки типа 2, номера 1, с углом , покрытием Ц6:
Масленка 2.1.45.Ц6 ГОСТ 19853-74
То же, номера 3, с углом , покрытием Кд6.хр:
Масленка 2.3.90.Кд6.хр ГОСТ 19853-74
Тип 3
Черт. 3
*Примечание.* Чертеж не определяет конструкцию масленок
Таблица 3
Размеры, мм
| Номер масленки | D x 8 | D1 | d (пред. откл. +/- 0,2) | d1 | H | h | Масса, кг, не более |
| --- | --- | --- | --- | --- | --- | --- | --- |
| 1 | 6 | 8 | 2,5 | 3 | 6 | 1,0 | 0,0020 |
| 2 | 10 | 12 | 5,0 | 6 | 12 | 1,5 | 0,0060 |
*Пример* условного обозначения масленки типа 3, номера 1, исполнения 1, с покрытием Ц6:
Масленка 3.1.1.Ц6 ГОСТ 19853-74
(Измененная редакция, Изм. N 2).
### 2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Параметр шероховатости наружных поверхностей масленок - Rz <= 40 мкм по ГОСТ 2789.
(Измененная редакция, Изм. N 1).
2.2. Наружные поверхности масленок должны иметь защитные покрытия: Ц6, Ц6.хр, Кд6, Кд6.хр по ГОСТ 9.306.
Примечания:
1. Для условий эксплуатации 2 - 8 по ГОСТ 15150 потребителю следует проводить дополнительную защиту наружных поверхностей масленок.
2. Допускается по согласованию с потребителем изготовлять масленки типа 3 без нанесения защитных покрытий при условии их работы под слоем возобновляющейся смазки в закрытых помещениях.
(Измененная редакция, Изм. N 2).
2.3. Размеры резьбы и размер шестигранника S следует проверять до нанесения защитного покрытия.
Поле допуска резьбы М10 x 1-8g по ГОСТ 16093.
2.4. Головки масленок типов 1 и 2 должны иметь твердость не менее 500 HV 5/10.
2.3, 2.4. (Измененная редакция, Изм. N 1).
#### 2.5 Для масленок типов 1 и 2 диаметр описанной окружности шестигранника D должен составлять:
D >= 1,1 S,
где S - размер "под ключ".
2.6. Запорный элемент под действием пружины должен плотно прилегать к гнезду и после утопания возвращаться в первоначальное положение. Запорный элемент должен выступать за торец головки масленки:
для типов 1 и 2 номеров 1, 2, 3 и типа 3 номера 1 на 0,1 - 0,9 мм;
для типа 1 номера 4 и типа 3 номера 2 на 0,1 - 1,4 мм.
2.5, 2.6. (Измененная редакция, Изм. N 2).
2.7. Для стальных запорных элементов должны применяться шарики по ГОСТ 3722.
В масленках, предназначенных для смазочных масел, должны применяться шарики не ниже степени точности 60.
По заказу потребителя допускается изготовлять масленки с пластмассовым запорным элементом.
(Измененная редакция, Изм. N 1).
2.8. Завальцовка или выштамповка корпуса масленки должна обеспечивать надежную опору для пружины. Завальцовка должна быть ровной, без складок и трещин.
2.9. Установленная безотказная наработка масленок - не менее 20000 циклов. Цикл состоит из процесса открывания и закрывания запорного устройства.
Критерий отказа - нарушение герметичности запорного устройства.
(Измененная редакция, Изм. N 1).
### 3. ПРАВИЛА ПРИЕМКИ
3.1. Предприятие-изготовитель должно проводить приемосдаточные, периодические и типовые испытания по ГОСТ 22976.
(Измененная редакция, Изм. N 1).
3.2. При приемосдаточных испытаниях следует проверять соответствие масленок требованиям пп. 2.1, 2.2, 2.5, 2.6 и 2.8.
При периодических испытаниях следует проверять соответствие масленок всем требованиям настоящего стандарта.
Периодические испытания должны проводиться не реже одного раза в два года.
3.3. Устанавливается следующая величина выборки для испытаний: приемосдаточных - 0,05% сменного выпуска, но не менее 5 шт.; периодических и типовых - 0,2%, но не менее 100 шт., взятых из трех последовательных смен.
3.4. В случае несоответствия результатов какого-либо испытания требованиям настоящего стандарта проводят повторные испытания на удвоенном количестве масленок. Результаты повторных испытаний являются окончательными.
### 4. МЕТОДЫ КОНТРОЛЯ
4.1. Контроль шероховатости наружных поверхностей масленок (п. 2.1) проводят визуальным сравнением с образцами по ГОСТ 9378.
4.2. Контроль толщины и стойкости защитного покрытия (п. 2.2) - по ГОСТ 9.302.
4.3. Контроль размеров (пп. 2.3, 2.5, 2.6) проводят измерительным инструментом с точностью, установленной заданными предельными отклонениями.
#### 4.4 Контроль твердости головок масленок (п. 2.4) - по ГОСТ 2999.
4.5. Контроль завальцовки (или выштамповки) корпуса масленки (п. 2.8) проводят внешним осмотром.
4.6. Установленную безотказную наработку масленок (п. 2.9) следует определять механическим воздействием на запорный элемент и его перемещением не менее чем на 1 мм.
4.7. Герметичность запорного устройства (п. 2.9) следует проверять подачей смазочного материала со стороны внутренней полости:
для масленок, предназначенных для пластичных смазочных материалов, с пенетрацией 150 - 220 единиц под давлением 0,05 МПа (0,5 кгс/см2). Допустимые утечки не более 5·10-4 см3/с;
для масленок, предназначенных для смазочных масел, с вязкостью не более 250 мм2/с при температуре испытаний, под давлением 0,3 МПа (3 кгс/см2). Допустимые утечки не более 10-3 см3/с.
Разд. 4. (Измененная редакция, Изм. N 1).
### 5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировка, упаковка, транспортирование и хранение масленок по ГОСТ 15108.
5.2. В качестве транспортной тары следует применять ящики типа II - 1 по ГОСТ 2991. Допускается по согласованию с потребителем применять многооборотную тару по технической документации, утвержденной в установленном порядке.
#### 5.3 Масса брутто грузового места не должна превышать:
110 кг - для ящиков по ГОСТ 2991;
1000 кг - для многооборотной тары и пакетов при пакетировании.
Разд. 5. (Измененная редакция, Изм. N 1).
### 6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель гарантирует соответствие масленок требованиям настоящего стандарта при соблюдении условий транспортирования, хранения и эксплуатации.
6.2. Гарантийный срок хранения масленок - 18 мес со дня их изготовления.
6.3. Гарантийный срок эксплуатации масленок - 36 мес со дня их ввода в эксплуатацию.
Разд. 6. (Введен дополнительно, Изм. N 1).
Приложение
Обязательное
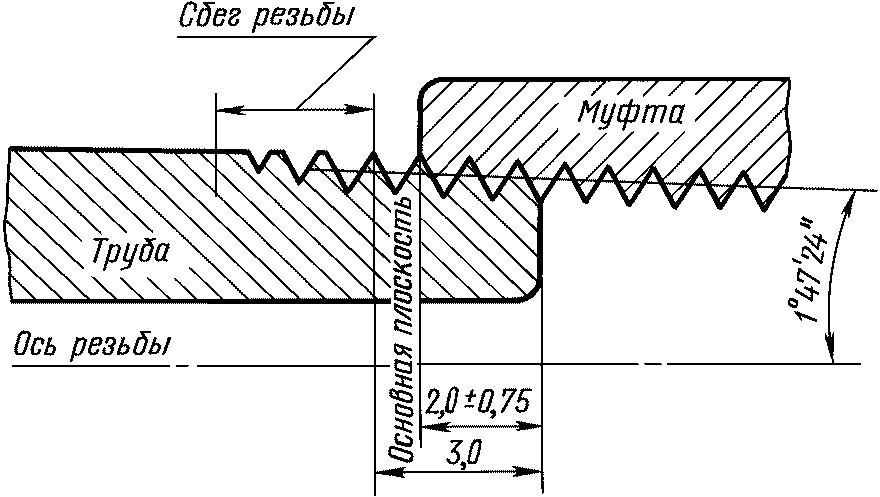
**РЕЗЬБА М6 X 1 КОНИЧЕСКАЯ**
1. Шаг резьбы измеряется параллельно оси трубы.
2. Биссектриса угла профиля перпендикулярна к оси резьбы.
3. Размер 3,0 мм относится как к наружной, так и к внутренней резьбе.
4. Сбег резьбы в особых случаях может быть принят равным 1 - 2 мм.
5. Остальные технические требования - по ГОСТ 6111.
ПРИЛОЖЕНИЕ. (Измененная редакция, Изм. N 1).
---
## Иллюстрации
$\alpha$
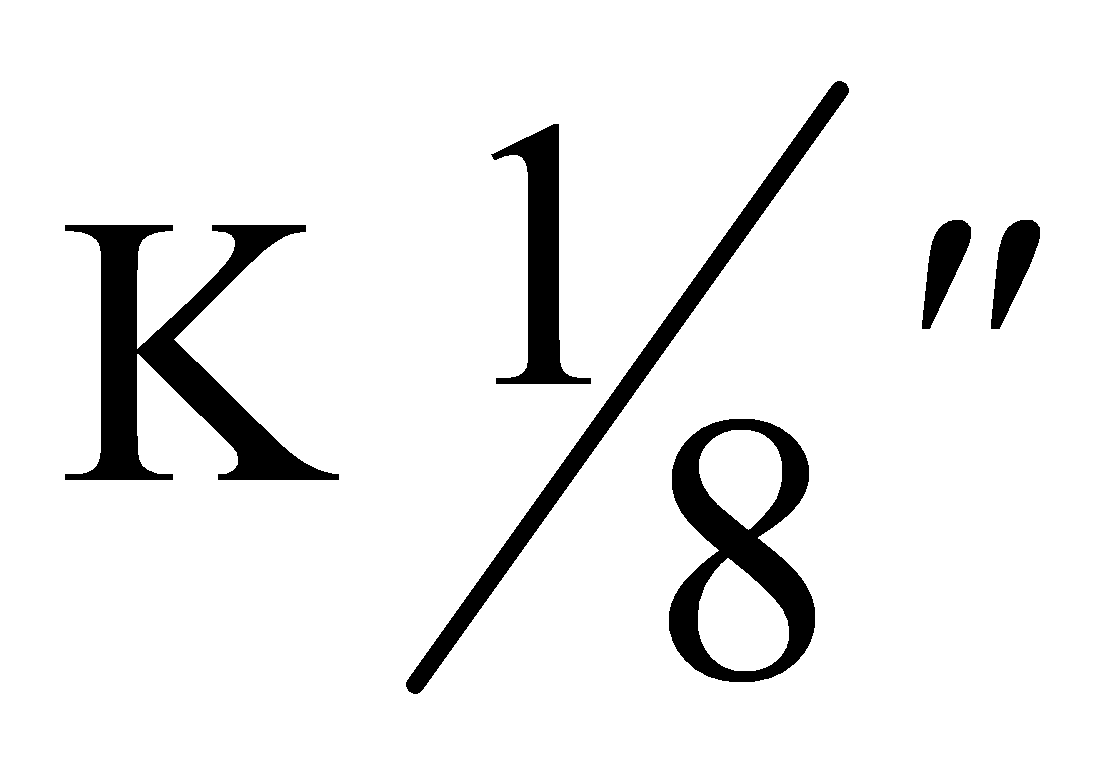
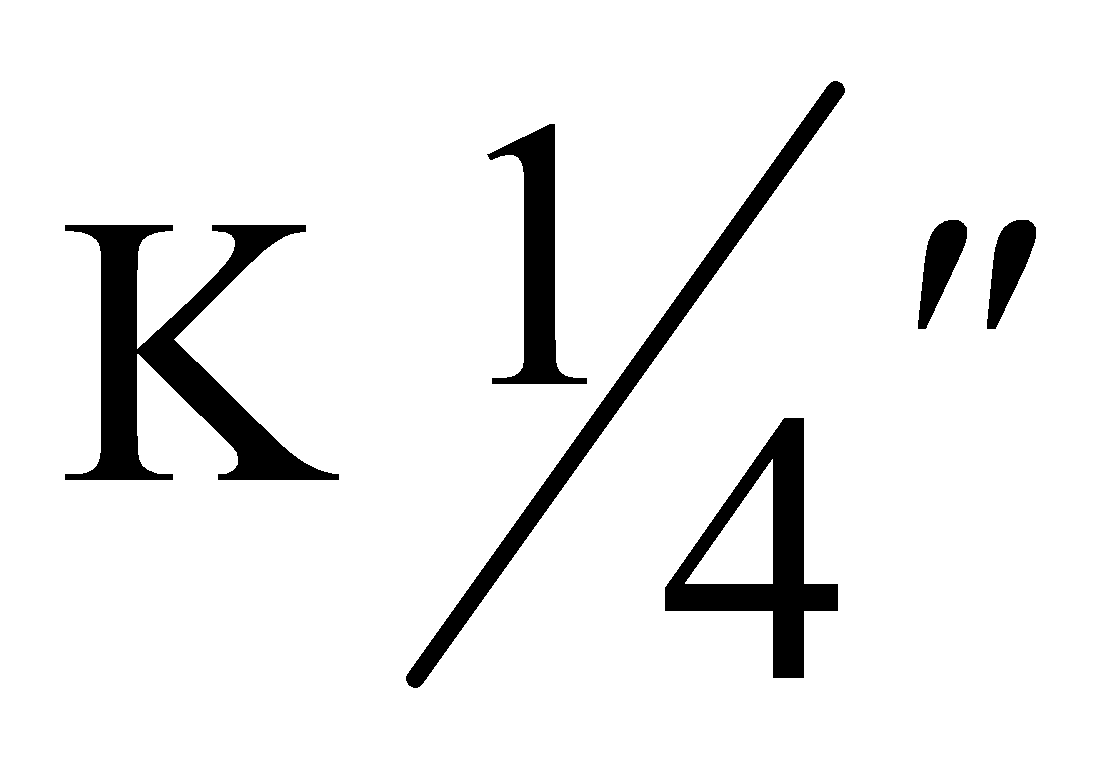
$\alpha$
$\alpha = 45°$
$\alpha = 90°$